Entre em contacto com a Taiguo


Uma unidade de fabrico de blocos AAC combina equipamentos de produção, uma autoclave e o respetivo abastecimento de vapor, bem como uma disposição das instalações que permite transformar cinzas volantes ou areia, cimento, cal, gesso e pó de alumínio em blocos acabados de betão aerado autoclavado. As especificações de consulta rápida abaixo resumem a dimensão, a duração do ciclo e a área de terreno necessária antes da análise detalhada dos equipamentos, do dimensionamento e dos custos apresentada em seguida.
Especificações rápidas
| Capacidade anual típica | 65,000 – 400,000 m³/ano |
| Equipamento de produção principal | 7 categorias, da dosagem à embalagem (consultar a tabela de equipamento) |
| Ciclo da autoclave | 180–220 °C, 8–12 bar, 8–12 horas por lote |
| Autoclaves necessárias consoante a escala | 2–3 (mini) a 3–4 grandes / 8–12 pequenas (industrial) |
| Área do terreno consoante a escala | ~4,000 m² (mini) a 15,000 m² (industrial) |
Uma unidade de fabrico de blocos AAC é menos uma máquina isolada adquirida a partir de uma lista e mais um projeto completo: a configuração de uma autoclave dimensionada para a capacidade de produção necessária; um sistema de abastecimento de vapor capaz de alimentar a autoclave; um local para a unidade fabril que permita um fluxo contínuo e desimpedido dos materiais, desde a dosagem até à embalagem; e as inevitáveis obras de construção civil e infraestruturas técnicas necessárias ao projeto, frequentemente subestimadas. Neste guia, abordamos os equipamentos necessários, as principais escolhas relativas à autoclave e ao abastecimento de vapor, a conceção da unidade fabril e a dimensão das operações necessária para estimar o investimento na instalação.
Neste guia: Uma unidade de fabrico de blocos AAC transforma cinzas volantes ou areia, cimento, cal, gesso e pó de alumínio em blocos de construção leves e resistentes ao fogo — com cerca de um quarto do peso do tijolo maciço de barro, várias vezes o seu isolamento térmico e a sua resistência ao fogo, durabilidade sob carga de compressão prolongada e propriedades isolantes proporcionadas pela sua estrutura alveolar — através de um processo de produção que inclui mistura, moldagem, corte e cura em autoclave com vapor (impulsionado por uma reação química entre o pó de alumínio e a cal) — descrito integralmente no nosso guia do processo de fabrico de blocos AAC. Este artigo aborda a vertente da instalação eficiente em termos energéticos: que equipamentos comprar, como dimensionar a autoclave e o respetivo abastecimento de vapor, como organizar a unidade fabril e quanto custa realmente construí-la. Centra-se nos blocos AAC maciços convencionais; os painéis AAC reforçados para coberturas e pavimentos (RAAC) exigem estações adicionais para a incorporação de armaduras, não incluídas na lista de equipamentos abaixo.
A tecnologia AAC remonta a meados da década de 1920, quando o arquiteto sueco J.A. Eriksson patenteou o processo; atualmente, é um dos materiais de construção sustentáveis mais utilizados em todo o mundo, e todos os principais fabricantes desta categoria continuam a seguir a mesma química fundamental. No interior do tambor de mistura, o pó de alumínio reage com a cal e a água presentes na pasta, libertando hidrogénio, que forma milhões de pequenas bolhas de ar à medida que sobe através da mistura ainda líquida; são estas pequenas bolhas de ar que conferem aos blocos AAC o excelente isolamento térmico e cerca de um quarto do peso de um material maciço, depois de a autoclave fixar a estrutura alveolar. Comparativamente aos tijolos tradicionais de barro ou aos blocos convencionais de betão denso, esta estrutura formada por bolhas de ar está na base da maioria das vantagens do AAC: cargas mais reduzidas sobre a estrutura resistente, assentamento mais rápido e melhor isolamento por unidade de espessura da parede – precisamente por isso, a utilização de blocos AAC na construção tem aumentado de forma constante tanto em edifícios residenciais como industriais.
Lista completa de equipamento para uma fábrica de blocos BCA
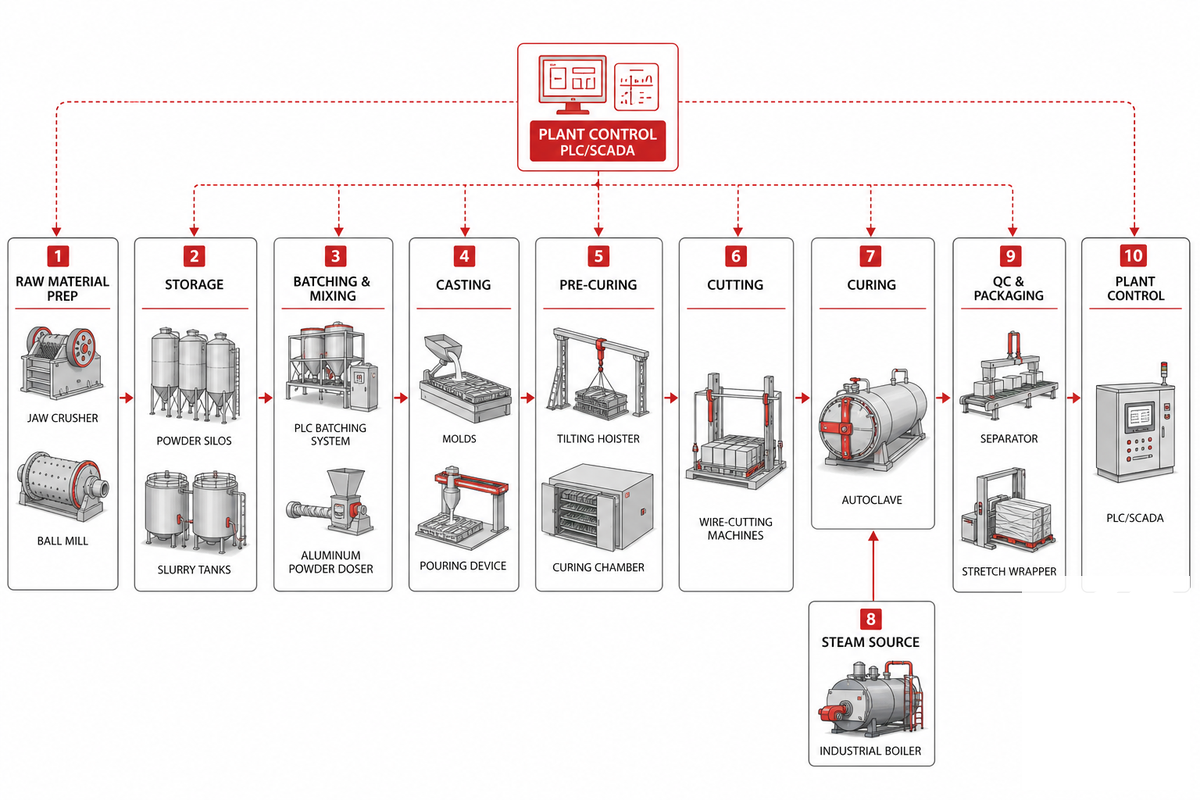
O que se adquire não é um único bloco nem uma máquina isolada para uma fábrica de blocos BCA, mas sim a linha completa. As listas de preços incluem frequentemente apenas a autoclave ou uma única rubrica de «arranque» – isto explica como duas «fábricas de 50,000 m³/ano», com preços totalmente diferentes, podem ser apresentadas como contendo «o mesmo» equipamento básico; uma proposta pode corresponder apenas aos preços das máquinas e a outra a uma solução chave na mão. Antes de solicitar propostas, é necessário contabilizar todas as categorias de equipamento cujo custo terá de ser apurado.
| Fase | Equipamento | Função |
|---|---|---|
| Preparação das matérias-primas | Britador de maxilas, moinho de bolas | Mói as cinzas volantes/a areia e a cal até à finura necessária para a reação na autoclave |
| Armazenamento | Silos de materiais em pó, depósitos de armazenamento de suspensão, agitadores de suspensão | Armazena o cimento/a cal moídos e a suspensão de cinzas volantes antes da dosagem |
| Dosagem e mistura | Sistema de dosagem com PLC, tambor de mistura, doseador de pó de alumínio | Doseia as matérias-primas por peso; a precisão da dosagem do pó de alumínio é a etapa mais sensível da formulação |
| Moldagem | Moldes, dispositivo de vazamento, carros porta-moldes | Recebe a suspensão e mantém-na durante a reação de expansão/pré-cura |
| Pré-cura | Pórtico de basculamento, câmara de cura | Vira e mantém o bolo verde a uma temperatura controlada até adquirir firmeza suficiente para o corte |
| Corte | Máquinas de corte vertical e transversal por fio, carro de corte | Corta o bolo verde nas dimensões finais dos blocos, com a produção medida em metros cúbicos, antes da autoclavagem |
| Cura | Autoclave, carro de transbordo, carro de endurecimento | Efetua a cura a vapor dos blocos cortados a 180–220 °C / 8–12 bar para desenvolver a resistência final (consultar a secção seguinte) |
| Fonte de vapor | Caldeira industrial a vapor | Abastece a autoclave — é dimensionada separadamente da própria autoclave (consultar «Abastecimento de vapor» abaixo) |
| Controlo de qualidade e embalagem | Separador de blocos/painéis, pórtico de elevação com pinça, envolvedora com filme extensível | Separa, recolhe amostras para ensaios de densidade/resistência e embala os blocos acabados |
| Controlo da fábrica | Sistema PLC/SCADA | Centraliza as formulações de dosagem, o registo dos ciclos e a monitorização remota de toda a linha |
Muitos fornecedores apresentam separadamente apenas as fases de corte e moldagem deste processo como «máquina para produzir blocos BCA», «máquina de blocos» ou outra designação abreviada semelhante, adequada num documento de proposta, mas que representa apenas uma das dez etapas necessárias numa fábrica de BCA. Note-se que a caldeira a vapor surge numa rubrica própria – distinta da autoclave. Isto tem grande importância, superior à que é frequentemente reconhecida por quem constrói a sua primeira fábrica. Analisamos de seguida as respetivas implicações.
💡 Conselho prático
A precisão do pó de alumínio é tão exigente que variações de cerca de ± 0.02% na dosagem podem provocar uma alteração de 50-100 kg/m³ na densidade dos blocos. Deve perguntar-se aos fornecedores que controlos e registos inclui o respetivo sistema de dosagem para o pó de alumínio – além das especificações do misturador – porque esta única variável origina mais reclamações relativas à qualidade do produto do que qualquer outra etapa da linha de máquinas para blocos BCA, e o pó fino de alumínio é, por si só, uma poeira combustível regulamentada que determina os requisitos de ventilação e ligação à terra da estação de dosagem.
Escolher a autoclave adequada para a produção de BCA
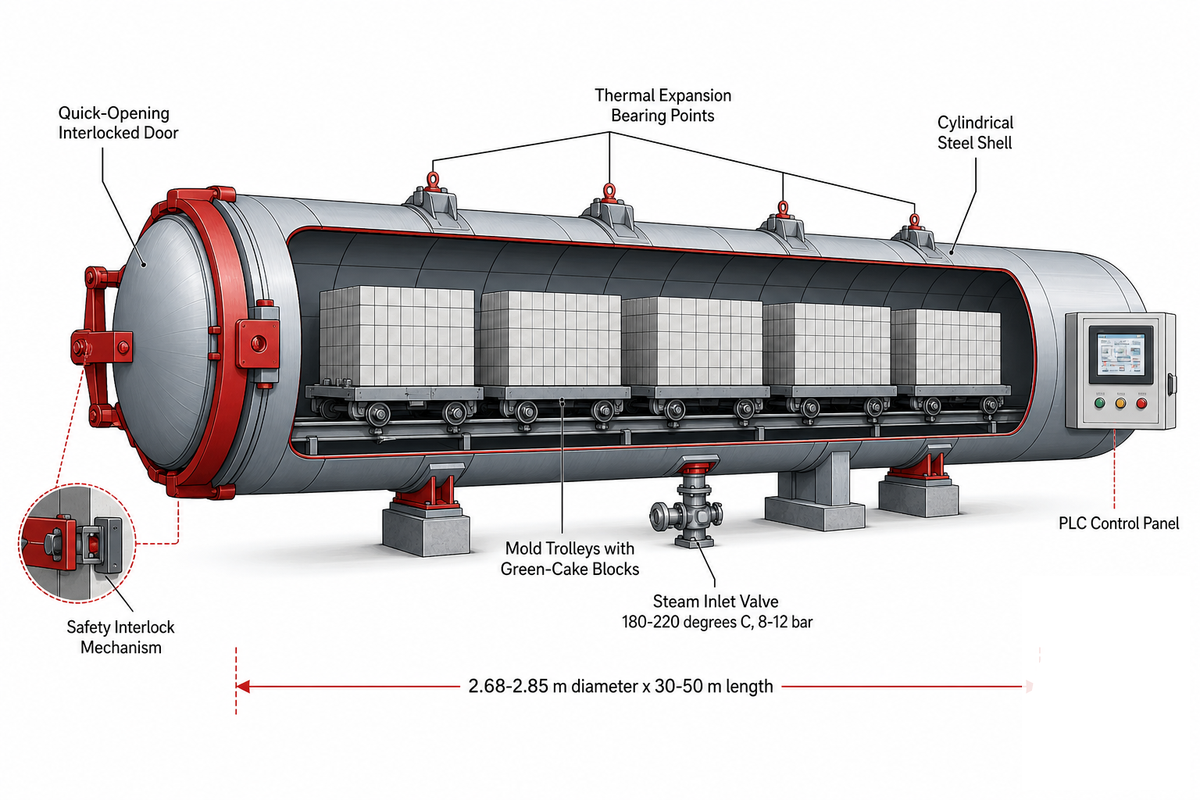
O maior componente individual da fábrica de BCA é a autoclave; qualquer erro nesta escolha terá uma correção dispendiosa. Uma autoclave industrial alimentada com vapor de alta pressão funciona a temperaturas entre 180-220 °C e pressões de 8-12 bar durante 8-12 horas. Normalmente, estas autoclaves têm entre 2.68 e 2.85 metros de diâmetro e entre 30 e 50 metros de comprimento, podendo acomodar simultaneamente entre seis e dez carros porta-moldes por ciclo de lote. No nosso guia de compra de autoclaves industriais encontram-se informações detalhadas sobre como especificar as dimensões e o tipo de autoclave em função da capacidade de produção pretendida.
Deve evitar-se o erro de aplicar uma única especificação de autoclave a utilizações distintas. Uma autoclave utilizada para curar materiais compósitos requer uma fração da pressão de uma fábrica de BCA, utiliza ar comprimido ou azoto e não é aquecida a vapor. Substituir simplesmente um recipiente para compósitos por outro destinado ao BCA não constitui uma pequena alteração; implica um código diferente para recipientes sob pressão. Antes de autorizar a compra, deve confirmar-se que a autoclave foi construída e certificada de acordo com as normas aplicáveis ao BCA (como a ASME Section VIII Division 1 nos Estados Unidos ou os códigos equivalentes GB 150/PED no mercado de destino).
📐 Nota de engenharia
A maioria das fábricas com uma produção anual pretendida de 200,000-400,000 m³ utiliza vários recipientes de autoclave mais pequenos, com ciclos desfasados, em vez de uma única máquina enorme. Esta abordagem faseada permite descarregar e voltar a carregar um recipiente entre ciclos de cura a vapor (aquecimento e arrefecimento), enquanto as outras unidades permanecem sob vapor, mantendo as linhas de corte e embalagem continuamente abastecidas, em vez de entregar diariamente uma grande quantidade de produto curado à extremidade inicial da linha. Deve confirmar-se o número de recipientes necessário, solicitando ao fornecedor a quantidade efetiva indicada pelo respetivo modelo de produção, com base nas dimensões dos recipientes propostos.
Abastecimento de vapor: dimensionar a caldeira que alimenta a autoclave
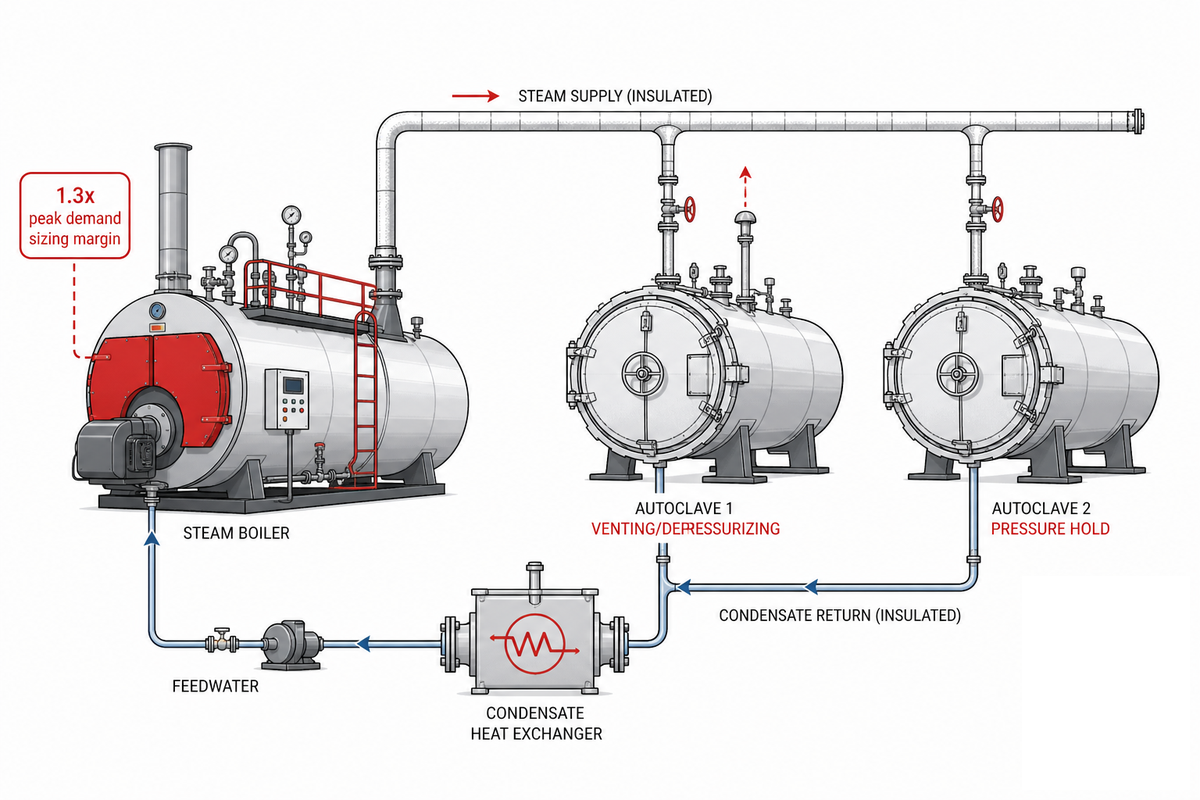
Embora todas as listas de equipamento para fábricas de BCA incluam uma autoclave, quase nenhuma especifica como a fábrica obtém o vapor. As listas genéricas de equipamento que analisámos durante a preparação deste guia apresentam «caldeira» como uma única rubrica, sem informações que fundamentem o dimensionamento, a fonte de combustível ou as ligações necessárias para conduzir o vapor até à autoclave. É nesta omissão que os orçamentos da maioria das novas fábricas de BCA enfrentam problemas: uma caldeira mal dimensionada não consegue elevar a autoclave à temperatura necessária no tempo previsto, prolongando assim o ciclo e deixando os blocos insuficientemente curados.
As práticas normalizadas de dimensionamento de caldeiras industriais, baseadas no método da Spirax Sarco, utilizam uma capacidade de vapor em kg/h igual à procura horária de vapor, multiplicada por um fator de segurança normalmente situado em cerca de 1.1-1.2 para acomodar as flutuações normais da procura de vapor. Contudo, para uma fábrica de BCA, recomendamos o dimensionamento da caldeira com um fator superior, correspondente a 1.3× a procura máxima de vapor de uma única autoclave — a regra da margem de vapor de 1.3× — para acomodar tanto o pico inicial de vapor durante o aquecimento como a procura máxima resultante da sobreposição da utilização de vapor por autoclaves com ciclos desfasados.
«Uma caldeira dimensionada para o consumo médio de vapor da autoclave parece adequada no papel, mas fica aquém logo na primeira vez que dois recipientes iniciam simultaneamente o aquecimento. Dimensionamos o abastecimento de vapor para BCA com base na procura máxima durante a sobreposição, não na procura média, e incorporamos a margem adicional na fase de projeto, pois é muito mais económico do que instalar uma segunda caldeira depois de a fábrica já estar em funcionamento.»
Contudo, o vapor não tem de representar apenas um custo operacional contínuo. Existem vários sistemas de controlo de autoclaves que encaminham o vapor de uma autoclave em descarga para um recipiente adjacente que se encontra em aquecimento, em vez de o libertarem para a atmosfera. Segundo a cobertura da AAC Worldwide sobre o funcionamento de autoclaves, estes sistemas reduzem em 25-30% a quantidade de vapor novo necessária para produzir BCA. Tal como no caso do número de autoclaves, deve consultar-se o fornecedor sobre esta funcionalidade e solicitar as suas próprias medições de poupança em condições reais. A utilização de permutadores de calor de condensado para pré-aquecer a água de alimentação da caldeira reduz ainda mais o consumo global de energia e os custos de combustível. Importa notar que estas estratégias não reduzem a procura máxima de vapor necessária durante o aquecimento inicial do sistema.
O problema que a equipa de engenharia da Taiguo ouve mencionar com maior frequência por compradores de BCA pela primeira vez é o de uma caldeira proposta com base na procura média da autoclave, em vez da procura máxima: como uma autoclave num arranque a frio pode consumir brevemente mais 20-30% de vapor do que em regime estável, uma caldeira dimensionada apenas para a carga média perde capacidade precisamente quando há sobreposição de dois recipientes – normalmente durante a primeira semana de funcionamento com ciclos desfasados, enquanto o programa de processo ainda está a ser afinado. Foi para evitar este modo de falha que se criou a regra da margem de vapor de 1.3x: trata-se de uma margem específica e dimensionada com precisão para esse pico, não de uma reserva de segurança genérica.
O combustível é então determinado pelo que está disponível no local e pelo que a unidade já utiliza – as opções mais comuns para produzir vapor destinado ao BCA serão provavelmente o gás natural ou a biomassa, contemplados, respetivamente, nas nossas gamas de caldeiras alimentadas a petróleo e gás e de caldeiras a biomassa.
Disposição da fábrica: zonamento de uma unidade de produção de BCA
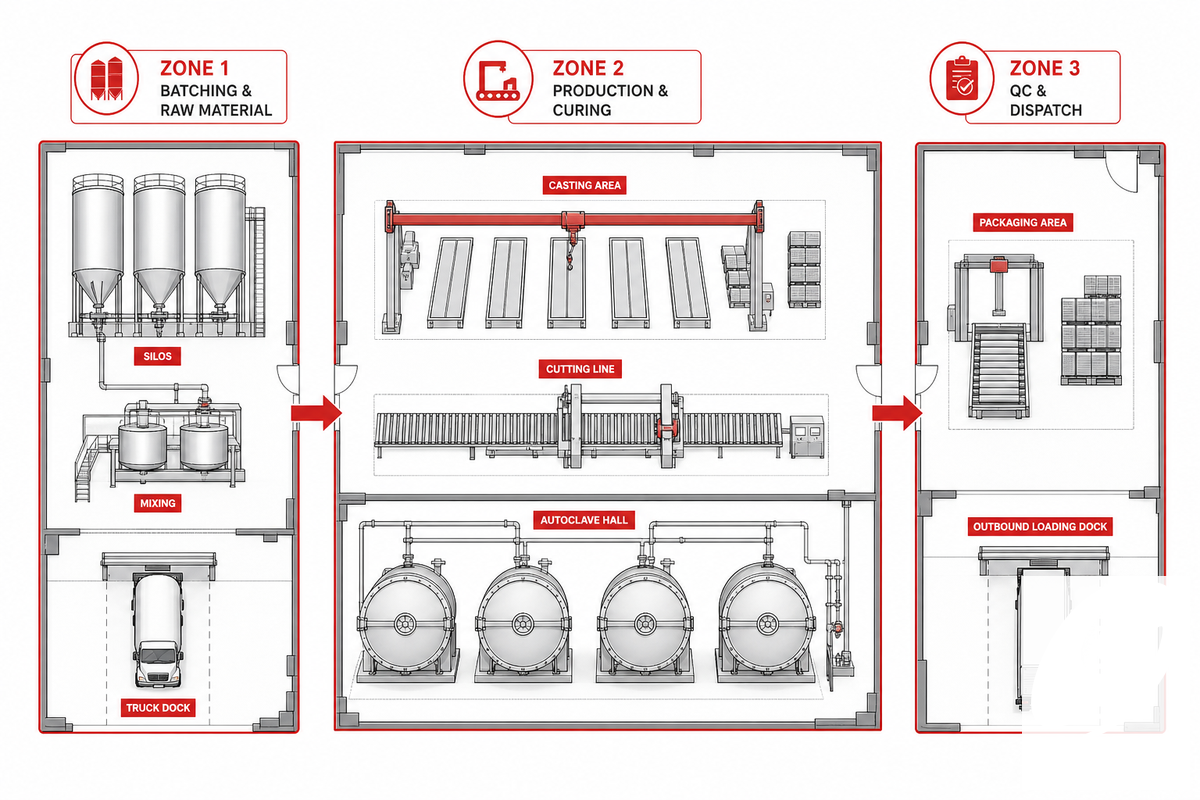
A planta de uma fábrica de BCA deve acompanhar sempre o fluxo dos materiais, que se divide naturalmente no que designamos por modelo de disposição em 3 zonas. A zona de dosagem e matérias-primas contém os silos, os depósitos de suspensão e as estações de mistura, dispostos de modo a facilitar o acesso dos veículos de transporte, pois é aqui que ocorre o maior volume de tráfego associado à entrega de cinzas volantes / areia. A zona de produção e cura inclui a moldagem, a pré-cura, o corte e, ocupando de longe a maior área, o pavilhão das autoclaves – dado que este contém recipientes de autoclave com 30-50 m de comprimento. Por fim, a zona de controlo de qualidade e expedição é responsável pela separação dos blocos, amostragem, embalagem e carregamento para expedição, devendo ser posicionada de modo a separar o tráfego de produtos acabados do tráfego de entrada de matérias-primas.
A área necessária do terreno é diretamente proporcional à capacidade prevista; uma fábrica compacta de menor dimensão pode funcionar em apenas ~25,000-30,000 m, enquanto uma fábrica industrial normalizada de maior dimensão (200,000-400,000 m3/ano) exige só para o pavilhão de produção uma área de 9,000-15,000 m (sem incluir parques exteriores e armazéns). Deve assegurar-se a possibilidade de expansão – os futuros aumentos da capacidade de autoclavagem são muito mais económicos se tiver sido previsto espaço junto ao pavilhão de autoclaves existente, em vez de ser necessário reformular as linhas de corte ou dosagem.
Uma decisão errada neste domínio constitui um problema real e recorrente: como o pavilhão das autoclaves pode atingir 30-50 m de comprimento, um operador de média dimensão que o confine entre silos permanentes de dosagem de um lado e um armazém do outro limita efetivamente a capacidade ao número de autoclaves que cabe na área inicialmente prevista. A equipa de engenharia da Taiguo encontra esta situação sobretudo em projetos de modernização, quando uma fábrica construída para 3 autoclaves passa a necessitar de 6 para satisfazer a procura e se descobre que os 2-3 recipientes adicionais não cabem fisicamente sem transferir toda a linha de corte – um atraso e um custo que uma decisão de $0 (deixar um vão livre na planta original) teria evitado por completo. Os códigos para recipientes sob pressão, como a ASME Section VIII Division 1, também estabelecem requisitos mínimos de acesso e espaço livre em torno de cada recipiente, que devem ser incorporados na área do pavilhão das autoclaves desde o primeiro dia, em vez de serem adaptados posteriormente.
Escalões de capacidade: fábricas de BCA mini, médias e à escala industrial
A ideia de que «quanto maior, melhor» não se aplica automaticamente; com uma redução de até 40% no orçamento destinado ao terreno e aos edifícios, comparativamente às grandes linhas industriais, uma fábrica de BCA compacta pode produzir a partir de cerca de 65,000 m3/ano e manter-se ainda muito abaixo do valor de referência do setor, cerca de 100,000 m3/ano, usado como limiar da capacidade industrial, dado que uma fábrica compacta ocupa menos espaço graças às dimensões mais reduzidas dos seus moldes/bolos. Este modelo foi concebido para mercados regionais distribuídos e de menor dimensão, incapazes de escoar eficazmente 100,000 m3 de blocos através da cadeia de distribuição convencional. A mensagem para novos investidores é simples: a fábrica deve ser dimensionada para o mercado disponível, não para a maior instalação que o fabricante esteja disposto a vender.
| Escalão | Produção anual | Autoclaves (dependentes do fornecedor/das dimensões dos recipientes) | Área do terreno |
|---|---|---|---|
| Compacta | 65,000–160,000 m³/ano | Recipientes com menor ocupação de espaço (menos unidades e de menor dimensão) | ~25,000–30,000 m² (até 40% menos do que a escala normalizada) |
| Mini (formato normalizado) | 50,000–100,000 m³/ano | 2–3 | ~4,000 m² |
| Média dimensão | 100,000–200,000 m³/ano | 3–4 (recipientes maiores) ou até 6–8 (recipientes menores) | 5,000–8,000 m² |
| Escala industrial | 200,000–400,000 m³/ano | 3–4 (recipientes maiores) ou até 8–12 (recipientes menores) | 9,000–15,000 m² (pavilhão de produção) |
Uma pesquisa rápida pelo custo de uma fábrica mini de BCA ou por uma fábrica de blocos BCA para venda apresentará muitos anúncios apenas de máquinas; qualquer preço anunciado deve ser tratado como ponto de partida para avaliar o fornecedor, e não como custo final de entrega, pois a diferença entre equipamento e solução chave na mão descrita acima aplica-se tanto ao cálculo do preço de uma fábrica de blocos BCA nos Estados Unidos como num mercado emergente – é um padrão global dos anúncios, não uma característica específica de uma região.
Que escalão se adequa ao seu mercado?
- Mercados regionais dispersos / de menor dimensão, incapazes de escoar 100% da capacidade de uma fábrica de dimensão integral Escalão compacto
- Investidor em BCA pela primeira vez que pretende testar o mercado antes de expandir e aumentar posteriormente a escala (prevendo espaço na planta para ampliar a secção das autoclaves). Escalão mini, com terreno reservado para futuras autoclaves adicionais
- Mercado da construção consolidado, com procura conhecida e forte cobertura de distribuição e logística Média dimensão a escala industrial
Investimento total de capital: quanto custa realmente construir
Ao analisar os valores de «investimento» publicados para a unidade AAC, importa ter presente que estes podem referir-se a realidades muito diferentes; um fabricante pode anunciar custos apenas de equipamento de cerca de $48,500 para uma linha de 50,000m3/yr e, na mesma página, incluir também um investimento estimado de $800,000 para uma unidade de 50,000m3/yr, valor que não aparece em mais nenhum local do seu site, sem explicar a diferença significativa (que corresponderá muito provavelmente à instalação, ao edifício, à colocação em serviço, etc.). Outros fabricantes apresentam estimativas dos custos globais de produção entre $1milhão e $5milhões para toda a instalação, sem esclarecer o que está incluído nesse custo.
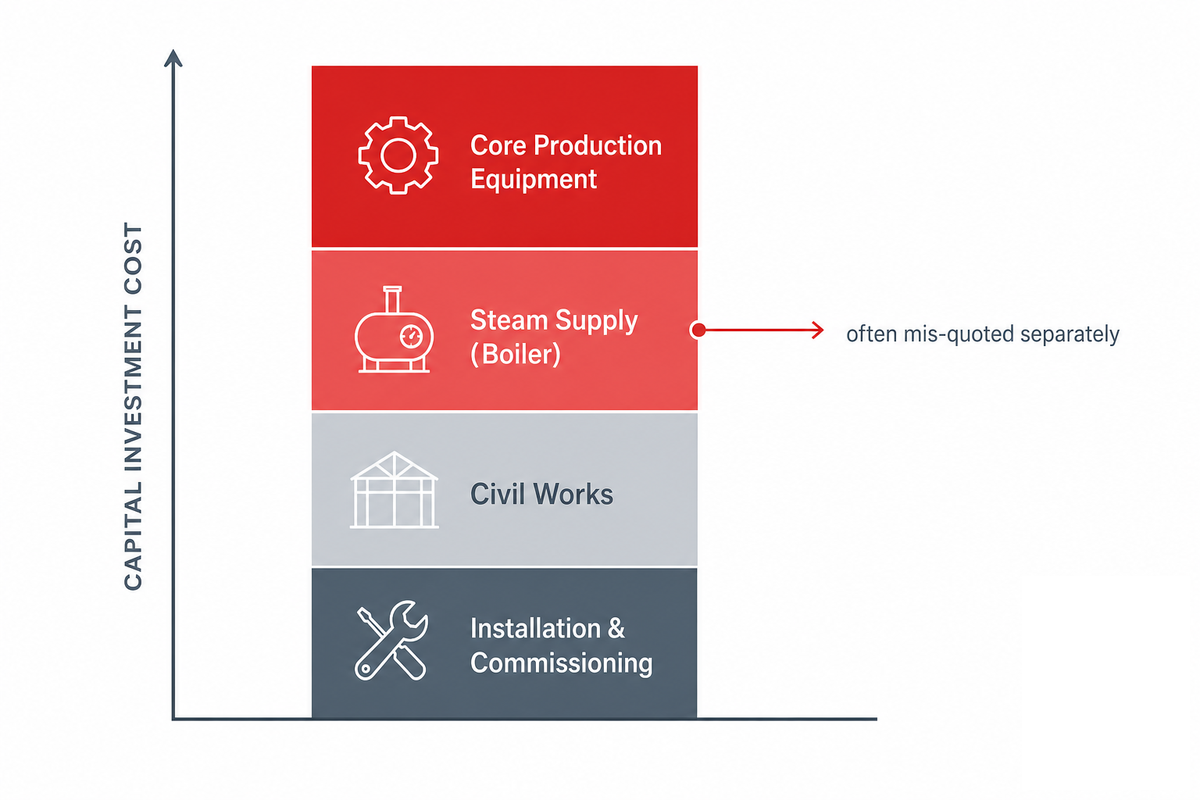
O orçamento deve ser dividido nestas quatro categorias, devendo a proposta do fornecedor seguir a mesma estrutura:
Categorias do investimento total
- Equipamento de produção principal – As máquinas indicadas na tabela acima, incluindo a autoclave; normalmente, este é o único elemento incluído numa proposta de «preço das máquinas»
- Fornecimento de vapor – A caldeira e os sistemas de manuseamento do combustível e tubagem; estes elementos são frequentemente orçamentados em separado ou excluídos do valor do «equipamento»
- Obras de construção civil – Terreno, edifício/fundações para as cargas da autoclave/recipiente e ligações às redes de serviços
- Instalação, colocação em serviço e formação – Um processo demorado, habitualmente com vários meses de duração (os fornecedores de equipamento indicam frequentemente 6-12 meses desde a encomenda até ao início da produção comercial plena de uma linha convencional)
Uma discriminação real e detalhada dos custos que analisámos recentemente para uma configuração de referência de 30,000 m³/ano, datada de 2023 e cotada em yuan chinês — pelo que deve ser considerada apenas ilustrativa — indicava a autoclave e o equipamento basculante de elevação como as duas rubricas de equipamento de maior custo; a caldeira representava um custo significativo, mas inferior ao destes equipamentos. Esta distribuição, em que a autoclave e a movimentação de materiais determinam grande parte do custo do equipamento e a caldeira constitui uma despesa importante, mas não dominante, é coerente com a nossa experiência na orçamentação de sistemas de vapor para clientes de AAC. O problema com que os compradores se deparam é deixar o orçamento da caldeira para segundo plano por esta representar habitualmente uma rubrica menor do que a própria autoclave: uma proposta para a caldeira que pareça pouco significativa quando comparada com o preço do recipiente é precisamente o que pode deixar um projeto com um défice considerável na fase de financiamento, uma vez que as entidades financiadoras de uma unidade AAC esperam um plano único e discriminado das despesas de capital, não um plano parcial que a equipa da Taiguo tenha de reconstruir posteriormente. Esta situação reflete a mesma distinção entre fornecimento de equipamento e solução chave na mão utilizada pela AAC Worldwide ao comparar a viabilidade económica de unidades compactas e de formato convencional.
As vantagens do AAC que ajudam a explicar a utilização crescente dos blocos AAC na construção começam a montante, na fase das matérias-primas: os blocos AAC — e, de forma mais geral, os blocos leves desta categoria — são produzidos com subprodutos industriais disponíveis na região, sobretudo cinzas volantes provenientes de centrais elétricas alimentadas a carvão, embora as unidades que utilizam cinzas volantes como matéria-prima principal também possam recorrer a misturas com cinzas de fundo ou areia, consoante a disponibilidade local. Para um investidor, o fabrico bem gerido de AAC pode constituir uma atividade rentável precisamente porque estas matérias-primas são normalmente subprodutos baratos, desde que o fornecedor disponibilize máquinas e assistência específicas para AAC, em vez de linhas genéricas de produção de blocos adaptadas posteriormente.
Escolher um fornecedor de equipamento chave na mão
A indústria dos blocos AAC inclui tanto fabricantes especializados em máquinas para o fabrico de AAC como grandes grupos de equipamento para unidades de blocos de betão que acrescentaram uma linha de produção de blocos AAC à sua gama existente; ao comparar propostas, deve verificar-se se o fabricante de máquinas em avaliação é especializado em AAC ou se o trata apenas como uma entre várias linhas, uma vez que a especialização tende a refletir-se na eficiência da produção e na assistência pós-venda para problemas específicos do AAC. Um verdadeiro fabricante de unidades de blocos AAC terá recursos de engenharia dedicados especificamente à integração entre a autoclave e a caldeira, em vez de adaptar máquinas de fabrico genéricas concebidas para outras linhas de produtos.
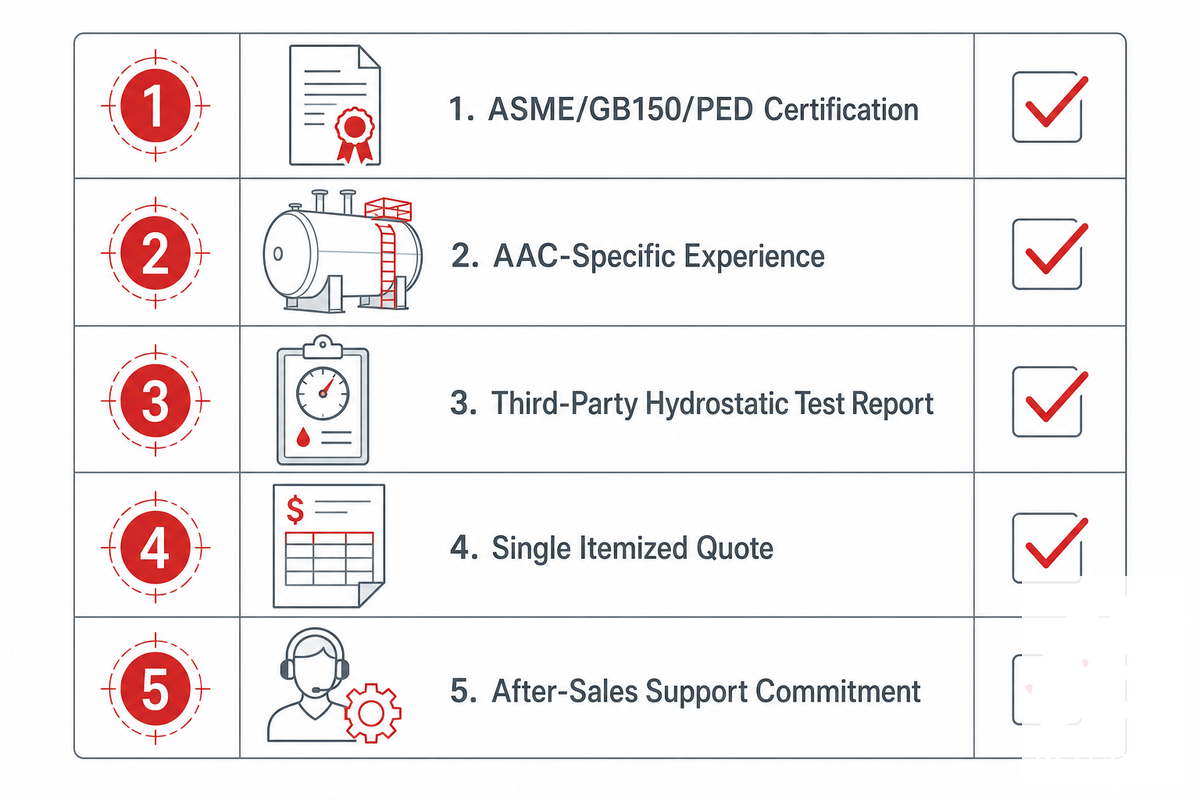
Depois do fabrico e da expedição, corrigir um erro de especificação da autoclave é dispendioso e demorado; as dimensões e a pressão nominal do recipiente não podem ser alteradas. Deve avaliar-se cuidadosamente o fornecedor antes de solicitar uma proposta, não depois:
- Certificação segundo a ASME Section VIII Division 1 (ou a norma equivalente no mercado de destino, como GB 150 / PED), com apresentação de uma cópia do certificado de autorização antes do início do fabrico; não após a entrega
- Experiência específica em AAC – Uma caldeira destinada à cura de materiais compósitos ou a serviços alimentares não satisfará as exigências de uma autoclave para AAC
- Relatório independente de ensaio hidrostático realizado por terceiros a 1.3× a pressão de projeto; não se deve aceitar um relatório autocertificado
- Uma proposta única, completa e discriminada que inclua todo o equipamento, o fornecimento de vapor, a instalação e a formação; devem evitar-se propostas limitadas ao preço das máquinas que obriguem a solicitar estes elementos a outras entidades
- Compromissos de assistência pós-venda e substituição de peças documentados por escrito; uma paragem imprevista pode inviabilizar a unidade, sobretudo quando os ciclos da autoclave decorrem consecutivamente
A avaliação do equipamento é importante, mas os riscos da cadeia de abastecimento representam uma ameaça igualmente grave para uma futura unidade. O projeto de uma unidade AAC de $25 milhões em Kerrville, Texas, que sobrevivera a 3-4 anos de negociações de alto nível e obtivera inclusivamente o apoio do gabinete do governador, foi cancelado em novembro de 2025 quando a Austin White Lime Company — a única fonte da cal viva necessária e o maior fornecedor desta matéria-prima essencial no estado — encerrou a atividade. O fornecedor alternativo mais próximo situava-se no Mississippi, e o custo de transporte da cal tornou o projeto inviável. «Não era economicamente viável para eles», afirmou o administrador municipal adjunto da cidade às autoridades locais. O plano do equipamento e do edifício parecia sólido; o projeto fracassou porque uma dependência decisiva da cadeia de abastecimento assentava na atividade de um único fornecedor, sem um plano de contingência adequado. A disponibilidade de cal, cinzas volantes e gesso deve ser confirmada, identificando pelo menos um fornecedor alternativo antes de se comprometer qualquer capital, não depois.
A Taiguo Boiler fornece caldeiras industriais a vapor e autoclaves — incluindo autoclaves personalizadas para a produção de blocos AAC — há aproximadamente 50 anos, ao abrigo da licença chinesa de nível A para o fabrico de caldeiras e de uma verificação de projeto equivalente à ASME. Para uma unidade que necessite de uma autoclave e de uma fonte de vapor combinadas e corretamente dimensionadas desde o início, deve consultar-nos para uma análise conjunta das especificações.
Licenças, certificações e pessoal
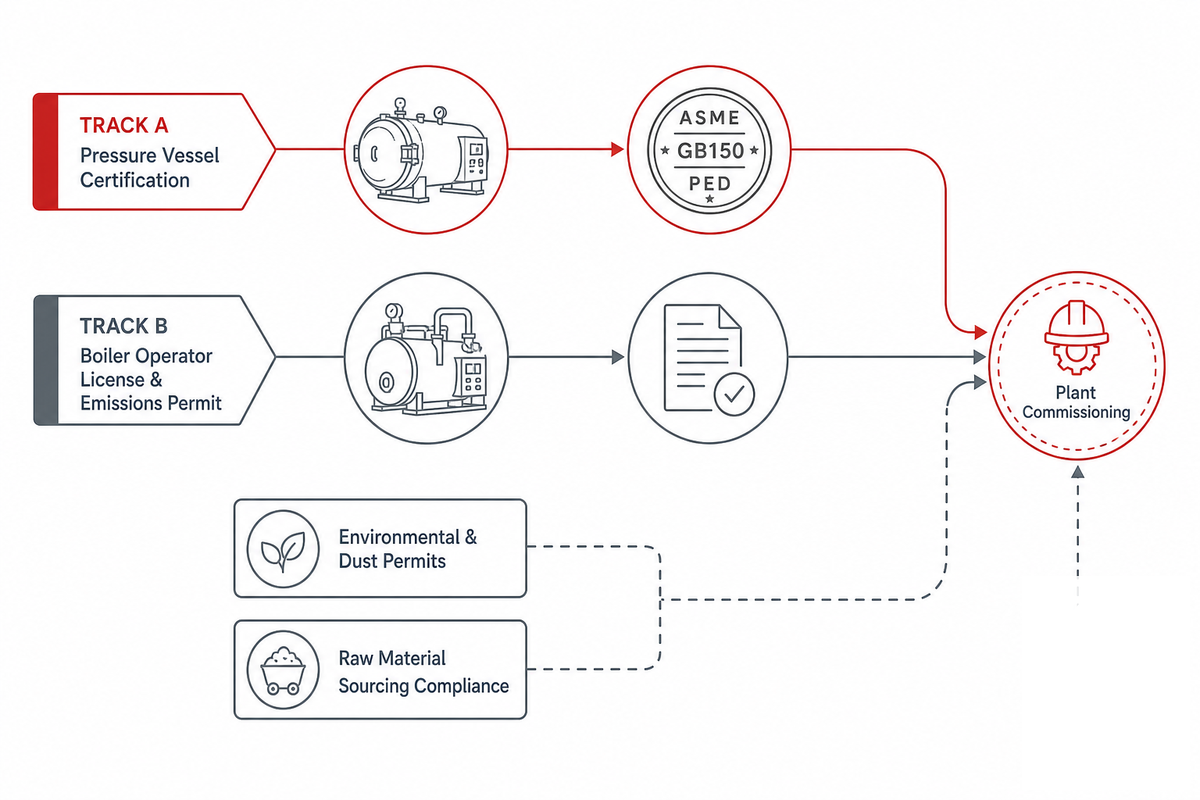
O equipamento, por si só, não permite que uma unidade AAC funcione legalmente:
- Certificação da autoclave como recipiente sob pressão — seja segundo a ASME Section VIII Division 1 (EUA), a GB 150 (China) ou a PED 2014/68/EU (Europa); é necessário conhecer a jurisdição aplicável antes de efetuar a encomenda.
- Licenciamento dos operadores da caldeira e licenças de emissões — separados e distintos da certificação da autoclave como recipiente sob pressão, estes requisitos são muitas vezes considerados tardiamente pelos novos proprietários, por dizerem respeito à caldeira e não ao próprio processo AAC.
- Licenças ambientais e de poeiras para o manuseamento de matérias-primas, incluindo o armazenamento e a moagem de cinzas volantes, bem como normas de qualidade locais para a amostragem dos blocos acabados.
- Conformidade do fornecimento de matérias-primas — caso se utilizem cinzas volantes como subproduto da combustão de carvão, deve confirmar-se que cumprem os requisitos de utilização benéfica ou as especificações do produto no mercado de destino, em vez de se presumir simplesmente que constituem uma matéria-prima não regulamentada.
- Níveis mínimos de pessoal: operadores de dosagem e mistura, operadores de autoclave e de caldeira (com licenças distintas), um técnico da linha de corte e pessoal de controlo de qualidade/laboratório para recolher amostras destinadas a ensaios de densidade e resistência à compressão.
O problema que a equipa da Taiguo mais observa no licenciamento consiste em considerar a licença do operador da caldeira e a licença de emissões como parte do certificado da autoclave enquanto recipiente sob pressão, por ambos os equipamentos se encontrarem no mesmo edifício. Na maioria das jurisdições, existem dois processos de aprovação distintos, apresentados a duas entidades reguladoras diferentes — uma distinção importante porque uma unidade que obtenha aprovação na inspeção ASME/GB150 da autoclave pode continuar impedida de arrancar durante semanas devido à falta de apresentação da licença de emissões da caldeira, cuja análise demora normalmente 30-90 dias, independentemente do calendário do recipiente sob pressão. As cinzas volantes obtidas como subproduto da combustão de carvão estão sujeitas a um nível de conformidade próprio segundo os critérios de utilização benéfica da EPA (ou a norma equivalente na jurisdição aplicável), que deve ser confirmado antes, e não depois, da assinatura de um contrato de fornecimento de matérias-primas.
Perspetivas do setor: o que está a mudar para os investidores em unidades AAC (2025–2028)
Duas tendências estruturais são mais relevantes para um novo investimento numa unidade AAC do que qualquer previsão isolada sobre a dimensão do mercado. Em primeiro lugar, os grandes grupos de materiais de construção continuam a investir fortemente na capacidade de produção de AAC, o que indica que a procura associada à construção ecológica ainda está a crescer: por exemplo, a Holcim está a expandir as suas operações na Roménia através de um investimento de vários milhões de euros noticiado em publicações do setor e, separadamente, avançou para a aquisição da Xella, detentora da marca de AAC Ytong (sujeita a aprovação regulamentar). Outras empresas regionais, como a DVI Production, e uma empresa comum entre a Siam cement e a Bigbloc Construction, na Índia, estão a inaugurar novas linhas. Este capital já comprometido constitui um indicador mais forte da procura real do que qualquer possível previsão de crescimento.
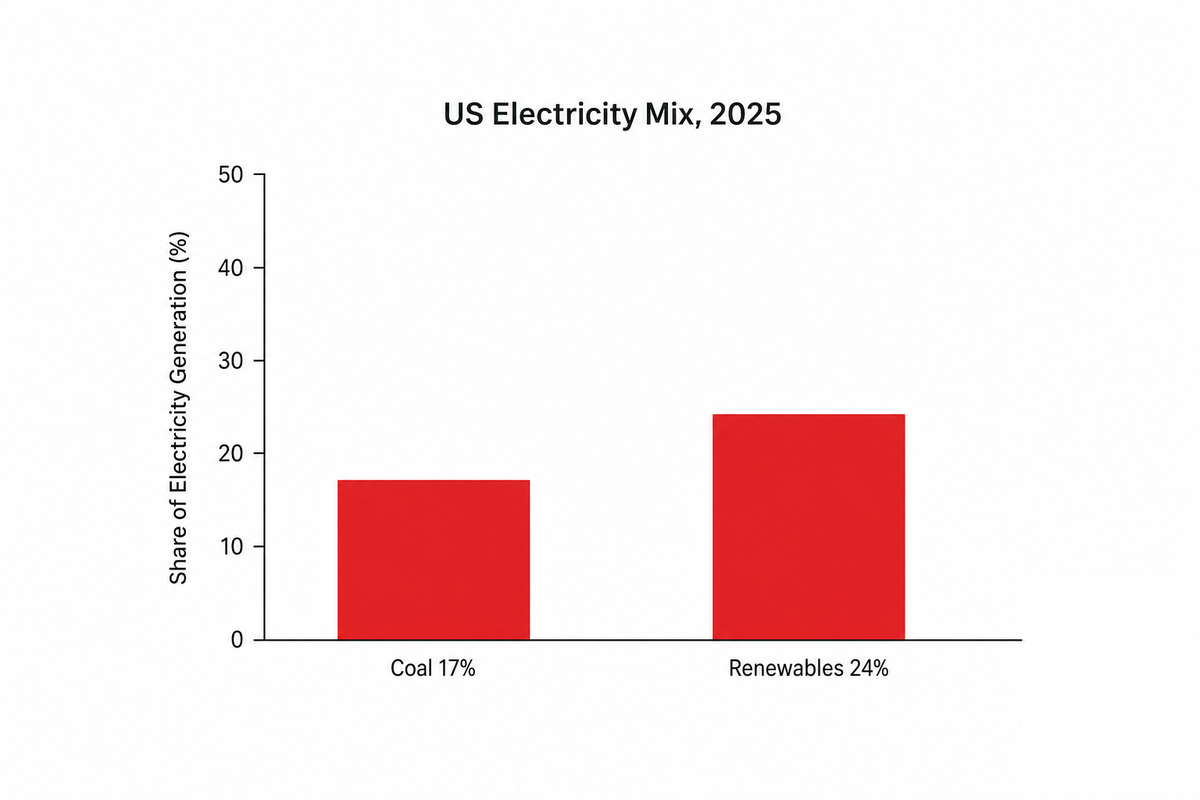
Em segundo lugar, e de forma mais subtil: a principal matéria-prima de baixo custo do AAC é um subproduto da produção de eletricidade em centrais alimentadas a carvão. A U.S. Energy Information Administration indica que a quota do carvão na produção de eletricidade em grande escala nos EUA tinha descido para aproximadamente 17% em 2025, enquanto as fontes renováveis representavam cerca de 24% (em comparação com aproximadamente 12% em 1990). Uma unidade baseada no pressuposto de uma disponibilidade permanente de cinzas volantes baratas e abundantes deve tratar este fornecimento como uma variável dinâmica e verificar, no estudo de viabilidade, se o fornecimento local de cinzas volantes cumpre os critérios de utilização benéfica ou as especificações de produto da EPA.
As estimativas da dimensão do mercado de AAC variam profundamente consoante a entidade responsável pelo relatório e as definições utilizadas, com valores recentemente publicados entre $12bn e $36bn (ou mais) para o que é apresentado como o mesmo mercado mundial — o que indica que essas diferenças dizem mais sobre as definições adotadas do que sobre a própria evolução do setor. Qualquer valor individual da taxa de crescimento anual composta deve servir apenas de contexto, e não de base isolada para um plano financeiro. Na vertente tecnológica, os sistemas de transferência de vapor para autoclaves e os formatos de unidades compactas estão a reduzir os requisitos de capital necessários para operar em mercados pequenos ou geograficamente dispersos no mercado mundial de AAC e no movimento mais amplo em favor da construção sustentável — uma verdadeira oportunidade a comparar com uma unidade de dimensão integral quando não existe um mercado acessível com procura claramente superior a 100,000 m³/ano. Na vertente regulamentar, a ASME também publicou a edição de 2025 do Boiler and Pressure Vessel Code, com revisões das regras de projeto de recipientes sob pressão — deve garantir-se que qualquer sistema de autoclave considerado para 2026 ou posteriormente cumpra a edição de 2025 deste código, e não uma edição anterior.
O problema concreto subjacente a ambas as tendências é o mesmo: como os pressupostos relativos às matérias-primas e aos códigos do equipamento são normalmente fixados na primeira análise de viabilidade e raramente revistos, uma unidade projetada com base nos preços das cinzas volantes de 2023 e numa edição das normas para recipientes sob pressão anterior a 2025 pode ter um orçamento insuficiente quando as obras começarem 12-18 meses mais tarde. A equipa da Taiguo recomenda que ambas as verificações — fornecimento de cinzas volantes e edição em vigor da ASME/GB150 — sejam repetidas no momento da decisão final de investimento, e não apenas no estudo de viabilidade inicial.
Perguntas frequentes
P: Quanto custa instalar uma unidade de blocos AAC?
Ver resposta
É possível encontrar valores indicativos desde cerca de $800,000 para a instalação completa de uma pequena linha de produção até $1-5 milhões para unidades maiores, mas estes valores raramente esclarecem exatamente o que abrangem. Também é necessário contabilizar separadamente: equipamento de produção, caldeira a vapor, obras de construção civil (terreno, edifício e fundações), instalação e colocação em serviço. Uma proposta apenas para as máquinas, na ordem das dezenas de milhares, não representa o custo total.
Antes de comparar diferentes fornecedores, deve solicitar-se uma proposta discriminada por estas quatro categorias.
P: Qual é o investimento mínimo necessário para uma unidade AAC?
Ver resposta
A opção mais pequena, com aproximadamente 65,000 m³/ano, proporciona o menor custo de entrada; com um custo de terreno e edifício até 40% inferior ao de uma linha convencional, tira partido da pequena área ocupada pelo molde/bloco semicurado para reduzir as obras de construção civil e utilizar equipamento de menor dimensão. Uma unidade de pequena escala e formato convencional (50-100,000 m³/ano, 3 autoclaves) corresponde mais habitualmente ao primeiro escalão de investimento referido pelos fornecedores de equipamento. É necessário esclarecer se o «investimento mínimo» apresentado abrange apenas a unidade ou uma solução chave na mão.
P: Que capacidade de produção devo escolher para o meu mercado?
Ver resposta
A unidade deve ser dimensionada para a procura conhecida, não para a linha de maior capacidade do fornecedor — um dos maiores erros ao abrir uma unidade AAC é sobrestimar a capacidade de vendas. Muitos mercados locais ou regionais de menor dimensão são mais bem servidos por uma unidade de formato reduzido (65,000-160,000 m³/ano), pois as unidades à escala industrial exigem uma procura mínima de 100,000 m³/ano ou mais para serem economicamente viáveis. Devem assegurar-se opções de expansão posterior para média escala ou escala industrial quando o mercado estiver comprovado, em vez de se construir inicialmente uma capacidade excessiva.
P: Equipamento AAC automático ou semiautomático: qual devo escolher?
Ver resposta
A opção mais barata, frequentemente utilizada em sistemas de capacidade reduzida, oferece uma vantagem em termos de investimento inicial, pois o menor volume de produção simplesmente não justifica toda a poupança de mão de obra proporcionada pela automatização integral. A dosagem e o corte totalmente automatizados, bem como os sistemas de controlo PLC/SCADA, também permitem reduzir as necessidades de mão de obra e, em particular (graças à precisão na dosagem do pó de alumínio), melhorar a uniformidade entre lotes, que se torna importante à medida que aumentam os requisitos de volume e qualidade. Mais uma vez, o nível de automatização continua a ser uma opção configurável disponibilizada pela maioria dos fornecedores na mesma gama de equipamento, devendo ser escolhido para cada projeto, em vez de ser fixado pelo nível de capacidade.
P: Uma unidade AAC é um bom investimento e qual é o período de retorno?
Ver resposta
O AAC continua a ser uma das maiores fontes de atração de investimento real por parte dos grandes grupos de materiais de construção — as atuais aquisições e a expansão da Holcim na Roménia, bem como a tentativa de compra da Xella, são melhores indicadores da procura do que qualquer previsão isolada do mercado. Por representarem capital efetivamente destinado à expansão no setor dos materiais de construção, e não modelos teóricos, as iniciativas da Holcim sugerem uma procura real mais forte de AAC no futuro. Os principais fatores que determinam o período de retorno de uma determinada unidade são a disponibilidade e o custo das cinzas volantes locais, os custos energéticos de funcionamento do sistema de autoclave/caldeira e a existência de um compromisso firme de compra da produção antes de qualquer investimento significativo. Não existe um período de retorno generalizável aos vários mercados; a abordagem mais segura consiste em tratar as alegações convencionais dos fornecedores sobre o retorno do investimento como linguagem comercial até serem modelizados os custos locais específicos de combustível, mão de obra e matérias-primas. O fracasso do projeto de Kerrville anteriormente referido constitui um excelente exemplo de uma situação em que os valores do equipamento são viáveis, mas um pressuposto não analisado do lado do abastecimento condena o projeto. Ambos os aspetos devem ser resolvidos antes de se gastar um cêntimo em equipamento.
P: De que dimensão deve ser a autoclave de uma unidade AAC?
Ver resposta
As autoclaves industriais para AAC apresentam normalmente diâmetros de 2.68-2.85 m e comprimentos de 30-50 m, transportando 6-10 carros em cada ciclo. Para atingir um volume de produção de 200,000-400,000 m³/ano, é prática habitual utilizar várias unidades (aproximadamente 3-4 recipientes grandes ou até 8-12 mais pequenos, com ciclos desfasados), em vez de uma única autoclave sobredimensionada. O nosso guia de autoclaves industriais (ligação acima) apresenta um processo completo de estimativa das dimensões para todas as aplicações de autoclaves.
P: Devo construir uma unidade AAC ou optar por uma unidade CLC (não autoclavada)?
Ver resposta
O betão leve alveolar (CLC) dispensa a autoclave e utiliza a cura à temperatura ambiente. Esta solução exige um investimento de capital inferior ao do AAC verdadeiramente autoclavado, mas também proporciona uma menor resistência à compressão. Se uma relação resistência-peso mais elevada e a aceitação comprovada das especificações forem argumentos de venda fundamentais no mercado-alvo, o investimento em tecnologia de autoclave será justificado; contudo, para aplicações com especificações menos exigentes, nas quais sejam suficientes o processo mais simples e o menor investimento de capital do CLC, justifica-se uma comparação direta. Consulte o nosso guia do betão leve alveolar para uma comparação exaustiva.
Porque escrevemos este artigo
A Taiguo Boiler fabrica caldeiras industriais a vapor e autoclaves desde 1976 e forneceu autoclaves especificamente para a produção de blocos AAC. As orientações relativas ao fornecimento de vapor pela caldeira e à margem de segurança (1.3×) referidas neste documento representam a prática de engenharia habitual da Taiguo para adequar a capacidade de vapor à procura da autoclave, e não uma referência geral do setor. Os exemplos de custos de equipamento apresentados em sites de fornecedores devem ser considerados referências históricas e confirmados junto de cada fornecedor antes de qualquer processo de orçamentação.
Referências e fontes
- ASME BPVC Section VIII Division 1American Society of Mechanical Engineers
- Boiler and Pressure Vessel Code da ASME de 2025American Society of Mechanical Engineers
- Métodos de estimativa do consumo de vaporSpirax Sarco
- Unidade AAC compacta: a dimensão nem sempre é o mais importante, mas sim a tecnologia adequadaAAC Worldwide
- Funcionamento seguro e eficiente de autoclavesAAC Worldwide
- Eletricidade nos Estados UnidosU.S. Energy Information Administration
- Resíduos da combustão de carvão, utilização benéficaU.S. Environmental Protection Agency
- Nova unidade ACC assinala o terceiro investimento da Holcim RomaniaCemNet / International Cement Review
- Num duro golpe económico, a Megaacrete cancela o acordo para a unidade de fabrico de KerrvilleThe Kerr County Lead (nov. 2025)
Artigos relacionados
- Bloco de betão aerado autoclavado: o processo de fabrico completoanálise integral das matérias-primas e do processo utilizados no fabrico dos blocos produzidos por esta unidade
- Guia de autoclaves industriaistipos de autoclaves, especificações e critérios de compra para aplicações em materiais compósitos, AAC, madeira e borracha
- Especificações, dimensões e classes dos blocos AACclasses de densidade e normas dimensionais verificadas pela linha de controlo de qualidade da unidade
- Guia de preços dos blocos AACvalor dos blocos acabados por m³ quando a unidade estiver em funcionamento
- Guia do betão leve alveolarcomparação com a alternativa não autoclavada