Entre em contacto com a Taiguo
Engenharia de autoclaves de vulcanização de borracha: fluidos térmicos, ferramentas de carga, dimensionamento térmico e custo operacional

Índice
mostrar
Uma autoclave de vulcanização de borracha opera de 0.4 a 1.0 MPa (58 a 145 psi) e de 140 a 180 °C. Mantém a pressão hidrostática acima da pressão de vapor absoluta da água de 0.618 MPa a 160 °C para evitar a porosidade. As prensas de pratos planos ou os túneis atmosféricos não exercem uma força radial uniforme sobre todas as peças. Este equipamento industrial para borracha consolida telas de cordão multicamada em mangueiras sobre mandril, rolos espessos, cabos de mineração e revestimentos de reservatórios.
Muitos engenheiros de fábrica consideram a pressão da câmara uma variável secundária e dimensionam a sua central de vapor apenas com base na massa de borracha. Na prática, desacoplar a sobrepressão da câmara da transferência de calor impede a ebulição de voláteis durante a vulcanização a vapor. A maior parte do calor total durante a rampa de aquecimento é absorvida pelos pesados mandris de aço e pelo corpo da caldeira e do recipiente sob pressão. Neste artigo, analisamos a termodinâmica de ebulição, os fluidos de aquecimento, o dimensionamento da caldeira, os encravamentos da porta e os custos plurianuais.
Resumo de engenharia e parâmetros essenciais de projeto:
- A 160 °C, a humidade retida vaporiza-se instantaneamente abaixo de 0.618 MPa absolutos (0.518 MPa manométricos). As autoclaves mantêm uma sobrepressão manométrica de 0.6 a 1.0 MPa até a peça arrefecer abaixo de 85 °C.
- O vapor direto condensante assegura uma transferência de calor pelicular de 6,000 a 12,000 W/m²·K. A circulação indireta forçada de ar quente ou azoto assegura de 35 a 85 W/m²·K com uma velocidade de ar de 3 a 6 m/s.
- De acordo com a relação térmica parasita aço-borracha num recipiente sob pressão de Φ2.0 m × 6.0 m, a estrutura metálica de aço domina a procura térmica no arranque. Esta carga exige de 1,150 a 1,400 kg/h de capacidade de pico de vapor da caldeira.
- O código ASME Section VIII Division 1 UG-35.2 e a diretiva europeia PED 2014/68/EU exigem pinos mecânicos redundantes de pressão zero. Estes bloqueios impedem a rotação do anel de baioneta acima de 0.005 MPa de pressão residual.
Como uma autoclave de vulcanização de borracha suprime a porosidade e reticula os elastómeros
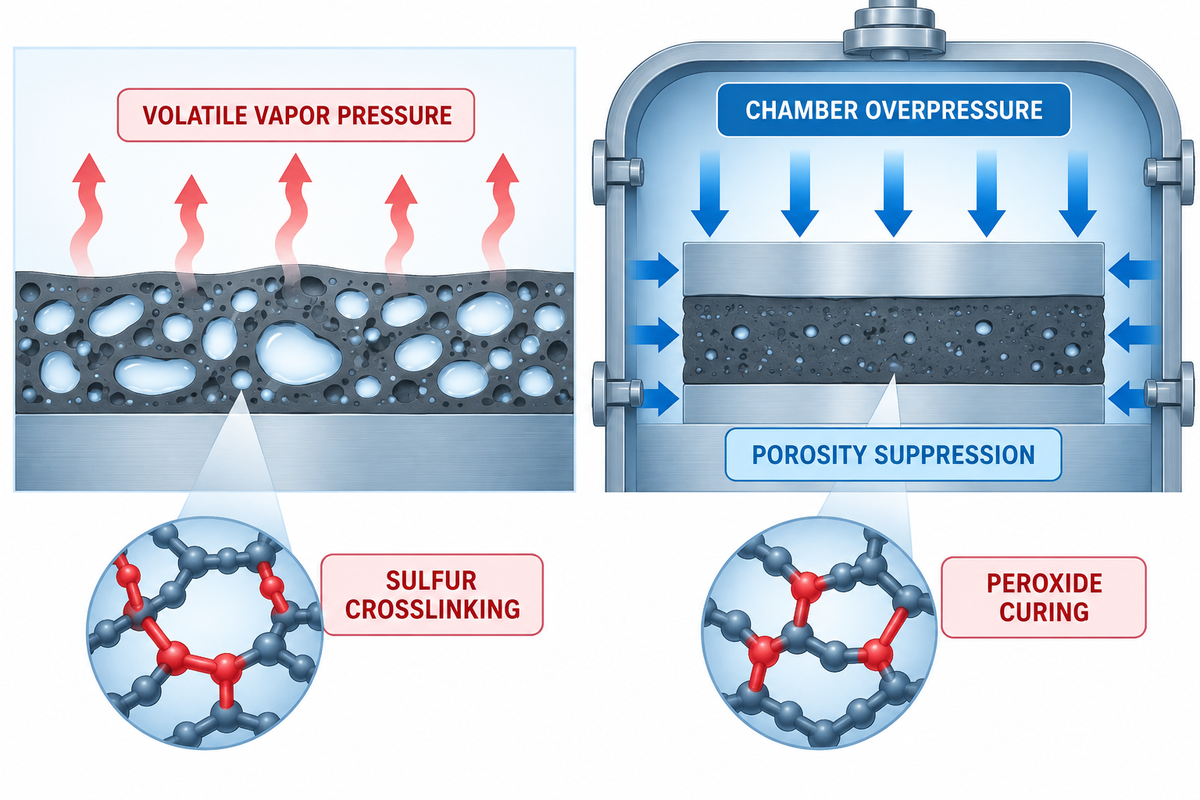
As estufas atmosféricas sem pressurização originam defeitos na cura. A humidade retida e os voláteis da formulação entram em ebulição entre 100 °C e 140 °C antes de o elastómero reticular. Segundo os dados técnicos de processamento de borracha da secção 4.12 da norma AP-42 da U.S. EPA, as temperaturas de uma autoclave industrial situam-se entre 120 °C e 190 °C de 205 a 620 kPa. Manter a pressão da câmara acima da saturação do vapor de água conserva a humidade e os plastificantes dissolvidos durante todo o processo de cura.
Durante a mistura num misturador de dois rolos, a química de vulcanização da borracha e a cinética de reticulação determinam a transformação do composto. Antes de o calor ativar os agentes de cura, a borracha crua comporta-se como uma massa termoplástica macia sob esforço mecânico. As longas cadeias poliméricas deslizam umas sobre as outras e sofrem deformação permanente. À medida que o calor entra na câmara, as reações químicas formam pontes covalentes de enxofre e ligações carbono-carbono ao longo das cadeias para criar uma rede de reticulação 3D. Isto confere elasticidade reversível, elevado módulo de tração e recuperação elástica à borracha curada.
Contudo, a reticulação química e a consolidação física competem contra uma forte inércia térmica em secções espessas. A borracha formulada apresenta uma baixa difusividade térmica de cerca de 0.11 mm²/s. A camada exterior do revestimento espesso de um rolo aquece rapidamente até 155 °C numa câmara quente, enquanto a linha interior de ligação ao aço permanece fria. Se a pressão da câmara descer e a viscosidade for reduzida, os gases dissolvidos no polímero nucleiam e formam microvazios.
Para evitar a nucleação de poros e a delaminação entre telas, os engenheiros de processo aplicam um perfil de cura hidrostática de 4 etapas em cada lote.
| Etapa do ciclo | Pressão na câmara (MPa g) | Temperatura na câmara (°C) | Função termodinâmica e mecânica principal |
|---|---|---|---|
| Etapa 1: Purga de ar e rampa de pressurização | 0.205 → 0.60 MPa | 35 → 145 °C (a 1.0–2.5 °C/min) | Expulsa as bolsas de ar isolante do recipiente sob pressão e cria consolidação hidrostática antes de a viscosidade do composto diminuir. |
| Etapa 2: Patamar intermédio escalonado (peças espessas) | 0.50 → 0.62 MPa | Patamar de pré-cura abaixo de 110 °C | Uniformiza o calor em secções transversais espessas enquanto a fita húmida de cura em nylon retrai termicamente para compactar as telas. |
| Etapa 3: Patamar de cura e reticulação | 0.60 → 1.00 MPa (6 bar g padrão) | 140–180 °C (170 °C padrão) | Mantém a pressão acima do limiar de vapor de água de 0.618 MPa abs a 160 °C para atingir o módulo completo de reticulação. |
| Etapa 4: Arrefecimento pressurizado e despressurização controlada | Manter 0.55 MPa de sobrepressão até à descarga | 160 → 85 °C (a 1.5–3.0 °C/min) | Mantém sobrepressão de ar ou água até a temperatura do núcleo descer abaixo de 85 °C, evitando rebentamentos na despressurização. |
Como é que a pressão do vapor influencia o processo de vulcanização em autoclaves?
A pressão do vapor controla tanto a temperatura de condensação de saturação dentro de uma autoclave de vapor direto como a força hidrostática que impede a ebulição de voláteis. A 0.60 MPa manométricos (87 psi), o vapor saturado condensa a 165.0 °C sobre a carga. Liberta 2,066 kJ/kg de calor latente enquanto supera a pressão interna de vapor da humidade. Esta força compacta as folhas calandradas e elimina a porosidade esponjosa em conjuntos de borracha multicamada.
A elevada pressão na câmara também força o elastómero amolecido a penetrar nos mandris de aço decapado por projeção de granalha e nas malhas de cordão têxtil. De acordo com as diretrizes de autoclaves industriais de vulcanização da Olmar, os ciclos padrão funcionam próximo de 170 °C (350 °F) e 6 bar manométricos (90 psi). Esta pressão garante uma reticulação química completa e uma forte adesão entre telas. A estabilidade da pressão de alimentação é regulada por uma válvula de admissão modulante PID para que a temperatura de saturação nunca oscile durante o patamar.
Autoclaves a vapor vivo direto vs. ar quente indireto e azoto: critérios de escolha do fluido de aquecimento
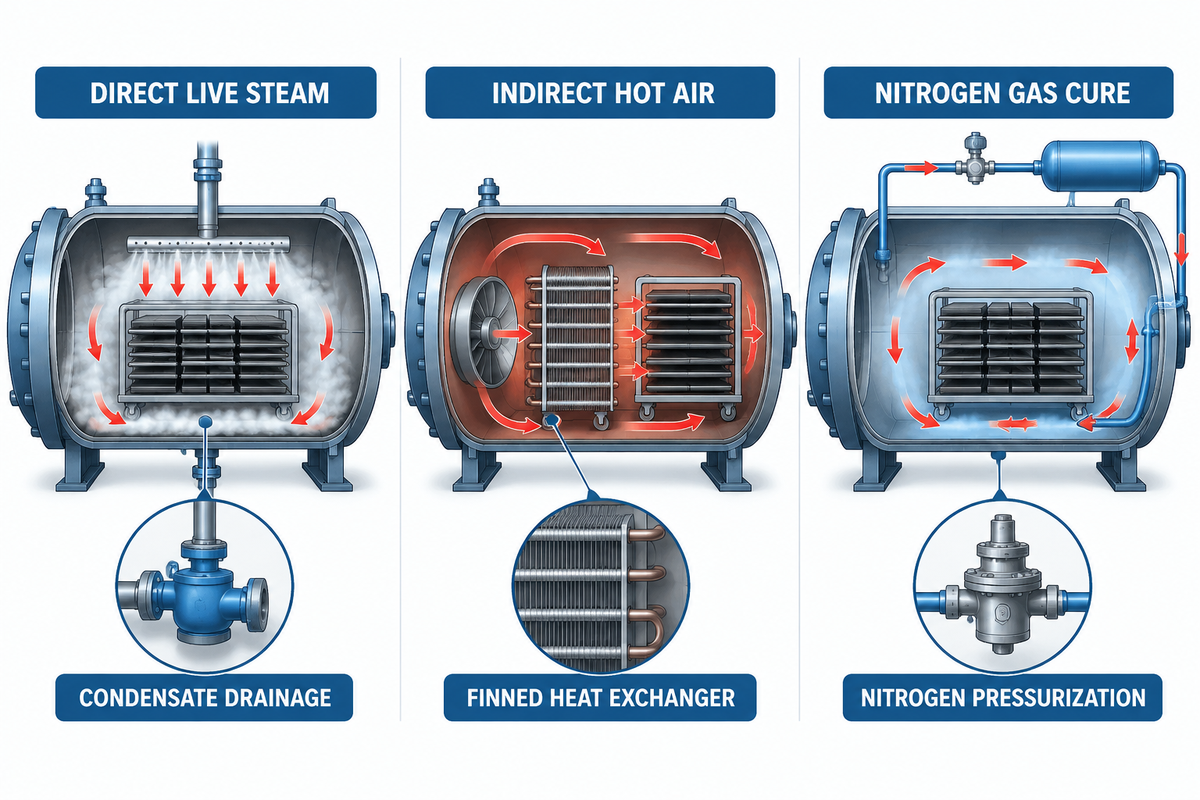
De todas as autoclaves, as autoclaves a vapor direto proporcionam o aquecimento mais rápido e o menor custo de investimento para mangueiras curadas com enxofre e revestimentos de reservatórios. As autoclaves indiretas a ar quente ou azoto são utilizadas quando a cura do composto exige a ausência de humidade. Escolher a autoclave de vulcanização correta para a borracha evita a pegajosidade superficial crónica e as manchas estéticas de água.
A diferença física entre os dois sistemas reside na mudança de fase na camada limite. Segundo os dados de engenharia de vapor da Spirax Sarco, o vapor em condensação liberta cerca de 2,100 kJ/kg de calor latente a temperatura constante. Esta condensação atinge um coeficiente pelicular de transferência de calor de 6,000 a 12,000 W/m²·K. Em contrapartida, o ar seco ou o azoto a 0.6 MPa e de 3 a 6 m/s atinge apenas de 35 a 85 W/m²·K. Por conseguinte, o vapor direto aquece os pesados mandris de aço muito mais depressa do que a convecção de gás seco. O vapor direto, porém, acopla a temperatura à pressão de saturação, a menos que seja introduzida sobrepressão de ar na máquina de vulcanização.
Quando não existe uma central de caldeiras a gás disponível, os engenheiros de processo recorrem frequentemente a sistemas de aquecimento e caldeiras elétricas interiores ou a recipientes sob pressão de ar quente elétrico. A Tabela 2 compara quatro modos de aquecimento em autoclave face à moldação por compressão e aos túneis de extrusão contínua:
| Arquitetura do sistema | Coeficiente pelicular de transferência de calor | Controlo de temp. / pressão | Uniformidade térmica | Elastómero mais adequado e gama de produtos |
|---|---|---|---|---|
| Vapor saturado vivo direto | 6,000–12,000 W/m²·K | Curva de saturação acoplada; 0.4–0.8 MPa g a 151–175 °C | ±1.0 °C (após purga de ar) | Mangueiras sobre mandril envolvidas em nylon, rolos NR/SBR/NBR curados com enxofre, reservatórios revestidos a borracha. |
| Ar quente por serpentina indireta de vapor (ar sobre vapor) | 35–85 W/m²·K (com velocidade de ventilador de 3–6 m/s) | Totalmente desacoplado (0.6 MPa de ar a 120–180 °C) | ±1.5 °C com conduta anular | Recauchutagem de pneus, perfis extrudidos sem fita, calçado de borracha, peças sensíveis à humidade. |
| Ar quente pressurizado com aquecimento elétrico | 35–85 W/m²·K (ventilador de circulação com VFD) | Totalmente desacoplado; até 1.0 MPa de ar e 190 °C | Dentro de ±2.0 °C | Silicone, fluoroelastómeros FKM, vedantes aeroespaciais, fábricas com vapor elétrico ou ar. |
| Autoclave indireta purgada com azoto | 35–85 W/m²·K (N₂ em circuito fechado) | Pressão de N₂ desacoplada (0.4–1.0 MPa); purga inerte isenta de oxigénio | ±1.5 °C | EPDM curado com peróxido, silicone de platina, empalmes de cabos de alta tensão. |
| Prensa de moldação por compressão / injeção | Condução por prato de aço de alta pressão | Fecho hidráulico mecânico; 150–190 °C | ±1.0 °C ao longo do prato | O-rings de grande série, juntas moldadas de precisão, apoios antivibráticos compactos. |
| Banho contínuo de sais (LCM) / túnel de micro-ondas | Banho de sais fundidos ou túnel de micro-ondas | Pressão atmosférica; 180–220 °C | ±2.0 °C ao longo do túnel | Calhas esponjosas sem reforço, perfis contínuos maciços de extrusão para caixilharia. |
Para configurar qualquer linha de autoclave de vulcanização de borracha sem tentativas e erros, aplique o seletor de fluido de aquecimento de 3 etapas.
- A etapa 1 verifica a sensibilidade ao oxigénio e aos radicais livres em agentes de cura de peróxido orgânico com superfícies expostas. Especifique uma autoclave indireta purgada com azoto ou envolva a peça em fita húmida de nylon para evitar a pegajosidade superficial.
- A etapa 2 verifica a tolerância à humidade e ao condensado, quando a água provoca esbranquiçamento ou danos no isolamento. Escolha uma autoclave indireta a serpentina de vapor ou de ar quente elétrico, onde o ar comprimido fornece a pressão e os tubos alhetados fornecem calor seco.
- A etapa 3 verifica a massa térmica quando o lote inclui pesados mandris de aço que toleram a humidade. Especifique uma autoclave a vapor vivo direto com arrefecimento sob sobrepressão de ar para aproveitar os 2,066 kJ/kg de calor latente e reduzir o tempo de rampa.
Que diferenças existem entre os sistemas de cura com enxofre e com peróxido na vulcanização?
Os sistemas de cura com enxofre formam pontes polissulfídicas através de ligações duplas insaturadas na borracha natural, SBR e NBR. Os sistemas de cura com peróxido geram radicais livres que formam ligações carbono-carbono em elastómeros saturados como o EPDM e os silicones. As ligações carbono-carbono possuem maior energia de dissociação de ligação do que as ligações polissulfídicas de enxofre. Por isso, as curas com peróxido resistem ao envelhecimento térmico até 180 °C, enquanto as curas com enxofre proporcionam maior resistência dinâmica ao rasgamento.
No interior de uma autoclave de vulcanização, esta escolha química dita o gás de pressurização. A vulcanização com enxofre tolera o ar comprimido quente e o vapor direto sem inibição superficial. Contudo, os compostos de enxofre sofrem reversão se forem sobreaquecidos acima de 160 °C. Por outro lado, os radicais livres de peróxido reagem com o oxigénio molecular (O₂) formando espécies peroxi inativas. Curar uma peça de EPDM com peróxido sem envolvimento em ar quente deixa a camada exterior permanentemente pegajosa.
Engenharia de carga por produto: mangueiras sobre mandril, rolos de borracha, cabos e revestimentos de reservatórios
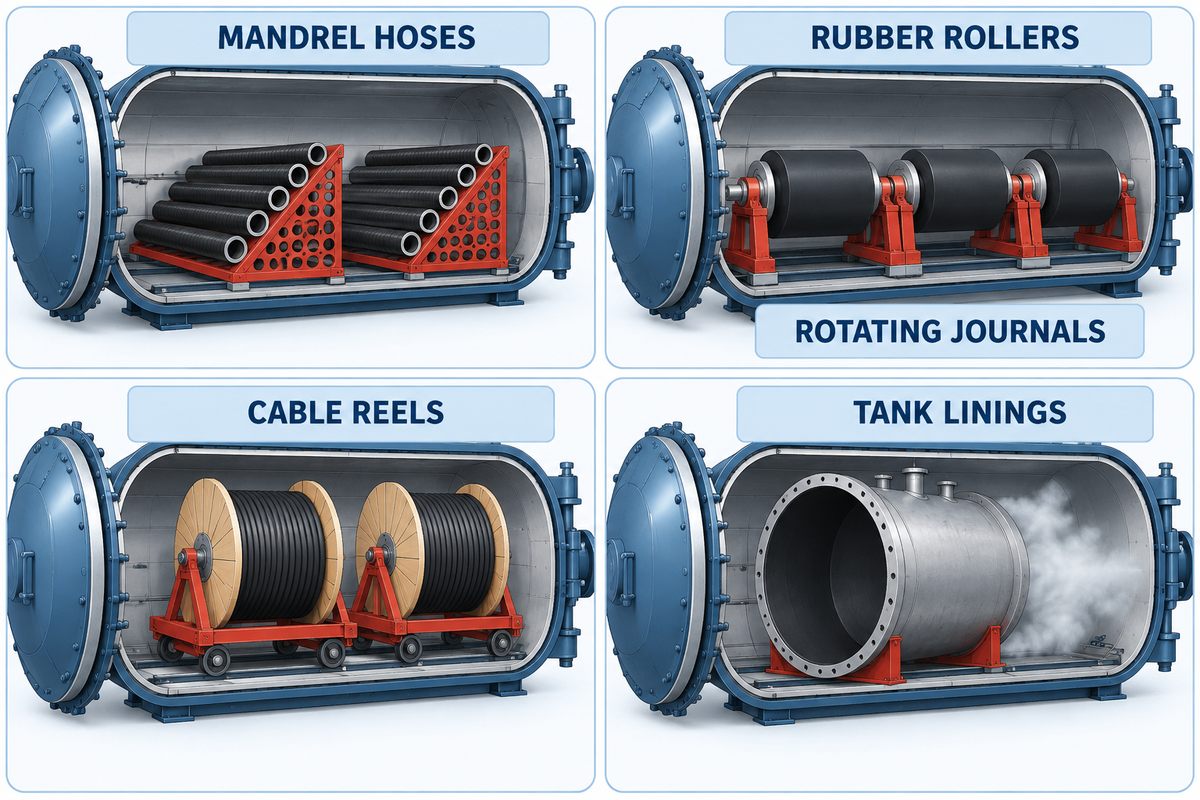
As ferramentas internas da autoclave, tais como os carros com berços em V, as fitas retráteis de nylon, os acionamentos de rotação de rolos e as rampas de cura escalonadas, ajudam a manter concêntricos os conjuntos pesados de borracha. Um equipamento de carga adequado evita a flecha por gravidade e a ovalização, além de ajudar a controlar a subcura na linha de ligação. De acordo com as especificações de sistemas chave na mão de vulcanização de borracha da Bondtech, uma única plataforma horizontal de recipiente sob pressão pode processar mangueiras, rolos, cabos, revestimentos de reservatórios e pneus recauchutados. Cada produto requer um carro sobre carris e uma receita de cura específicos.
Na produção de mangueiras industriais, os operadores fabricam mangueiras de dragagem, petrolíferas e hidráulicas sobre longos mandris de aço. O passo seguinte consiste em enrolar uma camada interior de tubo de borracha calandrada, uma malha têxtil ou de arame e uma cobertura exterior. Conforme descrito na documentação de fabrico de mangueiras sobre mandril da Rubber-Mexico, a mangueira de borracha crua é envolvida em espiral por uma fita de nylon. Acima de 110 °C, o nylon retrai e exerce uma compressão mecânica radial. Isto ajuda a expulsar o ar retido e funde as telas de reforço.
Dois desafios adicionais enfrentados pelos rolos industriais pesados revestidos a borracha são o escorrimento por gravidade e o atraso térmico. Durante a rampa de 90 °C a 110 °C, a viscosidade do composto de borracha crua atinge o seu valor mínimo. Se um rolo permanecer imóvel sobre um suporte, o composto de borracha deforma-se sob o próprio peso. Para evitar este fenómeno, as autoclaves com acionamentos estanques fazem passar um veio motor através do tampo traseiro e rodam a carga no carro de 2 a 6 RPM.
Na prática, conforme referido nas discussões técnicas de campo sobre vulcanização de rolos de EPDM no Eng-Tips, aquecer diretamente um rolo espesso até 155 °C cura a camada exterior demasiado cedo. A camada exterior endurecida retém vazios entre telas e priva de calor o adesivo do núcleo de aço. Manter um patamar de pré-cura abaixo de 110 °C sob pressão total permite que o composto flua e iguale a temperatura antes do aquecimento final.
| Tipo e categoria de aplicação do produto | Pressão na câmara e fluido | Perfil térmico de cura escalonada | Ferramentas internas e cintagem obrigatórias |
|---|---|---|---|
| Tipo 1: Mangueira industrial de borracha fabricada sobre mandril | 0.45–0.62 MPa g de vapor saturado direto | Rampa 1.5 °C/min → 152 °C × 60–90 min | Suportes de pinos em consola ou berços em V; fita húmida de nylon enrolada de forma cruzada; extremidades do mandril abertas para circulação interna de vapor. |
| Tipo 2: Rolos industriais pesados (revestimento de 25–80 mm) | 0.50–0.62 MPa g de vapor ou ar sobre vapor | Patamar de pré-cura <110 °C → 150 °C × 120–180 min (rampa de 0.5–1.5 °C/min) | Carro com chumaceiras de moente e rotação de 2–6 RPM; dupla cintagem retrátil de nylon; arrefecimento pressurizado abaixo de 85 °C. |
| Tipo 3: Cabos de mineração, marítimos e submarinos | 0.60–1.00 MPa g de vapor ou azoto/ar quente | Rampa 1.2 °C/min → 145–160 °C × 90–150 min | Tabuleiros de cura flangeados ou suportes motorizados de bobina; fita de nylon de alta tensão; termopar de núcleo na espira interior. |
| Tipo 4: Recauchutagem de pneus comerciais e OTR | 0.40–0.60 MPa g de vapor-ar indireto ou ar elétrico | Cura com envelope a baixa temp. de 100–125 °C × 150–240 min | Estrutura suspensa monocarril para pneus; envelope flexível de cura evacuado por coletor de vácuo contínuo. |
| Tipo 5: Reservatórios químicos e tubagens revestidos a borracha | 0.25–0.50 MPa g de vapor direto ou de exaustão interna | Rampa 0.8 °C/min → patamar <110 °C → 142 °C × 120–180 min | Bogie sobre carris flangeado para o corpo do reservatório; sifão interno de condensados; manutenção de sobrepressão de ar durante o arrefecimento. |
| Tipo 6: Correias transportadoras empalmadas têxteis e de cabos de aço | 0.50–0.62 MPa g de vapor saturado direto | Rampa 1.5 °C/min → 148–155 °C × 60–120 min | Bobinador motorizado de tambor pesado com tela separadora intercalada; barras de retenção lateral para evitar o empeno da correia. |
| Tipo 7: Folha de borracha calandrada e juntas de dilatação | 0.40–0.60 MPa g de vapor direto ou ar sobre vapor | Rampa 1.5 °C/min → 150–160 °C × 45–90 min | Cilindro oco perfurado de aço para cura envolvido em tecido tensor de algodão ou nylon; tabuleiro inferior de drenagem de condensados. |
| Tipo 8: Perfis extrudidos de EPDM e silicone | 0.50–0.80 MPa g de ar quente indireto ou azoto | Rampa 2.0 °C/min → 165–180 °C × 30–60 min | Tabuleiros perfurados multinível em aço inoxidável empilhados sobre carro de carris; calhas de suporte polvilhadas com talco ou revestidas a silicone. |
| Tipo 9: Calçado de borracha vulcanizada e formas | 0.30–0.50 MPa g de ar quente aquecido indiretamente a vapor | Rampa 2.0 °C/min → 130–142 °C × 45–60 min | Suportes de formas em alumínio de dois níveis sobre carro com rodas; circulação de ar seco para preservar o brilho da fita lateral. |
Deste modo, os recipientes sob pressão de grande diâmetro processam correias transportadoras, defensas marítimas, pneus recauchutados de pesados e rolos de folha de borracha calandrada na mesma nave fabril.
Como é que a cura por lotes influencia o processo global de fabrico de cabos?
A cura por lotes em autoclave oferece uma programação flexível para equilibrar a extrusão contínua da bainha e os ensaios de alta tensão. Permite também que cabos marítimos e de mineração de grandes dimensões e peso atinjam uma densidade de reticulação uniforme sem deformação por gravidade. Para cabos de energia padrão, os tubos de vapor de vulcanização contínua (CV) funcionam bem. Porém, os grandes cabos flexíveis de reboque multicondutores deformam-se sob o próprio peso num tubo CV suspenso.
Numa linha de produção por lotes, os operadores enrolam o cabo cintado num tambor de aço perfurado ou num tabuleiro plano de cura. Para garantir um aquecimento uniforme, colocam a bobina de cabo numa autoclave. Evita-se a perda de isolamento graças à pressão hidrostática. Como as camadas de cabo constituem uma barreira térmica, é colocada uma sonda PT100 no centro do enrolamento. Aplica-se um patamar de pré-aquecimento para assegurar que as espiras interiores ficam totalmente curadas.
Dimensionamento do recipiente sob pressão e adaptação da capacidade da caldeira de vapor: exemplo prático de carga térmica
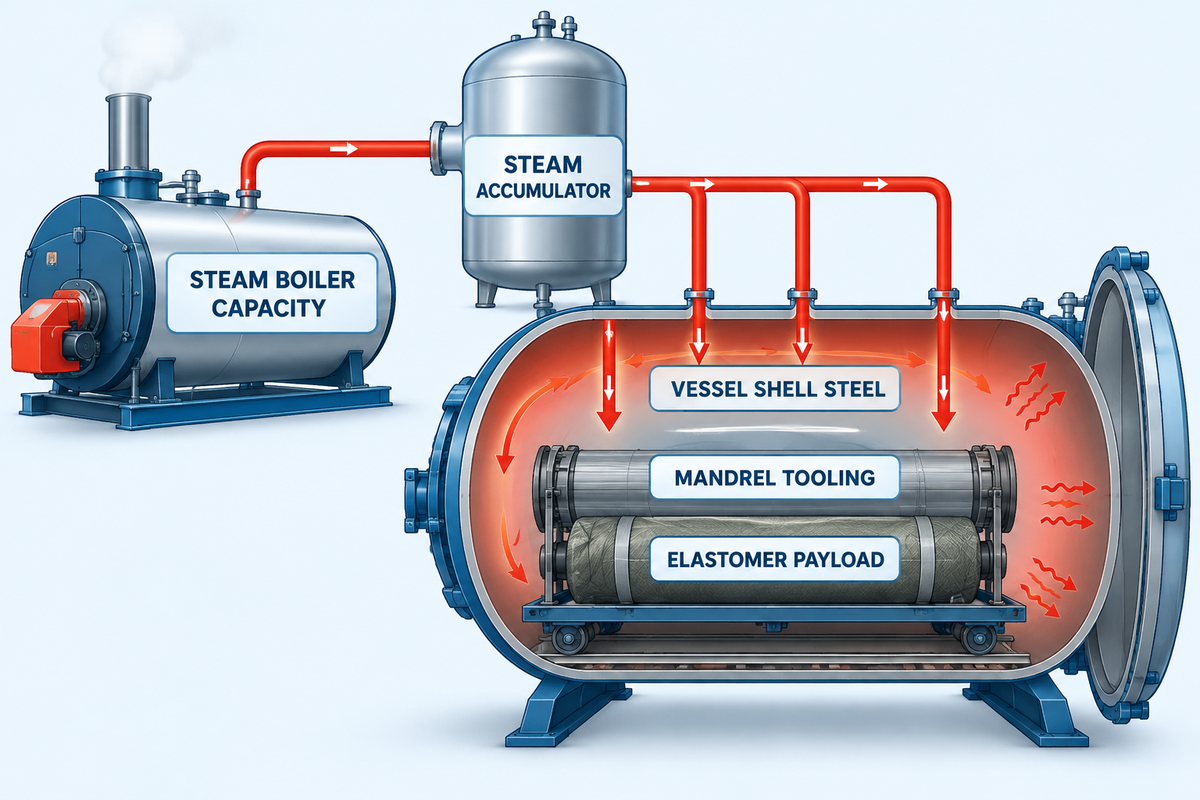
O dimensionamento de uma autoclave de vulcanização de borracha exige a adição de 300 a 500 mm de folga radial em torno do carro carregado para assegurar uma circulação de ar suficiente. Em simultâneo, a caldeira de vapor deve ser dimensionada para suportar a carga de pico da rampa de 30 minutos, na qual a estrutura de aço absorve a maior parte do calor total. As fábricas que dimensionam as caldeiras apenas pelo peso da borracha sofrem quebras acentuadas de pressão e arrastamento de vapor húmido durante os arranques a frio.
A este fenómeno chamamos a relação térmica parasita aço-borracha. A borracha formulada possui uma capacidade térmica mássica superior à do aço-carbono. No entanto, o corpo do recipiente sob pressão, a porta forjada, o carro sobre carris e os mandris de aço pesam várias vezes mais do que o lote de borracha. Segundo as especificações de autoclaves de vulcanização da Autotherm Equipment, os recipientes sob pressão vazios fabricados em chapa de aço de 16 a 30 mm pesam entre 5,000 e 15,000 kg.
Cálculo prático de engenharia: consumo de vapor no pico de rampa vs. manutenção para uma autoclave de Φ2.0 m × 6.0 m
1. Dados de projeto considerados:
- A massa ativa aquecida do corpo de aço e da porta é igual a 6,800 kg (dentro do intervalo de 5,000–15,000 kg dos recipientes sob pressão Autotherm).
- O lote de compostos de borracha crua equivale a 800 kg. Os mandris de aço e o carro sobre carris pesam 2,400 kg (total de aço aquecido = 9,200 kg).
- O arranque a frio a 25 °C sobe até 165 °C (ΔT = 140 K) em 30 minutos (0.5 h). O vapor saturado a 0.60 MPa g fornece um calor latente hfg = 2,066 kJ/kg (cerca de 2,100 kJ/kg segundo as tabelas da Spirax Sarco).
- O aço-carbono tem cp = 0.49 kJ/kg·K e a borracha cp = 1.65 kJ/kg·K. O corpo está isolado com 80 mm de lã de rocha.
2. Balanço térmico passo a passo (fase de rampa de 30 minutos):
- Calor absorvido pela borracha (Qrubber): 800 kg × 1.65 kJ/kg·K × 140 K = 184,800 kJ (184.8 MJ).
- Calor absorvido pelos mandris e pelo carro (Qtooling): 2,400 kg × 0.49 kJ/kg·K × 140 K = 164,640 kJ (164.6 MJ).
- Calor absorvido pelo corpo e pela porta da autoclave (Qshell): 6,800 kg × 0.49 kJ/kg·K × 140 K = 466,480 kJ (466.5 MJ).
- Perda por enchimento da câmara e purga (Q purge ): encher a câmara de 18.85 m³ a 0.60 MPa g mais a varredura de purga de ar consome 31,500 kJ (31.5 MJ).
- Procura térmica total na rampa (Qtotal): 184.8 + 164.6 + 466.5 + 31.5 = 847.4 MJ (847,400 kJ). A estrutura de aço absorve quase três quartos da energia total de rampa, conforme a relação térmica parasita aço-borracha.
3. Caudal necessário da caldeira de vapor (pico de rampa vs. manutenção estacionária):
- Massa de vapor na rampa: 847,400 kJ ÷ 2,066 kJ/kg = 410.2 kg de vapor condensado durante a rampa de 30 minutos.
- Caudal médio vs. caudal de pico na rampa: 410.2 kg ÷ 0.5 h = 820.4 kg/h de caudal médio. A condensação inicial na abertura da válvula atinge um pico de 1,150 a 1,400 kg/h (1,272 kg/h nominais).
- Caudal estacionário de manutenção de cura (patamar de 90 min): a perda por radiação do corpo mais a purga contínua do purgador de condensados requer de 115 a 145 kg/h (180 kg em 1.5 horas). O vapor total do lote é de 590.2 kg.
- Regra de seleção da caldeira: uma autoclave de vulcanização de borracha aquecida a vapor de Φ2.0 m × 6.0 m requer uma caldeira de vapor dedicada de 1.5 t/h (1,500 kg/h). Acoplá-la a uma caldeira de vapor pirotubular a gás WNS absorve o pico de arranque a frio sem quebra de pressão.
| Diâmetro interior × comprimento do recipiente sob pressão | Volume interno (m³) | Peso do recipiente sob pressão vazio (kg) | Consumo de pico de vapor na rampa (kg/h) | Caudal de vapor em manutenção (kg/h) | Capacidade recomendada da caldeira de vapor |
|---|---|---|---|---|---|
| Φ1.2 m × 3.0 m | 3.4 m³ | 5,000 kg | 420–550 kg/h | 45–65 kg/h | 1.0 t/h (1,000 kg/h) |
| Φ1.5 m × 4.0 m | 7.1 m³ | 6,000 kg | 750–920 kg/h | 75–100 kg/h | 1.0–1.5 t/h (1,000–1,500 kg/h) |
| Φ2.0 m × 6.0 m | 18.8 m³ | 6,800 kg | 1,150–1,400 kg/h | 115–145 kg/h | 1.5–2.0 t/h (1,500–2,000 kg/h) |
| Φ2.5 m × 9.0 m | 44.2 m³ | 12,500 kg | 2,100–2,650 kg/h | 190–250 kg/h | 3.0 t/h (ou 2.0 t/h + acumulador de vapor) |
| Φ3.0 m × 12.0 m | 84.8 m³ | 15,000 kg | 3,400–4,200 kg/h | 310–400 kg/h | Caldeira pirotubular WNS de 4.0–6.0 t/h |
Encravamentos de porta de abertura rápida e conformidade com códigos de recipientes sob pressão (ASME, PED, GB/T 150)
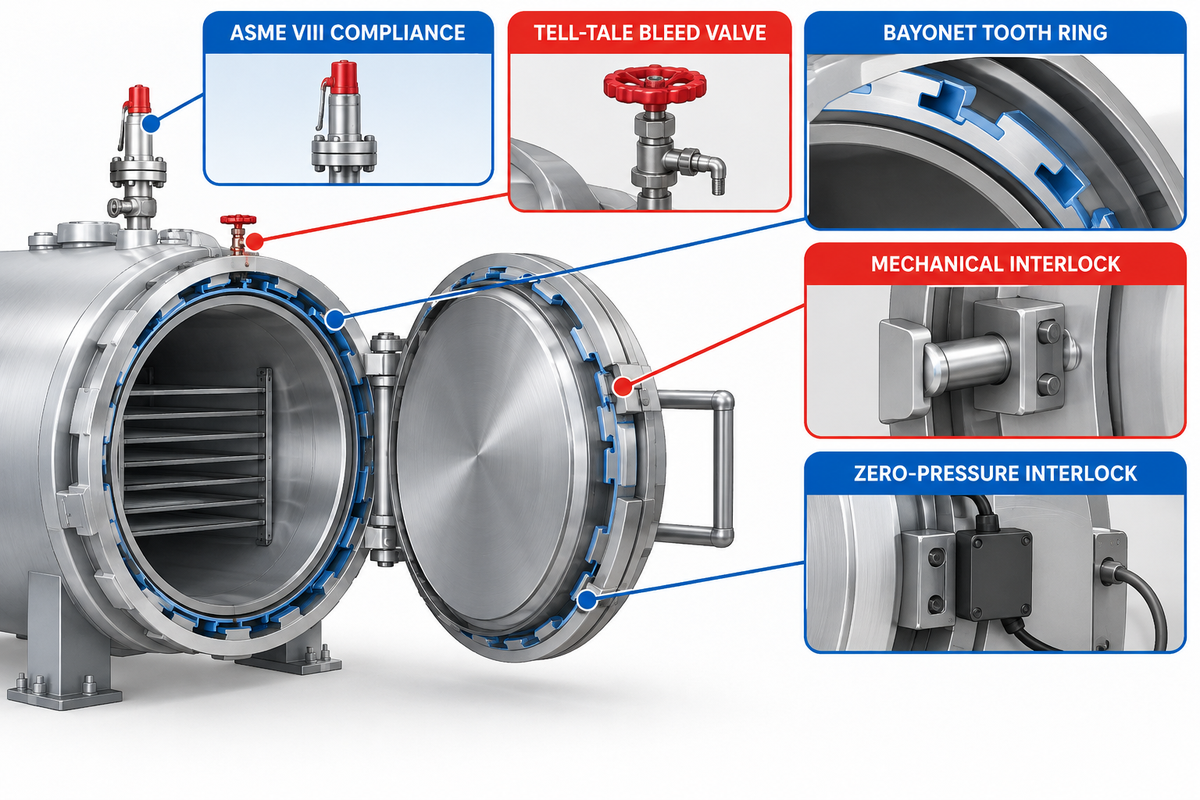
Qualquer autoclave de vulcanização de borracha de abertura rápida deve cumprir o código ASME Section VIII Division 1 (parágrafo UG-35.2), a diretiva EU PED 2014/68/EU ou as normas GB/T 150 + TSG 21. Uma cadeia de encravamento mecânico e elétrico de três níveis deve bloquear fisicamente a rotação da porta de baioneta sempre que a pressão interna exceda 0.005 MPa (0.7 psi). A pressão residual atrás de uma porta de grande diâmetro gera várias toneladas métricas de impulso axial. Confiar num único sensor de PLC sem um pino mecânico direto de pressão zero cria um risco grave de segurança.
Os vulcanizadores modernos substituíram as lentas flanges de parafusos basculantes por um mecanismo de fecho de anel dentado tipo baioneta. Este mecanismo foi aperfeiçoado ao longo de mais de 100 anos de engenharia pelos sistemas de autoclave de fecho rápido tipo baioneta da Scholz e pelos pesados recipientes sob pressão de autoclave industrial a vapor de alta pressão. A flange da porta e o anel do corpo possuem dentes de corte interrompidos. Um cilindro hidráulico ou pneumático roda o anel de bloqueio para engrenar toda a área dentada, fechando de forma estanque a face da flange. Um vedante labial de silicone em cauda de andorinha veda a face da flange.
De acordo com as normas de certificação de caldeiras e recipientes sob pressão da ASME (que abrangem mais de 6,800 titulares de certificados em todo o mundo) e as regras técnicas da Diretiva de Equipamentos sob Pressão da Comissão Europeia (PED 2014/68/EU), os fechos de atuação rápida devem superar rigorosos ensaios de materiais, radiografia de soldaduras e ensaios de prova hidrostática:
| Parâmetro de engenharia | ASME BPVC Sec. VIII Div. 1 (punção U) | EU PED 2014/68/EU (CE Cat. III / IV) | China GB/T 150 e TSG 21 |
|---|---|---|---|
| Aço principal de chapa sob pressão | Aço-carbono normalizado SA-516 Grau 70 | Aço para recipientes sob pressão P265GH ou P355GH | Aço para caldeiras e recipientes sob pressão Q345R |
| Cláusula de fecho de abertura rápida | Parágrafo obrigatório UG-35.2 (retenção multielemento e avisador acústico) | Anexo I Secção 2.3 (encravamento de abertura segura e despressurização) | Requisitos de triplo encravamento de segurança para porta de abertura rápida TSG 21 |
| Pressão de ensaio hidrostático | 1.3 × MAWP × razão de tensões segundo UG-99 | 1.43 × pressão de projeto (ou 1.25 × ajustada à tensão) | 1.25 × pressão de projeto × razão de tensões |
| Radiografia de cordões de soldadura (RT / UT) | Radiografia total (UW-11a) ou END por amostragem conforme eficiência de junta | END volumétrico conforme módulo de risco PED Categoria III/IV | Inspeção ultrassónica ou radiográfica total nas soldaduras topo a topo |
É seguro operar autoclaves de vulcanização de borracha em ciclos de lotes de alta frequência?
Sim, as autoclaves de vulcanização de borracha operam com segurança em ciclos diários de vários turnos quando são dimensionadas para a fadiga cíclica e equipadas com encravamentos ASME UG-35.2 de três níveis. A ciclagem de alta frequência sujeita o pescoço soldado entre o corpo e a flange a repetidas dilatações térmicas e inversões de pressão. Os fabricantes qualificados verificam os forjados do anel da porta através de análise de fadiga por elementos finitos e inspeção volumétrica ultrassónica ou radiográfica das soldaduras durante o fabrico.
No chão de fábrica, três barreiras físicas independentes têm de estar libertas antes de o atuador da porta se poder mover.
- Uma válvula manual de esfera de purga DN25 no tampo da porta descarrega o vapor diretamente em frente ao operador. O manípulo da válvula está ligado a um pino de aço que bloqueia a rotação da baioneta e só permite abrir a porta na posição totalmente aberta.
- Um êmbolo mecânico (de pressão zero) permanece estendido na ranhura do anel de baioneta sempre que a pressão na câmara seja superior a 0.005 MPa.
- A válvula de admissão de vapor é mantida bloqueada na posição fechada por dois transmissores de pressão, e só abre se os detetores indutivos de proximidade de duplo canal confirmarem o engrenamento completo dos dentes.
Arquitetura de circulação de ar, controlos PLC do ciclo de cura e uniformidade de temperatura na câmara
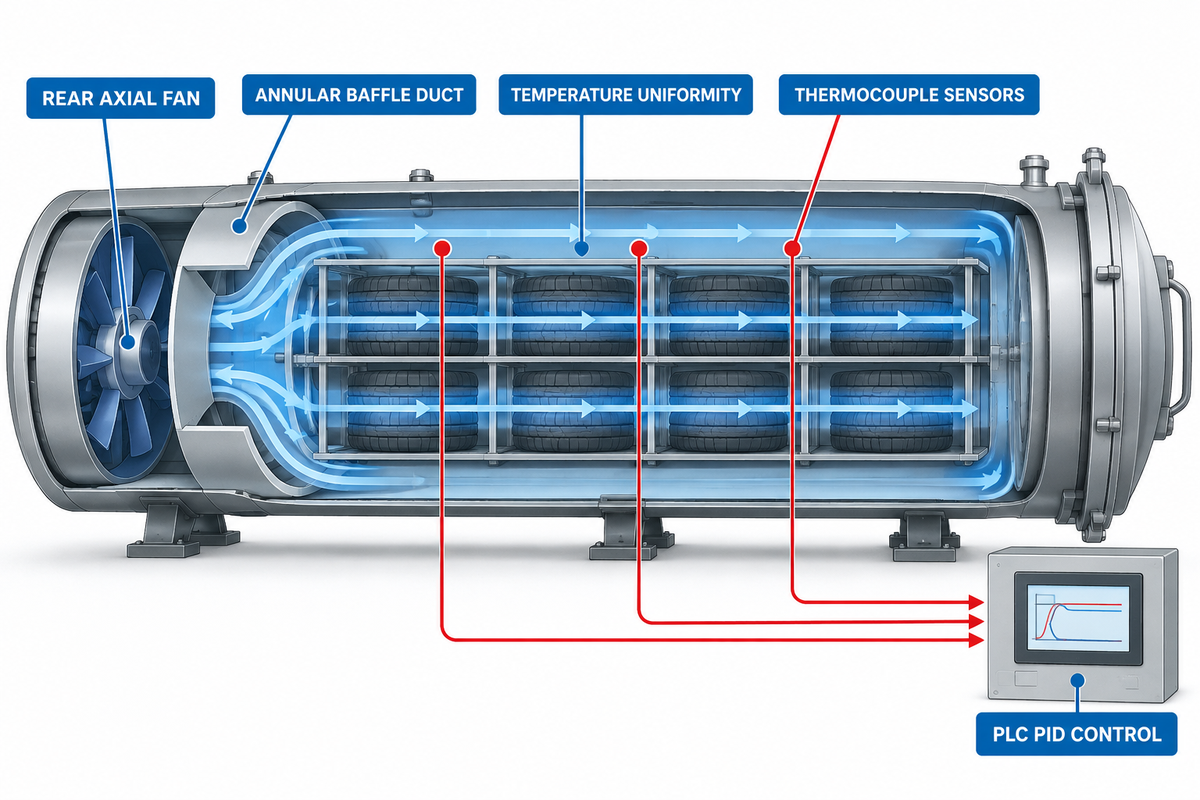
Manter uma uniformidade de temperatura de ±1.0 °C a ±2.0 °C ao longo de um vulcanizador horizontal exige uma purga inicial completa de ar, uma conduta defletora anular a todo o comprimento e malhas de controlo PID independentes. Na ausência de uma velocidade forçada de gás de 3 a 6 m/s ou de purga inferior de ar, a estratificação vertical provoca variações entre lotes em rolos transportadores compridos e vedantes aeroespaciais.
Nas câmaras de vapor vivo direto, o ar retido é a principal causa de pontos frios. Como demonstram os estudos de engenharia sobre remoção inicial de ar em autoclaves de vulcanização da TLV, as misturas de vapor e ar obedecem à lei de Dalton das pressões parciais. O ar residual na câmara reduz a pressão parcial efetiva do vapor abaixo da temperatura do vapor de alimentação, impedindo que as temperaturas internas atinjam a temperatura do vapor fornecido. Pior ainda, o ar funciona como um isolante térmico junto à borracha.
Para eliminar as bolsas de ar, os estudos de processos de purga em autoclaves da Akarmak descrevem três técnicas comprovadas de purga. A varredura ascendente de vapor por gravidade é utilizada por fábricas que têm grandes feixes de mandris a purgar. Em alternativa, recorre-se à purga pulsante de pressão-vácuo e à evacuação prévia por vácuo em feixes mais pequenos. Os purgadores de condensados de boia e termostáticos descarregam continuamente o condensado inferior, evitando a acumulação de água em torno dos carros inferiores.
Nas autoclaves indiretas a ar quente ou azoto, a convecção natural não consegue fazer circular o calor através de carros densamente carregados. Os recipientes sob pressão de alta uniformidade para compósitos e borracha utilizam uma camisa cilíndrica interna de chapa metálica coaxial com o corpo resistente à pressão. Na traseira do recipiente sob pressão, um ventilador centrífugo com VFD (tipicamente de 10-30 kW, segundo as especificações da Autotherm) aspira o gás através da bateria de aquecimento alhetada e impele-o pelo espaço anular entre a bateria e o recipiente sob pressão. O fluxo de ar aquece a pesada flange dianteira da porta e varre para trás de 3 a 6 m/s através do carro carregado.
Um sistema automático de controlo plc utiliza sensores PT100 Classe A distribuídos ao longo do comprimento do corpo para regular esta malha. Termopares móveis são inseridos na secção mais espessa da borracha para monitorizar o núcleo térmico. Durante o arrefecimento, as válvulas de controlo automático mantêm 0.55 a 0.70 MPa de contrapressão no ar e uma taxa de arrefecimento de 1.5 a 3.0 °C/min.
Resolução de defeitos de vulcanização em autoclave: bolhas, manchas de água e subcura no núcleo
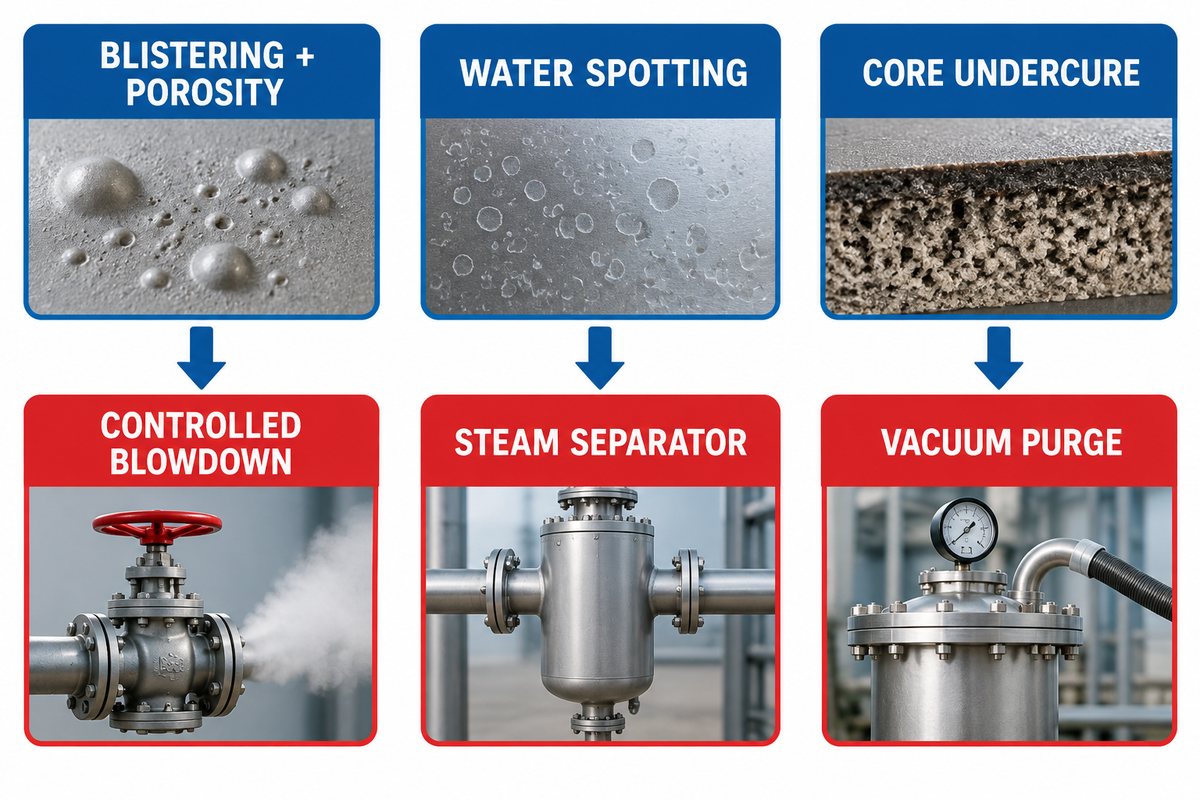
Um equívoco comum é supor que uma má formulação é a causa de a borracha vulcanizada sair da autoclave com bolhas esponjosas, manchas brancas de água, superfície pegajosa ou perfis esmagados. Os erros no controlo do ciclo são geralmente a causa principal. Despressurizar acima de 90 °C, realizar uma purga de ar incompleta ou ter purgadores de condensados obstruídos pode inutilizar um bom composto. Conforme referido nas análises de falhas operacionais em autoclaves da Consteril, sobrecarregar o carro da câmara também pode bloquear o fluxo de vapor e criar zonas frias.
Antes de atribuir a culpa à mistura a montante no misturador ou de alterar os agentes de cura, os engenheiros da qualidade devem verificar o registo do lote face à Tabela 6.
| Sintoma do defeito observado | Causa raiz termodinâmica / mecânica | Correção imediata no equipamento ou na receita do PLC |
|---|---|---|
| Porosidade esponjosa interna e empolamento superficial | A pressão na câmara desceu abaixo da pressão de vapor da água durante a cura, ou o recipiente sob pressão foi despressurizado enquanto a temperatura do núcleo excedia 90 °C. | Elevar a pressão de cura acima da saturação; manter sobrepressão de ar durante o arrefecimento até a sonda PT100 do núcleo registar menos de 85 °C. |
| Manchas esbranquiçadas de água e zonas superficiais inchadas | Arrastamento de vapor húmido da caldeira ou gotejamento de condensado do topo sobre produtos de borracha não envolvidos. | Instalar um separador centrífugo de vapor no coletor de admissão; montar uma chapa antigotejamento superior interna; mudar para ar quente indireto. |
| Superfície exterior pegajosa e não curada (EPDM com peróxido / silicone) | O oxigénio molecular (O₂) presente no ar comprimido inativou os radicais livres de peróxido na superfície exposta. | Purgar a câmara com azoto inerte antes do aquecimento, ou aplicar fita barreira húmida de nylon bem tensionada em torno da peça. |
| Subcura no núcleo com camada exterior quebradiça / revertida | O aquecimento rápido numa única etapa em rolos espessos de borracha natural causou reversão exterior antes de o núcleo atingir a temperatura de vulcanização. | Programar um patamar de pré-cura abaixo de 110 °C para uniformização térmica antes de subir para a cura final; terminar através do integral de cura do núcleo. |
| Diâmetro interior da mangueira esmagado ou excentricidade oval no rolo | A pressão na câmara esmagou um mandril oco tamponado, ou um rolo pesado amoleceu a 100 °C sem rotação. | Furar orifícios de equilíbrio de pressão nas extremidades do mandril; acionar a rotação do carro de 2–6 RPM desde o arranque até ao arrefecimento. |
| Corrosão por picadas na geratriz inferior e na via de carris | Os compostos de enxofre e os ácidos orgânicos lixiviados da borracha dissolvem-se no condensado estagnado no fundo. | Substituir os purgadores de condensados de boia obstruídos para drenagem contínua; soldar uma chapa de proteção anticorrosão em aço inoxidável 316L ao longo do arco inferior. |
| Delaminação na linha de ligação ao núcleo de aço do rolo | A humidade do condensado ou óleo contaminaram o primário do núcleo de aço decapado antes da aplicação do composto. | Pré-aquecer os núcleos de aço limpos acima do ponto de orvalho antes da calandragem; manter patamar de pressão de pré-cura abaixo de 110 °C para molhar o adesivo. |
| Marcas profundas ou vincos da cintagem de nylon | A tensão excessiva de enrolamento ou o amolecimento excessivo durante um pico rápido de temperatura inicial comprimiu a borracha superficial. | Calibrar a tensão do travão da cintadora espiral; utilizar fita tecida de cura em nylon de menor denier e moderar a taxa inicial da rampa de aquecimento. |
| Gradiente de dureza entre a porta dianteira e o tampo traseiro | A flange não isolada da porta de abertura rápida atuou como dissipador térmico ou acumulou-se uma bolsa de ar residual na extremidade cega. | Instalar uma serpentina auxiliar de vapor no pescoço da porta; verificar o vedante da conduta anular do ventilador e abrir os purgadores de ar superior e inferior durante a purga. |
Os recipientes sob pressão de desvulcanização a alta pressão (frequentemente acoplados a máquinas de reciclagem de pneus para produzir borracha regenerada) operam intencionalmente a temperaturas e pressões extremamente elevadas com óleos amaciadores para quebrar as ligações reticuladas. As autoclaves padrão de cura de borracha nunca devem operar a níveis próximos dessa cisão térmica, uma vez que o calor excessivo destrói a resistência ao ozono e a resistência à tração.
Níveis de custo de equipamento em 2026, TCO de vapor a 5 anos e panorama mundial de fabricantes
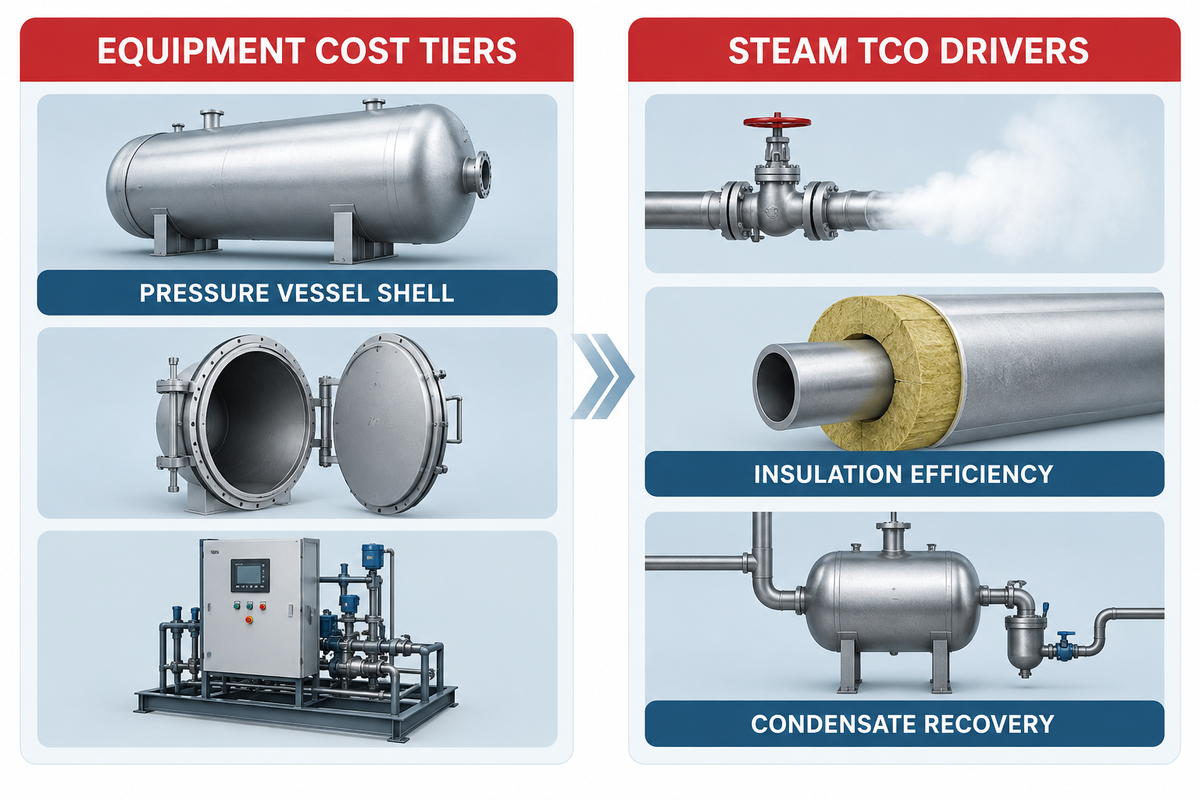
Em 2026, avaliar uma autoclave de vulcanização de borracha exige a análise de três fatores estruturais de custo: a certificação do código do recipiente sob pressão, o limite de 2.15 m de diâmetro exterior para transporte em contentor e o consumo plurianual de vapor. Em operações de vários turnos, a energia acumulada do combustível da caldeira ultrapassa frequentemente o custo de aquisição inicial do recipiente sob pressão. Espessuras personalizadas de chapa (de 16 a 30 mm segundo as especificações da Autotherm) exigem propostas de engenharia sob consulta RFQ específica para o projeto.
Para evitar derrapagens significativas nos custos de frete, as equipas de compras devem verificar o diâmetro exterior (OD) dos recipientes sob pressão face à abertura da porta do contentor o mais cedo possível. A abertura física da porta de um contentor High Cube de 40 pés (40HQ) tem 2.34 m de largura e 2.58 m de altura. Assim que o corpo da autoclave, os anéis de reforço, o isolamento de lã de rocha e o revestimento ultrapassam 2.15 m de diâmetro exterior (o que sucede acima de ID = 1.80 m), o equipamento deixa de caber num contentor padrão. Passar de um recipiente sob pressão de Φ1.8 m para um de Φ2.0 m ou Φ2.5 m obriga ao transporte num Flat Rack de 40 pés fora de gabarito (OOG), multiplicando os custos de frete marítimo e transporte rodoviário.
| Nível de diâmetro interior × comprimento | Espessura típica da chapa e massa | Códigos aplicáveis de recipiente sob pressão | Frete marítimo e limite de contentor | Base de proposta comercial |
|---|---|---|---|---|
| Nível compacto por lotes: Φ1.2 m – Φ1.5 m × 3–6 m | Aço de 16–20 mm; 5,000–6,500 kg | GB/T 150, PED 2014/68/EU CE ou ASME Sec. VIII Div. 1 | Cabe num contentor padrão 20GP ou 40HQ (OD ≤ 1.85 m) | Requer consulta RFQ específica do projeto (indicar vapor direto vs. ar quente elétrico) |
| Nível máximo em contentor: Φ1.8 m × 6–11.5 m | Aço de 18–22 mm; 6,500–9,500 kg | GB/T 150, PED CE Cat. III/IV ou punção U da ASME | Dimensão máxima que passa na porta do contentor 40HQ (OD ≤ 2.15 m com isolamento compacto) | Requer consulta RFQ específica do projeto (menor custo de frete entregue por m³ de volume de cura) |
| Nível industrial médio: Φ2.0 m – Φ2.5 m × 6–12 m | Aço de 20–26 mm; 6,800–12,500 kg | ASME Sec. VIII Div. 1 punção U, PED CE ou DOSH/MOM | Excede os 2.34 m de largura da porta (OD = 2.35–2.88 m); requer Flat Rack de 40 pés (OOG) | Requer consulta RFQ específica do projeto (incluir peação Flat Rack e caldeira de vapor acoplada) |
| Nível para rolos pesados / reservatórios: Φ3.0 m – Φ3.5 m × 12–18 m | Aço de 24–30 mm; 15,000+ kg | Punção U da ASME + registo National Board (NB) | Carga geral no porão ou Flat Rack pesado + transporte rodoviário especial com escolta | Requer consulta RFQ específica do projeto (acionamento rotativo chave na mão, circuito de azoto e acumulador) |
Modelo plurianual de TCO de vapor e energia térmica (autoclave de Φ2.0 m × 6.0 m a operar 5 lotes/dia):
- Operar 5 lotes por dia durante 300 dias úteis corresponde a 1,500 lotes por ano. Esse regime perfaz 7,500 lotes ao longo de cinco ciclos anuais de operação.
- O nosso balanço térmico da secção H2-4 mostra que, para um recipiente sob pressão a vapor direto de 590 kg/lote, o consumo de vapor é de 885,000 kg (885 toneladas métricas) em 1,500 lotes. Para 7,500 lotes, o consumo total de vapor atinge 4,425 toneladas métricas.
- Produzir 885 toneladas métricas de vapor a 0.6 MPa numa caldeira a gás WNS de alta eficiência consome cerca de 66,375 Nm³ de gás natural por cada 1,500 lotes. A potência do ventilador e do controlo acrescenta de 10 a 30 kW durante o funcionamento.
- A otimização térmica proporciona 3 vias para reduzir o consumo de vapor por lote para 465 kg/lote. Aumentar a espessura do isolamento de lã de rocha, utilizar suportes tubulares leves para mandris e recuperar o calor do condensado reduz o consumo para 465 kg/lote. A terceira consiste em aproveitar o calor do condensado subarrefecido. Essa melhoria poupa 187.5 toneladas métricas de vapor (14,060 Nm³ de gás natural) a cada 1,500 lotes.
Ao analisar os fabricantes mundiais de autoclaves, os compradores industriais distinguem dois grupos distintos de fornecedores:
- Os fabricantes ocidentais especializados em autoclaves incluem a Scholz na Alemanha, a Olmar em Espanha, a Bondtech e a ASC Process Systems nos Estados Unidos, e a Akarmak na Turquia. Constroem sistemas de controlo para compósitos aeroespaciais, fornecem forjados personalizados para portas de baioneta e asseguram assistência técnica regional para contratos de defesa e recipientes sob pressão montados no local.
- Os fabricantes integrados de recipientes sob pressão ASME e caldeiras industriais incluem a equipa de engenharia de vapor e recipientes sob pressão ASME da Taiguo Boiler, que detém tanto os punções ASME Section I / Section VIII como as licenças de fabrico de caldeiras de Classe A. Projetar em conjunto a autoclave de vulcanização, o acumulador de vapor e as caldeiras de vapor WNS/SZL é suficiente para garantir uma pressurização rápida do recipiente sob pressão e eliminar o problema de arrastamento de água do balão de vapor.
Assim que a sua equipa tiver definido o fluido de aquecimento, o diâmetro do recipiente sob pressão e a capacidade da caldeira através deste guia, consulte o nosso guia de especificação e validação FAT/SAT para autoclaves de vulcanização de borracha. Contém um modelo URS, uma grelha de avaliação de fornecedores de 100 pontos e listas de verificação FAT.
Perspetivas do setor para 2026: recuperação de vapor flash e integrais de cura de Arrhenius em tempo real
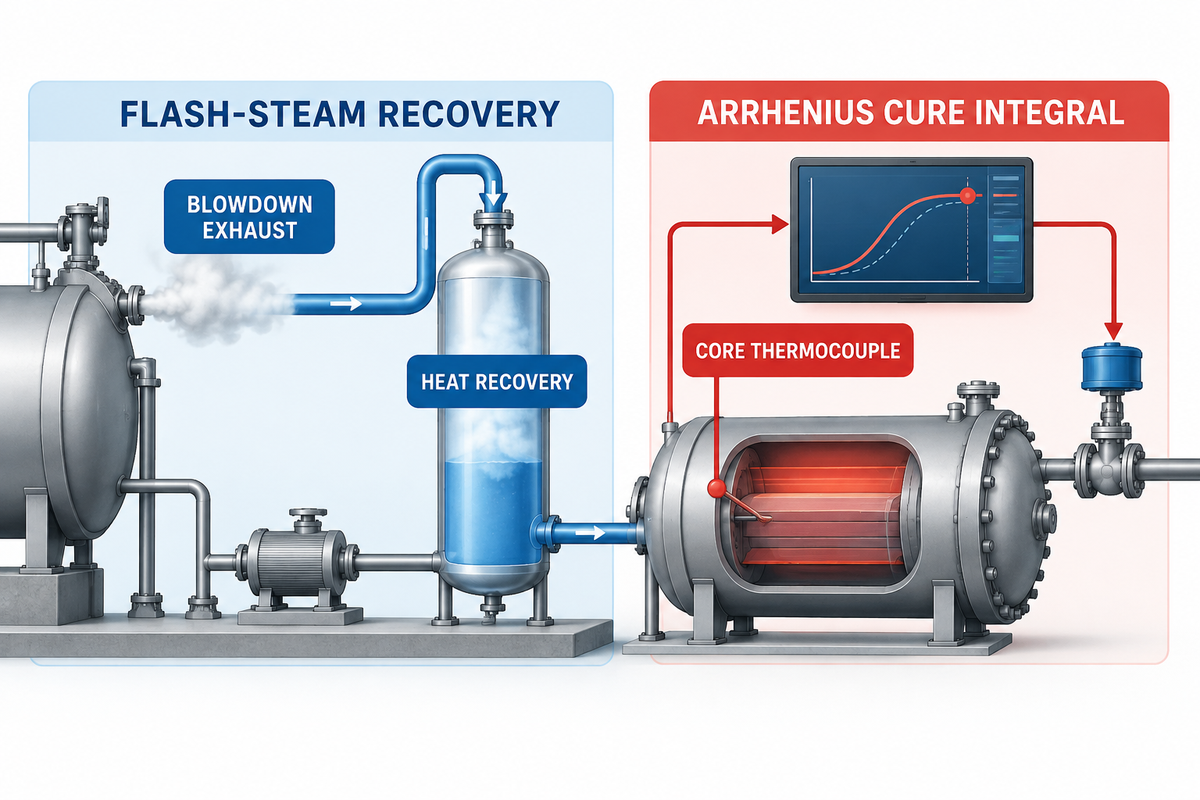
O aumento dos custos de combustível e os regulamentos que impõem a descarbonização industrial em 2026 estão a levar as fábricas de borracha com múltiplos recipientes sob pressão a instalar duas melhorias de processo de elevado retorno. Esta atualização evita a reversão da borracha natural e acrescenta capacidade adicional de lotes por turno. O escalonamento em cascata do vapor flash de descarga reduz substancialmente o consumo de combustível e o tempo de espera nos reservatórios acumuladores. A integração de cura de Arrhenius em tempo real por PLC alcança os mesmos benefícios no aquecimento dos reservatórios de acumulação.
Numa instalação convencional de vapor direto, descarregar uma câmara de Φ2.0 m × 6.0 m desde 0.60 MPa manométricos para a atmosfera desperdiça 69 kg de vapor de elevada entalpia por ciclo. Escalonar os horários de dois ou mais recipientes sob pressão permite que um coletor de interligação (conforme detalhado na patente europeia EP3565715B1 para sistemas de vulcanização com reservatórios acumuladores de vapor) ligue a câmara em descarga a uma câmara fria carregada ou a um acumulador. A pressão equilibra-se em poucos minutos e pré-aquece os mandris de aço frios de 25 °C para mais de 100 °C antes de a válvula principal da caldeira abrir.
Os quadros PLC modernos substituem os temporizadores fixos de patamar pela integração de Arrhenius em tempo real.
Equivalente de cura F eq = ∫ exp[ (E a / R) × (1 / T ref − 1 / T core (t)) ] dt
Utilizando uma energia de ativação Ea de 85-105 kJ/mol para borrachas diénicas curadas com enxofre, o PLC recorre a uma sonda PT100 móvel para integrar a temperatura do núcleo durante a rampa de aquecimento e o arrefecimento. Em vez de acrescentar minutos extra de margem de segurança a cada ciclo, o controlador inicia o arrefecimento no segundo exato em que o núcleo atinge o módulo pretendido.
Lista de verificação de dados de engenharia pré-RFQ para dimensionamento de autoclave e caldeira
Antes de solicitar um desenho de engenharia e uma proposta de caldeira, a fábrica deve confirmar estes seis requisitos:
- Indique a química do elastómero e do agente de cura. Os compostos utilizam NR/SBR/NBR curados com enxofre (aptos para vapor direto) ou EPDM/silicone/FKM curados com peróxido (que exigem ar quente indireto ou purga com azoto)?
- Indique as dimensões máximas e a massa da carga. Especifique o mandril mais comprido ou o maior diâmetro de rolo, o peso do lote de borracha (kg) e o peso dos mandris de aço ou do carro (kg).
- Indique a pressão e a temperatura de ciclo pretendidas. Especifique a pressão máxima de serviço (MPa g), a temperatura de cura (°C) e o arrefecimento com sobrepressão de ar desacoplada.
- Indique os requisitos de ferramentas internas. As opções incluem acionamento motorizado de rotação de rolos de 2-6 RPM, coletor de vácuo para recauchutagem de pneus ou sondas PT100 móveis.
- Selecione o código exigido de certificação do recipiente sob pressão. As opções padrão incluem ASME Section VIII Div. 1 (punção U e registo NB), marcação CE segundo a EU PED 2014/68/EU, ou GB/T 150 / DOSH / MOM.
- Indique o estado do seu fornecimento de caldeira de vapor. Especifique a pressão atual do coletor e a capacidade disponível (kg/h), ou solicite uma caldeira de vapor a gás, gasóleo, biomassa ou elétrica.
Solicite uma proposta EPC de autoclave e caldeira de vapor acoplada
Perguntas frequentes
Qual é a temperatura e pressão de serviço típica de uma autoclave de vulcanização de borracha?
A maioria das autoclaves industriais de vulcanização de borracha opera entre 120 °C e 190 °C (padrão de 140 °C a 180 °C) sob uma pressão na câmara de 0.205 a 1.0 MPa manométricos (30 a 145 psi). Os compostos de borracha natural e SBR curam habitualmente entre 142 °C e 155 °C sob 0.4 a 0.6 MPa para evitar a reversão. Em contrapartida, os perfis de EPDM, NBR e silicone funcionam entre 160 °C e 180 °C sob 0.6 a 1.0 MPa de sobrepressão de vapor, ar quente ou azoto.
Porque é que os rolos espessos de borracha e os revestimentos de reservatórios exigem aquecimento escalonado e arrefecimento pressurizado numa autoclave?
Os rolos espessos de borracha (revestimento de 25 a 80 mm) e os revestimentos de reservatórios exigem aquecimento escalonado porque a borracha tem uma baixa difusividade térmica de ~0.11 mm²/s. Um aquecimento rápido numa única etapa sobrecura a camada exterior antes de a linha de ligação ao aço atingir a temperatura de vulcanização. Manter um patamar intermédio abaixo de 110 °C uniformiza o calor no núcleo. Durante o arrefecimento, manter 0.5 a 0.7 MPa de sobrepressão de ar até o núcleo descer abaixo de 85 °C impede que a humidade dissolvida se vaporize em bolhas.
Qual é a finalidade de aplicar fita de cura em nylon ou fita de algodão antes da vulcanização em autoclave?
Enrolar em espiral as mangueiras e os rolos não curados com fita húmida de cura em nylon exerce uma compactação mecânica radial à medida que a fita retrai termicamente acima de 110 °C. Esta força radial expulsa o ar retido entre telas e compacta a borracha nas malhas de reforço têxtil ou de arame. Evita também a flecha durante a janela de baixa viscosidade e protege os compostos de peróxido do contacto com o oxigénio dissolvido ou com o condensado.
É possível vulcanizar borracha EPDM curada com peróxido ou silicone numa autoclave a vapor vivo direto?
Os perfis extrudidos de EPDM curado com peróxido e de silicone sem envolvimento não devem ser curados em vapor direto aberto nem em ar quente. A água condensada mancha a superfície e o oxigénio atmosférico inibe a reticulação por radicais livres, deixando a superfície pegajosa. Em vez de vapor direto, especifique uma autoclave indireta purgada com azoto, ou envolva a peça sobre mandril com múltiplas camadas de fita barreira de nylon.
Com que frequência deve ser substituído o vedante insuflável de silicone da porta numa autoclave de abertura rápida?
Substitua os vedantes de porta em silicone insuflados a vapor ou ar a cada 800 a 1,500 ciclos de lote durante a manutenção preventiva. Os vedantes de fluorosilicone de elevada resistência ao rasgamento evitam fugas de pressão durante a pressurização.
Como dimensionar e acoplar uma caldeira de vapor ou um acumulador de vapor a múltiplas autoclaves de vulcanização de borracha?
Nunca dimensione uma caldeira de vapor central multiplicando apenas o consumo estacionário de manutenção por todas as autoclaves. O arranque a frio consome muito mais vapor do que o patamar de cura. Primeiro, desencontre as horas de início dos lotes em 35 a 45 minutos para que as válvulas principais de admissão de vapor dos maiores recipientes sob pressão nunca abram em simultâneo. Segundo, dimensione a caldeira para cobrir o pico de consumo na rampa de 30 minutos do maior recipiente sob pressão (1,150 a 1,400 kg/h para uma autoclave de Φ2.0 m × 6.0 m) mais a carga estacionária de manutenção (115 a 250 kg/h cada) de todos os outros recipientes sob pressão a operar em paralelo. Por fim, se o planeamento da produção exigir rampas consecutivas de lotes, instale um acumulador de vapor de alta pressão entre a caldeira e o coletor das autoclaves. O acumulador absorverá o caudal de pico e evitará a formação de espuma e arrastamento de água na caldeira.
Referências e fontes
- U.S. Environmental Protection Agency (EPA). AP-42 Secção 4.12: Fabrico de produtos de borracha — Intervalos de temperatura e pressão de cura em autoclave.
- American Society of Mechanical Engineers (ASME). Código ASME de Caldeiras e Recipientes sob Pressão (BPVC) Secção VIII Divisão 1: Regras para a construção de recipientes sob pressão (fechos de atuação rápida UG-35.2 e ensaios hidrostáticos UG-99).
- Comissão Europeia. https://single-market-economy.ec.europa.eu/sectors/pressure-equipment-and-gas-appliances/pressure-equipment-sector/pressure-equipment-directive_en. Diretiva de Equipamentos sob Pressão (PED) 2014/68/EU — Requisitos técnicos de segurança para autoclaves e recipientes sob pressão.
- Spirax Sarco Engineering. Spirax Sarco Engineering. O vapor, fluido energético: tabelas de calor latente de evaporação, capacidade térmica mássica e transferência de calor por condensação.
- TLV International, Inc. Remoção inicial de ar em autoclaves de vulcanização: lei de Dalton das pressões parciais e melhoria da uniformidade térmica.
- Olmar S.A. “Autoclaves industriais de vulcanização de borracha: perfis padrão de pressão e temperatura de reticulação.”
- Maschinenbau Scholz GmbH & Co. KG. https://www.scholz-autoclaves.com/en/systems/vulcanisation-systems-tyre-recapping-autoclaves. Sistemas de vulcanização e autoclaves de recauchutagem de pneus com sistema de porta de fecho rápido tipo baioneta Scholz.
- Bondtech Corporation. Autoclaves personalizadas de vulcanização de borracha para mangueiras industriais, rolos, bainhas de cabos, revestimentos de reservatórios e recauchutagem de pneus.
- Akarmak. “Métodos de purga em autoclaves de borracha e o seu efeito na qualidade do processo.”
- Autotherm Equipments Pvt. Ltd. Especificações técnicas de autoclaves de vulcanização de borracha: espessura da parede do corpo, uniformidade e peso do recipiente sob pressão.
- Rubber-Mexico. Explicação do processo de fabrico de mangueiras sobre mandril: cintagem de nylon e vulcanização em autoclave a vapor.
- Consteril. https://consteril.com/common-autoclave-problems/. Problemas operacionais comuns em autoclaves: sobrecarga da câmara, obstrução do fluxo de vapor e ciclos incompletos.
- Eng-Tips Engineering Forums. https://www.eng-tips.com/threads/problem-in-epdm-based-rollers.455657/. Problema em rolos de EPDM: patamar de pré-cura abaixo de 110 °C, cintagem sob pressão e controlo de autoclave a vapor vs. ar quente.
- Instituto Europeu de Patentes (EPO). “EP3565715B1: Sistema de vulcanização com reservatório acumulador de vapor para recuperação de vapor de exaustão.”
Artigos relacionados
Tendências