Свяжитесь с Taiguo
Инженерия вулканизационных автоклавов для резины: теплоносители, оснастка, тепловой расчёт и эксплуатационные затраты

Содержание
Показать
Вулканизационный автоклав для резины работает при давлении от 0.4 до 1.0 MPa (от 58 до 145 psi) и температуре от 140 до 180 °C. Он удерживает гидростатическое давление выше абсолютного давления насыщенного водяного пара 0.618 MPa при 160 °C для предотвращения пористости. Плоские этажные прессы или атмосферные туннели не создают равномерного радиального усилия на все участки деталей. Это промышленное оборудование для переработки резины уплотняет многослойные кордовые каркасы в дорновых рукавах, толстостенных валах, шахтных кабелях и гуммированных резервуарах.
Многие заводские инженеры считают давление в камере второстепенной величиной и рассчитывают паровую котельную только по массе резины. На практике разделение избыточного давления в камере и теплопередачи останавливает вскипание летучих веществ при паровой вулканизации. Большую часть суммарного тепла при разогреве поглощают массивные стальные дорны и стальной корпус сосуда. В этой статье мы анализируем термодинамику кипения, теплоносители, подбор котла, блокировки дверей и многолетние затраты.
Инженерное резюме и ключевые расчётные показатели:
- При 160 °C запертая влага мгновенно вскипает в пар при абсолютном давлении ниже 0.618 MPa (избыточное 0.518 MPa). Автоклавы поддерживают избыточное давление от 0.6 до 1.0 MPa до тех пор, пока изделие не остынет ниже 85 °C.
- Прямой конденсирующийся пар обеспечивает коэффициент плёночной теплоотдачи от 6,000 до 12,000 W/m²·K. Косвенная принудительная циркуляция горячего воздуха или азота даёт от 35 до 85 W/m²·K при скорости потока от 3 до 6 m/s.
- Согласно паразитному тепловому соотношению стали и резины в сосуде Φ2.0 m × 6.0 m стальная оснастка доминирует в потреблении тепла на этапе разогрева. Эта нагрузка требует от 1,150 до 1,400 kg/h пиковой паропроизводительности котла.
- Стандарты ASME Section VIII Division 1 UG-35.2 и EU PED 2014/68/EU требуют применения резервированных механических штифтов нулевого давления. Эти фиксаторы блокируют поворот байонетного кольца при остаточном давлении выше 0.005 MPa.
Как вулканизационный автоклав для резины подавляет пористость и сшивает эластомеры
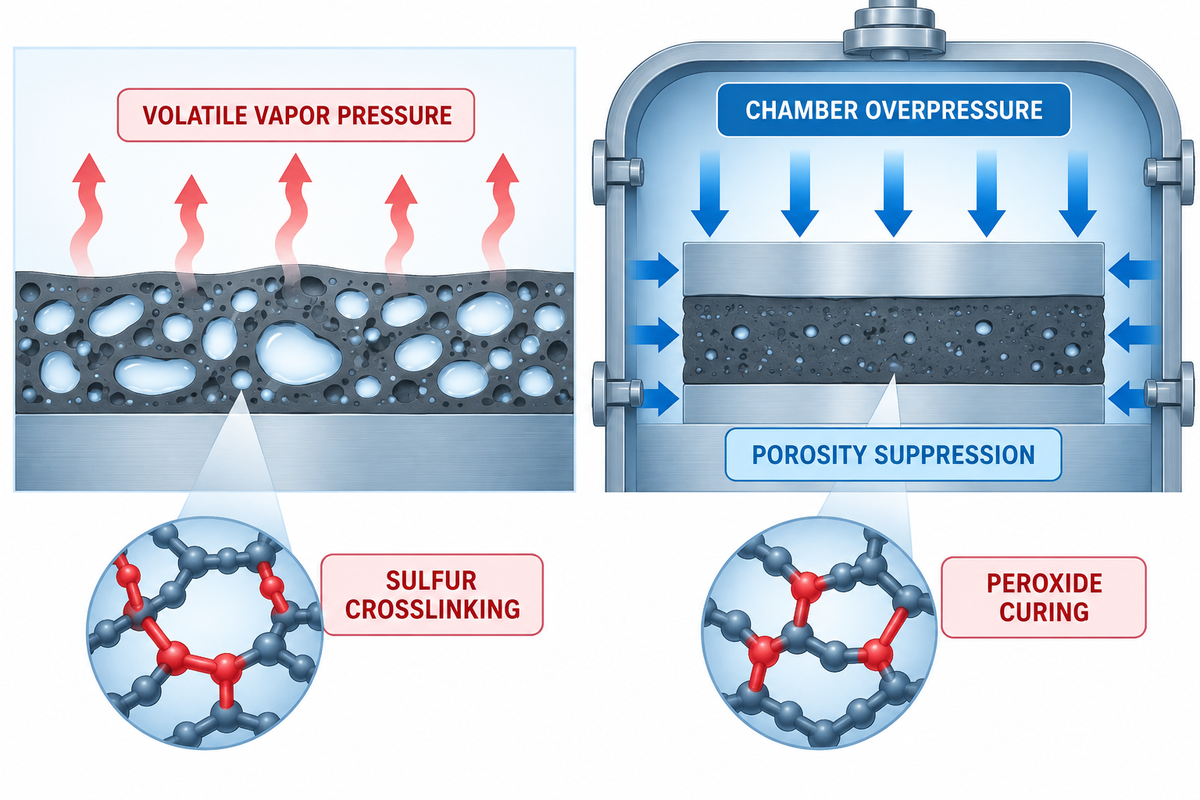
Атмосферные печи без противодавления приводят к дефектной вулканизации. Запертая влага и летучие компоненты смеси закипают при температуре от 100 °C до 140 °C до образования поперечных связей в эластомере. Согласно техническим данным U.S. EPA AP-42 Section 4.12 по переработке резины, температуры в промышленном автоклаве составляют от 120 °C до 190 °C при давлении от 205 до 620 kPa. Поддержание давления в камере выше давления насыщения водяного пара удерживает влагу и пластификаторы в растворённом состоянии на протяжении всего цикла вулканизации.
Во время смешения на двухвалковых вальцах химия вулканизации резины и кинетика сшивания определяют превращение резиновой смеси. До того как нагрев активирует вулканизующие агенты, сырая резина под механической нагрузкой ведёт себя как мягкая термопластичная масса. Длинные полимерные цепи скользят друг относительно друга и необратимо деформируются. При подаче тепла в камеру химические реакции формируют ковалентные серные мостики и углерод-углеродные связи между цепями, создавая пространственную 3D-сетку сшивания. Это обеспечивает обратимую эластичность, высокий модуль при растяжении и упругое восстановление вулканизованной резины.
Однако химическое сшивание и физическое уплотнение в толстостенных изделиях конкурируют с сильной тепловой инерцией. Резиновая смесь обладает низкой температуропроводностью около 0.11 mm²/s. Наружный слой толстой обкладки вала в горячей камере быстро прогревается до 155 °C, тогда как внутренняя клеевая граница со сталью остаётся холодной. Если давление в камере падает при низкой вязкости смеси, растворённые в полимере газы образуют зародыши микропор.
Чтобы предотвратить зарождение пор и расслоение каркаса, инженеры-технологи применяют 4-этапный гидростатический профиль вулканизации для каждой партии.
| Этап цикла | Давление в камере (MPa изб.) | Температура в камере (°C) | Основная термодинамическая и механическая функция |
|---|---|---|---|
| Этап 1: Продувка воздуха и подъём давления | 0.205 → 0.60 MPa | 35 → 145 °C (со скоростью 1.0–2.5 °C/min) | Вытесняет изолирующие воздушные карманы из корпуса и создаёт гидростатическое уплотнение до падения вязкости смеси. |
| Этап 2: Промежуточная температурная выдержка (толстостенные детали) | 0.50 → 0.62 MPa | Предварительная выдержка ниже 110 °C | Выравнивает температуру по толстому сечению, пока влажная нейлоновая бандажная лента даёт термоусадку и уплотняет слои. |
| Этап 3: Выдержка сшивания и вулканизации | 0.60 → 1.00 MPa (стандартно 6 bar изб.) | 140–180 °C (стандартно 170 °C) | Удерживает давление выше порога водяного пара 0.618 MPa абс. при 160 °C для достижения полного модуля сшивания. |
| Этап 4: Охлаждение под давлением и контролируемый сброс | Удержание избыточного давления 0.55 MPa до сброса | 160 → 85 °C (со скоростью 1.5–3.0 °C/min) | Поддерживает противодавление воздуха или воды до снижения температуры сердцевины ниже 85 °C, предотвращая взрывное вспенивание при сбросе давления. |
Как давление пара влияет на процесс вулканизации в автоклавах?
Давление пара одновременно определяет температуру конденсации насыщенного пара в автоклаве прямого нагрева и гидростатическое усилие, предотвращающее вскипание летучих компонентов. При избыточном давлении 0.60 MPa (87 psi) насыщенный пар конденсируется при 165.0 °C по всей загрузке. Он отдаёт 2,066 kJ/kg скрытой теплоты парообразования, превышая внутреннее давление паров влаги. Это усилие опрессовывает каландрованные листы и устраняет губчатую пористость в многослойных резиновых изделиях.
Высокое давление в камере также вдавливает размягчённый эластомер в подвергнутые дробеструйной обработке стальные дорны и переплетения текстильного корда. Согласно рекомендациям Olmar по промышленным вулканизационным автоклавам, стандартные циклы проходят при температуре около 170 °C (350 °F) и избыточном давлении 6 bar (90 psi). Такое давление гарантирует полное химическое сшивание и прочную межслойную адгезию. Стабильность давления подачи регулируется модулирующим впускным клапаном с PID-регулятором, чтобы температура насыщения не отклонялась во время выдержки.
Автоклавы прямого острого пара против автоклавов косвенного нагрева горячим воздухом и азотом: компромиссы выбора теплоносителя
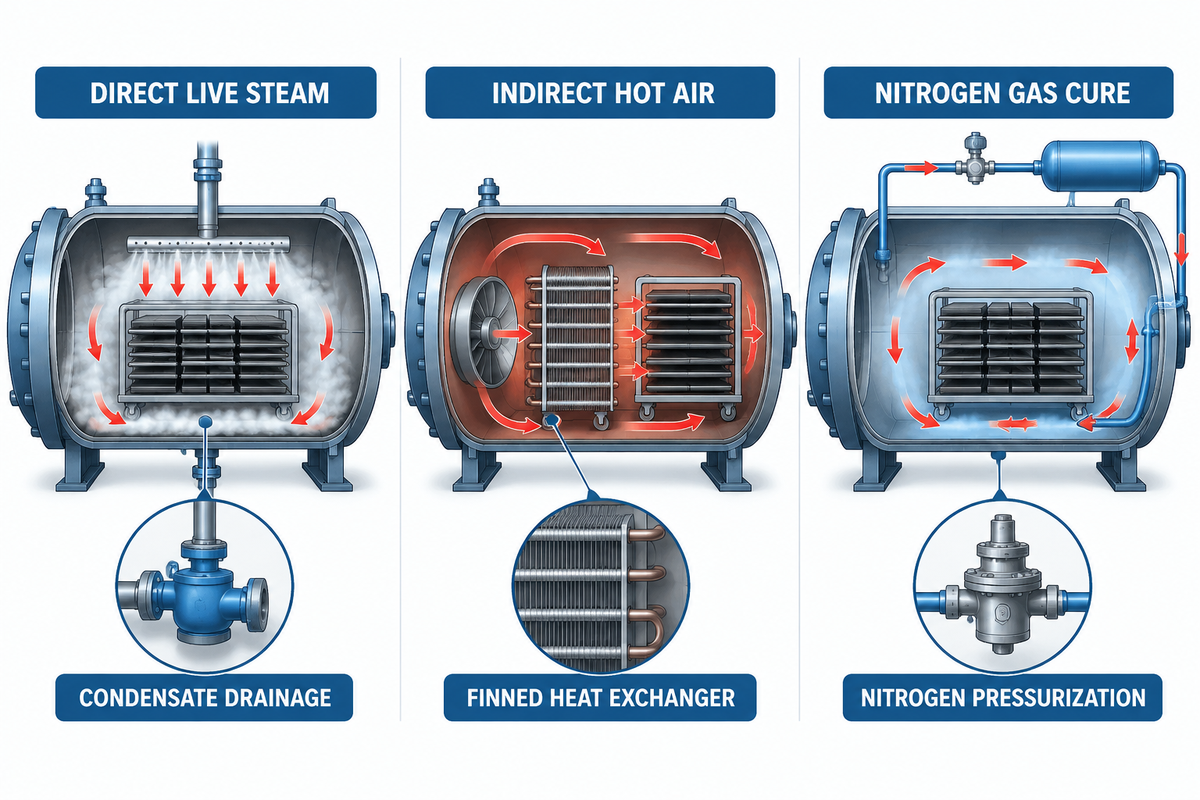
Среди всех типов автоклавов аппараты прямого парового нагрева обеспечивают самый быстрый разогрев и наименьшие капитальные затраты при серной вулканизации рукавов и гуммированных резервуаров. Автоклавы косвенного нагрева горячим воздухом или азотом применяются тогда, когда для отверждения смеси требуется отсутствие влаги. Правильный выбор вулканизационного автоклава для резины предотвращает хроническую поверхностную липкость и косметические пятна от конденсата.
Физический разрыв между двумя системами обусловлен фазовым переходом в пограничном слое. Согласно справочным данным Spirax Sarco по паровой технике, конденсирующийся пар выделяет около 2,100 kJ/kg скрытой теплоты при постоянной температуре. Такая конденсация обеспечивает коэффициент плёночной теплоотдачи от 6,000 до 12,000 W/m²·K. Напротив, сухой воздух или азот при давлении 0.6 MPa и скорости от 3 до 6 m/s даёт лишь от 35 до 85 W/m²·K. Поэтому прямой пар прогревает массивные стальные дорны намного быстрее конвекции сухого газа. Однако прямой пар жёстко привязывает температуру к давлению насыщения, если в вулканизационный аппарат не подаётся дополнительное противодавление воздуха.
При отсутствии газовой котельной инженеры-технологи часто рассматривают внутрицеховые системы электрического нагрева и электрокотлы либо автоклавы с электрокалориферами горячего воздуха. В таблице 2 сравниваются четыре схемы нагрева автоклавов с прессовым формованием и туннелями непрерывной экструзии:
| Архитектура системы | Коэффициент плёночной теплоотдачи | Регулирование температуры и давления | Равномерность температуры | Оптимальные эластомеры и номенклатура изделий |
|---|---|---|---|---|
| Прямой острый насыщенный пар | 6,000–12,000 W/m²·K | Связанная кривая насыщения; 0.4–0.8 MPa изб. при 151–175 °C | ±1.0 °C (после продувки воздуха) | Дорновые рукава в нейлоновой обмотке, валы из NR/SBR/NBR серной вулканизации, гуммированные резервуары. |
| Косвенный нагрев воздуха через паровой змеевик (паровоздушная смесь) | 35–85 W/m²·K (при потоке вентилятора 3–6 m/s) | Полностью независимое (воздух 0.6 MPa при 120–180 °C) | ±1.5 °C с кольцевым воздуховодом | Восстановление протектора шин, необмотанные экструзионные профили, резиновая обувь, чувствительные к влаге изделия. |
| Сжатый горячий воздух с электронагревом | 35–85 W/m²·K (циркуляционный вентилятор с VFD) | Полностью независимое; воздух до 1.0 MPa и 190 °C | В пределах ±2.0 °C | Силикон, фторэластомеры FKM, авиационные уплотнения, цеха на электрическом паре или воздухе. |
| Автоклав косвенного нагрева с продувкой азотом | 35–85 W/m²·K (замкнутый контур N₂) | Независимое давление N₂ (0.4–1.0 MPa); бескислородная инертная продувка | ±1.5 °C | Пероксидный EPDM, платиновый силикон, высоковольтные кабельные муфты. |
| Пресс для компрессионного / литьевого формования | Кондуктивный нагрев от стальных плит под высоким давлением | Механический гидравлический зажим; 150–190 °C | ±1.0 °C по площади плиты | Крупносерийные уплотнительные кольца, прецизионные формовые прокладки, компактные виброопоры. |
| Непрерывная соляная ванна (LCM) / СВЧ-туннель | Ванна расплава солей или микроволновый туннель | Атмосферное давление; 180–220 °C | ±2.0 °C по длине туннеля | Неармированные губчатые уплотнители, непрерывные сплошные оконные экструзионные профили. |
Чтобы сконфигурировать любую линию автоклавной вулканизации резины без догадок, применяйте 3-ступенчатый алгоритм выбора теплоносителя.
- Ступень 1 проверяет чувствительность к кислороду и свободным радикалам для смесей с органическими пероксидами и открытой поверхностью. Выбирайте автоклав косвенного нагрева с продувкой азотом или обматывайте изделие влажной нейлоновой лентой, чтобы исключить поверхностную липкость.
- Ступень 2 проверяет допуск по влаге и конденсату, когда вода вызывает побеление поверхности или пробой изоляции. Выбирайте автоклав косвенного нагрева с паровым змеевиком или электронагревом горячего воздуха, где сжатый воздух создаёт давление, а оребрённые трубы дают сухое тепло.
- Ступень 3 проверяет теплоёмкость загрузки, когда партия включает тяжёлые стальные дорны, устойчивые к влаге. Заказывайте автоклав прямого острого пара с охлаждением под воздушным противодавлением, чтобы использовать 2,066 kJ/kg скрытой теплоты и сократить время разогрева.
В чём заключаются различия между серными и пероксидными системами вулканизации?
Серные системы вулканизации формируют полисульфидные мостики по ненасыщенным двойным связям в натуральном каучуке, SBR и NBR. Пероксидные системы генерируют свободные радикалы, образующие углерод-углеродные связи в насыщенных эластомерах, таких как EPDM и силиконы. Углерод-углеродные связи обладают более высокой энергией диссоциации по сравнению с полисульфидными серными связями. Поэтому пероксидные вулканизаты выдерживают тепловое старение до 180 °C, тогда как серные вулканизаты обеспечивают более высокое сопротивление динамическому раздиру.
Внутри вулканизационного автоклава этот химический выбор определяет рабочую газовую среду. Серная вулканизация переносит горячий сжатый воздух и прямой пар без поверхностного ингибирования. Однако серные смеси подвержены реверсии при перегреве выше 160 °C. С другой стороны, пероксидные свободные радикалы реагируют с молекулярным кислородом (O₂), образуя неактивные пероксидные соединения. Вулканизация необмотанной детали из пероксидного EPDM в горячем воздухе оставляет наружный слой необратимо липким.
Конструирование оснастки по видам продукции: дорновые рукава, обрезиненные валы, кабели и гуммированные резервуары
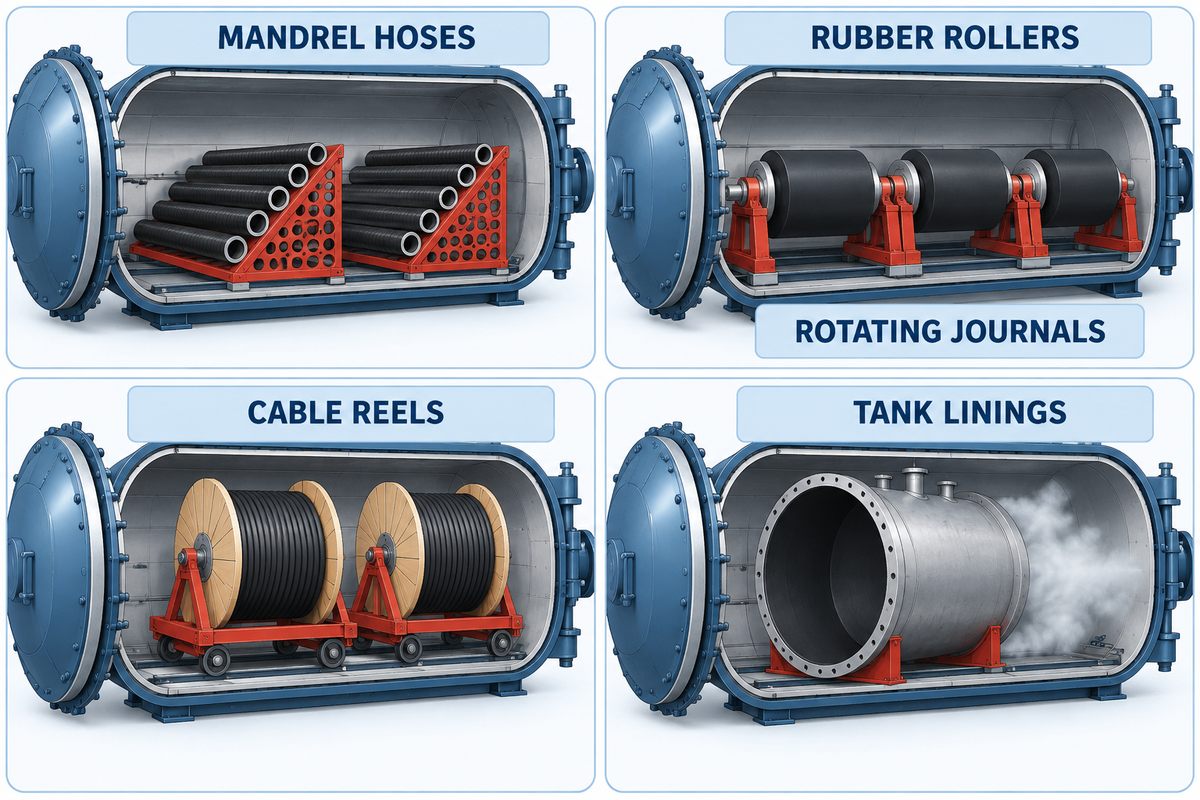
Внутренняя оснастка автоклава, такая как тележки с V-образными ложементами, термоусадочные нейлоновые обмотки, приводы вращения валов и ступенчатые графики нагрева, помогает сохранять концентричность тяжёлых резиновых сборок. Правильно подобранная оснастка предотвращает гравитационное провисание и овальность, а также исключает недовар по клеевому шву. Согласно спецификациям комплексных систем вулканизации резины Bondtech, одна горизонтальная платформа сосуда может обслуживать рукава, валы, кабели, гуммированные резервуары и восстанавливаемые шины. Для каждого вида продукции требуются согласованная рельсовая тележка и рецептура вулканизации.
При производстве промышленных рукавов операторы собирают земснарядные, нефтепромысловые и гидравлические шланги на длинных стальных дорнах. Следующий шаг — намотка внутреннего слоя каландрованной резиновой камеры, текстильной или проволочной оплётки и наружного покровного слоя. Как показано в документации Rubber-Mexico по производству дорновых рукавов, невулканизованный резиновый рукав обматывается по спирали нейлоновой лентой. Выше 110 °C нейлон даёт усадку и создаёт радиальное механическое обжатие. Это помогает вытеснить запертый воздух и монолитизирует армирующие слои.
Две дополнительные проблемы тяжёлых промышленных валов с резиновым покрытием — это гравитационное оплывание и тепловая инерция. На участке разогрева от 90 °C до 110 °C вязкость сырой резиновой смеси минимальна. Если вал неподвижно лежит на опорах тележки, резиновая смесь стекает вниз. Чтобы избежать этого, в автоклавах с герметичными вводами приводной вал проходит через заднюю стенку и вращает опоры на тележке со скоростью от 2 до 6 RPM.
На практике, как отмечается в отраслевых разборах вулканизации валов из EPDM на форуме Eng-Tips, прямой разогрев толстого вала сразу до 155 °C приводит к преждевременному отверждению наружной корки. Заблокированный внешний слой запирает межслойные пустоты и лишает клеевой слой на стальном сердечнике притока тепла. Предварительная выдержка ниже 110 °C под полным давлением позволяет смеси растечься и выровнять температуру перед выходом на финальный нагрев.
| Тип применения и категория продукции | Давление и среда в камере | Ступенчатый температурный профиль | Обязательная внутренняя оснастка и обмотка |
|---|---|---|---|
| Тип 1: Промышленные резиновые рукава дорновой сборки | 0.45–0.62 MPa изб., прямой насыщенный пар | Нагрев 1.5 °C/min → 152 °C × 60–90 min | Консольные штыревые стойки или V-ложементы; перекрёстная обмотка влажной нейлоновой лентой; открытые торцы дорнов для прохода пара внутри. |
| Тип 2: Тяжёлые промышленные валы (обкладка 25–80 mm) | 0.50–0.62 MPa изб., пар или паровоздушная среда | Предвыдержка <110 °C → 150 °C × 120–180 min (нагрев 0.5–1.5 °C/min) | Тележка с роликоопорами цапф и приводом вращения 2–6 RPM; двойная термоусадочная нейлоновая обмотка; охлаждение под давлением ниже 85 °C. |
| Тип 3: Шахтные, судовые и подводные кабели | 0.60–1.00 MPa изб., пар либо азот / горячий воздух | Нагрев 1.2 °C/min → 145–160 °C × 90–150 min | Фланцевые противни или приводные стойки барабанов; нейлоновая лента высокого натяжения; погружная термопара во внутреннем витке змеевика кабеля. |
| Тип 4: Восстановление грузовых и крупногабаритных шин (OTR) | 0.40–0.60 MPa изб., косвенный паровоздушный или электровоздушный нагрев | Низкотемпературная вулканизация в конвертах 100–125 °C × 150–240 min | Верхний монорельсовый подвес шин; эластичный вулканизационный конверт с постоянным вакуумированием через коллектор. |
| Тип 5: Гуммированные химические резервуары и трубы | 0.25–0.50 MPa изб., прямой или внутренний продувочный пар | Нагрев 0.8 °C/min → выдержка <110 °C → 142 °C × 120–180 min | Фланцевая рельсовая тележка под корпус резервуара; внутренний сифон отвода конденсата; удержание воздушного противодавления при охлаждении. |
| Тип 6: Стыкованные тканекордовые и резинотросовые конвейерные ленты | 0.50–0.62 MPa изб., прямой насыщенный пар | Нагрев 1.5 °C/min → 148–155 °C × 60–120 min | Приводной барабанный намотчик с разделительной прокладкой; боковые ограничительные планки против серповидности ленты. |
| Тип 7: Каландрованная техническая пластина и компенсаторы | 0.40–0.60 MPa изб., прямой пар или паровоздушная среда | Нагрев 1.5 °C/min → 150–160 °C × 45–90 min | Перфорированный полый стальной барабан с обмоткой хлопковым или нейлоновым полотном под натяжением; нижний поддон сбора конденсата. |
| Тип 8: Экструдированные профили из EPDM и силикона | 0.50–0.80 MPa изб., косвенный горячий воздух или азот | Нагрев 2.0 °C/min → 165–180 °C × 30–60 min | Многоярусные перфорированные лотки из нержавеющей стали на рельсовой тележке; ложементы с тальковым опудриванием или силиконовой подложкой. |
| Тип 9: Вулканизованная резиновая обувь и обувные колодки | 0.30–0.50 MPa изб., горячий воздух косвенного парового нагрева | Нагрев 2.0 °C/min → 130–142 °C × 45–60 min | Двухъярусные стойки с алюминиевыми колодками на колёсной раме; циркуляция сухого воздуха для сохранения глянца бортовой ленты. |
Таким образом, большеразмерные сосуды позволяют перерабатывать конвейерные ленты, судовые отбойники, восстанавливаемые грузовые шины и рулоны каландрованной техпластины на одном производственном участке.
Как периодическая вулканизация влияет на общий процесс производства кабелей?
Периодическая вулканизация в автоклаве обеспечивает гибкий график, балансирующий непрерывную экструзию оболочки и высоковольтные испытания. Она также позволяет получать равномерную плотность сшивания без провисания на крупных, тяжёлых судовых и шахтных кабелях. Для стандартных силовых кабелей хорошо подходят паровые трубы непрерывной вулканизации (CV). Однако массивные многожильные гибкие кабели деформируются под собственным весом в подвешенной трубе CV.
На линии периодического действия операторы наматывают обмотанный лентой кабель на перфорированный стальной барабан или укладывают на плоский противень. Для равномерного прогрева барабан с кабелем закатывают в автоклав. Повреждение изоляции исключается благодаря всестороннему гидростатическому давлению. Поскольку слои кабеля создают тепловой барьер, в центр бухты устанавливают датчик PT100. Предварительная тепловая выдержка гарантирует полную вулканизацию внутренних витков.
Выбор типоразмера сосуда и согласование паропроизводительности котла: пример теплового расчёта
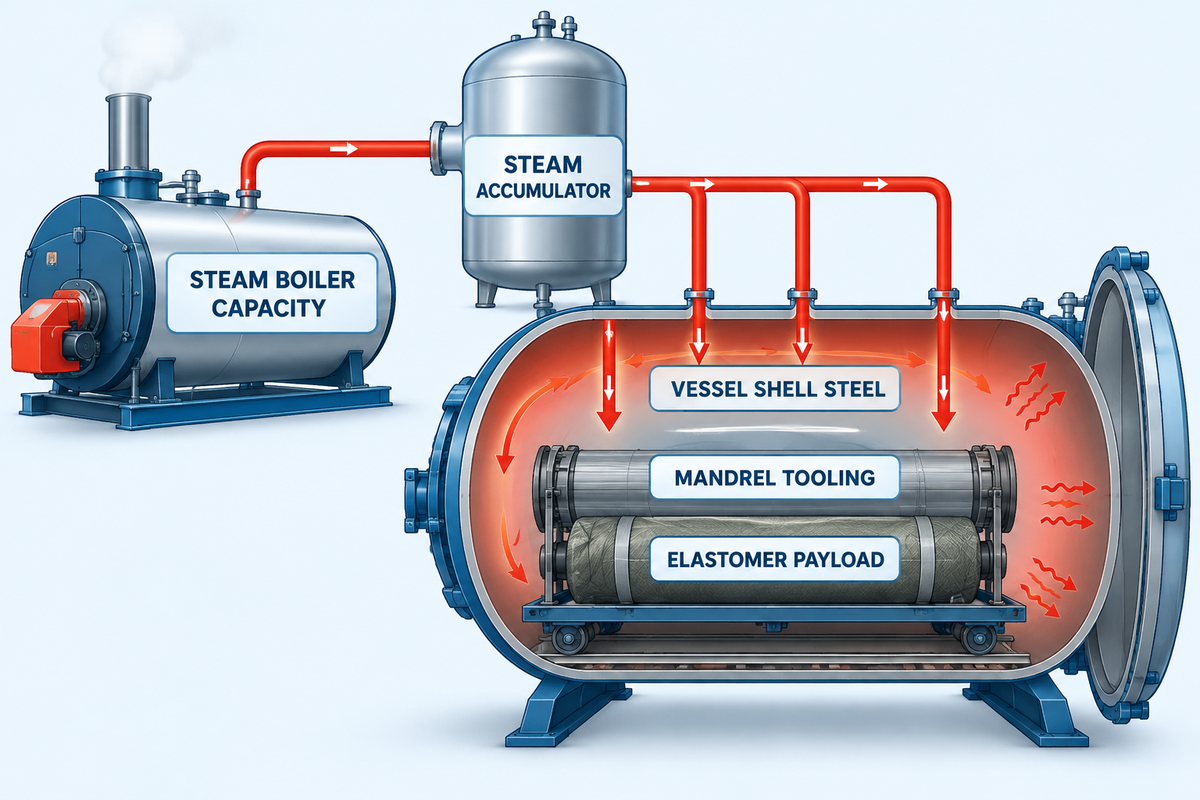
Выбор размеров вулканизационного автоклава для резины требует добавления от 300 до 500 mm радиального зазора вокруг гружёной тележки для свободной циркуляции потока. Одновременно паровой котёл должен рассчитываться на пиковую 30-минутную нагрузку разогрева, когда стальные металлоконструкции поглощают основную долю тепла. Предприятия, подбирающие котлы только по массе резины, сталкиваются с глубокими просадками давления и уносом влажного пара при холодных пусках.
Мы называем этот эффект паразитным тепловым соотношением стали и резины. Удельная теплоёмкость резиновой смеси выше, чем у углеродистой стали. Однако работающий под давлением корпус, кованая крышка, рельсовая тележка и стальные дорны весят во много раз больше партии резины. Согласно спецификациям вулканизационных автоклавов Autotherm Equipment, пустые сосуды из листовой стали толщиной от 16 до 30 mm весят от 5,000 до 15,000 kg.
Прикладной инженерный расчёт: пиковый расход пара при разогреве и расход при выдержке для автоклава Φ2.0 m × 6.0 m
1. Исходные расчётные данные:
- Активная нагреваемая масса стального корпуса и двери составляет 6,800 kg (в пределах диапазона сосудов Autotherm 5,000–15,000 kg).
- Масса партии сырой резиновой смеси равна 800 kg. Стальные дорны и рельсовая тележка весят 2,400 kg (суммарная масса нагреваемой стали = 9,200 kg).
- Холодный пуск с 25 °C до 165 °C (ΔT = 140 K) за 30 минут (0.5 h). Насыщенный пар при избыточном давлении 0.60 MPa отдаёт скрытую теплоту парообразования hfg = 2,066 kJ/kg (около 2,100 kJ/kg по таблицам Spirax Sarco).
- Теплоёмкость углеродистой стали cp = 0.49 kJ/kg·K, резиновой смеси cp = 1.65 kJ/kg·K. Корпус изолирован минеральной ватой толщиной 80 mm.
2. Пошаговый тепловой баланс (фаза 30-минутного разогрева):
- Теплота, поглощаемая резиной (Qrubber): 800 kg × 1.65 kJ/kg·K × 140 K = 184,800 kJ (184.8 MJ).
- Теплота, поглощаемая дорнами и тележкой (Qtooling): 2,400 kg × 0.49 kJ/kg·K × 140 K = 164,640 kJ (164.6 MJ).
- Теплота, поглощаемая корпусом и крышкой автоклава (Qshell): 6,800 kg × 0.49 kJ/kg·K × 140 K = 466,480 kJ (466.5 MJ).
- Заполнение камеры и потери на продувку (Q purge ): заполнение камеры объёмом 18.85 m³ при 0.60 MPa изб. плюс вытеснение воздуха требуют 31,500 kJ (31.5 MJ).
- Суммарная тепловая потребность разогрева (Qtotal): 184.8 + 164.6 + 466.5 + 31.5 = 847.4 MJ (847,400 kJ). Стальные элементы поглощают почти три четверти всей энергии разогрева согласно паразитному тепловому соотношению стали и резины.
3. Требуемый расход пара от котла (пиковый разогрев против стационарной выдержки):
- Масса пара на разогрев: 847,400 kJ ÷ 2,066 kJ/kg = 410.2 kg пара конденсируется за 30 минут разогрева.
- Средний и пиковый расход при разогреве: 410.2 kg ÷ 0.5 h = 820.4 kg/h в среднем. При начальном открытии клапана конденсация достигает пика от 1,150 до 1,400 kg/h (номинально 1,272 kg/h).
- Стационарный расход на этапе выдержки (90 min): теплопотери через изоляцию корпуса плюс постоянный отвод через конденсатоотводчик требуют от 115 до 145 kg/h (180 kg за 1.5 часа). Суммарный расход пара на партию составляет 590.2 kg.
- Правило подбора котла: один паровой вулканизационный автоклав для резины размером Φ2.0 m × 6.0 m требует выделенного парового котла производительностью 1.5 t/h (1,500 kg/h). Комплектация с газовым жаротрубным паровым котлом серии WNS компенсирует пусковой пик холодного разогрева без просадки давления.
| Внутренний диаметр × длина сосуда | Внутренний объём (m³) | Масса пустого сосуда (kg) | Пиковый отбор пара при разогреве (kg/h) | Расход пара при выдержке (kg/h) | Рекомендуемая паропроизводительность котла |
|---|---|---|---|---|---|
| Φ1.2 m × 3.0 m | 3.4 m³ | 5,000 kg | 420–550 kg/h | 45–65 kg/h | 1.0 t/h (1,000 kg/h) |
| Φ1.5 m × 4.0 m | 7.1 m³ | 6,000 kg | 750–920 kg/h | 75–100 kg/h | 1.0–1.5 t/h (1,000–1,500 kg/h) |
| Φ2.0 m × 6.0 m | 18.8 m³ | 6,800 kg | 1,150–1,400 kg/h | 115–145 kg/h | 1.5–2.0 t/h (1,500–2,000 kg/h) |
| Φ2.5 m × 9.0 m | 44.2 m³ | 12,500 kg | 2,100–2,650 kg/h | 190–250 kg/h | 3.0 t/h (или 2.0 t/h + паровой аккумулятор) |
| Φ3.0 m × 12.0 m | 84.8 m³ | 15,000 kg | 3,400–4,200 kg/h | 310–400 kg/h | Жаротрубный котёл WNS 4.0–6.0 t/h |
Блокировки быстрооткрываемых крышек и соответствие нормам сосудов под давлением (ASME, PED, GB/T 150)
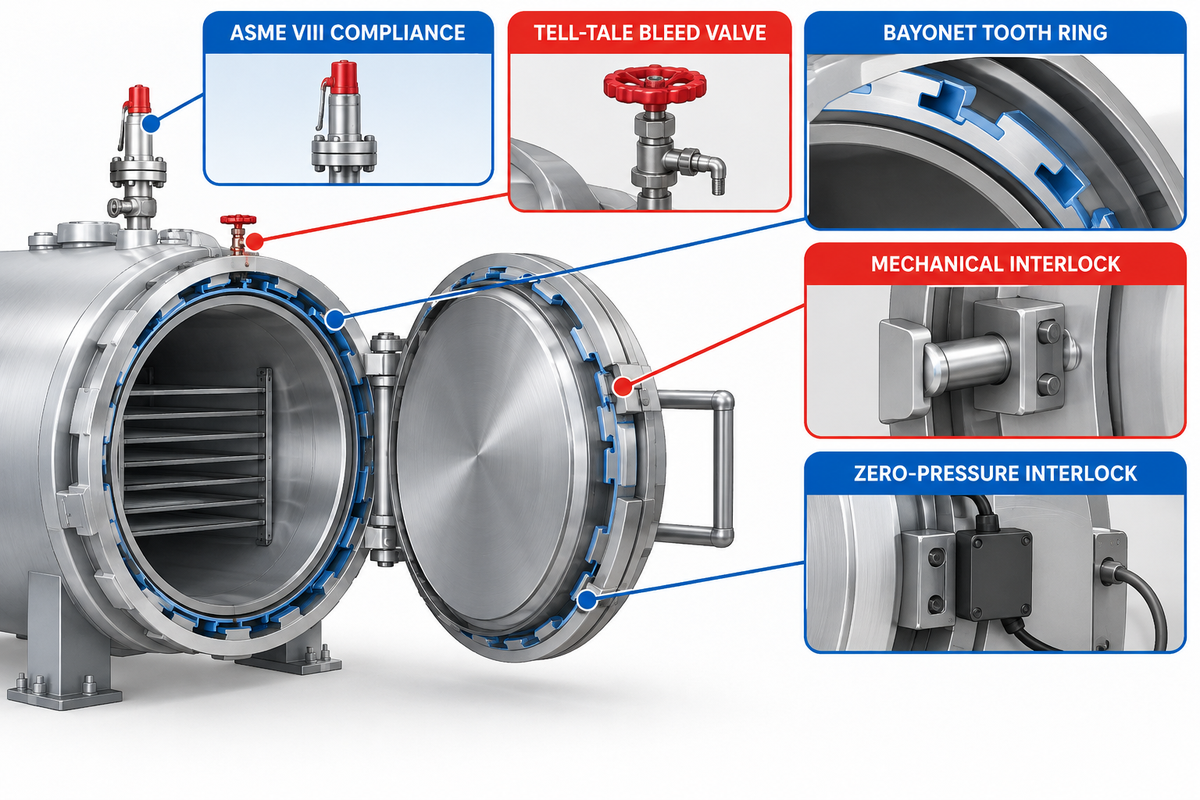
Каждый вулканизационный автоклав для резины с быстрооткрываемым затвором должен соответствовать нормам ASME Section VIII Division 1 (пункт UG-35.2), EU PED 2014/68/EU или GB/T 150 + TSG 21. Трёхуровневая механическая и электрическая цепь блокировок обязана физически блокировать поворот байонетной крышки, пока внутреннее давление превышает 0.005 MPa (0.7 psi). Остаточное давление за крышкой большого диаметра создаёт осевое усилие в несколько метрических тонн. Опора только на один датчик PLC без прямого механического штифта нулевого давления создаёт смертельную угрозу безопасности.
В современных вулканизаторах медленные откидные болтовые фланцы заменены байонетным зубчатым кольцевым затвором. Этот механизм был разработан и усовершенствован за 100 лет инженерной практики в байонетных быстродействующих автоклавных системах Scholz и тяжёлых промышленных паровых автоклавах высокого давления. Фланец крышки и кольцо корпуса имеют прерывистые упорные зубья. Гидравлический или пневматический цилиндр поворачивает запорное кольцо до полного зацепления зубьев, герметично прижимая торцевое уплотнение фланца. Силиконовая манжета типа «ласточкин хвост» герметизирует стык фланца.
Согласно стандартам сертификации котлов и сосудов под давлением ASME (охватывающим более 6,800 держателей сертификатов в мире) и техническим правилам Директивы ЕС по оборудованию под давлением (PED 2014/68/EU), быстродействующие затворы проходят строгий контроль материалов, радиографию сварных швов и гидростатические испытания:
| Инженерный параметр | ASME BPVC Sec. VIII Div. 1 (клеймо U-Stamp) | EU PED 2014/68/EU (CE Кат. III / IV) | Китай GB/T 150 и TSG 21 |
|---|---|---|---|
| Основная листовая сталь корпуса | Нормализованная углеродистая сталь SA-516 Grade 70 | Котельная сталь P265GH или P355GH | Сталь для котлов и сосудов давления Q345R |
| Раздел норм по быстродействующим затворам | Обязательный пункт UG-35.2 (многоэлементное удержание и звуковой контрольный выпуск) | Приложение I, раздел 2.3 (блокировка безопасного открытия и сброса давления) | Требование TSG 21 о тройной защитной блокировке быстрооткрываемой крышки |
| Давление гидростатического испытания | 1.3 × MAWP × отношение допускаемых напряжений по UG-99 | 1.43 × расчётное давление (или 1.25 × с поправкой на напряжения) | 1.25 × расчётное давление × отношение допускаемых напряжений |
| Дефектоскопия сварных швов (RT / UT) | Полная радиография (UW-11a) или выборочный контроль NDE по коэффициенту прочности шва | Объёмный неразрушающий контроль NDE по модулю опасности PED Категории III/IV | Полный ультразвуковой или радиографический контроль стыковых сварных швов |
Безопасна ли эксплуатация вулканизационных автоклавов для резины при высокочастотных периодических циклах?
Да, вулканизационные автоклавы для резины безопасно работают при многосменных ежедневных циклах, если они рассчитаны на малоцикловую усталость и оснащены трёхуровневыми блокировками ASME UG-35.2. Высокая частота циклов подвергает воротник сварного шва между корпусом и фланцем многократному тепловому расширению и знакопеременному нагружению давлением. Надёжные заводы-изготовители проверяют поковки дверных колец методом конечных элементов на усталость и проводят объёмный ультразвуковой или радиографический контроль швов при производстве.
В производственном цехе перед приведением привода крышки в движение должны разблокироваться три независимых физических барьера.
- Ручной шаровой контрольный клапан DN25 на днище двери сбрасывает пар прямо перед оператором. Рукоятка клапана механически связана со стальным штифтом, который блокирует поворот байонета и освобождает кольцо только в полностью открытом положении клапана.
- Механический плунжер нулевого давления остаётся выдвинутым в паз байонетного кольца, пока давление в камере превышает 0.005 MPa.
- Впускной паровой клапан удерживается в закрытом положении по сигналам двух датчиков давления и открывается только тогда, когда двухканальные индуктивные бесконтактные выключатели подтверждают полное зацепление зубьев затвора.
Архитектура воздушного потока, управление циклом вулканизации на базе PLC и равномерность температуры в камере
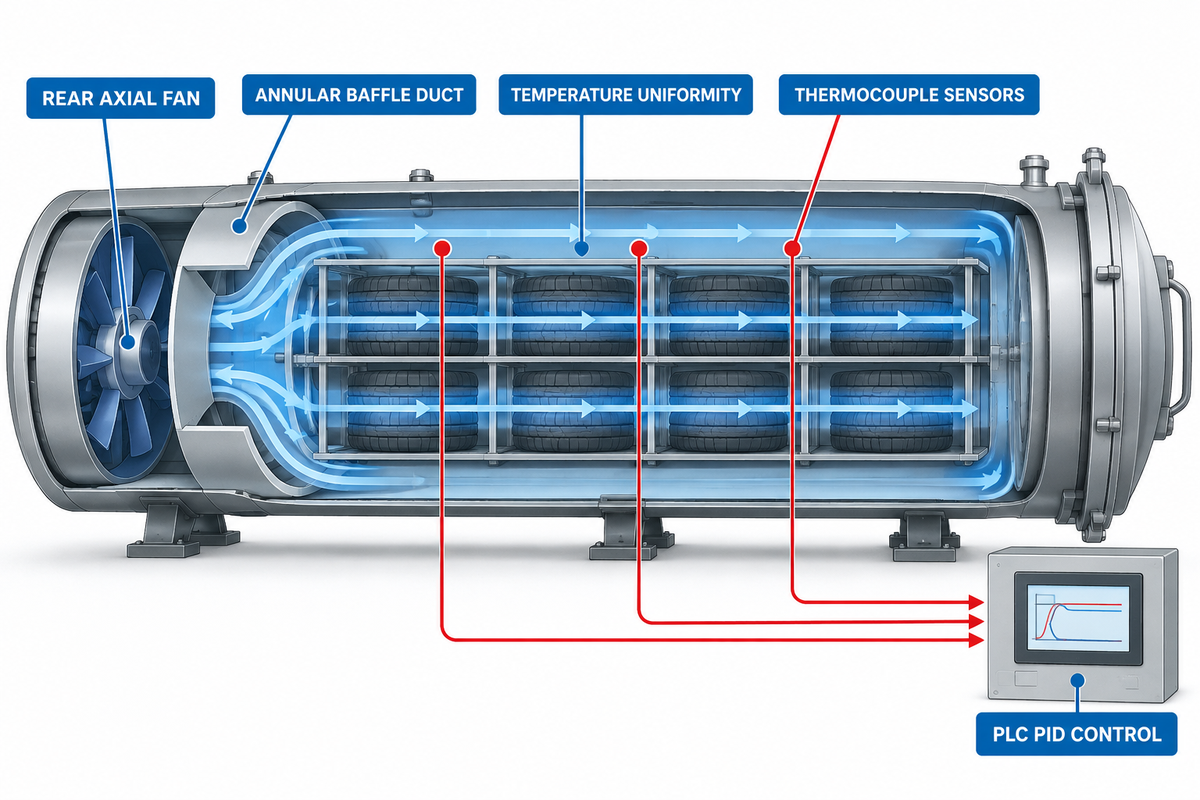
Поддержание равномерности температуры от ±1.0 °C до ±2.0 °C по длине горизонтального вулканизатора требует полного начального вытеснения воздуха, полноразмерного кольцевого воздуховода и независимых контуров PID-регулирования. Без принудительной скорости газа от 3 до 6 m/s или нижнего отвода воздуха расслоение температуры по высоте приводит к браку на длинномерных конвейерных валах и авиационных уплотнениях.
В камерах прямого острого пара запертый воздух является главной причиной холодных зон. Как показано в инженерных исследованиях TLV по начальному удалению воздуха из вулканизационных автоклавов, паровоздушные смеси подчиняются закону парциальных давлений Дальтона. Остаточный воздух в камере снижает эффективное парциальное давление пара, не позволяя внутренней температуре достичь температуры подаваемого пара. Более того, воздух действует как теплоизолятор на поверхности резины.
Для удаления воздушных карманов в исследованиях процессов продувки автоклавов Akarmak описаны три проверенных метода. Гравитационная продувка паром снизу вверх применяется на заводах с крупными пакетами дорнов. В качестве альтернативы для плотных сборок используются импульсная продувка давлением-вакуумом и предварительное вакуумирование перед циклом. Поплавково-термостатические конденсатоотводчики непрерывно отводят донный конденсат, поэтому вода не скапливается у нижних тележек.
В автоклавах косвенного нагрева горячим воздухом или азотом естественная конвекция не способна протолкнуть тепло сквозь плотно загруженные тележки. В высокоточных композитных и резиновых сосудах устанавливается внутренний цилиндрический кожух из листового металла, соосный с основным корпусом под давлением. В задней части сосуда центробежный вентилятор с частотным приводом VFD (обычно мощностью 10-30 kW по спецификациям Autotherm) протягивает газ через блок оребрённых нагревателей и нагнетает его в кольцевой зазор между кожухом и корпусом сосуда. Поток прогревает массивный передний фланец двери и со скоростью от 3 до 6 m/s возвращается назад сквозь загруженную тележку.
Автоматическая система управления на базе plc использует распределённые вдоль корпуса датчики PT100 класса A для регулирования этого контура. Гибкие погружные термопары вводятся в самое толстое сечение резины для контроля температуры сердцевины. Во время охлаждения автоматические регулирующие клапаны поддерживают противодавление воздуха от 0.55 до 0.70 MPa и циркуляцию охлаждающей воды со скоростью от 1.5 до 3.0 °C/min.
Устранение дефектов вулканизации в автоклаве: вздутия, водяные пятна и недовар сердцевины
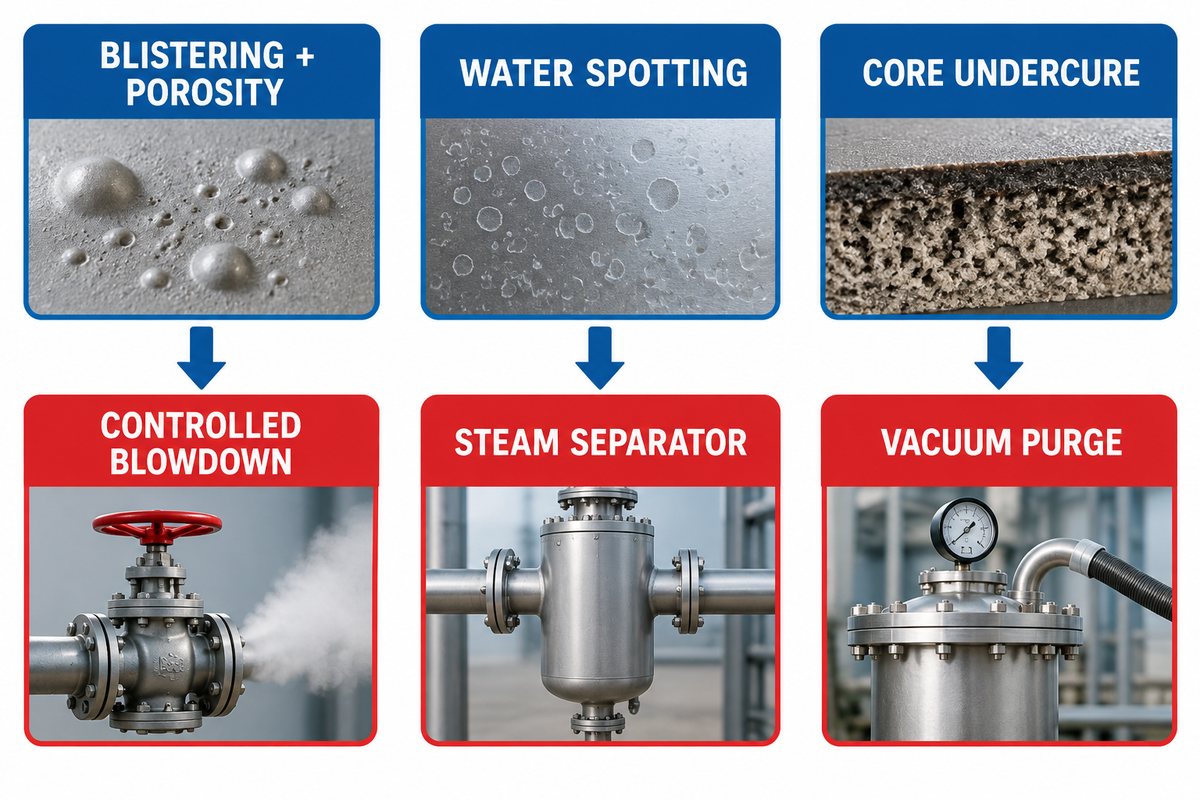
Распространённая ошибка — списывать появление губчатых вздутий, белёсых водяных пятен, липкой корки или смятых профилей после автоклава на некачественную резиновую смесь. Истинной причиной обычно являются нарушения режима цикла. Сброс давления при температуре выше 90 °C, неполная продувка воздуха или засорённые конденсатоотводчики способны испортить безупречную смесь. Как отмечается в анализе эксплуатационных отказов автоклавов Consteril, перегрузка тележки также перекрывает поток пара и создаёт холодные зоны.
Прежде чем предъявлять претензии к участку смешения на вальцах или менять рецептуру вулканизующей группы, инженеры по качеству должны сверить протокол партии с таблицей 6.
| Наблюдаемый признак дефекта | Термодинамическая / механическая первопричина | Немедленная корректировка оборудования или рецепта PLC |
|---|---|---|
| Внутренняя губчатая пористость и поверхностные пузыри | Давление в камере упало ниже давления водяного пара во время выдержки, либо сброс давления произошёл при температуре сердцевины выше 90 °C. | Повысить давление вулканизации выше давления насыщения; удерживать воздушное противодавление при охлаждении до показаний погружного датчика PT100 ниже 85 °C. |
| Белёсые водяные пятна и разбухшие участки поверхности | Унос влажного котлового пара или каплепадение конденсата со свода на открытые резиновые изделия. | Установить центробежный сепаратор пара на впускном коллекторе; смонтировать верхний каплеотбойный экран внутри; перейти на косвенный нагрев горячим воздухом. |
| Липкий невулканизованный наружный слой (пероксидный EPDM / силикон) | Молекулярный кислород (O₂) в сжатом воздухе ингибировал пероксидные свободные радикалы на открытой поверхности. | Продуть камеру инертным азотом перед нагревом или плотно обмотать деталь влажной барьерной нейлоновой лентой. |
| Недовар сердцевины при хрупкой / подвергшейся реверсии наружной корке | Быстрый одноступенчатый разогрев толстых валов из натурального каучука вызвал реверсию наружного слоя до прогрева сердцевины. | Запрограммировать предвыдержку ниже 110 °C для выравнивания температуры перед выходом на режим; завершать цикл по интегралу эквивалента вулканизации сердцевины. |
| Смятие внутреннего канала рукава или овальное биение вала | Давление в камере смяло заглушённый полый дорн, либо тяжёлый вал размягчился при 100 °C без вращения. | Просверлить разгрузочные отверстия в торцах дорна; включить привод вращения опор тележки 2–6 RPM от пуска до конца охлаждения. |
| Язвенная коррозия нижней части корпуса и рельсового пути | Сернистые соединения и органические кислоты, выделяющиеся из резины, растворяются в застойном донном конденсате. | Заменить засорённые поплавковые конденсатоотводчики для непрерывного дренажа; приварить защитный поддон из нержавеющей стали 316L по нижней образующей. |
| Отслоение по клеевой границе со стальным сердечником вала | Влага конденсата или масло загрязнили праймер на очищенном дробью стальном сердечнике до наложения резины. | Подогревать стальные сердечники выше точки росы перед обкладкой; выдерживать давление ниже 110 °C для смачивания адгезива. |
| Глубокие следы или гребни от намотки нейлоновой ленты | Чрезмерное натяжение при намотке или резкое размягчение при скачке температуры выдавило поверхностный слой резины. | Откалибровать тормоз натяжения обмотчика; использовать тканую нейлоновую ленту меньшей линейной плотности и снизить начальную скорость разогрева. |
| Разброс твёрдости между передней крышкой и задним днищем | Неизолированный фланец быстрооткрываемой двери работал как теплоотвод, либо в тупиковой зоне скопился воздушный мешок. | Установить дополнительный паровой змеевик у горловины двери; проверить уплотнение кольцевого кожуха вентилятора и открыть верхние и нижние воздушные конденсатоотводчики при продувке. |
Реакторы девулканизации высокого давления (часто работающие в паре с оборудованием для переработки шин при получении регенерата) намеренно эксплуатируются при экстремальных температурах и давлениях с мягчителями для разрушения поперечных связей. Стандартные автоклавы вулканизации резины никогда не должны приближаться к порогу термической деструкции, поскольку перегрев разрушает озоностойкость и предел прочности при растяжении.
Ценовые категории оборудования 2026 года, 5-летняя совокупная стоимость владения (TCO) по пару и мировые производители
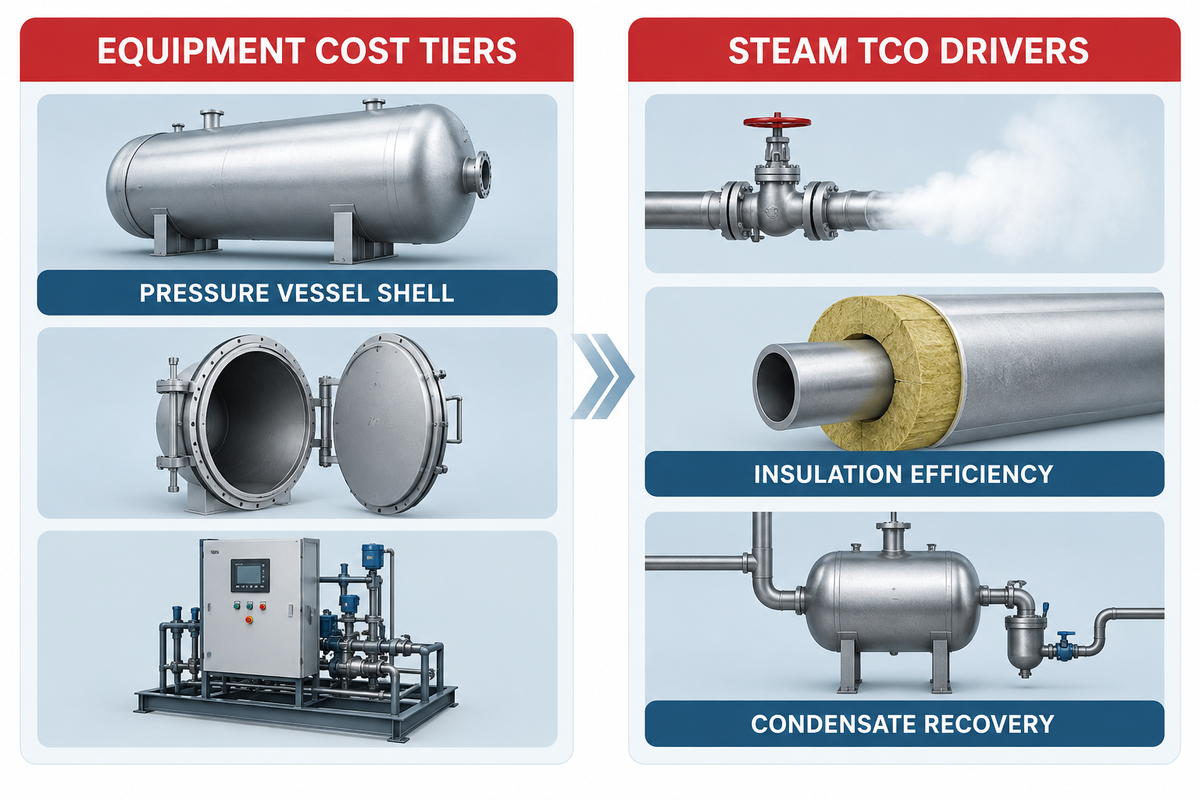
В 2026 году оценка бюджета на вулканизационный автоклав для резины требует анализа трёх структурных факторов затрат: сертификации сосуда под давлением, ограничения наружного диаметра 2.15 m для контейнерной перевозки и многолетнего расхода пара. При многосменной работе суммарные затраты на топливо для котла обычно превышают начальную цену самого сосуда под давлением. Расчётная толщина стенки корпуса (от 16 до 30 mm по спецификациям Autotherm) требует индивидуального коммерческого расчёта по техническому заданию (RFQ).
Чтобы избежать кратного удорожания логистики, отделу закупок следует заранее сверить наружный диаметр (OD) сосуда с дверным проёмом морского контейнера. Физический дверной проём 40-футового контейнера повышенной вместимости (40HQ) составляет 2.34 m по ширине и 2.58 m по высоте. Как только корпус автоклава вместе с кольцами жёсткости, теплоизоляцией из минеральной ваты и обшивкой превышает наружный диаметр 2.15 m (что происходит выше ID = 1.80 m), он перестаёт проходить в стандартный контейнер. Переход от сосуда Φ1.8 m к аппарату Φ2.0 m или Φ2.5 m переводит груз в категорию негабарита (OOG) на 40ft платформу Flat Rack, кратно увеличивая стоимость морского фрахта и автоперевозки.
| Категория внутреннего диаметра × длины | Типовая толщина стенки корпуса и масса | Применимые нормы сосудов давления | Граница морской перевозки и контейнеризации | Базис коммерческого расчёта цены |
|---|---|---|---|---|
| Компактный периодический класс: Φ1.2 m – Φ1.5 m × 3–6 m | Сталь 16–20 mm; 5,000–6,500 kg | GB/T 150, PED 2014/68/EU CE или ASME Sec. VIII Div. 1 | Помещается в стандартный контейнер 20GP или 40HQ (OD ≤ 1.85 m) | Расчёт по индивидуальному запросу RFQ (указать прямой пар или электровоздушный нагрев) |
| Максимальный контейнерный класс: Φ1.8 m × 6–11.5 m | Сталь 18–22 mm; 6,500–9,500 kg | GB/T 150, PED CE Кат. III/IV или ASME U-Stamp | Максимальный габарит под проём контейнера 40HQ (OD ≤ 2.15 m с компактной изоляцией) | Расчёт по индивидуальному запросу RFQ (минимальная стоимость доставки на m³ рабочего объёма) |
| Средний промышленный класс: Φ2.0 m – Φ2.5 m × 6–12 m | Сталь 20–26 mm; 6,800–12,500 kg | ASME Sec. VIII Div. 1 U-Stamp, PED CE или DOSH/MOM | Превышает ширину проёма 2.34 m (OD = 2.35–2.88 m); требуется платформа 40ft Flat Rack (OOG) | Расчёт по индивидуальному запросу RFQ (включая крепление на Flat Rack и согласованный паровой котёл) |
| Тяжёлый класс для валов и резервуаров: Φ3.0 m – Φ3.5 m × 12–18 m | Сталь 24–30 mm; 15,000+ kg | Клеймо ASME U-Stamp + регистрация National Board (NB) | Генеральный груз в трюме (Breakbulk) или негабаритная платформа Flat Rack + автоперевозка с сопровождением | Расчёт по индивидуальному запросу RFQ (комплектный привод вращения, азотный контур и паровой аккумулятор) |
Многолетняя модель совокупной стоимости владения (TCO) по пару и тепловой энергии (автоклав Φ2.0 m × 6.0 m при 5 циклах в сутки):
- Работа по 5 циклов в сутки на протяжении 300 рабочих дней даёт 1,500 партий в год. За пять лет эксплуатации это составляет 7,500 партий.
- Наш тепловой баланс в разделе H2-4 показывает, что для аппарата прямого пара с расходом 590 kg на партию годовое потребление пара составляет 885,000 kg (885 метрических тонн) на 1,500 партий. За 7,500 партий суммарный расход пара достигнет 4,425 метрических тонн.
- Выработка 885 метрических тонн пара давлением 0.6 MPa в высокоэффективном газовом котле серии WNS требует сжигания около 66,375 Nm³ природного газа на каждые 1,500 партий. Электропитание вентиляторов и автоматики добавляет от 10 до 30 kW установленной мощности.
- Тепловая схема 3 предусматривает два способа снижения удельного расхода пара до 465 kg на партию. Увеличение толщины изоляции из минеральной ваты, применение облегчённых трубчатых стеллажей для дорнов и рекуперация тепла конденсата снижают потребление пара до 465 kg на партию. Второй шаг — использование тепла переохлаждённого конденсата. Такая модернизация экономит 187.5 метрических тонн пара (14,060 Nm³ природного газа) на каждые 1,500 партий.
При анализе мировых производителей автоклавов промышленные закупщики выделяют две основные группы поставщиков:
- Западные специализированные производители автоклавов включают Scholz в Германии, Olmar в Испании, Bondtech и ASC Process Systems в США, а также Akarmak в Турции. Они создают комплексы управления для авиационных композитов, изготавливают нестандартные кованые байонетные затворы и обеспечивают региональный сервис для оборонных заказов и сосудов цеховой сборки на площадке.
- К интегрированным производителям сосудов под давлением ASME и промышленных котлов относится инженерное подразделение сосудов давления ASME и паровых систем Taiguo Boiler, обладающее клеймами ASME Section I / Section VIII и лицензиями котлостроения класса A. Совместное конструирование вулканизационного автоклава, парового аккумулятора и паровых котлов WNS/SZL обеспечивает быстрый набор давления в камере и полностью устраняет проблему уноса котловой воды.
Когда ваша инженерная группа определит теплоноситель, диаметр сосуда и мощность котла по этому руководству, переходите к нашему руководству по составлению спецификации и приёмке FAT/SAT вулканизационного автоклава для резины. В нём приведены шаблон технических требований (URS), 100-балльная карта оценки поставщика и проверочные листы заводских испытаний FAT.
Перспективы отрасли 2026 года: рекуперация вторичного пара вскипания и расчёт интеграла вулканизации Аррениуса в реальном времени
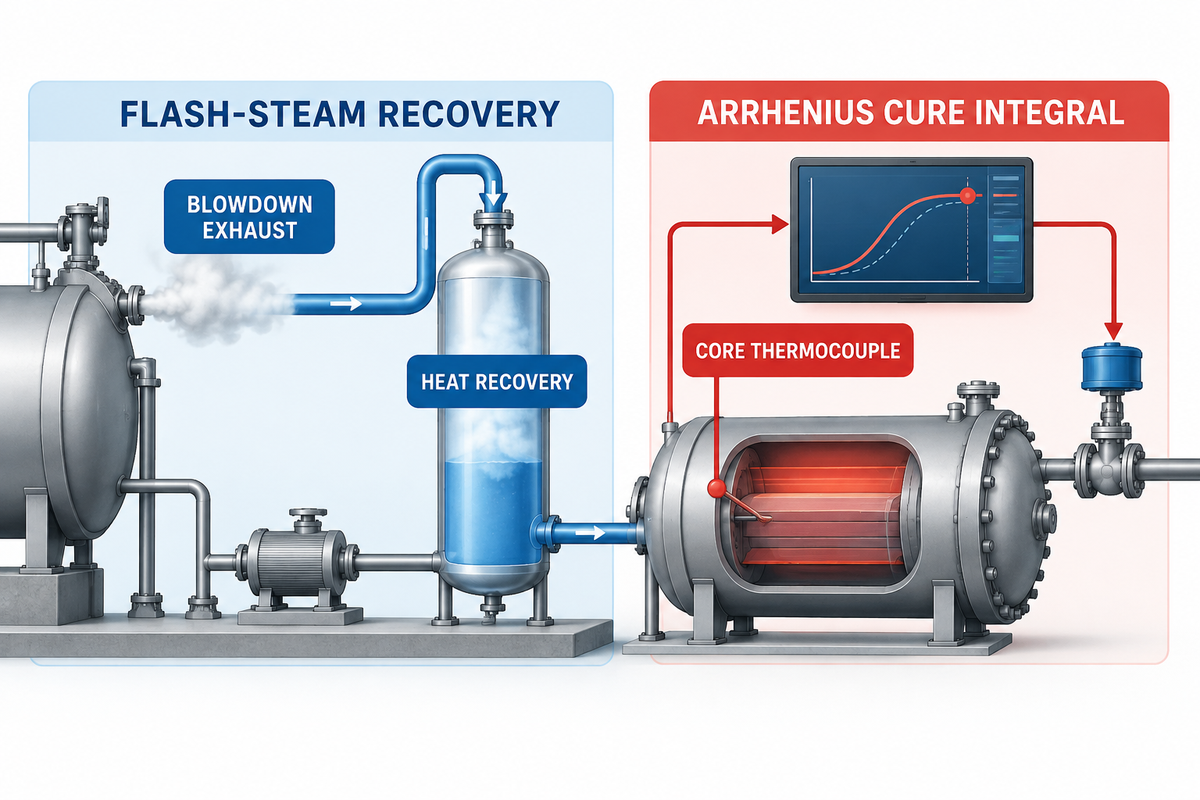
Рост цен на топливо и требования по декарбонизации предприятий в 2026 году побуждают многоаппаратные резиновые заводы внедрять два высокоокупаемых технологических усовершенствования. Эта модернизация предотвращает реверсию натурального каучука и даёт дополнительные партии продукции в смену. Каскадный перепуск вторичного пара при ступенчатой продувке котла и камер существенно снижает расход топлива и время выдержки буферных баков. Интегрирование эквивалента вулканизации по уравнению Аррениуса в контроллере PLC в реальном времени даёт аналогичный выигрыш при нагреве буферных ёмкостей.
В обычном цехе прямого парового нагрева сброс давления из камеры Φ2.0 m × 6.0 m с 0.60 MPa изб. в атмосферу выбрасывает 69 kg высокоэнтальпийного пара за каждый цикл. Смещение графика работы двух или более сосудов позволяет через перепускной коллектор (как подробно описано в европейском патенте EP3565715B1 на системы вулканизации с паровыми буферными сосудами) соединить разгружаемую камеру с холодной загруженной камерой или аккумулятором. Давление выравнивается за считанные минуты и предварительно прогревает холодные стальные дорны с 25 °C до температуры свыше 100 °C ещё до открытия главного клапана котла.
Современные панели управления PLC заменяют фиксированные таймеры выдержки интегрированием по уравнению Аррениуса в реальном времени.
Эквивалент вулканизации F eq = ∫ exp[ (E a / R) × (1 / T ref − 1 / T core (t)) ] dt
Используя энергию активации Ea в диапазоне 85-105 kJ/mol для диеновых каучуков серной вулканизации, контроллер PLC с помощью погружного датчика PT100 интегрирует температуру сердцевины на этапах разогрева и охлаждения. Вместо добавления лишних минут страховочного запаса в каждый цикл контроллер запускает охлаждение в ту самую секунду, когда сердцевина достигает целевого модуля.
Предварительный инженерный опросный лист (Pre-RFQ) для расчёта автоклава и котла
Перед запросом габаритного чертежа и коммерческого предложения на котельную установку предприятию следует уточнить шесть исходных параметров:
- Укажите тип эластомера и химию вулканизующей группы. Используются ли в смесях серные системы NR/SBR/NBR (допускающие прямой острый пар) или пероксидные системы EPDM/Silicone/FKM (требующие косвенного нагрева горячим воздухом или продувки азотом)?
- Укажите максимальные габариты и массу загрузки. Приведите длину самого длинного дорна или наибольший диаметр вала, массу партии резины (kg), а также массу стальных дорнов и тележки (kg).
- Укажите требуемые давление и температуру цикла. Назовите максимальное рабочее давление (MPa изб.), температуру вулканизации (°C) и необходимость охлаждения с независимым воздушным противодавлением.
- Укажите требования к внутренней оснастке. Варианты включают привод вращения валов 2-6 RPM, вакуумный коллектор для восстановления шин или погружные датчики PT100.
- Выберите требуемый стандарт сертификации сосуда под давлением. Стандартные варианты включают ASME Section VIII Div. 1 (клеймо U-Stamp и регистрацию NB), маркировку CE по EU PED 2014/68/EU либо нормы GB/T 150 / DOSH / MOM.
- Укажите состояние вашего источника пароснабжения. Сообщите давление в существующем паровом коллекторе и резерв паропроизводительности (kg/h) либо запросите газовый, жидкотопливный, биомассовый или электрический паровой котёл.
Запросить расчёт согласованного автоклава и парового котла EPC
Часто задаваемые вопросы
Каковы типичные рабочие температура и давление вулканизационного автоклава для резины?
Большинство промышленных вулканизационных автоклавов для резины работают при температуре от 120 °C до 190 °C (стандартно от 140 °C до 180 °C) и избыточном давлении в камере от 0.205 до 1.0 MPa (от 30 до 145 psi). Смеси на основе натурального каучука и SBR обычно вулканизуют при 142 °C – 155 °C и давлении от 0.4 до 0.6 MPa во избежание реверсии. Напротив, профили из EPDM, NBR и силикона обрабатывают при 160 °C – 180 °C под избыточным давлением пара, горячего воздуха или азота от 0.6 до 1.0 MPa.
Почему толстостенные резиновые валы и гуммированные резервуары требуют ступенчатого нагрева и охлаждения под давлением в автоклаве?
Толстостенные резиновые валы (обкладка от 25 до 80 mm) и гуммированные покрытия резервуаров требуют ступенчатого нагрева, поскольку резина обладает низкой температуропроводностью около ~0.11 mm²/s. Быстрый одноступенчатый нагрев приводит к перевулканизации наружного слоя до того, как клеевая граница со сталью достигнет температуры вулканизации. Промежуточная выдержка ниже 110 °C выравнивает температуру сердцевины. На этапе охлаждения удержание воздушного противодавления от 0.5 до 0.7 MPa до остывания сердцевины ниже 85 °C предотвращает вскипание растворённой влаги с образованием пузырей.
Для чего перед вулканизацией в автоклаве накладывают нейлоновую бандажную ленту или хлопчатобумажную обмотку?
Спиральная обмотка сырых рукавов и валов влажной нейлоновой лентой создаёт радиальное механическое уплотнение за счёт тепловой усадки ленты при температуре выше 110 °C. Это радиальное усилие вытесняет запертый межслойный воздух и вдавливает резину в переплетения тканевого или проволочного каркаса. Кроме того, бандаж удерживает смесь от оплывания в окне минимальной вязкости и защищает пероксидные резины от контакта с растворённым кислородом или конденсатом.
Можно ли вулканизовать пероксидный EPDM или силиконовую резину в автоклаве прямого острого пара?
Необмотанные экструзионные изделия из пероксидного EPDM и силикона нельзя вулканизовать в открытом прямом паре или горячем воздухе. Конденсирующаяся вода оставляет пятна на поверхности, а атмосферный кислород гасит свободнорадикальное сшивание, оставляя липкий поверхностный слой. Вместо прямого пара применяйте автоклав косвенного нагрева с продувкой азотом либо обматывайте изделие на дорне несколькими слоями барьерной нейлоновой ленты.
Как часто следует менять надувное силиконовое уплотнение крышки на быстрооткрываемом автоклаве?
Заменяйте надувные силиконовые манжеты двери (с поддувом паром или воздухом) каждые 800 – 1,500 рабочих циклов в рамках планово-предупредительного ремонта. Стойкие к раздиру фторсиликоновые уплотнения предотвращают прорыв среды при наборе давления.
Как правильно подобрать паровой котёл или паровой аккумулятор для группы вулканизационных автоклавов?
Никогда не рассчитывайте центральный паровой котёл путём простого умножения стационарного расхода выдержки на количество автоклавов.Холодный разогрев потребляет во много раз больше пара, чем фаза выдержки вулканизации. Во-первых, разнесите время запуска партий на 35 – 45 минут, чтобы главные впускные паровые клапаны крупнейших сосудов никогда не открывались одновременно. Во-вторых, подбирайте мощность котла так, чтобы покрыть пиковый 30-минутный расход разогрева самого крупного сосуда (от 1,150 до 1,400 kg/h для автоклава Φ2.0 m × 6.0 m) плюс стационарную нагрузку выдержки (от 115 до 250 kg/h на каждый аппарат) всех остальных параллельно работающих автоклавов. Наконец, если производственный график требует последовательного разогрева партий без пауз, установите паровой аккумулятор высокого давления между котлом и распределительным коллектором автоклавов. Аккумулятор сгладит пиковый сброс вторичного пара и предотвратит вскипание и унос котловой воды.
Источники и нормативная литература
- Агентство по охране окружающей среды США (U.S. EPA). AP-42 Раздел 4.12: Производство резинотехнических изделий — Диапазоны температур и давлений автоклавной вулканизации.
- Американское общество инженеров-механиков (ASME). Кодекс ASME по котлам и сосудам под давлением (BPVC), Раздел VIII, Подраздел 1: Правила конструирования сосудов под давлением (UG-35.2 Быстродействующие затворы и UG-99 Гидростатические испытания).
- Европейская комиссия. https://single-market-economy.ec.europa.eu/sectors/pressure-equipment-and-gas-appliances/pressure-equipment-sector/pressure-equipment-directive_en. Директива по оборудованию, работающему под давлением (PED) 2014/68/EU — Технические требования безопасности для автоклавов и сосудов под давлением.
- Spirax Sarco Engineering. Spirax Sarco Engineering. Пар — энергоноситель: таблицы скрытой теплоты парообразования, удельной теплоёмкости и коэффициентов теплоотдачи при конденсации.
- TLV International, Inc. Начальное удаление воздуха из вулканизационного автоклава: закон парциальных давлений Дальтона и повышение равномерности температуры.
- Olmar S.A. “Промышленные автоклавы для вулканизации резины: стандартные профили давления и температуры сшивания.”
- Maschinenbau Scholz GmbH & Co. KG. https://www.scholz-autoclaves.com/en/systems/vulcanisation-systems-tyre-recapping-autoclaves. Системы вулканизации и автоклавы восстановления шин с байонетным быстродействующим затвором Scholz.
- Bondtech Corporation. Специализированные автоклавы вулканизации резины для промышленных рукавов, валов, оболочек кабелей, гуммирования резервуаров и восстановления шин.
- Akarmak. “Методы продувки в резиновых автоклавах и их влияние на качество процесса.”
- Autotherm Equipments Pvt. Ltd. Технические характеристики автоклавов для вулканизации резины: толщина стенки корпуса, равномерность температуры и масса сосуда.
- Rubber-Mexico. Описание технологического процесса производства дорновых рукавов: обмотка нейлоновой лентой и паровая вулканизация в автоклаве.
- Consteril. https://consteril.com/common-autoclave-problems/. Типичные эксплуатационные проблемы автоклавов: перегрузка камеры, блокировка потока пара и незавершённые циклы.
- Инженерный форум Eng-Tips. https://www.eng-tips.com/threads/problem-in-epdm-based-rollers.455657/. Проблемы валов на основе EPDM: предварительная выдержка ниже 110 °C, опрессовочная обмотка и управление паровым и воздушным автоклавом .
- Европейское патентное ведомство (EPO). “EP3565715B1: Система вулканизации с буферным паровым аккумулятором для рекуперации отработавшего пара.”
Похожие записи
Сейчас популярно