Свяжитесь с Taiguo
Промышленные автоклавные установки — усиленные сосуды под давлением для отверждения, склеивания и стерилизации
Производитель с сертификацией ASME и CE с 1976 года. Автоклавы на заказ объёмом от 1 м³ до 200+ м³ для вулканизации резины, отверждения композитов, обработки древесины и стерилизации.
50+
Лет опыта
100+
Стран поставки
ASME и CE
Сертификация
1–200+
м³ объёма
Виды промышленных автоклавов
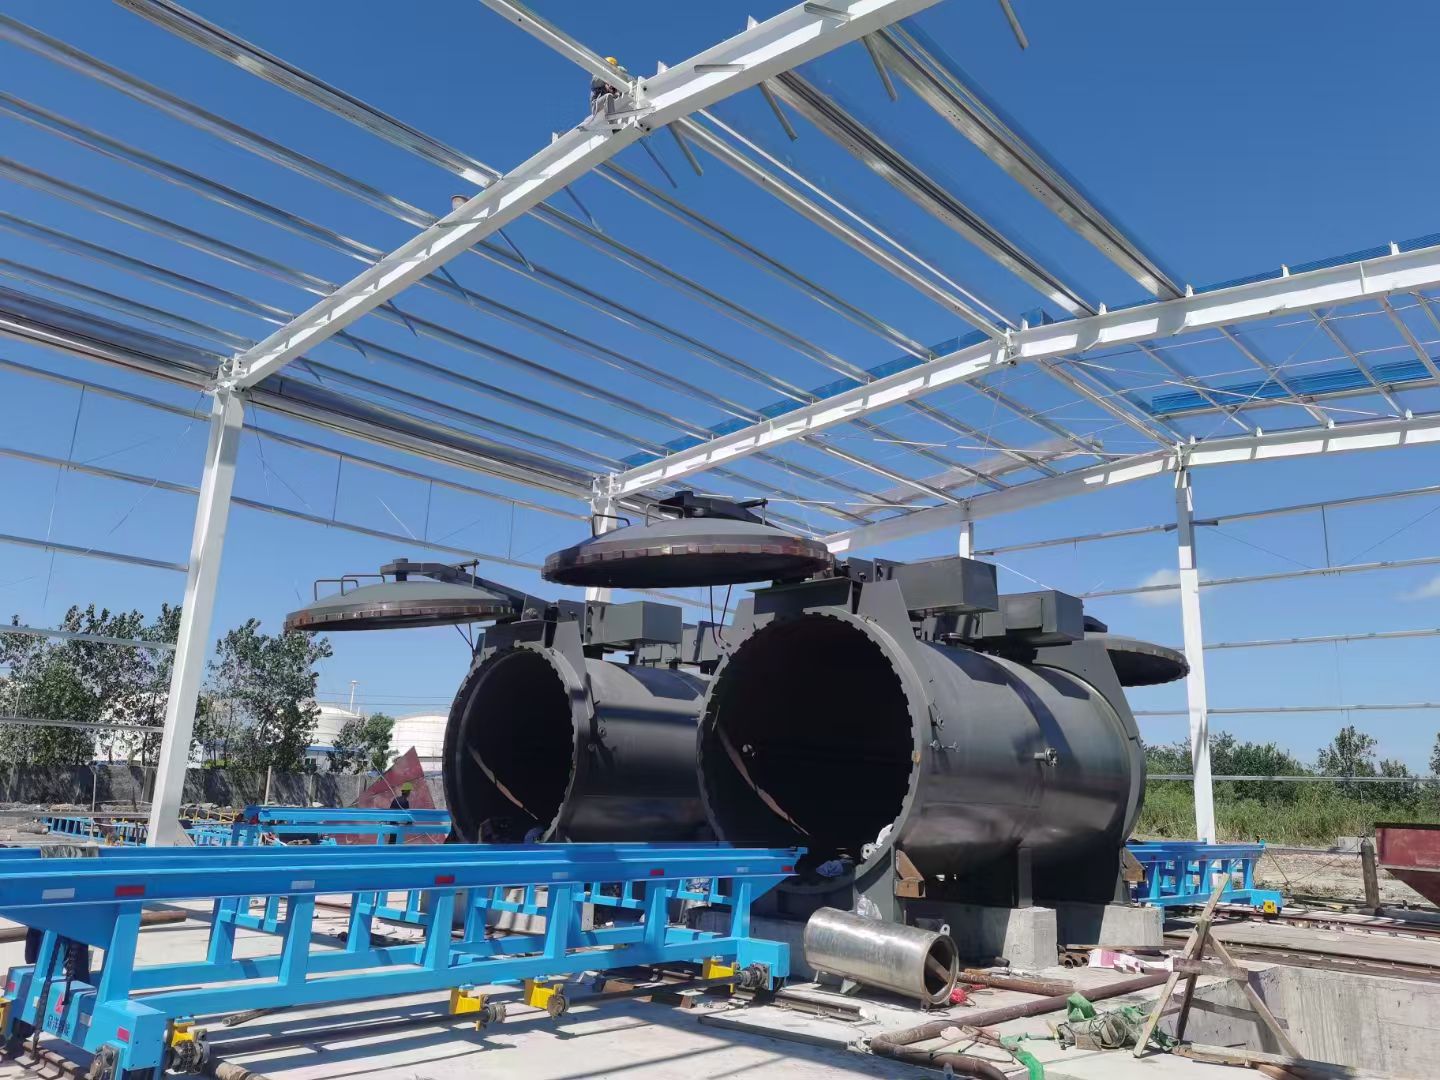
Промышленные автоклавы классифицируют по трём основным признакам: способу нагрева, ориентации корпуса и конструкции, включая тип двери и способ её открывания. Понимание различий и областей применения важно для правильного выбора автоклава.
По способу нагрева
Автоклав с паровым нагревом
Наиболее распространённая конфигурация для крупных промышленных установок. Полностью насыщенный пар обеспечивает максимально быструю и равномерную теплопередачу и может подаваться от отдельного котла или специальной системы производства пара. Автоклав этого типа лучше всего подходит для таких процессов, как вулканизация резины или обработка древесины, где требуется высокая интенсивность теплопередачи. Паровые автоклавы обычно работают при давлении 0.6–2.5 МПа.
Автоклав с электрическим нагревом
Вместо подачи пара используются электрические нагревательные элементы, поэтому такой автоклав лучше подходит для предприятий без котельной инфраструктуры. Его предпочитают для отверждения композитов в аэрокосмической и автомобильной промышленности, где требуется заданная скорость повышения температуры, а рабочей средой внутри сосуда служит инертный азот, а не пар. Равномерность температуры обеспечивают вентиляторы принудительной конвекции.
По конструкции и ориентации
Горизонтальный автоклав
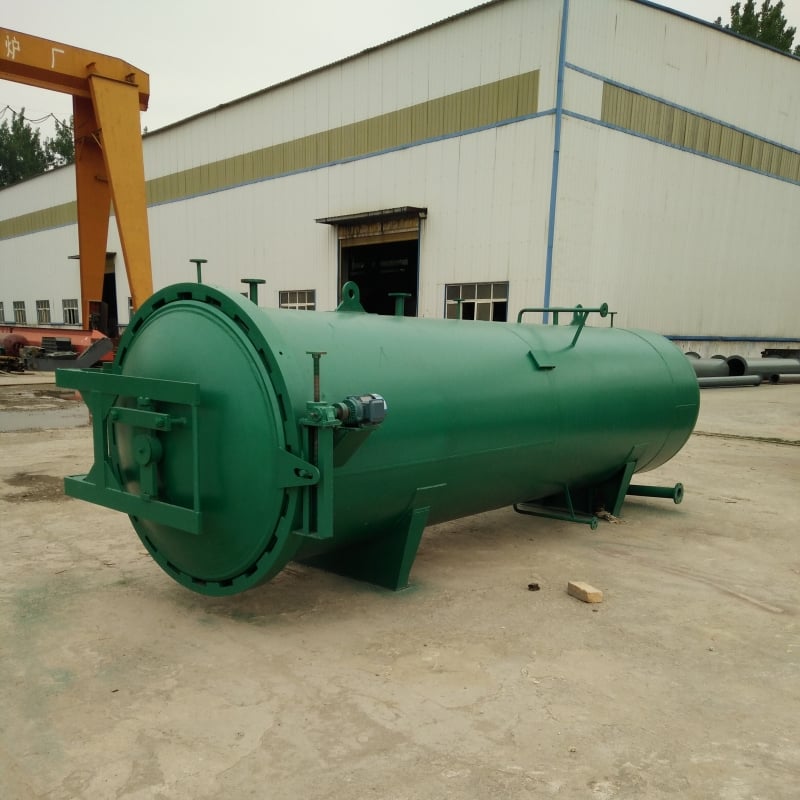
Наиболее распространённый тип промышленного автоклава. Продукцию размещают на тележках, которые по внутренним рельсам заезжают непосредственно в цилиндрическую камеру. Горизонтальные автоклавы могут иметь очень большую длину, поэтому такая конструкция обычно используется для обработки длинномерных пиломатериалов или большого количества резиновых форм за одну загрузку.
Вертикальный автоклав
Вертикальные автоклавы реже применяются для массовой обработки и используются, когда изделия укладывают на поддоны и опускают в вертикальный цилиндр. Вертикальные автоклавы занимают значительно меньше места, поэтому им иногда отдают предпочтение при стерилизации небольших изделий правильной формы.
По конструкции двери
Однодверное исполнение
Как правило, это наиболее экономичный вариант. Изделия загружают и выгружают через одну дверь на торце. Такая конструкция подходит для периодической обработки, если не требуется сквозная загрузка из зоны A в зону B. Часто используются быстродействующая дверь на петлях или съёмная система откидных болтов.
Двухдверное исполнение (проходное)
Двери расположены на обоих торцах автоклава, что позволяет организовать прямоточную производственную линию от «грязной» зоны загрузки к «чистой». Проходные автоклавы обязательны на многих пищевых и фармацевтических предприятиях, где зоны до и после обработки необходимо физически разделять для предотвращения загрязнения.
Быстродействующая дверь
Предназначена для высокопроизводительных процессов, где минимальное время открывания и закрывания двери критически важно для общей производительности. Конструкция включает многокольцевые зажимные затворы, системы радиальной фиксации и петлевые механизмы с гидравлическим приводом. Каждая быстродействующая дверь снаружи оснащена блокировкой с датчиком давления, предотвращающей открывание при наличии остаточного давления внутри.
Области применения промышленных автоклавов
Промышленные автоклавы применяются в самых разных производствах — от вулканизации резины до отверждения специальных композитных материалов. Основные области применения:
01
ПРОИЗВОДСТВО
Вулканизация резины
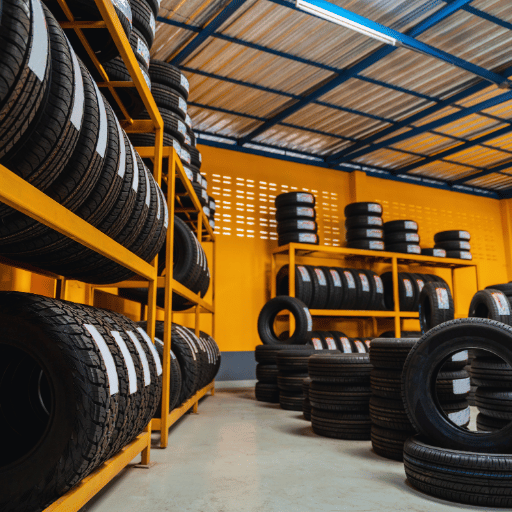
Автоклавы обеспечивают точно регулируемые нагрев паром и давление, необходимые для вулканизации резиновых изделий — автомобильных шин, медицинских шлангов, конвейерных лент и прокладок. В ходе этого процесса молекулы исходного полимера образуют поперечные связи с серой при температуре 140-180C, формируя прочное эластичное изделие. При обработке изделий сложной формы автоклавы обеспечивают гораздо более равномерное образование поперечных связей, чем вулканизационные прессы.
02
АЭРОКОСМИЧЕСКАЯ ПРОМЫШЛЕННОСТЬ
Отверждение композитов (аэрокосмическая и автомобильная промышленность)
При использовании углеволокна аэрокосмического класса и сверхлёгкого стекловолокна автоклавная обработка обеспечивает точное управление циклом давления и температуры. В автоклавах при 120-180 °C и 0.3-0.7 МПа можно получать бездефектные детали из высокотехнологичных композитов с требуемыми характеристиками для фюзеляжей самолётов, обшивки крыльев, компонентов спутников, автомобильных панелей и баллистической брони.
03
ПИЩЕВОЕ ПРОИЗВОДСТВО
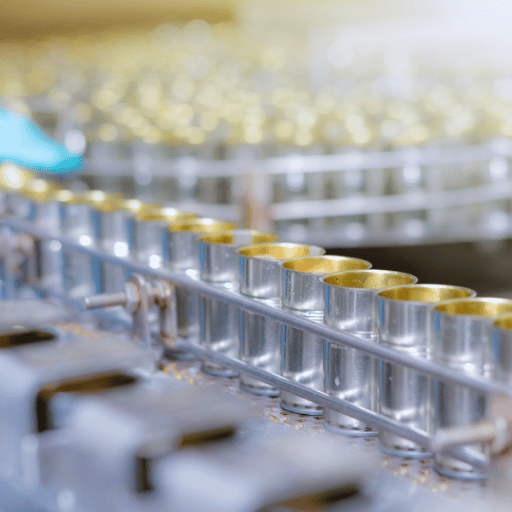
Стерилизация пищевых продуктов (обработка в реторте)
Упакованные пищевые продукты — в жестяных банках, пакетах и стеклянных банках — стерилизуют в автоклавах, подавая пар при 121 °C в течение заданного времени. Это обеспечивает очень высокий уровень микробиологической безопасности при максимальном сохранении пищевой ценности. Автоклавы для пищевого производства обычно изготавливают из нержавеющей стали (316L) и оснащают системами распыления воды или смешивания пара с воздухом для мягкого и равномерного нагрева.
04
ДЕРЕВООБРАБАТЫВАЮЩАЯ ПРОМЫШЛЕННОСТЬ
Обработка древесины
Пиломатериалы, обработанные под давлением, получают путём введения защитных химических составов в структуру древесины в автоклаве. В процессах Bethell с заполнением клеток и Rueping с сохранением клеток пустыми применяются циклы вакуумирования и нагнетания давления для достижения требуемого удержания защитного состава. В нашем специализированном руководстве подробно описано, как автоклавы обеспечивают защиту древесины посредством обработки под давлением.
05
СТЕКОЛЬНАЯ И АВТОМОБИЛЬНАЯ ПРОМЫШЛЕННОСТЬ
Ламинирование стекла
Многослойное безопасное стекло для архитектуры, автомобильной промышленности и защитных конструкций ламинируют в автоклаве. Под действием температуры и давления прослойки из PVB или EVA соединяются с листами стекла, образуя композитное стекло, которое при разрушении не рассыпается на части. Типовые параметры процесса составляют 130-145 °C при 1.0-1.3 МПа в течение 60-90 минут.
06
СТРОИТЕЛЬСТВО
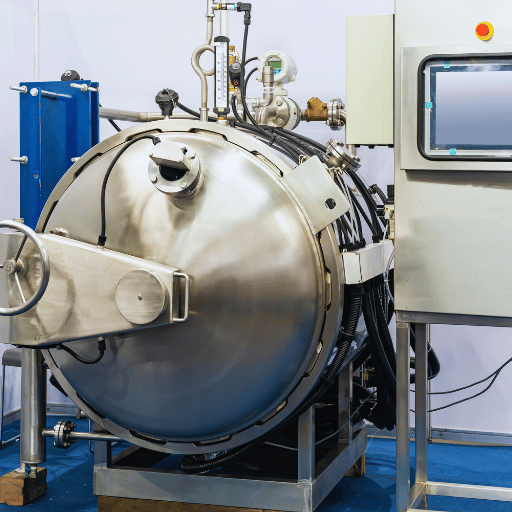
Автоклавная обработка блоков AAC
Автоклавная обработка газобетона выполняется в крупных паровых автоклавах при температуре около 190 °C и давлении 1.2 МПа в течение 8-12 часов. В ходе этой автоклавной реакции известь и кремнезём преобразуются в кристаллы тоберморита, которые обеспечивают характерное для автоклавного газобетона соотношение прочности и массы. Узнайте больше о нашем автоклаве для производства блоков из автоклавного газобетона.
Принцип работы промышленных автоклавов — давление, температура и управление
Все автоклавные циклы выполняются по заданной последовательности значений давления и температуры. Знание этого цикла и принципов его выполнения помогает разрабатывать технологический процесс и контролировать его параметры.
Поэтапное описание цикла
Загрузка
Загрузка: резиновые формы, выкладки из препрега и штабели пиломатериалов размещают на тележках или стеллажах и по внутренним рельсам закатывают в камеру автоклава. Загрузка должна выполняться правильно. Перегрузка ограничивает циркуляцию пара и создаёт зоны с пониженной температурой.
Герметизация
Герметизация: после завершения загрузки дверь закрывают. Современные автоклавы оснащены затвором с уплотнительной прокладкой, который самоуплотняется по мере повышения внутреннего давления. Перед подачей давления система управления подтверждает герметичность двери. Эта блокировка необходима для обеспечения безопасности.
Вакуумирование / предварительный нагрев
Вакуумирование / предварительный нагрев: встроенный вакуумный насос удаляет из сосуда весь воздух, обычно до давления -0.08 МПа или ниже. Одна из целей — устранить воздушные карманы вокруг изделия, которые препятствовали бы его контакту с паром. Вторая цель удаления воздуха связана с отверждением композитов: при этом удаляются все летучие вещества и захваченный газ, способные образовать пустоты. В некоторых циклах наряду с подачей пара также применяется несколько импульсов вакуума — так называемое импульсное вакуумирование.
Повышение давления
Повышение давления: для достижения заданного давления подают пар или нагретый инертный газ (при обработке композитов). Равномерность процесса поддерживается парораспределительным коллектором, расположенным внутри сосуда. Скорость повышения давления регулируется во избежание ударных нагрузок, особенно при ламинировании стекла и обработке керамики.
Выдержка
Выдержка: автоклав работает при заданных температуре и давлении в течение установленного времени. Именно на этом этапе происходят основные процессы — завершаются реакции вулканизации, образуются поперечные связи в смолах препрегов или достигается требуемое уничтожение микроорганизмов. Система управления на базе PLC непрерывно контролирует показания многочисленных датчиков температуры и регулирует степень открытия клапана подачи пара, поддерживая параметры в узких пределах допуска (часто ±2 °C).
Сброс давления
Сброс давления: давление с заданной скоростью сбрасывается через выпускной клапан. Практически во всех процессах давление в сосуде снижают постепенно и в контролируемом режиме, чтобы предотвратить повреждение изделий (расслоение композитов или растрескивание стекла). Этот параметр задаётся в программе режима отверждения.
Охлаждение
Охлаждение: в зависимости от процесса оно может быть пассивным (путём выпуска оставшегося пара) или активным (за счёт циркуляции воды в рубашке либо распыления воды внутри сосуда). Многие автоклавы для композитов охлаждаются принудительной подачей воздуха или водой. Это позволяет сократить продолжительность цикла, не подвергая автоклавы термическим напряжениям.
Выгрузка
Выгрузка: после выравнивания давления с атмосферным и снижения температуры до безопасного для работы уровня блокировка двери отключается. Отверждённые изделия извлекают для последующего контроля и обработки.
Почему этап вакуумирования важнее, чем считают многие операторы
По нашему опыту проведения пусконаладочных работ на десятках объектов, именно на этапе вакуумирования возникает большинство потенциальных технологических проблем. Недостаточное разрежение оставляет в композите при отверждении 2% остаточных воздушных полостей — без приборного контроля они незаметны, но снижают прочность при межслойном сдвиге на 10-15%. Перед началом производства мы рекомендуем проверять этап вакуумирования испытанием на герметичность по скорости натекания (испытанием по росту давления). Скорость натекания качественного автоклава составляет менее 0.5 мбар/мин.
Технические характеристики — размеры, материалы и компоненты
Taiguo Boiler предлагает стандартные и изготавливаемые на заказ модели автоклавов. Ниже приведены типовые варианты комплектации — все модели можно адаптировать к конкретной области применения.
| Модель | Диаметр (м) | Длина (м) | Объём (м³) | Расчётное давление (МПа) | Расчётная температура (°C) | Материал |
|---|---|---|---|---|---|---|
| TG-1520 | 1.5 | 20 | 28 | 1.6 | 204 | Q345R |
| TG-2021 | 2.0 | 21 | 52 | 1.6 | 204 | Q345R |
| TG-2524 | 2.5 | 24 | 95 | 1.6 | 204 | Q345R |
| TG-2826 | 2.85 | 26 | 136 | 1.6 | 204 | Q345R |
| TG-3223 | 3.2 | 23 | 155 | 1.0 | 187 | Q345R |
| На заказ | До 4.0 | До 35 | До 350 | До 2.5 | До 250 | Q345R / 316L |
Примечание: Q345R — распространённая китайская низколегированная сталь для сосудов под давлением. Сплав 316L применяется там, где необходима коррозионная стойкость, — обычно в автоклавах для медицинской, фармацевтической или пищевой промышленности. Изготовление, контроль и маркировка всех сосудов под давлением выполняются в соответствии с ASME Section VIII Div.1 и/или GB/T 150.
Основные компоненты промышленной автоклавной установки
Безопасная и надёжная работа всей установки зависит от согласованного функционирования каждого компонента.
01
Корпус сосуда под давлением
Цилиндрическая обечайка, эллиптические днища и опорные седла. Сварные соединения проходят радиографический контроль в соответствии с требованиями применимых норм.
02
Быстрооткрывающаяся дверь
Установлена на петлях и оснащена уплотнительной прокладкой. Предусмотрена защитная блокировка, предотвращающая открывание при остаточном давлении.
03
Распределение пара
Внутренний коллектор с перфорированными трубами обеспечивает равномерное распределение пара и минимизирует перепады температуры.
04
Вакуумный насос
Жидкостно-кольцевой или пластинчато-роторный насос для удаления воздуха. Производительность подбирается с учётом достижения требуемого разрежения за заданное время.
05
Шкаф управления с PLC
Программируемый логический контроллер с сенсорным экраном HMI. Хранит несколько режимов отверждения и регистрирует все технологические данные.
06
Предохранительные клапаны
Подпружиненные предохранительные клапаны, рассчитанные в соответствии с ASME Section VIII. Настроены на открытие при давлении, равном 1.1× расчётного давления.
07
Контрольно-измерительные приборы
Преобразователи давления, термопары и датчики уровня, подключённые к системе управления и местным измерительным приборам.
08
Отвод конденсата
Конденсатоотводчики и дренажные клапаны удаляют конденсат, поддерживая требуемое качество пара внутри сосуда.
09
Теплоизоляционный слой
Теплоизоляция из минеральной ваты или силиката кальция (обычно толщиной 80–120 мм) с алюминиевой облицовкой снижает теплопотери и защищает операторов от контактных ожогов.
Цены на промышленные автоклавы — факторы стоимости и руководство по инвестициям
Стоимость автоклава в значительной степени зависит от размера камеры, номинального давления, выбранных материалов и степени индивидуализации конструкции. Ниже приведены общие ориентировочные цены, которые помогут спланировать оснащение предприятия. Стоимость по индивидуальному предложению может отличаться.
Малый
$8,000 – $25,000
Менее 5 м³
- Компактное лабораторное или опытно-промышленное применение
- Стандартная конструкция из углеродистой стали
- Базовая система управления PLC
- Однодверное исполнение
Средний
$25,000 – $80,000
5 – 50 м³
- Промышленное применение в серийном производстве
- Исполнение из Q345R или нержавеющей стали
- Расширенная система PLC с хранением режимов
- Вакуумная система в комплекте
Крупный
$80,000 – $250,000+
50 – 200+ м³
- Интенсивное непрерывное производство
- Индивидуальные размеры и материалы
- Полная интеграция с SCADA
- Проходное / двухдверное исполнение
Основные факторы стоимости
Стоимость не увеличивается прямо пропорционально размеру камеры. Наш опыт расчёта и изготовления сотен автоклавов позволяет выделить следующие основные факторы, влияющие на цену:
Размеры и габариты
При увеличении диаметра и длины требуются более толстые листы обечайки и более тяжёлые компоненты, что повышает стоимость материалов и перевозки.
Расчётное давление
Более высокое номинальное давление требует увеличения толщины стенок сосуда, применения более крупных фланцев и усиленных механизмов затвора. Автоклав на 2.5 МПа стоит значительно дороже установки того же объёма на 1.0 МПа.
Марка материала
Автоклавы из нержавеющей стали 316L стоят приблизительно в 2–3× дороже сопоставимых моделей из углеродистой стали Q345R, однако их применение обязательно в пищевой и фармацевтической промышленности.
Система управления
Базовый PLC с текстовым дисплеем относится к нижнему ценовому диапазону; полностью интегрированная с SCADA система управления с регистрацией данных, удалённым доступом и многозонным регулированием температуры значительно повышает функциональность, но также увеличивает стоимость.
Механизм двери
Быстродействующие и двухдверные проходные конструкции дороже стандартных распашных дверей из-за дополнительных инженерных решений и компонентов безопасности.
Дополнительное оборудование
Системы тележек и рельсов, контуры водяного охлаждения, вакуумные насосы, дополнительные контрольно-измерительные приборы и парогенераторы часто необходимы, но рассчитываются отдельно.
Taiguo Boiler придерживается принципов честного ценообразования и понятного расчёта предложений. При запросе коммерческого предложения мы предоставляем полностью прозрачную постатейную смету. Мы не добавляем скрытых расходов.
Запросить индивидуальное предложениеПримеры проектов — промышленные автоклавы по всему миру
Реальные проекты и реальные результаты — три примера автоклавов для решения производственных задач наших заказчиков:
Проект 1: производитель компонентов шин, Юго-Восточная Азия
Задача
Крупному производителю шин в Юго-Восточной Азии требовался крупногабаритный автоклав для наращивания объёмов производства шин. Производственной службе был нужен автоклав европейского уровня качества при более выгодных инвестиционных затратах и сроке поставки менее 90 дней. Имеющиеся европейские автоклавы обеспечивали отличные результаты, однако срок поставки составлял 6 месяцев, а цены не соответствовали инвестиционным критериям проекта.
Наше решение
Taiguo Boiler поставила паровой автоклав Φ2.5×24 м (модель TG-2524) объёмом 95 м³, рассчитанный на работу при 1.6 МПа и 204 °C, что обеспечило значительный запас относительно стандартных требований компании к вулканизации — 1.2 МПа при 165 °C. Мы установили 12-точечный многозонный парораспределительный коллектор с контролем по термопарам для оценки равномерности температуры, а также распашную дверь с гидравлическим приводом для ускорения смены партий.
Результат
Автоклав был поставлен через 78 дней после подтверждения заказа, то есть в пределах целевого срока 90 дней. После монтажа и пусконаладочных работ персонал зафиксировал средний разброс температуры ±1.8 °C по всей длине камеры 24 м, что соответствует требованию заказчика ±3 °C. Более быстрый цикл работы двери сократил время обработки партии приблизительно на 15 минут по сравнению с имеющимся оборудованием, что позволило выполнять один дополнительный производственный цикл в день.
78 дней
От заказа до поставки
±1.8 °C
Равномерность температуры
+1 цикл/день
Повышение производительности
Проект 2: завод по производству блоков AAC, Ближний Восток
Компании по производству строительных материалов на Ближнем Востоке потребовались четыре крупных автоклава для новой линии по выпуску блоков из автоклавного газобетона (AAC). Для этого проекта требовались сосуды, рассчитанные на высокую производительность и стойкость к коррозионной среде с высокой щёлочностью внутри автоклава AAC. Дополнительные сведения об этом применении представлены на нашей странице автоклава для производства блоков AAC из бетона.
Количество
4 установки
Модель
TG-2826 (Φ2.85×26 м)
Объём одной установки
136 м³
Расчётное давление
1.6 МПа
Расчётная температура
204 °C
Продолжительность цикла
10 часов (включая загрузку/выгрузку)
Годовая производительность
~320,000 м³ блоков из автоклавного газобетона (суммарно для 4 установок)
Сертификация
Клеймо ASME U + независимая инспекция SGS
Срок поставки
105 дней (всех 4 установок)
Гарантия
18-месячная гарантия на детали и работы

Проект 3: предприятие по производству консервов, Восточная Африка
Предприятие пищевой промышленности в Восточной Африке установило два автоклава Taiguo для стерилизации консервированной плодоовощной продукции в реторте. Мы расспросили руководителя производства об опыте их эксплуатации.
Вопрос: почему вы выбрали китайского производителя автоклавов, а не европейских или североамериканских поставщиков?
«Мы оценили поставщиков из четырёх стран. Taiguo предложила такую же сертификацию ASME и конструкцию из нержавеющей стали 316L, как западные поставщики, но примерно на 40% дешевле. Решающим фактором стало согласие провести приёмочные испытания на заводе под нашим контролем — наш инженер по качеству прилетел в Китай и перед отгрузкой присутствовал при гидростатических испытаниях, проверке циклов работы двери и калибровке приборов.»
Вопрос: как автоклав показал себя в ежедневном производстве?
«Мы выполняем от 4 до 5 циклов стерилизации в день, 6 дней в неделю. За 14 месяцев эксплуатации не было ни одного незапланированного простоя, связанного с самим автоклавом. Пар распределяется очень равномерно — валидация F-значения подтвердила стабильную летальность во всех положениях корзин, а именно это больше всего беспокоило нас при работе с новым поставщиком».
Вопрос: как обстоят дела с послепродажной поддержкой производителя из Китая?
«Поначалу это нас беспокоило. На практике Taiguo направила инженера на 10 дней для проведения пусконаладочных работ и тщательного обучения наших операторов. С тех пор техническая поддержка понадобилась нам дважды — в обоих случаях проблема была решена в течение 24 часов по видеосвязи. Они отправили комплект сменных прокладок, который прибыл через 8 дней. Честно говоря, послепродажное обслуживание оказалось лучше, чем у нашего предыдущего европейского поставщика».
«За счёт увеличения производственной мощности автоклав окупился менее чем за два года. Сейчас мы планируем заказать третью установку для новой линии переработки птицы.»

Инженерные инструменты для расчёта автоклавов
Точные калькуляторы для подбора размеров промышленных автоклавов, оптимизации стоимости и выбора модели. Нажмите, чтобы запустить интерактивные инструменты.
ПОДБОР РАЗМЕРА
Калькулятор подбора размера оборудования
Получите точные рекомендации по модели автоклава с учётом области применения, требуемой температуры, объёма воздуха и источника топлива.
Подобрать размер автоклава →
АНАЛИЗ ЗАТРАТ
Калькулятор стоимости оборудования
Сравните годовые и 5-летние эксплуатационные затраты на паровой, электрический и газовый нагрев, чтобы выбрать наиболее экономичное решение.
Сравнить затраты →
СРАВНЕНИЕ
Инструмент выбора типа оборудования
Выберите до 3 моделей автоклавов и наглядно сравните их тепловую мощность, внутренний объём, КПД и размеры.
Сравнить модели →
Часто задаваемые вопросы
Промышленный автоклав — это крупногабаритный сосуд, работающий под давлением и предназначенный для обработки материалов в контролируемых условиях высокого давления и высокой температуры. В отличие от лабораторных или медицинских стерилизационных автоклавов, промышленные автоклавы применяют для вулканизации резины, отверждения композитов аэрокосмического назначения, пропитки древесины или производства блоков из автоклавного газобетона (AAC). Обычно они рассчитаны на рабочее давление от 0.6 до 2.5 МПа, температуру до 250 °C и имеют камеры объёмом от нескольких кубических метров до значительно более 200 м³. Для стандартных условий эксплуатации обычно используют углеродистую сталь Q345R, а там, где требуется коррозионная стойкость, — нержавеющую сталь 316L. Большинство промышленных автоклавов имеют горизонтальную компоновку и оснащаются загрузочными тележками на рельсовом ходу для эффективной обработки партий продукции.
Промышленные автоклавы можно классифицировать по трём признакам: по способу нагрева (паровые или электрические), по ориентации (горизонтальные или вертикальные) и по типу двери (однодверные, двухдверные проходные, с распашной дверью или быстрооткрывающиеся). В крупносерийном промышленном производстве преобладают паровые автоклавы, в которые подаётся насыщенный пар, поскольку он обеспечивает значительно более эффективную и равномерную теплопередачу, чем сухой воздух. Двухдверные проходные модели часто применяются там, где при пищевой или медицинской стерилизации необходимо разделить чистую и загрязнённую зоны.
Работа промышленного автоклава предусматривает регулируемый цикл: продукцию загружают в сосуд и герметично закрывают дверь, создают вакуум, повышают давление с помощью пара или нагретого газа, выдерживают продукцию при заданных температуре и давлении в течение установленного времени, затем снижают давление, охлаждают и в завершение выгружают обработанную партию. Вакуумный цикл, параметры давления, температуры и времени которого контролирует система управления на базе PLC, предназначен для удаления избыточного воздуха и всех захваченных пузырьков воздуха до достижения требуемой технологической температуры — это особенно важно при производстве композитов, где захваченный воздух образует структурные пустоты, приводящие к разрушению изделия.
Каждый автоклав является сосудом, работающим под давлением, но не каждый такой сосуд является автоклавом. Сосуд, работающий под давлением, — это более общее инженерное понятие: любой замкнутый корпус, предназначенный для содержания жидкостей или газов под давлением, существенно отличающимся от давления окружающей среды. Автоклав представляет собой специальный сосуд, работающий под давлением, с герметично закрывающейся дверью для загрузки и выгрузки материалов, а также со встроенными системами нагрева, повышения давления и управления. Проще говоря, резервуар для хранения или теплообменник — это сосуды, работающие под давлением, а автоклав — сосуд, работающий под давлением, + технологический процесс.
Сначала определите максимальные размеры продукции (длину, ширину и высоту) и предусмотрите зазор для циркуляции пара — обычно мы рекомендуем добавить 200-300 мм к поперечному сечению загрузки. Затем учтите требуемую производительность: сколько единиц продукции необходимо обрабатывать в день и какова продолжительность цикла? По нашему опыту, почти всегда выгоднее приобрести автоклав с небольшим запасом объёма, чем через шесть месяцев обнаружить, что производительности недостаточно. Мы бесплатно консультируем по подбору размера — сообщите размеры продукции и целевые показатели производства, и мы порекомендуем оптимальный размер камеры.
Разумеется. Большинство промышленных автоклавов изготавливают по индивидуальному проекту, поэтому можно подобрать размеры, номинальное давление, материалы, тип дверей, систему управления и внутреннее оснащение. Taiguo Boiler производит автоклавы по индивидуальным проектам с учётом конкретных требований технологического процесса каждого заказчика. В число распространённых требований входят нержавеющая сталь 316L для оборудования пищевого назначения, многозонное регулирование температуры при отверждении композитов, проходная двухдверная компоновка для помещений с контролируемым уровнем загрязнения и камеры увеличенного размера для крупных компонентов аэрокосмической техники.
Срок службы качественно изготовленного промышленного автоклава при надлежащем уходе составляет 15–25 лет и более. Основными факторами являются качество материалов и сварных соединений, тяжесть условий эксплуатации (циклы давления, диапазон температур, коррозионно-активные среды), а также качество ухода и технического обслуживания. Продлить срок службы позволяют тщательные проверки (контроль толщины стенок и сварных соединений, замена уплотнений и повторная сертификация предохранительных клапанов) и соответствующее профилактическое обслуживание. Некоторые наши автоклавы, изготовленные в 1990-х годах, до сих пор находятся в эксплуатации. Мы можем подтвердить, что консервативные расчётные запасы и надлежащий уход на протяжении всего срока эксплуатации обеспечивают длительную и безотказную работу автоклава.
Команда разработчиков наших автоклавов
Taiguo Boiler проектирует и производит сосуды, работающие под давлением, уже более 50 лет, накопив глубокие профессиональные знания, которые невозможно полностью передать в рекламном буклете. В нашу команду разработчиков автоклавов входят проектировщики сосудов, работающих под давлением, аттестованные в соответствии с китайскими нормативными требованиями категории A, инженеры-сварщики, сертифицированные по ASME Section IX, и технологи с практическим опытом пусконаладочных работ на шести континентах. Перед отгрузкой каждый изготовленный нами автоклав проходит гидравлические испытания на собственной испытательной площадке. Именно сочетание строгого проектирования, высокой производственной дисциплины и реального опыта эксплуатации отличает надёжный автоклав от просто приемлемого.