Свяжитесь с Taiguo
Автоклав для блоков AAC — производитель промышленных автоклавов
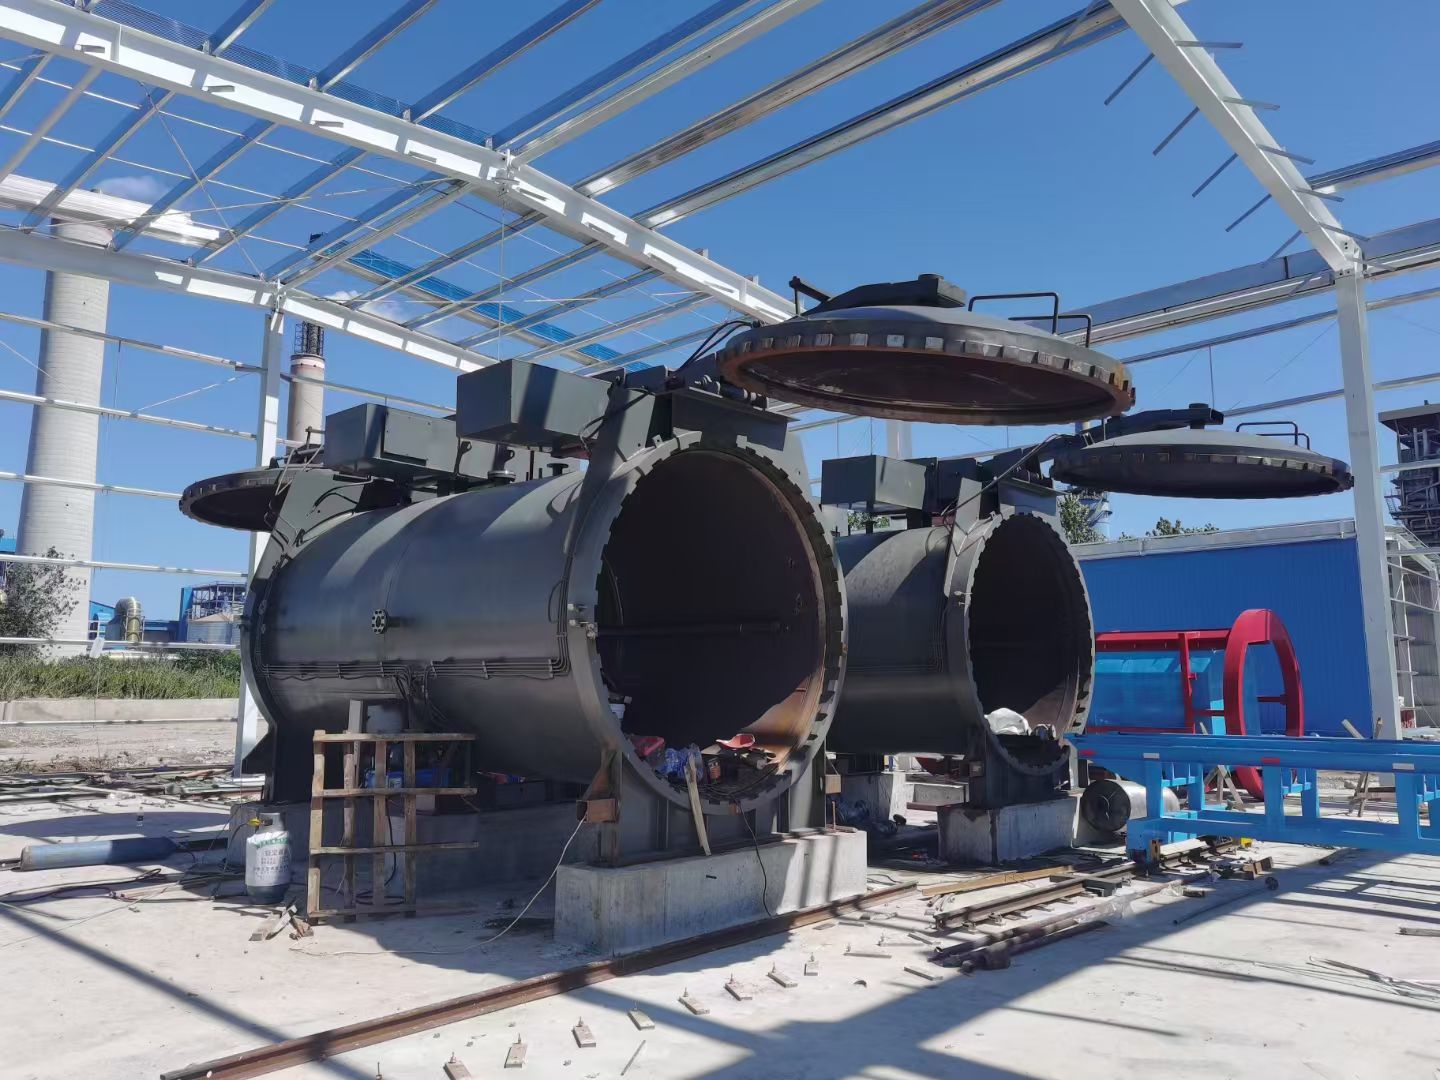
Taiguo поставляет горизонтальные автоклавы диаметром от 1.65 м до 3.0 м для автоклавной обработки паром блоков из ячеистого бетона, силикатного кирпича и изделий из золы-уноса. Каждый автоклав оснащён системой автоматического управления PLC, сертифицирован по CE и ASME, а на корпус сосуда, работающего под давлением, предоставляется гарантия 2 года.


Φ1.65–3.0 м
Диапазон диаметров автоклавов
1.0–1.6 МПа
Номинальное давление
80+
Стран присутствия
1976
Год основания — 50 лет опыта
Что такое автоклав для бетона
при производстве AAC?
МОДУЛЬ ПРОЕКТИРОВАНИЯ СОСУДОВ, РАБОТАЮЩИХ ПОД ДАВЛЕНИЕМ • ПРОМЫШЛЕННОЕ ПРИМЕНЕНИЕ
01 // ОПРЕДЕЛЕНИЕ
Ключевой элемент каждого завода по производству AAC
Автоклав для бетона — это горизонтальный сосуд, работающий под давлением и предназначенный для обработки блоков из автоклавного газобетона насыщенным паром высокого давления. Автоклав является наиболее важным оборудованием любого завода AAC, поскольку именно в нём начинается гидротермальная реакция, превращающая мягкий, изначально пористый сырец в готовый строительный материал с необходимой конструкционной прочностью.
02 // СОСТАВ
Сырьё и газообразование
AAC, также называемый автоклавным ячеистым бетоном или газобетоном, — это сборный строительный материал автоклавного твердения, изготовленный из цемента, извести, кварцевого песка или золы-уноса, воды и небольшого количества алюминиевого порошка. Алюминий вступает в реакцию со щелочной суспензией с выделением водорода, образующего миллионы воздушных пузырьков. После формирования сырца из суспензии его разрезают и размещают на стальных рельсовых вагонетках.
03 // ХИМИЯ РЕАКЦИИ
Гидротермальная реакция и образование тоберморита
В среде насыщенного пара при 180–200 °C и 1.0–1.3 МПа кремнезём (SiO₂) вступает в реакцию с гидроксидом кальция. В результате образуется тоберморит — кристаллический гидросиликат кальция со слоистой структурой размером 1.1 нм. Он обеспечивает прочность на сжатие (2–8 МПа) при сохранении низкой плотности в сухом состоянии (300–800 кг/м³). Без автоклава тоберморит не образуется.
04 // ЭКСПЛУАТАЦИОННЫЕ ПРЕИМУЩЕСТВА
Теплоизоляция и конструкционная эффективность
Ячеистая структура обеспечивает высокие теплоизоляционные свойства, благодаря чему AAC оптимально подходит для стен жилых и коммерческих зданий. При стандартной плотности 500 кг/м³ блок AAC весит примерно 1/5 от массы блока из плотного бетона. Это значительно сокращает трудозатраты при строительстве и снижает требования к несущей способности фундамента.
180–200°C
Температура пара
1.3 МПа
Максимальное давление
2–8 МПа
Прочность на сжатие
~20%
Относительная масса
Как проходит автоклавная обработка AAC
Каждый цикл автоклавной обработки состоит из четырёх этапов. У каждого этапа несколько задач, и пренебрежение любым из них приводит к дефектам продукции, в чём операторы быстро убеждаются при проведении первых пробных циклов.
01
Загрузка и герметизация
Блоки-сырцы на рельсовых тележках закатывают в автоклав. Дверь быстро открывается, а система блокировки контролирует давление уплотнения. Затем подаётся пар.
02
Повышение давления
После подачи насыщенного пара прогрев занимает 1.5–3 часа. Температура повышается от температуры окружающей среды до 180-200 C. Скорость повышения температуры регулирует система PLC. Слишком быстрое повышение приводит к фазовым трещинам в сырце.
03
Выдержка при постоянном давлении
Основной этап автоклавной обработки. Давление пара поддерживается на уровне 1.0-1.3 МПа в течение 6-10 часов, пока кристаллы тоберморита формируются по всему объёму каждого блока в загрузке. Продолжительность зависит от плотности блоков и реакционной способности сырья.
04
Снижение давления
Пар постепенно отводится в течение 1.5-3 часов. Контролируемое снижение давления предотвращает образование трещин из-за резких изменений температуры и давления. На выходе блоки готовы к применению.
Какие химические процессы происходят при автоклавной обработке
Кратко основную реакцию можно представить так:
SiO + Ca(OH) + H2O → Ca5Si6O16(OH)2·4H2O (тоберморит)
В среде насыщенного пара при температуре выше 170 C измельчённый кварцевый песок растворяется, вступает в реакцию с содержащимся в извести гидроксидом кальция и образует продукт гидратации цемента. Взаимосвязанная сетка кристаллов тоберморита скрепляет ячеистую структуру.
Тоберморит является целевым продуктом: для его получения требуется насыщенный, а не перегретый пар. Именно жидкая водная фаза, присутствующая в насыщенном паре, обеспечивает протекание гидротермальной реакции образования тоберморита. Давлению 1.3 МПа соответствует температура 191.6 C, оптимальная для образования тоберморита и насыщенного пара. Более высокая температура не обязательно улучшает образование тоберморита; при температуре выше 210 C начинает образовываться ксонотлит.
Встроенная система PLC контролирует показания датчиков давления и температуры на протяжении всего цикла. Квалифицированные инженеры могут корректировать продолжительность выдержки при постоянном давлении в зависимости от состава сырья, подаваемого в промышленную печь: крупный или мелкий кварцевый песок преобразуется дольше, а типичное время выдержки сокращается с 10 часов до 7 или 8.
Модели и технические характеристики автоклавов
Taiguo предлагает пять стандартных типоразмеров автоклавов, охватывающих линии AAC любой производительности. Все автоклавы изготовлены из стали Q345R для сосудов, работающих под давлением, оснащены системой автоматического управления PLC и поставляются с предохранительными клапанами, контрольно-измерительными приборами и теплоизоляцией. Возможно изготовление нестандартных типоразмеров.
| Параметр | Φ1.65×21 | Φ2.0×21 | Φ2.5×24 | Φ2.85×26 | Φ3.0×23 |
|---|---|---|---|---|---|
| Внутренний диаметр (м) | 1.65 | 2.0 | 2.5 | 2.85 | 3.0 |
| Длина корпуса (м) | 21 | 21 | 24 | 26 | 23 |
| Номинальное давление (МПа) | 1.1 / 1.4 | 1.4 | 1.4 / 1.6 | 1.6 | 1.6 |
| Расчётная температура (°C) | 187 / 195 | 195 | 195 / 204 | 204 | 204 |
| Макс. рабочее давление (МПа) | 1.0 / 1.3 | 1.3 | 1.3 / 1.5 | 1.5 | 1.5 |
| Ширина внутренней колеи (мм) | 600 | 600 | 800 | 600 | 915 |
| Внутренний объём (м³) | 46 | 68 | 121 | 172 | 172 |
| Общая масса (тонн) | 18.7 / 21.5 | 25 | 51 / 58 | 62 | 70 |
| Габаритная длина (м) | 21.7 | 22.4 | 25.56 | 27.63 | 24.95 |
| Габаритная ширина (м) | 2.62 | 3.05 | 3.25 | 3.58 | 3.65 |
| Габаритная высота (м) | 2.6 | 3.3 | 4.0 | 4.49 | 4.85 |
Источник: документация на продукцию Taiguo. В пределах одной группы диаметров два указанных значения (например, 1.1/1.4) обозначают два доступных номинальных давления. Все модели оснащены системой автоматического управления PLC и соответствуют GB/T 150-2011. Возможно изготовление нестандартных типоразмеров.
Ключевые конструктивные особенности
БЕЗОПАСНОСТЬ
Быстрооткрывающаяся дверь с системой блокировки
Распашная дверь с импортным резиновым уплотнением. Блокировочное устройство не позволяет открыть дверь, пока в корпусе автоклава сохраняется остаточное давление, — обязательное требование стандартов ASME VIII и GB/T150.
УПРАВЛЕНИЕ
Система автоматического управления PLC
PLC управляет всем циклом автоклавной обработки: подачей пара, скоростью повышения давления, выдержкой при постоянном давлении и снижением давления. После установки оператором оптимальных параметров они сохраняются в памяти, а автоклав выполняет калибровку. Возможна работа в автоматическом или полуавтоматическом режиме.
КОНСТРУКЦИЯ
Система опор для компенсации теплового расширения
В разных точках корпуса автоклава установлены опоры трёх типов: неподвижные, подвижные и концевые. Эта система компенсирует расширение и сжатие корпуса в каждом цикле нагрева и охлаждения, предотвращая концентрацию напряжений в обечайке.
Применение — от блоков AAC до силикатного кирпича
Основное назначение — производство блоков AAC, однако автоклавы такой конструкции можно применять для любых изделий, требующих гидротермального отверждения насыщенным паром. Автоклавы Taiguo уже эксплуатируются более чем в 80 странах на предприятиях, выпускающих различные лёгкие и силикатные строительные материалы.
ТИП 01
Блоки и панели AAC
Основное применение: блоки AAC для несущих и ненесущих стен, а также армированные панели AAC для перекрытий, кровли и облицовки. Типичный режим обработки: 1.0-1.3 МПа, 8-10 часов. Готовое изделие имеет теплопроводность 0.08-0.16 Вт/(м·К), что примерно в шесть-семь раз лучше показателя плотного бетона.
ТИП 02
Силикатный кирпич
Эти изделия, известные как силикатный кирпич, фактически производят из извести и песка и обрабатывают в аналогичных автоклавных условиях. Их прочность на сжатие составляет 10-30 МПа, поэтому в Европе и Азии они широко применяются как несущие элементы кладки.
ТИП 03
Кирпич из золы-уноса
Вместо кварцевого песка источником кремнезёма служит зола-унос от сжигания угля. В автоклаве зола-унос превращается в прочный, стабильный по размерам кирпич из промышленных отходов. Режим обработки: 1.0-1.2 МПа, выдержка 6-8 ч.
ТИП 04
Микропористые плиты из силиката кальция
Высокотемпературные теплоизоляционные панели для промышленных печей. Каналы автоклава проектируются индивидуально для точного регулирования верхнего диапазона давления (1.4-1.6 МПа), что позволяет получить оптимальную пористую структуру и класс огнестойкости для «непрерывной» эксплуатации при T>600 C.
Сертификация, безопасность и соответствие требованиям
Все автоклавы Taiguo являются сосудами, работающими под давлением, согласно международным и китайским нормативным требованиям. Taiguo имеет лицензии на производство всего ассортимента промышленных автоклавов и котлов, а контроль обеспечивает полностью независимая лаборатория физических и химических испытаний, расположенная в промышленном парке Zhangji площадью 60,000 м.
Маркировка CE
PED 2014/68/EU — европейский рынок
Клеймо ASME U
Раздел VIII, часть 1 BPVC
ISO 9001:2015
Система менеджмента качества
ISO 14001
Экологический менеджмент
Лицензия класса A
Производство котлов в Китае
Сосуды под давлением классов 1 и 2
Разрешения SAMR на сосуды под давлением
Проверено SGS
Инспекция третьей стороной
BV / EAC
Bureau Veritas + евразийская сертификация
Средства безопасности, предусмотренные в каждом автоклаве
Предохранительные клапаны
Настроены на открытие при номинальном давлении. Каждый автоклав оснащён двумя предохранительными клапанами в соответствии с требованиями раздела VIII ASME.
Защитная блокировка двери
Механическая и электрическая блокировки исключают отпирание быстроразъёмной двери до снижения внутреннего давления до нуля. Вероятно, это важнейшее средство безопасности любого автоклава.
Приборы контроля давления и температуры
Цифровые приборы и датчики интегрируются с PLC, а заданные аварийные пределы обеспечивают сигнализацию при превышении давления и температуры.
Клапан аварийного снижения давления
Ручное управление для быстрого контролируемого снижения давления в аварийных ситуациях.
Неразрушающий контроль (NDT)
100% радиографический контроль всех продольных и кольцевых сварных швов перед поставкой согласно разделу V ASME.
Применимые стандарты
Автоклавы Taiguo проектируются и производятся в соответствии со следующими документами: ASME BPVC Section VIII Division 1 (изготовление сосудов, работающих под давлением), GB/T 150-2011 (китайский стандарт на сосуды, работающие под давлением), PED 2014/68/EU (Европейская директива по оборудованию, работающему под давлением), ISO 16528-1:2007 (эксплуатационные требования к котлам и сосудам, работающим под давлением) и ASTM C1693 (технические требования к продукции AAC). Готовая продукция AAC соответствует стандартам на блоки ASTM C1693, BS EN 771-4 и GB/T 11968-2020.
Цены на автоклавы для бетона — факторы и диапазоны
Цена автоклава определяется пятью факторами: диаметром сосуда, длиной корпуса, номинальным давлением, комплектующими (PLC, классом теплоизоляции, контрольно-измерительными приборами и прочим) и требованиями к сертификации в стране назначения (стоимость ASME U Stamp по сравнению только с CE). Все указанные цены приведены на условиях FOB Китай и не включают монтаж, трубопроводы или паровой котёл.
Малая производительность
$7,500–$15,000
за единицу
- Φ1.65 × 21 м (объём 46 м³)
- Номинальное давление 1.0–1.4 МПа
- 18.7–21.5 тонн
- Для заводов производительностью 30,000–60,000 м³/год
- Автоматическое управление на базе PLC включено
Средняя производительность
$18,000–$35,000
за единицу
- Φ2.0–2.5 м (68–121 м³)
- Номинальное давление 1.4–1.6 МПа
- 25–58 тонн
- Для заводов производительностью 80,000–150,000 м³/год
- Полная теплоизоляция + PLC + контрольно-измерительные приборы
Большая производительность
$35,000–$50,000
за единицу
- Φ2.85–3.0 м (172 м³)
- Номинальное давление 1.6 МПа
- 62–70 тонн
- Для заводов производительностью 200,000+ м³/год
- Усиленное исполнение для панелей и блоков
От чего зависит разница в цене?
Диаметр сосуда является основным фактором, поскольку его увеличение с 1.65 м до 3.0 м повышает массу стали и трудозатраты на сварку примерно в 3 раза. Для более высокого номинального давления (1.6 МПа по сравнению с 1.0 МПа) требуются более толстые листы обечайки, при этом повышение давления увеличивает расход материала и массу, но не создаёт других ограничений. Разница между сертификацией ASME и только CE заключается в расходах на участие лицензированного независимого уполномоченного инспектора, который контролирует изготовление и гидроиспытания. Наконец, такие опции, как улучшенная теплоизоляция увеличенной толщины, SCADA и внутренние детали из нержавеющей стали, обычно приближают цену к верхней границе каждого диапазона.
Примечание: На автоклав приходится 15–25% общих инвестиций в линию по производству AAC. Остальные 75–85% приходятся на резательную машину, системы форм, смесительное оборудование, паровой котёл и строительные работы. Поэтому стоит сразу выбрать автоклав подходящего размера, даже если для этого потребуется заплатить больше.
Готовы подобрать размер автоклава?
Сообщите нам желаемый общий годовой объём производства, вид продукции и требования к площадке. Инженеры Taiguo порекомендуют оптимальную конфигурацию автоклава и подготовят расчёт стоимости в течение 48 часов.
Получить индивидуальное предложениеПослепродажное обслуживание и техническая поддержка
Taiguo поддерживает стратегические партнёрства в сфере сервисного обслуживания более чем в 80 странах через примерно 100 зарубежных представителей. Компания основана в 1976 году; она экспортирует сосуды, работающие под давлением, и котлы более 30 лет, благодаря чему сформирована сеть послепродажного обслуживания.
Регламент 01
Ответ в течение 24 часов
Гарантирован ответ службы поддержки по телефону/WhatsApp в течение 24 часов. При неисправностях PLC или системы управления возможна удалённая диагностика через интернет, позволяющая избежать выезда на объект.
Регламент 02
Пусконаладочные работы на объекте
Один инженер Taiguo будет направлен на ваш завод для контроля монтажа и пусконаладочных работ при выпуске первой партии. Стандартный срок пребывания на объекте: 15-25 дней в зависимости от сложности завода. Обучение операторов.
Регламент 03
Запасные части и гарантия
Полная гарантия 2 года на корпус автоклава — сосуд, работающий под давлением. Гарантия 1 год на комплектующие, клапаны и контрольно-измерительные приборы. Уплотнения двери, предохранительные клапаны и другие изнашиваемые детали имеются на складе и отправляются в течение 48 часов.
Калькулятор производительности завода блоков AAC
Настройте конфигурацию автоклавов и сразу узнайте расчётную годовую производительность вашего завода блоков AAC.
2
12 часов / цикл
10 ч12 ч14 ч16 ч18 ч
Годовая производительность
0
м³ готовых блоков AAC / год
Завод средней мощности
Суточная производительность
0
м³ / сутки
Циклов / сутки
0
на один автоклав
Производительность за цикл
0
м³ / цикл
Автоклавы
2
Φ2.5×24
Примеры проектов и реализованные объекты
Завод по производству блоков AAC — Дакка, Бангладеш
Компании по производству строительных материалов требовалась мощность 80,000 м³/год для удовлетворения спроса быстрорастущего строительного рынка Бангладеш. Производственная площадь была ограничена, а оборудование должно было долго служить во влажном тропическом климате. Taiguo поставила три автоклава Φ2.0×21 м с номинальным давлением 1.4 МПа и внутренним объёмом 68 м³, настроенные на работу со смещёнными циклами, чтобы линия резки не простаивала. Пусконаладочные работы завершились за 18 дней.
“Автоклавы работают уже более двух лет без единой незапланированной остановки. Мы один раз заменили уплотнения дверей через 14 месяцев эксплуатации, что заняло около 3 часов. Благодаря PLC весь цикл проходит без вмешательства оператора.”
80,000 м³/год
Достигнутая годовая производительность
12 ч
Средняя продолжительность цикла
18 дней
От монтажа до первой партии
Завод по производству кирпича из золы-уноса — Аддис-Абеба, Эфиопия
Эфиопская строительная компания хотела производить кирпич премиального качества из имеющейся в стране в изобилии угольной золы-уноса и использовать его в государственном жилищном проекте. Требовалось найти оборудование, соответствующее бюджету проекта и требованиям Эфиопского агентства по стандартизации. Taiguo разработала линию, оснащённую двумя автоклавами 2.524 м, работающими при давлении 1.4 МПа и имеющими вместимость 121 м каждый. Ширина колеи 800 мм позволяет использовать более широкие вагонетки для увеличения загрузки кирпича за цикл. Инженер Taiguo провёл на объекте 25 дней, обучая местный персонал эксплуатации автоклава и безопасным методам работы, а также настройке PLC с учётом химического состава применяемой золы-уноса.
“В течение первой недели инженер Taiguo трижды корректировал параметры автоклавной обработки на основании результатов испытаний контрольных кубов. К 10-му дню мы стабильно достигали прочности на сжатие 15 МПа.”
35 млн кирпичей/год
Производственная мощность
8.5 ч
Время выдержки (зола-унос)
100%
Использование местной золы-уноса
Расширение крупного завода AAC — Лахор, Пакистан
Один из ключевых пакистанских производителей AAC расширял годовую производственную мощность со 100,000 до 250,000 м. На предприятии уже эксплуатировались автоклавы другого производителя, поэтому новые прессы должны были соответствовать имеющемуся паровому хозяйству и рельсовой сети. Taiguo поставила четыре автоклава диаметром 2.8526 м с номинальным давлением 1.6 МПа — крупнейшие модели стандартной линейки объёмом 172 м³ каждый, рассчитанные на массовое производство. Номинальное давление 1.6 МПа обеспечивает предприятию запас для автоклавной обработки более плотных изделий, включая армированные панели AAC, наряду со стандартными блоками. Для размещения сосудов массой 62 т привлекли местного подрядчика по такелажным работам, а фундаменты под опоры спроектировали с учётом межосевых размеров существующих рельсовых путей.
“Мы сравнили Taiguo с двумя европейскими производителями. Качество сварки обечайки сосуда было сопоставимым, но срок поставки составлял 40 дней против 120 дней, а цена была примерно на 40% ниже. Поэтому решение оказалось очевидным.”
250,000 м³/год
Новая общая производительность
172 м³
Объём одного автоклава
1.6 МПа
Расчётное давление
Часто задаваемые вопросы
Автоклав для газобетона представляет собой крупный горизонтальный сосуд, работающий под давлением, в котором предварительно сформованные газобетонные блоки подвергаются автоклавной обработке насыщенным паром при 180–200 °C и 1.0–1.3 МПа. В автоклаве диоксид кремния и гидроксид кальция вступают в гидротермальную химическую реакцию с образованием тоберморита — кристаллического гидросиликата кальция, обеспечивающего конструкционную прочность AAC. Один цикл автоклавной обработки от загрузки до выгрузки длится 10–18 часов и включает повышение давления, выдержку при заданном давлении и контролируемое снижение давления.
Это зависит от требуемой суточной производительности. Для небольшого завода производительностью 50,000-80,000 м³/год обычно достаточно 2 автоклавов Φ2.0×21 м (по 68 м³), работающих поочерёдно. На предприятии средней мощности 100,000-150,000 м³/год обычно эксплуатируют 3× автоклава Φ2.5×24 м (3× 121 м³) с чередованием циклов. Если производительность превышает 200,000 м³/год, следует рассмотреть диаметр Φ2.85 или Φ3.0 м. Стандартная ширина колеи составляет 600 мм, однако для широких вагонеток, позволяющих увеличить загрузку за цикл, применяется колея 800 мм или 915 мм. Всегда предусматривайте один резервный автоклав сверх минимально необходимого количества, чтобы проводить техническое обслуживание отдельного аппарата без остановки производства. На этапе подготовки предложения инженеры Taiguo могут рассчитать конфигурацию под вашу точную требуемую производительность.
Полный цикл занимает 10–18 часов. Подъём давления обычно занимает 1,5–3 часа, при этом насыщенный пар нагревает сосуд до 180–200 °C. Затем следует выдержка в течение 6–10 часов при постоянном давлении, во время которой во всех блоках кристаллизуется тоберморит. Завершающий сброс давления занимает ещё 1,5–3 часа. После отработки режимов подачи пара и загрузки опытные операторы могут сократить общую продолжительность цикла примерно до ~ 11–12 часов. Продолжительность выдержки зависит от плотности блоков и реакционной способности сырья. Работа нескольких автоклавов с чередованием циклов позволяет расположенной перед ними линии резки непрерывно подавать блоки, поэтому на большинстве заводов устанавливают не менее двух установок.
Большинство автоклавов для газобетона работают при давлении 1,0–1,3 МПа (10–13 бар) и температуре насыщенного пара 180–200 °C. Расчётное давление обычно составляет 1,4 или 1,6 МПа. При давлении 1,3 МПа температура насыщения составляет примерно 191,6 °C, что идеально подходит для образования тоберморита. Встроенный ПЛК непрерывно контролирует оба параметра.
Для Северной Америки следует выбирать оборудование с клеймом ASME U Stamp, для Европы — с маркировкой CE согласно PED 2014/68/EU, а для Китая — соответствующее GB/T 150. Поставщик должен иметь сертификацию ISO 9001. Taiguo имеет все три документа, а также лицензии Grade A на котлы и Class 1 & 2 на сосуды, работающие под давлением.
Цена одной установки составляет от $7,500 до $50,000 на условиях FOB Китай. Стоимость небольшой установки Φ1.65×21 м с давлением 1,0 МПа начинается от $7,500–$12,000. Установки среднего размера Φ2.5×24 м с давлением 1,6 МПа стоят $25,000–$35,000. Стоимость крупных автоклавов Φ3.0×23 м с полностью автоматическим управлением на базе ПЛК достигает $40,000–$50,000. Монтаж, трубопроводы и паровой котёл оплачиваются отдельно. В среднем на автоклав приходится 15–25% стоимости полной линии по производству газобетона, поэтому правильный выбор размера важнее экономии нескольких тысяч.
Да. Гидротермальный принцип одинаков — насыщенный пар реагирует с кремнезёмом и соединениями кальция с образованием гидросиликатов кальция. Поскольку принцип одинаков, для блоков AAC, силикатного кирпича, кирпича из золы-уноса, микропористых силикатно-кальциевых плит и шлакового кирпича используется одна и та же базовая конструкция автоклава. Различаются только параметры цикла автоклавной обработки (давление, температура и продолжительность), и все они контролируются системой PLC. Предприятие, выпускающее несколько видов продукции, сохраняет в PLC разные технологические рецепты.
Осматривайте уплотнительную прокладку двери каждые 500 циклов и заменяйте её каждые 1–2 года. Ежегодно проверяйте предохранительные клапаны в соответствии с ASME. Проверяйте рельсовые пути каждые 6 месяцев. По оценке Taiguo, срок службы корпуса сосуда составляет 15–20 лет при регулярном неразрушающем контроле.
Обычная пропарка выполняется при стандартных условиях работы котла: атмосферном давлении и температуре около 100 °C. В качестве основной связующей фазы образуется аморфный гидросиликат кальция. Условия автоклавной обработки — давление 1,0–1,3 МПа и температура около 180–200 °C — способствуют образованию кристаллического тоберморита. Благодаря этому газобетонные блоки при очень низкой плотности 300–800 кг/м приобретают значительно более высокую прочность на сжатие 2–8 МПа. Без автоклавной обработки невозможно получить настоящий газобетон — только пенобетон со значительно более низкими конструкционными характеристиками.
На большинстве заводов 2–6 автоклавов работают с чередованием циклов. Ориентировочное правило: 2 автоклава диаметром Φ2.0 м или более на каждые 50,000 м³ годовой производительности. Инженеры Taiguo определяют точное количество и размеры установок с учётом ассортимента продукции и суточных производственных показателей.