Entre em contacto com a Taiguo

Comparação de 2026 entre LCC e AAC por tipo de fabrico, especificações de densidade e resistência, normas ASTM/ACI e aplicações de engenharia — incluindo o que todos os prescritores devem saber sobre a distinção do RAAC.
Especificações rápidas: comparação entre LCC e AAC
| Intervalo de densidade | LCC — 20-100 PCF (320-1,600 kg/m³); AAC — 25-50 PCF (400-800 kg/m³) |
| Resistência à compressão | LCC: 50-1,200 PSI · AAC: 290-1,200 PSI |
| Método de cura | LCC: à temperatura ambiente ou com vapor a baixa temperatura (10-14 h) · AAC: em autoclave de alta pressão (175-180 °C, 12 bar, 8-12 h) |
| Mecanismo de formação de poros | LCC: incorporação de espuma pré-formada · AAC: reação do pó de alumínio com cal/cimento |
| Forma principal | LCC: enchimento bombeável moldado no local · AAC: blocos e painéis curados em fábrica |
| Normas aplicáveis | LCC: ACI 523.1R-06, ASTM C869 · AAC: ASTM C1693, C1694, C1692, ACI 526R-19 |
O que é o betão leve alveolar? LCC, LDCC e a família dos betões
 O betão leve alveolar é um tipo de material cimentoso constituído por uma mistura de cimento Portland, água e espuma pré-formada, geralmente sem agregados grossos. O American Concrete Institute (ACI) define o betão leve alveolar como um material com 50 libras por pé cúbico (800 kg/m³) ou menos, seco em estufa, de acordo com o ACI 523.1R-06, Guia para betão alveolar de baixa densidade moldado no local.
Esta designação abrange duas faixas de densidade:
- Betão alveolar de baixa densidade (LDCC) — 20-50 PCF (320-800 kg/m³), amplamente utilizado como enchimento geotécnico.
- LCC de maior densidade — 50-100 PCF (800-1,600 kg/m³), utilizado em enchimentos isolantes estruturais e betonilhas de base.
P: O que é o «betão dos pobres»?
A expressão coloquial «betão dos pobres» é utilizada para distinguir o material alveolar de uma verdadeira mistura doseada ou pré-fabricada, seja ela à base de solo, rocha ou espuma, ou integralmente constituída por cimento. O solo-cimento, também designado coloquialmente como betão dos pobres, pode igualmente ser misturado para obter menos de 50 PCF, mas apresenta características de capacidade resistente totalmente diferentes. A expressão apenas se consolida em fontes ASTM ou ACI sujeitas a revisão por pares quando é utilizada para designar pseudobetões que não são produzidos com uma célula autoclavada. Indiquem-se a instituição responsável, as normas de conformidade ASTM ou ACI e a proporção da mistura, e o material será identificado e comportar-se-á como um tipo ou outro. Do ponto de vista da engenharia, as semelhanças entre qualquer «betão dos pobres» e o LCC tornam economicamente contraproducente confiar em alcunhas em vez de dados.«O betão alveolar é um betão produzido com cimento hidráulico, água e espuma pré-formada, formando um material endurecido com uma densidade seca em estufa de 50 libras por pé cúbico (lb/ft³) [800 quilogramas por metro cúbico (kg/m³)] ou menos.»
LCC vs AAC vs betão de espuma vs betão aerado: esclarecer os termos
 O mesmo material recebe 4 ou 5 designações diferentes consoante o país de origem, o período e a forma de fabrico e a fase do percurso do cliente. Quem investiga betão leve com ar incorporado encontra AAC, LDCC, betão arejado, betão espumado, cimento espumado e betão aerado na mesma literatura — é impossível confiar cegamente na utilização destas designações como sinónimos permutáveis.
P: O betão alveolar é igual ao betão de espuma?
Do ponto de vista funcional, sim — ambos são uma pasta fluida de cimento, água e espuma. Segundo a respetiva página na Wikipedia, o betão espumado também é conhecido como betão leve com ar incorporado (LCC), betão de baixa densidade com ar incorporado (LDCC), betão espumado, betão arejado, cimento espumado e betão de densidade reduzida. Os termos divergem mais quando se considera o mecanismo de criação dos vazios; pode tratar-se de arejamento com espuma (família LCC) ou de arejamento químico com cura em autoclave (família AAC). Ambos apresentam uma estrutura porosa preenchida com espuma, mas são produzidos através de processos químicos muito diferentes.| Termo | Mecanismo de formação de poros | Cura | Densidade típica |
|---|---|---|---|
| LCC / LDCC / Betão espumado | Espuma proteica ou sintética pré-formada | Ar ambiente ou vapor a baixa temperatura (≤70 °C) | 320-1,600 kg/m³ |
| AAC / Betão aerado | Pó de alumínio em reação com hidróxido de cálcio | Autoclave a 175-180 °C / 12 bar / 8-12 h | 400-800 kg/m³ |
| Betão arejado | Gerador contínuo de espuma (subcategoria do betão de espuma) | À temperatura ambiente ou com vapor | 75-1,000 kg/m³ |
| RAAC (AAC armado) | Igual ao AAC, com armadura de aço incorporada | Autoclave | 500-800 kg/m³ |
| CLSM / Material de enchimento fluido | Categoria adjacente — relação água-cimento elevada, frequentemente sem espuma | À temperatura ambiente | 1,800-2,200 kg/m³ |
Como são produzidos o LCC e o AAC: duas vias para obter betão leve
 Ambos produzem uma estrutura alveolar, mas a química da formação das células é fundamentalmente diferente — o que tem implicações adicionais em todas as restantes comparações de propriedades.
P: Como é produzido o betão alveolar?
O LCC é produzido em 3 etapas. Primeiro, prepara-se uma pasta fluida de cimento e água, de preferência com cimento Portland conforme à Especificação normalizada para cimento Portland ASTM C150 e água conforme à ASTM C1602. Segundo, incorpora-se na pasta fluida, sem alterar a sua estrutura, uma espuma pré-formada produzida com um agente espumante (conforme especificado na Especificação normalizada ASTM C869 para agentes espumantes utilizados em betão) através de ar comprimido. Terceiro, a mistura de espuma, água e cimento é transportada para o local de aplicação final, onde se espalha formando uma massa autonivelante; quando especificado, a cura realiza-se com vapor sob condições controladas de humidade e temperatura. Não são utilizadas autoclaves e não é necessário qualquer recipiente sob pressão. A produção de AAC é semelhante à química fina. Numa mistura de cinzas volantes (60-70%), cal (20-25%), cimento Portland (8-12%), gesso e água, injeta-se pó de alumínio correspondente a cerca de 0.05-0.08% do peso do cimento. Durante o período seguinte, o alumínio reage com o hidróxido de cálcio e liberta hidrogénio, criando um bolo poroso estável. O bolo é cortado com arame em blocos e painéis, incorpora-se a armadura de aço quando necessário e, em seguida, é curado numa autoclave com temperaturas do ar de 175-180C e pressões de vapor saturado de 12 bar durante 8-12 horas. É na autoclave que tem origem a vantagem de resistência do AAC face ao LCC — a formação de tobermorite produz um material sólido que, em relação ao peso e às dimensões, é mais resistente do que o gel.| Etapa de produção | Processo do LCC | Processo do AAC |
|---|---|---|
| Matérias-primas | Cimento + água + espuma pré-formada (cinzas volantes/areia opcionais) | Cimento + cal + cinzas volantes + gesso + pó de Al + água |
| Método de arejamento | Injeção mecânica de espuma | Reação química (Al + Ca(OH)₂ → H₂) |
| Mistura | Camião volumétrico, misturador helicoidal ou central de dosagem | Misturador estacionário de elevado cisalhamento na fábrica |
| Moldagem | Moldado no local e bombeado até ao ponto de aplicação | Cortado com fio a partir da massa fresca em blocos/painéis |
| Cura | À temperatura ambiente (10-14 h) ou com vapor ≤70 °C | Autoclave a 175-180 °C, 12 bar, 8-12 h |
| Investimento em equipamento | Móvel (um camião e um gerador de espuma) | À escala industrial (autoclave + linha de corte + caldeira) |
| Principal limitação do controlo de qualidade | Estabilidade da espuma (mínimo de 4+ horas) | Uniformidade da temperatura/pressão na autoclave |
📐 Nota de engenharia
A estabilidade da espuma pré-formada é a principal limitação de qualidade do LCC. Quando exposto ao esforço de cisalhamento da mistura e da bombagem, o agente espumante deve proporcionar, no mínimo, uma espuma estável durante quatro horas. Embora vários novos agentes espumantes sintético-enzimáticos tenham reduzido o limite prático de densidade do LCC de cerca de 300 kg/m³ para 75 kg/m³, estes têm de cumprir os critérios de estabilidade da espuma da ASTM C869. Os profissionais em obra devem exigir um relatório de ensaio de estabilidade para cada carga.
Densidade, resistência e desempenho térmico: comparação dos valores
 O quadro mais útil em qualquer discussão sobre LCC vs AAC é uma comparação com quatro colunas — LCC, AAC, betão tradicional e a designação da propriedade. A comparação de dois materiais que abrangem uma categoria de produto é uma comparação comercial; com três materiais e a inclusão da referência convencional, torna-se uma comparação de engenharia.
P: Qual é a faixa de densidade do betão alveolar?
A faixa de densidade de trabalho do LCC é de 320-1,600 kg/m(20-100 PCF), situando-se a maioria das aplicações de enchimento geotécnico na faixa de 480-800 kg/m(³0-50 PCF). Para o AAC, a faixa de densidade prática é mais estreita, de 400-800 kg/m(25-50 PCF). A título comparativo, a densidade do betão convencional é, em média, de cerca de 2,400 kg/m(150 PCF). A Secção 721.2 do IBC relativa ao betão com ar incorporado estabelece, para o material utilizado em conjuntos com classificação de resistência ao fogo, uma densidade mínima no estado seco ao ar de 90 PCF(1,440 kg/m) e uma resistência à compressão de projeto mínima de 1,000 PSI(6,890 kPa), uma faixa muito mais restrita do que a do enchimento real.| Propriedade | LCC | AAC | Betão tradicional |
|---|---|---|---|
| Densidade (após secagem em estufa) | 320-1,600 kg/m³ (20-100 PCF) | 400-800 kg/m³ (25-50 PCF) | ~2,400 kg/m³ (150 PCF) |
| Resistência à compressão | 50-1,200 PSI (0.35-8.3 MPa) | 290-1,200 PSI (2-8 MPa) | 3,000-5,000+ PSI |
| Valor R térmico (por polegada) | 1.0-4.0 (melhor a baixa densidade) | 0.85-1.25 | ~0.08 |
| Relação água-cimento (a/c) | 0.35-0.80 | ~0.50-0.65 (calda) | 0.40-0.55 |
| Resistência ao fogo | Até 4 horas | Até 4 horas | Varia consoante a secção |
| Tempo de presa | 10-14 horas iniciais | Curado em autoclave (8-12 h) | 6-12 horas iniciais |
| Permeabilidade | Superior (a estrutura alveolar permite a drenagem) | Moderada (tobermorite de células fechadas) | Baixa |
Contrapartidas de custo: materiais, mão de obra e equipamento
 Sem conhecer as variações regionais do setor, é impossível publicar comparações diretas rigorosas em dólares por jarda cúbica entre os 2 materiais, porque estes são vendidos em unidades diferentes (jardas cúbicas de enchimento bombeado face a blocos ou painéis por metro quadrado de parede) e os preços variam em cada região em função das quantidades mínimas de encomenda locais, do transporte e da classe de densidade. Os preços publicados pelo setor para enchimento com betão leve espumado correspondem aproximadamente a uma faixa de $80-$120 por jarda cúbica, mas estes valores devem ser considerados apenas um ponto de partida para 2024-2025 e confirmados junto de fornecedores locais antes de estimar os custos do projeto.
A comparação mais útil é a estrutura dos fatores de custo, ou seja, aquilo que cada material penaliza ou favorece no modelo de aquisição do comprador:
| Fator de custo | LCC | Blocos/painéis de AAC |
|---|---|---|
| Investimento em equipamento | Baixo — camião volumétrico + gerador de espuma | Elevado — autoclave, linha de corte, caldeira, fábrica |
| Custo do material por jarda cúbica | As fontes do setor indicam $80-$120 (dependendo da região) | Vendidos por bloco; custo típico da parede instalada de $4-$8/sq ft |
| Mão de obra na aplicação | Equipa de 2-4 pessoas, aplicação por bombagem | Equipa de pedreiros, argamassa de junta fina; mais rápido do que CMU |
| Sensibilidade ao custo do transporte | Menor — produzido no local ou perto da obra | Mais elevado — blocos expedidos a partir de unidades fabris regionais |
| Custo energético da produção | Mínimo — cura à temperatura ambiente | Significativo — consumo de vapor da autoclave |
| Impacto no planeamento | A cura de 10-14 h atrasa os trabalhos subsequentes | Curado em fábrica, pronto à chegada |
Onde o LCC se destaca: enchimento geotécnico, espaços anulares e aplicações por vertimento
 Quando estão disponíveis bombas e uma instalação industrial autónoma, o LCC é o material adequado para obras que exigem um enchimento de baixa densidade, aplicável em camadas, bombeável e autonivelante, que possa ser aplicado em poucos minutos por uma unidade móvel de produção. A documentação federal apresentada em FHWA-HRT-23-110, Materiais de enchimento alternativos para aplicações rodoviárias identifica o LCC como uma das duas principais opções leves para utilização geotécnica em rodovias e inclui estudos de caso publicados sobre o enchimento de acessos a pontes, aterros e valas.
| Aplicação | Densidade recomendada | Referência aplicável |
|---|---|---|
| Aterros de encontros de pontes | 30-50 PCF | FHWA-HRT-23-110, ACI 523.1R-06 |
| Espaço anular / desativação de tubagens | 25-40 PCF | ACI 523.1R-06 |
| Enchimento de valas (infraestruturas de serviços) | 30-50 PCF | Especificações locais do DOT; ACI 523.1R-06 |
| Estabilização de taludes / reparação de deslizamentos de terras | 25-40 PCF | Caltrans Task 3738 RNS |
| Betonilha isolante para coberturas e pavimentos | 30-60 PCF | ACI 523.1R-06; especificações do projeto |
| Enchimento estrutural leve para barragens/diques | 40-80 PCF | Engenharia específica do projeto |
⚠️ Erro comum
Os projetistas também subestimam frequentemente a flutuabilidade de um enchimento de LCC situado abaixo do nível freático. A densidade relativa do LCC é muito inferior à da água e, assim que ficam submersos, os blocos tendem a flutuar, a menos que o peso do material que têm por cima seja suficiente para contrariar a pressão ascendente. Esta é uma das primeiras verificações de projeto geotécnico salientadas pela ASCE Texas Section — numa aplicação de LCC, deve efetuar-se uma verificação do equilíbrio de forças para o pior cenário de nível freático antes de o LCC ser colocado no terreno.
Onde o AAC se destaca: blocos pré-fabricados, painéis de parede e construção acima do nível do solo
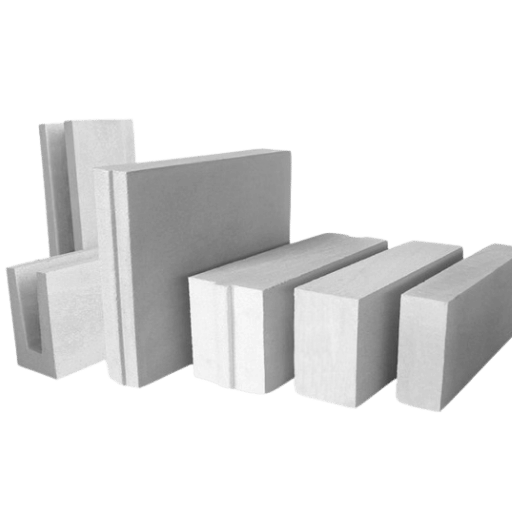 Quando um projeto exige betão com ar incorporado curado em fábrica e fornecido sob a forma de unidades dimensionadas (blocos, lintéis ou painéis de parede armados) para utilização acima do nível do solo, o AAC é a solução adequada. A etapa de autoclavagem proporciona a resistência e a precisão dimensional que o LCC bombeado nunca consegue atingir.
A gama habitual de produtos de AAC nos Estados Unidos e na Europa inclui unidades com face de 600 200 mm (normalmente com 400 mm de espessura) e painéis armados num único eixo com até 6 metros de comprimento. A classificação da resistência abrange desde a classe G2 (290 PSI / 2 MPa) até à G6 (870+ PSI / 6 MPa), e a densidade acompanha de perto essa classificação.
✔ Vantagens do AAC
- Maior resistência por classe de densidade (tobermorite formada em autoclave)
- Curado em fábrica — chega pronto, sem atrasos de cura em obra
- Precisão dimensional obtida por corte com fio
- Classificação de resistência ao fogo até 4 horas em sistemas de parede normalizados
- Pode ser trabalhado com ferramentas convencionais de alvenaria
⚠ Limitações do AAC
- Custo de transporte mais elevado — expedido a partir de unidades fabris regionais
- Valor R por polegada inferior ao do LCC de baixa densidade
- São necessárias ancoragens especiais (as fixações para betão convencional soltam-se)
- Não pode ser moldado em vazios irregulares
- O acabamento da superfície requer uma camada de base antes da aplicação de ladrilhos ou tinta
A distinção do RAAC que todos os prescritores devem conhecer
O RAAC — betão aerado autoclavado armado — foi notícia em 2023, quando o Department for Education do Reino Unido emitiu recomendações para o encerramento dos edifícios que continham o produto. The Guardian noticiou que 156 escolas em Inglaterra foram afetadas, e o Governo do Reino Unido comprometeu-se entretanto a remover o RAAC das escolas até 2029. O relatório integral do UK Parliament Education Committee, Fundamentos da aprendizagem, faz remontar as falhas do RAAC à rutura, em 2018, de uma placa que permaneceu encaixada em vez de se desmoronar. Quem redige especificações de AAC em 2025 deve estar ciente destas diferenças. O RAAC era um produto do século 20 constituído por placas armadas de AAC, com um recobrimento de aço relativamente reduzido e problemas de durabilidade revelados após algumas décadas de serviço. Tanto os organismos de normalização americanos como os europeus têm atualizado ativamente a definição de AAC, e as normas mais recentes ASTM C1694-09(2025) para AAC armado exigem um determinado recobrimento de aço e um nível de certificação dimensional e de durabilidade que o RAAC nunca teve. O fornecimento conforme a ASTM atual deixa claro que se trata de um produto moderno, e não de RAAC antigo.Normas, especificações e controlo de qualidade
 Existem dois conjuntos distintos de normas: um para o próprio material LCC (cimento, água, agentes espumantes e proporções da mistura) e outro para o produto AAC. Ambos remetem para guias do ACI, identificados apenas pelo número, relativamente aos parâmetros que o engenheiro generalista deve conhecer.
| Norma | Âmbito | Aplicável a |
|---|---|---|
| ACI 523.1R-06 | Guia de betão alveolar de baixa densidade moldado no local | Composição e aplicação da mistura de LCC |
| ASTM C150 | Especificação normalizada para cimento Portland | Ambos — fornecimento de cimento |
| ASTM C1602 | Água de amassadura para betão de cimento hidráulico | Ambos — qualidade da água |
| ASTM C1157 | Especificação de desempenho para cimento hidráulico | Ambos — cimento alternativo |
| ASTM C869 | Agentes espumantes para betão alveolar com espuma pré-formada | LCC — fornecimento de agente espumante |
| ASTM C1693-11(2025) | Especificação normalizada para AAC | Blocos de AAC (produto não armado) |
| ASTM C1694-09(2025) | Elementos de AAC armados | Painéis de AAC armados |
| ASTM C1692-18(2025) | Construção e ensaio de alvenaria de AAC | Construção de paredes em AAC |
| ACI 526R-19 | Guia para projeto e construção com painéis AAC | Projeto estrutural em AAC |
📐 Lista de verificação do certificado de fábrica
- Tipo de cimento e declaração de conformidade com ASTM C150 / C1157
- Fornecedor do agente espumante e certificado ASTM C869 (LCC)
- Classe de densidade no momento da aplicação — o material é moldado no local — incluindo o teor de humidade
- Proporções da mistura, com resistência à compressão pretendida e identificação da amostra
- Para blocos de AAC: certificação do lote segundo a ASTM C1693-11(2025), com classe de resistência (G2-G6)
- • Para painéis de AAC armados: ASTM C1694-09(2025), juntamente com documentação relativa ao recobrimento de aço e à durabilidade
- ✔ Verificar a data de vigência das normas ASTM — ASTM C1693, C1692 e C1694 foram todas revalidadas em 2025, pelo que as versões anteriores foram substituídas.
- ✔ Para o LCC, exigir um registo da densidade no estado fresco de cada carga — a densidade no estado húmido, determinada em provetes curados em obra, constitui a base dos pressupostos de cálculo da ACI 523.1R-06.
- ✔ Para o AAC, confirmar se a classe de resistência indicada no certificado do fornecedor corresponde à classe G especificada no desenho estrutural.
Perspetivas do setor: por que razão o betão leve cresce mais de 7% por ano
 O mercado do betão alveolar atravessa um período de crescimento sustentável a longo prazo, impulsionado pela tendência prolongada para a construção leve, pelas normas de eficiência energética e pelo investimento em infraestruturas. Todos os indicadores — analistas de estudos de mercado e programas governamentais — apontam no mesmo sentido.
7.3%
CAGR do betão alveolar em 2024-2030
$19.23B
Dimensão de mercado prevista para 2030
$308B
Mercado de AAC em 2024 (Intel Market Research)
156+
Escolas do Reino Unido encerradas devido ao RAAC (2023)
Perguntas frequentes
P: O betão leve alveolar é permeável?
Ver resposta
Sim, uma das considerações de projeto relativas ao LCC com ar incorporado é que a maior permeabilidade comparativamente ao betão denso constitui uma vantagem para a drenagem em enchimentos geotécnicos, mas uma desvantagem para revestimentos de superfícies habitáveis. Existe LDCC permeável como tema de investigação sobre a substituição dos agregados; o LCC convencional (géis de cimento curados ao ar) é diretamente mais permeável do que o AAC devido à diferença no método de cura.
P: Quais são as desvantagens do betão leve?
Ver resposta
Resistência à compressão muito inferior à do betão convencional, permeabilidade superior à do betão densificado na ausência de selagem superficial e características de suporte de cargas insuficientes nas densidades mais baixas. O LCC com 30 PCF atinge 40+ PSI, sendo 40 PSI adequado para projetos de enchimento, mas não, em geral, para construções que exijam uma camada de fundação resistente; o AAC da classe G2 atinge 290 PSI, mas, nesta classe de resistência, nenhum dos materiais permite construir estruturas de betão de grande altura sujeitas a cargas elevadas nem paredes resistentes de edifícios com cargas intensas.
P: O betão alveolar pode ser utilizado em paredes resistentes?
Ver resposta
O LCC moldado in situ das classes G4 (525+ PSI / 3.6+ MPa) raramente é incorporado em construções portantes na Europa e no norte da Ásia por razões de engenharia; nestes mercados, os elementos resistentes seguem normalmente especificações diferentes, o que evidencia os diferentes mercados em que o LCC com ar incorporado e o AAC apresentam vantagens.
P: Quanto tempo demora a cura do LCC?
Ver resposta
Presa — nas composições normalizadas de LCC, a presa inicial ocorre em 10-14 h em condições ambientes e a temperaturas moderadas (50-80 °F). O desenvolvimento completo da resistência demora várias semanas, sendo a maioria dos projetos dimensionada com base no valor da resistência aos 28 dias. A cura a vapor a temperaturas até 70 °C pode ajudar a acelerar este ciclo, embora, ao contrário do AAC, o LCC não exija uma etapa em autoclave de alta pressão.
P: Qual é a diferença entre os blocos de AAC e os painéis de AAC?
Ver resposta
Blocos de AAC. São unidades não armadas abrangidas pela ASTM C1693-11(2025); praticamente todas são utilizadas de forma semelhante à alvenaria, com argamassa de junta fina. Painéis armados de AAC.
São unidades armadas de maiores dimensões; as armaduras são previamente colocadas nos painéis abrangidos pela ASTM C1694-09(2025); estes são concebidos como elementos estruturais segundo a ACI 526R-19. Os painéis armados resistem a esforços de corte e vencem vãos maiores (os blocos de betão resistem a esforços de corte, mas têm de ser montados progressivamente em distâncias menores — por fiadas).
P: A cura a vapor é necessária para o betão alveolar?
Ver resposta
A cura a vapor é uma opção para o LCC, sendo que, na maioria dos locais, a cura decorre ao ar durante 10-14 horas e o vapor apenas é aplicado até 70Deg C quando as limitações do programa de produção justificam o custo da energia. Em contrapartida, no AAC, a cura em autoclave com vapor a 175-180Deg C e uma pressão de 12 bar é obrigatória, pois, sem ela, o produto da reação do pó de alumínio não consegue formar tobermorite e os blocos não cumpririam os limites das classes de resistência ASTM. As instalações industriais de AAC utilizam um sistema de fornecimento contínuo de vapor como processo de produção fundamental.
P: Que normas ASTM regulam a espuma pré-formada para betão alveolar?
Ver resposta
A ASTM C869, Especificação normalizada para agentes espumantes utilizados na produção de espuma pré-formada para betão alveolar, define os agentes espumantes de base proteica e sintética destinados à produção de LCC. Os critérios abordados incluem a densidade e a estabilidade da espuma, bem como o seu desempenho nas condições reais de mistura e bombagem verificadas em obra. O responsável pela especificação deve exigir sempre uma declaração atual de conformidade com a ASTM C869 para qualquer agente espumante utilizado.
Especificação da capacidade de produção de AAC?
A qualidade do AAC é determinada pelo fornecimento contínuo e controlado de vapor à produção. A caldeira é o ponto de partida para o funcionamento da autoclave.
Fale com a Taiguo sobre sistemas de vapor para autoclaves →Sobre esta comparação
Com investigação federal (FHWA-HRT-23-110, Caltrans Task 3738), académica (BYU, Iowa State InTrans, NIH PMC), normas do setor revalidadas em 2025 (ASTM C1693 /C1694 /C1692) e relatórios de analistas de mercado fornecidos pelo setor, este guia compara o betão leve com ar incorporado com o betão aerado autoclavado (AAC). Os valores de custo fornecidos pelo setor são apresentados como intervalos para comparação e devem ser confirmados através de propostas locais antes da encomenda. Equipa de engenharia da Taiguo, fornecedora de vapor para autoclaves destinadas a linhas de produção de AAC.
Referências e fontes
- ACI 523.1R-06: Guia para betão alveolar de baixa densidade moldado no local — American Concrete Institute
- Guia de betão leve alveolar para aplicações geotécnicas — Iowa State Institute for Transportation
- FHWA-HRT-23-110: Materiais alternativos de aterro para aplicações rodoviárias — U.S. Federal Highway Administration
- Task 3738 RNS-04-24: Comportamento do betão leve alveolar reforçado e não reforçado — California Department of Transportation
- ASTM C1693, C1694, C1692 — Normas para alvenaria de AAC (reaprovações em 2025) — ASTM International
- Betão espumado — Wikipedia (terminologia e contexto histórico)
- Betão leve alveolar para aplicações geotécnicas — Texas Section of the American Society of Civil Engineers
- Secção 721.2 do IBC, Betão alveolar — UpCodes (referência ao International Building Code)
- Dimensão do mercado do betão alveolar 2024-2030 — Strategic Market Research
- Bases da aprendizagem: substituir o RAAC e garantir a segurança dos edifícios escolares — UK Parliament Education Committee
- Escolas inglesas recebem ordem para encerrar edifícios construídos com betão em risco de desagregação (RAAC) — The Guardian, 31 de agosto de 2023
- O RAAC será removido das escolas até 2029 — BBC News
- Efeitos estruturais no aumento da resistência à compressão do betão alveolar — National Library of Medicine PMC
- Comportamento de enchimentos de betão leve alveolar reforçado — Brigham Young University ScholarsArchive