Contacte con Taiguo

Comparativa de 2026 entre LCC y AAC por tipo de fabricación, especificaciones de densidad y resistencia, normas ASTM/ACI y aplicaciones de ingeniería, incluida la distinción del RAAC que todo prescriptor debe conocer.
Especificaciones rápidas: LCC vs AAC de un vistazo
| Intervalo de densidad | Densidad del LCC: 20-100 PCF (320-1,600 kg/m³) · Densidad del AAC: 25-50 PCF (400-800 kg/m³) |
| Resistencia a compresión | LCC: 50-1,200 PSI · AAC: 290-1,200 PSI |
| Método de curado | LCC: curado al aire o con vapor a baja temperatura (10-14 h) · AAC: autoclave a alta presión (175-180 °C, 12 bar, 8-12 h) |
| Mecanismo de aireación | LCC: incorporación de espuma preformada · AAC: reacción del polvo de aluminio con la cal/el cemento |
| Formato principal | LCC: relleno bombeable vertido in situ · AAC: bloques y paneles curados en fábrica |
| Normas aplicables | LCC: ACI 523.1R-06, ASTM C869 · AAC: ASTM C1693, C1694, C1692, ACI 526R-19 |
¿Qué es el hormigón ligero con espuma? LCC, LDCC y la familia de los hormigones
 El hormigón ligero con espuma es un tipo de material cementoso compuesto por una mezcla de cemento portland, agua y espuma preformada, generalmente sin árido grueso. El American Concrete Institute (ACI) define el hormigón ligero con espuma como aquel que presenta una densidad de 50 libras por pie cúbico (800 kg/m³) o menos en estado seco en estufa, de acuerdo con ACI 523.1R-06, Guía para el hormigón ligero con espuma de baja densidad vertido in situ.
Esta categoría engloba dos intervalos de densidad:
- Hormigón ligero con espuma de baja densidad (LDCC): 20-50 PCF (320-800 kg/m³), muy utilizado como relleno geotécnico.
- LCC de mayor densidad: 50-100 PCF (800-1,600 kg/m³), utilizado para rellenos aislantes estructurales y recrecidos de soleras.
P: ¿Qué es el «hormigón de pobres»?
El término coloquial «hormigón de los pobres» se utiliza para distinguir el material alveolar de una mezcla real dosificada o prefabricada, ya sea a base de tierra, roca o espuma, o compuesta íntegramente por cemento. El suelo-cemento, también denominado coloquialmente hormigón de los pobres, puede mezclarse asimismo para obtener menos de 50 PCF, pero presenta características de capacidad portante totalmente distintas. El término solo converge en fuentes revisadas por pares de ASTM o ACI cuando se utiliza para referirse a pseudohormigones que no se fabrican con una célula curada en autoclave. Indique la institución responsable, las normas de conformidad de ASTM o ACI y la proporción de la mezcla, y el material pertenecerá a una categoría u otra y se comportará como tal. Desde el punto de vista de la ingeniería, las similitudes entre cualquier «hormigón de los pobres» y el LCC hacen que confiar en apodos en lugar de datos resulte un falso ahorro.«El hormigón alveolar es un hormigón elaborado con cemento hidráulico, agua y espuma preformada para obtener un material endurecido cuya densidad en estado seco en estufa es de 50 libras por pie cúbico (lb/ft³) [800 kilogramos por metro cúbico (kg/m³)] o menos.»
LCC vs AAC vs hormigón espumado vs hormigón aireado: aclaración de los términos
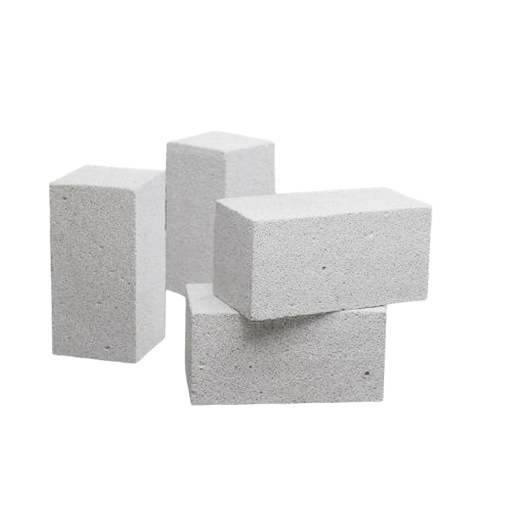 El mismo material recibe cuatro o cinco denominaciones distintas según el país de origen, el periodo y la forma de fabricación, y el punto del recorrido del cliente en el que se encuentre. Quien investigue el hormigón ligero con aire ocluido encontrará AAC, LDCC, hormigón aireado, hormigón espumado, cemento espumado y hormigón con aire incorporado en la misma bibliografía, por lo que es imposible confiar a ciegas en el uso intercambiable de estos sinónimos.
P: ¿Es el hormigón alveolar lo mismo que el hormigón espumado?
Desde el punto de vista funcional, sí: ambos son una lechada de cemento, agua y espuma. Según su página de Wikipedia, el hormigón espumado también se conoce como hormigón ligero con aire ocluido (LCC), hormigón ligero de baja densidad (LDCC), hormigón con espuma, hormigón aireado, cemento espumado y hormigón de densidad reducida. Los términos se diferencian más cuando se considera el mecanismo empleado para crear los poros: aireación mediante espuma (familia LCC) o aireación química con curado en autoclave (familia AAC). Ambos presentan una estructura alveolar rellena de espuma, pero se crean mediante procesos químicos muy distintos.| Término | Mecanismo de aireación | Curado | Densidad habitual |
|---|---|---|---|
| LCC / LDCC / hormigón espumado | Espuma proteínica o sintética preformada | Aire ambiente o vapor a baja temperatura (≤70 °C) | 320-1,600 kg/m³ |
| AAC / Hormigón aireado | Polvo de aluminio que reacciona con hidróxido de calcio | Autoclave a 175-180 °C / 12 bar / 8-12 h | 400-800 kg/m³ |
| Hormigón aireado | Generador continuo de espuma (subcategoría del hormigón espumado) | A temperatura ambiente o con vapor | 75-1,000 kg/m³ |
| RAAC (AAC armado) | Igual que el AAC, con armadura de acero embebida | Autoclave | 500-800 kg/m³ |
| CLSM / Relleno fluido | Categoría adyacente: relación agua-cemento elevada, a menudo sin espuma | A temperatura ambiente | 1,800-2,200 kg/m³ |
Cómo se producen el LCC y el AAC: dos vías para obtener hormigón ligero
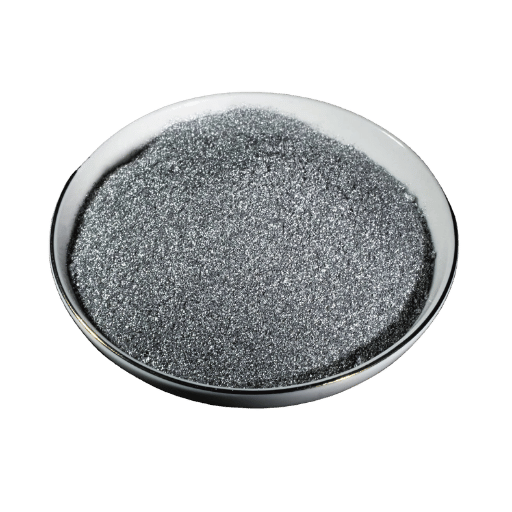 Ambos producen una estructura alveolar, pero la química de formación de las celdas es esencialmente diferente, lo que repercute en todas las demás comparaciones de propiedades.
P: ¿Cómo se fabrica el hormigón alveolar?
El LCC se fabrica en tres pasos. En primer lugar, se prepara una lechada de cemento y agua, preferiblemente con cemento portland que cumpla la norma ASTM C150, Especificación estándar para cemento portland, y agua conforme a ASTM C1602. En segundo lugar, se incorpora a la lechada, sin alterar su estructura, una espuma preformada obtenida al hacer pasar aire comprimido por un agente espumante (según lo especificado en ASTM C869, Especificación estándar para agentes espumantes utilizados en hormigón). En tercer lugar, la mezcla de espuma, agua y cemento se transporta hasta su ubicación definitiva, donde se asienta formando una masa autonivelante; cuando así se especifica, el curado se realiza con vapor a humedad y temperatura controladas. No interviene ningún autoclave ni se necesita ningún recipiente a presión. La producción de AAC se asemeja a un proceso de química fina. A una mezcla de cenizas volantes (60-70%), cal (20-25%), cemento portland (8-12%), yeso y agua se le inyecta polvo de aluminio en una proporción aproximada de 0.05-0.08% del peso del cemento. Durante el periodo siguiente, el aluminio reacciona con el hidróxido de calcio y libera hidrógeno gaseoso, que crea una masa alveolar estable. La masa se corta con alambre para formar bloques y paneles, se incorpora el refuerzo de acero cuando es necesario y, a continuación, se cuece en un autoclave a temperaturas del aire de 175-180 °C y presiones de vapor saturado de 12 bar durante 8-12 horas. La ventaja de resistencia del AAC frente al LCC se origina en el autoclave: la formación de tobermorita produce un material sólido que, en relación con su peso y dimensiones, es más resistente que el gel.| Etapa de producción | Proceso del LCC | Proceso del AAC |
|---|---|---|
| Materias primas | Cemento + agua + espuma preformada (cenizas volantes/arena opcionales) | Cemento + cal + cenizas volantes + yeso + polvo de Al + agua |
| Método de aireación | Inyección mecánica de espuma | Reacción química (Al + Ca(OH)₂ → H₂) |
| Mezclado | Camión volumétrico, mezcladora de tornillo sinfín o instalación de dosificación | Mezcladora estacionaria de alto cizallamiento en fábrica |
| Conformado | Vertido in situ y bombeado hasta el punto de colocación | Corte con alambre de la masa en verde para formar bloques/paneles |
| Curado | Curado al aire (10-14 h) o con vapor a ≤70 °C | Autoclave a 175-180 °C, 12 bar, 8-12 h |
| Inversión en equipos | Móvil (un camión y un generador de espuma) | Escala industrial (autoclave + línea de corte + caldera) |
| Principal limitación del control de calidad | Estabilidad de la espuma (4+ horas como mínimo) | Uniformidad de la temperatura/presión del autoclave |
📐 Nota de ingeniería
La estabilidad de la espuma preformada es el principal cuello de botella para la calidad del LCC. El agente espumante debe proporcionar, como mínimo, una espuma estable durante cuatro horas cuando se expone al esfuerzo cortante del mezclado y el bombeo. Aunque varios agentes espumantes sintético-enzimáticos nuevos han ampliado el límite inferior práctico de densidad del LCC de alrededor de 300 kg/m³ a 75 kg/m³, deben cumplir los criterios de estabilidad de la espuma de ASTM C869. Los profesionales que trabajan en obra deben exigir un informe del ensayo de estabilidad con cada carga.
Densidad, resistencia y comportamiento térmico: cifras comparadas
 El gráfico más útil en cualquier análisis de LCC vs AAC es la tabla comparativa de cuatro columnas: LCC, AAC, hormigón tradicional y nombre de la propiedad. Comparar dos materiales que abarcan una categoría de producto es una comparación comercial; hacerlo con tres materiales e incluir la referencia convencional la convierte en una comparación de ingeniería.
P: ¿Cuál es el intervalo de densidad del hormigón alveolar?
El intervalo de densidad de trabajo del LCC es de 320-1,600 kg/m(20-100 PCF), y la mayoría de los rellenos geotécnicos se sitúan en el intervalo de 480-800 kg/m(³0-50 PCF). En el caso del AAC, el intervalo práctico de densidad es más estrecho, de 400-800 kg/m(25-50 PCF). A efectos comparativos, la densidad del hormigón convencional es, de media, de unos 2,400 kg/m(150 PCF). La sección 721.2 del IBC sobre hormigón alveolar establece para el hormigón alveolar empleado en conjuntos con resistencia al fuego una densidad mínima en estado seco al aire de 90 PCF(1,440 kg/m) y una resistencia mínima de cálculo a compresión de 1,000 PSI(6,890 kPa), un intervalo mucho más estricto que el de los rellenos reales.| Propiedad | LCC | AAC | Hormigón tradicional |
|---|---|---|---|
| Densidad seca en estufa | 320-1,600 kg/m³ (20-100 PCF) | 400-800 kg/m³ (25-50 PCF) | ~2,400 kg/m³ (150 PCF) |
| Resistencia a compresión | 50-1,200 PSI (0.35-8.3 MPa) | 290-1,200 PSI (2-8 MPa) | 3,000-5,000+ PSI |
| Valor R térmico (por pulgada) | 1.0-4.0 (mejor a baja densidad) | 0.85-1.25 | ~0.08 |
| Relación agua-cemento (a/c) | 0.35-0.80 | ~0.50-0.65 (lechada) | 0.40-0.55 |
| Resistencia al fuego | Hasta 4 horas | Hasta 4 horas | Varía según la sección |
| Tiempo de fraguado | 10-14 horas iniciales | Curado en autoclave (8-12 h) | 6-12 horas iniciales |
| Permeabilidad | Mayor (la estructura alveolar drena) | Moderada (tobermorita de celda cerrada) | Baja |
Equilibrio de costes: material, mano de obra y equipos
 Sin conocer las variaciones regionales del sector, es imposible publicar una comparación directa y precisa en dólares por yarda cúbica entre ambos materiales, ya que se venden en unidades diferentes (yardas cúbicas de relleno bombeado frente a bloques o paneles por metro cuadrado de muro) y los precios varían en cada región según las cantidades mínimas de pedido locales, el transporte y el grado de densidad. Los precios publicados por el sector del relleno de hormigón alveolar equivalen aproximadamente a un intervalo de $80-$120 por yarda cúbica, pero deben considerarse un punto de partida para 2024-2025 y comprobarse con proveedores locales antes de estimar los costes del proyecto.
La comparación más útil es la estructura de los factores de coste, es decir, lo que cada material penaliza o prima en el modelo de compra del cliente:
| Factor de coste | LCC | Bloques/paneles de AAC |
|---|---|---|
| Inversión en equipos | Baja: camión volumétrico + generador de espuma | Alta: autoclave, línea de corte, caldera y fábrica |
| Coste de material por yarda cúbica | Las fuentes del sector citan $80-$120 (según la región) | Se vende por bloque; coste típico de pared instalada: $4-$8/pie² |
| Mano de obra durante la colocación | Equipo de 2-4 personas, colocación por bombeo | Equipo de albañiles, mortero de junta fina; más rápido que los CMU |
| Sensibilidad al coste del transporte | Menor: se produce en la obra o cerca de ella | Mayor: los bloques se transportan desde instalaciones regionales |
| Coste energético de producción | Mínimo: curado a temperatura ambiente | Considerable: demanda de vapor del autoclave |
| Impacto en el calendario | El curado de 10-14 h retrasa los trabajos posteriores | Curado en fábrica, listo a su llegada |
Dónde destaca el LCC: rellenos geotécnicos, espacios anulares y aplicaciones por vertido
 Cuando se dispone de bombas y de una instalación industrial autónoma, el LCC es el material adecuado para obras que requieren un relleno de baja densidad, elevable, bombeable y autonivelante, que pueda colocarse en minutos mediante un equipo móvil de producción. La documentación federal recogida en FHWA-HRT-23-110, Rellenos alternativos para aplicaciones en carreteras identifica el LCC como una de las dos principales opciones ligeras para usos geotécnicos en carreteras e incluye informes publicados de casos prácticos sobre rellenos de accesos a puentes, terraplenes y zanjas.
| Aplicación | Densidad recomendada | Referencia aplicable |
|---|---|---|
| Terraplenes de acceso a puentes | 30-50 PCF | FHWA-HRT-23-110, ACI 523.1R-06 |
| Espacio anular / abandono de tuberías | 25-40 PCF | ACI 523.1R-06 |
| Relleno de zanjas (servicios) | 30-50 PCF | Especificaciones locales del DOT; ACI 523.1R-06 |
| Estabilización de taludes / reparación de deslizamientos de tierra | 25-40 PCF | Caltrans Task 3738 RNS |
| Recrecido aislante para cubiertas y suelos | 30-60 PCF | ACI 523.1R-06; especificaciones del proyecto |
| Relleno estructural ligero para presas/diques | 40-80 PCF | Cálculo de ingeniería específico del proyecto |
⚠️ Error frecuente
Los prescriptores también suelen subestimar la flotabilidad de un relleno de LCC situado por debajo del nivel freático. El peso específico relativo del LCC es muy inferior al del agua y, en cuanto quedan sumergidos, los bloques tienden a flotar, a menos que el peso del relleno que tienen encima sea suficiente para contrarrestar el empuje ascendente. Es una de las primeras comprobaciones de diseño geotécnico señaladas por la Sección de Texas de ASCE: en una aplicación de LCC debe realizarse un balance de pesos frente al escenario más desfavorable del nivel freático antes siquiera de colocar el LCC en el terreno.
Dónde destaca el AAC: bloques prefabricados, paneles de pared y construcción sobre rasante
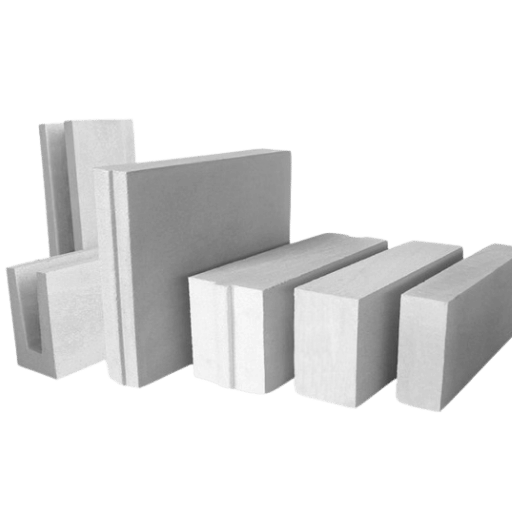 Cuando un proyecto requiere hormigón alveolar curado en fábrica y suministrado como unidades dimensionadas (bloques, dinteles o paneles de pared reforzados) para su uso sobre rasante, el AAC resulta adecuado. El tratamiento en autoclave aporta una resistencia y una precisión dimensional que el LCC bombeado nunca puede alcanzar.
La gama habitual de productos de AAC en Estados Unidos y Europa incluye unidades con caras de 600 200 mm (normalmente de 400 mm de espesor) y paneles reforzados en un solo eje de hasta 6 metros de longitud. La clasificación de resistencia abarca desde la clase G2 (290 PSI / 2 MPa) hasta la G6 (870+ PSI / 6 MPa), y la densidad sigue incrementos estrechamente escalonados.
✔ Ventajas del AAC
- Mayor resistencia para cada clase de densidad (tobermorita formada en autoclave)
- Curado en fábrica: llega listo, sin retrasos por el curado en obra
- Precisión dimensional gracias al corte con alambre
- Hasta 4 horas de resistencia al fuego en sistemas de muro normalizados
- Se puede trabajar con herramientas de albañilería convencionales
⚠ Limitaciones del AAC
- Mayor coste de transporte: se envía desde instalaciones regionales
- Menor valor R por pulgada que el LCC de baja densidad
- Requiere anclajes especiales (las fijaciones estándar para hormigón se arrancan)
- No puede verterse en huecos irregulares
- El acabado superficial requiere una capa base antes de colocar baldosas o pintar
La distinción del RAAC que todo prescriptor debe conocer
El RAAC —hormigón aireado curado en autoclave y reforzado— fue noticia en 2023 cuando el Departamento de Educación del Reino Unido recomendó cerrar edificios que contenían este producto. The Guardian informó de que 156 escuelas de Inglaterra resultaron afectadas, y el gobierno británico se comprometió posteriormente a retirar el RAAC de las escuelas antes de 2029. El informe completo de la Comisión de Educación del Parlamento del Reino Unido, Fundamentos del aprendizaje, atribuye los fallos del RAAC a la rotura de una losa en 2018, que quedó encajada en lugar de desplomarse. Quien redacte especificaciones AAC en 2025 debe conocer estas diferencias. El RAAC era un producto de losas AAC reforzadas del siglo 20, con recubrimiento de acero relativamente fino y problemas de durabilidad expuestos tras unas décadas de servicio. Los organismos de normas estadounidenses y europeos han actualizado activamente la definición de AAC, y las normas más recientes de AAC reforzado ASTM C1694-09(2025) exigen un grado de recubrimiento de acero y un nivel de certificación dimensional y de durabilidad que el RAAC nunca tuvo. El suministro de la ASTM actual deja claro que se trata de un producto moderno, no de RAAC heredado.Normas, especificaciones y control de calidad
 Existen dos conjuntos de normas independientes: uno para el propio material LCC (cemento, agua, agentes espumantes y proporciones de mezcla) y otro para el producto AAC. Ambos remiten a guías de ACI, identificadas únicamente por su número, para los parámetros que debe conocer el técnico generalista.
| Norma | Ámbito | Aplicable a |
|---|---|---|
| ACI 523.1R-06 | Guía del hormigón ligero de baja densidad con aire ocluido vertido in situ | Diseño y colocación de mezclas de LCC |
| ASTM C150 | Especificación estándar para cemento Portland | Ambos — suministro de cemento |
| ASTM C1602 | Agua de amasado para hormigón de cemento hidráulico | Ambos — calidad del agua |
| ASTM C1157 | Especificación de prestaciones para cemento hidráulico | Ambos — cemento alternativo |
| ASTM C869 | Agentes espumantes para hormigón con espuma preformada | LCC — suministro de agente espumante |
| ASTM C1693-11(2025) | Especificación estándar para AAC | Bloques de AAC (producto no reforzado) |
| ASTM C1694-09(2025) | Elementos de AAC reforzado | Paneles de AAC reforzado |
| ASTM C1692-18(2025) | Construcción y ensayo de mampostería de AAC | Construcción de muros de AAC |
| ACI 526R-19 | Guía para el diseño y la construcción con paneles de AAC | Diseño estructural con AAC |
📐 Lista de comprobación para verificar el certificado de fábrica
- Tipo de cemento y declaración de conformidad con ASTM C150 / C1157
- Proveedor del agente espumante y certificado ASTM C869 (LCC)
- Clase de densidad en el momento de la colocación —se vierte in situ— e inclusión del contenido de humedad
- Proporciones de la mezcla con resistencia a compresión objetivo e ID de la muestra
- Para bloques de AAC: certificación del lote según ASTM C1693-11(2025) con clase de resistencia (G2-G6)
- • Para paneles de AAC armados: ASTM C1694-09(2025), además de documentación sobre el recubrimiento del acero y la durabilidad
- ✔ Compruebe la fecha de vigencia de las normas ASTM: ASTM C1693, C1692 y C1694 se ratificaron de nuevo en 2025, por lo que las versiones anteriores han quedado sustituidas.
- ✔ Para el LCC, exija un registro de la densidad de vertido para cada carga: la densidad húmeda del material curado en obra constituye la base de las hipótesis de diseño de ACI 523.1R-06.
- ✔ Para el AAC, confirme que la clase de resistencia del certificado del proveedor coincide con la clase G especificada en el plano estructural.
Perspectivas del sector: por qué el hormigón ligero crece un 7%+ al año
 El mercado del hormigón alveolar se encuentra en una fase de crecimiento sostenible a largo plazo, impulsada por la tendencia prolongada hacia la construcción ligera, las normas de eficiencia energética y la inversión en infraestructuras. Todos los indicadores, tanto los analistas de estudios de mercado como los programas públicos, apuntan en la misma dirección.
7.3%
CAGR del hormigón alveolar 2024-2030
$19.23B
Tamaño de mercado previsto para 2030
$308B
Mercado del AAC en 2024 (Intel Market Research)
156+
Colegios del Reino Unido cerrados por el RAAC (2023)
Preguntas frecuentes
P: ¿Es permeable el hormigón ligero con espuma?
Ver respuesta
Sí, una de las consideraciones de diseño del LCC alveolar es que su mayor permeabilidad en comparación con el hormigón denso supone una ventaja para el drenaje de rellenos geotécnicos, pero una desventaja para revestimientos de superficies habitables. El LDCC permeable existe como objeto de investigación basado en la sustitución de áridos; el LCC convencional (geles de cemento curados al aire) es directamente más permeable que el AAC debido a la diferencia en el método de curado.
P: ¿Cuáles son los inconvenientes del hormigón ligero?
Ver respuesta
Resistencia a compresión muy inferior a la del hormigón convencional, mayor permeabilidad que el hormigón densificado salvo que se selle la superficie y características portantes insuficientes en las densidades más bajas. El LCC de 30 PCF alcanza 40+ PSI; 40 PSI son adecuados para proyectos de relleno, pero no, por lo general, para construcciones que requieran una explanada portante; el AAC de clase G2 alcanza 290 PSI, pero con esta clase de resistencia no es viable utilizar ninguno de los dos como hormigón estructural para edificios de gran altura y cargas elevadas ni en muros portantes de edificios sometidos a cargas intensas.
P: ¿Puede utilizarse el hormigón alveolar en muros portantes?
Ver respuesta
Por motivos técnicos, el LCC vertido in situ de clase G4 (525+ PSI / 3.6+ MPa) rara vez se incorpora a construcciones portantes europeas y del norte de Asia; los elementos portantes de estos mercados suelen ajustarse a una especificación diferente, lo que refleja los distintos mercados de crecimiento del LCC alveolar y el AAC.
P: ¿Cuánto tarda en curarse el LCC?
Ver respuesta
Fraguado: el fraguado inicial se produce en 10-14 h en condiciones ambientales para las mezclas estándar de LCC a temperaturas moderadas (50-80 °F). El desarrollo completo de la resistencia tarda varias semanas; la mayoría de los proyectos se diseñan tomando como referencia la resistencia a 28 días. El curado con vapor a temperaturas de hasta 70 °C puede ayudar a acelerar este ciclo, aunque, a diferencia del AAC, el LCC no requiere una etapa en autoclave de alta presión.
P: ¿Qué diferencia hay entre los bloques y los paneles de AAC?
Ver respuesta
Bloques de AAC. Son unidades no reforzadas sujetas a ASTM C1693-11(2025); prácticamente todas se utilizan como elementos de mampostería con mortero de junta fina. Paneles de AAC reforzado.
Son unidades reforzadas de mayor tamaño; las armaduras se colocan previamente en el interior de los paneles sujetos a ASTM C1694-09(2025); se diseñan como elementos estructurales de acuerdo con ACI 526R-19. Los paneles reforzados resisten esfuerzos cortantes y salvan distancias mayores (los bloques de hormigón resisten esfuerzos cortantes, pero deben levantarse en hiladas para cubrir distancias menores).
P: ¿Es necesario el curado con vapor para el hormigón alveolar?
Ver respuesta
El curado con vapor es una opción para el LCC; en la mayoría de los lugares se cura al aire durante 10-14 horas y el vapor solo se aplica a temperaturas de hasta 70 °C cuando las limitaciones del programa justifican el coste de la energía. En cambio, para el AAC es obligatorio utilizar curado con vapor en autoclave a 175-180 °C y 12 bar de presión, ya que, sin este proceso, el producto de la reacción del polvo de alúmina no puede formar tobermorita y los bloques incumplirían los límites de las clases de resistencia ASTM. Las instalaciones de AAC utilizan un sistema continuo de suministro de vapor como proceso fundamental de producción.
P: ¿Qué normas ASTM regulan la espuma preformada para hormigón alveolar?
Ver respuesta
ASTM C869, Especificación estándar para agentes espumantes utilizados en la fabricación de espuma preformada para hormigón alveolar, define los agentes espumantes de base proteica y sintética que deben utilizarse en la producción de LCC. Los criterios analizados incluyen la densidad y estabilidad de la espuma, así como su comportamiento en las condiciones reales de mezclado y bombeo que se dan en obra. El prescriptor siempre debe exigir una declaración vigente de conformidad con ASTM C869 para cualquier agente espumante utilizado.
¿Está especificando la capacidad de producción de AAC?
La calidad del AAC depende del suministro continuo y controlado de vapor durante la producción. El punto de partida para el funcionamiento del autoclave es la caldera.
Consulte a Taiguo sobre sistemas de vapor para autoclaves →Acerca de esta comparativa
A partir de investigaciones federales (FHWA-HRT-23-110, Caltrans Task 3738), estudios académicos (BYU, Iowa State InTrans, NIH PMC), normas del sector revalidadas en 2025 (ASTM C1693 /C1694 /C1692) e informes de analistas de mercado proporcionados por la industria, esta guía compara el hormigón ligero con aire ocluido con el hormigón aireado curado en autoclave (AAC). Los valores de costes facilitados por la industria se presentan como intervalos comparativos y deben contrastarse con presupuestos locales antes de realizar un pedido. Equipo de ingeniería de Taiguo, proveedor de vapor para autoclaves destinados a líneas de producción de AAC.
Referencias y fuentes
- ACI 523.1R-06: Guía del hormigón ligero de baja densidad con aire ocluido vertido in situ — American Concrete Institute
- Guía del hormigón ligero con espuma para aplicaciones geotécnicas — Iowa State Institute for Transportation
- FHWA-HRT-23-110: Rellenos alternativos para aplicaciones viarias — U.S. Federal Highway Administration
- Tarea 3738 RNS-04-24: comportamiento del hormigón ligero con espuma reforzado y sin reforzar — California Department of Transportation
- ASTM C1693, C1694, C1692 — Normas sobre mampostería de AAC (ratificaciones de 2025) — ASTM International
- Hormigón espumado — Wikipedia (terminología y contexto histórico)
- Hormigón ligero con espuma para aplicaciones geotécnicas — Texas Section of the American Society of Civil Engineers
- Sección 721.2 del IBC, Hormigón alveolar — UpCodes (referencia del International Building Code)
- Tamaño del mercado del hormigón alveolar 2024-2030 — Strategic Market Research
- Bases del aprendizaje: sustitución del RAAC y protección de los edificios escolares — UK Parliament Education Committee
- Se ordena a los colegios ingleses cerrar edificios construidos con hormigón con riesgo de desmoronamiento (RAAC) — The Guardian, 31 de agosto de 2023
- El RAAC se retirará de los centros escolares para 2029 — BBC News
- Efectos estructurales en la mejora de la resistencia a compresión del hormigón alveolar — National Library of Medicine PMC
- Comportamiento del relleno de hormigón ligero con espuma reforzado — Brigham Young University ScholarsArchive