Contacte con Taiguo
Ingeniería de autoclaves de vulcanización de caucho: fluidos térmicos, utillaje de carga, dimensionamiento térmico y coste operativo

Contenido
mostrar
Un autoclave de vulcanización de caucho opera de 0.4 a 1.0 MPa (58 a 145 psi) y de 140 a 180 °C. Mantiene la presión hidrostática por encima de la presión de vapor absoluta del agua de 0.618 MPa a 160 °C para evitar la porosidad. Las prensas de platos planos o los túneles atmosféricos no ejercen una fuerza radial uniforme sobre todas las piezas. Esta maquinaria industrial para caucho consolida capas de cordón multicapa en mangueras sobre mandril, rodillos gruesos, cables de minería y revestimientos de tanques.
Muchos ingenieros de planta consideran la presión de la cámara como una variable secundaria y dimensionan su central de vapor basándose únicamente en la masa de caucho. En la práctica, desacoplar la sobrepresión de la cámara respecto a la transferencia de calor detiene la ebullición de volátiles durante la vulcanización con vapor. La mayor parte del calor total durante la rampa de calentamiento es absorbida por los voluminosos mandriles de acero y las envolventes del recipiente a presión. En este artículo analizamos la termodinámica de ebullición, los fluidos de calentamiento, el dimensionamiento de la caldera, los enclavamientos de puerta y los costes plurianuales.
Resumen de ingeniería y valores de referencia clave de diseño:
- A 160 °C, la humedad atrapada se vaporiza súbitamente por debajo de 0.618 MPa absolutos (0.518 MPa manométricos). Los autoclaves mantienen una sobrepresión manométrica de 0.6 a 1.0 MPa hasta que la pieza se enfría por debajo de 85 °C.
- El vapor directo condensante proporciona una transferencia de calor pelicular de 6,000 a 12,000 W/m²·K. La circulación indirecta forzada de aire caliente o nitrógeno proporciona de 35 a 85 W/m²·K con un caudal de aire de 3 a 6 m/s.
- Bajo la relación térmica parásita acero-caucho en un recipiente a presión de Φ2.0 m × 6.0 m, el herraje de acero domina la demanda térmica durante el calentamiento. Esta carga requiere de 1,150 a 1,400 kg/h de capacidad pico de vapor de la caldera.
- ASME Section VIII Division 1 UG-35.2 y la directiva europea PED 2014/68/EU exigen pasadores mecánicos redundantes de presión cero. Estos bloqueos impiden la rotación del anillo de bayoneta por encima de 0.005 MPa de presión residual.
Cómo un autoclave de vulcanización de caucho suprime la porosidad y reticula los elastómeros
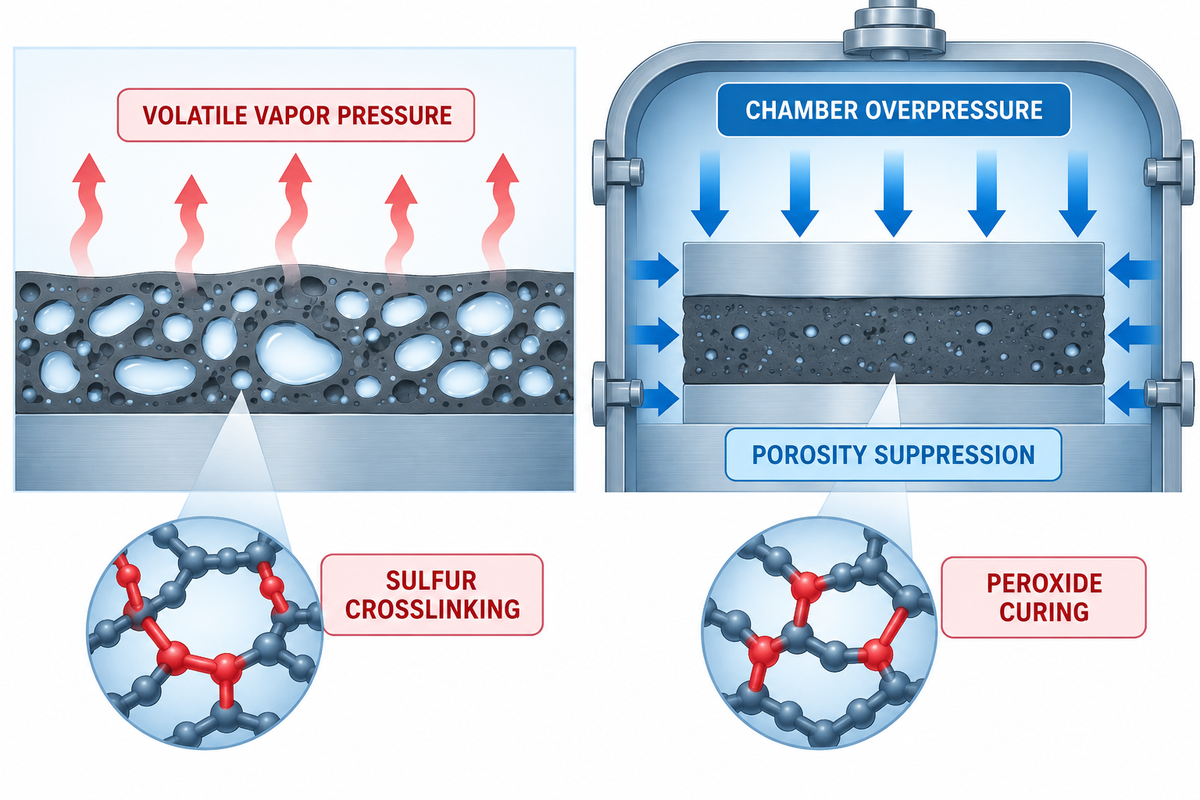
Los hornos atmosféricos sin presurización provocan defectos en el curado. La humedad atrapada y los volátiles de la formulación hierven entre 100 °C y 140 °C antes de que el elastómero se reticule. Según los datos técnicos de procesamiento de caucho de la sección 4.12 de AP-42 de la U.S. EPA, las temperaturas de un autoclave industrial abarcan de 120 °C a 190 °C entre 205 y 620 kPa. Mantener la presión de la cámara por encima de la saturación del vapor de agua conserva la humedad y los plastificantes disueltos durante todo el proceso de curado.
Durante el mezclado en un molino de dos rodillos, la química de vulcanización del caucho y la cinética de reticulación rigen la transformación del compuesto. Antes de que el calor active los agentes de curado, el caucho crudo se comporta como una masa termoplástica blanda bajo tensión mecánica. Las largas cadenas poliméricas se deslizan unas sobre otras y se deforman permanentemente. A medida que se introduce calor en la cámara, las reacciones químicas forman puentes covalentes de azufre y enlaces carbono-carbono a lo largo de las cadenas para crear una red de reticulación 3D. Esto genera elasticidad reversible, alto módulo de tracción y recuperación elástica en el caucho curado.
Sin embargo, la reticulación química y la consolidación física compiten contra un severo retardo térmico en secciones gruesas. El caucho formulado tiene una baja difusividad térmica de aproximadamente 0.11 mm²/s. La capa exterior de un recubrimiento grueso de rodillo se calienta rápidamente hasta 155 °C en una cámara caliente mientras que la línea interior de unión al acero permanece fría. Si la presión de la cámara cae y la viscosidad es baja, los gases disueltos en el polímero nuclean formando microvacíos.
Para mitigar la nucleación de poros y la separación entre capas, los ingenieros de proceso aplican un perfil de curado hidrostático de 4 etapas en cada lote.
| Etapa del ciclo | Presión de cámara (MPa g) | Temperatura de cámara (°C) | Función termodinámica y mecánica principal |
|---|---|---|---|
| Etapa 1: Purga de aire y rampa de presurización | 0.205 → 0.60 MPa | 35 → 145 °C (a 1.0–2.5 °C/min) | Barre las bolsas de aire aislante de la envolvente y genera consolidación hidrostática antes de que caiga la viscosidad del compuesto. |
| Etapa 2: Meseta intermedia escalonada (piezas gruesas) | 0.50 → 0.62 MPa | Mantenimiento de precurado por debajo de 110 °C | Iguala el calor en secciones transversales gruesas mientras la cinta húmeda de curado de nailon se contrae térmicamente para compactar las capas. |
| Etapa 3: Meseta de curado y reticulación | 0.60 → 1.00 MPa (6 bar g estándar) | 140–180 °C (170 °C estándar) | Mantiene la presión por encima del umbral de vapor de agua de 0.618 MPa abs a 160 °C para alcanzar el módulo completo de reticulación. |
| Etapa 4: Enfriamiento presurizado y venteo controlado | Mantener 0.55 MPa de sobrepresión hasta el venteo | 160 → 85 °C (a 1.5–3.0 °C/min) | Mantiene sobrepresión de aire o agua hasta que la temperatura del núcleo baja de 85 °C, evitando el reventón por despresurización. |
¿Cómo influye la presión del vapor en el proceso de vulcanización en autoclaves?
La presión del vapor controla tanto la temperatura de condensación de saturación dentro de un autoclave de vapor directo como la fuerza hidrostática que impide la ebullición de volátiles. A 0.60 MPa manométricos (87 psi), el vapor saturado se condensa a 165.0 °C sobre toda la carga. Libera 2,066 kJ/kg de calor latente mientras supera la presión interna de vapor de la humedad. Esta fuerza compacta las láminas calandradas y elimina la porosidad esponjosa en conjuntos de caucho multicapa.
La alta presión de la cámara también fuerza al elastómero reblandecido a penetrar en los mandriles de acero granallado y en los tejidos de cordón textil. Según las directrices de autoclaves industriales de vulcanización de Olmar, los ciclos estándar operan cerca de 170 °C (350 °F) y 6 bar manométricos (90 psi). Esta presión garantiza una reticulación química completa y una firme adhesión entre capas. La estabilidad de la presión de suministro se regula mediante una válvula de admisión modulante PID para que la temperatura de saturación nunca derive durante el mantenimiento.
Autoclaves de vapor vivo directo frente a aire caliente indirecto y nitrógeno: criterios de selección del fluido térmico
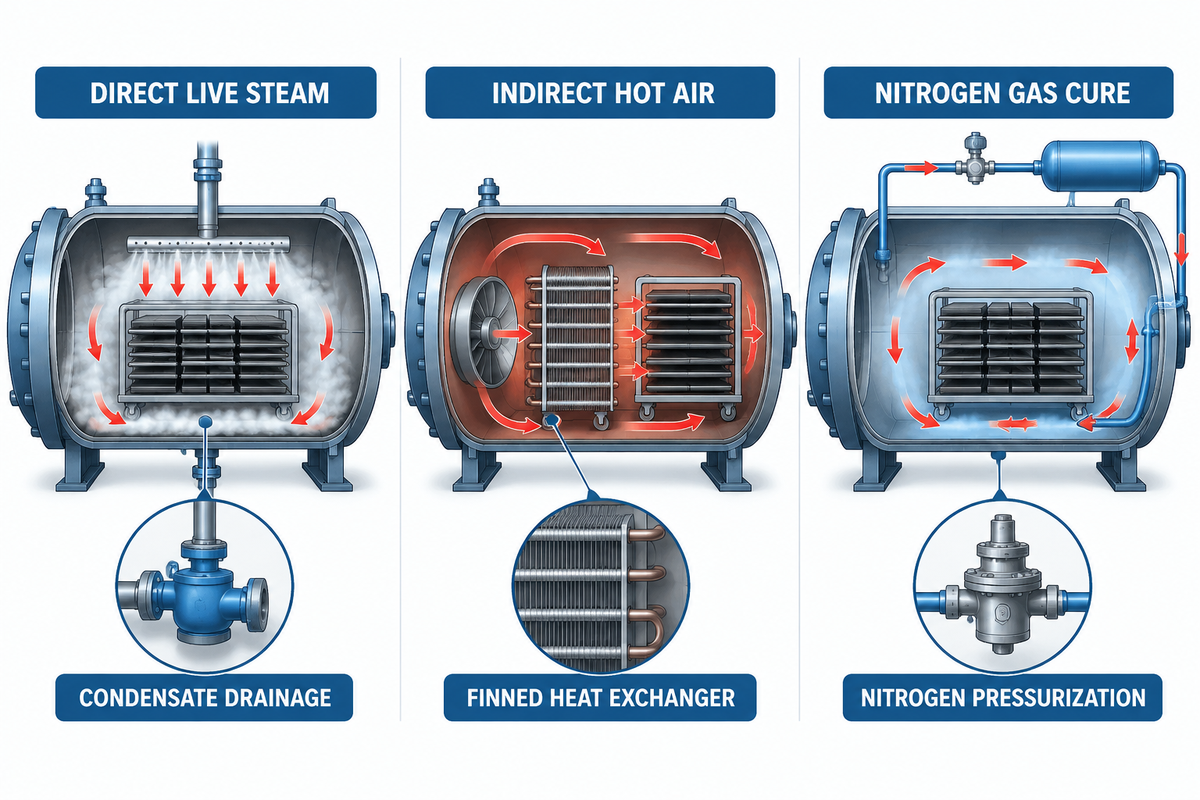
Entre todos los autoclaves, los de vapor directo ofrecen el calentamiento más rápido y el menor coste de capital para mangueras curadas con azufre y revestimientos de tanques. Los autoclaves indirectos de aire caliente o nitrógeno se utilizan cuando el curado del compuesto requiere ausencia de humedad. Elegir el autoclave de vulcanización adecuado para el caucho evita la pegajosidad superficial crónica y las manchas estéticas de agua.
La diferencia física entre ambos sistemas se debe al cambio de fase en la capa límite. Según los datos de ingeniería de vapor de Spirax Sarco, el vapor condensante libera alrededor de 2,100 kJ/kg de calor latente a temperatura constante. Esta condensación alcanza un coeficiente pelicular de transferencia de calor de 6,000 a 12,000 W/m²·K. Por el contrario, el aire seco o el nitrógeno a 0.6 MPa y de 3 a 6 m/s solo alcanza de 35 a 85 W/m²·K. Por consiguiente, el vapor directo calienta los pesados mandriles de acero mucho más rápido que la convección de gas seco. No obstante, el vapor directo vincula la temperatura a la presión de saturación, a menos que se inyecte sobrepresión de aire en la máquina vulcanizadora.
Cuando no se dispone de una sala de calderas de gas, los ingenieros de proceso suelen considerar sistemas de calefacción y calderas eléctricas interiores o recipientes a presión de aire caliente eléctrico. La Tabla 2 compara cuatro modos de calentamiento en autoclave frente al moldeo por compresión y los túneles de extrusión continua:
| Arquitectura del sistema | Coeficiente pelicular de transferencia de calor | Control de temp. / presión | Uniformidad térmica | Elastómero idóneo y alcance de productos |
|---|---|---|---|---|
| Vapor saturado vivo directo | 6,000–12,000 W/m²·K | Curva de saturación acoplada; 0.4–0.8 MPa g a 151–175 °C | ±1.0 °C (tras purga de aire) | Mangueras sobre mandril envueltas en nailon, rodillos NR/SBR/NBR curados con azufre, tanques revestidos de caucho. |
| Aire caliente por serpentín indirecto de vapor (aire sobre vapor) | 35–85 W/m²·K (con caudal de ventilador de 3–6 m/s) | Totalmente desacoplado (0.6 MPa de aire a 120–180 °C) | ±1.5 °C con conducto anular | Recauchutado de neumáticos, perfiles extruidos sin envoltura, calzado de caucho, piezas sensibles a la humedad. |
| Aire caliente presurizado con calentamiento eléctrico | 35–85 W/m²·K (ventilador de circulación con VFD) | Totalmente desacoplado; hasta 1.0 MPa de aire y 190 °C | Dentro de ±2.0 °C | Silicona, fluoroelastómeros FKM, juntas aeroespaciales, plantas con vapor eléctrico o aire. |
| Autoclave indirecto purgado con nitrógeno | 35–85 W/m²·K (N₂ en circuito cerrado) | Presión de N₂ desacoplada (0.4–1.0 MPa); purga inerte libre de oxígeno | ±1.5 °C | EPDM curado con peróxido, silicona al platino, empalmes de cables de alta tensión. |
| Prensa de moldeo por compresión / inyección | Conducción por plato de acero a alta presión | Cierre hidráulico mecánico; 150–190 °C | ±1.0 °C en el plato | Juntas tóricas de gran volumen, juntas moldeadas de precisión, soportes antivibratorios compactos. |
| Baño continuo de sales (LCM) / horno de microondas | Baño de sales fundidas o túnel de microondas | Presión atmosférica; 180–220 °C | ±2.0 °C a lo largo del túnel | Burletes esponjosos sin refuerzo, perfiles continuos macizos de extrusión para ventanas. |
Para configurar cualquier línea de autoclave de vulcanización de caucho sin conjeturas, aplique el selector de fluido térmico de 3 compuertas.
- La compuerta 1 verifica la sensibilidad al oxígeno y a los radicales libres en agentes de curado de peróxido orgánico con superficies sin envolver. Especifique un autoclave indirecto purgado con nitrógeno o envuelva la pieza con cinta húmeda de nailon para evitar la pegajosidad superficial.
- La compuerta 2 verifica la tolerancia a la humedad y al condensado cuando el agua provoca blanqueamiento o daños en el aislamiento. Elija un autoclave indirecto de serpentín de vapor o de aire caliente eléctrico, donde el aire comprimido aporta la presión y los tubos aletados suministran calor seco.
- La compuerta 3 verifica la masa térmica cuando el lote transporta pesados mandriles de acero que toleran la humedad. Especifique un autoclave de vapor vivo directo con enfriamiento por sobrepresión de aire para aprovechar los 2,066 kJ/kg de calor latente y reducir el tiempo de calentamiento.
¿Qué diferencias existen entre los sistemas de curado con azufre y con peróxido en la vulcanización?
Los sistemas de curado con azufre crean puentes polisulfídicos a través de enlaces dobles insaturados en caucho natural, SBR y NBR. Los sistemas de curado con peróxido generan radicales libres que forman enlaces carbono-carbono en elastómeros saturados como EPDM y siliconas. Los enlaces carbono-carbono poseen mayor energía de disociación de enlace que los enlaces polisulfídicos de azufre. Por lo tanto, los curados con peróxido resisten el envejecimiento térmico hasta 180 °C, mientras que los curados con azufre ofrecen mayor resistencia dinámica al desgarro.
Dentro de un autoclave de vulcanización, esta elección química determina el gas de presurización. La vulcanización con azufre tolera el aire comprimido caliente y el vapor directo sin inhibición superficial. Sin embargo, los compuestos de azufre sufren reversión si se sobrecalientan por encima de 160 °C. Por el contrario, los radicales libres de peróxido reaccionan con el oxígeno molecular (O₂) formando especies peroxi inactivas. Curar una pieza de EPDM al peróxido sin envolver en aire caliente deja la capa exterior permanentemente pegajosa.
Ingeniería de carga por producto: mangueras sobre mandril, rodillos de caucho, cables y revestimientos de tanques
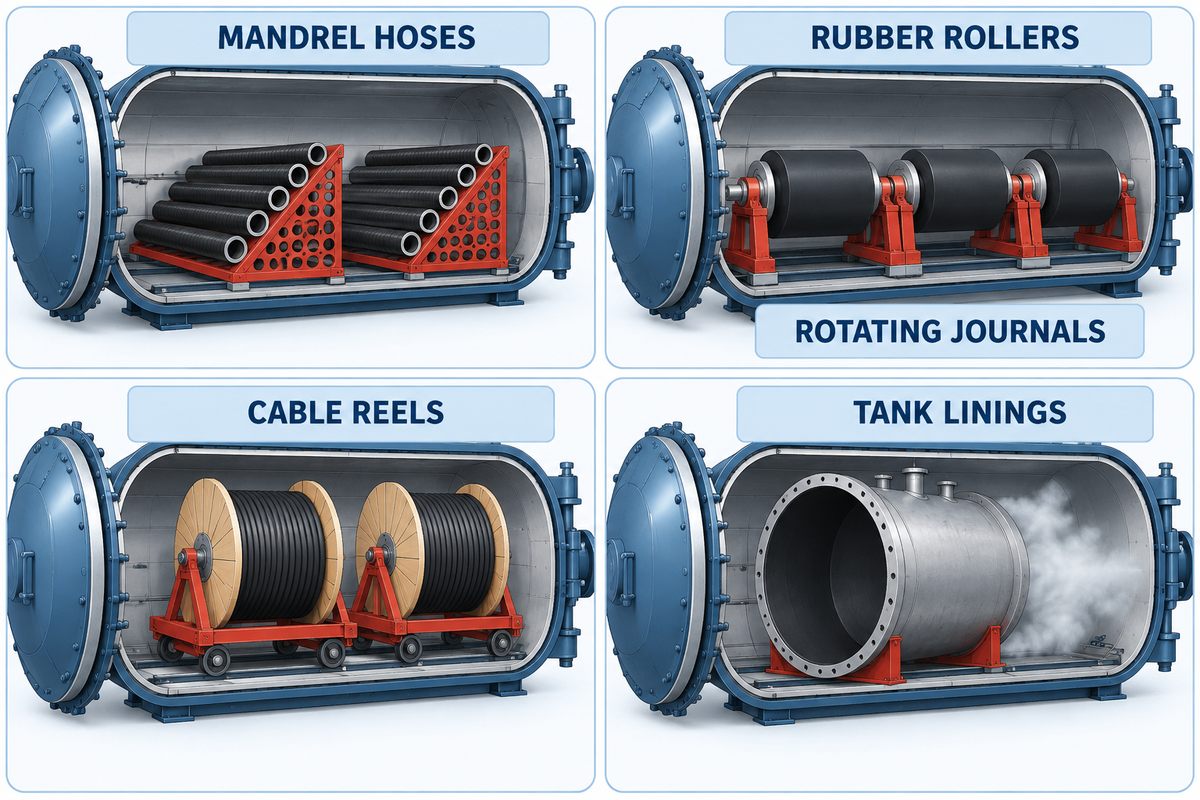
El utillaje interno del autoclave, como las vagonetas con ranuras en V, las envolturas retráctiles de nailon, los accionamientos de rotación de rodillos y las rampas de curado escalonadas, ayuda a mantener concéntricos los conjuntos pesados de caucho. Un utillaje de carga adecuado evita el pandeo por gravedad y la ovalización, y ayuda a controlar la falta de curado en la línea de unión. Según las especificaciones de sistemas llave en mano de vulcanización de caucho de Bondtech, una misma plataforma horizontal de recipiente a presión puede procesar mangueras, rodillos, cables, revestimientos de tanques y neumáticos recauchutados. Cada producto requiere una vagoneta sobre raíles y una receta de curado adaptadas.
En la producción de mangueras industriales, los operarios fabrican mangueras de dragado, petroleras e hidráulicas sobre largos mandriles de acero. El siguiente paso consiste en bobinar una capa interior de tubo de caucho calandrado, un trenzado textil o de alambre y una cubierta exterior. Tal como se describe en la documentación de fabricación de mangueras sobre mandril de Rubber-Mexico, la manguera de caucho sin curar se envuelve en espiral con cinta de nailon. Por encima de 110 °C, el nailon se contrae y ejerce una compresión mecánica radial. Esto ayuda a expulsar el aire atrapado y fusiona las capas de refuerzo.
Otros dos desafíos a los que se enfrentan los rodillos industriales pesados recubiertos de caucho son el escurrimiento por gravedad y el retardo térmico. Durante la rampa de 90 °C a 110 °C, la viscosidad del compuesto de caucho sin curar alcanza su mínimo. Si un rodillo permanece estático sobre un bastidor, el compuesto de caucho se deforma por su propio peso. Para evitarlo, los autoclaves con accionamientos estancos pasan un eje motriz a través del fondo abombado trasero y hacen girar la carga en el carro de 2 a 6 RPM.
En la práctica, tal como se señala en los debates técnicos de campo sobre vulcanización de rodillos de EPDM en Eng-Tips, calentar directamente un rodillo grueso hasta 155 °C cura la piel exterior demasiado pronto. La capa exterior endurecida atrapa vacíos entre pliegues y priva de calor al adhesivo del núcleo de acero. Mantener una meseta de precurado por debajo de 110 °C a plena presión permite que el compuesto fluya y se equilibre térmicamente antes del calentamiento final.
| Tipo y categoría de aplicación del producto | Presión de cámara y fluido | Perfil térmico de curado escalonado | Utillaje interno y envoltura obligatorios |
|---|---|---|---|
| Tipo 1: Manguera industrial de caucho fabricada sobre mandril | 0.45–0.62 MPa g de vapor saturado directo | Rampa 1.5 °C/min → 152 °C × 60–90 min | Bastidores de pasadores en voladizo o cunas en V; cinta húmeda de nailon con bobinado cruzado; extremos de mandril abiertos para flujo interno de vapor. |
| Tipo 2: Rodillos industriales pesados (recubrimiento de 25–80 mm) | 0.50–0.62 MPa g de vapor o aire sobre vapor | Meseta de precurado <110 °C → 150 °C × 120–180 min (rampa de 0.5–1.5 °C/min) | Vagoneta con soportes de muñón y giro de 2–6 RPM; doble envoltura retráctil de nailon; enfriamiento presurizado por debajo de 85 °C. |
| Tipo 3: Cables de minería, marinos y submarinos | 0.60–1.00 MPa g de vapor o nitrógeno/aire caliente | Rampa 1.2 °C/min → 145–160 °C × 90–150 min | Bandejas de curado embridadas o soportes motorizados de bobina; cinta de nailon de alta tensión; termopar de núcleo en la espira interior. |
| Tipo 4: Recauchutado de neumáticos comerciales y OTR | 0.40–0.60 MPa g de vapor-aire indirecto o aire eléctrico | Curado con envolvente a baja temp. de 100–125 °C × 150–240 min | Bastidor colgante monorraíl superior para neumáticos; bolsa flexible de curado evacuada mediante colector de vacío continuo. |
| Tipo 5: Tanques químicos y tuberías revestidos de caucho | 0.25–0.50 MPa g de vapor directo o de escape interno | Rampa 0.8 °C/min → meseta <110 °C → 142 °C × 120–180 min | Bogie sobre raíles embridado para la envolvente del tanque; sifón interno de condensados; mantenimiento de sobrepresión de aire durante el enfriamiento. |
| Tipo 6: Bandas transportadoras empalmadas textiles y de cable de acero | 0.50–0.62 MPa g de vapor saturado directo | Rampa 1.5 °C/min → 148–155 °C × 60–120 min | Bobinadora motorizada de tambor pesado con forro separador intercalado; barras de retención lateral para evitar la curvatura de la banda. |
| Tipo 7: Lámina de caucho calandrada y juntas de expansión | 0.40–0.60 MPa g de vapor directo o aire sobre vapor | Rampa 1.5 °C/min → 150–160 °C × 45–90 min | Cilindro hueco perforado de acero para curado envuelto en tela tensora de algodón o nailon; bandeja inferior de drenaje de condensados. |
| Tipo 8: Perfiles extruidos de EPDM y silicona | 0.50–0.80 MPa g de aire caliente indirecto o nitrógeno | Rampa 2.0 °C/min → 165–180 °C × 30–60 min | Bandejas perforadas multinivel de acero inoxidable apiladas sobre carro de raíles; ranuras de soporte espolvoreadas con talco o revestidas de silicona. |
| Tipo 9: Calzado de caucho vulcanizado y hormas | 0.30–0.50 MPa g de aire caliente calentado indirectamente con vapor | Rampa 2.0 °C/min → 130–142 °C × 45–60 min | Árboles portahormas de aluminio de doble piso sobre vagoneta con ruedas; circulación de aire seco para conservar el brillo de la banda lateral. |
De este modo, los recipientes a presión de gran diámetro procesan bandas transportadoras, defensas marinas, neumáticos recauchutados de camión y bobinas de lámina de caucho calandrada en una misma nave industrial.
¿Cómo influye el curado por lotes en el proceso general de fabricación de cables?
El curado por lotes en autoclave ofrece una programación flexible para equilibrar la extrusión continua de cubiertas y los ensayos de alta tensión. También permite que los cables marinos y mineros grandes y pesados alcancen una densidad de reticulación uniforme sin deformarse por gravedad. Para los cables de energía estándar, los tubos de vapor de vulcanización continua (CV) funcionan bien. Pero los grandes cables flexibles de arrastre multiconductores se deforman bajo su propio peso en un tubo CV suspendido.
En una línea de producción por lotes, los operarios bobinan el cable encintado sobre un tambor de acero perforado o una bandeja plana de curado. Para lograr un calentamiento uniforme, introducen la bobina de cable en un autoclave. Se evita la pérdida de aislamiento gracias a la presión hidrostática. Dado que las capas de cable actúan como barrera térmica, se coloca una sonda PT100 en el centro del apilamiento. Se aplica una meseta de precalentamiento para asegurar que las espiras interiores se curen por completo.
Dimensionamiento del recipiente a presión y acoplamiento de la capacidad de la caldera de vapor: ejemplo práctico de carga térmica
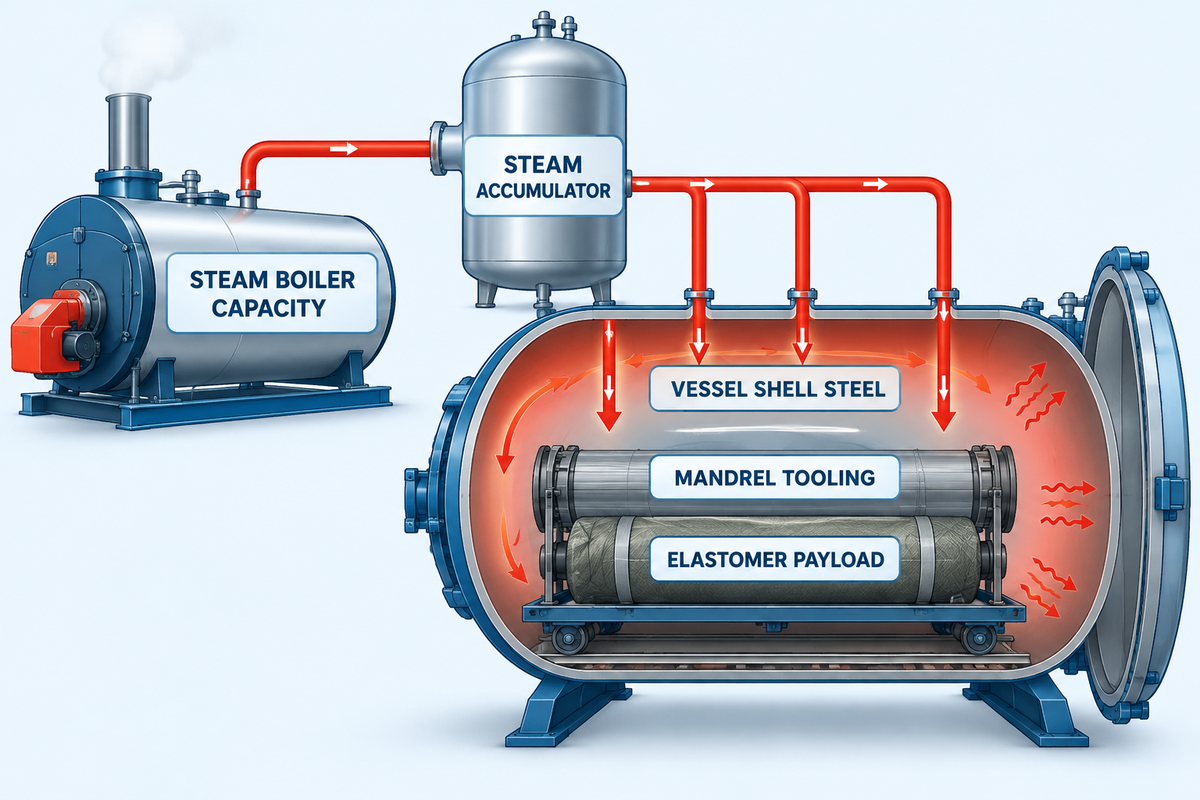
El dimensionamiento de un autoclave de vulcanización de caucho exige añadir de 300 a 500 mm de holgura radial alrededor de la vagoneta cargada para garantizar una circulación de aire suficiente. Simultáneamente, la caldera de vapor debe dimensionarse para cubrir la carga pico de rampa de 30 minutos, donde el herraje de acero absorbe la mayor parte del calor total. Las plantas que dimensionan las calderas únicamente a partir del peso del caucho sufren graves caídas de presión y arrastre de vapor húmedo durante los arranques en frío.
A esto lo denominamos la relación térmica parásita acero-caucho. El caucho formulado tiene una capacidad calorífica específica mayor que el acero al carbono. Sin embargo, la envolvente de presión, la puerta forjada, la vagoneta sobre raíles y los mandriles de acero superan varias veces el peso del lote de caucho. Según las especificaciones de autoclaves de vulcanización de Autotherm Equipment, los recipientes a presión vacíos fabricados con chapa de acero de 16 a 30 mm pesan entre 5,000 y 15,000 kg.
Cálculo práctico de ingeniería: consumo de vapor en rampa pico frente a mantenimiento para un autoclave de Φ2.0 m × 6.0 m
1. Datos de diseño asumidos:
- La masa activa calentada de la envolvente de acero y la puerta es igual a 6,800 kg (dentro del rango de recipientes a presión Autotherm de 5,000–15,000 kg).
- El lote de compuestos de caucho sin curar equivale a 800 kg. Los mandriles de acero y la vagoneta sobre raíles pesan 2,400 kg (acero total calentado = 9,200 kg).
- El arranque en frío a 25 °C sube hasta 165 °C (ΔT = 140 K) en 30 minutos (0.5 h). El vapor saturado a 0.60 MPa g aporta un calor latente hfg = 2,066 kJ/kg (alrededor de 2,100 kJ/kg según las tablas de Spirax Sarco).
- El acero al carbono tiene cp = 0.49 kJ/kg·K y el caucho cp = 1.65 kJ/kg·K. La envolvente está aislada con 80 mm de lana de roca.
2. Balance térmico paso a paso (fase de rampa de 30 minutos):
- Calor absorbido por el caucho (Qrubber): 800 kg × 1.65 kJ/kg·K × 140 K = 184,800 kJ (184.8 MJ).
- Calor absorbido por los mandriles y la vagoneta (Qtooling): 2,400 kg × 0.49 kJ/kg·K × 140 K = 164,640 kJ (164.6 MJ).
- Calor absorbido por la envolvente y la puerta del autoclave (Qshell): 6,800 kg × 0.49 kJ/kg·K × 140 K = 466,480 kJ (466.5 MJ).
- Pérdida por llenado de cámara y purga (Q purge ): llenar la cámara de 18.85 m³ a 0.60 MPa g más el barrido de purga de aire consume 31,500 kJ (31.5 MJ).
- Demanda térmica total en rampa (Qtotal): 184.8 + 164.6 + 466.5 + 31.5 = 847.4 MJ (847,400 kJ). El herraje de acero absorbe casi tres cuartas partes de la energía total de rampa según la relación térmica parásita acero-caucho.
3. Caudal requerido de la caldera de vapor (rampa pico frente a mantenimiento estacionario):
- Masa de vapor en rampa: 847,400 kJ ÷ 2,066 kJ/kg = 410.2 kg de vapor condensado durante la rampa de 30 minutos.
- Caudal medio frente a caudal pico en rampa: 410.2 kg ÷ 0.5 h = 820.4 kg/h de caudal medio. La condensación inicial al abrir la válvula alcanza un pico de 1,150 a 1,400 kg/h (1,272 kg/h nominales).
- Caudal estacionario de mantenimiento de curado (meseta de 90 min): la pérdida por radiación de la envolvente más la purga continua del purgador de condensados requiere de 115 a 145 kg/h (180 kg en 1.5 horas). El vapor total del lote es de 590.2 kg.
- Regla de selección de caldera: un autoclave de vulcanización de caucho calentado por vapor de Φ2.0 m × 6.0 m requiere una caldera de vapor dedicada de 1.5 t/h (1,500 kg/h). Acoplarlo con una caldera de vapor pirotubular a gas WNS absorbe el pico de arranque en frío sin colapso de presión.
| Diámetro interior × longitud del recipiente a presión | Volumen interno (m³) | Peso del recipiente a presión vacío (kg) | Demanda pico de vapor en rampa (kg/h) | Caudal de vapor en mantenimiento (kg/h) | Capacidad recomendada de caldera de vapor |
|---|---|---|---|---|---|
| Φ1.2 m × 3.0 m | 3.4 m³ | 5,000 kg | 420–550 kg/h | 45–65 kg/h | 1.0 t/h (1,000 kg/h) |
| Φ1.5 m × 4.0 m | 7.1 m³ | 6,000 kg | 750–920 kg/h | 75–100 kg/h | 1.0–1.5 t/h (1,000–1,500 kg/h) |
| Φ2.0 m × 6.0 m | 18.8 m³ | 6,800 kg | 1,150–1,400 kg/h | 115–145 kg/h | 1.5–2.0 t/h (1,500–2,000 kg/h) |
| Φ2.5 m × 9.0 m | 44.2 m³ | 12,500 kg | 2,100–2,650 kg/h | 190–250 kg/h | 3.0 t/h (o 2.0 t/h + acumulador de vapor) |
| Φ3.0 m × 12.0 m | 84.8 m³ | 15,000 kg | 3,400–4,200 kg/h | 310–400 kg/h | Caldera pirotubular WNS de 4.0–6.0 t/h |
Enclavamientos de puerta de apertura rápida y cumplimiento de códigos de recipientes a presión (ASME, PED, GB/T 150)
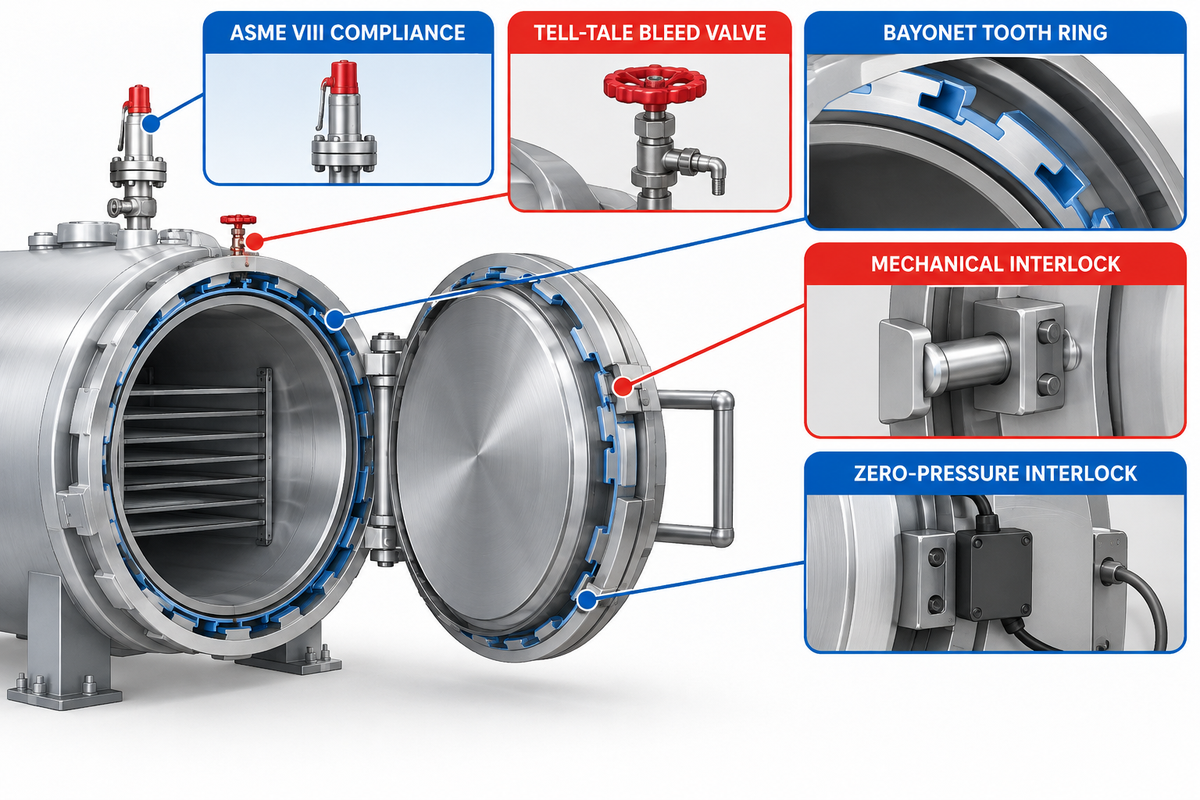
Todo autoclave de vulcanización de caucho de apertura rápida debe cumplir con ASME Section VIII Division 1 (párrafo UG-35.2), EU PED 2014/68/EU o GB/T 150 + TSG 21. Una cadena de enclavamiento mecánico y eléctrico de tres niveles debe bloquear físicamente la rotación de la puerta de bayoneta siempre que la presión interna supere 0.005 MPa (0.7 psi). La presión residual detrás de una puerta de gran diámetro genera varias toneladas métricas de empuje axial. Confiar en un único sensor del PLC sin un pasador mecánico directo de presión cero supone un grave riesgo de seguridad.
Los vulcanizadores modernos han sustituido las lentas bridas de pernos abatibles por un mecanismo de cierre de anillo dentado tipo bayoneta. Este mecanismo fue desarrollado a lo largo de más de 100 años de ingeniería por los sistemas de autoclave de cierre rápido tipo bayoneta de Scholz y los pesados recipientes a presión de autoclave industrial de vapor a alta presión. La brida de la puerta y el anillo de la envolvente incorporan dientes de cortadura interrumpidos. Un cilindro hidráulico o neumático gira el anillo de bloqueo para acoplar toda la superficie dentada, cerrando herméticamente la junta frontal de la brida. Una junta de silicona de labio en cola de milano sella la cara de la brida.
Según las normas de certificación de calderas y recipientes a presión de ASME (que abarcan a más de 6,800 titulares de certificados en todo el mundo) y las reglas técnicas de la Directiva de Equipos a Presión de la Comisión Europea (PED 2014/68/EU), los cierres de accionamiento rápido deben superar rigurosos ensayos de materiales, radiografía de soldaduras y prueba hidrostática:
| Parámetro de ingeniería | ASME BPVC Sec. VIII Div. 1 (sello U) | EU PED 2014/68/EU (CE Cat. III / IV) | China GB/T 150 y TSG 21 |
|---|---|---|---|
| Acero principal de chapa a presión | Acero al carbono normalizado SA-516 Grado 70 | Acero para recipientes a presión P265GH o P355GH | Acero para calderas y recipientes a presión Q345R |
| Cláusula de cierre de apertura rápida | Párrafo obligatorio UG-35.2 (retención multielemento y testigo acústico) | Anexo I Sección 2.3 (enclavamiento de apertura segura y despresurización) | Mandato de triple enclavamiento de seguridad para puerta de apertura rápida TSG 21 |
| Presión de prueba hidrostática | 1.3 × MAWP × relación de tensiones según UG-99 | 1.43 × presión de diseño (o 1.25 × ajustada por tensión) | 1.25 × presión de diseño × relación de tensiones |
| Radiografía de cordones de soldadura (RT / UT) | Radiografía completa (UW-11a) o END puntual según eficiencia de junta | END volumétrico según módulo de riesgo PED Categoría III/IV | Inspección ultrasónica o radiográfica completa en soldaduras a tope |
¿Es seguro operar autoclaves de vulcanización de caucho bajo ciclos de lotes de alta frecuencia?
Sí, los autoclaves de vulcanización de caucho operan con total seguridad en ciclos diarios de varios turnos cuando están diseñados frente a la fatiga cíclica y equipados con enclavamientos ASME UG-35.2 de tres niveles. El ciclado de alta frecuencia somete al cuello soldado entre la envolvente y la brida a repetidas dilataciones térmicas e inversiones de presión. Los fabricantes cualificados verifican las piezas forjadas del anillo de puerta mediante análisis de fatiga por elementos finitos e inspección volumétrica ultrasónica o radiográfica de soldaduras durante la fabricación.
En la planta de producción, deben liberarse tres barreras físicas independientes antes de que el actuador de la puerta pueda moverse.
- Una válvula manual de bola de venteo DN25 en el fondo abombado de la puerta descarga el vapor directamente frente al operario. La palanca de la válvula está vinculada a un pasador de acero que bloquea la rotación de la bayoneta y solo permite abrir la puerta cuando la válvula está completamente abierta.
- Un émbolo mecánico (de presión cero) permanece extendido dentro de la ranura del anillo de bayoneta mientras la presión de la cámara sea superior a 0.005 MPa.
- La válvula de admisión de vapor permanece bloqueada en posición cerrada por dos transmisores de presión, y solo se abre si los detectores inductivos de proximidad de doble canal confirman el acoplamiento completo de los dientes.
Arquitectura de flujo de aire, controles PLC de ciclo de curado y uniformidad de temperatura en la cámara
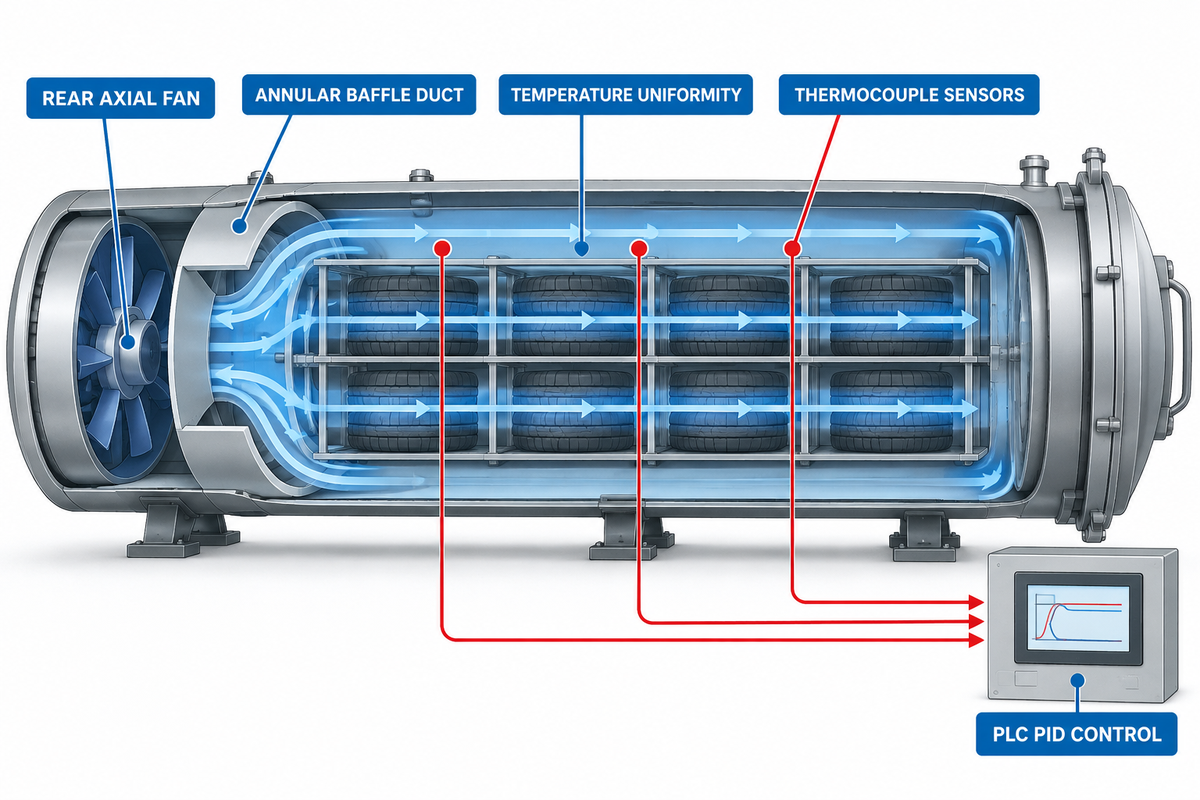
Mantener una uniformidad de temperatura de ±1.0 °C a ±2.0 °C a lo largo de un vulcanizador horizontal requiere una purga inicial completa de aire, un conducto deflector anular de longitud completa y lazos de control PID independientes. Sin una velocidad forzada de gas de 3 a 6 m/s o una purga inferior de aire, la estratificación vertical provoca problemas de repetibilidad entre lotes en rodillos transportadores largos y juntas aeroespaciales.
En las cámaras de vapor vivo directo, el aire atrapado es la causa principal de los puntos fríos. Como demuestran los estudios de ingeniería de eliminación inicial de aire en autoclaves de vulcanización de TLV, las mezclas de vapor y aire siguen la ley de Dalton de las presiones parciales. El aire residual en la cámara reduce la presión parcial efectiva del vapor por debajo de la temperatura del vapor de suministro, impidiendo que la temperatura interna alcance dicho valor. Peor aún, el aire actúa como un aislante térmico frente al caucho.
Para expulsar las bolsas de aire, los estudios de procesos de purga en autoclaves de Akarmak describen tres técnicas probadas de purga. El barrido ascendente de vapor por gravedad se utiliza en plantas que deben purgar grandes haces de mandriles. Alternativamente, se emplean técnicas de purga pulsante de presión-vacío y evacuación previa por vacío para cargas más compactas. Los purgadores de condensados de boya y termostáticos descargan el condensado inferior de forma continua, evitando que el agua se acumule alrededor de los carros inferiores.
En los autoclaves indirectos de aire caliente o nitrógeno, la convección natural no puede mover el calor a través de vagonetas densamente cargadas. Los recipientes a presión de alta uniformidad para materiales compuestos y caucho utilizan una camisa interna cilíndrica de chapa metálica coaxial con la envolvente de presión. En la parte trasera del recipiente a presión, un ventilador centrífugo con variador VFD (típicamente de 10-30 kW, según las especificaciones de Autotherm) aspira el gas a través del banco de serpentines aletados y lo impulsa por el espacio anular entre el banco y la envolvente. El flujo de aire calienta la pesada brida delantera de la puerta y barre hacia atrás de 3 a 6 m/s a través de la vagoneta cargada.
Un sistema automático de control plc utiliza sensores PT100 Clase A distribuidos a lo largo de la envolvente para regular este lazo. Los termopares móviles se insertan en la sección más gruesa del caucho para monitorizar el núcleo térmico. Durante el enfriamiento, las válvulas de control automático mantienen una contrapresión de aire de 0.55 a 0.70 MPa y una velocidad de enfriamiento de 1.5 a 3.0 °C/min.
Resolución de defectos de vulcanización en autoclave: ampollas, manchas de agua y falta de curado en el núcleo
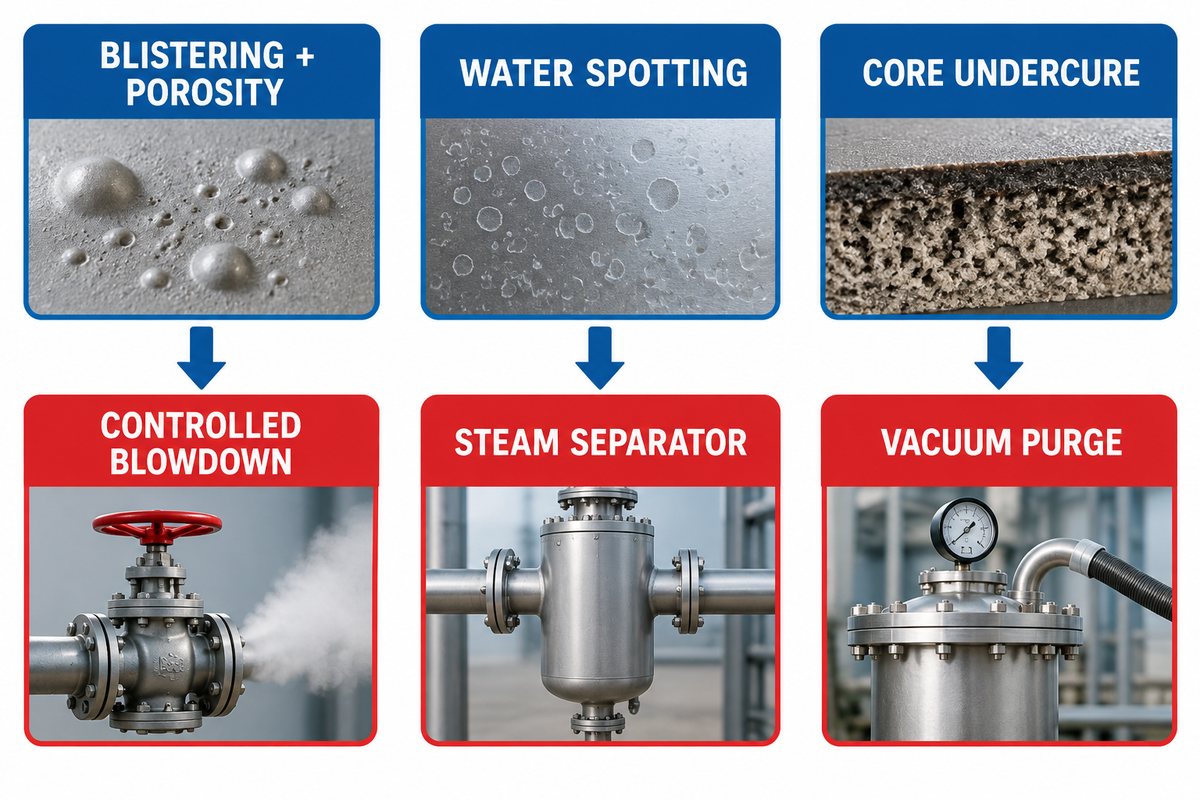
Un error frecuente es asumir que una mala formulación es la causa de que el caucho vulcanizado salga del autoclave con ampollas esponjosas, manchas blancas de agua, piel pegajosa o perfiles aplastados. Los fallos en el control del ciclo suelen ser la causa raíz. Ventear la presión por encima de 90 °C, una purga de aire incompleta o purgadores de condensados obstruidos pueden arruinar un buen compuesto. Como se señala en los análisis de fallos operativos de autoclaves de Consteril, sobrecargar el carro de la cámara también puede bloquear el flujo de vapor y crear zonas frías.
Antes de culpar al mezclado previo en el molino o de cambiar los agentes de curado, los ingenieros de calidad deben contrastar el registro del lote con la Tabla 6.
| Síntoma del defecto observado | Causa raíz termodinámica / mecánica | Corrección inmediata en hardware o receta del PLC |
|---|---|---|
| Porosidad esponjosa interna y ampollas superficiales | La presión de la cámara cayó por debajo de la presión de vapor del agua durante el curado, o el recipiente a presión se venteó mientras la temperatura del núcleo superaba los 90 °C. | Elevar la presión de curado por encima de la saturación; mantener sobrepresión de aire durante el enfriamiento hasta que la sonda PT100 del núcleo marque menos de 85 °C. |
| Manchas blanquecinas de agua y zonas superficiales hinchadas | Arrastre de vapor húmedo desde la caldera o goteo de condensado del techo sobre productos de caucho sin envolver. | Instalar un separador centrífugo de humedad en el colector de entrada; montar una pantalla antigoteo superior interna; cambiar a aire caliente indirecto. |
| Piel exterior pegajosa y sin curar (EPDM al peróxido / silicona) | El oxígeno molecular (O₂) del aire comprimido desactivó los radicales libres de peróxido en la superficie expuesta. | Purgar la cámara con nitrógeno inerte antes de calentar, o aplicar cinta barrera húmeda de nailon bien tensada alrededor de la pieza. |
| Falta de curado en el núcleo con piel exterior frágil / revertida | El calentamiento rápido en una sola etapa en rodillos gruesos de caucho natural provocó reversión exterior antes de que el núcleo alcanzara la temperatura de vulcanización. | Programar una meseta de precurado por debajo de 110 °C para equilibrar el calor antes de subir al curado final; finalizar mediante integral de curado del núcleo. |
| Diámetro interior de manguera aplastado o excentricidad ovalada en rodillos | La presión de la cámara aplastó un mandril hueco taponado, o un rodillo pesado se ablandó a 100 °C sin rotación. | Taladrar orificios de equilibrio de presión en los extremos del mandril; accionar el giro del carro de 2–6 RPM desde el arranque hasta el enfriamiento. |
| Corrosión por picaduras en la envolvente inferior y vía de raíles | Los compuestos de azufre y los ácidos orgánicos lixiviados del caucho se disuelven en el condensado estancado del fondo. | Sustituir los purgadores de condensados de boya obstruidos para un drenaje continuo; soldar una chapa de sacrificio anticorrosión de acero inoxidable 316L en el arco inferior. |
| Delaminación en la línea de unión con el núcleo de acero del rodillo | La humedad del condensado o el aceite contaminaron la imprimación del núcleo de acero granallado antes de confeccionar el compuesto. | Precalentar los núcleos de acero desnudo por encima del punto de rocío antes del calandrado; mantener meseta de presión de precurado por debajo de 110 °C para humectar el adhesivo. |
| Marcas profundas o crestas por la envoltura de cinta de nailon | Una tensión excesiva de bobinado o un reblandecimiento excesivo durante un pico rápido de temperatura inicial exprimió el caucho superficial. | Calibrar la tensión del freno de la bobinadora espiral; usar cinta tejida de curado de nailon de menor denier y moderar la rampa inicial de calentamiento. |
| Gradiente de dureza entre la puerta delantera y el fondo abombado trasero | La brida no aislada de la puerta de apertura rápida actuó como disipador térmico o quedó una bolsa de aire residual en el extremo ciego. | Instalar un serpentín auxiliar de vapor en el cuello de la puerta; verificar el sello del deflector anular del ventilador y abrir los venteos de aire superior e inferior durante la purga. |
Los recipientes a presión de desvulcanización a alta presión (a menudo acoplados con una máquina recicladora de neumáticos para producir caucho regenerado) operan intencionadamente a temperaturas y presiones extremadamente altas con aceites suavizantes para romper los enlaces reticulados. Los autoclaves estándar de curado de caucho nunca deben operar a niveles próximos a esa escisión térmica, ya que el calor excesivo destruye la resistencia al ozono y la resistencia a la tracción.
Niveles de coste de equipamiento en 2026, TCO de vapor a 5 años y panorama mundial de fabricantes
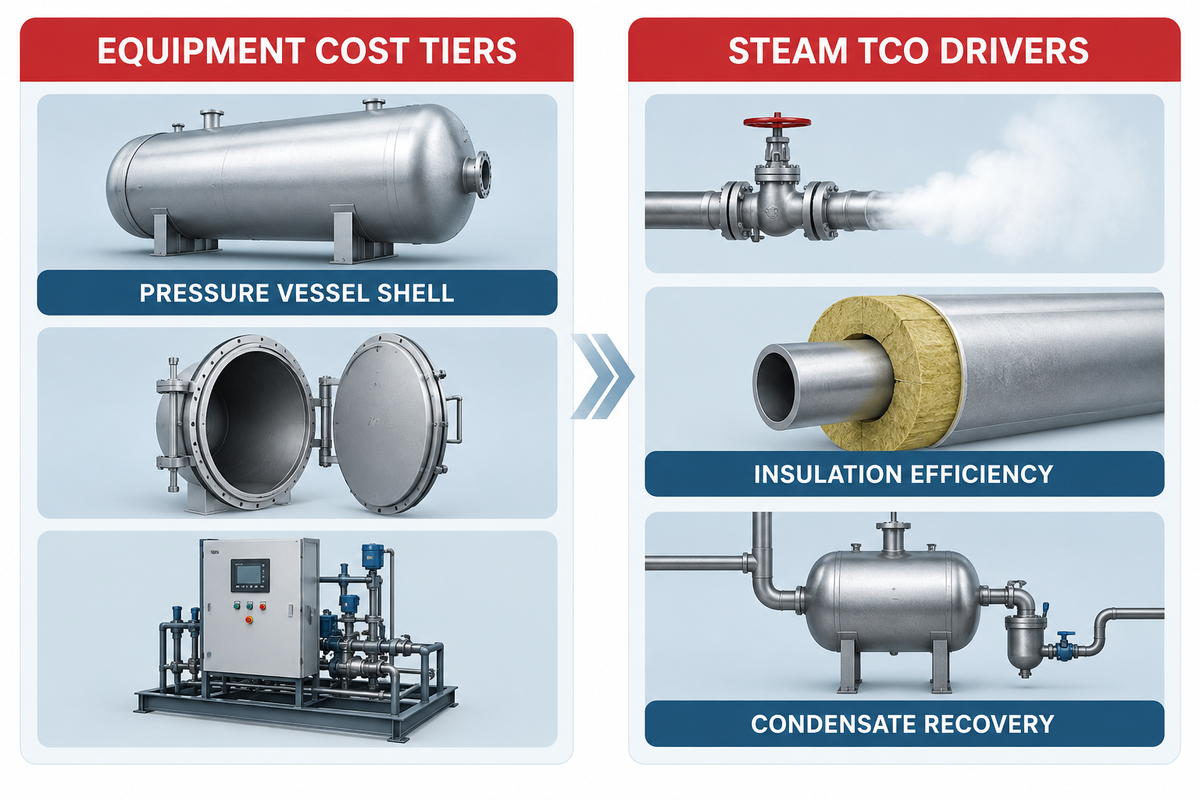
En 2026, evaluar un autoclave de vulcanización de caucho requiere auditar tres factores estructurales de coste: la certificación del código de recipientes a presión, el límite de 2.15 m de diámetro exterior para el transporte en contenedor y el consumo plurianual de vapor. En operaciones de varios turnos, la energía acumulada del combustible de la caldera suele superar el coste inicial de compra del recipiente a presión. Un espesor de envolvente personalizado (de 16 a 30 mm según especificaciones de Autotherm) requiere presupuestos de ingeniería bajo consulta RFQ específica para el proyecto.
Para evitar importantes sobrecostes de flete, los equipos de compras deben verificar el diámetro exterior (OD) de los recipientes a presión frente al gálibo de la puerta del contenedor lo antes posible. La abertura física de la puerta de un contenedor High Cube de 40 pies (40HQ) es de 2.34 m de ancho y 2.58 m de alto. Una vez que la envolvente del autoclave, los anillos rigidizadores, el aislamiento de lana de roca y el revestimiento superan los 2.15 m de diámetro exterior (lo que ocurre por encima de ID = 1.80 m), no cabe dentro de un contenedor estándar. Pasar de un recipiente a presión de Φ1.8 m a uno de Φ2.0 m o Φ2.5 m obliga a transportar la carga en un contenedor Flat Rack de 40 pies fuera de gálibo (OOG), multiplicando los costes de flete marítimo y transporte terrestre.
| Nivel de diámetro interior × longitud | Espesor típico de envolvente y masa | Códigos aplicables de recipiente a presión | Flete marítimo y límite de contenedor | Base de cotización comercial |
|---|---|---|---|---|
| Nivel compacto por lotes: Φ1.2 m – Φ1.5 m × 3–6 m | Acero de 16–20 mm; 5,000–6,500 kg | GB/T 150, PED 2014/68/EU CE o ASME Sec. VIII Div. 1 | Cabe dentro de un contenedor estándar 20GP o 40HQ (OD ≤ 1.85 m) | Requiere cotización RFQ por proyecto (especificar vapor directo frente a aire caliente eléctrico) |
| Nivel máximo en contenedor: Φ1.8 m × 6–11.5 m | Acero de 18–22 mm; 6,500–9,500 kg | GB/T 150, PED CE Cat. III/IV o sello U de ASME | Tamaño máximo que entra por puerta de contenedor 40HQ (OD ≤ 2.15 m con aislamiento compacto) | Requiere cotización RFQ por proyecto (menor coste de flete puesto en destino por m³ de volumen de curado) |
| Nivel industrial medio: Φ2.0 m – Φ2.5 m × 6–12 m | Acero de 20–26 mm; 6,800–12,500 kg | ASME Sec. VIII Div. 1 sello U, PED CE o DOSH/MOM | Supera los 2.34 m de ancho de puerta (OD = 2.35–2.88 m); requiere Flat Rack de 40 pies (OOG) | Requiere cotización RFQ por proyecto (incluir trincaje Flat Rack y caldera de vapor acoplada) |
| Nivel para rodillos pesados / tanques: Φ3.0 m – Φ3.5 m × 12–18 m | Acero de 24–30 mm; 15,000+ kg | Sello U de ASME + registro National Board (NB) | Carga fraccionada bajo cubierta o Flat Rack de carga pesada + transporte por carretera con escolta | Requiere cotización RFQ por proyecto (accionamiento rotativo llave en mano, lazo de nitrógeno y acumulador) |
Modelo plurianual de TCO de vapor y energía térmica (autoclave de Φ2.0 m × 6.0 m operando 5 lotes/día):
- Operar 5 lotes al día durante 300 días laborables supone 1,500 lotes al año. Ese régimen suma 7,500 lotes en cinco ciclos anuales de operación.
- Nuestro balance térmico de la sección H2-4 muestra que, para un recipiente a presión de vapor directo de 590 kg/lote, el consumo de vapor es de 885,000 kg (885 toneladas métricas) en 1,500 lotes. En 7,500 lotes, el consumo total de vapor alcanza las 4,425 toneladas métricas.
- Generar 885 toneladas métricas de vapor a 0.6 MPa en una caldera pirotubular a gas WNS de alta eficiencia consume aproximadamente 66,375 Nm³ de gas natural por cada 1,500 lotes. La potencia del ventilador y del control añade de 10 a 30 kW durante la operación.
- La ingeniería de ahorro térmico ofrece 3 vías para reducir el consumo de vapor por lote a 465 kg/lote. Incrementar el espesor del aislamiento de lana de roca, emplear bastidores tubulares ligeros para mandriles y recuperar el calor del condensado reduce la demanda a 465 kg/lote. La tercera consiste en aprovechar el calor del condensado subenfriado. Esa mejora ahorra 187.5 toneladas métricas de vapor (14,060 Nm³ de gas natural) cada 1,500 lotes.
Al analizar a los fabricantes mundiales de autoclaves, los compradores industriales distinguen dos grupos de proveedores:
- Los fabricantes occidentales especializados en autoclaves incluyen a Scholz en Alemania, Olmar en España, Bondtech y ASC Process Systems en Estados Unidos, y Akarmak en Turquía. Construyen sistemas de control para materiales compuestos aeroespaciales, suministran forjas a medida para puertas de bayoneta y ofrecen servicio técnico regional para contratos de defensa y recipientes a presión montados en obra.
- Los fabricantes integrados de recipientes a presión ASME y calderas industriales incluyen al equipo de ingeniería de vapor y recipientes a presión ASME de Taiguo Boiler, que posee tanto los sellos ASME Section I / Section VIII como las licencias de fabricación de calderas de Clase A. Diseñar conjuntamente el autoclave de vulcanización, el acumulador de vapor y las calderas de vapor WNS/SZL basta para lograr una presurización rápida del recipiente a presión y eliminar el problema de arrastre de agua del calderín de vapor.
Una vez que su equipo haya definido el fluido térmico, el diámetro del recipiente a presión y la capacidad de la caldera con esta guía, consulte nuestra guía de especificación y validación FAT/SAT para autoclaves de vulcanización de caucho. Contiene una plantilla URS, una tarjeta de puntuación de proveedores de 100 puntos y listas de comprobación FAT.
Perspectivas del sector para 2026: recuperación de vapor flash e integrales de curado de Arrhenius en tiempo real
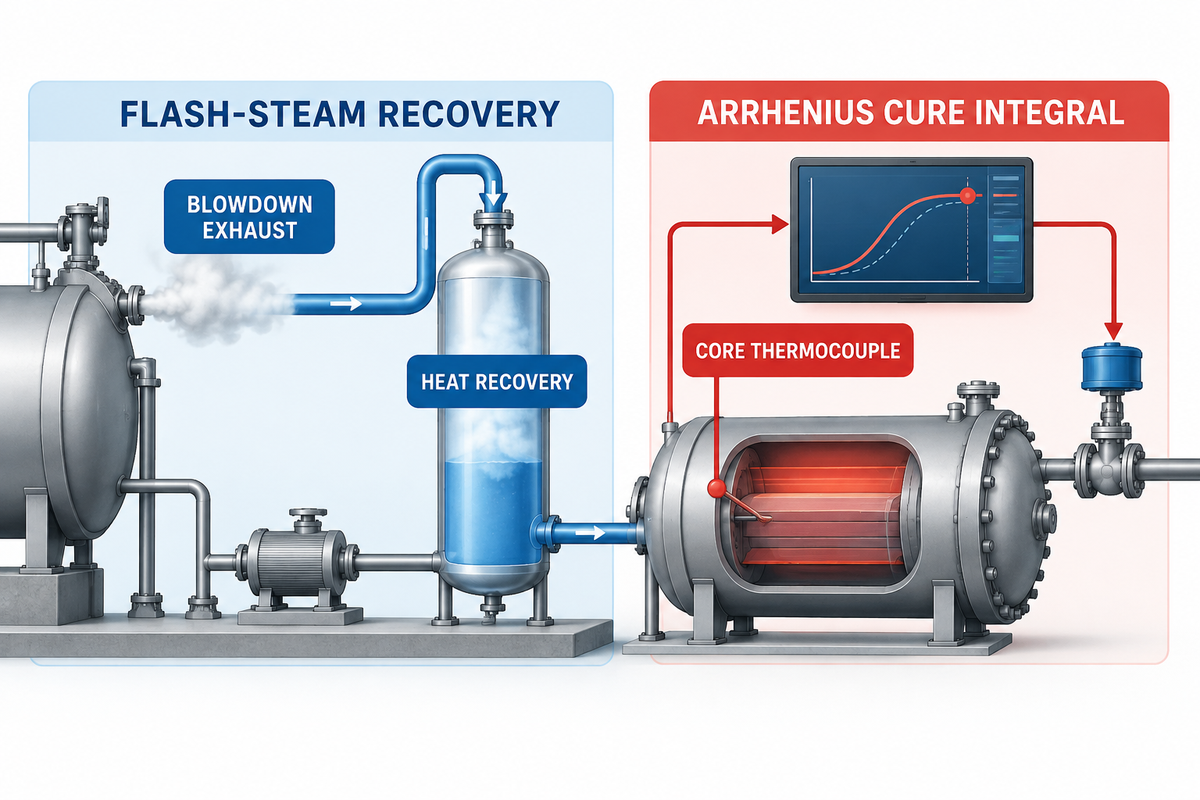
El aumento de los costes de combustible y las normativas de descarbonización industrial en 2026 están impulsando a las plantas de caucho con múltiples recipientes a presión a instalar dos mejoras de proceso de alta rentabilidad. Esta actualización evita la reversión del caucho natural y aporta capacidad adicional de lotes por turno. El escalonamiento en cascada del vapor flash de descarga reduce sustancialmente el consumo de combustible y el tiempo de espera en los tanques pulmón. La integración de curado de Arrhenius en tiempo real mediante PLC logra los mismos beneficios en el calentamiento de tanques acumuladores.
En un taller convencional de vapor directo, ventear una cámara de Φ2.0 m × 6.0 m desde 0.60 MPa manométricos a la atmósfera desperdicia 69 kg de vapor de alta entalpía por ciclo. Escalonar los horarios de dos o más recipientes a presión permite que un colector de interconexión (como se detalla en la patente europea EP3565715B1 para sistemas de vulcanización con recipientes pulmón de vapor) conecte la cámara en descarga con una cámara fría cargada o un acumulador. La presión se iguala en pocos minutos y precalienta los mandriles de acero fríos de 25 °C a más de 100 °C antes de que se abra la válvula principal de la caldera.
Los cuadros PLC modernos sustituyen los temporizadores fijos de meseta por la integración de Arrhenius en tiempo real.
Equivalente de curado F eq = ∫ exp[ (E a / R) × (1 / T ref − 1 / T core (t)) ] dt
Utilizando una energía de activación Ea de 85-105 kJ/mol para cauchos diénicos curados con azufre, el PLC emplea una sonda PT100 móvil para integrar la temperatura del núcleo durante las fases de calentamiento y enfriamiento. En lugar de añadir minutos extra de margen de seguridad a cada ciclo, el controlador inicia el enfriamiento en el segundo exacto en que el núcleo alcanza el módulo objetivo.
Lista de comprobación de datos de ingeniería previa a la RFQ para el dimensionamiento de autoclave y caldera
Antes de solicitar un plano de ingeniería y una propuesta de caldera, la planta debe verificar estos seis puntos:
- Indique la química del elastómero y del agente de curado. ¿Los compuestos utilizan NR/SBR/NBR curados con azufre (aptos para vapor directo) o EPDM/silicona/FKM curados con peróxido (que requieren aire caliente indirecto o purga con nitrógeno)?
- Indique el gálibo máximo y la masa de la carga. Especifique la longitud máxima de mandril o el mayor diámetro de rodillo, el peso del lote de caucho (kg) y el peso de los mandriles de acero o de la vagoneta (kg).
- Indique la presión y temperatura de ciclo deseadas. Especifique la presión máxima de operación (MPa g), la temperatura de curado (°C) y el enfriamiento con sobrepresión de aire desacoplada.
- Indique los requisitos de utillaje interno. Las opciones incluyen accionamiento motorizado de giro de rodillos de 2-6 RPM, colector de vacío para recauchutado de neumáticos o sondas PT100 móviles.
- Seleccione el código requerido de certificación de recipientes a presión. Las opciones estándar incluyen ASME Section VIII Div. 1 (sello U y registro NB), marcado CE según EU PED 2014/68/EU, o GB/T 150 / DOSH / MOM.
- Indique el estado de su suministro de caldera de vapor. Especifique la presión actual del colector y la capacidad disponible (kg/h), o solicite una caldera de vapor a gas, gasóleo, biomasa o eléctrica.
Solicitar proyecto EPC de autoclave y caldera de vapor acoplada
Preguntas frecuentes
¿Cuál es la temperatura y presión de operación típica de un autoclave de vulcanización de caucho?
La mayoría de los autoclaves industriales de vulcanización de caucho operan entre 120 °C y 190 °C (estándar de 140 °C a 180 °C) bajo una presión de cámara de 0.205 a 1.0 MPa manométricos (30 a 145 psi). Los compuestos de caucho natural y SBR suelen curarse entre 142 °C y 155 °C bajo 0.4 a 0.6 MPa para evitar la reversión. Por el contrario, los perfiles de EPDM, NBR y silicona operan de 160 °C a 180 °C bajo 0.6 a 1.0 MPa de sobrepresión de vapor, aire caliente o nitrógeno.
¿Por qué los rodillos gruesos de caucho y los revestimientos de tanques requieren calentamiento escalonado y enfriamiento presurizado en un autoclave?
Los rodillos gruesos de caucho (recubrimiento de 25 a 80 mm) y los revestimientos de tanques requieren calentamiento escalonado porque el caucho tiene una baja difusividad térmica de ~0.11 mm²/s. Un calentamiento rápido en una sola etapa sobrecura la piel exterior antes de que la línea de unión al acero alcance la temperatura de vulcanización. Mantener una meseta intermedia por debajo de 110 °C equilibra el calor en el núcleo. Durante el enfriamiento, mantener de 0.5 a 0.7 MPa de sobrepresión de aire hasta que el núcleo baje de 85 °C impide que la humedad disuelta se vaporice formando ampollas.
¿Cuál es la finalidad de aplicar cinta de curado de nailon o cinta de algodón antes de la vulcanización en autoclave?
Envolver en espiral las mangueras y rodillos sin curar con cinta húmeda de curado de nailon ejerce una compactación mecánica radial a medida que la cinta se contrae térmicamente por encima de 110 °C. Esta fuerza radial expulsa el aire atrapado entre capas y compacta el caucho contra los tejidos de refuerzo textil o metálico. También evita el pandeo durante la ventana de baja viscosidad previa al curado y protege los compuestos de peróxido del contacto con el oxígeno disuelto o el condensado.
¿Se puede vulcanizar caucho EPDM curado con peróxido o silicona en un autoclave de vapor vivo directo?
Las extrusiones de EPDM curado con peróxido y de silicona sin envolver no deben curarse en vapor directo abierto ni en aire caliente. El agua condensada mancha la superficie y el oxígeno atmosférico inhibe la reticulación por radicales libres, dejando una piel pegajosa. En lugar de vapor directo, especifique un autoclave indirecto purgado con nitrógeno, o envuelva la pieza sobre mandril con múltiples capas de cinta barrera de nailon.
¿Con qué frecuencia debe sustituirse la junta inflable de silicona de la puerta en un autoclave de apertura rápida?
Sustituya las juntas de puerta de silicona infladas por vapor o aire cada 800 a 1,500 ciclos de lote durante el mantenimiento preventivo. Las juntas de fluorosilicona de alta resistencia al desgarro evitan las fugas durante la presurización.
¿Cómo se acopla una caldera de vapor o un acumulador de vapor a múltiples autoclaves de vulcanización de caucho?
Nunca dimensione una caldera de vapor central multiplicando simplemente el consumo estacionario de mantenimiento por el número de autoclaves. La rampa de arranque en frío consume mucho más vapor que la meseta de curado. Primero, escalone los tiempos de inicio de lote entre 35 y 45 minutos para que las válvulas principales de llenado de vapor de los recipientes a presión más grandes nunca se abran al mismo tiempo. Segundo, dimensione la caldera para cubrir la demanda pico de rampa de 30 minutos del recipiente a presión más grande (de 1,150 a 1,400 kg/h para un autoclave de Φ2.0 m × 6.0 m) más la carga estacionaria de mantenimiento (de 115 a 250 kg/h cada uno) de todos los demás recipientes a presión que operen en paralelo. Finalmente, si los programas de producción exigen rampas consecutivas de lotes, instale un acumulador de vapor de alta presión entre la caldera y el colector del autoclave. El acumulador absorberá el pico de vapor flash y evitará el arrastre de espuma en el agua de la caldera.
Referencias y fuentes
- U.S. Environmental Protection Agency (EPA). AP-42 Sección 4.12: Fabricación de productos de caucho — Rangos de temperatura y presión de curado en autoclave.
- American Society of Mechanical Engineers (ASME). Código ASME de calderas y recipientes a presión (BPVC) Sección VIII División 1: Reglas para la construcción de recipientes a presión (cierres de accionamiento rápido UG-35.2 y pruebas hidrostáticas UG-99).
- Comisión Europea. https://single-market-economy.ec.europa.eu/sectors/pressure-equipment-and-gas-appliances/pressure-equipment-sector/pressure-equipment-directive_en. Directiva de Equipos a Presión (PED) 2014/68/EU — Requisitos técnicos de seguridad para autoclaves y recipientes a presión.
- Spirax Sarco Engineering. Spirax Sarco Engineering. El vapor, fluido energético: tablas de calor latente de evaporación, capacidad calorífica específica y transferencia de calor por condensación.
- TLV International, Inc. Eliminación inicial de aire en autoclaves de vulcanización: ley de Dalton de las presiones parciales y mejora de la uniformidad térmica.
- Olmar S.A. “Autoclaves industriales de vulcanización de caucho: perfiles estándar de presión y temperatura de reticulación.”
- Maschinenbau Scholz GmbH & Co. KG. https://www.scholz-autoclaves.com/en/systems/vulcanisation-systems-tyre-recapping-autoclaves. Sistemas de vulcanización y autoclaves de recauchutado de neumáticos con sistema de puerta de cierre rápido tipo bayoneta Scholz.
- Bondtech Corporation. Autoclaves personalizados de vulcanización de caucho para mangueras industriales, rodillos, cubiertas de cables, revestimientos de tanques y recauchutado de neumáticos.
- Akarmak. “Métodos de purga en autoclaves de caucho y su efecto en la calidad del proceso.”
- Autotherm Equipments Pvt. Ltd. Especificaciones técnicas de autoclaves de vulcanización de caucho: espesor de pared de la envolvente, uniformidad y peso del recipiente a presión.
- Rubber-Mexico. Explicación del proceso de fabricación de mangueras sobre mandril: envoltura de nailon y vulcanización en autoclave de vapor.
- Consteril. https://consteril.com/common-autoclave-problems/. Problemas operativos comunes en autoclaves: sobrecarga de la cámara, obstrucción del flujo de vapor y ciclos incompletos.
- Eng-Tips Engineering Forums. https://www.eng-tips.com/threads/problem-in-epdm-based-rollers.455657/. Problema en rodillos de EPDM: meseta de precurado por debajo de 110 °C, envoltura a presión y control de autoclave de vapor frente a aire caliente.
- Oficina Europea de Patentes (EPO). “EP3565715B1: Sistema de vulcanización con acumulador pulmón de vapor para la recuperación de vapor de escape.”
Entradas relacionadas
Tendencia ahora