Contacte con Taiguo

Un sobrecalentador de caldera es un intercambiador de calor tubular que aporta energía térmica sensible al vapor saturado que sale del calderín de vapor. Elevar el vapor por encima de su punto de ebullición a presión constante elimina las gotas de agua arrastradas antes de la expansión en la turbina. Por el contrario, la guía de transferencia de calor por vapor de Spirax Sarco indica que los valores globales U en intercambiadores de envolvente y tubos caen de 500 W/(m²·°C) con vapor saturado a 100 W/(m²·°C) con vapor sobrecalentado.
Por tanto, especificar el sobrecalentamiento divide la generación industrial de vapor en dos campos operativos bien diferenciados. Las turbinas de generación eléctrica y los colectores largos de planta necesitan un margen de gas seco, mientras que los recipientes a presión con camisa transfieren el calor más rápido con vapor saturado seco. A continuación, nuestra Matriz de selección de sobrecalentamiento de tres límites relaciona la sequedad de expansión, las curvas de temperatura radiante-convectiva a carga parcial y los límites de oxidación de pared de tubo ASME para que los ingenieros fijen especificaciones precisas de caldera.
Por Candy · Actualizado en noviembre de 2026
¿Qué función cumple un sobrecalentador en una caldera de vapor industrial?
En una caldera industrial, un sobrecalentador es un equipo que calienta el vapor saturado hasta una temperatura superior a su temperatura de saturación a presión constante. El vapor seco sale del separador del calderín de vapor y entra en bucles de serpentín expuestos a los gases de combustión calientes. Eliminar la humedad en suspensión protege los equipos rotativos de alta velocidad y evita la acumulación de condensado en tuberías largas de distribución.
Cómo los serpentines del sobrecalentador convierten el vapor húmedo en vapor sobrecalentado seco
Dentro del calderín de vapor de la caldera, el agua y el vapor coexisten en el punto de saturación. Añadir calor a esa mezcla del calderín de vapor evapora más líquido y no eleva la temperatura del vapor. Para calentar aún más el vapor, los deflectores mecánicos y los secadores de chevrones separan primero la humedad arrastrada del vapor generado en el haz de tubos ascendentes.
Ese vapor entra después en un banco externo de tubos situado en el paso de gases de combustión. Los serpentines expuestos absorben calor de los gases de combustión calientes a través de la pared metálica hacia el flujo de gas monofásico. La niebla residual se evapora primero y la energía sensible adicional eleva los grados finales de sobrecalentamiento.
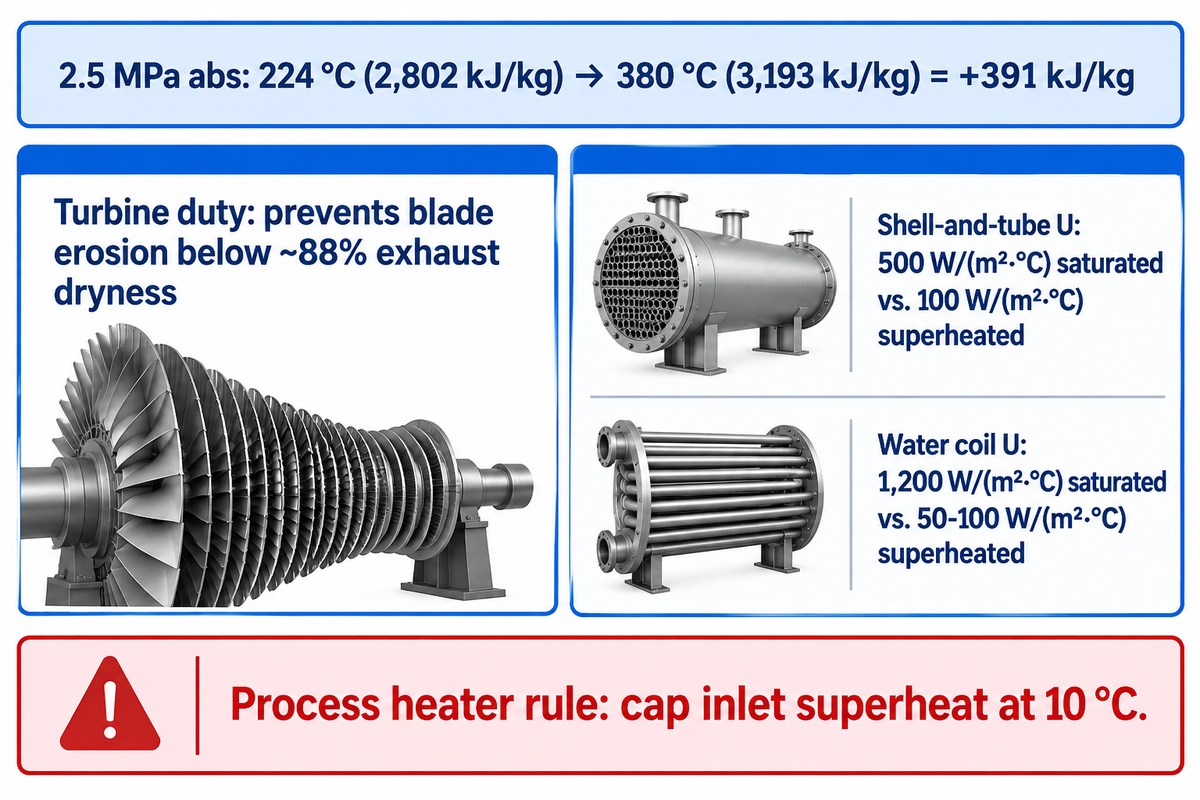
Ejemplo: Suponga que un colector de cogeneración opera a 2.5 MPa absolutos, donde la temperatura de saturación es de aproximadamente 224 °C y la entalpía de vapor saturado seco es de 2,802 kJ/kg. Calentar ese vapor hasta 380 °C produce 156 K de sobrecalentamiento y eleva la entalpía hasta aproximadamente 3,193 kJ/kg. Cada kilogramo de vapor transporta 391 kJ de energía sensible adicional antes de que comience la condensación.
Los primeros ingenieros ferroviarios resolvieron la condensación en los cilindros de las locomotoras de vapor instalando tubos en U tipo Schmidt en tubos de humos ampliados. Las máquinas de vapor alternativas necesitaban solo un sobrecalentamiento moderado para reducir la pérdida de calor en las lumbreras. Las centrales eléctricas y plantas de cogeneración modernas elevan aún más las presiones y temperaturas para accionar rotores axiales multietapa en sistemas de generación eléctrica de ciclo Rankine con turbina de vapor.
¿Cuándo debe una planta utilizar vapor sobrecalentado en lugar de vapor saturado?
Utilice vapor sobrecalentado para la generación eléctrica con turbina, el secado directo a alta temperatura y los tramos largos de tuberías; utilice vapor saturado seco para los calentadores indirectos. A medida que el vapor se expande en las etapas de la turbina, la presión y la entalpía descienden simultáneamente. Entrar en una turbina en estado de saturación provoca una condensación prematura, y el impacto de gotas a alta velocidad erosiona los álabes de baja presión cuando el título de sequedad de escape cae por debajo del 88% aproximadamente.
El calentamiento indirecto de procesos invierte ese criterio. El vapor al condensarse libera un elevado calor latente de forma instantánea a una temperatura de pared constante. El gas sobrecalentado se comporta como un aislante de gas seco hasta que se enfría hasta la saturación. Spirax Sarco señala que los valores U en serpentines horizontales en agua caen de 1,200 W/(m²⋅°C) con vapor saturado a 50-100 W/(m²⋅°C) con gas sobrecalentado. Su guía recomienda limitar el sobrecalentamiento en la entrada del calentador de proceso a 10 °C.
| Servicio de planta o configuración del serpentín | Límite 1 y 2: transferencia de calor o pendiente a carga parcial | Límite 3: valor U declarado o límite de aleación ASME | Dictamen de especificación de sobrecalentamiento |
|---|---|---|---|
| Turbina de vapor de cogeneración a contrapresión | Salto entálpico isentrópico en las etapas del rotor | Serpentines SA-213 T11/T22 hasta el límite de oxidación metálica de 552–580 °C | Recomendado (obligatorio para proteger los álabes) |
| Turbina de vapor de condensación de central | Ganancia de eficiencia del ciclo Rankine de alto vacío | Bucles finales SA-213 TP304H/TP347H hasta 704 °C (1300 °F) | Recomendado (alta temperatura de sobrecalentamiento) |
| Colector de vapor largo entre naves (>300 m) | Margen térmico sensible frente a pérdidas por radiación en línea | Acero al carbono SA-192/SA-210 por debajo de la grafitización a 427 °C (800 °F) | Adecuado (atemperar antes de consumidores indirectos) |
| Intercambiador de calor de proceso de envolvente y tubos | Penalización de enfriamiento de gas seco frente a condensación en película | 100 W/(m²·°C) sobrecalentado frente a 500 W/(m²·°C) saturado (Spirax Sarco) | No recomendado por encima de 10 °C de sobrecalentamiento |
| Serpentín de calentamiento horizontal sumergido en agua | Condensación en el interior del tubo hacia baño líquido | 50–100 W/(m²·°C) sobrecalentado frente a 1,200 W/(m²·°C) saturado (Spirax Sarco) | No recomendado (utilizar vapor saturado) |
| Calentador de serpentín de vapor a fuelóleo | Convección de aceite viscoso en el exterior de la pared del tubo | 20 W/(m²·°C) sobrecalentado frente a 150 W/(m²·°C) saturado; riesgo de coquización | No recomendado (riesgo de ensuciamiento local del aceite) |
| Panel sobrecalentador radiante | La temperatura de salida del vapor cae al subir la combustión | El alto flujo térmico radiante exige margen de aleación T22 o TP347H | Adecuado solo en combinación con banco convectivo |
| Banco sobrecalentador convectivo | La temperatura de salida del vapor sube al aumentar el caudal de gases | SA-210 o SA-213 T11/T22 detrás de tubos pantalla de pared de agua | Adecuado para calderas de carga base estable |
| Radiante-convectivo en serie con pulverización entre etapas | Las curvas de carga complementarias aplanan la temperatura de salida | La pulverización entre etapas mantiene el metal final bajo el límite de oxidación | Recomendado para plantas de cogeneración con ciclos de carga |
Comparación de sobrecalentadores radiantes, convectivos, de paneles tipo platen y de combustión independiente
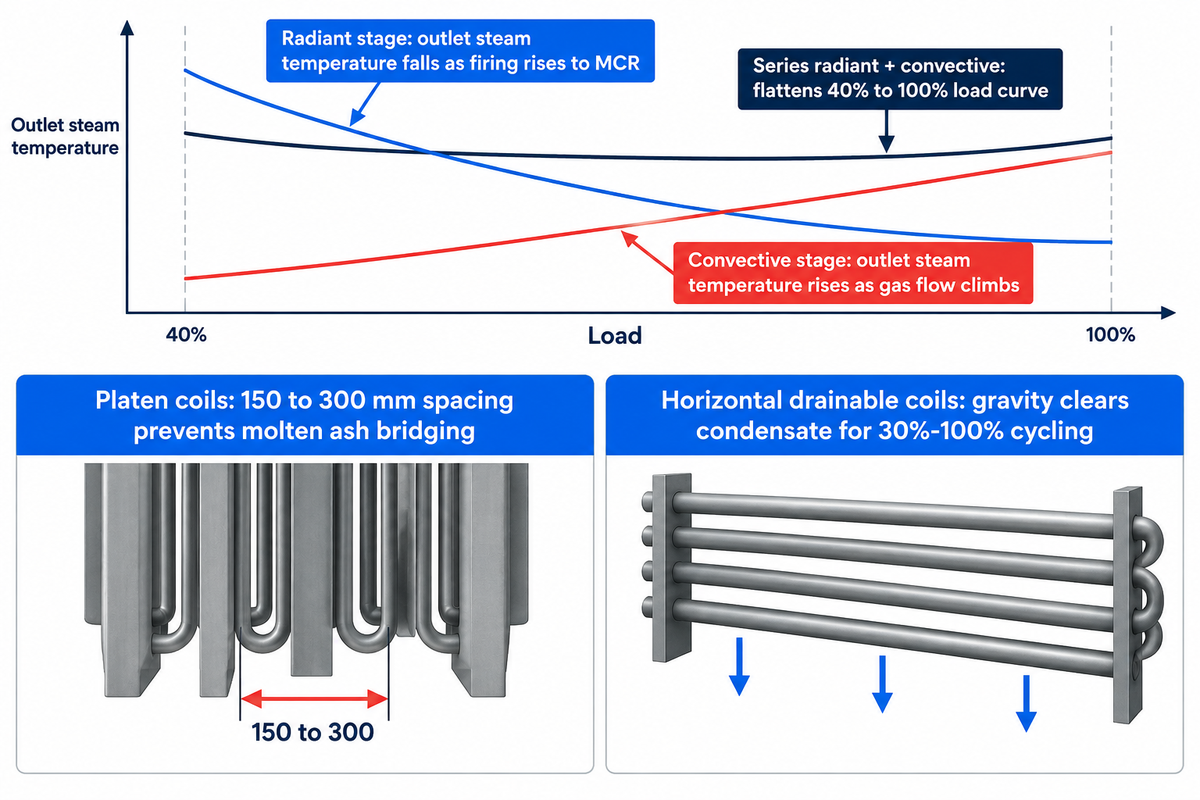
La combustión de la caldera aumenta desde la carga parcial hasta la plena carga MCR y la temperatura de salida del sobrecalentador radiante desciende, mientras que la temperatura de salida convectiva sube. Las calderas de vapor acuotubulares industriales combinan ambas etapas en serie para compensar sus pendientes de carga opuestas. La clasificación de patentes USPTO CPC F22G agrupa estos sobrecalentadores por método de calentamiento, construcción de tubos, control de temperatura y ubicación en el paso de humos.
Por qué los sobrecalentadores radiantes y convectivos presentan curvas de carga opuestas
Un sobrecalentador radiante queda expuesto directamente a la llama abierta de combustión o cuelga como paneles divisorios de paso ancho en el hogar de combustión. El flujo térmico radiante crece muy poco entre media carga y plena carga porque la temperatura de la llama aumenta muy poco. El caudal másico de vapor a través de los tubos aumenta de media carga a plena carga y el calor absorbido por kilogramo de vapor disminuye.
Los sobrecalentadores convectivos se sitúan detrás de los tubos pantalla del hogar de combustión de la caldera, donde la radiación directa de la llama queda apantallada. Tanto la velocidad como la temperatura de los gases de combustión aumentan al incrementarse la potencia del quemador. La transferencia de calor por convección crece más rápido que el caudal de vapor, y la temperatura de salida sin atemperación sube a plena carga.
Los sobrecalentadores de paneles tipo platen enlazan ambas zonas a la salida del hogar de combustión. Su amplio espaciamiento (150 a 300 mm) evita que la ceniza fundida forme puentes con combustibles difíciles, capta el calor semirradiante y minimiza el ensuciamiento. Los sobrecalentadores de combustión independiente utilizan un sistema de combustión separado fuera de la caldera principal. La combustión independiente ajusta con precisión la temperatura del vapor cuando fluctúa la carga de vapor principal.
Considere una planta de cogeneración de una fábrica de celulosa que opera al 40% de carga durante una rotura de banda en la máquina de papel. Un banco convectivo autónomo pierde una temperatura de vapor considerable cuando la turbina de contrapresión sigue necesitando vapor seco en la admisión. Combinar un panel radiante en la pared del hogar de combustión delante de los serpentines convectivos aplana esa caída de temperatura a carga parcial y reduce la demanda de agua de pulverización a plena combustión.
Serpentines de sobrecalentador verticales colgantes frente a horizontales drenables
La orientación de los tubos es crítica tanto para el soporte estructural como para la evacuación de condensados a alta temperatura. Las penetraciones refrigeradas del techo fuera de la corriente de gases se equipan con bucles verticales colgantes. El objetivo era eliminar las vigas de soporte dentro de la corriente de gases calientes. Sin embargo, las curvas de retorno inferiores en las calderas retienen condensado durante las paradas.
El agua atrapada en los bucles de vapor restringe el flujo de vapor durante los arranques rápidos. Primero debe completarse la evaporación de expulsión. Los serpentines horizontales se inclinan ligeramente hacia los colectores inferiores drenables para permitir que la gravedad evacúe el condensado antes del encendido. Los serpentines se drenan horizontalmente durante el enfriamiento si una planta cicla del 30% al 100% de carga o si la planta se detiene por completo. En servicio de carga base, las unidades de combustible sólido prefieren paneles colgantes que desprenden la ceniza.
Cómo integran las calderas acuotubulares los sobrecalentadores a lo largo del recorrido de gases de combustión
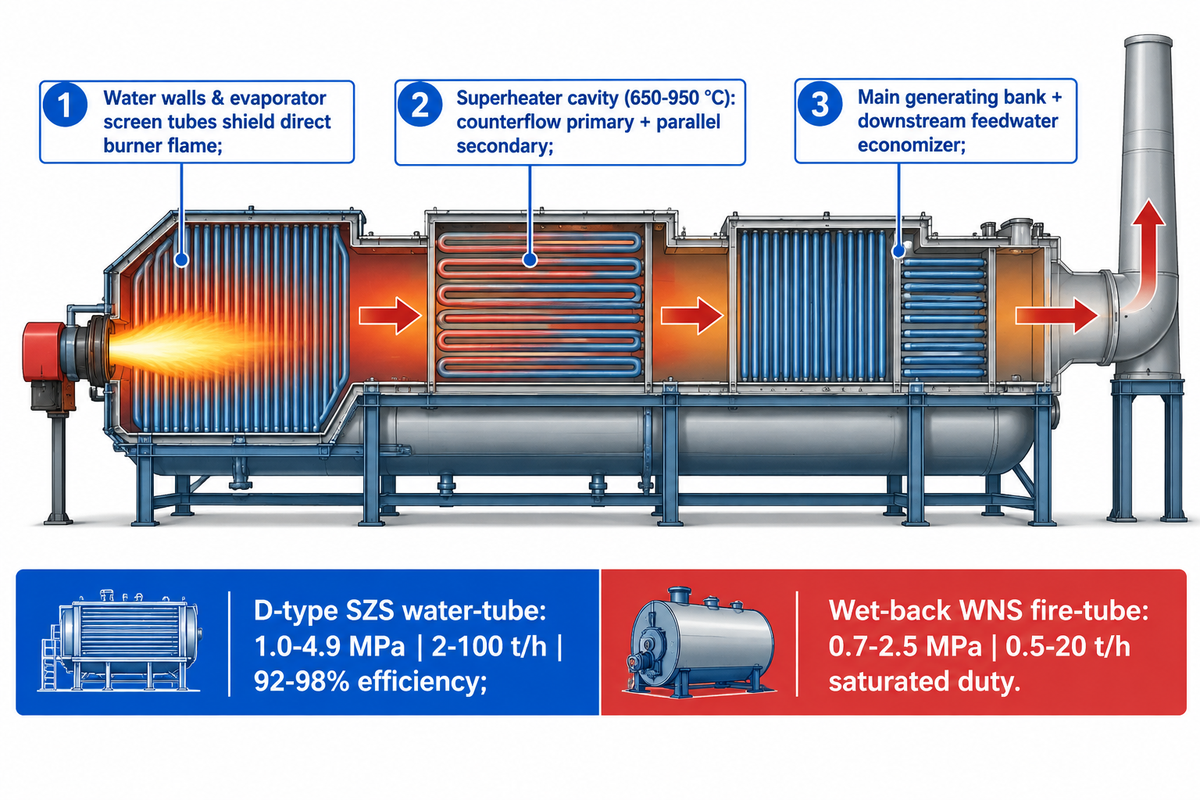
Esa zona proporciona gases de combustión suficientemente calientes (650–950 °C) para impulsar la transferencia de calor sin exponer los tubos de vapor seco al impacto directo de la llama del quemador.
Secuencia del recorrido de gases de combustión: pantalla del hogar de combustión, sobrecalentador, haz evaporador y economizador
Las paredes de agua absorben la mayor parte del calor radiante mientras el agua hierve y mantienen el metal de la pared a la temperatura de saturación. Unas pocas filas de tubos pantalla del evaporador reducen la velocidad del gas y lo dirigen hacia la cavidad del sobrecalentador. Detrás del sobrecalentador, el gas más frío atraviesa el haz evaporador principal y entra finalmente en los serpentines de recuperación de calor del agua de alimentación del economizador de caldera aguas abajo.
Los proyectistas también secuencian la dirección del flujo de vapor respecto a los gases de combustión para proteger el metal caliente. El contracorriente puro maximiza la diferencia media logarítmica de temperaturas, tal como se deduce en las ecuaciones de intercambiadores de calor a contracorriente del MIT. Sin embargo, el contracorriente puro sitúa la salida del tramo de vapor más caliente en la fila de gases más calientes. Dividir los serpentines en una etapa primaria a contracorriente y una etapa secundaria en equicorriente limita la temperatura pico del metal en la cresta del tubo.
Por qué las calderas acuotubulares tipo D y de dos calderines dominan el servicio de alto sobrecalentamiento
Las calderas pirotubulares de envolvente almacenan grandes volúmenes de agua dentro de una envolvente cilíndrica limitada por las reglas de tensión de la placa tubular plana, por lo que instalar serpentines de alta temperatura en una cámara de retorno húmedo conlleva el riesgo de sobrecalentar los extremos de los tubos. Las calderas acuotubulares SZS tipo D suministradas por Taiguo Boiler cubren el rango de presión de 1.0 a 4.9 MPa, mientras que las calderas pirotubulares WNS de retorno húmedo cubren el rango de 0.5 a 20 t/h a una presión de 0.7 a 2.5 MPa.
Con una eficiencia térmica del 92–98%, los módulos SZS compactos estándar entregan 2–50 t/h, mientras que las unidades diseñadas a medida amplían ese rango de 2 a 100 t/h. Las configuraciones SZS de alta presión de 2.45 a 4.9 MPa sitúan los módulos sobrecalentadores detrás de los tubos pantalla de salida del hogar de combustión en D.
¿Qué materiales se utilizan para los tubos del sobrecalentador? Niveles de aleación ASME
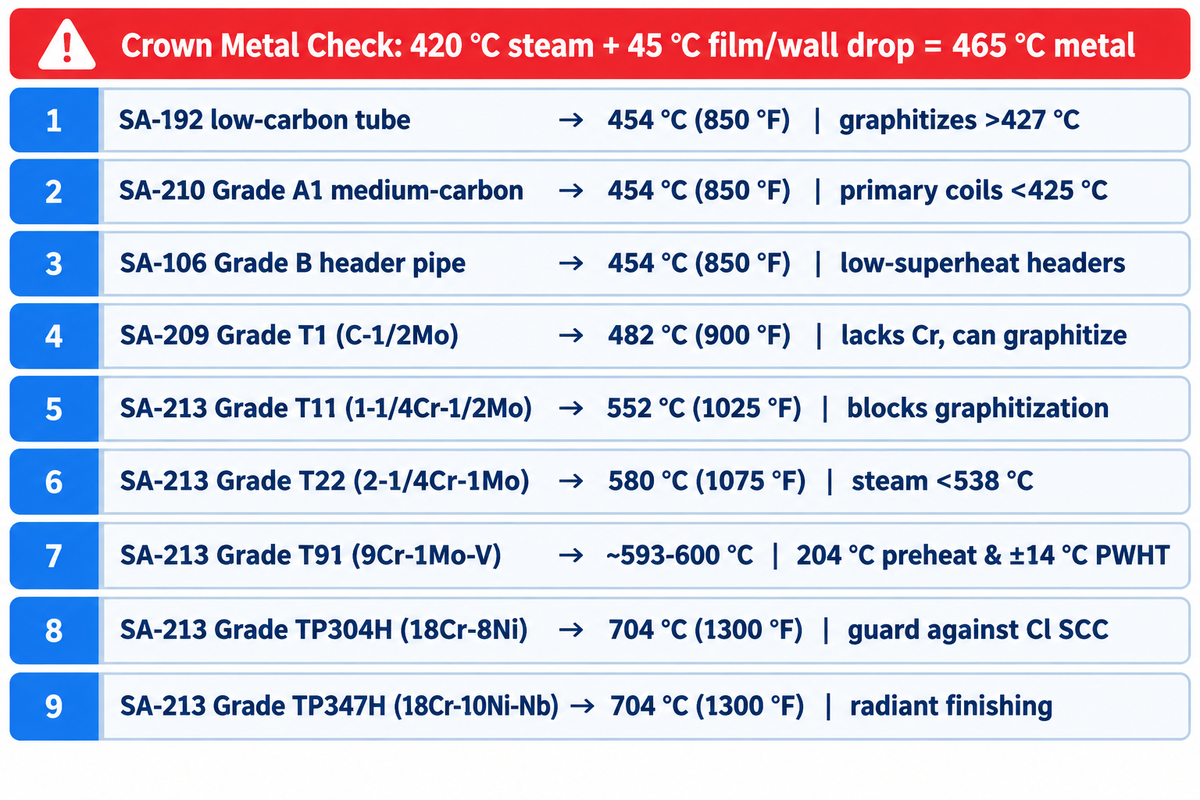
Los materiales para tubos de sobrecalentador avanzan desde el acero al carbono ASME SA-192 y SA-210 hasta límites de oxidación de 454 °C (850 °F), pasando a aleaciones de cromo-molibdeno y aceros inoxidables. Los grados SA-213 T11 y T22 soportan temperaturas de metal de 552–580 °C (1025–1075 °F), mientras que los austeníticos TP304H y TP347H alcanzan 704 °C (1300 °F). Los ingenieros seleccionan siempre las aleaciones utilizando la temperatura pico del metal en la cara expuesta al fuego en lugar de la temperatura nominal del vapor en el colector.
Por qué la resistencia de película del vapor monofásico eleva el metal del tubo 30–60 °C por encima de la temperatura del vapor
Los tubos de pared de agua del evaporador cuentan con ebullición nucleada en su interior, lo que mantiene el metal interno a pocos grados de la temperatura del agua. Por el contrario, en un elemento sobrecalentador, el vapor monofásico presenta una conductancia de película mucho menor. El calor de los gases a 800 °C debe atravesar una capa límite mucho más gruesa para llegar al núcleo del vapor, por lo que el lado de gases de la pared presenta un salto térmico mucho mayor. Consulte nuestra guía de ingeniería sobre coeficiente de transferencia de calor por convección y resistencia térmica de pared en serie para ver una explicación de este caso.
Aplicar una verificación del margen de temperatura de pared por película de vapor evita el fallo prematuro de la aleación. Datos supuestos: una caldera industrial tiene como objetivo vapor de salida a 420 °C mientras el flujo térmico local genera una caída radial de 45 °C a través de la película de vapor y la pared. El metal de la cresta expuesta al fuego alcanza 465 °C, empujando al acero al carbono común más allá de su límite de grafitización de 427 °C (800 °F), aunque el vapor de salida marque 420 °C.
“La adición de aproximadamente 1/2% de cromo como elemento de aleación en los aceros evitará la transformación del carburo de hierro en grafito. Así, los materiales T-2, T-11 y T-22 con 1/2%, 1-1/4% y 2-1/4% de cromo no se grafitizarán.”
Escala metalúrgica de tubos ASME: acero al carbono, Cr-Mo (T11/T22/T91) e inoxidable (TP304H/TP347H)
Los datos metalúrgicos del Dr. French confirman que alear el acero con al menos 1/2% de cromo estabiliza los carburos y detiene la fragilización por grafito en la zona soldada. Los aceros ferríticos 1-1/4Cr, 1/2Mo (SA-213 T11) y 2-1/4Cr, 1Mo (SA-213 T22) conforman la mayoría de los tubos de sobrecalentadores industriales de media presión. El acero ferrítico mejorado frente a la fluencia SA-213 T91 (9Cr, 1Mo, V) reduce casi a la mitad el espesor de pared de los colectores pesados por encima de 540 °C. Sin embargo, el T91 exige un precalentamiento estricto a 204 °C (400 °F) y una precisión de tratamiento térmico post-soldadura de ±14 °C (±25 °F).
Para temperaturas finales de vapor inferiores a 538 °C (1000 °F), especificar T22 en lugar de T91 evita soldaduras frágiles de reparación en campo. Cuando el metal de la cresta supera 580 °C en T22 o rebasa aproximadamente 600 °C en bucles SA-213 T91, los proyectistas pasan a grados austeníticos 18Cr, 8Ni TP304H o TP347H. Toda soldadura de metales disímiles (DMW) entre ferrítico y austenítico utiliza metal de aportación de base níquel (ERNiCr-3) situado en zonas de menor flujo térmico para limitar la fatiga por dilatación térmica.
| Grado de material ASME | Química nominal de la aleación | Límite de oxidación a 25–30 años | Límite microestructural y de soldadura clave |
|---|---|---|---|
| Tubo de caldera SA-192 | Acero calmado de bajo carbono | 454 °C (850 °F) | La esferoidización y la grafitización comienzan por encima de 427 °C (800 °F) |
| SA-210 Grado A1 | Acero de caldera de medio carbono | 454 °C (850 °F) | Usado en serpentines primarios de baja temperatura con metal bajo 425 °C |
| SA-106 Grado B | Tubería de colector de acero al carbono | 454 °C (850 °F) | Limitado a colectores de entrada saturados y colectores de bajo sobrecalentamiento |
| SA-209 Grado T1 | Acero ferrítico al carbono–1/2Mo | 482 °C (900 °F) | Carece de cromo; sigue siendo susceptible a la grafitización de carburos a largo plazo |
| SA-213 Grado T11 | Aleación ferrítica 1-1/4Cr–1/2Mo | 552 °C (1025 °F) | 1/2%+ Cr bloquea la grafitización; aleación industrial estándar primaria/secundaria |
| SA-213 Grado T22 | Aleación ferrítica 2-1/4Cr–1Mo | 580 °C (1075 °F) | Mayor resistencia a rotura por fluencia hasta ~538 °C de vapor sin la complejidad de soldadura del T91 |
| SA-213 Grado T91 | Acero mejorado frente a fluencia 9Cr–1Mo–V | Servicio a ~593–600 °C | Exige precalentamiento a 204 °C (400 °F) y PWHT de ±14 °C (±25 °F); óxido interno sobre ~600 °C |
| SA-213 Grado TP304H | Austenítico de alto carbono 18Cr–8Ni | 704 °C (1300 °F) | Alta dilatación térmica; proteger frente a fisuración por cloruros en vapor húmedo |
| SA-213 Grado TP347H | Austenítico estabilizado 18Cr–10Ni–Nb | 704 °C (1300 °F) | Resiste la sensibilización intergranular en bucles finales radiantes severos |
Control de temperatura del vapor, atemperadores de pulverización y pureza del agua
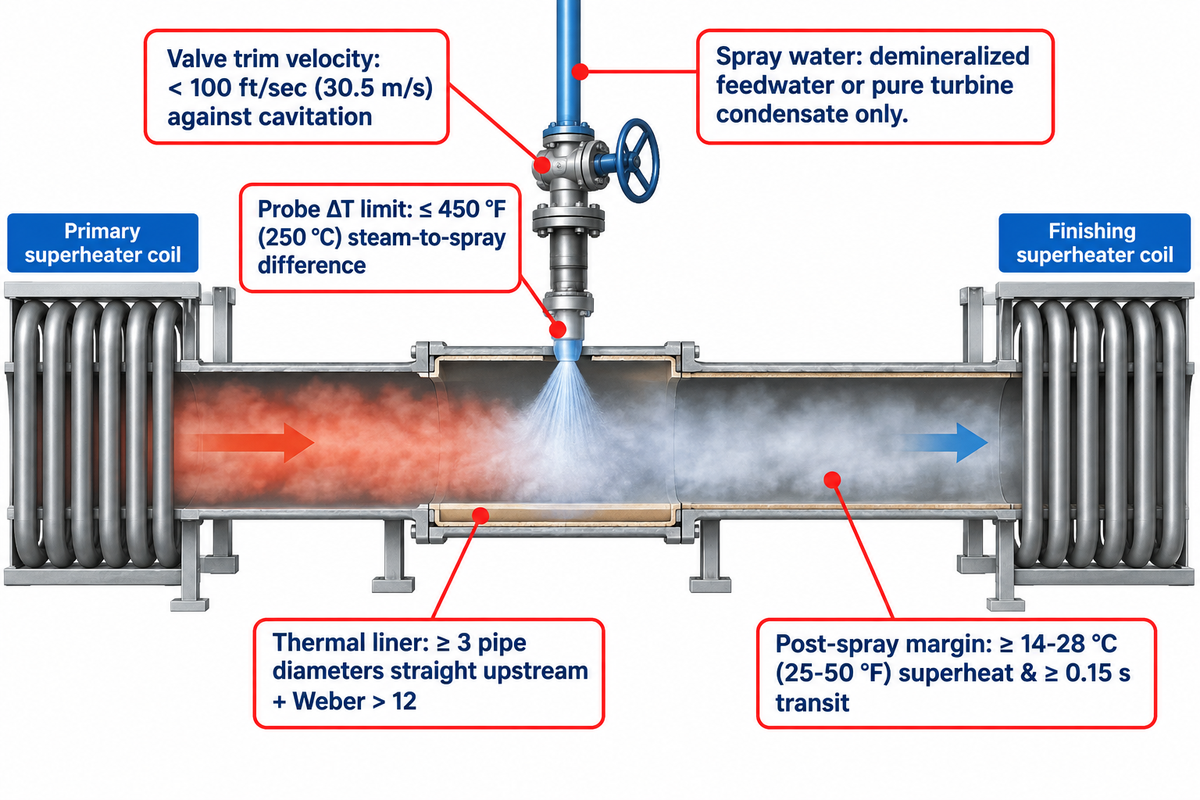
Los atemperadores de pulverización de contacto directo entre etapas mantienen la temperatura final de salida del vapor dentro de ±3–5 °C atomizando agua desmineralizada de alta pureza entre los bancos sobrecalentadores primario y final. Situar la estación de pulverización entre las etapas de serpentines permite que el banco final aguas abajo evapore la niebla residual y equilibre las temperaturas metálicas entre tubos.
¿Cuál es la diferencia entre un atemperador entre etapas y un desobrecalentador aguas abajo?
Un atemperador entre etapas protege la metalurgia del sobrecalentador final dentro del circuito de la caldera, mientras que una estación reductora de presión y desobrecalentadora (PRDS) aguas abajo acondiciona el vapor de exportación para los consumidores de planta de baja presión. En el glosario USPTO F22G, un atemperador enfría el vapor sobrecalentado mediante contacto directo con agua o mediante un intercambiador de calor indirecto en el calderín de vapor.
El diseño de la boquilla de pulverización determina la durabilidad del conjunto de pulverización durante los ciclos térmicos. Como se indica en la guía de diseño de desobrecalentadores HRSG de POWER Magazine, los atemperadores de sonda multiboquilla no deben proyectarse con una diferencia de temperatura entre vapor y agua de pulverización superior a 450 °F (250 °C). Mantenga la velocidad a través del interno de la válvula de control por debajo de 100 ft/sec (30.5 m/s) para evitar la erosión por cavitación. Instale una camisa térmica protectora con al menos 3 diámetros de tubería de tramo recto aguas arriba, y diseñe la atomización de gotas para que el número de Weber se mantenga por encima de 12.
Pureza del agua de pulverización y margen mínimo de sobrecalentamiento tras la inyección
Cada microgramo de sólidos disueltos inyectado a través de una boquilla de pulverización de contacto directo pasa directamente al circuito de vapor seco, sin pasar por la separación del calderín de vapor. El agua de aportación descalcificada que contiene sales de sodio o sílice se deposita en las curvas finales y forma ampollas de incrustación aislante. El agua de pulverización de contacto directo debe ser condensado puro de turbina o agua de alimentación desmineralizada.
Las caídas rápidas de carga también provocan problemas de exceso de pulverización. Los lazos de control deben mantener al menos 14–28 °C (25–50 °F) de sobrecalentamiento inmediatamente después de la zona de pulverización. La tubería de transferencia necesita además al menos 0.15 segundos de tiempo de tránsito antes del colector del sobrecalentador final. La lógica predictiva de bloqueo que impide la inyección por pulverización cuando el vapor de entrada al serpentín final se acerca a la saturación se describe en detalle en la patente estadounidense US8904972B2.
Los atemperadores de superficie indirectos superan las limitaciones de pureza del agua en plantas que carecen de condensado pulido. En lugar de inyectar agua en el vapor, el vapor del sobrecalentador primario pasa por un haz tubular sumergido en el agua más fría del calderín de vapor de la caldera. El agua del calderín de vapor absorbe el exceso de calor sensible a través de la pared del tubo. De este modo no se contamina la línea principal de vapor.
Reglas de dimensionamiento del sobrecalentador: pérdida de carga, velocidad másica y válvulas de seguridad
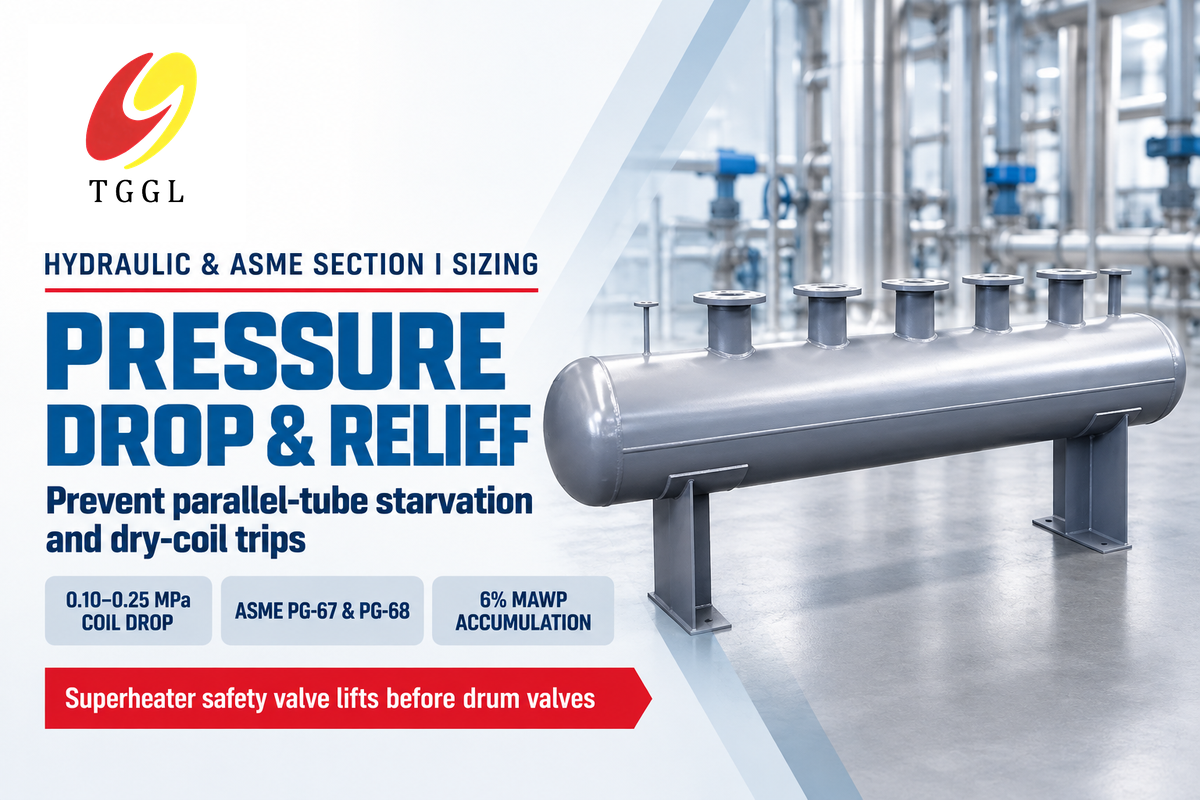
Un sobrecalentador industrial correctamente dimensionado emplea caídas de presión deliberadas de vapor a plena carga (por ejemplo, 0.10-0.25 MPa en serpentines de media presión) para lograr una distribución uniforme del caudal. Además, la válvula de seguridad de salida de un sobrecalentador se tara para abrir antes que la válvula de seguridad del calderín de vapor. Ambos principios ayudan a asegurar un flujo turbulento de refrigeración a través de cada circuito en paralelo.
Por qué una caída de presión deliberada en el serpentín evita la falta de caudal en tubos paralelos
Los equipos de compras solicitan en ocasiones reducir la caída de presión del sobrecalentador por debajo de 0.03 MPa para ahorrar potencia en la bomba de agua de alimentación. Las bajas caídas de presión reducen la velocidad másica del vapor dentro de los tubos y hacen que los colectores dejen sin caudal suficiente a los circuitos exteriores. Los bucles con falta de caudal se sobrecalientan mientras que los colectores de salida mezclados siguen indicando una temperatura media de vapor normal.
La presión máxima de trabajo admisible (MAWP) del calderín de vapor de la caldera queda determinada por la presión de admisión de la turbina, más las pérdidas de carga en líneas, válvulas de retención y la caída de presión del serpentín a plena carga.
El equilibrio de vapor entre bucles también puede verse afectado por la geometría de entrada de la tobera de alimentación. Los colectores con entrada por un extremo crean diferencias de presión dinámica que provocan una sobrealimentación de los tubos aguas abajo mientras los tubos cercanos a la entrada reciben menos caudal. Para un amplio rango de modulación de la caldera, es preferible especificar colectores con entrada radial o doble entrada simétrica.
Secuencia de válvulas de seguridad según ASME Sección I: protección de serpentines durante el rechazo de carga
La Sección I del Código ASME de Calderas y Recipientes a Presión Edición 2025 regula las calderas de potencia que operan por encima de 15 psig. Las reglas de sobrepresión de los párrafos PG-67 y PG-68 exigen válvulas de seguridad de resorte de acción directa con sello V y prohíben los discos de ruptura. La acumulación total de presión durante la descarga no puede superar el 6% por encima de la MAWP.
Si se dispara una turbina aguas abajo, las válvulas principales de cierre de vapor se cerrarán de golpe mientras los pasos de gases del hogar de combustión siguen calientes. Si las válvulas de seguridad del calderín de vapor abren primero, todo el vapor generado se evacuará desde el calderín de vapor y dejará sin caudal al sobrecalentador. Ajustar la válvula de seguridad del sobrecalentador por debajo de la válvula más baja del calderín de vapor proporcionará un flujo de alivio y refrigeración a través de los serpentines.
Prevención de fallos en tubos de sobrecalentador: arranque, arrastre y fluencia
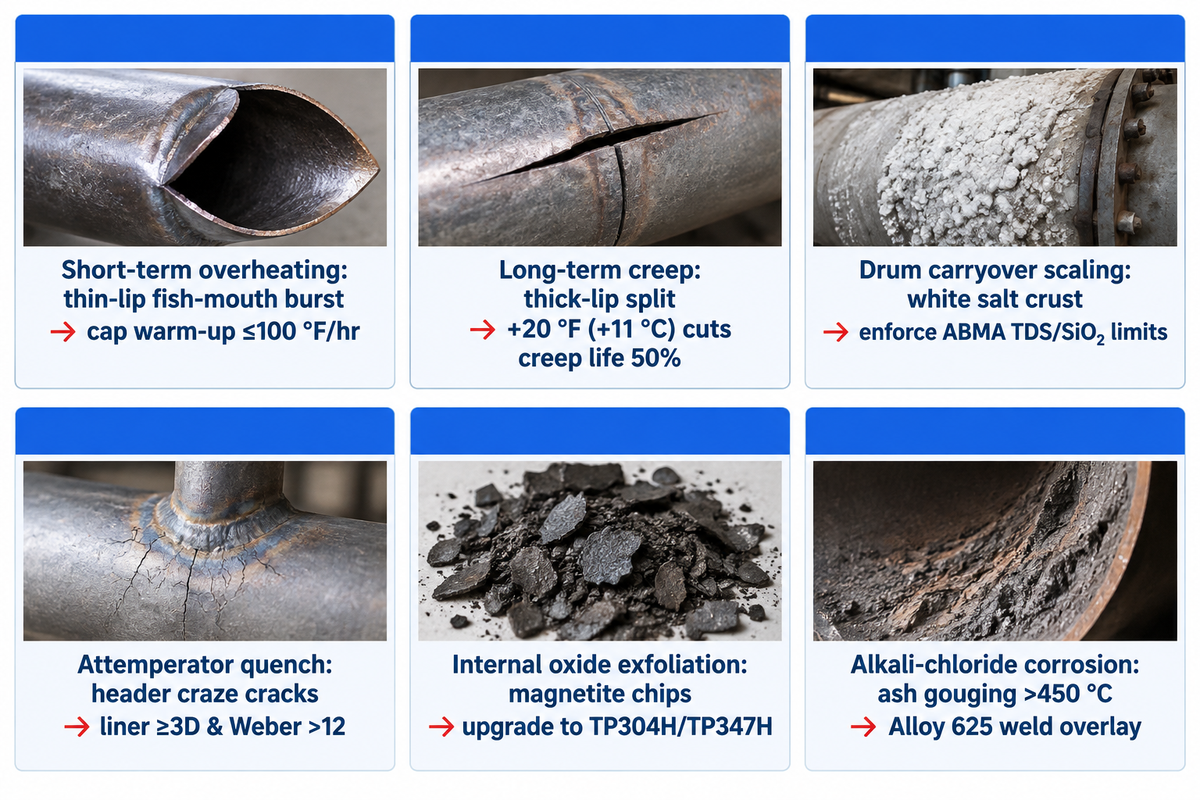
Prevenir los reventones de tubos exige limitar el calentamiento del agua en calderas frías a 100 °F/hr (55.6 °C/hr) y mantener los sólidos del calderín de vapor por debajo de los límites de presión ABMA. Los operadores también deben evitar desviaciones de temperatura del metal de 10 a 20 °C por cortocircuitos en los deflectores de gases. La mayoría de las roturas en planta se deben a encendidos en seco durante el arranque o al arrastre de depósitos, y no al acero de fábrica.
Límites de combustión en arranque en frío y protección de refrigeración por válvula de venteo
Durante un encendido en frío, los quemadores aportan fuego al hogar de combustión antes de que hierva el agua de la caldera y antes de que se abra la exportación principal de vapor. Hasta que comienza la producción de vapor, las superficies de calentamiento del sobrecalentador no reciben ningún flujo interno de refrigeración. La guía de arranque y purga de la caldera del National Board limita el calentamiento del agua de caldera fría a 100 °F por hora.
Los operadores abren el venteo de arranque en la salida del sobrecalentador antes del encendido y mantienen abiertos los venteos de aire del calderín de vapor por debajo de 5 psig. Los quemadores permanecen en enclavamiento de fuego bajo hasta que las temperaturas de los gases son seguras y un flujo constante de vapor refrigera cada bucle.
Una lanza de soplador de hollín que inyecta vapor a 1.5-2.5 MPa mezclado con condensado de línea erosiona y perfora los tubos. Instalar escudos de erosión sacrificables semicilíndricos en las dos primeras filas de tubos de cada pasillo detiene el corte por vapor.
“Un pequeño aumento de temperatura puede no parecer importante, pero una variación de 20-deg-F en la temperatura del metal del tubo puede reducir la vida útil restante en un 50%!”
Diagnóstico de sobrecalentamiento a corto plazo, fluencia a largo plazo, incrustaciones por arrastre y corrosión alcalina
La geometría de la fractura permite determinar de inmediato el modo de fallo. El sobrecalentamiento a corto plazo produce roturas en “boca de pez” con bordes finos. La fluencia a largo plazo por un sobrecalentamiento crónico de 11–20 °C produce fisuras axiales de bordes gruesos, cascarilla externa tipo piel de caimán y desprendimiento interno de óxido de magnetita.
Los depósitos por arrastre se concentran en las curvas de entrada primarias, donde la espuma húmeda del calderín de vapor se evapora formando costras blancas de sal. Reeves, en el National Board Bulletin, señala que los límites de agua del calderín de vapor según ABMA comienzan en 3,500 ppm de TDS y 150 ppm de SiO₂ para calderas de 0–300 psig. Esos límites se restringen a 2,500 ppm de TDS y 40 ppm de SiO₂ a 451–600 psig, y llegan a 625 ppm de TDS con 8 ppm de SiO₂ a 901–1,000 psig. Los combustibles de biomasa con alto contenido en cloro se combinan con sales alcalinas para formar una fase fundida por encima de 450–480 °C de temperatura de vapor y requieren un amplio espaciamiento de paneles platen.
| Mecanismo de fallo | Señal en la inspección del tubo | Disparador operativo principal | Control preventivo de ingeniería |
|---|---|---|---|
| Sobrecalentamiento a corto plazo | Rotura ancha de labio fino en “boca de pez”; granos alargados | Combustión en seco en arranque rápido en frío o tapón de condensado | Limitar calentamiento ≤100 °F/hr; abrir venteo de arranque; colectores drenables |
| Rotura por fluencia a largo plazo | Fisura longitudinal de labio grueso; cavidades de fluencia; hinchamiento del diámetro exterior | +20 °F (+11 °C) de sobretemperatura del metal reduce la vida a fluencia un 50% (CCJ) | Sellar deflectores de paso de gases; medir espesor de óxido interno por ultrasonidos |
| Incrustación por arrastre del calderín de vapor | Costra blanca de sodio/sílice en curvas primarias; ampollas | Nivel alto del calderín de vapor, separador dañado o exceso de TDS/SiO₂ | Cumplir límites ABMA de TDS/sílice; purga de la caldera continua automatizada |
| Choque térmico del atemperador | Fisuración circunferencial en malla en colector o camisa | Fuga en válvula de pulverización, ΔT >450 °F en sonda o <14 °C de sobrecalentamiento | Camisa térmica ≥3D de tramo recto; We >12; bloqueo por bajo sobrecalentamiento |
| Exfoliación de óxido interno | Escamas desprendidas de magnetita/espinela que bloquean las curvas inferiores | T22/T91 operados cerca del límite superior de oxidación del código | Actualizar bucles finales a TP304H/TP347H; inspeccionar curvas con boroscopio |
| Corrosión por cenizas de cloruros alcalinos | Desgaste de pared lado fuego bajo depósitos salinos pegajosos | Paja rica en cloro, residuos de madera o combustibles RDF con vapor >450 °C | Limitar temperatura de vapor o coextruir/recargar por soldadura Alloy 625 |
Especificación de un sobrecalentador de caldera industrial: alternativas y lista de verificación RFQ
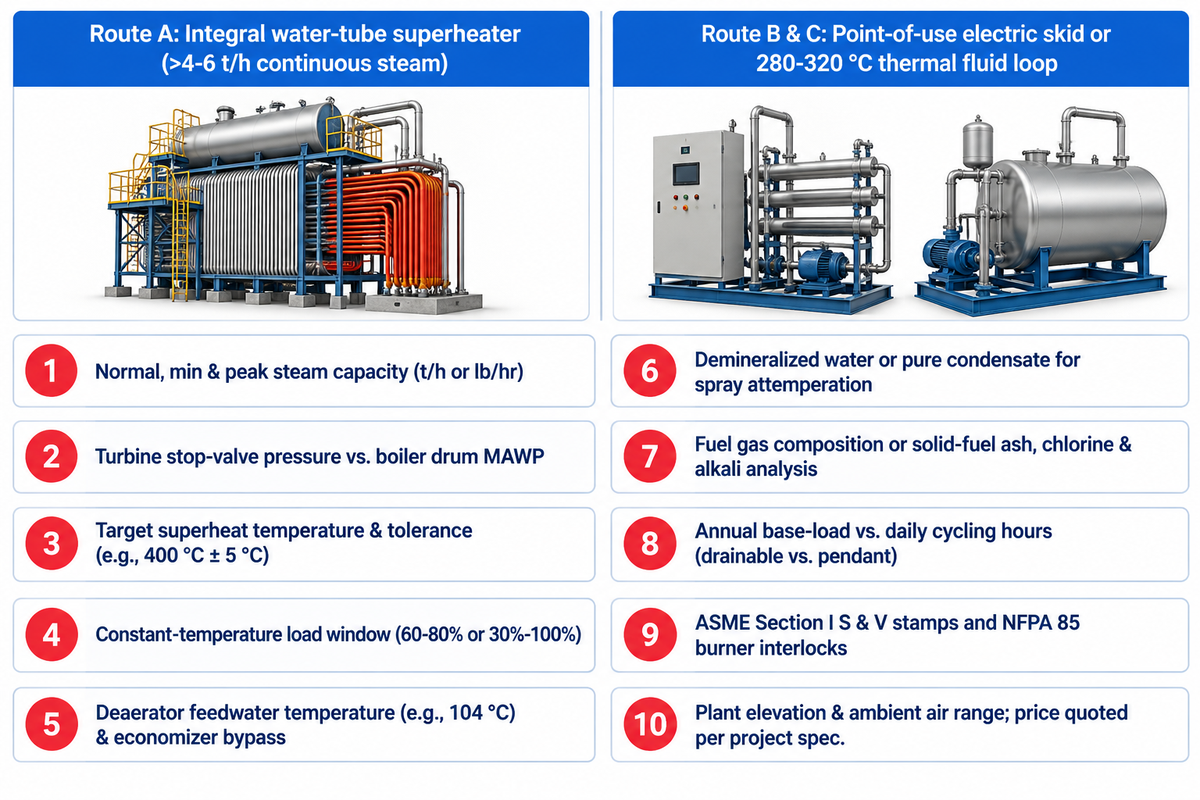
El dimensionamiento correcto de un sobrecalentador requiere la presión en el punto de entrega, la temperatura de salida del vapor, la ventana de carga de control, la temperatura de entrada del agua de alimentación, la fuente de agua de pulverización y el combustible. Omitir la temperatura de entrada del agua de alimentación en una consulta genera un sobrecoste imprevisto. Un agua de alimentación más fría obliga a quemar más combustible, lo que eleva la temperatura de salida convectiva.
Sobrecalentador integral de caldera frente a sobrecalentador eléctrico autónomo frente a calentador de aceite térmico
Un sobrecalentador integral de gases de combustión dentro de una caldera acuotubular ofrece el menor coste energético siempre que la demanda continua de vapor supere las 4–6 t/h. Sin embargo, si la mayor parte de una fábrica utiliza vapor de calentamiento saturado y un pequeño reactor requiere 200 kg/h de vapor a 350 °C, un módulo sobrecalentador eléctrico de vapor instalado en el punto de consumo evita operar la sala de calderas central a mayor presión.
Si un proceso solo necesita calentamiento sensible indirecto entre 280 y 320 °C y no existe generación eléctrica con turbina, sobrecalentar el vapor no resulta económico. Los circuitos de aceite en fase líquida a baja presión eliminan el tratamiento de alta presión del calderín de vapor y la atemperación. Se presenta una comparación detallada cuando se comparan las calderas de vapor de alta presión con los calentadores de aceite térmico.
Lista de verificación técnica RFQ de 10 puntos para calderas acuotubulares con sobrecalentador
Incluya estos 10 parámetros en la hoja de datos RFQ de su caldera con sobrecalentador
- Indique la capacidad nominal de evaporación de vapor normal, mínima continua y pico en t/h o lb/hr.
- Especifique la presión de entrada en la válvula de cierre de la turbina por separado de la MAWP del calderín de vapor para contemplar la caída de presión del serpentín.
- Defina la temperatura objetivo de sobrecalentamiento y la tolerancia de control (por ejemplo, 400 °C ± 5 °C) en la válvula del colector de salida.
- Registre la ventana de carga de temperatura constante (por ejemplo, 60–80% de carga continua o ciclos del 30% al 100%) en la que la temperatura debe mantenerse estable.
- Indique la temperatura de entrada del agua de alimentación desde el desgasificador (por ejemplo, 104 °C) y señale cualquier operación con bypass del economizador.
- Confirme la disponibilidad de agua desmineralizada o condensado de turbina pulido para la pulverización del atemperador de contacto directo.
- Adjunte la composición completa del gas combustible o el análisis inmediato y elemental de cenizas del combustible sólido, incluyendo cloro y metales alcalinos.
- Indique las horas anuales continuas a carga base frente a la operación diaria por turnos para que los ingenieros elijan entre serpentines horizontales drenables y serpentines colgantes.
- Enumere los sellos de código y el cumplimiento de seguridad de combustión requeridos, incluidos los sellos “S” y “V” de ASME Sección I, los enclavamientos de quemador NFPA 85 o el registro local.
- Incluya la altitud de la planta y el rango de temperatura del aire ambiente para dimensionar el ventilador de tiro forzado; el precio del equipo y el plazo de fabricación se cotizan según la especificación del proyecto.
Fundada en 1976, las instalaciones de fabricación y ensayo de recipientes a presión de Grado A de Taiguo Boiler abarcan 60,000 m² y exportan sistemas de vapor acuotubulares diseñados a medida a más de 100 países. Nuestros ingenieros térmicos modelizan conjuntamente la radiación del hogar de combustión, la atemperación entre etapas y los márgenes de pared de tubo SA-213 antes de emitir los planos de disposición general.
Preguntas frecuentes sobre sobrecalentadores de calderas
¿Añadir un sobrecalentador aumenta la eficiencia térmica global de la caldera?
La incorporación de un sobrecalentador aumenta principalmente la eficiencia del ciclo de turbina de vapor Rankine aguas abajo y la producción eléctrica por tonelada de vapor, en lugar de la eficiencia aislada de combustible a vapor de la caldera. Dentro del límite de la caldera, la temperatura final de los gases en la chimenea a la salida del economizador de cola o del precalentador de aire es la que determina la eficiencia de combustible. Absorber calor de los gases en el paso intermedio simplemente desplaza la carga térmica de la evaporación al sobrecalentamiento.
¿Se puede instalar un sobrecalentador en una caldera de vapor saturado existente?
Las calderas acuotubulares con cavidades accesibles en el paso de gases pueden admitir un serpentín de adaptación una vez que la temperatura de los gases de combustión, el arrastre del separador del calderín de vapor, los límites de aleación de las tuberías y la secuencia de válvulas de seguridad PG-67/PG-68 superan las verificaciones de ingeniería. Las calderas pirotubulares compactas de tres pasos no disponen de holgura segura en la zona de gases para adaptaciones de alto sobrecalentamiento. Esas plantas suelen instalar un sobrecalentador externo de combustión independiente o eléctrico.
¿Cuál es la diferencia entre un sobrecalentador de caldera y un recalentador?
El sobrecalentador recibe vapor saturado directamente del calderín de vapor de la caldera y lo calienta para la admisión de la turbina de alta presión. Un recalentador recoge el vapor de escape de presión intermedia parcialmente expandido que retorna del cilindro de alta presión de la turbina y calienta ese vapor de menor presión antes de admitirlo en las etapas posteriores de la turbina. Las centrales eléctricas de servicio público combinan ambos serpentines, mientras que las calderas industriales de cogeneración utilizan normalmente solo sobrecalentadores.
¿Qué velocidad de vapor es habitual dentro de los tubos de un sobrecalentador industrial?
Los tubos de los sobrecalentadores convectivos industriales operan generalmente en el rango de 15 a 30 m/s de velocidad lineal del vapor y de 200 a 600 kg/(m²·s) de velocidad másica. Ese régimen de flujo turbulento refrigera los tubos adecuadamente dentro de las limitaciones de pérdida de carga del serpentín.
¿Cómo inspeccionan los ingenieros los serpentines del sobrecalentador durante las paradas programadas de la caldera?
Las inspecciones de parada constan de cinco revisiones clave para identificar daños antes de que se produzcan fallos imprevistos en los tubos. Los inspectores revisan primero las filas colgantes y horizontales en busca de tubos arqueados, orejetas de soporte cedidas, holguras en los deflectores de gases y erosión por corte de vapor de los sopladores de hollín. A continuación, se miden los diámetros exteriores de los tubos con micrómetros para comprobar la fluencia diametral y compararla con la línea base de puesta en marcha. El espesor de pared interna restante y el espesor de la capa de óxido en los bucles finales más calientes se miden con sondas ultrasónicas para determinar la vida útil restante frente a la fluencia. Se introducen boroscopios a través de los tapones del colector para revisar las curvas inferiores en busca de costras de sal, magnetita y otros materiales de arrastre. Por último, se realizan ensayos ultrasónicos Phased Array en las soldaduras de metales disímiles y se comprueban las fisuras por fatiga térmica en las soldaduras de los manguitos del colector.
Solicite una propuesta personalizada de caldera acuotubular con sobrecalentador
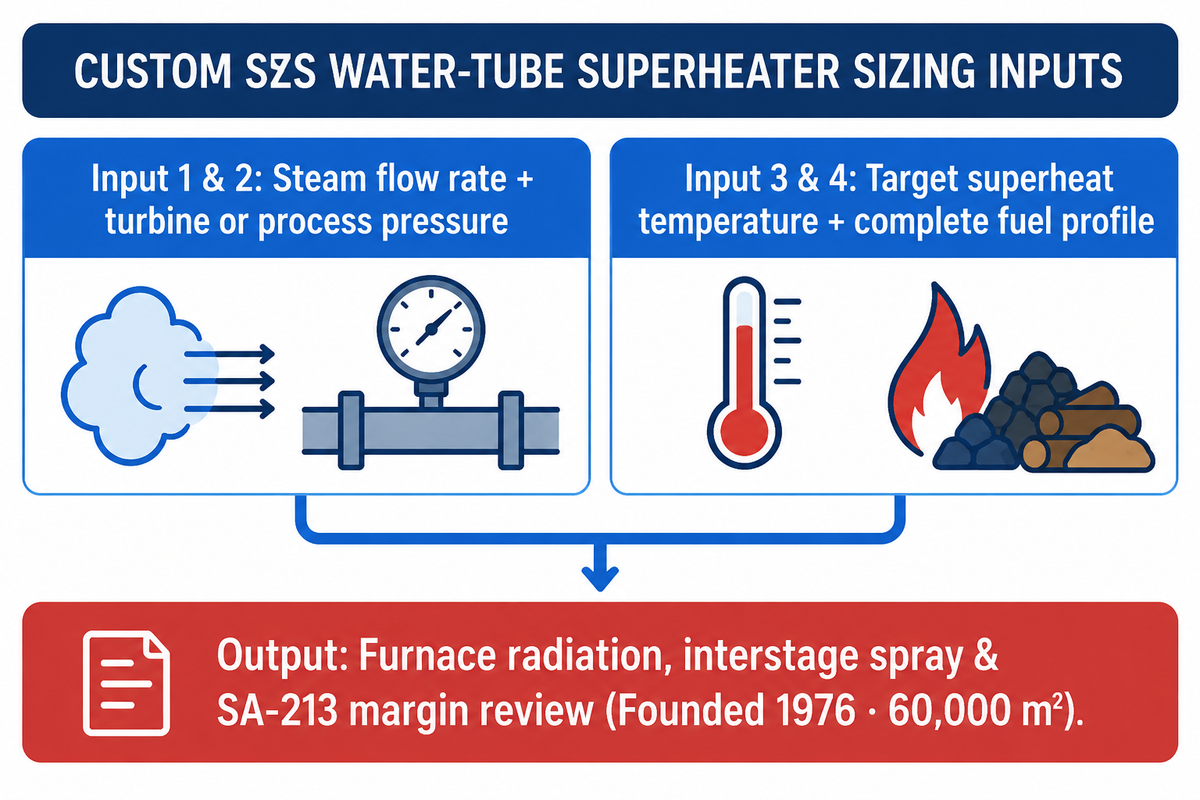
Comparta con nuestro equipo de ingeniería su caudal de vapor, la presión de turbina o de proceso, la temperatura de sobrecalentamiento y el perfil de combustible. Consulte nuestras especificaciones de calderas de vapor acuotubulares compactas SZS para un dimensionamiento preliminar. Para consultas de ingeniería y cotizaciones de proyecto, póngase en contacto con nosotros directamente.
Solicite el dimensionamiento personalizado de sobrecalentador y caldera
Referencias y fuentes
- Spirax Sarco – Principios de ingeniería del vapor y transferencia de calor: vapor sobrecalentado
- Oficina de Patentes y Marcas de los Estados Unidos (USPTO), Subclase CPC F22G: Sobrecalentamiento de vapor (2025.01).
- Instituto Tecnológico de Massachusetts (MIT), Sección 18.5: Intercambiadores de calor a contracorriente y resistencia térmica.
- Dr. David N. French, Sc.D., National Board Bulletin, Degradación microestructural y límites de oxidación de aleaciones de calderas.
- William L. Reeves, P.E., National Board Bulletin, Purga de la caldera, límites de agua ABMA y directrices de arranque.
- POWER Magazine, Diseño de desobrecalentadores HRSG para rendimiento y fiabilidad.
- Patente de EE. UU. US8904972B2, Sistemas y métodos para controlar las temperaturas del vapor de salida de un sobrecalentador final.
- Sociedad Americana de Ingenieros Mecánicos (ASME), Código de Calderas y Recipientes a Presión 2025 (BPVC).
- Referencia de ingeniería ARDT, ASME BPVC Sección I Calderas de potencia (Protección contra sobrepresión PG-67 y PG-68).
- Natalie Marini, HRST Inc., Combined Cycle Journal Edición 51, HRSG: Cuidado con el sobrecalentamiento oculto en sobrecalentadores y recalentadores.