Contacte con Taiguo

Especificaciones clave
| Proceso | Esterilización mediante calor y presión en un autoclave de esterilización |
| Temperatura objetivo | 121 °C (250 °F) — alimentos poco ácidos |
| Tiempo de mantenimiento | 25–60 min según el objetivo de F0 y la geometría de la bolsa |
| Sobrepresión | +0.5 a +1.0 bar por encima de la presión de saturación para proteger el sellado de la bolsa |
| F0 mínimo | 3 minutos (inactivación 12D de C. botulinum, FDA 21 CFR 113) |
| Laminado estándar | 12 µm PET / 9–18 µm Al / 76 µm CPP (trilaminado) |
| Normas de referencia | FDA 21 CFR 113, ASTM D 3985, ASTM F 372, MIL-C-44073F |
Por qué es importante la esterilización de bolsas en autoclave en 2025
 El mercado mundial de bolsas para conservas esterilizadas en autoclave alcanzó los USD 5.96 mil millones en 2025 y se prevé que llegue a USD 10.21 mil millones en 2033, con una TCAC del 7.0% durante 8 años. Este crecimiento responde a la demanda de platos para microondas que conservan mejor el sabor que los enlatados, mientras que los envasadores buscan un envase cuyo tratamiento en autoclave requiera solo el 60-70% del tiempo necesario para una lata metálica y que pueda transportarse plano —López, 1981, vía ScienceDirect.
Esta doble demanda ha llevado a la industria alimentaria desde sus orígenes en las raciones de campaña de US Army y el curry japonés hasta los alimentos para mascotas, los alimentos infantiles, los platos étnicos listos para consumir y el atún de supermercado en bolsa, todos ellos estables a temperatura ambiente. Sin embargo, detrás de cada producto expuesto hay un proceso que falla de forma evidente cuando sus parámetros se desvían, y ese es el tema central de este artículo.
Qué es una bolsa para autoclave y en qué se diferencia su esterilización del enlatado
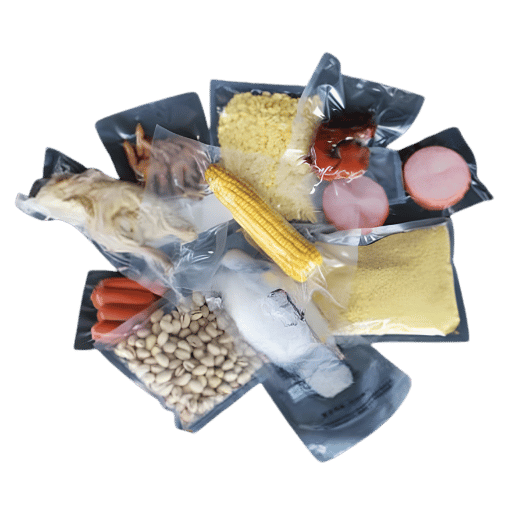
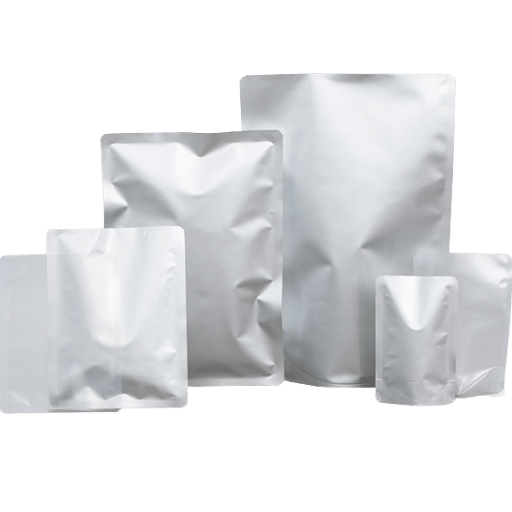
 Una bolsa para esterilización en autoclave —también denominada bolsa esterilizable en autoclave— es un envase flexible (por lo general, una película de tres o cuatro capas compuesta por poliéster, nailon opcional, una lámina respaldada por un revestimiento de barrera y un interior de polipropileno termosellable) que se llena, se sella y, a continuación, se esteriliza a 121 °C dentro de un autoclave presurizado. El objetivo microbiológico es idéntico al del enlatado, pero un envase flexible modifica tanto la penetración del calor en el producto alimentario como la duración necesaria del proceso de esterilización. Este formato fue desarrollado conjuntamente por el United States Army Natick Soldier Research Center, Reynolds Metals y Continental Flexible Packaging, que recibieron en 1978 el IFT Food Technology Industrial Achievement Award. Otsuka Foods, de Japón, lanzó en 1968 el primer producto de consumo, Bon Curry. La historia de la conservación de alimentos considera este el momento en el que la esterilización en autoclave pasó de las líneas de producción militares a las civiles, y la industria conservera no ha dejado de adaptarse desde entonces.
Esta diferencia geométrica es más importante de lo que parece. Una bolsa de 200-1000 g para esterilización en autoclave solo tiene 12-33 mm de grosor, por lo que el calor llega al punto frío situado en el centro inferior del envase con mayor rapidez que en una lata de tamaño similar (Robertson, 2019). Las notas de ingeniería química de ScienceDirect atribuyen a esta sección transversal más fina una reducción del 60% en el tiempo de tratamiento en autoclave, y esta reducción constituye todo el argumento comercial de la bolsa.
¿Cuál es la diferencia entre un autoclave y un autoclave de esterilización?
Un autoclave es cualquier recipiente a presión diseñado para funcionar por encima de la presión atmosférica y a una temperatura elevada; un autoclave de esterilización es un autoclave diseñado específicamente para el tratamiento térmico de envases alimentarios sellados. Emplear correctamente los términos «autoclave de esterilización» y «autoclave» es importante: todo autoclave de esterilización es un autoclave, pero no todo autoclave es un autoclave de esterilización. En este caso, la especialización para el tratamiento de alimentos se aprecia en tres detalles: un sistema de transferencia de calor mediante aspersión de agua o vapor-aire capaz de aplicar una sobrepresión controlada sobre el envase (por si este todavía contiene aire), un lazo de control que acumula el valor F (letalidad) en tiempo real a partir de la señal de los termopares y un acabado de la cámara del autoclave —el interior de la cámara es de acero inoxidable 316L, o eso espero— que cumple todas las normas higiénicas aplicables al contacto con alimentos. Un autoclave industrial estándar utilizado para vulcanizar caucho o curar materiales compuestos carece de los tres.Estructura del laminado de la bolsa: función de cada capa
 Los ingenieros de procesos que tratan el material de la bolsa como una caja negra acaban sorprendiéndose con los ensayos de rotura, porque tanto las prestaciones de barrera como el margen de resistencia del sellado que el autoclave puede consumir durante cada ciclo dependen de la disposición de las capas del laminado. Cada capa del laminado debe soportar temperaturas elevadas durante todo el ciclo y conservar después su estabilidad dimensional. El trilaminado comercial figura en nuestra bibliografía con una capa exterior de 12 m de poliéster para facilitar la impresión y aportar resistencia térmica, una capa interior de 76 m de polipropileno colado (CPP) que actúa como capa de termosellado y contacto alimentario, y una barrera intermedia de aluminio, con o sin lámina, de 9-18 m (Robertson, 2019, ScienceDirect).
El cuatrilaminado militar, obligatorio en las MRE, es peor: consta de 8 m de PET, 9 m de nailon orientado biaxialmente para resistir perforaciones, una lámina de aluminio de 5-11 m y 46-62 m de poliolefina, porque MIL-C-44073F exige que el envase soporte una presión interna de 1.4 MPa durante 30 segundos y presente una transmisión de oxígeno inferior a 0.06 cm/m-day (ASTM D3985).
| Tipo de laminado | Estructura habitual | Aplicación más adecuada |
|---|---|---|
| Trilaminado (lámina metálica) | PET / Al / CPP | Alimentos para mascotas, platos preparados y bolsas de consumo opacas |
| SiOx transparente | PET / PET recubierto de SiOx / CPP | Bolsas aptas para microondas en las que la visibilidad del producto favorece la venta de la referencia |
| Cuatrilaminado (militar) | PET / BiOPA / Al / poliolefina | MRE, vida útil de tres años a temperatura ambiente conforme a MIL-C-44073F |
| Mono-PE reciclable | PE orientado / PE sellante | Marcas que buscan cumplir los requisitos de reciclabilidad del PPWR de la UE para 2026 — Amcor la comercializó en 2023 |
El ciclo de esterilización en autoclave, etapa por etapa
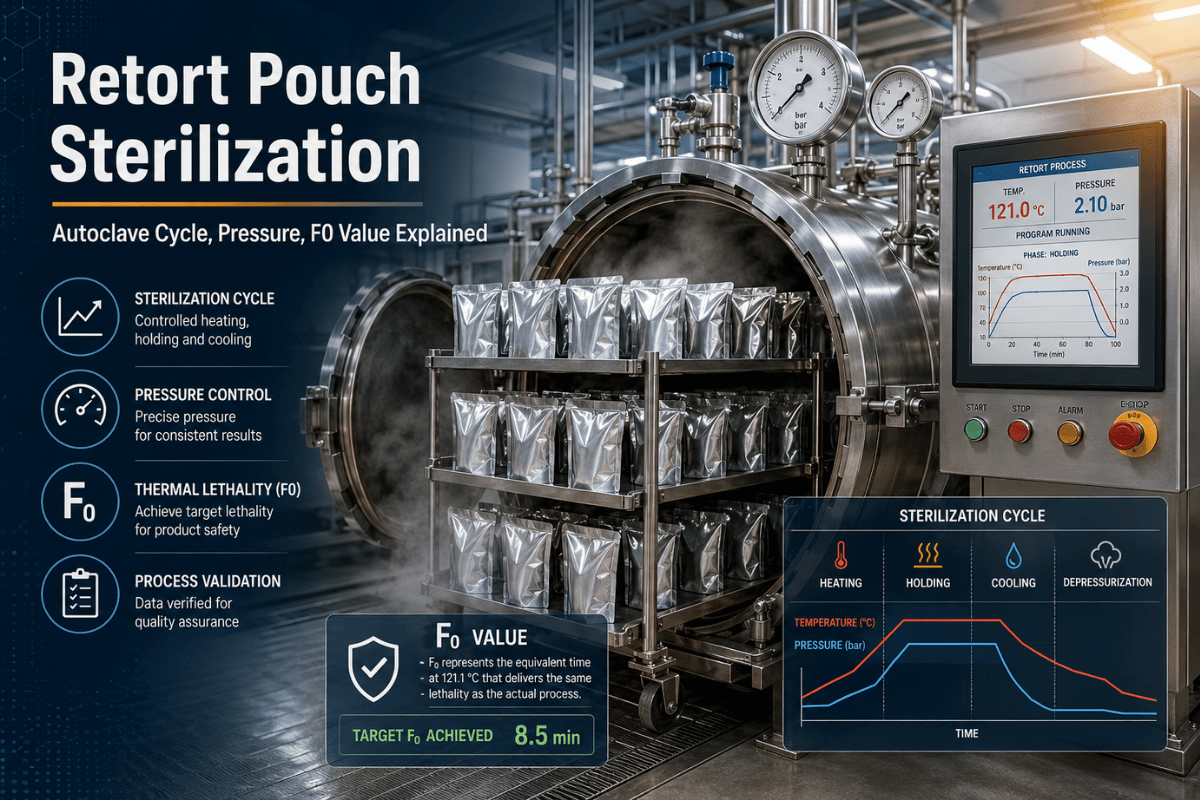
 El ciclo de esterilización en autoclave consta de cinco fases, y el F0 total acumulado durante el ciclo es la integral de la curva de letalidad a lo largo de las cinco, no solo el tiempo transcurrido en cada valor de consigna. Considerar el ciclo como una única integral prolongada marca la diferencia entre un proceso cuyo producto puede expedirse y otro que no supera la inspección.
- El sellado, las juntas y la puerta protegen la bolsa; el procedimiento y el patrón establecido en su interior protegen el ciclo. Una bolsa situada en su propia sombra de vapor se convierte en un punto frío.
- El tiempo de subida a temperatura (CUT) consiste en una admisión rápida de vapor (o de vapor-aire o agua caliente pulverizada, según corresponda), controlada mediante una válvula de regulación de presión si es necesario, que acelera la llegada al valor de consigna de presión con un objetivo final de 8-15 minutos. Una presión más baja, un punto de rocío más bajo y una temperatura más alta del agua de alimentación alargarán ese tiempo y también reducirán el rendimiento de producción.
- Mantenimiento — la cámara permanece a la temperatura de esterilización el tiempo suficiente para alcanzar el F0 objetivo bajo unas condiciones de tratamiento estrictamente controladas, normalmente 30 minutos para bolsas de formato minorista y hasta 60 minutos para envases de restauración de 3.5 kg (Robertson, 2019).
- Enfriamiento con contrapresión — se introduce agua fría o aire mientras se mantiene la sobrepresión; sin ella, la bolsa reventará cuando el vapor del espacio de cabeza se condense y la presión externa aplaste el laminado. De todas las fases, el proceso de enfriamiento es el que genera una mayor variabilidad en la duración del ciclo y más fallos de sellado.
- Descarga: la presión se iguala con la atmosférica, se libera el enclavamiento de la puerta y se descargan las bolsas para codificar e inspeccionar el envase exterior.
📐 Nota de ingenieríaLos autoclaves de acero inoxidable 316L de calidad alimentaria puestos en marcha in situ suelen mantener una uniformidad de ±2 °C en toda la cámara y una tasa de fuga inferior a 0.5 mbar/min durante la etapa de vacío en un ensayo de aumento de presión; ambos valores constituyen, en conjunto, el umbral mínimo de reproducibilidad del F0. Si cualquiera de ellos se desvía, la distribución de F0 en la carga se amplía antes de que alguna bolsa presente un fallo visible.
Presión, temperatura y por qué la sobrepresión es imprescindible
 121 °C no es una elección arbitraria. Es la temperatura del vapor saturado que proporciona suficiente letalidad frente a las esporas de C. botulinum para lograr una reducción de 12 ciclos logarítmicos con un tiempo de mantenimiento razonable, y la presión correspondiente del vapor saturado es de aproximadamente 2.05 bar(g). Por diseño, todo ciclo de esterilización en autoclave se desarrolla a alta temperatura y alta presión: si se elimina cualquiera de estos parámetros, la tasa de destrucción se desploma. Si el ciclo se eleva a 130 °C (HTST), la presión de saturación aumenta hasta aproximadamente 2.71 bar(g), pero también se acepta una mayor tensión mecánica sobre la bolsa y una penalización más acusada del historial térmico en el color, la textura y la conservación de vitaminas.
| Temperatura | Presión de saturación (bar g) | Tiempo de mantenimiento habitual para F0 ≥ 6 min |
|---|---|---|
| 115 °C | ~0.69 | ~60 min |
| 121 °C | ~2.05 | ~25–35 min |
| 125 °C | ~2.32 | ~12–18 min |
| 130 °C | ~2.71 | ~5–8 min (HTST) |
¿Por qué es importante la sobrepresión en los envases esterilizados en autoclave?
El vapor saturado a 121 °C solo eleva la cámara hasta 2.05 bar(g), pero el aire, el vapor de agua y los gases disueltos presentes en el espacio de cabeza (espacio libre superior) de la bolsa se expanden mucho más deprisa que el vapor exterior a medida que se calienta el alimento envasado y, a diferencia de una lata rígida, la pared de la bolsa carece de rigidez estructural para resistir esa presión interna. La revisión de ingeniería química de ScienceDirect lo explica con claridad: “el envase puede expandirse debido a una sobrepresión insuficiente o puede aplastarse por una sobrepresión excesiva.”75 El autoclave aplica una sobrepresión de aire comprimido de +0.5 a +1.0 bar, controlada con precisión y añadida a la presión de saturación, para mantener el diferencial a través de la pared de la bolsa próximo a cero durante la subida a temperatura, el mantenimiento y, especialmente, la fase de enfriamiento, cuando la condensación repentina del vapor haría que el envase colapsara hacia dentro y rompería el sellado.Valor F0: cómo calcular y validar la letalidad de la esterilización
 El valor F0 es el tiempo equivalente a 121.1 °C que produce la misma letalidad que la curva real de tiempo-temperatura experimentada por la bolsa que se calentó más lentamente. Puede expresarse matemáticamente:
F0 = ∫ 10^((T − 121.1) / z) dt (z = 10 °C para C. botulinum)
La regla 12D exige una reducción de 12 logaritmos en las esporas de C. botulinum. Con un D121 publicado de aproximadamente 0.21 minutos, el cálculo da F0 = 12 0.21 = 2.52 minutos, que el sector redondea al alza hasta 3 minutos como mínimo legal de esterilidad comercial conforme a FDA 21 CFR 113. Una revisión científica con evaluación por pares sobre la esterilización en autoclave lo expresa de forma equivalente:“Desde 1965, se ha establecido un valor Fo mínimo de ‘”cocción botulínica” de 3 min y todavía se utiliza hoy para los [alimentos] enlatados poco ácidos.” — P. S. Jimenez et al., “Comprender el tratamiento en autoclave: una revisión,” Compr. Rev. Food Sci. Food Saf., 2023.3 minutos es el mínimo; en la práctica comercial se suele buscar un F0 de 6-8 minutos para compensar la variabilidad de los puntos fríos y la manipulación inadecuada posterior a la cocción sin quedar por debajo del mínimo reglamentario.
Auditoría de F0 en 3 fases
Un valor F0 carece de integridad si el método empleado para obtenerlo es deficiente. Las líneas de esterilización en autoclave auditadas reducen su protocolo de validación a tres pasos sencillos; denominarlos siempre del mismo modo facilita el trabajo del operario:- Colocación — localice el punto frío de la cesta cargada con un mínimo de 6 termopares inalámbricos (uno en cada esquina y dos en el centro de la carga, más duplicados si se desea). Es el punto frío, no la media, el que determina el F0.
- Control — ejecute un ciclo representativo y calcule en tiempo real el F0 del termopar situado en el punto frío. Los modernos controladores con microprocesador basados en PLC, habituales en el sector, calculan el F0 en tiempo real y mantienen el ciclo hasta alcanzar el F0 objetivo.
- Comprobación — repita el ciclo durante 3 días de producción consecutivos, represente gráficamente la distribución de F0 en todas las posiciones de los termopares y exija que incluso el termopar más desfavorable alcance el F0 con un nivel de p < 0.05. Archive la validación como parte de su proceso programado (conforme a 21CFR113).
Tipos de equipos: vapor, vapor-aire, aspersión de agua e inmersión en agua
 Elegir el tipo correcto de autoclave evita enormes problemas y gastos posteriores: las cuatro configuraciones de transferencia de calor utilizadas en los autoclaves alimentarios actuales no son intercambiables. Seleccionar una configuración incorrecta para su tipo de envase es el error de equipamiento más costoso.
| Tipo de autoclave de esterilización | Más adecuado para | Coste de inversión (5–50 m³) |
|---|---|---|
| Vapor saturado | Recipientes rígidos (latas, vidrio) — sin capacidad de sobrepresión en el espacio de cabeza, no aptos para bolsas | $25,000–55,000 |
| Vapor-aire | Bolsas y bandejas — la inyección de aire establece la sobrepresión; es la opción predominante en ~90% de las nuevas líneas de bolsas para autoclave | $35,000–75,000 |
| Aspersión de agua | Bolsas y texturas delicadas — transferencia de calor más suave y distribución de F0 más uniforme, con un consumo de energía ~20% superior al del sistema de vapor-aire | $45,000–80,000 |
| Inmersión en agua (cascada) | Tarros de vidrio y productos muy ácidos — el F0 más uniforme y el CUT más largo | $50,000–80,000+ |
Autoclave de esterilización, proceso aséptico o llenado en caliente: elección del tratamiento térmico adecuado
 La esterilización en autoclave es uno de los tres métodos posibles de conservación térmica disponibles para productos poco ácidos que requieren estabilidad a temperatura ambiente. Estas opciones pueden caracterizarse, a grandes rasgos, por el lugar (el punto de la línea de producción) en el que tiene lugar el tratamiento térmico y por las decisiones en las que influye este elemento clave del diseño (inversión de capital, estructura del envase y atributos sensoriales).
| Criterio | Autoclave de esterilización | Aséptico | Llenado en caliente |
|---|---|---|---|
| Punto de esterilización | Después del llenado y sellado (dentro del envase) | El producto y el envase se esterilizan por separado y después se realiza el llenado en una zona estéril | Llenado en caliente a ≥85 °C, sin esterilización posterior al llenado |
| Letalidad | F0 de 3–8 min, verdadera esterilidad comercial | UHT de 3–6 s, esterilidad comercial | Pasteurización (solo alimentos ácidos) |
| Compatibilidad de envases | Bolsa, lata, tarro de vidrio y bandeja para autoclave | Envase de cartón aséptico, bolsa en caja y bolsa aséptica | Botella de PET, vidrio |
| Aplicación más adecuada | Alimentos sólidos y semisólidos poco ácidos | Líquidos poco ácidos (leche, sopa, salsa) | Productos muy ácidos (zumo, salsa, encurtidos) |
Vida útil, objetivos microbiológicos y control de Clostridium botulinum
 La vida útil de las bolsas esterilizadas en autoclave no es una propiedad intrínseca de la propia bolsa, sino el resultado del F0 realmente alcanzado y de la barrera residual que conserva después el laminado. Detrás de cada ciclo de esterilización en autoclave hay un microorganismo —Clostridium botulinum—, productor de una toxina cuyas esporas sobreviven a la ebullición y determinan todos los cálculos posteriores de seguridad alimentaria. Partiendo de un D121 publicado de ≈ 0.21 min y de una reducción objetivo de 12 ciclos logarítmicos, el cálculo señala F0 ≥ 3 min como el umbral legal mínimo para las conservas poco ácidas.
Una vez alcanzado el F0, el laminado mantiene estéril el alimento. Las bolsas trilaminadas estándar con la lámina de aluminio intacta proporcionan una larga vida útil, normalmente de 12–36 meses de estabilidad a temperatura ambiente; una bolsa MRE cuatrilaminada conforme a MIL-C-44073F está homologada para tres años a 27 °C y seis meses a 38 °C, lo que marca el límite superior de lo que pueden ofrecer actualmente los envases flexibles. Las bolsas de alimentos para mascotas esterilizadas en autoclave suelen declarar 24 meses a temperatura ambiente, y el producto Otsuka Bon Curry de 1968 —la primera bolsa comercial para esterilización en autoclave— pasó de una vida útil de 2 meses a otra de 2 años en cuanto se incorporó una lámina de aluminio al laminado.
¿Cuál es la vida útil de las bolsas de alimentos esterilizadas en autoclave?
Para alimentos poco ácidos esterilizados hasta F0 ≥ 6 min en una bolsa trilaminada (PET / Al / CPP), la vida útil realista a temperatura ambiente es de 18–36 meses, limitada por la entrada de oxígeno a través de microperforaciones en la lámina y no por el crecimiento microbiano. Las bolsas reciclables mono-PE todavía están estableciendo su intervalo de vida útil; las primeras aplicaciones comerciales tienen como objetivo 12–18 meses.Desventajas y modos de fallo habituales
 Todo ingeniero de autoclaves de esterilización honesto conserva una lista mental de los modos de fallo. La CFIA de Canadá publica una versión impresa —el Manual de defectos de las bolsas flexibles para autoclave—, y merece la pena memorizar una síntesis de un párrafo con los principales.
- ⚠️ La rotura del sellado durante el enfriamiento es el fallo individual más frecuente. Una contrapresión mal ajustada provoca un breve instante en el que la presión interna de la bolsa supera la presión externa del autoclave y el sellado se desgarra. Solución: valide el perfil de contrapresión durante el enfriamiento, no solo durante el mantenimiento.
- ⚠️ La esterilización insuficiente del punto frío se produce cuando un patrón de carga bloquea la circulación del vapor alrededor de una esquina de la cesta, lo que reduce el F0 de esa bolsa en un 30–50% respecto a la media de la cámara. Solución: cartografíe el punto frío con ≥6 termopares; nunca presuponga que existe simetría.
- ⚠️ El deterioro de la textura y el color por un tratamiento excesivo aparece cuando los operarios elevan el F0 muy por encima de 8 min “para mayor seguridad”: disminuye la conservación de vitaminas y las proteínas se ablandan. Solución: establezca como objetivo F0 = 6 min, no el máximo que pueda proporcionar el ciclo.
- ⚠️ La reciclabilidad de los laminados multicapa sigue siendo un problema sin resolver: un trilaminado PET/Al/CPP no puede incorporarse a un flujo de reciclaje de poliolefinas y actualmente se infrarrecicla para obtener resina aluminizada. Solución (a medio plazo): cambiar a estructuras de mono-PE a medida que el PPWR de 2026 obligue a abordar el problema.
- ⚠️ La formación de microperforaciones en la lámina de aluminio es más difícil de detectar: la flexión mecánica durante el transporte crea microperforaciones que anulan silenciosamente la barrera contra los gases. Una tesis de 2010 de Clemson University empleó termografía infrarroja dinámica para localizarlas. Solución: realizar ensayos de integridad de la lámina después del tratamiento en autoclave según un plan de muestreo.
Perspectivas del sector: automatización, películas reciclables y cambios previstos en 2026
 Durante los 12 meses previos a 2026 están cobrando fuerza tres factores que determinarán el futuro de la esterilización de bolsas en autoclave, y cada uno se traduce en una medida para las empresas de tratamiento.
1. Líneas automatizadas de autoclaves con mantenimiento predictivo mediante PLC. Los analistas del sector prevén que el mercado de máquinas de esterilización en autoclave crezca de USD 2.63 mil millones en 2026 a USD 5.01 mil millones en 2034, con una TCAC del 8.37%, mientras que los autoclaves estáticos norteamericanos crecerán con una TCAC del 8.9% hasta 2033. El capital se está destinando a líneas con poca intervención del operario que mantienen ±1 °C, registran cada ciclo conforme a 21 CFR Part 11 y pronostican la vida útil de las juntas y los instrumentos a partir de los datos de tendencias del PLC. El caso de África Oriental con 14 meses sin tiempo de inactividad demuestra cómo es el mantenimiento predictivo cuando funciona realmente. Medida: si utiliza más de dos líneas de autoclaves sin un sistema centralizado de tendencias del PLC, la inversión en la actualización suele amortizarse en menos de dos años.
2. Bolsas reciclables monomaterial de polietileno para esterilización en autoclave. Amcor comercializó en 2023 la primera bolsa reciclable mono-PE para esterilización en autoclave con amplia disponibilidad, y otras empresas están siguiendo sus pasos. El Reglamento de Envases y Residuos de Envases de la UE, vigente desde el 11 de febrero de 2025 y aplicable a partir del 12 de agosto de 2026, exige que cualquier envase de un producto nuevo introducido en el mercado de la UE sea reciclable para 2030. Medida: si tiene previsto vender en la UE en 2027, su cartera debe incluir el desarrollo de al menos una línea de SKU mono-PE, a ser posible con el laminado homologado antes del plazo de 2026 para evitar tener que comprar capacidad en un mercado dominado por los vendedores.
3. La esterilización térmica asistida por microondas (MATS) llega al mercado. 915 Labs ya vende sistemas MATS de 915 MHz basados en investigaciones de Washington State University, que tratan platos preparados de gama alta en 5–8 minutos frente a los 30–45 del proceso convencional en autoclave. El historial térmico es más breve y la calidad sensorial se aproxima más a la de un producto recién cocinado, por lo que la comunidad de tecnología alimentaria considera MATS la alternativa de esterilización a alta temperatura que más atención recibirá durante la próxima década. Medida: vigile la adopción de MATS entre sus competidores directos; si un SKU de alto margen es su elemento diferenciador, MATS podría convertirse en una partida de inversión de capital para 2027–2028 en lugar de para 2030.
Preguntas frecuentes
P: ¿Están aprobadas por la FDA las bolsas para autoclave?
Ver respuesta
Sí. Los laminados de bolsas utilizados comercialmente cumplen las disposiciones de la FDA 21 CFR 175.300 (revestimientos resinosos) y 21 CFR 177.1520 (polímeros de olefinas), y el proceso térmico debe registrarse conforme a 21 CFR 113 para alimentos de baja acidez tratados térmicamente y envasados en recipientes herméticamente cerrados.
P: ¿Cómo se sellan herméticamente las bolsas para autoclave llenadas en caliente?
Ver respuesta
Las mordazas de termosellado comprimen el borde abierto de la bolsa llena a 180–220 °C durante aproximadamente 0.3–0.5 segundos, y este termosellado funde la capa interior de CPP para unir ambas caras mediante una junta continua. La bolsa se enfría brevemente antes de entrar en el autoclave. El espacio de cabeza (espacio libre superior) puede reducirse mediante barrido con vapor o contrabarrido con nitrógeno para proteger los productos sensibles al oxígeno.
P: ¿Se pueden reutilizar en casa las bolsas para autoclave?
Ver respuesta
No. Una vez abierta, la bolsa no puede limpiarse hasta alcanzar la esterilidad industrial, y el laminado multicapa no puede volver a sellarse de forma fiable sin equipos especializados. Las ollas a presión domésticas tampoco proporcionan la refrigeración con sobrepresión controlada que protege el sellado durante la descompresión: la bolsa se romperá o el siguiente lote recibirá un tratamiento insuficiente.
P: ¿Qué diferencia existe entre el tratamiento en autoclave y el envasado aséptico?
Ver respuesta
El tratamiento en autoclave esteriliza los alimentos dentro de una bolsa ya sellada mediante la aplicación conjunta de calor y presión. El tratamiento aséptico esteriliza por separado los alimentos y el envase —los alimentos en un intercambiador de calor y el envase mediante peróxido de hidrógeno o vapor— y después realiza el llenado dentro de una zona estéril. El tratamiento aséptico ofrece un historial térmico más corto (y una calidad superior), pero requiere una mayor inversión y se utiliza principalmente con líquidos.
P: ¿Qué temperatura elimina las bacterias de una bolsa para autoclave?
Ver respuesta
121 °C (250 °F) mantenidos el tiempo suficiente para alcanzar un F0 de tres minutos o más —el mínimo legal para obtener esterilidad comercial frente a las esporas de C. botulinum conforme a 21 CFR 113—. En la práctica, la mayoría de las empresas de tratamiento busca F0 = 6–8 min para absorber la variabilidad de los puntos fríos.
¿Necesita dimensionar un autoclave de esterilización para su próxima línea de bolsas?
Los autoclaves industriales de acero inoxidable 316L de calidad alimentaria de Taiguo, con certificación ASME, se utilizan para esterilizar en autoclave en 100+ países. Envíenos el tipo de producto, el peso de llenado y el F0 objetivo; le remitiremos una propuesta dimensionada con el cálculo del tiempo de ciclo.
Solicitar un presupuesto personalizado →Acerca de esta guía
Esta guía sobre esterilización de bolsas en autoclave se basa en los 50 años de experiencia de Taiguo Boiler en la fabricación de recipientes a presión para la industria alimentaria, incluidos autoclaves de acero inoxidable 316L que actualmente prestan servicio continuo en instalaciones conserveras de África Oriental, donde la validación del valor F demostró una letalidad uniforme en todas las posiciones de las cestas durante 14 meses consecutivos. Los parámetros de ciclo, F0 y laminado citados se basan en FDA 21 CFR 113, la revisión de Jimenez et al. de 2023 sobre el tratamiento en autoclave (PMC10916645) y los capítulos académicos publicados en ScienceDirect. Los valores del proceso son habituales y deben validarse para la geometría, el peso de llenado y el laminado de bolsa específicos de su producto.
Referencias y fuentes
- 21 CFR Part 113 — Alimentos de baja acidez tratados térmicamente y envasados en recipientes herméticamente cerrados — U.S. Food and Drug Administration
- Jimenez P. S. et al., «Comprensión del tratamiento en autoclave: una revisión», Compr. Rev. Food Sci. Food Saf., 2023 — National Library of Medicine (NCBI)
- Bolsa para autoclave — Wikipedia
- Robertson, G. L., «Historia del envasado de alimentos», Módulo de referencia sobre ciencia de los alimentos, 2019 — Elsevier ScienceDirect
- Manual de defectos de las bolsas flexibles para autoclave — Identificación y clasificación — Canadian Food Inspection Agency
- Reglamento de la UE sobre envases y residuos de envases (PPWR) — European Commission / UK Government Business
- Tamaño y cuota del mercado de bolsas para autoclave — Informe sectorial 2033 — Grand View Research
- Informe del mercado de equipos de autoclave 2026–2034 — OG Analysis
Artículos relacionados
- Sistemas de autoclaves industriales — presión, tipos y dimensionamiento para el tratamiento de alimentos en autoclave
- Caldera de vapor para la industria de procesado de alimentos — dimensionamiento del colector de vapor que alimenta el autoclave
- Generadores de aire caliente para el procesado de alimentos — sistemas de secado que complementan la esterilización en autoclave
- Diseño de calderas pirotubulares de tres pasos — mejoras del rendimiento para el suministro de vapor al autoclave
Revisado por el equipo de ingeniería de Taiguo Boiler. Taiguo posee la certificación ASME Section VIII Div.1 y suministra autoclaves de acero inoxidable 316L de calidad alimentaria a líneas de enlatado y esterilización en autoclave en 100+ países desde 1976.