Contacte con Taiguo


Actualizado en julio de 2026.
Un autoclave aeroespacial es un recinto calentado que funciona como recipiente a presión y cura piezas aeronáuticas ligeras de material compuesto mediante un perfil térmico y de presión específico. Visualmente puede parecerse a los grandes cilindros de acero asociados a la esterilización quirúrgica (en realidad, apenas tienen nada en común).
Conclusiones principales
- El marcado del código de recipientes a presión (ASME) no equivale a la certificación del proceso (AS9100 + Nadcap) que habilita a un proveedor para tratar piezas; la documentación dirigida a compradores (y las páginas comerciales de los fabricantes) suele pasar por alto esta diferencia.
- El intervalo operativo habitual de temperatura y presión para el tratamiento térmico de materiales compuestos aeroespaciales es de 120 a 180C y de 70 a 300 psi, y alcanza hasta 390C en determinados sistemas termoplásticos.
- Las cámaras de autoclave disponibles abarcan desde ~1 metro hasta más de 8 metros de diámetro; algunas piezas aeronáuticas ya superan incluso las mayores unidades estándar del mercado.
- El tratamiento fuera de autoclave (OOA) constituye una alternativa al autoclave y, en ocasiones, es incluso la solución necesaria.
Aunque la mayoría de los autoclaves vendidos en todo el mundo se destinan al sector aeroespacial para el curado de componentes de material compuesto —en ese mercado, el autoclave para piezas de material compuesto es la clase de equipo dominante—, otras aplicaciones de los sectores aeroespacial, automovilístico y de competición emplean tratamientos similares a alta presión y alta temperatura para piezas de material compuesto. En esta guía sobre el tratamiento en autoclave de materiales compuestos se explica cómo funcionan estos equipos, los intervalos habituales de presión y temperatura, los criterios empleados por los compradores para dimensionarlos en función de piezas concretas y, fundamentalmente —un aspecto que la mayoría de las páginas de la competencia omite—, los dos conjuntos independientes de requisitos: la certificación del recipiente a presión y la certificación del proceso.
Especificaciones rápidas
| Intervalo de presión habitual | 70–300 psi (5–20× la presión atmosférica) |
| Temperatura de curado del CFRP | 120–180°C (hasta 390°C para sistemas termoplásticos CFRTP) |
| Intervalo de diámetros de cámara (mercado) | Desde ~1 m para pequeñas unidades de I+D hasta 8+ m para fabricar grandes aeroestructuras |
| Código del recipiente a presión | ASME BPVC, Sección VIII, División 1 (edición vigente de 2025) |
| Cualificación del proceso | AS9100 (SGC del proveedor) + acreditación Nadcap para materiales compuestos (proceso/equipo) |
¿Qué es un autoclave para materiales compuestos aeroespaciales?
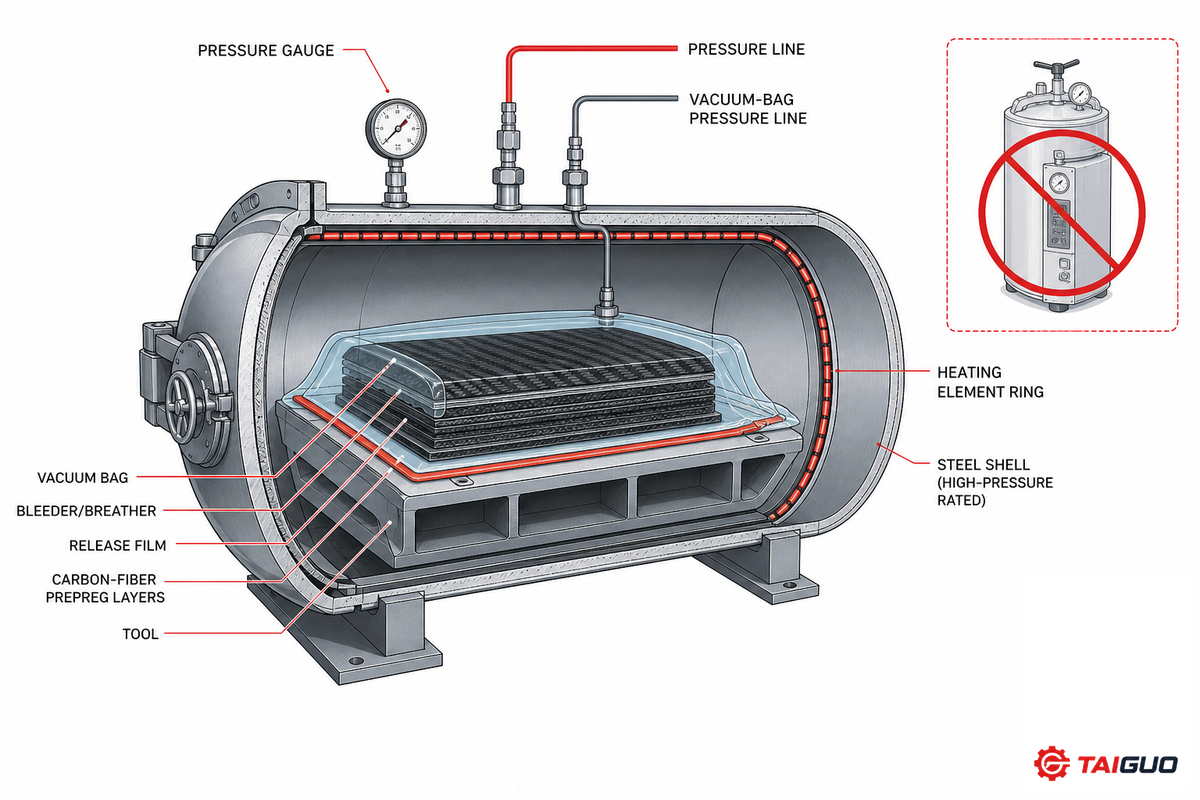
Un autoclave aeroespacial es, sencillamente, un recipiente a presión especializado que se utiliza para fabricar estructuras de material compuesto, especialmente laminados de materiales preimpregnados con fibra de carbono (prepreg), exponiendo el conjunto a unas condiciones de calor y presión cuidadosamente controladas. Dentro de la cámara sellada, la alta presión compacta las capas de fibra de carbono y expulsa del conjunto el aire atrapado.
Al mismo tiempo, la temperatura elevada endurece el aglutinante de resina epoxi y une químicamente de forma permanente las fibras y la resina para formar un componente sólido de material compuesto, sin huecos y con la forma final deseada. Esta descripción constituye el punto de partida para evaluar un sistema de autoclave para materiales compuestos aeroespaciales, ya sea para una nueva operación de tratamiento de materiales compuestos o para renovar una línea de producción. Este es el alcance completo de un proceso en autoclave, pero, dado que se trata de un término sectorial, conviene aclarar que la descripción se refiere específicamente a maquinaria industrial de autoclave y que otras definiciones de autoclave pueden aludir a procesos completamente distintos, como la esterilización médica, el tratamiento de la madera o la vulcanización del caucho.
La fase de curado es una de las etapas que más inversión exige en la fabricación aeroespacial, e incluso los autoclaves más básicos para curar materiales compuestos presentan diferencias de diseño importantes respecto a los utilizados para tratar madera o moldear productos de caucho. Tanto los organismos reguladores como los fabricantes consideran que las piezas estructurales aeroespaciales y aeronáuticas constituyen una categoría de fabricación diferenciada. «Equipo indispensable para el tratamiento de componentes estructurales aeroespaciales/aeronáuticos de material compuesto de alta calidad» es la descripción que los National Aerospace Laboratories (NAL) de India dan de los autoclaves; este laboratorio nacional utiliza instalaciones específicas de autoclave aeroespacial desde 1985 y fabrica habitualmente piezas estructurales de material compuesto con sistemas de materiales termoestables y termoplásticos de «contornos diversos y formas complejas». El hecho de que los autoclaves de calidad aeroespacial formen parte esencial de la infraestructura del laboratorio aeroespacial nacional desde la década de 1980 es un dato clave que debe tenerse presente: el tratamiento en autoclave es el método consolidado para fabricar estructuras primarias de prácticamente todas las aeronaves, y su elección se basa en que los materiales compuestos curados en autoclave ofrecen mayor durabilidad e integridad estructural que los obtenidos mediante otros métodos de fabricación. Confundir esta clase de equipo cualificado para el sector aeroespacial con un autoclave industrial de uso general es un error costoso que los compradores cometen con más frecuencia de la que desearían fabricantes como Taiguo Boiler; el motivo es estructural: el recipiente a presión puede parecer casi idéntico en todas las categorías, pero la cualificación del proceso que se añade a este no es intercambiable, diferencia que se explica íntegramente en las secciones sobre certificación que aparecen más adelante.
Cómo funciona el ciclo de curado: del apilado al enfriamiento
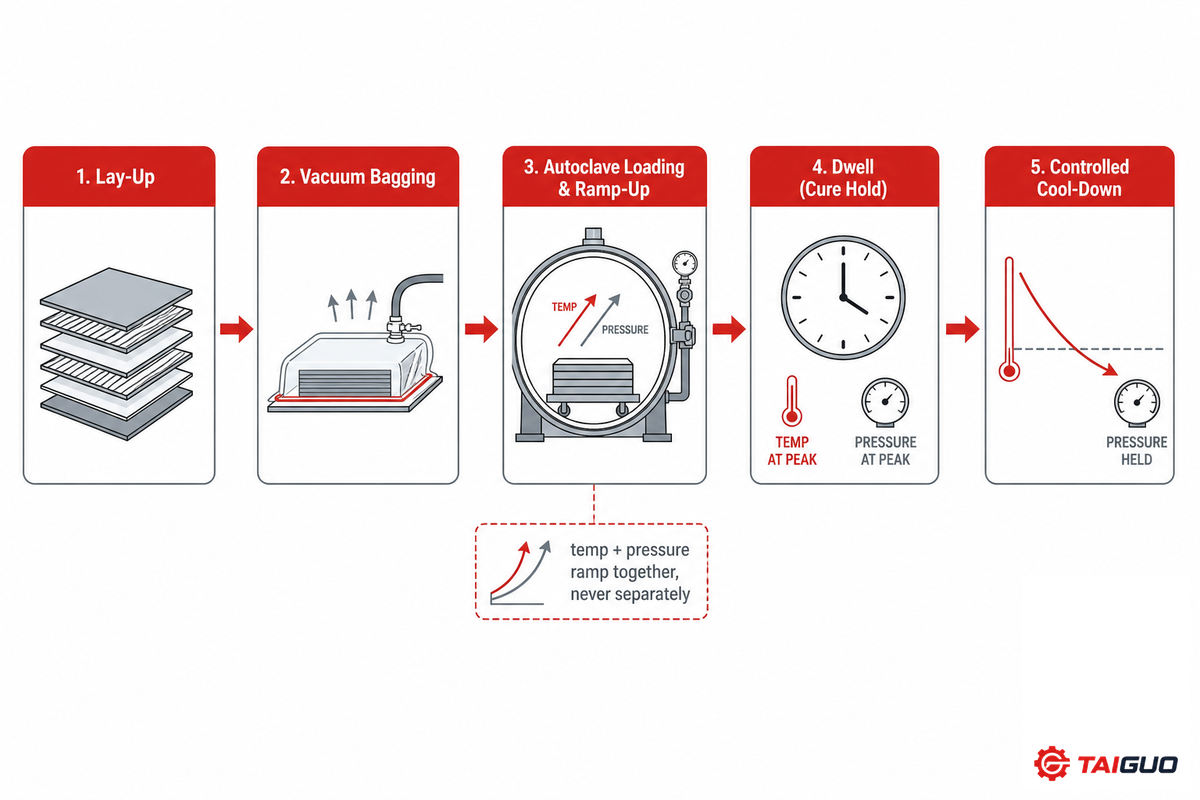
El ciclo de curado transforma una pieza, desde el apilado del preimpregnado en bruto hasta obtener un laminado acabado y sin huecos, mediante cinco etapas controladas: apilado, embolsado al vacío, carga en el autoclave, mantenimiento a una temperatura y presión determinadas y enfriamiento controlado. Cada etapa se ejecuta con una velocidad de rampa y un tiempo de mantenimiento específicos, definidos por el sistema de resina, y no conforme a una única receta universal.
¿Cómo funciona un autoclave para materiales compuestos?
El ciclo consta de cinco pasos diferenciados. Paso 1: Las capas de preimpregnado de fibra de carbono —es decir, preimpregnado con un sistema de resina polimérica— se disponen sobre un útil con las orientaciones que exige el estado tensional de la pieza. Paso 2: El conjunto se introduce en una bolsa de vacío, un cierre que elimina el aire atrapado y distribuye uniformemente la resina por todo el apilado.
Paso 3: El conjunto embolsado se introduce en el autoclave y la temperatura y la presión de la cámara interna aumentan lentamente y en paralelo, en lugar de aplicarse de golpe, lo que garantiza una distribución uniforme del calor en toda la carga y evita el riesgo de un curado incompleto en las secciones más gruesas, de modo que no se acumulen tensiones internas en el laminado. Paso 4: Al alcanzar los niveles prescritos de temperatura y presión, el conjunto se mantiene durante un «tiempo de permanencia» para que se cure la resina. Paso 5: El conjunto se enfría hasta la temperatura ambiente mientras se mantiene la presión, a fin de evitar la deformación del laminado. Los técnicos que realizan este trabajo sobre el terreno afirman que el embolsado al vacío es el paso en el que resulta más fácil equivocarse.
«Una bolsa de vacío no es una cámara de vacío… un volátil no es un gas, sino un líquido» — dos de las diferencias que suelen confundir a los equipos sin experiencia en el proceso.
Los fabricantes han publicado ciclos de curado que permiten hacerse una idea de los valores, pero debe tenerse en cuenta que son solo ejemplos y no una guía definitiva: los ciclos se adaptan al sistema de resina, la forma del útil y la complejidad del apilado. Un estudio de un fabricante de utillaje para materiales compuestos, financiado por la Office of Science del Department of Energy (OSTI.gov), cita una rampa de 2.71°C/min (5°F/min) hasta 177°C (350°F) durante una hora. Otro estudio de un fabricante, publicado por los National Institutes of Health (archivo PMC 2023), utiliza un ciclo con una rampa de 2.1°C/min hasta 125°C. En resumen, no existe «el» ciclo de curado aeroespacial: cada ciclo es específico del sistema de resina y no puede trasladarse de un material a otro. La propia diferencia entre ambas temperaturas máximas —350°F frente a 257°F— demuestra este punto, y el perfil exacto repercute en las tensiones del laminado; una pieza fabricada con unos parámetros determinados podría deslaminarse si se tratara con un programa térmico de curado diseñado para otro sistema de resina. Asimismo, el espesor de una pieza afecta a la penetración del calor; un programa térmico que funciona correctamente para un panel de ensayo puede no ser adecuado para un cordón de larguero grueso.
📐 Nota de ingeniería
En un ciclo de curado deben considerarse dos valores de presión: la presión externa de la cámara y la presión interna de la bolsa de vacío. Deben supervisarse por separado, ya que la presión diferencial entre ambas, que hace que la resina se comprima hasta alcanzar su distribución final dentro del laminado, debería mantenerse idealmente constante en todo el volumen de la pieza mediante un bucle de control de alta precisión, aun cuando la presión de la cámara se ajuste de forma independiente.
Especificaciones rápidas y parámetros del proceso
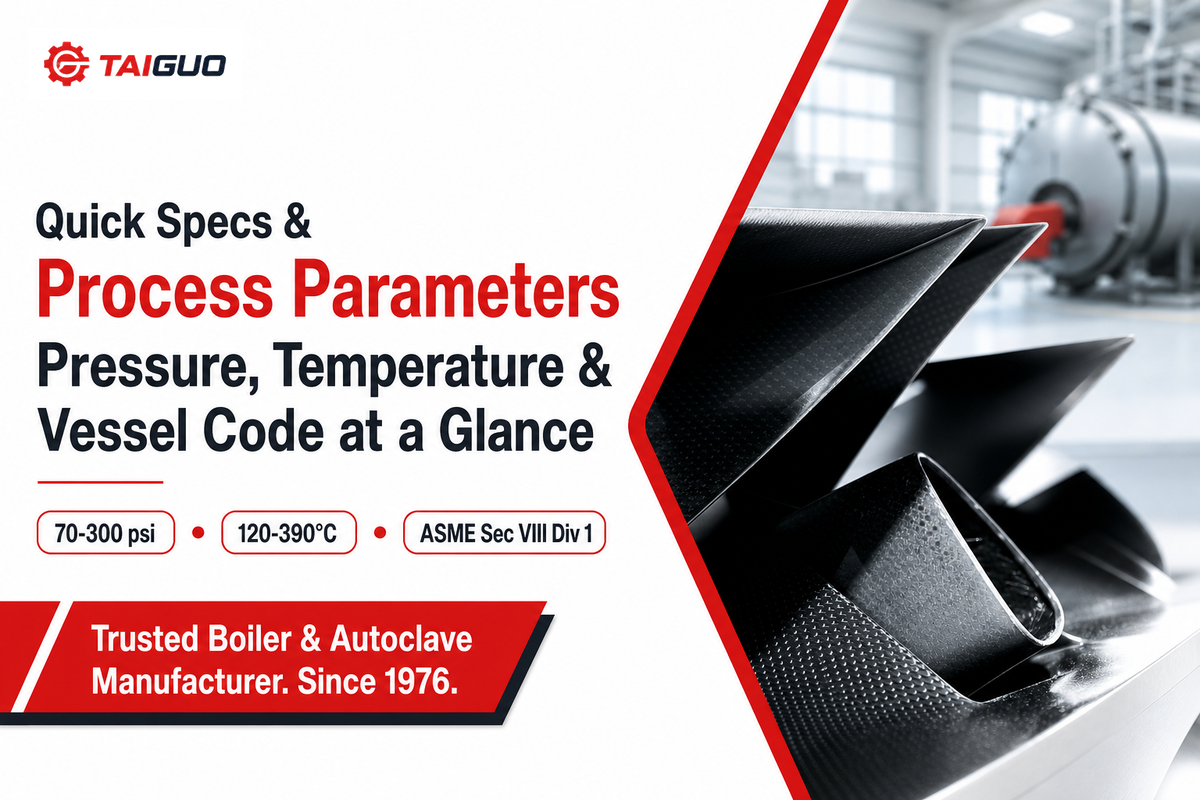
Cada sistema de materiales presenta intervalos de presión y temperatura diferentes, pero los valores documentados proporcionan un margen de referencia viable. Para Piran Advanced Composites, fabricante británico de aeroestructuras que cita dos parámetros de presión distintos —la presión ambiente de la cámara y la presión aplicada internamente a la bolsa— que pueden ajustarse por separado según el resultado deseado, las presiones de autoclave para materiales compuestos CFRP suelen oscilar entre 70-300psi (5-20atm). En materiales compuestos CFRP convencionales con matrices epoxi, las temperaturas suelen situarse entre 120°C y 180°C, el punto de activación química de los endurecedores del epoxi, mientras que, según un capítulo de referencia sobre equipos de autoclave de 2018 escrito por Fernlund, Mobuchon y Zobeiry, el intervalo bibliográfico más amplio para todos los sistemas de materiales compuestos aeroespaciales, incluidos los que emplean bismaleimida y poliimida, abarca 200-450°C y 10-20 bar (145-290 psi). En la parte superior de la escala de temperaturas, los sistemas termoplásticos de materiales compuestos CFRP, como algunos basados en una matriz de poliéter éter cetona (PEEK), pueden funcionar a temperaturas de hasta 390°C, porque funden y vuelven a solidificar una matriz plástica, en vez de provocar una reacción química que endurezca el material compuesto.
| Parámetro | Autoclave para materiales compuestos aeroespaciales | Autoclave industrial de uso general |
|---|---|---|
| Presión | Presión de 70–300 psi (5–20× atm) | Hasta 2.5 MPa (~360 psi), p. ej., la gama de autoclaves de uso general de Taiguo |
| Temperatura | 120–180°C (CFRP); hasta 390°C (CFRTP) | Hasta 250°C, p. ej., la gama de autoclaves de uso general de Taiguo |
| Normativa de fabricación del recipiente a presión | ASME, Sección VIII, Div 1 | Sello U de ASME + PED de la CE (certificados reales de Taiguo) |
| Cualificación del proceso | Se exige AS9100 + acreditación Nadcap para materiales compuestos | No se exige para AAC, conservación de la madera ni curado industrial de uso general |
Esa última fila suele ser el punto en el que se equivocan los posibles compradores, motivo por el que se destaca en la sección sobre certificación que aparece más adelante. Disponer de capacidad para los intervalos de presión y temperatura asociados habitualmente a los componentes aeroespaciales no es un requisito suficiente para fabricarlos.
Dimensionamiento de un autoclave para materiales compuestos aeroespaciales
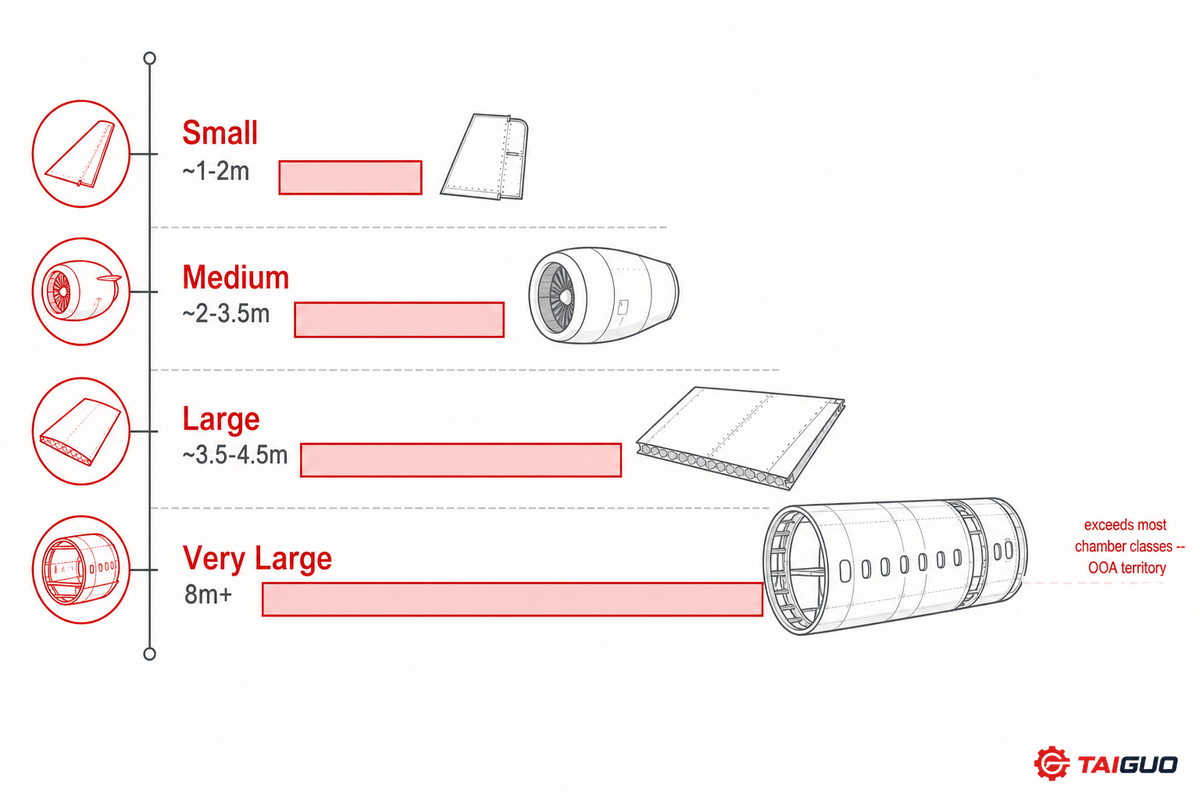
La siguiente cuestión es el tamaño: se parte de la pieza de mayor tamaño, o del conjunto más grande que requiera un útil, que se prevea tratar, y se añade espacio para el útil, las placas de compactación y la circulación del aire alrededor de las piezas. Los valores publicados varían considerablemente en el mercado; TRG Supply, proveedor de equipos de Estados Unidos, ofrece cámaras que van «desde 3 pies (1 metro) para fabricar componentes pequeños hasta más de 25+ pies (8+ metros) para trabajar con aeroestructuras de gran tamaño». Según un capítulo de 2018 de Fernlund, Mobuchon y Zobeiry (la publicación más reciente disponible públicamente, aunque desde entonces podrían haberse construido unidades mayores), ASC Process Systems entregó al centro de fabricación de alas del Boeing 777X, situado en Everett, Washington, un autoclave para materiales compuestos de 37-m de longitud y 8.5-m de diámetro, diseñado para tratar el conjunto del ala de la aeronave. En otro trabajo anterior, publicado en 2011 en el International Journal of Aerospace Engineering, los CSIR-National Aerospace Laboratories documentaron su unidad de mayor tamaño, con 4.4m de diámetro y 9m de longitud, como otra referencia situada entre ambos extremos.
Ejemplo práctico: un panel de revestimiento de fuselaje con unas dimensiones envolventes de 3.2 m × 1.8 m, apoyado sobre un útil de acero que requiere un margen de 15cm por todos los lados para permitir el flujo de aire y alojar los herrajes de las placas de compactación, necesitaría un espacio útil libre en la cámara de al menos 3.5 m × 2.1 m, lo que descartaría cualquier equipo de categoría inferior a ~3.5 m de diámetro y apuntaría claramente a unidades medianas o grandes dentro del intervalo del gráfico anterior. La mayoría de los proveedores personaliza la geometría de la cámara y los dispositivos de utillaje para un plan de carga concreto, en lugar de vender únicamente opciones de tamaño fijo, y, una vez dimensionado el equipo, la gestión automatizada y precisa del programa de rampas adquiere tanta importancia como el volumen bruto de la cámara. Aunque el diámetro y la longitud sirven como filtro inicial, no ofrecen una visión completa del dimensionamiento. La capacidad de producción útil también dependerá de la masa térmica de la pieza y el útil (un útil pesado de acero tardará más en alcanzar la temperatura de curado que el propio laminado) y de cuántas piezas puedan cargarse en cada ciclo, por lo que una cámara en la que una pieza «quepa» sobre el papel podría mermar el rendimiento si no se ha tenido en cuenta la masa del útil. El error de los compradores consiste en dimensionar el equipo solo en función de la pieza: la masa del útil importa tanto como el diámetro de la cámara porque el autoclave debe elevar toda la carga —incluido el útil de acero— hasta la temperatura de curado dentro de la misma ventana de rampa, de modo que elegir una cámara únicamente a partir de las dimensiones exteriores de una pieza puede dar lugar a un ciclo que nunca consiga un curado uniforme en todo el laminado.
| Clase de componente | Factor habitual que determina las dimensiones | Clase de cámara necesaria |
|---|---|---|
| Superficie de control / flap | Utillaje largo, estrecho y de sección delgada | Pequeña — ~1–2 m de diámetro |
| I+D / paneles de ensayo de probetas | Apilados de laminados planos, utillaje mínimo | Pequeña — ~1 m de diámetro (clase de unidades pequeñas de TRG Supply) |
| Segmento de góndola de motor | Envolvente curva + utillaje interno voluminoso | Mediana — ~2–3.5 m de diámetro |
| Panel de revestimiento de ala | Grandes dimensiones, de planas a curvas, y masa del útil de acero | Grande — ~3.5–4.5 m de diámetro |
| Larguero de ala (una sola pieza) | Predomina el eje longitudinal, sección transversal moderada | Grande y alargada — determinada por la longitud, clase de ~9–15 m |
| Sección cilíndrica del fuselaje | Utillaje cilíndrico de diámetro completo | Muy grande — próxima o superior a la mayor clase de instalaciones (4.4 m+ de diámetro, ejemplo de NAL) |
| Carga por lotes de varias piezas (piezas pequeñas) | Densidad de carga, no dimensiones de una sola pieza | De mediana a grande, dimensionada para la capacidad de producción y no solo para que quepan las piezas |
| Conjunto unido de metal y material compuesto | Masa térmica mixta (metal + material compuesto) | Mediana–grande; el ajuste de la rampa del sistema de control importa más que el tamaño bruto |
| Ala completa / gran estructura integrada | Supera las dimensiones disponibles de la cámara | A menudo no es viable en autoclave — consulte más adelante las perspectivas del sector |
Certificación, parte 1 — El código de recipientes a presión
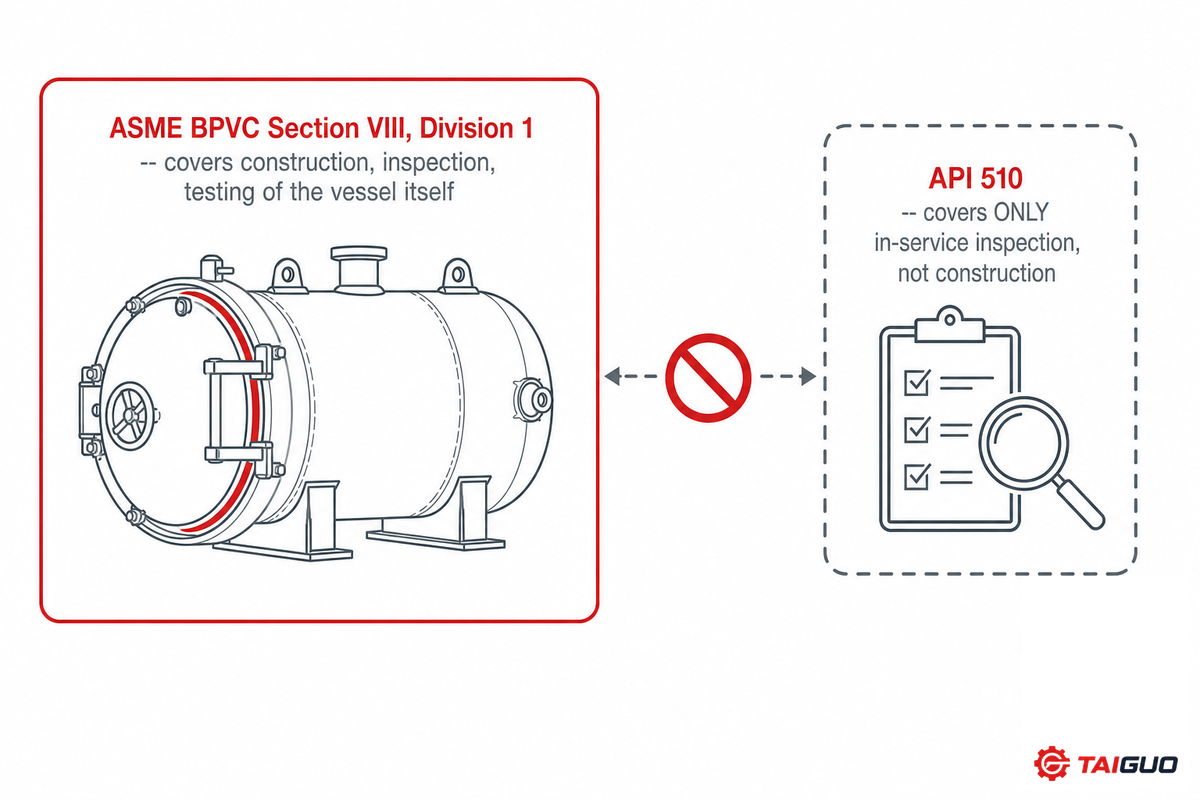
Antes incluso de abordar los aspectos específicos del sector aeroespacial, debe reconocerse qué es fundamentalmente un autoclave: un recipiente a presión. En Estados Unidos, esto significa que debe diseñarse, fabricarse, inspeccionarse y probarse conforme al Código ASME para calderas y recipientes a presión, Sección VIII, División 1. (La edición de 2025 es la más reciente.) Este código no solo comprende la envolvente del depósito, sino también su puerta, sus juntas y el sistema de alivio de presión, es decir, las características básicas de seguridad estructural y de integridad frente a la presión, independientemente de lo que se introduzca en él. (API 510 es una norma distinta que regula las inspecciones en servicio, no la construcción; no pueden intercambiarse.)
Además, el cumplimiento normativo del código de recipientes a presión no termina a las puertas de la fábrica. Numerosos estados también mantienen sus propios programas de calderas y recipientes a presión, que exigen una autorización de instalación independiente en el ámbito estatal e inspecciones periódicas en servicio, además del sello ASME; esta complejidad jurisdiccional puede pasarse por alto fácilmente cuando la estrategia de compra se limita a preguntar «¿lleva el sello ASME?». El riesgo está a la vista: un comprador que considere el sello ASME como el final del proceso todavía puede sufrir un costoso retraso de instalación cuando un inspector estatal solicite documentación que el proveedor nunca mencionó; el motivo es estructural, ya que ASME certifica el diseño y la construcción del recipiente, no la jurisdicción que regula su servicio, y ambas autorizaciones siguen vías independientes.
Certificación, parte 2 — Cualificación del proceso según AS9100 y Nadcap
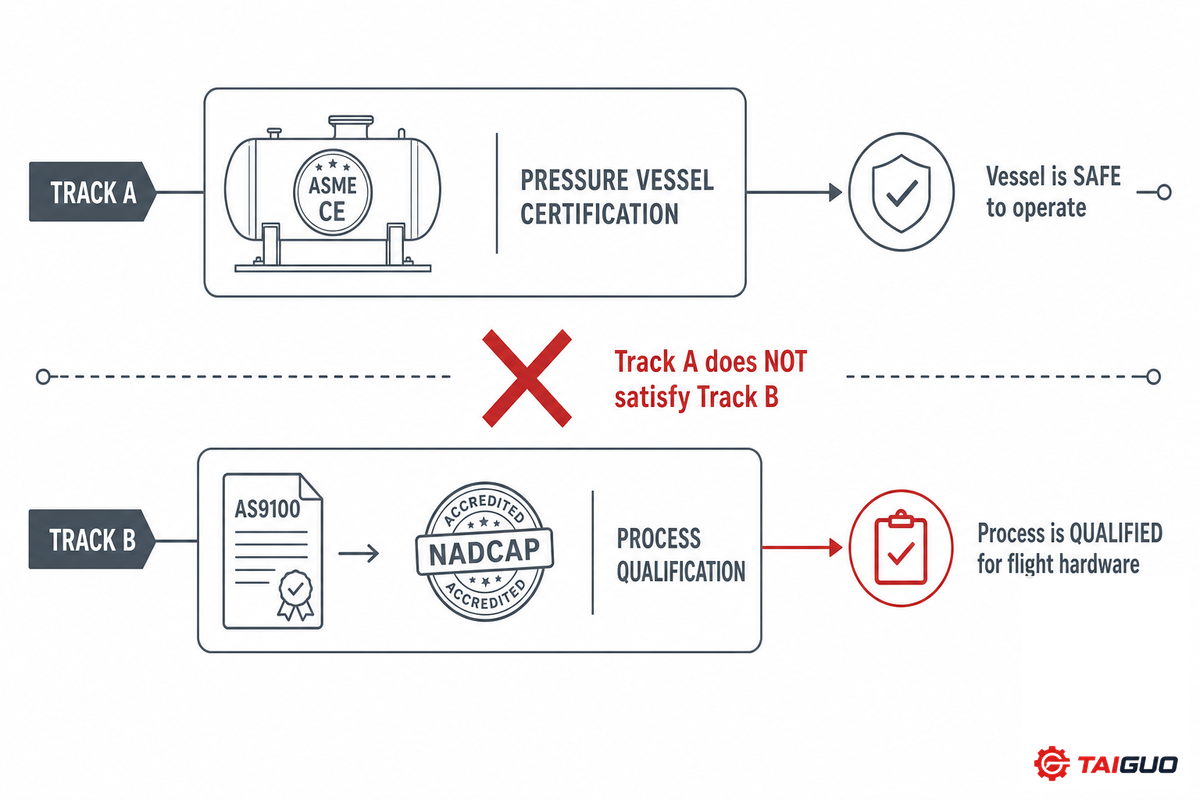
La trampa de las 2 certificaciones
La trampa de las 2 certificaciones: Si un comprador supone que la designación ASME del recipiente a presión de un autoclave también comprende las certificaciones de procesos aeroespaciales, se equivoca.
Es aquí donde un gran número de compradores (y bastante documentación comercial) confunde dos certificaciones independientes. AS9100 es una norma general de gestión de la calidad aeroespacial basada en ISO 9001 que certifica las prácticas de calidad de toda una organización. Composites Universal lo expresa sin rodeos: «Nadcap es una acreditación del proceso, no un sistema de calidad para toda la empresa». Nadcap (gestionado por PRI) es una acreditación más específica (y rigurosa) de procesos de fabricación concretos, incluido el curado en autoclave de estructuras de material compuesto. La comparación técnica de Matric lo aclara expresamente: «La acreditación de procesos Nadcap exige que el propio sistema de calidad de la empresa esté certificado conforme a AS9100 (o una norma equivalente) antes de poder realizar una auditoría Nadcap». Una certificación se añade a la otra, no la sustituye.
El sello del código del recipiente que figura en el depósito indica que es seguro. No aporta ninguna información sobre si el proceso de curado realizado en su interior se ha auditado conforme a normas aeroespaciales. Así de fácil resulta confundirlo en la práctica: un fabricante que ofrece «autoclaves aeroespaciales» puede enumerar acreditaciones de fabricación de recipientes perfectamente válidas —como ASME, Sección VIII, División I, ASTM, American Institute of Steel Construction y el sello «R» de National Board— sin mencionar AS9100 ni Nadcap en ningún punto de la página. No hay nada engañoso en ello; simplemente se trata de un nivel de certificación distinto del necesario para certificar un proceso de curado de componentes destinados al vuelo, algo importante para cualquiera que lea esa página desde la perspectiva de un comprador. Valence Surface Technologies afirma que «existe un alto riesgo de fallo si no son lo bastante sólidos» cuando se pierde de vista esta diferencia: los proveedores que no son capaces de distinguir claramente estas cuestiones para un cliente suelen suspender las auditorías posteriores.
En el caso concreto de los materiales compuestos, SAE publicó inicialmente los requisitos básicos como AS7118A, Requisitos Nadcap para materiales compuestos (2008). El catálogo de SAE indica que AS7118A se está integrando en el documento de criterios de auditoría de PRI (AC7118); los requisitos básicos son idénticos, pero AC7118 pasará a ser la única referencia. Una referencia de auditoría Nadcap para materiales compuestos describe los criterios del proceso en autoclave en el punto 21a de la lista de comprobación de la auditoría; se publican periódicamente revisiones identificadas por letras y la revisión más reciente debe confirmarse mediante PRI/eAuditNet, en lugar de citar una letra procedente de una fuente externa. Debe consultarse la identificación de la lista de comprobación para materiales compuestos (AC7118), no la correspondiente al tratamiento térmico (AC7102), para los procesos relacionados con autoclaves.
La serie de autoclaves industriales de Taiguo Boiler cuenta con el sello U de ASME y la certificación CE (PED 2014/68/EU), que corresponden al nivel de certificación del recipiente mencionado anteriormente; no dispone de la certificación AS9100 ni de la acreditación Nadcap. Los compradores deben interpretar este párrafo como información sectorial sobre esta categoría de productos, no como una afirmación de que sus procesos están certificados conforme a normas aeroespaciales.
Perspectivas del sector: la presión de los procesos fuera de autoclave
Durante las dos últimas décadas, los aviones comerciales han recurrido cada vez más a las estructuras de materiales compuestos. A su vez, esta transición hacia los materiales compuestos ha impulsado la creciente demanda de capacidad de tratamiento en autoclave. El Boeing 787 Dreamliner, por ejemplo, contiene aproximadamente un 50% de materiales compuestos en peso, mientras que el Airbus A350 XWB utiliza alrededor de un 52-53%, según la página temática de ingeniería de ScienceDirect y los propios datos de materiales de Hexcel. Cuanto mayor es la proporción de materiales compuestos utilizada en la estructura de un avión, mayor es el número de componentes que requieren curado, lo que eleva la demanda total de autoclaves.
Eso es solo la mitad de la historia, y la mitad más importante no es el coste, sino el tamaño. El servidor de informes técnicos de la NASA expone directamente esta limitación: «Dado que el tamaño de las piezas aeroespaciales de materiales compuestos supera incluso el de los autoclaves más grandes, es necesario desarrollar nuevos procesos y materiales de curado fuera de autoclave para garantizar la calidad y el rendimiento». En otras palabras, el preimpregnado OOA no es tanto una opción más económica como la única opción físicamente posible cuando la pieza es demasiado grande para cualquier cámara. La literatura académica confirma que se trata de un ámbito de investigación activo y aún sin resolver, no de una sustitución ya consolidada: una revisión de 2015 ampliamente citada señala que el tratamiento de preimpregnados únicamente con bolsa de vacío sigue planteando cuestiones técnicas pendientes, y un artículo de 2025 sobre la mejora del proceso en autoclave afirma expresamente que el supuesto de que «el curado […] no siempre es cierto» debe revisarse caso por caso.
La experiencia práctica respalda esta visión matizada frente a las dicotomías tajantes. «Trabajamos con todo tipo de materiales, incluidos los preimpregnados —tanto para procesos fuera de autoclave como en autoclave—, y para determinadas aplicaciones se elige un proceso u otro según cada pieza», afirmó un técnico de materiales compuestos en un hilo de un foro público donde se detallaba la preparación de preimpregnados para un proceso en autoclave. «En mi experiencia, las resinas para servicio a alta temperatura suelen requerir autoclave, aunque hay excepciones», señaló un especialista en materiales compuestos. Por tanto, antes de considerar el coste o las dimensiones de un equipo nuevo, un posible comprador de un autoclave debe comprobar desde el principio si una solución con preimpregnado OOA puede satisfacer los requisitos técnicos de la clase de pieza en cuestión; aunque el proceso OOA ofrece capacidades cada vez mayores, sigue resultando problemático para piezas estructurales grandes y de altas prestaciones, así como para aplicaciones cuyas dimensiones geométricas pueden superar sencillamente el espacio disponible en las cámaras.
Consideraciones de compra: equipos nuevos, usados y plazos de entrega
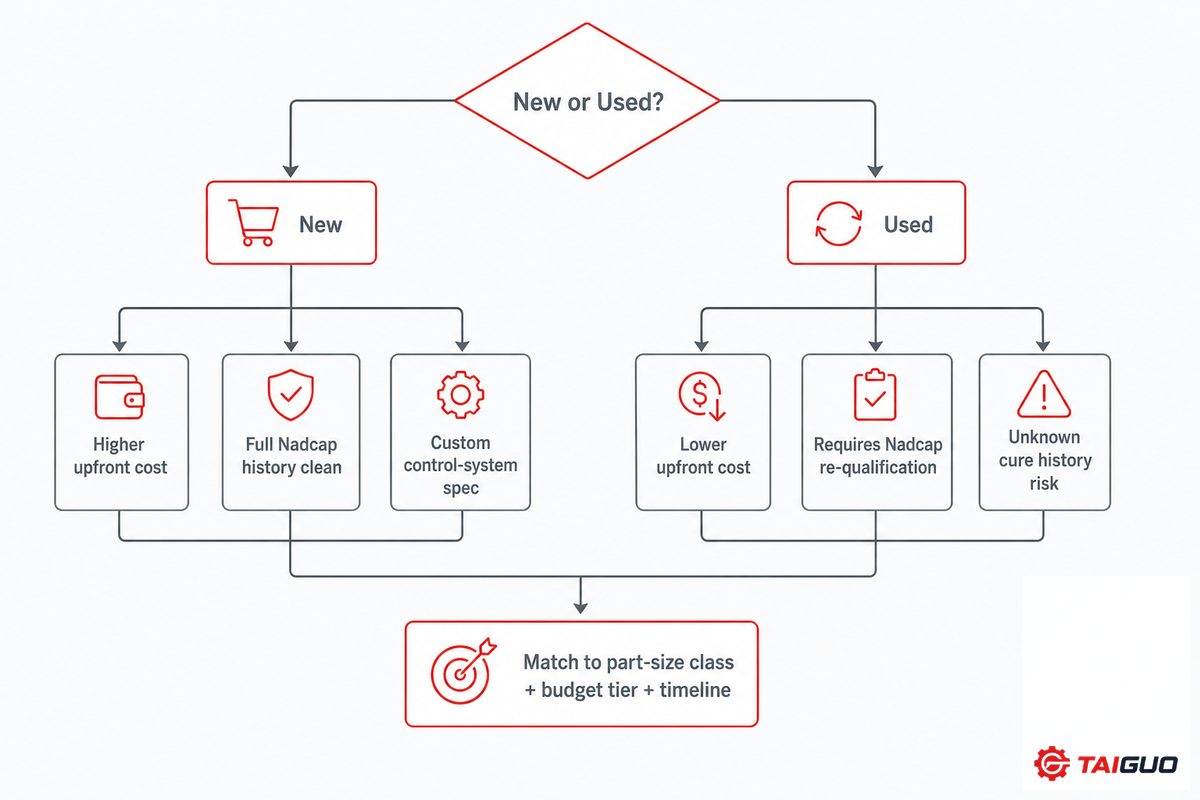
Cuatro criterios determinan la elección de una empresa: la categoría de tamaño de las piezas, el coste, el programa de disponibilidad operativa del equipo y la fiabilidad a largo plazo del sistema de control del proveedor. Hay un requisito que no cambia, sea cual sea la vía elegida por el comprador: el propio recipiente a presión debe seguir cumpliendo la Sección VIII, División 1, del Código ASME de calderas y recipientes a presión, tanto si el equipo es nuevo como si tiene décadas de antigüedad. Aunque el precio es uno de los motivos para elegir una máquina usada, un autoclave usado que no disponga de una acreditación Nadcap vigente y documentada deberá someterse a una nueva cualificación antes de utilizarse con componentes de vuelo, lo que supone un gasto y una demora que a menudo se pasan por alto. En un hilo en línea del sector de los materiales compuestos se estima un coste de «aprox. $30k al año» para una certificación independiente del sistema de calidad AS9100, al que se añade que «también será necesario disponer de Nadcap para cada proceso exigido por el contrato»; se trata de una referencia significativa, aunque informal, para calcular los gastos recurrentes totales de cumplimiento normativo, además del coste de adquisición. En cuanto al equipo, el capítulo académico citado anteriormente indica que los costes de inversión oscilan aproximadamente entre $200,000 para un modelo pequeño de 1 m de diámetro, $500,000 para una máquina de gama media de 2.5 m y varios millones para máquinas de gran escala, aunque todas son cifras de 2018 y deben considerarse una orientación sobre el orden de magnitud. La duración habitual del ciclo de producción de preimpregnados aeroespaciales es de tres a 10 horas, incluso cuando solo se incluyen estructuras primarias, lo que significa que los costes operativos —principalmente la energía necesaria para el calentamiento— pueden llegar a superar la inversión inicial.
| Categoría de tamaño de las piezas | Nivel presupuestario | Plazo | Recomendación |
|---|---|---|---|
| Pequeñas (≤2 m) | Limitado | Urgente | Subcontratar a un proveedor especializado con acreditación Nadcap: evita tanto la inversión en bienes de equipo como el plazo de una nueva cualificación |
| Pequeñas (≤2 m) | Suficiente | 6–12 meses | Un equipo reacondicionado y una nueva auditoría Nadcap suelen ser la vía más rápida para disponer de capacidad propia |
| Medianas (2–3.5 m) | Limitado | Urgente | Subcontratar: los equipos reacondicionados de tamaño medio escasean y solo la nueva cualificación puede superar el plazo disponible |
| Medianas (2–3.5 m) | Suficiente | 12–18 meses | Un equipo nuevo permite controlar las especificaciones del sistema de control y evita heredar un historial de curado desconocido |
| Grandes (3.5–4.5 m) | Elevado | 18+ meses | Equipo nuevo: a esta escala, las ventajas de una geometría de cámara a medida suelen superar cualquier ahorro del mercado de segunda mano |
| Grandes (3.5–4.5 m) | Limitado | Flexible | Subcontratar a un proveedor especializado y consolidado de aeroestructuras en lugar de forzar la inversión en un equipo nuevo de gran tamaño |
| Muy grandes (>4.5 m / formato largo) | Cualquiera | Cualquiera | Comprobar primero la viabilidad del proceso OOA: a esta escala, la disponibilidad puede ser más importante que el presupuesto |
| Carga por lotes de varias piezas | Suficiente | 6–12 meses | Equipo reacondicionado dimensionado según la densidad de carga, no según el espacio necesario para una sola pieza |
| I+D / ensayos de cualificación | Limitado | Flexible | Equipo reacondicionado pequeño o de laboratorio: en esta fase no suele ser necesaria la acreditación Nadcap completa |
La gama de autoclaves industriales de Taiguo Boiler abarca recipientes a presión diseñados a medida de entre 1 m³ y más de 200 m³, con presiones desde vacío hasta 2.5 MPa y temperaturas de hasta 250°C, y cuenta con las certificaciones de sello U de ASME y CE (PED). Esta gama refleja su capacidad general para fabricar recipientes a presión industriales y ofrece información de referencia a quienes evalúan distintas opciones en cuanto al plazo de fabricación, pero no sustituye la acreditación de procesos Nadcap exigida por un programa aeroespacial. Quienes consideren la gama completa de equipos de autoclave industrial —incluidas aplicaciones afines como el curado de bloques AAC sobre la misma plataforma de recipientes a presión— deberían consultar primero las opciones estándar actuales de tamaños personalizados.
Factores clave que deben considerarse antes de la compra
- Diferencie y verifique de forma independiente la certificación conforme al código de recipientes a presión (ASME Sección VIII Div 1) y la acreditación del proceso (AS9100 más Nadcap).
- Al calcular el tamaño, tenga en cuenta todos los útiles y las estructuras de soporte necesarios, no solo las dimensiones de la pieza.
- Incluya la inercia térmica de la pieza y de los útiles al estimar el tiempo de proceso.
- Si el equipo es usado, separe los costes y plazos de la nueva cualificación Nadcap de los correspondientes a la compra del equipo.
- Investigue procesos alternativos fuera de autoclave (OOA) antes de decidir una gran inversión para adquirir capacidad adicional de autoclave destinada a su clase de piezas.
Preguntas frecuentes
P: ¿Qué es un autoclave para materiales compuestos aeroespaciales y en qué se diferencia de un autoclave médico o de laboratorio?
Ver respuesta
Un autoclave para materiales compuestos aeroespaciales está diseñado para aplicar una combinación de calor y presión de forma precisa y controlada a una pieza dentro de una bolsa de vacío y, a continuación, curar —reticular— el material de la matriz del laminado de fibra de carbono u otro material compuesto hasta convertirlo en un sólido rígido. Este proceso es distinto del empleado en los autoclaves médicos u odontológicos, que utilizan vapor saturado a alta temperatura para esterilizar instrumentos, aunque todos ellos se clasifican como recipientes a presión. Esta distinción es fundamental porque, como demuestra rápidamente una búsqueda del término «autoclave» en Internet, la inmensa mayoría de los resultados corresponden a equipos de esterilización médica y odontológica, no a hornos industriales de curado aeroespacial.
P: ¿Cómo funciona el proceso de curado en autoclave de las piezas de materiales compuestos?
Ver respuesta
Para fabricar una pieza de material compuesto de fibra de carbono con este tipo de equipo, se apilan varias capas de preimpregnado según una especificación, se introducen en una bolsa sellada para extraer el aire atrapado y, después, se colocan en el autoclave. La presión y la temperatura aumentan conjuntamente conforme a una velocidad de rampa especificada —evitar cambios demasiado rápidos es esencial para obtener una buena calidad—; cuando se alcanzan los niveles máximos deseados de calor y presión, estos se mantienen durante el tiempo necesario para que la resina se cure por completo y después se reducen de forma controlada, manteniendo la presión para evitar deformaciones mientras la pieza se solidifica. El sistema de control supervisa tanto la presión del autoclave como la del interior de la bolsa, ya que ambas se ajustan por separado y contribuyen a la calidad final de la pieza; la lectura del manómetro de presión de la cámara por sí sola no es suficiente.
P: ¿Con qué intervalos de presión y temperatura funcionan los autoclaves para materiales compuestos aeroespaciales?
Ver respuesta
Los valores comunicados por la industria aeroespacial sitúan la presión máxima de funcionamiento habitual entre 10 y 20 bar (aproximadamente 145-300 psi) para el conjunto de sistemas de materiales. La temperatura empleada para curar la pieza de material compuesto varía considerablemente según el tipo de matriz de resina. El preimpregnado epoxi típico de polímero reforzado con fibra de carbono (CFRP) requiere entre 120 y 180°C, pero los sistemas para temperaturas más elevadas, como los que utilizan bismaleimida, poliimida y termoplástico reforzado con fibra de carbono (CFRTP), necesitan temperaturas de curado mucho mayores, algunas dentro del intervalo de 390-450°C. Compruebe siempre los requisitos de temperatura en la ficha técnica del proveedor del preimpregnado, en lugar de basarse en información genérica publicada.
P: ¿Cómo se garantiza la uniformidad de la temperatura dentro de un autoclave aeroespacial de gran tamaño?
Ver respuesta
El controlador programable funciona en modo automático, semiautomático o manual, con el apoyo del control informático y de un sistema de adquisición de datos que registra la temperatura y la presión a intervalos regulares durante el ciclo. Esta es también la base de las auditorías de procesos Nadcap, que examinan minuciosamente los datos de los estudios de uniformidad de temperatura al cualificar el equipo para uso aeroespacial.
P: ¿Qué es el curado fuera de autoclave (OOA) y puede sustituir a un autoclave?
Ver respuesta
El proceso OOA utiliza materiales compuestos preimpregnados específicos que se curan únicamente con bolsa de vacío, sin la sobrepresión de un autoclave. Es un proceso real y activo y, como documentan las investigaciones de la NASA, se convierte en una necesidad práctica a partir de cierto tamaño, cuando ya no es posible utilizar ningún autoclave. La posibilidad de que el proceso OOA sustituya al autoclave para una pieza concreta depende del material y de la función de la pieza dentro de la estructura; no sustituye al autoclave en las estructuras primarias.
P: ¿Qué certificaciones necesita un proveedor de autoclaves para materiales compuestos aeroespaciales?
Ver respuesta
Se trata de dos requisitos distintos. La certificación del sistema de gestión de la calidad AS9100 corresponde al proveedor y la certificación Nadcap, al proceso específico, que en el caso de los materiales compuestos es el curado en autoclave. Una de las condiciones previas de Nadcap para certificar un proceso es disponer de la certificación AS9100 o de una certificación equivalente del sistema de gestión de la calidad. Una no sustituye a la otra, y limitarse a disponer de una certificación conforme a un código de recipientes a presión (ASME, CE, UL) ni siquiera se aproxima a cumplir este doble requisito.
P: ¿Cuál es el autoclave aeroespacial más grande del mundo?
Ver respuesta
El equipo de ASC Process Systems para el centro de alas del Boeing 777X es el mayor mencionado en la literatura académica documentada: tiene 37 metros de longitud y 8.5 metros de diámetro, y está dimensionado a medida para el ala de material compuesto del 777X. La instalación de CSIR-NAL de 4.4m X 9m constituye un ejemplo intermedio útil por debajo de esta escala.
P: ¿Cómo se dimensiona un autoclave para una pieza o un volumen de producción concretos?
Ver respuesta
Comience por las dimensiones de la mayor pieza individual con sus útiles, añada las holguras necesarias para los útiles —moldes y placas de compactación— y compare el resultado con las categorías estándar de tamaño de cámara. Si el factor principal es el volumen y no el tamaño de las piezas, dimensione el autoclave para lograr una densidad de carga eficiente de las piezas y los útiles, pero incluya siempre la masa térmica del conjunto formado por ambos en la estimación del tiempo real del ciclo para determinar el tamaño de cámara necesario —o incluso para concluir que la pieza más grande cabe físicamente en la cámara, pero no permite alcanzar la capacidad de producción requerida—.
Referencias y fuentes
- Curado de materiales compuestos fuera de autoclave — Servidor de informes técnicos de la NASA, Glenn Research Center
- Desarrollo y cualificación del ciclo de curado — Departamento de Energía de Estados Unidos (OSTI.gov)
- Estudio experimental sobre la optimización del ciclo de curado en autoclave — National Institutes of Health, PMC
- Instalación de autoclave de grado aeroespacial — CSIR-National Aerospace Laboratories, Gobierno de la India
- Código ASME de calderas y recipientes a presión de 2025 — American Society of Mechanical Engineers
- Boeing 787 Dreamliner: contenido de materiales compuestos — referencia de ingeniería de ScienceDirect
- Materiales compuestos de matriz polimérica: fundamentos — equipos de autoclave — Fernlund, Mobuchon & Zobeiry (2018), Elsevier
- AS7118A: requisitos Nadcap para materiales compuestos — SAE International
- ¿Cuál es la diferencia entre Nadcap y AS9100? — Composites Universal
- Criterios de auditoría Nadcap para materiales compuestos (AC7118) — referencia publicada sobre auditorías Nadcap de materiales compuestos
Por qué escribimos este artículo
Taiguo Boiler suministra recipientes a presión a medida, incluidos autoclaves industriales para diversas aplicaciones industriales, desde 1976. Sus productos abarcan desde el curado de bloques AAC hasta la vulcanización de caucho y la fabricación de materiales compuestos. Este artículo ofrece una visión general de esta clase de equipos de autoclave para aplicaciones aeroespaciales desde la perspectiva de un fabricante de recipientes a presión, con fines formativos para ingenieros y compradores que estén evaluando estos sistemas; no constituye una declaración de certificación de procesos. Revisado por el equipo técnico de Taiguo Boiler.
Artículos relacionados
- Gama de autoclaves industriales — especificaciones completas y opciones de dimensionamiento a medida
- Autoclave para bloques AAC — una aplicación de curado diferente sobre la misma plataforma de recipientes a presión
- Autoclave para la conservación de la madera — curado mediante impregnación con vapor, una tercera aplicación de la misma categoría de equipos
- Instalación industrial de fabricación de bloques AAC: lista de equipos
- Ladrillos AAC frente a ladrillos de arcilla y de cenizas volantes