تواصلوا مع Taiguo


تم التحديث في يوليو 2026.
أوتوكلاف الطيران والفضاء هو وعاء ضغط مزود بحجرة مسخنة، يُستخدم لإنضاج أجزاء الطائرات خفيفة الوزن المصنوعة من المواد المركبة وفق منحنى حراري ومنحنى ضغط محددين. وقد يشبه بصريًا الأسطوانات الفولاذية الكبيرة المرتبطة بالتعقيم الجراحي (لكن لا يكاد يوجد أي تشابه فعلي بينهما).
أهم الخلاصات
- لا تعادل علامة كود وعاء الضغط (ASME) شهادة اعتماد العملية (AS9100 + Nadcap) التي تؤهل المورد لمعالجة الأجزاء، وكثيرًا ما تغفل مطبوعات المشترين (وصفحات الشركات المصنعة التسويقية) هذا الفرق.
- يتراوح نطاق التشغيل الشائع لدرجة الحرارة والضغط في معالجة المواد المركبة للطيران والفضاء من 120 إلى 180C ومن 70 إلى 300 psi، ويصل إلى 390C لبعض أنظمة اللدائن الحرارية.
- تتراوح أقطار حجرات الأوتوكلاف المتاحة في السوق من نحو ~1 متر إلى 8 أمتار+، بل إن بعض أجزاء الطائرات تتجاوز بالفعل حتى أكبر الوحدات القياسية المتاحة في السوق.
- تمثل المعالجة خارج الأوتوكلاف (OOA) بديلًا متاحًا للمعالجة داخل الأوتوكلاف، وقد تكون أحيانًا الحل المطلوب تحديدًا.
رغم أن معظم أجهزة الأوتوكلاف المبيعة عالميًا تذهب إلى قطاع الطيران والفضاء لإنضاج المكونات المركبة — إذ يُعد أوتوكلاف الأجزاء المركبة فئة المعدات السائدة في هذا السوق — فإن تطبيقات أخرى في قطاعات الطيران والفضاء والسيارات ورياضة المحركات تستخدم جميعها عمليات مماثلة عالية الضغط ودرجة الحرارة لمعالجة الأجزاء المركبة. وفي هذا الدليل إلى معالجة المواد المركبة بالأوتوكلاف، سنوضح آلية عمل أجهزة الأوتوكلاف، والنطاقات الشائعة للضغط ودرجة الحرارة، والمعايير التي يستخدمها المشترون لتحديد حجم معداتهم بما يلائم أجزاءً محددة، وكذلك — وهو أمر بالغ الأهمية وتتجاهله معظم صفحات المنافسين — مجموعتي المتطلبات المنفصلتين: شهادة وعاء الضغط وشهادة اعتماد العملية.
المواصفات السريعة
| نطاق الضغط المعتاد | 70–300 psi (5–20× الضغط الجوي) |
| درجة حرارة إنضاج CFRP | 120–180°C (أنظمة CFRTP اللدنة حراريًا حتى 390°C) |
| نطاق قطر الحجرة (في السوق) | من ~1 m لوحدات البحث والتطوير الصغيرة إلى 8+ m لإنتاج هياكل الطائرات الكبيرة |
| كود الوعاء | ASME BPVC القسم VIII، الجزء 1 (إصدار 2025 هو الساري حاليًا) |
| تأهيل العملية | AS9100 (نظام إدارة جودة المورد) + اعتماد Nadcap للمواد المركبة (العملية/المعدات) |
ما أوتوكلاف المواد المركبة للطيران والفضاء؟
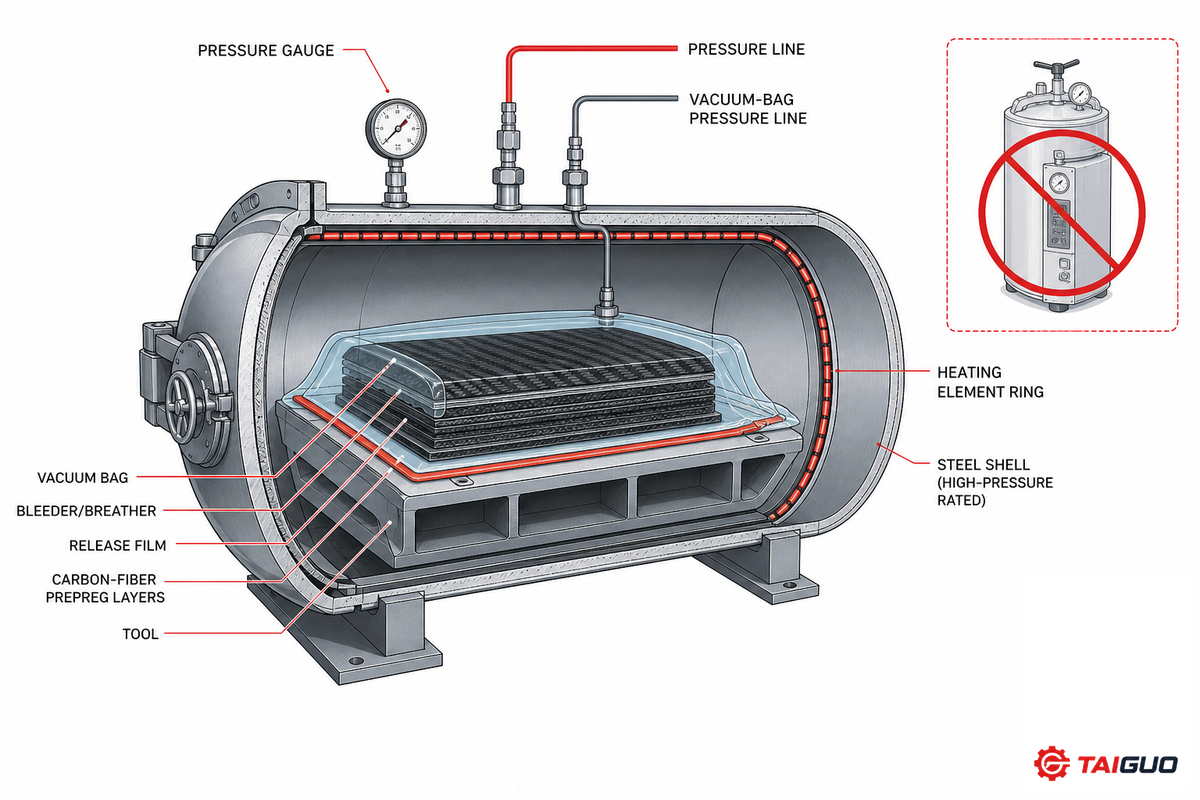
أوتوكلاف الطيران والفضاء هو ببساطة وعاء ضغط متخصص يُستخدم لتصنيع الهياكل المركبة، ولا سيما الصفائح المصنوعة من مواد ألياف الكربون المشبعة مسبقًا (prepreg)، وذلك بتعريض التجميع لظروف محكومة بدقة من درجة الحرارة والضغط. وداخل الحجرة المحكمة، يضغط الضغط المرتفع طبقات ألياف الكربون ويطرد أي هواء محتبس من التجميع.
وفي الوقت نفسه، تؤدي درجة الحرارة المرتفعة إلى تصليب رابط راتنج الإيبوكسي، فتربط الألياف والراتنج كيميائيًا بصورة دائمة لتكوين مكوّن مركب صلب وخالٍ من الفراغات بالشكل النهائي المطلوب. ويبدأ تقييم نظام أوتوكلاف للمواد المركبة المستخدمة في الطيران والفضاء، سواء لعملية جديدة لمعالجة المواد المركبة أو ضمن تحديث خط إنتاج، من هذا الوصف. وهذا هو النطاق الكامل لعملية الأوتوكلاف، لكن نظرًا إلى أنه مصطلح صناعي، تجدر الإشارة إلى أن وصف العملية هذا يخص معدات الأوتوكلاف الصناعية تحديدًا، وأن تعريفات الأوتوكلاف الأخرى قد تشير إلى عمليات مختلفة تمامًا، مثل التعقيم الطبي أو معالجة الخشب أو فلكنة المطاط.
تُعد مرحلة الإنضاج من أكثر خطوات تصنيع منتجات الطيران والفضاء كثافةً في رأس المال، وحتى أجهزة أوتوكلاف إنضاج المواد المركبة الأساسية تختلف تصميميًا بدرجة كبيرة عن أجهزة الأوتوكلاف المستخدمة لمعالجة الخشب أو قولبة المنتجات المطاطية. ويتعامل المنظمون والمصنعون على حد سواء مع الأجزاء الهيكلية للطائرات ومنتجات الطيران والفضاء بوصفها فئة تصنيع مستقلة. وتصف National Aerospace Laboratories (NAL) الهندية أجهزة الأوتوكلاف بأنها “معدات لا غنى عنها لمعالجة المكونات الهيكلية عالية الجودة المصنوعة من المواد المركبة للطيران والفضاء/الطائرات”؛ وقد شغّل المختبر الوطني مرافق أوتوكلاف مخصصة للطيران والفضاء منذ 1985، وينتج بصورة اعتيادية أجزاءً هيكلية مركبة لأنظمة المواد المتصلدة حراريًا واللدنة حراريًا ذات “الانحناءات المتنوعة والأشكال المعقدة.” وتمثل حقيقة أن أجهزة الأوتوكلاف المخصصة للطيران والفضاء كانت جزءًا أساسيًا من بنية المختبر الوطني للطيران والفضاء منذ عقد 1980s معلومة محورية يجب أخذها في الحسبان: فالمعالجة بالأوتوكلاف هي الطريقة الراسخة لإنتاج الهياكل الأولية في جميع الطائرات تقريبًا، ويستند اختيارها إلى المتانة والسلامة الهيكلية الفائقتين للمواد المركبة المعالجة بالأوتوكلاف مقارنةً بطرائق التصنيع الأخرى. ويُعد الخلط بين فئة المعدات المؤهلة للطيران والفضاء هذه وبين أوتوكلاف صناعي للأغراض العامة خطأً مكلفًا يرتكبه المشترون بوتيرة تفوق ما تتمناه شركات مصنعة مثل Taiguo Boiler — والسبب بنيوي: فقد يبدو وعاء الضغط نفسه متطابقًا تقريبًا بين الفئات، لكن تأهيل العملية المضاف إليه غير قابل للتبادل، وهو فرق توضحه أقسام الشهادات أدناه بالكامل.
آلية دورة الإنضاج: من رص الطبقات إلى التبريد
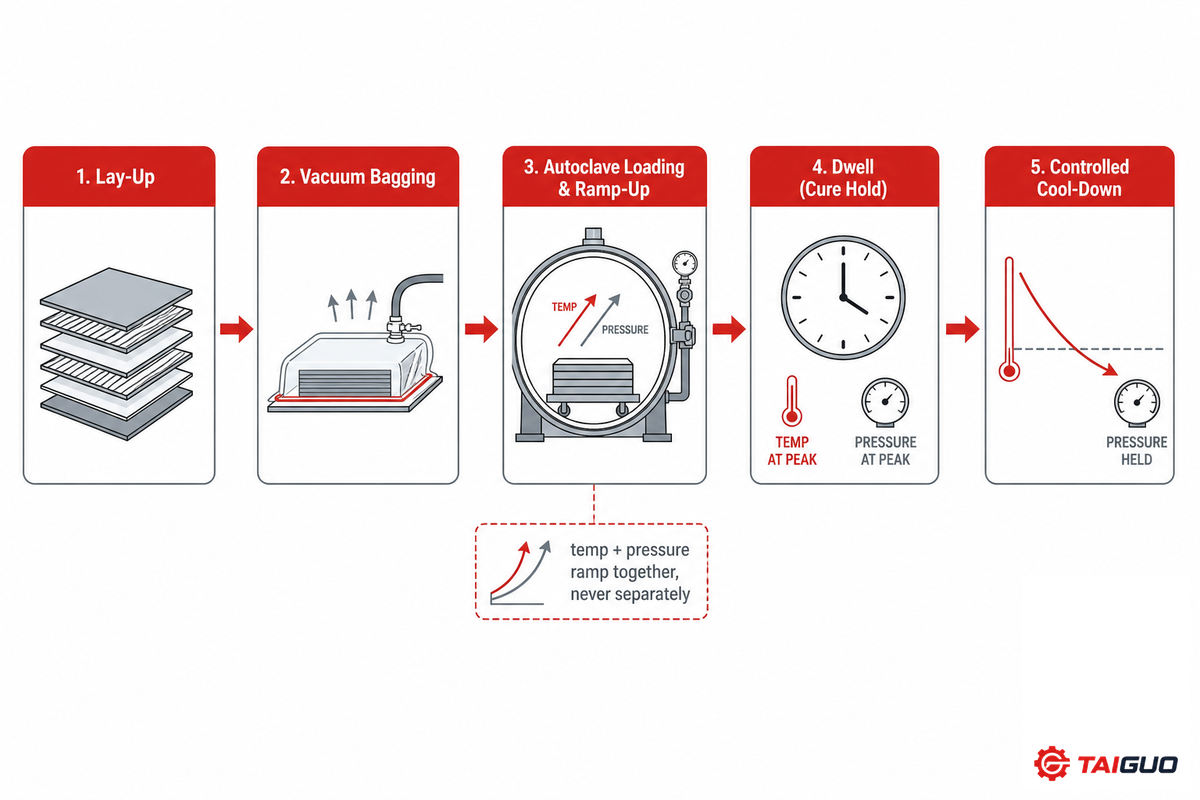
تنقل دورة الإنضاج الجزء المركب من طبقات prepreg الخام المرصوصة إلى صفيحة نهائية خالية من الفراغات عبر خمس مراحل محكومة: رص الطبقات، والتغليف بكيس تفريغ، والإدخال إلى الأوتوكلاف، والثبات عند درجة حرارة وضغط محددين، والتبريد المحكوم. وتُنفذ كل مرحلة بمعدل ارتفاع وزمن تثبيت محددين وفق نظام الراتنج، وليس وفق وصفة واحدة عامة.
كيف يعمل أوتوكلاف المواد المركبة؟
تتكون الدورة من خمس خطوات منفصلة. الخطوة 1: تُرص طبقات prepreg المصنوعة من ألياف الكربون — أي المشبعة مسبقًا بنظام راتنج بوليمري — فوق قالب وبالاتجاهات التي تحددها حالة الإجهاد الخاصة بالجزء. الخطوة 2: يُغلّف التجميع بكيس تفريغ محكم يزيل الهواء المحبوس ويسحب الراتنج بالتساوي عبر رصّة الطبقات.
الخطوة 3: تُدخل الحزمة المغلفة بالكيس إلى الأوتوكلاف، ثم تُرفع درجة حرارة الحجرة الداخلية وضغطها تدريجيًا وبالتوازي بدل زيادتهما دفعة واحدة، بما يضمن توزيع الحرارة بالتساوي على الحمل التشغيلي ويتجنب خطر عدم اكتمال الإنضاج في المقاطع الأكثر سماكة، فلا تتراكم إجهادات داخلية في الصفيحة. الخطوة 4: يُترك التجميع عند مستويات درجة الحرارة والضغط المحددة طوال “زمن الثبات” كي يتصلب الراتنج. الخطوة 5: تُخفّض درجة حرارة التجميع إلى درجة حرارة الغرفة مع استمرار الحفاظ على الضغط لمنع تشوه الصفيحة. ويقول الفنيون العاملون ميدانيًا إن خطوة التغليف بكيس التفريغ هي الأسهل من حيث احتمال تنفيذها بصورة خاطئة.
“كيس التفريغ ليس حجرة تفريغ… والمادة المتطايرة ليست غازًا بل سائلًا” — وهما فرقان يربكان فرق العمل الجديدة على هذه العملية.
نشر المصنعون دورات إنضاج تعطي تصورًا عن القيم، لكن ينبغي الانتباه إلى أنها أمثلة فقط وليست دليلًا نهائيًا، إذ تُصمم دورات الإنضاج وفق نظام الراتنج وشكل القالب ومدى تعقيد رص الطبقات. وتشير دراسة لأحد مصنعي قوالب المواد المركبة، موّلها Office of Science التابع لـDepartment of Energy (OSTI.gov)، إلى رفع درجة الحرارة بمعدل 2.71°C/min (5°F/min) حتى 177°C (350°F) لمدة ساعة واحدة. وتستخدم دراسة أخرى أجراها مصنع ونشرتها National Institutes of Health (أرشيف PMC لعام 2023) دورةً بمعدل ارتفاع 2.1°C/min حتى 125°C. وخلاصة القول إنه لا توجد دورة واحدة يمكن وصفها بأنها دورة الإنضاج الخاصة بالطيران والفضاء، لأن الدورات ترتبط بنظام الراتنج ولا يمكن نقلها بين المواد. والفرق بين درجتي الحرارة القصوى وحده — 350°F مقابل 257°F — يجسد هذه النقطة، كما يؤثر المنحنى الدقيق في الإجهاد داخل الصفيحة؛ فقد يتعرض جزء مصنوع وفق مجموعة من المعلمات لانفصال طبقاته إذا عولج ببرنامج إنضاج مصمم لنظام راتنج مختلف. وبالمثل، تؤثر سماكة الجزء في كيفية اختراق الحرارة له؛ فقد لا يلائم الجزء السميك من غطاء عارضة الجناح برنامجٌ يعمل جيدًا مع لوح اختبار.
📐 ملاحظة هندسية
هناك قيمتان للضغط يجب مراعاتهما في دورة الإنضاج: ضغط الحجرة الخارجي والضغط الداخلي لكيس التفريغ، ويجب مراقبتهما بصورة منفصلة لأن فرق الضغط بينهما، وهو ما يدفع الراتنج إلى توزيعه النهائي داخل الصفيحة، ينبغي أن يظل متسقًا في جميع أنحاء حجم الجزء عبر حلقة ضبط عالية الدقة، حتى مع ضبط ضغط الحجرة بصورة مستقلة.
المواصفات السريعة ومعلمات العملية
لكل نظام مواد نطاقات مختلفة من الضغط ودرجة الحرارة، لكن القيم الموثقة توفر نطاقًا مرجعيًا عمليًا. وتتراوح ضغوط الأوتوكلاف للمواد المركبة من CFRP عادةً بين 70-300 psi (5-20 atm) وفق Piran Advanced Composites، وهي شركة بريطانية مصنعة لهياكل الطائرات تشير إلى معلمتين منفصلتين للضغط — الضغط المحيط داخل الحجرة والضغط المطبق داخليًا على الكيس — ويمكن ضبط كل منهما بصورة مستقلة وفق النتيجة المطلوبة. وبالنسبة إلى المواد المركبة التقليدية من CFRP ذات مصفوفات الإيبوكسي، تتراوح درجات الحرارة عادةً بين 120°C و180°C، وهي نقطة التنشيط الكيميائي لمصلبات الإيبوكسي، بينما يتراوح النطاق المرجعي الأوسع الوارد في الدراسات لجميع أنظمة المواد المركبة المستخدمة في الطيران والفضاء، بما فيها الأنظمة التي تستخدم البزماليميد والبوليميد، بين 200-450°C و10-20 bar (145-290 psi)، وفق فصل مرجعي عن معدات الأوتوكلاف كتبه Fernlund وMobuchon وZobeiry في 2018. وعند الطرف الأعلى من نطاق درجة الحرارة، يمكن لأنظمة المواد المركبة اللدنة حراريًا من CFRP، مثل بعض الأنظمة القائمة على مصفوفة بولي إيثر إيثر كيتون (PEEK)، أن تعمل عند درجات تصل إلى 390°C، لأنها تعتمد على صهر مصفوفة بلاستيكية وإعادة تصلبها بدل إحداث تفاعل كيميائي يصلّب المادة المركبة.
| المعلَمة | أوتوكلاف المواد المركبة للطيران والفضاء | أوتوكلاف صناعي للأغراض العامة |
|---|---|---|
| الضغط | 70–300 psi (5–20× الضغط الجوي) | حتى 2.5 MPa (~360 psi) — مثل خط الأوتوكلاف العام من Taiguo |
| درجة الحرارة | 120–180°C (CFRP)؛ حتى 390°C (CFRTP) | حتى 250°C — مثل خط الأوتوكلاف العام من Taiguo |
| أساس تصنيع الوعاء | ASME القسم VIII الجزء 1 | علامة ASME U + CE PED (شهادات Taiguo الفعلية) |
| تأهيل العملية | يلزم اعتماد AS9100 + Nadcap للمواد المركبة | غير مطلوب للخرسانة الخلوية المعقمة AAC أو حفظ الخشب أو الإنضاج الصناعي العام |
غالبًا ما يمثل الصف الأخير النقطة التي يخطئ عندها المشترون المحتملون، ولذلك يبرز في قسم الشهادات أدناه. فمجرد القدرة على توفير نطاقات الضغط ودرجة الحرارة المرتبطة عادةً بمكونات الطيران والفضاء لا يكفي لتصنيع تلك المكونات.
تحديد حجم أوتوكلاف المواد المركبة للطيران والفضاء
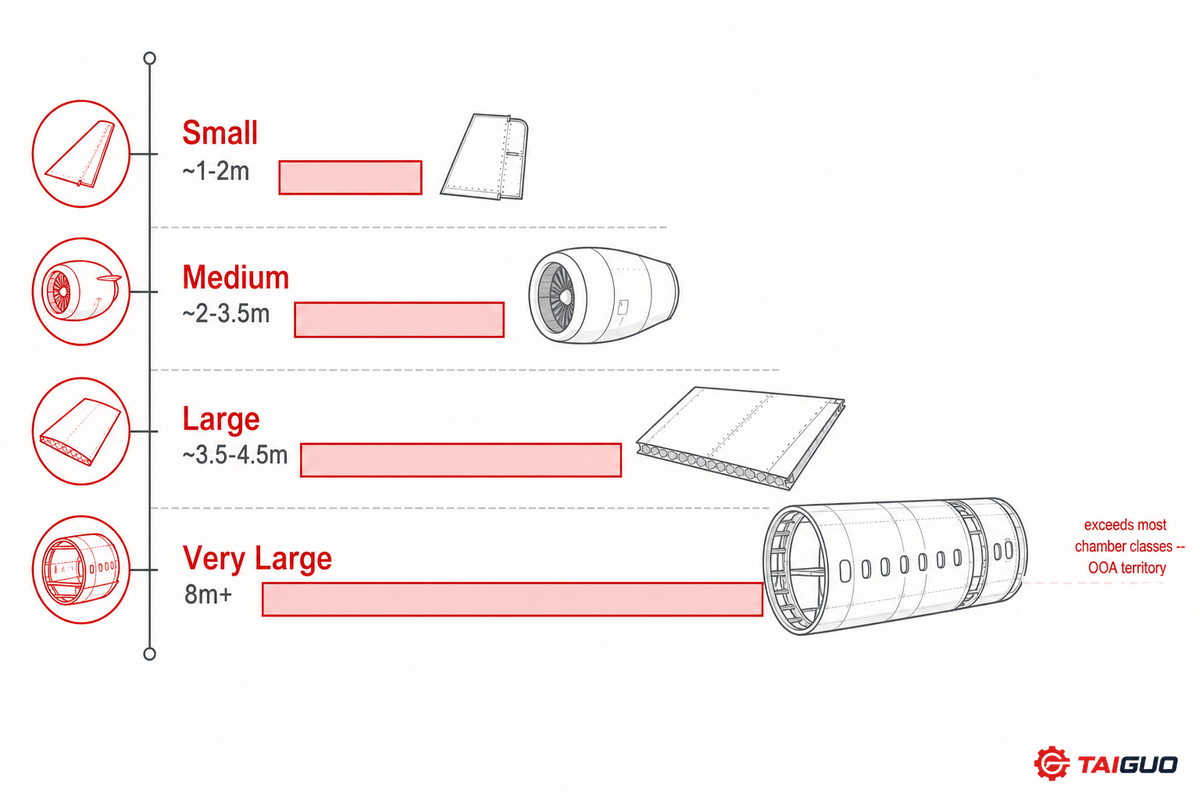
الحجم هو المسألة التالية، ويبدأ تحديده بأكبر جزء، أو أكبر تجميع يحتاج إلى قالب، تتوقعون معالجته، مع إضافة مساحة للقالب وصفائح الضغط وتدفق الهواء حول الأجزاء. وتتباين القيم المنشورة في السوق بدرجة كبيرة؛ إذ توفر TRG Supply، وهي مورّد معدات في الولايات المتحدة، حجرات تتراوح “من 3 أقدام (1 متر) لإنتاج المكونات الصغيرة إلى 25+ قدمًا (8+ أمتار) لأعمال هياكل الطائرات واسعة النطاق.” واستنادًا إلى فصل كتبه Fernlund وMobuchon وZobeiry في 2018 (وهو أحدث مرجع متاح للعامة، رغم احتمال تصنيع وحدات أكبر منذ ذلك الحين)، سلّمت ASC Process Systems أوتوكلافًا للمواد المركبة بطول 37-m وقطر 8.5-m إلى مركز أجنحة Boeing 777X في إيفريت بولاية واشنطن، وقد صُمم لمعالجة تجميع جناح الطائرة. وفي عمل أقدم نُشر عام 2011 في International Journal of Aerospace Engineering، وثّقت CSIR-National Aerospace Laboratories أكبر وحدة لديها بقطر 4.4m وطول 9m، لتكون نقطة مرجعية أخرى بين هذين الحدين.
مثال محلول: تتطلب لوحة من غلاف جسم طائرة بأبعاد حيزية تبلغ 3.2 m × 1.8 m، موضوعة على قالب فولاذي يحتاج إلى هامش 15cm من جميع الجوانب لاستيعاب تدفق الهواء وتجهيزات صفائح الضغط، مساحة داخلية صافية قابلة للاستخدام لا تقل عن 3.5 m × 2.1 m، ما يستبعد أي وحدة يقل قطرها عن فئة ~3.5 m ويرجح بقوة الوحدات المتوسطة إلى الكبيرة ضمن نطاق المخطط أعلاه. ويخصص معظم الموردين هندسة الحجرة وتجهيزات القوالب وفق خطة تحميل محددة بدل بيع خيارات ثابتة الحجم فقط، وبعد حسم أبعاد المعدات تصبح الإدارة الآلية الدقيقة لبرنامج الرفع التدريجي بأهمية الحجم الخام للحجرة نفسها. ورغم أن القطر والطول يمثلان مرشحًا أوليًا، فإنهما لا يقدمان صورة مكتملة عن الحجم المطلوب. كما تعتمد الإنتاجية القابلة للاستخدام على الكتلة الحرارية للجزء والقالب (إذ يستغرق القالب الفولاذي الثقيل وقتًا أطول للوصول إلى درجة حرارة الإنضاج مقارنةً بالصفيحة نفسها)، وعلى عدد الأجزاء التي يمكن إدخالها في كل دورة، ولذلك قد تستوعب الحجرة جزءًا ما نظريًا، لكنها تستنزف الأداء إذا لم تُراعَ كتلة القالب. ويقع المشترون في فخ تحديد الحجم على أساس الجزء وحده: فسبب أهمية كتلة القالب بقدر أهمية قطر الحجرة هو أن الأوتوكلاف يجب أن يرفع درجة حرارة الحمل التشغيلي بأكمله — بما فيه القالب الفولاذي — إلى درجة حرارة الإنضاج ضمن نافذة الرفع التدريجي نفسها، ولذلك قد تؤدي حجرة مختارة وفق الحيز المحيط بالجزء فقط إلى دورة لا تحقق إنضاجًا متجانسًا في كامل الصفيحة.
| فئة المكوّن | العامل المعتاد المحدد للحيز | فئة الحجرة المطلوبة |
|---|---|---|
| سطح تحكم / قلاب جناح | قوالب طويلة وضيقة وذات مقاطع رقيقة | صغيرة — بقطر ~1–2 m |
| ألواح البحث والتطوير / عينات الاختبار | رصّات صفائح مسطحة وقوالب محدودة | صغيرة — بقطر ~1 m (فئة الوحدات الصغيرة من TRG Supply) |
| جزء من حاضنة المحرك | غلاف أسطواني منحنٍ + قوالب داخلية ضخمة | متوسطة — بقطر ~2–3.5 m |
| لوحة غلاف الجناح | حيز كبير يتدرج من المسطح إلى المنحني، مع كتلة قالب فولاذي | كبيرة — بقطر ~3.5–4.5 m |
| عارضة جناح (قطعة واحدة) | المحور الطولي هو العامل الحاكم، مع مقطع عرضي متوسط | كبيرة وطويلة — يحددها الطول، من فئة ~9–15 m |
| مقطع أسطواني من جسم الطائرة | قوالب أسطوانية بكامل القطر | كبيرة جدًا — تقترب من أكبر فئة منشآت أو تتجاوزها (قطر 4.4 m+، مثال NAL) |
| حمل دفعة متعددة الأجزاء (أجزاء صغيرة) | كثافة التحميل، لا الحيز المحيط بجزء واحد | متوسطة إلى كبيرة، ويحدد حجمها وفق الإنتاجية لا مجرد الاستيعاب |
| تجميع ملتصق من المعدن والمواد المركبة | كتلة حرارية مختلطة (معدن + مادة مركبة) | متوسطة–كبيرة؛ يكتسب ضبط الرفع التدريجي في نظام الضبط أهمية أكبر من الحجم الخام |
| جناح كامل / هيكل متكامل كبير | يتجاوز الحيز المتاح للحجرة | غالبًا لا تصلح له المعالجة بالأوتوكلاف — راجعوا توقعات القطاع أدناه |
الشهادات، الجزء 1 — كود وعاء الضغط
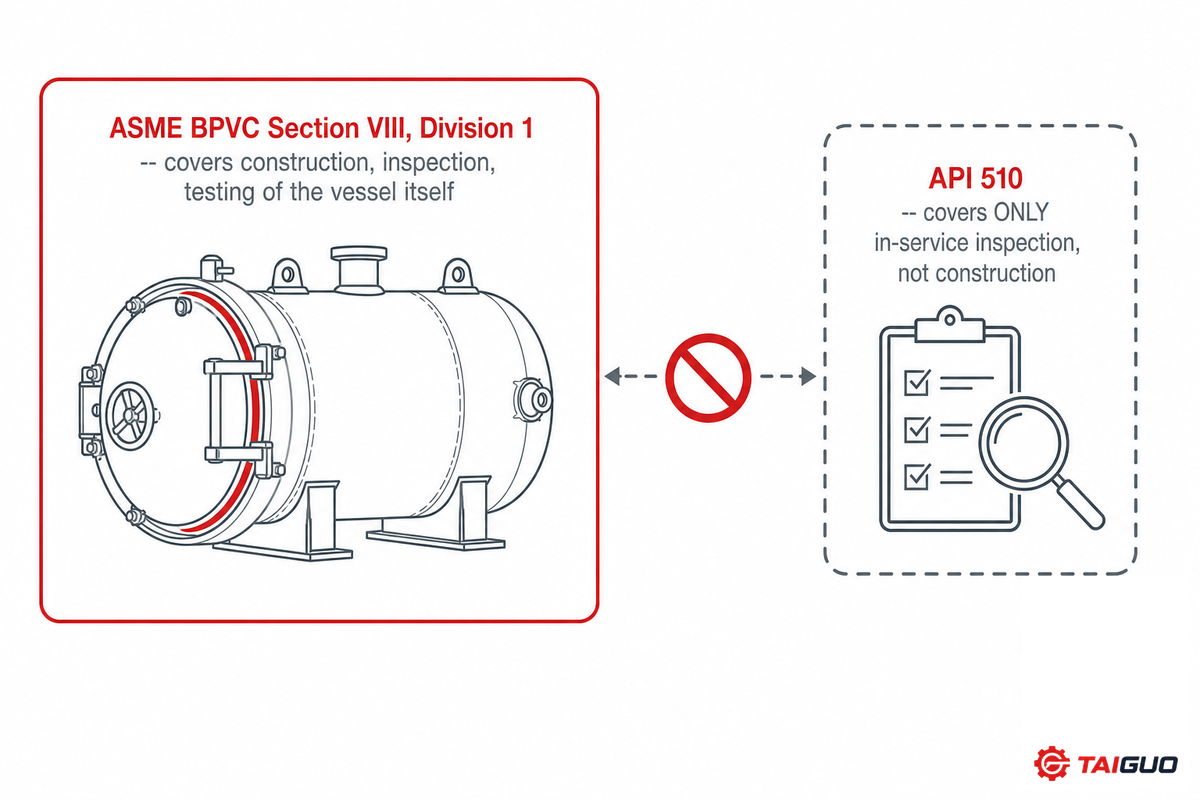
حتى قبل النظر في المتطلبات الخاصة بالطيران والفضاء، يجب إدراك حقيقة الأوتوكلاف الأساسية: إنه وعاء ضغط. وفي الولايات المتحدة، يعني ذلك وجوب تصميمه وتصنيعه وفحصه واختباره وفق كود الغلايات وأوعية الضغط الصادر عن ASME، القسم VIII، الجزء 1. (إصدار 2025 هو الأحدث حاليًا.) ولا يشمل ذلك الغلاف الأسطواني للخزان فحسب، بل يشمل أيضًا بابه وموانع التسرب ونظام تخفيف الضغط، وهي عناصر أساسية للسلامة الهيكلية وسلامة احتواء الضغط بصرف النظر عما يوضع داخله. (API 510 مواصفة قياسية منفصلة تنظم الفحص أثناء الخدمة لا التصنيع؛ ولا يمكن استبدال أحدهما بالآخر.)
ولا يتوقف الامتثال لكود أوعية الضغط عند باب المصنع. فلدى ولايات عديدة أيضًا برامجها الخاصة بالغلايات وأوعية الضغط، التي تشترط موافقة مستقلة على التركيب على مستوى الولاية وعمليات فحص دورية أثناء الخدمة بالإضافة إلى علامة ASME، وهو تعقيد تشريعي يسهل إغفاله حين تقتصر استراتيجية الشراء على سؤال “هل يحمل علامة ASME؟” ويكمن الخطر هنا في أمر ظاهر للعيان: فقد يواجه المشتري الذي يتعامل مع علامة ASME بوصفها نهاية المطاف تأخيرًا مكلفًا في التركيب عندما يطلب مفتش الولاية مستندات لم يذكرها المورد قط — والسبب بنيوي، إذ تصادق ASME على تصميم الوعاء وتصنيعه، لا على الولاية القضائية التي يخضع لها أثناء الخدمة، وتسير الموافقتان في مسارين منفصلين.
الشهادات، الجزء 2 — تأهيل العملية وفق AS9100 وNadcap
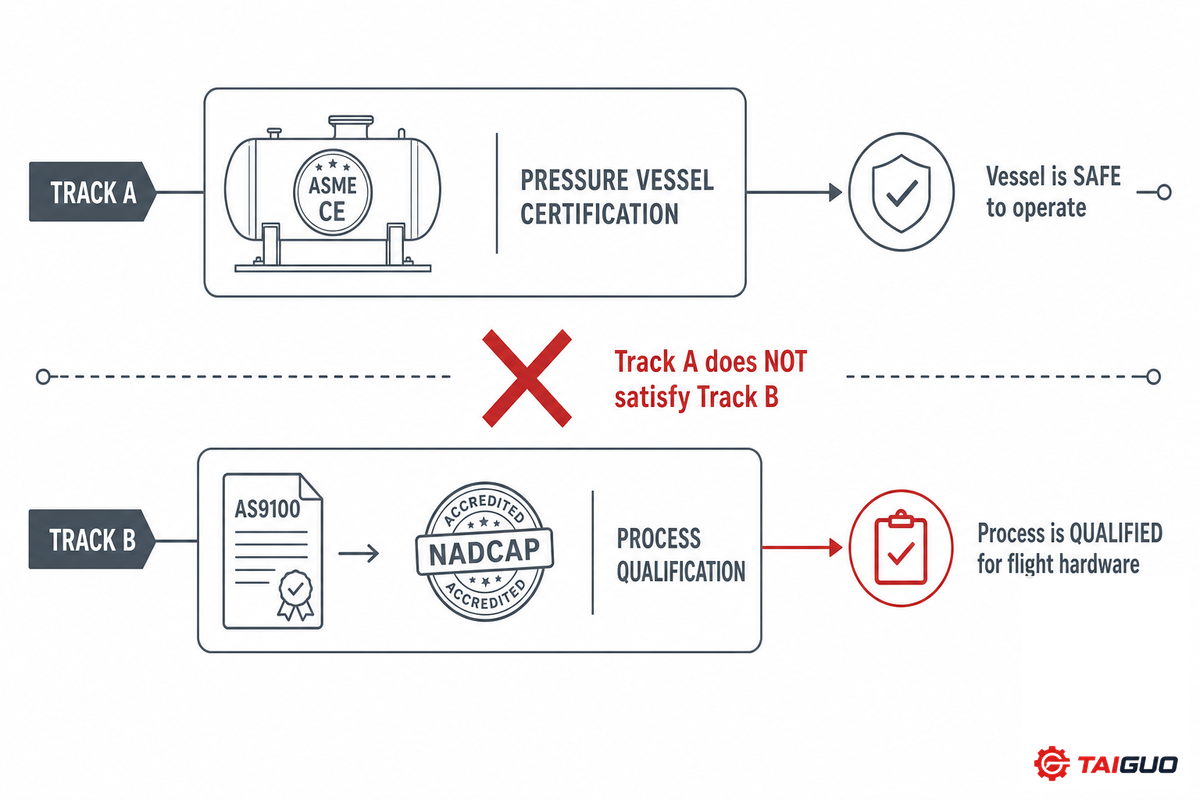
فخ الشهادتين 2
فخ الشهادتين 2: إذا افترض المشتري أن تصنيف وعاء الضغط الحامل لعلامة ASME في الأوتوكلاف يشمل أيضًا شهادات عمليات الطيران والفضاء، فهو مخطئ.
هنا يخلط عدد كبير من المشترين (وكثير من المواد التسويقية) على نحو مربك بين شهادتين منفصلتين. فـAS9100 مواصفة قياسية عامة لإدارة الجودة في قطاع الطيران والفضاء، تستند إلى ISO 9001 وتُعتمد بموجبها ممارسات الجودة في المؤسسة بأكملها. وتوضح Composites Universal الأمر بصراحة: “Nadcap اعتماد على مستوى العملية، وليس نظام جودة يشمل الشركة بأكملها.” أما Nadcap (الذي تديره PRI) فهو اعتماد أكثر تفصيلًا (وصرامة) لعمليات تصنيع محددة، بما فيها الإنضاج بالأوتوكلاف للهياكل المركبة. وتوضح المقارنة الفنية التي أعدتها Matric صراحةً: “يتطلب اعتماد عمليات Nadcap أن يكون نظام الجودة في الشركة نفسه معتمدًا وفق AS9100 (أو ما يعادله) قبل إمكان إجراء تدقيق Nadcap.” فأحدهما طبقة تكمّل الأخرى، وليس بديلًا عنها.
تشير علامة كود الوعاء المثبتة على الخزان إلى أنه آمن. لكنها لا تخبركم بشيء عن خضوع عملية الإنضاج داخله للتدقيق وفق المواصفات القياسية للطيران والفضاء. ويتضح مدى سهولة حدوث هذا الخلط عمليًا في المثال الآتي: يمكن لمصنع يقدم “أجهزة أوتوكلاف للطيران والفضاء” أن يدرج اعتمادات صحيحة تمامًا لتصنيع الأوعية — مثل ASME القسم VIII الجزء I، وASTM، وAmerican Institute of Steel Construction، وعلامة “R” من National Board — من دون الإشارة إلى AS9100 أو Nadcap في أي موضع بالصفحة. ولا يوجد تضليل في ذلك، لكنها ببساطة طبقة شهادة مختلفة عن المطلوبة لاعتماد عملية إنضاج لمكونات مخصصة للطيران، وهذا فرق مهم لكل من يقرأ الصفحة من منظور المشتري. وتقول Valence Surface Technologies: “هناك خطر مرتفع للإخفاق إذا لم تكن قوية بما يكفي” عند ضياع هذا الفرق، أي إن الموردين غير القادرين على توضيح الفروق بين هذه المسائل للعميل بسهولة غالبًا ما يخفقون في عمليات التدقيق اللاحقة.
وبالنسبة إلى المواد المركبة تحديدًا، نشرت SAE المتطلبات الأساسية أولًا باسم AS7118A، متطلبات Nadcap للمواد المركبة (2008). ويشير فهرس SAE إلى دمج AS7118A في وثيقة معايير تدقيق PRI (AC7118)؛ فالمتطلبات الأساسية متطابقة، لكن AC7118 سيصبح المرجع الوحيد. ويصف مرجع تدقيق Nadcap للمواد المركبة معايير عملية الأوتوكلاف في البند 21a من قائمة مراجعة التدقيق؛ وتصدر خطابات التحديث بانتظام، ولذلك ينبغي تأكيد أحدث مراجعة عبر PRI/eAuditNet بدل الاستناد إلى أي خطاب صادر عن مصدر خارجي. وتذكروا الرجوع إلى معرّف قائمة المراجعة الخاص بالمواد المركبة (AC7118)، لا الخاص بالمعالجة الحرارية (AC7102)، للعمليات المتعلقة بالأوتوكلاف.
تأتي سلسلة أجهزة الأوتوكلاف الصناعية من Taiguo Boiler مع علامة ASME U وشهادة CE (PED 2014/68/EU)، وهما تتناولان طبقة شهادة الوعاء المذكورة سابقًا؛ لكنها لا تحمل اعتماد AS9100 أو Nadcap. وينبغي للمشترين قراءة هذه الفقرة بوصفها معلومات عن قطاع فئة المنتجات هذه، لا بوصفها تصريحًا بأن عملياتها معتمدة وفق المواصفات القياسية للطيران والفضاء.
توقعات القطاع: ضغط التحول إلى المعالجة خارج الأوتوكلاف
على مدى العقدين الماضيين، اعتمدت الطائرات التجارية بصورة متزايدة على الهياكل المصنوعة من المواد المركبة. وأدى هذا التحول نحو المواد المركبة بدوره إلى تزايد الطلب على السعة التشغيلية للأوتوكلاف. فعلى سبيل المثال، تتكون Boeing 787 Dreamliner من مواد مركبة بنسبة تقارب 50% من وزنها، بينما تستخدم Airbus A350 XWB مواد مركبة بنسبة تقارب 52-53%، وفقًا لما ورد في صفحة الموضوع الهندسي لدى ScienceDirect وما تؤكده بيانات المواد الصادرة عن Hexcel. وكلما ارتفعت نسبة المواد المركبة المستخدمة في هيكل الطائرة، زاد عدد المكونات التي تتطلب الإنضاج، مما يرفع إجمالي الطلب على أجهزة الأوتوكلاف.
لكن ذلك لا يمثل سوى نصف الصورة، والنصف الأهم لا يتعلق بالتكلفة، بل بالحجم. ويعرض خادم التقارير الفنية التابع لـ NASA هذا القيد مباشرة: “عندما تتجاوز أبعاد أجزاء المواد المركبة المستخدمة في صناعة الطيران والفضاء سعة أكبر أجهزة الأوتوكلاف، يصبح تطوير عمليات ومواد جديدة للمعالجة خارج الأوتوكلاف ضروريًا لضمان الجودة والأداء.” وبعبارة أخرى، لا تُعد المواد مسبقة التشريب للمعالجة خارج الأوتوكلاف (OOA) خيارًا أقل تكلفة بقدر ما تصبح الخيار المادي الوحيد عندما يزيد حجم القطعة على سعة أي حجرة متاحة. وتؤكد الدراسات الأكاديمية أن هذا المجال البحثي لا يزال نشطًا ولم يُحسم بعد، وليس بديلًا مستقرًا؛ إذ تشير مراجعة واسعة الاستشهاد نُشرت عام 2015 إلى أن معالجة المواد مسبقة التشريب باستخدام كيس التفريغ فقط ما زالت تنطوي على مسائل فنية عالقة، كما توضح ورقة بحثية صدرت عام 2025 بشأن تحسين عملية الأوتوكلاف أن افتراض “الإنضاج … ليس صحيحًا دائمًا” يحتاج إلى إعادة تقييم لكل حالة على حدة.
وتؤكد الخبرة الميدانية هذه الفروق الدقيقة بدلًا من التقسيمات القاطعة. فقد ذكر فني مواد مركبة في نقاش علني على أحد المنتديات يشرح تجهيز المواد مسبقة التشريب للتشغيل داخل الأوتوكلاف: “نُجري رصّ جميع أنواع المواد، بما فيها المواد مسبقة التشريب (سواء للمعالجة خارج الأوتوكلاف أو داخله، ويُختار أحد الأسلوبين بدلًا من الآخر لتطبيقات محددة تختلف من قطعة إلى أخرى).” وأشار اختصاصي في المواد المركبة إلى أن “الراتنجات المخصصة للخدمة في درجات الحرارة المرتفعة تتطلب عمومًا، حسب خبرتي، استخدام الأوتوكلاف، رغم وجود استثناءات.” ولذلك، ينبغي للمشتري المحتمل للأوتوكلاف أن يتحقق منذ البداية مما إذا كان حل يعتمد على مواد مسبقة التشريب للمعالجة خارج الأوتوكلاف (OOA) قادرًا على تلبية المتطلبات الفنية لفئة القطعة المعنية قبل بحث تكلفة المعدات الجديدة أو أبعادها؛ فرغم تطور قدرات عملية OOA باستمرار، فإنها ما زالت تنطوي على مشكلات عند استخدامها للأجزاء الهيكلية الكبيرة عالية الأداء وللتطبيقات التي قد تتجاوز أبعادها الهندسية ببساطة مساحة الحجرة المتاحة.
اعتبارات الشراء: المعدات الجديدة والمستعملة ومدة التوريد
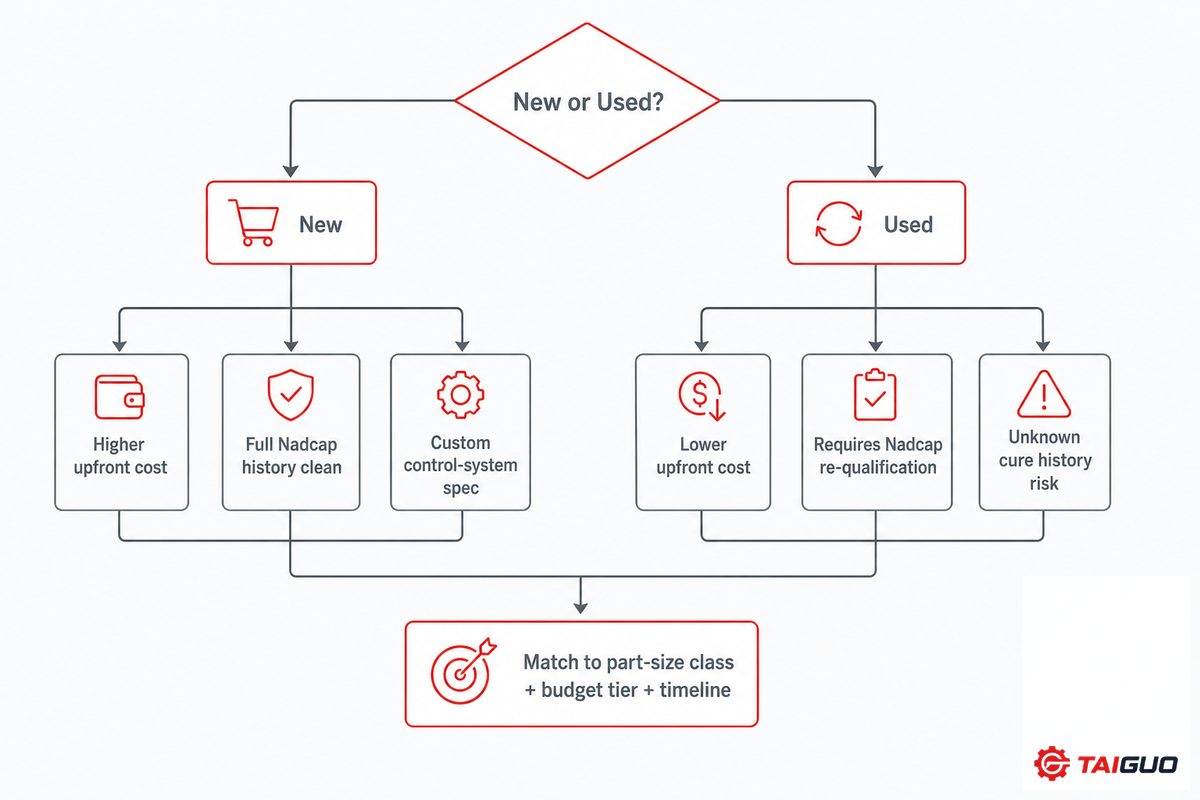
يتحدد اختيار الشركة وفق 4 معايير: فئة حجم القطعة، والتكلفة، والجدول الزمني لإتاحة المعدات للتشغيل، والموثوقية طويلة الأجل لنظام التحكم لدى المورد. وهناك متطلب لا يتغير بصرف النظر عن المسار الذي يختاره المشتري: يجب أن يظل الوعاء نفسه مستوفيًا لكود ASME للغلايات وأوعية الضغط، القسم VIII، الجزء 1، سواء كانت الوحدة جديدة تمامًا أو مضى على تصنيعها عدة عقود. ومع أن السعر من دوافع اختيار آلة مستعملة، فإن الأوتوكلاف المستعمل الذي لا يمتلك اعتماد Nadcap ساريًا وموثقًا سيحتاج إلى إعادة التأهيل قبل استخدامه مع مكونات الطيران — وهي تكلفة تستنزف الوقت وغالبًا ما يُغفل عنها. ويقدّر نقاش عبر الإنترنت حول هذا الموضوع في قطاع المواد المركبة تكلفة شهادة مستقلة لنظام الجودة AS9100 بنحو “$30k سنويًا”، ويُضاف إليها أن المنشأة “ستحتاج أيضًا إلى Nadcap لكل فئة عمليات مطلوبة في العقد” — وهو مؤشر مرجعي مهم، وإن كان غير رسمي، لإجمالي نفقات الامتثال المتكررة إلى جانب تكلفة الشراء. أما من حيث المعدات، فيشير الفصل المرجعي الأكاديمي المذكور أعلاه إلى أن التكلفة الرأسمالية تتراوح من نحو $200,000 لطراز صغير بقطر 1 m، إلى $500,000 لآلة متوسطة الفئة بقطر 2.5 m، وعدة ملايين للآلات الكبيرة، مع العلم أن جميع هذه الأرقام تعود إلى 2018 وينبغي التعامل معها بوصفها تقديرات تقريبية لمرتبة التكلفة. وتتراوح مدة الدورة المعتادة لإنتاج المواد مسبقة التشريب المستخدمة في صناعة الطيران والفضاء بين 3 و10 ساعات، حتى عندما يقتصر مزيج الإنتاج على الهياكل الأساسية، مما يعني أن تكاليف التشغيل (وخاصة الطاقة اللازمة للتسخين) قد تتجاوز تكلفة الاستثمار الرأسمالي الأصلية.
| فئة حجم القطعة | فئة الميزانية | الجدول الزمني | التوصية |
|---|---|---|---|
| صغيرة (≤2 m) | محدودة | عاجل | الاستعانة بمزود خدمات تصنيع تعاقدي معتمد من Nadcap — لتجنب كل من النفقات الرأسمالية ومدة إعادة التأهيل |
| صغيرة (≤2 m) | كافية | 6–12 شهرًا | عادة ما تكون الوحدة المجددة مع تدقيق Nadcap جديد أسرع مسار للحصول على سعة تشغيلية داخلية |
| متوسطة (2–3.5 m) | محدودة | عاجل | الاستعانة بمصدر خارجي — فالوحدات المجددة متوسطة الفئة نادرة، وقد تتجاوز إعادة التأهيل وحدها المهلة العاجلة |
| متوسطة (2–3.5 m) | كافية | 12–18 شهرًا | يتيح التصنيع الجديد التحكم في مواصفات نظام التحكم ويجنبكم تحمل سجل غير معروف لدورات الإنضاج السابقة |
| كبيرة (3.5–4.5 m) | مرتفعة | 18+ شهرًا | التصنيع الجديد — فعند هذا الحجم، تفوق أهمية هندسة الحجرة المصممة حسب الطلب عادةً أي وفورات يتيحها سوق المعدات المستعملة |
| كبيرة (3.5–4.5 m) | محدودة | مرن | الاستعانة بمزود خدمات تصنيع تعاقدي راسخ لهياكل الطائرات بدلًا من استنزاف النفقات الرأسمالية لشراء وحدة كبيرة جديدة |
| كبيرة جدًا (>4.5 m / طويلة) | أي فئة | أي مدة | تحققوا أولًا من جدوى عملية OOA — فعند هذا الحجم، قد يكون التوافر أهم من الميزانية |
| حمل تشغيلي لدفعة متعددة القطع | كافية | 6–12 شهرًا | وحدة مجددة تُحدد أبعادها وفق كثافة التحميل، لا وفق الحيز الهندسي لقطعة واحدة |
| البحث والتطوير / اختبارات التأهيل | محدودة | مرن | وحدة صغيرة مجددة أو مختبرية — غالبًا لا يكون اعتماد Nadcap الكامل ضروريًا في هذه المرحلة |
يشمل خط الأوتوكلاف الصناعي لدى Taiguo Boiler أوعية ضغط مصممة حسب الطلب بسعات تبدأ من 1 m³ وتتجاوز 200 m³، وبضغوط تتراوح من التفريغ حتى 2.5 MPa ودرجات حرارة تصل إلى 250°C، مع اعتماد ختم ASME U وشهادة CE (PED). ويبين هذا النطاق قدرات الشركة العامة في مجال أوعية الضغط الصناعية، ويوفر خلفية مفيدة للمشتري الذي يقارن الخيارات المتعلقة بمدة التصنيع، لكنه لا يغني عن اعتماد عملية Nadcap الذي يتطلبه برنامج الطيران والفضاء. وينبغي للمشترين الذين يدرسون المجموعة الكاملة من معدات الأوتوكلاف الصناعية — بما فيها التطبيقات القريبة مثل إنضاج بلوك AAC على منصة وعاء الضغط نفسها — الاطلاع أولًا على خيارات المقاسات القياسية والمخصصة المتاحة حاليًا.
العوامل الأساسية الواجب مراعاتها قبل الشراء
- افصلوا بين شهادة كود وعاء الضغط (ASME Section VIII Div 1) واعتماد العملية (AS9100 بالإضافة إلى Nadcap)، وتحققوا من كل منهما بصورة مستقلة.
- خططوا للأبعاد مع احتساب جميع أدوات التجهيز وهياكل الدعم اللازمة، وليس حجم القطعة وحده.
- أدرجوا القصور الحراري للقطعة وأدوات التجهيز عند تقدير زمن العملية.
- إذا كانت المعدات مستعملة، فافصلوا تكاليف إعادة التأهيل وفق Nadcap ومددها الزمنية عن تكاليف شراء المعدات الجديدة ومدتها.
- ادرسوا عمليات المعالجة البديلة خارج الأوتوكلاف (OOA) قبل اتخاذ قرار بإنفاق رأسمالي كبير للحصول على سعة أوتوكلاف إضافية لفئة قطعكم.
الأسئلة الشائعة
س: ما أوتوكلاف المواد المركبة لصناعة الطيران والفضاء، وكيف يختلف عن الأوتوكلاف الطبي أو المختبري؟
عرض الإجابة
صُمم أوتوكلاف المواد المركبة لصناعة الطيران والفضاء لتطبيق مزيج من درجة الحرارة والضغط بدقة وتحكم على قطعة موضوعة داخل كيس تفريغ، ثم إنضاج مادة المصفوفة (تشبيكها عرضيًا) في صفائح ألياف الكربون أو غيرها من المواد المركبة لتحويلها إلى جسم صلب متماسك. وتختلف هذه العملية عن أجهزة الأوتوكلاف الطبية أو المستخدمة في طب الأسنان، التي تعتمد على بخار مشبع مرتفع درجة الحرارة لتعقيم الأدوات، رغم أن جميعها تُصنف أوعية ضغط. ويُعد هذا الفرق بالغ الأهمية، لأن البحث السريع على الويب عن مصطلح “الأوتوكلاف” يُظهر أن الغالبية الساحقة من النتائج تتعلق بأجهزة التعقيم الطبية وأجهزة طب الأسنان، لا بأفران إنضاج مكونات الطيران والفضاء.
س: كيف تتم عملية إنضاج الأجزاء المركبة داخل الأوتوكلاف؟
عرض الإجابة
لإنتاج قطعة مركبة من ألياف الكربون باستخدام هذا النوع من المعدات، تُرص عدة طبقات من المواد المركبة مسبقة التشريب وفق مواصفات محددة، ثم توضع داخل كيس محكم لسحب أي هواء محبوس، وبعد ذلك تُدخل في الأوتوكلاف. ويُرفع الضغط ودرجة الحرارة معًا وفق معدل تصاعد محدد (ويُعد تجنب التغيرات السريعة أكثر من اللازم ضروريًا لتحقيق جودة جيدة)؛ وعند بلوغ أعلى مستويات درجة الحرارة والضغط المطلوبة، يُحافظ عليهما مدة كافية لإنضاج الراتنج بالكامل، ثم يُخفضان بطريقة مضبوطة، مع تثبيت الضغط لتجنب التشوه أثناء تصلب القطعة. ويراقب نظام التحكم كلًا من ضغط الأوتوكلاف والضغط الداخلي للكيس، لأن كلًا منهما يُضبط بصورة منفصلة ويسهم في الجودة النهائية الإجمالية للقطعة؛ ولذلك لا تكفي قراءة مقياس ضغط الحجرة وحدها.
س: ما نطاقات الضغط ودرجة الحرارة التشغيلية لأجهزة أوتوكلاف المواد المركبة لصناعة الطيران والفضاء؟
عرض الإجابة
تشير القيم المعلنة في صناعة الطيران والفضاء إلى أن أقصى ضغط تشغيل معتاد يتراوح بين 10 و20 bar (نحو 145-300 psi) عبر مختلف منظومات المواد. وتختلف درجة الحرارة المستخدمة لإنضاج القطعة المركبة اختلافًا كبيرًا باختلاف نوع مصفوفة الراتنج. وتتطلب المواد الإيبوكسية مسبقة التشريب من البوليمر المقوى بألياف الكربون (CFRP) عادةً درجات حرارة بين 120 و180°C، لكن المنظومات الأعلى تحملًا لدرجة الحرارة، مثل تلك التي تستخدم البزمليميد والبوليميد واللدائن الحرارية (CFRTP)، تتطلب درجات إنضاج أعلى بكثير، يصل بعضها إلى نطاق 390-450°C. وقارنوا دائمًا متطلبات درجة الحرارة بنشرة بيانات المواد الصادرة عن مورد المواد مسبقة التشريب بدلًا من الاعتماد على معلومات عامة منشورة.
س: كيف يُضمن تجانس درجة الحرارة داخل أوتوكلاف كبير لصناعة الطيران والفضاء؟
عرض الإجابة
وحدة التحكم القابلة للبرمجة التي تعمل في الوضع الآلي أو شبه الآلي أو اليدوي، والمدعومة بتحكم حاسوبي ونظام لجمع البيانات يسجل درجة الحرارة والضغط على فترات منتظمة أثناء الدورة. ويشكل ذلك أيضًا أساس عمليات تدقيق Nadcap للعملية، التي تفحص بيانات مسح تجانس درجة الحرارة عند تأهيل المعدات للاستخدام في صناعة الطيران والفضاء.
س: ما الإنضاج خارج الأوتوكلاف (OOA)، وهل يمكن أن يحل محل الأوتوكلاف؟
عرض الإجابة
تعتمد عملية OOA على مواد مركبة مخصصة ومسبقة التشريب، يجري إنضاجها باستخدام كيس تفريغ فقط من دون ضغط إضافي من الأوتوكلاف. وهي عملية فعلية مستخدمة حاليًا، كما توثق أبحاث NASA أنها تصبح متطلبًا عمليًا عند تجاوز حجم معين، إذ يتعذر عندئذ استخدام الأوتوكلاف أصلًا. وتعتمد إمكانية إحلال OOA محل الأوتوكلاف لقطعة محددة على المادة ووظيفة القطعة داخل الهيكل؛ وهي ليست بديلًا للهياكل الأساسية.
س: ما الشهادات التي يحتاج إليها مورد أوتوكلاف المواد المركبة لصناعة الطيران والفضاء؟
عرض الإجابة
هذان متطلبان منفصلان. شهادة نظام إدارة الجودة AS9100 للمورد وشهادة Nadcap للعملية المحددة، وهي إنضاج المواد المركبة داخل الأوتوكلاف في هذه الحالة. ومن الشروط المسبقة التي يفرضها Nadcap لاعتماد العملية وجود شهادة AS9100 أو شهادة مكافئة لنظام إدارة الجودة. ولا تغني إحداهما عن الأخرى، كما أن مجرد امتلاك شهادة وفق كود أوعية الضغط (ASME، CE، UL) لا يقترب حتى من استيفاء هذين المستويين من المتطلبات.
س: ما أكبر أوتوكلاف لصناعة الطيران والفضاء في العالم؟
عرض الإجابة
تُعد وحدة ASC Process Systems المخصصة لمركز جناح Boeing 777X أكبر وحدة موثقة في الدراسات الأكاديمية: بطول 37 مترًا وقطر 8.5 متر، وقد صُممت بمقاس مخصص للجناح المركب لطائرة 777X. ويشكل مرفق CSIR-NAL بأبعاد 4.4m X 9m مثالًا مفيدًا على مستوى متوسط يقل عن هذا الحجم.
س: كيف تحددون أبعاد الأوتوكلاف لقطعة معينة أو حجم إنتاج محدد؟
عرض الإجابة
ابدؤوا بأبعاد أكبر قطعة مفردة مثبتة على أدوات التجهيز، ثم أضيفوا مسافات الخلوص اللازمة لهذه الأدوات (القوالب وصفائح الكبس)، وقارنوا الناتج بعد ذلك بفئات أحجام الحجرات القياسية. وإذا كان حجم الإنتاج هو العامل الأساسي بدلًا من حجم القطعة، فحددوا الأبعاد بما يحقق كثافة تحميل فعالة للقطع وأدوات التجهيز، مع احتساب الكتلة الحرارية للقطعة والأدوات دائمًا ضمن تقدير زمن الدورة الفعلي لتحديد حجم الحجرة المطلوب (أو حتى لاكتشاف أن أكبر قطعة تدخل الحجرة فعليًا، لكنها لن تحقق معدل الإنتاجية المطلوب).
المراجع والمصادر
- إنضاج المواد المركبة خارج الأوتوكلاف — NASA Technical Reports Server، Glenn Research Center
- تطوير دورة الإنضاج وتأهيلها — US Department of Energy (OSTI.gov)
- دراسة تجريبية لتحسين دورة الإنضاج داخل الأوتوكلاف — National Institutes of Health، PMC
- مرفق أوتوكلاف بمواصفات صناعة الطيران والفضاء — CSIR-National Aerospace Laboratories، Government of India
- كود ASME للغلايات وأوعية الضغط لعام 2025 — American Society of Mechanical Engineers
- Boeing 787 Dreamliner — محتوى المواد المركبة — ScienceDirect Engineering Reference
- المواد المركبة ذات المصفوفة البوليمرية: الأساسيات — معدات الأوتوكلاف — Fernlund، Mobuchon وZobeiry (2018)، Elsevier
- AS7118A: متطلبات Nadcap للمواد المركبة — SAE International
- ما الفرق بين Nadcap وAS9100؟ — Composites Universal
- معايير تدقيق Nadcap للمواد المركبة (AC7118) — مرجع تدقيق Nadcap المنشور للمواد المركبة
لماذا نكتب هذا المحتوى
تقدم Taiguo Boiler أوعية ضغط مصممة حسب الطلب، بما فيها أجهزة الأوتوكلاف الصناعية لمختلف التطبيقات الصناعية، منذ 1976. وتمتد منتجاتها من معدات إنضاج بلوك AAC إلى فلكنة المطاط وتصنيع المواد المركبة. ويقدم هذا المقال نظرة عامة على فئة معدات الأوتوكلاف المستخدمة في تطبيقات الطيران والفضاء من منظور شركة مصنعة لأوعية الضغط، بهدف تثقيف المهندسين والمشترين الذين يدرسون هذه الأنظمة؛ ولا يمثل ادعاءً بامتلاك اعتماد للعملية. راجعه الفريق الفني لدى Taiguo Boiler.
مقالات ذات صلة
- مجموعة منتجات الأوتوكلاف الصناعي — المواصفات الكاملة وخيارات تحديد الأبعاد حسب الطلب
- أوتوكلاف بلوك AAC — تطبيق إنضاج مختلف على منصة وعاء الضغط نفسها
- أوتوكلاف حفظ الأخشاب — إنضاج بالتشريب بالبخار، وهو تطبيق ثالث من فئة المعدات نفسها
- مصنع إنتاج بلوك AAC: قائمة مراجعة المعدات
- طوب AAC مقارنة بالطوب الطيني وطوب الرماد المتطاير