Contacte con Taiguo
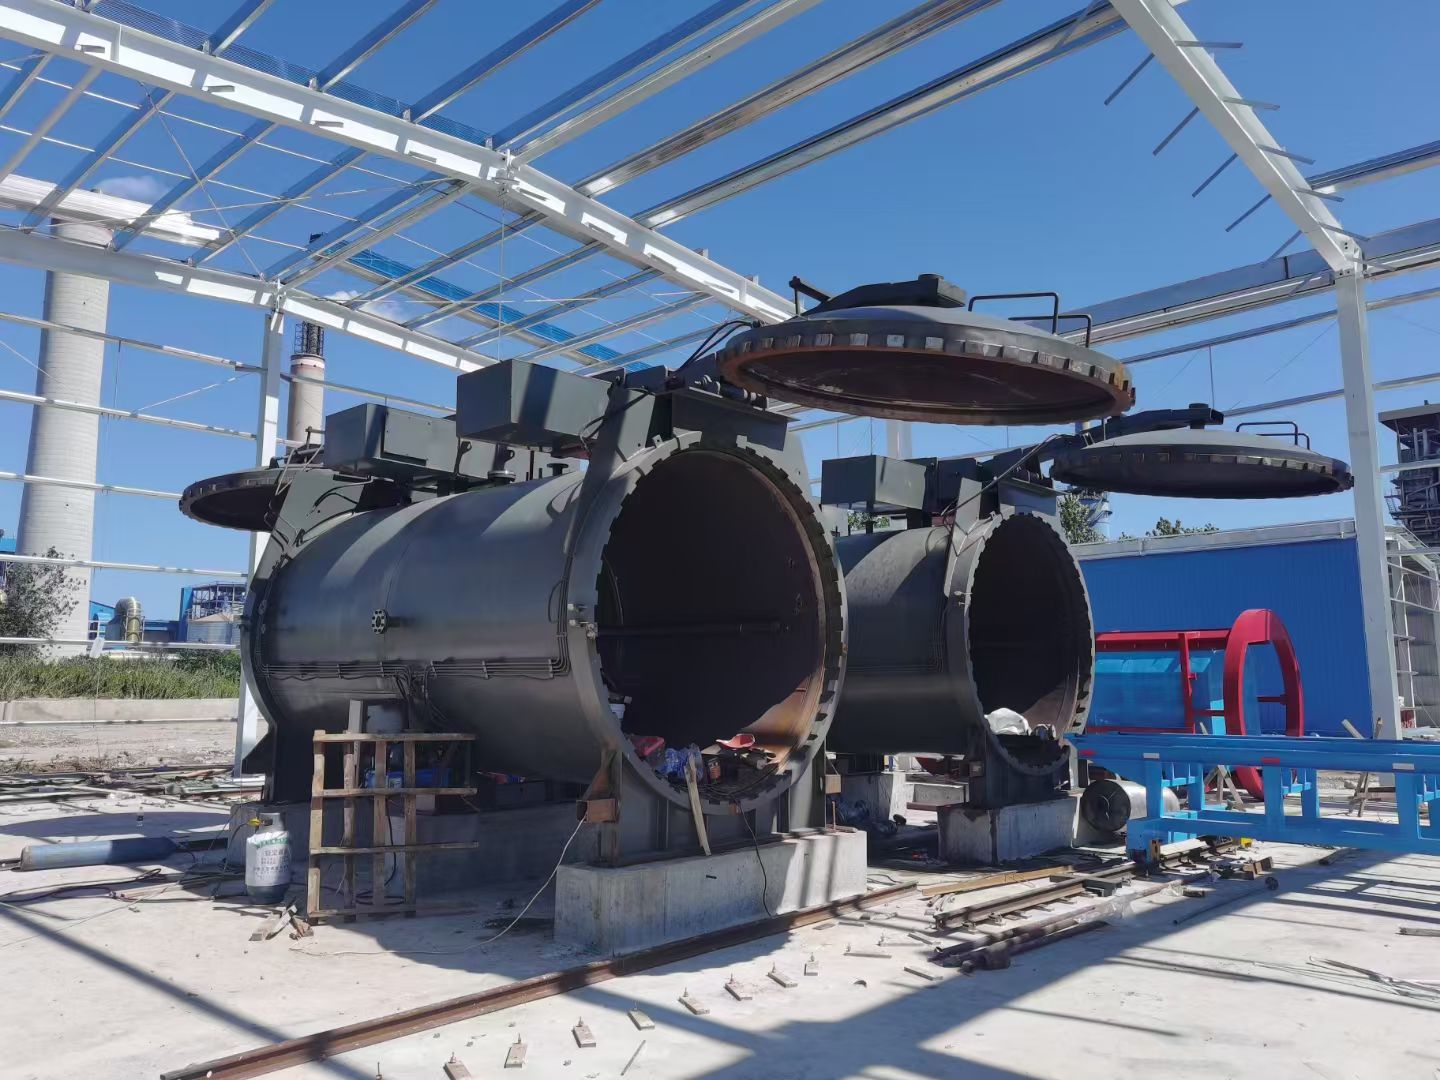
Autoclave para hormigón destinado a bloques de AAC — Fabricante de autoclaves industriales
Taiguo instala autoclaves horizontales de 1.65 m a 3.0 m para el curado con vapor de bloques de hormigón aireado autoclavado, ladrillos silicocalcáreos y productos de cenizas volantes. Todos los autoclaves están equipados con control automático por PLC, cuentan con las certificaciones CE y ASME e incluyen una garantía de 2 años para el cuerpo del recipiente a presión.


Φ1.65–3.0 m
Rango de diámetros del autoclave
1.0–1.6 MPa
Presión nominal
80+
Países atendidos
1976
Fundación — 50 años de experiencia
¿Qué es un autoclave para hormigón
destinado a la producción de AAC?
MÓDULO DE INGENIERÍA DE RECIPIENTES A PRESIÓN • APLICACIÓN INDUSTRIAL
01 // DEFINICIÓN
El núcleo de toda instalación industrial de AAC
Un autoclave para hormigón es un recipiente a presión horizontal diseñado para curar bloques de hormigón aireado autoclavado mediante vapor saturado a alta presión. El autoclave es el equipo más crítico de cualquier instalación industrial de AAC, ya que inicia la reacción hidrotermal que transforma una masa verde blanda e intrínsecamente porosa en un material de construcción acabado con auténtica integridad estructural.
02 // COMPOSICIÓN
Materias primas y expansión con gas
El AAC —también denominado hormigón aireado autoclavado u hormigón poroso— es un material de construcción prefabricado y curado en autoclave que se fabrica con cemento, cal, arena de sílice o cenizas volantes, agua y una cantidad mínima de polvo de aluminio. El aluminio reacciona con la mezcla alcalina y produce hidrógeno gaseoso, que forma millones de burbujas de aire. Una vez que la mezcla forma una masa verde, se corta y se coloca en vagonetas de acero sobre raíles.
03 // QUÍMICA DE LA REACCIÓN
Reacción hidrotermal y tobermorita
Bajo vapor saturado a 180–200 °C y 1.0-1.3 MPa, reaccionan la sílice (SiO₂) y el hidróxido de calcio. Esto produce tobermorita, un silicato cálcico hidratado cristalino con una estructura laminar de 1.1 nm. Así se obtiene resistencia a la compresión (2–8 MPa) manteniendo una baja densidad en seco (300–800 kg/m³). Sin el autoclave, no se forma tobermorita.
04 // VENTAJAS DE RENDIMIENTO
Aislamiento y eficiencia estructural
La estructura alveolar proporciona un aislamiento superior, por lo que el AAC resulta idóneo para paredes residenciales y comerciales. Con una densidad estándar de 500 kg/m³, un bloque de AAC pesa aproximadamente 1/5 de lo que pesa un bloque de hormigón denso. Esto reduce considerablemente las horas de trabajo durante la construcción y disminuye los requisitos de carga sobre la cimentación de la obra.
180–200 °C
Temperatura del vapor
1.3 MPa
Presión máxima
2–8 MPa
Resistencia a compresión
~20%
Relación de peso
Cómo funciona el proceso de curado de AAC en autoclave
Cada ciclo de curado en autoclave consta de cuatro pasos. Cada paso tiene varios objetivos, y omitir cualquiera de ellos provoca defectos en el producto, como los operarios descubren rápidamente durante las primeras tandas de prueba.
01
Carga y cierre hermético
Los bloques de masa verde sobre vagonetas en raíles se introducen en el autoclave. La puerta se abre rápidamente y el sistema de enclavamiento detecta la presión del cierre. A continuación, entra el vapor.
02
Aumento de presión
Una vez introducido el vapor saturado, se necesitan 1.5–3 horas para que penetre. La temperatura aumenta desde la temperatura ambiente hasta 180-200 °C. El PLC regula la velocidad de aumento de la temperatura. Si el incremento es demasiado rápido, provoca fisuración de la masa verde durante esta fase.
03
Mantenimiento a presión constante
Es la fase principal del curado. La presión del vapor se mantiene en 1.0-1.3 MPa durante 6-10 horas, mientras se forman cristales de tobermorita en todo el volumen de cada bloque de la carga. La duración depende de la densidad de los bloques y de la reactividad de las materias primas.
04
Despresurización
El vapor se libera gradualmente durante 1.5-3 horas. La despresurización controlada evita las fisuras causadas por cambios bruscos de temperatura y presión. Los bloques salen listos para su uso.
Qué sucede químicamente durante el curado en autoclave
En resumen, la reacción principal es sencilla:
SiO + Ca(OH) + H2O → Ca5Si6O16(OH)2·4H2O (tobermorita)
Las condiciones de vapor saturado por encima de 170 °C hacen que la arena de cuarzo molida se disuelva, reaccione con el hidróxido de calcio de la cal y genere un producto de hidratación del cemento. Una red entrelazada de cristales de tobermorita cohesiona la estructura alveolar.
La tobermorita es el producto deseado: se necesita vapor saturado, no vapor sobrecalentado. El componente de agua líquida presente en el vapor saturado es lo que permite que tenga lugar la reacción hidrotermal de formación de tobermorita. 1.3 MPa corresponde a 191.6 °C, la temperatura óptima de formación de tobermorita con vapor saturado. Una temperatura más alta no implica necesariamente una mejor formación de tobermorita; por encima de 210 °C comienza a formarse xonotlita.
Un PLC integrado dispone de sensores de presión y temperatura durante todo el ciclo. Los ingenieros experimentados pueden ajustar la duración del mantenimiento a presión constante según la mezcla de materias primas alimentada al horno industrial: la arena de cuarzo gruesa o fina tarda más en transformarse, y el tiempo habitual de mantenimiento se reduce de 10 horas a 7 u 8.
Modelos de autoclave y especificaciones técnicas
Taiguo ofrece cinco capacidades estándar de autoclave que cubren líneas de AAC de cualquier tamaño. Todos los autoclaves utilizan acero Q345R para recipientes a presión, funcionan automáticamente mediante PLC y se suministran con válvulas de seguridad, instrumentación y aislamiento térmico. Se pueden fabricar medidas personalizadas.
| Parámetro | Φ1.65×21 | Φ2.0×21 | Φ2.5×24 | Φ2.85×26 | Φ3.0×23 |
|---|---|---|---|---|---|
| Diámetro interior (m) | 1.65 | 2.0 | 2.5 | 2.85 | 3.0 |
| Longitud del cuerpo (m) | 21 | 21 | 24 | 26 | 23 |
| Presión nominal (MPa) | 1.1 / 1.4 | 1.4 | 1.4 / 1.6 | 1.6 | 1.6 |
| Temperatura de diseño (°C) | 187 / 195 | 195 | 195 / 204 | 204 | 204 |
| Presión máx. de servicio (MPa) | 1.0 / 1.3 | 1.3 | 1.3 / 1.5 | 1.5 | 1.5 |
| Ancho de vía interior (mm) | 600 | 600 | 800 | 600 | 915 |
| Volumen interior (m³) | 46 | 68 | 121 | 172 | 172 |
| Peso total (toneladas) | 18.7 / 21.5 | 25 | 51 / 58 | 62 | 70 |
| Longitud total (m) | 21.7 | 22.4 | 25.56 | 27.63 | 24.95 |
| Anchura total (m) | 2.62 | 3.05 | 3.25 | 3.58 | 3.65 |
| Altura total (m) | 2.6 | 3.3 | 4.0 | 4.49 | 4.85 |
Fuente: documentación de producto de Taiguo. Dentro de un mismo grupo de diámetros, los dos valores indicados (p. ej., 1.1/1.4) corresponden a dos presiones nominales disponibles. Todos los modelos cuentan con funcionamiento automático mediante PLC y cumplen la norma GB/T 150-2011. Se pueden fabricar medidas personalizadas.
Características principales de diseño
SEGURIDAD
Puerta de apertura rápida con enclavamiento
Puerta de apertura lateral con junta de estanqueidad de caucho importada. Un dispositivo de bloqueo impide abrir la puerta mientras quede presión residual dentro del recipiente del autoclave, un requisito imprescindible de las normas ASME VIII y GB/T150.
CONTROL
Sistema de control automático mediante PLC
El PLC controla todo el ciclo de curado: entrada de vapor, velocidad de aumento de presión, mantenimiento a presión constante y reducción de presión. Una vez que el operario establece los parámetros óptimos, estos quedan guardados en la memoria y el autoclave se ocupa de la calibración. Puede funcionar en modo automático o semiautomático.
INGENIERÍA
Sistema de apoyos para dilatación térmica
Tres tipos distintos de apoyos —fijos, móviles y terminales— situados en diferentes puntos del recipiente del autoclave. Este sistema tiene en cuenta la dilatación y la contracción del recipiente durante cada ciclo de calentamiento y enfriamiento, evitando concentraciones de tensiones en la envolvente.
Aplicaciones: desde bloques de AAC hasta ladrillos silicocalcáreos
La aplicación principal es la producción de bloques de AAC, pero el mismo diseño de autoclave puede aplicarse a cualquier producto que necesite curado hidrotermal con vapor saturado. Los autoclaves de Taiguo ya están presentes en instalaciones industriales que producen todo tipo de materiales de construcción ligeros y de silicato cálcico en más de 80 países.
TIPO 01
Bloques y paneles de AAC
Aplicación principal: bloques de AAC para paredes portantes y no portantes, además de paneles de AAC reforzados para forjados, cubiertas y revestimientos. Curado habitual a 1.0-1.3 MPa durante 8-10 horas. El producto acabado proporciona un aislamiento térmico de 0.08-0.16 W/(m·K), unas seis o siete veces mejor que el hormigón denso.
TIPO 02
Ladrillos silicocalcáreos (de silicato cálcico)
Conocidos como ladrillos de sílice, estos productos se fabrican en realidad con cal y arena y se curan en condiciones de autoclave similares. Ofrecen una resistencia a la compresión de 10-30 MPa y se utilizan ampliamente como elementos de mampostería portante en Europa y Asia.
TIPO 03
Ladrillos de cenizas volantes
En lugar de arena de cuarzo, se utilizan cenizas volantes procedentes de la combustión de carbón como fuente de sílice. Un autoclave transforma las cenizas volantes, un residuo industrial, en ladrillos resistentes y dimensionalmente estables. Condiciones de curado: 1.0-1.2 MPa y mantenimiento durante 6-8 h.
TIPO 04
Placas microporosas de silicato cálcico
Paneles aislantes para altas temperaturas diseñados para aplicaciones en hornos industriales. Canales de autoclave diseñados a medida para permitir un control preciso del intervalo superior de presión (1.4-1.6 MPa) y obtener la estructura de poros y la clasificación de resistencia al fuego óptimas para un funcionamiento «continuo» a T>600 °C.
Certificaciones, seguridad y cumplimiento normativo
Todos los autoclaves Taiguo son recipientes a presión conforme a la normativa internacional y china. Taiguo posee licencias de fabricación que abarcan toda la gama de autoclaves y calderas industriales, respaldadas por un laboratorio de ensayos físicos y químicos totalmente independiente situado en el Zhangji Industrial Park de 60,000 m.
Marcado CE
PED 2014/68/EU — mercado europeo
Sello U de ASME
Sección VIII, División 1, del BPVC
ISO 9001:2015
Sistema de gestión de la calidad
ISO 14001
Gestión medioambiental
Licencia de grado A
Fabricación de calderas en China
Recipientes a presión de clase 1 y 2
Permisos para recipientes a presión — SAMR
Verificado por SGS
Inspección por terceros
BV / EAC
Bureau Veritas + certificación euroasiática
Elementos de seguridad integrados en todos los autoclaves
Válvulas de seguridad
Calibradas para abrirse a la presión nominal. Cada autoclave está equipado con dos válvulas de alivio de seguridad para cumplir los requisitos de la Sección VIII de ASME.
Enclavamiento de seguridad de la puerta
Los enclavamientos mecánicos y eléctricos garantizan que la puerta de apertura rápida no pueda desbloquearse hasta que la presión interna descienda a cero. Probablemente sea el elemento de seguridad más importante de cualquier autoclave.
Instrumentación de presión y temperatura
Manómetros digitales y sensores integrados con el PLC, con límites de alarma configurados para avisar en condiciones de sobrepresión y sobretemperatura.
Válvula de despresurización de emergencia
Accionamiento manual para situaciones de emergencia que permite una despresurización rápida y controlada.
Ensayos no destructivos (END)
Ensayo radiográfico del 100% de todas las soldaduras longitudinales y circunferenciales antes de la entrega, conforme a la Sección V de ASME.
Normas aplicables
Los autoclaves Taiguo se diseñan y fabrican para cumplir las siguientes normas: ASME BPVC, Sección VIII, División 1 (construcción de recipientes a presión), GB/T 150-2011 (código chino de recipientes a presión), PED 2014/68/EU (Directiva europea de equipos a presión), ISO 16528-1:2007 (especificaciones de rendimiento para calderas y recipientes a presión) y ASTM C1693 (especificación de productos de AAC). Los productos de AAC terminados cumplen las normas para bloques ASTM C1693, BS EN 771-4 y GB/T 11968-2020.
Guía de precios de autoclaves para hormigón: factores e intervalos
El precio de un autoclave viene determinado por cinco factores: diámetro del recipiente, longitud del cuerpo, presión nominal, accesorios (PLC, clase de aislamiento, instrumentación, etc.) y certificación exigida en el país de destino (coste del sello U de ASME frente a solo CE). Todos los precios indicados son FOB China y no incluyen la instalación, las tuberías ni la caldera de vapor.
Baja capacidad
$7,500–$15,000
por unidad
- Φ1.65 × 21 m (volumen de 46 m³)
- Presión nominal de 1.0–1.4 MPa
- 18.7–21.5 toneladas
- Adecuado para instalaciones industriales de 30,000–60,000 m³/año
- Control automático mediante PLC incluido
Capacidad media
$18,000–$35,000
por unidad
- Diámetro Φ2.0–2.5 m (68–121 m³)
- Presión nominal de 1.4–1.6 MPa
- 25–58 toneladas
- Adecuado para instalaciones industriales de 80,000–150,000 m³/año
- Aislamiento completo + PLC + instrumentación
Gran capacidad
$35,000–$50,000
por unidad
- Diámetro Φ2.85–3.0 m (172 m³)
- Presión nominal de 1.6 MPa
- 62–70 toneladas
- Adecuado para instalaciones industriales de 200,000+ m³/año
- Uso intensivo para paneles + bloques
¿Qué factores determinan la diferencia de precio?
El diámetro del recipiente es el factor dominante, ya que pasar de 1.65 m a 3.0 m multiplica aproximadamente por 3 el peso del acero y la mano de obra de soldadura. Las presiones nominales superiores (1.6 MPa frente a 1.0 MPa) requieren placas más gruesas para la envolvente; una presión nominal mayor incrementa el material y el peso, pero no impone ninguna otra restricción. La diferencia entre la certificación ASME y únicamente CE radica en los costes de que un inspector autorizado, independiente y acreditado presencie la fabricación y la prueba hidrostática. Por último, opciones como un material aislante de gama superior y mayor espesor, SCADA y componentes internos de acero inoxidable suelen acercar el precio al extremo superior de cada intervalo.
Nota: El autoclave representa el 15-25% de la inversión total en una línea de producción de AAC. El 75-85% restante corresponde a la máquina de corte, los sistemas de moldes, los equipos de mezcla, la caldera de vapor y la obra civil. Por tanto, merece la pena invertir más para elegir correctamente el tamaño del autoclave desde el principio.
¿Todo listo para dimensionar su autoclave?
Indíquenos la producción anual total deseada, el producto y los requisitos de la instalación. El equipo de ingeniería de Taiguo le recomendará la configuración de autoclaves idónea y le facilitará una estimación en un plazo de 48 horas.
Solicite su presupuesto personalizadoServicio posventa y asistencia técnica
Taiguo mantiene alianzas estratégicas de servicio en más de 80 países mediante unos 100 agentes internacionales. La empresa se fundó en 1976; lleva más de 30 años exportando recipientes a presión y calderas, lo que le ha permitido desarrollar su red posventa.
Protocolo 01
Respuesta en 24 horas
Asistencia por teléfono o WhatsApp con respuesta garantizada en 24 horas. Si surge un problema con el PLC o el control, se puede realizar un diagnóstico remoto mediante conexión a internet, evitando así una visita a la instalación.
Protocolo 02
Puesta en marcha in situ
Se enviará a un ingeniero de Taiguo a su instalación industrial para supervisar el montaje y poner en marcha la primera tanda. Tiempo estándar en la instalación: 15-25 días, según la complejidad de la instalación industrial. Formación de operarios.
Protocolo 03
Repuestos y garantía
Garantía completa de 2 años para el cuerpo del autoclave, es decir, el recipiente a presión. Garantía de 1 año para accesorios, válvulas e instrumentación. Las juntas de estanqueidad de la puerta, las válvulas de seguridad y otras piezas de desgaste se mantienen en existencias y se envían en un plazo de 48 horas.
Planificador de capacidad de producción de bloques de AAC
Configure sus autoclaves y consulte al instante la producción anual prevista para su instalación industrial de bloques de AAC.
2
12 horas/ciclo
10 h12 h14 h16 h18 h
Capacidad de producción anual
0
m³ de bloques de AAC acabados/año
Instalación industrial mediana
Producción diaria
0
m³/día
Ciclos/día
0
por autoclave
Producción por ciclo
0
m³/ciclo
Autoclaves
2
Φ2.5×24
Casos prácticos y referencias de proyectos
Instalación de bloques de AAC — Daca, Bangladés
Una empresa de materiales de construcción necesitaba una capacidad de 80,000 m³/año de bloques para el mercado bangladesí de la construcción, en rápida expansión. El espacio disponible en la fábrica era limitado y los equipos debían ofrecer una larga vida útil en condiciones tropicales húmedas. Taiguo suministró tres autoclaves Φ2.0×21 m con una presión nominal de 1.4 MPa y un volumen interior de 68 m³, configurados para funcionar con ciclos escalonados y evitar que la línea de corte permaneciera inactiva. La puesta en marcha concluyó en 18 días.
«Los autoclaves llevan funcionando más de dos años sin ninguna parada imprevista. Sustituimos las juntas de la puerta una vez al llegar a los 14 meses, lo que llevó unas 3 horas. El PLC automatiza todo el ciclo».
80,000 m³/año
Producción anual alcanzada
12 h
Duración media del ciclo
18 días
Desde el montaje hasta la primera tanda
Fábrica de ladrillos de cenizas volantes — Adís Abeba, Etiopía
Una empresa constructora etíope quería fabricar ladrillos de calidad superior a partir de las abundantes cenizas volantes de carbón disponibles en el país y utilizarlos en un proyecto público de viviendas. Encontrar equipos dentro del presupuesto del proyecto y conforme a las especificaciones establecidas por la Ethiopian Standards Agency. Taiguo suministró el diseño de una línea de producción accionada por dos autoclaves de 2.524 m que funcionan a 1.4 MPa, cada uno con una capacidad de 121 m. Su ancho de vía de 800 mm permite utilizar carros más anchos para admitir cargas de ladrillos más pesadas en cada ciclo. Un ingeniero de Taiguo permaneció 25 días en la instalación para formar al equipo local sobre el funcionamiento y la seguridad del autoclave, así como sobre los ajustes del PLC para la composición química específica de sus cenizas volantes.
«El ingeniero de Taiguo ajustó tres veces nuestros parámetros de curado durante la primera semana basándose en los resultados de las probetas cúbicas. Para el día 10 ya alcanzábamos sistemáticamente una resistencia a la compresión de 15 MPa».
35M ladrillos/año
Capacidad de producción
8.5 h
Tiempo de mantenimiento (cenizas volantes)
100%
Aprovechamiento de cenizas volantes locales
Ampliación de una gran instalación de AAC — Lahore, Pakistán
Un importante productor pakistaní de AAC estaba ampliando su capacidad anual de 100,000 a 250,000 m. Ya utilizaba autoclaves de otro fabricante y necesitaba que las nuevas prensas fueran compatibles con su suministro de vapor y su red ferroviaria existentes. Taiguo entregó cuatro autoclaves de 2.8526 m con una presión nominal de 1.6 MPa, los modelos más grandes de la gama estándar, con un volumen de 172 m³ cada uno y construidos para la producción en masa. La presión nominal de 1.6 MPa proporciona a la instalación margen para curar productos más densos, como paneles de AAC reforzados, además de bloques estándar. Con un peso de 62 toneladas, las unidades se colocaron en colaboración con un contratista local especializado en la elevación de grandes cargas y las cimentaciones de los apoyos se adaptaron a las dimensiones del eje de la vía existente.
«Comparamos Taiguo con dos fabricantes europeos. La calidad de la soldadura de la envolvente del recipiente era comparable, pero el plazo de entrega era de 40 días frente a 120 días y el precio era aproximadamente un 40% inferior. Eso facilitó la decisión».
250,000 m³/año
Nueva capacidad total
172 m³
Volumen por autoclave
1.6 MPa
Presión de diseño
Preguntas frecuentes
Un autoclave para hormigón es un gran recipiente a presión horizontal que cura bloques de hormigón aireado preformados utilizando vapor saturado a 180-200 C y 1.0-1.3 MPa. Dentro del autoclave, la sílice y el hidróxido de calcio experimentan una reacción química hidrotermal que produce tobermorita, el silicato cálcico hidratado cristalino responsable de la integridad estructural del AAC. Un ciclo completo de curado dura 10-18 horas desde la carga hasta la descarga e incluye el aumento de presión, el mantenimiento a la presión establecida y la despresurización controlada.
Depende de su producción diaria. Para una instalación pequeña con una producción de 50,000-80,000 m³/año, suelen bastar 2 unidades de autoclave Φ2.0×21 m (68 m³ cada una) funcionando de forma alterna. Una instalación de capacidad media, con 100,000-150,000 m³/año, suele utilizar 3× autoclaves Φ2.5×24 m (3× 121 m³) en rotación. Y si produce más de 200,000 m³/año, considere un diámetro de Φ2.85 o Φ3.0 m. El ancho de vía estándar es de 600 mm, pero se utilizan vías de 800 mm o 915 mm para carros anchos que permiten cargas mayores en cada ciclo. Planifique siempre un autoclave de reserva además de la cantidad mínima, de modo que pueda realizar el mantenimiento de una unidad sin detener la producción. Los ingenieros de Taiguo pueden modelizar sus necesidades exactas de producción durante la fase de presupuesto.
Un ciclo completo dura 10-18 horas. El aumento de la presión suele requerir 1.5-3 horas mientras el vapor saturado calienta el recipiente a presión hasta 180-200 C. A continuación se mantiene una fase de tratamiento a presión constante durante 6-10 horas, en la que la tobermorita cristaliza en todos los bloques. Completar la despresurización requiere otras 1.5-3 horas. Los operarios expertos pueden reducir el tiempo total del ciclo a ~ 11-12 horas una vez que dominan la alimentación de vapor y el ciclo de carga. El tiempo de mantenimiento depende de la densidad de los bloques y de la reactividad de las materias primas. El funcionamiento de varios autoclaves en rotación escalonada permite que la línea de corte situada aguas arriba siga alimentándolos con bloques sin tiempos de inactividad, por lo que la mayoría de las instalaciones industriales montan al menos dos unidades.
La mayoría de los autoclaves para AAC funcionan a 1.0-1.3 MPa (10-13 bar) con vapor saturado a 180-200 C. La presión de diseño suele ser de 1.4 o 1.6 MPa. A 1.3 MPa, la temperatura de saturación es de aproximadamente 191.6 C, idónea para la formación de tobermorita. Un PLC integrado supervisa continuamente ambos valores.
Busque el sello ASME U para Norteamérica, el marcado CE conforme a la PED 2014/68/EU para Europa y la norma GB/T 150 para China. Su proveedor debe contar con la certificación ISO 9001. Taiguo dispone de las tres, además de licencias de grado A para calderas y de clase 1 & 2 para recipientes a presión.
Los precios oscilan entre $7,500 y $50,000 por unidad FOB China. Una unidad pequeña de Φ1.65×21 m a 1.0 MPa cuesta desde $7,500-$12,000. Las unidades de gama media de Φ2.5×24 m a 1.6 MPa cuestan $25,000-$35,000. Los autoclaves grandes de Φ3.0×23 m con control integral mediante PLC alcanzan los $40,000-$50,000. Los costes de instalación, tuberías y caldera de vapor se cobran aparte. Por término medio, el autoclave representa el 15-25% de una línea completa de AAC, por lo que elegir el tamaño adecuado es más importante que ahorrar unos cuantos miles.
Sí. El principio hidrotermal es el mismo: el vapor saturado reacciona con los compuestos de sílice y calcio para formar silicatos cálcicos hidratados. Como el principio es el mismo, los bloques de AAC, los ladrillos silicocalcáreos, los ladrillos de cenizas volantes, los paneles microporosos de silicato cálcico y los ladrillos de escoria utilizan el mismo diseño básico de autoclave. Solo varían los parámetros del ciclo de curado (presión, temperatura y duración), y todos ellos están controlados por el PLC. Una instalación industrial que fabrique varios productos guardará distintas recetas en el PLC.
Inspeccione la junta de estanqueidad de la puerta cada 500 ciclos; sustitúyala cada 1-2 años. Compruebe anualmente las válvulas de alivio de seguridad conforme a ASME. Revise las vías cada 6 meses. Taiguo estima que la envolvente del recipiente a presión tiene una vida útil de 15-20 años si se realizan inspecciones de ensayos no destructivos (NDT) rutinarias.
El curado normal con vapor se realiza en las condiciones normales de la caldera, a presión atmosférica y a unos 100 C. Como principal fase aglutinante se forma silicato cálcico hidratado amorfo. Las condiciones del autoclave, con una presión de 1.0-1.3 MPa y unos 180-200 C, favorecen la formación de tobermorita cristalina. Esto proporciona a los bloques de AAC una resistencia a la compresión considerablemente mayor, de 2-8 MPa, en relación con su densidad muy baja, de 300-800 kg/m. Sin las condiciones del autoclave no puede producirse auténtico AAC, sino únicamente hormigón espumado con prestaciones estructurales mucho menores.
La mayoría de las instalaciones industriales utilizan 2-6 autoclaves en rotación escalonada. Como regla general: 2 autoclaves de Φ2.0 m o más por cada 50,000 m³ de producción anual. Los ingenieros de Taiguo dimensionan el conjunto exacto en función de la combinación de productos y los objetivos diarios.