Entre em contacto com a Taiguo



Obter do molde uma peça de fibra de carbono com o teor de vazios correto não depende da sorte. A cura de prepreg de fibra de carbono em autoclave transforma uma pilha de folhas pré-impregnadas, pegajosas e ricas em resina num componente rígido, através de uma sequência rigorosamente coordenada de calor, vácuo e pressão — e a maioria dos defeitos resulta de uma única etapa dessa sequência, não do próprio material.
Especificações rápidas
| Pressão da autoclave | 50-100 psi (intervalo típico segundo a definição de moldação em autoclave da OSHA); a maioria dos sistemas comerciais de prepreg epóxi funciona a 5-6 bar (72-87 psi) |
| Temperatura de cura | 70-180°C, consoante o sistema de resina (consultar a tabela de perfis de cura abaixo) |
| Velocidade de aquecimento | 0.3-2°C/minuto |
| Nível de vácuo pretendido | ≥95%, queda <5% durante 10 minutos |
| Teor de vazios típico | Muito inferior a 1% (dados revistos por pares: 0.6-0.8%) |
| Armazenamento em congelador | -18°C a longo prazo; tempo de exposição de 4-8 semanas após a descongelação (consoante o sistema) |
Este guia acompanha o processo efetivamente seguido pelo fabricante: manusear o material, montar o saco de vácuo camada a camada, observar a curva real de pressão e temperatura no interior da autoclave e identificar os pontos do ciclo de cura em que é mais provável ocorrerem problemas.
Uma autoclave para prepreg de fibra de carbono é um recipiente sob pressão que cura laminados de fibra de carbono pré-impregnada utilizando simultaneamente vácuo, calor e pressão positiva de gás. Primeiro, um vácuo quase total (95%) remove do saco o ar retido e os voláteis; depois, quando a resina já entrou na sua janela de escoamento de baixa viscosidade, mas ainda não atingiu o ponto de gelificação, aplica-se uma pressão positiva de até 50-100 psi para eliminar os vazios que o vácuo, por si só, não conseguiu remover. A pressão aplicada após o ponto de gelificação apenas reduz o tamanho de um vazio — não consegue eliminá-lo.
Pontos principais
- A variável menos referida na maioria dos artigos sobre a utilização da autoclave para fabricar peças: a sincronização do ciclo de pressão da autoclave com o ponto de gelificação da resina, e não apenas o valor da pressão.
- O tempo de exposição permitido para o prepreg não se aplica a cada sessão; é cumulativo, e cada hora na bancada reduz o tempo disponível.
- Estudos imparciais realizados por terceiros indicam que o teor de vazios após a cura em autoclave se situa entre 0.6 – 0.8%. Este valor é muito inferior aos <1% indicados nas fichas técnicas comerciais.
- A integridade do vácuo é tão crítica para a qualidade do componente acabado como a pressão da autoclave, sendo normalmente importante atingir 95% (perda inferior a 5% em 10 minutos).
O que é prepreg de fibra de carbono e por que motivo necessita de uma autoclave?
O prepreg de fibra de carbono — por vezes grafado pre-preg e integrado na família mais abrangente dos polímeros reforçados com fibra de carbono — consiste num reforço de fibra de carbono, sob a forma de tecido ou fita unidirecional, previamente impregnado com uma matriz de resina parcialmente endurecida (em fase B) nas instalações do fabricante do material, em vez de ser misturado manualmente na oficina. Estas folhas e fitas de fibra de carbono pré-impregnada são aquilo a que geralmente se faz referência quando se encomenda «prepreg».
Esta é a principal diferença entre o prepreg e a laminação por via húmida, e também explica por que motivo a cura do prepreg — a reação química que transforma uma laminação macia e pegajosa de fibras e resina em fase B numa peça sólida — exige muito mais do que a simples colocação num forno.
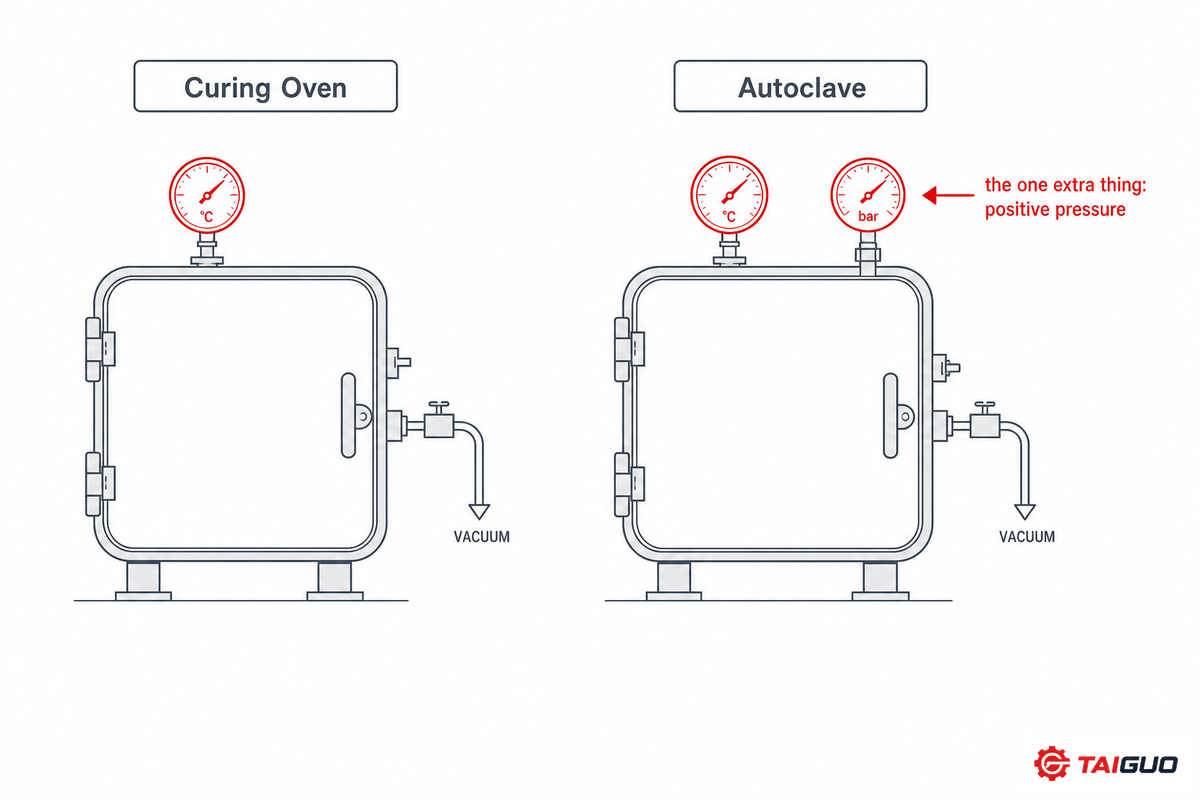
Na sua essência, uma autoclave é semelhante a um forno, mas dispõe de uma capacidade adicional: pressão positiva acima da pressão atmosférica, geralmente cerca de 50-100 psi segundo a definição de moldação em autoclave do manual técnico da OSHA. Essa pressão adicional — aplicada num ambiente de cura que já faz circular calor e mantém o vácuo — força o gás volátil residual ou o ar retido a dissolver-se na resina ou a sair através do percurso do tecido respirador, razão pela qual os laminados curados em autoclave apresentam, de forma consistente, um teor de vazios inferior ao dos laminados curados fora de autoclave (OOA) ou apenas em saco de vácuo. Para escolher entre o processo com pressão positiva e a cura em forno apenas com saco de vácuo, a nossa comparação entre o fabrico de compósitos em autoclave e fora de autoclave analisa detalhadamente este compromisso; para adquirir uma autoclave destinada a um programa associado ao setor aeroespacial, o nosso guia de compra de autoclaves para compósitos aeroespaciais é mais adequado. Este guia centra-se no próprio processo, ou seja, no que acontece efetivamente entre o desenrolamento do material e a desmoldação da peça acabada.
O prepreg necessita de uma autoclave?
Nem sempre. Os processos industriais de cura de prepreg dividem-se em duas categorias: forno de cura convencional (com aplicação de vácuo e calor) ou autoclave (com aplicação de vácuo, calor e pressão positiva adicional de gás para expulsar os vazios). A opção necessária depende da tolerância ao teor de vazios efetivamente exigida pelo projeto da peça, não de uma regra geral.
Os prepregs OOA são formulados para curar corretamente num forno apenas sob vácuo, trocando alguma margem relativa ao teor de vazios por um custo de equipamento muito inferior — um forno programável custa alguns milhares de dólares, em comparação com cerca de $70,000 para uma autoclave pequena e até €500,000 ou mais para unidades industriais de grandes dimensões.
Fundamentos do prepreg: armazenamento, pegajosidade e tempo de exposição
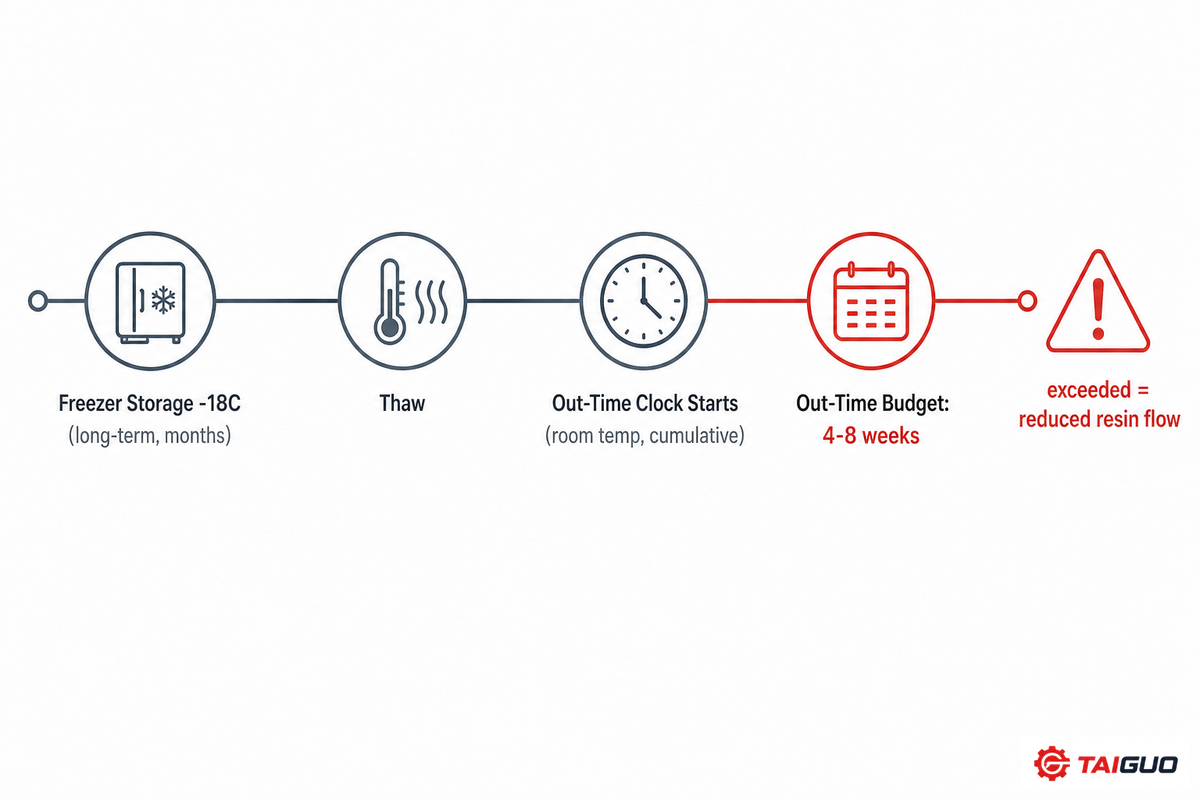
Todas as etapas posteriores de prevenção de defeitos começam pelo armazenamento correto do prepreg, para evitar que o material já esteja degradado quando chega ao molde. Dois guias independentes de fabricantes — o Guia de processamento de prepreg epóxi de 2025 da Gurit e o Guia do utilizador do HexPly M77 da Hexcel — salientam o mesmo regime de armazenamento para prepreg não curado: armazenamento a longo prazo a temperaturas próximas das criogénicas (a Gurit especifica -18°C, ou «pelo menos abaixo de -5°C» como limite; a Hexcel indica 18 meses a -18°C em embalagem selada), além de um período de exposição estritamente cumulativo após a descongelação e abertura do material.
Esse período de exposição permitido não é reiniciado em cada sessão — é cumulativo, e a cura de um laminado que o tenha ultrapassado pode deixar a resina (e o respetivo endurecedor) demasiado viscosa para escoar corretamente, reduzindo a qualidade do laminado mesmo que o material ainda pareça adequado e seja fácil de manusear. A Easy Composites, por exemplo, atribui ao seu prepreg XC110 um período mínimo de exposição de 6 semanas e uma vida útil em congelador de 12 meses, ambos confortavelmente dentro desse intervalo genérico — e vale a pena registá-los em qualquer caso, quer se trate de um ambiente industrial regulamentado em que o tempo de exposição também funciona como registo documentado da qualidade de engenharia (tal como é considerado na investigação da própria NASA sobre o controlo de materiais), quer se fabrique apenas uma peça para uso próprio.
📑 Nota de engenharia
A fita mais pegajosa? Além de influenciar a qualidade do laminado curado, a temperatura da oficina (15C-20C) pode afetar diretamente a pegajosidade do material, facilitando o posicionamento eficiente do prepreg em torno da peça e tornando a compactação intermédia mais eficaz; contudo, quando a temperatura aumenta, a pegajosidade também aumenta, assim como o risco de reter ar e elevar o teor de vazios. Se a oficina estiver mais quente, será necessário trabalhar mais o prepreg, não menos.
Corte e disposição das camadas de prepreg

A preparação dos moldes de corte é a primeira etapa: colocam-se padrões temporários sobre o molde para os conformar e recortar, transferindo-os depois para um material durável, como película ou metal fino, quando o ajuste estiver correto. O prepreg deve ser cortado, de preferência, com uma faca apoiada numa régua metálica, não com uma tesoura, que tende a ficar impregnada de resina; ao trabalhar em torno de cantos, um corte a cerca de 45 graus relativamente ao padrão de tecelagem ajuda o material a adaptar-se às curvas do molde sem formar vincos — um aspeto tão importante para o acabamento superficial como para a resistência.
É nesta etapa que surgem com maior frequência os defeitos superficiais visíveis. Tanto as recomendações dos fabricantes como os tutoriais independentes apontam para a mesma causa principal: formação de pontes — um defeito de laminação também assinalado pela documentação da OSHA sobre processos de fabrico de compósitos — (o prepreg passa por cima de um pormenor ou canto em vez de assentar sobre ele), frequentemente acompanhada por uma compactação intermédia incompleta. A melhor forma de evitar estas pontes ou vazios consiste em iniciar a disposição no ponto mais baixo e avançar para o exterior, efetuar pequenos cortes para aliviar os cantos apertados e evitar pressão manual excessiva, que retém o ar entre as camadas em vez de o libertar. Este procedimento encontra-se bastante formalizado em documentos como o guia de processamento da Gurit, que recomenda a colocação de até três camadas antes de um primeiro ensacamento a vácuo a 95% durante 30-60 minutos, seguido por uma estabilização à temperatura ambiente (antes do ciclo de vácuo seguinte), que não é prejudicial — quando a última camada estiver colocada e a peça laminada, é esta disciplina de compactação intermédia que distingue um laminado sem defeitos de outro destinado a rejeição.
⚠️ Erro comum
Omitir ou prolongar o intervalo de compactação intermédia «para poupar tempo de preparação» conduz, na maioria dos casos, a vazios interlaminares em peças com várias camadas e, embora normalmente não sejam visíveis nas peças curadas «em verde», sobretudo sob carga, esse ar retido é muito fácil de detetar quando a peça é submetida a ensaios não destrutivos.
Montagem do saco de vácuo e das camadas absorvente, respiradora e desmoldante
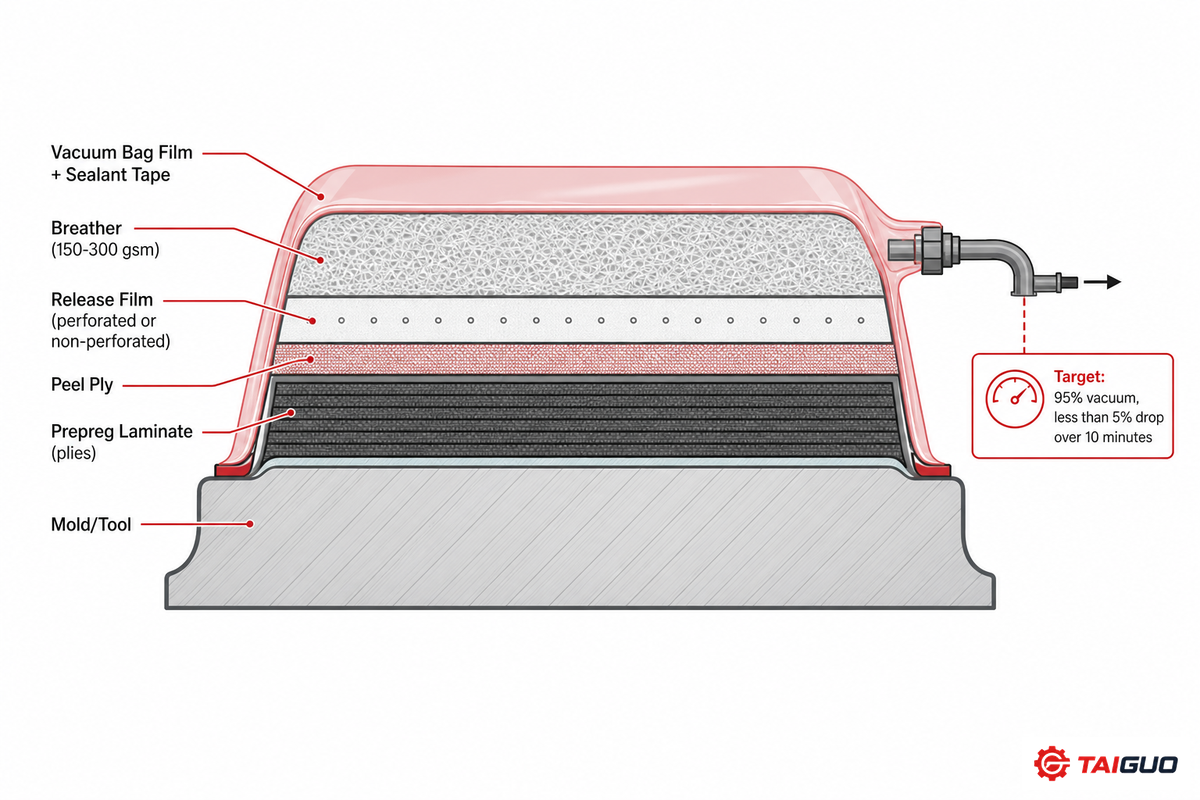
Muitos dos materiais descartáveis utilizados para montar um saco de vácuo são dispostos em camadas e, se forem selecionados ou montados pela ordem errada, existe o risco de a peça ser rejeitada. A comparação entre a sequência recomendada pela Gurit e os tutoriais práticos de oficina conduz à seguinte ordem de montagem consistente:
| Camada | Material típico | Função |
|---|---|---|
| Tecido de arrancamento | Náilon escovado, ~80g/m² | Protege a superfície; deixa um acabamento adequado para colagem secundária |
| Película desmoldante | Perfurada (baixa exsudação) ou não perfurada | Controla a exsudação da resina; o processamento em autoclave utiliza normalmente película não perfurada |
| Tecido respirador | Tecido de 150-300 gsm | Percurso de evacuação do ar em toda a peça; também pode ser comprimido para facilitar a consolidação na zona central da peça |
| Saco de vácuo + fita vedante | Película de alta temperatura e elevado alongamento | Sela o conjunto; deve ser colocada com folga suficiente (pregas) para evitar a formação de pontes sobre zonas perfiladas |
Antes de qualquer peça entrar na autoclave, o saco de vácuo deve demonstrar que não apresenta fugas. O guia da Gurit, um dos fornecedores mais conhecidos de materiais para ferramentas de compósitos, e um tutorial genérico sobre compósitos concordam quanto a este objetivo prático: levar o saco até um vácuo quase total (a Gurit recomenda 95 por cento, com uma queda inferior a 5 por cento num ensaio de fugas de 10 minutos, enquanto muitos tutoriais de equipamento indicam simplesmente 29.9 inHg) e mantê-lo sob vácuo durante pelo menos 10 minutos antes de avançar para a cura. Como referência, o ensacamento a vácuo e a cura a esse nível excedem largamente a capacidade de aspiração de um aspirador de oficina doméstico — a bomba de vácuo deve ser uma unidade especificamente concebida para compósitos, não um aparelho de oficina.
⚠️ Erro comum
Os erros nos ensaios de fugas concentram-se nos pontos em que a fita vedante se sobrepõe ao saco. Não cobrir a fita de borracha vincada com uma segunda tira, ou não esticar a fita antes de aplicar o vácuo, deixa pequenas fugas que se manifestam como uma perda lenta de vácuo. Um erro subtil, fácil de cometer e frequentemente ignorado: se entrar humidade sob o saco, esta transforma-se subitamente em vapor em condições próximas do vácuo, fazendo subir a leitura do manómetro digital como se existisse uma fuga real.
Ciclo de cura em autoclave: aquecimento, patamar e perfil de pressão

Depois de o saco estar montado e aprovado no ensaio de fugas, o ciclo de cura é controlado por quatro parâmetros – nível de vácuo, velocidade de aquecimento, tempo/temperatura de estabilização e tempo/temperatura de cura – – e, como estes parâmetros se aplicam aos *laminados*, não ao próprio forno de cura – é necessário medir diretamente a temperatura do laminado através de termopares inseridos, frequentemente com sensores entre camadas nas peças mais espessas.
Nos dados do fabricante relativos ao sistema de resina epóxi SE84LV, a Gurit apresenta um exemplo de aplicação preciso, que se correlaciona bem com os dados de um sistema de prepreg epóxi Hexcel HexPly M77. Para maior clareza, os dois sistemas são representados separadamente:
| Temperatura de cura | Tempo mínimo de cura |
|---|---|
| 80°C | 12 horas |
| 85°C | 9 horas |
| 90°C | 6 horas |
| 100°C | 3 horas |
A regra prática geral da tabela – – cada aumento de 10 graus de temperatura reduz aproximadamente para metade o tempo de cura – aplica-se bem à maioria dos sistemas de prepreg epóxi, com uma ressalva. A cura a temperaturas superiores aumenta a probabilidade de reações exotérmicas indesejadas, sobretudo em peças mais espessas, o que exige a manutenção dos laminados espessos a temperaturas intermédias de equilíbrio (geralmente 55-65 °C) e velocidades de aquecimento relativamente baixas (0.3-2 C / min). Se o aquecimento for demasiado lento, a viscosidade nunca desce o suficiente; se for demasiado rápido, pode ocorrer uma reação exotérmica. Normalmente, a pressão da autoclave aplicada aos prepregs situa-se nos valores baixos de um só algarismo, até cerca de 6 bar (especificação da Gurit), o que é coerente com a definição de autoclave de baixa pressão constante das orientações da OSHA (50-100 psi). Na maioria dos casos, a peça terá permanecido sob vácuo durante pelo menos uma hora antes do início do ciclo de pressão e calor.
Transição no ponto de gelificação a 20 PSI
A decisão de temporização mais importante de todo o ciclo é a transição do vácuo para a pressão – e errar nesta decisão é uma causa de falha muito mais comum do que não atingir a pressão correta da autoclave. Um engenheiro de processos de compósitos explica-o claramente numa publicação do fórum Eng-Tips: aplicar pressão na autoclave reduz o tamanho dos vazios, «mas estes não desaparecem» depois de a resina gelificar e deixar de poder escoar. Uma investigação académica independente da University of Dayton (Magato, 2019) confirma o mesmo mecanismo do ponto de vista da ciência dos materiais: «À temperatura efetiva do ponto de gelificação, o prepreg perde a capacidade de escoar o suficiente para consolidar um compósito com um volume de vazios inferior a um nível aceitável.» Isto significa que a transição do vácuo para a pressão deve ocorrer antes de a resina sair da sua janela de escoamento de baixa viscosidade. Uma regra prática amplamente utilizada nas operações não recomenda libertar o vácuo até a pressão da autoclave atingir cerca de 20 psi e o aspeto da resina confirmar que esta passou ao estado líquido. (A magnitude da pressão continua a fazer uma grande diferença: estudos revistos por pares sobre ciclos de cura mostram que o aumento da pressão da autoclave de 0.1 MPa para 0.5 MPa reduz o teor de vazios em mais de 99% sob condições controladas – mas essa pressão só produz o efeito pretendido se for aplicada enquanto a resina ainda consegue escoar e compactar-se firmemente contra as camadas adjacentes.) Um ciclo de cura com uma sequência incorreta, ainda que as regulações de temperatura e pressão sejam perfeitas, pode produzir uma peça com vazios.
«As disposições de prepreg são uma mistura de fibras, resina, voláteis e ar… a aplicação de pressão na autoclave reduz o tamanho destes vazios, mas não os elimina. O melhor método para remover tanto o ar como os voláteis é o patamar a temperatura elevada antes de aplicar a pressão da autoclave… quando a pressão é [depois] aplicada, o laminado passa do estado espumoso para uma consolidação completa, porque todo o ar não condensável foi removido e as bolhas de voláteis condensam-se e dissolvem-se na resina.»
um engenheiro de processos de compósitos, fórum de engenharia de compósitos Eng-Tips
⚠️ Importante
O risco de reação exotérmica é real, não teórico: o Manual Técnico da OSHA refere explicitamente que podem ocorrer reações exotérmicas durante a cura de compósitos se o processo não for corretamente controlado — mais uma razão para monitorizar termopares colocados entre camadas durante a cura, e não apenas os valores de regulação da temperatura do ar do forno.
Qual é a diferença entre um forno e uma autoclave?
Pressão. Um forno de cura aplica calor, circulação de ar e tubagem de vácuo, mas o seu interior permanece à pressão atmosférica normal. Uma autoclave envolve esse mesmo ambiente de forno num recipiente sob pressão selado, capaz de atingir as pressões que a OSHA documenta como normais para a moldação em autoclave (intervalo de 50 a 100 psi).
Quando a resina apresenta escoamento suficiente, a pressão positiva é o fator decisivo para reduzir de forma fiável o teor de vazios até limites aceitáveis em toda a geometria complexa da peça — sobretudo em secções mais espessas, curvas e cantos, onde o ar pode ficar retido.
Defeitos de cura comuns e como detetá-los
A fibra de carbono curada em autoclave apresenta um teor de vazios muito inferior a 1 por cento nos provetes de ensaio em autoclave: os estudos mais rigorosos, revistos por pares, sobre ciclos de cura indicam teores de vazios de 0.6-0.8 por cento em peças reais de autoclave – uma percentagem ainda inferior ao valor amplamente citado de «menos de 1 por cento» em alguma documentação comercial. Contudo, um provete de ensaio em autoclave não produzirá necessariamente e de forma automática um resultado com um teor tão baixo. Para atingir esse menor teor de vazios, basta executar corretamente cada um dos processos indicados acima — e detetar uma execução incorreta implica frequentemente recorrer à inspeção ultrassónica por varrimento C (a NASA publicou investigação sobre a automatização deste processo de varrimento), em vez de depender apenas de uma inspeção visual. Felizmente, quando ocorre um defeito em qualquer etapa, os seus indícios são normalmente reconhecíveis.
Por que motivo a fibra de carbono curada em autoclave apresenta menos de 1% de vazios?
Sobrepõem-se 3 mecanismos: o estabelecimento de um vácuo quase total (29-30 inHg, ou 95%) elimina a maior parte do ar aprisionado antes da aplicação de qualquer pressão; a pressão da autoclave, aplicada no momento correto, compacta então o laminado e força o ar residual a regressar à resina; e o sistema de resina é concebido para manter uma baixa viscosidade durante tempo suficiente para impregnar efetivamente o leito de fibras sob essa pressão.
Os valores publicados para compósitos de qualidade aeronáutica curados em autoclave (sistemas da classe T700/T800) indicam um teor de vazios <1%, em comparação com cerca de 2-5% na moldação por compressão e 3-8% na laminação por via húmida apenas sob vácuo — uma diferença real e significativa entre os processos.
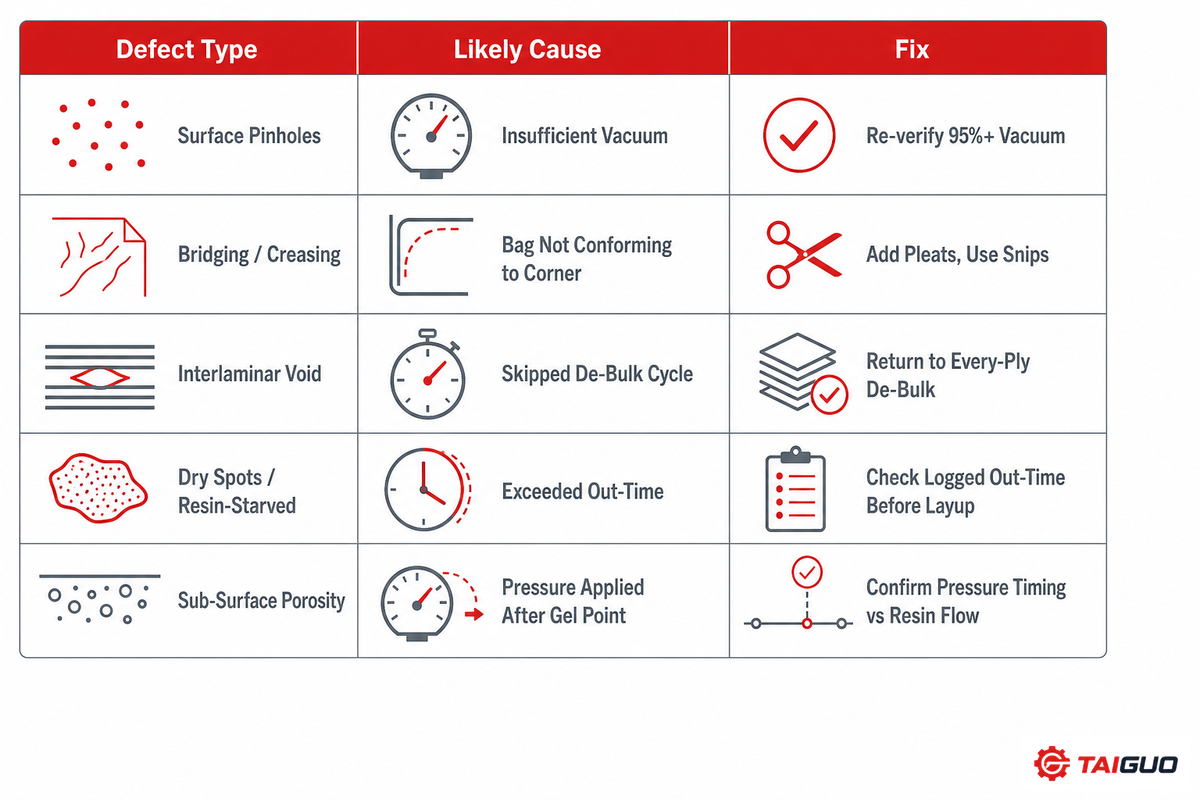
| Tipo de defeito / Sintoma | Causa provável | Correção |
|---|---|---|
| Microporos superficiais | Vácuo insuficiente durante a compactação intermédia; ar aprisionado na camada superficial | Confirmar novamente um vácuo ≥95%; adicionar um ciclo específico de compactação intermédia antes do ensacamento final |
| Marcas de ponte / vincos nos cantos | Saco ou camada sem adaptação a raios apertados | Adicionar pregas para criar folga; utilizar tesouras para compósitos para aliviar os cantos durante a deposição das camadas |
| Vazio interlaminar de grandes dimensões | Intervalo de compactação intermédia omitido ou prolongado num empilhamento de várias camadas | Retomar a compactação intermédia a cada camada (máx. 3 camadas), durante 30-60 min sob vácuo máximo |
| Zonas secas / área com falta de resina | A resina excedeu o tempo permitido fora de refrigeração antes da cura, ficando com viscosidade demasiado elevada para fluir | Comparar o tempo registado fora de refrigeração com o limite da ficha técnica antes da deposição das camadas, e não após a cura |
| Superfície rica em resina / sangria excessiva | Película separadora incorreta (perfurada quando era necessária uma película não perfurada) ou sangria excessiva durante a cura | Selecionar a película separadora de acordo com a cura em autoclave ou em forno indicada na ficha técnica do sistema |
| Porosidade subsuperficial uniforme | Pressão aplicada depois de a resina ultrapassar o ponto de gelificação (consultar acima a transição no ponto de gelificação a 20 PSI) | Confirmar a temporização da pressão e da ventilação em função da janela de fluidez da resina, e não apenas do valor de referência do forno |
| Marcação das camadas / deformação superficial após a desmoldagem | Desmoldagem efetuada antes do arrefecimento completo do laminado | Arrefecer o laminado até uma temperatura inferior a ~50°C antes de tentar desmoldá-lo |
| Fuga na linha de vedação durante o estabelecimento do vácuo | Vinco da fita sem tensão ou não coberto | Voltar a aplicar fita sobre o vinco, tensionar antes de estabelecer o vácuo e repetir o ensaio de fugas |
| Delaminação interna não visível à superfície | Vazio oculto ou separação de camadas sob as camadas superficiais | Inspeção por C-scan ultrassónico ou CT-scan — uma verificação apenas visual e dimensional não permite detetá-la |
Autoclave para pré-impregnados face às alternativas: laminação por via húmida, moldação por compressão e OOA
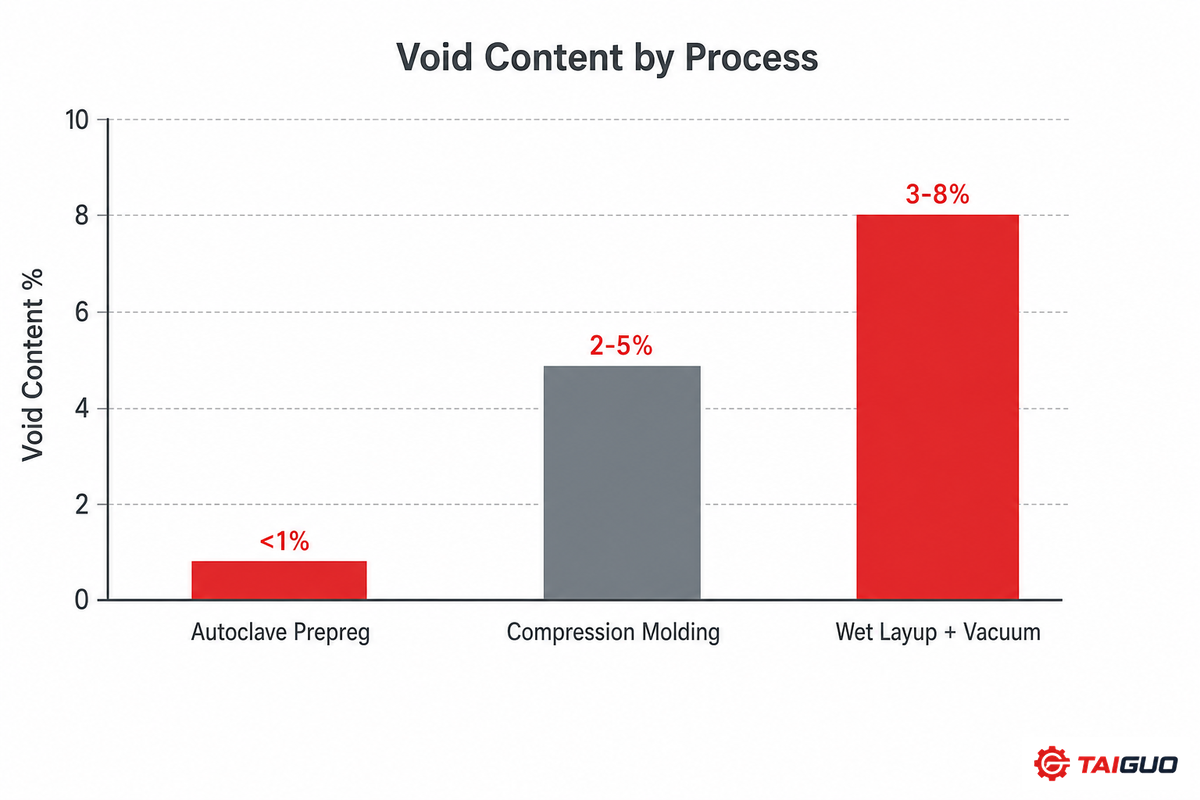
Um compósito pré-impregnado curado em autoclave não é a única forma de produzir uma peça de fibra de carbono, nem é a melhor solução para todas as finalidades. A laminação por via húmida — que utiliza fibra de carbono seca e mistura a resina no local — reduz os custos face ao preço mais elevado dos pré-impregnados, mas, mesmo com um saco de vácuo, resulta, na melhor das hipóteses, num teor de vazios de cerca de 3-8 por cento, muito distante do obtido por um processo em autoclave. A moldação por compressão utiliza fibras cortadas ou orientadas aleatoriamente e as respetivas resinas, colocadas num molde fechado e pressurizado; este método é mais rápido (o tempo de ciclo pode variar entre 10 min e um dia inteiro) do que o processamento em autoclave (2 a 6 horas), mas utiliza fibras orientadas aleatoriamente, que comprometem a rigidez e a capacidade de suportar cargas em comparação com um pré-impregnado alinhado. Os sistemas de carbono pré-impregnado para processamento fora de autoclave constituem uma solução intermédia: continuam a ser materiais pré-impregnados, mas são concebidos para curar adequadamente num forno apenas sob a pressão do saco de vácuo, sem o investimento necessário para um recipiente sob pressão de grandes dimensões, embora alguns profissionais refiram que o desempenho dos sistemas OOA é menos consistente em peças não planas e com curvaturas complexas do que o de uma verdadeira cura em autoclave. Se a decisão incidir especificamente na escolha entre autoclave e OOA ao nível da estratégia de processo, a comparação completa destas opções encontra-se no nosso guia de fabrico de compósitos em autoclave e fora de autoclave.
Perspetivas do setor: o que está a mudar nas práticas de cura de pré-impregnados
O custo de executar incorretamente o processo acaba de aumentar. Em dezembro, a Toray Industries anunciou um aumento de preços de 10%-20% para os produtos de fibra de carbono, pré-impregnados, tecidos e laminados TORAYCA em 1 de jan. de 2026 (aplicável às expedições de jan. de 2026). Uma unidade que efetue a cura de pré-impregnados em autoclave deve compreender que, face ao ano anterior, o custo real de cada peça rejeitada ou retrabalhada aumenta significativamente em termos de valor do material sempre que ocorre uma falha na compactação intermédia ou uma transição de pressão mal temporizada — este é um argumento a favor do rigor apresentado neste guia, e não um argumento abstrato. Se estiverem a ser planeadas compras de materiais e a atividade da unidade fabril para 2026, faz sentido considerar este aumento em qualquer sistema de pré-impregnado baseado em TORAYCA.
No domínio do desenvolvimento de materiais, a tecnologia de pré-impregnados epoxídicos de cura rápida — concebida para curar em minutos, em vez de horas (num processo mais semelhante à estampagem de metais) — é uma evolução ativa e emergente no setor dos pré-impregnados, existindo já vários fabricantes a fornecer sistemas baseados neste conceito. Trata-se de uma verdadeira tendência técnica a acompanhar, mas que não altera fundamentalmente os processos de pré-impregnados aqui descritos: um sistema de cura rápida continua a exigir uma sequência correta de vácuo e pressão e uma transição que tenha em conta o ponto de gelificação — tudo ocorre apenas num período mais curto, e os componentes de fibra de carbono acabados continuam sujeitos às mesmas verificações de defeitos. As unidades que ultrapassam a produção de pequenos lotes em qualquer destas aplicações de cura — compósitos, AAC e outras — acabam por enfrentar a mesma questão de equipamento: um forno com dimensões adequadas ao processo e à unidade fabril ou uma autoclave industrial de utilização geral, concebida para as pressões e os volumes exigidos pelo processo de produção. As estimativas gerais do mercado dos pré-impregnados de fibra de carbono variam consideravelmente entre empresas de estudos de mercado, desde cerca de $8.7 a $12.8 mil milhões a nível mundial em 2025 até $22-23 mil milhões no início da década de 2030, segundo alguns relatórios — estes valores são apresentados apenas para enquadramento geral e não substituem a análise económica específica de cada empresa.
Sobre esta análise
Esta descrição passo a passo do processo foi elaborada a partir de guias de processamento de fabricantes (Gurit, Hexcel), investigação sobre ciclos de cura sujeita a revisão por pares, documentação técnica da própria OSHA e debates aprofundados entre profissionais em fóruns de engenharia de compósitos, tendo as fontes sido cruzadas entre si em vez de utilizadas isoladamente, pois os tutoriais comerciais e as publicações de blog desta área variam muito quanto ao rigor com que citam os seus valores. Quando um valor provém de uma única fonte comercial sem confirmação independente, essa circunstância é indicada no texto, em vez de o valor ser apresentado como um facto estabelecido. Revisto pela equipa técnica da Taiguo Boiler.
Perguntas frequentes
P: O que é uma autoclave para pré-impregnados?
Ver resposta
Uma autoclave industrial é um recipiente sob pressão que funciona também como câmara de aquecimento para a cura de materiais pré-impregnados, como fibra de carbono e fibra de vidro (pré-impregnados), mediante a aplicação simultânea de pressão interna (normalmente 50 a 100 psig, de acordo com a definição técnica de autoclave da OSHA) e calor. As autoclaves diferem essencialmente dos fornos industriais convencionais (que aplicam calor e, frequentemente, vácuo, mas mantêm a pressão atmosférica), pois aplicam pressão positiva para compactar mais eficientemente a matriz do laminado durante o processo de cura (obtendo menor teor de vazios e maior qualidade em peças espessas ou complexas).
P: É possível curar fibra de carbono em autoclave?
Ver resposta
Sim — é o processo de referência para fibra de carbono pré-impregnada e é utilizado nos setores aeroespacial, dos desportos motorizados e automóvel de alto desempenho — as peças de fibra de carbono pré-impregnada são formadas através da conformação e do empilhamento de camadas de pré-impregnado, seguidos do ensacamento e da colocação na autoclave, onde um ciclo de cura com calor, vácuo e pressão consolida o material. Embora as formas não pré-impregnadas de fibra de carbono possam ser curadas em autoclave por laminação via húmida ou infusão de resina, os pré-impregnados são sistemas pré-formulados e especificamente concebidos para processamento em autoclave.
P: Quanto custa uma autoclave para fibra de carbono?
Ver resposta
As autoclaves industriais para cura de compósitos custam normalmente desde cerca de $70,000 (aproximadamente £50,000), no caso de uma unidade pequena, até €500,000 ou mais para recipientes industriais de grandes dimensões, dependendo sobretudo das dimensões da câmara, da pressão nominal e do mecanismo de porta/acesso exigido por um recipiente sob pressão dessa escala. A estes valores acrescem custos recorrentes, como as inspeções periódicas do recipiente sob pressão e a energia consumida pelo ciclo de aquecimento. Para uma análise completa dos critérios de dimensionamento e dos fatores de decisão na aquisição de equipamento especificamente destinado à qualidade aeroespacial, consulte o nosso guia de compra de autoclaves para compósitos aeroespaciais.
P: Qual é a diferença entre pré-impregnados processados em autoclave e moldação por compressão?
Ver resposta
Para alcançar a elevada rigidez direcional associada aos pré-impregnados, estes têm de ser consolidados sob pressão positiva elevada e a temperaturas elevadas.
Os pré-impregnados são fornecidos em folhas de grandes dimensões, que são cortadas e empilhadas segundo uma sequência direcional de fibras alinhadas antes do ensacamento a vácuo e do processamento num recipiente sob pressão aquecido. No processo de moldação por compressão (fibras cortadas ou orientadas aleatoriamente, juntamente com a resina, são aquecidas numa prensa fechada), as peças são aquecidas em moldes de alta pressão — um processo muito mais rápido, que necessita de cerca de 10 minutos a 24 horas para a cura, mas proporciona menor rigidez direcional do que uma estrutura pré-impregnada curada em autoclave.
P: O que significa “pré-impregnado fora de autoclave”?
Ver resposta
O pré-impregnado para processamento fora de autoclave (OOA) é um material pré-impregnado especificamente concebido para curar adequadamente num forno convencional apenas sob a pressão do saco de vácuo, sem necessitar da pressão positiva de gás de uma autoclave. Consulte a nossa comparação completa entre autoclave e OOA para conhecer detalhadamente todas as vantagens e limitações.
P: É necessária uma autoclave para fibra de carbono?
Ver resposta
Não necessariamente — dependendo do teor de vazios que possa ser tolerado, do orçamento e da complexidade da peça, pode optar-se pela laminação por via húmida, por pré-impregnados OOA ou pela moldação por compressão. Este método pode ser considerado quando são realmente necessários o menor teor de vazios e a máxima rigidez no plano.
Referências e fontes
- Manual técnico da OSHA, Secção III: Capítulo 1, Materiais de matriz polimérica: compósitos avançadosU.S. Occupational Safety and Health Administration
- Desenvolvimento de uma metodologia para caracterizar o comportamento de reação e escoamento de resinas (Magato, 2019)University of Dayton eCommons
- Revisão do processo fora de autoclave para o fabrico de compósitosJournal of Composites Science (MDPI, sujeito a revisão por pares)
- Estudo do efeito do tempo fora de refrigeração no processamento e desempenho de pré-impregnados de carbono/epóxi (Miller, 2010)NASA Technical Reports Server
- Toray aumentará os preços da fibra de carbono TORAYCA™Comunicado de imprensa oficial da Toray Industries, Inc.
- Evolução da pressão da resina durante a cura em autoclave de compósitos de matriz epoxídicaJournal of Reinforced Plastics and Composites (SAGE, sujeito a revisão por pares)
- ASTM D2734 / D3171, Métodos de ensaio normalizados para o teor de vazios de materiais compósitosASTM International
Artigos relacionados
- Equipamento de autoclave industrialrecipientes sob pressão fabricados à medida para aplicações de cura de compósitos, AAC e outros materiais industriais
- Autoclave para compósitos aeroespaciais: dimensionamento, especificações e certificaçãoguia de compra de equipamento que aborda o dimensionamento da câmara e o enquadramento das certificações AS9100/NADCAP
- Fabrico de compósitos em autoclave e fora de autoclavecomparação completa das vantagens e limitações dos processos
- Autoclave para blocos AACaplicações de autoclaves industriais para além dos materiais compósitos
- Autoclave para preservação de madeiraoutra aplicação de cura em recipiente sob pressão na mesma plataforma de equipamento
- Guia para uma unidade fabril de blocos AACinstalação de uma linha de produção de betão poroso autoclavado