Entre em contacto com a Taiguo


Atualizado em julho de 2026.
O fabrico de compósitos em autoclave consiste na cura de peças de compósito pré-impregnado dentro de um recipiente sob pressão de aço, aquecido e pressurizado, enquanto a cura fora de autoclave (OOA) concorrente transforma o mesmo material pré-impregnado nas mesmas peças de qualidade aeroespacial — ao especificar nova capacidade, o comprador tem de determinar se um recipiente sob pressão de aço ou uma fonte de pressão por saco de vácuo se adequa às dimensões das peças, ao volume de produção e à estratégia de certificação. É nestes aspetos que divergem — e a diferença poderá não ser tão grande como se pensa.
Especificações rápidas
| Pressão da autoclave (laminado maciço) | 70–300 psi (5–20× a pressão atmosférica) |
| Pressão da autoclave (núcleo em sanduíche/favo de mel) | 35–50 psi (inferior para evitar o esmagamento do núcleo) |
| Temperatura de cura em autoclave (epóxi CFRP) | 120–180 °C |
| Pressão OOA — apenas saco de vácuo (VBO) | ≤14.7 psi (limite de 1 atm) |
| Pressão OOA — pressurizada (SQRTM/RTM) | 90–120 psi (aplicada por prensa ou injeção) |
| Teor de vazios típico | Autoclave <1%; OOA 0.5–2%, consoante o subprocesso |
| Diferença no tempo de ciclo | Quickstep: 23–50% mais rápido; VBO: pode demorar mais, nem sempre é mais rápido |
Como funciona o fabrico de compósitos em autoclave
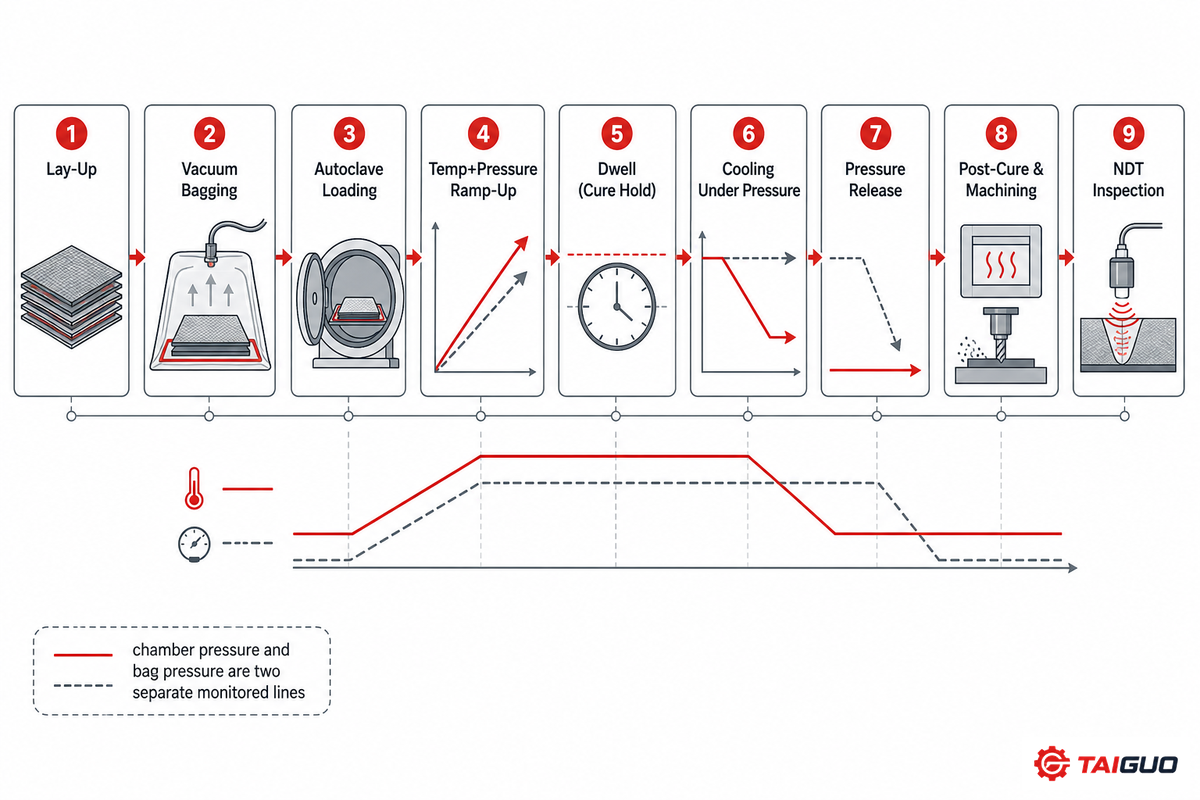
A cura em autoclave transforma pré-impregnados de fibra de carbono ou fibra de vidro — fibras de carbono ou de vidro pré-impregnadas com um sistema de resina — numa peça de compósito acabada, mediante a aplicação simultânea de calor, pressão externa e vácuo. Este processo de compósitos em autoclave, um método avançado de fabrico de compósitos no qual se baseia a cura de compósitos em autoclave, transforma a matéria-prima compósita numa peça acabada através das seguintes etapas:
- Laminação — As camadas de pré-impregnado são dispostas num molde segundo as orientações definidas pelo projeto estrutural da peça.
- Ensacamento a vácuo — o conjunto laminado, a ferramenta e a peça de compósito são selados num saco de vácuo, aplicando-se vácuo para remover o ar retido e pré-comprimir as camadas.
- A ferramenta ensacada é depois introduzida no recipiente sob pressão (carga da autoclave).
- Subida da temperatura e da pressão — a pressão e a temperatura aumentam de acordo com um programa de processo para criar tensões internas irregulares devido ao aquecimento diferencial.
- A temperatura e a pressão pretendidas são mantidas (patamar) durante tempo suficiente para a resina curar completamente (reticular).
- Arrefecimento sob pressão — a temperatura do recipiente diminui antes da despressurização, para evitar deformações.
- A pressão é libertada e o saco é retirado da peça.
- Pós-cura e maquinação — Alguns sistemas de resina podem exigir uma cura fora do recipiente; as extremidades aparadas e as superfícies de colagem são maquinadas.
- Inspeção — os ensaios não destrutivos por ultrassons ou raios X confirmam o teor de vazios, a qualidade da colagem e a ausência de defeitos face aos critérios de aceitação da peça.
Os compradores especificam frequentemente um único valor de pressão entre 70 e 300 psi, mas esse valor aplica-se a laminados maciços e não a núcleos em sanduíche ou favo de mel; um engenheiro nos fóruns sobre compósitos salientou que as pressões viáveis para os núcleos podem ser apenas de 35 a 50 psi, pois uma pressão interna excessiva esmagará os núcleos leves. Um comprador selecionará erradamente a dimensão do ciclo de cura com base num valor de pressão que só faz sentido para uma peça de parede maciça. A comparação da própria NASA entre processos de compósitos em autoclave e fora de autoclave documenta detalhadamente esta mesma sequência, da laminação à inspeção, e as variáveis de pressão e temperatura que a controlam.
📐 Nota de engenharia
Muitos operadores de autoclaves interrompem o vácuo quando a pressão interna ultrapassa 15 a 20 psi, porque, a pressões inferiores, a manutenção do vácuo enquanto a pressão da autoclave aumenta pode provocar a expansão do gás retido num núcleo em favo de mel e separar a pele do núcleo — um problema detetável por inspeção, mas apenas após a cura. As autoclaves modernas associam esse perfil de pressão a um sistema digital de controlo da temperatura e a uma bomba de vácuo dedicada, com um sistema de vácuo ligado a cada ferramenta ensacada, permitindo ao operador ver exatamente o que acontece dentro da autoclave em todas as etapas da cura.
De quanta pressão necessita realmente a cura de compósitos?
Ver resposta
Depende do material e da geometria da peça, não de um único valor específico. Um laminado maciço de fibra de carbono para uma peça estrutural aeroespacial é normalmente curado entre 70 e 300 psi numa autoclave — a pressão externa necessária para compactar as camadas e dissolver na resina os gases que formariam vazios. Um painel sanduíche leve, com núcleo em favo de mel ou espuma, exigirá muito menos, geralmente uma faixa de trabalho de 35 a 50 psi, pois a pressão total utilizada num laminado maciço esmagaria o núcleo antes de a resina curar. O processamento fora de autoclave apenas com saco de vácuo está limitado a cerca de 14.7 psi — uma única atmosfera — porque um saco de vácuo não consegue fisicamente exercer um diferencial de pressão superior à pressão ambiente. Os processos OOA pressurizados, como SQRTM ou RTM, contornam essa limitação gerando pressão através de uma prensa ou de um sistema de injeção de resina, em vez de um saco de vácuo, e atingem pressões na faixa de 90 a 120 psi, da mesma ordem de grandeza da pressão da autoclave — precisamente o mecanismo utilizado por estes processos para se aproximarem do volume de fibras e do teor de vazios equivalentes aos da autoclave.
O que é o fabrico de compósitos fora de autoclave (OOA)?
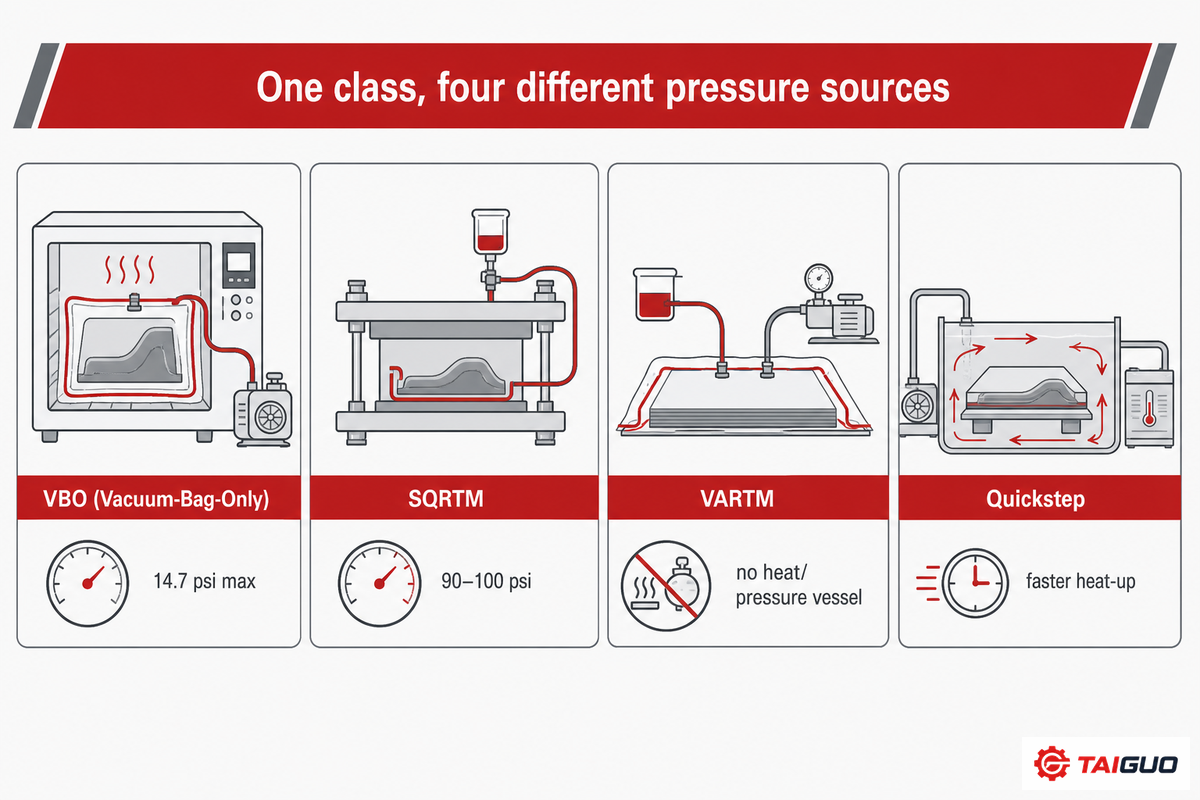
O fabrico de compósitos fora de autoclave (OOA) substitui o recipiente sob pressão por um saco de vácuo, um molde fechado sujeito à pressão de uma prensa ou de injeção, ou um molde flutuante aquecido por fluido, consolidando simultaneamente o pré-impregnado ou a fibra seca numa peça com poucos vazios e elevada fração volumétrica de fibras. OOA designa uma classe de técnicas, não um único processo; o método de pressurização utilizado permite prever até que ponto se aproxima da qualidade obtida em autoclave. Uma revisão da University of Memphis de 2022 apresenta a mesma perspetiva: o OOA aplica vácuo, pressão e calor fora da autoclave, não através de uma única técnica substituta.
- Pré-impregnado de fibra de carbono fora de autoclave apenas com saco de vácuo (VBO) — cura num forno de cura, apenas com vácuo (14.7 psi), sem sistema de autoclave nem prensa. Uma introdução típica aos pré-impregnados fora de autoclave para novos fabricantes começa aqui, pois é a alternativa mais simples às práticas convencionais, embora este processo esteja limitado pela pressão.
- SQRTM (moldação por transferência de resina com a mesma resina qualificada) — laminado pré-impregnado num molde fechado, com a adição de uma pequena quantidade de resina compatível para gerar pressão hidrostática (90 a 100 psi, da mesma ordem de grandeza da pressão da autoclave).
- VARTM (moldação por transferência de resina assistida por vácuo) — fibra seca e infusão de resina líquida aspirada por vácuo; não requer calor nem pressão de autoclave.
- Quickstep/moldação por fluido a pressão equilibrada — molde flutuante aquecido por um fluido em circulação, capaz de atingir um teor de vazios de qualidade aeroespacial sob uma pressão inferior à de uma autoclave e com velocidades de aquecimento superiores.
«Embora o processo OoA seja mais económico do que a cura em autoclave, a qualidade dos compósitos fabricados através deste processo continua a ser inferior à dos processados na autoclave.»
Ekuase, Anjum, Eze e Okoli, Journal of Composites Science, 2022
«A alternativa apenas com vácuo não é viável para OOA»: esta frase de síntese constitui o título mais honesto — mas os próprios dados dessa revisão científica por pares mostram que a diferença depende da propriedade e não é universal (consulte a tabela comparativa abaixo). Outro estudo científico por pares, de 2023, sobre alternativas à autoclave apenas com vácuo é mais categórico quanto a um subprocesso específico: os processos de compósitos apenas com vácuo não conseguem atingir as elevadas frações volumétricas de fibras exigidas pelas estruturas aeroespaciais primárias. Isso é verdade, mas aplica-se especificamente apenas ao VBO — não constitui um argumento contra SQRTM, RTM ou Quickstep, que utilizam mecanicamente pressões muito superiores a 1 atmosfera, em vez de recorrerem ao vácuo. Tratar o «OOA» como uma alternativa monolítica à autoclave é a simplificação excessiva mais comum neste debate.
Qual é a diferença entre um forno e uma autoclave?
Ver resposta
Um forno aplica apenas calor. Uma autoclave aplica calor, pressão mecânica externa e vácuo dentro de um recipiente sob pressão que pode ser hermeticamente fechado. A pressão adicional compacta o laminado e força o gás dissolvido a permanecer em solução na resina, em vez de formar vazios; a cura apenas em forno depende das pressões inferiores que o saco de vácuo consegue exercer para realizar esse trabalho — por isso, uma peça curada em forno (VBO) exige uma resina especificamente concebida para evacuar os vazios a baixa pressão, em vez de simplesmente utilizar um pré-impregnado convencional qualificado para autoclave.
Autoclave vs fora de autoclave: comparação lado a lado
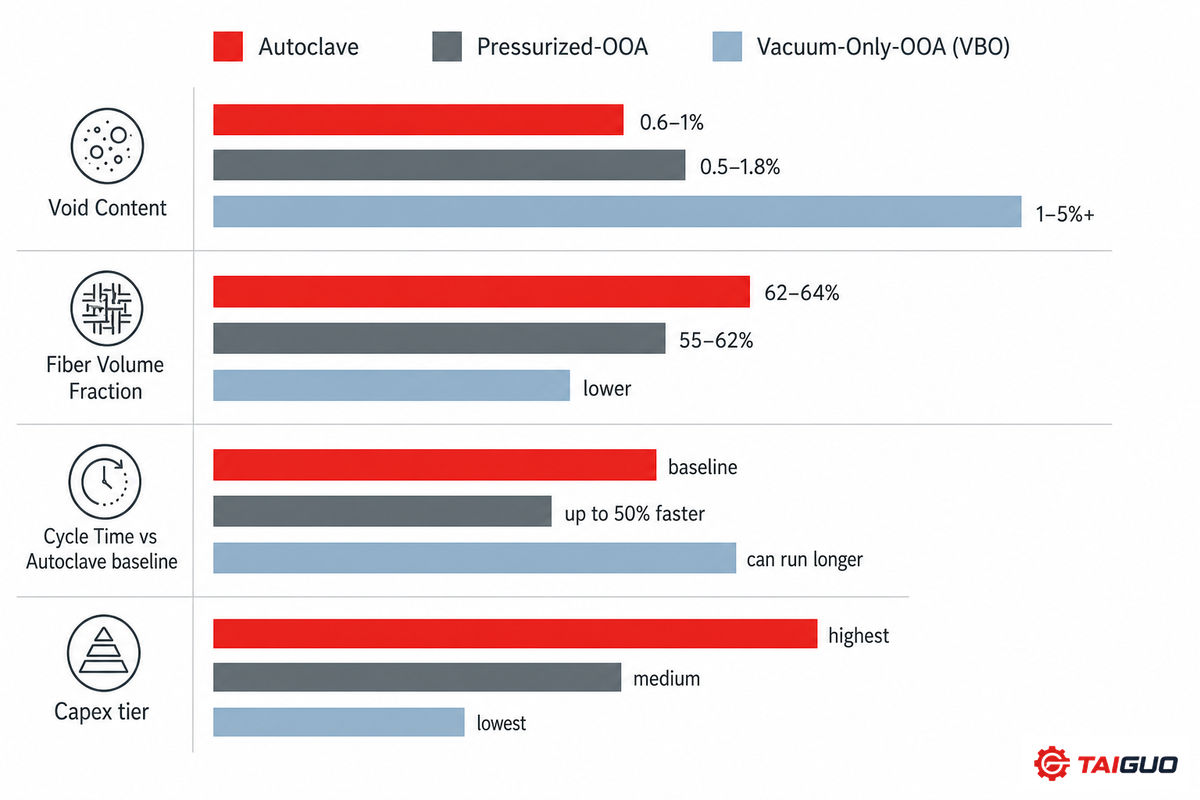
Todos estes métodos assentam na mesma reação de cura — a reticulação de uma resina sob calor e pressão controlados sobre as camadas de fibras. Contudo, a temperatura de cura, a classificação da pressão aplicada como alta pressão ou como combinação de alta temperatura e alta pressão e o número de camadas que um ciclo de cura consegue consolidar por completo variam consoante o processo. Os ensaios comparativos da NASA a compósitos processados em autoclave e fora de autoclave constituem a principal fonte de dados da comparação abaixo.
| Parâmetro | Autoclave | OOA (pressurizado: SQRTM/RTM) | OOA (apenas vácuo: VBO) |
|---|---|---|---|
| Teor de vazios | 0.6–1% | 0.5–1.8% (SQRTM demonstrou 0.5%) | 1–5%+ se a impregnação estiver incompleta |
| Fração volumétrica de fibras | 62–64% | 55–62% (SQRTM 58%, redução com VARTM de apenas 3–4%) | Inferior — insuficiente para estruturas primárias de elevado desempenho, segundo um estudo científico por pares de 2023 |
| Resistência ao corte interlaminar (ILSS) | Referência (por exemplo, 111 MPa) | Iguala ou supera a autoclave em vários estudos publicados (até 121 MPa, face a 111 MPa em autoclave, com o mesmo laminado) | Variável, sensível à otimização do ciclo de cura |
| Resistência à flexão | Referência (por exemplo, 1923 MPa) | Inferior à autoclave em todas as comparações emparelhadas publicadas que foram encontradas (por exemplo, 1755 MPa) | Inferior; a magnitude depende da otimização da cura |
| Tempo de ciclo face à autoclave | Referência | Quickstep: 23–50% mais rápido | Pode demorar mais — indicado como desvantagem numa comparação científica por pares, nem sempre é mais rápido |
| Tolerância dimensional alcançada na prática | ±0.2 mm demonstrados (programa de ponta de asa SQRTM, comparável) | ±0.2 mm demonstrados num programa aeroespacial qualificado | Não documentado de forma independente nas fontes analisadas |
✔ Onde a autoclave continua a vencer
- Teor de vazios mais baixo e mais consistente em diferentes dimensões e geometrias de peças
- Maior resistência à flexão em todos os estudos emparelhados analisados
- Décadas de dados de qualificação e histórico de processo para estruturas primárias
- Sem limite para as dimensões das peças além das próprias dimensões do recipiente
⚠ Onde o OOA pressurizado reduz a diferença
- ILSS igual ou superior à da autoclave em vários estudos publicados
- Sem um investimento de $40–50M num recipiente para programas de grande volume
- Tempo de ciclo mais curto com o subprocesso adequado (Quickstep)
- O encargo da requalificação é transferido para o fabricante, não para o fornecedor da resina
Sistemas de pré-impregnados: o que alimenta ambos os processos
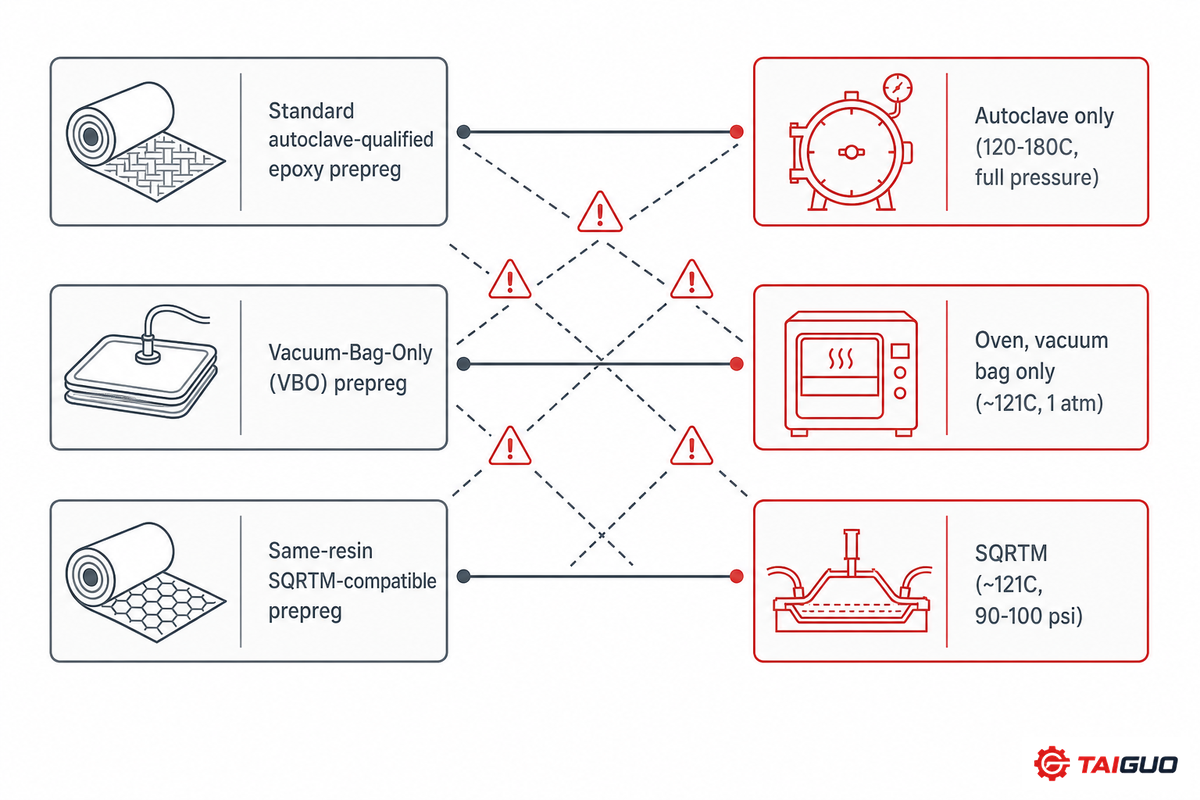
Tanto a autoclave como a maioria das vias OOA utilizam materiais da mesma família; as peças de fibra de carbono e outras peças de fibras começam por ser fibra de vidro ou fibra de carbono pré-impregnada com sistemas de resina. A diferença reside na formulação dessa resina: esta tem de corresponder à cura; um sistema de resina otimizado para as pressões mais elevadas existentes numa autoclave poderá não evacuar adequadamente os vazios sob pressões de vácuo de 1 atmosfera. Os pré-impregnados qualificados para OOA contêm uma formulação de resina concebida para remover o ar retido e os componentes voláteis do pré-impregnado sem exigir a compactação adicional proporcionada pela pressão externa de uma autoclave. Ao produzir peças de compósito, o teor de fibras da peça acabada e o grau de ligação do compósito entre as camadas durante a cura do componente dependem ambos da seleção da combinação correta entre resina e cura, e não apenas do método de pressurização — aplica-se a mesma disciplina quer se produzam painéis individuais, quer grandes estruturas de compósito constituídas por muitas camadas de materiais compósitos.
| Tipo de pré-impregnado | Cura típica | Processo compatível |
|---|---|---|
| Pré-impregnado epóxi convencional qualificado para autoclave | 120–180 °C sob a pressão total da autoclave | Apenas autoclave |
| Pré-impregnado apenas para saco de vácuo (VBO/OOA) | Patamar no forno a ~121 °C, pós-cura autónoma até ~177 °C | Forno, apenas saco de vácuo |
| Pré-impregnado com a mesma resina, compatível com SQRTM | ~121 °C sob 90–100 psi de pressão hidrostática | SQRTM (a mesma resina qualificada da versão para autoclave) |
Num estudo sobre o enchimento incompleto de pré-impregnados VBO (deixando deliberadamente alguns percursos abertos no tecido para permitir a saída do ar retido), verificou-se que um enchimento de aproximadamente 60% produzia painéis sem vazios, enquanto um enchimento de 100% retinha o ar em percursos sem via de saída e originava mais de 5% de vazios. Este facto deve ser considerado ao especificar um pré-impregnado «totalmente impregnado» para cura apenas em forno, pois pode pensar-se instintivamente que mais resina é melhor.
⚠️ Importante — controlo do tempo fora de refrigeração do pré-impregnado
O tempo fora de refrigeração do pré-impregnado — o período durante o qual permaneceu à temperatura ambiente antes do início do processo de cura — constitui uma variável de risco distinta das propriedades finais da peça curada. O trabalho da NASA constatou que, embora as propriedades mecânicas e térmicas de pré-impregnados novos para autoclave e OOA fossem iguais quando ambos eram processados sem tempo fora de refrigeração, as propriedades do OOA se degradavam de forma percetível à medida que esse tempo aumentava, o que não sucedia na mesma medida com o pré-impregnado para autoclave. Uma comparação de ciclos de cura que se limite a comparar os dados das peças finais sem considerar os limites de tempo fora de refrigeração publicados pelo fornecedor da resina ignora uma questão essencial na unidade fabril.
Enquadramento da autoclave e do OOA no panorama geral do fabrico de compósitos
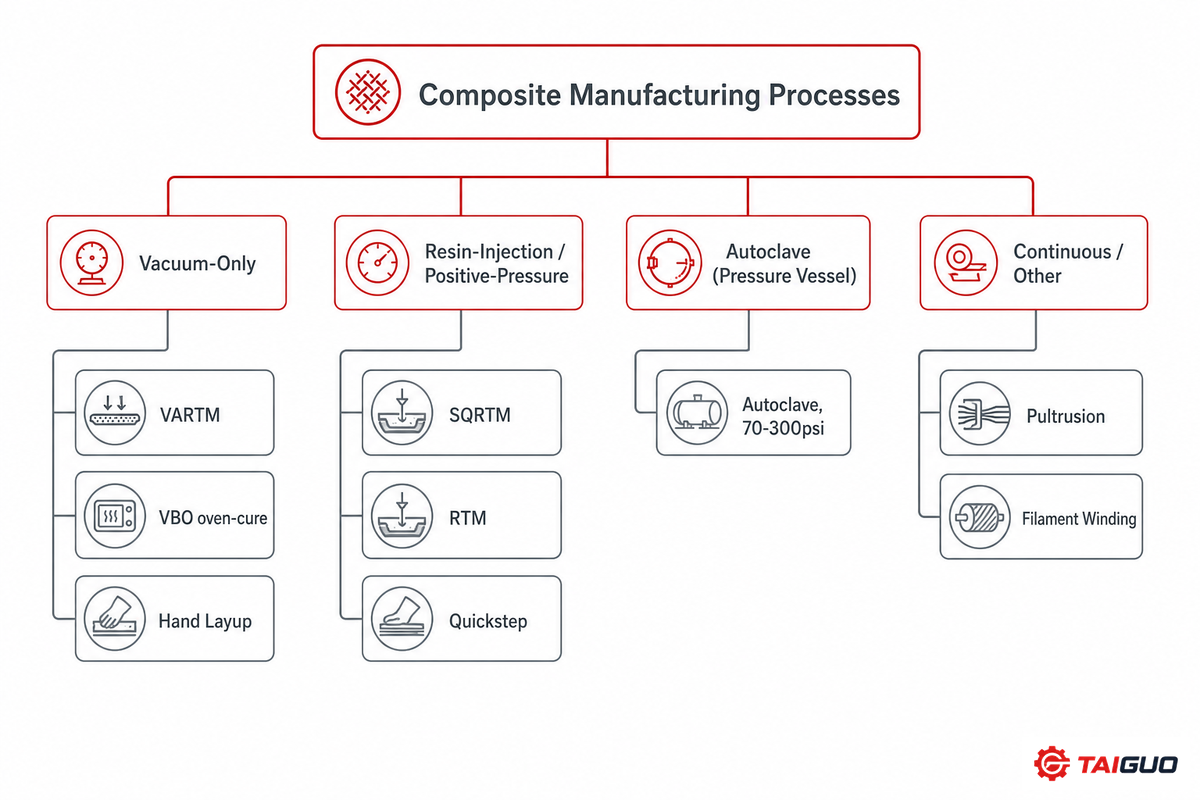
Os pré-impregnados processados em autoclave e por OOA são apenas duas opções de uma família muito mais vasta de técnicas de fabrico de compósitos, várias das quais podem nem sequer envolver uma autoclave. A pultrusão, o enrolamento filamentar e a laminação manual respondem a diferentes geometrias de peças e casos de carga, pelo que a questão autoclave versus OOA só se aplica a peças de compósito aeroespaciais nas quais as propriedades mecânicas ao nível das obtidas em autoclave são um requisito efetivo, e não apenas desejável. Esta tabela organiza as 9 famílias de processos por fonte de pressão, tipo de peça e setor:
| Processo | Fonte de pressão | Peça típica | Setor típico |
|---|---|---|---|
| Autoclave | Recipiente sob pressão, 70–300 psi | Aeroestrutura primária | Aeroespacial, defesa |
| SQRTM | Injeção de resina, 90–120 psi | Estruturas de ponta de asa, longarinas | Aeroespacial, defesa |
| RTM | Molde fechado, injeção sob pressão positiva | Carenagens, nervuras, peças com forma final | Aeroespacial, automóvel |
| Quickstep/moldação por fluido a pressão equilibrada | Molde flutuante cheio de fluido | Peças primárias/secundárias de complexidade média | Aeroespacial |
| VARTM | Apenas vácuo, molde de uma face | Corpos de mísseis, grandes estruturas secundárias | Aeroespacial, naval, transportes |
| Pré-impregnado VBO curado em forno | Apenas vácuo, ≤14.7 psi | Carenagens, aeroestruturas não primárias | Aeroespacial |
| Pultrusão | Tração contínua através de matriz, sem autoclave | Perfis de secção transversal constante | Construção, infraestruturas |
| Enrolamento filamentar | Enrolamento sob tensão, cura em forno ou autoclave | Recipientes sob pressão, depósitos, tubagens | Energia, indústria |
| Laminação manual/laminação húmida | Nenhuma (cura à temperatura ambiente) | Cascos de embarcações, painéis sujeitos a cargas reduzidas | Naval, automóvel |
Interpretar a tabela como «o OOA é uma versão mais económica da autoclave» ignora o ponto principal: a pultrusão, o enrolamento filamentar e a laminação manual nunca se destinaram a igualar a qualidade da autoclave; servem tipos de estruturas e peças de compósito completamente diferentes e estão sujeitos a casos de carga distintos. Como observa a revisão da área realizada em 2022 pela University of Memphis, tratar toda esta família como uma única escolha entre «autoclave e tudo o resto» é a simplificação excessiva mais comum na literatura sobre fabrico de compósitos. Todos os diferentes tipos de estruturas de compósito para programas aeroespaciais e automóveis podem recorrer a uma destas 9 abordagens de fabrico; a questão autoclave vs OOA aplica-se apenas à parte das peças de compósito aeroespaciais para as quais as propriedades mecânicas ao nível das obtidas em autoclave são uma verdadeira necessidade da estrutura de compósito, e não apenas uma vantagem.
Por que motivo o setor aeroespacial continua a optar por autoclaves para estruturas primárias
O encargo da qualificação, e não o desempenho do material, é o principal motivo apontado contra a mudança. Com um pré-impregnado convencional para autoclave, a maior parte do trabalho de qualificação ocorre uma única vez, ao nível do fabricante do pré-impregnado, que vende um produto normalizado utilizável por qualquer moldador qualificado para obter um desempenho previsível. A infusão de resina e reforço num molde transfere a responsabilidade pela qualificação para cada fabricante e cada peça — uma opção difícil de justificar, salvo quando o volume de produção ou a pressão sobre os preços exige o trabalho adicional.
Seria um erro atribuir este facto simplesmente à inércia institucional. Os processos OOA enfrentam efetivamente dificuldades perante determinados requisitos geométricos de estampagem profunda ou cantos abruptos no ambiente de baixa pressão do OOA; quando se colocam várias camadas num canto côncavo, estas tendem a formar pontes em vez de se adaptarem aos contornos, causando porosidade e imperfeições que podem ser eliminadas com a pressão positiva da autoclave ou com uma ferramenta mais rígida e maior pressão de injeção local num ciclo OOA. Os pedidos de patente relativos a ferramentas para processamento fora de autoclave, como KR101517575B1, catalogam precisamente estas limitações geométricas e de pressão das abordagens OOA anteriores como o problema que as ferramentas melhoradas procuram resolver.
Um programa de suportes para carenagens do F-22, executado pela Matrix Composites, constitui um exemplo documentado de como contornar precisamente esse problema: se a peça fosse curada em autoclave, as suas estampagens profundas e os cantos abruptos teriam exigido maquinação posterior numa das faces, pois apenas uma superfície fica devidamente acabada num molde de autoclave. Em alternativa, a Matrix recorreu a ferramentas RTM rígidas e conjugadas e a uma pressão de injeção relativamente elevada para controlar diretamente a formação de pontes, tendo comunicado volumes de fibras entre 55 e 60 por cento e um teor de vazios inferior a 0.5 por cento nas peças acabadas — prova de que o problema da geometria dos cantos pode ser resolvido mediante controlo do processo e não constitui um limite absoluto à utilidade do OOA para formas complexas.
Especificações relevantes dos equipamentos de autoclave
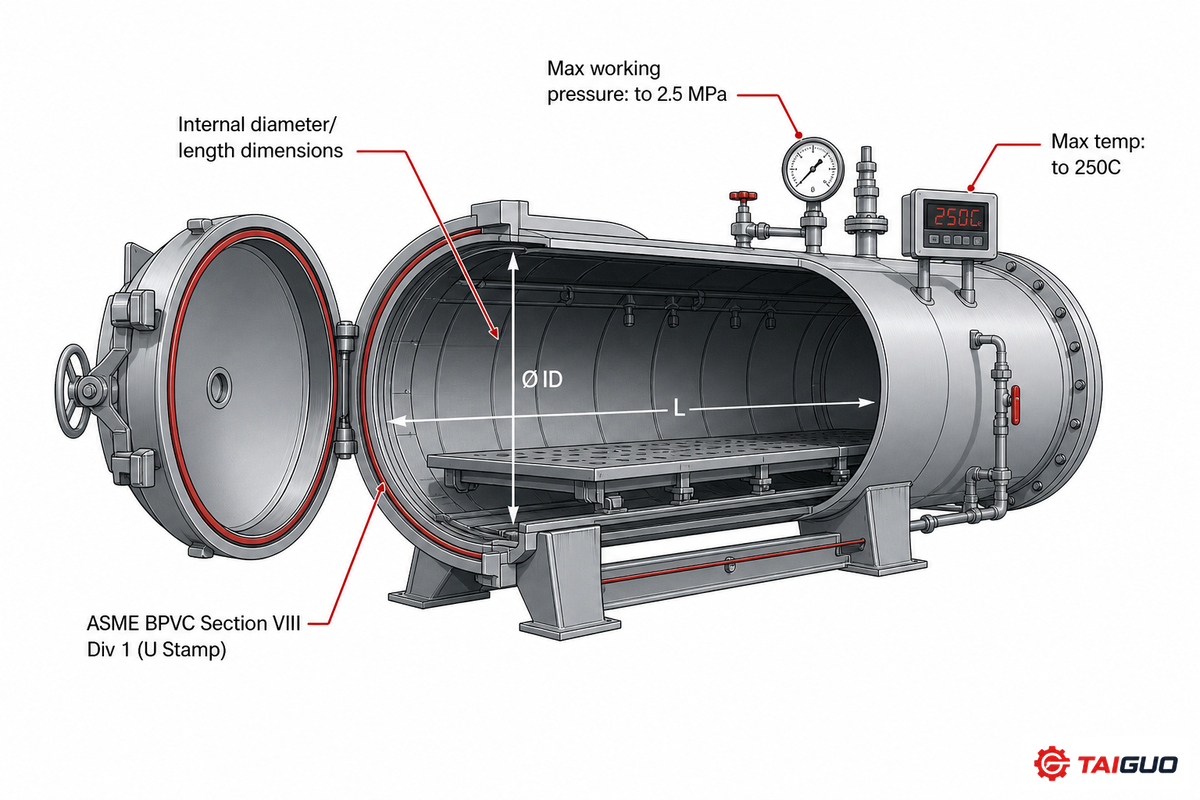
Um potencial comprador de capacidade de processamento em autoclave, quer pretenda instalar nova capacidade internamente, quer subcontratar o trabalho a uma empresa especializada, procura algo bastante diferente do que consta na maioria das fichas de especificações dos produtos. Um sistema de autoclave de qualidade industrial continua a ser um dos equipamentos mais dispendiosos em qualquer pavimento de produção de compósitos, pelo que o planeamento da capacidade de produção em autoclave deve começar por um conjunto real de especificações, e não por linguagem promocional:
📐 Nota de engenharia
Os fabricantes de autoclaves industriais aptas para compósitos constroem habitualmente equipamentos com capacidades que vão de cerca de 1 metro cúbico a mais de 200 metros cúbicos (com recipientes personalizados disponíveis até 4,0 x 35 m); disponibilizam pressões até 2,5 MPa e temperaturas até 250 °C; utilizam aço-carbono Q345R ou aço inoxidável 316L; e a gama de autoclaves disponibilizada pela Taiguo Boiler está em conformidade com estas especificações. O comprador deve avaliar estes quatro valores em função das dimensões necessárias das peças e dos requisitos do ciclo de cura, em vez de se basear apenas em comparações de preços. Várias empresas de autoclaves para compósitos dimensionam os recipientes para volumes necessários semelhantes, pelo que os preços propostos para autoclaves só são comparáveis quando estas quatro especificações coincidem. As mesmas quatro especificações aplicam-se tanto à orçamentação de uma nova autoclave para o fabrico de compósitos como à consulta de um anúncio de venda de uma autoclave para compósitos ou à avaliação de uma autoclave para compósitos usada por um proprietário anterior: quem passa diretamente para o preço em qualquer destas situações acaba normalmente por comparar recipientes que nunca foram verdadeiramente equivalentes. As pesquisas por empresas de fabrico de compósitos em autoclave ou pela cura de compósitos em autoclave tendem a apresentar o mesmo pequeno grupo de fornecedores de recipientes e pré-impregnados já mencionados ao longo deste guia.
- Diâmetro e comprimento internos — a maior peça do programa cabe efetivamente no equipamento, mantendo a folga necessária para os moldes?
- Pressão e temperatura máximas de serviço — ajustadas à especificação de cura do sistema de resina, com uma margem de segurança.
- Uniformidade do aquecimento e arrefecimento (mapeamento por termopares) — determina a repetibilidade entre ciclos.
- Conformidade com o código aplicável a recipientes sob pressão — Código ASME para Caldeiras e Recipientes sob Pressão, Secção VIII (selo U), ou equivalente na respetiva região.
Certificação Nadcap: a OOA está sujeita ao mesmo nível de escrutínio que a autoclave?
A acreditação Nadcap para o processamento de compósitos segue a lista de verificação AC7118 (conforme confirmado pela formação COMPNACR do próprio PRI, pela listagem da norma AS7118 da SAE e por fontes de informação sobre auditorias) — NÃO a AC7104, como frequentemente se presume. Os equipamentos de autoclave utilizados na cura de compósitos encontram-se no âmbito da AC7118 do Composites Task Group, que abrange os controlos dos processos de disposição das camadas, colagem, cura e inspeção.
Os próprios requisitos da AS7118 indicam que outros requisitos do Composites Task Group e as folhas complementares aplicáveis podem completar a norma para variantes específicas do processo — isto implica que uma empresa que passe da cura em autoclave para um perfil de cura OOA deve confirmar com o respetivo auditor Nadcap se o processo OOA específico está incluído na mesma revisão dos critérios de auditoria, em vez de pressupor uma aplicação generalizada. A acreditação Nadcap do processo também é necessária, mas não é suficiente para utilizar um novo método de cura numa peça de estrutura primária: para ser aceite por um OEM, a peça continua a exigir valores admissíveis de projeto e uma base de dados de qualificação segundo uma norma como a CMH-17, independentemente da acreditação Nadcap do próprio processo. As orientações da própria FAA relativas à aquisição de materiais e às especificações de processo para sistemas compósitos de matriz polimérica (AC 23-20) estabelecem a mesma distinção: a acreditação do processo e a qualificação dos materiais e processos ao nível da peça são etapas de aceitação distintas, não podendo nenhuma substituir a outra.
É durante a auditoria, e não na fase de projeto, que o modo de falha prático se manifesta. Um fabricante que qualifique um ciclo de cura em autoclave e transfira posteriormente a mesma peça para um processo OOA sem voltar a verificar o âmbito pode chegar a uma auditoria de acompanhamento Nadcap à espera de uma aprovação automática e receber, em vez disso, um relatório de não conformidade, porque o auditor avalia segundo os critérios das folhas complementares específicas para OOA que o fabricante presumiu não serem aplicáveis. Confirmar o âmbito com o auditor antes da alteração do processo, e não depois da primeira constatação da auditoria, é a opção menos dispendiosa.
Comparação de custos: investimento, tempo de ciclo e energia
O valor em destaque é o custo de investimento. Para produzir aproximadamente 100 aeronaves de corredor único por mês, com um nível de utilização de compósitos semelhante ao do 787/A350, seria necessário instalar mais de 20 autoclaves de dimensões extremamente grandes, cada uma com um custo instalado de $40–50 milhões — valor citado pelo consultor da indústria Dale Brosius (Quickstep Composites, IACMI) para defender a OOA na produção em grande cadência. As autoclaves de menor dimensão aptas para compósitos, destinadas a empresas especializadas ou a volumes médios, apresentam uma realidade económica completamente diferente: no fórum r/Composites do Reddit, os profissionais estimam um custo total de substituição de aproximadamente $300,000-$500,000 por unidade, dependendo do sistema de controlo e do conjunto de opções.
Contudo, o custo do equipamento não equivale à economia por peça. Um estudo de 2012 publicado no Journal of Cleaner Production, amplamente citado e dedicado à comparação dos custos do ciclo de vida de vários métodos de fabrico de peças aeronáuticas em compósito, concluiu que os materiais — especificamente, a própria fibra de carbono — e não o processo de cura representam a maior parte do custo total das peças e do impacto ambiental nos métodos de produção comparados. Por conseguinte, um processo de cura mais barato não produz automaticamente uma peça acabada mais barata se utilizar um pré-impregnado mais dispendioso, gerar mais desperdícios ou demorar mais tempo a produzir uma peça com as dimensões finais. A redução dos custos associados ao equipamento também é uma área com atividade de registo de patentes — o processo com saco de vácuo duplo da US7186367B2 constitui uma tentativa documentada de reduzir o custo do fabrico OOA sem utilizar um recipiente sob pressão.
Exemplo prático: a poupança de energia só é relevante em grandes volumes
A energia representa habitualmente apenas cerca de 5% do custo total da peça, pelo que uma redução de 50% no consumo de energia constitui, por si só, uma alteração relativamente pequena. Contudo, importa considerar o impacto à escala: se os custos de energia representarem 5% do custo total, um fabricante que reduza para metade o consumo de energia do ciclo em autoclave diminuirá o custo global em 2,5 pontos percentuais. Com uma margem de lucro líquido de 10%, isso corresponde a um aumento de 25% da rentabilidade — razão pela qual o argumento energético da OOA é convincente quando as cadências de produção são suficientemente elevadas para tornar significativo um aumento de 25% dos lucros monetários, mas não em programas de baixa cadência e baixo volume.
Qual escolher? Verificação de adequação em 4 fatores
Nenhum dos métodos é estritamente “melhor” em termos abstratos — a escolha correta depende da peça específica em causa, e não da reputação geral adquirida por qualquer dos processos. Antes de optar pelo processo já disponível na unidade fabril, avalie a peça candidata segundo estes quatro fatores, pois qualquer um deles pode, isoladamente, inverter a decisão:
Verificação da adequação à autoclave em 4 fatores
- Geometria e dimensões da peça. As geometrias complexas com cantos de embutimento profundo favorecem a pressão positiva uniforme da autoclave ou um processo RTM/SQRTM devidamente preparado com moldes rígidos correspondentes. Os painéis muito largos e pouco profundos são bons candidatos ao VARTM. Qualquer peça demasiado grande para os recipientes disponíveis obriga a considerar a OOA uma necessidade, e não uma opção — existem patentes de equipamentos como a US9259886B2 especificamente para proporcionar às unidades fabris um método OOA com controlo uniforme da temperatura para geometrias que um recipiente não consegue acomodar.
- Estado de certificação da classe da peça. Se uma peça for nova num programa, deve averiguar-se se o submétodo OOA específico já possui valores admissíveis de projeto estabelecidos na CMH-17 (ou numa norma equivalente) para a aplicação prevista — e não apenas se a unidade fabril dispõe, em termos gerais, de acreditação Nadcap AC7118.
- Cadência de produção e sensibilidade aos custos. É pouco provável que as estruturas primárias de baixa cadência e elevado valor justifiquem os custos de requalificação associados ao abandono da autoclave. Os programas de grande cadência (por exemplo, 45+ aeronaves por mês) representam precisamente a situação em que o custo de investimento de $40-50M por recipiente necessário para a produção OOA começa a superar os investimentos anteriores.
- Requisitos relativos ao teor de vazios e às propriedades mecânicas. A autoclave (ou um método OOA pressurizado e devidamente otimizado) mantém uma vantagem nos projetos cujas cargas determinantes são sensíveis à flexão; os numerosos estudos disponíveis sobre métodos OOA pressurizados demonstram um desempenho equivalente ou propriedades ILSS superiores.
Aplique a verificação a um suporte de estrutura secundária produzido em volume médio: trata-se de uma peça de complexidade moderada (o fator 1 favorece RTM ou SQRTM em detrimento de VBO), o programa é suficientemente recente para obrigar à criação de valores admissíveis de projeto desde o início (o fator 2 é neutro), o volume é de 20 aeronaves por mês, e não 45+ (o fator 3 favorece a manutenção da autoclave, salvo se a capacidade já estiver limitada), e a peça é condicionada pela ILSS, e não pela flexão (o fator 4 favorece a OOA). Neste caso, três dos quatro fatores apontam para um processo OOA pressurizado, o tipo de conclusão dividida que esta verificação se destina a revelar, em vez de constituir uma regra que favoreça sempre um dos processos.
Perspetivas da indústria: estará a OOA a reduzir a diferença face à autoclave?
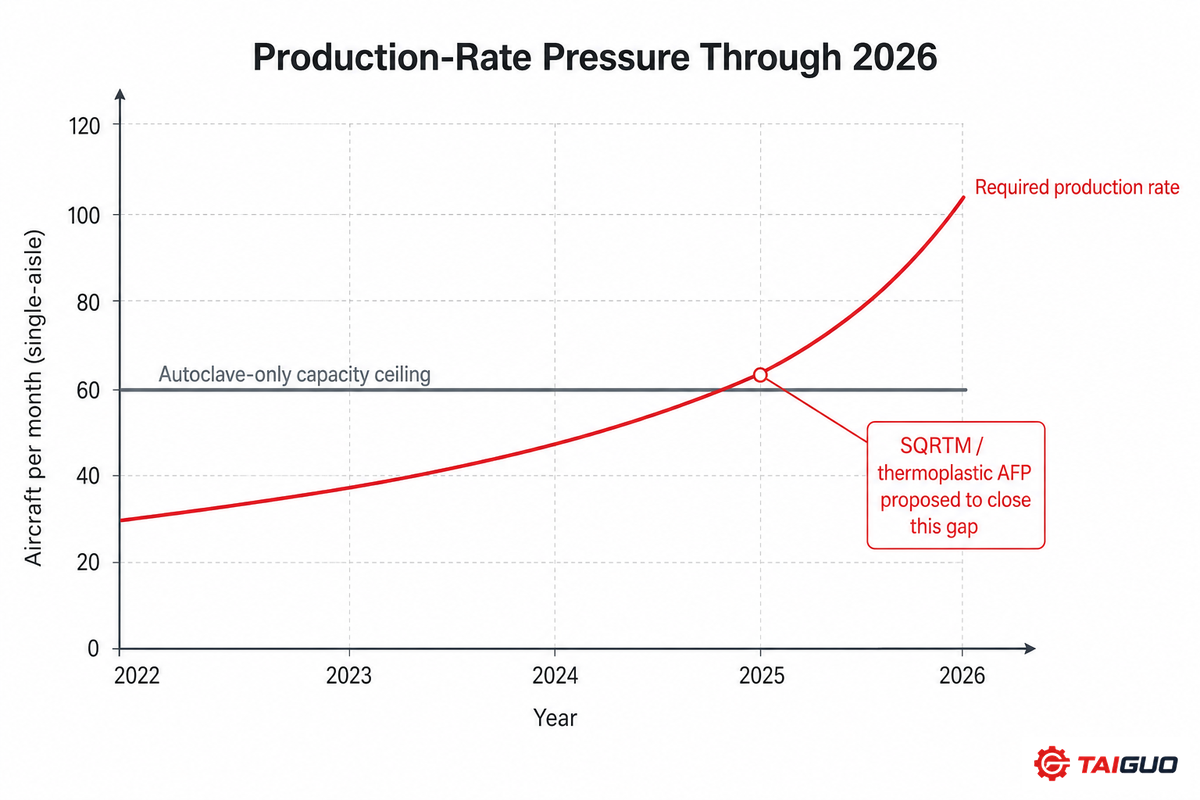
As limitações da cadência de produção, e não os valores relativos à dimensão do mercado, impulsionam a continuidade do investimento em OOA até 2026. A imprensa especializada da JEC World 2026 é inequívoca: atingir uma produção de aeronaves de corredor único próxima de 100 unidades por mês exige que a indústria de aeroestruturas ultrapasse a produção exclusiva em autoclave, sendo a SQRTM uma das alternativas. A iniciativa tecnológica conjunta Clean Sky da UE, incluindo os moldes de fibra de carbono com autoaquecimento do projeto IRIDA, tem dedicado vários anos ao desenvolvimento de peças OOA com propriedades comparáveis às obtidas em autoclave — um trabalho ativo para colmatar a diferença de maturidade da qualificação, e não apenas para reduzir custos.
Embora relatórios de terceiros estimem que a dimensão do mercado de equipamentos e materiais relacionados com OOA alcance aproximadamente $0.6-$1.3 mil milhões no início da década de 2030, este valor indica apenas a dimensão potencial da oportunidade, e não os fatores subjacentes à adoção. Outro desenvolvimento igualmente promissor a acompanhar é o processamento de compósitos termoplásticos em grande cadência, associado à deposição automatizada de fibras; o projeto HiCAM da NASA é uma dessas iniciativas e procura atingir cadências de fabrico de compósitos para aeronaves comerciais 4-6x superiores às atuais. Embora seja diferente da comparação entre pré-impregnados termoendurecíveis aqui apresentada, representa o próximo grande avanço na cadência de produção para além de SQRTM e VARTM.
Para qualquer comprador que planeie instalar nova capacidade de fabrico em 2026, a recomendação prática consiste em realizar uma verificação de adequação em 4 fatores para cada família de peças, em vez de uniformizar um único processo para todo o programa.
Artigos relacionados
Perguntas frequentes
P: O que é uma autoclave no fabrico de compósitos?
Mostrar resposta
É um recipiente pressurizado e estanque que utiliza simultaneamente aquecimento controlado, pressão mecânica controlada (70-300 psi, valor habitual para laminados maciços) e vácuo para forçar a cura de peças em compósito pré-impregnado, normalmente de fibra de carbono ou fibra de vidro reforçada com resina epóxi ou bismaleimida, produzindo um componente de elevada resistência e com baixo teor de vazios. Uma autoclave distingue-se de um forno convencional por aplicar esta pressão externa além do calor, o que compacta o laminado e força o gás retido a voltar a dissolver-se na resina, em vez de permitir a formação de vazios.
P: Qual é a pressão numa autoclave para compósitos?
Ver resposta
Os laminados maciços de fibra de carbono são normalmente processados no intervalo de 70-300 psi (aproximadamente 5-20 x a pressão atmosférica). As peças com núcleo em sanduíche ou favo de mel são curadas a uma pressão muito inferior, entre 35-50 psi, porque a pressão aplicada a um laminado totalmente maciço esmagaria um núcleo leve antes de a resina conseguir concluir a cura.
P: Como são fabricadas as autoclaves enquanto equipamentos?
Consultar resposta
As autoclaves destinadas à cura de compósitos são recipientes sob pressão construídos segundo um código para caldeiras e recipientes sob pressão — a Secção VIII da ASME nos EUA, com um selo U que certifica a conformidade das práticas de projeto e soldadura com esse código —, fabricados em aço-carbono ou aço inoxidável adequado à pressão e temperatura previstas e posteriormente equipados com um sistema de controlo para gerir as rampas de temperatura, os patamares e os perfis de pressão ao longo do ciclo de cura. O diâmetro, o comprimento e a espessura da parede do recipiente são dimensionados em função da maior peça prevista pelo comprador e da folga necessária para os moldes, razão pela qual duas autoclaves classificadas para a mesma pressão podem apresentar preços muito diferentes.
P: O que é a moldação em autoclave?
Ler resposta
“Moldação em autoclave” e “cura em autoclave” descrevem o mesmo processo sob duas perspetivas: a moldação centra-se na forma como a peça é pressionada contra um molde para adquirir a forma final enquanto está sob pressão, enquanto a cura destaca a reticulação química da resina induzida pelo calor e pela pressão. Na prática, ambos os termos são intercambiáveis no processo entre a disposição das camadas e a inspeção descrito anteriormente neste guia — disposição das camadas, ensacamento a vácuo, carregamento da autoclave, rampa, patamar, arrefecimento e inspeção.
P: O que são pré-impregnados?
Mostrar resposta
Os pré-impregnados são tecidos de reforço, como fibra de carbono, fibra de vidro ou aramida, previamente impregnados com uma quantidade rigorosamente controlada de um sistema de resina parcialmente curado antes de chegarem ao fabricante. Embora a proporção entre resina e fibra seja definida ao nível do material, tornando a disposição de pré-impregnados mais controlada do que a mistura manual de resina numa unidade fabril, isto também significa que o programa de processo da cura (temperatura, pressão e patamar) deve corresponder às condições para as quais o sistema pré-impregnado foi desenvolvido. Por exemplo, um pré-impregnado qualificado para autoclave é um produto quimicamente diferente de um pré-impregnado curado num forno aquecido (VBO, ou apenas saco de vácuo); não é possível submetê-los ao mesmo ciclo de autoclave e esperar resultados idênticos.
P: As peças produzidas fora de autoclave podem atingir as mesmas propriedades mecânicas que as peças curadas em autoclave?
Ver resposta
Em geral, continua a existir uma diferença de qualidade, mas esta costuma depender da propriedade e do processo específicos, não sendo absoluta. Vários estudos que compararam diretamente a OOA pressurizada (Quickstep) com o processamento em autoclave utilizando materiais pré-impregnados idênticos demonstraram que a primeira igualou ou superou o segundo em termos de resistência ao corte interlaminar, embora a autoclave tenha mantido vantagem tanto na resistência à flexão como no teor de vazios. Num caso distinto, um estudo publicado em 2023 demonstrou que o processamento de compósitos apenas por vácuo não permitia obter uma fração volumétrica de fibras suficiente para estruturas aeroespaciais primárias. Na realidade, a resposta depende do subgrupo OOA específico e da propriedade mecânica crítica que condiciona o caso de projeto da peça.
P: A certificação Nadcap exige processos diferentes para o fabrico em autoclave e por OOA?
Consultar resposta
Na verdade, tanto os controlos dos processos OOA como os dos processos em autoclave são abrangidos por uma única lista de verificação para a acreditação Nadcap de compósitos, a AC7118, que inclui os procedimentos de empilhamento, colagem, cura e inspeção. O documento de critérios AC7118 salienta que pode ser complementado pelos requisitos do Composites Task Group e por fichas complementares específicas dos processos, pelo que uma instalação industrial em transição para um programa de cura OOA deve assegurar que a revisão atual dos respetivos critérios de auditoria abrange o processo da mesma forma, em vez de simplesmente pressupor uma substituição 1-para-1. Além disso, a acreditação Nadcap não equivale à certificação dos valores admissíveis de projeto CMH-17, exigida em paralelo pela maioria dos OEMs ao avaliar um novo processo de cura para estruturas primárias.
P: Que métodos de fabrico de compósitos existem além da autoclave e da OOA?
Ler resposta
Pultrusão: puxa fibras contínuas através de uma matriz aquecida para produzir perfis de secção constante destinados à construção e às infraestruturas. Enrolamento filamentar: enrola fibras sob tensão num mandril rotativo para fabricar recipientes sob pressão, depósitos e tubagens. Disposição manual/disposição por via húmida: não utiliza qualquer pressão mecânica e a cura ocorre em condições ambientes, sendo adequada para aplicações sujeitas a cargas reduzidas, por exemplo, cascos de embarcações.
Nenhum destes métodos concorre diretamente com os pré-impregnados processados em autoclave/OOA na dimensão específica abordada neste artigo — teor de vazios e propriedades mecânicas de estruturas de elevado desempenho e qualidade aeroespacial. Desde o início, destinam-se a geometrias de peças e condições de carga diferentes.
Porque escrevemos este artigo
A Taiguo Boiler fabrica recipientes sob pressão desde 1976. Os recipientes sob pressão com capacidades entre 1 e mais de 200 metros cúbicos são todos concebidos como autoclaves aptas para compósitos. As nossas outras linhas de autoclaves (BCA, impregnação de madeira e vulcanização de borracha) utilizam a mesma engenharia de recipientes sob pressão e as mesmas rampas e patamares de pressão e temperatura controlados pelo selo U da ASME. Os valores comparativos relativos ao teor de vazios, aos custos e à certificação aqui apresentados baseiam-se em materiais sujeitos a revisão por pares e na imprensa especializada, não em dados de produção nossos não publicados sobre este tema específico.
Revisto pela equipa técnica da Taiguo Boiler.
Solicitar orçamento para uma autoclave →Referências e fontes
- Ekuase, O.A.; Anjum, N.; Eze, V.O.; Okoli, O.I. “Revisão do processo fora de autoclave para o fabrico de compósitos.” Journal of Composites Science, 2022, 6(6), 172FAMU-FSU High-Performance Materials Institute, sujeito a revisão por pares
- Chowdhury, I.R. et al. “Cool-Clave, uma autoclave energeticamente eficiente.” Journal of Composites Science, 2023, 7(2), 82sujeito a revisão por pares
- Witik, R.A. et al. “Avaliação económica e ambiental de métodos de produção alternativos para componentes aeronáuticos em compósito.” Journal of Cleaner Production, 2012, 29-30, 91sujeito a revisão por pares, citado 219 vezes
- Sutter, J.K. “Comparação de compósitos processados em autoclave e fora de autoclave.” NASA Technical Reports Server, 2010
- “Fabrico de compósitos fora de autoclave”, Wikipedia
- Performance Review Institute, programa Nadcap
- SAE AS7118, requisitos Nadcap para compósitos
- Projeto IRIDA, CORDIS / Comissão Europeia, FP7-JTI Clean Sky
- “Qualidade de autoclave fora da autoclave?” CompositesWorld
- “Fabrico fora de autoclave: a solução ecológica”, CompositesWorld
- “Processamento fora de autoclave: teor de vazios <1%?” CompositesWorld
- “Para além da autoclave”, JEC Composites
- “Ensaio do teor de vazios em plásticos reforçados, ASTM D2734”, Infinita Lab
- “Revisão do processo fora de autoclave para o fabrico de compósitos”, University of Memphis Digital Commons, 2022
- “Compósitos obtidos por deposição automatizada de fibras termoplásticas com consolidação in situ para o fabrico de aeronaves em grande cadência”, projeto NASA HiCAM, 2024
- Código ASME para Caldeiras e Recipientes sob Pressão, Secção VIII, Divisão 1
- FAA AC 23-20, “Orientações de aceitação relativas à aquisição de materiais e às especificações de processo para sistemas compósitos de matriz polimérica”
- Patente dos EUA 9259886B2, método e aparelho para a cura de peças em compósito fora de autoclave com controlo uniforme da temperatura
- Patente coreana 101517575B1, moldes e métodos de pressão para processamento fora de autoclave
- Patente dos EUA 7186367B2, processo com saco de vácuo duplo para o fabrico de compósitos fora de autoclave