Contacte con Taiguo


Actualizado en julio de 2026.
La fabricación de composites en autoclave consiste en curar piezas de preimpregnado dentro de un recipiente a presión de acero calentado, mientras que el curado fuera de autoclave (OOA) con el que compite transforma el mismo material preimpregnado en las mismas piezas de calidad aeroespacial; quien vaya a adquirir nueva capacidad debe determinar si un recipiente a presión de acero o una fuente de presión mediante bolsa de vacío se adapta mejor al tamaño de las piezas, al volumen de producción y a la estrategia de certificación. A continuación se explica en qué difieren y por qué la brecha quizá no sea tan grande como se piensa.
Especificaciones rápidas
| Presión del autoclave (laminado macizo) | 70–300 psi (5–20× la presión atmosférica) |
| Presión del autoclave (núcleo sándwich/de nido de abeja) | 35–50 psi (menor para evitar aplastar el núcleo) |
| Temperatura de curado en autoclave (epoxi CFRP) | 120–180 °C |
| Presión OOA — solo bolsa de vacío (VBO) | ≤14.7 psi (límite de 1 atm) |
| Presión OOA — con presurización (SQRTM/RTM) | 90–120 psi (aplicada mediante prensa o inyección) |
| Contenido de huecos habitual | Autoclave <1%; OOA 0.5–2% según el submétodo |
| Diferencia en el tiempo de ciclo | Quickstep: 23–50% más rápido; VBO: puede tardar más, no siempre es más rápido |
Cómo funciona la fabricación de composites en autoclave
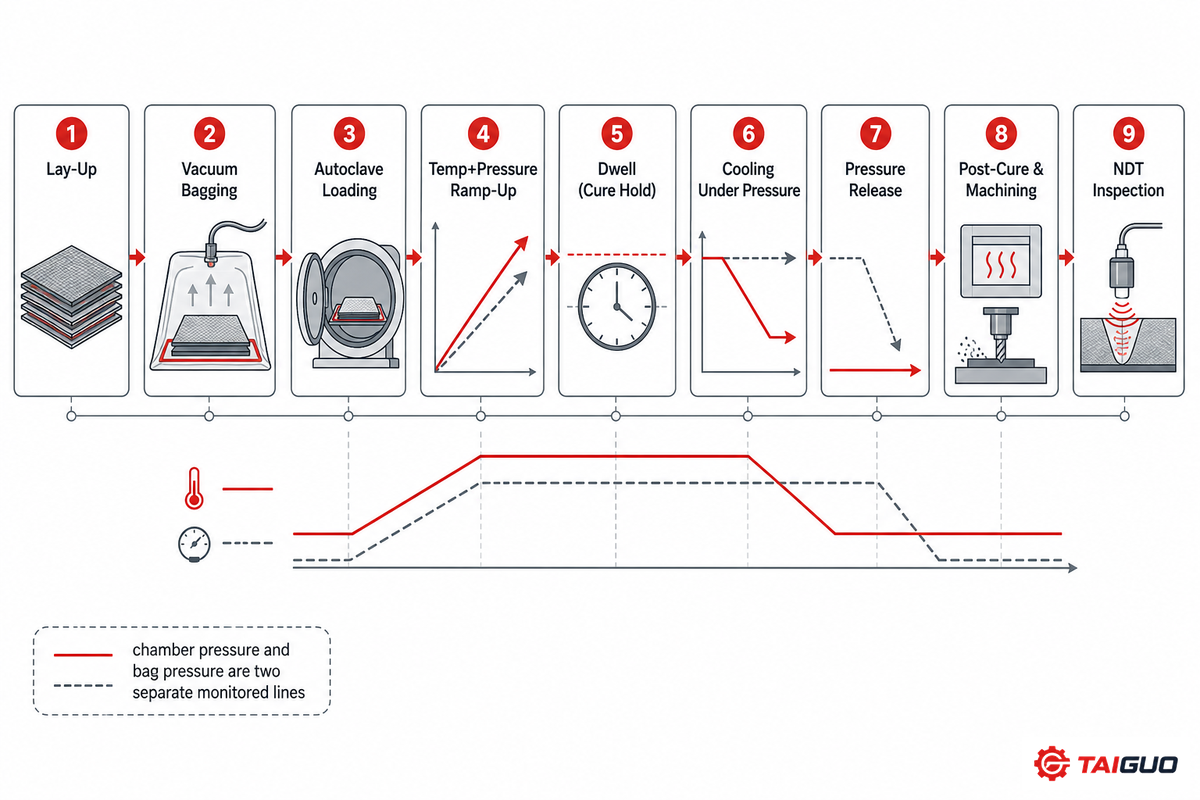
El curado en autoclave transforma el preimpregnado de fibra de carbono o fibra de vidrio —fibra de carbono o de vidrio preimpregnada con un sistema de resina— en una pieza de composite acabada mediante la aplicación simultánea de calor, presión externa y vacío. Este proceso en autoclave para composites, un método avanzado de fabricación en el que se basa el curado de composites en autoclave, transforma la materia prima de composite en una pieza acabada mediante las siguientes etapas:
- Apilado – Las capas de preimpregnado se colocan en un molde siguiendo las orientaciones prescritas por el diseño estructural de la pieza.
- Embolsado al vacío – el apilado, el útil y la pieza de composite se sellan dentro de una bolsa de vacío y se aplica vacío para evacuar el aire atrapado y precompactar las capas.
- A continuación, el útil embolsado se introduce en el recipiente a presión (carga del autoclave).
- aumento gradual de temperatura y presión – la presión y la temperatura aumentan según un programa térmico para generar tensiones internas desiguales debido al calentamiento diferencial.
- La temperatura y la presión objetivo se mantienen (meseta) durante el tiempo suficiente para que la resina se cure por completo (reticulación).
- Enfriamiento bajo presión – la temperatura del recipiente disminuye antes de liberar la presión para evitar deformaciones.
- Se libera la presión y se retira la bolsa de la pieza.
- Poscurado y mecanizado – Algunos sistemas de resina pueden requerir un curado fuera del recipiente; se mecanizan los bordes recortados y las superficies de unión.
- Inspección – los ensayos no destructivos (END) por ultrasonidos o rayos X confirman el contenido de huecos, la calidad de la unión y la ausencia de defectos conforme a los criterios de aceptación de la pieza.
Los compradores suelen especificar una única presión de entre 70 y 300 psi, pero esta se aplica a los laminados macizos y no es válida para núcleos sándwich o de nido de abeja; un ingeniero señaló en foros sobre composites que las presiones admisibles para el núcleo podrían ser de solo 35 a 50 psi, ya que una presión interna excesiva aplastaría los núcleos ligeros. Un comprador seleccionará por error la capacidad del ciclo de curado basándose en una presión que solo tiene sentido para una pieza de pared maciza. La propia comparación de la NASA entre procesos de composites en autoclave y fuera de autoclave documenta con detalle esta misma secuencia, desde el apilado hasta la inspección, y las variables de presión y temperatura que la controlan.
📐 Nota de ingeniería
Muchos operadores de autoclaves interrumpen el vacío cuando la presión interna supera entre 15 y 20 psi, porque, a presiones inferiores, mantener el vacío mientras aumenta la presión del autoclave podría hacer que el gas atrapado se expandiera dentro de un núcleo de nido de abeja y separase la piel del núcleo, un problema que puede detectarse mediante inspección, pero solo después del curado. Los autoclaves modernos combinan ese perfil de presión con un sistema digital de control de temperatura y una bomba de vacío específica con un sistema de vacío que alimenta cada útil embolsado, de modo que el operador puede ver exactamente qué sucede dentro del autoclave en cada etapa del curado.
¿Cuánta presión necesita realmente el curado de composites?
Ver respuesta
Depende del material y de la geometría de la pieza, no de una cifra concreta. Un laminado macizo de fibra de carbono para una pieza estructural aeroespacial suele curarse en autoclave a una presión de entre 70 y 300 psi: la presión externa necesaria para compactar las capas y disolver los gases que forman huecos en la resina. Un panel sándwich con un núcleo ligero de nido de abeja o espuma requeriría mucho menos, normalmente un intervalo de trabajo de entre 35 y 50 psi, ya que la presión completa empleada para un laminado macizo aplastaría el núcleo antes de que la resina llegase a curarse. El tratamiento fuera de autoclave únicamente con bolsa de vacío está limitado a unas 14.7 psi —una sola atmósfera—, pues una bolsa de vacío no puede ejercer físicamente una diferencia de presión superior a la presión ambiente. Los procesos OOA presurizados, como SQRTM o RTM, evitan esta limitación generando presión mediante una prensa o un sistema de inyección de resina, en lugar de una bolsa de vacío, y alcanzan presiones de entre 90 y 120 psi, del mismo orden de magnitud que la presión de un autoclave: este es precisamente el mecanismo que permite a estos procesos aproximarse al volumen de fibra y al contenido de huecos obtenidos en autoclave.
¿Qué es la fabricación de composites fuera de autoclave (OOA)?
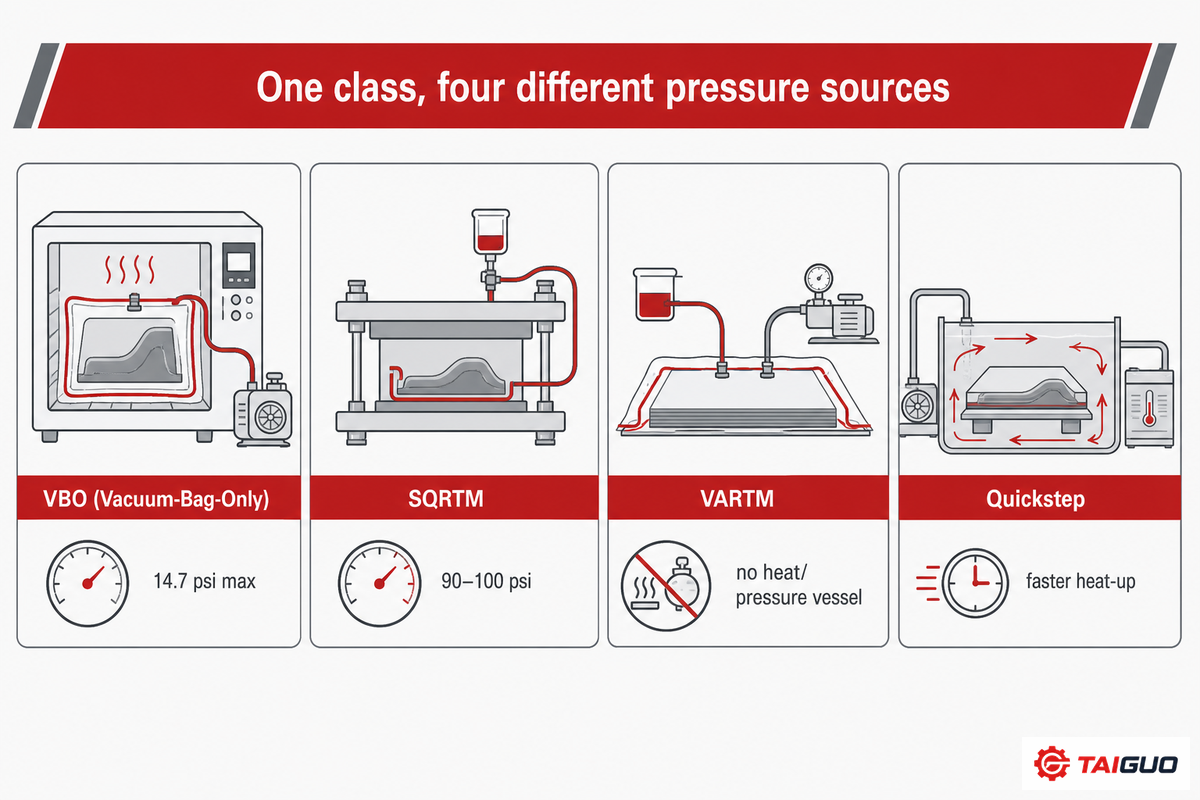
La fabricación de composites fuera de autoclave (OOA) sustituye el recipiente a presión por una bolsa de vacío, un molde cerrado sometido a presión mediante prensa o inyección, o un molde flotante calentado por fluido, a la vez que consolida el preimpregnado o la fibra seca para obtener una pieza con pocos huecos y un elevado volumen de fibra. OOA designa una categoría de técnicas, no un único proceso; el método de presurización empleado permite prever hasta qué punto se aproxima a una calidad equivalente a la del autoclave. Una revisión de la Universidad de Memphis de 2022 lo plantea del mismo modo: OOA aplica vacío, presión y calor fuera del autoclave, no mediante una única técnica sustitutiva.
- Preimpregnado de fibra de carbono fuera de autoclave únicamente con bolsa de vacío (VBO) – curado en un horno de curado, solo con vacío (14.7 psi), sin sistema de autoclave ni prensa. Una introducción habitual al preimpregnado fuera de autoclave para nuevos fabricantes comienza aquí, ya que es la alternativa más sencilla a la práctica convencional, aunque este proceso está limitado por la presión.
- SQRTM (moldeo por transferencia con la misma resina homologada) – apilado de preimpregnado en un molde cerrado al que se añade una pequeña cantidad de resina compatible para generar presión hidrostática (90 a 100 psi, de un orden de magnitud similar al de la presión de un autoclave).
- VARTM (moldeo por transferencia de resina asistido por vacío) – fibra seca e infusión de resina líquida aspirada mediante vacío; no requiere el calor ni la presión de un autoclave.
- Quickstep / moldeo con fluido a presión equilibrada – molde flotante calentado mediante un fluido en circulación, capaz de lograr un contenido de huecos de calidad aeroespacial a menor presión que un autoclave y con velocidades de calentamiento superiores.
«Aunque el proceso OoA resulta más rentable que el curado en autoclave, la calidad de los composites fabricados mediante dicho proceso sigue siendo inferior a la de los tratados dentro del autoclave».
Ekuase, Anjum, Eze y Okoli, Journal of Composites Science, 2022
«La alternativa basada únicamente en vacío no es viable para OOA»: este resumen constituye el titular más sincero, pero los propios datos de la misma revisión evaluada por pares muestran que la brecha depende de cada propiedad y no es universal (véase la tabla comparativa siguiente). Otro estudio de 2023 evaluado por pares sobre alternativas al autoclave basadas únicamente en vacío es más categórico respecto a un submétodo concreto: los procesos de composites que emplean solo vacío no pueden alcanzar las elevadas fracciones de volumen de fibra exigidas para la estructura aeroespacial primaria. Es cierto, pero solo se aplica específicamente al VBO; no constituye un argumento contra SQRTM, RTM ni Quickstep, que emplean mecánicamente presiones muy superiores a 1 atmósfera, en lugar de generarlas mediante vacío. Tratar «OOA» como una alternativa monolítica al autoclave es la simplificación excesiva más habitual en este debate.
¿Cuál es la diferencia entre un horno y un autoclave?
Ver respuesta
Un horno solo aplica calor. Un autoclave aplica calor, presión mecánica externa y vacío dentro de un recipiente a presión que puede cerrarse herméticamente. La sobrepresión realiza el trabajo necesario para compactar el laminado y fuerza al gas disuelto a permanecer en solución en la resina, en vez de permitir que forme huecos; un curado únicamente en horno depende de las presiones inferiores que puede ejercer la bolsa de vacío para realizar ese trabajo, motivo por el que una pieza curada en horno (VBO) requiere una resina diseñada específicamente para evacuar los gases que forman huecos a baja presión, en lugar de limitarse a utilizar un preimpregnado convencional homologado para autoclave.
Autoclave frente a fabricación sin autoclave: comparación directa
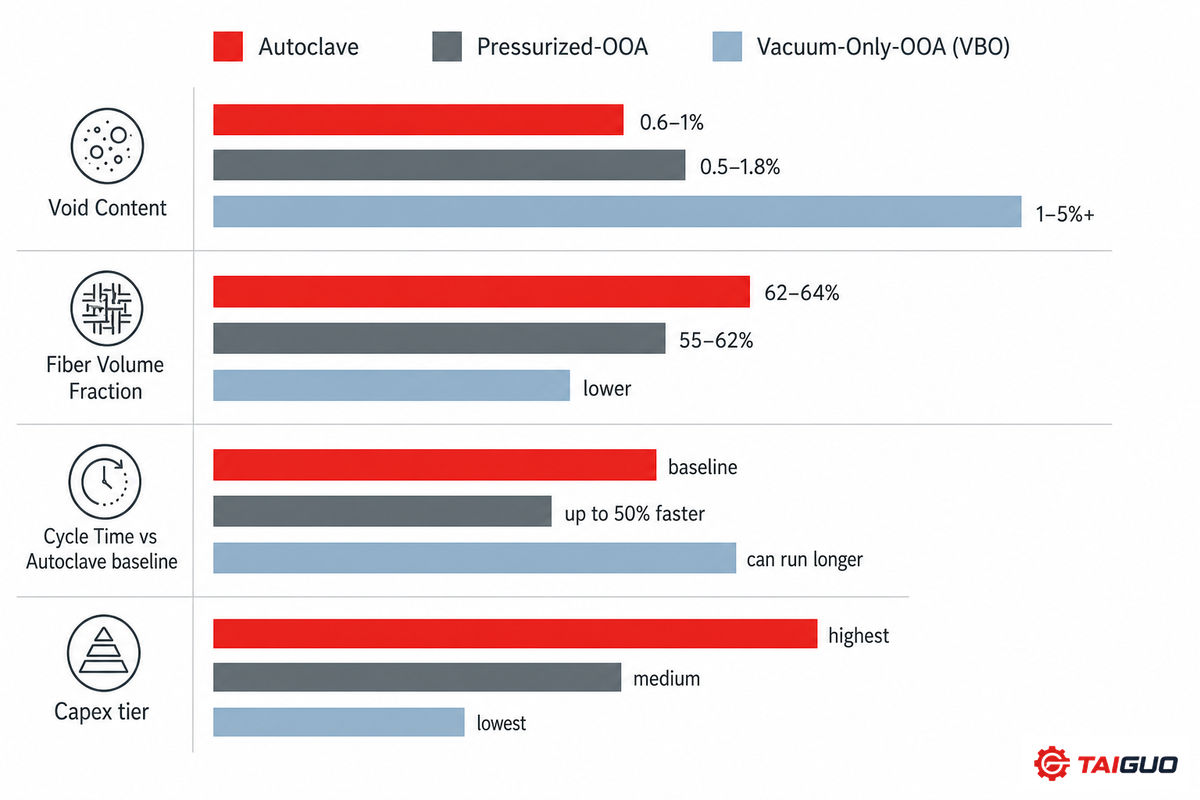
Todos estos métodos se basan en la misma reacción de curado: la reticulación de una resina bajo condiciones controladas de calor y presión sobre las capas de fibra. Sin embargo, la temperatura de curado, si la presión aplicada se considera alta presión o una combinación de alta temperatura y alta presión, y el número de capas que un solo ciclo de curado puede consolidar por completo varían según el proceso. Los ensayos comparativos de la NASA con composites procesados en autoclave y fuera de autoclave constituyen la principal fuente de datos de la comparación siguiente.
| Parámetro | Autoclave | OOA (presurizado: SQRTM/RTM) | OOA (solo vacío: VBO) |
|---|---|---|---|
| Contenido de huecos | 0.6–1% | 0.5–1.8% (SQRTM ha demostrado 0.5%) | 1–5%+ si la impregnación es incompleta |
| Fracción de volumen de fibra | 62–64% | 55–62% (SQRTM 58%, reducción con VARTM de solo 3–4%) | Inferior — insuficiente para estructuras primarias de altas prestaciones según un estudio de 2023 evaluado por pares |
| Resistencia al cortante interlaminar (ILSS) | Valor de referencia (p. ej., 111 MPa) | Iguala o supera al autoclave en varios estudios publicados (hasta 121 MPa frente a 111 MPa del autoclave, con el mismo laminado) | Variable, sensible a la optimización del ciclo de curado |
| Resistencia a la flexión | Valor de referencia (p. ej., 1923 MPa) | Queda por debajo del autoclave en todas las comparaciones por pares publicadas que se han encontrado (p. ej., 1755 MPa) | Queda por debajo; la magnitud depende de la optimización del curado |
| Tiempo de ciclo frente al autoclave | Valor de referencia | Quickstep: 23–50% más rápido | Puede tardar más — figura como desventaja en una comparación evaluada por pares, no siempre es más rápido |
| Tolerancia dimensional conseguida en la práctica | ±0.2 mm demostrados (programa de punta de ala con SQRTM, comparable) | ±0.2 mm demostrados en un programa aeroespacial homologado | No documentada de forma independiente en las fuentes revisadas |
✔ Aspectos en los que el autoclave sigue siendo superior
- Contenido de huecos más bajo y uniforme con distintos tamaños y geometrías de pieza
- Mayor resistencia a la flexión en todos los estudios comparativos revisados
- Décadas de datos de homologación e historial del proceso para estructuras primarias
- Sin más límite para el tamaño de las piezas que las propias dimensiones del recipiente
⚠ Aspectos en los que el OOA presurizado reduce la diferencia
- ILSS igual o superior a la del autoclave en varios estudios publicados
- Sin una inversión de $40–50M en un recipiente para programas de gran volumen
- Tiempo de ciclo más corto con el submétodo adecuado (Quickstep)
- La carga de la nueva homologación recae en el fabricante, no en el proveedor de la resina
Sistemas de preimpregnado: materiales que alimentan ambos procesos
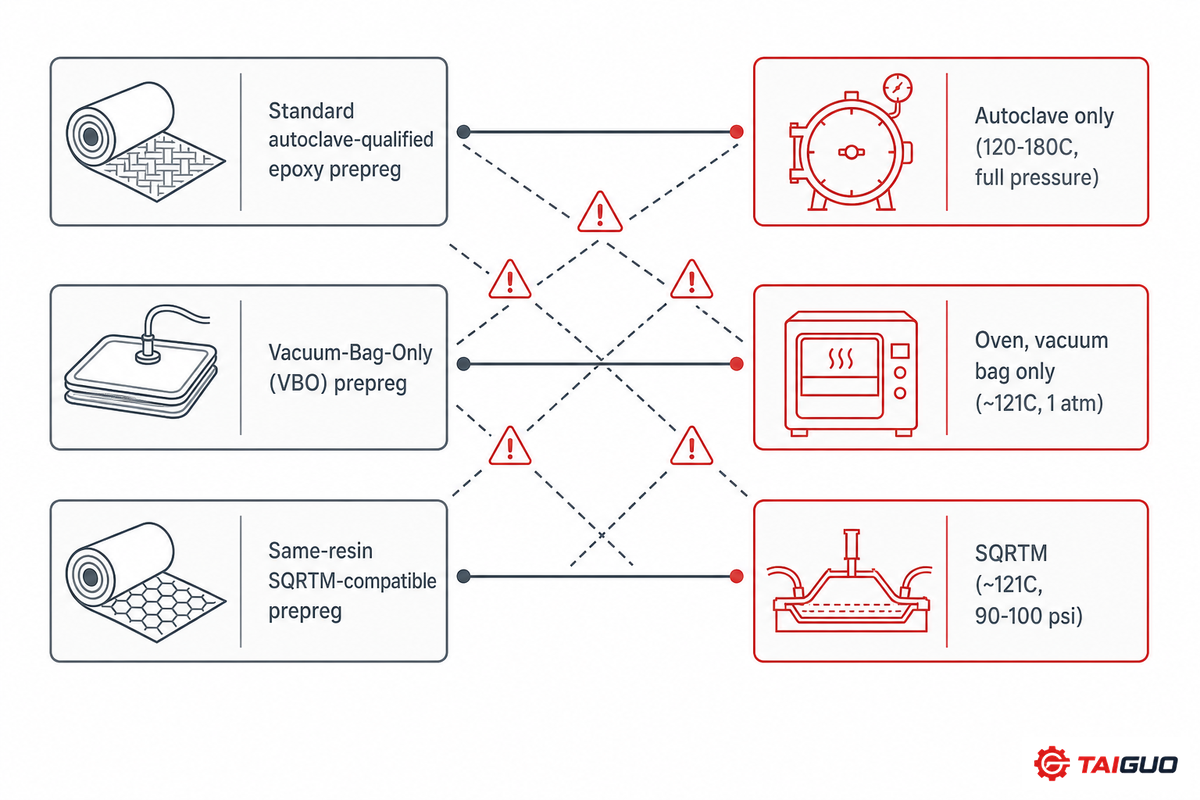
Tanto el autoclave como la mayoría de las variantes OOA utilizan materiales de una misma familia; las piezas de fibra de carbono y las de otros tipos de fibra comienzan como fibra de vidrio o de carbono preimpregnada con sistemas de resina. La diferencia reside en la formulación de dicha resina: debe ser adecuada para el curado; un sistema de resina optimizado para las presiones superiores de un autoclave podría no evacuar correctamente los gases que forman huecos a las presiones de vacío de 1 atmósfera. El preimpregnado homologado para OOA contiene una formulación de resina diseñada para eliminar el aire atrapado y las sustancias volátiles del preimpregnado sin necesitar la compactación adicional que proporciona la presión externa de un autoclave. El contenido de fibra de la pieza acabada y el grado de unión entre las capas del composite durante el curado del componente dependen tanto de seleccionar la combinación correcta de resina y curado al fabricar piezas de composite como del propio método de presurización; se requiere la misma disciplina tanto para apilar paneles individuales como para fabricar grandes estructuras de composite con numerosas capas de materiales compuestos.
| Tipo de preimpregnado | Curado habitual | Proceso compatible |
|---|---|---|
| Preimpregnado epoxi convencional homologado para autoclave | 120–180 °C a la presión completa del autoclave | Solo autoclave |
| Preimpregnado únicamente para bolsa de vacío (VBO/OOA) | Meseta en horno a ~121 °C, poscurado independiente a ~177 °C | Horno, solo bolsa de vacío |
| Preimpregnado compatible con SQRTM y con la misma resina | ~121 °C bajo una presión hidrostática de 90–100 psi | SQRTM (la misma resina homologada que en la versión para autoclave) |
En un estudio sobre el llenado incompleto de preimpregnado VBO (dejando deliberadamente algunas vías abiertas en el tejido para permitir que saliera el aire atrapado), se comprobó que un llenado aproximado del 60% producía paneles sin huecos, mientras que un llenado del 100% atrapaba el aire en vías sin salida y daba lugar a más de un 5% de huecos. Téngase en cuenta este hecho al especificar preimpregnado «totalmente impregnado» para un curado únicamente en horno, pues instintivamente podría pensarse que una mayor cantidad de resina es mejor.
⚠️ Importante — Control del tiempo de exposición del preimpregnado
El tiempo de exposición del preimpregnado —el periodo que permanece a temperatura ambiente antes de que comience el proceso de curado— es una variable de riesgo distinta de las propiedades finales de la pieza curada. El trabajo de la NASA determinó que, aunque las propiedades mecánicas y térmicas del preimpregnado nuevo para autoclave y OOA eran iguales cuando ambos se procesaban sin tiempo de exposición, las propiedades del material OOA se deterioraban de manera apreciable al aumentar dicho tiempo, algo que no ocurría en la misma medida con el preimpregnado para autoclave. Una comparación de ciclos de curado que se limite a contrastar los datos de las piezas finales sin considerar los límites de tiempo de exposición publicados por el proveedor de la resina pasa por alto un aspecto fundamental de la producción.
Posición del autoclave y el OOA en el panorama general de la fabricación de composites
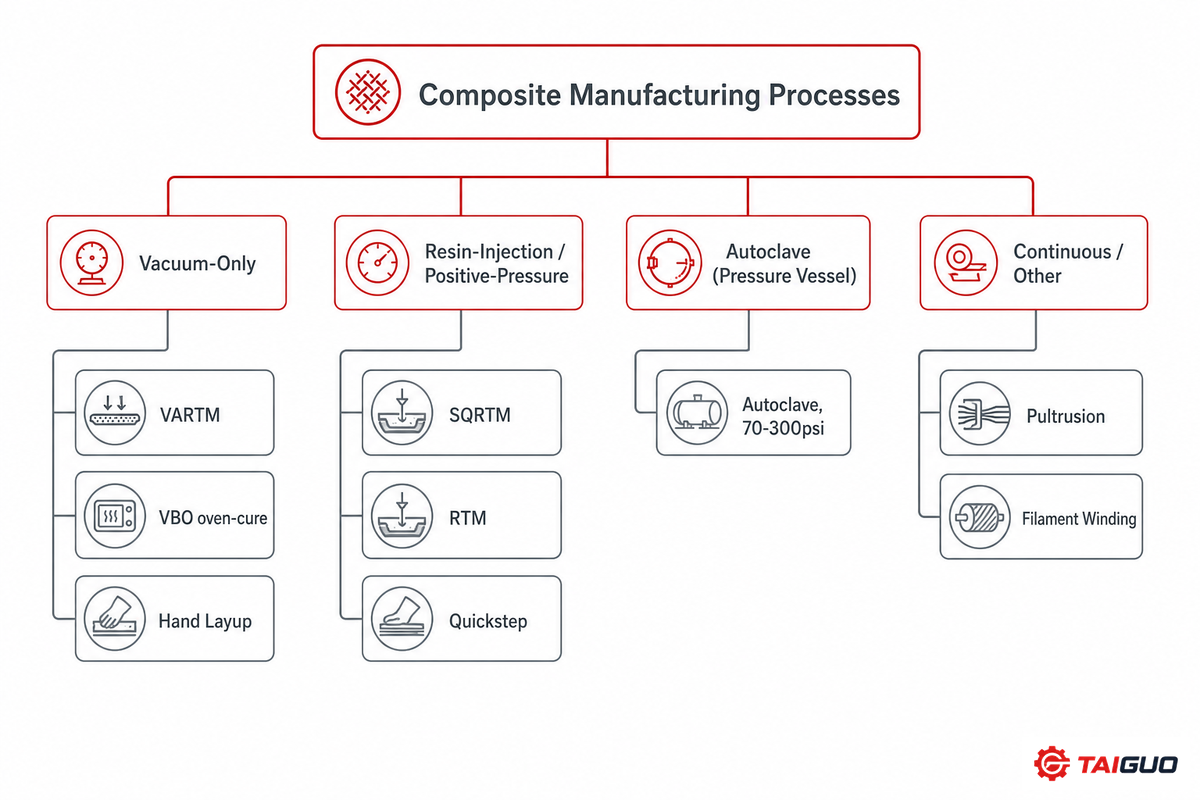
Los preimpregnados procesados en autoclave y mediante OOA son solo dos integrantes de una familia mucho más amplia de técnicas de fabricación de composites, varias de las cuales ni siquiera emplean un autoclave. La pultrusión, el bobinado de filamentos y el laminado manual resuelven necesidades correspondientes a distintas geometrías de pieza y casos de carga, por lo que la cuestión del autoclave frente al OOA solo afecta a piezas aeroespaciales de composite para las que las propiedades mecánicas propias de la calidad de autoclave constituyen un requisito real y no una mera ventaja. Esta tabla clasifica las nueve familias de procesos según la fuente de presión, el tipo de pieza y el sector:
| Proceso | Fuente de presión | Pieza habitual | Sector habitual |
|---|---|---|---|
| Autoclave | Recipiente a presión, 70–300 psi | Aeroestructura primaria | Aeroespacial, defensa |
| SQRTM | Inyección de resina, 90–120 psi | Estructuras de punta de ala, largueros | Aeroespacial, defensa |
| RTM | Molde cerrado, inyección a presión positiva | Carenados, nervaduras, piezas de forma final | Aeroespacial, automoción |
| Quickstep / moldeo con fluido a presión equilibrada | Molde flotante lleno de fluido | Piezas primarias/secundarias de complejidad media | Aeroespacial |
| VARTM | Solo vacío, molde de una cara | Cuerpos de misiles, grandes estructuras secundarias | Aeroespacial, naval, transporte |
| Preimpregnado VBO curado en horno | Solo vacío, ≤14.7 psi | Carenados, aeroestructuras no primarias | Aeroespacial |
| Pultrusión | Tracción continua a través de una matriz, sin autoclave | Perfiles de sección constante | Construcción, infraestructuras |
| Bobinado de filamentos | Bobinado bajo tensión, curado en horno o autoclave | Recipientes a presión, depósitos, tuberías | Energía, industria |
| Laminado manual / laminado en húmedo | Ninguna (curado a temperatura ambiente) | Cascos de embarcaciones, paneles de baja carga | Naval, automoción |
Interpretar la tabla como si «OOA fuese una versión más barata del autoclave» pasa por alto lo esencial: la pultrusión, el bobinado de filamentos y el laminado manual nunca se concibieron para igualar la calidad del autoclave; sirven para fabricar estructuras y tipos de piezas de composite completamente distintos y responden a diferentes casos de carga. Como señala la revisión del sector realizada por la Universidad de Memphis en 2022, tratar toda esta familia como una única elección entre «autoclave y todo lo demás» es la simplificación excesiva más habitual en la bibliografía sobre fabricación de composites. Todos los tipos de estructuras de composite empleados en programas aeroespaciales y de automoción pueden recurrir a uno de estos nueve métodos de fabricación; la cuestión del autoclave frente al OOA solo se aplica a la parte de las piezas aeroespaciales de composite para las que las propiedades mecánicas propias de la calidad de autoclave son una verdadera necesidad para la estructura de composite, y no una ventaja.
Por qué el sector aeroespacial sigue recurriendo por defecto al autoclave para las estructuras primarias
La carga de la homologación, no las prestaciones del material, es la principal razón aducida para no cambiar de proceso. Con un preimpregnado convencional para autoclave, la mayor parte del esfuerzo de homologación se realiza una sola vez, en las instalaciones del fabricante del preimpregnado, que vende un producto estándar que cualquier moldeador homologado puede utilizar para obtener prestaciones previsibles. En cambio, la infusión de resina y refuerzo en un molde traslada a cada fabricante la responsabilidad de homologar cada pieza, algo difícil de justificar salvo que el volumen de producción o la presión sobre los precios exijan ese trabajo adicional.
Sería un error atribuirlo simplemente a la inercia institucional. Los procesos OOA sí presentan dificultades ante determinados requisitos geométricos de embutición profunda o esquinas abruptas en el entorno de baja presión del OOA; cuando se colocan varias capas en una esquina cóncava, tienden a formar puentes en vez de adaptarse a los contornos, lo que provoca porosidad e imperfecciones que pueden eliminarse mediante la presión positiva del autoclave o con un útil más rígido y una presión de inyección local superior en un ciclo OOA. Las solicitudes de patentes sobre utillaje fuera de autoclave, como KR101517575B1, enumeran estas limitaciones concretas de geometría y presión de las soluciones OOA anteriores como el problema que sus útiles mejorados pretenden resolver.
Un programa de soportes de carenado para el F-22 llevado a cabo por Matrix Composites constituye un ejemplo documentado de cómo sortear precisamente ese problema: las embuticiones profundas y las esquinas abruptas de la pieza habrían requerido mecanizar posteriormente una de sus caras si se hubiese curado en autoclave, ya que en un molde de autoclave solo una superficie queda bien acabada. En su lugar, Matrix utilizó utillaje RTM rígido de moldes acoplados y una presión de inyección relativamente alta para controlar directamente la formación de puentes, y comunicó volúmenes de fibra de entre el 55 y el 60 por ciento, con un contenido de huecos inferior al 0.5 por ciento en las piezas acabadas, lo que demuestra que el problema de la geometría de las esquinas puede resolverse mediante el control del proceso y no constituye un límite absoluto para la utilidad del OOA en formas complejas.
Especificaciones importantes de los equipos de autoclave
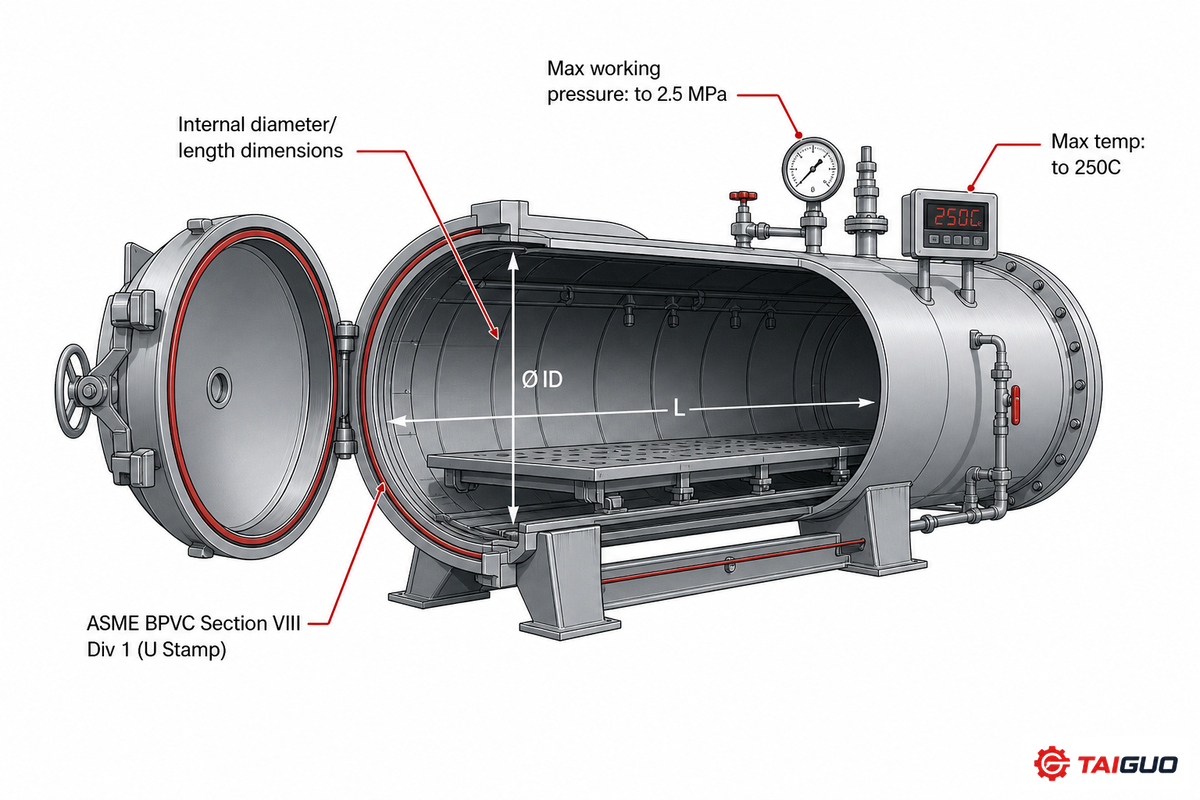
Un posible comprador de capacidad de producción en autoclave, ya sea mediante la instalación de nueva capacidad en sus propias instalaciones o la subcontratación del trabajo a un taller especializado, busca algo bastante distinto de lo que figura en la mayoría de las fichas técnicas. Un sistema de autoclave de calidad industrial sigue siendo uno de los equipos más caros de cualquier planta de producción de composites, por lo que la planificación de la capacidad de producción en autoclave debe partir de un conjunto de especificaciones reales, no del lenguaje de los folletos comerciales:
📐 Nota de ingeniería
Los fabricantes de autoclaves industriales aptos para composites suelen construir equipos con volúmenes que van desde aproximadamente 1 metro cúbico hasta más de 200 metros cúbicos (con recipientes a presión a medida disponibles hasta 4.0 x 35m); ofrecen presiones de hasta 2.5 MPa y temperaturas de hasta 250 C; los fabrican en acero al carbono Q345R o acero inoxidable 316L; y la gama de autoclaves que ofrece Taiguo Boiler se ajusta a estas especificaciones. El comprador debe valorar esas cuatro cifras en función del tamaño de las piezas y de los requisitos del ciclo de curado, en lugar de basarse únicamente en comparaciones de precios. Varios fabricantes de autoclaves para composites dimensionan los recipientes a presión con unas dimensiones similares, por lo que el precio presupuestado de un autoclave solo resulta comparable cuando coinciden estas cuatro especificaciones. Las mismas cuatro especificaciones se aplican tanto al solicitar precio para un autoclave nuevo destinado a la fabricación de composites como al consultar un anuncio de venta de un autoclave para composites o evaluar un autoclave para composites usado por un propietario anterior: quienes pasan directamente al precio por cualquiera de estas vías suelen acabar comparando recipientes a presión que nunca fueron realmente equivalentes. Las búsquedas de empresas de fabricación de composites en autoclave o de curado de composites en autoclave suelen mostrar el mismo reducido grupo de proveedores de recipientes a presión y preimpregnados ya citados a lo largo de esta guía.
- Diámetro interior y longitud: ¿cabe realmente la pieza más grande de su programa dejando la holgura necesaria para el utillaje?
- Presión y temperatura máximas de trabajo: deben ajustarse a la especificación de curado de su sistema de resina, con un margen.
- Uniformidad durante el calentamiento y el enfriamiento (mapeo de termopares): determina la repetibilidad entre ciclos.
- Cumplimiento normativo del recipiente a presión: Código ASME para calderas y recipientes a presión, Sección VIII (sello U), o su equivalente regional.
Certificación Nadcap: ¿recibe OOA el mismo escrutinio que el proceso en autoclave?
La acreditación Nadcap para el tratamiento térmico de composites se rige por la lista de verificación AC7118 (según confirman la formación COMPNACR del propio PRI, el listado de la norma AS7118 de SAE y las fuentes de información sobre auditorías), NO por la AC7104, como suele suponerse. Los equipos de autoclave utilizados para el curado de composites se encuentran dentro del alcance de la AC7118 del Composites Task Group, que abarca los controles de los procesos de preparación de capas, unión, curado e inspección.
Los propios requisitos de AS7118 señalan que pueden complementarse con requisitos adicionales del Composites Task Group y con las hojas específicas aplicables a determinadas variantes del proceso; esto implica que una empresa que pase del autoclave a un perfil de curado OOA debe verificar con su auditor de Nadcap que el proceso OOA concreto esté incluido en la misma revisión de los criterios de auditoría, en lugar de dar por supuesta una aplicación general. La acreditación Nadcap del proceso también es necesaria, pero no basta para utilizar un nuevo método de curado en una pieza de estructura primaria: para que un OEM acepte la pieza, esta sigue necesitando valores admisibles de diseño y una base de datos de cualificación conforme a una norma como CMH-17, con independencia de la acreditación Nadcap del propio proceso. La guía de la FAA sobre adquisición de materiales y especificaciones de procesos para sistemas de composites de matriz polimérica (AC 23-20) establece la misma distinción: la acreditación del proceso y la cualificación del material y del proceso a escala de pieza son etapas de aceptación independientes, y ninguna sustituye a la otra.
El problema práctico aparece durante la auditoría, no en la fase de diseño. Un fabricante que cualifique un ciclo de curado en autoclave y posteriormente traslade la misma pieza a un proceso OOA sin volver a comprobar su alcance puede acudir a una auditoría de seguimiento de Nadcap esperando una aprobación rutinaria y recibir, en cambio, un informe de no conformidad, porque el auditor evalúa según los criterios de la hoja específica de OOA que el fabricante supuso que no eran aplicables. Confirmar el alcance con el auditor antes de cambiar el proceso, y no después del primer hallazgo de auditoría, es la opción más económica.
Comparación de costes: inversión, tiempo de ciclo y energía
La cifra más destacada es el coste de capital. Para producir aproximadamente 100 aviones de pasillo único al mes con un contenido de composites equiparable al del 787/A350, sería necesario instalar más de 20 autoclaves de tamaño extraordinario con un coste de $40–50 millones cada uno (instalados), una cifra citada por el consultor del sector Dale Brosius (Quickstep Composites, IACMI) para defender el uso de OOA en producciones de alta cadencia. Los autoclaves de menor tamaño aptos para composites y destinados a talleres especializados o producciones de volumen medio presentan un panorama económico completamente distinto: en el foro r/Composites de Reddit, los profesionales estiman un coste total de sustitución de aproximadamente $300,000-$500,000 por unidad, según el sistema de control y el paquete de opciones.
Sin embargo, el coste del equipo no equivale al coste por pieza. Un estudio de 2012 ampliamente citado en Journal of Cleaner Production, que comparó los costes del ciclo de vida de varios métodos de fabricación de componentes aeronáuticos de composite, determinó que los materiales —en concreto, la propia fibra de carbono—, y no el proceso de curado, constituyen la mayor parte del coste total de la pieza y del impacto ambiental en los métodos de producción comparados. Por tanto, un proceso de curado más barato no genera automáticamente una pieza acabada más económica si utiliza un preimpregnado más caro, produce más desechos o necesita más tiempo para obtener una pieza terminada. La reducción de costes de los equipos también es un ámbito activo de desarrollo de patentes: el proceso de doble bolsa de vacío de US7186367B2 es un intento documentado de reducir el coste de fabricación OOA sin utilizar un recipiente a presión.
Ejemplo práctico: el ahorro energético solo importa cuando hay volumen
La energía suele representar solo alrededor del 5% del coste total de una pieza, por lo que una reducción del 50% en el consumo energético supone por sí sola un cambio relativamente pequeño. No obstante, debe considerarse el efecto a gran escala: si los costes energéticos representan el 5% del coste total, un fabricante que reduzca a la mitad el consumo energético del ciclo de autoclave disminuirá el coste global en 2.5 puntos porcentuales. Con un margen de beneficio neto del 10%, esto supone un aumento de la rentabilidad del 25%, razón por la que el argumento energético de OOA resulta convincente cuando la cadencia de producción es lo bastante alta para que un incremento del 25% en los beneficios monetarios sea significativo, pero no en programas de baja cadencia y poco volumen.
¿Qué opción debe elegir? Comprobación de idoneidad de 4 factores
Ninguno de los dos métodos es estrictamente «mejor» en términos abstractos: la elección adecuada depende de la pieza concreta, no de la reputación general que haya adquirido cada proceso. Antes de optar por el proceso del que ya dispone su taller, evalúe la pieza candidata según estos cuatro factores, ya que cualquiera de ellos puede invertir por sí solo la decisión:
Comprobación de idoneidad del autoclave basada en 4 factores
- Geometría y tamaño de la pieza. Las geometrías complejas con esquinas de embutición profunda favorecen la presión positiva uniforme del autoclave, o un proceso RTM/SQRTM con utillaje rígido acoplado y correctamente preparado. Los paneles muy anchos y poco profundos son buenos candidatos para VARTM. Cualquier pieza demasiado grande para los recipientes a presión disponibles obliga a considerar OOA como una necesidad, no como una opción: existen patentes de equipos como US9259886B2 específicamente para proporcionar a los talleres un método OOA con control uniforme de la temperatura para geometrías que no caben en un recipiente a presión.
- Estado de certificación de la clase de pieza. Si una pieza es nueva para un programa, investigue si su submétodo concreto de OOA ya cuenta con valores admisibles de diseño establecidos en CMH-17 (o un equivalente) para la aplicación prevista, no solo si su taller dispone de una acreditación Nadcap AC7118 general.
- Cadencia de producción y sensibilidad a los costes. Es poco probable que las estructuras primarias de baja cadencia y alto valor justifiquen los gastos de recualificación asociados a abandonar el autoclave. Los programas de alta cadencia (p. ej., 45+ aviones al mes) representan precisamente la situación en la que el coste de capital de $40-50M por recipiente a presión de OOA empieza a pesar más que las inversiones anteriores.
- Contenido de huecos y requisitos de propiedades mecánicas. El autoclave (o un método OOA presurizado y bien optimizado) conserva una ventaja en diseños cuyas cargas determinantes son sensibles a la flexión; los numerosos estudios disponibles sobre métodos OOA presurizados muestran un rendimiento equivalente o unas propiedades ILSS superiores.
Aplique la comprobación a un soporte de estructura secundaria y volumen medio: es una pieza de complejidad moderada (el factor 1 favorece RTM o SQRTM frente a VBO), el programa es tan nuevo que, en cualquier caso, los valores admisibles de diseño deben elaborarse desde cero (el factor 2 es neutro), el volumen se sitúa en 20 aviones al mes, no en 45+ (el factor 3 se inclina por mantener el autoclave, salvo que la capacidad ya esté limitada), y la pieza está determinada por la ILSS, no por la flexión (el factor 4 favorece OOA). En este caso, tres de los cuatro factores apuntan hacia un proceso OOA presurizado, que es precisamente el tipo de resultado dividido que pretende revelar esta comprobación, en lugar de imponer una regla que favorezca siempre un proceso.
Perspectivas del sector: ¿está OOA acortando distancias con el autoclave?
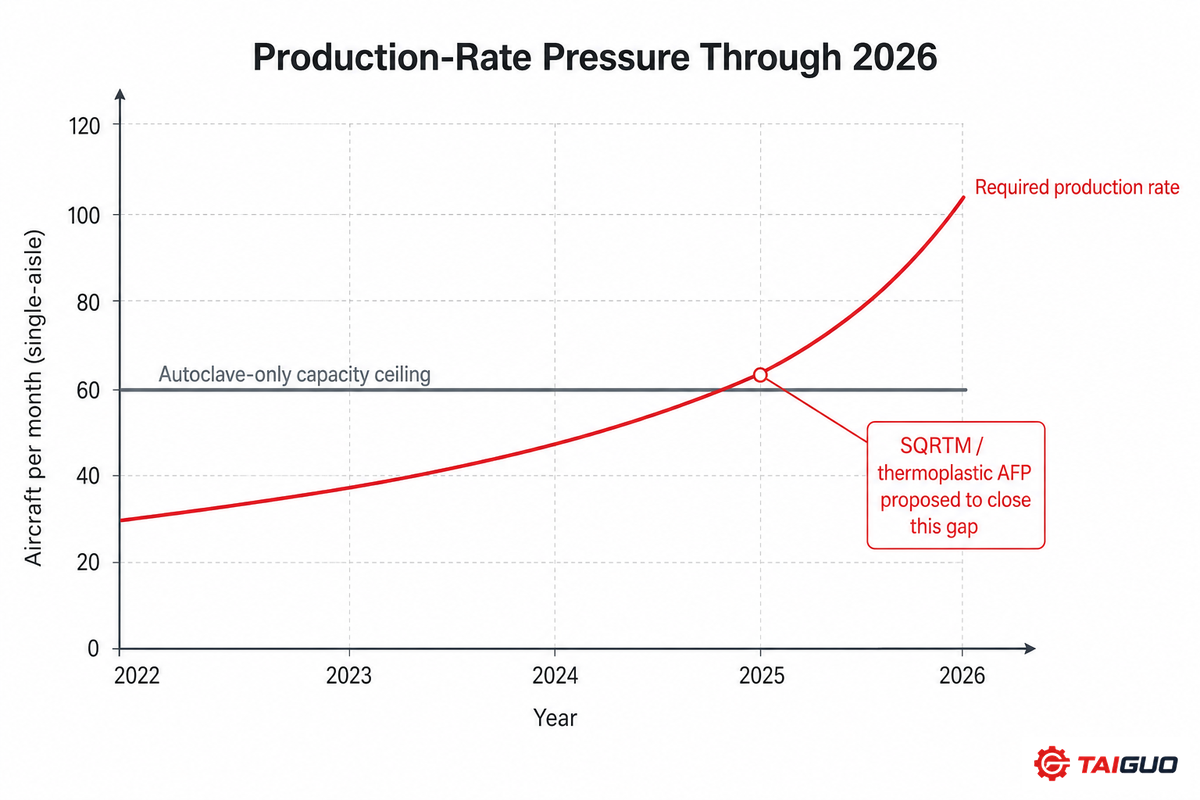
Las limitaciones de la cadencia de producción, no las cifras sobre el tamaño del mercado, impulsan la inversión continua en OOA hasta 2026. La prensa especializada de JEC World 2026 es tajante: para alcanzar una producción de aviones de pasillo único cercana a 100 unidades al mes, el sector de las aeroestructuras debe superar la producción exclusivamente en autoclave, con SQRTM como una de las alternativas. La Iniciativa Tecnológica Conjunta Clean Sky de la UE, incluidos los moldes de fibra de carbono autocalentables del proyecto IRIDA, lleva años trabajando en piezas OOA con propiedades comparables a las obtenidas en autoclave; se trata de una labor activa para cerrar la brecha de madurez de la cualificación, no solo para reducir costes.
Aunque informes de terceros estiman que el tamaño del mercado de equipos y materiales relacionados con OOA alcanzará aproximadamente $0.6-$1.3 mil millones a comienzos de la década de 2030, esta cifra solo indica la escala potencial de la oportunidad, no los factores subyacentes que impulsan su adopción. Otro avance igualmente prometedor que conviene observar es el tratamiento térmico de composites termoplásticos a alta cadencia junto con la colocación automatizada de fibras; el proyecto HiCAM de NASA es una de estas iniciativas y aspira a alcanzar velocidades de fabricación de composites para aeronaves comerciales de 4-6x las actuales. Aunque es distinto de la comparación de preimpregnados termoestables presentada aquí, representa el siguiente gran avance en la cadencia de producción después de SQRTM y VARTM.
Para cualquier comprador que prevea instalar nueva capacidad de fabricación en 2026, el consejo práctico es realizar una comprobación de idoneidad de 4 factores para cada familia de piezas, en lugar de normalizar un único proceso para todo un programa.
Artículos relacionados
Preguntas frecuentes
P: ¿Qué es un autoclave en la fabricación de composites?
Mostrar respuesta
Es un recipiente a presión cerrado que emplea simultáneamente calentamiento controlado, presión mecánica controlada (70-300 psi, habitual para laminados macizos) y vacío para forzar el curado de piezas de composite preimpregnadas, normalmente de fibra de carbono o fibra de vidrio reforzada con resina epoxi o bismaleimida, hasta obtener un componente de alta resistencia y bajo contenido de huecos. Un autoclave se diferencia de un horno convencional en que añade esta presión externa al calor, lo que compacta el laminado y hace que el gas atrapado vuelva a disolverse en la resina en lugar de formar huecos.
P: ¿Cuál es la presión de un autoclave para composites?
Ver respuesta
El laminado macizo de fibra de carbono suele situarse en el intervalo de 70-300 psi (aproximadamente 5-20 veces la presión atmosférica). Las piezas sándwich o con núcleo de nido de abeja se curan a una presión mucho menor, de 35-50 psi, porque la presión plena utilizada para un laminado macizo aplastaría un núcleo ligero antes de que la resina pudiera terminar de curarse.
P: ¿Cómo se fabrican los autoclaves como equipos?
Consultar respuesta
Los autoclaves para el curado de composites son recipientes a presión fabricados conforme a un código de calderas y recipientes a presión —la Sección VIII de ASME en Estados Unidos, con un sello U que certifica que las prácticas de diseño y soldadura cumplen dicho código—, construidos en acero al carbono o acero inoxidable apto para la presión y la temperatura previstas y equipados posteriormente con un sistema de control que gestiona las rampas de temperatura, las fases de mantenimiento y los perfiles de presión a lo largo del ciclo de curado. El diámetro, la longitud y el espesor de pared del recipiente a presión se dimensionan para la pieza de mayor tamaño prevista por el comprador más la holgura necesaria para el utillaje, razón por la que dos autoclaves con la misma presión nominal pueden presentar grandes diferencias de precio.
P: ¿Qué es el moldeo en autoclave?
Leer respuesta
«Moldeo en autoclave» y «curado en autoclave» describen el mismo proceso desde dos perspectivas: el moldeo se centra en cómo se presiona la pieza contra un útil para darle su forma final mientras está sometida a presión, mientras que el curado destaca la reticulación química de la resina inducida por el calor y la presión. Ambos términos son prácticamente intercambiables para el proceso, descrito anteriormente en esta guía, que abarca desde la preparación de capas hasta la inspección: preparación de capas, embolsado al vacío, carga del autoclave, rampa, mantenimiento, enfriamiento e inspección.
P: ¿Qué son los preimpregnados?
Mostrar respuesta
Los preimpregnados son tejidos de refuerzo, como la fibra de carbono, la fibra de vidrio o la aramida, que se han impregnado previamente con una cantidad controlada con precisión de un sistema de resina parcialmente curado antes de llegar al fabricante. Aunque la proporción entre resina y fibra queda fijada en el propio material, lo que hace que la preparación de capas de preimpregnado sea más controlable que la mezcla manual de resina en un taller, también implica que el programa térmico validado de curado (temperatura, presión y mantenimiento) debe ajustarse a las condiciones para las que se desarrolló el sistema preimpregnado. Por ejemplo, un preimpregnado cualificado para autoclave es un producto químicamente diferente de otro curado en un horno calentado (VBO, o solo bolsa de vacío); no pueden someterse al mismo programa térmico validado de autoclave esperando resultados idénticos.
P: ¿Pueden las piezas fabricadas fuera de autoclave alcanzar las mismas propiedades mecánicas que las piezas curadas en autoclave?
Ver respuesta
En general, sigue existiendo una diferencia de calidad, pero suele depender de cada propiedad y proceso, y no ser absoluta. Varios estudios que compararon directamente OOA presurizado (Quickstep) con el tratamiento térmico en autoclave utilizando materiales preimpregnados idénticos mostraron que el primero igualaba o superaba al segundo en resistencia al cizallamiento interlaminar, aunque el autoclave mantenía una ventaja tanto en resistencia a la flexión como en contenido de huecos. En otro caso, el tratamiento térmico de composites únicamente al vacío (solo vacío) no logró, según un estudio publicado en 2023, una fracción volumétrica de fibra suficiente para estructuras aeroespaciales primarias. En la práctica, la respuesta depende del subgrupo OOA concreto y de la propiedad mecánica crítica que determine el caso de diseño de la pieza.
P: ¿Exige la certificación Nadcap procesos distintos para la fabricación en autoclave y mediante OOA?
Consultar respuesta
En realidad, los controles de los procesos OOA y en autoclave se abordan en una única lista de verificación de acreditación Nadcap para composites, la AC7118, que abarca los procedimientos de preparación de capas, unión, curado e inspección. El documento de criterios AC7118 señala que puede complementarse con requisitos del Composites Task Group y hojas específicas de cada proceso, por lo que una instalación que adopte un programa térmico de curado OOA debe asegurarse de que la revisión vigente de sus criterios de auditoría cubra el proceso de la misma forma, en lugar de limitarse a suponer una sustitución 1 a 1. Además, la acreditación Nadcap no equivale a la certificación de valores admisibles de diseño CMH-17, que la mayoría de los OEM exigen en paralelo al evaluar un nuevo proceso de curado para estructuras primarias.
P: ¿Qué métodos de fabricación de composites existen además del autoclave y OOA?
Leer respuesta
Pultrusión: hace pasar fibra continua a través de una matriz calentada para producir un perfil de sección constante destinado a la construcción y las infraestructuras. Bobinado de filamentos: enrolla la fibra bajo tensión sobre un mandril giratorio para fabricar recipientes a presión, depósitos y tuberías. Preparación manual de capas/preparación de capas en húmedo: no utiliza presión mecánica y se cura a temperatura ambiente, por lo que resulta adecuada para aplicaciones con cargas reducidas, p. ej., cascos de embarcaciones.
Ninguno compite directamente con el preimpregnado procesado en autoclave/OOA en la dimensión concreta abordada en este artículo: el contenido de huecos y las propiedades mecánicas de las estructuras de altas prestaciones y calidad aeroespacial. Desde el principio, están concebidos para geometrías de pieza y condiciones de carga diferentes.
Por qué escribimos este artículo
Taiguo Boiler fabrica recipientes a presión desde 1976. Todos los recipientes a presión con volúmenes de entre 1 y más de 200 metros cúbicos se diseñan como autoclaves aptos para composites. Nuestras demás líneas de autoclaves (AAC, impregnación de madera y vulcanización de caucho) comparten la misma ingeniería de recipientes a presión y las mismas rampas y fases de mantenimiento de presión y temperatura controladas mediante el sello U de ASME. Las cifras comparativas sobre contenido de huecos, costes y certificación aquí expuestas proceden de publicaciones revisadas por pares y de la prensa especializada, no de datos de producción propios no publicados sobre este tema concreto.
Revisado por el equipo técnico de Taiguo Boiler.
Solicitar presupuesto de un autoclave →Referencias y fuentes
- Ekuase, O.A.; Anjum, N.; Eze, V.O.; Okoli, O.I. «Revisión del proceso fuera de autoclave para la fabricación de composites». Journal of Composites Science, 2022, 6(6), 172FAMU-FSU High-Performance Materials Institute, revisado por pares
- Chowdhury, I.R. et al. «Cool-Clave, un autoclave energéticamente eficiente». Journal of Composites Science, 2023, 7(2), 82revisado por pares
- Witik, R.A. et al. «Evaluación económica y ambiental de métodos de producción alternativos para componentes aeronáuticos de composite». Journal of Cleaner Production, 2012, 29-30, 91revisado por pares, citado 219 veces
- Sutter, J.K. «Comparación de composites procesados en autoclave y fuera de autoclave». NASA Technical Reports Server, 2010
- «Fabricación de composites fuera de autoclave», Wikipedia
- Performance Review Institute, programa Nadcap
- SAE AS7118, requisitos Nadcap para composites
- Proyecto IRIDA, CORDIS / Comisión Europea, FP7-JTI Clean Sky
- «¿Calidad de autoclave fuera del autoclave?» CompositesWorld
- «Fabricación fuera de autoclave: la solución ecológica», CompositesWorld
- «Tratamiento térmico fuera de autoclave: ¿contenido de huecos <1%?» CompositesWorld
- «Más allá del autoclave», JEC Composites
- «Ensayo del contenido de huecos en plásticos reforzados, ASTM D2734», Infinita Lab
- «Revisión del proceso fuera de autoclave para la fabricación de composites», University of Memphis Digital Commons, 2022
- «Composites obtenidos mediante colocación automatizada de fibras termoplásticas con consolidación in situ para la fabricación de aeronaves a alta cadencia», proyecto NASA HiCAM, 2024
- Código ASME para calderas y recipientes a presión, Sección VIII División 1
- FAA AC 23-20, «Guía de aceptación sobre adquisición de materiales y especificaciones de procesos para sistemas de composites de matriz polimérica»
- Patente estadounidense 9259886B2, método y aparato para curar piezas de composite fuera de autoclave con control uniforme de la temperatura
- Patente coreana 101517575B1, métodos de utillaje y presión fuera de autoclave
- Patente estadounidense 7186367B2, proceso de doble bolsa de vacío para fabricar composites fuera de autoclave