Entre em contacto com a Taiguo


Atualizado em julho de 2026.
Uma autoclave aeroespacial é um recinto aquecido constituído por um recipiente sob pressão, que cura peças aeronáuticas leves em materiais compósitos mediante um perfil térmico e de pressão específico. Visualmente, pode assemelhar-se aos grandes cilindros de aço associados à esterilização de material cirúrgico (na realidade, quase nada têm em comum).
Principais conclusões
- O selo do código aplicável ao recipiente sob pressão (ASME) não equivale à certificação do processo (AS9100 + Nadcap) que qualifica um fornecedor para processar peças — a documentação destinada aos compradores (e as páginas comerciais dos fabricantes) omite frequentemente esta distinção.
- A gama operacional habitual de temperatura e pressão no processamento de compósitos aeroespaciais é de 120 a 180 C e de 70 a 300 psi, podendo atingir 390 C em determinados sistemas termoplásticos.
- Entre os equipamentos disponíveis, as câmaras de autoclave variam entre ~1 metro e mais de 8 metros de diâmetro — algumas peças aeronáuticas já excedem até as maiores unidades normalizadas disponíveis no mercado.
- O processamento fora de autoclave (OOA) é uma alternativa disponível ao processamento em autoclave e, por vezes, constitui mesmo a solução necessária.
Embora a maioria das autoclaves vendidas mundialmente se destine ao setor aeroespacial para curar componentes em materiais compósitos — sendo a autoclave para peças em compósitos a classe de equipamento dominante nesse mercado —, outras aplicações nos setores aeroespacial, automóvel e dos desportos motorizados recorrem a processos semelhantes, a alta pressão e alta temperatura, para peças em compósitos. Neste guia sobre o processamento de compósitos em autoclave, explica-se o funcionamento das autoclaves, as gamas habituais de pressão e temperatura, os critérios utilizados pelos compradores para dimensionar o equipamento em função de peças específicas e, sobretudo, um aspeto omitido pela maioria das páginas concorrentes: os dois conjuntos distintos de requisitos, relativos à certificação do recipiente sob pressão e à certificação do processo.
Especificações resumidas
| Gama de pressão habitual | 70–300 psi (5–20× a pressão atmosférica) |
| Temperatura de cura do CFRP | 120–180°C (até 390°C para sistemas termoplásticos CFRTP) |
| Gama de diâmetros das câmaras (mercado) | De ~1 m nas pequenas unidades de I&D até mais de 8 m na produção de grandes aeroestruturas |
| Código aplicável ao recipiente | ASME BPVC, Secção VIII, Divisão 1 (edição de 2025 em vigor) |
| Qualificação do processo | AS9100 (SGQ do fornecedor) + acreditação Nadcap para compósitos (processo/equipamento) |
O que é uma autoclave para compósitos aeroespaciais?
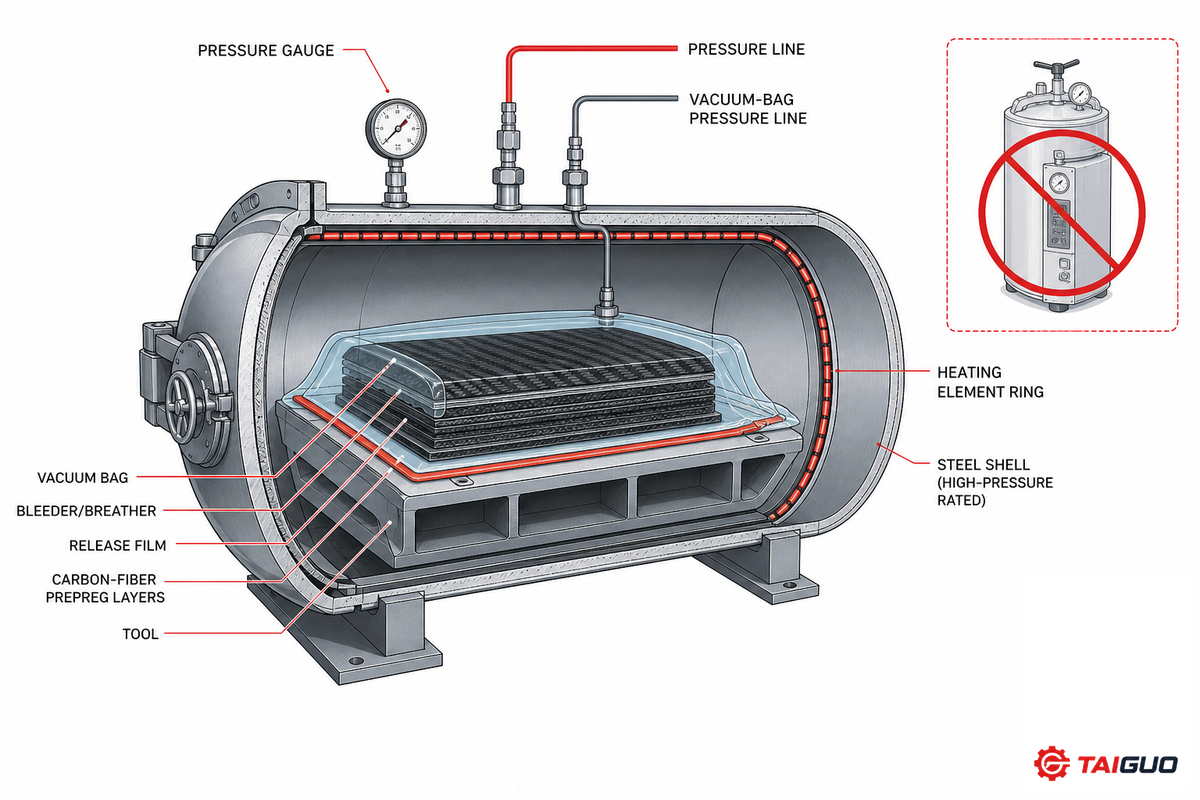
Uma autoclave aeroespacial é simplesmente um recipiente sob pressão especializado, utilizado no fabrico de estruturas em materiais compósitos, sobretudo laminados formados por materiais pré-impregnados com fibra de carbono (prepreg), mediante a exposição do conjunto a condições de calor e pressão rigorosamente controladas. Dentro da câmara estanque, a alta pressão compacta as camadas de fibra de carbono e expulsa do conjunto o ar retido.
Em simultâneo, a temperatura elevada endurece a resina epóxi aglutinante, ligando química e permanentemente as fibras à resina para formar um componente sólido em material compósito, sem vazios e com a forma final pretendida. A avaliação de um sistema de autoclave para compósitos aeroespaciais, quer para uma nova operação de processamento de compósitos, quer no âmbito da renovação de uma linha de produção, parte desta descrição. Este é o âmbito integral de um processo em autoclave, mas, por se tratar de um termo industrial, importa esclarecer que esta descrição se refere especificamente a máquinas de autoclave industriais e que outras definições de autoclave podem designar processos completamente diferentes, como esterilização médica, tratamento de madeira ou vulcanização de borracha.
A etapa de cura é uma das que exigem maior investimento no fabrico aeroespacial, e mesmo as autoclaves mais básicas para cura de compósitos diferem substancialmente, em termos de conceção, das utilizadas no tratamento de madeira ou na moldação de produtos de borracha. Tanto as entidades reguladoras como os fabricantes tratam as peças estruturais aeroespaciais e aeronáuticas como uma categoria de fabrico distinta. «Equipamento indispensável para processar componentes estruturais aeroespaciais/aeronáuticos de elevada qualidade em materiais compósitos» é a descrição dada às autoclaves pelos National Aerospace Laboratories (NAL) da Índia; este laboratório nacional opera instalações específicas de autoclaves aeroespaciais desde 1985 e produz regularmente peças estruturais em materiais compósitos para sistemas de materiais termoendurecíveis e termoplásticos, com «contornos variados e formas complexas». O facto de as autoclaves de classe aeroespacial constituírem uma parte fundamental da infraestrutura do laboratório aeroespacial nacional desde a década de 1980 é um dado essencial: o processamento em autoclave é o método consagrado para produzir estruturas primárias em praticamente todas as aeronaves, uma escolha baseada na durabilidade e integridade estrutural superiores dos compósitos curados em autoclave face a outros métodos de fabrico. Confundir esta classe de equipamento qualificado para o setor aeroespacial com uma autoclave industrial de uso geral é um erro dispendioso que os compradores cometem com maior frequência do que fabricantes como a Taiguo Boiler desejariam — a razão é estrutural: o recipiente sob pressão pode parecer quase idêntico nas várias categorias, mas a qualificação de processo que lhe é associada não é permutável, distinção que as secções sobre certificação abaixo explicam em pormenor.
Como funciona o ciclo de cura: da disposição das camadas ao arrefecimento
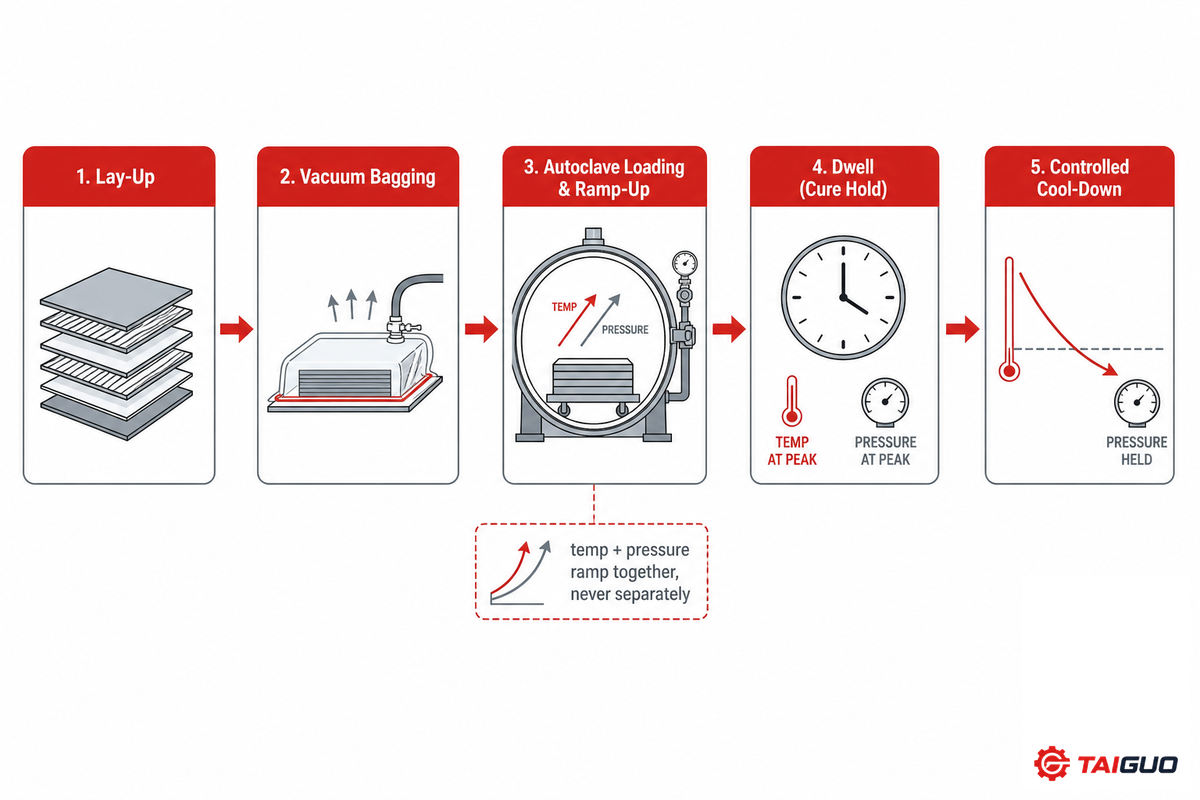
O ciclo de cura transforma uma peça em compósito, desde a disposição inicial do prepreg até ao laminado acabado e sem vazios, através de cinco etapas controladas: disposição das camadas, ensacamento a vácuo, carregamento da autoclave, patamar de temperatura e pressão e arrefecimento controlado. Cada etapa decorre segundo uma taxa de variação e um tempo de patamar específicos, definidos pelo sistema de resina, e não segundo uma receita universal única.
Como funciona uma autoclave para compósitos?
O ciclo é composto por cinco etapas distintas. Etapa 1: as camadas de prepreg de fibra de carbono — isto é, pré-impregnadas com um sistema de resina polimérica — são dispostas sobre um molde segundo as orientações determinadas pelo caso de carga da peça. Etapa 2: o conjunto é encerrado num saco de vácuo, uma vedação que remove o ar retido e distribui uniformemente a resina através do empilhamento.
Etapa 3: o conjunto ensacado entra na autoclave, aumentando-se lenta e simultaneamente a temperatura e a pressão internas da câmara, em vez de as elevar de uma só vez, para assegurar uma distribuição uniforme do calor em toda a carga e evitar o risco de cura incompleta nas secções mais espessas, impedindo assim a acumulação de tensões internas no laminado. Etapa 4: aos níveis prescritos de temperatura e pressão, o conjunto permanece durante um «tempo de patamar» para permitir a cura da resina. Etapa 5: o conjunto é arrefecido até à temperatura ambiente, mantendo-se a pressão, para evitar a deformação do laminado. Os técnicos que executam este trabalho no terreno afirmam que o ensacamento a vácuo é a etapa em que mais facilmente se cometem erros.
«Um saco de vácuo não é uma câmara de vácuo… uma substância volátil não é um gás, mas um líquido» — duas das distinções que confundem as equipas sem experiência neste processo.
Os fabricantes publicaram ciclos de cura que permitem compreender os valores envolvidos, mas importa notar que são apenas exemplos e não um guia definitivo — as curas são adaptadas ao sistema de resina, à forma do molde e à complexidade da disposição das camadas. Um estudo de um fabricante de moldes para compósitos, financiado pelo Office of Science do Department of Energy (OSTI.gov), refere uma subida de 2.71°C/min (5°F/min) até 177°C (350°F), seguida de um patamar de uma hora. Outro estudo de um fabricante, publicado pelos National Institutes of Health (arquivo PMC 2023), utiliza um ciclo com uma subida de 2.1°C/min até 125°C. Em suma, não existe «o» ciclo de cura aeroespacial — cada ciclo é específico do sistema de resina e não é transferível entre materiais. A diferença entre as duas temperaturas máximas — 350°F contra 257°F — demonstra precisamente esse facto, e o perfil exato afeta as tensões no laminado; uma peça produzida com um conjunto de parâmetros pode delaminar se for processada segundo um programa de processo concebido para outro sistema de resina. Do mesmo modo, a espessura da peça afeta a penetração do calor; um ciclo adequado a um painel de ensaio pode não ser indicado para a espessa cobertura de uma longarina.
📐 Nota de engenharia
Num ciclo de cura, devem considerar-se dois valores de pressão: a pressão externa da câmara e a pressão interna do saco de vácuo. Devem ser monitorizadas separadamente, pois a pressão diferencial entre ambas — responsável por comprimir a resina até à sua distribuição final no laminado — deve, idealmente, manter-se uniforme em todo o volume da peça através de um circuito de controlo de alta precisão, mesmo quando a pressão da câmara é regulada de forma independente.
Especificações resumidas e parâmetros do processo
Cada sistema de materiais apresenta gamas diferentes de pressão e temperatura, mas os valores documentados fornecem uma faixa de referência útil. Segundo a Piran Advanced Composites, fabricante britânico de aeroestruturas que indica dois parâmetros de pressão distintos — a pressão ambiente da câmara e a pressão aplicada internamente no saco — reguláveis separadamente em função do resultado pretendido, as pressões de autoclave para compósitos CFRP situam-se normalmente entre 70-300psi (5-20atm). Nos compósitos CFRP convencionais com matrizes epóxi, as temperaturas situam-se normalmente entre 120°C e 180°C, intervalo que desencadeia quimicamente a ação dos endurecedores da resina epóxi, enquanto uma gama de referência mais ampla na literatura para todos os sistemas de materiais compósitos aeroespaciais, incluindo os que utilizam bismaleimida e poliimida, se situa entre 200-450°C e 10-20 bar (145-290 psi), segundo um capítulo de referência de 2018 sobre equipamentos de autoclave, da autoria de Fernlund, Mobuchon e Zobeiry. No extremo superior da gama de temperaturas, os sistemas de compósitos CFRP termoplásticos, como alguns baseados numa matriz de poliéter-éter-cetona (PEEK), podem funcionar a temperaturas até 390°C porque assentam na fusão e resolidificação de uma matriz plástica, em vez de induzirem uma reação química que endurece o material compósito.
| Parâmetro | Autoclave para compósitos aeroespaciais | Autoclave industrial de uso geral |
|---|---|---|
| Pressão | 70–300 psi (5–20× a pressão atmosférica) | Até 2.5 MPa (~360 psi) — por exemplo, a linha de autoclaves de uso geral da Taiguo |
| Temperatura | 120–180°C (CFRP); até 390°C (CFRTP) | Até 250°C — por exemplo, a linha de autoclaves de uso geral da Taiguo |
| Base construtiva do recipiente | ASME, Secção VIII, Div 1 | Selo ASME U + CE PED (certificações efetivas da Taiguo) |
| Qualificação do processo | Exige certificação AS9100 + acreditação Nadcap para compósitos | Não exigida para BCA, preservação de madeira ou cura industrial de uso geral |
É frequentemente na última linha que os potenciais compradores se enganam, razão pela qual este aspeto é destacado na secção sobre certificação abaixo. A capacidade de operar nas gamas de pressão e temperatura normalmente associadas aos componentes aeroespaciais não constitui um requisito suficiente para fabricar esses componentes.
Dimensionamento de uma autoclave para compósitos aeroespaciais
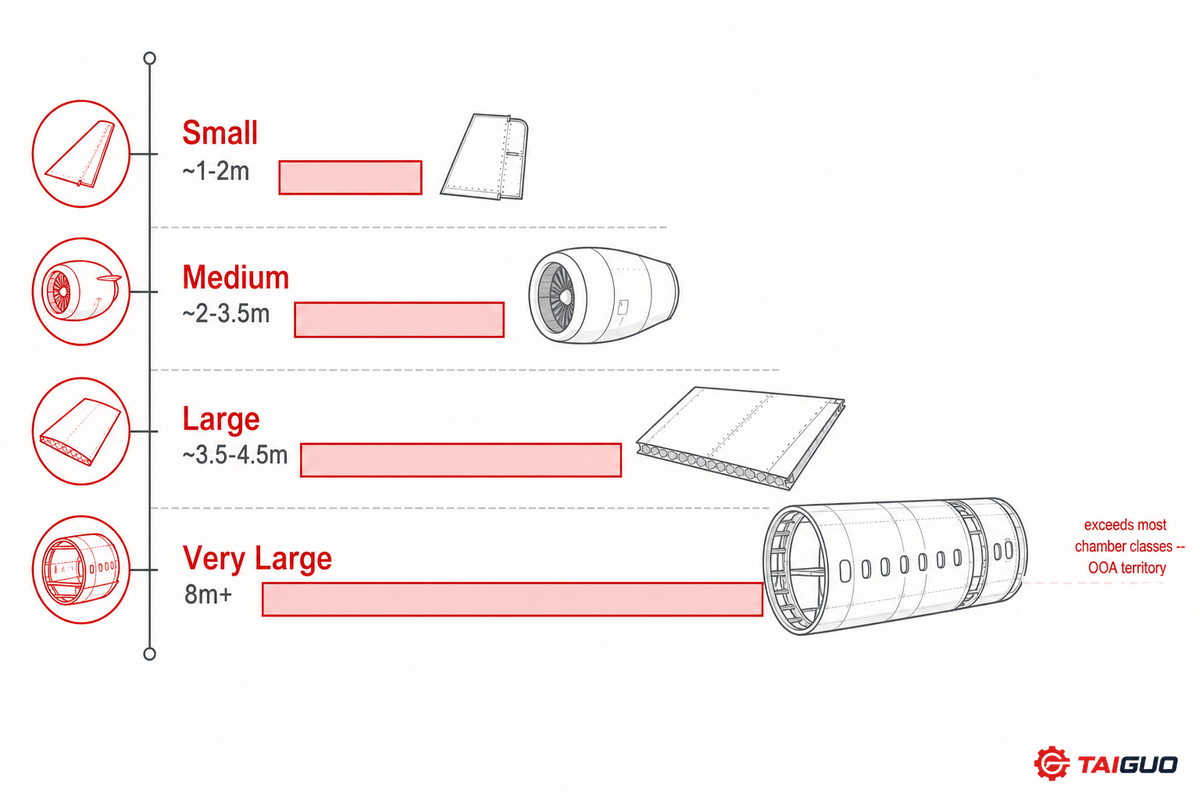
A questão seguinte é o tamanho, começando pela maior peça, ou pelo maior conjunto que exija um molde, que se preveja processar, e acrescentando espaço para o molde, as placas de compactação e a circulação de ar em redor das peças. Os valores publicados variam significativamente no mercado; a TRG Supply, fornecedora de equipamentos nos Estados Unidos, disponibiliza câmaras «desde 3 pés (1 metro) para a produção de pequenos componentes até mais de 25 pés (mais de 8 metros) para o fabrico de aeroestruturas de grande escala». Segundo um capítulo de 2018 de Fernlund, Mobuchon e Zobeiry (a literatura pública mais recente disponível, embora possam ter sido construídas unidades maiores desde então), a ASC Process Systems forneceu ao Boeing 777X Wing Center, em Everett, Washington, uma autoclave para compósitos com 37 m de comprimento e 8.5 m de diâmetro, concebida para processar o conjunto da asa da aeronave. Noutro trabalho anterior, de 2011, publicado no International Journal of Aerospace Engineering, os CSIR-National Aerospace Laboratories documentaram a sua maior unidade, com 4.4m de diâmetro e 9m de comprimento, como outro ponto de referência entre os dois extremos.
Exemplo prático: um painel de revestimento de fuselagem com um volume necessário de 3.2 m × 1.8 m, apoiado num molde de aço que exija uma margem de 15cm em todos os lados para permitir a circulação de ar e acomodar os acessórios das placas de calafetagem, necessitaria de um espaço útil livre na câmara de, pelo menos, 3.5 m × 2.1 m — excluindo qualquer unidade abaixo da classe de ~3.5 m de diâmetro e apontando claramente para unidades médias a grandes na gama do quadro acima. A maioria dos fornecedores adapta a geometria da câmara e os dispositivos de fixação dos moldes a um plano de carga específico, em vez de vender apenas opções de tamanho fixo, e a gestão automatizada e rigorosamente controlada do programa de variação torna-se tão importante como o volume bruto da câmara quando o dimensionamento físico já está definido. Embora o diâmetro e o comprimento sirvam como filtro inicial, não completam o dimensionamento. A produtividade útil também depende da massa térmica da peça e do molde (um molde pesado de aço demora mais a atingir a temperatura de cura do que o próprio laminado) e do número de peças carregáveis em cada ciclo, pelo que uma câmara que, em teoria, «comporta» uma peça pode prejudicar o desempenho se a massa do molde não tiver sido considerada. A armadilha em que os compradores caem consiste em dimensionar apenas para a peça: a massa do molde é tão importante como o diâmetro da câmara porque a autoclave tem de elevar toda a carga — incluindo o molde de aço — à temperatura de cura dentro da mesma janela de subida, pelo que uma câmara escolhida exclusivamente com base no volume delimitador da peça pode originar um ciclo que nunca alcance uma cura uniforme em todo o laminado.
| Classe de componente | Fator determinante habitual do volume necessário | Classe de câmara necessária |
|---|---|---|
| Superfície de controlo / flap | Moldes compridos, estreitos e de secção fina | Pequena — ~1–2 m de diâmetro |
| I&D / painéis de ensaio com provetes | Empilhamentos de laminados planos, moldes mínimos | Pequena — ~1 m de diâmetro (classe de unidades pequenas da TRG Supply) |
| Segmento de nacela de motor | Corpo cilíndrico curvo + molde interno volumoso | Média — ~2–3.5 m de diâmetro |
| Painel de revestimento de asa | Grande volume necessário, plano a curvo, e massa do molde de aço | Grande — ~3.5–4.5 m de diâmetro |
| Longarina de asa (peça única) | Predomínio do eixo longitudinal, secção transversal moderada | Grande e comprida — determinada pelo comprimento, classe de ~9–15 m |
| Secção cilíndrica da fuselagem | Molde cilíndrico de diâmetro integral | Muito grande — próxima ou acima da maior classe de instalações (4.4 m+ de diâmetro, exemplo dos NAL) |
| Carga em lote com várias peças (peças pequenas) | Densidade de carga, não o volume necessário de uma única peça | Média a grande, dimensionada para a produtividade e não apenas para acomodar as peças |
| Conjunto colado de metal e material compósito | Massa térmica mista (metal + material compósito) | Média–grande; o ajuste da subida no sistema de controlo é mais importante do que o tamanho bruto |
| Asa completa / grande estrutura integrada | Excede o volume disponível da câmara | Frequentemente inviável em autoclave — consultar abaixo as perspetivas do setor |
Certificação, parte 1 — Código aplicável ao recipiente sob pressão
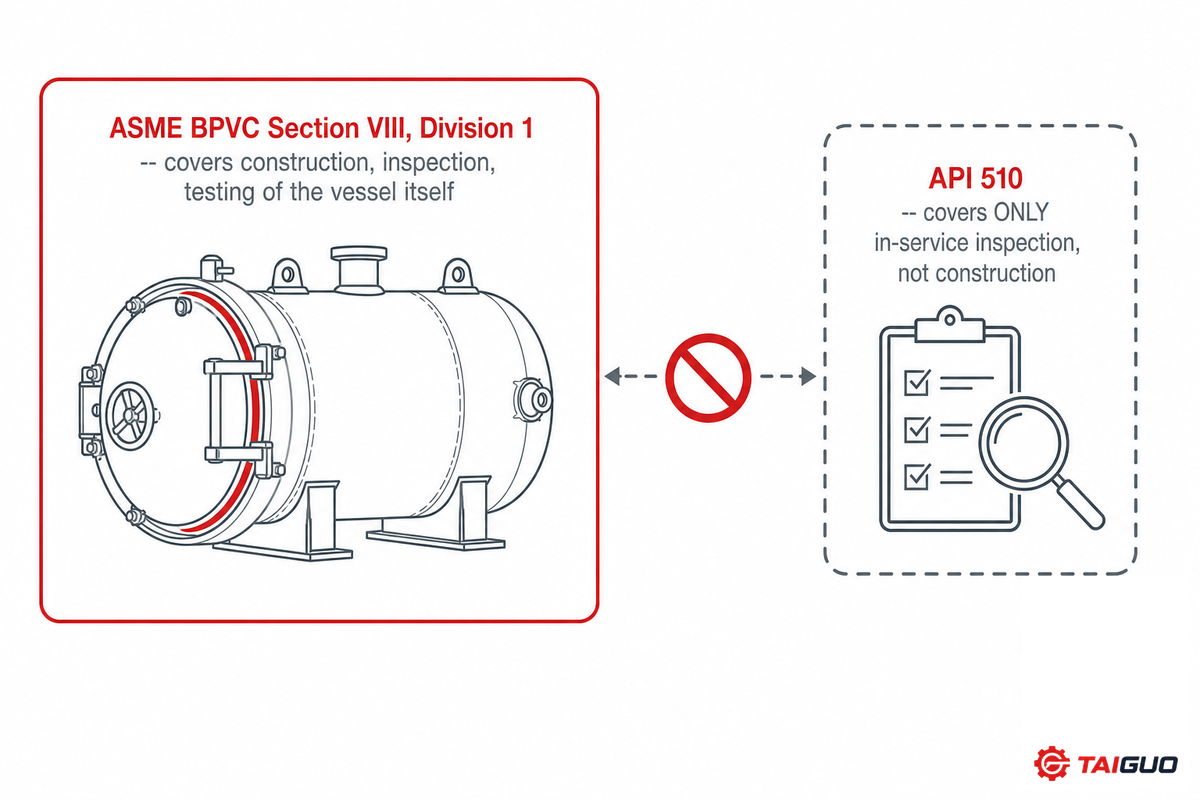
Mesmo antes de considerar os requisitos específicos do setor aeroespacial, a autoclave tem de ser reconhecida pelo que é fundamentalmente: um recipiente sob pressão. Nos Estados Unidos, isto significa que deve ser concebida, fabricada, inspecionada e ensaiada ao abrigo da Secção VIII, Divisão 1, do Código ASME para caldeiras e recipientes sob pressão. (A edição de 2025 é a mais recente.) Este código abrange não apenas o corpo cilíndrico do depósito, mas também a porta, os elementos de estanquidade e o sistema de alívio de pressão — características básicas de segurança estrutural e de integridade sob pressão, independentemente do que seja colocado no interior. (A API 510 é uma norma distinta, aplicável à inspeção em serviço e não à construção; não são intercambiáveis.)
Além disso, a conformidade com o código aplicável aos recipientes sob pressão não termina à saída da unidade fabril. Muitos estados mantêm também os seus próprios programas para caldeiras e recipientes sob pressão, que exigem uma aprovação de instalação específica ao nível estadual e inspeções periódicas em serviço, além do selo ASME — uma complexidade jurisdicional facilmente ignorada quando a estratégia de compra se resume à pergunta «tem selo ASME?». O risco está à vista de todos: um comprador que encare o selo ASME como a etapa final pode ainda enfrentar um atraso dispendioso na instalação quando um inspetor estadual solicitar documentação nunca mencionada pelo fornecedor — a razão é estrutural, pois a ASME certifica a conceção e a construção do recipiente, não a jurisdição aplicável durante o serviço, e as duas aprovações seguem processos distintos.
Certificação, parte 2 — AS9100 e qualificação de processo Nadcap
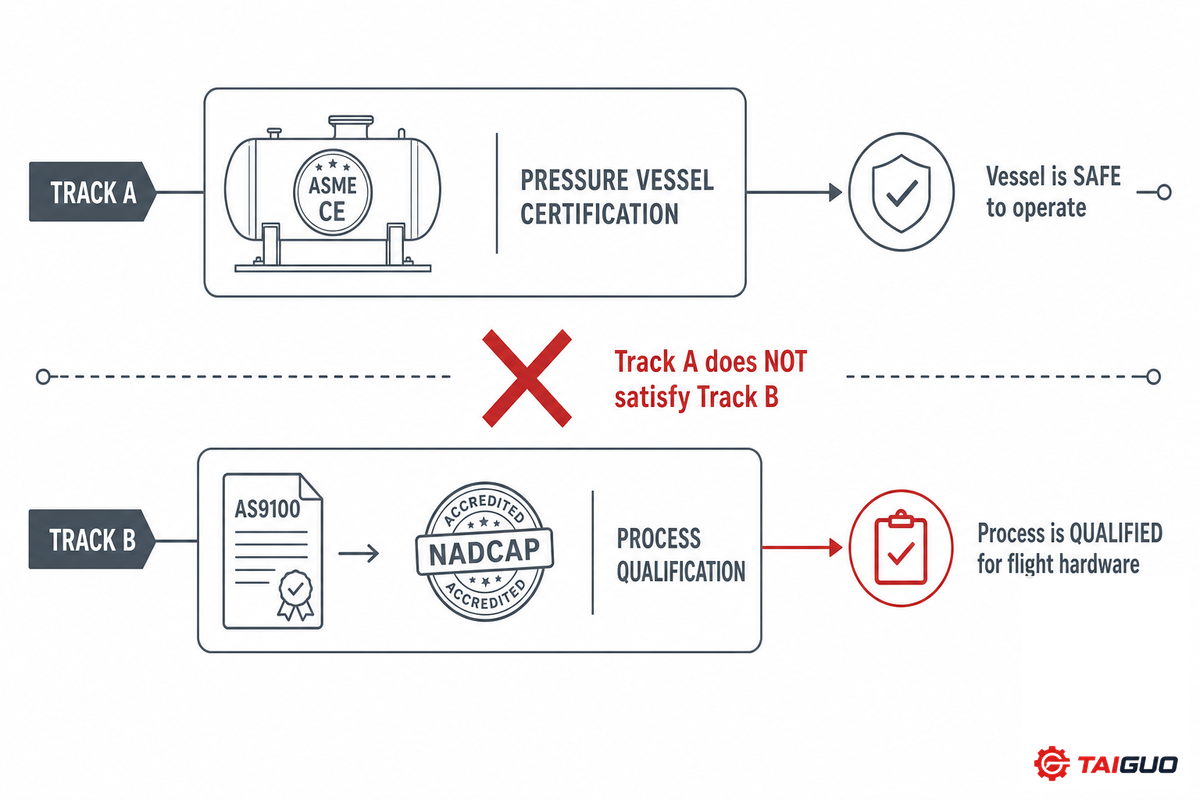
A armadilha das 2 certificações
A armadilha das 2 certificações: se um comprador presumir que a designação de recipiente sob pressão com selo ASME de uma autoclave também abrange as certificações de processo aeroespacial, está enganado.
É neste ponto que muitos compradores (e bastante documentação comercial) confundem duas certificações distintas. A AS9100 é uma norma geral de gestão da qualidade no setor aeroespacial, baseada na ISO 9001, que certifica as práticas de qualidade de toda uma organização. A Composites Universal é taxativa: «A Nadcap é uma acreditação ao nível do processo, não um sistema de qualidade aplicável a toda a empresa.» A Nadcap (administrada pelo PRI) é uma acreditação mais específica (e rigorosa) de processos de fabrico concretos — incluindo a cura em autoclave de estruturas em materiais compósitos. A comparação técnica da Matric esclarece explicitamente: «A acreditação de processos Nadcap exige que o próprio sistema de qualidade da empresa esteja certificado segundo a AS9100 (ou equivalente) antes da realização da auditoria Nadcap.» Uma constitui uma camada adicional, não substitui a outra.
O selo do código do recipiente aposto no depósito indica que este é seguro. Nada informa sobre se o processo de cura realizado no interior foi auditado segundo as normas aeroespaciais. Na prática, a confusão pode ocorrer facilmente da seguinte forma: um fabricante que disponibilize «autoclaves aeroespaciais» pode enumerar acreditações perfeitamente válidas relativas à construção de recipientes — como ASME, Secção VIII, Divisão I, ASTM, American Institute of Steel Construction e selo «R» do National Board — sem referir a AS9100 ou a Nadcap em qualquer ponto da página. Nada disso é desonesto; trata-se apenas de uma camada de certificação diferente da necessária para certificar um processo de cura de componentes destinados a voo, o que é relevante para qualquer pessoa que leia a página na perspetiva de um comprador. A Valence Surface Technologies afirma que «Existe um elevado risco de falha se não forem suficientemente robustos» quando se perde esta distinção — os fornecedores incapazes de diferenciar prontamente estas questões perante um cliente falham frequentemente as auditorias posteriores.
No caso específico dos compósitos, os requisitos subjacentes foram inicialmente publicados pela SAE como AS7118A, Requisitos Nadcap para compósitos (2008). O catálogo da SAE indica que a AS7118A está a ser integrada no documento de critérios de auditoria do PRI (AC7118); os requisitos subjacentes são idênticos, mas o AC7118 tornar-se-á a referência única. Uma referência de auditoria Nadcap para compósitos descreve os critérios do processo em autoclave no ponto 21a da lista de verificação da auditoria; são publicadas regularmente novas revisões por letra, devendo a revisão mais recente ser confirmada através do PRI/eAuditNet, em vez de se utilizar como referência qualquer letra indicada por uma fonte externa. Para processos relacionados com autoclaves, importa consultar a identificação da lista de verificação para compósitos (AC7118), não a destinada ao tratamento térmico (AC7102).
A série de autoclaves industriais da Taiguo Boiler é fornecida com o selo ASME U e a certificação CE (PED 2014/68/EU), que abrangem a camada de certificação do recipiente anteriormente mencionada; não possui certificação AS9100 nem acreditação Nadcap. Os compradores devem interpretar este parágrafo como informação setorial sobre esta categoria de produtos, e não como uma declaração de que os respetivos processos estão certificados segundo normas aeroespaciais.
Perspetivas do setor: a pressão do processamento fora de autoclave
Nas últimas duas décadas, as aeronaves comerciais têm recorrido cada vez mais a estruturas em materiais compósitos. Por sua vez, esta transição para os compósitos tem impulsionado a procura crescente de capacidade de processamento em autoclave. O Boeing 787 Dreamliner, por exemplo, é constituído por aproximadamente 50% de compósitos em peso, enquanto o Airbus A350 XWB utiliza cerca de 52-53% de compósitos, conforme indicado na página temática de engenharia da ScienceDirect e confirmado pelos dados de materiais da própria Hexcel. Quanto maior for a proporção de materiais compósitos utilizada na estrutura de uma aeronave, maior será o número de componentes que exigem cura, o que aumenta a procura global de autoclaves.
Isso representa apenas metade da questão, e a metade mais importante não é o custo, mas sim a dimensão. O próprio Technical Reports Server da NASA apresenta diretamente a limitação: “Quando a dimensão das peças aeroespaciais em compósitos ultrapassa até a das maiores autoclaves, torna-se necessário desenvolver novos processos e materiais para utilização fora de autoclave, a fim de assegurar a qualidade e o desempenho.” Por outras palavras, o pré-impregnado OOA não é tanto uma opção mais económica, mas antes a única opção fisicamente possível quando a peça é maior do que qualquer câmara disponível. A literatura académica confirma que esta continua a ser uma área de investigação ativa e por resolver, não uma alternativa já consolidada: uma análise de 2015 amplamente citada assinala que o processamento de pré-impregnados apenas em saco de vácuo ainda apresenta questões técnicas em aberto, e um artigo de 2025 sobre a melhoria do processo em autoclave afirma explicitamente que o pressuposto de que “a cura … nem sempre se verifica” deve ser reavaliado caso a caso.
A experiência prática confirma a necessidade de uma análise mais matizada, em vez de uma dicotomia rígida. “Efetuamos a deposição de todos os tipos de materiais, incluindo pré-impregnados (tanto para processamento fora de autoclave como em autoclave, sendo um dos processos selecionado em função da aplicação específica de cada peça)”, afirmou um técnico de compósitos num tópico de um fórum público que descreve a preparação de pré-impregnados para uma operação em autoclave. “Segundo a minha experiência, as resinas destinadas a serviço a alta temperatura exigem geralmente uma autoclave, embora existam exceções”, observou um especialista em materiais compósitos. Por conseguinte, antes de considerar o custo ou as dimensões de um novo equipamento, um potencial comprador de uma autoclave deve verificar desde logo se uma solução com pré-impregnado OOA consegue cumprir os requisitos técnicos da classe de peça em causa; embora o processo OOA tenha capacidades cada vez maiores, continua a ser problemático para peças estruturais de grandes dimensões e elevado desempenho, bem como para aplicações cuja implantação geométrica possa simplesmente exceder o espaço disponível nas câmaras.
Considerações de aquisição: equipamento novo, usado e prazo de fornecimento
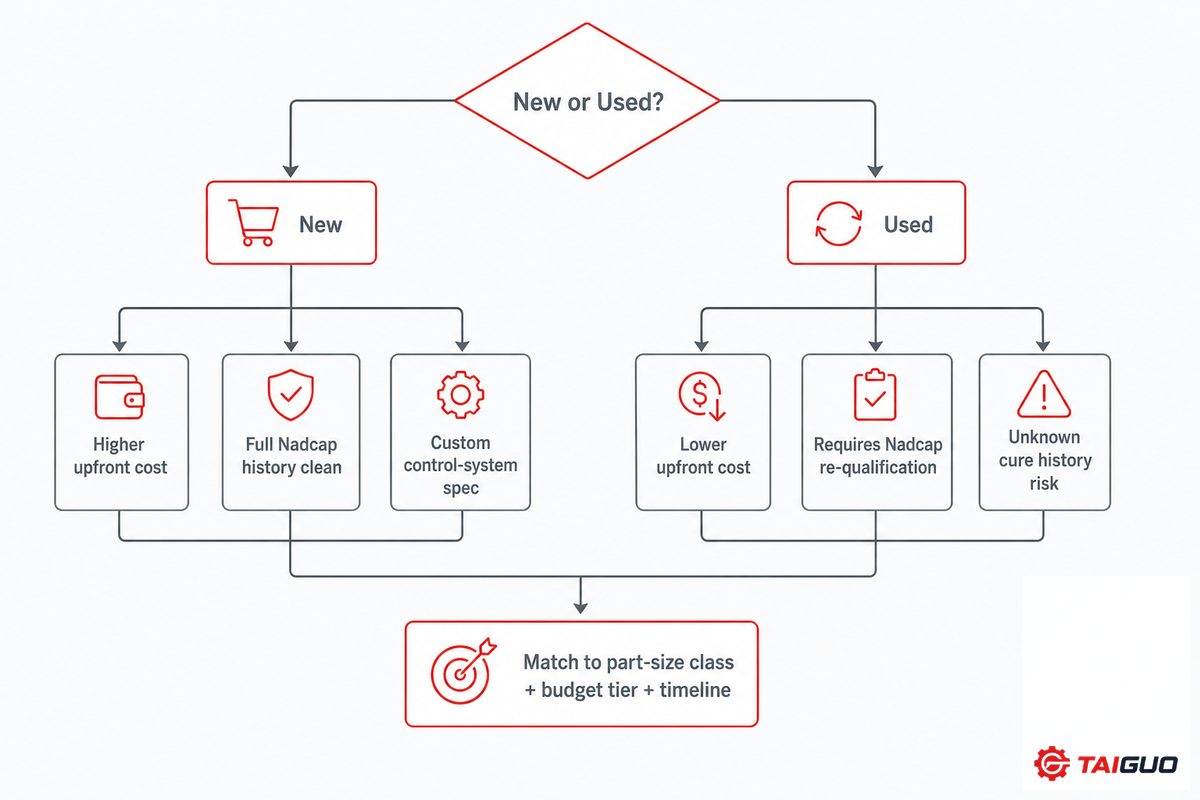
A escolha de uma empresa assenta em quatro critérios: classe dimensional das peças, custo, plano de disponibilidade operacional do equipamento e fiabilidade a longo prazo do sistema de controlo do fornecedor. Independentemente da opção escolhida pelo comprador, há um requisito que não se altera: o próprio recipiente tem de continuar a cumprir a Secção VIII, Divisão 1, do Código ASME para Caldeiras e Recipientes sob Pressão, quer o equipamento seja novo, quer tenha várias décadas. Embora o preço seja uma das razões para optar por uma máquina usada, uma autoclave usada sem uma acreditação Nadcap atual e devidamente documentada terá de ser novamente qualificada antes de poder ser utilizada em componentes destinados ao voo — um custo e uma perda de tempo frequentemente ignorados. Um tópico em linha dedicado a este assunto no setor dos compósitos estima “aproximadamente $30k por ano” para uma certificação autónoma do sistema de qualidade AS9100, à qual se acrescenta que será “também necessário dispor de Nadcap para cada categoria de processo exigida pelo contrato” — uma referência relevante, embora informal, para os custos recorrentes totais de conformidade, para além do custo de aquisição. Quanto ao equipamento, o capítulo académico anteriormente citado sugere custos de investimento que variam entre aproximadamente $200,000 para um modelo pequeno com 1 m de diâmetro, $500,000 para uma máquina intermédia de 2.5 m e vários milhões para máquinas de grande escala, embora todos estes valores sejam de 2018 e devam ser considerados apenas como uma indicação da ordem de grandeza. O tempo de ciclo habitual na produção aeroespacial com pré-impregnados varia entre três e 10 horas, mesmo quando estão envolvidas apenas estruturas primárias, o que significa que os custos operacionais, sobretudo a energia necessária para o aquecimento, podem inclusivamente ultrapassar o investimento inicial.
| Classe dimensional das peças | Escalão orçamental | Prazo | Recomendação |
|---|---|---|---|
| Pequena (≤2 m) | Limitado | Urgente | Subcontratar a um prestador acreditado pela Nadcap — evita tanto o investimento como o prazo necessário para uma nova qualificação |
| Pequena (≤2 m) | Adequado | 6–12 meses | Uma unidade recondicionada com uma nova auditoria Nadcap é geralmente a via mais rápida para obter capacidade interna |
| Média (2–3.5 m) | Limitado | Urgente | Subcontratar — as unidades recondicionadas da classe média são escassas e só a nova qualificação pode ultrapassar o prazo urgente disponível |
| Média (2–3.5 m) | Adequado | 12–18 meses | Um equipamento novo permite controlar as especificações do sistema de controlo e evita herdar um histórico de ciclos de cura desconhecido |
| Grande (3.5–4.5 m) | Elevado | 18+ meses | Equipamento novo — a esta escala, a necessidade de uma geometria de câmara personalizada geralmente supera qualquer poupança proporcionada pelo mercado de usados |
| Grande (3.5–4.5 m) | Limitado | Flexível | Subcontratar a um prestador de aeroestruturas estabelecido, em vez de forçar o orçamento de investimento para adquirir uma unidade nova de grandes dimensões |
| Muito grande (>4.5 m / formato longo) | Qualquer | Qualquer | Verificar primeiro a viabilidade do processo OOA — a esta escala, a disponibilidade pode ser mais importante do que o orçamento |
| Carga de lote com várias peças | Adequado | 6–12 meses | Unidade recondicionada dimensionada para a densidade de carga, e não para o volume necessário de uma única peça |
| I&D / ensaios de qualificação | Limitado | Flexível | Pequena unidade recondicionada ou à escala laboratorial — nesta fase, a acreditação Nadcap completa é frequentemente desnecessária |
A gama de autoclaves industriais da Taiguo Boiler abrange recipientes sob pressão de conceção personalizada, desde 1 m³ até mais de 200 m³ e desde vácuo até 2.5 MPa e 250 °C, com certificação ASME U Stamp e CE (PED). Esta gama demonstra a capacidade geral da empresa no domínio dos recipientes sob pressão industriais e fornece informação de base a compradores que estejam a avaliar opções quanto ao prazo de fabrico, mas não substitui a acreditação de processo Nadcap exigida por um programa aeroespacial. Os compradores que considerem toda a gama de autoclaves industriais — incluindo aplicações adjacentes, como a cura de blocos de betão arejado autoclavado (AAC) na mesma plataforma de recipientes sob pressão — devem começar por consultar as atuais opções normalizadas de dimensões personalizadas.
Principais fatores a considerar antes da aquisição
- Separar e verificar de forma independente a certificação segundo o código aplicável ao recipiente (ASME Section VIII Div 1) e a acreditação do processo (AS9100 em conjunto com Nadcap).
- Planear as dimensões considerando todas as ferramentas e estruturas de suporte necessárias, e não apenas a dimensão da peça.
- Incluir a inércia térmica da peça e das ferramentas na estimativa do tempo de processo.
- Se o equipamento for usado, separar os custos e prazos da nova qualificação Nadcap dos custos e prazos de aquisição do equipamento.
- Investigar processos alternativos fora de autoclave (OOA) antes de decidir realizar um grande investimento na aquisição de capacidade adicional de processamento em autoclave para a classe de peça em causa.
Perguntas frequentes
P: O que é uma autoclave para compósitos aeroespaciais e em que difere de uma autoclave médica ou laboratorial?
Ver resposta
Uma autoclave para compósitos aeroespaciais foi concebida para aplicar uma combinação de calor e pressão, de forma precisa e controlada, a uma peça acondicionada num saco de vácuo e, em seguida, efetuar a cura (reticulação) do material da matriz do laminado de fibra de carbono ou de outro material compósito, transformando-o num sólido rígido. Este processo distingue-se do das autoclaves médicas ou dentárias, que utilizam vapor saturado a alta temperatura para esterilizar instrumentos, embora todos estes equipamentos sejam classificados como recipientes sob pressão. Esta distinção é crucial porque, como demonstra rapidamente uma pesquisa na Internet pelo termo “autoclave”, a esmagadora maioria dos resultados diz respeito a dispositivos de esterilização médica e dentária, e não a fornos de cura para a indústria aeroespacial.
P: Como funciona o processo de cura em autoclave de peças em materiais compósitos?
Ver resposta
Para produzir uma peça em compósito de fibra de carbono com este tipo de equipamento, são depositadas várias camadas de pré-impregnado de acordo com uma especificação, colocadas dentro de um saco selado para extrair todo o ar retido e, em seguida, introduzidas na autoclave. A pressão e a temperatura são aumentadas em simultâneo segundo uma taxa de subida especificada (evitar variações demasiado rápidas é essencial para obter boa qualidade); depois de atingidos os níveis máximos pretendidos de calor e pressão, estes são mantidos durante o tempo necessário para a cura completa da resina e, posteriormente, reduzidos de forma controlada, mantendo-se a pressão para evitar deformações durante a solidificação da peça. Um sistema de controlo monitoriza tanto a pressão na autoclave como a pressão interna do saco, uma vez que ambas são reguladas separadamente e contribuem para a qualidade final da peça; a leitura do manómetro da pressão da câmara, por si só, é insuficiente.
P: Em que intervalos de pressão e temperatura funcionam as autoclaves para compósitos aeroespaciais?
Ver resposta
Os valores comunicados pela indústria aeroespacial situam a pressão máxima de funcionamento habitual entre 10 e 20 bar (aproximadamente 145-300 psi) para toda a variedade de sistemas de materiais. A temperatura utilizada para efetuar a cura da peça em material compósito varia consideravelmente consoante o tipo de matriz de resina. O pré-impregnado epoxídico CFRP habitual requer entre 120 e 180 °C, mas os sistemas de temperatura mais elevada, como os que utilizam bismaleimida, poliimida e materiais termoplásticos (CFRTP), exigem temperaturas de cura muito superiores, algumas no intervalo de 390-450 °C. Os requisitos de temperatura devem ser sempre confirmados com a ficha técnica do material fornecida pelo fabricante do pré-impregnado, em vez de se recorrer apenas a informações genéricas publicadas.
P: Como se assegura a uniformidade da temperatura no interior de uma autoclave aeroespacial de grandes dimensões?
Ver resposta
O controlador programável a funcionar em modo automático, semiautomático ou manual, apoiado por controlo informático e por um sistema de aquisição de dados que regista a temperatura e a pressão a intervalos regulares durante o ciclo.
P: O que é a cura fora de autoclave (OOA) e pode substituir uma autoclave?
Ver resposta
O processo OOA utiliza compósitos pré-impregnados específicos, curados apenas em saco de vácuo e sem a sobrepressão de uma autoclave. Trata-se de um processo efetivamente utilizado e, conforme documentado pela investigação da NASA, de um requisito prático acima de determinada dimensão, a partir da qual nem sequer é possível utilizar uma autoclave. A possibilidade de o processo OOA substituir a autoclave numa peça específica depende do material e da função da peça na estrutura; não constitui uma alternativa para estruturas primárias.
P: De que certificações necessita um fornecedor de autoclaves para compósitos aeroespaciais?
Ver resposta
Existem dois requisitos distintos. A certificação do sistema de gestão da qualidade AS9100 para o fornecedor e a certificação Nadcap para o processo específico, que, no caso dos compósitos, corresponde à cura em autoclave. Uma das condições prévias da Nadcap para a certificação do processo é dispor da certificação AS9100 ou de uma certificação equivalente do sistema de gestão da qualidade. Uma não substitui a outra, e a mera certificação segundo um código para recipientes sob pressão (ASME, CE, UL) está muito longe de cumprir estes requisitos de dois níveis.
P: Qual é a maior autoclave aeroespacial do mundo?
Ver resposta
A unidade da ASC Process Systems para o Boeing 777X Wing Center é a maior mencionada na literatura académica documentada: 37 metros de comprimento e 8.5 metros de diâmetro, dimensionada especificamente para a asa em material compósito do 777X. A instalação de 4.4 m X 9 m da CSIR-NAL constitui um exemplo intermédio útil abaixo desta escala.
P: Como se dimensiona uma autoclave para uma peça ou um volume de produção específico?
Ver resposta
Começar pelas dimensões da maior peça individual com as respetivas ferramentas, acrescentar as folgas necessárias para as ferramentas (moldes e placas de apoio) e, em seguida, comparar o resultado com as classes dimensionais normalizadas das câmaras. Se o fator principal for o volume e não a dimensão da peça, o dimensionamento deve permitir uma densidade de carga eficiente das peças e ferramentas, mas a massa térmica do conjunto formado pela peça e pelas ferramentas deve ser sempre considerada na estimativa do tempo de ciclo em condições reais, para determinar a dimensão necessária da câmara (ou até concluir que a maior peça cabe fisicamente na câmara, mas não permite alcançar a produtividade necessária).
Referências e fontes
- Cura de compósitos fora de autoclave — NASA Technical Reports Server, Glenn Research Center
- Desenvolvimento e qualificação do ciclo de cura — US Department of Energy (OSTI.gov)
- Estudo experimental sobre a otimização do ciclo de cura em autoclave — National Institutes of Health, PMC
- Instalação de autoclave de classe aeroespacial — CSIR-National Aerospace Laboratories, Government of India
- Código ASME de 2025 para Caldeiras e Recipientes sob Pressão — American Society of Mechanical Engineers
- Boeing 787 Dreamliner — conteúdo de materiais compósitos — ScienceDirect Engineering Reference
- Compósitos de matriz polimérica: fundamentos — equipamento de autoclave — Fernlund, Mobuchon & Zobeiry (2018), Elsevier
- AS7118A: requisitos Nadcap para compósitos — SAE International
- Qual é a diferença entre Nadcap e AS9100? — Composites Universal
- Critérios de auditoria Nadcap para compósitos (AC7118) — referência publicada para auditorias Nadcap de compósitos
Porque escrevemos este artigo
A Taiguo Boiler fornece recipientes sob pressão personalizados, incluindo autoclaves para diversas aplicações industriais, desde 1976. Os seus produtos abrangem desde a cura de blocos de betão arejado autoclavado (AAC) até à vulcanização de borracha e ao fabrico de compósitos. Este artigo apresenta uma visão geral da classe de equipamentos de autoclave utilizados em aplicações aeroespaciais, na perspetiva de um fabricante de recipientes sob pressão, para fins educativos de engenheiros e compradores que estejam a considerar estes sistemas; não constitui uma alegação de certificação de processo. Revisto pela equipa técnica da Taiguo Boiler.
Artigos relacionados
- Gama de autoclaves industriais — especificações completas e opções de dimensionamento personalizado
- Autoclave para blocos de betão arejado autoclavado (AAC) — uma aplicação de cura diferente na mesma plataforma de recipientes sob pressão
- Autoclave para preservação de madeira — cura por impregnação com vapor, uma terceira aplicação da mesma categoria de equipamento
- Unidade fabril de blocos de betão arejado autoclavado (AAC): lista de equipamentos
- Tijolos de betão arejado autoclavado (AAC) em comparação com tijolos de argila e de cinzas volantes