Contacte con Taiguo



Obtener del molde una pieza de fibra de carbono con el contenido de huecos adecuado no es cuestión de suerte. El curado en autoclave de fibra de carbono preimpregnada transforma una pila de láminas preimpregnadas pegajosas y ricas en resina en un componente rígido mediante una secuencia controlada con precisión de calor, vacío y presión; además, la mayoría de los defectos se deben a un único paso de esa secuencia, no al propio material.
Especificaciones rápidas
| Presión del autoclave | 50-100 psi (intervalo habitual según la definición de moldeo en autoclave de OSHA); la mayoría de los sistemas comerciales de preimpregnados epoxi funcionan a 5-6 bar (72-87 psi) |
| Temperatura de curado | 70-180 °C, según el sistema de resina (consulte la tabla de perfiles de curado incluida más abajo) |
| Velocidad de calentamiento | 0.3-2 °C/minuto |
| Nivel de vacío objetivo | ≥95%, descenso <5% durante 10 minutos |
| Contenido de huecos habitual | Muy inferior al 1% (datos revisados por pares: 0.6-0.8%) |
| Almacenamiento en congelador | -18 °C a largo plazo; vida útil fuera del congelador de 4-8 semanas tras la descongelación (según el sistema) |
Esta guía sigue el mismo proceso que aplica realmente un fabricante: manipular el material, montar la bolsa de vacío capa por capa, observar la curva real de presión y temperatura en el interior del autoclave e identificar dónde es más probable que falle el ciclo de curado.
Un autoclave para fibra de carbono preimpregnada es un recipiente a presión que cura laminados de fibra de carbono preimpregnada mediante la aplicación conjunta de vacío, calor y presión positiva de gas. Primero, un vacío casi total (95%) elimina de la bolsa el aire atrapado y las sustancias volátiles; después, cuando la resina ha entrado en su intervalo de flujo de baja viscosidad, pero antes de alcanzar el punto de gel, se aplica una presión positiva de hasta 50-100 psi para eliminar los huecos que el vacío por sí solo no ha podido suprimir. La presión aplicada después del punto de gel solo reduce el tamaño de los huecos, pero no puede eliminarlos.
Puntos clave
- La variable que menos se menciona en la mayoría de los artículos sobre el uso del autoclave para fabricar piezas: cómo se sincroniza el ciclo de presión del autoclave con el punto de gel de la resina, no solo la propia presión.
- El tiempo permitido fuera del congelador para el preimpregnado no se contabiliza por sesión, sino de forma acumulativa, y cada hora sobre la mesa de trabajo lo reduce.
- El contenido de huecos de las piezas curadas en autoclave, según estudios imparciales de terceros, se sitúa en el intervalo de 0.6 – 0.8%. Este valor es muy inferior al <1% indicado en las fichas técnicas comerciales.
- La integridad del vacío es tan decisiva para la calidad del componente acabado como la presión del autoclave, y normalmente resulta importante alcanzar un 95% (con una pérdida inferior al 5% en 10 minutos).
¿Qué es la fibra de carbono preimpregnada y por qué necesita un autoclave?
La fibra de carbono preimpregnada —también denominada material preimpregnado y perteneciente a la amplia familia de polímeros reforzados con fibra de carbono— consiste en un refuerzo de fibra de carbono, en forma de tejido o cinta unidireccional, que ya se ha impregnado previamente con una matriz de resina parcialmente endurecida (en fase B) en la instalación industrial del fabricante del material, en lugar de mezclarse a mano en el taller. Estas láminas y cintas de fibra de carbono preimpregnadas son aquello a lo que suele hacerse referencia cuando se pide «preimpregnado».
Esa es la principal diferencia entre el preimpregnado y el laminado en húmedo, y también explica por qué el curado del preimpregnado —la reacción química que transforma una laminación blanda y pegajosa de fibras y resina en fase B en una pieza sólida— requiere mucho más que introducirlo en un horno.
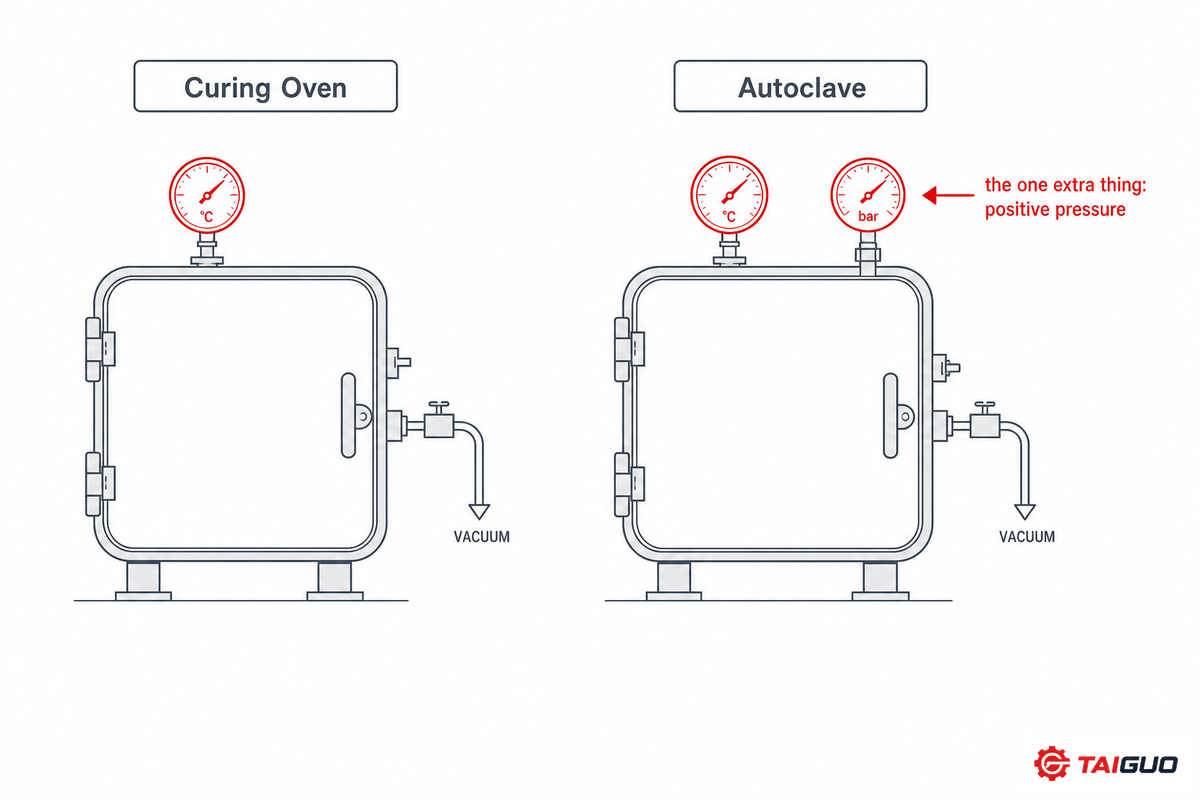
En esencia, un autoclave es como un horno, pero con una capacidad adicional: aplicar una presión positiva superior a la atmosférica, normalmente de unos 50-100 psi según la definición de moldeo en autoclave del manual técnico de OSHA. Esa presión adicional, aplicada en un entorno de curado en horno que ya aporta circulación de calor y vacío, obliga al gas volátil residual o al aire atrapado a disolverse en la resina o a salir por la vía del tejido aireador, razón por la que los laminados curados en autoclave presentan sistemáticamente un contenido de huecos menor que los laminados curados fuera de autoclave (OOA) o solo con bolsa de vacío. Si está decidiendo entre el proceso con presión positiva y el curado en horno únicamente con bolsa de vacío, nuestra comparativa entre la fabricación de materiales compuestos en autoclave y fuera de autoclave analiza esta disyuntiva en profundidad; si va a adquirir el propio autoclave para un programa relacionado con el sector aeroespacial, nuestra guía de compra de autoclaves para materiales compuestos aeroespaciales es más adecuada. Esta guía se centra en el propio proceso, en lo que sucede realmente entre el desenrollado del material y el desmoldeo de una pieza acabada.
¿Necesita un autoclave el material preimpregnado?
No siempre. Los procesos industriales de curado de preimpregnados se dividen en dos grupos: el horno de curado convencional (que aplica vacío y calor) y el autoclave (que aplica vacío y calor, además de presión positiva de gas para expulsar los huecos). El sistema que necesita depende de la tolerancia al contenido de huecos exigida realmente por el diseño de la pieza, no de una regla general.
Los preimpregnados OOA están formulados para curarse correctamente en un horno solo con la presión del vacío, sacrificando cierto margen en el contenido de huecos a cambio de un coste de equipo muy inferior: un horno programable cuesta unos pocos miles de dólares, frente a aproximadamente $70,000 por un autoclave pequeño y hasta €500,000 o más por grandes unidades industriales.
Fundamentos del material preimpregnado: almacenamiento, pegajosidad y tiempo fuera del congelador
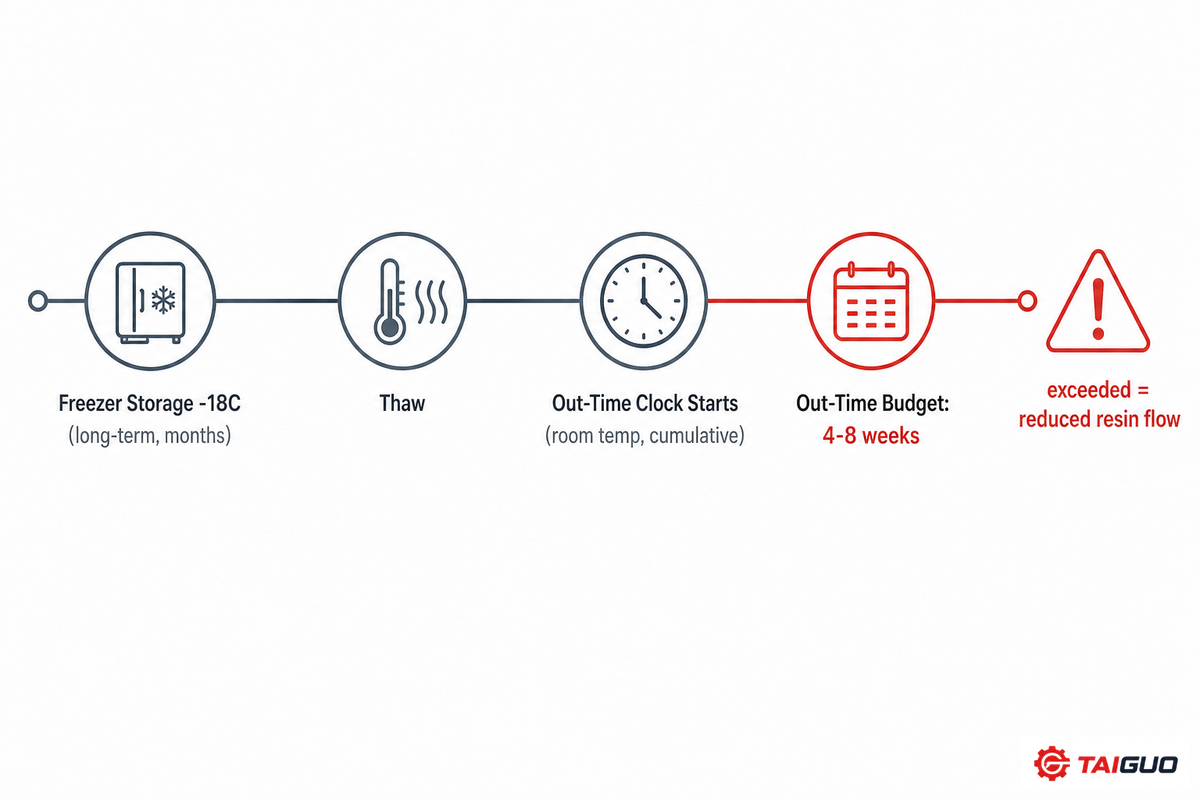
Todas las medidas posteriores para prevenir defectos comienzan con el almacenamiento correcto del preimpregnado, de modo que el material no se haya degradado antes de llegar al molde. Dos guías independientes de fabricantes —la Guía de procesado de preimpregnados epoxi 2025 de Gurit y la Guía del usuario de HexPly M77 de Hexcel— destacan el mismo régimen de almacenamiento para el preimpregnado sin curar: almacenamiento a largo plazo a temperaturas próximas a las criogénicas (Gurit especifica -18 °C, o «al menos por debajo de -5 °C» como límite; Hexcel establece 18 meses a -18 °C en envase sellado), además de un tiempo permitido fuera del congelador estrictamente acumulativo una vez descongelado y abierto el material.
Ese tiempo permitido fuera del congelador no se reinicia en cada sesión, sino que es acumulativo, y curar un laminado que lo haya superado puede dejar la resina (y su endurecedor) demasiado viscosa para fluir correctamente, lo que reduce la calidad del laminado aunque el material siga teniendo buen aspecto y se manipule sin problemas. Easy Composites, por ejemplo, asigna a su preimpregnado XC110 una vida útil mínima fuera del congelador de 6 semanas y una vida útil en congelador de 12 meses, ambas holgadamente comprendidas en ese intervalo general; en cualquier caso, conviene registrarlas, tanto si trabaja en un entorno industrial regulado en el que el tiempo fuera del congelador también constituye un registro documentado de calidad de ingeniería (como se considera en la investigación de la propia NASA sobre el control de materiales) como si simplemente fabrica una pieza para uso propio.
📑 Nota de ingeniería
¿La cinta más pegajosa? Además de influir en la calidad del laminado curado, la temperatura del taller (15C-20C) puede afectar directamente a la pegajosidad del material, lo que puede ayudarle a adaptar eficazmente el preimpregnado a la pieza y mejorar la compactación al vacío, pero, cuando aumenta la temperatura, también lo hacen la pegajosidad y el riesgo de atrapar aire e incrementar el contenido de huecos. Si su taller está más caliente, tendrá que esforzarse más para trabajar con el preimpregnado, no menos.
Corte y colocación de las capas de preimpregnado

Primero se preparan las plantillas: se colocan patrones provisionales sobre el molde para darles forma y recortarlos y, una vez que encajan, se transfieren a un material duradero, como una película o una lámina metálica fina; lo ideal es cortar el preimpregnado con una cuchilla apoyada en una regla metálica, no con tijeras, que tienden a atascarse con la resina, mientras que, para trabajar alrededor de las esquinas, cortar aproximadamente a 45 grados respecto a la trama del tejido ayuda a que el material se adapte a las curvas del molde en lugar de arrugarse, algo tan importante para el acabado superficial como para la resistencia.
Esta es la fase en la que suelen originarse los defectos superficiales visibles. Tanto las recomendaciones de los fabricantes como los tutoriales independientes señalan la misma causa fundamental: el puenteo —un defecto del laminado que también recoge la documentación de OSHA sobre el proceso de fabricación de materiales compuestos— (el preimpregnado queda suspendido sobre un detalle o una esquina en vez de asentarse sobre ellos), a menudo combinado con una compactación al vacío incompleta. La mejor forma de prevenir estos puentes o huecos es colocar las capas desde el punto más bajo hacia fuera, realizar cortes de alivio en las esquinas cerradas y evitar una presión manual excesiva, que atrapa el aire entre las capas en lugar de liberarlo. Este procedimiento se ha formalizado bastante en documentos como la guía de procesado de Gurit, que indica colocar hasta tres capas antes de aplicar una primera bolsa de vacío al 95% durante 30-60 minutos, seguida de un reposo a temperatura ambiente (antes del siguiente ciclo de vacío), que no resulta perjudicial; cuando se ha colocado la última capa y la pieza está laminada, esa disciplina de compactación al vacío es lo que diferencia un laminado limpio de otro destinado al rechazo.
⚠️ Error habitual
Omitir o prolongar el intervalo de compactación al vacío «para ahorrar tiempo de fabricación» suele provocar huecos interlaminares en las piezas de varias capas y, aunque normalmente no sean visibles en las piezas curadas «en verde», y mucho menos cuando están sometidas a carga, ese aire atrapado se detecta con mucha facilidad al inspeccionar la pieza mediante ensayos no destructivos.
Montaje de la bolsa de vacío y las capas absorbente, aireadora y desmoldeante
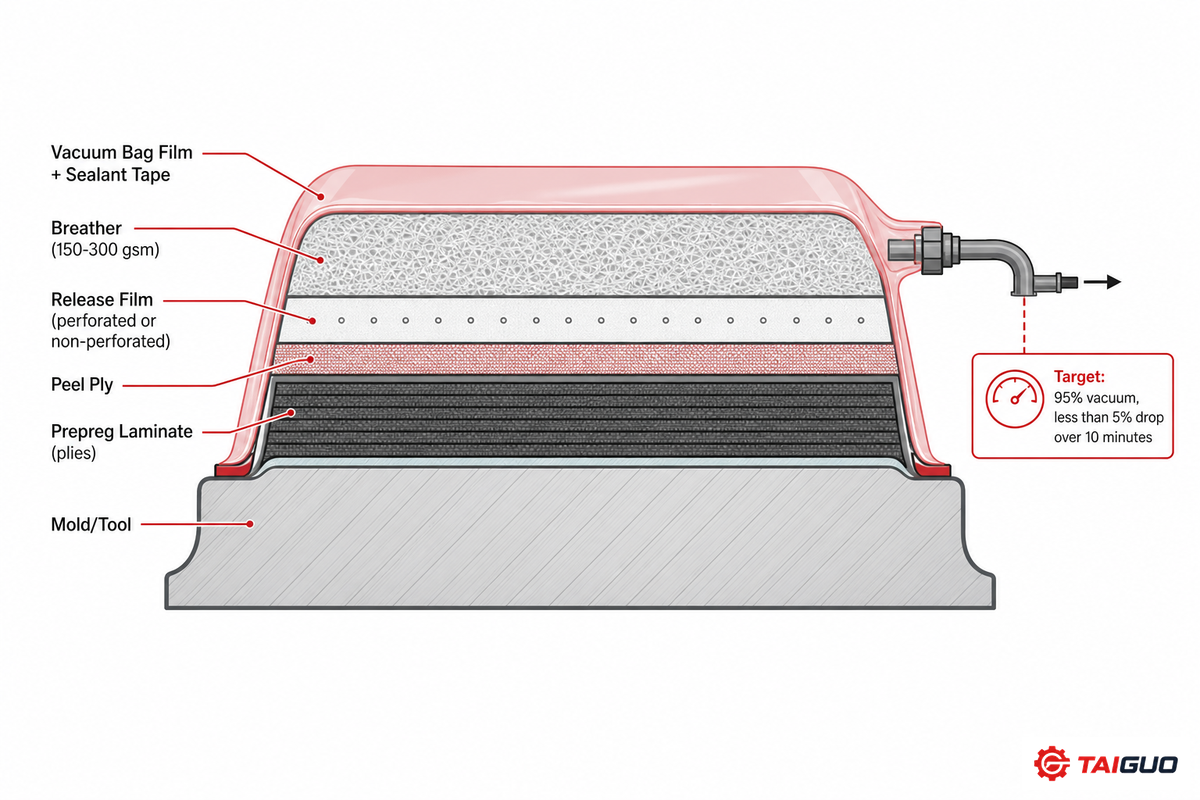
Muchos de los materiales desechables utilizados para preparar una bolsa de vacío se disponen en capas y, si se seleccionan o montan en el orden incorrecto, se corre el riesgo de tener que desechar la pieza. Al contrastar la secuencia recomendada por Gurit con los tutoriales prácticos de taller, se obtiene el siguiente orden de montaje coherente:
| Capa | Material habitual | Función |
|---|---|---|
| Tejido pelable | Nailon tratado por abrasión, ~80g/m² | Protege la superficie; deja un acabado apto para uniones adhesivas posteriores |
| Película desmoldeante | Perforada (bajo sangrado) o sin perforar | Controla el sangrado de la resina; el tratamiento térmico en autoclave suele utilizar una película sin perforar |
| Tejido aireador | Tejido de 150-300 gsm | Proporciona una vía de evacuación del aire por toda la pieza; también puede comprimirse para facilitar la consolidación en la zona central de la pieza |
| Bolsa de vacío + cinta sellante | Película de alta temperatura y gran alargamiento | Sella el apilamiento; debe colocarse con suficiente holgura (pliegues) para evitar el puenteo sobre las zonas perfiladas |
Antes de que una pieza llegue al autoclave, la bolsa de vacío debe demostrar que no presenta fugas. La guía de Gurit, uno de los proveedores más conocidos de materiales para utillaje de materiales compuestos, y un tutorial genérico sobre materiales compuestos coinciden en este objetivo práctico: llevar la bolsa a un vacío casi total (Gurit recomienda un 95 por ciento, con un descenso inferior al 5 por ciento en una prueba de fugas de 10 minutos, mientras que muchos tutoriales sobre equipos se limitan a recomendar 29.9 inHg) y mantenerla al vacío durante al menos 10 minutos antes de iniciar el curado. Como referencia, embolsar al vacío y curar a ese nivel requiere mucha más capacidad de aspiración que la de un aspirador de taller doméstico: la bomba de vacío debe ser una unidad específica para materiales compuestos, no un electrodoméstico de taller.
⚠️ Error habitual
Los errores en las pruebas de fugas se concentran en los puntos donde la cinta sellante se solapa con la bolsa. No cubrir la cinta de masilla arrugada con una segunda tira o no estirarla antes de aplicar el vacío deja pequeñas fugas que se manifiestan como una pérdida lenta de vacío. Un error sutil, fácil de cometer y que suele pasarse por alto: si se permite que entre humedad bajo la bolsa, esta se transformará instantáneamente en vapor con un vacío casi total y el indicador digital aumentará como si hubiera una fuga real.
Ciclo de curado en autoclave: perfil de calentamiento, mantenimiento y presión

Una vez colocada la bolsa y comprobada su estanqueidad, el ciclo de curado se controla mediante cuatro parámetros —nivel de vacío, velocidad de calentamiento, tiempo/temperatura de mantenimiento y tiempo/temperatura de curado—, y son los valores que estos alcanzan en los laminados, no en el propio horno de curado, los que exigen medir directamente la temperatura del laminado mediante termopares insertados, a menudo con muestras situadas entre capas en las piezas más gruesas.
Como ejemplo práctico incluido en los datos del fabricante para su sistema de resina epoxi SE84LV, Gurit proporciona un caso preciso que se correlaciona bien con los datos del sistema epoxi preimpregnado HexPly M77 de Hexcel. Para mayor claridad, ambos sistemas se representan de forma independiente:
| Temperatura de curado | Tiempo mínimo de curado |
|---|---|
| 80 °C | 12 horas |
| 85 °C | 9 horas |
| 90 °C | 6 horas |
| 100 °C | 3 horas |
La regla general de la tabla —cada aumento de 10 grados de temperatura reduce aproximadamente a la mitad el tiempo de curado— se cumple bastante bien en la mayoría de los sistemas epoxi preimpregnados, con una salvedad. El curado a temperaturas más altas aumenta la probabilidad de reacciones exotérmicas no deseadas, sobre todo en las piezas más gruesas, por lo que es necesario mantener los laminados gruesos a temperaturas intermedias de equilibrio (generalmente 55-65 °C) y aplicar velocidades de calentamiento relativamente lentas (0.3-2 C / min). Si el calentamiento es demasiado lento, la viscosidad nunca desciende lo suficiente; si es demasiado rápido, podría producirse una reacción exotérmica. Por lo general, la presión del autoclave aplicada a los preimpregnados se sitúa desde valores bajos de un solo dígito hasta unos 6 bar (especificación de Gurit), lo cual concuerda aproximadamente con la definición de autoclave de baja presión de las directrices de OSHA (50-100 psi). En la mayoría de los casos, la pieza habrá permanecido al vacío durante al menos una hora antes de iniciar el ciclo de presión y calor.
La transición en el punto de gel a 20 PSI
La decisión más importante de todo el ciclo en cuanto a sincronización es la transición del vacío a la presión, y equivocarse en ese momento constituye una causa de fallo mucho más frecuente que no alcanzar la presión correcta del autoclave. Un ingeniero de procesos de materiales compuestos lo explica claramente en una publicación del foro Eng-Tips: aplicar la presión del autoclave reducirá el tamaño de los huecos, «pero no desaparecerán», una vez que la resina haya gelificado y ya no pueda fluir. Una investigación académica independiente de University of Dayton (Magato, 2019) confirma el mismo mecanismo desde la perspectiva de la ciencia de los materiales: «A una temperatura efectiva del punto de gel, el preimpregnado pierde capacidad para fluir lo suficiente como para consolidarse en un material compuesto cuyo volumen de huecos se encuentre por debajo de un nivel aceptable». Por tanto, la transición del vacío a la presión debe producirse antes de que la resina abandone su intervalo de flujo de baja viscosidad. Una regla práctica muy citada para las operaciones de campo consiste en no liberar el vacío hasta que la presión del autoclave haya alcanzado unos 20 psi y el aspecto de la resina confirme que se ha vuelto líquida. (La magnitud de la presión sigue marcando una diferencia considerable: los estudios revisados por pares sobre ciclos de curado muestran que aumentar la presión del autoclave de 0.1 MPa a 0.5 MPa reduce el contenido de huecos en más de un 99% en condiciones controladas, pero esa presión solo puede ejercer su efecto si se aplica mientras la resina aún puede fluir y compactarse contra las capas adyacentes). Un ciclo de curado ejecutado en una secuencia incorrecta puede producir una pieza con huecos, aunque los ajustes de temperatura y presión sean perfectos.
«Los apilamientos de preimpregnados son una mezcla de fibras, resina, sustancias volátiles y aire… aplicar la presión del autoclave reducirá el tamaño de estos huecos, pero no desaparecerán. El mejor método para eliminar tanto el aire como las sustancias volátiles es realizar un mantenimiento a temperatura elevada antes de aplicar la presión del autoclave… cuando se aplica [después] la presión, el laminado pasa de un estado espumoso a estar totalmente consolidado porque se ha eliminado todo el aire no condensable y las burbujas de sustancias volátiles se condensan y se disuelven en la resina».
un ingeniero de procesos de materiales compuestos, foro de ingeniería de materiales compuestos Eng-Tips
⚠️ Importante
El riesgo de reacción exotérmica es real, no teórico: el Manual técnico de OSHA indica expresamente que pueden producirse reacciones exotérmicas durante el curado de materiales compuestos si el proceso no se controla correctamente, otra razón por la que deben supervisarse durante el curado los termopares situados entre capas y no solo los valores de consigna del aire del horno.
¿Qué diferencia hay entre un horno y un autoclave?
La presión. Un horno de curado aplica calor y hace circular aire, además de disponer de tuberías de vacío, pero su interior permanece a la presión atmosférica normal. Un autoclave integra ese mismo entorno de horno en un recipiente presurizado y estanco capaz de alcanzar las presiones que OSHA documenta como habituales para el moldeo en autoclave (intervalo de 50 a 100 psi).
Una vez que la resina fluye lo suficiente, la presión positiva es el factor decisivo para reducir de forma fiable el contenido de huecos hasta niveles aceptables en todas las geometrías complejas de la pieza, especialmente en las secciones más gruesas, las curvas y las esquinas donde puede quedar aire atrapado.
Defectos habituales de curado y cómo detectarlos
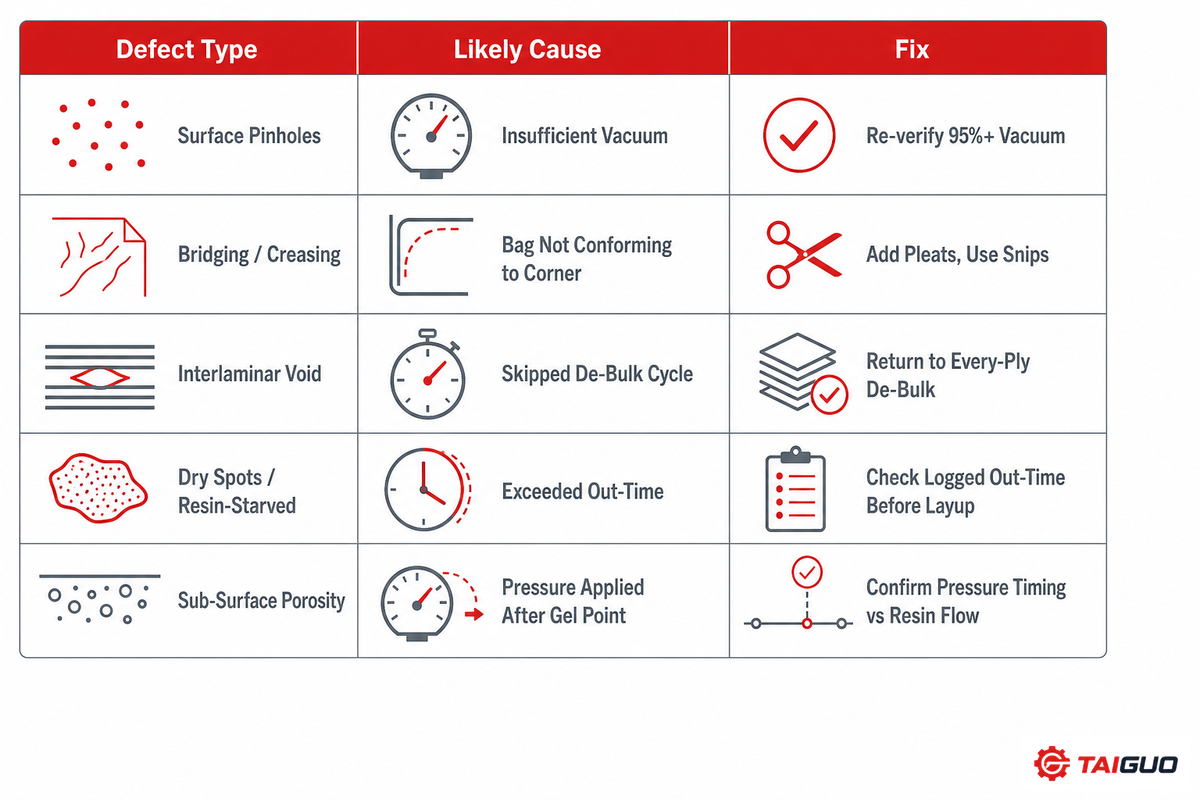
La fibra de carbono curada en autoclave producirá contenidos de huecos muy inferiores al 1 por ciento en las probetas de ensayo del autoclave: los estudios más rigurosos y revisados por pares sobre ciclos de curado registran contenidos de huecos del 0.6-0.8 por ciento en piezas reales de autoclave, un porcentaje aún menor que el valor «inferior al 1 por ciento» citado habitualmente en parte de la documentación comercial. Sin embargo, una pieza de ensayo introducida en un autoclave no producirá necesariamente y de forma automática un resultado con un contenido tan bajo. Para lograr ese menor contenido de huecos, basta con ejecutar correctamente cada uno de los procesos descritos anteriormente, y detectar cuándo alguno no se ha realizado bien suele requerir una inspección ultrasónica por barrido C (NASA ha publicado investigaciones sobre la automatización de este proceso de inspección), en vez de limitarse a una comprobación visual. Afortunadamente, cuando se produce un defecto en cualquier fase, sus indicios suelen ser reconocibles.
¿Por qué la fibra de carbono curada en autoclave presenta un contenido de huecos inferior al 1%?
Se superponen 3 mecanismos: un vacío casi total (29-30 inHg, o 95%) elimina la mayor parte del aire atrapado antes de aplicar presión; a continuación, la presión del autoclave, aplicada en el momento correcto, compacta el laminado y fuerza al aire residual a volver a la resina; además, el sistema de resina está diseñado para mantener una viscosidad baja el tiempo suficiente para impregnar realmente el lecho de fibras bajo esa presión.
Las cifras publicadas para materiales compuestos de calidad aeronáutica curados en autoclave (sistemas de clase T700/T800) indican un contenido de huecos <1%, frente a aproximadamente 2-5% en el moldeo por compresión y 3-8% en el laminado húmedo solo al vacío, una diferencia real y significativa entre procesos.
| Tipo de defecto / Síntoma | Causa probable | Solución |
|---|---|---|
| Microporos superficiales | Vacío insuficiente durante la compactación intermedia; aire atrapado en la capa superficial | Volver a comprobar que el vacío sea ≥95%; añadir un ciclo específico de compactación intermedia antes de colocar la bolsa definitiva |
| Marcas de puenteo / arrugas en las esquinas | La bolsa o la capa no se adapta a los radios cerrados | Añadir pliegues que aporten holgura; utilizar tijeras para materiales compuestos a fin de aliviar las esquinas durante el laminado |
| Hueco interlaminar de gran tamaño | Intervalo de compactación intermedia omitido o prolongado en un apilamiento multicapa | Volver a compactar cada capa (máximo 3 capas), durante 30-60 min a vacío total |
| Zonas secas / área con falta de resina | La resina superó el tiempo permitido fuera de almacenamiento antes del curado y su viscosidad era demasiado alta para fluir | Comparar el tiempo registrado fuera de almacenamiento con el límite de la ficha técnica antes del laminado, no después del curado |
| Superficie rica en resina / sangrado excesivo | Película desmoldeante incorrecta (perforada cuando se necesitaba una sin perforar) o sangrado excesivo durante el curado | Elegir la película desmoldeante en función del curado en autoclave o en horno, según la ficha técnica del sistema |
| Porosidad subsuperficial uniforme | Presión aplicada después de que la resina superase el punto de gelificación (véase arriba la transición en el punto de gel a 20-PSI) | Comprobar la sincronización de la presión y el venteo respecto al intervalo de fluidez de la resina, no solo respecto al valor de consigna del horno |
| Marcado / deformación superficial después del desmoldeo | Desmoldeo antes de que el laminado se enfriase por completo | Enfriar el laminado por debajo de ~50°C antes de intentar desmoldearlo |
| Fuga en la línea de sellado durante la aplicación del vacío | Arruga de la cinta sin tensar o sin cubrir | Volver a encintar la arruga, tensar antes de aplicar el vacío y repetir la prueba de fugas |
| Delaminación interna no visible en la superficie | Hueco oculto o separación de capas bajo las capas superficiales | Inspección ultrasónica C-scan o mediante tomografía CT-scan: una simple comprobación visual o dimensional no la detectará |
Preimpregnado en autoclave frente a otras alternativas: laminado húmedo, moldeo por compresión y OOA
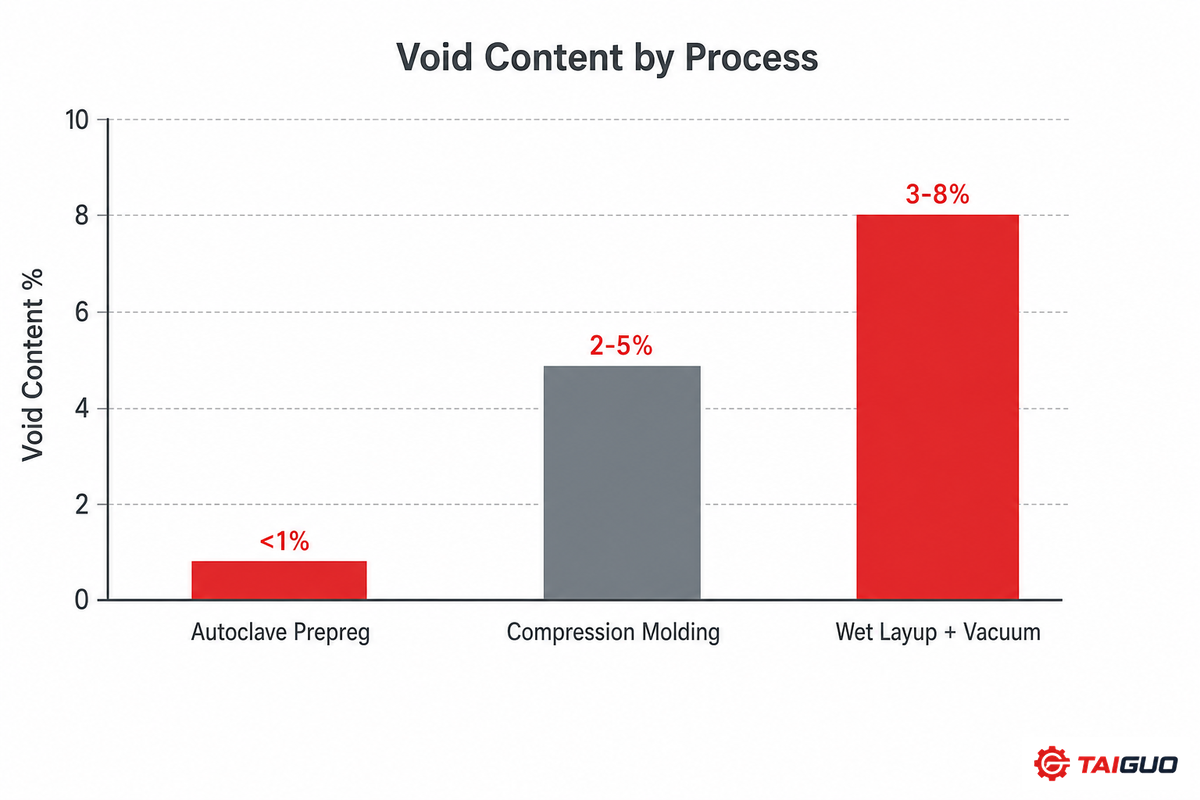
Un material compuesto preimpregnado curado en autoclave no es la única forma de fabricar una pieza de fibra de carbono, ni la mejor para todos los usos. El laminado húmedo, que emplea fibra de carbono seca y mezcla la resina in situ, ahorra dinero frente al sobrecoste del preimpregnado, pero, incluso con una bolsa de vacío, consigue en el mejor de los casos un contenido de huecos de aproximadamente 3-8 por ciento, muy lejos del obtenido mediante un proceso en autoclave. El moldeo por compresión utiliza fibras cortadas o dispuestas aleatoriamente junto con las resinas correspondientes en un molde cerrado que se presuriza; ofrece mayor rapidez (el tiempo de ciclo puede oscilar entre 10 min y un día completo) que el tratamiento en autoclave (2 a 6 horas), pero emplea fibras orientadas aleatoriamente que reducen la rigidez y la capacidad portante respecto a un preimpregnado con fibras alineadas. Los sistemas de carbono preimpregnado para curado fuera de autoclave ofrecen una solución intermedia: siguen siendo materiales preimpregnados, pero están diseñados para curarse correctamente en un horno solo con la presión de la bolsa de vacío, sin el coste de inversión de un recipiente a presión de gran tamaño, aunque algunos profesionales indican que el proceso OOA ofrece resultados menos uniformes que un verdadero curado en autoclave en piezas no planas con curvaturas complejas. Si su decisión se centra específicamente en elegir entre autoclave y OOA desde el punto de vista de la estrategia de proceso, encontrará un análisis completo de este compromiso en nuestra guía comparativa sobre la fabricación de materiales compuestos en autoclave y fuera de autoclave.
Perspectivas del sector: cambios en las prácticas de curado de preimpregnados
El coste de que el proceso salga mal acaba de aumentar. Toray Industries anunció en diciembre una subida de precios del 10%-20% para los productos TORAYCA de fibra de carbono, materiales preimpregnados, tejidos y laminados. La subida entrará en vigor el 1 de enero de 2026 (y se aplicará a los envíos de enero de 2026). Un taller que realice el curado de materiales preimpregnados en autoclave debe entender que esto supone un aumento considerable del coste real de cada pieza desechada o reprocesada ante cualquier fallo de compactación intermedia o transición de presión mal sincronizada, en comparación con hace un año. Este es un argumento a favor de la disciplina descrita en esta guía, no un argumento abstracto. Si está planificando las compras de material y el trabajo del taller de cara a 2026, tiene sentido tener en cuenta esta subida en cualquier sistema de materiales preimpregnados basado en TORAYCA.
En cuanto al desarrollo de materiales, la tecnología de preimpregnados de resina epoxi de curado rápido, diseñada para curarse en minutos y no en horas (de forma más parecida a un proceso de estampación de metal), constituye un avance activo y emergente en el ámbito de los preimpregnados, y varios fabricantes ya comercializan sistemas basados en este concepto. Se trata de una tendencia técnica real que conviene seguir, pero no modifica de forma sustancial los procesos de preimpregnado aquí descritos: un sistema de curado rápido sigue necesitando una secuencia adecuada de vacío y presión, además de una transición que tenga en cuenta el punto de gelificación; simplemente sucede en un intervalo más breve, y los componentes de fibra de carbono terminados deben superar las mismas comprobaciones de defectos. Los talleres que superan los volúmenes de lotes pequeños en cualquiera de estas aplicaciones de curado —materiales compuestos, AAC y otras— terminan enfrentándose a la misma elección de equipo: un horno dimensionado para el proceso del taller o un autoclave industrial de uso general diseñado para las presiones y los volúmenes exigidos por el proceso de producción. Las estimaciones generales del mercado de preimpregnados de fibra de carbono varían considerablemente entre las empresas de investigación, desde aproximadamente $8.7 hasta $12.8 mil millones a escala mundial en 2025 y hasta $22-23 mil millones a principios de la década de 2030, según algunos informes; se incluyen aquí como contexto general y no sustituyen a su propio estudio de viabilidad.
Acerca de este análisis
Esta explicación paso a paso del proceso se elaboró a partir de guías de tratamiento de fabricantes (Gurit, Hexcel), investigaciones revisadas por pares sobre ciclos de curado, documentación técnica de la propia OSHA y debates detallados de profesionales en foros de ingeniería de materiales compuestos; las fuentes se cotejaron entre sí en lugar de utilizarse por separado, ya que los tutoriales comerciales y los artículos de blog de este sector varían mucho en la precisión con la que citan sus cifras. Cuando una cifra procede de una única fuente comercial sin confirmación independiente, se indica en el texto en vez de presentarla como un hecho demostrado. Revisado por el equipo técnico de Taiguo Boiler.
Preguntas frecuentes
P: ¿Qué es un autoclave para preimpregnados?
Ver respuesta
Un autoclave industrial es un recipiente a presión y una cámara de calentamiento destinados al curado de materiales preimpregnados, como la fibra de carbono y la fibra de vidrio, mediante la aplicación conjunta de presión interna (normalmente de 50 a 100 psig, según la definición técnica de autoclave de la OSHA) y calor. Los autoclaves se diferencian fundamentalmente de los hornos industriales convencionales, que aplican calor y a menudo vacío, pero mantienen la presión atmosférica, en que incorporan presión positiva para compactar con mayor eficiencia la matriz del laminado durante el proceso de curado, lo que reduce el contenido de huecos y mejora la calidad de las piezas gruesas o complejas.
P: ¿Se puede tratar la fibra de carbono en autoclave?
Ver respuesta
Sí: es el método de referencia para la fibra de carbono preimpregnada y se utiliza en los sectores aeroespacial, del automovilismo de competición y de los vehículos de altas prestaciones; las piezas de fibra de carbono preimpregnada se conforman colocando y apilando capas de preimpregnado, embolsándolas e introduciéndolas en el autoclave, donde un ciclo de curado con calor, vacío y presión consolida el material. Aunque otras formas de fibra de carbono no preimpregnada pueden curarse en autoclave mediante laminado húmedo o infusión de resina, los preimpregnados son sistemas formulados específicamente para su uso en autoclave.
P: ¿Cuánto cuesta un autoclave para fibra de carbono?
Ver respuesta
Los autoclaves industriales para el curado de materiales compuestos suelen costar desde aproximadamente $70,000 (unos £50,000) en el caso de una unidad pequeña hasta €500,000 o más en el caso de recipientes industriales de gran tamaño; el precio depende principalmente del tamaño de la cámara, la presión nominal y el mecanismo de puerta y acceso que requiere un recipiente a presión de esas dimensiones. Esto no incluye los costes continuos, como las inspecciones periódicas del recipiente a presión y el consumo de energía del ciclo de calentamiento. Para consultar un análisis completo de los criterios de dimensionamiento y de los factores que influyen en la compra de equipos específicamente de calidad aeroespacial, consulte nuestra guía de compra de autoclaves para materiales compuestos aeroespaciales.
P: ¿Qué diferencia hay entre el preimpregnado curado en autoclave y el moldeo por compresión?
Ver respuesta
Para lograr la elevada rigidez direccional alineada característica de los preimpregnados, estos deben consolidarse a temperaturas elevadas y bajo una presión positiva alta.
Los preimpregnados se suministran en forma de láminas grandes que se cortan y apilan siguiendo una secuencia direccional de fibras alineadas antes del embolsado al vacío y del tratamiento en un recipiente a presión calentado. En cambio, en el moldeo por compresión, donde se calientan fibras cortadas o dispuestas aleatoriamente junto con resina en una prensa cerrada, las piezas se calientan en moldes a alta presión; es un proceso mucho más rápido, que requiere aproximadamente entre 10 minutos y 24 horas de curado, pero proporciona menor rigidez direccional que una estructura de preimpregnado curada en autoclave.
P: ¿Qué significa «preimpregnado para curado fuera de autoclave»?
Ver respuesta
El preimpregnado para curado fuera de autoclave (OOA) es un material preimpregnado diseñado específicamente para curarse correctamente en un horno convencional utilizando únicamente la presión de una bolsa de vacío, sin necesitar la presión positiva de gas de un autoclave. Consulte nuestra comparativa completa entre autoclave y OOA para conocer en detalle todas las ventajas y limitaciones.
P: ¿Se necesita un autoclave para la fibra de carbono?
Ver respuesta
No necesariamente: según la cantidad de huecos que pueda admitir, su presupuesto y la complejidad de la pieza, puede optar por el laminado húmedo, el preimpregnado OOA o el moldeo por compresión. Puede plantearse este método cuando realmente necesite el menor contenido de huecos y la máxima rigidez en el plano.
Referencias y fuentes
- Manual técnico de la OSHA, sección III: capítulo 1, Materiales de matriz polimérica: materiales compuestos avanzadosU.S. Occupational Safety and Health Administration
- Desarrollo de una metodología para caracterizar el comportamiento de reacción y flujo de las resinas (Magato, 2019)University of Dayton eCommons
- Revisión del proceso fuera de autoclave para la fabricación de materiales compuestosJournal of Composites Science (MDPI, revisado por pares)
- Estudio del efecto del tiempo fuera de almacenamiento en el tratamiento y el rendimiento del preimpregnado de carbono/epoxi (Miller, 2010)NASA Technical Reports Server
- Toray aumentará los precios de la fibra de carbono TORAYCA™Comunicado de prensa oficial de Toray Industries, Inc.
- Evolución de la presión de la resina durante el curado en autoclave de materiales compuestos de matriz epoxiJournal of Reinforced Plastics and Composites (SAGE, revisado por pares)
- ASTM D2734 / D3171, Métodos de ensayo normalizados para determinar el contenido de huecos de los materiales compuestosASTM International
Artículos relacionados
- Equipos de autoclave industrialrecipientes a presión fabricados a medida para materiales compuestos, AAC y aplicaciones industriales de curado
- Autoclave para materiales compuestos aeroespaciales: dimensionamiento, especificaciones y certificaciónguía de compra de equipos sobre el dimensionamiento de la cámara y el marco de certificación AS9100/NADCAP
- Fabricación de materiales compuestos en autoclave frente a fuera de autoclavecomparativa completa de las ventajas y limitaciones de los procesos
- Autoclave para bloques de AACaplicaciones de autoclaves industriales más allá de los materiales compuestos
- Autoclave para la conservación de la maderaotra aplicación de curado en recipiente a presión sobre la misma plataforma de equipos
- Guía para una instalación industrial de fabricación de bloques AACmontaje de una línea de producción de hormigón aireado curado en autoclave