Entre em contacto com a Taiguo

Um sobreaquecedor de caldeira é um permutador de calor tubular que adiciona energia térmica sensível ao vapor saturado que sai do balão de vapor. Elevar o vapor acima do seu ponto de ebulição a pressão constante elimina as gotículas de água arrastadas antes da expansão na turbina. Em contrapartida, o guia de transferência de calor por vapor da Spirax Sarco indica que os valores globais U em permutadores de corpo da caldeira e tubos descem de 500 W/(m²·°C) com vapor saturado para 100 W/(m²·°C) com vapor sobreaquecido.
Assim, especificar o sobreaquecimento divide a produção industrial de vapor em dois regimes operacionais distintos. As turbinas de produção de eletricidade e os coletores longos de fábrica necessitam de uma margem de gás seco, enquanto os recipientes sob pressão com camisa transferem o calor mais rapidamente com vapor saturado seco. Abaixo, a nossa Matriz de seleção de sobreaquecimento de três limites relaciona o título de secura na expansão, as curvas de temperatura radiante-convectiva a carga parcial e os limites de oxidação da parede do tubo ASME para que os engenheiros definam especificações rigorosas da caldeira.
Por Candy · Atualizado em novembro de 2026
Qual é a função de um sobreaquecedor numa caldeira de vapor industrial?
Numa caldeira industrial, um sobreaquecedor é um equipamento que aquece o vapor saturado até uma temperatura superior à sua temperatura de saturação a pressão constante. O vapor seco sai do separador do balão de vapor e entra em circuitos de serpentina expostos aos gases de combustão quentes. A remoção da humidade em suspensão protege os equipamentos rotativos de alta velocidade e evita a acumulação de condensado ao longo de tubagens de distribuição extensas.
Como as serpentinas do sobreaquecedor convertem o vapor húmido em vapor sobreaquecido seco
No interior do balão de vapor da caldeira, a água e o vapor coexistem no ponto de saturação. Adicionar calor a essa mistura no balão de vapor evapora mais líquido e não eleva a temperatura do vapor. Para aquecer ainda mais o vapor, defletores mecânicos e secadores de lamelas removem primeiro a humidade arrastada do vapor produzido no feixe de tubos vaporizadores.
Esse vapor entra depois num feixe externo de tubos posicionado na passagem dos gases de combustão. As serpentinas expostas absorvem calor dos gases de combustão quentes através da parede metálica para o escoamento monofásico de gás. A névoa residual evapora primeiro e a energia sensível adicional eleva os graus finais de sobreaquecimento.
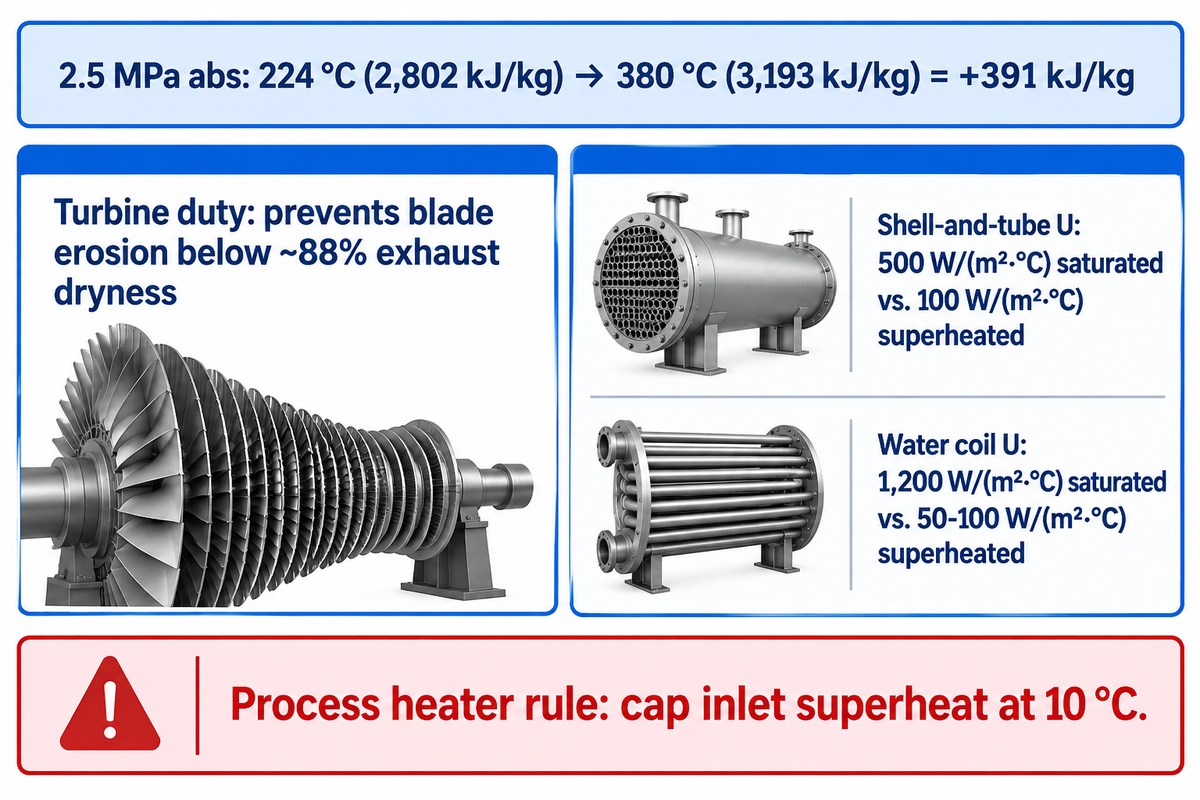
Exemplo: Suponha que um coletor de cogeração opera a 2.5 MPa absolutos, onde a temperatura de saturação é de aproximadamente 224 °C e a entalpia do vapor saturado seco é de 2,802 kJ/kg. Aquecer esse vapor até 380 °C produz 156 K de sobreaquecimento e eleva a entalpia para cerca de 3,193 kJ/kg. Cada quilograma de vapor transporta 391 kJ de energia sensível adicional antes do início da condensação.
Os primeiros engenheiros ferroviários resolveram a condensação nos cilindros de locomotivas a vapor instalando tubos em U do tipo Schmidt em tubos de fumo alargados. As máquinas a vapor alternativas necessitavam apenas de um sobreaquecimento moderado para reduzir as perdas térmicas nas janelas de admissão. As centrais termoelétricas e instalações de cogeração modernas elevam ainda mais as pressões e temperaturas para acionar rotores axiais multiestágio em sistemas de produção de energia de ciclo Rankine com turbina a vapor.
Quando deve uma fábrica utilizar vapor sobreaquecido em vez de vapor saturado?
Utilize vapor sobreaquecido para a produção de eletricidade em turbinas, secagem direta a alta temperatura e redes longas de tubagem; utilize vapor saturado seco para aquecedores indiretos. À medida que o vapor se expande nos estágios da turbina, a pressão e a entalpia diminuem em simultâneo. A admissão na turbina no ponto de saturação provoca condensação prematura, e o impacto de gotículas a alta velocidade erode as pás de baixa pressão quando o título de secura no escape desce abaixo de cerca de 88%.
O aquecimento indireto de processo inverte essa conclusão. O vapor ao condensar liberta um elevado calor latente instantaneamente a uma temperatura de parede constante. O gás sobreaquecido comporta-se como um isolante de gás seco até arrefecer até à saturação. A Spirax Sarco refere que os valores U em serpentinas horizontais submersas em água descem de 1,200 W/(m²⋅°C) com vapor saturado para 50-100 W/(m²⋅°C) com gás sobreaquecido. O seu guia recomenda limitar o sobreaquecimento à entrada do permutador de processo a 10 °C.
| Serviço da instalação ou configuração da serpentina | Limite 1 e 2: transferência de calor ou declive a carga parcial | Limite 3: valor U registado ou limite de liga ASME | Decisão de especificação de sobreaquecimento |
|---|---|---|---|
| Turbina a vapor de cogeração de contrapressão | Queda entálpica isentrópica nos estágios do rotor | Serpentinas SA-213 T11/T22 até ao limite de oxidação metálica de 552–580 °C | Recomendado (obrigatório para proteção das pás) |
| Turbina a vapor de condensação de central elétrica | Ganho de eficiência do ciclo Rankine de alto vácuo | Circuitos finais SA-213 TP304H/TP347H até 704 °C (1300 °F) | Recomendado (elevada temperatura de sobreaquecimento) |
| Coletor longo de vapor entre edifícios (>300 m) | Margem térmica sensível contra perdas por radiação na linha | Aço ao carbono SA-192/SA-210 abaixo da grafitização a 427 °C (800 °F) | Adequado (dessobreaquecer antes de consumidores indiretos) |
| Permutador de calor de processo de corpo da caldeira e tubos | Penalização de arrefecimento de gás seco vs. condensação pelicular | 100 W/(m²·°C) sobreaquecido vs. 500 W/(m²·°C) saturado (Spirax Sarco) | Não recomendado acima de 10 °C de sobreaquecimento |
| Serpentina de aquecimento horizontal submersa em água | Condensação no interior do tubo para banho líquido | 50–100 W/(m²·°C) sobreaquecido vs. 1,200 W/(m²·°C) saturado (Spirax Sarco) | Não recomendado (utilizar vapor saturado) |
| Aquecedor de serpentina a vapor para fuelóleo | Convecção de óleo viscoso no exterior da parede do tubo | 20 W/(m²·°C) sobreaquecido vs. 150 W/(m²·°C) saturado; risco de coqueificação | Não recomendado (risco de incrustações locais do óleo) |
| Painel sobreaquecedor radiante | A temperatura de saída do vapor desce quando a queima sobe | O elevado fluxo térmico radiante exige margem de liga T22 ou TP347H | Adequado apenas quando combinado com feixe convectivo |
| Feixe sobreaquecedor convectivo | A temperatura de saída do vapor sobe com o aumento do caudal de gases | SA-210 ou SA-213 T11/T22 atrás de tubos ecrã de parede de água | Adequado para caldeiras de carga base estável |
| Radiante-convectivo em série com pulverização entre estágios | Curvas de carga complementares estabilizam a temperatura de saída | A pulverização entre estágios mantém o metal final abaixo do limite de oxidação | Recomendado para centrais de cogeração com variação de carga |
Comparação entre sobreaquecedores radiantes, convectivos, tipo platen e de queima independente
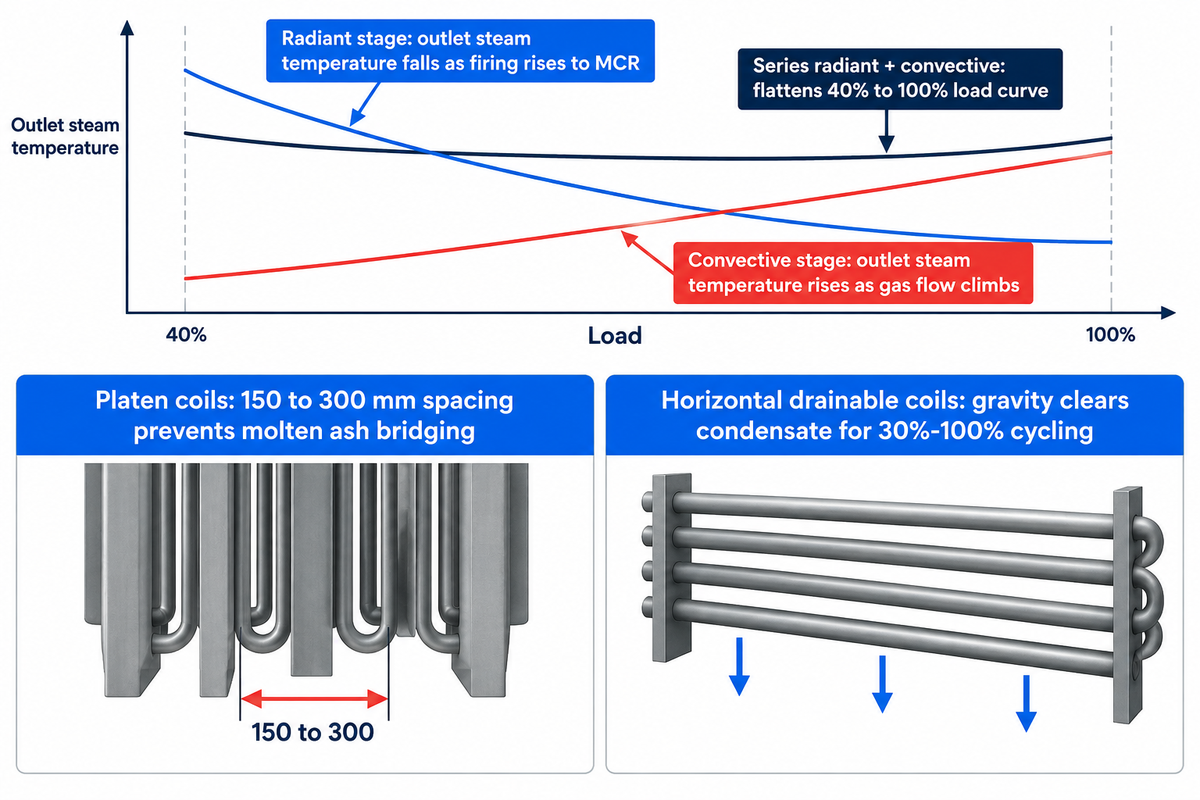
A queima da caldeira aumenta da carga parcial até à carga máxima MCR e a temperatura de saída do sobreaquecedor radiante desce, enquanto a temperatura de saída convectiva sobe. As caldeiras de vapor aquatubulares industriais associam os dois estágios em série para anular os seus declives de carga opostos. A classificação de patentes USPTO CPC F22G agrupa estes sobreaquecedores por método de aquecimento, construção tubular, controlo de temperatura e localização na passagem dos gases.
Porque é que os sobreaquecedores radiantes e convectivos apresentam curvas de carga opostas
Um sobreaquecedor radiante fica diretamente exposto à chama aberta de combustão ou suspenso como painéis divisórios de passo largo na fornalha. O fluxo térmico radiante cresce muito pouco entre meia carga e plena carga, visto que a temperatura da chama aumenta muito pouco. O caudal mássico de vapor através dos tubos aumenta de meia carga para plena carga e o calor absorvido por quilograma de vapor diminui.
Os sobreaquecedores convectivos situam-se atrás dos tubos ecrã da fornalha da caldeira, onde a radiação direta da chama é protegida. Tanto a velocidade dos gases de combustão como a temperatura do gás aumentam à medida que a potência do queimador sobe. A transferência de calor por convecção cresce mais depressa do que o caudal de vapor, pelo que a temperatura de saída não atemperada sobe a plena carga.
Os sobreaquecedores tipo platen fazem a transição entre as duas zonas à saída da fornalha. O espaçamento largo (150 a 300 mm) impede que a cinza fundida forme pontes entre tubos, capta o calor semirradiante e minimiza a colmatação. Os sobreaquecedores de queima independente utilizam um sistema de combustão separado fora da caldeira principal. A queima independente ajusta com precisão a temperatura do vapor quando a carga principal de vapor flutua.
Considere uma central de cogeração numa fábrica de pasta de papel a operar a 40% de carga durante uma quebra de folha na máquina de papel. Um feixe convectivo isolado perde uma temperatura de vapor significativa quando a turbina de contrapressão ainda exige vapor seco na admissão. Associar um painel radiante na parede da fornalha a montante das serpentinas convectivas atenua essa queda de temperatura a carga parcial e reduz a necessidade de água de pulverização a plena carga.
A orientação dos tubos é determinante tanto para o suporte estrutural como para a drenagem de condensados a alta temperatura. As travessias arrefecidas do teto fora da corrente de gases são equipadas com circuitos verticais suspensos. O objetivo consistia em eliminar vigas de suporte no interior da corrente de gases quentes. Contudo, as curvas inferiores de retorno nas caldeiras retêm condensado durante a paragem.
A água retida nos circuitos de vapor restringe o caudal de vapor durante arranques rápidos. A evaporação do condensado tem de ser concluída primeiro. As serpentinas horizontais possuem uma ligeira inclinação para os coletores inferiores drenáveis, permitindo que a gravidade escoe o condensado antes do acendimento. As serpentinas são drenadas horizontalmente durante o arrefecimento se a unidade variar entre 30% e 100% de carga ou se parar totalmente. Em regime de carga base, as unidades a combustível sólido privilegiam painéis suspensos que libertam as cinzas.
Como as caldeiras aquatubulares integram os sobreaquecedores ao longo da passagem dos gases de combustão
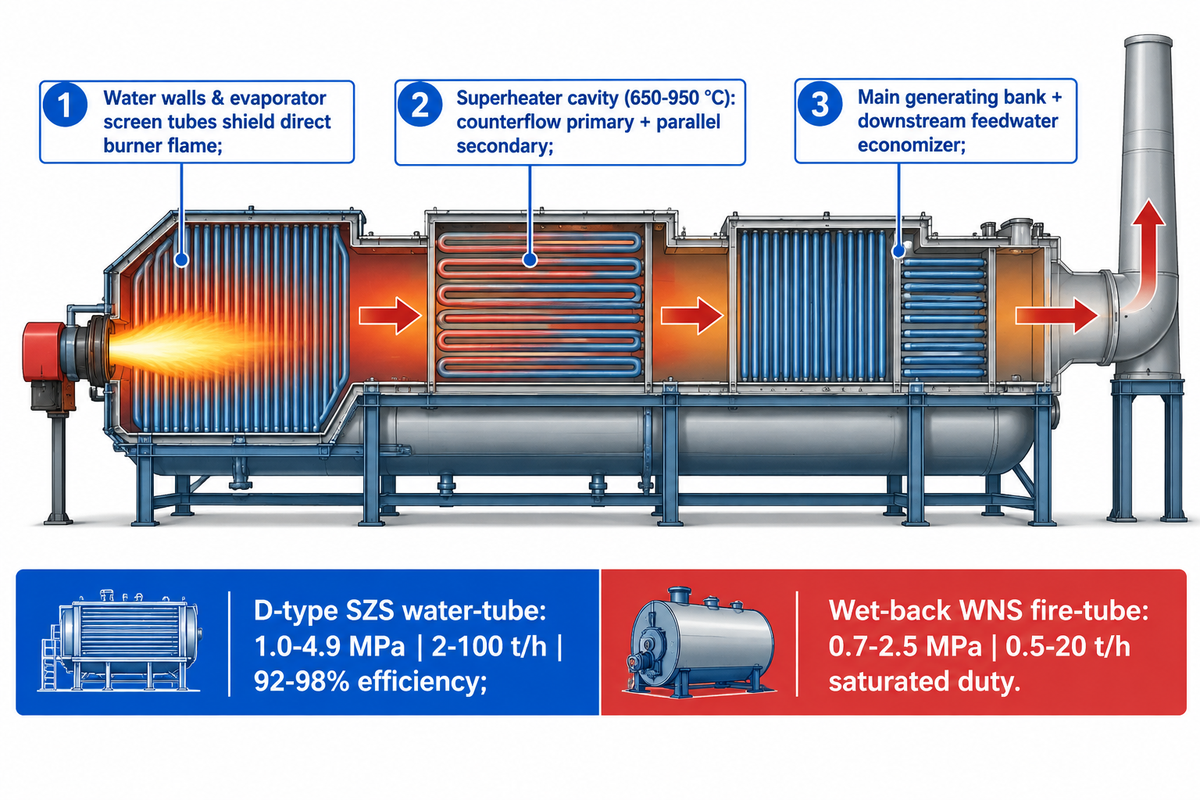
Essa zona fornece gases de combustão suficientemente quentes (650–950 °C) para promover a transferência de calor sem expor os tubos de vapor seco à incidência direta da chama do queimador.
Sequência da passagem dos gases de combustão: ecrã da fornalha, sobreaquecedor, feixe vaporizador e economizador
As paredes de água absorvem a maior parte do calor radiante enquanto a água ferve e mantêm o metal da parede à temperatura de saturação. Algumas filas de tubos ecrã do evaporador reduzem a velocidade do gás e encaminham-no para a cavidade do sobreaquecedor. Atrás do sobreaquecedor, o gás mais frio atravessa o feixe vaporizador principal e entra finalmente nas serpentinas de recuperação de calor da água de alimentação do economizador da caldeira a jusante.
Os projetistas também definem o sentido do escoamento do vapor em relação aos gases de combustão para proteger o metal quente. A contracorrente pura maximiza a diferença média logarítmica de temperaturas, conforme demonstrado nas equações de permutadores de calor em contracorrente do MIT. Todavia, a contracorrente pura coloca a saída do ramo de vapor mais quente na fila de gases mais quentes. Dividir as serpentinas num estágio primário em contracorrente e num estágio secundário em correntes paralelas limita a temperatura máxima do metal na geratriz exposta.
Porque é que as caldeiras aquatubulares tipo D e de dois balões dominam o serviço de elevado sobreaquecimento
As caldeiras pirotubulares armazenam grandes volumes de água dentro de um corpo da caldeira cilíndrico limitado pelas regras de tensão da placa tubular plana, pelo que instalar serpentinas de alta temperatura numa câmara de inversão húmida acarreta risco de sobreaquecimento nas extremidades dos tubos. As caldeiras aquatubulares SZS tipo D fornecidas pela Taiguo Boiler cobrem a gama de pressão de 1.0 a 4.9 MPa, enquanto as caldeiras pirotubulares WNS de câmara húmida cobrem a gama de 0.5 a 20 t/h a uma pressão de 0.7 a 2.5 MPa.
Atingindo 92–98% de eficiência térmica, os conjuntos compactos SZS padrão fornecem 2–50 t/h, ao passo que as unidades projetadas à medida alargam essa gama de 2 a 100 t/h. As configurações SZS de alta pressão de 2.45 a 4.9 MPa posicionam os módulos sobreaquecedores atrás dos tubos ecrã de saída da fornalha em D.
Que materiais são utilizados nos tubos do sobreaquecedor? Escalões de ligas ASME
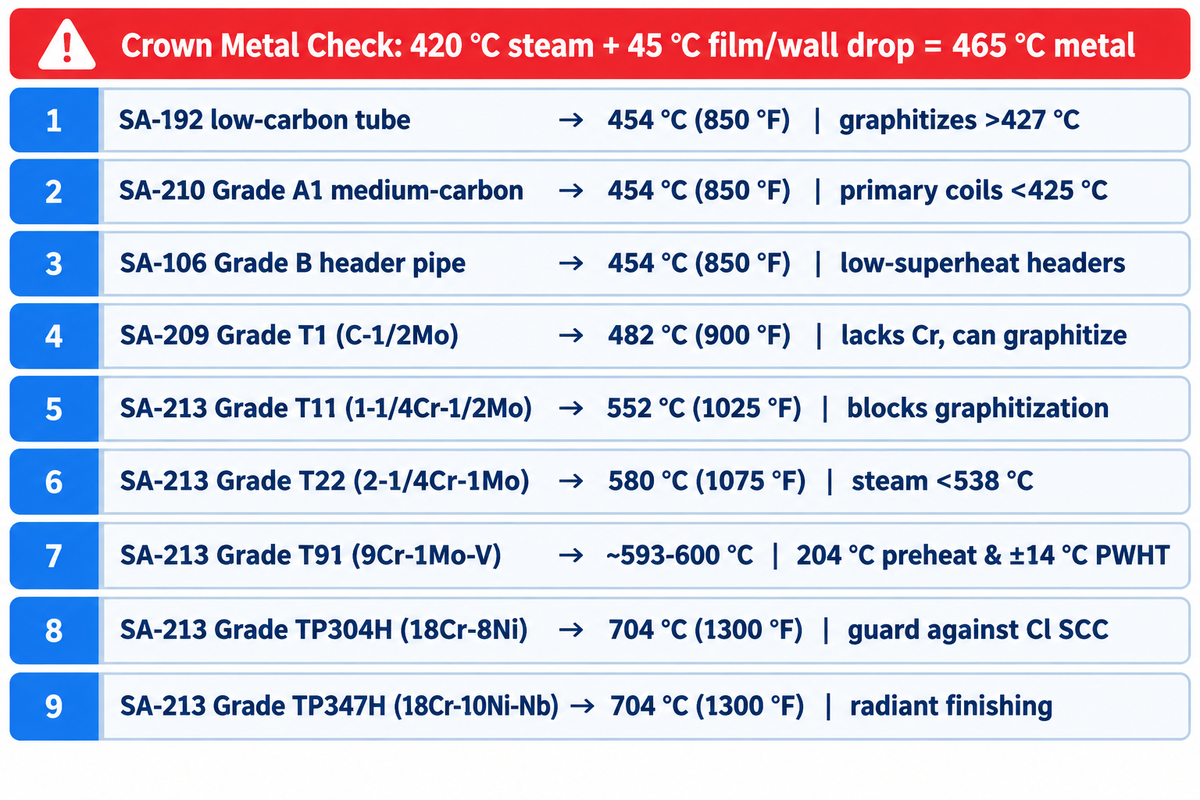
Os materiais dos tubos de sobreaquecedor evoluem desde o aço ao carbono ASME SA-192 e SA-210 com limites de oxidação até 454 °C (850 °F) para ligas de crómio-molibdénio e aços inoxidáveis. Os graus SA-213 T11 e T22 suportam metal a 552–580 °C (1025–1075 °F), enquanto os austeníticos TP304H e TP347H atingem 704 °C (1300 °F). Os engenheiros selecionam sempre as ligas com base na temperatura máxima do metal na face exposta ao fogo e não na temperatura nominal do vapor no coletor.
Porque é que a resistência pelicular do vapor monofásico eleva o metal do tubo 30–60 °C acima da temperatura do vapor
Os tubos de parede de água do evaporador beneficiam de ebulição nucleada no interior do tubo, mantendo o metal interno a poucos graus da temperatura da água. Pelo contrário, num elemento sobreaquecedor, o vapor monofásico apresenta uma condutância pelicular muito inferior. O calor dos gases a 800 °C tem de atravessar uma camada limite muito mais espessa para atingir o núcleo do vapor, pelo que o lado dos gases da parede regista uma diferença de temperatura muito superior. Consulte o nosso Guia de Engenharia sobre coeficiente de transferência de calor por convecção e resistência térmica de parede em série para uma explicação detalhada deste fenómeno.
A verificação da margem de temperatura da parede devido à película de vapor evita a falha prematura da liga. Dados considerados: uma caldeira industrial visa vapor de saída a 420 °C enquanto o fluxo térmico local origina uma queda radial de 45 °C através da película de vapor e da parede. O metal da geratriz exposta ao fogo atinge 465 °C, levando o aço ao carbono simples além do seu limite de grafitização de 427 °C (800 °F), mesmo quando o vapor de saída indica 420 °C.
“A adição de cerca de 1/2% de crómio como elemento de liga nos aços impedirá a transformação do carboneto de ferro em grafite. Assim, os materiais T-2, T-11 e T-22 com 1/2%, 1-1/4% e 2-1/4% de crómio não sofrerão grafitização.”
Escala metalúrgica de tubos ASME: aço ao carbono, Cr-Mo (T11/T22/T91) e aço inoxidável (TP304H/TP347H)
Os dados metalúrgicos do Dr. French confirmam que ligar o aço com pelo menos 1/2% de crómio estabiliza os carbonetos e impede a fragilização por grafite na zona soldada. Os aços ferríticos 1-1/4Cr, 1/2Mo (SA-213 T11) e 2-1/4Cr, 1Mo (SA-213 T22) asseguram a maioria dos tubos de sobreaquecedores industriais de média pressão. O aço ferrítico reforçado contra a fluência SA-213 T91 (9Cr, 1Mo, V) reduz para quase metade a espessura de parede de coletores pesados acima de 540 °C. No entanto, o T91 exige um pré-aquecimento rigoroso a 204 °C (400 °F) e uma precisão de tratamento térmico pós-soldadura de ±14 °C (±25 °F).
Para temperaturas finais de vapor inferiores a 538 °C (1000 °F), especificar T22 em vez de T91 evita soldaduras frágeis de reparação em obra. Quando o metal da geratriz ultrapassa 580 °C em T22 ou excede cerca de 600 °C em circuitos SA-213 T91, os projetistas recorrem aos graus austeníticos 18Cr, 8Ni TP304H ou TP347H. Qualquer soldadura de metais dissimilares (DMW) entre ferrítico e austenítico utiliza metal de adição à base de níquel (ERNiCr-3) colocado em zonas de menor fluxo térmico para limitar a fadiga por dilatação térmica.
| Grau de material ASME | Composição química nominal da liga | Limite de oxidação a 25–30 anos | Limite microestrutural e de soldadura determinante |
|---|---|---|---|
| Tubo de caldeira SA-192 | Aço calmado de baixo carbono | 454 °C (850 °F) | A esferoidização e a grafitização iniciam-se acima de 427 °C (800 °F) |
| SA-210 Grau A1 | Aço de caldeira de médio carbono | 454 °C (850 °F) | Usado em serpentinas primárias de baixa temperatura com metal abaixo de 425 °C |
| SA-106 Grau B | Tubagem de coletor em aço ao carbono | 454 °C (850 °F) | Restrito a coletores de entrada saturados e coletores de baixo sobreaquecimento |
| SA-209 Grau T1 | Aço ferrítico ao carbono–1/2Mo | 482 °C (900 °F) | Sem crómio; permanece suscetível à grafitização de carbonetos a longo prazo |
| SA-213 Grau T11 | Liga ferrítica 1-1/4Cr–1/2Mo | 552 °C (1025 °F) | 1/2%+ Cr impede a grafitização; liga industrial padrão primária/secundária |
| SA-213 Grau T22 | Liga ferrítica 2-1/4Cr–1Mo | 580 °C (1075 °F) | Maior resistência à rotura por fluência até ~538 °C de vapor sem a complexidade de soldadura do T91 |
| SA-213 Grau T91 | Aço reforçado contra fluência 9Cr–1Mo–V | Serviço a ~593–600 °C | Exige pré-aquecimento a 204 °C (400 °F) e PWHT de ±14 °C (±25 °F); óxido interno acima de ~600 °C |
| SA-213 Grau TP304H | Austenítico de alto carbono 18Cr–8Ni | 704 °C (1300 °F) | Elevada dilatação térmica; proteger contra fissuração por cloretos em vapor húmido |
| SA-213 Grau TP347H | Austenítico estabilizado 18Cr–10Ni–Nb | 704 °C (1300 °F) | Resiste à sensibilização intergranular em circuitos finais radiantes severos |
Controlo da temperatura do vapor, atemperadores de pulverização e pureza da água
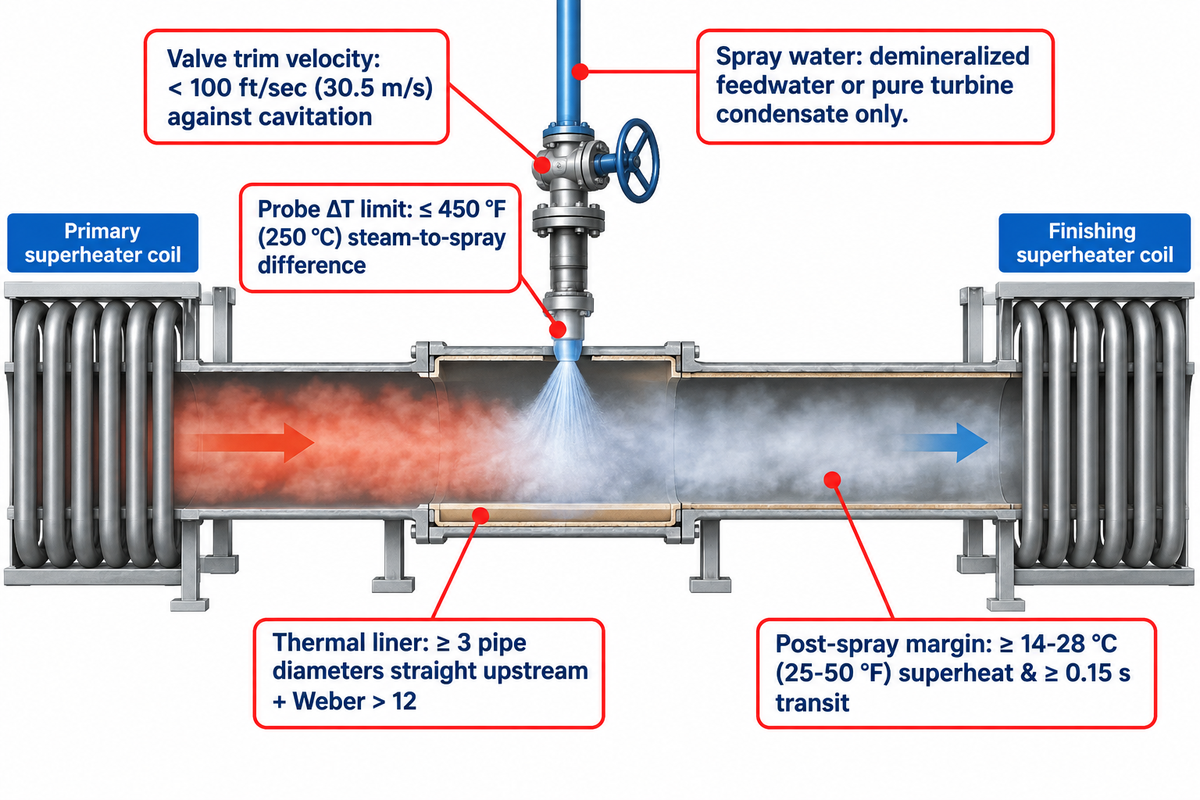
Os atemperadores de pulverização de contacto direto entre estágios mantêm a temperatura final de saída do vapor dentro de ±3–5 °C ao atomizar água desmineralizada de elevada pureza entre os feixes sobreaquecedores primário e final. Posicionar a estação de pulverização entre os estágios de serpentinas permite que o feixe final a jusante evapore a névoa residual e equilibre as temperaturas metálicas entre tubos.
Qual é a diferença entre um atemperador entre estágios e um dessobreaquecedor a jusante?
Um atemperador entre estágios protege a metalurgia do sobreaquecedor final no circuito da caldeira, ao passo que uma estação redutora de pressão e dessobreaquecedora (PRDS) a jusante condiciona o vapor de exportação para utilizadores fabris de baixa pressão. No glossário USPTO F22G, um atemperador arrefece o vapor sobreaquecido por contacto direto com água ou através de um permutador de calor indireto no balão de vapor.
O dimensionamento do bico de pulverização determina a durabilidade do equipamento de pulverização durante os ciclos térmicos. Conforme referido no guia de projeto de dessobreaquecedores HRSG da POWER Magazine, os atemperadores de sonda multibico não devem ser projetados com uma diferença de temperatura entre o vapor e a água de pulverização superior a 450 °F (250 °C). Mantenha a velocidade através dos internos da válvula de controlo abaixo de 100 ft/sec (30.5 m/s) para evitar a erosão por cavitação. Instale uma camisa térmica protetora com pelo menos 3 diâmetros de tubagem de troço reto a montante e dimensione a fragmentação das gotículas para que o número de Weber se mantenha acima de 12.
Pureza da água de pulverização e margem mínima de sobreaquecimento após a injeção
Cada micrograma de sólidos dissolvidos injetado através de um bico de pulverização de contacto direto entra diretamente no circuito de vapor seco, contornando a separação do balão de vapor. A água de reposição amaciada que contém sais de sódio ou sílica deposita-se no interior das curvas finais e forma bolhas de incrustações isolantes. A água de pulverização de contacto direto tem de ser condensado puro de turbina ou água de alimentação desmineralizada.
As quedas bruscas de carga também introduzem problemas de excesso de pulverização. As malhas de controlo têm de manter pelo menos 14–28 °C (25–50 °F) de sobreaquecimento imediatamente após a zona de pulverização. A tubagem de transferência necessita igualmente de pelo menos 0.15 segundos de tempo de trânsito antes do coletor do sobreaquecedor final. A lógica preditiva de bloqueio que impede a injeção por pulverização quando o vapor de entrada na serpentina final se aproxima da saturação é descrita em pormenor na patente norte-americana US8904972B2.
Os atemperadores de superfície indiretos superam as limitações de pureza da água verificadas em fábricas sem condensado tratado. Em vez de injetar água no vapor, o vapor do sobreaquecedor primário atravessa um feixe tubular submerso na água mais fria do balão de vapor da caldeira. A água do balão de vapor absorve o excesso de calor sensível através da parede do tubo. Deste modo, a linha principal de vapor não é contaminada.
Regras de dimensionamento do sobreaquecedor: perda de carga, velocidade mássica e válvulas de segurança
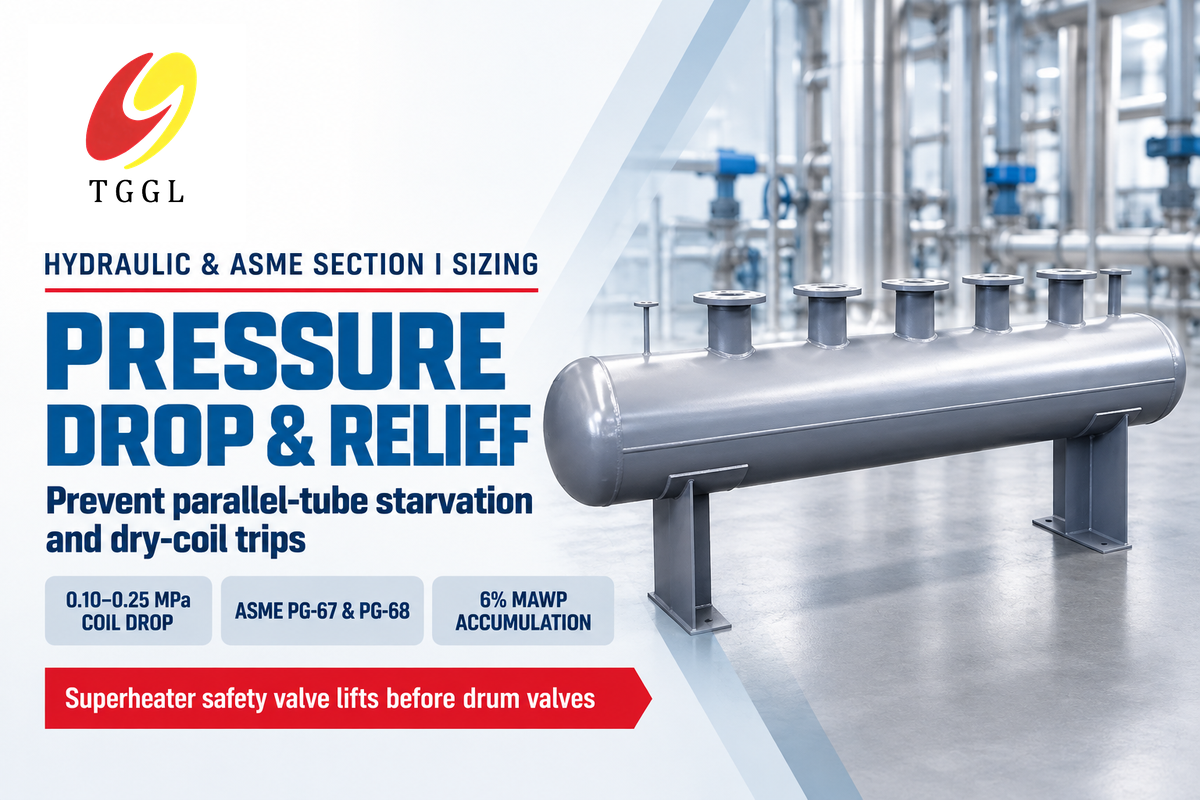
Um sobreaquecedor industrial corretamente dimensionado recorre a perdas de carga deliberadas do vapor a plena carga (por exemplo, 0.10-0.25 MPa em serpentinas de média pressão) para assegurar uma distribuição uniforme do caudal. Adicionalmente, a válvula de segurança de saída de um sobreaquecedor é calibrada para abrir antes da válvula de segurança do balão de vapor. Ambos os princípios ajudam a garantir um escoamento turbulento de arrefecimento através de cada circuito paralelo.
Porque é que uma perda de carga deliberada na serpentina evita a falta de caudal em tubos paralelos
As equipas de compras solicitam ocasionalmente a redução da perda de carga do sobreaquecedor para valores inferiores a 0.03 MPa a fim de poupar potência na bomba de água de alimentação. Perdas de carga reduzidas diminuem a velocidade mássica do vapor no interior dos tubos e permitem que os coletores deixem os circuitos tubulares periféricos com falta de caudal. Os circuitos subalimentados sobreaquecem enquanto os coletores de saída misturados continuam a indicar uma temperatura média de vapor normal.
A pressão máxima de serviço admissível (MAWP) do balão de vapor da caldeira é definida pela pressão de admissão da turbina, acrescida das perdas de carga nas linhas, válvulas de retenção e perda de carga da serpentina a plena carga.
O equilíbrio de vapor entre circuitos também pode ser afetado pela geometria de entrada da tubuladura de alimentação. Os coletores com entrada axial criam diferenças de pressão dinâmica que resultam na sobrealimentação dos tubos a jusante enquanto os tubos próximos da entrada ficam subalimentados. Para uma ampla gama de modulação da caldeira, é preferível especificar coletores com entrada radial ou dupla entrada simétrica.
Sequência das válvulas de segurança segundo a ASME Secção I: proteção das serpentinas durante a rejeição de carga
A Secção I do Código ASME de Caldeiras e Recipientes sob Pressão Edição 2025 rege as caldeiras de potência que operam acima de 15 psig. As regras de sobrepressão nos parágrafos PG-67 e PG-68 exigem válvulas de segurança de mola de ação direta com carimbo V e proíbem discos de rotura. A acumulação total de pressão durante a descarga não pode exceder 6% acima da MAWP.
Se uma turbina a jusante disparar, as válvulas principais de bloqueio de vapor fecham-se bruscamente enquanto as passagens dos gases da fornalha permanecem quentes. Se as válvulas de segurança do balão de vapor abrirem primeiro, todo o vapor gerado será libertado pelo balão de vapor, deixando o sobreaquecedor sem caudal. Calibrar a válvula de segurança do sobreaquecedor abaixo da válvula mais baixa do balão de vapor garante um caudal de alívio e arrefecimento através das serpentinas.
Prevenção de falhas em tubos de sobreaquecedor: arranque, arrastamento e fluência
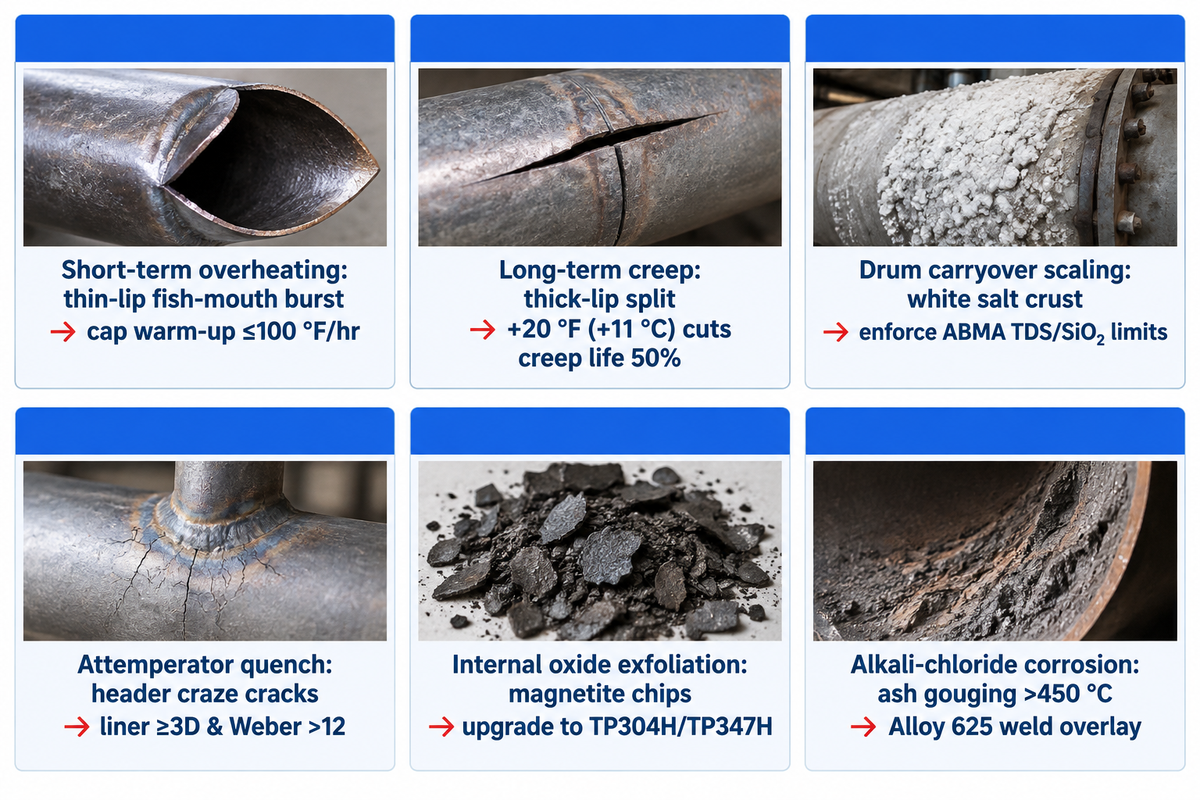
Prevenir o rebentamento de tubos exige limitar o aquecimento da água em caldeira fria a 100 °F/hr (55.6 °C/hr) e manter os sólidos do balão de vapor abaixo dos limites de pressão da ABMA. Os operadores devem igualmente evitar excursões de temperatura do metal de 10 a 20 °C causadas por passagem preferencial nos defletores de gases. A maioria das roturas em serviço resulta de queima a seco no arranque ou de arrastamento de depósitos e não do aço de fabrico.
Limites de queima no arranque a frio e proteção de arrefecimento por válvula de purga de ar
Durante um acendimento a frio, os queimadores debitam calor na fornalha antes de a água da caldeira ferver e antes da abertura da saída principal de vapor. Até começar a vaporização, as superfícies de aquecimento do sobreaquecedor não recebem qualquer caudal interno de arrefecimento. As diretrizes de arranque e purga da caldeira do National Board limitam o aquecimento da água de caldeira fria a 100 °F por hora.
Os operadores abrem a válvula de ventilação de arranque à saída do sobreaquecedor antes do acendimento e mantêm os respiros de ar do balão de vapor abertos abaixo de 5 psig. Os queimadores permanecem em encravamento de fogo baixo até que as temperaturas dos gases se mantenham seguras e um caudal estável de vapor arrefeça cada circuito.
Uma lança de soprador de fuligem que projeta vapor a 1.5-2.5 MPa misturado com condensado da linha erode e perfura os tubos. A instalação de escudos de erosão sacrificiais semicilíndricos nas duas primeiras filas de tubos de cada corredor impede o corte por vapor.
“Um pequeno aumento de temperatura pode não parecer relevante, mas uma variação de 20-deg-F na temperatura do metal do tubo pode reduzir a vida útil remanescente em 50%!”
Diagnóstico de sobreaquecimento de curta duração, fluência de longa duração, incrustações por arrastamento e corrosão alcalina
A geometria da fratura permite identificar de imediato o modo de falha. O sobreaquecimento de curta duração origina roturas em “boca de peixe” com bordos finos. A fluência de longa duração resultante de um sobreaquecimento crónico de 11–20 °C produz fissuras axiais de bordos espessos, carepa externa tipo pele de crocodilo e esfoliação interna de óxido de magnetite.
Os depósitos por arrastamento concentram-se nas curvas de entrada primárias, onde a espuma húmida do balão de vapor se evapora formando crostas brancas de sal. Reeves, no National Board Bulletin, assinala que os limites da água do balão de vapor segundo a ABMA começam em 3,500 ppm de TDS e 150 ppm de SiO₂ para caldeiras de 0–300 psig. Esses limites apertam para 2,500 ppm de TDS e 40 ppm de SiO₂ entre 451–600 psig, atingindo 625 ppm de TDS e 8 ppm de SiO₂ entre 901–1,000 psig. Os combustíveis de biomasa com elevado teor de cloro combinam-se com sais alcalinos para formar uma fase fundida acima de 450–480 °C de temperatura do vapor e exigem um espaçamento largo dos painéis platen.
| Mecanismo de falha | Indício na inspeção do tubo | Causa operacional principal | Controlo preventivo de engenharia |
|---|---|---|---|
| Sobreaquecimento de curta duração | Rotura larga de bordo fino em “boca de peixe”; grãos alongados | Queima a seco em arranque rápido a frio ou tampão de condensado | Limitar aquecimento ≤100 °F/hr; abrir ventilação de arranque; coletores drenáveis |
| Rotura por fluência de longa duração | Fissura longitudinal de bordo espesso; cavidades de fluência; dilatação do diâmetro externo | +20 °F (+11 °C) de sobretemperatura do metal reduz a vida à fluência em 50% (CCJ) | Vedar defletores de passagem dos gases; medir espessura de óxido interno por ultrassons |
| Incrustações por arrastamento do balão de vapor | Crosta branca de sódio/sílica nas curvas primárias; bolhas | Nível alto no balão de vapor, separador danificado ou excesso de TDS/SiO₂ | Cumprir limites ABMA de TDS/sílica; purga da caldeira contínua automatizada |
| Choque térmico do atemperador | Fissuração circunferencial em rede no coletor ou na camisa | Fuga na válvula de pulverização, ΔT >450 °F na sonda ou <14 °C de sobreaquecimento | Camisa térmica ≥3D de troço reto; We >12; bloqueio por baixo sobreaquecimento |
| Esfoliação de óxido interno | Lascas soltas de magnetite/espinela a bloquear as curvas inferiores | T22/T91 operados perto do limite superior de oxidação do código | Atualizar circuitos finais para TP304H/TP347H; inspecionar curvas com endoscópio |
| Corrosão por cinzas de cloretos alcalinos | Desgaste da parede lado fogo sob depósitos salinos aderentes | Palha rica em cloro, resíduos de madeira ou combustíveis RDF com vapor >450 °C | Limitar temperatura do vapor ou coextrudir/revestir por soldadura com Alloy 625 |
Especificação de um sobreaquecedor de caldeira industrial: alternativas e lista de verificação RFQ
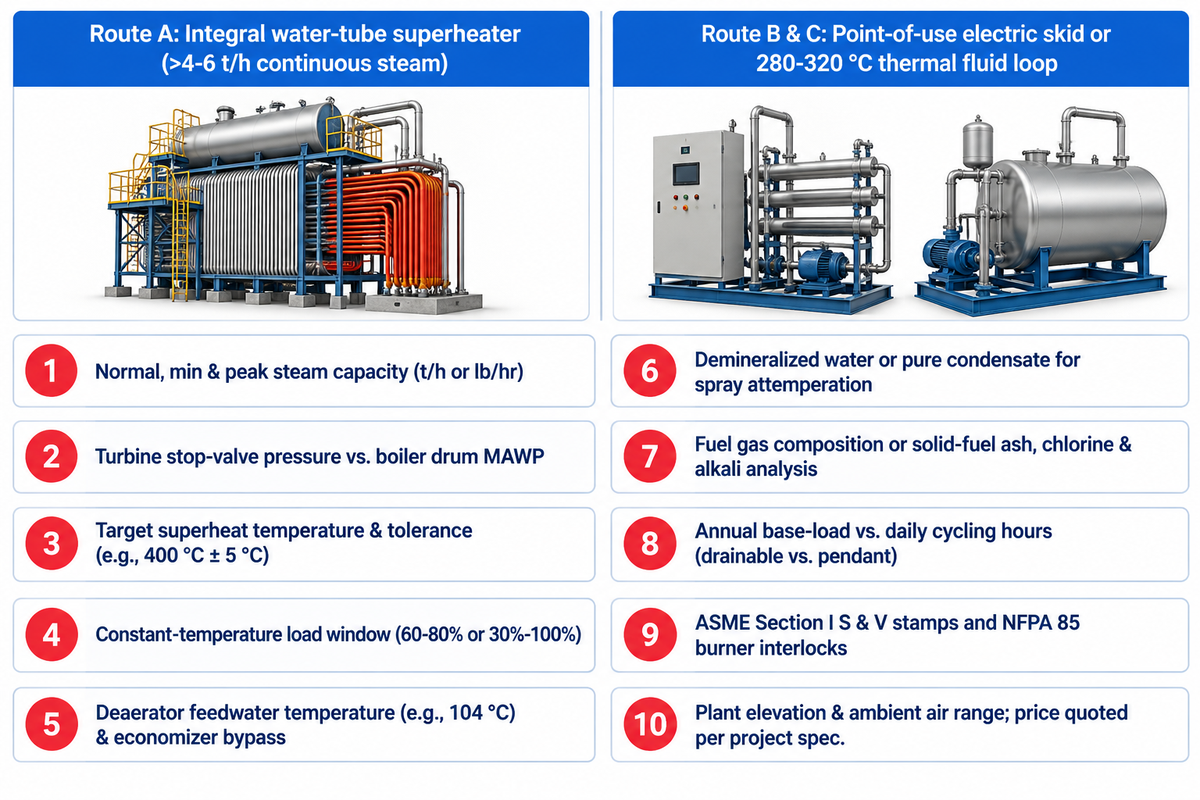
O dimensionamento correto de um sobreaquecedor exige a pressão no ponto de entrega, a temperatura de saída do vapor, a janela de carga de controlo, a temperatura de entrada da água de alimentação, a origem da água de pulverização e o combustível. Omitir a temperatura de entrada da água de alimentação num pedido de proposta gera um sobrecusto inesperado. Uma água de alimentação mais fria obriga a queimar mais combustível, o que eleva a temperatura de saída convectiva.
Sobreaquecedor integral de caldeira vs. sobreaquecedor elétrico autónomo vs. aquecedor de fluido térmico
Um sobreaquecedor integral de gases de combustão no interior de uma caldeira aquatubular proporciona o menor custo energético sempre que o consumo contínuo de vapor excede 4–6 t/h. Contudo, se a maior parte de uma fábrica utilizar vapor saturado de aquecimento e um pequeno reator necessitar de 200 kg/h de vapor a 350 °C, uma unidade elétrica de sobreaquecimento de vapor instalada no ponto de utilização evita operar a central de caldeiras a uma pressão superior.
Se um processo necessitar apenas de aquecimento sensível indireto entre 280 e 320 °C sem qualquer produção de eletricidade em turbina, sobreaquecer o vapor não é económico. Os circuitos de óleo em fase líquida a baixa pressão eliminam o tratamento de alta pressão do balão de vapor e a atemperação. É apresentada uma análise detalhada quando se comparam caldeiras de vapor de alta pressão com aquecedores de fluido térmico.
Lista de verificação técnica RFQ de 10 pontos para caldeiras aquatubulares com sobreaquecedor
Inclua estes 10 parâmetros na folha de dados RFQ da sua caldeira com sobreaquecedor
- Indique a capacidade nominal de produção de vapor normal, mínima contínua e de pico em t/h ou lb/hr.
- Especifique a pressão de entrada na válvula de bloqueio da turbina separadamente da MAWP do balão de vapor para acomodar a perda de carga da serpentina.
- Defina a temperatura pretendida de sobreaquecimento e a tolerância de controlo (por exemplo, 400 °C ± 5 °C) na válvula do coletor de saída.
- Registe a janela de carga de temperatura constante (por exemplo, 60–80% de carga contínua ou variação de 30% a 100%) na qual a temperatura se deve manter estável.
- Indique a temperatura de entrada da água de alimentação à saída do desgasificador (por exemplo, 104 °C) e assinale qualquer funcionamento com bypass ao economizador.
- Confirme a disponibilidade de água desmineralizada ou condensado de turbina tratado para a pulverização do atemperador de contacto direto.
- Anexe a composição completa do gás combustível ou a análise imediata e elementar das cinzas do combustível sólido, incluindo cloro e metais alcalinos.
- Indique as horas anuais contínuas em carga base vs. operação diária por turnos para que os engenheiros selecionem serpentinas horizontais drenáveis vs. serpentinas suspensas.
- Liste a certificação de código e a conformidade de segurança de combustão exigidas, incluindo os carimbos “S” e “V” da ASME Secção I, os encravamentos de queimador NFPA 85 ou o registo local.
- Inclua a altitude da instalação e o intervalo de temperatura do ar ambiente para o dimensionamento do ventilador de tiragem forçada; o preço do equipamento e o prazo de fabrico são orçamentados segundo a especificação do projeto.
Fundada em 1976, as instalações de fabrico e ensaio de recipientes sob pressão de Grau A da Taiguo Boiler ocupam 60,000 m² e exportam sistemas de vapor aquatubulares projetados à medida para mais de 100 países. Os nossos engenheiros térmicos modelam em conjunto a radiação da fornalha, a atemperação entre estágios e as margens de parede de tubo SA-213 antes de emitirem os desenhos de implantação geral.
Perguntas frequentes sobre sobreaquecedores de caldeiras
A adição de um sobreaquecedor aumenta a eficiência térmica global da caldeira?
A inclusão de um sobreaquecedor aumenta sobretudo a eficiência do ciclo da turbina a vapor Rankine a jusante e a produção elétrica por tonelada de vapor, em vez da eficiência isolada de combustível para vapor da caldeira. Dentro do volume da caldeira, a temperatura final dos gases na chaminé à saída do economizador traseiro ou do pré-aquecedor de ar é que determina a eficiência de combustível. Absorver calor dos gases na passagem intermédia apenas transfere carga térmica da evaporação para o sobreaquecimento.
É possível instalar um sobreaquecedor numa caldeira de vapor saturado já existente?
As caldeiras aquatubulares com cavidades acessíveis na passagem dos gases podem receber uma serpentina de adaptação depois de a temperatura dos gases de combustão, o arrastamento do separador do balão de vapor, os limites de liga das tubagens e a sequência das válvulas de segurança PG-67/PG-68 passarem nas verificações de engenharia. As caldeiras pirotubulares compactas de três passagens dos gases não dispõem de folga segura na zona de gases para adaptações de elevado sobreaquecimento. Essas fábricas instalam habitualmente um sobreaquecedor externo de queima independente ou elétrico.
Qual é a diferença entre um sobreaquecedor de caldeira e um reaquecedor?
O sobreaquecedor recebe vapor saturado diretamente do balão de vapor da caldeira e aquece-o para a admissão da turbina de alta pressão. Um reaquecedor recebe o vapor de escape de pressão intermédia parcialmente expandido que regressa do corpo de alta pressão da turbina e aquece esse vapor de menor pressão antes de ser admitido nos estágios seguintes da turbina. As centrais termoelétricas combinam ambas as serpentinas, ao passo que as caldeiras industriais de cogeração utilizam normalmente apenas sobreaquecedores.
Qual é a velocidade do vapor típica no interior dos tubos de um sobreaquecedor industrial?
Os tubos dos sobreaquecedores convectivos industriais operam geralmente no intervalo de 15 a 30 m/s de velocidade linear do vapor e de 200 a 600 kg/(m²·s) de velocidade mássica. Esse regime de escoamento turbulento arrefece os tubos de forma adequada dentro dos limites de perda de carga da serpentina.
Como inspecionam os engenheiros as serpentinas do sobreaquecedor durante as paragens programadas da caldeira?
As inspeções de paragem compreendem cinco verificações essenciais para detetar danos antes de falhas inesperadas nos tubos. Os inspetores verificam primeiro ao longo das filas suspensas e horizontais a existência de tubos empenados, suportes deformados, folgas nos defletores de gases e erosão por corte de vapor dos sopradores de fuligem. Em seguida, os diâmetros externos dos tubos são medidos com micrómetros para controlar a fluência diametral e comparar com os valores de referência da colocação em serviço. A parede interna remanescente e a espessura da camada de óxido nos circuitos finais mais quentes são medidas com sondas de ultrassons para determinar a vida útil restante à fluência. São introduzidos endoscópios através dos tampões do coletor para examinar as curvas inferiores quanto a crostas de sal, magnetite e outros materiais de arrastamento. Por fim, realizam-se ensaios de ultrassons Phased Array nas soldaduras de metais dissimilares e verificam-se fissuras de fadiga térmica nas soldaduras das tubuladuras do coletor.
Solicite uma proposta personalizada de caldeira aquatubular com sobreaquecedor
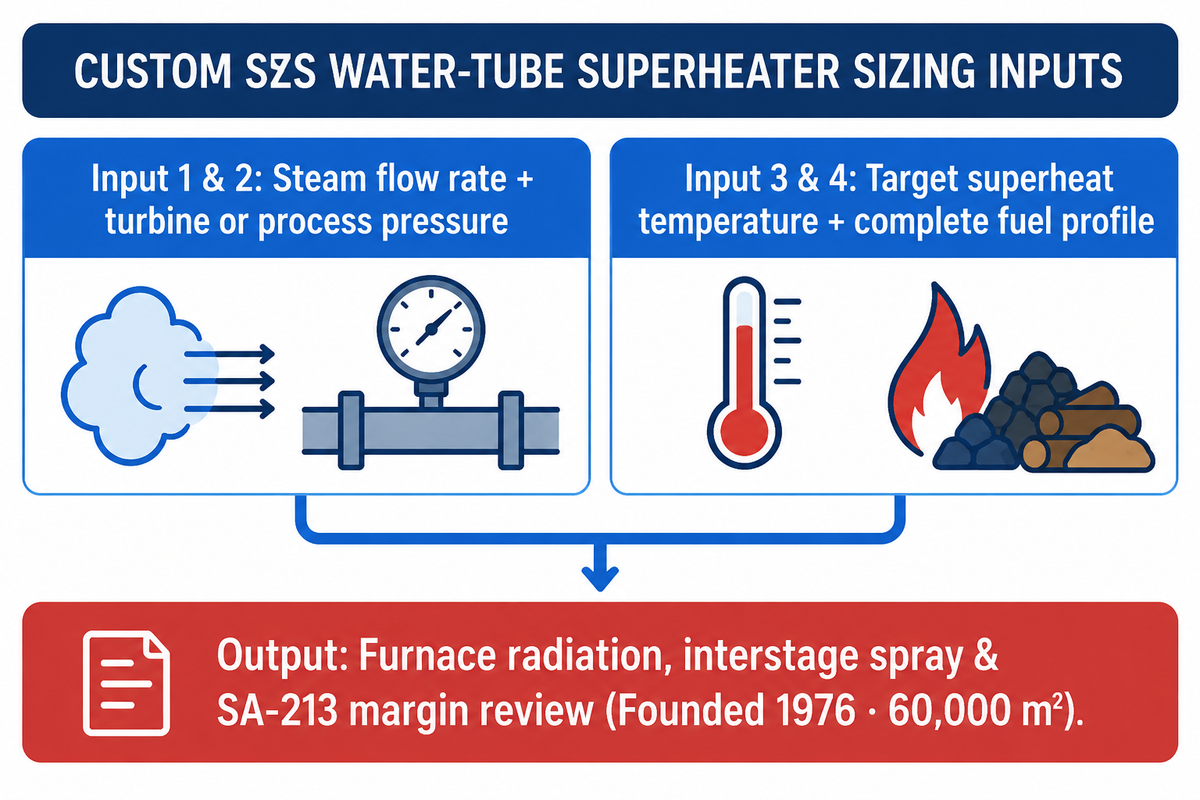
Partilhe com a nossa equipa de engenharia o seu caudal de vapor, a pressão da turbina ou do processo, a temperatura de sobreaquecimento e o perfil de combustível. Consulte as nossas especificações de caldeiras de vapor aquatubulares compactas SZS para um dimensionamento preliminar. Para consultoria de engenharia e orçamentos de projeto, contacte-nos diretamente.
Solicite o dimensionamento personalizado de sobreaquecedor e caldeira
Referências e fontes
- Spirax Sarco – Princípios de engenharia de vapor e transferência de calor: vapor sobreaquecido
- Instituto de Patentes e Marcas dos Estados Unidos (USPTO), Subclasse CPC F22G: Sobreaquecimento de vapor (2025.01).
- Instituto de Tecnologia de Massachusetts (MIT), Secção 18.5: Permutadores de calor em contracorrente e resistência térmica.
- Dr. David N. French, Sc.D., National Board Bulletin, Degradação microestrutural e limites de oxidação de ligas de caldeiras.
- William L. Reeves, P.E., National Board Bulletin, Purga da caldeira, limites de água ABMA e diretrizes de arranque.
- POWER Magazine, Conceção de dessobreaquecedores HRSG para desempenho e fiabilidade.
- Patente dos EUA US8904972B2, Sistemas e métodos para controlar as temperaturas do vapor de saída de um sobreaquecedor final.
- Sociedade Americana de Engenheiros Mecânicos (ASME), Código de Caldeiras e Recipientes sob Pressão 2025 (BPVC).
- Referência de engenharia ARDT, ASME BPVC Secção I Caldeiras de potência (Proteção contra sobrepressão PG-67 e PG-68).
- Natalie Marini, HRST Inc., Combined Cycle Journal Edição 51, HRSG: Atenção ao sobreaquecimento oculto em sobreaquecedores e reaquecedores.