Entre em contacto com a Taiguo
Como especificar e validar uma autoclave de vulcanização de borracha

Índice
mostrar
GUIA DE ENGENHARIA E APROVISIONAMENTO
Uma autoclave de vulcanização de borracha só deve ser adquirida com base num requisito de produto verificado, e não numa receita de temperatura e tempo copiada. Nos sistemas automáticos de vulcanização de borracha que produzem borracha vulcanizada, importa saber se o equipamento, os sistemas e os controlos conseguem reproduzir e documentar o histórico térmico necessário no ponto de aquecimento mais lento; o processamento de termoplásticos e a intenção de pesquisa mais abrangente «vulcanização da borracha» não fazem parte desta especificação.
Este documento destina-se a engenheiros que elaboram uma especificação de requisitos do utilizador (URS), um pedido de cotação (RFQ) ou um ensaio de aceitação. Para conhecer a química da borracha e o processo geral de vulcanização, consulte o nosso guia do processo de vulcanização da borracha; o âmbito deste documento é a especificação e validação do equipamento.
Etapas rápidas para a especificação
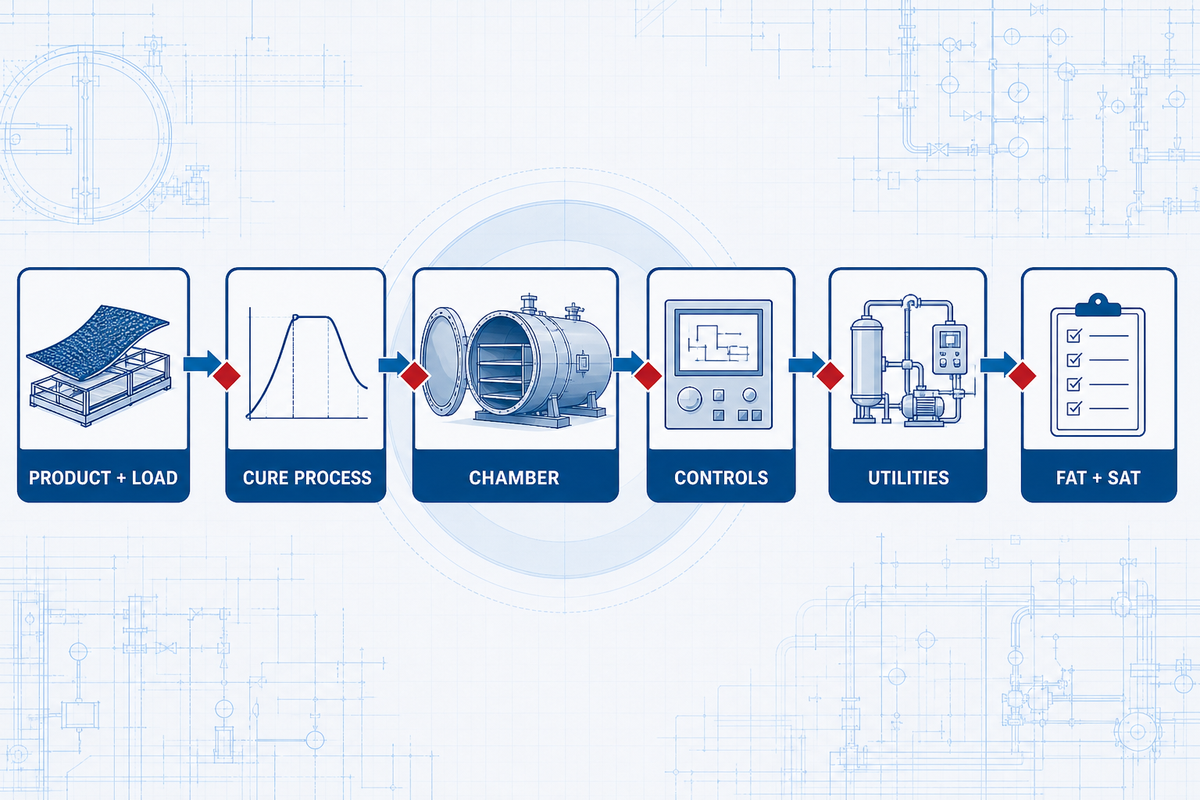
- Definir em definitivo o produto e a carga representativa.
- Converter os dados de vulcanização em requisitos do processo.
- Selecionar o meio de aquecimento e o conceito de circulação.
- Dimensionar o volume útil da carga, não apenas o corpo cilíndrico.
- Definir os controlos, registos, proteções e serviços auxiliares.
- Acordar o FAT e o SAT antes de emitir a encomenda de compra.
Quando uma autoclave é a plataforma adequada para a vulcanização
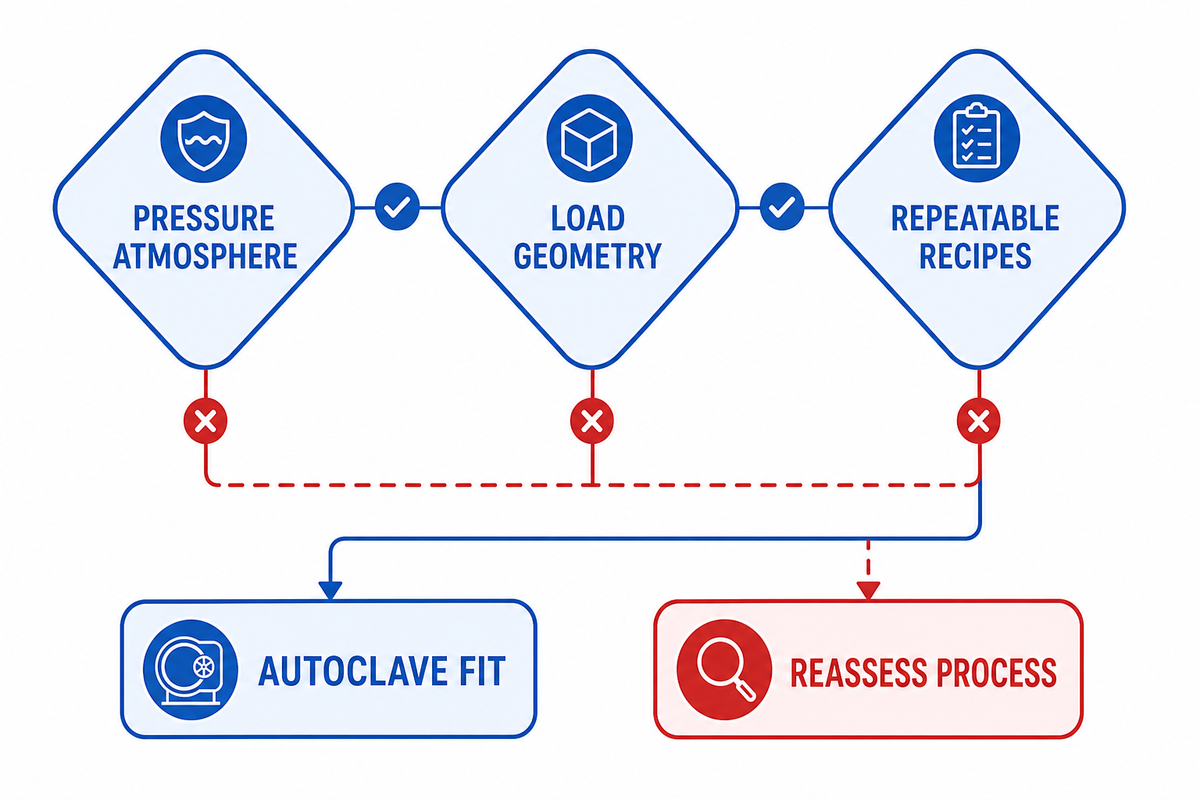
Uma autoclave é adequada quando um lote exige um ambiente de pressão controlada e um meio de aquecimento repetível em torno de produtos montados, ferramentas ou componentes longos; uma comparação de preços entre uma autoclave e uma prensa de vulcanização só é útil se indicar a pressão de serviço, a carga e o âmbito de aceitação. Entre os exemplos possíveis estão mangueiras, rolos, revestimentos, borracha de revestimento anticorrosivo, cabos e conjuntos moldados, mas o nome do produto, por si só, não descreve o processo.
Comece por definir três limites: o que os dados do composto exigem, o que o produto tolera e o que a instalação industrial pode fornecer. Se o produto não tolerar condensado, o vapor direto provavelmente não será adequado. Se uma carga impedir a circulação, uma leitura impressionante de alta pressão numa câmara de vulcanização vazia poderá ter pouco valor; em toda a indústria da borracha, um ciclo de autoclave pode transformar borracha natural em borracha vulcanizada, mas a aceitação tem de se basear em dados do produto; as operações de impregnação ficam fora desta especificação. Se se concluir que não é necessário um recipiente sob pressão, poderá ser mais adequada outra plataforma de vulcanização.
A gama de autoclaves industriais da Taiguo abrange outros contextos de equipamento. Este processo de especificação permite determinar se alguma configuração de equipamento justifica um pedido de cotação.
Converter os dados do produto e do composto numa especificação de requisitos do utilizador
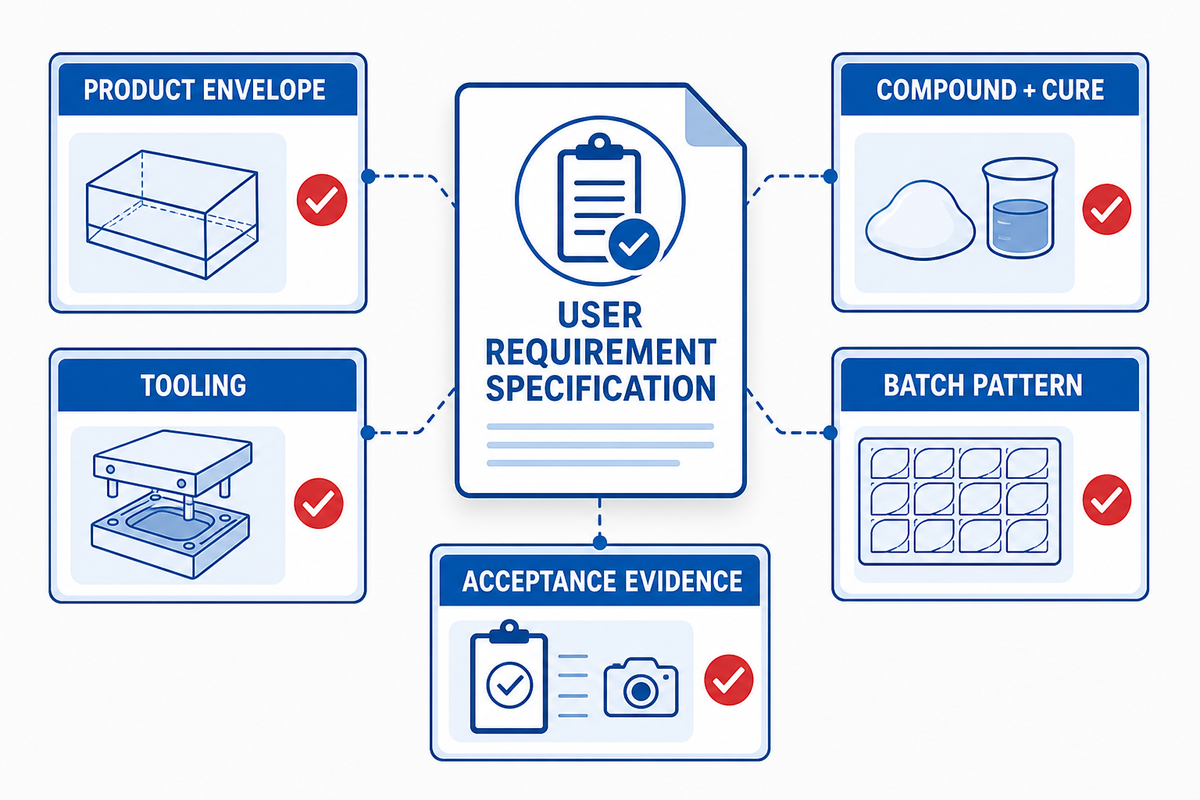
O primeiro resultado é uma Folha de Dados de Entrada controlada e preenchida, não um desenho da máquina. A ASTM D5289 descreve ensaios das características de vulcanização que utilizam tecnologia de medição sem rotor. Os resultados laboratoriais de uma correia transportadora não constituem uma receita para uma instalação industrial automatizada. A correlação com a ASTM aplica-se ao instrumento, às condições de ensaio e ao composto; a geometria da peça, as ferramentas e a transferência de calor na carga representativa exigem validação de produção independente antes da aceitação.
Da informação do composto à URS
| Nível de entrada | Registos do comprador | Requisito de equipamento resultante |
|---|---|---|
| Dados do composto | Método de ensaio de vulcanização, identificação do lote, estado aceitável, restrições | Gama controlável necessária; não se pressupõe um valor de referência universal |
| Produto | Conjunto de materiais, espessura mínima/máxima, massa, ferramentas, superfícies sensíveis | Meio de aquecimento, atmosfera, acesso aos sensores, limitações de arrefecimento |
| Carga | Quantidade, orientação, espaçamento, disposição dos carros, massa máxima do lote | Volume útil da câmara, percurso de circulação, carga de ensaio representativa |
| Produção | Turnos, lotes por dia, tempo de carga, mudanças de produto, retenção de registos | Configuração da porta, controlos das receitas, exportação de dados, fatores de serviço |
| Aceitação | Pontos críticos, tolerância, número de repetições, testemunhas, regras para desvios | Protocolo FAT/SAT e critérios contratuais de aprovação |
Identifique cada valor como confirmado, proposto pelo fornecedor ou dependente de ensaios. Esta distinção impede que uma estimativa se transforme numa garantia. Permite também manter um histórico claro do controlo de alterações durante os ensaios do produto, para aperfeiçoar a receita final.
Selecionar o meio de aquecimento e a atmosfera do processo
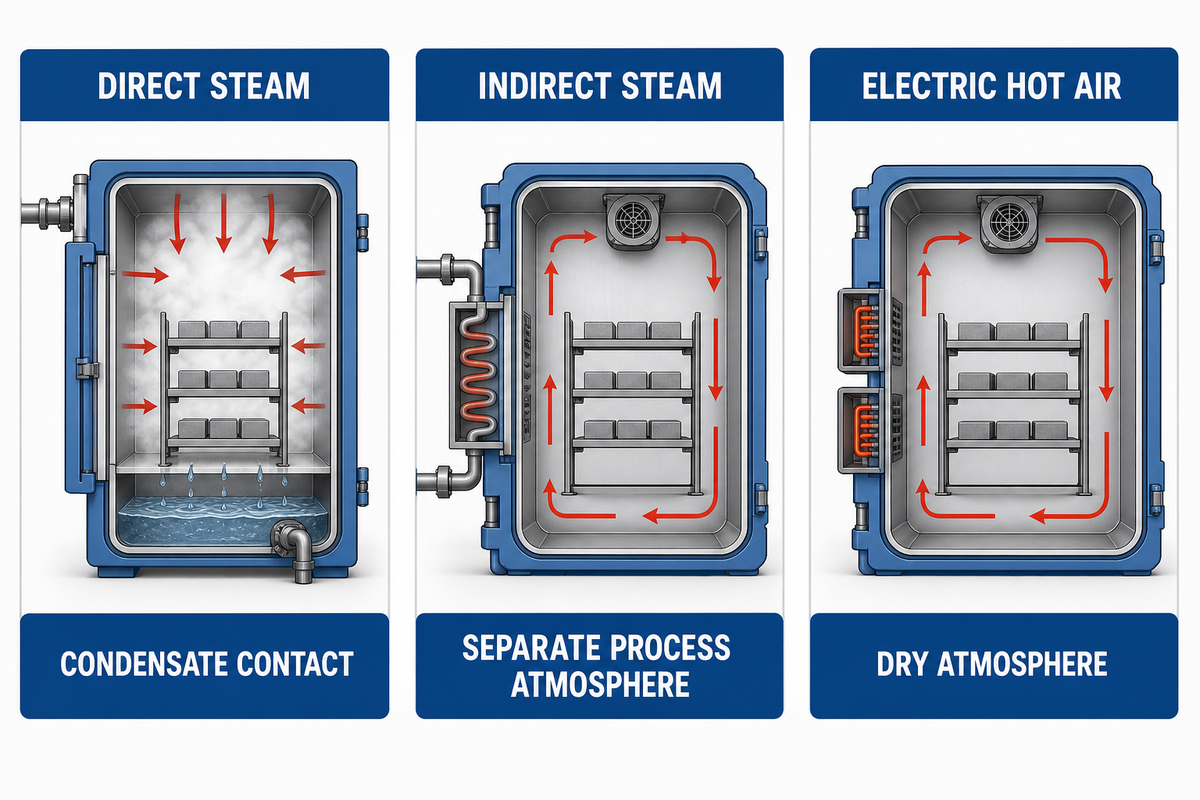
Existem vários projetos de autoclaves para vulcanização de borracha, incluindo vapor direto, aquecimento indireto a vapor, aquecimento elétrico e ar quente em circulação ou serviço de ar quente para produtos revestidos a borracha. A literatura de fornecedores da Bondtech e da Akarmak descreve alguns destes projetos. A adequação deve ser analisada com base no produto e na carga reais; este estudo de látex específico para uma formulação não determina a adequação do equipamento.
| Tipo de sistema de aquecimento | Adequação potencial | Questões para a URS |
|---|---|---|
| Vapor direto | Produtos que toleram vapor e condensado e beneficiam da transferência direta de calor | Qualidade do vapor, drenagem, contacto com condensado, ventilação, corrosão, controlo da pressão |
| Vapor indireto | Instalações industriais com vapor disponível, mas que precisam de separar a atmosfera do processo do vapor da instalação | Potência do permutador de calor, circulação, comportamento durante o aquecimento inicial, remoção de condensado |
| Ar quente elétrico | Cargas que exigem uma atmosfera seca ou instalações sem vapor adequado | Potência instalada, distribuição do caudal de ar, redundância dos ventiladores, limites de temperatura superficial |
| Configuração híbrida | Produtos que exigem uma atmosfera por etapas ou flexibilidade específica da instalação | Lógica de transição, controlos, serviços auxiliares, limpeza, complexidade da validação |
| Vapor com circulação forçada | Cargas cuja geometria cria zonas resguardadas ou de aquecimento lento | Confirmação do funcionamento dos ventiladores, sentido da circulação, comportamento do condensado, método de ensaio com carga |
| Ar quente com injeção de vapor | Processos que exigem humidade controlada ou transferência de calor por etapas | Lógica de injeção, limites de humidade, drenagem, registos da atmosfera |
| Sistema assistido por azoto | Requisitos específicos de produtos de borracha que limitam a exposição ao oxigénio | Qualidade do gás, verificação da purga, ventilação, custos de funcionamento, segurança da instalação |
| Sistema indireto aquecido a óleo | Instalações industriais que utilizam um serviço de fluido térmico para aquecimento indireto | Temperatura do fluido, potência do permutador de calor, deteção de fugas, acesso para manutenção |
| Configuração definida por ensaios | Conjuntos compósitos ou invulgares de borracha vulcanizada sem um processo de produção comprovado | Carga-piloto, âmbito de aceitação, dados de ampliação de escala, controlo de alterações |
Peça ao fabricante da máquina de vulcanização ou da autoclave para definir o percurso previsto de transferência de calor, o sentido da circulação, a localização dos sensores de controlo, o comportamento da drenagem e as diferenças esperadas entre o funcionamento sem carga e com carga; a documentação do fornecedor pode designar o mesmo processo por «vulcanização» ou «processo de vulcanização». A expressão «temperatura uniforme» é insuficiente sem especificar a localização dos sensores, a tolerância, a carga e a fase do ciclo. A mesma análise aplica-se quer a máquina de vulcanização de borracha processe um rolo de borracha, uma mangueira de borracha, diferentes compostos de borracha ou outros produtos compósitos vulcanizados.
Dimensionar a câmara de trabalho, o carro, a porta e o volume da carga
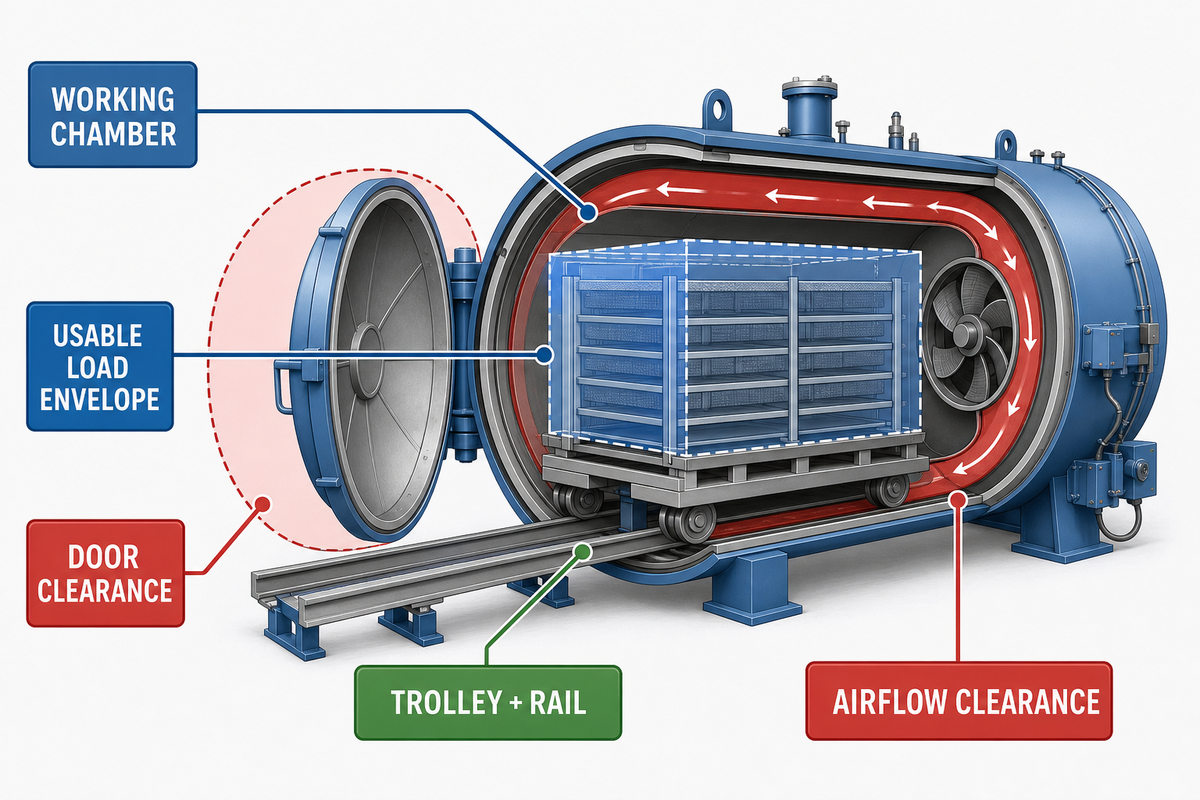
As dimensões do corpo cilíndrico nem sempre indicam o espaço disponível para a produção. Tenha em conta os carris, os carros, a tubagem interna, as zonas dos ventiladores e condutas, as portas e as folgas necessárias para os sensores. Verifique também o produto de maiores dimensões, o lote mais denso e a orientação mais difícil para a carga.
Documente cinco volumes: produto, ferramentas, carro, folga para circulação e acesso para manutenção. Forneça um desenho que indique as folgas mínimas nas portas e o obstáculo interno mais próximo da carga. Indique os pontos de apoio e os limites de curvatura para produtos que consistam em mangueiras ou cabos longos. Se as ferramentas forem rolos ou componentes pesados, indique as cargas nos eixos, as cargas sobre o pavimento e os equipamentos de movimentação.
A escolha da porta é essencial para a operação e a segurança. Especifique o sentido de abertura, o espaço disponível no pavimento, a altura de carga, o alinhamento dos carris, a indicação de bloqueio, o acesso ao vedante e a condição que impede a abertura sob pressão. O conjunto final de proteções depende das normas para recipientes sob pressão aplicáveis no destino e da avaliação de riscos, não de uma designação comercial.
Definir as capacidades de controlo das receitas e registo dos ciclos
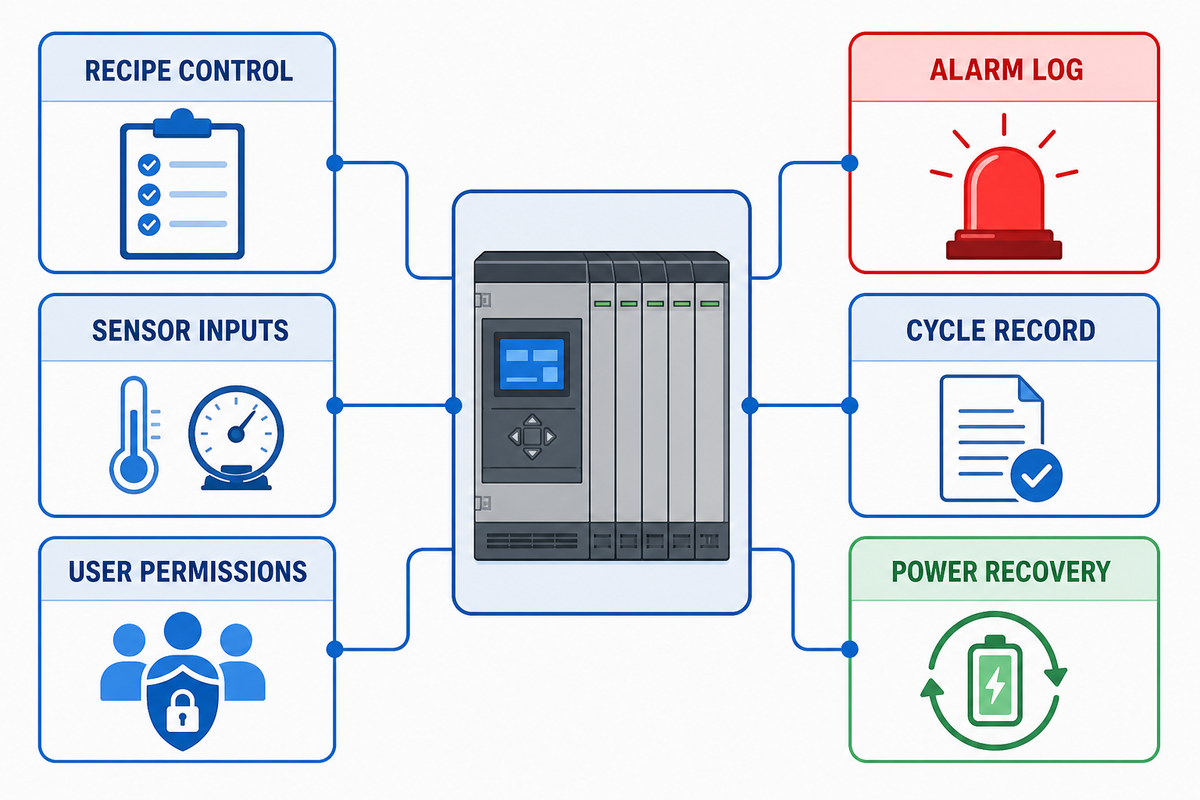
O controlador deve reproduzir as receitas autorizadas e mostrar o que realmente aconteceu. Uma boa especificação distingue os valores de comando dos valores medidos. Documente a pressão da câmara e a temperatura de controlo, os valores dos sensores do produto ou da carga, as transições entre etapas, os alarmes e a atividade do ciclo, com um intervalo de amostragem acordado; assim, preserva-se o contexto necessário para interpretar os dados de vulcanização do composto.
Defina as permissões para criar, aprovar, editar e executar receitas. Como é identificada uma revisão? Como se impede o operador de executar uma receita obsoleta? Especifique a sincronização horária, o formato de exportação, o período de armazenamento, o método de cópia de segurança e o comportamento do sistema após uma falha de alimentação elétrica ou de um sensor.
Registo mínimo do ciclo
- Máquina, revisão da receita, produto, lote, carro, operador e marcas temporais
- Tendências de pressão e temperatura com unidades de engenharia
- Identificação e localização dos sensores do produto
- Transições de aquecimento gradual, patamar, arrefecimento e despressurização
- Eventos de alarme, confirmação, interrupção e reinício
- Resultado aprovado/reprovado e autorização de desvios
Demonstrar a uniformidade da temperatura com uma carga representativa
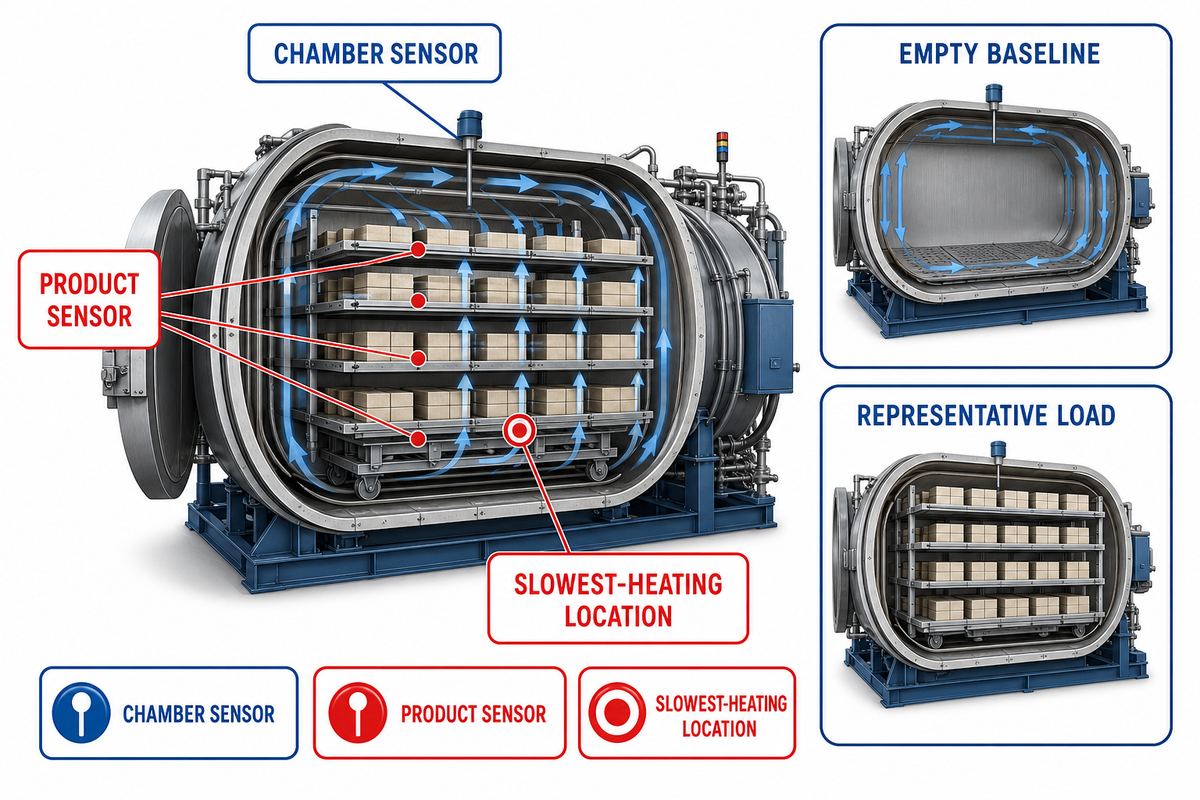
Um ensaio com a câmara vazia pode revelar o comportamento básico do equipamento, mas não prova que uma carga de produção densa aqueça uniformemente; por isso, o mapeamento da uniformidade da temperatura deve ser definido com base na carga representativa. Defina uma carga representativa que ponha o sistema proposto à prova sem exceder as condições normais de produção. Registe os materiais, a massa, o espaçamento, as ferramentas, o carro e o método de fixação dos sensores.
Mapa de uniformidade da carga em 9 zonas
Uma configuração inicial prática utiliza três planos — anterior, intermédio e posterior — e posições superiores, centrais e inferiores. Coloque sensores no núcleo do produto, em pontos de estrangulamento térmico conhecidos, nas secções espessas e nas superfícies resguardadas. As 9 zonas são uma orientação de planeamento, não uma exigência regulamentar; a configuração final deve corresponder aos riscos da carga e aos objetivos de aceitação.
| Definição do ensaio | O que deve ser acordado antes do FAT |
|---|---|
| Carga | Massa, disposição, ferramentas, espaçamento e regras para substituições |
| Sensores | Estado da calibração, fixação, desenho da localização, intervalo de amostragem |
| Intervalo de avaliação | Momento da avaliação da uniformidade e transientes excluídos |
| Critérios | Desvio permitido, requisito para o ponto frio, repetibilidade, regra para dados em falta |
| Dados comprovativos | Ficheiros em bruto, gráficos, cálculos, desvios, assinaturas e registo de novos ensaios |
Se uma repetição for aprovada e outra reprovada, investigue a execução reprovada antes de flexibilizar o critério. Analise a repetibilidade da carga, a circulação e a drenagem, a fixação dos sensores e a lógica de controlo. As médias podem ocultar um ponto do produto que nunca atinge a condição validada.
O mapeamento da temperatura ajuda a confirmar os campos térmicos do equipamento e da carga; por si só, não confirma o estado de vulcanização numa secção espessa de borracha. A validação do produto pode exigir também verificações de qualidade, como ensaios de dureza em secções específicas, ensaios de densidade de reticulação, ensaios de propriedades mecânicas ou outros ensaios qualificados escolhidos pelo especialista em borracha. Relacione os ensaios de aceitação do produto resultante com o mapa de carga e a receita específicos. Não os transforme numa tolerância universal da autoclave.
Especificar instrumentos, alarmes, interbloqueios e documentação de segurança
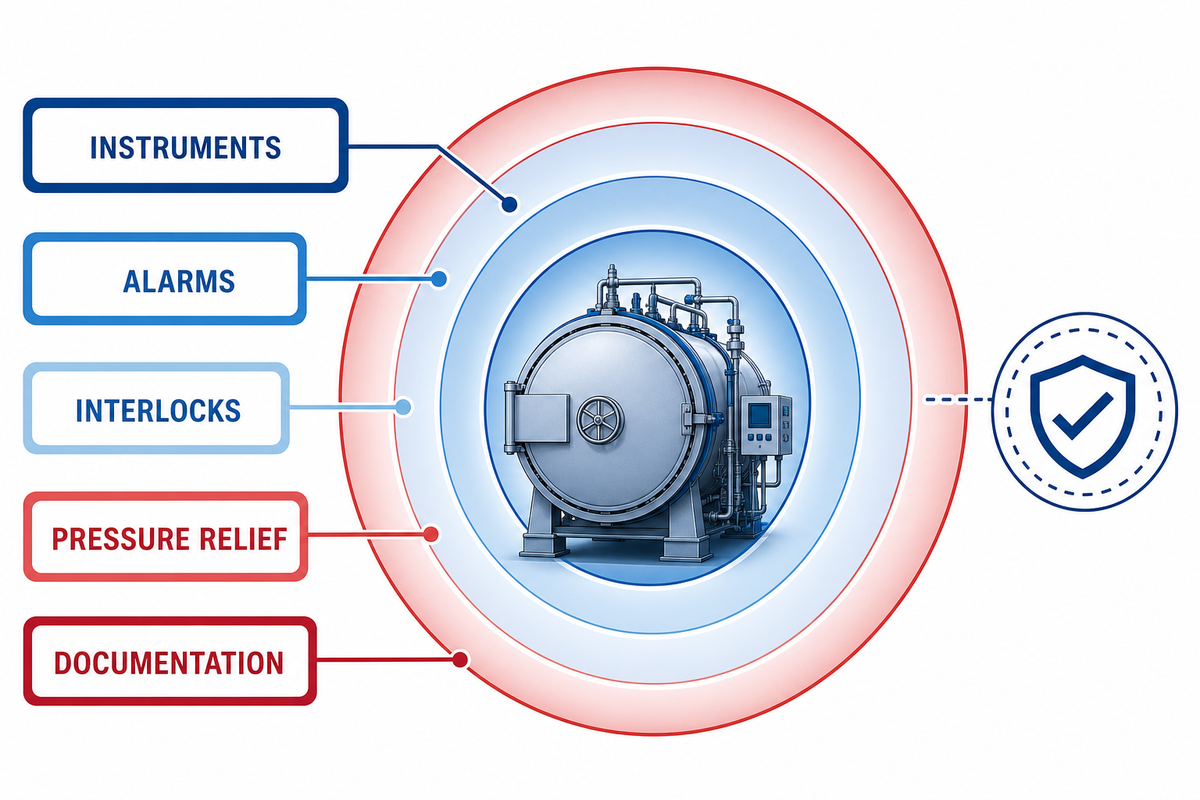
Uma autoclave para borracha é também um sistema sob pressão. A ASME BPVC Section VIII Division 1 é uma norma de construção reconhecida, mas a especificação de compra tem de indicar a jurisdição aplicável, a edição exigida, o registo, a inspeção e a documentação. Para cada destino, solicite os registos de registo e inspeção exigidos pelas respetivas normas, em vez de confiar numa declaração ou num logótipo com referência à ASME.
A URS deve indicar quais as funções de proteção que têm de permanecer independentes segundo o código aplicável e a avaliação de riscos. Deve contemplar a indicação da pressão, a medição da temperatura, a proteção de alívio, a resposta a sobrepressão, o estado do bloqueio da porta, a prevenção da abertura antes da despressurização, o comportamento da paragem de emergência, a resposta à falha de sensores, a confirmação do funcionamento dos ventiladores, quando aplicável, e o comportamento em caso de falha dos serviços auxiliares. O fornecedor deve identificar as funções independentes do processo e do produto e explicar como serão testadas durante o FAT.
O conjunto de documentação pode incluir dados de projeto, rastreabilidade dos materiais, dados de soldadura e inspeção, ensaios de pressão, calibração de sensores e dispositivos de alívio, desenhos eletrónicos, descrições do software e dos alarmes, manuais, peças sobresselentes e o dossier do recipiente exigido por lei. A jurisdição aplicável determina quais destes elementos são obrigatórios.
Definir os serviços auxiliares, a instalação e as restrições do local
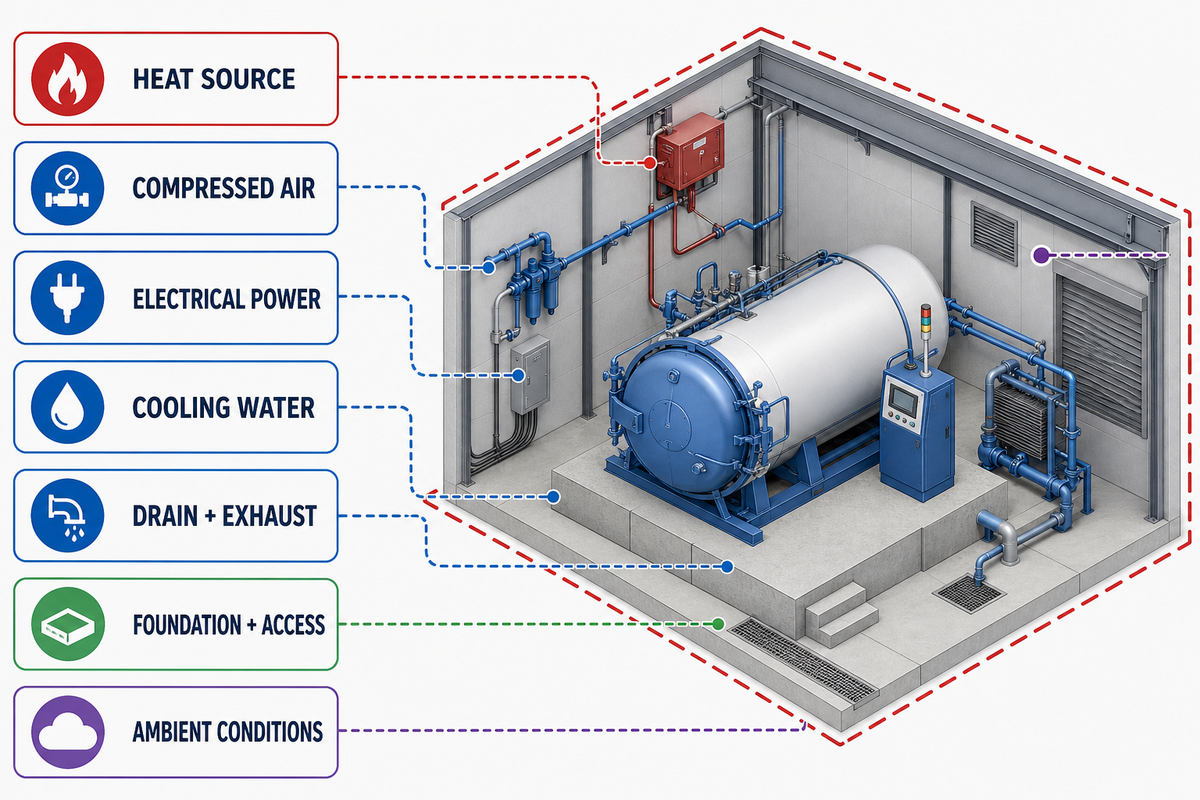
Indique as condições dos serviços auxiliares no limite da bateria (por exemplo, pressão e qualidade do vapor, alimentação elétrica e condições de curto-circuito, ar comprimido, água de arrefecimento, drenagem e ventilação, redes de comunicação e controlo). Indique não só as condições nominais, mas também os valores máximos e mínimos. A altitude e as condições ambientais do local podem afetar o projeto da pressão, do arrefecimento e da instalação elétrica.
Inclua também as zonas de descarga e arrefecimento do local. O Health and Safety Executive do Reino Unido identifica as portas das autoclaves e as estantes de armazenamento como locais onde poderá ser necessária extração localizada no processamento da borracha. Os compradores devem avaliar medidas equivalentes segundo as normas e a avaliação de riscos do destino. Especifique na URS o controlo de fumos junto à porta e na zona de descarga; um ciclo aprovado do recipiente e um interbloqueio da porta, por si sós, não demonstram o controlo dos fumos libertados quando a borracha sai da câmara.
Os dados da instalação devem abranger as fundações e as cargas sobre o pavimento, os percursos de transporte, os pontos de elevação, o espaço de abertura da porta, o percurso do carro, as zonas necessárias para retirar componentes durante a manutenção, o encaminhamento da extração, o ruído, a dissipação de calor e o acesso seguro ao equipamento. Identifique quem fornece as válvulas, os cabos, os carris, as plataformas, as ligações de drenagem, as secções de isolamento e os consumíveis utilizados durante a colocação em serviço.
Preparar o ensaio de aceitação em fábrica e o ensaio de aceitação no local
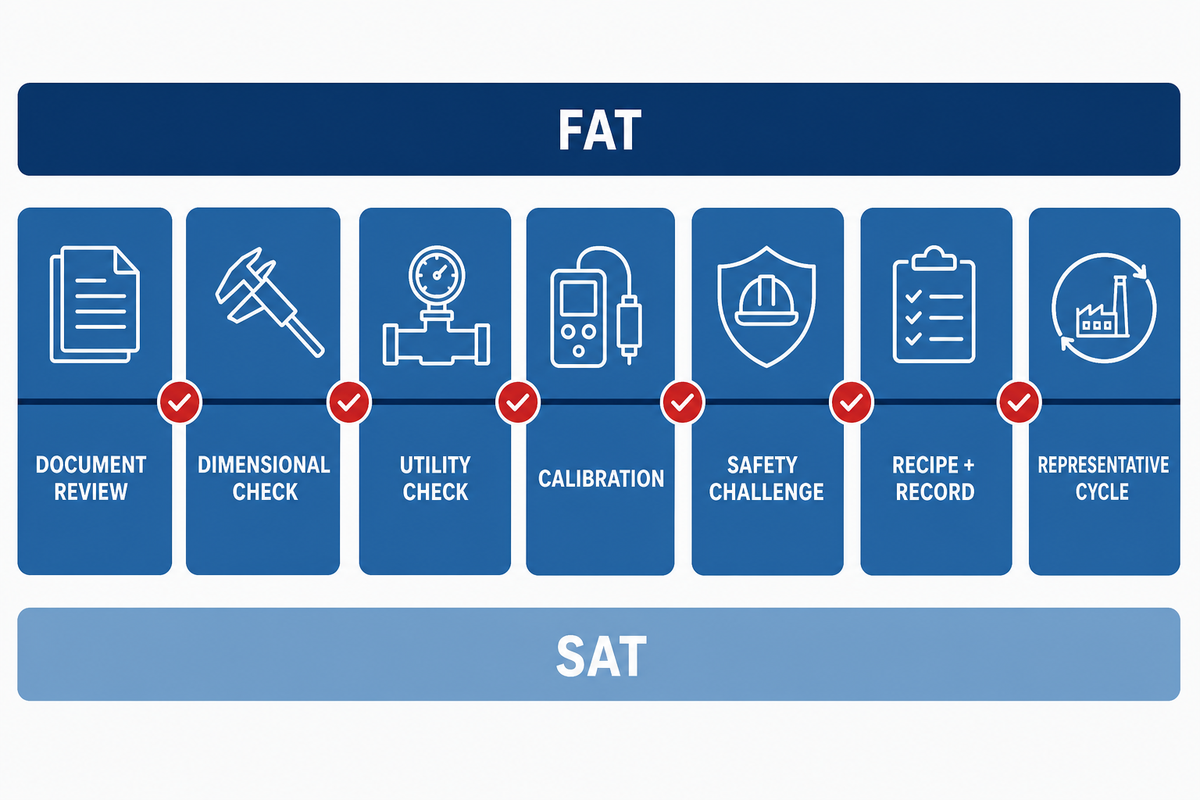
O FAT verifica o funcionamento da máquina contratada antes da expedição; o SAT verifica o funcionamento e o desempenho da máquina nas instalações do cliente. Nenhum dos ensaios deve limitar-se a demonstrar o fabrico. Anexe o protocolo à encomenda de compra e defina os papéis e as responsabilidades das partes envolvidas.
Conjunto de dados comprovativos do FAT
- Revisão documental: desenhos aprovados, documentos do código, certificados, manuais e desvios em aberto.
- Inspeção estática: dimensões, identificações, materiais, quando especificados, acessos, carro, serviços auxiliares e facilidade de manutenção.
- Ensaios de segurança: testes da porta, pressão, alarmes, emergência, falha de sensores e dispositivos de alívio, nos termos do protocolo aprovado.
- Ensaios de controlo: permissões, revisões das receitas, registos de tendências, exportações, recuperação após falha de alimentação e eventos de auditoria.
- Ensaios de desempenho: referência com a câmara vazia, quando útil, seguida de mapeamento com carga representativa e ciclos de repetição acordados.
- Fecho: ficheiros em bruto, resultados assinados, lista de pendências, resolução dos desvios, dados comprovativos de novos ensaios e aprovação para expedição.
O SAT deve confirmar a instalação, as ligações dos serviços auxiliares, a calibração dos instrumentos, as interfaces de segurança do local, a transferência das receitas e o desempenho acordado com carga. Se não houver material de produção disponível durante o FAT, reserve a aceitação final do desempenho para o SAT. Se não houver material de produção disponível durante o FAT, defina as propriedades térmicas e as limitações do material substituto usado no FAT.
Mantenha a aceitação do equipamento separada das obrigações legais do proprietário após a instalação. Por exemplo, os Pressure Systems Safety Regulations 2000 (PSSR) do Reino Unido podem exigir, nos casos aplicáveis, um plano escrito de inspeção e um exame antes da entrada em serviço. Outras jurisdições podem ter regimes diferentes. O dossier de aprovisionamento deve identificar quem assegura a colocação em serviço local, a inspeção, a formação dos operadores, o desempenho da ventilação e as inspeções periódicas. Um certificado FAT do fornecedor não substitui as obrigações legais aplicáveis ao proprietário.
Comparar propostas de fornecedores com uma grelha de avaliação ponderada
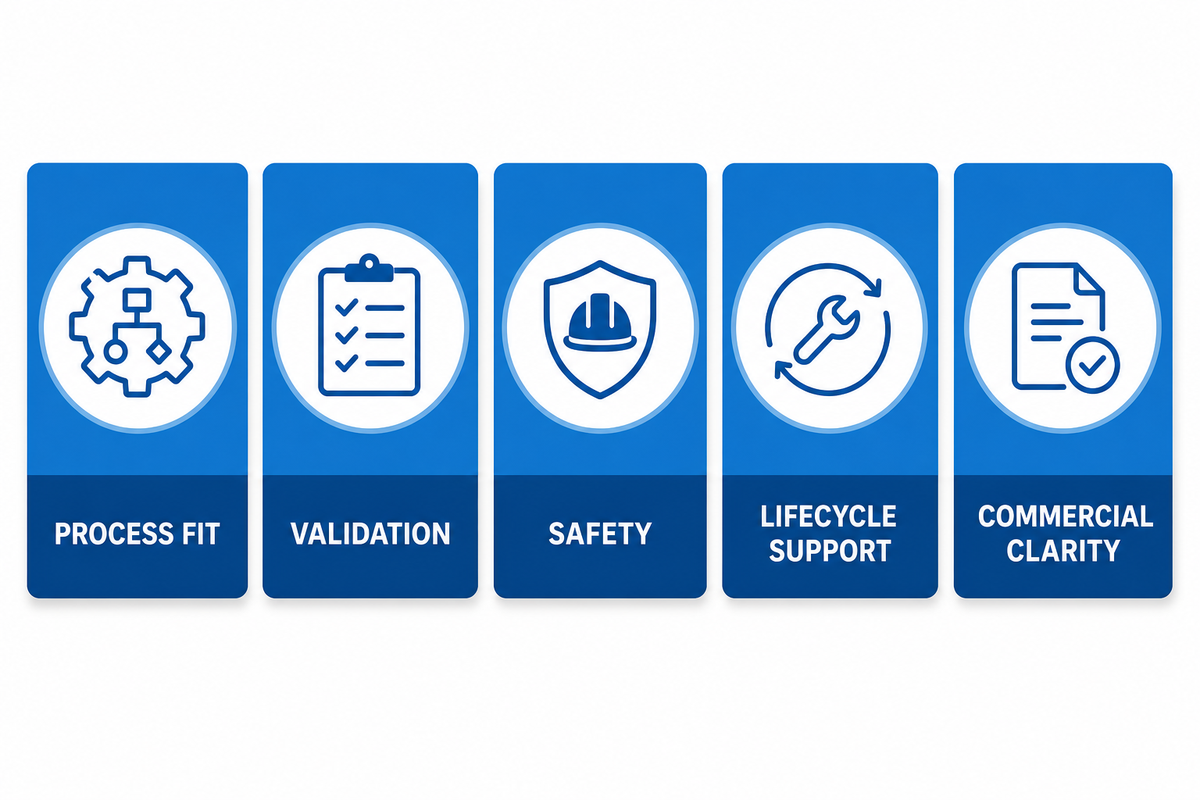
Uniformize as propostas antes de as comparar. Indique as exceções junto de cada requisito. Avalie os dados comprovativos, incluindo a base do código aplicável a recipientes sob pressão, e não as promessas. Segue-se uma estrutura sugerida de 100 pontos; os compradores devem ajustar as ponderações aos riscos.
| Categoria | Pontuação sugerida | Elementos a comparar |
|---|---|---|
| Adequação ao processo | 20 | Conceito de aquecimento, modelo de carga, ensaios, pressupostos declarados |
| Uniformidade e aceitação | 15 | Plano de sensores, carga representativa, tolerâncias, ensaios repetidos |
| Segurança e código | 15 | Jurisdição, base de projeto, proteções, âmbito do dossier |
| Controlos e registos | 12 | Receitas, permissões, tendências, exportação, comportamento após falha |
| Movimentação da carga | 8 | Carro, carris, pontos de apoio, ergonomia, cargas sobre o pavimento |
| Serviços auxiliares | 8 | Vapor, eletricidade, ar, água, drenagem, ventilação, limites de consumo |
| Documentação | 8 | Desenhos, cálculos, certificados, manuais, registos de calibração |
| Apoio durante o ciclo de vida | 7 | Peças sobresselentes, formação, diagnóstico, resposta do serviço de assistência, obsolescência |
| Clareza comercial | 7 | Âmbito, exclusões, entrega, garantia, responsabilidade por novos ensaios |
Uma proposta de preço inferior pode incluir pressupostos dispendiosos: aceitação com a câmara vazia, exclusão do equipamento de carga, instrumentos fornecidos pelo comprador, documentação do código não especificada ou ausência de compromisso de repetibilidade. Avalie o custo das exceções antes de ordenar os fornecedores.
Preparar um pedido de cotação que permita tomar uma decisão
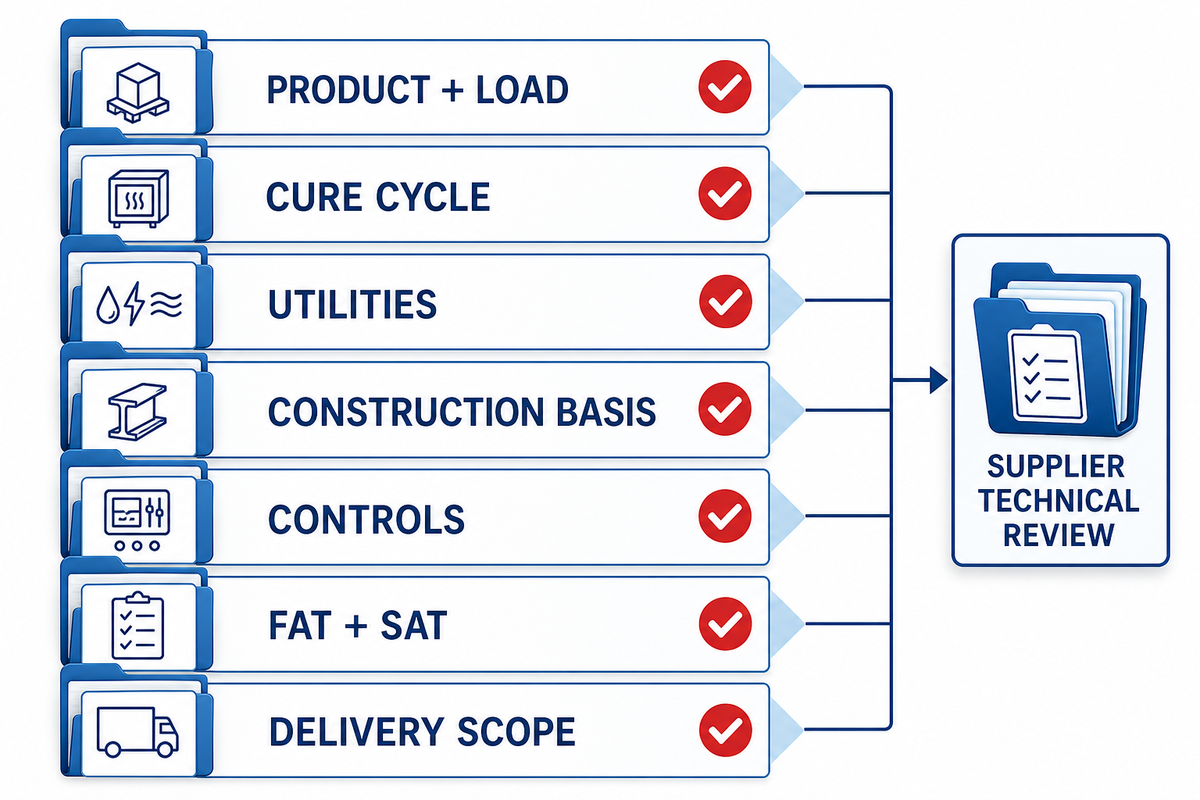
Use a Lista de Verificação de Completude do RFQ antes da emissão. Anexe ao RFQ os dados e entregáveis indicados relativos ao produto, à carga, aos serviços auxiliares, aos controlos, aos ensaios e à documentação. Peça aos fornecedores uma resposta requisito a requisito ao RFQ, incluindo a base de construção do recipiente sob pressão selecionada.
- Gama de produtos, compostos, ferramentas, massa do lote e disposição da carga
- Dados comprovativos de vulcanização validados e valores dependentes de ensaios
- Meio de aquecimento, atmosfera, circulação, arrefecimento e limitações de drenagem
- Câmara útil, carro, carris, porta e interfaces de movimentação
- Controlos, instrumentos, dados, alarmes, permissões e integrações
- Jurisdição aplicável ao recipiente sob pressão, funções de segurança, inspeção e dossier
- Serviços auxiliares, condições de instalação, formação, peças sobresselentes e apoio durante o ciclo de vida
- Carga, sensores, critérios, testemunhas, desvios e novos ensaios FAT/SAT
Os pressupostos são inevitáveis num RFQ; no entanto, quando este se baseia nos mesmos requisitos fornecidos aos fornecedores, a aceitação transforma-se num ensaio contratual.
Perguntas frequentes
Que informações devo fornecer a um fornecedor de autoclaves para borracha?
Indique a gama de produtos prevista, os dados de vulcanização específicos de cada composto, as dimensões e a massa máximas permitidas, as ferramentas, a disposição dos lotes, os requisitos de produção previstos, as limitações da atmosfera, os serviços auxiliares disponíveis, as condições do local, a jurisdição aplicável ao código para recipientes sob pressão, os controlos e dados e os critérios de aceitação. Identifique cada elemento como confirmado, proposto pelo fornecedor ou dependente de ensaios no local. Com base nas informações fornecidas, espera-se que o fornecedor consiga abordar o percurso de transferência de calor, o volume útil da carga, a análise de segurança e a validação, em vez de usar as dimensões da câmara para os determinar.
Como se deve verificar a uniformidade da temperatura durante os ensaios de aceitação?
Utilize sensores calibrados nas posições acordadas com maior risco de pontos quentes e frios, numa carga representativa documentada. Defina e documente o desenho dos sensores e o método de fixação. Antes do ensaio, indique o intervalo de amostragem, o intervalo de avaliação, o desvio permitido, o requisito para o ponto frio e o número de repetições. Descreva a regra para dados em falta e guarde todos os dados em bruto, registos, cálculos e registos de ensaio. As indicações com a câmara vazia ou as temperaturas médias da câmara não validam o histórico térmico do produto.
Devo escolher vapor direto ou aquecimento indireto?
Comece por determinar se o produto tolera a exposição ao condensado e, em seguida, pondere a atmosfera, as necessidades de transferência de calor, os serviços auxiliares, a corrosão, a circulação, o arrefecimento e a validação. O vapor saturado direto pode ser utilizado em cargas que toleram vapor e condensado. O vapor indireto ou os fornos de ar quente permitem obter outras atmosferas e configurações. Se o produto não tolerar condensado, o vapor direto provavelmente não será adequado; valide a solução escolhida com o produto e a carga reais.
O que deve incluir um ensaio de aceitação em fábrica?
A encomenda de compra deve definir os registos de rastreabilidade, as verificações dimensionais e dos serviços auxiliares, a calibração dos instrumentos, os ensaios de segurança e dos interbloqueios, os ensaios das receitas e permissões, a recuperação após falha de alimentação, a exportação de dados, o mapeamento da carga representativa, os ciclos repetidos, o tratamento de desvios, as testemunhas, as tolerâncias e a responsabilidade por novos ensaios.
O valor de referência do recipiente é suficiente para definir um ciclo de vulcanização da borracha?
Não. Os dados de vulcanização começam pelos requisitos do composto; este método de aprovisionamento verifica-os, em seguida, na localização do produto com aquecimento mais lento. A geometria, as ferramentas, a densidade da carga, o meio de aquecimento, a circulação, o comportamento do condensado, a localização dos sensores e o arrefecimento afetam o aquecimento e a aceitabilidade do produto. Use os valores de referência para controlar, não para verificar.
Envie a definição da carga, não apenas as dimensões da câmara
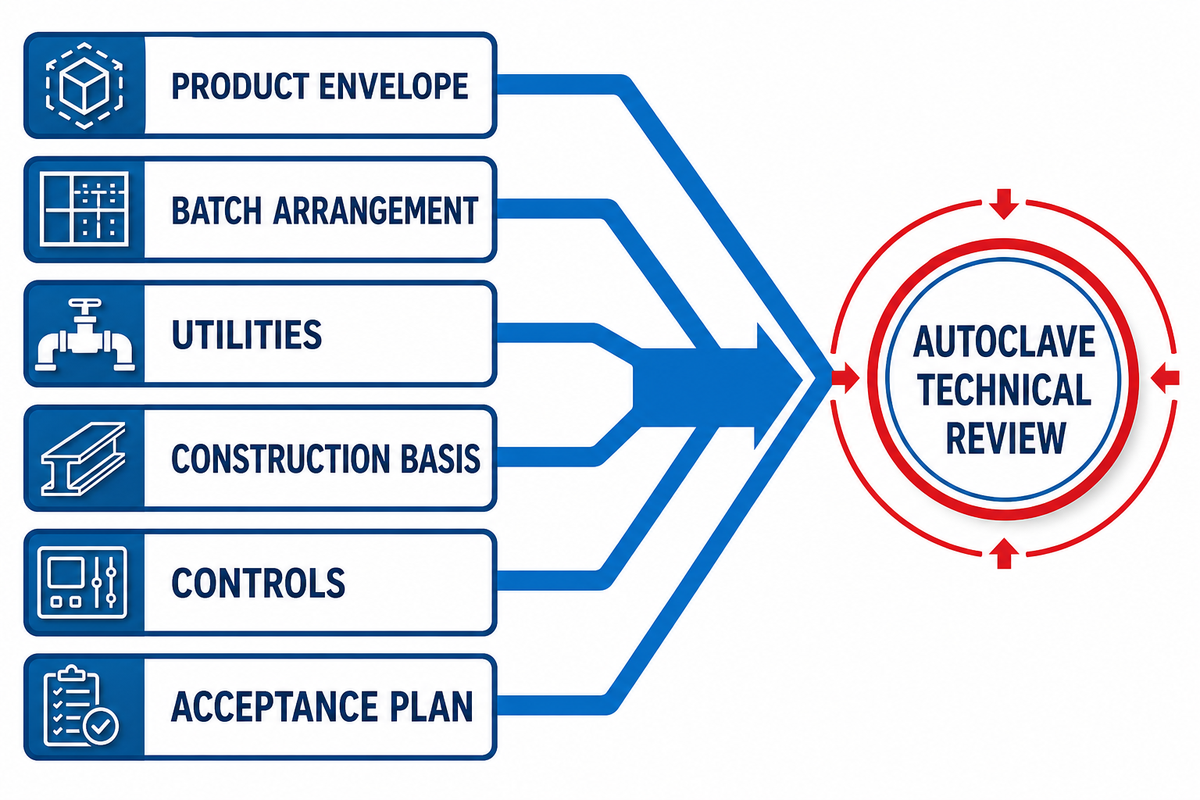
Peça à Taiguo que analise o volume do produto, a disposição dos lotes, os serviços auxiliares, o código aplicável no destino, os requisitos de controlo e o ensaio de aceitação proposto face à base de construção do recipiente sob pressão indicada, antes de preparar uma proposta para a autoclave.
Referências e fontes
Artigos relacionados
Tendências