Свяжитесь с Taiguo

Краткие характеристики
| Процесс | Термическая стерилизация под давлением в стерилизационном автоклаве |
| Целевая температура | 121 °C (250 °F) — низкокислотные продукты |
| Время выдержки | 25–60 мин в зависимости от целевого значения F0 и геометрии пакета |
| Избыточное давление | От +0.5 до +1.0 бар сверх давления насыщения для защиты шва пакета |
| Минимальное значение F0 | 3 минуты (12D-инактивация C. botulinum, FDA 21 CFR 113) |
| Стандартный ламинат | 12 µm PET / 9–18 µm Al / 76 µm CPP (трёхслойный ламинат) |
| Справочные стандарты | Нормативные документы FDA 21 CFR 113, ASTM D 3985, ASTM F 372, MIL-C-44073F |
Почему стерилизация реторт-пакетов важна в 2025 году
 Объём мирового рынка консервированных продуктов в реторт-пакетах достиг USD 5.96 млрд в 2025 году и, как ожидается, достигнет USD 10.21 млрд к 2033 году при среднегодовом темпе роста 7.0% за 8 лет. Такой рост обусловлен спросом покупателей на блюда для разогрева в микроволновой печи, которые лучше сохраняют вкус, чем продукты в жестяных банках; фасовочным предприятиям при этом нужна упаковка, стерилизация которой занимает лишь 60-70% времени обработки металлической банки и которая поставляется в плоском виде — López, 1981, цит. по ScienceDirect.
Этот двойной спрос вывел пищевую промышленность за пределы первоначального применения таких пакетов в полевых рационах US Army и японском карри — к кормам для домашних животных длительного хранения, детскому питанию, готовым национальным блюдам и тунцу в пакетах для супермаркетов. Однако за каждой полкой стоит процесс, сбои которого становятся очевидными при отклонении параметров, и именно ему посвящена эта статья.
Что такое реторт-пакет и чем его стерилизация отличается от консервирования
 Реторт-пакет, иногда называемый пакетом для стерилизации, — это гибкая упаковка (обычно трёх- или четырёхслойная плёнка из полиэстера, опционального нейлона, фольги с барьерным покрытием и внутреннего термосвариваемого слоя полипропилена), которую наполняют, герметично запаивают, а затем стерилизуют при 121°C в автоклаве под давлением. Микробиологическая цель та же, что и при консервировании, но гибкая упаковка влияет на проникновение тепла в пищевой продукт и необходимую продолжительность стерилизации. Этот формат разработали United States Army Natick Soldier Research Center совместно с Reynolds Metals и Continental Flexible Packaging, которые вместе получили награду 1978 IFT Food Technology Industrial Achievement Award. Японская компания Otsuka Foods выпустила первый потребительский продукт Bon Curry в 1968 году. В истории сохранения пищевых продуктов этот момент считается переходом стерилизационной обработки от военных нужд к гражданским производственным линиям, и с тех пор консервная промышленность продолжает адаптироваться.
Это геометрическое различие значительнее, чем может показаться. Реторт-пакет массой 200-1000 г имеет толщину всего 12-33 мм, поэтому тепло быстрее достигает холодной точки в центре нижней части упаковки, чем в банке сопоставимого размера (Robertson, 2019). Согласно материалам по химической технологии в ScienceDirect, благодаря меньшему поперечному сечению продолжительность стерилизационной обработки сокращается на 60%, и именно это является главным коммерческим преимуществом пакета.
Чем автоклав отличается от стерилизационного автоклава?
Автоклав — это любой сосуд, работающий под давлением, который предназначен для эксплуатации при повышенной температуре и давлении выше атмосферного; стерилизационный автоклав специально предназначен для термической обработки герметичной упаковки с пищевыми продуктами. Правильное употребление терминов имеет значение: каждый стерилизационный автоклав является автоклавом, но не каждый автоклав предназначен для стерилизации пищевой продукции. Специализация для пищевого производства проявляется в трёх деталях: системе теплообмена с водяным орошением либо паровоздушной средой, способной создавать регулируемое избыточное давление на упаковку, если внутри неё остаётся воздух; контуре управления, который в реальном времени накапливает F-значение (летальность) по сигналам термопар; и отделке камеры стерилизационного автоклава — её внутренняя поверхность выполнена из нержавеющей стали 316L, по крайней мере, хочется на это надеяться, — соответствующей всем санитарным требованиям к поверхностям, контактирующим с пищевыми продуктами. В стандартном промышленном автоклаве для вулканизации резины или отверждения композитных материалов отсутствуют все три компонента.Структура ламината пакета: назначение каждого слоя
 Инженеры-технологи, воспринимающие материал пакета как «чёрный ящик», впоследствии удивляются результатам испытаний на разрыв, поскольку и барьерные свойства, и запас прочности шва, расходуемый при каждом цикле стерилизации, зависят от структуры ламината. Каждый слой ламината должен выдерживать высокую температуру в течение всего цикла и сохранять после него стабильность размеров. В нашей литературе коммерческий трёхслойный ламинат описывается как наружный слой полиэстера толщиной 12 мкм, обеспечивающий пригодность для печати и термостойкость, внутренний слой литого полипропилена толщиной 76 мкм для термосваривания и контакта с пищевым продуктом, а также расположенный между ними барьерный слой из алюминиевой фольги или без неё толщиной 9-18 мкм (Robertson, 2019, ScienceDirect).
Военный четырёхслойный ламинат, обязательный для MREs, ещё хуже: он состоит из PET толщиной 8 мкм, двухосно-ориентированного нейлона толщиной 9 мкм для защиты от проколов, алюминиевой фольги толщиной 5-11 мкм и полиолефина толщиной 46-62 мкм, поскольку MIL-C-44073F требует, чтобы упаковка выдерживала внутреннее давление 1.4 МПа в течение 30 секунд и имела кислородопроницаемость менее 0.06 см/м-день (ASTM D3985).
| Тип ламината | Типичная структура | Оптимальное применение |
|---|---|---|
| Трёхслойный ламинат (с фольгой) | PET / Al / CPP | Корма для домашних животных, готовые блюда, непрозрачные потребительские пакеты |
| Прозрачный SiOx | PET / PET с покрытием SiOx / CPP | Пакеты для микроволновой печи, где вид продукта способствует продажам SKU |
| Четырёхслойный ламинат (военный) | PET / BiOPA / Al / полиолефин | MRE, трёхлетний срок хранения при комнатной температуре согласно MIL-C-44073F |
| Перерабатываемый моно-PE | Ориентированный PE / герметизирующий PE | Бренды, стремящиеся выполнить требования EU PPWR 2026 к перерабатываемости, — Amcor начала коммерческий выпуск в 2023 году |
Поэтапный цикл стерилизации в автоклаве
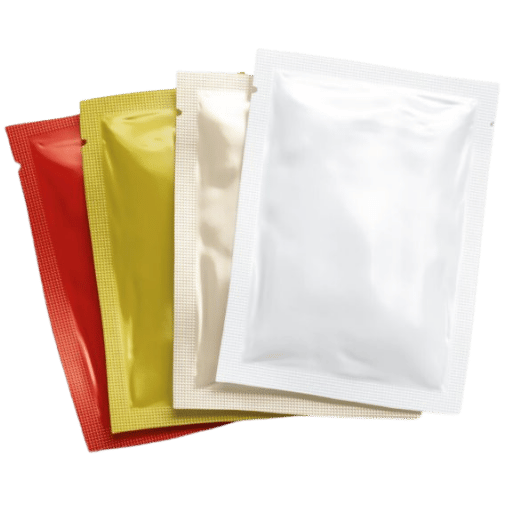
 Цикл автоклавной стерилизации состоит из пяти этапов, а суммарное значение F0 за цикл представляет собой интеграл кривой летальности по всем пяти этапам, а не только по времени выдержки в каждой заданной точке. Рассмотрение цикла как единого длительного интеграла отличает процесс, после которого продукцию можно отгружать, от процесса, не проходящего проверку.
- Герметичный шов, уплотнения и дверь защищают пакет; процедура и заданная в ней схема укладки обеспечивают правильное протекание цикла. Пакет, находящийся в паровой тени, сам становится холодной точкой.
- Период выхода на режим (CUT) — это быстрая подача пара (либо паровоздушной смеси или распыляемой горячей воды) с регулированием клапаном регулирования давления при необходимости, которая ускоряет достижение заданного давления с целевой продолжительностью 8-15 минут; более низкое давление, более низкая точка росы и более высокая температура питательной воды увеличивают этот период и также снижают производительность.
- Выдержка — камера остаётся при температуре стерилизации достаточно долго для достижения целевого F0 при строго поддерживаемых параметрах процесса: обычно 30 минут для пакетов розничного формата и до 60 минут для упаковок продукции массой 3.5 кг для предприятий общественного питания (Robertson, 2019).
- Охлаждение с противодавлением — холодная вода или воздух подаются при сохранении избыточного давления; без него пакет разорвётся, поскольку пар в свободном объёме над продуктом конденсируется, а внешнее давление сминает ламинат. Среди всех этапов именно процесс охлаждения вызывает наибольшие колебания продолжительности цикла и наибольшее число повреждений шва.
- Выгрузка — давление выравнивается до атмосферного, блокировка двери снимается, пакеты выгружают для нанесения маркировки на внешнюю упаковку и проверки.
📐 Инженерное примечание Введённые в эксплуатацию на объекте автоклавы из пищевой нержавеющей стали 316L обычно поддерживают температуру по всей камере в пределах ±2 °C, а скорость утечки на вакуумном этапе при испытании по росту давления — ниже 0.5 мбар/мин; вместе эти два показателя задают минимальный уровень воспроизводимости F0. При отклонении любого из них разброс F0 по загрузке увеличивается ещё до появления видимых повреждений пакетов.
Давление, температура и обязательность избыточного давления
 Температура 121°C выбрана не произвольно. Это температура насыщенного пара, обеспечивающая достаточную летальность в отношении спор C. botulinum для снижения их количества на 12 порядков за приемлемое время выдержки, а соответствующее давление насыщенного пара составляет примерно 2.05 бар (изб.). Каждый цикл стерилизации изначально является высокотемпературным процессом под высоким давлением — исключение любого из этих параметров приводит к резкому снижению скорости уничтожения микроорганизмов. При повышении температуры цикла до 130°C (HTST) давление насыщения возрастает примерно до 2.71 бар (изб.), но одновременно увеличиваются механическая нагрузка на пакет и отрицательное влияние температурной истории на сохранение цвета, текстуры и витаминов.
| Температура | Давление насыщения (бар изб.) | Типичная выдержка для F0 ≥ 6 мин |
|---|---|---|
| 115 °C | ~0.69 | ~60 мин |
| 121 °C | ~2.05 | ~25–35 мин |
| 125 °C | ~2.32 | ~12–18 мин |
| 130 °C | ~2.71 | ~5–8 мин (HTST) |
Почему избыточное давление важно при стерилизации реторт-упаковки?
Насыщенный пар при 121°C создаёт в камере давление лишь 2.05 бар (изб.), но при нагреве упакованного продукта воздух, водяной пар и растворённый газ в свободном объёме над продуктом расширяются гораздо быстрее, чем пар снаружи, а гибкая стенка пакета, в отличие от жёсткой банки, не обладает конструкционной жёсткостью для сопротивления этому внутреннему давлению. В обзоре по химической технологии на ScienceDirect это сформулировано прямо: “упаковка может раздуться из-за недостаточного избыточного давления или смяться из-за чрезмерного избыточного давления.”75 В стерилизационном автоклаве к давлению насыщения добавляется точно регулируемое избыточное давление сжатого воздуха от +0.5 до +1.0 бар, чтобы перепад давления на стенке пакета оставался близким к нулю во время выхода на режим, выдержки и особенно охлаждения, когда резкая конденсация пара иначе втянула бы стенки упаковки внутрь и нарушила герметичность шва.Значение F0: расчёт и валидация летальности стерилизации
 Значение F0 — это эквивалентное время при 121.1C, обеспечивающее ту же летальность, что и фактическая кривая «время — температура», воздействовавшая на пакет с наиболее медленным прогревом. Математически это можно представить так:
F0 = ∫ 10^((T − 121.1) / z) dt (z = 10 °C для C. botulinum)
Правило 12D требует снижения количества спор C. botulinum на 12 порядков. При опубликованном значении D121 около 0.21 минуты расчёт даёт F0 = 12 0.21 = 2.52 минуты, которое в отрасли округляют до 3 минут как установленного законом минимального уровня коммерческой стерильности согласно FDA 21 CFR 113. В рецензируемом обзоре стерилизационной обработки это сформулировано аналогичным образом:“С 1965 года было установлено минимальное значение Fo, равное 3 мин, для так называемого ‘”ботулинового режима стерилизации”‘, и оно по-прежнему применяется для низкокислотных консервированных [продуктов].” — P. S. Jimenez et al., “Понимание стерилизационной обработки: обзор,” Compr. Rev. Food Sci. Food Saf., 2023.3 минуты — это минимум; в промышленной практике обычно устанавливают целевое значение F0 на уровне 6-8 минут, чтобы компенсировать изменчивость температуры в холодной точке и нарушения условий обращения после тепловой обработки, не опускаясь ниже нормативного минимума.
Аудит F0 в 3 этапа
Значение F0 недостоверно, если методика его получения ненадёжна. На проверяемых линиях автоклавной стерилизации схема валидации сводится к трём простым этапам — используйте для них одни и те же названия каждый раз, чтобы облегчить работу оператора:- Разместите датчики — определите холодную точку загруженной корзины как минимум с помощью 6 беспроводных термопар (по одной в каждом углу и две в центре загрузки, при необходимости добавив дублирующие датчики). Именно холодная точка, а не среднее значение, определяет F0.
- Контроль — выполните репрезентативный цикл и в реальном времени рассчитайте F0 по термопаре в холодной точке. Современные стандартные для отрасли микропроцессорные контроллеры на базе PLC рассчитывают F0 в реальном времени и продолжают цикл до достижения целевого F0.
- Проследите динамику — повторите цикл в течение 3 последовательных производственных дней, постройте распределение F0 по всем положениям термопар и убедитесь, что показания термопары с наихудшим результатом по-прежнему соответствуют F0 при уровне p < 0.05. Сохраните материалы валидации как часть установленного режима обработки (согласно 21CFR113).
Типы оборудования: паровое, паровоздушное, с водяным орошением и погружением в воду
 Правильный выбор типа стерилизационного автоклава позволяет избежать значительных последующих проблем и расходов — четыре применяемые сегодня в пищевых автоклавах схемы теплообмена не являются взаимозаменяемыми. Выбор схемы, не соответствующей типу упаковки, — самая дорогостоящая ошибка при подборе оборудования.
| Тип стерилизационного автоклава | Оптимальное применение | Капитальные затраты (5–50 m³) |
|---|---|---|
| Насыщенный пар | Жёсткая тара (банки, стекло) — отсутствует возможность создания избыточного давления в свободном объёме над продуктом, не подходит для пакетов | $25,000–55,000 |
| Паровоздушный | Пакеты и лотки — подача воздуха создаёт избыточное давление; основной вариант для ~90% новых линий стерилизации реторт-пакетов | $35,000–75,000 |
| Водяное орошение | Пакеты и продукты с нежной текстурой — более мягкий теплообмен и более узкое распределение F0, энергопотребление на ~20% выше, чем у паровоздушной системы | $45,000–80,000 |
| Погружение в воду (каскадное) | Стеклянные банки и высококислотные продукты — наиболее равномерное F0, самый длительный CUT | $50,000–80,000+ |
Автоклавная стерилизация, асептическая обработка или горячий розлив: выбор подходящего термического процесса
 Автоклавная стерилизация — один из трёх возможных методов термического консервирования низкокислотных продуктов, которым требуется стабильность при комнатной температуре. В общем виде эти варианты различаются местом, то есть этапом производственной линии, на котором выполняется термическая обработка, и решениями, на которые влияет этот ключевой элемент конструкции: капитальными вложениями, структурой упаковки и органолептическими свойствами.
| Критерий | Автоклавная стерилизация | Асептическая обработка | Горячий розлив |
|---|---|---|---|
| Этап стерилизации | После наполнения и герметизации (в упаковке) | Продукт и упаковку стерилизуют раздельно, затем наполняют упаковку в стерильной зоне | Горячий розлив при ≥85 °C, без стерилизации после наполнения |
| Летальность | F0 3–8 мин, фактическая коммерческая стерильность | UHT 3–6 sec, коммерческая стерильность | Пастеризация (только для кислых продуктов) |
| Совместимость с упаковкой | Пакет, металлическая банка, стеклянная банка, лоток для автоклавной стерилизации | Асептическая картонная упаковка, bag-in-box, асептический пакет | Бутылка из PET, стекло |
| Оптимальное применение | Твёрдые и полутвёрдые низкокислотные продукты | Низкокислотные жидкости (молоко, суп, соус) | Высококислотные продукты (сок, сальса, соленья) |
Срок хранения, целевые микроорганизмы и контроль Clostridium botulinum
 Срок хранения реторт-пакета определяется не самим пакетом, а фактически достигнутым значением F0 и сохраняющимися после обработки барьерными свойствами ламината. В основе каждого цикла автоклавной стерилизации лежит борьба с одним микроорганизмом — Clostridium botulinum, продуцирующим токсин и образующим споры, которые выдерживают кипячение и определяют все последующие расчёты безопасности пищевых продуктов. При опубликованном значении D121 ≈ 0.21 min и целевом снижении на 12 логарифмических циклов расчёт указывает на F0 ≥ 3 min как минимальный нормативный порог для низкокислотных консервированных продуктов.
После достижения F0 ламинат сохраняет стерильность продукта. Стандартные трёхслойные пакеты с неповреждённой алюминиевой фольгой обеспечивают длительный срок хранения — обычно 12–36 месяцев при комнатной температуре; четырёхслойный пакет MRE по MIL-C-44073F рассчитан на три года при 27°C и шесть месяцев при 38°C, что задаёт верхнюю границу современных возможностей гибкой упаковки. Для кормов для домашних животных в реторт-пакетах обычно заявляют срок хранения 24 месяца при комнатной температуре, а срок хранения продукта Otsuka Bon Curry 1968 года — первого коммерческого продукта в реторт-пакете — увеличился с 2 месяцев до 2 лет сразу после включения алюминиевой фольги в структуру ламината.
Каков срок хранения пищевых продуктов в реторт-пакетах?
Для низкокислотных продуктов, стерилизованных до F0 ≥ 6 min в трёхслойном пакете (PET / Al / CPP), реалистичный срок хранения при комнатной температуре составляет 18–36 месяцев и ограничивается проникновением кислорода через микропроколы в фольге, а не ростом микроорганизмов. Для перерабатываемых пакетов из моно-PE допустимый срок хранения всё ещё уточняется; первые коммерческие решения рассчитаны на 12–18 месяцев.Недостатки и распространённые виды отказов
 У каждого добросовестного специалиста по стерилизационным автоклавам есть мысленный перечень видов отказов. Канадское агентство CFIA публикует такой перечень в печатном виде — руководство по дефектам гибких реторт-пакетов, — а краткое изложение основных дефектов в одном абзаце стоит запомнить.
- ⚠️ Разрыв шва при охлаждении — наиболее распространённый единичный вид отказа. Неправильно настроенное противодавление создаёт краткий момент, когда внутреннее давление в пакете превышает внешнее давление в стерилизационном автоклаве и шов разрывается. Решение: валидировать профиль противодавления на протяжении охлаждения, а не только во время выдержки.
- ⚠️ Недостаточная стерилизация в холодной точке происходит, когда схема загрузки препятствует циркуляции пара вокруг угла корзины, из-за чего F0 этого пакета оказывается на 30–50% ниже среднего значения по камере. Решение: картирование холодных точек с помощью ≥6 термопар; никогда не исходить из предположения о симметрии.
- ⚠️ Ухудшение текстуры и цвета из-за чрезмерной обработки возникает, когда операторы повышают F0 значительно выше 8 min «для надёжности»: сохранность витаминов снижается, а белки размягчаются. Решение: установить целевое значение F0 = 6 min, а не максимально достижимое за цикл.
- ⚠️ Переработка многослойных ламинатов остаётся нерешённой проблемой: трёхслойный ламинат PET/Al/CPP нельзя направлять в поток переработки полиолефинов, и сейчас его перерабатывают в материал более низкого качества — алюминизированную смолу. Решение на среднесрочную перспективу: перейти на структуры из моно-PE, поскольку PPWR 2026 вынуждает решить эту проблему.
- ⚠️ Образование микропроколов в алюминиевой фольге обнаружить сложнее: механические изгибы при транспортировке создают микропроколы, незаметно нарушающие газовый барьер. В диссертации Clemson University 2010 года для их обнаружения использовалась динамическая инфракрасная термография. Решение: после автоклавной стерилизации проверять целостность фольги по плану выборочного контроля.
Перспективы отрасли: автоматизация, перерабатываемые плёнки и изменения в 2026 году
 В течение 12 месяцев, предшествующих 2026 году, формируются три фактора, которые определят будущее стерилизации реторт-пакетов, и каждый из них требует конкретных действий от переработчиков.
1. Автоматизированные стерилизационные линии с предиктивным техническим обслуживанием на базе PLC. Отраслевые аналитики прогнозируют рост рынка стерилизационного оборудования с USD 2.63 млрд в 2026 году до USD 5.01 млрд к 2034 году при среднегодовом темпе роста 8.37%, а сегмента статических стерилизационных автоклавов в Северной Америке — при среднегодовом темпе роста 8.9% до 2033 года. Капитал направляется в линии с минимальным участием операторов, которые поддерживают ±1 °C, регистрируют каждый цикл в соответствии с 21 CFR Part 11 и прогнозируют срок службы уплотнений и приборов по трендам данных PLC. Случай из Восточной Африки с отсутствием простоев в течение 14 месяцев показывает, как выглядит реальное предиктивное техническое обслуживание. Необходимое действие: если эксплуатируется более двух стерилизационных линий без централизованного анализа трендов PLC, модернизация обычно окупается менее чем за два года.
2. Перерабатываемые реторт-пакеты из мономатериала на основе полиэтилена. В 2023 году Amcor вывела на рынок первый широко доступный перерабатываемый реторт-пакет из моно-PE, а другие компании последовали её примеру. Регламент ЕС об упаковке и упаковочных отходах, вступивший в силу 11 февраля 2025 года и применяемый с 12 августа 2026 года, требует, чтобы любая упаковка нового продукта, выводимого на рынок ЕС, подлежала переработке к 2030 году. Необходимое действие: если выход на рынок ЕС запланирован на 2027 год, в портфеле необходимо предусмотреть разработку как минимум одной линейки SKU из моно-PE, желательно завершив квалификацию ламината до установленного на 2026 год срока, чтобы не закупать мощности на рынке продавца.
3. Выход микроволновой термической стерилизации (MATS) на коммерческий уровень. Компания 915 Labs уже продаёт системы MATS с частотой 915 МГц, созданные на основе исследований Washington State University, которые обрабатывают готовые блюда премиального сегмента за 5–8 минут по сравнению с 30–45 минутами при традиционной стерилизационной обработке. Более короткая температурная история позволяет приблизить органолептические характеристики к свежеприготовленным продуктам, поэтому специалисты в области пищевых технологий считают MATS наиболее пристально отслеживаемой альтернативой высокотемпературной стерилизации на ближайшее десятилетие. Необходимое действие: отслеживать внедрение MATS прямыми конкурентами; если конкурентным преимуществом служит SKU с высокой маржинальностью, MATS может стать статьёй капитальных затрат уже на 2027–2028 годы, а не на 2030 год.
Часто задаваемые вопросы
В: Одобрены ли реторт-пакеты FDA?
Посмотреть ответ
Да. Используемые в промышленности пакетные ламинаты соответствуют требованиям FDA 21 CFR 175.300 (полимерные покрытия) и 21 CFR 177.1520 (олефиновые полимеры), а технологический процесс термообработки низкокислотных пищевых продуктов в герметично закрытой таре должен быть зарегистрирован согласно 21 CFR 113.
В: Как герметично запечатывают реторт-пакеты с горячим продуктом?
Посмотреть ответ
Термосварочные губки зажимают открытый край наполненного пакета при 180–220 °C примерно на 0.3–0.5 секунды, при этом внутренний слой CPP расплавляется и обе стороны свариваются в сплошной герметичный шов. Перед загрузкой в стерилизационный автоклав пакет кратковременно охлаждают. Свободный объём над продуктом можно уменьшить продувкой паром или обратной продувкой азотом, чтобы защитить чувствительные к кислороду продукты.
В: Можно ли повторно использовать реторт-пакеты дома?
Посмотреть ответ
Нет. После вскрытия пакет невозможно очистить до уровня промышленной стерильности, а многослойный ламинат нельзя надёжно запечатать повторно без специального оборудования. Бытовые скороварки также не обеспечивают регулируемое охлаждение при избыточном давлении, необходимое для защиты шва во время снижения давления, — пакет разорвётся либо следующая партия не пройдёт достаточную термообработку.
В: Чем ретортная упаковка отличается от асептической?
Посмотреть ответ
При ретортной обработке пищевой продукт стерилизуют внутри уже герметично закрытого пакета, одновременно воздействуя на него высокой температурой и давлением. При асептической обработке продукт и упаковку стерилизуют раздельно — продукт в теплообменнике, а упаковку перекисью водорода или паром, — после чего продукт фасуют в упаковку в стерильной зоне. Асептическая обработка обеспечивает менее продолжительное тепловое воздействие (и более высокое качество), но требует больших капитальных затрат и применяется преимущественно для жидкостей.
В: При какой температуре погибают бактерии в реторт-пакете?
Посмотреть ответ
121 °C (250 °F) при выдержке, достаточной для достижения значения F0 не менее трёх минут, — установленного 21 CFR 113 минимального уровня коммерческой стерильности в отношении спор C. botulinum. На практике большинство производителей задают F0 = 6–8 мин, чтобы компенсировать изменчивость параметров в холодной точке.
Подбираете стерилизационный автоклав для новой линии реторт-пакетов?
Сертифицированные по ASME промышленные автоклавы Taiguo из пищевой нержавеющей стали 316L используются для ретортной стерилизации в 100+ странах. Сообщите тип продукта, массу наполнения и целевое значение F0; мы подготовим предложение с подобранными размерами оборудования и расчётом продолжительности цикла.
Запросить индивидуальное предложение →Об этом руководстве
Это руководство по стерилизации реторт-пакетов основано на 50-летнем опыте Taiguo Boiler в производстве сосудов, работающих под давлением, для пищевой промышленности, включая стерилизационные автоклавы из стали 316L, которые непрерывно эксплуатируются на консервных заводах Восточной Африки, где валидация F-value подтверждала стабильную летальность во всех положениях корзин в течение 14 месяцев подряд. Приведённые параметры цикла, F0 и ламината основаны на FDA 21 CFR 113, обзоре ретортной обработки Jimenez et al. за 2023 год (PMC10916645) и опубликованных на ScienceDirect научных главах. Технологические параметры являются типовыми и должны быть валидированы с учётом геометрии конкретного продукта, массы наполнения и ламината пакета.
Литература и источники
- 21 CFR Part 113 — Термически обработанные низкокислотные пищевые продукты в герметично закрытой таре — U.S. Food and Drug Administration
- Jimenez P. S. et al., “Понимание стерилизационной обработки: обзор,” Compr. Rev. Food Sci. Food Saf., 2023 — National Library of Medicine (NCBI)
- Реторт-пакет — Wikipedia
- Robertson, G. L., “История упаковки пищевых продуктов,” Справочный модуль по пищевой науке, 2019 — Elsevier ScienceDirect
- Руководство по дефектам гибких реторт-пакетов — выявление и классификация — Canadian Food Inspection Agency
- Регламент ЕС об упаковке и отходах упаковки (PPWR) — European Commission / UK Government Business
- Объём и доля рынка реторт-пакетов — отраслевой отчёт 2033 — Grand View Research
- Отчёт о рынке ретортного оборудования за 2026–2034 годы — OG Analysis
Статьи по теме
- Промышленные автоклавные установки — давление, типы и подбор размеров для стерилизационной обработки пищевых продуктов
- Паровой котёл для пищевой промышленности — подбор параметров парового коллектора, питающего стерилизационный автоклав
- Генераторы горячего воздуха в пищевой промышленности — сушильные системы, дополняющие ретортную стерилизацию
- Конструкция трёхходового жаротрубного котла — повышение эффективности подачи пара в стерилизационный автоклав
Материал проверен инженерной группой Taiguo Boiler. Компания Taiguo сертифицирована по ASME Section VIII Div.1 и с 1976 года поставляет автоклавы из пищевой нержавеющей стали 316L для консервных и стерилизационных линий в 100+ странах.