Contacte con Taiguo


La vulcanización explicada: de los enlaces de azufre al autoclave industrial
El significado de la vulcanización que aprende la mayoría de los ingenieros parte de un único accidente con caucho pegajoso ocurrido en 1839: un proceso químico que endurece el caucho crudo mediante la formación de enlaces cruzados de azufre entre cadenas poliméricas, convirtiendo un material gomoso inservible en la sustancia elástica y duradera presente en todos los neumáticos, juntas y cintas transportadoras modernos. El descubrimiento de la vulcanización por Charles Goodyear es hoy un pilar industrial con 186 años de historia, y esa misma química sigue aplicándose en autoclaves con certificación ASME que funcionan a 140–180 °C en todo el mundo.
Esta guía explica de forma sencilla qué significa la vulcanización, la química de la reticulación con azufre, los cinco sistemas de curado utilizados en la industria y la infraestructura de autoclaves y vapor que hace posible actualmente la vulcanización a gran escala.
Especificaciones rápidas: la vulcanización de un vistazo
| Descubrimiento | 1839, por Charles Goodyear en Eagle India Rubber Company, Woburn, Massachusetts |
| Reacción principal | Reticulación con azufre entre las cadenas poliméricas del caucho natural o sintético |
| Temperatura habitual | 140–180 °C en autoclaves, prensas de moldeo y túneles continuos |
| Cauchos vulcanizados habitualmente | Caucho natural (NR/poliisopreno), caucho de estireno-butadieno (SBR), EPDM, nitrilo, silicona, neopreno |
| Equipos industriales | Autoclave (vapor saturado), prensa de moldeo por compresión, túnel de aire caliente, curado RTV a temperatura ambiente |
| Normas | ASTM D2084 (curva de curado con reómetro); ASTM D2240 (dureza Shore); ASME Section VIII Div 1 / GB/T 150 (diseño del recipiente a presión del autoclave) |
¿Qué significa vulcanización?
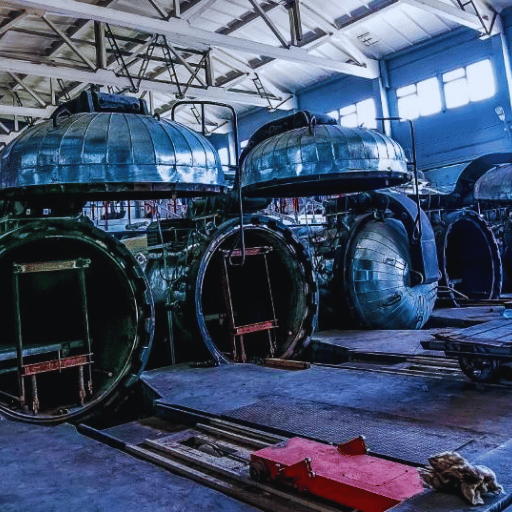
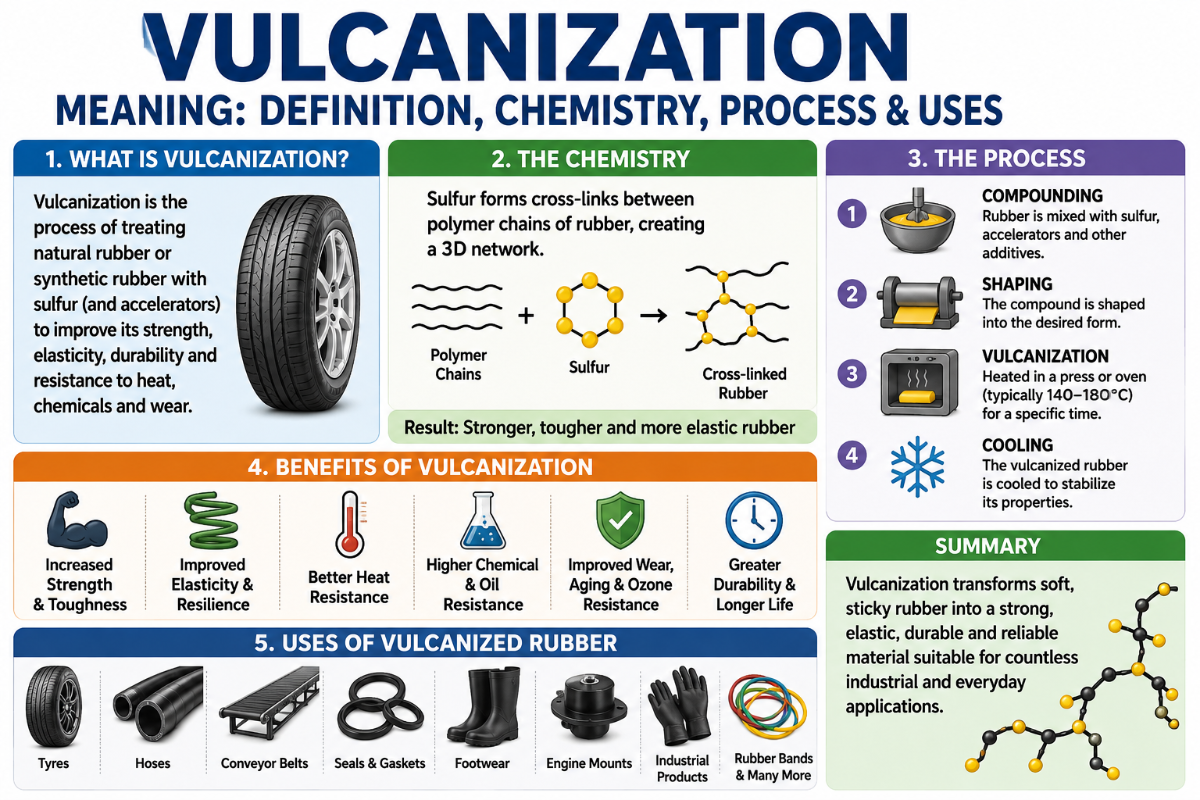
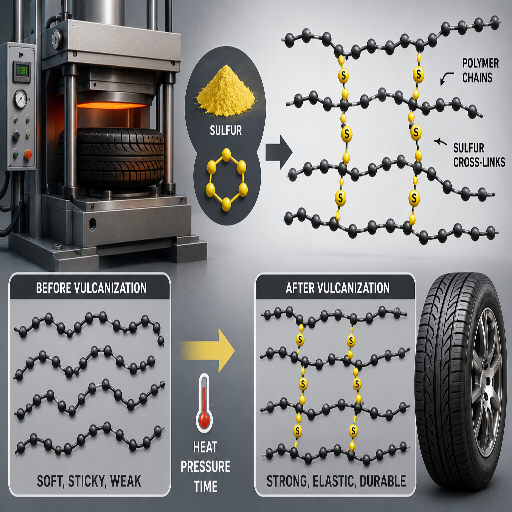
La vulcanización es un proceso químico que endurece el caucho natural o sintético mediante la creación de enlaces cruzados de azufre entre moléculas poliméricas de cadena larga. Esta reacción transforma un material termoplástico blando y pegajoso (el caucho) en un elastómero elástico y resistente al calor, con una red termoestable que no puede volver a fundirse. La entrada de Britannica sobre la vulcanización lo refleja al describir su química: «El azufre se combina con el caucho formando enlaces cruzados —puentes entre moléculas de cadena larga— y el producto presenta mayor resistencia a la tracción, mejor resistencia a la abrasión y elasticidad en un intervalo de temperaturas más amplio que el caucho sin tratar».
En términos sencillos, la vulcanización convierte el caucho gomoso en un material apto para aplicaciones de ingeniería. El caucho natural crudo extraído de los árboles de Hevea brasiliensis se obtiene como látex de poliisopreno; sin enlaces cruzados de azufre, se ablanda a temperaturas elevadas, se agrieta a bajas temperaturas y resulta prácticamente inservible para fabricar neumáticos, mangueras o juntas.
📐 Nota de ingeniería
Según la descripción general de la vulcanización de ScienceDirect, la vulcanización es «un proceso de reticulación química de las moléculas del caucho mediante agentes orgánicos o inorgánicos al someterlas a calor y presión». El perfil de propiedades está determinado principalmente por el número de átomos de azufre de cada puente de reticulación: los puentes cortos aportan resistencia al calor, mientras que los largos —en especial los polisulfídicos— proporcionan características de flexibilidad dinámica, pertinentes al especificar, por ejemplo, el flanco de un neumático o una junta para horno.
Origen: Goodyear, 1839, y el dios romano del fuego
El camino hacia la vulcanización moderna comenzó con un único accidente. Un día, en Eagle India Rubber Company, en Woburn, Massachusetts, Charles Goodyear estaba mezclando compuestos químicos para conservar la forma natural de numerosas variedades de caucho; algunas partidas se derretían en el horno durante un día de enero y otras se partían por la mitad con las heladas de enero. Un día de 1839, mientras mezclaba caucho y azufre, Goodyear dejó caer accidentalmente la mezcla sobre una estufa caliente. En lugar de seguir derritiéndose, el caucho se carbonizó por los bordes y permaneció firme; al aplicarle más calor, llegó incluso a endurecerse. Este relato, procedente de Connecticut History.org y del biógrafo Charles Slack, recoge el momento que convirtió el caucho de una curiosidad en un producto industrial.
Goodyear quedó asombrado: el caucho no se derretía. Y cuando aumentó el calor, se volvió aún más resistente.
La carrera por las patentes comenzó casi de inmediato y continúa siendo una curiosidad de la historia industrial. El inventor británico Thomas Hancock presentó una patente del Reino Unido para la vulcanización con azufre el 21 de noviembre de 1843, ocho semanas antes de la patente estadounidense de Goodyear del 30 de enero de 1844. El propio término «vulcanización» fue acuñado por William Brockedon, amigo de Hancock, a partir de Vulcano, el dios romano del fuego asociado al azufre y los volcanes. Goodyear murió con una deuda de aproximadamente $200,000 pese a su descubrimiento; la famosa empresa de neumáticos que lleva su nombre se fundó años después de su muerte como homenaje.
Otra consecuencia sorprendente de este proceso es que las antiguas culturas mesoamericanas ya vulcanizaban caucho con jugos vegetales ricos en azufre unos 3,500 años antes de Goodyear, según un informe de MIT News de 1999 que examinaba la tecnología olmeca del caucho. Las civilizaciones antiguas fabricaban pelotas para juegos de pelota, suelas de sandalias y recipientes estancos con este elastómero natural recubierto. Goodyear no participó en la primera invención, pero sus innovaciones fundamentales en el control del proceso fueron la razón por la que el caucho vulcanizado continuó siendo un producto básico del comercio mundial.
La química: cómo reticula el azufre los polímeros del caucho
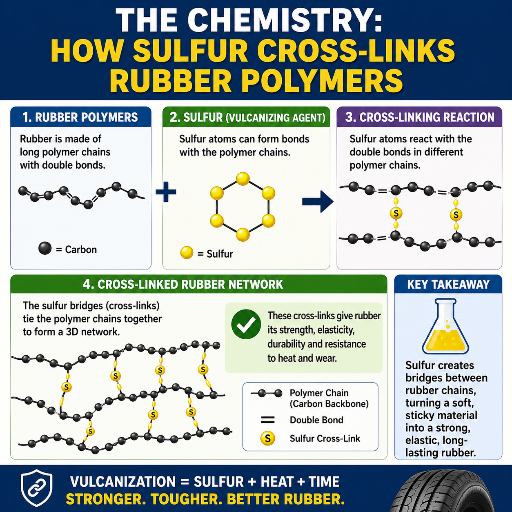
Calentar caucho con azufre es la forma más sencilla de describir lo que sucede durante la vulcanización, pero la química es más específica. La vulcanización con azufre se produce porque la reacción es extraordinariamente sensible a la ubicación y al grado de ataque del azufre sobre la cadena polimérica del caucho. El caucho natural, o poliisopreno, sigue siendo un polímero de cadena larga (macromolécula) con dobles enlaces carbono-carbono distribuidos regularmente. Los átomos adyacentes a los dobles enlaces presentan átomos de hidrógeno desplazables que constituyen «objetivos» adecuados, denominados posiciones alílicas por los químicos. Durante la vulcanización, los átomos individuales de azufre se separan de la molécula diatómica y forman entre cadenas vecinas puentes compuestos por varios átomos de azufre (polisulfuros), que las fijan en una nueva matriz tridimensional permanente.
Los resultados son drásticos. Las fichas técnicas publicadas en Internet sobre caucho natural vulcanizado y precurado para motores describen una tensión de rotura final de unos 28 MPa, frente a valores de apenas un dígito para el caucho crudo. Esta cifra coincide, dentro del margen de error de medición, con investigaciones independientes de instituciones académicas sobre látex de caucho natural prevulcanizado, que señalan una resistencia a la tracción de 26.7 MPa. El desarrollo de otras propiedades incluye aumentos de la resistencia al desgarro, la dureza y la elasticidad, así como una ligera contracción de la cadena polimérica a medida que se compacta la red.
~28 MPa
Resistencia a la tracción del NR vulcanizado
5–30%
Contenido de azufre en masa
~3,500 años
Mesoamérica se adelantó a Goodyear
El azufre por sí solo no es ideal: actúa lentamente, es menos eficaz y tiende a oxidarse y degradarse. Las formulaciones comerciales actuales incluyen acelerantes como sulfenamidas, tiazoles, tiurams o guanidinas, además de activadores que suelen combinar óxido de zinc y ácido esteárico. No incluir la mezcla correcta de acelerantes puede ocasionar horas de reticulación lenta y débil por azufre libre, además de gran cantidad de desechos; en 1912, George Oenslager desarrolló un verdadero sistema preciso de acelerantes y activadores, comercializó el concepto y publicó una serie de formulaciones que se convirtieron en referencia industrial, más allá del trabajo de Goodyear, lo que permitió vulcanizar caucho a escala industrial.
Una vez formados, los enlaces cruzados no revierten las transformaciones químicas ni se rompen; esta irreversibilidad define directamente a un termoestable. Tan inevitable como la reticulación es el aumento de viscosidad asociado durante el ciclo de curado; la denominada curva de curado es un concepto importante en la fabricación de caucho: el tiempo necesario para alcanzar un 90% de curado se conoce como t90 y se determina mediante el ensayo de reómetro ASTM D2084. Una vez reticulados, los materiales de caucho dejan de poder deslizarse sobre sí mismos.
Cómo funciona la vulcanización: el proceso paso a paso
Este proceso se desarrolla mediante una secuencia compleja de cuatro etapas fundamentales. Cada etapa puede acabar provocando piezas de desecho inservibles:
- Formulación. El caucho crudo —también denominado compuesto— se mezcla con azufre (5-30% en masa), acelerantes, activadores, cargas (negro de humo o sílice), antioxidantes y auxiliares de proceso en un molino de dos rodillos o en un mezclador interno Banbury. Los formuladores se aseguran de que la mezcla permanezca por debajo de su temperatura de prevulcanización hasta que pase a la etapa posterior de conformado. De lo contrario, la reticulación del caucho comenzará prematuramente y perjudicará sus propiedades.
- Conformado. El compuesto de caucho sin vulcanizar se extruye para obtener perfiles de manguera o tiras de sellado, se calandra en láminas o se dosifica en un molde cerrado. El conformado debe finalizar antes de la vulcanización para que el caucho aún pueda fluir antes de que los enlaces cruzados fuertes fijen la forma una vez establecida la reticulación del compuesto.
- Curado. Se aplican calor y presión al caucho durante el tiempo deseado en función de la densidad de reticulación, que varía según el espesor del componente, la formulación y los cauchos especificados. En un autoclave, el vapor saturado transfiere calor a 140–180 °C, mientras que en una prensa hidráulica se utilizan platos calentados eléctricamente para suministrar calor directamente al molde. El tiempo de curado necesario puede oscilar entre 3 y 4 minutos para juntas finas y más de una hora para una cinta transportadora gruesa.
- Enfriamiento y acabado. Un enfriamiento controlado estabiliza la red reticulada. Después, el producto se recorta, se inspecciona su superficie y se somete a ensayos (ASTM D2240) antes de su envío.
Un detalle de calidad sutil: el compuesto debe calentarse por encima de la temperatura de activación del acelerante elegido, no solo por encima del punto de fusión del azufre. No adaptar correctamente el sistema de curado a la temperatura de curado es uno de los fallos más costosos en el procesado del caucho: los síntomas de una incompatibilidad del sistema de azufre son una superficie pegajosa si el curado es insuficiente, y un aspecto calcáreo y pérdida de elasticidad si el curado es excesivo (reversión).
Métodos de vulcanización: autoclave, prensa caliente, aire caliente y RTV
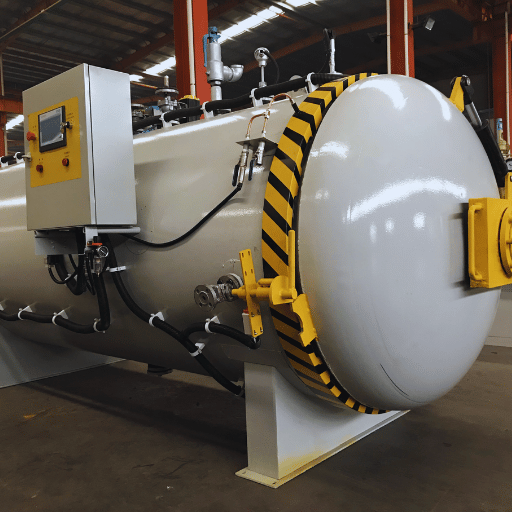
En el ámbito industrial, el artículo de Wikipedia sobre vulcanización enumera cinco sistemas de curado utilizados actualmente: reticulación con azufre, peróxido, óxido metálico, acetoxisilano y uretano. Cada sistema corresponde a un tipo diferente de química del caucho, que a su vez está relacionado con un método de procesado distinto. La elección de la combinación adecuada de proceso y formulación depende de la geometría deseada de la pieza, el volumen de producción y el entorno de servicio previsto.
| Método | Fuente de calor | Intervalo habitual | Aplicaciones idóneas |
|---|---|---|---|
| Autoclave (vapor saturado) | Recipiente a presión + caldera de vapor | 140–170 °C, 4–6 barG y 30–90 min | Mangueras, cintas transportadoras y piezas de caucho vulcanizado irregulares y grandes |
| Prensa de moldeo por compresión | Platos calentados eléctricamente | 150–200 °C, 5–25 min | Neumáticos, juntas, juntas tóricas y productos de caucho moldeado de gran volumen |
| Túnel de aire caliente (línea CV) | Horno continuo | 180–220 °C, de segundos a minutos | Extrusiones continuas, tiras de sellado y burletes |
| Vulcanización a temperatura ambiente (RTV) | Humedad atmosférica / mezcla de dos componentes | 20–25 °C, 1–24 h | Sellador de caucho de silicona, fabricación de moldes y piezas de pequeño volumen |
| Peróxido / radiación | Peróxidos orgánicos o haz de electrones | 160–200 °C o temperatura ambiente + haz de electrones | Revestimiento de cables, EPDM y silicona de grado médico |
Marco de decisión: adaptar el método a la pieza
- Geometría irregular de gran tamaño, volumen bajo o medio → autoclave con vapor saturado procedente de una caldera industrial de vapor
- Neumáticos, juntas y juntas tóricas en grandes volúmenes → prensa hidráulica de moldeo
- Extrusión continua (tira de sellado, burlete) → túnel de aire caliente, alimentado a menudo por un horno industrial de aire caliente
- Sellador de silicona o material para moldes → RTV (no se necesita equipo)
- Aislamiento de cables, EPDM de uso médico → peróxido o haz de electrones
Curado frente a vulcanización: ¿son lo mismo?
Curado es el término genérico: abarca todas las vías de reticulación química aplicadas a los polímeros, incluidas la vulcanización con azufre, el curado con peróxido, el curado con óxidos metálicos, el curado por radiación y el curado mediante humedad ambiental. En un principio, la vulcanización se refería únicamente al curado del caucho natural con azufre mediante la técnica descubierta por Goodyear. Los profesionales del sector utilizan ambos términos indistintamente en contextos informales, pero las especificaciones, fichas técnicas y patentes los diferencian cuando se trata de la química.
Una regla práctica para distinguir ambos procesos: si el agente de reticulación es azufre (o un donante de azufre), se denomina vulcanización. Si el agente es un peróxido, un óxido metálico, acetoxisilano o radiación por haz de electrones, se denomina curado, aunque la red formada sea similar. Ambos procesos dan como resultado caucho vulcanizado o curado, más duro, elástico y resistente al calor que el caucho crudo.
Una distinción importante al realizar compras: una junta de EPDM curada con peróxido y otra de EPDM vulcanizada con azufre presentan una dureza Shore prácticamente idéntica, pero cabe esperar que se comporten de forma diferente en aceite caliente, ozono y vapor saturado. Especificar el método de curado utilizado permite a los ingenieros evitar fallos prematuros.
Destinos del caucho vulcanizado: neumáticos, juntas, correas y más
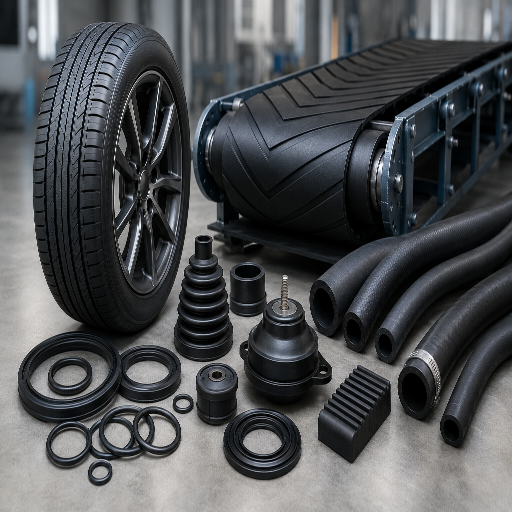
La mayoría de los productos de caucho fabricados en la economía actual han sido sometidos a vulcanización. Las cadenas poliméricas del caucho vulcanizado proporcionan una combinación útil de elasticidad, resistencia a la tracción, resistencia a la abrasión, dureza y propiedades de aislamiento eléctrico. Los distintos productos finales solo varían en la densidad de reticulación y la composición del conjunto de cargas para adaptarse al entorno de servicio correspondiente.
✔ Propiedades que mejora la vulcanización
- Resistencia a la tracción (~3 MPa en crudo → ~28 MPa vulcanizado)
- Elasticidad en un intervalo de temperaturas más amplio
- Resistencia al calor y estabilidad dimensional
- Resistencia a la abrasión y al desgarro
- Resistencia a disolventes y aceites (según el compuesto)
- Aislamiento eléctrico (en compuestos no conductores)
⚠ Contrapartidas que deben tenerse en cuenta
- La reticulación es irreversible: el caucho vulcanizado no puede volver a fundirse
- El reciclaje requiere desvulcanización, trituración mecánica o recuperación térmica
- Un curado excesivo provoca reversión (pérdida de elasticidad)
- Algunos acelerantes (p. ej., ETU para neopreno) presentan riesgos para la salud laboral
- El sistema de curado debe ser compatible con la química del caucho y el entorno de servicio
Los usos finales habituales abarcan decenas de aplicaciones: neumáticos de vehículos, cintas transportadoras, juntas industriales y juntas tóricas, mangueras de caucho, suelas de calzado, amortiguadores de vibraciones, amortiguadores, cubiertas de aislamiento eléctrico, membranas para cubiertas, juntas de dilatación y depósitos revestidos de caucho. El poliisopreno y el caucho de estireno-butadieno son los polímeros más vulcanizados del mundo, principalmente porque la industria de los neumáticos consume la mayor parte de ambos.
Los propios neumáticos de caucho vulcanizado ofrecen una referencia útil de la escala: cada año se desechan más de mil millones de neumáticos en todo el mundo, y cada uno de ellos se sometió a un ciclo de vulcanización durante su fabricación. Mediante una química similar de reticulación con azufre, el mismo proceso también produce revestimientos para reactores químicos, juntas que sellan pasteurizadores de uso alimentario y casquillos que amortiguan los bogies de locomotoras, aplicaciones atendidas por instalaciones industriales de vulcanización con autoclave en seis continentes.
Vulcanización industrial: cómo la hacen posible el vapor y los autoclaves
La vulcanización de caucho a escala industrial rara vez se realiza sobre una estufa. Para piezas grandes o irregulares —cintas transportadoras, tramos de manguera, depósitos revestidos de caucho y neumáticos recauchutados de camiones—, la solución de producción es un recipiente a presión cilíndrico denominado autoclave de vulcanización, alimentado continuamente con vapor saturado procedente de una caldera industrial de vapor situada aguas arriba. El recipiente eleva uniformemente la pieza hasta la temperatura de curado, el vapor saturado transfiere el calor al compuesto de caucho y la presión aplicada evita los defectos de porosidad causados por la liberación de gases durante el curado.
Condiciones medias de funcionamiento del autoclave: 140-170 °Celsius, presión de vapor saturado de 4-6 barG y duración del ciclo de 30-90 minutos. El vapor saturado se genera en un generador industrial de vapor específico —alimentado con gas natural, fueloil o biomasa, o mediante suministro eléctrico— y se conduce por tuberías aisladas hasta la envolvente del autoclave. Para los ciclos de curado a temperaturas más elevadas habituales en siliconas especiales y compuestos de peróxido, algunas instalaciones aumentan el aporte térmico disponible mediante una fuente de calor de aceite térmico, ya que el aceite térmico alcanza hasta 350 °C sin las altas presiones asociadas al vapor saturado.
El diseño de los recipientes a presión utilizados como autoclaves para la vulcanización de caucho está definido por los mismos códigos normativos aplicables a recipientes a presión de proceso similares: ASME Boiler and Pressure Vessel Code Section VIII Division 1 en Estados Unidos y GB/T 150 en China. Ambos exigen verificación por terceros, pruebas hidrostáticas, documentación de los procedimientos de soldadura e inspecciones periódicas frecuentes durante el servicio, ya que el estado del autoclave es crítico. Nuestros ingenieros fabrican autoclaves de vulcanización conforme a las normas ASME y GB/T 150 desde 1976 y los han suministrado a empresas de recauchutado de neumáticos, fabricantes de mangueras y talleres de revestimiento de caucho de más de 100 países.
📐 Nota de ingeniería
Un ciclo de curado completo se define mediante tres parámetros interrelacionados: el valor de consigna de la presión del vapor (que determina la temperatura de saturación), el tiempo de mantenimiento a esa temperatura (que controla la densidad de reticulación) y una rampa de enfriamiento controlada (que evita grietas por choque térmico). Un curado insuficiente deja azufre residual y una superficie pegajosa en el producto acabado. Un curado excesivo provoca reversión: la red reticulada se degrada parcialmente, la dureza aumenta brevemente y la elasticidad se desploma. Los talleres de recauchutado de neumáticos suelen registrar cada ciclo de curado en un registrador gráfico para garantizar su trazabilidad respecto a los objetivos de tiempo de curado t90 de ASTM D2084.
Preguntas frecuentes
P: ¿Qué es la vulcanización en términos sencillos?
Ver respuesta
La vulcanización consiste en calentar caucho con azufre para unir sus cadenas poliméricas mediante puentes químicos, transformando el caucho crudo, blando y pegajoso en un material resistente y elástico que conserva su forma bajo los efectos del calor, la presión y los esfuerzos.
P: ¿Se sigue utilizando la vulcanización actualmente?
Ver respuesta
Sí: la vulcanización sigue siendo el proceso dominante para fabricar casi todos los productos de caucho del mercado. La industria de los neumáticos representa por sí sola la mayor parte del consumo mundial de caucho, y más de mil millones de neumáticos llegan al final de su vida útil cada año, cada uno de ellos curado durante su fabricación mediante vulcanización con azufre o un sistema de reticulación relacionado.
P: ¿Qué materiales pueden vulcanizarse?
Ver respuesta
Los productos de caucho natural, caucho de estireno-butadieno, caucho nitrílico, EPDM, caucho butílico, neopreno (policloropreno) y caucho de silicona se vulcanizan o curan habitualmente durante la fabricación final. Para cada uno se utilizan sistemas de curado diferentes: azufre para el caucho natural y el SBR, peróxido para el EPDM y la silicona, óxidos metálicos como el óxido de zinc para el neopreno y acetoxisilano para la silicona de curado a temperatura ambiente. Los termoplásticos como el polietileno no pueden vulcanizarse porque carecen de puntos de reticulación.
P: ¿Quién inventó la vulcanización del caucho?
Ver respuesta
Charles Goodyear descubrió el proceso moderno con azufre en 1839, en Woburn, Massachusetts, y recibió una patente estadounidense el 30 de enero de 1844. El inventor británico Thomas Hancock presentó una patente del Reino Unido ocho semanas antes, el 21 de noviembre de 1843. El mérito se atribuye a ambos inventores, y el propio término «vulcanización» fue propuesto por William Brockedon, amigo de Hancock, a partir de Vulcano, el dios romano del fuego.
P: ¿Puede reciclarse el caucho vulcanizado?
Ver respuesta
El caucho vulcanizado no puede volver a fundirse —la red reticulada es irreversible—, por lo que su reciclaje sigue una de tres vías. El recauchutado de neumáticos reutiliza la carcasa y aplica una nueva banda de rodadura de caucho mediante otro ciclo de vulcanización, a menudo dentro de un autoclave. La trituración mecánica produce granulado de caucho para mezclas asfálticas, relleno de césped deportivo, acolchado y alfombrillas para ganado. La recuperación térmica convierte los neumáticos al final de su vida útil en combustible derivado de neumáticos para hornos de cemento y centrales eléctricas. La investigación sobre la desvulcanización sigue activa, pero todavía no ha logrado igualar a escala industrial las propiedades del caucho virgen.
Referencias y fuentes
- Vulcanización: definición, inventor, historia, proceso y datos — Encyclopædia Britannica
- Vulcanización — Wikipedia (citando a Mark, Erman y Eirich, Ciencia y tecnología del caucho, ISBN 0-12-464786-3)
- Vulcanización: descripción general — ScienceDirect Topics, Elsevier
- Charles Goodyear y la vulcanización del caucho – Connecticut History.org, Connecticut Humanities
- El caucho procesado en la antigua Mesoamérica – MIT News (1999)
- Perspectivas sobre la gestión de neumáticos al final de su vida útil – Consejo Empresarial Mundial para el Desarrollo Sostenible, Proyecto de la Industria del Neumático
Artículos relacionados
- Caldera alimentada con gasóleo y gas: funcionamiento, tipos y guía de selección — el suministro de vapor previo para instalaciones de vulcanización en autoclave
- Caldera de aceite térmico: tipos, selección y guía de eficiencia — una fuente de calor alternativa para sistemas de curado a alta temperatura
- Cómo suministran calor los generadores de aire caliente a los sistemas de secado industrial — la misma infraestructura de aire caliente utilizada en túneles de vulcanización continua
- Caldera de vapor frente a calentador de fluido térmico: ¿cuál debe elegir? — selección del medio de transferencia de calor adecuado para los ciclos de curado
Acerca de esta guía sobre vulcanización
Esta guía ha sido elaborada por el equipo de ingeniería de Taiguo Boiler, basándose en casi 50 años de experiencia en el diseño y la fabricación de recipientes a presión y autoclaves para la vulcanización del caucho, la fabricación de bloques AAC y la conservación de la madera. Los datos de rendimiento citados se han contrastado con Britannica, Wikipedia, las fichas técnicas de ScienceDirect y el WBCSD Tire Industry Project; los parámetros de vulcanización reflejan los rangos operativos habituales de los autoclaves que nuestro equipo ha puesto en servicio para aplicaciones de las industrias alimentaria, química, textil y del caucho. Los ajustes específicos de cada ciclo siempre varían según el compuesto de caucho, la geometría de la pieza y las especificaciones de uso final — solicite asesoramiento sobre el proceso para obtener valores específicos para su proyecto.