Свяжитесь с Taiguo


Завод по производству блоков AAC — это комплекс производственного оборудования, автоклав с системой подачи пара и производственная площадка с такой компоновкой, которая позволяет перерабатывать летучую золу или песок, цемент, известь, гипс и алюминиевый порошок в готовые блоки из автоклавного газобетона. В приведённой ниже краткой спецификации указаны производительность, продолжительность цикла и необходимая площадь участка, а далее подробно рассмотрены оборудование, расчёт параметров и затраты.
Краткие характеристики
| Типовая годовая производительность | 65,000 – 400,000 м³/год |
| Основное производственное оборудование | 7 категорий — от дозирования до упаковки (см. таблицу оборудования) |
| Цикл автоклавной обработки | 180–220 °C, 8–12 бар, 8–12 часов на партию |
| Количество автоклавов в зависимости от масштаба | От 2–3 (мини-завод) до 3–4 крупных / 8–12 малых (промышленный завод) |
| Площадь участка в зависимости от масштаба | ~4,000 м² (мини-завод) — 15,000 м² (промышленный завод) |
Завод по производству блоков AAC — это не столько отдельная машина, выбранная по каталогу, сколько комплексный проект: автоклав, рассчитанный на требуемую производительность; способная обеспечить его работу система подачи пара; производственная площадка, обеспечивающая беспрепятственное перемещение материалов от дозирования до упаковки; а также неизбежные, но часто недооцениваемые строительно-монтажные работы и устройство инженерных коммуникаций. В этом руководстве рассмотрены необходимое оборудование, основные решения по выбору автоклава и системы подачи пара, проектирование предприятия и масштаб производства, которые необходимо учитывать при оценке капиталовложений.
В этом руководстве: завод по производству блоков AAC перерабатывает летучую золу или песок, цемент, известь, гипс и алюминиевый порошок в лёгкие огнестойкие строительные блоки — их масса составляет примерно четверть массы полнотелого глиняного кирпича, а теплоизоляционные свойства, огнестойкость и долговечность при длительной сжимающей нагрузке превосходят его показатели в несколько раз; дополнительную теплоизоляцию обеспечивает ячеистая структура — посредством смешивания, формования, резки и автоклавной обработки паром (процесс основан на химической реакции между алюминиевым порошком и известью), подробно описанных в нашем руководстве по производству блоков AAC. В этой статье рассматривается создание энергоэффективного производства: какое оборудование приобрести, как рассчитать автоклав и систему подачи пара, как скомпоновать предприятие и во сколько действительно обойдётся его строительство. Основное внимание уделено стандартным полнотелым блокам AAC; для армированных кровельных панелей и плит перекрытия из автоклавного газобетона (RAAC) требуются дополнительные участки укладки арматуры, не включённые в приведённый ниже перечень оборудования.
Технология AAC появилась в середине 1920-х годов, когда шведский архитектор J.A. Eriksson запатентовал этот процесс; сегодня автоклавный газобетон относится к числу наиболее широко применяемых в мире экологичных строительных материалов, а все ведущие производители этой категории по-прежнему используют одну и ту же базовую химическую реакцию. В смесительном барабане алюминиевый порошок реагирует с известью и водой в шламе с выделением водорода, который при подъёме через ещё жидкую смесь образует миллионы мельчайших пузырьков воздуха; именно благодаря им блоки AAC обладают высокими теплоизоляционными свойствами и весят примерно вчетверо меньше полнотелого материала после того, как автоклавная обработка зафиксирует ячеистую структуру. По сравнению с традиционным глиняным кирпичом или обычными блоками из плотного бетона эта структура из воздушных пузырьков обеспечивает большинство преимуществ AAC: меньшую нагрузку на несущий каркас, более быструю кладку и лучшую теплоизоляцию при одинаковой толщине стены — именно поэтому блоки AAC всё шире применяются как в жилищном, так и в промышленном строительстве.
Полный перечень оборудования для завода по производству блоков AAC
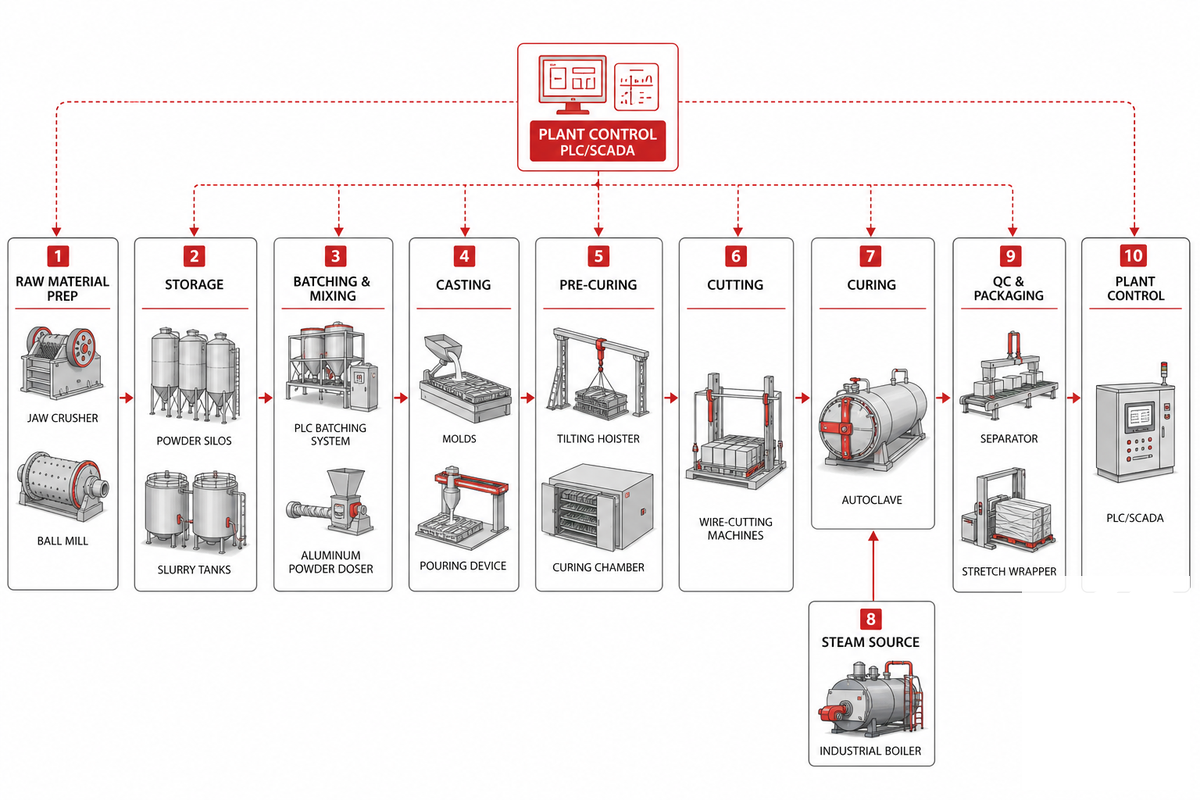
Вы приобретаете не отдельный станок для изготовления блоков и не просто завод AAC, а целую производственную линию. В прайс-листах на оборудование нередко указывают только автоклав или одну «стартовую» позицию — поэтому два предложения на «завод производительностью 50,000 м³/год» могут иметь совершенно разную цену, хотя оба якобы включают «одно и то же» базовое оборудование; одно предложение может учитывать только стоимость машин, а другое — поставку под ключ. До запроса коммерческих предложений убедитесь, что при расчёте затрат учтена каждая необходимая категория оборудования.
| Этап | Оборудование | Назначение |
|---|---|---|
| Подготовка сырья | Щековая дробилка, шаровая мельница | Измельчение летучей золы/песка и извести до дисперсности, необходимой для реакции в автоклаве |
| Хранение | Силосы для порошкообразных материалов, резервуары для шлама, мешалки для шлама | Хранение измельчённых цемента и извести, а также шлама летучей золы перед дозированием |
| Дозирование и смешивание | Система дозирования с ПЛК, смесительный барабан, дозатор алюминиевого порошка | Весовое дозирование сырья; точность дозирования алюминиевого порошка — наиболее критичный параметр рецептуры |
| Формование | Формы, заливочное устройство, тележки для форм | Приём шлама и его выдержка во время вспучивания/предварительного отверждения |
| Предварительное отверждение | Кантовочный подъёмник, камера предварительной выдержки | Кантование и выдержка массива-сырца при контролируемой температуре до достижения прочности, достаточной для резки |
| Резка | Установки вертикальной и поперечной струнной резки, тележка резательной линии | Резка массива-сырца на блоки окончательных размеров перед автоклавной обработкой с учётом объёма выпуска в кубических метрах |
| Автоклавная обработка | Автоклав, передаточная тележка, автоклавная вагонетка | Обработка нарезанных блоков паром при 180–220 °C / 8–12 бар для достижения окончательной прочности (см. следующий раздел) |
| Источник пара | Промышленный паровой котёл | Подача пара в автоклав — параметры котла рассчитываются отдельно от параметров самого автоклава (см. раздел «Подача пара» ниже) |
| Контроль качества и упаковка | Разделитель блоков/панелей, зажимной подъёмник, установка для обёртывания стретч-плёнкой | Разделение готовых блоков, отбор образцов для проверки плотности/прочности и упаковка |
| Управление производством | Система ПЛК/SCADA | Централизованное управление рецептурами дозирования, регистрация циклов и дистанционный мониторинг всей линии |
Многие поставщики отдельно указывают только оборудование для резки и формования, называя его «машиной для производства блоков AAC», «блочной машиной» или другим подобным сокращённым обозначением, допустимым в коммерческом предложении, хотя это лишь один из десяти необходимых этапов работы завода AAC. Обратите внимание, что паровой котёл указан отдельной строкой — независимо от автоклава. Это имеет гораздо большее значение, чем обычно предполагают заказчики, впервые строящие такой завод. Далее мы подробнее рассмотрим последствия этого решения.
💡 Совет эксперта
Требования к точности дозирования алюминиевого порошка настолько высоки, что отклонение примерно на ± 0.02% может изменить плотность блоков на 50-100 кг/м³. Уточните у поставщиков, какие средства управления и журналы регистрации предусмотрены в их системе дозирования алюминиевого порошка помимо характеристик смесителя, поскольку эта единственная переменная вызывает больше претензий к качеству продукции, чем любой другой этап линии по производству блоков AAC, а сам мелкодисперсный алюминиевый порошок относится к регулируемой горючей пыли, что определяет требования к вентиляции и заземлению участка дозирования.
Выбор подходящего автоклава для производства AAC
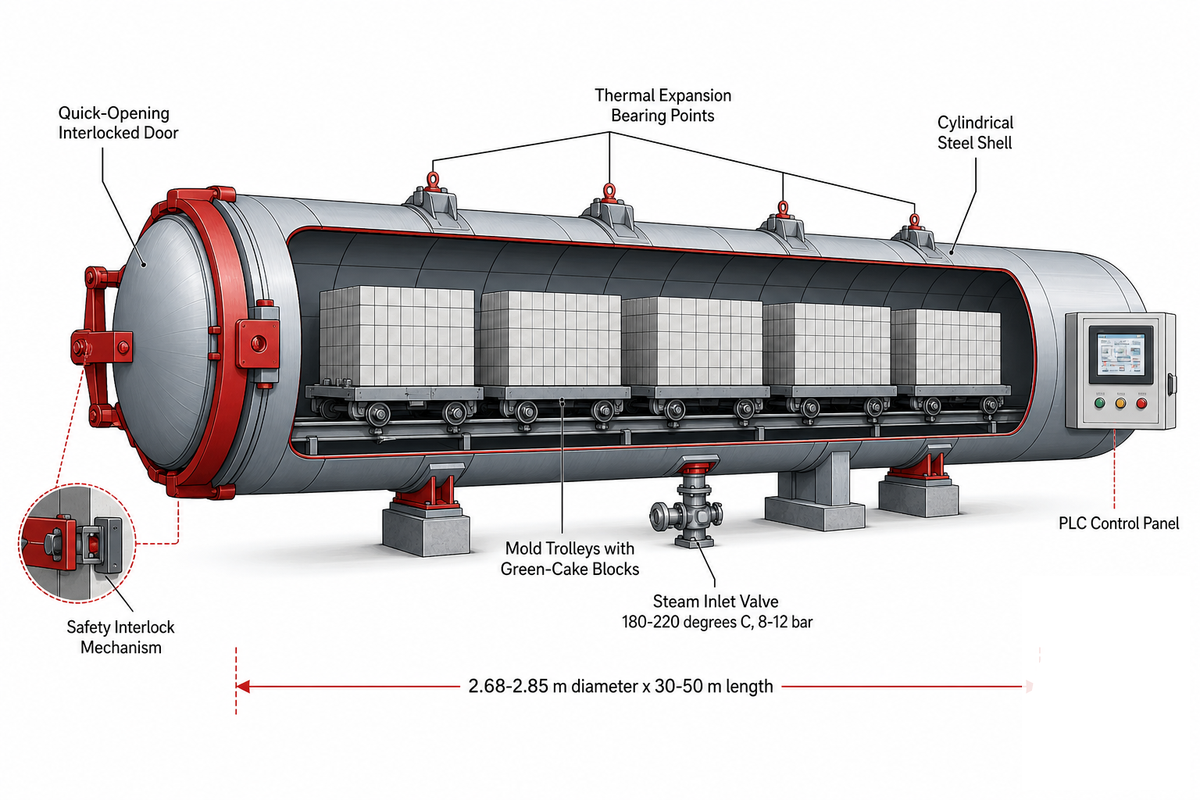
Крупнейший отдельный компонент завода AAC — автоклав; исправление любой допущенной здесь ошибки обойдётся дорого. Промышленный автоклав, работающий на паре высокого давления, эксплуатируется при температуре 180-220 °C и давлении 8-12 бар, а продолжительность цикла составляет 8-12 часов. Обычно диаметр таких автоклавов составляет от 2.68 до 2.85 метра, длина — от 30 до 50 метров, а за один цикл в них одновременно помещается от 6 до 10 вагонеток с формами. Подробные рекомендации по выбору размера и типа автоклава с учётом требуемой производительности приведены в нашем руководстве по приобретению промышленного автоклава.
Не следует ошибочно применять одну и ту же спецификацию к автоклавам разного назначения. Автоклав для отверждения композитов работает при значительно меньшем давлении, чем автоклав завода AAC, использует сжатый воздух или азот и не предусматривает паровой нагрев. Простая замена автоклава AAC аппаратом для композитов — не незначительное изменение, а переход на другой стандарт для сосудов, работающих под давлением. До размещения заказа убедитесь, что приобретаемый автоклав изготовлен и имеет маркировку в соответствии с применимыми стандартами AAC (например, ASME Section VIII Division 1 для США или эквивалентными нормами GB 150/PED целевого рынка).
📐 Инженерное примечание
Большинство заводов с целевой годовой производительностью 200,000-400,000 м³ используют несколько автоклавов меньшего размера с поочерёдными циклами обработки вместо одного огромного аппарата. При такой организации можно разгружать один сосуд и вновь загружать его для следующего цикла обработки паром (нагрева и охлаждения), пока другие аппараты остаются под паром, обеспечивая непрерывную подачу продукции на линии резки и упаковки вместо единовременного поступления в начале линии большой суточной партии обработанных блоков. Обязательно уточните необходимое количество сосудов по фактическому расчёту производительности поставщика, выполненному с учётом размеров предлагаемых им аппаратов.
Подача пара и расчёт котла для автоклава
Хотя каждый перечень оборудования завода AAC включает автоклав, почти ни в одном из них не указано, откуда предприятие будет получать пар. В типовых перечнях оборудования, изученных при подготовке этого руководства, «котёл» указан одной строкой без расчёта параметров, сведений о виде топлива или данных о подключении паропровода к автоклаву. Именно из-за этого упущения бюджеты большинства новых заводов AAC выходят из-под контроля: неправильно рассчитанный котёл не способен нагреть автоклав до требуемой температуры за отведённое время, что увеличивает продолжительность цикла и приводит к недостаточной автоклавной обработке блоков.
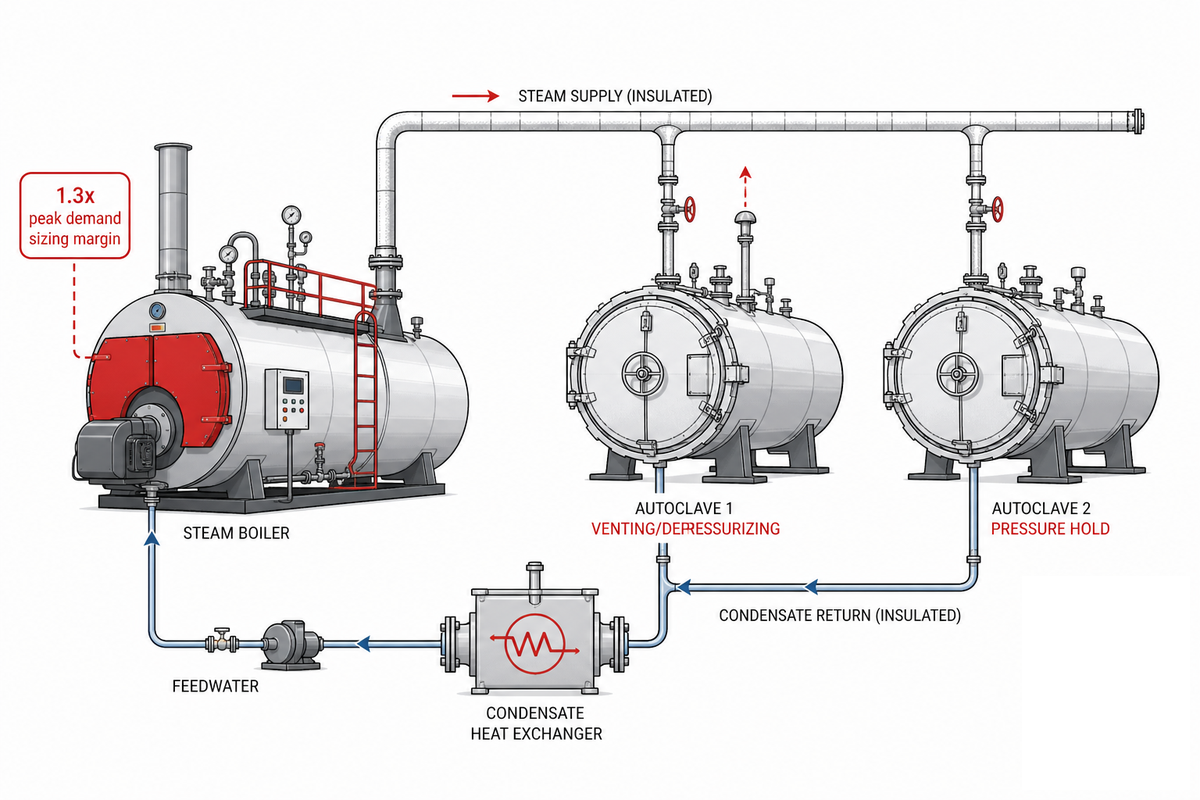
Стандартный расчёт промышленных котлов по методу Spirax Sarco предусматривает производительность по пару в кг/ч, равную часовому расходу пара, умноженному на коэффициент запаса, который обычно составляет около 1.1-1.2 для компенсации нормальных колебаний потребления пара. Однако для завода AAC мы рекомендуем рассчитывать котёл с более высоким коэффициентом — 1.3× от пикового расхода пара одного автоклава, согласно правилу запаса пара 1.3×, — чтобы покрыть как начальный скачок потребления при разогреве, так и пиковый расход при одновременной подаче пара в несколько автоклавов с поочерёдными циклами.
«Котёл, рассчитанный по среднему расходу пара автоклавом, выглядит правильно только на бумаге, но уже при первом одновременном выходе двух сосудов на режим начинает отставать. Мы рассчитываем систему подачи пара для AAC по совмещённому пиковому, а не среднему расходу и закладываем дополнительный запас ещё на стадии проектирования — это гораздо дешевле, чем устанавливать второй котёл после запуска предприятия.»
Однако пар не обязательно должен быть исключительно постоянной статьёй расходов. Существуют системы управления автоклавами, которые направляют пар из разгружаемого автоклава в соседний сосуд, находящийся на стадии разогрева, вместо сброса пара в атмосферу. По данным материала AAC Worldwide об эксплуатации автоклавов, такие системы сокращают расход свежего пара при производстве AAC на 25-30%. Как и в случае с количеством автоклавов, запросите эту функцию у поставщика и потребуйте предоставить результаты собственных натурных замеров экономии. Применение теплообменников конденсата для предварительного нагрева питательной воды котла дополнительно снижает общее энергопотребление и расходы на топливо. Учтите, что эти решения не уменьшают пиковую потребность в паре при первоначальном разогреве системы.
Наиболее частая проблема, о которой покупатели первого завода AAC сообщают инженерной группе Taiguo, — котёл, рассчитанный по средней, а не пиковой потребности автоклава: поскольку при холодном пуске расход пара автоклавом может кратковременно превышать установившийся уровень на 20-30%, котёл, рассчитанный только на среднюю нагрузку, не справляется именно при одновременной работе двух сосудов — обычно на первой неделе эксплуатации с поочерёдными циклами, когда график циклов ещё настраивается. Именно для предотвращения такого отказа существует правило запаса пара 1.3x: это точно рассчитанная добавка на данный скачок потребления, а не общий коэффициент запаса.
Выбор топлива определяется его доступностью на площадке и тем, что уже используется на предприятии: наиболее распространёнными вариантами получения пара для производства AAC, вероятнее всего, будут природный газ или биомасса, для которых предназначены наши линейки котлов на жидком топливе и газе и котлов на биомассе соответственно.
Компоновка и зонирование предприятия по производству AAC
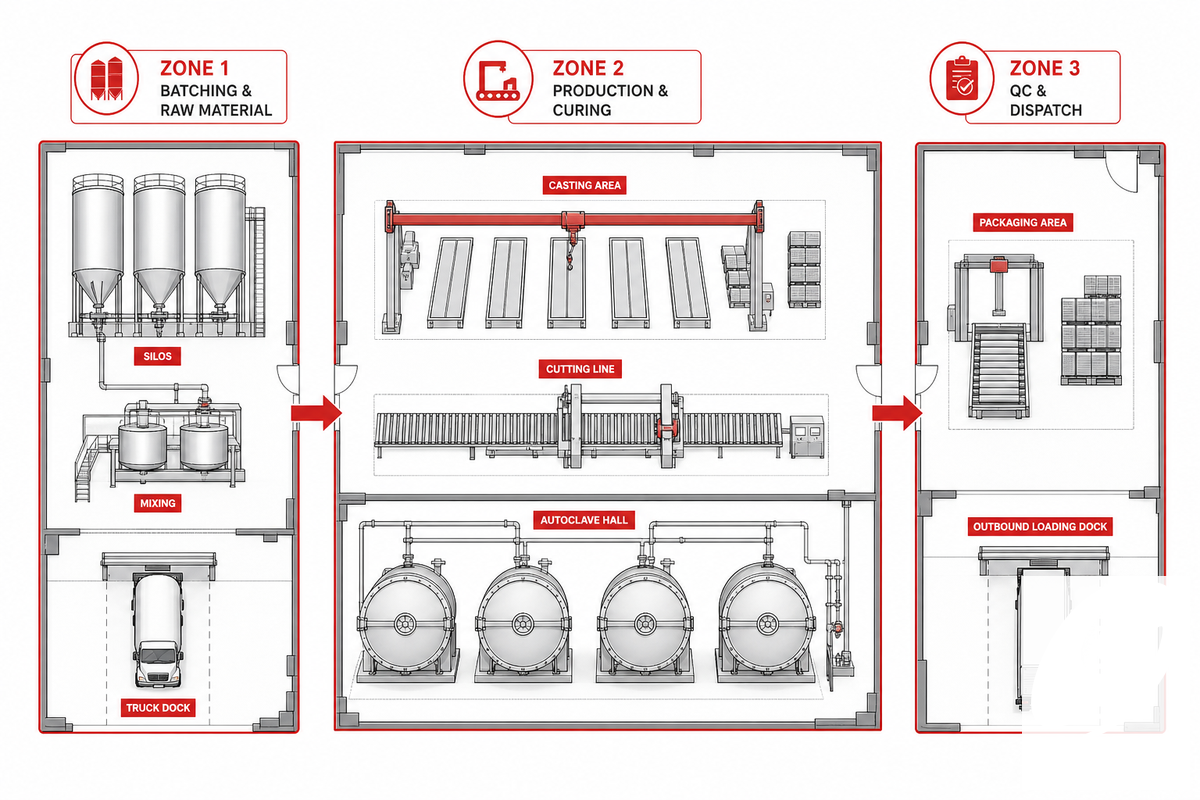
План завода AAC всегда должен соответствовать движению материалов, которое естественным образом разделяет предприятие в соответствии с нашей концепцией компоновки из 3 зон. Зона дозирования и подготовки сырья включает силосы, резервуары для шлама и смесительные участки; её следует размещать так, чтобы обеспечить удобный подъезд грузовых автомобилей, поскольку сюда поступает основной поток транспорта с летучей золой / песком. Зона производства и автоклавной обработки включает формование, предварительное отверждение, резку и занимающий наибольшую площадь автоклавный цех, где размещаются автоклавы длиной 30-50 м. Наконец, зона контроля качества и отгрузки предназначена для разделения блоков, отбора образцов, упаковки и погрузки отправляемой продукции, поэтому её размещают так, чтобы развести потоки готовой продукции и поступающего сырья.
Требуемый размер участка прямо пропорционален планируемой производительности: компактный завод меньшего размера может работать на площади всего ~25,000-30,000 м, тогда как для одного только производственного корпуса крупного стандартного промышленного предприятия (200,000-400,000 м3/год) требуется 9,000-15,000 м, не считая открытых площадок и складов. Обязательно предусмотрите возможность расширения: наращивать автоклавные мощности в будущем значительно выгоднее, если рядом с действующим автоклавным цехом заранее оставлено свободное место, чем впоследствии переделывать линии резки или дозирования.
Ошибки здесь становятся реальной и регулярно возникающей проблемой: поскольку длина одного только автоклавного цеха может составлять 30-50 м, предприятие среднего размера, ограничившее его постоянными силосами дозирования с одной стороны и складом с другой, фактически фиксирует мощность на уровне того количества автоклавов, которое помещается на исходной площадке. Инженерная группа Taiguo чаще всего наблюдает это при модернизации: заводу, изначально рассчитанному на 3 автоклава, позднее требуется 6 для удовлетворения спроса, но выясняется, что дополнительные 2-3 сосуда физически не помещаются без переноса всей линии резки, хотя задержки и затрат можно было бы полностью избежать решением стоимостью $0 — оставить один свободный пролёт в первоначальном генеральном плане. Стандарты для сосудов, работающих под давлением, включая ASME Section VIII Division 1, также устанавливают минимальные требования к доступу и свободному пространству вокруг каждого сосуда, которые необходимо учитывать в площади автоклавного цеха с первого дня, а не обеспечивать позднее при реконструкции.
Уровни производительности: мини-заводы, средние и промышленные предприятия AAC
Принцип «чем больше, тем лучше» применим не всегда: компактный завод AAC позволяет сократить бюджет на участок и здания до 40% по сравнению с крупными промышленными линиями, обеспечивает выпуск примерно от 65,000 м3/год и при этом остаётся значительно ниже принятого в отрасли порога промышленной производительности около 100,000 м3/год, поскольку компактный завод занимает меньшую площадь благодаря уменьшенным размерам форм и массивов. Эта модель разработана для распределённых небольших региональных рынков, на которых невозможно эффективно реализовывать 100,000 м3 блоков через стандартную сбытовую сеть. Рекомендация новым инвесторам проста: проектируйте завод под ёмкость доступного рынка, а не под крупнейшую линию, которую готов продать производитель.
| Уровень | Годовой объём выпуска | Автоклавы (количество зависит от поставщика/размера сосудов) | Площадь участка |
|---|---|---|---|
| Компактный | 65,000–160,000 м³/год | Сосуды с уменьшенной занимаемой площадью (меньше аппаратов меньшего размера) | ~25,000–30,000 м² (до 40% меньше стандартного масштаба) |
| Мини-завод (стандартный формат) | 50,000–100,000 м³/год | 2–3 | ~4,000 м² |
| Средний | 100,000–200,000 м³/год | 3–4 (более крупные сосуды) или до 6–8 (сосуды меньшего размера) | 5,000–8,000 м² |
| Промышленный | 200,000–400,000 м³/год | 3–4 (более крупные сосуды) или до 8–12 (сосуды меньшего размера) | 9,000–15,000 м² (производственный корпус) |
При быстром поиске стоимости мини-завода AAC или предложений о продаже завода по производству блоков AAC можно найти множество объявлений только об оборудовании; рассматривайте любую указанную там цену как отправную точку для проверки поставщика, а не как окончательную стоимость поставки, поскольку описанная выше разница между комплектом оборудования и заводом под ключ существует независимо от того, оцениваете ли вы завод по производству блоков AAC в США или на развивающемся рынке, — это общемировая особенность объявлений, а не специфика отдельного региона.
Какой уровень подходит для вашего рынка?
- Рассредоточенные / небольшие региональные рынки, неспособные реализовать 100% мощности полноразмерного завода — компактный уровень
- Инвестор, впервые выходящий на рынок AAC и планирующий проверить спрос до расширения, а затем нарастить мощности (при условии, что в плане предусмотрено место для расширения автоклавного участка). Мини-завод с резервированием земли под установку дополнительных автоклавов
- Сформировавшийся строительный рынок с известным объёмом сбыта и развитой системой распределения и логистики — средний или промышленный уровень
Общие капиталовложения: фактическая стоимость строительства
Рассматривая опубликованные данные об «инвестициях» в завод по производству газобетона, следует помнить, что зачастую под ними подразумеваются совершенно разные затраты; один производитель может указывать стоимость только оборудования для линии производительностью 50,000m3/yr примерно в $48,500, но на той же странице приводить ориентировочный объём инвестиций в размере $800,000 для завода производительностью 50,000m3/yr, причём эта сумма больше нигде на его сайте не встречается, а столь значительная разница никак не объясняется (скорее всего, она связана с монтажом, строительством, пусконаладочными работами и т. д.). Другие производители указывают ориентировочные совокупные затраты на производство в размере от $1million до $5million для всего комплекса, однако эти данные не позволяют понять, что именно входит в указанную стоимость.
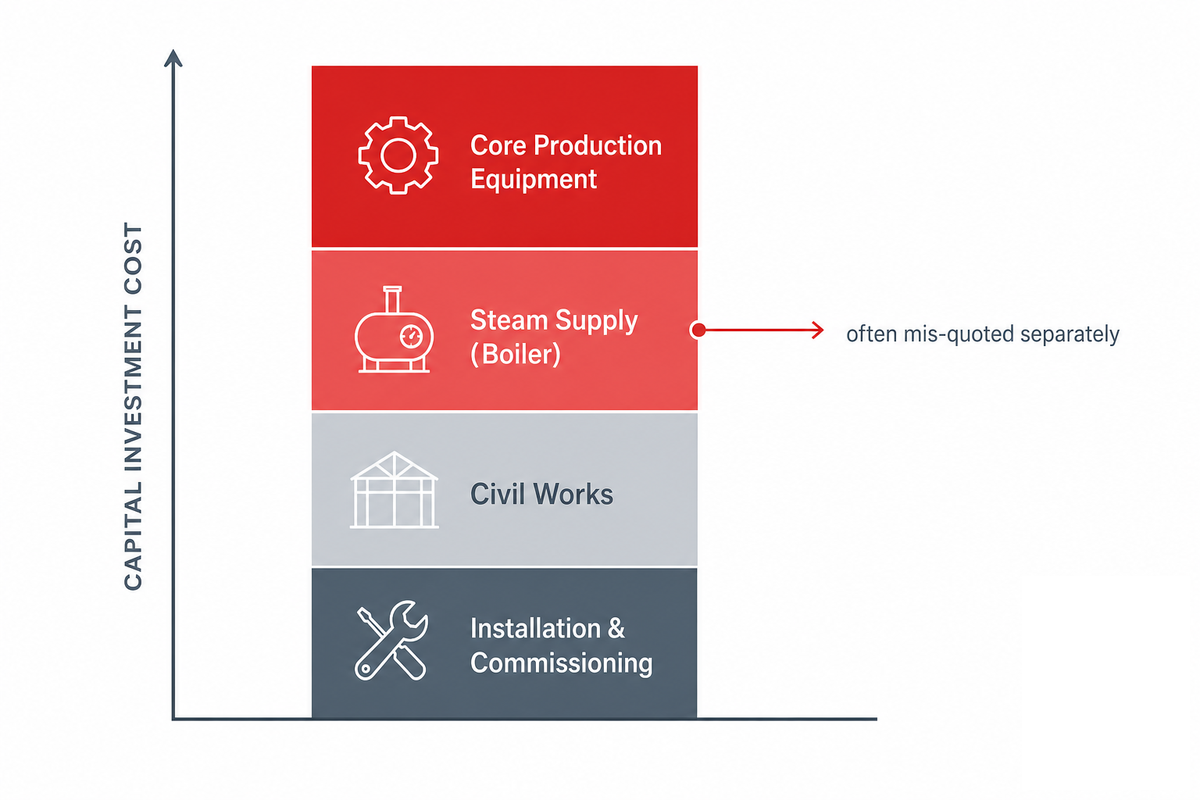
Бюджет следует разделить на следующие 4 категории и потребовать такой же разбивки в коммерческом предложении поставщика:
Категории общих инвестиций
- Основное производственное оборудование — перечисленные в таблице выше машины, включая автоклав; обычно только эта позиция входит в предложение со «стоимостью машин»
- Пароснабжение — котёл, система подачи топлива и трубопроводы; эту часть часто рассчитывают отдельно или исключают из стоимости «оборудования»
- Общестроительные работы — площадка, здание и фундаменты, рассчитанные на нагрузки от автоклава и сосуда, а также подключение инженерных коммуникаций
- Монтаж, пусконаладочные работы и обучение — длительный процесс, обычно занимающий несколько месяцев (поставщики оборудования часто указывают срок 6–12 месяцев от размещения заказа до выхода стандартной линии на полномасштабное коммерческое производство)
Недавно мы изучили реальную подробную постатейную смету для типовой конфигурации производительностью 30,000 м³/год, датированную 2023 годом и составленную в китайских юанях, поэтому её следует рассматривать лишь как ориентир: двумя самыми дорогими позициями оборудования оказались автоклав и кантователь, а котёл также составлял существенную статью расходов, но стоил меньше. Такое распределение, при котором основную долю стоимости оборудования формируют автоклав и средства транспортировки материалов, а котёл остаётся крупной, но не преобладающей статьёй расходов, соответствует нашему опыту расчёта стоимости систем пароснабжения для заказчиков AAC. На практике покупатели часто считают котёл второстепенной статьёй бюджета, поскольку обычно он стоит меньше самого сосуда: именно из-за кажущейся незначительной на его фоне стоимости котла на этапе финансирования в проекте обнаруживается существенный дефицит средств, ведь кредиторы, рассматривающие заявку на финансирование завода AAC, ожидают единую постатейную смету капитальных затрат, а не неполный документ, который команде Taiguo приходится восстанавливать задним числом. Такой подход соответствует тому же разграничению стоимости оборудования и проекта под ключ, которое AAC Worldwide использует при сравнении экономики компактных и стандартных заводов.
Преимущества AAC, объясняющие растущее применение AAC-блоков в строительстве, проявляются уже на этапе сырья: AAC-блоки — как и лёгкие блоки в целом — производят из доступных в регионе промышленных побочных продуктов, чаще всего из золы-уноса угольных электростанций, хотя при использовании золы-уноса в качестве основного компонента сырьевая смесь в зависимости от местных поставок может также содержать донную золу или песок. Для инвестора грамотно организованное производство AAC может стать прибыльным бизнесом именно благодаря низкой стоимости такого побочного сырья — при условии, что поставщик предлагает специализированное оборудование и поддержку для AAC, а не универсальную линию по выпуску блоков, адаптированную постфактум.
Выбор поставщика оборудования под ключ
В отрасли AAC-блоков работают как специализированные производители оборудования для AAC, так и крупные группы, выпускающие оборудование для заводов бетонных блоков и добавившие линию производства AAC-блоков к существующему ассортименту; при сравнении предложений выясните, специализируется ли рассматриваемый производитель на AAC или считает это направление лишь одним из нескольких, поскольку специализация обычно отражается на эффективности производства и качестве послепродажной поддержки по специфическим для AAC вопросам. Настоящий производитель заводов AAC выделяет инженерные ресурсы именно на интеграцию автоклава с котлом, а не адаптирует универсальные машины, разработанные для других производственных линий.
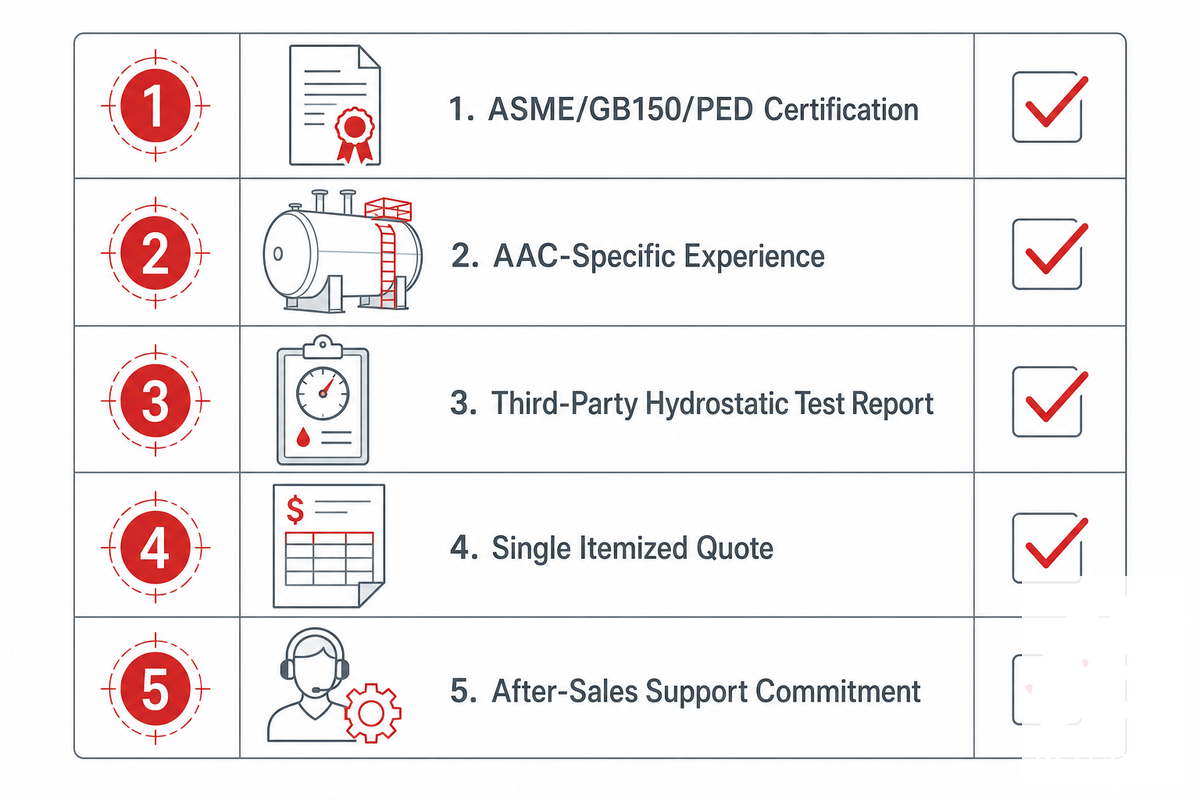
После изготовления и отгрузки исправление ошибки в спецификации автоклава обходится дорого и занимает много времени; изменить размеры сосуда и номинальное давление уже невозможно. Проведите проверку поставщика *до* запроса коммерческого предложения, а не после:
- Сертификация по ASME Section VIII Division 1 (или по эквивалентному стандарту целевого рынка, например GB 150 / PED) с предоставлением копии сертификата авторизации *до* начала изготовления, а не после поставки
- Подтверждённый опыт работы с AAC — котёл для отверждения композитов или предприятий общественного питания не соответствует требованиям автоклава AAC
- Независимый отчёт сторонней организации о гидростатических испытаниях при давлении, равном 1.3× расчётного; не принимайте отчёт, заверенный самим производителем
- Единое полное постатейное коммерческое предложение, включающее всё оборудование, пароснабжение, монтаж и обучение; избегайте предложений только на машины, вынуждающих заказывать остальные составляющие в других местах
- Письменно зафиксированные обязательства по послепродажной поддержке и замене деталей; незапланированный простой способен погубить предприятие, особенно если циклы автоклава выполняются один за другим
Тщательная проверка оборудования важна, однако риски цепочки поставок представляют не менее серьёзную угрозу для будущего завода. Проект завода AAC стоимостью $25 млн в Керрвилле, штат Техас, который прошёл через 3–4 года переговоров на высоком уровне и даже получил поддержку администрации губернатора, был отменён в ноябре 2025 года, когда Austin White Lime Company — единственный источник необходимой негашёной извести и крупнейший поставщик этого важнейшего сырья в штате — прекратила работу. Ближайший альтернативный поставщик находился в штате Миссисипи, а стоимость доставки извести сделала проект нежизнеспособным. «Для них расчёты не сходились», — сообщил местным должностным лицам помощник сити-менеджера города. План по оборудованию и зданию, по всей видимости, был обоснованным; проект провалился из-за того, что критически важная цепочка поставок зависела от работы единственного поставщика и не предусматривала достаточного резервного плана. До выделения капитала, а не после, подтвердите доступность извести, золы-уноса и гипса и найдите как минимум 1 резервного поставщика.
Taiguo Boiler около 50 лет поставляет промышленные паровые котлы и автоклавы, включая изготавливаемые на заказ автоклавы для производства AAC-блоков, на основании китайской лицензии класса A на производство котлов и проверки конструкции, эквивалентной требованиям ASME. Если предприятию необходимы автоклав и источник пара, параметры которых должны быть правильно согласованы с самого начала, обратитесь к нам для совместной проверки спецификации.
Разрешения, сертификация и персонал
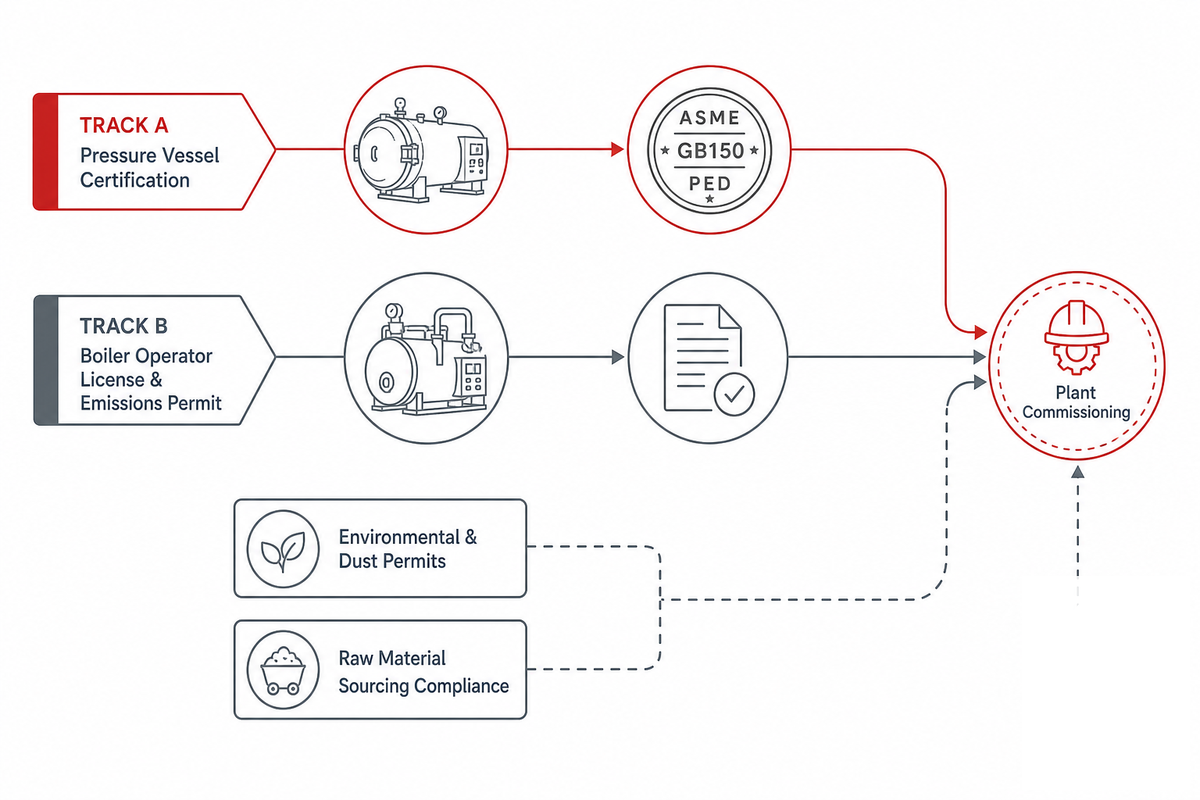
Одного оборудования недостаточно для законной эксплуатации завода AAC:
- Сертификация автоклава как сосуда, работающего под давлением, — по ASME Section VIII Division 1 (США), GB 150 (Китай) или PED 2014/68/EU (Европа); до размещения заказа обязательно выясните требования своей юрисдикции.
- Аттестация операторов котла и разрешения на выбросы — это отдельные требования, не связанные с сертификацией автоклава как сосуда, работающего под давлением; новые владельцы часто вспоминают о них слишком поздно, поскольку они относятся к котлу, а не непосредственно к технологическому процессу AAC.
- Экологические разрешения и разрешения на пылеобразующие операции с сырьём, включая хранение и измельчение золы-уноса, а также местные стандарты качества для отбора проб готовых блоков.
- Соблюдение требований при закупке сырья — если зола-унос приобретается как побочный продукт сжигания угля, необходимо проверить её соответствие требованиям к полезному применению или спецификации продукции на целевом рынке, а не считать её обычным нерегулируемым сырьём.
- Минимальная численность персонала: операторы дозирования и смешивания, операторы автоклава и котла (с отдельной аттестацией), техник линии резки, а также сотрудники отдела контроля качества или лаборатории, отбирающие образцы для испытаний плотности и прочности на сжатие.
По наблюдениям команды Taiguo, наиболее частая проблема при оформлении разрешений возникает, когда аттестацию оператора котла и разрешение на выбросы считают частью сертификата автоклава как сосуда, работающего под давлением, поскольку оба агрегата находятся в одном здании. В большинстве юрисдикций это 2 отдельных разрешительных процесса, относящихся к 2 разным регулирующим органам, — важное различие, поскольку завод, успешно прошедший проверку автоклава по ASME/GB150, всё равно может неделями не получать разрешение на запуск из-за неподанной заявки на выбросы котла: её рассмотрение обычно занимает 30–90 дней независимо от сроков сертификации сосуда, работающего под давлением. Для золы-уноса, получаемой как побочный продукт сжигания угля, действует отдельный уровень требований согласно критериям EPA для полезного применения (или эквивалентному стандарту вашей юрисдикции), соответствие которым следует подтвердить до, а не после подписания договора на поставку сырья.
Перспективы отрасли: что меняется для инвесторов в заводы AAC (2025–2028)
Для новых инвестиций в завод AAC важнее 2 структурные тенденции, чем любой отдельный прогноз объёма рынка. Во-первых, крупные группы производителей строительных материалов продолжают активно вкладывать средства в мощности AAC, что свидетельствует о сохраняющемся росте спроса на экологичное строительство: например, Holcim расширяет деятельность в Румынии, инвестируя, по сообщениям отраслевых изданий, несколько миллионов евро, а также отдельно предприняла шаги по приобретению Xella, владельца бренда AAC Ytong (сделка ожидает одобрения регулирующих органов). Другие региональные компании, включая DVI Production, а также совместное предприятие Siam cement и Bigbloc Construction в Индии открывают новые линии. Эти уже выделенные средства служат более убедительным показателем реального спроса, чем любой прогноз потенциального роста.
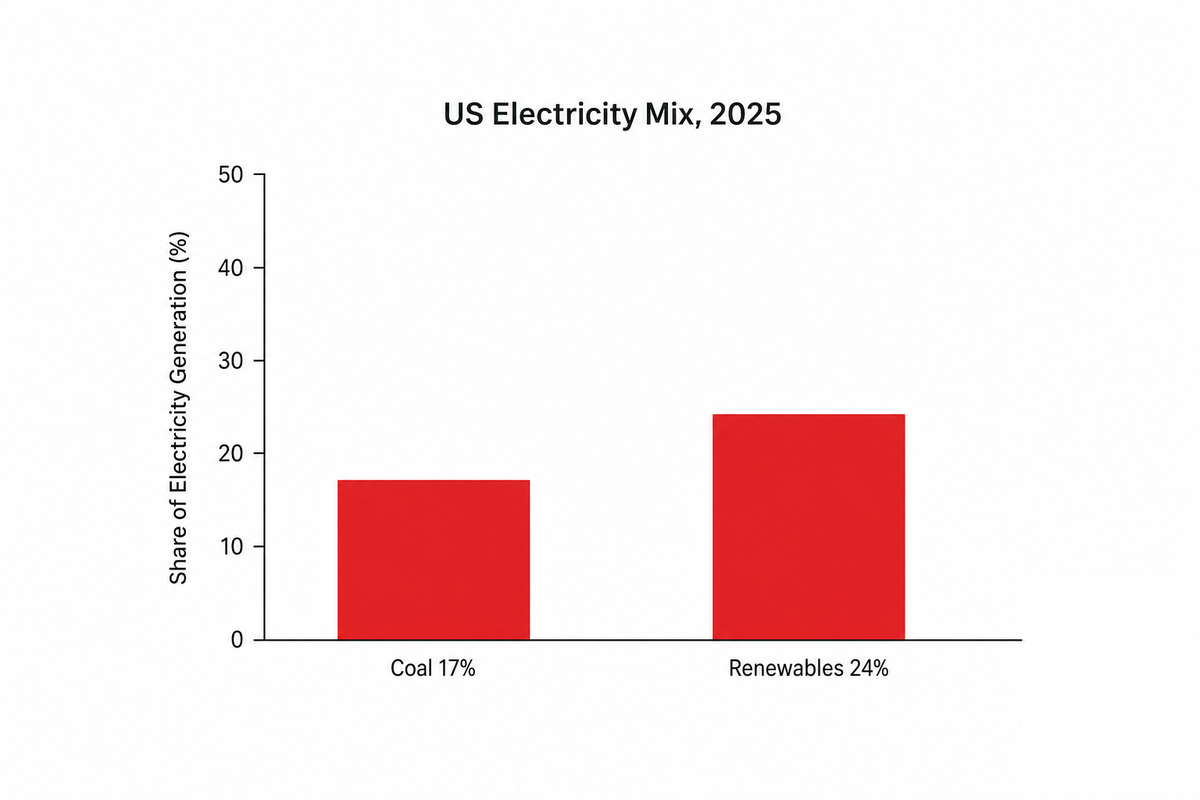
Во-вторых, существует менее очевидный фактор: основное недорогое сырьё для AAC является побочным продуктом угольной электрогенерации. По данным U.S. Energy Information Administration, к 2025 году доля угля в промышленной выработке электроэнергии в США снизилась примерно до 17%, а доля возобновляемых источников достигла около 24% (по сравнению примерно с 12% в 1990 году). Заводу, бизнес-модель которого предполагает вечную доступность дешёвой золы-уноса в больших объёмах, следует рассматривать её поставки как динамическую переменную и ещё на этапе технико-экономического обоснования проверить соответствие местных источников золы-уноса критериям EPA для полезного применения или спецификации продукции.
Оценки объёма рынка AAC у разных аналитических компаний и при разных определениях радикально расходятся: недавно опубликованные показатели для якобы одного и того же мирового рынка варьируются от $12 млрд до $36 млрд (и более), что скорее свидетельствует о различиях в определениях, чем о траектории развития самой отрасли. Любой отдельный показатель CAGR можно использовать для общего понимания ситуации, но не как самостоятельную исходную величину финансового плана. В технологической сфере системы подачи пара в автоклавы и компактные форматы заводов снижают требования к капиталу для выхода на небольшие или территориально рассредоточенные рынки в рамках более широкого мирового рынка AAC и развития экологичного строительства — это реальная альтернатива полномасштабному заводу, если подтверждённый доступный спрос явно не превышает 100,000 м³/год. В нормативной сфере ASME также опубликовала редакцию Boiler and Pressure Vessel Code от 2025 года с изменениями правил проектирования сосудов, работающих под давлением, — убедитесь, что любая рассматриваемая для 2026 года или более позднего срока автоклавная система соответствует редакции этого Кодекса от 2025 года, а не более ранней.
Обе тенденции создают одну и ту же практическую проблему: поскольку исходные допущения о сырье и применимой редакции норм для оборудования обычно фиксируют при первом технико-экономическом расчёте и редко пересматривают, к началу строительства через 12–18 месяцев бюджет завода, рассчитанный по ценам на золу-унос уровня 2023 года и редакции норм для сосудов, работающих под давлением, выпущенной до 2025 года, может оказаться недостаточным. Команда Taiguo рекомендует повторно проверить оба фактора — поставки золы-уноса и актуальную редакцию ASME/GB150 — при принятии окончательного инвестиционного решения, а не ограничиваться первоначальным технико-экономическим обоснованием.
Часто задаваемые вопросы
В: Сколько стоит запуск завода по производству AAC-блоков?
Показать ответ
В предложениях встречаются суммы примерно от $800,000 за полностью оснащённую небольшую производственную линию до $1–5 млн за более крупные заводы, однако в них редко уточняется, что именно входит в стоимость. Отдельно необходимо учесть производственное оборудование, паровой котёл, общестроительные работы (земельный участок, здание и фундамент), а также монтаж и пусконаладочные работы. Предложение только на машины стоимостью в десятки тысяч не отражает всех затрат.
Прежде чем сравнивать разных поставщиков, запросите постатейное коммерческое предложение с разбивкой по этим 4 категориям.
В: Каков минимальный объём инвестиций в завод AAC?
Показать ответ
Самый компактный вариант производительностью около 65,000 м³/год обеспечивает наиболее низкий порог входа; стоимость земельного участка и здания может быть на 40% ниже, чем для стандартной линии, поскольку небольшие размеры формы и массива позволяют сократить объём общестроительных работ и использовать менее габаритное оборудование. Небольшой завод стандартного формата (50–100,000 м³/год, 3 автоклава) чаще всего соответствует первому уровню инвестиций, указываемому поставщиками оборудования. Необходимо уточнить, относится ли заявленный «минимальный объём инвестиций» только к заводу или к полностью готовому производству под ключ.
В: Какую производительность выбрать для моего рынка?
Показать ответ
Подбирайте мощность завода под подтверждённый спрос, а не под линию максимальной производительности, предлагаемую поставщиком: одна из самых серьёзных ошибок при открытии завода AAC — переоценка возможного объёма продаж. Для многих локальных или небольших региональных рынков лучше подходит завод компактного формата (65,000–160,000 м³/год), поскольку для экономической целесообразности промышленным предприятиям требуется спрос не менее 100,000 м³/год. Предусмотрите возможность последующего расширения до среднего или промышленного масштаба после подтверждения рынка вместо создания избыточных мощностей на начальном этапе.
В: Какое оборудование для AAC выбрать — автоматическое или полуавтоматическое?
Показать ответ
Преимущество меньших первоначальных инвестиций характерно для более дешёвых полуавтоматических решений, часто применяемых на линиях минимальной производительности, где небольшой объём выпуска просто не оправдывает всех затрат на полную автоматизацию ради сокращения персонала. Полностью автоматизированные системы дозирования и резки, а также управление на базе PLC/SCADA позволяют уменьшить численность персонала и, в частности благодаря точному дозированию алюминиевого порошка, повысить стабильность характеристик от замеса к замесу, что особенно важно при росте требований к объёму и качеству. Уровень автоматизации, как правило, остаётся настраиваемой опцией у большинства поставщиков в рамках одной линейки оборудования и выбирается под конкретный проект, а не жёстко определяется производительностью.
В: Является ли завод AAC выгодной инвестицией и каков срок окупаемости?
Показать ответ
AAC по-прежнему привлекает значительные реальные капиталовложения крупных групп производителей строительных материалов: продолжающиеся приобретения и расширение Holcim в Румынии, а также попытка купить Xella служат более надёжными показателями спроса, чем любой отдельный рыночный прогноз. Поскольку речь идёт о реальном капитале, уже выделенном на расширение производства строительных материалов, а не о теоретических моделях, действия Holcim указывают на усиление фактического спроса на AAC в будущем. Основными факторами, определяющими срок окупаемости конкретного предприятия, являются доступность и стоимость местной золы-уноса, затраты энергии на эксплуатацию системы «автоклав — котёл» и твёрдые обязательства покупателей по приёмке продукции до начала значительных инвестиций. Единого срока окупаемости для разных рынков не существует; безопаснее считать типовые заявления поставщиков о ROI маркетинговыми формулировками, пока не рассчитаны конкретные местные затраты на топливо, рабочую силу и сырьё. Рассмотренный выше провал проекта в Керрвилле наглядно показывает ситуацию, когда расчёты стоимости оборудования сходятся, но неучтённое допущение в сфере поставок губит весь проект. Устраните оба риска, прежде чем тратить хотя бы цент на оборудование.
В: Автоклав какого размера требуется заводу AAC?
Показать ответ
Промышленные автоклавы для AAC обычно имеют диаметр 2.68–2.85 м и длину 30–50 м, вмещая по 6–10 вагонеток за цикл. Для выпуска 200,000–400,000 м³/год стандартной практикой является эксплуатация нескольких агрегатов (примерно 3–4 крупных сосуда или до 8–12 меньших, работающих со смещёнными циклами), а не 1 автоклава чрезмерно большого размера. Полный порядок расчёта размеров для всех областей применения автоклавов приведён в нашем руководстве по промышленным автоклавам (ссылка выше).
В: Что лучше построить — завод AAC или завод CLC без автоклавов?
Показать ответ
Ячеистый лёгкий бетон (CLC) не требует автоклава и набирает прочность при температуре окружающей среды. Это снижает капитальные вложения по сравнению с настоящим автоклавным AAC, но одновременно уменьшает прочность на сжатие. Если высокое отношение прочности к массе и подтверждённое соответствие общепринятым спецификациям являются ключевыми преимуществами на целевом рынке, инвестиции в автоклавную технологию будут оправданы; однако для областей применения с менее строгими требованиями, где достаточно более простого процесса и меньших капитальных затрат на CLC, следует провести прямое сравнение. Подробное сравнение приведено в нашем руководстве по лёгкому ячеистому бетону.
Почему мы об этом пишем
Taiguo Boiler производит промышленные паровые котлы и автоклавы с 1976 года и поставляет автоклавы, специально предназначенные для производства AAC-блоков. Приведённые в этом материале рекомендации по пароснабжению от котла и коэффициенту запаса (1.3×) отражают стандартную инженерную практику Taiguo по согласованию паропроизводительности с потребностью автоклава, а не общепринятый отраслевой норматив. Примеры стоимости оборудования с сайтов поставщиков следует считать историческими справочными данными и проверять у каждого поставщика до начала любого бюджетного планирования.
Ссылки и источники
- ASME BPVC, раздел VIII, часть 1American Society of Mechanical Engineers
- Кодекс ASME по котлам и сосудам, работающим под давлением, редакция 2025 годаAmerican Society of Mechanical Engineers
- Методы расчёта расхода параSpirax Sarco
- Компактный завод AAC: размер не всегда имеет значение — важна правильная технологияAAC Worldwide
- Безопасная и эффективная эксплуатация автоклавовAAC Worldwide
- Электроэнергетика СШАU.S. Energy Information Administration
- Остаточные продукты сжигания угля: полезное применениеU.S. Environmental Protection Agency
- Новый завод ACC стал третьей инвестицией Holcim RomaniaCemNet / International Cement Review
- Серьёзный удар по экономике: Megaacrete отменяет сделку по строительству завода в КеррвиллеThe Kerr County Lead (нояб. 2025 г.)
Статьи по теме
- Блоки из автоклавного газобетона: полный процесс производстваподробный разбор сырья и технологического процесса изготовления блоков на таком заводе
- Руководство по промышленным автоклавамтипы автоклавов, технические характеристики и критерии выбора для производства композитов, AAC, древесины и резиновых изделий
- Технические характеристики, размеры и марки AAC-блоковклассы плотности и стандарты размеров, по которым линия контроля качества предприятия будет проверять продукцию
- Руководство по ценам на AAC-блокистоимость готовых блоков за м³ после запуска завода
- Руководство по лёгкому ячеистому бетонусравнение с альтернативой без автоклавной обработки