Свяжитесь с Taiguo

HTST-пастеризатор: определение и стандарт USDA
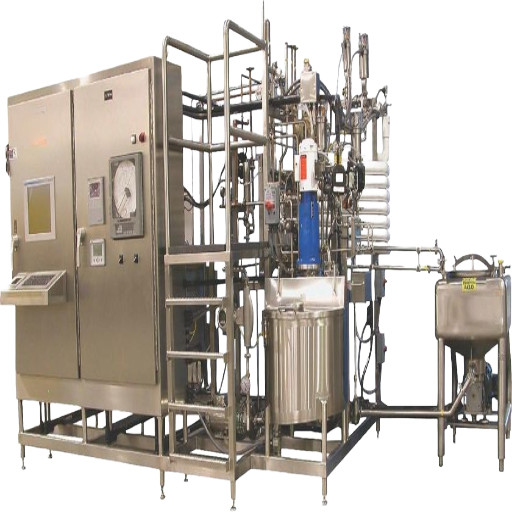 HTST-пастеризатор, также называемый установкой мгновенной пастеризации или системой HTST-пастеризации, представляет собой проточный теплообменник, который обрабатывает жидкие пищевые продукты или продукты с низкой вязкостью, кратковременно воздействуя на них высокой температурой. Согласно Постановлению США о пастеризованном молоке (PMO), при HTST продукт должен нагреваться как минимум до 72 °C (161 °F) не менее чем на 15 секунд с последующим быстрым охлаждением до температуры ниже 4 °C. Такое сочетание времени и температуры уничтожает вегетативные формы патогенов (включая Mycobacterium tuberculosis, Coxiella burnetii, Listeria и Salmonella), инактивирует ферменты, вызывающие порчу, и большинство неспорообразующих микроорганизмов, а также лучше сохраняет вкус, цвет и термочувствительные питательные вещества по сравнению с прежними ванными методами.
По данным International Dairy Foods Association, HTST является основным методом пастеризации в США, поскольку позволяет безопасно обрабатывать большие непрерывные объёмы молока, сохраняя вкус обработанного продукта более близким к вкусу сырого молока. В отраслевой литературе термины «мгновенная пастеризация» и «HTST-обработка» используются как взаимозаменяемые.
Краткие параметры HTST-пастеризации
| Стандарт USDA (PMO) | Не менее 15 секунд при 72 °C (161 °F) |
| Рабочий диапазон в промышленности | Температура продукта 70–100 °C; выдержка 15–300 секунд |
| Рекуперация тепла (регенеративная) | До 95% при использовании многосекционных пластинчатых теплообменников |
| Теплоноситель | Горячая вода (нагреваемая паром от котла) или электрические нагревательные элементы |
| Материалы деталей, контактирующих с продуктом | AISI 316L (пластины) / AISI 304 (рама); уплотнения EPDM |
| Основные области применения | Молоко, сливки, смесь для мороженого, сок, пиво, растительные напитки, эгг-ног, жидкие яйца |
Принцип HTST-пастеризации: процесс из 5 этапов
Работа системы HTST-пастеризации основана на непрерывном потоке и точном контроле времени и температуры. Сырой продукт не задерживается в сосуде, а последовательно проходит этапы нагрева, выдержки и охлаждения. Процесс пастеризации включает пять этапов.Как работает HTST-пастеризация?
- Сырой продукт поступает в уравнительный бак, который стабилизирует поток на всасывании подающего насоса и предотвращает вовлечение воздуха.
- Дозирующий насос с регулируемой подачей перемещает продукт через секцию регенерации пластинчатого теплообменника, где поступающий холодный сырой продукт нагревается за счёт выходящего горячего пастеризованного продукта. В зависимости от конструкции одна только регенерация возвращает 70–95% технологического тепла.
- Предварительно нагретый продукт поступает в секцию нагрева, где при косвенном контакте с циркулирующей горячей водой его температура повышается до заданной температуры пастеризации (не менее 72 °C).
- В выдерживателе продукт проходит по всей длине трубы, рассчитанной так, чтобы даже самая медленно движущаяся частица находилась при температуре пастеризации не менее 15 секунд. Установленный на выходе из выдерживателя переключающий клапан возвращает недостаточно нагретый продукт в уравнительный бак, исключая попадание непастеризованного потока на холодную сторону.
- Пастеризованный продукт отдаёт тепло в секции регенерации, а затем проходит через секции охлаждения ледяной водой и гликолем, достигая температуры фасовки (обычно ниже 4 °C). От входа сырого продукта до выхода охлаждённого прохождение одной частицы через весь цикл занимает лишь несколько минут.
📐 Инженерное примечание: почему 72 °C / 15 секунд?
Инженеры рассчитывают сочетание 72 °C / 15 s для обеспечения 5-логарифмического снижения концентрации Coxiella burnetii (наиболее термостойкого неспорообразующего патогена в сыром молоке) с предусмотренным запасом безопасности. Согласно PMO США, продукты с повышенным содержанием жира (≥10%) или добавленными подсластителями требуют повышения температуры ещё на 3 °C (5 °F). Для эгг-нога предусмотрен отдельный режим: 80 °C в течение 25 секунд или 83 °C в течение 15 секунд.
Компоненты системы HTST-пастеризации
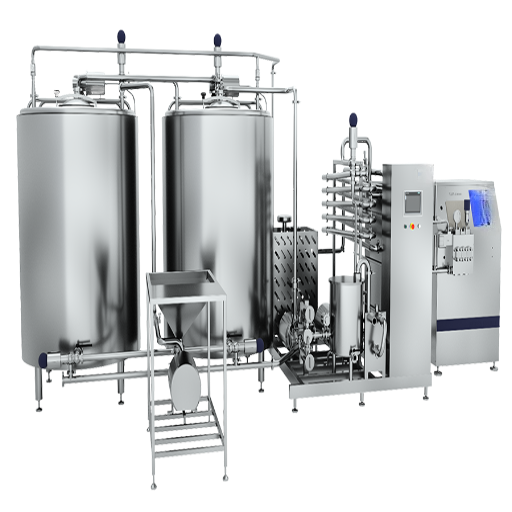 Полная система HTST-пастеризации состоит из восьми функциональных компонентов, каждый из которых должен соответствовать санитарным стандартам 3-A (молочная промышленность США), рекомендациям EHEDG по гигиеническому проектированию (ЕС) или местным аналогам.
- Уравнительный бак — резервуар из нержавеющей стали, работающий при атмосферном давлении, который стабилизирует подачу продукта и предотвращает вовлечение воздуха в дозирующий насос с регулируемой подачей.
- Дозирующий насос с регулируемой подачей (объёмного типа) — обеспечивает дозированный постоянный поток, определяющий время пребывания продукта в выдерживателе. В современных системах стандартно применяется частотно-регулируемый привод.
- Пластинчатый теплообменник (PHE) с тремя секциями — регенерации / нагрева / охлаждения. Пластины из нержавеющей стали (обычно AISI 316L) уплотняются пищевыми прокладками EPDM. Для вязких продуктов или продуктов с твёрдыми включениями вместо PHE применяются трубчатые теплообменники.
- Выдерживатель — наклонная труба из нержавеющей стали, рассчитанная так, чтобы наиболее быстро движущаяся частица находилась при температуре пастеризации не менее 15 секунд. Длина рассчитывается по фактическому расходу.
- Переключающий клапан потока (FDV) — трёхходовой автоматический клапан на выходе из выдерживателя, направляющий недостаточно нагретый продукт обратно в уравнительный бак. Среди всех компонентов этот клапан является предусмотренным законодательством критически важным устройством защиты процесса пастеризации.
- Установка подготовки горячей воды — замкнутый контур, в котором технологическая вода нагревается паром от котла предприятия (обычно до температуры на 5–10 °C выше заданной температуры продукта), а затем циркулирует через секцию нагрева PHE.
- Системы охлаждения — ледяная вода (≈ 1–4 °C), а также гликоль или аммиак для продуктов, требующих более низкой температуры на выходе.
- Система управления и регистратор — контроллер на базе PLC непрерывно регистрирует температуру и расход. Его ленточная диаграмма или цифровая запись служит официальным подтверждением выполнения пастеризации.
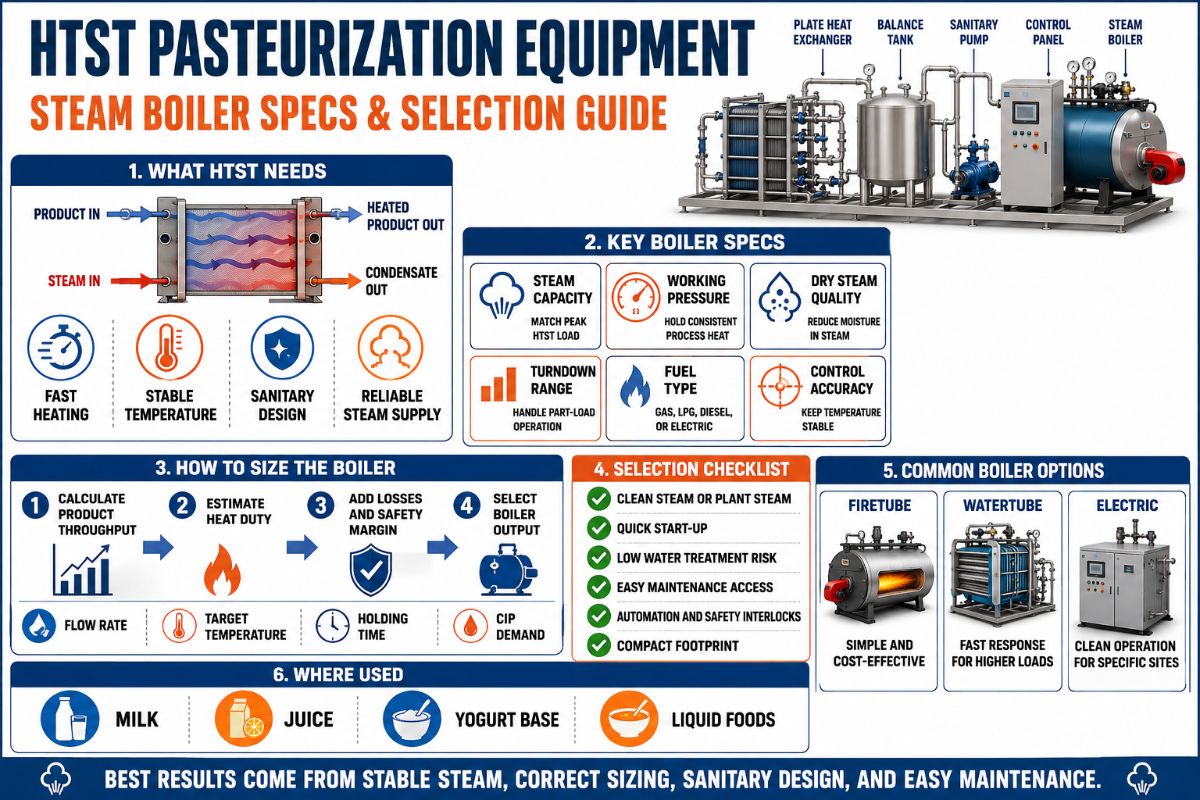
Требования к паровым котлам для HTST-установок
Большинство руководств по оборудованию HTST ограничиваются пастеризационной установкой на раме. В них не рассматривается вопрос, от которого зависит от четверти до трети эксплуатационных расходов предприятия: какой паровой котёл требуется для подачи тепла в установку подготовки горячей воды HTST? Горячая вода, непосредственно нагревающая продукт, сама косвенно нагревается паром от отдельного котла, и именно ошибки при выборе его мощности приводят многих начинающих производителей молочной продукции к лишним капитальным затратам.
📐 Инженерное примечание: формула потребности HTST-установки в паре
За 49 лет эксплуатации горизонтальных 3-ходовых жаротрубных котлов WNS, работающих на жидком топливе и газе, на молочных предприятиях в 100+ странах инженерная команда Taiguo неизменно наблюдает одну и ту же зависимость между производительностью HTST и требуемой паропроизводительностью. Ниже мы приводим конкретные соответствия.
Общая потребность предприятия в паре = повторный нагрев горячей воды HTST + циклы CIP + вспомогательные процессы (выпарной аппарат / распылительная сушилка / кулинарный пар) + 20% запаса на пиковую нагрузку. Для автономной линии HTST без смежных процессов ориентировочный расход составляет 80–120 kg пара на 1,000 L (264 gal) продукта, пастеризуемого за час, в зависимости от эффективности регенерации.
| Производительность HTST | Профиль предприятия | Рекомендуемый котёл |
|---|---|---|
| 200–500 gal/h (≈ 0.8–2 t/h продукта) | Микромолочный завод, пилотное или лабораторное производство, фермерское хозяйство | Вертикальный жаротрубный парогенератор LHS 0.1–2 t/h |
| 1,000–3,000 gal/h (≈ 4–11 t/h продукта) | Молочный завод или предприятие по производству сока среднего масштаба | Паровой котёл WNS на жидком топливе и газе 1–4 t/h |
| 5,000–15,000 gal/h (≈ 19–57 t/h продукта) | Крупное многолинейное предприятие (HTST + CIP + выпарной аппарат) | WNS 4–20 t/h (несколько параллельно работающих котлов) |
| Только горячая вода (без вспомогательных потребителей пара) | Прямой водяной нагрев контура горячей воды PHE | Водогрейный котёл CWNS на жидком топливе и газе 0.35–14 MW |
Матрица температуры и времени пастеризации (USDA + международные нормы)
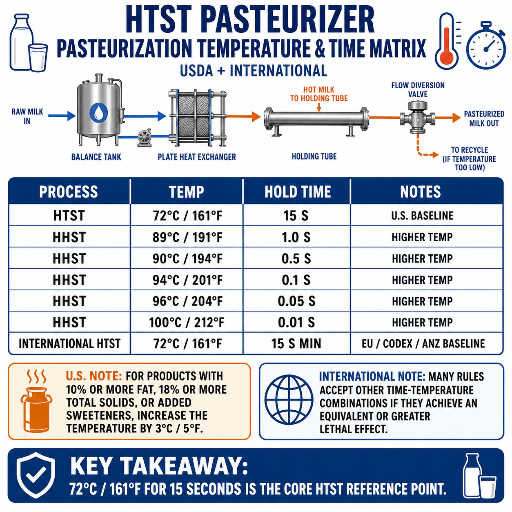 Стандарты пастеризации устанавливают сочетание температуры и времени, а не единственную заданную температуру. Постановление США о пастеризованном молоке и материалы IDFA в совокупности определяют пять признанных классов пастеризации; международные стандарты (Директива ЕС 92/46/CEE, Codex Alimentarius) в целом предусматривают аналогичные значения для молочной продукции.
| Температура | Время | Тип пастеризации |
|---|---|---|
| 63 °C (145 °F) | 30 минут | Ванная (LTLT) |
| 72 °C (161 °F) | 15 секунд | HTST |
| 89 °C (191 °F) | 1.0 секунды | HHST |
| 90 °C (194 °F) | 0.5 секунды | HHST |
| 94 °C (201 °F) | 0.1 секунды | HHST |
| 100 °C (212 °F) | 0.01 секунды | HHST |
| 138 °C (280 °F) | 2.0 секунды | Ультрапастеризация (UP) |
| ≥138 °C (асептическая обработка) | 2.0–6.0 секунды | UHT (асептическая обработка) |
HTST, UHT или ванная пастеризация
Что лучше: UHT или HTST?
Ни один из методов не является универсально лучшим: каждый соответствует определённому профилю продукта и условиям цепочки поставок. HTST обеспечивает срок хранения в холодильнике 14–21 день и минимально изменяет вкус; UHT обеспечивает срок хранения 6–9 месяцев при комнатной температуре, но придаёт продукту привкус кипячения и требует примерно на 30–40% больше капитальных затрат из-за дополнительной линии асептической упаковки.| Критерий | Ванная (LTLT) | HTST | UHT (асептическая) |
|---|---|---|---|
| Процесс | Периодический | Непрерывный | Непрерывный + асептический розлив |
| Срок хранения в холодильнике | 14–21 день | 14–21 день | Н/П (при комнатной температуре) |
| Срок хранения при комнатной температуре | Н/П | Н/П | 6–9 месяцев |
| Влияние на вкус | Небольшой привкус кипячения | Минимальное изменение | Выраженный привкус кипячения |
| Капитальные затраты (относительные) | Самые низкие | Средние | Самые высокие (+ асептическая упаковка) |
| Оптимально для | Заквасочного молока для сыра, небольших партий мороженого | Свежего питьевого молока, сока, пива, растительных напитков | Молока длительного хранения для розничной продажи, детских смесей, сливок для кофе |
Отрасли и области применения HTST-пастеризации
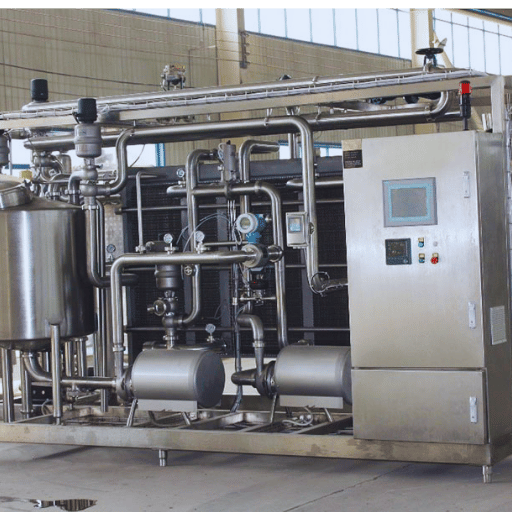 Среди непрерывных методов термообработки HTST-пастеризация широко применяется практически во всех отраслях, работающих с жидкими пищевыми продуктами, безопасность которых необходимо обеспечить при минимальном изменении вкуса.
- Переработка питьевого молока — цельного, маложирного, обезжиренного и безлактозного молока для розничной продажи в охлаждённом виде.
- Сливки и молочные напитки — жирные сливки, смесь молока и сливок, молочные сливки для напитков (продукты со сроком хранения меньше, чем у UHT-продуктов).
- Смесь для мороженого — пастеризация перед замораживанием при несколько повышенной температуре из-за высокого содержания жира и сухих веществ.
- Молочная основа для йогурта и сырной закваски — пастеризация основы перед внесением культуры для производства ферментированных продуктов.
- Фруктовые соки и нектары — апельсиновый, яблочный, томатный и тропические соки для розничной продажи в охлаждённом виде.
- Растительные напитки — соевые, миндальные, овсяные напитки и напитки на основе горохового белка (быстрорастущий сегмент применения HTST).
- Пиво и крафтовый сидр — мгновенная пастеризация сохраняет вкус и одновременно увеличивает срок хранения.
- Жидкие яйца и эгг-ног — с повышенными температурными режимами согласно приложению к PMO США.
Как выбрать систему HTST
Шесть критериев выбора отличают правильно спроектированные HTST-установки от убыточных.- ✔Производительность должна соответствовать пиковой потребности, а не номинальному значению. Выбирайте пастеризатор по максимальной часовой производительности, а не по средней. Завышенная производительность снижает эффективность; заниженная вынуждает выполнять параллельные циклы, удваивая трудозатраты.
- ✔Тип теплообменника должен соответствовать вязкости. Для жидкостей с низкой вязкостью (молоко, сок) применяются пластинчатые теплообменники; для продуктов с твёрдыми включениями или повышенной вязкостью (йогуртовые напитки, смузи) — трубчатые.
- ✔Целевая степень регенерации ≥ 85%. Современные многосекционные конструкции PHE обеспечивают 90–95%. При более низкой регенерации на переработку каждого литра расходуется больше пара.
- ✔Уровень автоматизации должен соответствовать квалификации оператора. Для небольших молочных предприятий подходят базовые системы с ручным управлением и только FDV; для многопродуктовых предприятий и соблюдения требований ЕС 92/46/CEE необходимы PLC + SCADA + управление рецептурами.
- ✔Сертификация 3-A и EHEDG. Убедитесь, что детали, контактирующие с продуктом, сертифицированы по санитарным стандартам 3-A (США) или требованиям EHEDG к гигиеническому проектированию (ЕС). Несертифицированное оборудование не проходит инспекцию молочного предприятия.
- ✔Подача пара должна соответствовать совокупной нагрузке предприятия. Используйте наш инструмент расчёта мощности котла, чтобы правильно определить параметры паровой системы до заказа пастеризатора: последующее увеличение мощности котельной обходится в 3–5× дороже первоначального подбора.
Недостатки HTST-пастеризации
 Несмотря на широкое распространение, HTST-пастеризация не является универсальным решением. Её применимость ограничивают три конструктивных фактора.
- Охлаждение обязательно. Температура пастеризованного молочного продукта должна оставаться ниже 4 °C с момента выхода из установки до потребления; непрерывность холодовой цепи обязательна.
- Споры сохраняются. Хотя HTST уничтожает вегетативные формы патогенов, этот метод не способен инактивировать бактериальные споры, поэтому продукт коммерчески безопасен, но не стерилен. Для продуктов со спорообразующими микроорганизмами, вызывающими порчу (некоторые растительные напитки и отдельные сливочные продукты), требуется UHT или асептическая упаковка после пастеризации.
- Проточная конструкция эффективнее при больших объёмах. При производительности ниже 200 gal/h ванная пастеризация обычно экономичнее HTST, поскольку дозирующий насос с регулируемой подачей, система управления и пластины регенерации рассчитаны на непрерывную работу с высокой производительностью.
Перспективы рынка оборудования для пастеризации молочной продукции
По данным Market Research Future, в 2025 году мировые продажи оборудования для пастеризации молочной продукции достигли USD 1.87 миллиарда, причём HTST признана доминирующим технологическим сегментом этого рынка. По оценке IndexBox, цена полностью автоматизированной HTST-системы начального уровня производительностью 500 gal/h составляет около USD 180,000 и увеличивается примерно пропорционально производительности. В 2026–2028 годах закупки будут определять две тенденции со стороны спроса. Во-первых, мощности по производству растительных напитков (овсяных, миндальных и на основе горохового белка) растут быстрее, чем в традиционной молочной промышленности, причём большинство производителей растительной продукции выбирают HTST для охлаждённых форматов. Во-вторых, регулирующие органы Северной Америки и ЕС ужесточают требования к энергоэффективности промышленных паровых систем, благодаря чему модернизация регенерации котлов и возврата конденсата способна окупиться в ближайшей перспективе. Мнение Taiguo о выборе подходящей системы подачи пара от котлов на жидком топливе и газе для пищевых и молочных предприятий представлено в нашем полном руководстве по котлам, работающим на жидком топливе и газе.Часто задаваемые вопросы
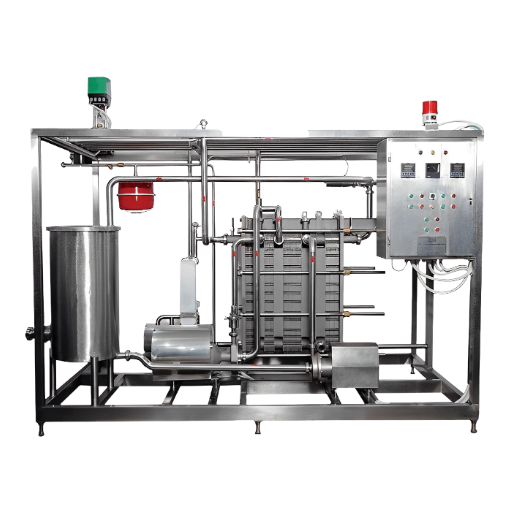
В: Почему HTST-пастеризация является предпочтительным методом?
Показать ответ
HTST предпочтительна для переработки питьевого молока и напитков, поскольку позволяет безопасно обрабатывать большие непрерывные объёмы, сохраняя большинство термочувствительных вкусовых соединений и питательных веществ, которые разрушаются при ванной обработке или UHT. Проточный пластинчатый теплообменник также возвращает до 95% технологического тепла посредством регенерации, снижая расход пара на литр продукта по сравнению с периодической ванной пастеризацией.
В: Какие три вида пастеризации существуют?
Показать ответ
В PMO США указано пять классов процессов: ванная пастеризация (LTLT), HTST, HHST (несколько температурных режимов), ультрапастеризация (UP) и асептическая UHT. Когда отраслевые источники говорят о «трёх видах», обычно имеются в виду ванная пастеризация, HTST и UHT — три метода, исторически преобладавшие в закупках молочных предприятий. Так называемый уровень HHST технически включает четыре подкатегории режимов с более высокой температурой и более короткой выдержкой между HTST и UP.
В: На чём основан стандарт HTST 72 °C / 15 секунд?
Показать ответ
Он рассчитан на обеспечение 5-логарифмического снижения концентрации Coxiella burnetii — наиболее термостойкого неспорообразующего патогена, исторически связанного с сырым молоком. Уничтожение в тех же условиях Mycobacterium tuberculosis, Listeria и Salmonella достигается со значительным запасом безопасности. Этот контрольный показатель приведён в 21 CFR 131 и Постановлении FDA о пастеризованном молоке, а его международный аналог — в Директиве ЕС 92/46/CEE.
В: Нужен ли отдельный паровой котёл для линии HTST?
Показать ответ
Почти во всех случаях — да. В пластинчатом теплообменнике каждого пастеризатора продукт нагревается косвенно горячей водой, а не непосредственно паром, однако саму горячую воду необходимо нагревать паром от котла предприятия (или электрическими нагревательными элементами на совсем небольших производствах). Для молочной линии производительностью 1,000 gal/h обычно требуется паровой котёл 1–2 t/h, предназначенный для установки подготовки горячей воды HTST, а также дополнительная мощность для CIP и других вспомогательных тепловых нагрузок. Стандартный подход — рассчитывать котёл по совокупной пиковой потребности с запасом 20%.
В: Чем HTST отличается от мгновенной пастеризации?
Показать ответ
Функциональных различий нет: термины «мгновенная пастеризация» и «HTST-обработка» обозначают одну и ту же конструкцию проточной термообработки. В производстве напитков и пива чаще используется термин «мгновенная», а в молочной отрасли и нормативных документах — «HTST». Оба термина обозначают обработку при 72 °C или выше в течение 15 секунд или дольше с последующим быстрым охлаждением.
Подбираете паровой котёл для своей HTST-установки?
Закажите у инженеров Taiguo расчёт совокупной паровой нагрузки HTST + CIP + вспомогательных процессов.
Запросить предложение на паровой котёл →Об этом руководстве по HTST-пастеризации
Материал подготовлен инженерной командой Taiguo Boiler на основе 49-летнего опыта проектирования и ввода в эксплуатацию паровых котлов, работающих на жидком топливе и газе, для пищевых и молочных предприятий в 100+ странах. Данные USDA о температуре и времени дословно приведены по материалам International Dairy Foods Association и Постановлению FDA о пастеризованном молоке. Технические характеристики оборудования основаны на опубликованных отраслевых источниках и нашем опыте подбора котлов серий WNS, CWNS и LHS для контуров горячей воды HTST. Цены и рыночные данные актуальны на 2025 год и могут изменяться вслед за стоимостью товарной стали и комплектующих.
Литература и источники
- Пастеризация — International Dairy Foods Association (таблица температуры и времени USDA)
- Переработка молочной продукции: системы HTST-пастеризации — Canadian Food Inspection Agency
- Мгновенная пастеризация — Wikipedia (терминология и история)
- Обзор кратковременной высокотемпературной пастеризации — ScienceDirect
- Прогноз объёма рынка оборудования для пастеризации молочной продукции до 2035 года — Market Research Future
- Общие технические требования к молочным предприятиям, допущенным к инспекции USDA — USDA Agricultural Marketing Service
Статьи по теме
- Руководство по котлам, работающим на жидком топливе и газе — принцип работы, типы и выбор
- Что такое жаротрубный котёл — конструкции, компоненты и области применения
- Паровой котёл или нагреватель термомасла — когда выбирать каждую технологию
- Жаротрубный или водотрубный котёл — сравнение конструкции и характеристик