تواصلوا مع Taiguo

مفهوم جهاز البسترة HTST (التعريف ومعيار USDA)
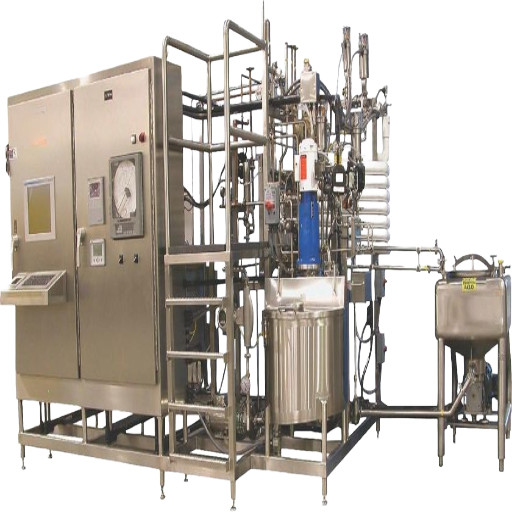 جهاز البسترة HTST، المعروف أيضًا بجهاز البسترة الومضية أو نظام البسترة HTST، هو مبادل حراري مستمر التدفق يعالج المنتجات الغذائية السائلة أو منخفضة اللزوجة بتعريضها لدرجة حرارة مرتفعة لمدة قصيرة. وبموجب مرسوم الحليب المبستر الأمريكي (PMO)، يجب أن تبلغ بسترة HTST ما لا يقل عن 72 °C (161 °F) لمدة لا تقل عن 15 ثانية، يليها تبريد سريع إلى أقل من 4 °C. تقضي هذه التوليفة من الزمن ودرجة الحرارة على مسببات الأمراض الخضرية (بما فيها Mycobacterium tuberculosis وCoxiella burnetii وListeria وSalmonella)، وتعطّل إنزيمات الفساد ومعظم الكائنات الحية الدقيقة غير المكوّنة للأبواغ، وتحافظ على قدر أكبر من النكهة واللون والعناصر الغذائية الحساسة للحرارة مقارنة بطرق البسترة القديمة بالحوض.
وفقًا لـ International Dairy Foods Association، تُعد HTST طريقة البسترة السائدة في الولايات المتحدة لأنها تعالج بأمان كميات كبيرة ومتواصلة من الحليب مع إبقاء نكهة الحليب المعالج أقرب إلى نكهته الخام. وتستخدم المراجع الصناعية مصطلحي “البسترة الومضية” و”المعالجة بتقنية HTST” بالتبادل.
مواصفات سريعة: لمحة عن البسترة HTST
| معيار USDA (PMO) | 72 °C (161 °F) لمدة 15 ثانية على الأقل |
| نطاق التشغيل الصناعي | درجة حرارة المنتج 70–100 °C؛ وزمن مكوث 15–300 ثانية |
| استرداد الحرارة (الاسترجاعي) | حتى 95% باستخدام مبادلات لوحية متعددة الأقسام |
| وسيط التسخين | المياه الساخنة (تُسخّن ببخار الغلاية) أو مقاومات كهربائية |
| المواد الملامسة للسائل | AISI 316L (الألواح) / AISI 304 (الإطار)؛ حشيات EPDM |
| التطبيقات الشائعة | الحليب، والقشدة، ومزيج الآيس كريم، والعصير، والبيرة، والمشروبات النباتية، وشراب البيض، والبيض السائل |
آلية عمل البسترة HTST (عملية من 5 مراحل)
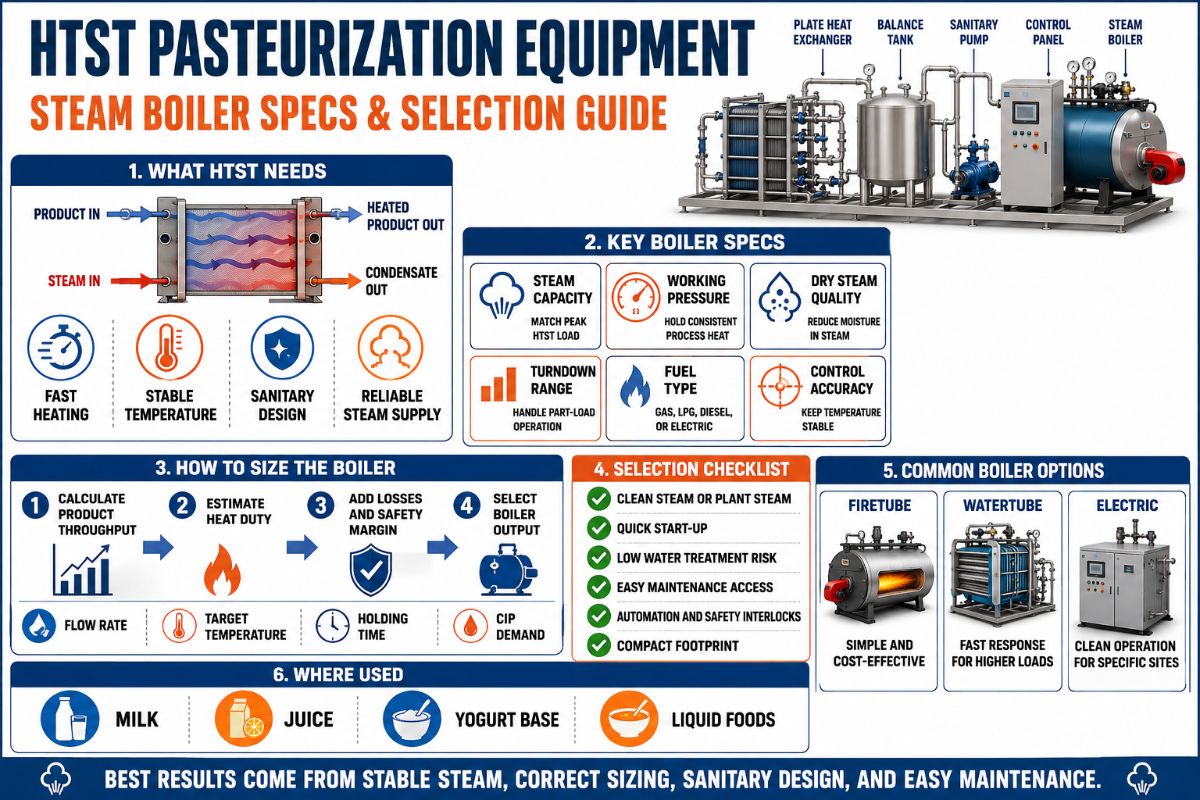
يعتمد نظام البسترة HTST على التدفق المستمر والتحكم الدقيق في الزمن ودرجة الحرارة. ولا يبقى المنتج الخام داخل وعاء، بل يتدفق عبر مراحل متتابعة للتسخين والمكوث والتبريد. وتتكون عملية البسترة من خمس مراحل.كيف تعمل البسترة HTST؟
- يدخل المنتج الخام إلى خزان موازنة يثبت ظروف السحب لمضخة التغذية ويمنع دخول الهواء إلى السائل.
- تدفع مضخة ضبط الزمن المنتج بتدفق مضبوط عبر قسم الاسترجاع في المبادل الحراري اللوحي، حيث يكتسب المنتج الخام البارد الداخل الحرارة من المنتج المبستر الساخن الخارج. ويسترد الاسترجاع وحده 70–95% من حرارة العملية حسب التصميم.
- يدخل المنتج المسخّن مسبقًا إلى قسم التسخين، حيث يرفع التلامس غير المباشر مع المياه الساخنة المتداولة درجة حرارة المنتج إلى القيمة المضبوطة للبسترة (72 °C كحد أدنى).
- يتدفق المنتج بطول أنبوب المكوث، المصمم بأبعاد تضمن بقاء أبطأ جسيم عند درجة حرارة البسترة لمدة 15 ثانية على الأقل. ويعيد صمام تحويل التدفق عند مخرج أنبوب المكوث المنتجَ الذي لم يبلغ درجة الحرارة المطلوبة إلى خزان الموازنة، مما يمنع دخول أي تدفق غير مستوفٍ للشروط إلى الجانب البارد.
- يفقد المنتج المبستر حرارته في قسم الاسترجاع، ثم يمر عبر أقسام التبريد بالمياه المبردة والجليكول ليبلغ درجة حرارة التعبئة (عادة أقل من 4 °C). ومن مدخل المنتج الخام إلى المخرج المبرد، لا يستغرق جسيم واحد من المنتج سوى دقائق لاجتياز الدورة بأكملها.
📐 ملاحظة هندسية: لماذا 72 °C / 15 ثانية؟
يعاير المهندسون توليفة 72 °C / 15 s لتحقيق خفض بمقدار 5-log في Coxiella burnetii (أكثر مسببات الأمراض غير المكوّنة للأبواغ مقاومة للحرارة في الحليب الخام)، مع هامش أمان مدمج. وتتطلب المنتجات ذات المحتوى الدهني الأعلى (≥10%) أو المحليات المضافة زيادة قدرها 3 °C (5 °F) وفقًا لمتطلبات PMO الأمريكي. أما شراب البيض فله منحنى معالجة خاص: 80 °C لمدة 25 ثانية أو 83 °C لمدة 15 ثانية.
مكونات نظام البسترة HTST
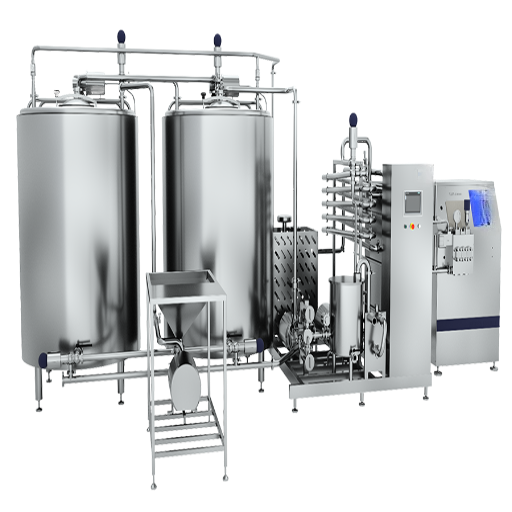 يتكون نظام البسترة HTST الكامل من ثمانية مكونات وظيفية، يخضع كل منها للمواصفات الصحية 3-A (لصناعة الألبان الأمريكية)، أو إرشادات التصميم الصحي EHEDG (في الاتحاد الأوروبي)، أو ما يعادلها محليًا.
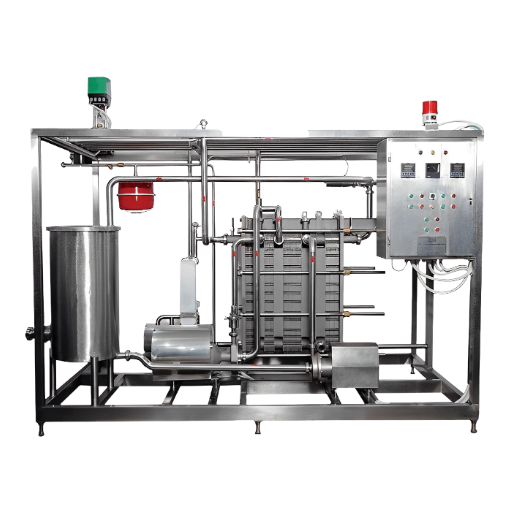
- خزان الموازنة — خزان من الفولاذ المقاوم للصدأ يعمل عند الضغط الجوي، ويوازن تدفق التغذية ويمنع دخول الهواء إلى مضخة ضبط الزمن.
- مضخة ضبط الزمن (إزاحة موجبة) — توفر تدفقًا ثابتًا ومقننًا يحدد زمن المكوث داخل الأنبوب. ويُعد التحكم بمحرك متغير التردد مواصفة قياسية في الأنظمة الحديثة.
- مبادل حراري لوحي (PHE) بثلاثة أقسام — الاسترجاع / التسخين / التبريد. وتُحكم الألواح المصنوعة من الفولاذ المقاوم للصدأ (عادة AISI 316L) بحشيات EPDM صالحة للاستخدام الغذائي. وتحل المبادلات الحرارية الأنبوبية محل PHE عند معالجة المنتجات اللزجة أو المحتوية على جسيمات.
- أنبوب المكوث — أنبوب مائل من الفولاذ المقاوم للصدأ، مصمم بأبعاد تضمن بقاء أسرع جسيم لمدة 15 ثانية على الأقل عند درجة حرارة البسترة. ويُحسب طوله وفق معدل التدفق الفعلي.
- صمام تحويل التدفق (FDV) — صمام آلي ثلاثي الاتجاهات عند مخرج أنبوب المكوث، يعيد المنتج الذي لم يبلغ درجة الحرارة المطلوبة إلى خزان الموازنة. ومن بين جميع المكونات، يُعد هذا الصمام وسيلة الأمان الحرجة قانونيًا لضمان البسترة عند حدوث عطل.
- مجموعة المياه الساخنة — دائرة مغلقة تسخّن مياه العملية (عادة إلى درجة أعلى من القيمة المضبوطة للمنتج بمقدار 5–10 °C) باستخدام بخار غلاية المصنع، ثم تدوّرها عبر قسم التسخين في PHE.
- مرافق التبريد — مياه مبردة (≈ 1–4 °C)، إضافة إلى الجليكول أو الأمونيا للمنتجات التي تتطلب درجات حرارة أقل عند المخرج.
- نظام التحكم والمسجل — يسجل متحكم قائم على PLC درجة الحرارة والتدفق باستمرار. ويُعد مسجل المخطط الشريطي أو المسجل الرقمي التوثيق القانوني المثبت لإتمام البسترة.
متطلبات الغلاية البخارية لمصانع HTST
تتوقف معظم أدلة معدات HTST عند الوحدة المركبة على قاعدة لجهاز البسترة. وتتجاهل السؤال الذي يحدد من ربع تكلفة تشغيل المصنع إلى ثلثها: ما الغلاية البخارية التي أحتاج إليها لتغذية مجموعة المياه الساخنة لنظام HTST؟ فالمياه الساخنة التي تسخّن المنتج فعليًا تُسخّن بدورها بصورة غير مباشرة ببخار صادر من غلاية منفصلة — وتحديد السعة المناسبة لهذه الغلاية هو المجال الذي يهدر فيه كثير من مشغلي مصانع الألبان الجدد استثماراتهم الرأسمالية.
📐 ملاحظة هندسية: معادلة الطلب على البخار في مصنع HTST
على امتداد 49 عامًا من تركيب غلايات WNS الأفقية العاملة بالنفط والغاز، ذات 3 مسارات مرور للغازات وأنابيب اللهب، في مصانع الألبان بأكثر من 100 دولة، رصد فريق Taiguo الهندسي باستمرار النمط نفسه في المواءمة بين إنتاجية HTST وسعة البخار المطلوبة. ونوضح هذه المواءمة عمليًا أدناه.
إجمالي الطلب على البخار في المصنع = إعادة تسخين المياه الساخنة لنظام HTST + دورات CIP + العمليات المساندة (المبخر / المجفف بالرش / البخار المخصص للطهي) + هامش 20% لأحمال الذروة. وبالنسبة إلى خط HTST مستقل دون عمليات مجاورة، تفيد القاعدة التقريبية بالحاجة إلى نحو 80–120 kg من البخار لكل 1,000 L (264 gal) من المنتج المبستر في الساعة، حسب كفاءة الاسترجاع.
| إنتاجية HTST | نوع المصنع | الغلاية الموصى بها |
|---|---|---|
| 200–500 gal/h (≈ 0.8–2 t/h من المنتج) | مصنع ألبان متناهي الصغر، أو خط تجريبي، أو مختبر، أو منشأة داخل مزرعة | مولد بخار LHS رأسي بأنابيب اللهب 0.1–2 t/h |
| 1,000–3,000 gal/h (≈ 4–11 t/h من المنتج) | مصنع ألبان أو عصائر متوسط الحجم | غلاية بخارية WNS تعمل بالنفط والغاز 1–4 t/h |
| 5,000–15,000 gal/h (≈ 19–57 t/h من المنتج) | مصنع كبير متعدد الخطوط (HTST + CIP + مبخر) | WNS بقدرة 4–20 t/h (وحدات متعددة تعمل بالتوازي) |
| مياه ساخنة فقط (من دون مرافق مساندة تعمل بالبخار) | تسخين مائي مباشر لمجموعة المياه الساخنة في PHE | غلاية مياه ساخنة CWNS تعمل بالنفط والغاز 0.35–14 MW |
مصفوفة درجات حرارة البسترة وأزمنتها (USDA + المعايير الدولية)
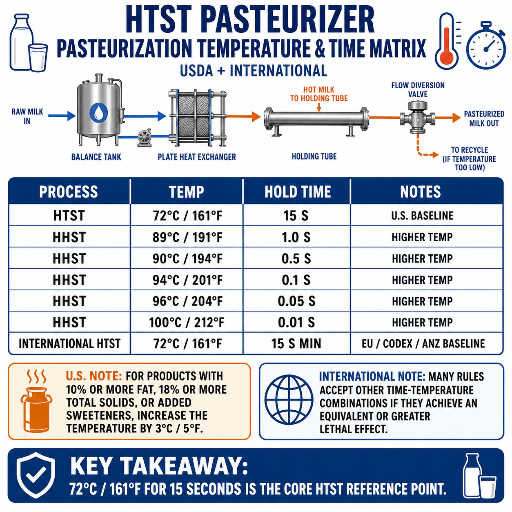 تحدد مواصفات البسترة توليفة من درجة الحرارة والزمن، لا قيمة ضبط منفردة. ويعرض مرسوم الحليب المبستر الأمريكي ومرجع IDFA معًا خمس فئات معترف بها للبسترة؛ وتتوافق المواصفات القياسية الدولية (توجيه الاتحاد الأوروبي 92/46/CEE، والدستور الغذائي) عمومًا مع هذه القيم لمنتجات الألبان.
| درجة الحرارة | الزمن | نوع البسترة |
|---|---|---|
| 63 °C (145 °F) | 30 دقيقة | البسترة بالحوض (LTLT) |
| 72 °C (161 °F) | 15 ثانية | HTST |
| 89 °C (191 °F) | 1.0 ثانية | HHST |
| 90 °C (194 °F) | 0.5 ثانية | HHST |
| 94 °C (201 °F) | 0.1 ثانية | HHST |
| 100 °C (212 °F) | 0.01 ثانية | HHST |
| 138 °C (280 °F) | 2.0 ثانية | البسترة الفائقة (UP) |
| ≥138 °C (معالجة معقمة) | 2.0–6.0 ثانية | UHT (معالجة معقمة) |
مقارنة البسترة HTST وUHT والبسترة بالحوض
أيهما أفضل، UHT أم HTST؟
لا توجد طريقة أفضل في جميع الحالات — فكل منهما تلائم خصائص منتج وواقع سلسلة توريد مختلفين. وتوفر HTST مدة صلاحية مبردة تبلغ 14–21 يومًا مع أقل تغيير في النكهة؛ بينما توفر UHT مدة صلاحية في درجة الحرارة المحيطة تبلغ 6–9 أشهر، مقابل ظهور نكهة مطهية وارتفاع التكلفة الرأسمالية بنحو 30–40% بسبب خط التعبئة المعقمة الإضافي.| العامل | البسترة بالحوض (LTLT) | HTST | UHT (معقمة) |
|---|---|---|---|
| العملية | تشغيل بالدفعات | مستمرة | مستمرة + تعبئة معقمة |
| مدة الصلاحية مبردًا | 14–21 يومًا | 14–21 يومًا | غير منطبق (في درجة الحرارة المحيطة) |
| مدة الصلاحية في درجة الحرارة المحيطة | غير منطبق | غير منطبق | 6–9 أشهر |
| التأثير في النكهة | بعض النكهات المطهية | تغيير طفيف | نكهة مطهية واضحة |
| التكلفة الرأسمالية (نسبيًا) | الأدنى | متوسطة | الأعلى (+ التعبئة المعقمة) |
| الأنسب لـ | بادئات الجبن، ودفعات الآيس كريم الصغيرة | الحليب السائل الطازج، والعصير، والبيرة، والمشروبات النباتية | حليب التجزئة طويل الصلاحية، وحليب الرضع، ومبيضات القهوة |
قطاعات وتطبيقات البسترة HTST
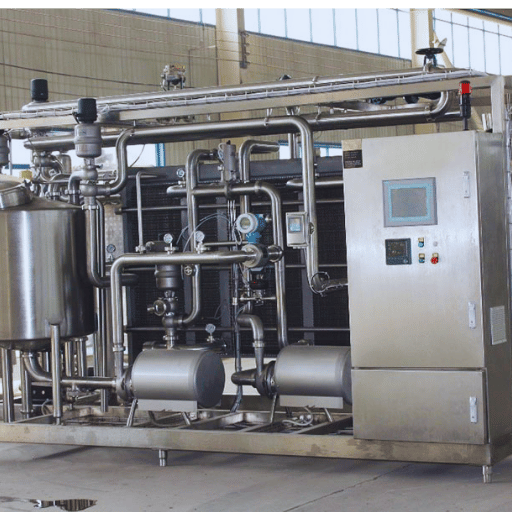 من بين طرق المعالجة الحرارية المستمرة، تُعد البسترة HTST التقنية الأساسية في كل قطاع تقريبًا يتعامل مع منتج غذائي سائل يتطلب السلامة مع أقل تغيير في النكهة.
- معالجة الحليب السائل — الحليب كامل الدسم، وقليل الدسم، ومنزوع الدسم، والخالي من اللاكتوز للبيع بالتجزئة مبردًا.
- القشدة ومشروبات الألبان — القشدة كاملة الدسم، ومزيج الحليب والقشدة، ومبيضات الألبان (منتجات ذات مدة صلاحية أقل من منتجات UHT).
- مزيج الآيس كريم — البسترة قبل التجميد عند درجات حرارة أعلى قليلًا بسبب ارتفاع محتوى الدهون والمواد الصلبة الكلية.
- الحليب المستخدم كبادئ للزبادي والجبن — بسترة المادة الأساسية قبل إضافة المزارع البكتيرية لإنتاج المنتجات المخمرة.
- عصائر الفاكهة ورحيقها — عصائر البرتقال، والتفاح، والطماطم، والفاكهة الاستوائية للبيع بالتجزئة مبردة.
- المشروبات النباتية — مشروبات الصويا، واللوز، والشوفان، وبروتين البازلاء (قطاع سريع النمو لتطبيقات HTST).
- البيرة وعصير التفاح المخمر الحرفي — تحمي البسترة الومضية النكهة مع إطالة مدة الصلاحية.
- البيض السائل وشراب البيض — باستخدام برامج درجات حرارة مرتفعة وفق ملحق PMO الأمريكي.
كيفية اختيار نظام HTST
تفصل ستة معايير اختيار بين مصانع HTST المحددة المواصفات جيدًا والمصانع الخاسرة.- ✔تحديد السعة وفق ذروة الطلب، لا القدرة الاسمية. حددوا مواصفات جهاز البسترة بما يتناسب مع ذروة الإنتاجية في الساعة، لا متوسطها. فزيادة السعة تضر بالكفاءة، بينما يجبر نقصها على إجراء دورات متوازية تضاعف العمالة.
- ✔مواءمة نوع المبادل الحراري مع اللزوجة. تُستخدم المبادلات اللوحية للسوائل منخفضة اللزوجة (الحليب، والعصير)؛ والمبادلات الأنبوبية للمنتجات المحتوية على جسيمات أو ذات اللزوجة الأعلى (مشروبات الزبادي، والعصائر المخفوقة).
- ✔استهداف معدل استرجاع ≥ 85%. تصل تصميمات PHE الحديثة متعددة الأقسام إلى 90–95%. ويعني انخفاض الاسترجاع استهلاك مزيد من البخار لكل لتر معالج.
- ✔مواءمة مستوى الأتمتة مع مهارة المشغل. تناسب الأنظمة اليدوية الأساسية المزودة بـ FDV فقط مصانع الألبان الصغيرة؛ بينما يلزم نظام PLC + SCADA + إدارة الوصفات للمصانع متعددة المنتجات وللامتثال لتوجيه الاتحاد الأوروبي 92/46/CEE.
- ✔شهادتا 3-A وEHEDG. تحققوا من أن الأجزاء الملامسة للسائل حاصلة على اعتماد المواصفات الصحية 3-A (الولايات المتحدة) أو شهادة التصميم الصحي EHEDG (الاتحاد الأوروبي). فالمعدات غير المعتمدة لا تجتاز عمليات تفتيش مصانع الألبان.
- ✔مواءمة إمداد البخار مع الحمل الإجمالي للمصنع. استخدموا أداة تحديد سعة الغلاية لدينا لتحديد السعة المناسبة لجانب البخار قبل طلب جهاز البسترة — إذ تبلغ تكلفة زيادة سعة الغلاية بأثر رجعي 3–5× تكلفة تحديدها أوليًا.
عيوب البسترة HTST
 رغم هيمنتها، ليست البسترة HTST حلًا شاملًا. إذ تحد ثلاثة قيود هيكلية من ملاءمتها.
- التبريد إلزامي. يجب أن يظل منتج الحليب المبستر دون 4 °C من المخرج حتى الاستهلاك؛ ولا يمكن التهاون في استمرارية سلسلة التبريد.
- تبقى الأبواغ حية. فرغم أن HTST تقضي على مسببات الأمراض الخضرية، فإنها لا تستطيع تعطيل الأبواغ البكتيرية، ولذلك يكون الناتج آمنًا تجاريًا لكنه غير معقم. وتحتاج المنتجات المحتوية على كائنات مفسدة مكوّنة للأبواغ (بعض المشروبات النباتية وبعض منتجات القشدة) إلى معالجة UHT أو تعبئة معقمة بعد البسترة.
- يفضل تصميم التدفق المستمر الكميات الأكبر. فعند إنتاجية أقل من 200 gal/h، تكون البسترة بالحوض عادة أكثر جدوى من حيث التكلفة مقارنة بـ HTST، لأن مضخة ضبط الزمن ونظام التحكم وألواح الاسترجاع مصممة للتشغيل المستمر عالي الإنتاجية.
توقعات سوق معدات بسترة الألبان
بلغت المبيعات العالمية لأجهزة بسترة الألبان USD 1.87 مليار في 2025 وفقًا لـ Market Research Future، مع الاعتراف بـ HTST بوصفها قطاع التقنية السائد في السوق. وتقدر IndexBox سعر نظام HTST مؤتمت بالكامل من الفئة الأولية بنحو USD 180,000 لتكوين بقدرة 500 gal/h، مع ارتفاع السعر بصورة خطية تقريبًا مع زيادة الإنتاجية. يشكل اتجاهان في جانب الطلب قرارات الشراء خلال 2026–2028. أولًا، تتوسع طاقة إنتاج المشروبات النباتية (الشوفان، واللوز، وبروتين البازلاء) بوتيرة أسرع من منتجات الألبان التقليدية، ويحدد معظم منتجي المشروبات النباتية تقنية HTST للمنتجات المبردة. ثانيًا، تشدد الجهات التنظيمية في أمريكا الشمالية والاتحاد الأوروبي متطلبات كفاءة الطاقة لأنظمة البخار الصناعية — مما يجعل تحسينات الاسترجاع في الغلايات وإعادة المكثفات فرصة لتحقيق عائد استثماري قريب الأجل. وللاطلاع على رؤية Taiguo بشأن اختيار إمداد البخار المناسب العامل بالنفط والغاز لمصانع الأغذية والألبان، راجعوا دليلنا الشامل للغلايات العاملة بالنفط والغاز.الأسئلة الشائعة
س: لماذا تُعد البسترة HTST الطريقة المفضلة؟
عرض الإجابة
تُفضل HTST لمعالجة الحليب السائل والمشروبات لأنها تعالج بأمان كميات كبيرة ومتواصلة، مع الحفاظ على معظم مركبات النكهة والعناصر الغذائية الحساسة للحرارة التي تتضرر بطرق البسترة بالحوض أو UHT. كما يسترد المبادل اللوحي مستمر التدفق ما يصل إلى 95% من حرارة العملية من خلال الاسترجاع، مما يخفض استهلاك البخار لكل لتر من المنتج مقارنة بالبسترة بالحوض على دفعات.
س: ما أنواع البسترة الثلاثة؟
عرض الإجابة
ترد خمس فئات للعمليات في PMO الأمريكي — البسترة بالحوض (LTLT)، وHTST، وHHST (عند نقاط حرارة متعددة)، والبسترة الفائقة (UP)، وUHT المعقمة. وعندما تشير المصادر الصناعية إلى “الأنواع الثلاثة”، فإنها تعني عادة البسترة بالحوض وHTST وUHT — وهي الأنواع الثلاثة التي هيمنت تاريخيًا على مشتريات مصانع الألبان. أما ما يُسمى فئة HHST فهو يتكون تقنيًا من أربع فئات فرعية ذات منحنيات بدرجات حرارة أعلى وأزمنة أقصر تقع بين HTST وUP.
س: إلى ماذا يستند معيار HTST عند 72 °C / 15 ثانية؟
عرض الإجابة
يُعاير المعيار لتحقيق خفض بمقدار 5-log في Coxiella burnetii، وهي أكثر مسببات الأمراض غير المكوّنة للأبواغ مقاومة للحرارة وارتباطًا تاريخيًا بالحليب الخام. ويحدث القضاء بالمستوى نفسه على Mycobacterium tuberculosis وListeria وSalmonella مع هوامش أمان مريحة. ويرد هذا المعيار المرجعي في 21 CFR 131 ومرسوم الحليب المبستر الصادر عن FDA، وله ما يعادله دوليًا في توجيه الاتحاد الأوروبي 92/46/CEE.
س: هل أحتاج إلى غلاية بخارية منفصلة لخط HTST؟
عرض الإجابة
نعم، في جميع الحالات تقريبًا. فالمبادل الحراري اللوحي في كل جهاز بسترة يسخّن المنتج باستخدام المياه الساخنة غير المباشرة بدلًا من البخار المباشر، لكن يجب تسخين هذه المياه الساخنة نفسها ببخار صادر من غلاية المصنع (أو بمقاومات كهربائية للعمليات الصغيرة جدًا). ويحتاج خط ألبان بقدرة 1,000 gal/h عادة إلى غلاية بخارية بقدرة 1–2 t/h مخصصة لمجموعة المياه الساخنة لنظام HTST، إضافة إلى سعة أخرى لنظام CIP والأحمال الحرارية المساندة الأخرى. ويتمثل النهج القياسي في تحديد سعة الغلاية وفق الطلب الإجمالي عند الذروة مع هامش 20%.
س: ما الفرق بين HTST والبسترة الومضية؟
عرض الإجابة
لا يوجد فرق وظيفي — إذ يصف مصطلحا “البسترة الومضية” و”المعالجة بتقنية HTST” تصميم المعالجة الحرارية مستمرة التدفق نفسه. وتميل صناعتا المشروبات والبيرة إلى استخدام تسمية “الومضية”؛ بينما تميل صناعة الألبان والوثائق التنظيمية إلى استخدام “HTST”. ويشير كلاهما إلى المعالجة عند 72 °C أو أعلى لمدة 15 ثانية أو أكثر، يليها تبريد سريع.
هل تحددون سعة غلاية بخارية لمصنع HTST لديكم؟
احصلوا على مراجعة هندسية من Taiguo لحمل البخار الإجمالي لنظام HTST + CIP + العمليات المساندة.
اطلبوا عرض سعر لغلاية بخارية →حول دليل البسترة HTST هذا
أعدّ هذا الدليل فريق Taiguo Boiler الهندسي استنادًا إلى 49 عامًا من تصميم الغلايات البخارية العاملة بالنفط والغاز ووضعها في الخدمة وتشغيلها تجريبيًا لمصانع الأغذية والألبان في أكثر من 100 دولة. ونُقلت بيانات درجات الحرارة والأزمنة الخاصة بـ USDA حرفيًا بالرجوع إلى International Dairy Foods Association ومرسوم الحليب المبستر الصادر عن FDA. وتستند مواصفات المعدات إلى المراجع الصناعية المنشورة وخبرتنا في مواءمة غلايات سلسلة WNS وCWNS وLHS مع دوائر المياه الساخنة لنظام HTST. وترجع بيانات الأسعار والسوق إلى 2025، وقد تتغير مع تقلب تكاليف صلب السلع والمكونات.
المراجع والمصادر
- البسترة — International Dairy Foods Association (مخطط درجات الحرارة والأزمنة الخاص بـ USDA)
- معالجة الألبان: أنظمة البسترة HTST — Canadian Food Inspection Agency
- البسترة الومضية — Wikipedia (المصطلحات والتاريخ)
- نظرة عامة على البسترة بدرجة حرارة مرتفعة لمدة قصيرة — ScienceDirect
- توقعات حجم سوق أجهزة بسترة الألبان لعام 2035 — Market Research Future
- المواصفات العامة لمصانع الألبان المعتمدة لتفتيش USDA — USDA Agricultural Marketing Service
مقالات ذات صلة
- دليل الغلايات العاملة بالنفط والغاز — آلية عملها وأنواعها واختيارها
- مفهوم الغلاية ذات أنابيب اللهب — التصميمات والمكونات والتطبيقات
- الغلاية البخارية مقارنة بمسخن المائع الحراري — متى تختارون كل تقنية
- الغلاية ذات أنابيب اللهب مقارنة بالغلاية ذات أنابيب المياه — مقارنة هيكلية ومقارنة للأداء