Entre em contacto com a Taiguo


Significado de pasteurizador HTST (definição e norma USDA)
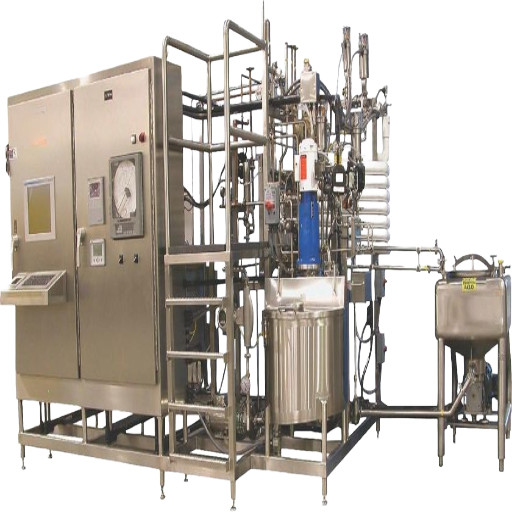 Um pasteurizador HTST — também designado pasteurizador rápido ou sistema de pasteurização HTST — é um permutador de calor de fluxo contínuo que processa produtos alimentares líquidos ou de baixa viscosidade, expondo-os a uma temperatura elevada durante pouco tempo. Nos termos da Pasteurized Milk Ordinance (PMO) dos EUA, o processo HTST deve atingir, pelo menos, 72 °C (161 °F) durante, no mínimo, 15 segundos, seguindo-se um arrefecimento rápido para menos de 4 °C. Esta combinação de tempo e temperatura destrói agentes patogénicos vegetativos (incluindo Mycobacterium tuberculosis, Coxiella burnetii, Listeria e Salmonella), inativa enzimas responsáveis pela deterioração e a maioria dos microrganismos não formadores de esporos, além de preservar melhor o sabor, a cor e os nutrientes sensíveis ao calor do que os métodos antigos em cuba.
Segundo a International Dairy Foods Association, o HTST é o método de pasteurização predominante nos EUA porque permite processar com segurança grandes volumes contínuos de leite, mantendo o leite tratado mais próximo do seu perfil de sabor cru. A literatura do setor utiliza “pasteurização rápida” e “processamento HTST” como expressões equivalentes.
Especificações rápidas: pasteurização HTST em síntese
| Norma USDA (PMO) | 72 °C (161 °F) durante, no mínimo, 15 segundos |
| Intervalo de funcionamento industrial | Temperatura do produto de 70–100 °C; retenção de 15–300 segundos |
| Recuperação de calor (regenerativa) | Até 95% com permutadores de placas de várias secções |
| Fluido de aquecimento | Água quente (aquecida com vapor da caldeira) ou resistências elétricas |
| Materiais em contacto com o produto | AISI 316L (placas) / AISI 304 (estrutura); juntas de EPDM |
| Aplicações comuns | Leite, natas, mistura para gelado, sumo, cerveja, bebidas vegetais, gemada, ovos líquidos |
Como funciona a pasteurização HTST (processo em 5 etapas)
Um sistema de pasteurização HTST assenta no fluxo contínuo e no controlo rigoroso do tempo e da temperatura. O produto cru nunca permanece num recipiente; percorre sequencialmente etapas de aquecimento, retenção e arrefecimento. O processo de pasteurização é definido por cinco etapas.Como funciona a pasteurização HTST?
- O produto cru entra num depósito de equilíbrio, que estabiliza a aspiração da bomba de alimentação e impede o arrastamento de ar.
- Uma bomba de sincronização impulsiona o produto a um caudal controlado através da secção de regeneração do permutador de calor de placas, onde o produto cru frio à entrada recebe calor do produto pasteurizado quente à saída. Só a regeneração recupera 70–95% do calor de processo, consoante a conceção.
- O produto pré-aquecido entra na secção de aquecimento, onde o contacto indireto com água quente em circulação eleva a sua temperatura até ao valor definido para a pasteurização (mínimo de 72 °C).
- No tubo de retenção, o produto percorre todo o seu comprimento, dimensionado para que a partícula mais lenta permaneça à temperatura de pasteurização durante, pelo menos, 15 segundos. Uma válvula de desvio de caudal na saída do tubo de retenção devolve ao depósito de equilíbrio o produto com temperatura insuficiente, impedindo que qualquer caudal não validado entre no lado frio.
- O produto pasteurizado cede o seu calor na secção de regeneração e passa depois pelas secções de arrefecimento com água refrigerada e glicol, até atingir a temperatura de embalagem (normalmente inferior a 4 °C). Desde a entrada do produto cru até à saída refrigerada, uma única partícula de produto demora apenas alguns minutos a percorrer todo o ciclo.
📐 Nota de engenharia: porquê 72 °C / 15 segundos?
Os engenheiros calibram o par 72 °C / 15 s para obter uma redução de 5 log de Coxiella burnetii (o agente patogénico não formador de esporos mais resistente ao calor no leite cru), com uma margem de segurança incorporada. Os produtos com maior teor de gordura (≥10%) ou edulcorantes adicionados exigem mais 3 °C (5 °F), segundo a PMO dos EUA. A gemada tem um perfil próprio: 80 °C durante 25 segundos ou 83 °C durante 15 segundos.
Componentes de um sistema de pasteurização HTST
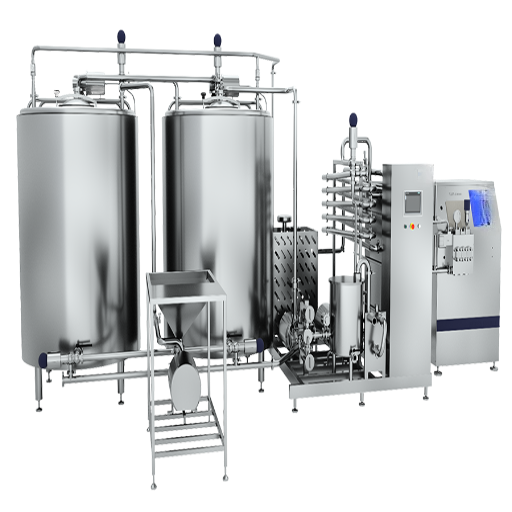 Um sistema completo de pasteurização HTST inclui oito componentes funcionais, cada um abrangido pelas 3-A Sanitary Standards (setor lácteo dos EUA), pelas orientações de conceção higiénica da EHEDG (UE) ou por normas locais equivalentes.
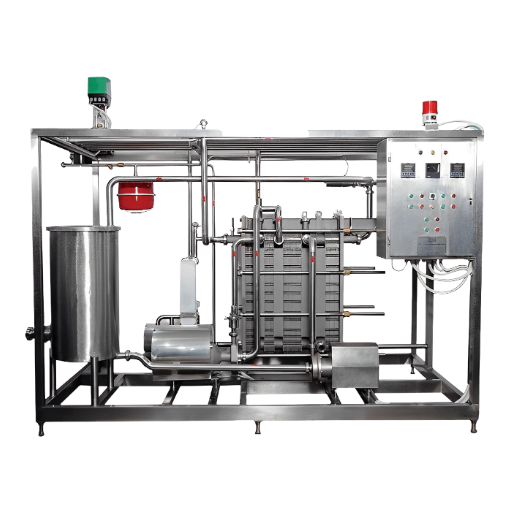
- Depósito de equilíbrio — Depósito em aço inoxidável à pressão atmosférica que estabiliza o caudal de alimentação e impede o arrastamento de ar para a bomba de sincronização.
- Bomba de sincronização (de deslocamento positivo) — Proporciona o caudal constante e doseado que determina o tempo de permanência no tubo de retenção. O controlo por variador de frequência é habitual nos sistemas modernos.
- Permutador de calor de placas (PHE) com três secções — Regeneração / aquecimento / arrefecimento. As placas de aço inoxidável (normalmente AISI 316L) são vedadas com juntas de EPDM de qualidade alimentar. Nos produtos viscosos ou com partículas, utilizam-se permutadores de calor tubulares em vez de PHE.
- Tubo de retenção — Tubo inclinado em aço inoxidável, dimensionado para que a partícula mais rápida permaneça, pelo menos, 15 segundos à temperatura de pasteurização. O comprimento é calculado em função do caudal real.
- Válvula de desvio de caudal (FDV) — Válvula automática de três vias na saída do tubo de retenção, que desvia o produto com temperatura insuficiente de volta para o depósito de equilíbrio. Entre todos os componentes, esta válvula é o dispositivo de segurança legalmente crítico para a pasteurização.
- Conjunto de água quente — Circuito fechado que utiliza vapor da caldeira da instalação para aquecer a água de processo (normalmente 5–10 °C acima do valor definido para o produto) e a faz circular através da secção de aquecimento do PHE.
- Serviços de arrefecimento — Água refrigerada (≈ 1–4 °C), além de glicol ou amoníaco para produtos que exijam temperaturas de saída mais baixas.
- Sistema de controlo e registador — Um controlador baseado em PLC regista continuamente a temperatura e o caudal. O respetivo registador gráfico ou digital constitui o registo legal comprovativo da pasteurização.
Requisitos da caldeira a vapor para instalações HTST
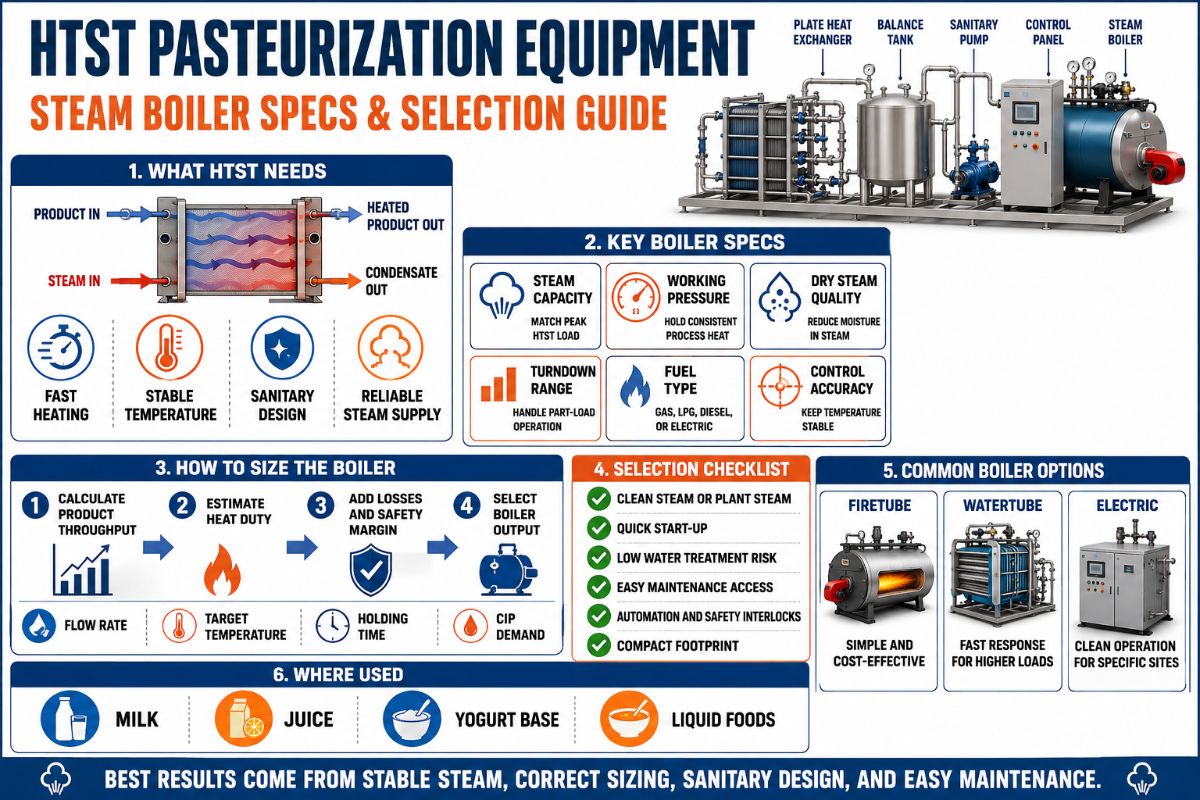
A maioria dos guias de equipamento HTST termina no skid do pasteurizador. Ignoram a questão que determina entre um quarto e um terço dos custos de exploração da instalação: de que caldeira a vapor necessito para alimentar o conjunto de água quente HTST? A água quente que efetivamente aquece o produto é, por sua vez, aquecida indiretamente pelo vapor de uma caldeira separada — e é no correto dimensionamento dessa caldeira que muitos operadores do setor lácteo sem experiência desperdiçam capital.
📐 Nota de engenharia: fórmula da procura de vapor de uma instalação HTST
Ao longo de 49 anos de instalação de caldeiras WNS horizontais, de 3 passagens e tubos de fumo, alimentadas a gás e combustível líquido em unidades de laticínios de 100+ países, a equipa de engenharia da Taiguo observa sistematicamente o mesmo padrão de correspondência entre a capacidade de processamento HTST e a capacidade de vapor necessária. Apresentamo-lo concretamente abaixo.
Procura total de vapor da instalação = reaquecimento da água quente HTST + ciclos CIP + processos auxiliares (evaporador / secador por pulverização / vapor culinário) + margem de 20% para picos de carga. Para uma linha HTST autónoma sem processos adjacentes, a regra prática é aproximadamente 80–120 kg de vapor por 1,000 L (264 gal) de produto pasteurizado por hora, consoante a eficiência da regeneração.
| Capacidade de processamento HTST | Perfil da instalação | Caldeira recomendada |
|---|---|---|
| 200–500 gal/h (≈ 0.8–2 t/h de produto) | Microlaticínio, instalação-piloto, laboratório, exploração agrícola | Gerador de vapor LHS vertical de tubos de fumo 0.1–2 t/h |
| 1,000–3,000 gal/h (≈ 4–11 t/h de produto) | Unidade de laticínios ou sumos de média dimensão | Caldeira a vapor WNS a gás e combustível líquido 1–4 t/h |
| 5,000–15,000 gal/h (≈ 19–57 t/h de produto) | Grande instalação com várias linhas (HTST + CIP + evaporador) | WNS 4–20 t/h (várias unidades em paralelo) |
| Apenas água quente (sem equipamentos auxiliares a vapor) | Aquecimento hidrónico direto do conjunto de água quente do PHE | Caldeira de água quente CWNS a gás e combustível líquido 0.35–14 MW |
Matriz de temperatura e tempo de pasteurização (USDA + internacional)
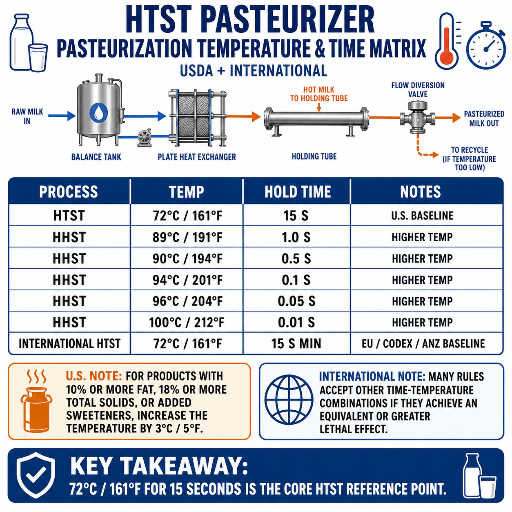 As normas de pasteurização especificam um par temperatura/tempo, e não um único valor de referência. Em conjunto, a Pasteurized Milk Ordinance dos EUA e a referência da IDFA definem cinco classes de pasteurização reconhecidas; as normas internacionais (Diretiva 92/46/CEE da UE, Codex Alimentarius) estão, em termos gerais, alinhadas com estes valores para os produtos lácteos.
| Temperatura | Tempo | Tipo de pasteurização |
|---|---|---|
| 63 °C (145 °F) | 30 minutos | Em cuba (LTLT) |
| 72 °C (161 °F) | 15 segundos | HTST |
| 89 °C (191 °F) | 1.0 segundo | HHST |
| 90 °C (194 °F) | 0.5 segundos | HHST |
| 94 °C (201 °F) | 0.1 segundos | HHST |
| 100 °C (212 °F) | 0.01 segundos | HHST |
| 138 °C (280 °F) | 2.0 segundos | Ultrapasteurização (UP) |
| ≥138 °C (assético) | 2.0–6.0 segundos | UHT (processamento assético) |
Pasteurização HTST vs. UHT vs. em cuba
Qual é melhor, UHT ou HTST?
Nenhum é universalmente melhor — cada um se adequa a um perfil de produto e a uma realidade da cadeia de abastecimento diferentes. O HTST proporciona um prazo de validade refrigerado de 14–21 dias e altera minimamente o sabor; o UHT proporciona um prazo de validade de 6–9 meses à temperatura ambiente, mas introduz notas de sabor a cozido e implica um custo de investimento cerca de 30–40% superior devido à linha adicional de embalagem assética.| Fator | Em cuba (LTLT) | HTST | UHT (assético) |
|---|---|---|---|
| Processo | Por lotes | Contínuo | Contínuo + enchimento assético |
| Prazo de validade refrigerado | 14–21 dias | 14–21 dias | N/A (temperatura ambiente) |
| Prazo de validade à temperatura ambiente | N/A | N/A | 6–9 meses |
| Impacto no sabor | Algumas notas a cozido | Alteração mínima | Sabor a cozido acentuado |
| Custo de investimento (relativo) | Mais baixo | Médio | Mais elevado (+ embalagem assética) |
| Mais indicado para | Culturas para queijo, pequenos lotes de gelado | Leite líquido fresco, sumo, cerveja, bebidas vegetais | Leite de venda a retalho estável à temperatura ambiente, fórmulas para lactentes, cremes para café |
Setores e aplicações da pasteurização HTST
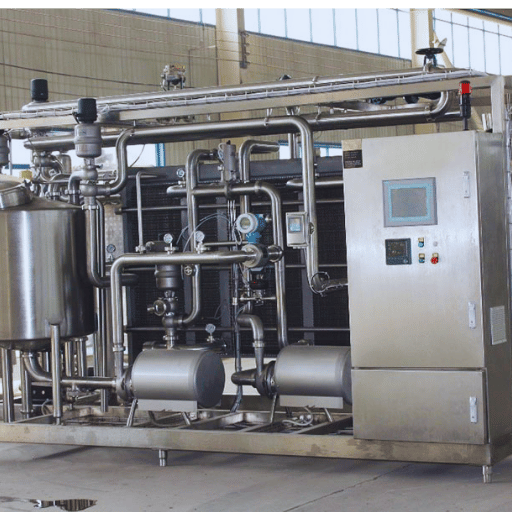 Entre os métodos de tratamento térmico contínuo, a pasteurização HTST é a solução mais utilizada em praticamente todos os setores que processam produtos alimentares líquidos que exigem segurança com uma alteração mínima do sabor.
- Processamento de leite líquido — leite inteiro, meio-gordo, magro e sem lactose para venda a retalho sob refrigeração.
- Natas e bebidas lácteas — natas gordas, mistura de leite e natas e cremes lácteos (produtos com prazo de validade inferior ao UHT).
- Mistura para gelado — pasteurização antes da congelação a temperaturas ligeiramente mais elevadas devido ao maior teor de gordura e sólidos totais.
- Leite de base para iogurte e queijo — pasteurização da base antes da inoculação das culturas para produtos fermentados.
- Sumos e néctares de fruta — sumos de laranja, maçã, tomate e frutos tropicais para venda a retalho sob refrigeração.
- Bebidas vegetais — bebidas de soja, amêndoa, aveia e proteína de ervilha (um segmento de aplicação HTST em rápido crescimento).
- Cerveja e sidra artesanal — a pasteurização rápida protege o sabor e prolonga o prazo de validade.
- Ovos líquidos e gemada — com programas de temperatura elevada em conformidade com o apêndice da PMO dos EUA.
Como selecionar um sistema HTST
Seis critérios de seleção distinguem as instalações HTST bem especificadas das que geram prejuízos.- ✔Capacidade adequada à procura máxima, não à capacidade nominal. Especifique o pasteurizador para corresponder à capacidade máxima por hora, e não à média. O sobredimensionamento prejudica a eficiência; o subdimensionamento obriga a operações paralelas que duplicam a mão de obra.
- ✔Tipo de permutador de calor adequado à viscosidade. Permutadores de placas para líquidos de baixa viscosidade (leite, sumo); permutadores tubulares para produtos com partículas ou maior viscosidade (bebidas de iogurte, batidos).
- ✔Meta de regeneração ≥ 85%. As conceções modernas de PHE com várias secções atingem 90–95%. Uma regeneração inferior implica consumir mais vapor por litro processado.
- ✔Nível de automatização adequado às competências do operador. Os sistemas manuais básicos apenas com FDV são adequados para pequenos laticínios; PLC + SCADA + gestão de receitas são necessários para instalações multiproduto e para cumprir a Diretiva 92/46/CEE da UE.
- ✔Certificação 3-A e EHEDG. Verifique se as peças em contacto com o produto cumprem as 3-A Sanitary Standards (EUA) ou possuem certificação de conceção higiénica EHEDG (UE). Os equipamentos não certificados não passam nas inspeções das unidades de processamento de leite.
- ✔Fornecimento de vapor adequado à carga combinada da instalação. Utilize a nossa ferramenta de dimensionamento de caldeiras para dimensionar corretamente o lado do vapor antes de encomendar o pasteurizador — aumentar posteriormente a capacidade da caldeira custa 3–5× o dimensionamento inicial.
Desvantagens da pasteurização HTST
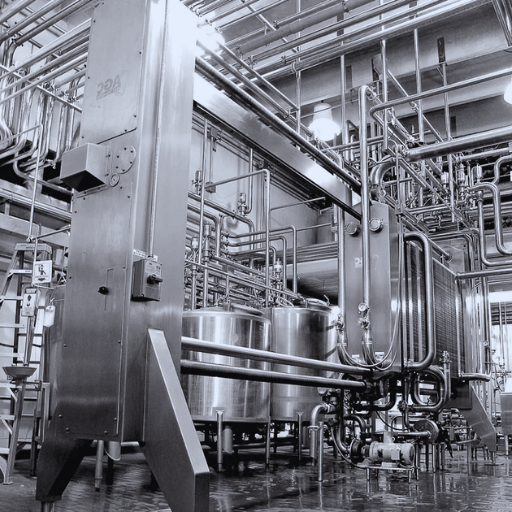 Apesar do seu predomínio, a pasteurização HTST não é uma solução universal. Três limitações estruturais restringem a sua adequação.
- A refrigeração é obrigatória. O leite pasteurizado à saída deve permanecer abaixo de 4 °C desde a saída até ao consumo; uma cadeia de frio ininterrupta é indispensável.
- Os esporos sobrevivem. Embora o HTST destrua agentes patogénicos vegetativos, não consegue inativar esporos bacterianos, pelo que o produto final é comercialmente seguro, mas não estéril. Os produtos com microrganismos de deterioração formadores de esporos (algumas bebidas vegetais e determinados produtos à base de natas) necessitam de UHT ou de embalagem assética após a pasteurização.
- A conceção de fluxo contínuo favorece volumes superiores. Abaixo de 200 gal/h, a pasteurização em cuba é normalmente mais económica do que a HTST, porque a bomba de sincronização, o sistema de controlo e as placas de regeneração estão dimensionados para um funcionamento contínuo com elevada capacidade de processamento.
Perspetivas do mercado de equipamentos de pasteurização de laticínios
Segundo a Market Research Future, as vendas mundiais de máquinas de pasteurização de laticínios atingiram USD 1.87 billion em 2025, sendo o HTST reconhecido como o segmento tecnológico predominante neste mercado. A IndexBox situa o preço de um sistema HTST totalmente automatizado de gama de entrada próximo de USD 180,000 para uma configuração de 500 gal/h, aumentando aproximadamente de forma linear com a capacidade de processamento. Duas tendências da procura moldam as aquisições em 2026–2028. Primeiro, a capacidade de produção de bebidas vegetais (aveia, amêndoa e proteína de ervilha) está a crescer mais depressa do que a dos laticínios tradicionais, e a maioria dos produtores de bebidas vegetais especifica HTST para formatos refrigerados. Segundo, as entidades reguladoras da América do Norte e da UE estão a tornar mais rigorosos os requisitos de eficiência energética aplicáveis aos sistemas industriais de vapor — o que confere um retorno do investimento a curto prazo às melhorias de regeneração da caldeira e retorno de condensados. Para conhecer a perspetiva da Taiguo sobre a escolha do fornecimento correto de vapor a gás e combustível líquido para instalações alimentares e de laticínios, consulte o nosso guia completo de caldeiras alimentadas a gás e combustível líquido.Perguntas frequentes
P: Porque é a pasteurização HTST o método preferido?
Ver resposta
O HTST é preferido para o processamento de leite líquido e bebidas porque processa com segurança grandes volumes contínuos, preservando a maioria dos compostos de sabor e nutrientes sensíveis ao calor que os métodos em cuba ou UHT degradam. O seu permutador de placas de fluxo contínuo também recupera até 95% do calor de processo através da regeneração, reduzindo o consumo de vapor por litro de produto em comparação com a pasteurização em cuba por lotes.
P: Quais são os três tipos de pasteurização?
Ver resposta
A PMO dos EUA apresenta cinco classes de processo — em cuba (LTLT), HTST, HHST (vários níveis de temperatura), ultrapasteurização (UP) e UHT assético. Quando as fontes do setor mencionam “os três”, referem-se normalmente à pasteurização em cuba, HTST e UHT — as três que historicamente dominaram as aquisições das unidades de laticínios. O denominado escalão HHST corresponde tecnicamente a quatro subcategorias de perfis com temperaturas mais elevadas e tempos mais curtos, situadas entre HTST e UP.
P: Em que se baseia a norma HTST de 72 °C / 15 segundos?
Ver resposta
Foi calibrada para obter uma redução de 5 log de Coxiella burnetii, o agente patogénico não formador de esporos mais resistente ao calor historicamente associado ao leite cru. A mesma eliminação de Mycobacterium tuberculosis, Listeria e Salmonella é alcançada com margens de segurança confortáveis. Este valor de referência consta do 21 CFR 131 e da FDA Pasteurized Milk Ordinance, com equivalentes internacionais na Diretiva 92/46/CEE da UE.
P: Necessito de uma caldeira a vapor separada para uma linha HTST?
Ver resposta
Em quase todos os casos, sim. O permutador de calor de placas de cada pasteurizador aquece o produto através de água quente indireta, em vez de vapor direto, mas essa água quente tem de ser aquecida pelo vapor de uma caldeira da instalação (ou por resistências elétricas em operações de dimensão muito reduzida). Uma linha de laticínios de 1,000 gal/h necessita normalmente de uma caldeira a vapor de 1–2 t/h dedicada ao conjunto de água quente HTST, além de capacidade adicional para CIP e outras cargas térmicas auxiliares. A abordagem habitual consiste em dimensionar a caldeira para a procura máxima combinada, com uma margem de 20%.
P: Qual é a diferença entre HTST e pasteurização rápida?
Ver resposta
Não existe qualquer diferença funcional — “pasteurização rápida” e “processamento HTST” descrevem a mesma conceção de tratamento térmico em fluxo contínuo. Os setores das bebidas e da cerveja tendem a utilizar a designação “rápida”; o setor dos laticínios e os documentos regulamentares tendem a utilizar “HTST”. Ambos se referem ao processamento a 72 °C ou mais durante 15 segundos ou mais, seguido de arrefecimento rápido.
Pretende dimensionar uma caldeira a vapor para a sua instalação HTST?
Solicite à Taiguo uma análise de engenharia da carga combinada de vapor de HTST + CIP + equipamentos auxiliares.
Pedir orçamento para uma caldeira a vapor →Sobre este guia de pasteurização HTST
Compilado pela equipa de engenharia da Taiguo Boiler com base em 49 anos de conceção e colocação em serviço de caldeiras a vapor alimentadas a gás e combustível líquido para instalações alimentares e de laticínios em 100+ países. Os dados de temperatura/tempo do USDA são reproduzidos literalmente com referência à International Dairy Foods Association e à FDA Pasteurized Milk Ordinance. As especificações do equipamento baseiam-se em referências publicadas do setor e na nossa experiência de instalação ao associar caldeiras das séries WNS, CWNS e LHS a circuitos de água quente HTST. Os dados de preços e mercado referem-se a 2025 e podem variar em função da evolução dos custos do aço e dos componentes.
Referências e fontes
- Pasteurização — International Dairy Foods Association (tabela de temperatura/tempo do USDA)
- Processamento de laticínios: sistemas de pasteurização HTST — Canadian Food Inspection Agency
- Pasteurização rápida — Wikipedia (terminologia e história)
- Pasteurização a alta temperatura e curto tempo – uma visão geral — ScienceDirect
- Previsão para 2035 da dimensão do mercado de máquinas de pasteurização de laticínios — Market Research Future
- Especificações gerais para unidades de laticínios aprovadas para inspeção do USDA — USDA Agricultural Marketing Service
Artigos relacionados
- Guia de caldeiras alimentadas a gás e combustível líquido — Funcionamento, tipos e seleção
- Significado de caldeira de tubos de fumo — Conceções, componentes e aplicações
- Caldeira a vapor vs. aquecedor de fluido térmico — Quando escolher cada tecnologia
- Caldeira de tubos de fumo vs. caldeira aquatubular — Comparação estrutural e de desempenho