Entre em contacto com a Taiguo

Especificações rápidas — betão estrutural de agregados leves
| Densidade de equilíbrio | 1120-1920 kg/m³ (70-120 lb/ft³) — segundo a ACI 213R |
| Resistência à compressão (f’c) | 17-70+ MPa (2500-10,000+ psi) |
| Módulo de elasticidade (E) | 17-28 GPa (≈65-85% do NWC) |
| Condutividade térmica | 0.58-0.86 W/m·K (estrutural); 0.09-0.16 W/m·K (isolante) |
| Normas aplicáveis | ACI 213R, ASTM C330, Eurocódigo 2 Parte 1-1 §11 |
| Notação da classe de resistência | LC30/33 = cilindro 30 MPa / cubo 33 MPa (EN 1992-1-1) |
O que é o betão de agregados leves?
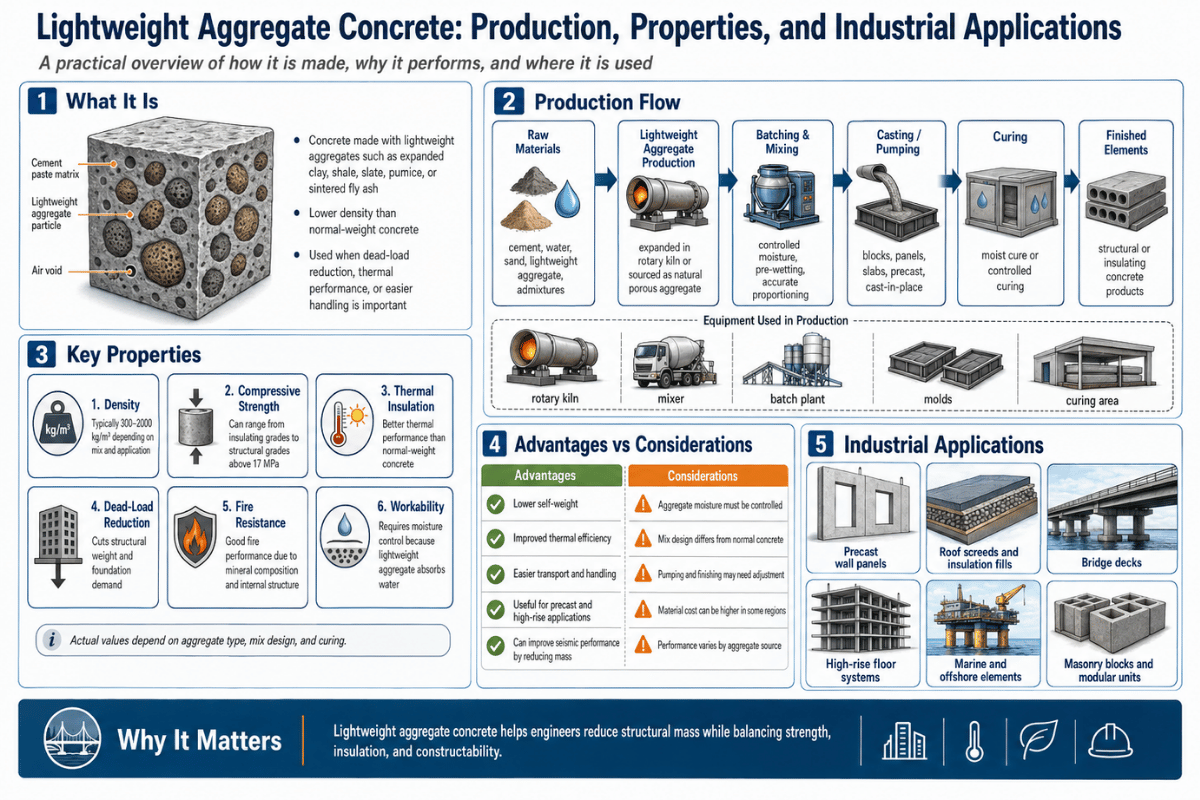
 Dos três ramos da família dos betões leves — juntamente com o betão espumado e o betão aerado autoclavado —, o betão de agregados leves é o maior. Segundo o Guia ACI 213R para betão estrutural de agregados leves do American Concrete Institute, o material utiliza agregados leves estruturais conforme definidos pela ASTM C330, com uma resistência à compressão mínima aos 28 dias de 17 MPa e uma densidade de equilíbrio entre 1120 e 1920 kg/m³ (70-120 lb/ft³). O Eurocódigo 2 aumenta o limite superior para 2200 kg/m³ e utiliza a notação de classes de resistência LC — LC30/33, por exemplo, indica uma resistência de 30 MPa em cilindro e de 33 MPa em cubo.
Os antecedentes históricos são relevantes. O Panteão de Roma, concluído cerca de 125 d.C., continua a cobrir um vão de 43 metros com uma cúpula não armada moldada em betão leve com agregados de pedra-pomes natural — e mantém-se em serviço após dezanove séculos. A primeira aplicação estrutural nos Estados Unidos surgiu em 1928, com a ampliação vertical do edifício Southwestern Bell em Kansas City, onde a redução do peso próprio permitiu aos projetistas acrescentar 14 pisos, em vez dos 8 inicialmente previstos. Atualmente, os mesmos princípios físicos determinam a utilização em lajes de torres de grande altura, vigas de pontes e painéis pré-fabricados.
📐 Nota de engenharia
Para uma análise mais abrangente dos subtipos de betão leve — poroso, espumado, AAC e à base de agregados —, consulte a nossa visão geral dos tipos de betão leve.
Três termos relacionados especificam o mesmo estado do material em momentos diferentes: densidade no estado fresco (durante a colocação, a mais elevada), densidade após secagem em estufa (depois do ensaio ASTM C567) e densidade de equilíbrio (em serviço, densidade após secagem em estufa + 50 kg/m, atingida após 90 dias no LWAC normal ou 180 dias nos exemplos de alta resistência). As especificações devem indicar qual é pertinente, pois os projetistas trabalham apenas com a massa e o peso de equilíbrio em serviço.
Os seis tipos de materiais de agregados leves
 Produção e utilização de LWAC
Cada uma das mais de uma dúzia de famílias comerciais de agregados tem origem num de três processos de fabrico: a sinterização de subprodutos de resíduos industriais; a expansão térmica de substâncias naturais e facilmente acessíveis; ou a trituração de alvenaria vulcânica infinitamente porosa. A opção escolhida também afeta a densidade final, a resistência à compressão e os limites de automatização. Combinando os três históricos de produção com os resultados baseados em normas da secção Trabalhos relacionados, a tabela abaixo sintetiza as densidades aparentes após secagem em estufa:
| Tipo de agregado | Designações comerciais comuns | Densidade a seco (kg/m³) | Utilização típica |
|---|---|---|---|
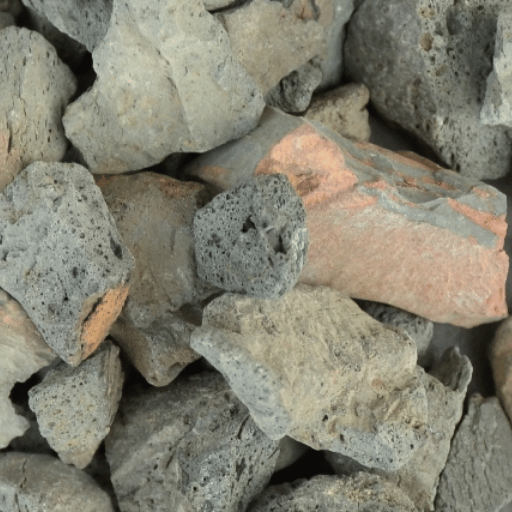
| Argila, xisto e ardósia expandidos | LECA, Aglite, Solite, Haydite, Stalite | 320-960 | Estrutural — lajes de edifícios altos, vigas de pontes |
| Cinzas volantes sinterizadas (PFA) | Lytag | 770-960 | Estrutural — aproveitamento de subprodutos, menor carbono incorporado |
| Escória expandida peletizada | Pellite | 800-1000 | Estrutural, disponibilidade regional |
| Escória espumada de alto-forno | — | 670-920 | Estrutural, disponibilidade regional |
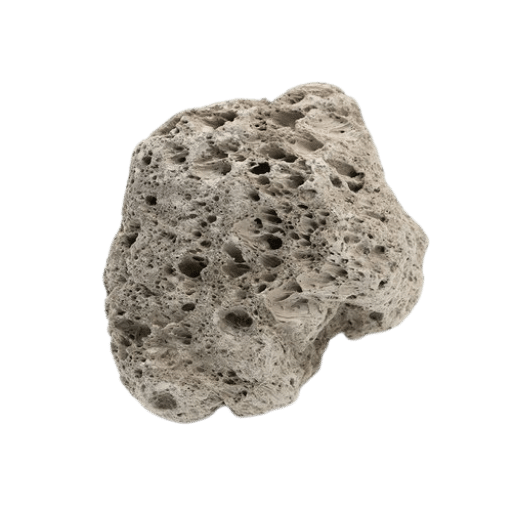
| Pedra-pomes (vulcânica natural) | — | 480-880 | Estrutural onde exista disponibilidade local; não estrutural |
| Clínquer de forno industrial | — | 720-1040 | Blocos não estruturais, enchimento |
| Partículas de madeira / plástico | — | 320-480 | Isolamento não estrutural |
| Vermiculite / perlite expandidas | — | 60-160 | Isolamento não estrutural, proteção contra incêndios |
Qual é o agregado leve mais leve?
A vermiculite expandida é, de longe, o mais leve dos agregados leves comercializados (densidade a seco de 60-160 kg/m, cerca de 0.1 da densidade da argila expandida). A perlite apresenta características semelhantes. Nenhuma das duas é adequada quando se pretende utilizar betão estrutural sem função isolante, pois a sua resistência é demasiado baixa. No entanto, são adequadas para betonilhas de proteção contra incêndios, isolamento de paredes duplas e rebocos leves, uma vez que a condutividade térmica global do betão com vermiculite é frequentemente <0.10 W/mK. A desvantagem aparente é a fragilidade inerente e a baixa resistência à compressão, frequentemente <3 MPa com vermiculite e perlite, pelo que apenas são utilizadas em situações sem função resistente, nas quais o isolamento, e não a resistência, constitui o critério fundamental.Propriedades mecânicas: diferenças no comportamento do LWAC
 A diferença mecânica mais significativa não é a resistência, mas a rigidez, uma vez que o LWAC suporta a mesma carga, mas se deforma mais no mesmo período por apresentar um módulo de elasticidade inferior. A tabela seguinte apresenta valores normalmente intermédios dos dados de referência da Portland Cement Association, originalmente citados por Holm (2000):
| Propriedade | LWAC | Betão de massa volúmica normal |
|---|---|---|
| Densidade de cálculo (kg/m³) | 1850 | 2400 |
| Resistência à compressão f’c (MPa) | 20-50 | 20-70 |
| Resistência à tração (MPa) | 2.5 | 3.0 |
| Módulo de elasticidade E (GPa) | 17-28 | 20-40 |
| Retração por secagem após 1 ano (microdeformação) | 600 | 550 |
| Fluência específica (microdeformação/MPa) | 70-150 | 70-120 |
Parece simplesmente que, quanto mais leve for o material, mais frágil será o betão, e o corte e o arrancamento serão os principais problemas. — Engenheiro de estruturas no fórum de discussão Eng-TipsEsta preocupação dos profissionais é explicada pelas normas: a Secção 11 do Eurocódigo 2 introduz fatores de redução para a resistência ao corte e para a aderência entre as armaduras e o LWAC, dado que a menor rigidez dos agregados reduz o contributo do intertravamento dos agregados para a resistência ao corte. O projetista compensa esta redução diminuindo o espaçamento dos estribos ou especificando uma mistura de LWAC de maior resistência.
O betão de agregados leves é mais resistente do que o betão normal?
Em termos de resistência absoluta à compressão, o betão de massa volúmica normal é superior — atinge 70-100 MPa nas misturas de produção, enquanto o LWAC fica limitado a cerca de 50-70 MPa nas aplicações estruturais típicas. No entanto, em termos de relação resistência/peso, o LWAC apresenta um desempenho consistentemente superior. A ponte de Stolma, na Noruega, ainda detém o recorde mundial de construção em betão por avanços sucessivos, com um vão principal de 301 metros, conseguido através da utilização de LWAC de 70.4 MPa no troço central — o betão equivalente de massa volúmica normal teria colapsado sob o próprio peso antes de se atingir esse vão. A escolha da medida de resistência ou da carga a considerar é praticamente irrelevante, consoante a estrutura seja condicionada pela carga ou pelo vão.Desempenho térmico e resistência ao fogo
 A estrutura de poros que define o agregado leve também confere ao LWAC propriedades significativas de isolamento térmico — mas o nível de desempenho depende acentuadamente da classe de densidade em serviço. A literatura apresenta dois intervalos, e a confusão entre ambos provoca erros de especificação.
0.58-0.86
W/m·K — LWAC estrutural (≈1850 kg/m³)
0.09-0.16
W/m·K — LWAC isolante (vermiculite, perlite)
1.4-2.9
W/m·K — betão de massa volúmica normal
Composição da mistura e produção
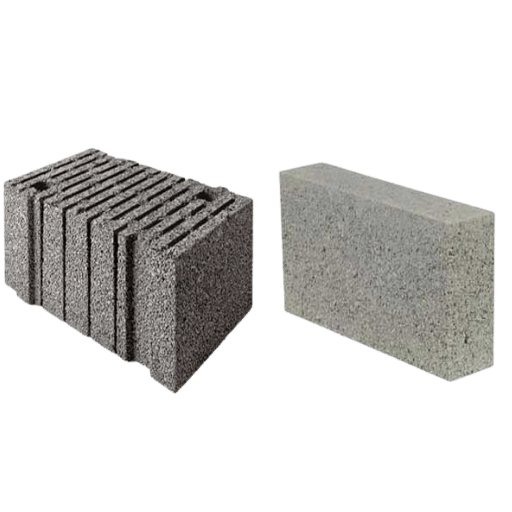 Quando a ACI 211.2, Prática normalizada para a seleção das proporções do betão estrutural leve, é utilizada para especificar o LWAC de um projeto, aplicam-se dois métodos de dosagem: o método do volume absoluto (baseado na massa volúmica relativa e num picnómetro) e o método volumétrico (que utiliza volumes soltos húmidos). O método do volume absoluto é o mais comum no fabrico de betão pronto; o método volumétrico é utilizado com maior frequência na dosagem em obra. Ambos os métodos têm de considerar simultaneamente uma complicação distinta da do betão de peso normal: o agregado leve absorve uma quantidade significativa de água excedente mais rapidamente do que aconteceria no betão sem agregados, alterando a relação W/cm efetiva no momento da presa.
⚠️ Importante — absorção de água dos agregados em 24 horas
Os agregados leves de qualidade estrutural absorvem 5-20% do peso do agregado seco durante uma imersão de 24 horas (ASTM C127 / C128). Se o teor de humidade do agregado não for determinado durante a dosagem, ou se a amostra não for previamente embebida, é pouco provável que a relação a/c da mistura seja medida corretamente, o que pode provocar um erro de centenas de litros de água por metro cúbico.
Por que motivo se deve embeber previamente o agregado leve?
A pré-embebição — também denominada pré-humidificação — consiste em submergir ou pulverizar intencionalmente o agregado leve antes da dosagem, para substituir o ar existente nos poros do agregado por água livre que, de outro modo, seria absorvida pela pasta de cimento. O objetivo é reduzir o ar nos poros do agregado sem o saturar totalmente, aproximando-o suficientemente do valor de absorção às 24 horas para que a absorção adicional na mistura e durante a bombagem seja mínima. Deste modo, estabiliza-se a relação W/cm efetiva e evitam-se dois modos de falha: baixas resistências à compressão, devido ao agregado “sedento” retirar toda a água de amassadura, e obstruções nas tubagens de bombagem, causadas pela absorção contínua, que aumenta a rigidez aparente da mistura durante a betonagem. No caso de agregados que absorvem lentamente durante a molhagem à temperatura ambiente, a saturação sob vácuo reduz este período de embebição de semanas para horas. Do mesmo modo, o agregado pré-embebido permite aquilo a que o Guia ACI 213R chama cura interna: depois de terminar a cura da superfície exterior, o agregado humedecido externamente continua a libertar água no interior da matriz em pleno desenvolvimento, retardando as tensões resultantes da hidratação do cimento e da reação pozolânica. O benefício pode traduzir-se em melhores características da zona de transição interfacial, menor permeabilidade e menos fissuração por retração nas idades iniciais, o que, para Lam (2005), foi considerado uma vantagem crítica para a durabilidade e não um efeito secundário fortuito. Para a bombagem, a prática atual indicada nas orientações CIP36 da National Ready Mixed Concrete Association estabelece um abaixamento mínimo de 75 mm (3″) antes da adição de adjuvantes redutores de água, tubagens de bombagem com diâmetro mínimo de 125 mm (5″), tubagens limpas e bem lubrificadas, transições sem abrasão nem zonas de estrangulamento entre o troço de tubagem rígida e a tubagem flexível e a minimização da pressão de bombagem para o sistema hidráulico utilizado. Após ensaio segundo a ASTM C173, deve existir 4-8% de ar incorporado para um agregado com dimensão máxima de 19 mm (3/4″) ou 5-9% para LWAC de 4500 psi com agregado de 9.5 mm (3/8″) (não utilizar o método de pressão; utilizar o método volumétrico).- Determinar o abaixamento e a dimensão máxima nominal do agregado para o método de colocação.
- Estimar a água de amassadura
- Selecionar uma relação a/c aproximada que tenha como objetivo a densidade de equilíbrio, e não a densidade no estado fresco. (W0 é o teor de água pretendido, que depende da composição da mistura)
- Calcular o teor de cimento (superior ao do NWC para o mesmo f’c)
- Estimar os volumes de agregados grossos e finos; preparar uma mistura experimental; ajustar
- Como é medido volumetricamente, o teor de ar deve ser verificado segundo a ASTM C173, e não a C231.
Aplicações industriais e estruturais
 O betão leve de agregados é dispendioso quando a redução das cargas permanentes se traduz numa redução da estrutura total — edifícios mais altos, vãos maiores e fundações mais leves. Cinco categorias de aplicação representam a maior parte do volume.
As lajes de edifícios altos dominam como o maior mercado individual. O One Shell Plaza, em Houston, com 50 pavimentos e concluído em 1971, utilizou LWAC em toda a estrutura, incluindo o ensoleiramento, com uma densidade de projeto de 1840 kg/m³ e uma resistência à compressão de 42 MPa. A mesma lógica foi aplicada no Bank of America Plaza, em Atlanta, com 55 pavimentos (altura de 311.8 m). Em edifícios altos com estrutura de aço, o LWAC aplicado sobre uma chapa metálica alcançou a mesma resistência ao fogo que o NWC com uma laje de menor profundidade/espessura, poupando os custos associados à aplicação por projeção da proteção contra incêndios sob a face inferior da laje.
Os tabuleiros e as vigas de pontes tiram partido da vantagem da relação resistência-peso. O tabuleiro superior original da Ponte da Baía de São Francisco-Oakland (1936) continua em serviço. Seguiram-se as pontes da Baía de Chesapeake (1952,1975) e a Ponte Benecia-Martinez (2007).
A Ponte Stolma, na Noruega, demonstrou os limites que podem ser atingidos no vão em consola livre com recorde mundial de 301 m, utilizando LWAC de alta resistência com 70.4 MPa de f’c, onde o peso próprio do NWC não seria viável. O condado de Coweta, na Geórgia, demonstrou que o LWAC de 70 MPa, com 1920 kg/m³, permite construir vigas pré-esforçadas com vãos de 46 m.
Os painéis prefabricados são mais fáceis de transportar quando cada painel é mais leve, permitindo mais metros cúbicos por carga de camião e a utilização de uma grua menor em obra. Seguem-se blocos de cinzas mais leves, blocos de construção mais leves, painéis de betão leve e sistemas de pavimento em betão leve.
Nos aterros geotécnicos, utiliza-se um enchimento de agregados leves (normalmente xisto ou argila expandidos) para transmitir ¼ da carga adicional a solos fracos, muros de suporte e encontros de pontes. Uma densidade seca entre 600-900 kg/m³ reduz por um fator de 2 o efeito da pressão adicional sobre o solo subjacente.
As estruturas marítimas e ao largo não são uma novidade para o LWAC. Durante a Primeira Guerra Mundial e a Segunda Guerra Mundial, foram utilizados em todo o mundo navios de betão com cascos construídos em LWAC; alguns cascos que permanecem funcionais são utilizados como quebra-mares.
Betão aerado autoclavado (AAC): a variante do LWAC curada sob pressão
 A par do betão leve de agregados, o betão arejado autoclavado pertence à família dos betões leves, mas é produzido de forma bastante diferente. Em vez de combinar agregados leves com argamassa de cimento, prepara-se um grande volume de pasta fluida de areia fina de sílica (ou cinzas volantes), cimento, cal e água; em seguida, adiciona-se pó de alumínio como agente gerador de gás. O pó de alumínio reage com o hidróxido de cálcio, libertando hidrogénio e formando na mistura uma estrutura estreita com 50-80% de vazios de ar.
A mistura passa inicialmente por uma pré-cura até à presa e, em seguida, pela cura final numa autoclave através de um processo industrial.
É a etapa em autoclave que dá origem à designação AAC (autoclavado) e às propriedades mecânicas. Como refere [King et al. 2001], um artigo da Technical University of Munich, as principais etapas do tratamento hidrotérmico do AAC em questão decorrem a 180-200 °C, sob uma pressão de vapor saturado de 12-15 bar (1.2-1.5 MPa), durante um ciclo total de 8-12 horas, incluindo o aumento da pressão, o patamar e a despressurização. É nestes parâmetros que as fases de silicato de cálcio hidratado se reorganizam até formarem tobermorite, que confere aos blocos acabados a resistência à compressão (média de 2-7 MPa, neste caso) e a estabilidade dimensional.
📐 Nota de engenharia — ciclo da autoclave para AAC
Uma vez que a autoclave constitui um estrangulamento do processo de fabrico e a maior rubrica de investimento numa unidade fabril de AAC, a seleção do equipamento afeta a viabilidade económica do projeto. O diâmetro do recipiente sob pressão, a pressão de trabalho, a automatização do ciclo e os caudais de fornecimento de vapor, em conjunto para alcançar uma produção específica por turno. Para os fabricantes de AAC que entram no mercado — ou aumentam a capacidade existente para responder à procura regional —, as autoclaves industriais concebidas para a produção de AAC são projetadas em conformidade com a ASME e a GB/T 150 e estão disponíveis em dimensões dentro da gama normalizada de diâmetros de 2.68-3.2 m.
Para uma comparação direta entre AAC e betão alveolar quanto ao processo de produção, à classe de densidade e às aplicações finais, consulte a comparação entre betão alveolar e AAC.
Curva operacional genérica de uma autoclave para AAC: fase de vácuo de 0-0.06 MPa durante 30 min → aumento da pressão até 1.3 MPa durante 2 horas → pressão de trabalho de 1.3 MPa a 193±5 °C, mantida durante 6-8 horas → despressurização controlada. Os próprios recipientes sob pressão devem cumprir a Secção VIII da ASME ou a GB/T 150, com diâmetros de 2.5-3.2 m e comprimentos de 31-65 m para linhas de produção industriais.
Desvantagens e limitações
 Três categorias de compromissos determinam quando o LWAC é a escolha errada: custo, sensibilidade mecânica e facilidade de execução.
Acréscimo de custo. Segundo a comparação de custos da ESCSI de 2026, o betão pronto com agregados leves custa $175-180 por jarda cúbica nas principais cidades dos Estados Unidos, contra $145 por jarda cúbica para o NWC, o que representa um acréscimo de $30-35 por jarda cúbica, ou aproximadamente 21-24%. Este acréscimo reflete o teor adicional de cimento necessário para compensar a menor resistência dos agregados, a produção de agregados leves num forno rotativo em comparação com a extração em pedreira e a distância de transporte desde um conjunto limitado de fornecedores de agregados leves. Para que o projeto seja economicamente viável, as poupanças estruturais — lajes menos espessas, pilares mais pequenos e fundações mais leves — têm de justificar o acréscimo de $30-35 no custo do material:
✔ Quando o LWAC é vantajoso
- Edifícios altos em que a carga permanente determina as dimensões dos pilares e das fundações
- Pontes de grande vão e estruturas em consola
- Zonas sísmicas (menor massa → menor esforço transverso na base)
- Produtos prefabricados com distância de transporte
- Lajes sobre estruturas de aço que exigem classificação de resistência ao fogo
⚠ Quando o NWC é a melhor escolha
- Edifícios residenciais baixos em que a massa é irrelevante
- Pavimentos industriais pesados que exigem resistência à abrasão
- Aplicações críticas quanto à rigidez (controlo da deformação)
- Locais remotos, distantes das fontes de agregados leves
- Calendário apertado sem qualquer fornecedor de LWAC qualificado
O que é o «betão de pobre» — e trata-se de betão leve?
Não. A expressão denominada ” betão dos pobres” implicaria normalmente solo-cimento (uma combinação estabilizada de solo local, cimento Portland e água, utilizada como base rodoviária e para controlo da erosão), e não LWAC ou outro betão leve de composição projetada. Normalmente, o solo-cimento apresenta menor resistência à compressão (1.5-7 MPa) e não contém agregados projetados. A confusão é frequente em linha, pois ambos os materiais sacrificam parte da sua capacidade estrutural para obter um custo inferior, mas não são semelhantes nem na composição nem nas normas aplicáveis:Considerações de aquisição
 A oferta de agregados leves está concentrada. Na América do Norte: no segmento do xisto, argila e ardósia expandidos em forno rotativo, considerados os agregados de referência para LWAC, encontram-se Arcosa Lightweight, Stalite, Buildex e Utelite — a maioria pertence ao Expanded Shale, Clay and Slate Institute. Na Europa: predominam Leca (argila expandida) e Lytag (cinzas volantes sinterizadas). O fornecimento de pedra-pomes tende a ser regional e a acompanhar os depósitos vulcânicos. Num mercado de fornecedores tão concentrado, a distância de transporte, por si só, determina frequentemente a viabilidade do custo entregue — um projeto situado a 800 km da unidade fabril de agregados para LWAC mais próxima não é económico face ao NWC, mesmo quando as poupanças estruturais favoreceriam o LWAC.
Para os fabricantes que optam pela integração vertical da produção de blocos de AAC em vez da compra de LWAC pronto, a estrutura de investimento muda: a linha de produção, que inclui sistemas de autoclave para a produção de AAC e equipamentos auxiliares de corte, mistura e cura, passa a constituir o projeto, e a economia unitária depende da localização da unidade fabril, da capacidade de produção e do acesso a cinzas volantes ou areia de sílica como matérias-primas.
Perspetivas do setor para 2026
 Os estudos de mercado independentes realizados nos últimos anos têm previsto de forma consistente um crescimento anual composto de um só dígito para o betão leve de agregados até ao início da década de 2030. A GrandView Research indica um crescimento anual composto de 5.9% entre 2025 e 2033, enquanto a Skyquest aponta para 5.4% até 2032. Os valores da dimensão do mercado publicados por diferentes empresas de estudos variam dez vezes, consoante sejam citados os valores do mercado de agregados, do mercado de LWAC pronto ou do mercado global de betão leve, pelo que os intervalos estáveis das taxas de crescimento são indicadores muito mais fiáveis do que os valores absolutos em dólares.
Três fatores explicam a procura:
Sustentabilidade/carbono incorporado. Um relatório de 2026 sobre o setor do LWAC na Arábia Saudita indica uma pegada de carbono incorporado aproximadamente 30% inferior à do betão convencional. Não se trata de uma auditoria independente, mas a lógica indicativa é bastante convincente: o menor peso próprio reduz a tonelagem transportada e as menores cargas permanentes reduzem o aço de armadura. À medida que a LEED v5 e as regras de contratação da Califórnia relativas ao carbono incorporado se tornam mais exigentes até 2027, a argumentação a favor das suas vantagens em matéria de carbono incorporado continua a ser convincente.
A construção de edifícios altos na região MENA e na Ásia-Pacífico está a intensificar-se na Arábia Saudita, nos EAU, na Índia e no Sudeste Asiático, acompanhada pela adoção de AAC na construção de paredes divisórias. É provável que ambos ampliem a procura de LWAC.
As atualizações da ASHRAE 90.1, do IECC e da Diretiva da UE relativa ao desempenho energético dos edifícios também favorecem os materiais isolantes com massa térmica nas envolventes. O LWAC isolante não estrutural e os blocos de revestimento em AAC ganharão quota.
Ao definir um projeto de 2026, deve obter a qualificação do fornecedor de agregados e o custo entregue logo no início do projeto — a escolha está concentrada e as propostas podem variar muito — e averiguar se houve algum aumento de capacidade no mercado de produção de AAC, para que os prazos de entrega dos blocos se mantenham entre 4 e 6 semanas. Ambos têm uma influência muito maior na decisão do que uma diferença de custo de 5%.
Perguntas frequentes
P: Qual é a massa volúmica típica do betão com agregados leves?
Ver resposta
A densidade de equilíbrio do LWAC estrutural é especificada pela ACI 213R como 1120-1920 kg/m³ (70-120 lb/ft³). Nas misturas de LWAC isolante não estrutural com vermiculite, perlite ou partículas de madeira, as densidades podem descer até 60-480 kg/m³. Para comparação, o betão de peso normal apresenta 2300-2400 kg/m³.
P: Qual é a resistência máxima à compressão que se pode obter com LWAC?
Ver resposta
A produção de LWAC de alta resistência alcançou 70 MPa f’c — como demonstram o projeto da ponte de Stolma, na Noruega, e o projeto das vigas pré-esforçadas de Coweta County, na Geórgia, Estados Unidos. Existem limitações impostas pela resistência dos agregados no extremo superior deste intervalo, mas as misturas em investigação estão a ultrapassá-las através de granulometrias máximas mais pequenas, estruturalmente otimizadas, e de adições cimentícias.
P: O betão com agregados leves é impermeável?
Ver resposta
Nenhum betão é impermeável, e o LWAC não é exceção. O próprio agregado é permeável — pode absorver água correspondente a 5-20% do seu peso seco durante vinte e quatro horas —, mas a matriz de pasta de cimento do LWAC devidamente curado apresenta, na realidade, uma permeabilidade inferior à do NWC equivalente, devido à densificação da matriz cimentícia resultante da maior cura interna, que densifica a zona de transição interfacial. Para obter uma estanquidade indestrutível, os consultores continuam a especificar adjuvantes e revestimentos de barreira.
P: O LWAC pode ser utilizado no exterior em climas com ciclos de gelo-degelo?
Ver resposta
Sim, com ar incorporado por aditivo. As recomendações incorporadas nas orientações do ACI estabelecem 4-8% de ar incorporado para uma dimensão máxima do agregado de 19 mm e 5-9% de ar incorporado para agregados de 9.5 mm, valores que podem ser verificados através de um ensaio de medição volumétrica segundo a ASTM C 173. A instalação de exposição marítima Treat Island Maine do US Army Corps of Engineers submeteu durante muitos anos as mesmas amostras de LWAC a mais de 100 ciclos de gelo-degelo por ano, com uma taxa de perda de massa que chegou a ser um terço da verificada no NWC.
P: Quanto custa o LWAC a mais do que o betão normal?
Ver resposta
Nas principais cidades dos Estados Unidos, a ESCSI registou em 2026 um preço de $175-180 por jarda cúbica para o LWAC pronto, contra $145 por jarda cúbica para o betão de massa volúmica normal — um acréscimo de 21-24%. As poupanças estruturais proporcionadas por lajes menos espessas, fundações mais leves e uma maior quantidade de produto transportada por carga de camião tendem a compensar este acréscimo, carga a carga, em projetos de edifícios médios e altos, pontes e elementos pré-fabricados. Em edifícios residenciais baixos, a justificação económica do LWAC é geralmente difícil.
P: Qual é a diferença entre o betão com agregados leves e o betão alveolar?
Ver resposta
A longevidade não tem necessariamente de ser um problema no LWAC, pois a baixa massa volúmica é obtida substituindo o agregado comum por um agregado leve poroso, enquanto os componentes de cimento, agregados e água permanecem iguais aos de uma mistura tradicional de betão de elevada massa volúmica. O betão alveolar ou espumado apresenta menor massa volúmica graças à incorporação de ar na mistura numa proporção de 25-75%. O método mais comum utiliza um agente espumante como aditivo incorporador de ar, sem agregados grossos. O betão alveolar pode proporcionar resistências estruturais entre 0.5-15 MPa, enquanto o LWAC consegue frequentemente atingir 17 a 70 MPa–consulte o guia específico para comparar os processos.
P: O betão com agregados leves pode ser reforçado com armaduras?
Ver resposta
Sim–e a maioria dos LWAC estruturais pode ser reforçada exatamente da mesma forma que o NWC. O LWAC estrutural está abrangido pelas disposições da ACI 318 desde a edição de 1963. A Secção 11 do Eurocódigo 2 apresenta fatores de redução para a resistência ao corte e para o comprimento de amarração, tendo em conta o menor contributo do engrenamento dos agregados, mas a metodologia fundamental de dimensionamento do betão armado permanece inalterada. Normalmente, o espaçamento dos estribos pode ser aumentado gradualmente para ter em conta os fatores de redução e aumentar a relação entre o aço e o betão.
Produção de blocos de AAC ou cura de betão leve em volume industrial?
autoclaves industriais especificamente concebidas para apoiar as linhas de produção e os processos de cura de AAC e LWAC–estão disponíveis com certificação ASME e GB/T 150, com diâmetros de 2.68 m e 3.2 m.
Explorar soluções de autoclaves industriais →Sobre esta análise
Este resumo consolida dados sobre betão com agregados leves provenientes de várias fontes, incluindo a ACI 213R, a ASTM C330, a parte 1-1, Secção 11, do Eurocódigo 2, o relatório de referência ESCSI/PCA de 2008, de Richard P. Bohan e John Ries, os arquivos técnicos da Concrete Society e do Concrete Centre UK e fontes académicas experimentais confirmadas, como a TUM Munich, que disponibilizam orientações sobre os parâmetros de desempenho das autoclaves de AAC. Os parâmetros de fabrico e de utilização das autoclaves foram obtidos diretamente da experiência da Taiguo Boiler–que fornece autoclaves industriais a novas unidades de produção de AAC em mais de 100 países diferentes desde 1976.
Referências e fontes
- ACI 213R-14 — Guia para betão estrutural com agregados leves — American Concrete Institute
- ASTM C330 — Especificação normalizada para agregados leves destinados a betão estrutural — ASTM International
- Eurocódigo 2 (EN 1992-1-1), Secção 11 — Estruturas de betão com agregados leves — European Commission JRC
- Betão estrutural de agregados leves (PCA 2008) — Richard P. Bohan e John Ries, Portland Cement Association e Expanded Shale, Clay and Slate Institute
- Guia de especificação de betão leve — The Concrete Centre, UK
- Referência rápida sobre betão com agregados leves — The Concrete Society, UK
- CIP36 — Betão estrutural leve — National Ready Mixed Concrete Association
- Produção de betão aerado autoclavado com matérias-primas siliciosas — Technical University of Munich
- Comparação de custos do betão leve (2026) — Expanded Shale, Clay and Slate Institute
- ACI 211.2 — Prática normalizada para selecionar as proporções do betão estrutural leve — American Concrete Institute
Artigos relacionados
- Betão leve: comparação dos 6 tipos (alveolar, AAC, de agregados, com espuma) — Visão geral do artigo pilar que abrange todos os subtipos de betão leve
- Betão leve alveolar vs AAC: guia de produção de 2026 — Comparação de linhas de produção para operações de AAC e betão alveolar
- Autoclaves industriais para AAC e cura de compósitos — Soluções de recipientes sob pressão para o fabrico de blocos de AAC e a cura de betão leve