Entre em contacto com a Taiguo

Especificações principais
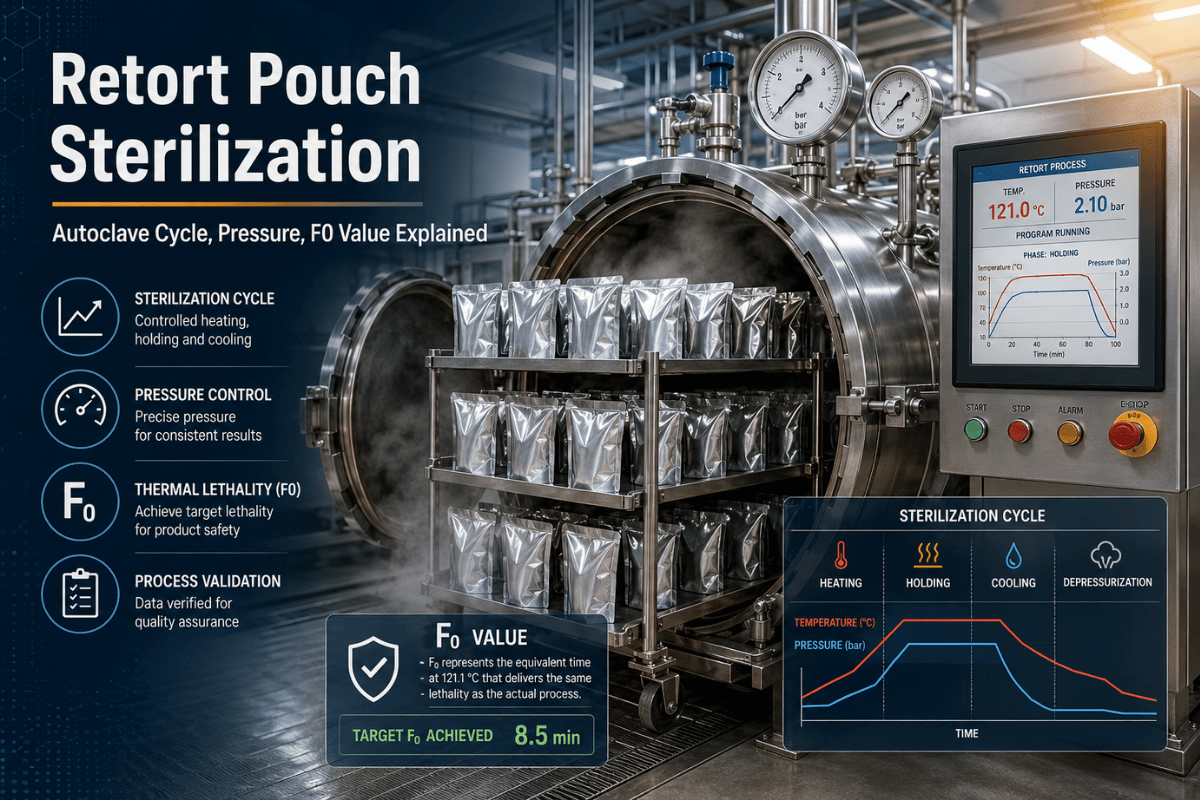
| Processo | Esterilização por calor e pressão numa autoclave de esterilização |
| Temperatura-alvo | 121 °C (250 °F) — alimentos pouco ácidos |
| Tempo de manutenção | 25–60 min, consoante o F0 pretendido e a geometria da bolsa |
| Sobrepressão | +0.5 a +1.0 bar acima da pressão de saturação para proteger a selagem da bolsa |
| F0 mínimo | 3 minutos (inativação 12D de C. botulinum, FDA 21 CFR 113) |
| Laminado convencional | 12 µm PET / 9–18 µm Al / 76 µm CPP (trilaminado) |
| Normas de referência | FDA 21 CFR 113, ASTM D 3985, ASTM F 372, MIL-C-44073F |
A importância da esterilização de bolsas em autoclave em 2025
 O mercado mundial de bolsas para alimentos enlatados esterilizadas em autoclave atingiu USD 5.96 mil milhões em 2025 e deverá atingir USD 10.21 mil milhões até 2033, o que representa uma taxa de crescimento anual composta de 7.0% ao longo de 8 anos. Esta evolução é impulsionada pelos consumidores, que procuram refeições para micro-ondas que preservem melhor o sabor do que as conservas em lata, enquanto os embaladores pretendem uma embalagem que possa ser esterilizada em apenas 60-70% do tempo exigido por uma lata metálica e expedida vazia em formato plano — López, 1981, via ScienceDirect.
Esta dupla procura levou a indústria alimentar das origens nas rações de campanha do exército dos Estados Unidos, passando pelo caril japonês, até aos alimentos para animais de companhia, alimentos para bebés, pratos étnicos prontos a consumir e atum de supermercado em bolsa, todos estáveis à temperatura ambiente. Contudo, por detrás de cada produto exposto existe um processo que falha de forma evidente quando os parâmetros se desviam, sendo esse o tema aqui abordado.
O que é uma bolsa esterilizável em autoclave e como a esterilização difere do enlatamento
 Uma bolsa esterilizável em autoclave — por vezes designada bolsa retortável — é uma embalagem flexível (normalmente uma película de três ou quatro camadas, composta por poliéster, nylon opcional, folha metálica revestida com uma camada de barreira e um interior de polipropileno termosselável) que é enchida, selada e depois esterilizada a 121 °C dentro de uma autoclave pressurizada. O objetivo microbiológico é idêntico ao do enlatamento, mas uma embalagem flexível altera a forma como o calor penetra no produto alimentar e o tempo necessário para o processo de esterilização. Este formato foi desenvolvido pelo United States Army Natick Soldier Research Center em conjunto com Reynolds Metals e Continental Flexible Packaging, que receberam conjuntamente o 1978 IFT Food Technology Industrial Achievement Award. A Otsuka Foods, do Japão, lançou o primeiro produto de consumo, Bon Curry, em 1968. A história da conservação de alimentos identifica este como o momento em que a esterilização em autoclave passou das linhas de produção militares para as civis, e a indústria de alimentos enlatados tem vindo a adaptar-se desde então.
Esta diferença geométrica é mais significativa do que parece. Uma bolsa esterilizável de 200-1000 g tem apenas 12-33 mm de espessura, pelo que o calor chega ao ponto frio situado na zona inferior central da embalagem mais rapidamente do que numa lata de dimensões semelhantes (Robertson, 2019). As notas de engenharia química da ScienceDirect atribuem a esta secção transversal mais fina uma redução de 60% no tempo de esterilização em autoclave, sendo esta redução a principal vantagem comercial da bolsa.
Qual é a diferença entre uma autoclave e uma autoclave de esterilização?
Uma autoclave é qualquer recipiente sob pressão concebido para funcionar acima da pressão atmosférica e a temperatura elevada; uma autoclave de esterilização é uma autoclave especificamente concebida para o processamento térmico de embalagens alimentares seladas. A utilização correta dos termos autoclave de esterilização e autoclave é importante: todas as autoclaves de esterilização são autoclaves, mas nem todas as autoclaves são autoclaves de esterilização. Neste caso, a especialização em processamento alimentar manifesta-se em três aspetos: um sistema de transferência de calor por aspersão de água ou por vapor-ar capaz de aplicar sobrepressão controlada à embalagem (caso esta ainda contenha ar), uma malha de controlo que acumula o valor F (letalidade) em tempo real a partir dos sinais dos termopares e um acabamento da câmara da autoclave — o interior da câmara é de aço inoxidável 316L, pelo menos assim espero — que cumpre todas as regras sanitárias aplicáveis ao contacto com alimentos. Uma autoclave industrial convencional utilizada para vulcanizar borracha ou curar materiais compósitos não possui nenhum destes três elementos.Estrutura do laminado da bolsa: a função de cada camada
 Os engenheiros de processo que tratam o material da bolsa como uma caixa negra acabam surpreendidos pelos ensaios de rebentamento, porque tanto o desempenho da barreira como a margem de resistência da selagem que a autoclave pode consumir durante cada ciclo dependem da disposição das camadas do laminado. Cada camada do laminado tem de resistir a temperaturas elevadas durante todo o ciclo e manter-se dimensionalmente estável depois deste. Na nossa literatura, o trilaminado comercial surge com uma camada exterior de poliéster de 12m para permitir a impressão e proporcionar resistência à temperatura, uma camada interior de polipropileno fundido de 76m que funciona como camada termosselável e de contacto alimentar e uma barreira intermédia de alumínio, com ou sem folha metálica, de 9-18m (Robertson, 2019, ScienceDirect).
O quadrilaminado militar, exigido nas MRE, é pior — inclui PET de 8m, nylon de orientação biaxial de 9m para resistência à perfuração, folha de alumínio de 5-11m e poliolefina de 46-62m — porque a MIL-C-44073F exige que a embalagem suporte uma pressão interna de 1.4MPa durante 30 segundos e apresente uma transmissão de oxigénio inferior a 0.06cm/m-day (ASTM D3985).
| Tipo de laminado | Estrutura típica | Aplicação mais adequada |
|---|---|---|
| Trilaminado (folha metálica) | PET / Al / CPP | Alimentos para animais de companhia, refeições prontas e bolsas de consumo opacas |
| SiOx transparente | PET / PET revestido com SiOx / CPP | Bolsas para micro-ondas em que a visibilidade do produto ajuda a vender a SKU |
| Quadrilaminado (militar) | PET / BiOPA / Al / poliolefina | MRE, vida útil de três anos à temperatura ambiente segundo a MIL-C-44073F |
| Mono-PE reciclável | PE orientado / PE selante | Marcas que procuram cumprir a reciclabilidade prevista no PPWR da UE para 2026 — comercializado pela Amcor em 2023 |
O ciclo de esterilização em autoclave, etapa por etapa
 O ciclo em autoclave de esterilização tem cinco fases, e o F0 totalizado durante o ciclo corresponde à integral da curva de letalidade ao longo das cinco fases, e não apenas ao tempo em cada valor de regulação. Considerar o ciclo como uma única integral contínua distingue um processo que permite expedir o produto de outro que reprova na inspeção.
- A selagem, as juntas e a porta protegem a bolsa; o procedimento e a configuração nele estabelecida protegem o ciclo. Uma bolsa situada na sua própria sombra de vapor torna-se um ponto frio.
- O tempo de subida (CUT) consiste, com controlo através de uma válvula reguladora de pressão se necessário, na introdução rápida de vapor (ou vapor-ar ou aspersão de água quente, conforme o caso), acelerando a chegada ao valor de referência da pressão, idealmente em 8-15 minutos. Uma pressão mais baixa, um ponto de orvalho mais baixo e uma temperatura mais elevada da água de alimentação prolongam esse tempo e também reduzem a produtividade.
- Manutenção — a câmara permanece à temperatura de esterilização durante o tempo necessário para atingir o F0 pretendido sob condições de processamento rigorosamente mantidas, normalmente 30 minutos para bolsas destinadas ao retalho e até 60 minutos para embalagens de restauração coletiva de 3.5 kg (Robertson, 2019).
- Arrefecimento sob contrapressão — introduz-se água fria ou ar enquanto se mantém a sobrepressão; sem esta, a bolsa rebenta quando o vapor presente no espaço livre do recipiente condensa e a pressão exterior esmaga o laminado. O processo de arrefecimento é a fase que provoca a maior variabilidade no tempo de ciclo e o maior número de falhas de selagem.
- Descarga — a pressão iguala-se à pressão atmosférica, o encravamento da porta é libertado e as bolsas são retiradas para codificação da embalagem exterior e inspeção.
📐 Nota de engenhariaAs autoclaves de aço inoxidável 316L de qualidade alimentar colocadas em serviço nas instalações mantêm normalmente ±2 °C em toda a câmara e uma taxa de fuga na fase de vácuo inferior a 0.5 mbar/min num ensaio de subida de pressão; em conjunto, estes dois valores constituem o patamar mínimo de reprodutibilidade do F0. Se algum deles se desviar, a distribuição de F0 na carga alarga-se antes de qualquer bolsa apresentar uma falha visível.
Pressão, temperatura e a razão pela qual a sobrepressão é indispensável
 121 °C não é uma escolha livre. É a temperatura do vapor saturado que proporciona letalidade suficiente contra os esporos de C. botulinum para obter uma redução de 12 log num tempo de manutenção razoável, correspondendo a uma pressão de vapor saturado de aproximadamente 2.05 bar(g). Todos os ciclos de esterilização em autoclave são, por conceção, operações a alta temperatura e alta pressão — retirar qualquer um destes parâmetros compromete por completo a taxa de inativação. Elevar o ciclo para 130 °C (HTST) aumenta a pressão de saturação para cerca de 2.71 bar(g) — mas também implica aceitar uma maior solicitação mecânica da bolsa e uma penalização mais acentuada do historial térmico sobre a cor, a textura e a retenção de vitaminas.
| Temperatura | Pressão de saturação (bar g) | Manutenção típica para F0 ≥ 6 min |
|---|---|---|
| 115 °C | ~0.69 | ~60 min |
| 121 °C | ~2.05 | ~25–35 min |
| 125 °C | ~2.32 | ~12–18 min |
| 130 °C | ~2.71 | ~5–8 min (HTST) |
Por que motivo é importante aplicar sobrepressão às bolsas esterilizadas em autoclave?
O vapor saturado a 121 °C eleva a câmara apenas até 2.05 bar(g), mas o ar, o vapor de água e o gás dissolvido no espaço livre do recipiente expandem-se muito mais depressa do que o vapor exterior à medida que o alimento embalado aquece — e, ao contrário de uma lata rígida, a parede da bolsa não possui rigidez estrutural para resistir a essa pressão interna. A análise de engenharia química publicada na ScienceDirect afirma claramente: «a embalagem pode expandir-se devido a uma sobrepressão insuficiente ou pode ser esmagada devido a uma sobrepressão excessiva».75 A autoclave aplica uma sobrepressão de ar comprimido rigorosamente controlada de +0.5 a +1.0 bar, além da pressão de saturação, para manter o diferencial através da parede da bolsa próximo de zero durante a subida, a manutenção e, sobretudo, a fase de arrefecimento, quando a condensação súbita do vapor faria a embalagem colapsar para dentro e romperia a selagem.Valor F0: como calcular e validar a letalidade da esterilização
 O valor F0 é o tempo equivalente a 121.1 °C que produz a mesma letalidade que a curva real de tempo-temperatura a que foi sujeita a bolsa com aquecimento mais lento. Pode ser expresso matematicamente:
F0 = ∫ 10^((T − 121.1) / z) dt (z = 10 °C para C. botulinum)
A regra 12D exige uma redução de 12 log nos esporos de C. botulinum. Considerando então um D121 publicado de aproximadamente 0.21 minuto, esse cálculo resulta em F0 = 12 0.21 = 2.52 minutos, valor que a indústria arredonda para 3 minutos como mínimo legal de esterilidade comercial nos termos da FDA 21 CFR 113. Uma análise da esterilização em autoclave sujeita a revisão por pares apresenta uma formulação equivalente:«Desde 1965, foi estabelecido um valor Fo mínimo de 3 min para o ‘“processo botulínico” e este continua a ser utilizado atualmente para [alimentos] enlatados pouco ácidos.» — P. S. Jimenez et al., «Compreender o processamento em autoclave: uma análise», Compr. Rev. Food Sci. Food Saf., 2023.3 minutos é o mínimo; a prática comercial visa geralmente um F0 de 6-8 minutos para compensar a variabilidade do ponto frio e o manuseamento inadequado após a cozedura sem ficar abaixo do mínimo regulamentar.
A auditoria de F0 em 3 fases
Um valor F0 não é fiável se o método utilizado para o obter for deficiente. As linhas de esterilização em autoclave auditadas resumem o respetivo sistema de validação a três etapas simples — designá-las sempre da mesma forma facilita o trabalho do operador:- Colocar — localizar o ponto frio do cesto carregado com um mínimo de 6 termopares sem fios (um em cada canto e dois no centro da carga, além de duplicados, se pretendido). É o ponto frio, e não a média, que define o F0.
- Controlo – executar um ciclo representativo e calcular, em tempo real, o F0 do termopar situado no ponto frio. Os modernos controladores com microprocessador e PLC, adotados como referência no setor, calculam o F0 em tempo real e mantêm o ciclo até ser atingido o objetivo de F0.
- Acompanhamento – repetir o ciclo em 3 dias de produção consecutivos, representar graficamente a distribuição de F0 em todas as posições dos termopares e exigir que o termopar com o pior resultado continue a cumprir o F0 com p < 0.05. Arquivar a validação como parte do processo térmico programado (nos termos de 21CFR113).
Tipos de equipamento: vapor, vapor-ar, aspersão de água e imersão em água
 A escolha do tipo correto de autoclave de esterilização evita enormes dificuldades e despesas a jusante — as quatro configurações de transferência de calor utilizadas nas atuais autoclaves para alimentos não são permutáveis. Selecionar a configuração errada para o formato da embalagem é o erro de equipamento mais dispendioso.
| Tipo de autoclave de esterilização | Mais adequada para | Custo de investimento (5–50 m³) |
|---|---|---|
| Vapor saturado | Recipientes rígidos (latas, vidro) — sem capacidade de sobrepressão no espaço livre do recipiente, não adequado para bolsas | $25,000–55,000 |
| Vapor-ar | Bolsas e tabuleiros — a injeção de ar estabelece a sobrepressão; é a escolha predominante em ~90% das novas linhas de bolsas esterilizáveis em autoclave | $35,000–75,000 |
| Aspersão de água | Bolsas e texturas delicadas — transferência de calor mais suave e distribuição de F0 mais estreita, com consumo de energia ~20% superior ao sistema de vapor-ar | $45,000–80,000 |
| Imersão em água (cascata) | Frascos de vidro e produtos muito ácidos — F0 mais uniforme e CUT mais lento | $50,000–80,000+ |
Autoclave, processamento assético ou enchimento a quente: escolher o processo térmico adequado
 A esterilização em autoclave é um dos três métodos possíveis de conservação térmica disponíveis para produtos pouco ácidos que necessitam de estabilidade à temperatura ambiente. Estas opções podem ser caracterizadas, em termos gerais, pelo local — isto é, o ponto da linha de produção — em que ocorre o processamento térmico e pelas decisões influenciadas por este elemento essencial da conceção (investimento de capital, estrutura da embalagem e atributos sensoriais).
| Dimensão | Autoclave de esterilização | Assético | Enchimento a quente |
|---|---|---|---|
| Ponto de esterilização | Após o enchimento e a selagem (dentro da embalagem) | O produto e a embalagem são esterilizados separadamente, seguindo-se o enchimento numa zona estéril | Enchimento a quente a ≥85 °C, sem esterilização após o enchimento |
| Letalidade | F0 de 3–8 min, verdadeira esterilidade comercial | UHT de 3–6 s, esterilidade comercial | Pasteurização (apenas alimentos ácidos) |
| Compatibilidade da embalagem | Bolsa, lata, frasco de vidro, tabuleiro esterilizável em autoclave | Embalagem de cartão assética, bag-in-box, bolsa assética | Garrafa PET, vidro |
| Aplicação mais adequada | Alimentos sólidos e semissólidos pouco ácidos | Líquidos pouco ácidos (leite, sopa, molho) | Muito ácidos (sumo, molho salsa, pickles) |
Vida útil, alvos microbianos e controlo de Clostridium botulinum
 A vida útil de uma bolsa esterilizável em autoclave não é uma propriedade intrínseca da própria bolsa; resulta do F0 efetivamente alcançado e da barreira residual proporcionada depois pelo laminado. Por detrás de cada ciclo de esterilização em autoclave encontra-se um microrganismo — Clostridium botulinum, produtor de uma toxina cujos esporos sobrevivem à fervura e determinam todos os cálculos posteriores de segurança alimentar. Considerando um D121 publicado de ≈ 0.21 min e uma redução-alvo de 12 ciclos log, o cálculo aponta para F0 ≥ 3 min como limiar legal mínimo para alimentos enlatados pouco ácidos.
Depois de atingido o F0, o laminado mantém o alimento estéril. As bolsas trilaminadas convencionais com folha de alumínio intacta proporcionam uma vida útil prolongada — normalmente 12–36 meses de estabilidade à temperatura ambiente; uma bolsa MRE quadrilaminada segundo a MIL-C-44073F está qualificada para três anos a 27 °C e seis meses a 38 °C, o que representa o limite superior do que as embalagens flexíveis conseguem atualmente. As bolsas de alimentos para animais de companhia esterilizadas em autoclave apresentam normalmente uma vida útil declarada de 24 meses à temperatura ambiente, e o produto Otsuka Bon Curry de 1968 — a primeira bolsa esterilizável em autoclave comercial — passou de uma vida útil de 2 meses para 2 anos assim que a folha de alumínio foi incorporada no laminado.
Qual é a vida útil dos alimentos em bolsas esterilizadas em autoclave?
Para alimentos de baixa acidez esterilizados até F0 ≥ 6 min numa bolsa trilaminada (PET / Al / CPP), uma vida útil realista à temperatura ambiente é de 18–36 meses — limitada pela entrada de oxigénio através de microperfurações na folha de alumínio, e não pelo crescimento microbiano. As bolsas recicláveis mono-PE ainda estão a estabelecer o respetivo intervalo de vida útil; as primeiras aplicações comerciais apontam para 12–18 meses.Desvantagens e modos de falha comuns
 Todos os engenheiros de esterilização em autoclave honestos mantêm uma lista mental dos modos de falha. A CFIA do Canadá publica uma versão impressa — o Manual de defeitos de bolsas flexíveis esterilizáveis em autoclave — e vale a pena memorizar uma síntese, num único parágrafo, dos modos predominantes.
- ⚠️ A rotura da selagem durante o arrefecimento é a falha isolada mais comum. Uma contrapressão mal ajustada provoca um breve momento em que a pressão interna da bolsa excede a pressão externa da autoclave de esterilização e a selagem rompe. Correção: validar o perfil de contrapressão durante todo o arrefecimento, e não apenas durante o patamar.
- ⚠️ A subesterilização no ponto frio ocorre quando um padrão de carregamento bloqueia a circulação de vapor em torno de um canto do cesto, reduzindo o F0 dessa bolsa em 30–50% face à média da câmara. Solução: mapear o ponto frio com ≥6 termopares; nunca pressupor simetria.
- ⚠️ A degradação da textura e da cor causada pelo processamento excessivo surge quando os operadores elevam o F0 muito acima de 8 min «por segurança» — a retenção de vitaminas diminui e as proteínas amolecem. Solução: definir F0 = 6 min como objetivo, e não o valor máximo que o ciclo consegue atingir.
- ⚠️ A reciclabilidade dos laminados multicamada continua a ser um problema por resolver — um trilaminado PET/Al/CPP não pode entrar num fluxo de reciclagem de poliolefinas e é atualmente transformado, por reciclagem de menor valor, em resina aluminizada. Solução (a médio prazo): mudar para estruturas mono-PE à medida que o PPWR 2026 impõe esta transição.
- ⚠️ A formação de microperfurações na folha de alumínio é mais difícil de detetar — a flexão mecânica durante o transporte cria microperfurações que comprometem discretamente a barreira aos gases. Uma tese de 2010 da Clemson University utilizou termografia infravermelha dinâmica para as localizar. Solução: realizar ensaios de integridade da folha após a esterilização em autoclave segundo um plano de amostragem.
Perspetivas do setor: automatização, películas recicláveis e o que mudará em 2026
 Nos 12 meses que antecedem 2026, estão a ganhar força 3 tendências que irão moldar o futuro da esterilização de bolsas em autoclave, traduzindo-se cada uma numa medida a adotar pelas empresas processadoras.
1. Linhas automatizadas de esterilização em autoclave com manutenção preditiva por PLC. Os analistas do setor preveem que o mercado de equipamentos de esterilização em autoclave cresça de USD 2.63 mil milhões em 2026 para USD 5.01 mil milhões até 2034, com uma CAGR de 8.37%, enquanto as autoclaves estáticas norte-americanas deverão registar uma CAGR de 8.9% até 2033. O investimento está a dirigir-se para linhas que exigem pouca intervenção do operador, mantêm a temperatura dentro de ±1 °C, registam todos os ciclos em conformidade com 21 CFR Part 11 e preveem a vida útil das juntas e dos instrumentos com base nos dados de tendências do PLC. O caso da África Oriental, com 14 meses sem paragens, demonstra como é a manutenção preditiva quando produz resultados reais. Medida a adotar: se estiverem em funcionamento mais de duas linhas de esterilização em autoclave sem análise centralizada de tendências do PLC, o retorno da modernização ocorre normalmente em menos de dois anos.
2. Bolsas recicláveis de mono-polietileno para autoclave de esterilização. Em 2023, Amcor lançou comercialmente a primeira bolsa mono-PE reciclável para autoclave de esterilização com ampla disponibilidade; outras empresas estão a seguir-lhe o exemplo. O Regulamento da UE relativo a embalagens e resíduos de embalagens, em vigor desde 11 de fevereiro de 2025 e aplicável a partir de 12 de agosto de 2026, exige que todas as novas embalagens de produtos colocadas no mercado da UE sejam recicláveis até 2030. Medida a adotar: se a empresa pretender vender na UE em 2027, a sua carteira necessita de incluir pelo menos um projeto de SKU mono-PE, idealmente com o laminado qualificado antes do prazo de 2026, para evitar a aquisição de capacidade num mercado dominado pelos fornecedores.
3. A esterilização térmica assistida por micro-ondas (MATS) chega ao mercado. A 915 Labs já comercializa sistemas MATS de 915 MHz baseados na investigação da Washington State University, que processam refeições prontas premium em 5–8 minutos, contra 30–45 no processo convencional em autoclave. O historial térmico é mais curto e a qualidade sensorial aproxima-se mais da dos alimentos acabados de cozinhar, motivo pelo qual a comunidade de tecnologia alimentar considera a MATS a alternativa de esterilização a alta temperatura que suscitará maior atenção durante a próxima década. Medida a adotar: acompanhar a adoção da MATS pelos concorrentes diretos; se uma SKU de margem elevada constituir o elemento diferenciador, a MATS poderá ser uma rubrica de capex para 2027–2028, e não para 2030.
Perguntas frequentes
P: As embalagens flexíveis para autoclave são aprovadas pela FDA?
Ver resposta
Sim. Os laminados de embalagens utilizados comercialmente cumprem o 21 CFR 175.300 (revestimentos resinosos) e o 21 CFR 177.1520 (polímeros de olefinas), e o processo térmico deve ser registado nos termos do 21 CFR 113 para alimentos de baixa acidez processados termicamente e acondicionados em recipientes hermeticamente fechados.
P: Como são hermeticamente seladas as embalagens flexíveis para autoclave com enchimento a quente?
Ver resposta
Os mordentes de termosselagem apertam a extremidade aberta da embalagem cheia a 180–220 °C durante aproximadamente 0,3–0,5 segundos, e o calor da selagem funde a camada interior de CPP para unir as duas faces numa ligação contínua. A embalagem é arrefecida brevemente antes de entrar na autoclave. O espaço livre do recipiente pode ser reduzido por varrimento com vapor ou contrapurgagem com azoto, protegendo assim os produtos sensíveis ao oxigénio.
P: É possível reutilizar em casa as embalagens flexíveis para autoclave?
Ver resposta
Não. Depois de aberta, uma embalagem não pode ser limpa até atingir a esterilidade industrial, e o laminado multicamada não pode voltar a ser selado de forma fiável sem equipamento especializado. As panelas de pressão domésticas também não proporcionam o arrefecimento com contrapressão controlada que protege a selagem durante a descompressão — o resultado será a rotura da embalagem ou um processamento insuficiente do lote seguinte.
P: Qual é a diferença entre o processamento em autoclave e o acondicionamento assético?
Ver resposta
O processo em autoclave esteriliza os alimentos dentro de uma embalagem já selada, utilizando simultaneamente calor e pressão. O processamento assético esteriliza separadamente os alimentos e a embalagem — os alimentos num permutador de calor e a embalagem com peróxido de hidrogénio ou vapor — reunindo-os depois durante o enchimento numa zona estéril. O processamento assético proporciona uma carga térmica mais curta (melhor qualidade), mas exige mais investimento e é principalmente adequado para líquidos.
P: Que temperatura elimina as bactérias numa embalagem flexível para autoclave?
Ver resposta
121 °C (250 °F) mantidos durante tempo suficiente para proporcionar um F0 de três minutos ou mais — o mínimo legal para a esterilidade comercial contra os esporos de C. botulinum nos termos de 21 CFR 113. Na prática, a maioria das empresas processadoras visa F0 = 6–8 min para compensar a variabilidade dos pontos frios.
Está a dimensionar uma autoclave de esterilização para a próxima linha de bolsas?
As autoclaves industriais 316L de qualidade alimentar da Taiguo, certificadas pela ASME, são utilizadas na esterilização em autoclave em 100+ países. Envie o tipo de produto, o peso de enchimento e o F0 pretendido; enviaremos uma proposta dimensionada com os cálculos do tempo de ciclo.
Pedir um orçamento personalizado →Acerca deste guia
Este guia sobre esterilização de embalagens flexíveis em autoclave baseia-se nos 50 anos de experiência da Taiguo Boiler no fabrico de recipientes sob pressão para a indústria de processamento alimentar, incluindo autoclaves 316L atualmente em funcionamento contínuo em unidades fabris de conservas alimentares na África Oriental, onde a validação do valor F demonstrou uma letalidade uniforme em todas as posições dos cestos durante 14 meses consecutivos. Os parâmetros de ciclo, F0 e laminado citados têm como referências o 21 CFR 113 da FDA, a revisão de Jimenez et al. de 2023 sobre processamento em autoclave (PMC10916645) e os capítulos académicos publicados na ScienceDirect. Os valores de processo são típicos e devem ser validados em função da geometria específica do produto, do peso de enchimento e do laminado da embalagem.
Referências e fontes
- 21 CFR Part 113 — Alimentos de baixa acidez processados termicamente e embalados em recipientes hermeticamente fechados — U.S. Food and Drug Administration
- Jimenez P. S. et al., “Compreender o processamento em autoclave: uma revisão,” Compr. Rev. Food Sci. Food Saf., 2023 — National Library of Medicine (NCBI)
- Embalagem flexível para autoclave — Wikipedia
- Robertson, G. L., “História das embalagens alimentares,” Módulo de referência em ciência alimentar, 2019 — Elsevier ScienceDirect
- Manual de defeitos em bolsas flexíveis para autoclave de esterilização — identificação e classificação — Canadian Food Inspection Agency
- Regulamento da UE relativo a embalagens e resíduos de embalagens (PPWR) — European Commission / UK Government Business
- Dimensão e quota do mercado de embalagens flexíveis para autoclave — relatório do setor para 2033 — Grand View Research
- Relatório do mercado de autoclaves 2026–2034 — OG Analysis
Artigos relacionados
- Sistemas de autoclaves industriais — pressão, tipos e dimensionamento para processamento alimentar em autoclave
- Caldeira a vapor para a indústria de processamento alimentar — dimensionamento do coletor de vapor que alimenta a autoclave
- Geradores de ar quente no processamento alimentar — sistemas de secagem que complementam a esterilização em autoclave
- Conceção de uma caldeira pirotubular de três passagens — melhorias de eficiência no fornecimento de vapor à autoclave
Revisto pela equipa de engenharia da Taiguo Boiler. A Taiguo possui certificação segundo a Secção VIII Div.1 da ASME e fornece autoclaves 316L de qualidade alimentar para linhas de enlatamento e esterilização em autoclave em 100+ países desde 1976.