Contacte con Taiguo


Qué es un pasteurizador HTST (definición y norma del USDA)
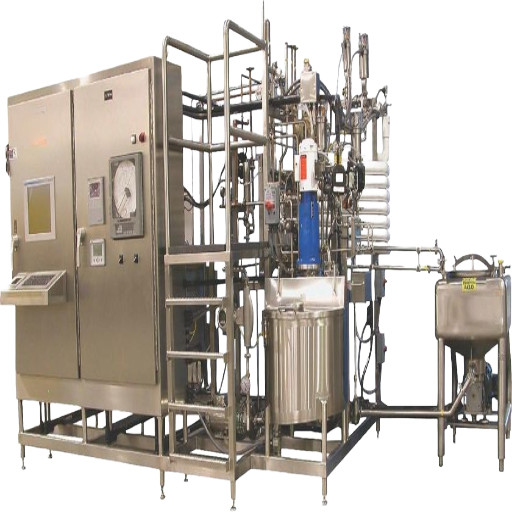 Un pasteurizador HTST, también denominado pasteurizador rápido o sistema de pasteurización HTST, es un intercambiador de calor de flujo continuo que trata alimentos líquidos o de baja viscosidad exponiéndolos a una temperatura elevada durante poco tiempo. Conforme a la Ordenanza de Leche Pasteurizada de Estados Unidos (PMO), el tratamiento HTST debe alcanzar al menos 72 °C (161 °F) durante no menos de 15 segundos, seguido de un enfriamiento rápido por debajo de 4 °C. Esta combinación de tiempo y temperatura destruye los patógenos vegetativos (incluidos Mycobacterium tuberculosis, Coxiella burnetii, Listeria y Salmonella), inactiva las enzimas causantes del deterioro y la mayoría de los microorganismos no formadores de esporas, y conserva mejor el sabor, el color y los nutrientes sensibles al calor que los antiguos métodos por lotes.
Según la International Dairy Foods Association, HTST es el método de pasteurización predominante en Estados Unidos porque permite tratar de forma segura grandes volúmenes continuos de leche y mantiene la leche tratada más próxima a su perfil de sabor original. La documentación del sector utiliza indistintamente «pasteurización rápida» y «tratamiento HTST».
Especificaciones rápidas: la pasteurización HTST de un vistazo
| Norma del USDA (PMO) | 72 °C (161 °F) durante un mínimo de 15 segundos |
| Intervalo operativo del sector | Temperatura del producto de 70–100 °C; mantenimiento de 15–300 segundos |
| Recuperación de calor (regenerativa) | Hasta el 95% con intercambiadores de placas multisección |
| Medios de calentamiento | Agua caliente (calentada con vapor de la caldera) o resistencias eléctricas |
| Materiales en contacto con el producto | AISI 316L (placas) / AISI 304 (bastidor); juntas de EPDM |
| Aplicaciones habituales | Leche, nata, mezcla para helado, zumos, cerveza, bebidas vegetales, ponche de huevo y huevos líquidos |
Cómo funciona la pasteurización HTST (proceso de 5 etapas)
Un sistema de pasteurización HTST se basa en el flujo continuo y el control preciso del tiempo y la temperatura. El producto crudo nunca permanece en un recipiente; atraviesa sucesivamente etapas de calentamiento, mantenimiento y enfriamiento. El proceso de pasteurización consta de cinco etapas.¿Cómo funciona la pasteurización HTST?
- El producto crudo entra en un depósito de equilibrio que estabiliza la aspiración de la bomba de alimentación y evita la entrada de aire.
- Una bomba temporizadora impulsa el producto con un caudal controlado a través de la sección de regeneración del intercambiador de calor de placas, donde el producto crudo frío entrante absorbe calor del producto pasteurizado caliente saliente. La regeneración por sí sola recupera el 70–95% del calor de proceso, según el diseño.
- El producto precalentado entra en la sección de calentamiento, donde el contacto indirecto con el agua caliente circulante eleva su temperatura hasta el valor de consigna de pasteurización (mínimo de 72 °C).
- Dentro del tubo de mantenimiento, el producto recorre toda su longitud, dimensionada para que la partícula más lenta permanezca a la temperatura de pasteurización durante al menos 15 segundos. Una válvula de desvío de flujo situada a la salida del tubo de mantenimiento devuelve al depósito de equilibrio el producto que no alcanza la temperatura requerida, lo que impide que cualquier flujo no conforme entre en el lado frío.
- El producto pasteurizado cede su calor en la sección de regeneración y después atraviesa las secciones de enfriamiento con agua fría y glicol hasta alcanzar la temperatura de envasado (normalmente inferior a 4 °C). Desde la entrada del producto crudo hasta la salida refrigerada, una sola partícula de producto tarda apenas unos minutos en completar todo el ciclo.
📐 Nota de ingeniería: ¿por qué 72 °C / 15 segundos?
Los ingenieros calibran la combinación de 72 °C / 15 s para lograr una reducción de 5 log de Coxiella burnetii (el patógeno no formador de esporas más resistente al calor presente en la leche cruda), con un margen de seguridad incorporado. Los productos con mayor contenido de grasa (≥10%) o edulcorantes añadidos requieren 3 °C (5 °F) adicionales conforme a la PMO de Estados Unidos. El ponche de huevo tiene su propio perfil: 80 °C durante 25 segundos o 83 °C durante 15 segundos.
Componentes de un sistema de pasteurización HTST
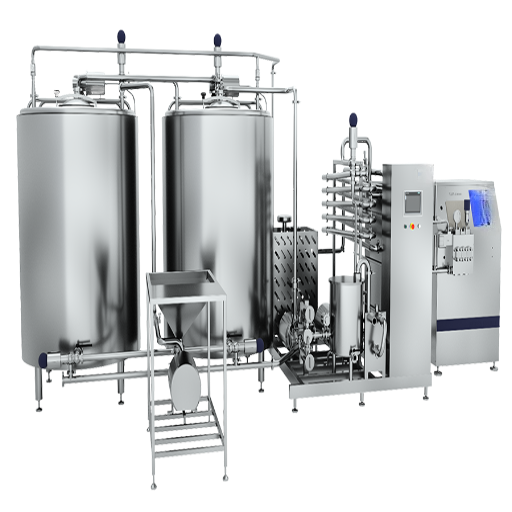 Un sistema completo de pasteurización HTST consta de ocho componentes funcionales, cada uno sujeto a las normas sanitarias 3-A (sector lácteo de Estados Unidos), a las directrices de diseño higiénico del EHEDG (UE) o a sus equivalentes locales.
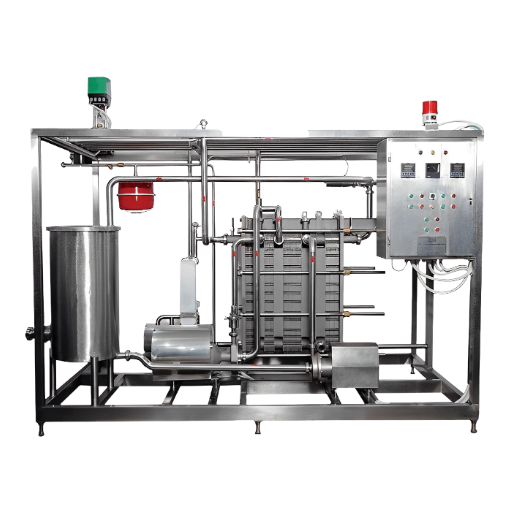
- Depósito de equilibrio — Depósito de acero inoxidable a presión atmosférica que estabiliza el caudal de alimentación y evita la entrada de aire en la bomba temporizadora.
- Bomba temporizadora (de desplazamiento positivo) — Proporciona el caudal constante y dosificado que determina el tiempo de permanencia en el tubo de mantenimiento. El control mediante variador de frecuencia es habitual en los sistemas modernos.
- Intercambiador de calor de placas (PHE) con tres secciones — Regeneración / calentamiento / enfriamiento. Las placas de acero inoxidable (normalmente AISI 316L) se sellan con juntas de EPDM de calidad alimentaria. En productos viscosos o con partículas se emplean intercambiadores de calor tubulares en lugar de PHE.
- Tubo de mantenimiento — Tubo inclinado de acero inoxidable dimensionado para que la partícula más rápida permanezca al menos 15 segundos a la temperatura de pasteurización. La longitud se calcula para el caudal real.
- Válvula de desvío de flujo (FDV) — Válvula automática de tres vías situada a la salida del tubo de mantenimiento que desvía hacia el depósito de equilibrio el producto que no alcanza la temperatura requerida. De todos los componentes, esta válvula constituye el dispositivo de seguridad crítico exigido legalmente para la pasteurización.
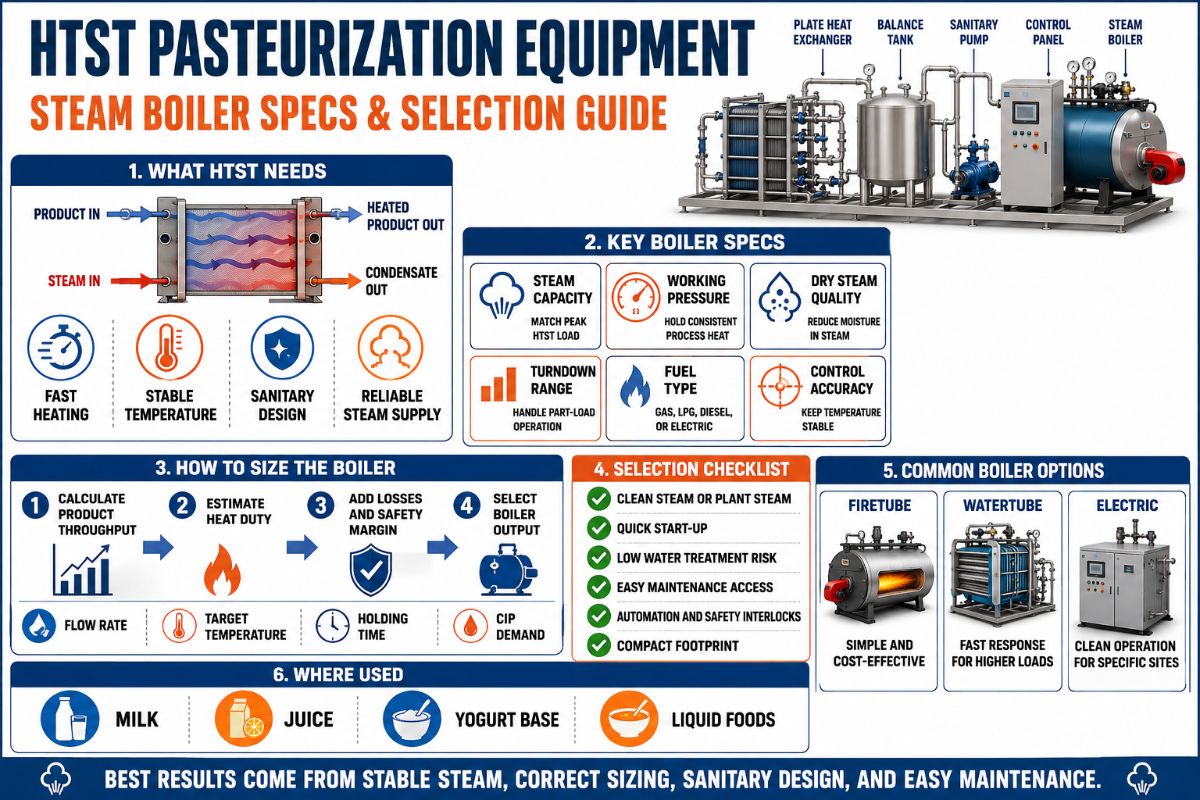
- Conjunto de agua caliente — Circuito cerrado que calienta el agua de proceso (normalmente 5–10 °C por encima del valor de consigna del producto) mediante el vapor procedente de la caldera de la instalación industrial y después la hace circular por la sección de calentamiento del PHE.
- Servicios de refrigeración — Agua fría (≈ 1–4 °C), además de glicol o amoniaco para los productos que requieren temperaturas de salida inferiores.
- Sistema de control y registrador — Un controlador basado en PLC registra continuamente la temperatura y el caudal. Su registrador gráfico en papel o digital constituye la prueba legal de pasteurización.
Requisitos de la caldera de vapor para instalaciones industriales HTST
La mayoría de las guías sobre equipos HTST se detienen en el conjunto del pasteurizador. Pasan por alto la cuestión que determina entre un cuarto y un tercio del coste operativo de la instalación industrial: ¿qué caldera de vapor necesito para alimentar el conjunto de agua caliente HTST? El agua caliente que realmente calienta el producto se calienta a su vez mediante vapor indirecto de una caldera independiente, y dimensionar correctamente esa caldera es un aspecto en el que muchos operadores lácteos primerizos malgastan capital.
📐 Nota de ingeniería: fórmula de demanda de vapor de una instalación industrial HTST
A lo largo de 49 años de instalaciones de calderas WNS horizontales pirotubulares, de 3 pasos y alimentadas con gas y combustible líquido en instalaciones industriales lácteas de 100+ países, el equipo de ingeniería de Taiguo ha observado sistemáticamente el mismo patrón de correspondencia entre el caudal HTST y la capacidad de vapor necesaria. A continuación, lo detallamos de forma concreta.
Demanda total de vapor de la instalación industrial = recalentamiento del agua caliente HTST + ciclos CIP + procesos auxiliares (evaporador / secador por atomización / vapor culinario) + margen del 20% para picos de carga. Para una línea HTST independiente sin procesos adyacentes, la regla general es de aproximadamente 80–120 kg de vapor por cada 1,000 L (264 gal) de producto pasteurizado por hora, según la eficiencia de regeneración.
| Caudal HTST | Perfil de la instalación industrial | Caldera recomendada |
|---|---|---|
| 200–500 gal/h (≈ 0.8–2 t/h de producto) | Microláctea, instalación piloto, laboratorio o explotación agropecuaria | Generador de vapor vertical pirotubular LHS de 0.1–2 t/h |
| 1,000–3,000 gal/h (≈ 4–11 t/h de producto) | Instalación industrial láctea o de zumos de tamaño medio | Caldera de vapor WNS de gas y combustible líquido de 1–4 t/h |
| 5,000–15,000 gal/h (≈ 19–57 t/h de producto) | Gran instalación industrial multilínea (HTST + CIP + evaporador) | WNS de 4–20 t/h (varias unidades en paralelo) |
| Solo agua caliente (sin consumo auxiliar de vapor) | Calentamiento hidrónico directo del conjunto de agua caliente del PHE | Caldera de agua caliente CWNS de gas y combustible líquido de 0.35–14 MW |
Matriz de temperatura y tiempo de pasteurización (USDA + internacional)
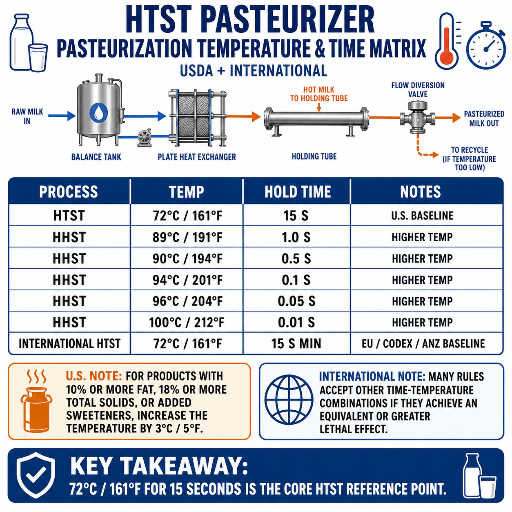 Las normas de pasteurización especifican una combinación de temperatura y tiempo, no un único valor de consigna. En conjunto, la Ordenanza de Leche Pasteurizada de Estados Unidos y la referencia de la IDFA establecen cinco clases de pasteurización reconocidas; las normas internacionales (Directiva 92/46/CEE de la UE y Codex Alimentarius) coinciden en líneas generales con estos valores para los productos lácteos.
| Temperatura | Tiempo | Tipo de pasteurización |
|---|---|---|
| 63 °C (145 °F) | 30 minutos | Por lotes (LTLT) |
| 72 °C (161 °F) | 15 segundos | HTST |
| 89 °C (191 °F) | 1.0 segundo | HHST |
| 90 °C (194 °F) | 0.5 segundos | HHST |
| 94 °C (201 °F) | 0.1 segundos | HHST |
| 100 °C (212 °F) | 0.01 segundos | HHST |
| 138 °C (280 °F) | 2.0 segundos | Ultrapasteurización (UP) |
| ≥138 °C (aséptica) | 2.0–6.0 segundos | UHT (tratamiento aséptico) |
Pasteurización HTST frente a UHT y por lotes
¿Qué sistema es mejor, UHT o HTST?
Ninguno es mejor en todos los casos: cada uno se adapta a un perfil de producto y a una realidad de la cadena de suministro diferentes. HTST ofrece una vida útil refrigerada de 14–21 días y apenas altera el sabor; UHT proporciona una vida útil de 6–9 meses a temperatura ambiente, a costa de notas de sabor a cocido y de un coste de inversión aproximadamente un 30–40% superior debido a la línea adicional de envasado aséptico.| Factor | Por lotes (LTLT) | HTST | UHT (aséptica) |
|---|---|---|---|
| Proceso | Por lotes | Continuo | Continuo + llenado aséptico |
| Vida útil refrigerada | 14–21 días | 14–21 días | N/A (temperatura ambiente) |
| Vida útil a temperatura ambiente | N/A | N/A | 6–9 meses |
| Efecto en el sabor | Algunas notas de cocido | Cambio mínimo | Sabor a cocido pronunciado |
| Coste de inversión (relativo) | El más bajo | Intermedio | El más alto (+ envasado aséptico) |
| Uso idóneo | Cultivos iniciadores para queso y pequeños lotes de helado | Leche líquida fresca, zumos, cerveza y bebidas vegetales | Leche de larga duración para venta minorista, fórmula infantil y preparados de nata para café |
Sectores y aplicaciones de la pasteurización HTST
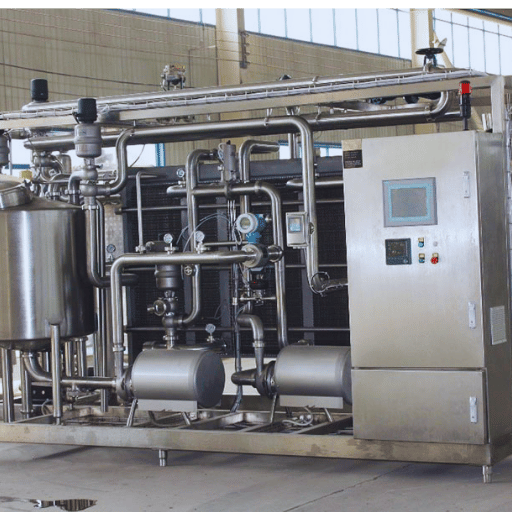 Entre los métodos de tratamiento térmico continuo, la pasteurización HTST es la tecnología principal en casi todos los sectores que manipulan alimentos líquidos que requieren seguridad con una alteración mínima del sabor.
- Tratamiento de leche líquida — Leche entera, semidesnatada, desnatada y sin lactosa destinada a la venta minorista refrigerada.
- Nata y bebidas lácteas — Nata con alto contenido graso, mezcla de leche y nata y preparados lácteos de nata para café (productos con una vida útil inferior a la de los productos UHT).
- Mezcla para helado — Pasteurización previa a la congelación a temperaturas ligeramente superiores debido al mayor contenido de grasa y sólidos totales.
- Leche base para yogur y queso — Pasteurización de la base antes de inocular los cultivos para elaborar productos fermentados.
- Zumos y néctares de frutas — Zumos de naranja, manzana, tomate y frutas tropicales destinados a la venta minorista refrigerada.
- Bebidas vegetales — Bebidas de soja, almendra, avena y proteína de guisante (un segmento de aplicación HTST en rápido crecimiento).
- Cerveza y sidra artesanal — La pasteurización rápida protege el sabor y prolonga la vida útil.
- Huevos líquidos y ponche de huevo — Con programas de temperatura elevada conforme al apéndice de la PMO de Estados Unidos.
Cómo seleccionar un sistema HTST
Seis criterios de selección distinguen las instalaciones industriales HTST bien especificadas de las que generan pérdidas.- ✔Capacidad adaptada a la demanda máxima, no a la nominal. Especifique el pasteurizador para que se ajuste al caudal horario máximo, no al promedio. El sobredimensionamiento perjudica la eficiencia; el infradimensionamiento obliga a realizar ciclos en paralelo que duplican la mano de obra.
- ✔Tipo de intercambiador de calor adaptado a la viscosidad. Intercambiadores de placas para líquidos de baja viscosidad (leche y zumos); intercambiadores tubulares para productos con partículas o de mayor viscosidad (bebidas de yogur y batidos).
- ✔Objetivo de regeneración ≥ 85%. Los diseños modernos de PHE multisección alcanzan el 90–95%. Una menor regeneración supone consumir más vapor por cada litro tratado.
- ✔Nivel de automatización adaptado a la cualificación del operador. Los sistemas manuales básicos equipados únicamente con FDV son adecuados para pequeñas instalaciones lácteas; las instalaciones industriales multiproducto y el cumplimiento normativo de la Directiva 92/46/CEE de la UE requieren PLC + SCADA + gestión de recetas.
- ✔Certificación 3-A y EHEDG. Compruebe que las piezas en contacto con el producto cuenten con certificación conforme a las normas sanitarias 3-A (Estados Unidos) o de diseño higiénico del EHEDG (UE). Los equipos no certificados no superan las inspecciones de las instalaciones lácteas.
- ✔Suministro de vapor adaptado a la carga combinada de la instalación industrial. Utilice nuestra herramienta de dimensionamiento de calderas para dimensionar correctamente el lado de vapor antes de encargar el pasteurizador; ampliar a posteriori la capacidad de la caldera cuesta 3–5× más que dimensionarla correctamente desde el principio.
Desventajas de la pasteurización HTST
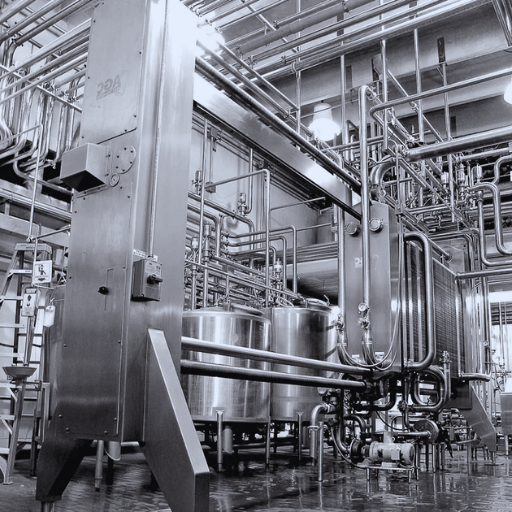 Pese a su predominio, la pasteurización HTST no es la solución universal. Tres limitaciones estructurales restringen su idoneidad.
- La refrigeración es obligatoria. El producto lácteo pasteurizado debe mantenerse por debajo de 4 °C desde la salida hasta el consumo; una cadena de frío ininterrumpida es indispensable.
- Las esporas sobreviven. Aunque el tratamiento HTST destruye los patógenos vegetativos, no puede inactivar las esporas bacterianas, por lo que el producto resultante es seguro para su comercialización, pero no estéril. Los productos que contienen microorganismos formadores de esporas causantes de deterioro (algunas bebidas vegetales y determinados productos de nata) requieren tratamiento UHT o envasado aséptico después de la pasteurización.
- El diseño de flujo continuo favorece los volúmenes mayores. Por debajo de 200 gal/h, la pasteurización por lotes suele resultar más rentable que la HTST porque la bomba temporizadora, el sistema de control y las placas de regeneración están dimensionados para un funcionamiento continuo de alto caudal.
Perspectivas del mercado de equipos pasteurizadores para productos lácteos
Según Market Research Future, las ventas mundiales de máquinas pasteurizadoras para productos lácteos alcanzaron los USD 1.87 billion en 2025, y HTST se consolidó como el segmento tecnológico predominante del mercado. IndexBox sitúa el precio de un sistema HTST básico totalmente automatizado cerca de USD 180,000 para una configuración de 500 gal/h, con un incremento aproximadamente lineal en función del caudal. Dos tendencias de la demanda determinan las compras de 2026–2028. En primer lugar, la capacidad de producción de bebidas vegetales (avena, almendra y proteína de guisante) crece más deprisa que la del sector lácteo tradicional, y la mayoría de los productores de bebidas vegetales especifican HTST para los formatos refrigerados. En segundo lugar, los organismos reguladores de Norteamérica y la UE están endureciendo los requisitos de eficiencia energética de los sistemas industriales de vapor, lo que convierte las mejoras en la regeneración y el retorno de condensados de las calderas en inversiones con rentabilidad a corto plazo. Para conocer la perspectiva de Taiguo sobre la selección del suministro de vapor adecuado mediante gas y combustible líquido para instalaciones industriales alimentarias y lácteas, consulte nuestra guía completa sobre calderas alimentadas con gas y combustible líquido.Preguntas frecuentes
P: ¿Por qué la pasteurización HTST es el método preferido?
Ver respuesta
El tratamiento HTST es el preferido para procesar leche líquida y bebidas porque permite tratar de forma segura grandes volúmenes continuos, al tiempo que conserva la mayoría de los compuestos aromáticos y nutrientes sensibles al calor que resultan dañados por los métodos por lotes o UHT. Su intercambiador de placas de flujo continuo también recupera mediante regeneración hasta el 95% del calor de proceso, lo que reduce el consumo de vapor por litro de producto frente a la pasteurización por lotes.
P: ¿Cuáles son los tres tipos de pasteurización?
Ver respuesta
La PMO de Estados Unidos recoge cinco clases de procesos: por lotes (LTLT), HTST, HHST (varios puntos de temperatura), ultrapasteurización (UP) y UHT aséptico. Cuando las fuentes del sector hablan de «los tres», suelen referirse al tratamiento por lotes, HTST y UHT, los tres métodos que históricamente han predominado en las compras de las instalaciones lácteas. El nivel denominado HHST comprende técnicamente cuatro subcategorías de perfiles con mayor temperatura y menor tiempo situados entre HTST y UP.
P: ¿En qué se basa la norma HTST de 72 °C / 15 segundos?
Ver respuesta
Está calibrada para lograr una reducción de 5 log de Coxiella burnetii, el patógeno no formador de esporas más resistente al calor asociado históricamente con la leche cruda. La misma destrucción de Mycobacterium tuberculosis, Listeria y Salmonella se consigue con amplios márgenes de seguridad. Este valor de referencia figura en 21 CFR 131 y en la Ordenanza de Leche Pasteurizada de la FDA, con equivalentes internacionales en la Directiva 92/46/CEE de la UE.
P: ¿Necesito una caldera de vapor independiente para una línea HTST?
Ver respuesta
En casi todos los casos, sí. El intercambiador de calor de placas de cada pasteurizador calienta el producto mediante agua caliente indirecta, no con vapor directo, pero esa agua caliente debe calentarse a su vez con el vapor de una caldera de la instalación industrial (o mediante resistencias eléctricas en operaciones muy pequeñas). Una línea láctea de 1,000 gal/h suele necesitar una caldera de vapor de 1–2 t/h dedicada al conjunto de agua caliente HTST, además de capacidad adicional para CIP y otras cargas térmicas auxiliares. El método habitual consiste en dimensionar la caldera conforme a la demanda máxima combinada, con un margen del 20%.
P: ¿Cuál es la diferencia entre la pasteurización HTST y la pasteurización rápida?
Ver respuesta
No existe ninguna diferencia funcional: «pasteurización rápida» y «tratamiento HTST» describen el mismo diseño de tratamiento térmico de flujo continuo. Los sectores de las bebidas y la cerveza suelen utilizar el término «rápida»; el sector lácteo y los documentos normativos suelen emplear «HTST». Ambos se refieren a un tratamiento a 72 °C o más durante 15 segundos o más, seguido de un enfriamiento rápido.
¿Necesita dimensionar una caldera de vapor para su instalación industrial HTST?
Solicite a Taiguo una revisión técnica de su carga combinada de vapor para HTST + CIP + procesos auxiliares.
Solicite un presupuesto de caldera de vapor →Acerca de esta guía de pasteurización HTST
Elaborada por el equipo de ingeniería de Taiguo Boiler a partir de 49 años de experiencia en el diseño y la puesta en servicio de calderas de vapor alimentadas con gas y combustible líquido para instalaciones industriales alimentarias y lácteas de 100+ países. Los datos de temperatura y tiempo del USDA se reproducen literalmente a partir de la International Dairy Foods Association y de la Ordenanza de Leche Pasteurizada de la FDA. Las especificaciones de los equipos proceden de referencias publicadas del sector y de nuestra experiencia en instalaciones, adaptando las calderas de las series WNS, CWNS y LHS a circuitos de agua caliente HTST. Los datos de precios y mercado corresponden a 2025 y pueden variar a medida que fluctúen los costes del acero y los componentes.
Referencias y fuentes
- Pasteurización — International Dairy Foods Association (tabla de temperatura y tiempo del USDA)
- Tratamiento de productos lácteos: sistemas de pasteurización HTST — Agencia Canadiense de Inspección Alimentaria
- Pasteurización rápida — Wikipedia (terminología e historia)
- Pasteurización a alta temperatura y corto tiempo: visión general — ScienceDirect
- Previsión del tamaño del mercado de máquinas pasteurizadoras para productos lácteos hasta 2035 — Market Research Future
- Especificaciones generales para instalaciones lácteas autorizadas para inspección por el USDA — Servicio de Comercialización Agrícola del USDA
Artículos relacionados
- Guía de calderas alimentadas con gas y combustible líquido — Funcionamiento, tipos y selección
- Qué es una caldera pirotubular — Diseños, componentes y aplicaciones
- Caldera de vapor frente a calentador de fluido térmico — Cuándo elegir cada tecnología
- Caldera pirotubular frente a caldera acuotubular — Comparación de estructura y rendimiento