Contacte con Taiguo

Especificaciones rápidas — Hormigón estructural con áridos ligeros
| Densidad de equilibrio | 1120-1920 kg/m³ (70-120 lb/ft³) — según ACI 213R |
| Resistencia a compresión (f’c) | 17-70+ MPa (2500-10,000+ psi) |
| Módulo de elasticidad (E) | 17-28 GPa (≈65-85% del NWC) |
| Conductividad térmica | 0.58-0.86 W/m·K (estructural); 0.09-0.16 W/m·K (aislante) |
| Normas aplicables | ACI 213R, ASTM C330, Eurocódigo 2 Parte 1-1 §11 |
| Notación de la clase de resistencia | LC30/33 = cilindro 30 MPa / cubo 33 MPa (EN 1992-1-1) |
¿Qué es el hormigón con áridos ligeros?
 De las tres ramas de la familia del hormigón ligero —junto con el hormigón espumado y el hormigón aireado en autoclave—, el hormigón de áridos ligeros es la más extendida. Según la Guía ACI 213R para hormigón estructural con áridos ligeros del American Concrete Institute, el material se basa en áridos ligeros estructurales definidos por la ASTM C330, con una resistencia mínima a compresión a 28 días de 17 MPa y una densidad de equilibrio entre 1120 y 1920 kg/m³ (70-120 lb/ft³). El Eurocódigo 2 amplía el límite superior hasta 2200 kg/m³ y utiliza la notación de clases de resistencia LC; por ejemplo, LC30/33 indica una resistencia cilíndrica de 30 MPa y una resistencia cúbica de 33 MPa.
La trayectoria histórica es relevante. El Panteón romano, terminado hacia el año 125 d. C., sigue salvando una luz de 43 metros con una cúpula sin armar fundida con hormigón de áridos ligeros de piedra pómez natural y continúa en servicio tras diecinueve siglos. La primera aplicación estructural estadounidense se produjo en 1928 con la ampliación vertical del edificio Southwestern Bell de Kansas City, donde la menor carga propia permitió a los diseñadores añadir 14 plantas en lugar de las 8 previstas originalmente. Hoy, los mismos principios se aplican en forjados de torres de gran altura, vigas de puentes y paneles prefabricados.
📐 Nota de ingeniería
Para consultar un análisis más amplio de los subtipos de hormigón ligero —alveolar, espumado, AAC y con áridos—, véase nuestra descripción general de los tipos de hormigón ligero.
Tres términos relacionados describen el mismo estado del material en momentos distintos: densidad en fresco (durante la colocación, la más alta), densidad seca en estufa (después del ensayo ASTM C567) y densidad de equilibrio (en servicio, densidad seca en estufa + 50 kg/m, alcanzada después de 90 días en el LWAC normal o de 180 días en los ejemplos de alta resistencia). Las especificaciones deben indicar cuál es pertinente, ya que los proyectistas trabajan únicamente con la masa y el peso de equilibrio en servicio.
Los seis tipos de materiales para áridos ligeros
 Producción y uso del LWAC
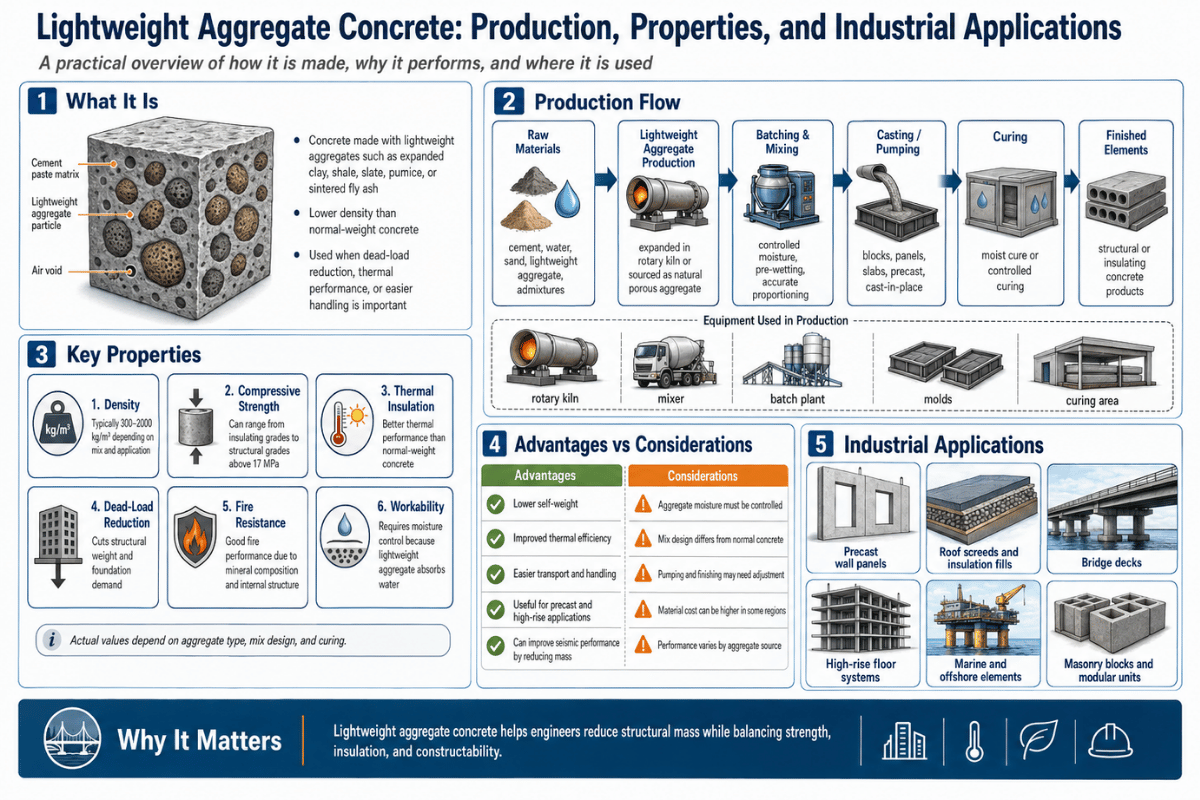
Cada una de las más de una docena de familias de áridos comerciales procede de uno de estos tres procesos de fabricación: la sinterización de subproductos de residuos industriales; la expansión térmica de sustancias naturales y fácilmente accesibles; o la trituración de roca volcánica extremadamente porosa. La opción elegida también afecta a la densidad final, la resistencia a compresión y los límites de automatización. Al combinar las tres vías de producción con los resultados basados en normas de la sección Trabajos relacionados, la tabla siguiente resume las densidades secas en estufa aparentes:
| Tipo de árido | Nombres comerciales habituales | Densidad seca (kg/m³) | Uso habitual |
|---|---|---|---|
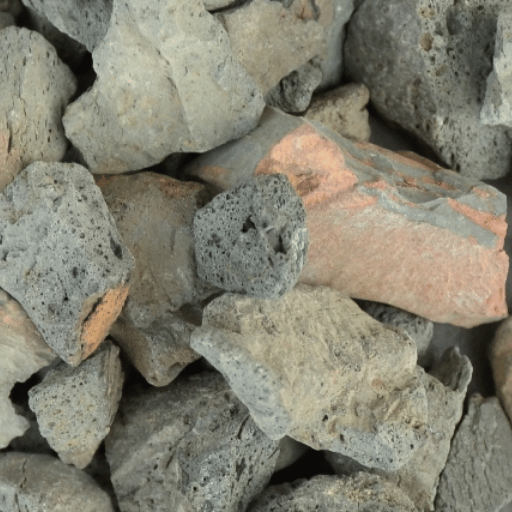
| Arcilla, pizarra arcillosa y pizarra expandidas | LECA, Aglite, Solite, Haydite, Stalite | 320-960 | Estructural — forjados de edificios de gran altura y vigas de puentes |
| Cenizas volantes sinterizadas (PFA) | Lytag | 770-960 | Estructural — aprovechamiento de subproductos, menor carbono incorporado |
| Escoria expandida granulada | Pellite | 800-1000 | Estructural, disponibilidad regional |
| Escoria espumada de alto horno | — | 670-920 | Estructural, disponibilidad regional |
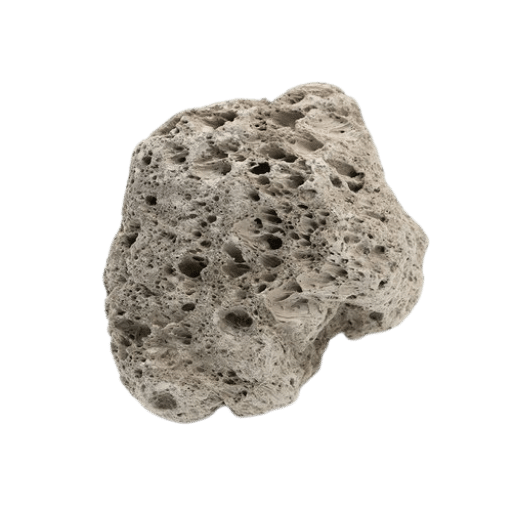
| Piedra pómez (volcánica natural) | — | 480-880 | Estructural donde está disponible localmente; no estructural |
| Clínker de horno industrial | — | 720-1040 | Bloques no estructurales, relleno |
| Partículas de madera / plástico | — | 320-480 | Aislamiento no estructural |
| Vermiculita / perlita expandida | — | 60-160 | Aislamiento no estructural, protección contra incendios |
¿Cuál es el árido ligero más liviano?
La vermiculita expandida es, con diferencia, el árido ligero comercial más liviano (densidad seca de 60-160 kg/m, aproximadamente 0.1 de la correspondiente a la arcilla expandida). La perlita presenta características similares. Ninguno de estos materiales es adecuado para hormigón estructural sin función aislante, ya que su resistencia es demasiado baja. Sin embargo, son adecuados para recrecidos ignífugos, aislamiento de cámaras de muros y enlucidos ligeros, puesto que la conductividad térmica aparente del hormigón de vermiculita suele ser <0.10 W/mK. La desventaja evidente es su fragilidad inherente y su baja resistencia a compresión, a menudo <3 MPa en el caso de la vermiculita y la perlita, por lo que solo se utilizan en aplicaciones sin función portante en las que el aislamiento, y no la resistencia, constituye el criterio fundamental.Propiedades mecánicas: diferencias en el comportamiento del LWAC
 La diferencia mecánica más significativa no es la resistencia, sino la rigidez, ya que el LWAC soporta la misma carga, pero se deforma más durante el mismo periodo porque su módulo elástico es menor. La tabla siguiente muestra valores intermedios habituales procedentes de los datos de referencia de la Portland Cement Association, citados originalmente por Holm (2000):
| Propiedad | LWAC | Hormigón de peso normal |
|---|---|---|
| Densidad de cálculo (kg/m³) | 1850 | 2400 |
| Resistencia a compresión f’c (MPa) | 20-50 | 20-70 |
| Resistencia a tracción (MPa) | 2.5 | 3.0 |
| Módulo de elasticidad E (GPa) | 17-28 | 20-40 |
| Retracción por secado a 1 año (microdeformación) | 600 | 550 |
| Fluencia específica (microdeformación/MPa) | 70-150 | 70-120 |
Sencillamente, parece que cuanto más ligero sea el material, más frágil será el hormigón, y el cortante y el arrancamiento constituirán el principal problema. — Ingeniero de estructuras en el foro de debate Eng-TipsEl código explica esta preocupación de los profesionales: la Sección 11 del Eurocódigo 2 introduce factores de reducción para la resistencia a cortante y la adherencia entre la armadura y el LWAC, porque la menor rigidez del árido reduce la contribución del engranamiento entre áridos frente al cortante. El proyectista compensa esta reducción disminuyendo la separación entre estribos o especificando una mezcla de LWAC de mayor resistencia.
¿Es el hormigón con áridos ligeros más resistente que el hormigón normal?
En cuanto a resistencia absoluta a compresión, el hormigón de peso normal resulta vencedor: alcanza 70-100 MPa en mezclas de producción, mientras que el LWAC suele limitarse a unos 50-70 MPa en aplicaciones estructurales habituales. Sin embargo, el LWAC ofrece sistemáticamente mejores resultados en cuanto a relación resistencia-peso. El puente de Stolma, en Noruega, aún ostenta el récord mundial de construcción de hormigón por voladizos sucesivos, con un vano principal de 301 metros, logrado mediante LWAC de 70.4 MPa en el tramo central; el hormigón de peso normal equivalente habría fallado por su propio peso antes de alcanzar dicha luz. La elección de la medida de resistencia o carga en la que basarse resulta prácticamente irrelevante según si la estructura está condicionada por la carga o por la luz.Comportamiento térmico y frente al fuego
 La estructura de poros celulares que define al árido ligero también confiere al LWAC sus importantes propiedades de aislamiento térmico, pero la magnitud de estas prestaciones depende en gran medida de la clase de densidad utilizada. La bibliografía recoge dos intervalos, y confundirlos provoca errores de especificación.
0.58-0.86
W/m·K — LWAC estructural (≈1850 kg/m³)
0.09-0.16
W/m·K — LWAC aislante (vermiculita, perlita)
1.4-2.9
W/m·K — Hormigón de peso normal
Dosificación y producción
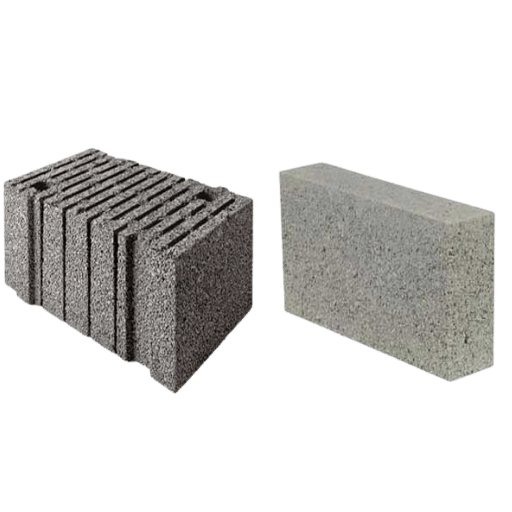 Cuando se utiliza ACI 211.2, Práctica normalizada para seleccionar las proporciones del hormigón estructural ligero, para especificar el LWAC de un proyecto, se aplican dos métodos de dosificación: el método del volumen absoluto (basado en la densidad relativa y en un picnómetro) y el método volumétrico (que emplea volúmenes sueltos húmedos). El método del volumen absoluto suele predominar en la dosificación de hormigón preparado, mientras que el método volumétrico se utiliza con mayor frecuencia para la dosificación en obra. Ambos métodos deben abordar simultáneamente una complicación distinta de la del hormigón de peso normal: el árido ligero absorbe una cantidad considerable de agua sobrante con mayor rapidez que en un hormigón sin áridos, lo que modifica la relación agua/material cementante efectiva en el momento del fraguado.
⚠️ Importante — Absorción de agua del árido durante 24 horas
Los áridos ligeros de calidad estructural absorben un 5-20% del peso del árido seco durante una inmersión de 24 horas (ASTM C127 / C128). Si no se determina el contenido de humedad del árido durante la dosificación o no se sumerge previamente la muestra, es improbable que la relación w/cm de la mezcla se mida correctamente, lo que puede provocar un error de cientos de litros de agua por metro cúbico.
¿Por qué se remojan previamente los áridos ligeros?
El remojo previo —también denominado humectación previa— consiste en sumergir o rociar deliberadamente el árido ligero antes de la dosificación para desplazar el aire de sus poros con agua libre que, de otro modo, se absorbería en la pasta de cemento. El objetivo es reducir el aire de los poros del árido sin llegar a saturarlo por completo, acercándolo lo suficiente al valor de absorción de 24 horas para que la absorción adicional en la mezcla y durante el bombeo sea mínima. Así se estabiliza la relación agua/material cementante efectiva y se evitan dos modos de fallo: resistencias a compresión bajas, al retirar de la mezcla toda el agua un árido «sediento», y obstrucciones en la tubería de bombeo, debido a que la absorción continua aumenta la rigidez aparente de la mezcla durante el vertido. Con áridos que absorben lentamente durante la humectación a temperatura ambiente, la saturación al vacío reduce este periodo de remojo de semanas a horas. Asimismo, el árido previamente remojado permite realizar lo que la Guía ACI 213R denomina curado interno: una vez finalizado el curado de la superficie exterior, el árido humedecido externamente sigue liberando agua dentro de la matriz en pleno desarrollo, retrasando las tensiones derivadas de la hidratación del cemento y de la actividad puzolánica. Esto puede mejorar las características de la zona de transición interfacial, reducir la permeabilidad y disminuir la fisuración por retracción a edades tempranas, algo que Lam (2005) consideró una ventaja fundamental para la durabilidad, en lugar de un efecto secundario afortunado. Para el bombeo, las prácticas actuales recogidas en las recomendaciones CIP36 de la National Ready Mixed Concrete Association establecen un asentamiento mínimo de 75 mm (3″) antes de añadir aditivos reductores de agua y tuberías de bombeo con un diámetro mínimo de 125 mm (5″); las tuberías deben estar limpias y bien lubricadas, las transiciones desde el tramo de tubería rígida hasta el flexible deben estar libres de abrasión y estrechamientos, y debe minimizarse la presión de bombeo del sistema hidráulico utilizado. Debe emplearse un 4-8% de aire ocluido para áridos de tamaño máximo de 19 mm (3/4″) o un 5-9% para LWAC de 9.5 mm (3/8″)-4500 psi, tras realizar el ensayo conforme a ASTM C173 (no se debe emplear el método de presión, sino el método volumétrico).- Determine el asentamiento y el tamaño máximo nominal del árido según el método de colocación.
- Calcular el agua de amasado
- Elija una relación w/cm aproximada que permita alcanzar la densidad de equilibrio objetivo, no la densidad en fresco. (W0 es el contenido de agua objetivo, que depende de la dosificación)
- Calcule el contenido de cemento (superior al del NWC para el mismo f’c)
- Estime los volúmenes de áridos gruesos y finos; prepare una mezcla de prueba; ajuste
- Como se mide volumétricamente, el contenido de aire debe verificarse mediante ASTM C173, no C231.
Aplicaciones industriales y estructurales
 El hormigón de áridos ligeros resulta caro cuando la reducción de las cargas muertas se traduce en una reducción del conjunto de la estructura: mayor altura, mayores luces y cimentaciones más ligeras. Cinco categorías de aplicaciones concentran la mayor parte del volumen.
Los forjados de edificios de gran altura dominan como principal mercado individual. El One Shell Plaza de Houston, de 50 plantas y terminado en 1971, utilizó LWAC en toda la estructura, incluida la losa de cimentación, con una densidad de cálculo de 1840 kg/m³ y una resistencia a compresión de 42 MPa. La misma lógica se aplicó en el Bank of America Plaza de Atlanta, con 55 plantas (altura de 311.8 m). En edificios altos con estructura de acero, el LWAC colocado sobre una chapa colaborante alcanzó la misma clasificación de resistencia al fuego que el NWC con un forjado de menor canto/espesor, lo que permitió ahorrar el coste asociado a la proyección de protección contra incendios bajo el intradós del forjado.
Los tableros y las vigas de puentes aprovechan la ventaja de la relación resistencia-peso. El tablero superior original del San Francisco-Oakland Bay Bridge (1936) sigue en servicio. Los Chesapeake Bay Bridges (1952,1975) y el Benecia-Martinez Bridge (2007) siguieron el mismo enfoque.
El Stolma Bridge, en Noruega, mostró los límites alcanzables con su vano en voladizo libre de récord mundial de 301 m, mediante el uso de LWAC de alta resistencia con 70.4 MPa de f’c allí donde el peso propio del NWC no resultaba viable. El condado de Coweta, Georgia, ha demostrado que un LWAC de 70 MPa y 1920 kg/m³ permite construir vigas pretensadas con luces de 46 m.
Los paneles prefabricados son más fáciles de transportar si cada panel pesa menos, caben más metros cúbicos en cada carga de camión y se necesita una grúa más pequeña en obra. A ello se suman bloques de escoria más ligeros, bloques de construcción más ligeros, paneles de hormigón ligero y sistemas de forjado de hormigón ligero.
Para rellenos geotécnicos, se emplea un relleno de áridos ligeros —normalmente esquisto o arcilla expandidos— que transmite ¼ de la carga de sobrecarga a suelos débiles, muros de contención y estribos de puentes. Una densidad seca de 600-900 kg/m³ reduce por un factor de 2 el efecto de la presión de sobrecarga sobre el terreno inferior.
Las estructuras marinas y en alta mar no son una aplicación nueva para el LWAC. Durante la Primera Guerra Mundial y la Segunda Guerra Mundial se construyeron en todo el mundo buques de hormigón con cascos de LWAC; algunos de los cascos que siguen operativos se utilizan como rompeolas.
Hormigón aireado en autoclave (AAC): la variante del LWAC curada a presión
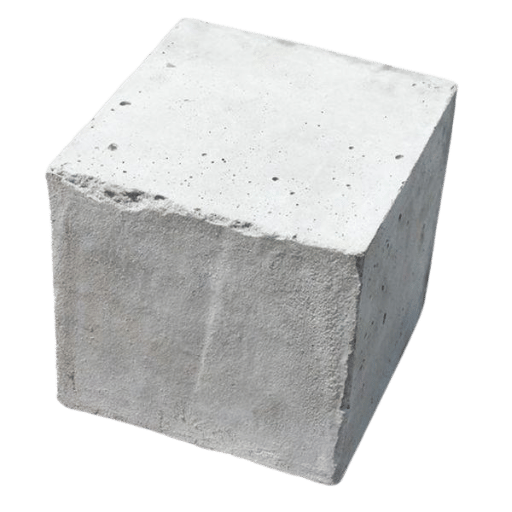 Junto con el hormigón de áridos ligeros, el hormigón aireado en autoclave pertenece a la familia del hormigón ligero, pero se fabrica de forma muy distinta. En lugar de combinar áridos ligeros con mortero de cemento, se prepara un gran volumen de lechada de arena de sílice fina (o cenizas volantes), cemento, cal y agua; después se añade polvo de aluminio como agente formador de gas. El polvo de aluminio reacciona con el hidróxido de calcio para liberar hidrógeno y generar en la mezcla una estructura de poros de aire estrecha del 50-80 %.
La mezcla se somete inicialmente a un curado previo y después a un curado final en autoclave mediante un proceso industrial.
La etapa de autoclave es la que da nombre al AAC (curado en autoclave) y le confiere sus propiedades mecánicas. Según indica un trabajo de la Universidad Técnica de Múnich [King et al. 2001], las principales etapas del tratamiento hidrotermal del AAC en cuestión se realizan a 180-200 °C, bajo una presión de vapor saturado de 12-15 bar (1.2-1.5 MPa), durante un ciclo total de 8-12 horas que incluye calentamiento gradual, mantenimiento y despresurización. Con estos parámetros, las fases de silicato de calcio hidratado se reordenan hasta convertirse en tobermorita, que aporta la resistencia a compresión (un promedio de 2-7 MPa, en nuestro caso) y la estabilidad dimensional de los bloques terminados.
📐 Nota de ingeniería — Ciclo de autoclave para AAC
Dado que el autoclave constituye un cuello de botella en la fabricación y la mayor partida de inversión de una instalación industrial de AAC, la selección del equipo repercute en la rentabilidad del proyecto. El diámetro del recipiente a presión, la presión de trabajo, la automatización del ciclo y los caudales de suministro de vapor se combinan para alcanzar una producción específica por turno. Para los fabricantes de AAC que acceden al mercado del AAC o amplían la capacidad existente para satisfacer la demanda regional, los autoclaves industriales diseñados para producir AAC se fabrican conforme a ASME y GB/T 150 y están disponibles en tamaños dentro del intervalo de diámetros estándar de 2.68-3.2 m.
Para consultar una comparación directa entre el AAC y el hormigón alveolar en cuanto al proceso de producción, la clase de densidad y las aplicaciones finales, véase la comparación entre el hormigón alveolar y el AAC.
Curva de funcionamiento genérica de un autoclave para AAC: fase de vacío de 0-0.06 MPa durante 30 min → aumento de la presión hasta 1.3 MPa durante 2 horas → presión de trabajo de 1.3 MPa a 193±5 °C, mantenida durante 6-8 horas → liberación controlada de la presión. Los propios recipientes a presión deben cumplir ASME Sección VIII o GB/T 150, con diámetros de recipiente de 2.5-3.2 m y longitudes de 31-65 m para líneas de producción a escala industrial.
Desventajas y limitaciones
 Tres categorías de contrapartidas determinan cuándo el LWAC no es la opción adecuada: coste, sensibilidad mecánica y facilidad de ejecución.
Sobrecoste. Según la comparación de costes de ESCSI de 2026, el hormigón preparado con áridos ligeros cuesta $175-180 por yarda cúbica en las principales ciudades de Estados Unidos, frente a $145 por yarda cúbica del NWC, lo que supone un sobrecoste de $30-35 por yarda cúbica o aproximadamente un 21-24%. Este sobrecoste refleja el contenido adicional de cemento necesario para compensar la menor resistencia de los áridos, la producción de áridos ligeros en un horno rotatorio frente a su extracción en cantera y la distancia de transporte desde un número limitado de proveedores de áridos ligeros. El ahorro estructural —losas más delgadas, pilares más pequeños y cimentaciones más ligeras— debe justificar el sobrecoste de $30-35 del material para que el proyecto resulte económicamente viable:
✔ Cuándo compensa el LWAC
- Edificios de gran altura en los que el peso propio determina el tamaño de los pilares y la cimentación
- Puentes de gran luz y voladizos
- Zonas sísmicas (menor masa → menor cortante basal)
- Productos prefabricados en función de la distancia de transporte
- Forjados sobre estructura de acero que requieren resistencia al fuego
⚠ Cuándo el NWC es la mejor opción
- Edificios residenciales de poca altura en los que la masa es irrelevante
- Suelos industriales para cargas pesadas que requieren resistencia a la abrasión
- Aplicaciones críticas en cuanto a rigidez (control de la flecha)
- Emplazamientos remotos alejados de las fuentes de áridos ligeros
- Calendario ajustado sin ningún proveedor de LWAC homologado
¿Qué es el «hormigón de los pobres» y se trata de hormigón ligero?
No. La expresión denominada «hormigón del pobre» suele referirse al suelo-cemento —una combinación estabilizada de suelo del lugar, cemento Portland y agua que se utiliza como base de carreteras y para controlar la erosión—, y no al LWAC ni a otros hormigones ligeros formulados específicamente. Por lo general, el suelo-cemento presenta una resistencia a compresión menor (1.5-7 MPa) y no contiene áridos especialmente diseñados. La confusión está muy extendida en Internet porque ambos materiales sacrifican parte de sus prestaciones estructurales para reducir el coste, pero no se parecen ni en su composición ni en las normas que los regulan:Consideraciones de compra
 La oferta de áridos ligeros está concentrada. En Norteamérica, los principales proveedores de esquisto, arcilla y pizarra expandidos en horno rotatorio, considerados los áridos estándar para LWAC, son Arcosa Lightweight, Stalite, Buildex y Utelite; la mayoría pertenece al Expanded Shale, Clay and Slate Institute. En Europa predominan Leca (arcilla expandida) y Lytag (cenizas volantes sinterizadas). El suministro de piedra pómez suele ser regional y estar vinculado a los depósitos volcánicos. En un mercado de proveedores tan concentrado, la distancia de transporte por sí sola determina con frecuencia la viabilidad del coste de entrega: un proyecto situado a 800 km de la instalación de áridos para LWAC más cercana no resulta económico frente al NWC, aunque el ahorro estructural favoreciese en otras circunstancias el uso de LWAC.
Para los fabricantes que estén valorando la integración vertical de la producción de bloques de AAC en lugar de comprar hormigón preparado LWAC, la estructura de capital cambia: la línea de producción, que incluye sistemas de autoclaves para la producción de AAC y equipos auxiliares de corte, mezclado y curado, pasa a constituir el proyecto, y la rentabilidad por unidad depende de la ubicación de la instalación industrial, su capacidad de producción y el acceso a cenizas volantes o arena de sílice como materias primas.
Perspectivas del sector para 2026
 Los estudios de mercado independientes de los últimos años han previsto de forma constante un crecimiento anual compuesto de un solo dígito para el hormigón de áridos ligeros hasta comienzos de la década de 2030. GrandView Research señala un crecimiento anual compuesto del 5.9% entre 2025 y 2033, mientras que Skyquest lo sitúa en el 5.4% hasta 2032. Las estimaciones del tamaño del mercado publicadas por distintas firmas de investigación varían en un orden de magnitud, dependiendo de si se citan cifras del mercado de áridos, del mercado de LWAC preparado o del mercado global de hormigón ligero, por lo que los intervalos estables de las tasas de crecimiento constituyen un indicador mucho más fiable que los valores absolutos expresados en dólares.
Tres factores explican la demanda:
Sostenibilidad/carbono incorporado. Un informe de 2026 sobre la industria del LWAC en Arabia Saudí señala una huella de carbono incorporado aproximadamente un 30% menor que la del hormigón convencional. No se trata de una auditoría independiente, pero la lógica subyacente resulta bastante convincente: su menor peso propio reduce el tonelaje transportado y sus menores cargas muertas reducen el acero de armadura. A medida que LEED v5 y las normas de adquisición de California sobre carbono incorporado se endurezcan hasta 2027, sus ventajas en este ámbito seguirán resultando convincentes.
La construcción de edificios altos en Oriente Medio y Norte de África y en Asia-Pacífico se está intensificando en Arabia Saudí, los Emiratos Árabes Unidos, India y el Sudeste Asiático, al tiempo que aumenta la adopción del AAC para construir tabiques. Es probable que ambos factores incrementen la demanda de LWAC.
Las actualizaciones de ASHRAE 90.1, IECC y la Directiva de eficiencia energética de los edificios de la UE también favorecen los materiales aislantes con masa térmica en las envolventes. El LWAC aislante no estructural y los bloques de revestimiento de AAC aumentarán su cuota.
Si está definiendo un proyecto para 2026, conviene evaluar cuanto antes durante el diseño a los proveedores de áridos y el coste del material entregado —la oferta está concentrada y los presupuestos pueden variar considerablemente—, así como averiguar si se ha ampliado la capacidad en su mercado de producción de AAC para que los plazos de entrega de los bloques se mantengan entre 4 y 6 semanas. Ambos factores tienen mucha más influencia en la toma de decisiones que una diferencia de costes del 5%.
Preguntas frecuentes
P: ¿Cuál es la densidad habitual del hormigón con áridos ligeros?
Ver respuesta
ACI 213R especifica para el LWAC estructural una densidad de equilibrio de 1120-1920 kg/m³ (70-120 lb/ft³). En las mezclas de LWAC aislante no estructural con vermiculita, perlita o partículas de madera, las densidades pueden descender hasta 60-480 kg/m³. Como comparación, el hormigón de peso normal presenta una densidad de 2300-2400 kg/m³.
P: ¿Cuál es la máxima resistencia a compresión que puede alcanzar el LWAC?
Ver respuesta
La producción de LWAC de alta resistencia ha alcanzado una f’c de 70 MPa, como demuestran el proyecto del puente de Stolma en Noruega y el proyecto de vigas pretensadas del condado de Coweta en Georgia, Estados Unidos. La resistencia de los áridos impone limitaciones en el extremo superior de este intervalo, pero las mezclas que se están investigando superan estos límites mediante tamaños máximos de árido menores y optimizados estructuralmente, junto con adiciones cementantes.
P: ¿Es impermeable el hormigón con áridos ligeros?
Ver respuesta
Ningún hormigón es impermeable, y el LWAC no constituye una excepción dentro de esta categoría. El propio árido es permeable —puede absorber en agua un 5-20 % de su peso seco durante veinticuatro horas—, pero la matriz de pasta de cemento de un LWAC correctamente curado presenta en realidad una permeabilidad menor que la de un NWC equivalente, debido a la densificación de la matriz cementante provocada por un mayor curado interno, que densifica la zona de transición interfacial. Cuando se requieren propiedades de estanqueidad prácticamente indestructibles, los técnicos siguen especificando aditivos y revestimientos de barrera.
P: ¿Puede utilizarse el LWAC en exteriores expuestos a ciclos de hielo-deshielo?
Ver respuesta
Sí, con aire incorporado mediante aditivos. Las recomendaciones incluidas por ACI indican un contenido de aire incorporado del 4-8% para un tamaño máximo de árido de 19 mm y del 5-9% para áridos de 9.5 mm, que puede verificarse mediante un ensayo de medición volumétrica ASTM C 173. La instalación de exposición marina de Treat Island, Maine, del US Army Corps of Engineers ha sometido las mismas muestras de LWAC a más de 100 ciclos de hielo-deshielo al año durante muchos años, con una tasa de pérdida de peso de hasta un tercio de la registrada por el NWC.
P: ¿Cuánto más cuesta el LWAC que el hormigón normal?
Ver respuesta
En las principales ciudades de Estados Unidos, ESCSI registró en 2026 un precio de $175-180 por yarda cúbica para el LWAC preparado, frente a $145 por yarda cúbica para el hormigón de peso normal, lo que supone un recargo del 21-24%. El ahorro estructural derivado de losas más delgadas, cimentaciones más ligeras y una mayor cantidad de producto transportado en cada carga de camión tiende a compensar este recargo para una misma capacidad de carga en proyectos de media y gran altura, puentes y trabajos de prefabricación. En la construcción residencial de baja altura, normalmente es difícil justificar económicamente el LWAC.
P: ¿Cuál es la diferencia entre el hormigón de áridos ligeros y el hormigón alveolar?
Ver respuesta
La durabilidad no tiene por qué ser un problema con el LWAC, ya que la baja densidad se consigue sustituyendo el árido convencional por un árido ligero poroso, mientras que los componentes de cemento, áridos y agua siguen siendo los mismos que en una mezcla tradicional de hormigón de alta densidad. El hormigón alveolar o espumado presenta una densidad menor al incorporar aire ocluido a la mezcla en una proporción del 25-75%. Lo más habitual es utilizar un agente espumante como aditivo aireante, sin árido grueso. El hormigón alveolar puede ofrecer resistencias estructurales de entre 0.5-15 MPa, mientras que el LWAC suele alcanzar entre 17 y 70 MPa; consulte la guía específica para ver una comparación de los procesos.
P: ¿Puede reforzarse el hormigón con áridos ligeros mediante armaduras?
Ver respuesta
Sí, y la mayoría de los LWAC estructurales pueden armarse exactamente de la misma manera que el NWC. El LWAC estructural cuenta con disposiciones específicas en ACI 318 desde la edición de 1963. La sección 11 del Eurocódigo 2 incluye coeficientes reductores para la resistencia a cortante y la longitud de anclaje, a fin de tener en cuenta la menor contribución del engranamiento de los áridos, pero la metodología fundamental de diseño del hormigón armado sigue siendo la misma. Normalmente, la separación entre los estribos de la armadura puede aumentarse de forma gradual para tener en cuenta los coeficientes reductores e incrementar la relación entre acero y hormigón.
¿Produce bloques de AAC o cura hormigón ligero a gran escala?
autoclaves industriales diseñados específicamente para líneas de producción y procesos de curado de AAC y LWAC, disponibles con certificación ASME y GB/T 150 y con diámetros de 2.68 m y 3.2 m.
Explore las soluciones de autoclaves industriales →Acerca de este análisis
Este resumen reúne datos sobre el hormigón de áridos ligeros procedentes de diversas fuentes, entre ellas ACI 213R, ASTM C330, la parte 1-1, sección 11, del Eurocódigo 2, el informe de ESCSI/PCA de 2008 elaborado por Richard P. Bohan y John Ries, los archivos técnicos de Concrete Society y Concrete Centre UK y fuentes académicas experimentales confirmadas, como los estudios de TUM Munich sobre los parámetros de funcionamiento de los autoclaves para AAC. Los parámetros de fabricación y funcionamiento de los autoclaves proceden directamente de la experiencia de Taiguo Boiler, que desde 1976 suministra autoclaves industriales a nuevas instalaciones de fabricación de AAC en más de 100 países distintos.
Referencias y fuentes
- Guía ACI 213R-14 para hormigón estructural con áridos ligeros — American Concrete Institute
- Especificación estándar ASTM C330 para áridos ligeros destinados al hormigón estructural — ASTM International
- Eurocódigo 2 (EN 1992-1-1), sección 11 — Estructuras de hormigón con áridos ligeros — European Commission JRC
- Hormigón estructural con áridos ligeros (PCA 2008) — Richard P. Bohan y John Ries, Portland Cement Association y Expanded Shale, Clay and Slate Institute
- Guía de especificaciones para hormigón ligero — The Concrete Centre, UK
- Referencia rápida sobre hormigón con áridos ligeros — The Concrete Society, UK
- CIP36 Hormigón estructural ligero — National Ready Mixed Concrete Association
- Producción de hormigón aireado en autoclave con materias primas silíceas — Technical University of Munich
- Comparación de costes del hormigón ligero (2026) — Expanded Shale, Clay and Slate Institute
- Práctica estándar ACI 211.2 para seleccionar las proporciones del hormigón estructural ligero — American Concrete Institute
Artículos relacionados
- Hormigón ligero: comparación de los 6 tipos (alveolar, AAC, con áridos y espumado) — Guía general de todos los subtipos de hormigón ligero
- Hormigón ligero alveolar frente a AAC: guía de producción de 2026 — Comparación de líneas de producción para operaciones con AAC y hormigón alveolar
- Autoclaves industriales para AAC y curado de materiales compuestos — Soluciones de recipientes a presión para fabricar bloques de AAC y curar hormigón ligero