Entre em contacto com a Taiguo


Atualizado em setembro de 2026
O processamento comercial em autoclave é a sequência controlada utilizada para aplicar um programa de processo térmico a recipientes fechados. Nessa sequência, o processo em autoclave na produção de conservas começa com um produto, uma embalagem, um sistema de fecho, uma carga e um conjunto de fatores críticos definidos. O pessoal da unidade fabril prepara e fecha as latas, verifica as condições iniciais, segue a sequência aprovada de purga do ar e aquecimento, acumula a letalidade necessária, arrefece sem comprometer o recipiente e confere os registos antes da libertação do lote. O F0 descreve a letalidade aplicada segundo uma base de cálculo declarada; não define o objetivo nem aprova a libertação do lote.
Conclusão principal
As sete etapas devem ser tratadas como uma cadeia de evidências para um único programa de processo definido. Nunca se deve transferir um ciclo de tempo-temperatura, um pressuposto sobre o ponto frio ou um objetivo de F0 para outra combinação de produto e embalagem.
O que o processo em autoclave controla
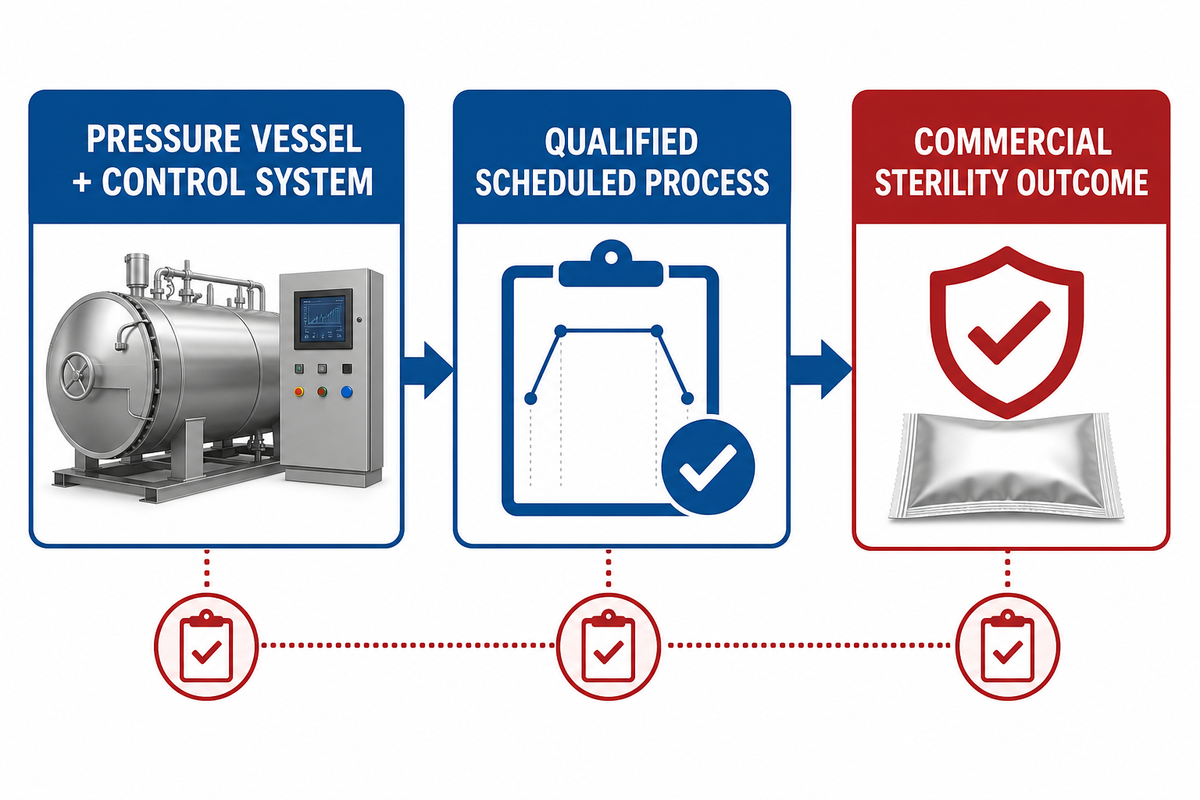
Uma autoclave de esterilização é o recipiente sob pressão e o sistema de controlo que fornecem calor em condições definidas. Um programa de processo é a instrução validada para um determinado produto, recipiente e condição de fabrico. A esterilidade comercial é o resultado exigido no âmbito do quadro normativo aplicável. A libertação do lote é a decisão da unidade fabril tomada depois de as provas demonstrarem que foram cumpridas as condições especificadas, os controlos de fecho e as revisões.
Na prática, o objetivo pode ser esterilizar um alimento estável à temperatura ambiente durante um prazo de validade definido ou efetuar a pasteurização segundo uma base validada diferente. A segurança alimentar, a qualidade do produto e a integridade da embalagem dependem do histórico especificado de temperatura e pressão. A embalagem pode consistir em latas metálicas, frascos de vidro, um tabuleiro ou uma bolsa; as condições de esterilização comercial e de aspersão de água devem corresponder ao processo aprovado para o produto e a embalagem.
Terminologia nas especificações da unidade fabril
Os compradores podem encontrar designações diferentes para a mesma matéria de controlo. Uma especificação pode identificar o tipo de autoclave como autoclave estática, autoclave contínua, sistema de imersão em água ou autoclave por aspersão de água, podendo ainda descrever a tecnologia da autoclave, a câmara da autoclave, a capacidade da autoclave ou a interface de autoclave ou autoclave de esterilização. Os documentos do produto podem utilizar categorias como alimentos processados em autoclave, alimentos embalados, embalagem alimentar, materiais de embalagem, tipos de recipientes, tipos de alimentos e indústria alimentar, incluindo alimentos e bebidas, produtos alimentares e bebidas, alimentos para animais de companhia, alimentos para bebés e rações militares.
O âmbito térmico pode ser denominado processamento térmico de alimentos, tecnologia de processamento, técnicas de processamento, processamento por lotes, processo de esterilização de alimentos, esterilização em autoclave ou método de esterilização comercial; estas designações não são permutáveis com processamento assético. Para o produto definido, devem registar-se a atividade da água, a temperatura pretendida, a pressão e temperatura, a temperatura e pressão no interior do recipiente, o controlo independente da temperatura e o controlo da temperatura e pressão. Os requisitos aplicáveis aos processos térmicos, à qualidade dos alimentos, à temperatura do alimento, aos cálculos do processo térmico, ao recipiente comercial fechado e ao controlo da temperatura devem ser revistos com o responsável qualificado pelo processo. Estes registos ajudam a equipa a esterilizar os alimentos, garantir a segurança alimentar, alcançar a esterilidade comercial, assegurar um prazo de validade prolongado e reduzir o desperdício alimentar, sem pressupor que tempos de processamento mais longos são automaticamente mais seguros.
| Conceito | Questão a que responde | Responsável principal | Evidências habituais |
|---|---|---|---|
| Programa de processo | Que processo e fatores críticos são aplicáveis? | Autoridade de processo qualificada ou organização qualificada | Programa aprovado e trabalho científico de suporte |
| Capacidade da autoclave | O sistema instalado consegue aplicar e documentar as condições exigidas? | Unidade fabril e fornecedor do equipamento, nos âmbitos definidos | Desenhos, controlos, calibração e evidências de distribuição |
| Execução do processo | Esta carga seguiu o programa de processo? | Pessoal qualificado da unidade fabril | Registos simultâneos do lote e dos fechos |
| Decisão de libertação do lote | O lote afetado pode entrar na distribuição? | Gestão qualificada da unidade fabril e, em caso de desvios, avaliação competente | Registos completos, decisão relativa aos desvios e revisão assinada |
Isto elimina outra possibilidade de erro: um controlador pode indicar um ciclo concluído quando os seus dados não abrangem a receita, o nível de enchimento, o espaço livre do recipiente, o padrão de carga ou a condição do fecho incorretos. Aqui, a produção de conservas em autoclave designa a cadeia de controlo comercial para latas rígidas fechadas; não significa que um único programa seja aplicável a todos os produtos ou microrganismos-alvo. As embalagens flexíveis levantam questões específicas de construção e sobrepressão, que são abordadas no guia de esterilização de bolsas em autoclave.
Etapa 1 — Fixar o programa de processo e os fatores críticos
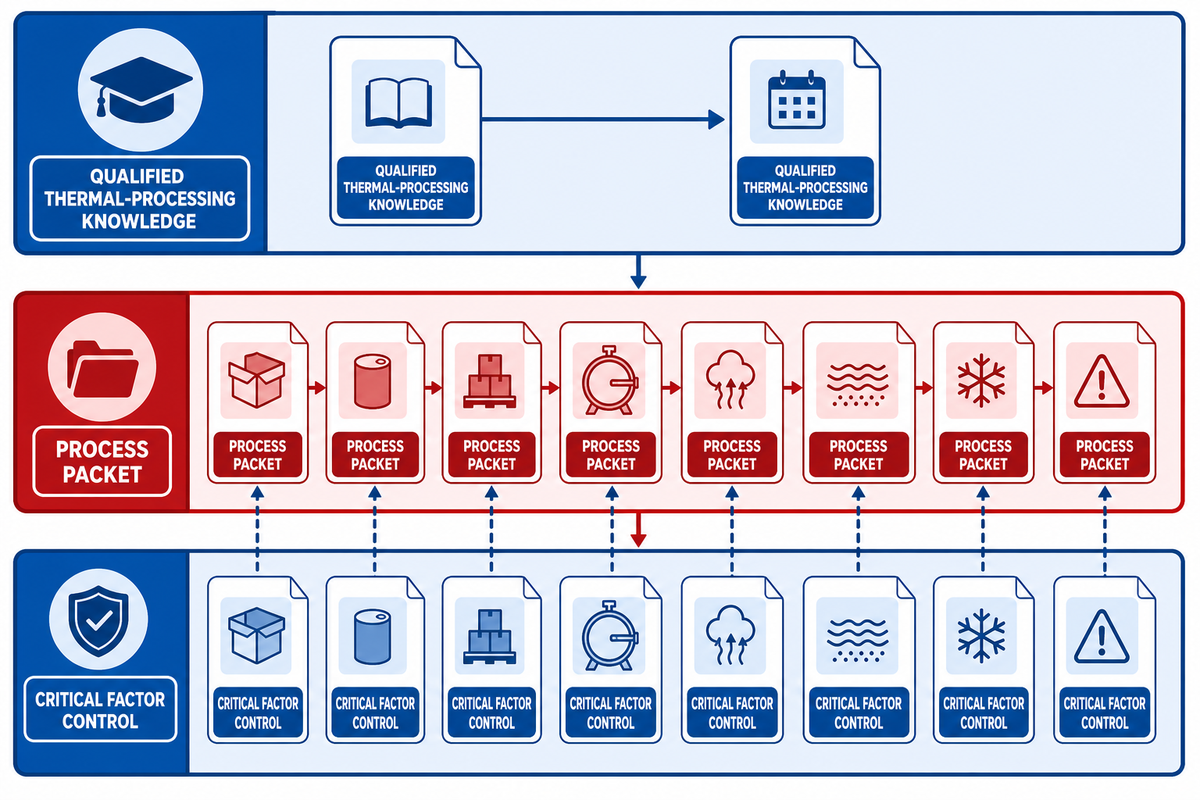
O ponto de partida deve ser o dossier do processo, não o ecrã tátil da autoclave. A versão vigente da Part 113 atribui a definição do programa de processo para alimentos de baixa acidez a pessoas qualificadas com conhecimentos especializados de processamento térmico. Esse programa deve considerar as variações previstas na produção comercial e identificar os fatores críticos que podem afetar a sua aplicação.
O dossier deve identificar o produto e os limites da formulação, o recipiente e o fecho, o peso de enchimento ou o peso escorrido quando relevante, o espaço livre do recipiente, a temperatura inicial do produto, o método de preparação, as características de consistência ou das partículas, o padrão de carga, o sistema de autoclave, o procedimento de purga do ar ou subida de temperatura, as condições de processamento, as condições de arrefecimento e as instruções relativas a desvios. O conteúdo exato depende do produto. Um fator deve integrar o controlo operacional quando o programa aprovado ou a norma aplicável o considerar crítico.
| Parte | Fornece | Não aprova automaticamente |
|---|---|---|
| Autoridade de processo | Base científica, programa de processo, fatores críticos e instruções qualificadas relativas a desvios | Preparação da unidade fabril ou cumprimento do contrato pelo fornecedor |
| Unidade fabril | Produto efetivo, serviços auxiliares, controlos da linha, operadores qualificados e registos | Um novo objetivo térmico definido segundo o critério do operador |
| Fornecedor da embalagem | Especificações do recipiente e do fecho, desenhos e limites de manuseamento | O programa de processo do alimento |
| Fornecedor do equipamento | Recipiente, interface dos serviços auxiliares, controlos, documentação e ensaios acordados | Esterilidade comercial específica do produto, salvo qualificação e contratação separadas |
As orientações para a revisão de processos comerciais da New Mexico State University também atribuem a conceção do programa de processo a uma autoridade de processo. Por esse motivo, o comprador deve perguntar separadamente quem é responsável pelo programa, quem é responsável pelo ensaio da instalação e quem aprova a libertação do lote.
Etapa 2 — Encher, remover o ar e fechar as latas
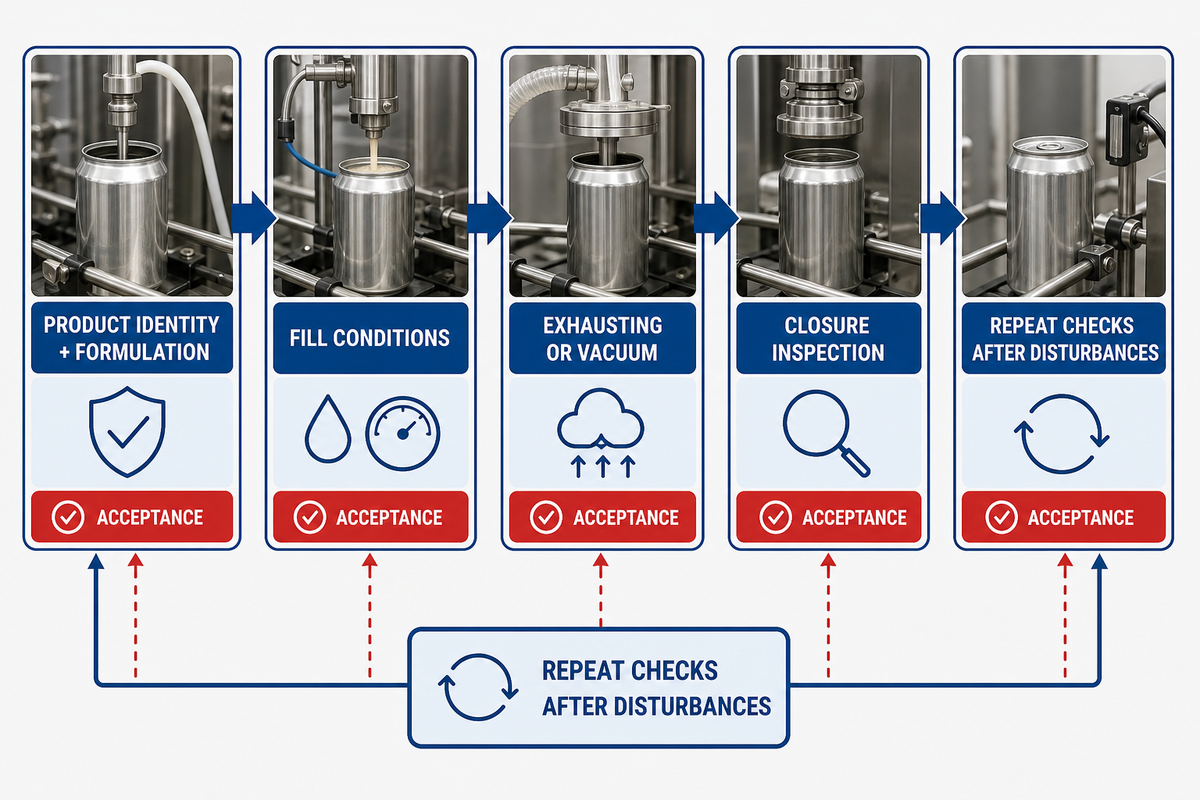
Os limites críticos definidos na Etapa 1 tornam-se os critérios de aceitação para o enchimento e o fecho. Mesmo antes de um cesto chegar à autoclave, as alterações no recipiente cheio podem afetar o desempenho térmico. Um enchimento mais pesado, uma temperatura inicial mais baixa, uma viscosidade diferente, partículas maiores, um espaço livre alterado ou uma geometria diferente do recipiente podem atrasar o aquecimento. As condições de remoção do ar ou de vácuo podem alterar a pressão interna e o comportamento do fecho. Um fecho hermético deve depois resistir ao aquecimento, à variação de pressão, ao arrefecimento e ao manuseamento.
- Confirmar a identidade e a formulação do produto: utilizar a revisão aprovada e verificar todos os limites do programa de processo.
- Medir as condições de enchimento: registar o peso de enchimento ou o peso escorrido, o espaço livre do recipiente e a temperatura inicial quando especificados.
- Controlar a remoção do ar ou o vácuo: aplicar o método documentado em vez de uma regulação genérica.
- Inspecionar a formação do fecho durante a produção: distinguir as observações externas das medições após desmontagem ou das verificações dos fechos de vidro.
- Repetir as verificações após perturbações: seguir o programa aplicável depois de encravamentos da cravadeira, ajustes, paragens prolongadas ou outros acontecimentos que possam alterar a formação do fecho.
O controlo do fecho não se resume a uma única inspeção após o processamento em autoclave. Começa durante a produção. A versão vigente da norma 21 CFR 113.60 exige observações regulares dos fechos durante a produção, o exame, com frequência suficiente, de uma lata selecionada aleatoriamente em cada cabeça de cravação e inspeções visuais adicionais após um encravamento ou ajuste da máquina de fecho e depois do arranque subsequente a uma paragem prolongada. Os registos da unidade fabril devem conservar as observações, medições e ações corretivas efetivamente realizadas.
Etapa 3 — Carregar a autoclave e confirmar as condições iniciais
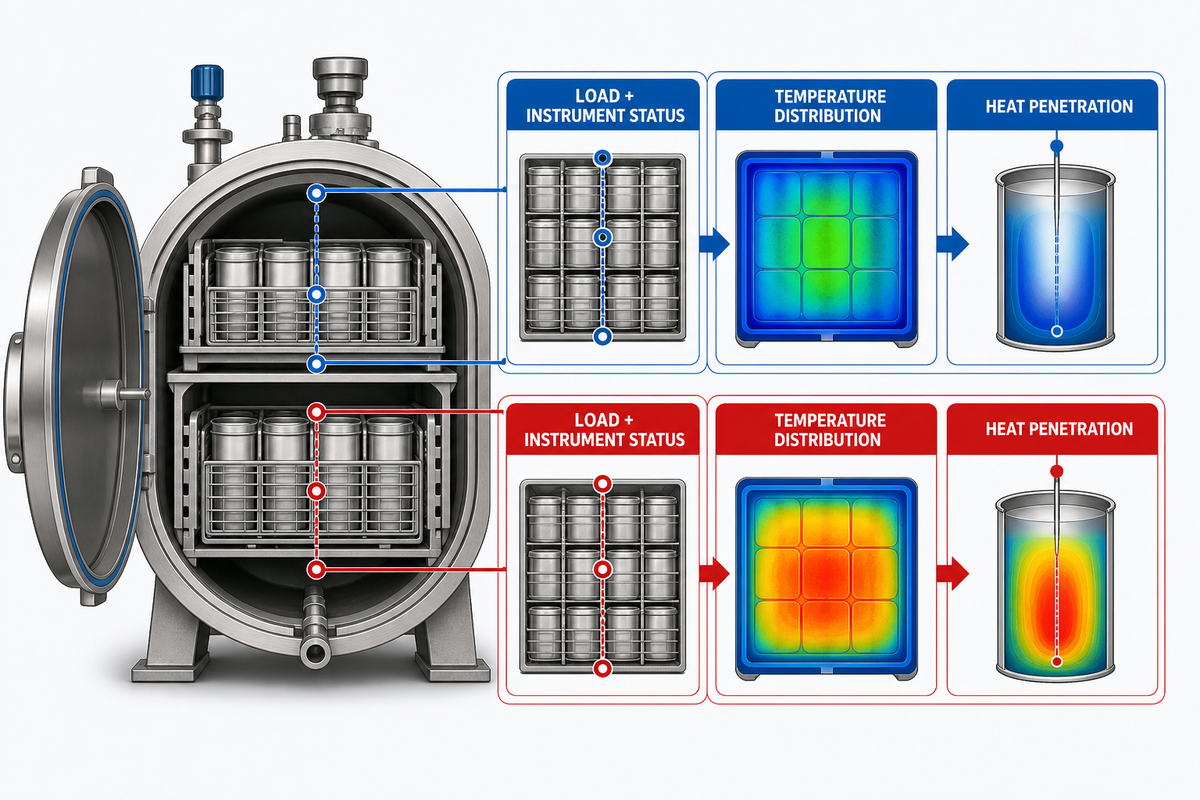
Antes da entrada de vapor ou água de processo, deve confirmar-se que a carga física corresponde ao programa e às condições do estudo validado. Devem registar-se a disposição da autoclave, dos cestos ou das caixas, o código e a orientação dos recipientes, a carga aproximada, a temperatura inicial do produto, a revisão da receita e o estado dos instrumentos. Devem verificar-se o espaço livre da linha e as posições das válvulas que definem a purga do ar, a circulação e o arrefecimento. Para as verificações relativas ao produto, o registo deve ser comparado com as orientações da FDA sobre penetração de calor.
Essa correspondência constitui um controlo do risco de produção: uma discrepância oculta na carga pode invalidar os pressupostos do estudo, mesmo quando o operador observa um ciclo aparentemente normal.
Estes estudos estão relacionados, mas não são permutáveis. As orientações de inspeção da FDA distinguem a penetração de calor no produto da distribuição da temperatura na autoclave. Uma câmara vazia uniforme não demonstra que o ponto frio do alimento recebeu o programa de processo, e uma sonda no produto não demonstra que todos os locais da autoclave de produção apresentam uma distribuição adequada. O ponto frio deve ser validado, em vez de se pressupor que coincide com o centro geométrico.
Etapa 4 — Purgar o ar, atingir a temperatura de processo e iniciar a contagem do tempo
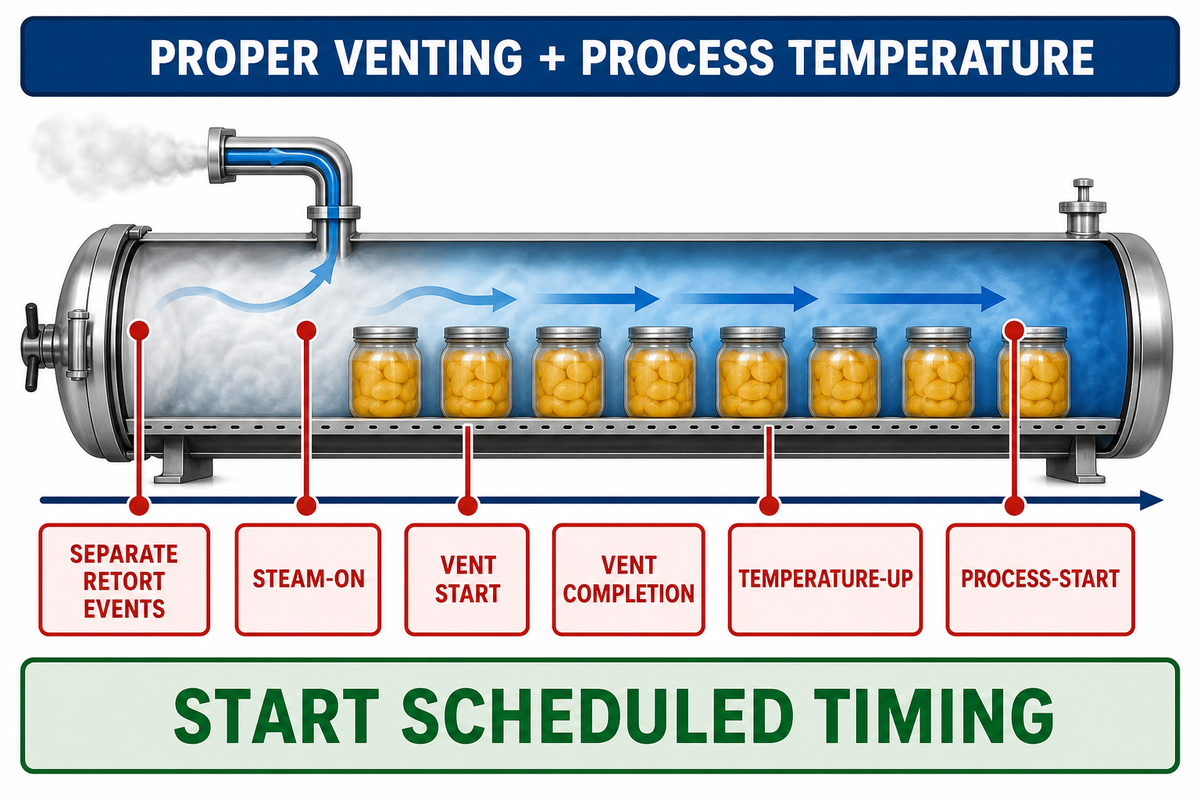
Numa autoclave de vapor estático abrangida pela norma 21 CFR 113.40, a contagem do tempo do programa de processo só começa depois de a autoclave ter sido corretamente purgada e de se ter atingido a temperatura de processamento. A introdução de vapor, o início e o fim da purga, a subida da temperatura e o início do processo são acontecimentos distintos. Outros sistemas de autoclave, incluindo os sistemas de vapor-ar, seguem os procedimentos especificados e o programa de processo aplicável.
A ativação prematura do temporizador constitui um risco de produção, pois pode ocultar ao operador e ao inspetor uma condição de arranque não cumprida. Nos termos da norma FDA 21 CFR 113.40, prevalece o programa de processo qualificado, não um objetivo genérico. Devem aplicar-se os requisitos de indicação e registo da temperatura e de contagem do tempo relativos à autoclave e ao processo declarado específicos, mantendo o encravamento e o histórico de revisão que demonstram a condição de arranque definida.
“A contagem do tempo não deve começar enquanto a autoclave não tiver sido corretamente purgada e não tiver sido atingida a temperatura de processamento.”
- Introduzir vapor — registar o início da introdução de vapor e confirmar a disponibilidade do percurso de escoamento aprovado.
- Purgar o recipiente — manter aberto o percurso de purga documentado durante o procedimento específico da autoclave, para remover o ar.
- Confirmar o fim da purga e a subida da temperatura — verificar ambas as condições com os instrumentos de indicação e registo especificados.
- Iniciar a contagem do tempo programada — começar apenas no ponto definido e registar o acontecimento na ficha do lote.
A pressão, por si só, não demonstra a existência de um ambiente de vapor saturado puro. O ar residual pode alterar a transferência de calor e criar uma relação temperatura-pressão diferente. Do mesmo modo, não é aceitável iniciar antecipadamente o temporizador do ciclo se as condições de arranque estabelecidas no programa de processo não tiverem sido cumpridas. A conceção do encravamento e dos registos deve apresentar claramente os acontecimentos distintos antes de um sinal de “ciclo iniciado”, para que cada condição exigida para a contagem do tempo do programa de processo seja considerada individualmente.
Quando começa efetivamente a contagem do tempo do processo em autoclave?
No exemplo com vapor estático, a contagem do tempo começa depois da purga correta e de a autoclave atingir a temperatura de processamento programada. A introdução de vapor e o tempo de subida da temperatura não constituem automaticamente tempo do programa de processo. Os outros sistemas utilizam o procedimento operacional e a condição de arranque estabelecidos para a respetiva conceção, produto, recipiente e carga.
Etapa 5 — Aplicar o programa de processo e acompanhar o F0
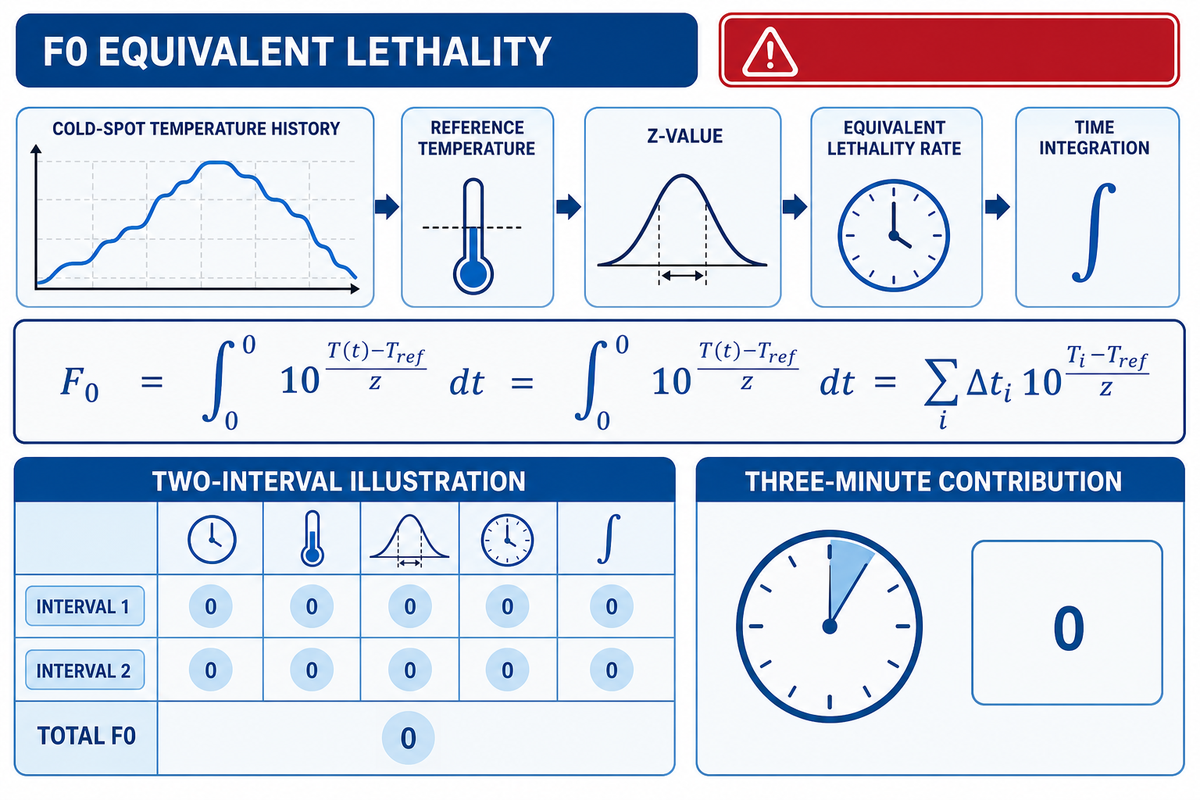
O F0 é a letalidade equivalente acumulada segundo uma temperatura de referência e um valor z declarados. Converte um histórico variável da temperatura do ponto frio em minutos equivalentes na condição de referência selecionada. O capítulo da Virginia Tech sobre processamento térmico apresenta o cálculo da seguinte forma:
F0 = ∫ 10((T − Treferência) / z) dt
| Variável | Significado | Questão probatória |
|---|---|---|
| T | Temperatura do alimento medida ao longo do tempo | O sensor estava no local validado de aquecimento mais lento? |
| Tref | Temperatura de referência declarada | A base de cálculo está registada com o resultado? |
| z | Variação da temperatura associada a uma alteração de dez vezes na resistência térmica | Quem o selecionou para o organismo e a finalidade? |
| dt | Cada intervalo de tempo do histórico de temperatura | O intervalo de amostragem é adequado e completo? |
| Objetivo | Letalidade exigida pelo programa de processo | É aplicável exatamente a este produto, recipiente e processo? |
Exemplo prático do cálculo aritmético de F0
Pressuponha-se que uma autoridade de processo já especificou a base de cálculo. Se o ponto frio do alimento permanecer exatamente na temperatura de referência declarada, o expoente é zero, pelo que a taxa de letalidade é 100 = 1 minuto equivalente por minuto decorrido. Três minutos constantes nessa condição contribuem com 3.0 minutos equivalentes.
Se um intervalo separado de quatro minutos estiver exatamente um valor z abaixo da mesma temperatura de referência, o expoente é −1, pelo que a taxa é 10−1 = 0.1 minuto equivalente por minuto decorrido. Esse intervalo contribui com 4 × 0.1 = 0.4 minuto equivalente. Neste exemplo simplificado com dois intervalos, o subtotal é 3.0 + 0.4 = 3.4 minutos equivalentes segundo a base declarada.
Como se calcula o valor F0 numa autoclave?
Deve medir-se a temperatura do ponto frio validado do alimento a intervalos definidos, calcular a taxa de letalidade de cada ponto com base na temperatura de referência e no valor z declarados e integrar essas contribuições ao longo do tempo. Deve utilizar-se o método numérico especificado para o cálculo. Devem conservar-se a série original de temperaturas, a identidade e localização do sensor, o intervalo de amostragem, a base da fórmula e a revisão do software. O resultado é a letalidade aplicada segundo essa base a cada ponto medido da sequência; deve ser comparado apenas com o objetivo e as regras relativas a desvios do programa de processo aplicável.
Pode utilizar-se um único objetivo de F0 para todos os alimentos enlatados?
Não. A formulação do produto, o organismo relevante, a geometria do recipiente, o fecho, o enchimento, o espaço livre do recipiente, a temperatura inicial, o comportamento da transferência de calor, as condições da autoclave e a jurisdição podem ser determinantes. Até a posição aparente do ponto frio pode mudar consoante o comportamento do produto ou o ar retido. Uma autoridade de processo avalia essas variáveis, o objetivo microbiológico e os estudos de suporte relativos à combinação definida de produto e embalagem. Um programa aprovado documenta o objetivo resultante e os fatores críticos. Por conseguinte, um número conhecido apresentado num controlador não constitui um critério de libertação do lote transferível.
Etapa 6 — Arrefecer sem perder a integridade do recipiente
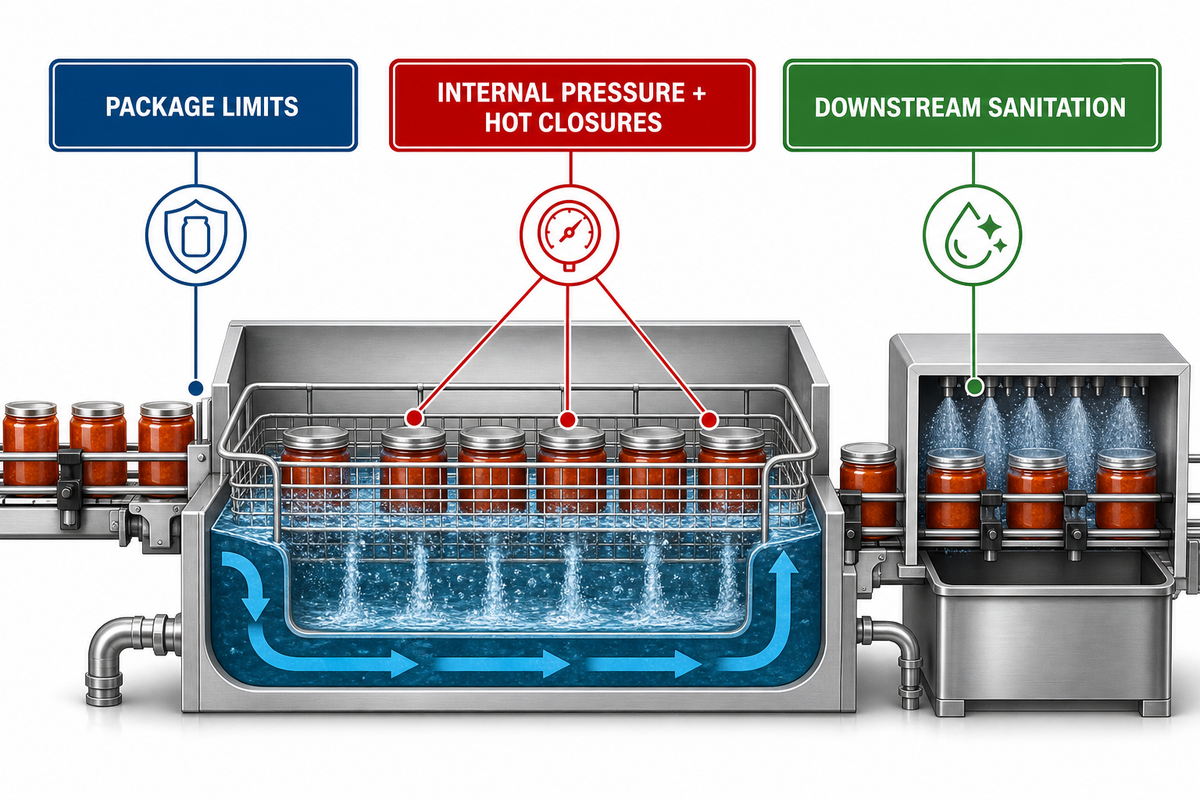
O aquecimento termina, mas o controlo do processo não. Os recipientes continuam vulneráveis enquanto a pressão interna varia, os fechos estão quentes e a água de arrefecimento entra em contacto com a carga. O arrefecimento deve cumprir o programa de processo e os limites da embalagem, para reduzir a temperatura sem deformar a lata, danificar um fecho de vidro, aspirar contaminação através de uma cravação comprometida ou provocar danos por manuseamento brusco.
| Risco | Questão de controlo | Evidências a conservar |
|---|---|---|
| Danos causados pela pressão | O perfil de pressão protege a lata ou o frasco especificado durante a redução da pressão interna? | Pressão registada, sequência das válvulas e observações dos recipientes |
| Contaminação da água | A origem e o tratamento da água de arrefecimento são controlados para o sistema aplicável? | Registos de controlo da água e ações corretivas |
| Choque térmico | O percurso de arrefecimento respeita os limites do fornecedor da embalagem? | Especificação do recipiente, curva de arrefecimento e registo de quebras |
| Manuseamento após o arrefecimento | Os recipientes molhados estão protegidos contra impactos, transportadores sujos e danos provocados pelo manuseamento? | Inspeção da linha, higienização e decisão relativa aos defeitos |
As orientações da FDA sobre inspeção após o arrefecimento alertam que pode ocorrer contaminação em equipamento molhado e sujo, mesmo quando a água de arrefecimento é controlada. O manuseamento dos recipientes e a higienização a jusante devem permanecer integrados na cadeia de evidências para libertação do lote.
Etapa 7 — Inspecionar os fechos e rever os registos antes da libertação do lote
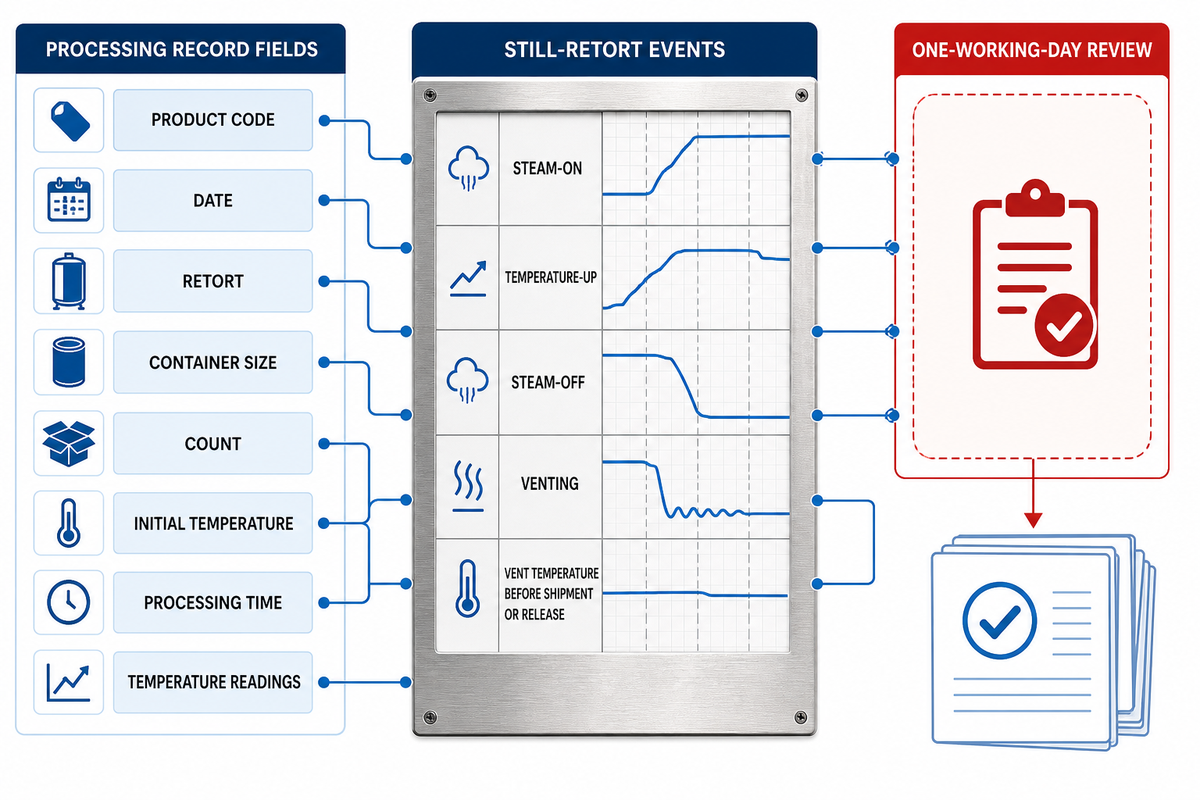
A Etapa 7 consiste numa conferência, não é a primeira ocasião em que alguém observa o fecho. Devem reunir-se as observações e medições dos fechos efetuadas durante a produção na Etapa 2, o estado dos recipientes após o processamento, o registo da autoclave, os registos dos instrumentos e todos os desvios ou ações corretivas. Deve confirmar-se que o código do produto, a identificação do programa de processo, a autoclave e a carga são rastreáveis entre sistemas e, em seguida, conferir o registo das condições iniciais com os requisitos de registo aplicáveis da Part 113.
No exemplo da Part 113, os registos de processamento incluem o produto, o código, a data, a autoclave ou o sistema, o tamanho dos recipientes, a quantidade aproximada, a temperatura inicial e as leituras efetivas do tempo e da temperatura de processamento. Os registos das autoclaves estáticas também incluem a introdução de vapor, a subida da temperatura, o corte do vapor, a duração da purga e a temperatura de purga. Os fatores críticos indicados pelo programa devem ser registados com frequência suficiente.
A versão vigente da norma 21 CFR 113.100 exige que os registos de processamento e produção sejam revistos, o mais tardar, um dia útil após o processo efetivo e antes da expedição ou libertação para distribuição. Os registos dos fechos têm acontecimentos de inspeção e uma frequência de revisão pela gestão próprios. A exigência de um dia útil não deve ser aplicada a todos os exames dos fechos. Um estado de “concluído” apresentado pelo controlador da autoclave é apenas um dado, não a decisão de libertação do lote. Quando forem utilizados registos eletrónicos, deve confirmar-se que o sistema foi revisto quanto aos requisitos de registo aplicáveis e conservar o histórico dos dispositivos indicadores, das calibrações e das revisões que sustentam as evidências do lote.
A revisão para libertação do lote deve
- Confirmar a correspondência entre o programa de processo, o código do produto, o recipiente e a carga.
- Conferir os dados de indicação e registo.
- Confirmar os registos dos fechos e as ações corretivas.
- Resolver todos os desvios antes da distribuição.
A revisão para libertação do lote não deve
- Basear-se apenas num F0 médio.
- Tratar um sinalizador do controlador como aprovação da gestão.
- Ignorar a ausência de um registo de fator crítico.
- Preencher posteriormente observações de memória após o lote.
Quando ocorre um desvio num fator crítico
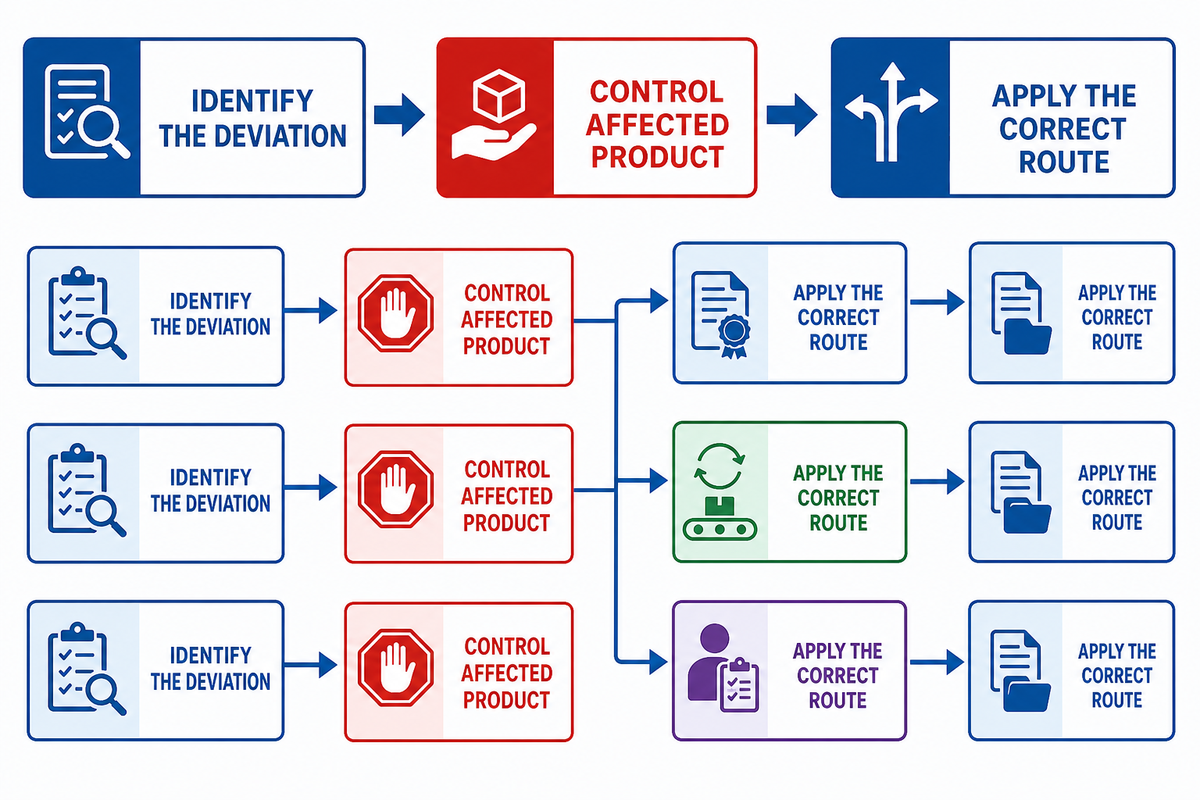
Um desvio não pode ser corrigido mediante a interpretação «mais favorável». Interrompa qualquer via não autorizada de libertação do lote e identifique a produção afetada. Se uma instrução escrita e qualificada prever o tratamento de uma correção num lote «em curso», siga-a e documente-a tal como está redigida. Caso contrário, a via prevista na Parte 113 implica o reprocessamento completo, com todos os registos, ou a segregação da parte afetada para decisão de uma autoridade de processo qualificada. Utilize as orientações da FDA sobre desvios aplicáveis ao classificar o destino do produto.
- Identificar o desvio: registar a condição não cumprida, as leituras reais, a hora, o código, a carga e o estado do equipamento.
- Controlar o produto afetado: impedir a expedição ou a libertação do lote enquanto se determina a via autorizada.
- Aplicar a via correta: utilizar, consoante o caso, instruções de correção qualificadas, o reprocessamento completo documentado ou uma avaliação competente.
- Verificar a adequação do reprocessamento: não presumir que o programa de processo original se aplica ao produto já processado; o aquecimento ou o armazenamento podem ter alterado o seu comportamento.
- Documentar o destino do produto: associar ao código afetado a avaliação, os resultados, o registo de reprocessamento, a autorização de libertação do lote ou o registo de destruição.
Este é o percurso de decisão entre o programa de processo e a libertação do lote: cumprir o programa e reunir todas as provas, encaminhando-as depois para uma revisão qualificada; se uma condição não for cumprida, proibir a libertação informal do lote e utilizar a via documentada para determinar o seu destino. Este percurso não substitui a regulamentação aplicável nem uma autoridade de processo competente.
A escada de provas do lote com 8 registos
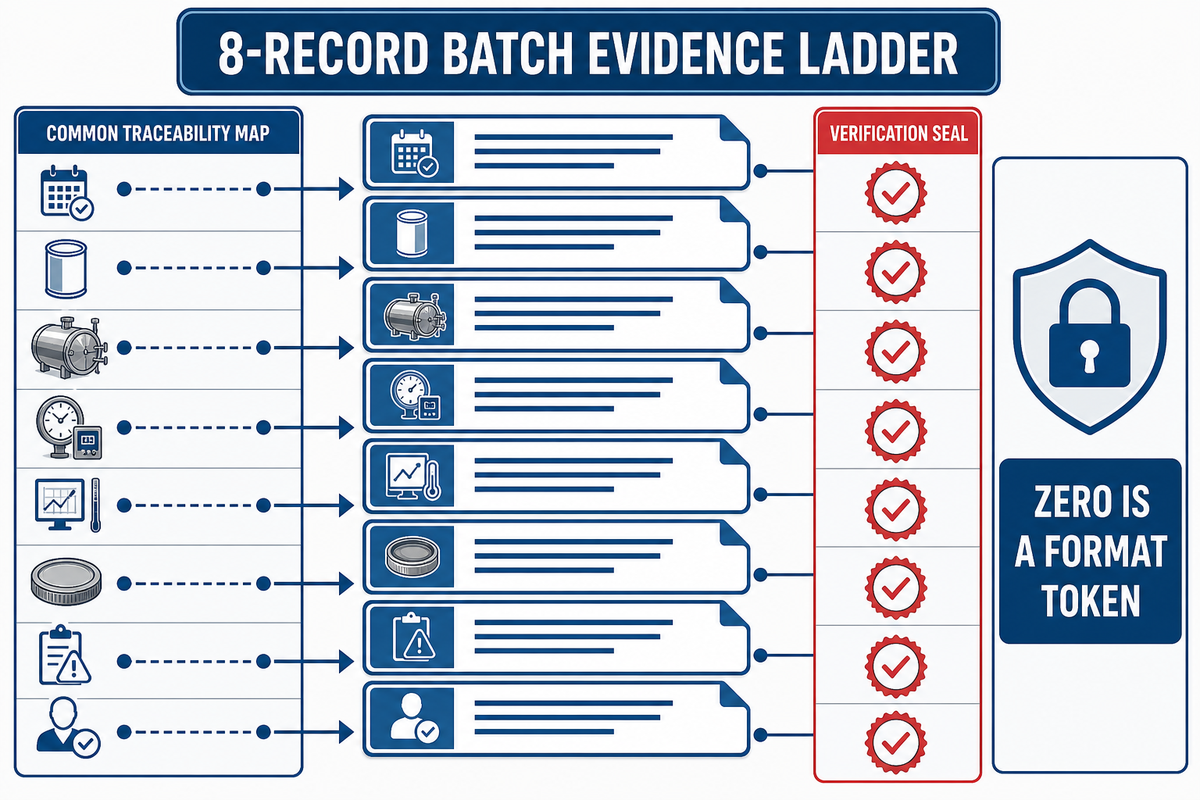
A escada de provas do lote com 8 registos é uma estrutura organizativa não exaustiva criada para este artigo. Não constitui uma classificação regulamentar, não substitui os registos obrigatórios nem corresponde a um pacote de validação pertencente à Taiguo. Destina-se a proporcionar à engenharia, à produção, à qualidade, ao fornecedor da embalagem e ao fornecedor do equipamento um mapa comum de rastreabilidade. As orientações da FDA sobre arrefecimento e operações posteriores ao processo permitem efetuar uma verificação cruzada ao nível dos registos.
| Grupo | Elementos que relaciona | Questão para a libertação do lote |
|---|---|---|
| 1. Identificação e aprovação do programa de processo | Produto, recipiente, revisão, autoridade e estado de vigência | Estava disponível o processo aprovado correto? |
| 2. Produto e condições iniciais | Formulação, preparação e temperatura inicial | Os fatores críticos relativos ao produto estavam dentro dos limites? |
| 3. Recipiente, enchimento e espaço livre do recipiente | Código do recipiente, enchimento, peso, espaço livre do recipiente e remoção do ar | A embalagem correspondia ao programa de processo? |
| 4. Inspeção do fecho | Observações, medições, perturbações e correções | Foi demonstrado o controlo do fecho hermético? |
| 5. Identificação da autoclave de esterilização, da carga e da receita | Recipiente sob pressão, cestos, disposição, quantidade e revisão do programa | É possível associar o registo à configuração ensaiada? |
| 6. Registo de purga do ar, processamento e arrefecimento | Tempo, temperatura, pressão, purga do ar, fatores críticos e arrefecimento | A carga recebeu o processo programado? |
| 7. Desvio e destino do produto | Códigos afetados, controlo da retenção, avaliação, reprocessamento ou destruição | Todas as exceções foram resolvidas por uma via autorizada? |
| 8. Revisão qualificada e libertação do lote | Responsável pela revisão, data, verificação da integralidade e estado de distribuição | Quem tomou a decisão documentada de libertação do lote? |
Mapa de notação para 9 tipos de medição
A tabela seguinte normaliza a forma como uma especificação de equipamento pode identificar as grandezas registadas. Cada zero é um marcador de posição do formato, não um valor de processo, um limite de aceitação nem uma resolução recomendada para o instrumento. Substitua cada campo apenas pelas unidades, precisão e limites aprovados para o projeto.
| Tipo de registo | Modelo do campo do programa de processo | Modelo do campo real | Questão de conciliação |
|---|---|---|---|
| Temperatura | 000.0 °C ou 000.0 °F | 000.0 °C ou 000.0 °F | A unidade, a localização e a identificação do sensor correspondem? |
| Tempo | 000 min ou 000 sec | 000 min ou 000 sec | As bases de início, fim e amostragem estão explícitas? |
| Pressão | 0.00 bar, 0.00 MPa ou 000 PSI | 0.00 bar, 0.00 MPa ou 000 PSI | Está definido se a pressão é manométrica ou absoluta? |
| Massa | 0.000 kg ou 000 lbs | 0.000 kg ou 000 lbs | Trata-se do enchimento, do peso escorrido ou da carga total? |
| Geometria do recipiente | 000 mm ou 00.0 cm | 000 mm ou 00.0 cm | O diâmetro, a altura e a orientação estão identificados? |
| Caudal de vapor | 000 kg/h ou 0.0 t/h | 000 kg/h ou 0.0 t/h | O campo identifica a procura ou a capacidade disponível? |
| Caudal de água | 0.0 m³/h | 0.0 m³/h | A condição indicada corresponde à alimentação, à circulação ou ao retorno? |
| Carga elétrica | 000 kW ou 000 kWh | 000 kW ou 000 kWh | A potência está diferenciada da energia? |
| Sinal de controlo | 0.0 %, 000 rpm ou 00 Hz | 0.0 %, 000 rpm ou 00 Hz | A etiqueta, a gama e a base temporal são preservadas? |
Planeamento do equipamento de autoclave em função do processo
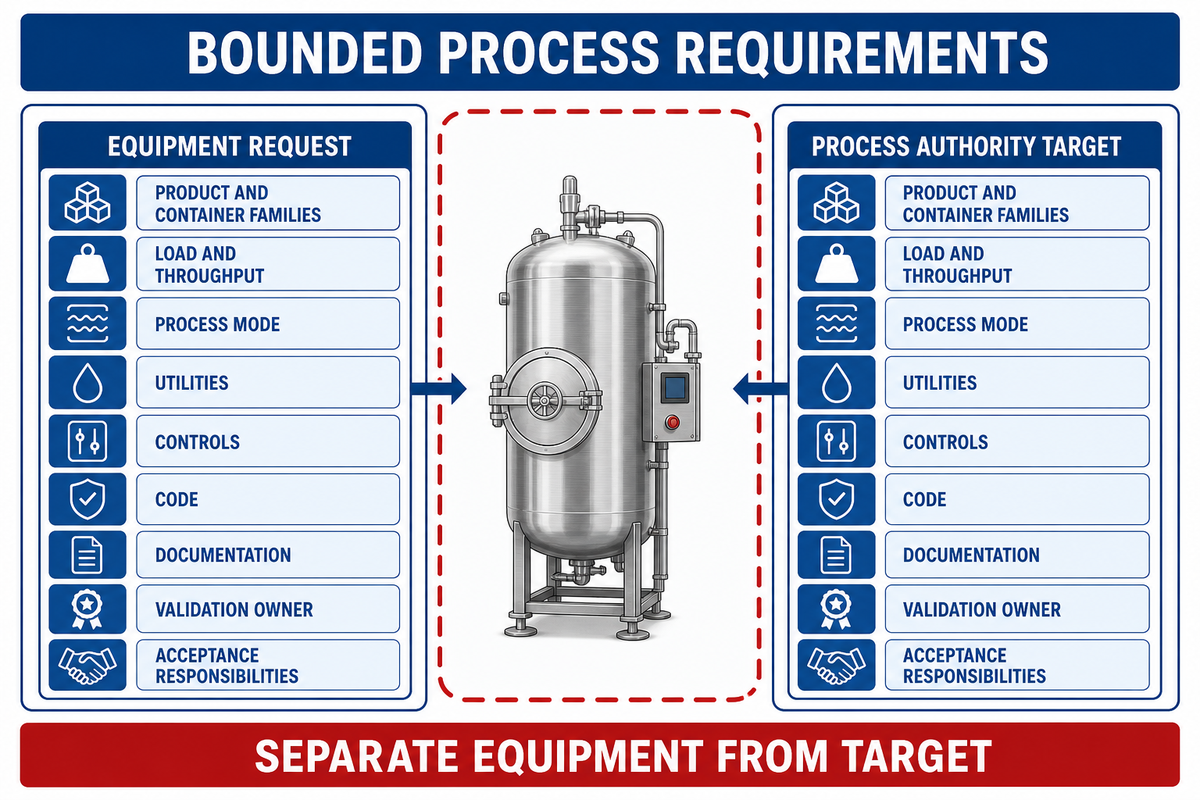
O planeamento do equipamento começa depois de estarem delimitados os requisitos do processo. Forneça ao fornecedor as famílias de produtos e recipientes, a carga e a produtividade pretendidas, o modo de processo necessário, as condições dos serviços auxiliares, as interfaces de controlo, o mercado e o código aplicáveis, o âmbito da documentação, o responsável pela validação e as responsabilidades de aceitação. Mantenha o pedido de equipamento separado do objetivo definido pela autoridade de processo. Trate qualquer alteração à tubagem, ao padrão de carregamento, ao enchimento, ao recipiente, à instalação ou à lógica de controlo como uma questão de controlo de alterações; poderá ser necessário realizar trabalho adicional de distribuição ou penetração antes de reutilizar as provas anteriores.
É possível copiar a tabela seguinte para um pedido de informação. Cada «intervalo» é um dado de entrada do projeto que deve ser fornecido ou confirmado; não constitui uma recomendação universal.
Lista de verificação do pedido de cotação — copie estes elementos para o pedido de proposta:
| Parâmetro | Intervalo recomendado | Razão da importância | Como verificar |
|---|---|---|---|
| Produto e formulação | Fatores críticos mínimos/máximos definidos pelo projeto | Define os limites da penetração de calor | Dossiê do processo aprovado |
| Dimensões do recipiente | Indicar todos os diâmetros/alturas em mm | Afeta o carregamento e o comportamento térmico | Desenhos e amostras da embalagem |
| Carga do lote | Recipientes mínimos/máximos e kg por carga | Define o cesto e a procura de serviços auxiliares | Desenho de carregamento e ensaio testemunhado |
| Condições do processo | Temperatura, tempo e base de pressão do processo programado | Define o âmbito do controlo e da instrumentação | Requisitos aprovados pela autoridade |
| Serviços auxiliares | Vapor disponível em kg/h, água em m³/h, ar e potência | Condiciona a conceção da subida de temperatura e do arrefecimento | Levantamento dos serviços auxiliares da instalação industrial |
| Dados e registos | Intervalo de amostragem e período de conservação exigidos | Sustenta a rastreabilidade e a revisão | Especificação dos controlos e ensaio de exportação |
| Provas de aceitação | Cargas de estudo e critérios de aprovação definidos pelo projeto | Impede a aceitação com o recipiente sob pressão vazio | Protocolo testemunhado e relatório assinado |
A Taiguo apresenta sistemas industriais de autoclave para discussões sobre processamento alimentar. O seu guia de autoclaves industriais proporciona um contexto mais abrangente sobre o equipamento. Partilhe o pedido delimitado acima para discutir a configuração e a documentação. Estas páginas da empresa estabelecem apenas o âmbito dos produtos; não comprovam um processo programado específico para um produto nem o resultado da libertação de um lote.
Perguntas frequentes
O que é o processamento em autoclave na produção de conservas?
O processamento em autoclave consiste no tratamento térmico controlado de recipientes selados segundo um processo programado estabelecido. Na produção comercial de conservas, integra a preparação do produto, o fecho do recipiente, a operação da autoclave de esterilização, o arrefecimento, os registos e a revisão para libertação do lote. O processo aplicável depende da classificação do alimento, da embalagem e da jurisdição; não é uma receita para conservas domésticas.
O que representa o valor F0 no processamento em autoclave?
F0 é a letalidade equivalente acumulada, calculada a partir do histórico de temperatura no ponto frio do alimento, utilizando uma temperatura de referência e um valor z declarados. Descreve o efeito proporcionado por um histórico térmico medido com essa base. O objetivo exigido e a decisão de libertação do lote continuam a decorrer do processo programado e da autoridade aplicável.
Quando começa o tempo de processamento em autoclave?
No exemplo da Parte 113 relativo a uma autoclave estática a vapor, a contagem do tempo de processamento começa após uma purga do ar adequada e depois de a autoclave atingir a temperatura de processamento programada. A mera introdução de vapor não estabelece essa condição de início. Outros sistemas utilizam a condição de início especificada para a respetiva conceção e processo programado.
Uma autoclave de esterilização é igual a uma panela de pressão para conservas?
Não. Este artigo aborda equipamentos de processamento comercial, validação, registos e controlos regulamentares. Uma autoclave comercial é concebida e documentada para cargas de produção definidas. O equipamento doméstico de produção de conservas sob pressão e as receitas publicadas para utilização doméstica têm um contexto de utilização diferente; não transfira os programas de processo entre ambos.
Que registos devem ser verificados antes da libertação de um lote?
Verifique o programa de processo aprovado; os registos do produto, das condições iniciais, do enchimento e do espaço livre do recipiente; as observações relativas ao recipiente e ao fecho; a identificação da autoclave, da carga e da receita; os dados de purga do ar, tempo, temperatura, pressão e arrefecimento; e todos os desvios e respetivos destinos. Confirme que identificadores comuns do produto e do código interligam as provas, que a exatidão dos instrumentos e a rastreabilidade da distribuição estão documentadas, que a lista não é exaustiva e que um responsável qualificado conclui a revisão exigida antes da distribuição.
Um fornecedor de equipamento de autoclave pode definir o objetivo F0?
Um fornecedor de equipamento não é automaticamente responsável por essa decisão. Uma organização competente só pode fornecer simultaneamente o equipamento e os serviços de autoridade de processo quando as qualificações, o âmbito, os dados, a responsabilidade e a aprovação estiverem explícitos. O registo do projeto deve identificar a base relativa ao produto e à embalagem, os estudos de suporte, a jurisdição aplicável, o responsável qualificado pela revisão e os limites da aprovação. Caso contrário, mantenha a aprovação do produto e do processo separada do fornecimento e dos ensaios de aceitação do recipiente sob pressão e documente quem tem autoridade para aprovar o objetivo. Mantenha essa aprovação junto do programa de processo controlado e do registo de revisões.
Referências e fontes
- Código Eletrónico dos Regulamentos Federais, 21 CFR Parte 113: definições e requisitos atuais relativos ao equipamento, fecho, processo, desvios e registos.
- Guia da FDA para inspeções de alimentos enlatados de baixa acidez 13: desvios de processamento e contexto do reprocessamento qualificado.
- Guia da FDA para inspeções de alimentos enlatados de baixa acidez 22: distinção entre distribuição da temperatura e penetração de calor.
- Guia da FDA para inspeções de alimentos enlatados de baixa acidez 45: água de arrefecimento e manuseamento após o arrefecimento.
- New Mexico State University, Como submeter um produto alimentar comercial para revisão do processo: função da autoridade de processo.
- Purdue Extension, Conservação de alimentos: o processo em autoclave: contexto do processamento térmico comercial e da penetração de calor.
- Capítulo aberto da Virginia Tech sobre processamento térmico: equação F0 e variáveis; o respetivo mínimo genérico não é adotado neste artigo.
- Jimenez et al., Compreender o processamento em autoclave: uma revisão: contexto de engenharia sujeito a revisão por pares e variabilidade do processo.
- Curso de formação do USDA FSIS sobre processamento térmico e esterilidade comercial: contexto da jurisdição e das falhas posteriores ao processo.
Converter o processo programado numa especificação de equipamento
Envie à Taiguo as famílias de produtos e recipientes, a base de carga, os requisitos do processo, os serviços auxiliares, as interfaces de controlo, o âmbito da documentação e as responsabilidades de validação. O resultado deve ser uma discussão sobre a configuração associada a provas, não uma promessa genérica relativa ao ciclo.