Entre em contacto com a Taiguo

Guia de autoclaves para recauchutagem de pneus: especifique a carga, o ciclo e a validação

Índice
mostrar
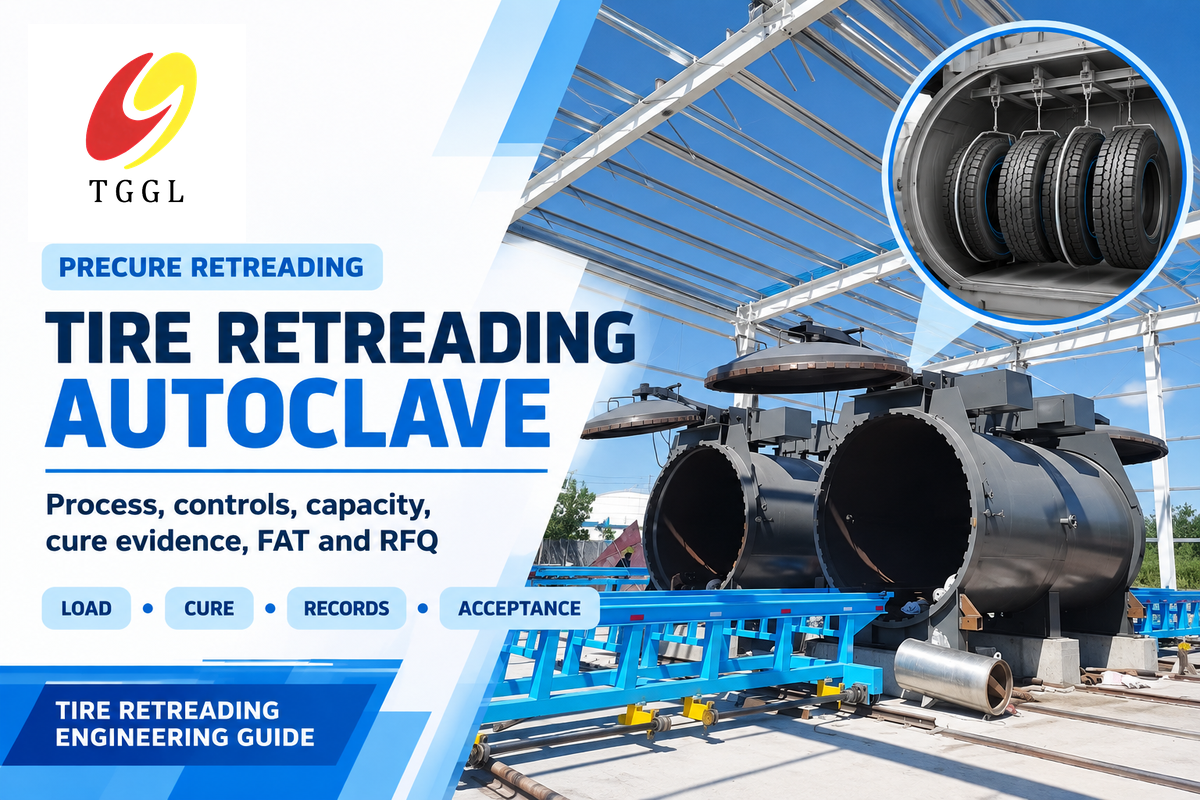
Uma autoclave para recauchutagem de pneus é a câmara de cura sob pressão, utilizada principalmente na recauchutagem com piso pré-vulcanizado para unir o piso pré-vulcanizado e a borracha de ligação a uma carcaça preparada. A aquisição da câmara é apenas o primeiro passo. Um sistema adequado requer também uma carcaça aprovada, um conjunto de cura compatível, uma carga representativa, um intervalo de cura aprovado para os materiais, dados do ciclo rastreáveis e um ensaio de aceitação que demonstre o funcionamento do sistema completo.
Em resumo: escolha primeiro o processo de recauchutagem e, em seguida, dimensione a autoclave com base na carga envolvida, não numa contagem nominal de pneus. Exija que o fornecedor demonstre como a câmara aquece, pressuriza, regista dados, gera alarmes e recupera em segurança com uma carga representativa da sua produção real de pneus para camiões ou OTR.
Este guia destina-se a responsáveis de fábrica, engenheiros de processo e equipas de aprovisionamento. Não repete o nosso guia abrangente de seleção de autoclaves industriais nem a química abordada no nosso guia de vulcanização da borracha. Aqui, o tema é mais específico: os controlos entre a carcaça e a cura que permitem elaborar uma especificação verificável para uma câmara de recauchutagem de pneus.
Na indústria da recauchutagem, o mesmo processo pode ser descrito como recauchutagem de pneus usados, recauchutagem a frio ou recauchutagem com renovação do piso. Neste artigo, pneu é a designação principal, enquanto tyre é mantida quando utilizada por compradores internacionais ou nos títulos das fontes. Este não é um guia de reciclagem de pneus. O tema é a remanufactura controlada de uma carcaça adequada, não a redução de dimensão nem a recuperação de materiais.
Integre a autoclave no processo de recauchutagem adequado
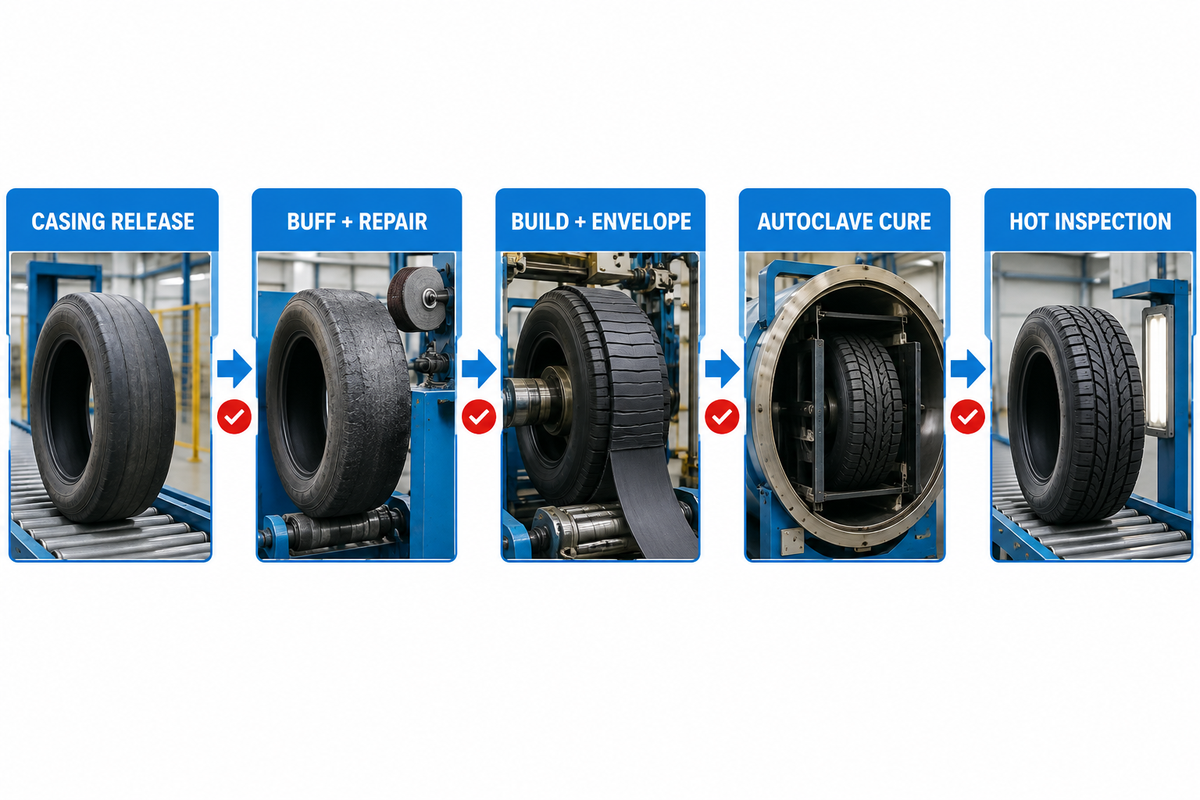
Cadeia de evidências da carcaça à cura
Que função tem a autoclave numa linha de produção com piso pré-vulcanizado?
A câmara é utilizada principalmente no processo com piso pré-vulcanizado. A carcaça usada é inspecionada, raspada, reparada quando permitido, revestida com o cimento ou sistema de borracha de ligação especificado, montada com o piso pré-vulcanizado, envolvida e ligada, curada e, por fim, inspecionada. A prática recomendada pela Tire Industry Association distingue estas etapas e descreve mais de um método de cura.
Numa linha completa de produção para recauchutagem de pneus, uma raspadora de pneus remove o piso antigo e prepara a superfície especificada da carcaça. Uma máquina de reparação permite executar as reparações autorizadas; em seguida, uma máquina de montagem ou uma extrusora de borracha de ligação pode aplicar o material antes de centrar o piso novo. Estas etapas do equipamento de recauchutagem têm critérios de aprovação próprios. A autoclave de vulcanização nunca deve substituí-las.
Que decisões relativas à carcaça devem estar tomadas antes da cura?
A utilização de uma raspadora não aprova automaticamente a carcaça usada para montagem. Continuam a aplicar-se os limites de inspeção e reparação da carcaça. Depois de aprovada, aplica-se o piso de borracha pré-vulcanizada e o sistema de borracha de ligação especificado. As fontes podem designar o produto como piso pré-vulcanizado ou piso pré-curado. Estas designações devem corresponder à ficha técnica do material exato.
Esta sequência é importante porque a autoclave não consegue corrigir uma carcaça inadequada, uma superfície contaminada, uma reparação insuficiente, um piso descentrado, ar retido ou materiais incompatíveis. A câmara deve receber um conjunto identificado que já tenha passado os controlos de aprovação da fábrica. Deve devolver um pneu curado e um registo do ciclo que possa ser associado à carcaça, aos materiais, à posição da carga, à receita, ao operador, aos alarmes e à decisão final.
1. Inspecionar
Aprovar a carcaça
Aprovar a carcaça
2. Preparar
Raspar e reparar
Raspar e reparar
3. Montar
Borracha de ligação e piso
Borracha de ligação e piso
4. Montar o conjunto
Envolver e ligar
Envolver e ligar
5. Curar
Controlar e registar
Controlar e registar
6. Inspecionar
Aprovar ou reter
Aprovar ou reter
Em que difere a cura com piso pré-vulcanizado da cura em molde?
| Critério de decisão | Processo com piso pré-vulcanizado / autoclave | Processo com cura em molde |
|---|---|---|
| Piso introduzido na cura | O desenho do piso já está curado; falta unir a camada de borracha de ligação | O piso não curado é moldado e curado no molde |
| Equipamento principal | Envolvente e configuração selecionada de jante, câmara de ar ou sem jante | Sistema de moldes adequado à dimensão e ao desenho |
| Flexibilidade de produção | Depende do espaço útil da câmara, da carga, do conjunto e dos pisos pré-vulcanizados disponíveis | Depende da disponibilidade e compatibilidade dos moldes |
| Validação necessária | Estudo térmico com carga, relações de pressão, controlo de fugas, receita e registos | Compatibilidade do molde, controlo térmico e de pressão, receita e aceitação do produto |
Nenhum dos processos é sempre o melhor. A dimensão do pneu, o sistema de piso, a variedade de carcaças, o equipamento disponível, as capacidades da fábrica, a produção pretendida e as necessidades locais determinam qual é o mais adequado. Para pneus OTR de grandes dimensões, as práticas da indústria distinguem a cura em autoclave da cura em matriz e indicam que a escolha depende do diâmetro. Considere esta distinção na seleção do processo, sem a tomar como autorização para dispensar uma análise de engenharia específica para o pneu e o processo.
Prepare um conjunto de pneu compatível antes da cura
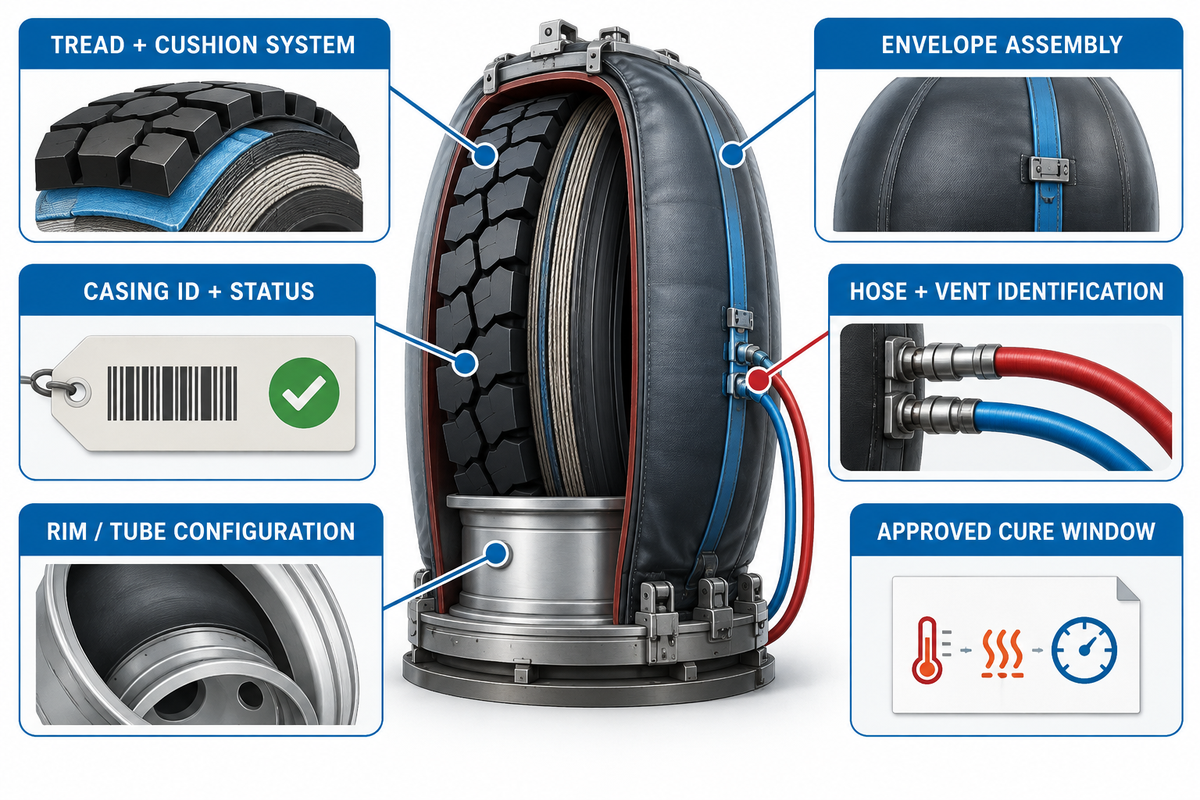
Que função têm a envolvente, a câmara de cura, a jante e o circuito de ventilação?
A câmara, o pneu, a envolvente, a jante ou câmara de ar, as mangueiras, o circuito de ventilação, a borracha de ligação, o cimento e o piso pré-vulcanizado formam, em conjunto, um sistema de cura. A prática da TIA descreve quatro métodos básicos de cura e recomenda que os recauchutadores sigam as indicações dos fabricantes do equipamento e dos materiais quanto ao tempo, à temperatura, à pressão e à utilização correta de envolventes, câmaras de ar e jantes. Por isso, uma receita encontrada na Internet não constitui uma especificação.
Alguns catálogos utilizam termos como câmara de cura de pneus, máquina de cura, máquina de recauchutagem ou tanque de vulcanização. Confirme o processo físico em vez de comprar com base na designação. Um anúncio de uma máquina de recauchutagem a frio pode referir-se apenas a um elemento de uma linha de produção de equipamento de recauchutagem mais ampla, e não ao conjunto completo necessário para inspecionar, raspar, montar, envolver, curar, desmontar e aprovar um pneu recauchutado.
O equipamento específico em torno da câmara faz parte da análise das interfaces. Pergunte como a máquina utiliza cada ligação de vácuo, ventilação, pressão e dados. Se o catálogo apresentar uma máquina de recauchutagem de pneus a frio ou uma máquina genérica de recauchutagem, exija que o fornecedor identifique separadamente o equipamento incluído, os serviços fornecidos pela fábrica e as máquinas a montante.
A envolvente exterior ajuda a aplicar pressão em torno do pneu montado e isola a zona de união. Consoante o método, uma câmara de cura interior e uma jante aprovada podem apoiar e pressurizar o pneu. Outras configurações utilizam relações diferentes para fornecer pressão. As ligações devem ser identificadas e encaminhadas de modo a permitir a sequência de vácuo, ventilação ou pressão prevista sem ligações cruzadas.
Porque é necessário compatibilizar os intervalos de cura dos materiais?
Ficha de compatibilidade do conjunto de cura
- Dimensão e gama do pneu e da carcaça, estado, situação da reparação e identificação única.
- Piso pré-vulcanizado, borracha de ligação, cimento e lote/revisão dos materiais
- Tipo e dimensão da envolvente, estado, vedação e identificação do conjunto
- Configuração com jante, câmara de ar, sem jante ou módulo, conforme aprovada para o método.
- Identificação de mangueiras, válvulas, acoplamentos, ventilação, descarga e canais de pressão
- Intervalos de cura compatíveis para os materiais e entidade que aprovou a receita.
Como verificar fugas na envolvente e nas ligações?
Inspecione a envolvente para detetar danos e confirmar a compatibilidade e o estado da vedação. Confirme a continuidade dos circuitos de ventilação e utilize o método de ensaio de fugas aprovado para o sistema. Registe o pneu, o conjunto, a mangueira e a posição na estrutura antes de fechar a porta. Uma fuga detetada depois da cura representa mais do que tempo de ciclo desperdiçado: leva a equipa a rever as ligações, os lotes de materiais e os conjuntos utilizados.
Não tente determinar a causa de um defeito apenas pela sua aparência. A presença de ar numa interface de união pode estar relacionada com vários fatores, incluindo o estado da carcaça, a preparação da superfície, o manuseamento dos materiais, a aplicação por rolagem, a vedação da envolvente, a ventilação, o controlo da pressão ou as variáveis do processo. O registo serve para orientar a investigação sem transformar um sintoma numa causa não comprovada.
Dimensione a capacidade com base na carga, não na designação do corpo da caldeira
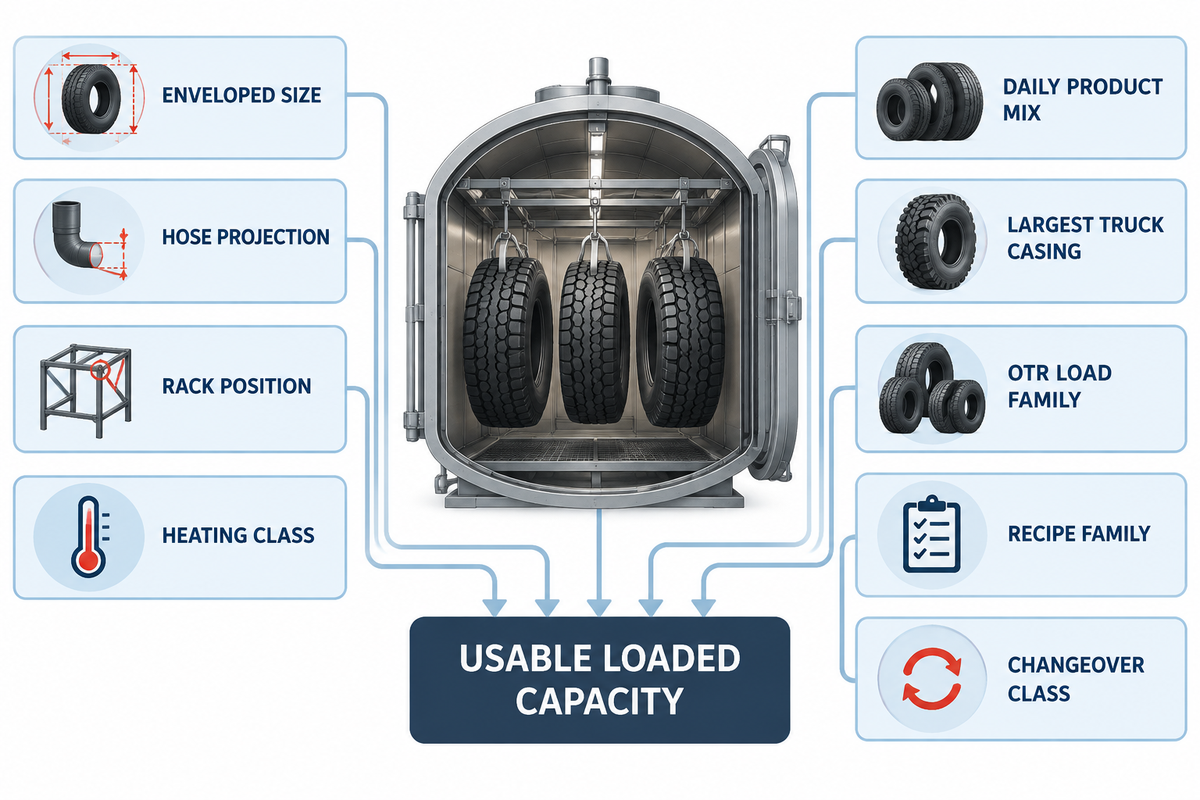
Folha de cálculo da capacidade da câmara em função da carga
Que dimensões dos pneus determinam a capacidade útil da câmara?
O diâmetro interno e o comprimento da câmara são dados importantes, mas não correspondem diretamente à capacidade útil. O conjunto do pneu transforma-se num conjunto de cura: a envolvente define a geometria e as válvulas e ligações sobressaem lateralmente. As estruturas e os monotrilhos ocupam espaço, e a circulação exige percursos desimpedidos. A folga da porta, a massa de carga admissível, o acesso às ligações e o método de movimentação da fábrica reduzem o volume de carga teórico.
Comece pelos produtos de maiores dimensões e mais frequentes e elabore uma folha de cálculo representativa de uma carga mista. Pergunte: «Quantos conjuntos cabem?»; «Em que posição cabem?»; «Que combinações podem partilhar uma receita validada?»; «Como foi determinada a posição com aquecimento mais lento?».
Como planear cargas mistas de pneus para camiões e OTR?
| ID | Categoria da carga | Impacto na capacidade | Evidência a solicitar |
|---|---|---|---|
| 1 | Diâmetro exterior e largura com envolvente | Define o espaço real ocupado pela carga | Conjunto representativo medido |
| 2 | Projeção das válvulas e mangueiras | Exige folga e acesso para manutenção | Desenho das ligações e fotografia da carga |
| 3 | Posição da estrutura ou do monotrilho | Controla o espaçamento, a movimentação e o fluxo de ar | Esquema numerado da carga |
| 4 | Material e classe de aquecimento | Pode impedir que produtos diferentes partilhem uma receita | Aprovação do fornecedor do material |
| 5 | Variedade diária de produtos | Determina as mudanças de produção e as cargas parciais | Tabela de referências e procura |
| 6 | Carcaça usada de pneu para camião de maior dimensão | Define um limite para a recauchutagem de pneus de camião | Conjunto medido e ensaio de movimentação |
| 7 | Família de cargas OTR | Pode exigir espaçamento e movimentação específicos | Esquema de carga e estudo térmico separados |
| 8 | Família de receitas | Impede que materiais incompatíveis partilhem uma carga | Matriz de materiais aprovados |
| 9 | Classe de mudança de produção | Acrescenta tempo para ligações, estruturas ou preparação | Estudo das mudanças de produção observadas |
Como influenciam o pré-aquecimento, a movimentação e as mudanças de produção a produção diária?
Um modelo de planeamento pode indicar: número de pneus aprovados por turno = número de pneus por carga validada × número de cargas concluídas por turno × rendimento à primeira passagem. Para estimar a produção diária aprovada, multiplique este resultado pelo número de turnos programados por dia. Para calcular as cargas concluídas, considere a duração total do ciclo: carregamento, pré-aquecimento, patamar de cura efetiva, despressurização ou arrefecimento controlado, descarregamento, transferência para inspeção e mudança de produção; não divida os minutos do turno apenas pela duração do patamar de cura.
Esta fórmula é uma folha de cálculo, não uma garantia de capacidade. Os valores devem basear-se na variedade de produtos, no sistema de materiais, nos serviços disponíveis, no estudo de movimentação, no estudo térmico, na receita aprovada e nos resultados de aceitação. Se os conjuntos para camiões e OTR tiverem dimensões ou intervalos de cura significativamente diferentes, modele-os como famílias de carga distintas antes de considerar a utilização de uma câmara comum.
As contagens nominais de máquinas de recauchutagem não são intercambiáveis para efeitos de produção. Os pneus recauchutados podem ter envolventes de geometria diferente, mesmo quando a descrição da jante é semelhante. Uma alegação de longa vida útil para uma envolvente ou componente da câmara também não aumenta a capacidade de carga validada; a condição de manutenção e a carga demonstrada continuam a ser determinantes.
Controle e registe o ciclo de cura
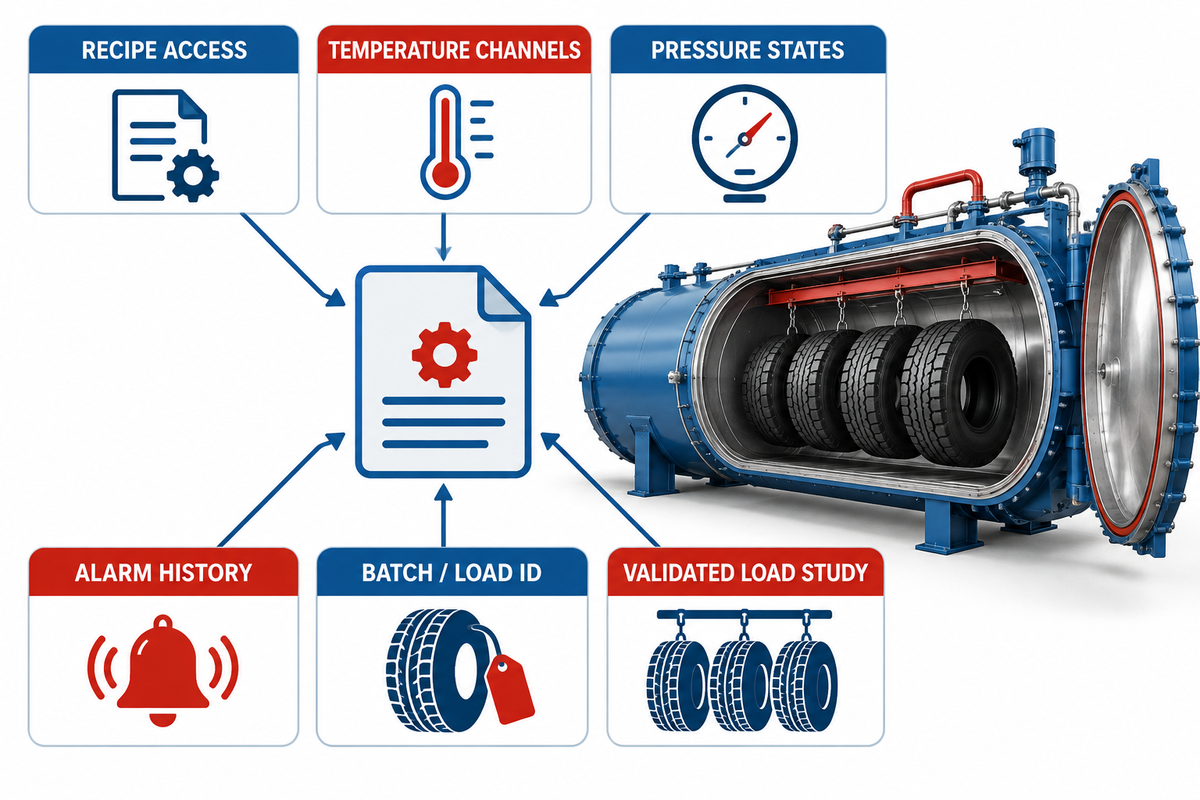
Conjunto de evidências da cura
Porque separar o pré-aquecimento do tempo efetivo de cura?
A temperatura apresentada na câmara pode corresponder à temperatura do ar, enquanto o conjunto do pneu ainda está a aquecer. Por esse motivo, o «tempo de ciclo» não deve ser tratado como um único valor indiferenciado. Defina as condições de fim do carregamento e de início do pré-aquecimento. Especifique o que inicia o patamar de cura efetiva, como é medido e quais as condições para despressurizar e descarregar.
A cura de pneus transforma a camada de união não curada num estado vulcanizado, mas o termo vulcanização não define uma receita. Do mesmo modo, «autoclave de alta eficiência» é uma expressão comercial, até o fornecedor indicar a base de carga, os limites dos serviços, o método de medição e o resultado aceite. Compare o consumo energético e a produção apenas para o mesmo conjunto pré-vulcanizado e as mesmas condições de produção.
As orientações da TIA sobre aquecimento e termopares na recauchutagem recomendam um estudo térmico da câmara e um ensaio com termopares, e identificam alterações no equipamento ou no processo que podem exigir novos ensaios. Copiar um tempo e uma temperatura de uma página do fornecedor e inseri-los numa ordem de compra não oferece uma base tão sólida.
Que meio de aquecimento é adequado às instalações e ao conjunto?
O aquecimento a vapor e o aquecimento elétrico ou indireto podem ser ambos concebidos para a recauchutagem de pneus. Compare as opções com base na qualidade real do vapor no local, no sistema de condensados, na alimentação elétrica, no projeto de circulação, na resposta dos controlos, na capacidade de manutenção, na medição do consumo energético e na validação. Não é possível determinar uma opção universalmente mais eficiente sem estes parâmetros.
A capacidade para atingir temperaturas elevadas não significa que um material possa ou deva ser processado a temperaturas superiores. A gama de temperaturas, o valor de referência de funcionamento, a uniformidade, o comportamento durante a subida de temperatura e o intervalo de cura aprovado são dados diferentes. Os instrumentos de medição devem estar calibrados e identificados, e o estudo com carga deve indicar a localização do conjunto com aquecimento mais lento.
Conjunto de evidências da cura
Registe a identificação do lote/carga; as identificações do pneu e da carcaça; os lotes dos materiais; o método de montagem; a receita e a revisão; os canais de temperatura da câmara e da carga representativa; os estados de pressão da câmara e do pneu/envolvente, quando aplicável; os eventos de pré-aquecimento, patamar, despressurização e arrefecimento; os alarmes; as intervenções do operador; os desvios; a inspeção final; e a decisão final. Adapte a lista ao processo aprovado e à jurisdição aplicável.
Que canais e eventos devem constar de um registo defensável?
O acesso às receitas deve ser controlado. O registo deve indicar quem selecionou ou alterou a receita e qual a revisão utilizada. O estado de calibração dos sensores, a sincronização horária, o histórico de alarmes e a exportação de dados são importantes, pois é difícil investigar posteriormente um gráfico sem identificar os canais nem o contexto da carga.
Associe os defeitos às evidências do processo
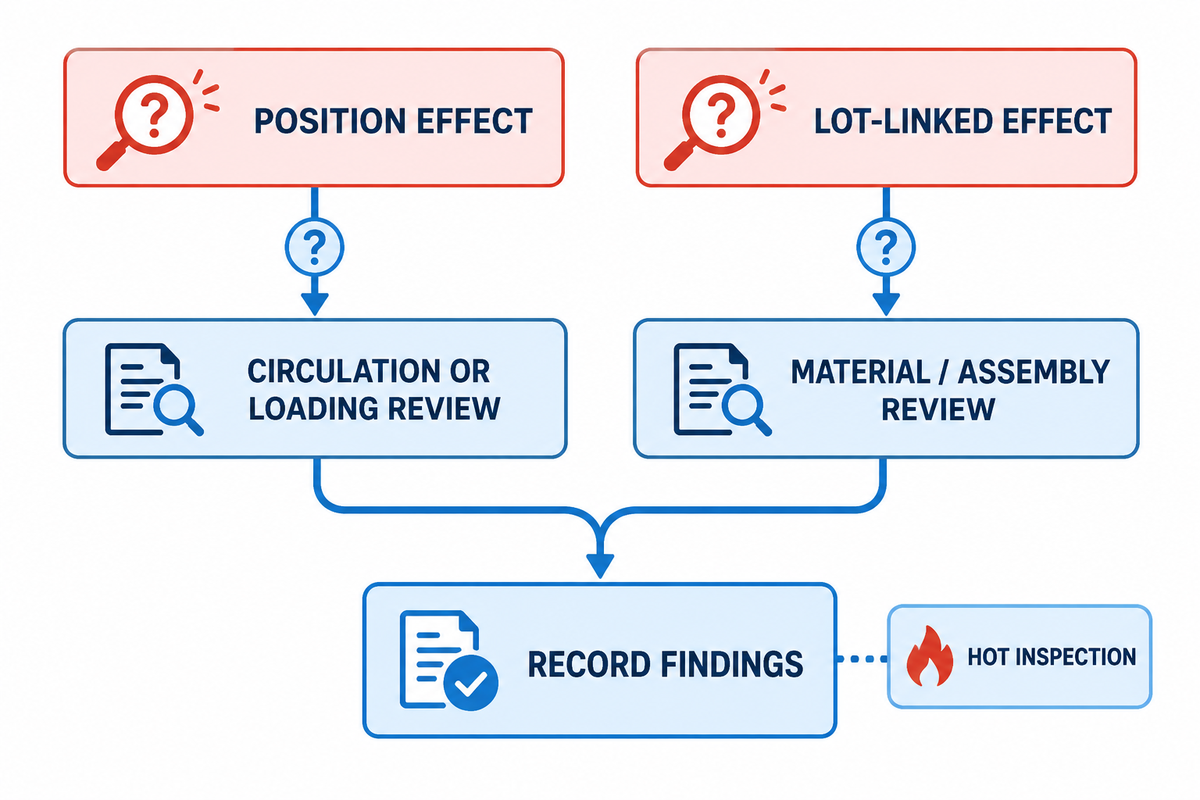
Rastreabilidade entre defeitos e registos
Que verificações se fazem enquanto o pneu ainda está quente?
A inspeção final completa a cadeia de evidências da carcaça à cura. A prática da TIA prevê a verificação do pneu e da câmara após a cura e inclui a inspeção enquanto o pneu ainda está quente. Os critérios exatos de aceitação devem ser definidos com base no sistema de recauchutagem aprovado, nos fornecedores dos materiais, nos requisitos do cliente e na regulamentação aplicável.
| Observação | Registos a analisar | Não presumir |
|---|---|---|
| Fluxo irregular da borracha de ligação ou do bordo do piso | Registo de montagem, lotes dos materiais, aplicação por rolagem, montagem do conjunto, posição na carga, registos térmicos e de pressão | Que foi causada apenas pela temperatura da câmara |
| Suspeita de ar retido | Inspeção da carcaça, reparação, preparação da superfície, ensaio de fugas da envolvente, circuito de ventilação, ligações e sequência de pressão | Que uma bolha visível identifica a causa principal |
| Problema de aderência | Compatibilidade dos materiais, armazenamento, preparação, revisão da receita, evidências de temperatura com carga e desvios | Que mais tempo ou temperatura seja sempre a medida corretiva |
O que podem revelar o fluxo da borracha de ligação e o aspeto do bordo do piso?
O fluxo da borracha de ligação e o aspeto do bordo do piso são observações de inspeção, não diagnósticos conclusivos. Antes de chegar a uma conclusão, considere o registo de montagem, os lotes dos materiais, a aplicação por rolagem, as condições de montagem do conjunto, a posição da carga, os registos térmicos e os registos de pressão.
Como investigar problemas de ar retido ou de aderência?
Considere analisar tendências por família de carga, posição na estrutura, lote de material, operador e revisão da receita. Um efeito repetido numa determinada posição orienta a investigação para a circulação ou o carregamento. Um efeito associado a um lote aponta noutra direção. Os registos não substituem a avaliação especializada; a investigação deve partir dos factos.
Valide a máquina na FAT e especifique os requisitos no pedido de proposta
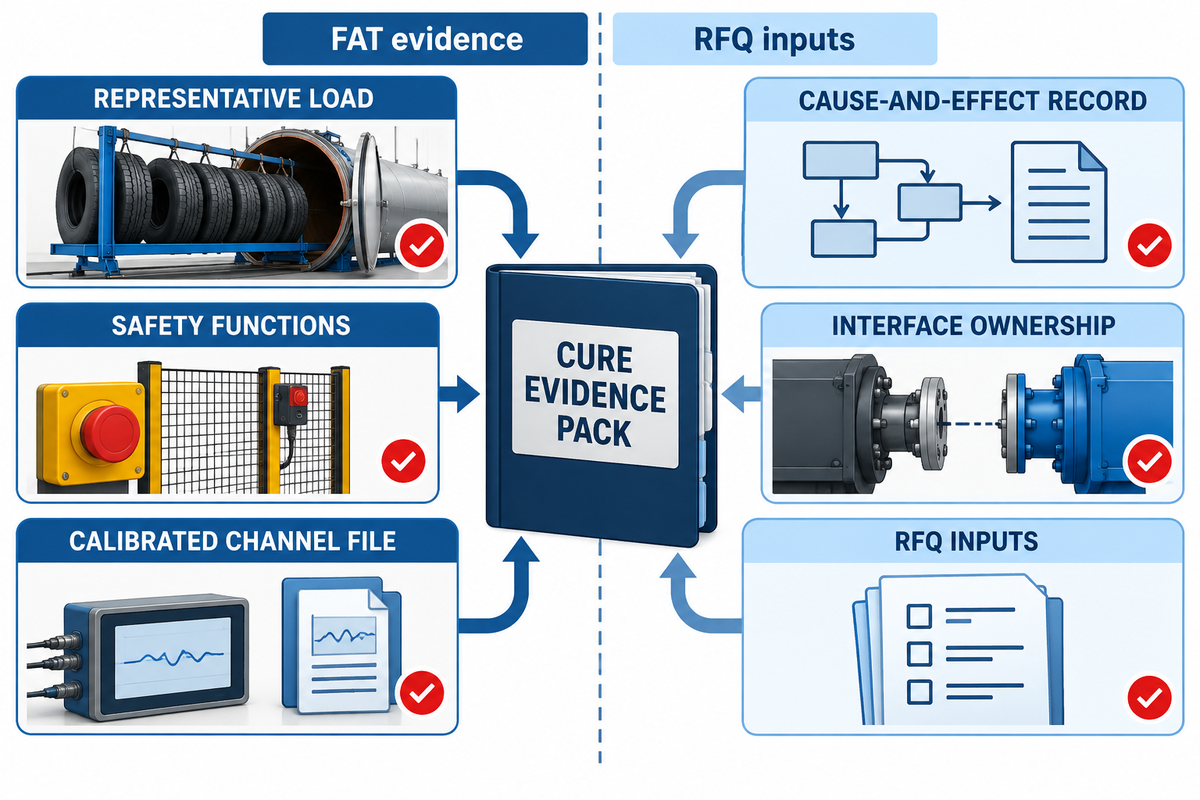
O que deve incluir uma carga representativa para a FAT?
Um ensaio sem carga pode demonstrar os controlos e encravamentos básicos, mas não comprova o comportamento da câmara com os seus conjuntos de pneus. Defina uma carga representativa para a FAT antes de efetuar a encomenda. A carga para a FAT deve incluir o conjunto de maiores dimensões, a carga mista mais comum, as ligações críticas e todas as famílias de produtos que apresentem desafios específicos de aquecimento ou movimentação.
| Área da FAT | Demonstração | Evidências de aceitação |
|---|---|---|
| Carga representativa | Os conjuntos acordados cabem, podem ser ligados, carregados e descarregados em segurança | Esquema numerado da carga, fotografias, dimensões e massa |
| Comportamento térmico | Um plano de sensores definido regista o aquecimento nas posições críticas | Ficheiro de canais calibrados e registo analisado |
| Pressão e ligações | Os estados exigidos para a câmara e o conjunto respeitam a sequência aprovada | Identificações dos canais, sequência, alarmes e registo do ensaio de fugas |
| Segurança | Porta, pressão residual, sobrepressão, temperatura excessiva, paragem de emergência e recuperação controlada | Registo de causa e efeito e exceções assinadas |
| Integridade dos dados | Receitas, utilizadores, alarmes, tendências, exportação e marcas temporais rastreáveis | Amostra de lote exportada e matriz de acessos |
Que funções de segurança devem ser demonstradas?
Demonstre as funções acordadas relativas à porta, à pressão residual, à sobrepressão, à temperatura excessiva, à paragem de emergência, aos alarmes e à recuperação controlada, conforme descritas no plano de ensaios aprovado. Para cada exceção, descreva o evento que a desencadeia, a resposta esperada, a resposta observada, a autoridade responsável pela reposição e a decisão final.
Que elementos devem constar do pedido de proposta e do conjunto documental?
Envie a composição de pneus e carcaças, as dimensões com envolvente, as combinações de lotes, a produção aprovada pretendida, o método de montagem do conjunto de cura, os requisitos dos fornecedores de materiais, os limites dos serviços, a altitude da fábrica e as condições ambientais de referência, quando relevantes, o esquema de carregamento, a base normativa para recipientes sob pressão, os requisitos elétricos, as expectativas relativas aos controlos e aos dados, o âmbito da FAT/SAT, o idioma da documentação, os registos de calibração, os manuais, as peças sobresselentes, a formação e os limites de assistência.
Indique também o equipamento fornecido por terceiros: raspadora de pneus, estação de montagem do piso, extrusora, expansor de envolventes, monotrilho, ligações de pressão ou equipamento hidráulico de movimentação. Um conjunto de máquinas para recauchutagem de pneus de camião pode envolver vários fornecedores. A responsabilidade pelas interfaces é mais relevante do que a classificação do conjunto num catálogo como máquina de recauchutagem de pneus, máquina de recauchutagem de pneus ou autoclave-câmara de cura.
Para projetos nos EUA com pneus pneumáticos de turismo recauchutados, analise o âmbito de aplicação de 49 CFR 571.117. Avalie também, de forma independente, se as disposições de identificação e manutenção de registos de 49 CFR Part 574 se aplicam à operação. Estas são verificações específicas, não um parecer completo sobre a conformidade da produção de pneus para camiões ou OTR. Confirme as regras aplicáveis aos pneus, veículos, rotulagem, manutenção de registos, recipientes sob pressão, instalações elétricas e locais de trabalho, tendo em conta o destino e a data de fornecimento.
Transforme a variedade de pneus numa especificação de câmara verificável
Envie à Taiguo Boiler as dimensões dos pneus com envolvente, a variedade diária de produtos, o conjunto de cura, os requisitos de cura dos materiais, os serviços disponíveis, a base normativa aplicável no destino e os registos de ciclo exigidos. A equipa poderá utilizar estes dados para analisar a configuração da câmara e definir as questões que têm de ser esclarecidas para apresentar uma proposta.
Perguntas frequentes
É necessário um autoclave em todos os processos de recauchutagem de pneus?
Não. Uma câmara de vulcanização sob pressão está sobretudo associada ao processo de pré-vulcanização, em que um piso já perfilado é unido a uma carcaça preparada através de uma camada de ligação não vulcanizada. A recauchutagem com molde utiliza ferramentas e um processo de vulcanização diferentes. Defina o processo, o sistema de materiais, a gama de pneus e as ferramentas necessárias antes de selecionar a câmara; a presença de um autoclave não torna os dois processos intercambiáveis.
Que temperatura e pressão deve ter um autoclave para recauchutagem de pneus?
Não existe um ajuste universal seguro. Os valores e a sequência aprovados dependem do sistema de piso e de camada de ligação, do cimento, da carcaça e das reparações, da configuração de envelope/jante ou câmara de ar, da dimensão do pneu, da carga, dos limites do equipamento e de um estudo térmico validado. Siga as instruções dos fabricantes dos materiais e do equipamento e, em seguida, registe a receita com a carga e os critérios de aceitação. Não transforme um exemplo encontrado na Internet numa receita para a fábrica.
Quantos pneus cabem numa câmara de vulcanização?
Faça a contagem apenas depois de definir o diâmetro exterior e a largura do conjunto com envelope, as saliências das válvulas e dos tubos, o espaçamento mínimo, o bastidor de carga, a folga da porta, a massa admissível, o percurso de circulação e a receita compatível para cargas mistas. Duas câmaras com dimensões semelhantes do corpo podem ter capacidades de carga diferentes. Exija um desenho numerado da carga e demonstre a configuração representativa durante os ensaios de aceitação.
É possível processar pneus de camião e pneus OTR no mesmo autoclave?
Podem partilhar uma câmara apenas quando a geometria útil, o sistema de manuseamento, a configuração de pressão, o aquecimento e a circulação, as janelas de processamento dos materiais, as receitas de controlo e o plano de validação abrangem ambas as famílias. Os conjuntos OTR de grandes dimensões podem colocar desafios diferentes de acesso e aquecimento. Considere inicialmente os produtos para camião e OTR como famílias de carga distintas; combine-os apenas depois de analisar a compatibilidade e os dados obtidos com a carga. Peça ao fornecedor que assinale em desenhos separados o conjunto de maiores dimensões, as folgas para ligações, a posição no bastidor, o plano de sensores e a família de receitas. Se os produtos não puderem partilhar uma janela de vulcanização validada, planeie cargas independentes, mesmo que ambos caibam no corpo da autoclave. Os ensaios de aceitação em fábrica (FAT) devem demonstrar a carga representativa acordada para cada família, em vez de extrapolar os resultados de um ensaio em vazio ou de um lote menor de pneus de camião.
Que informações deve o comprador enviar para obter uma proposta rigorosa?
Indique as dimensões dos pneus e a composição diária, as dimensões dos conjuntos com envelope, o método de carga, a configuração de vulcanização, os requisitos dos fornecedores de materiais, as janelas de vulcanização aprovadas, a produção aceite pretendida, os serviços disponíveis, as condições da fábrica, a base normativa aplicável ao destino, os requisitos de registo de dados e as expectativas para os FAT/SAT. O fornecedor consegue avaliar a configuração com maior rigor quando o pedido descreve a carga real e os requisitos de comprovação, em vez de indicar apenas o diâmetro da câmara.
Referências e fontes
- Tire Industry Association: recauchutagem pré-vulcanizada de pneus de camião
- Tire Industry Association: recauchutagem de pneus radiais para utilização fora de estrada
- Tire Industry Association: estudos de calor e termopares para determinar tempos de vulcanização adequados
- Processo de recauchutagem Bandag
- eCFR 49 CFR 571.117 e 49 CFR Part 574