Contacte con Taiguo

Guía de autoclaves para recauchutado de neumáticos: carga, ciclo y pruebas

Contenido
mostrar
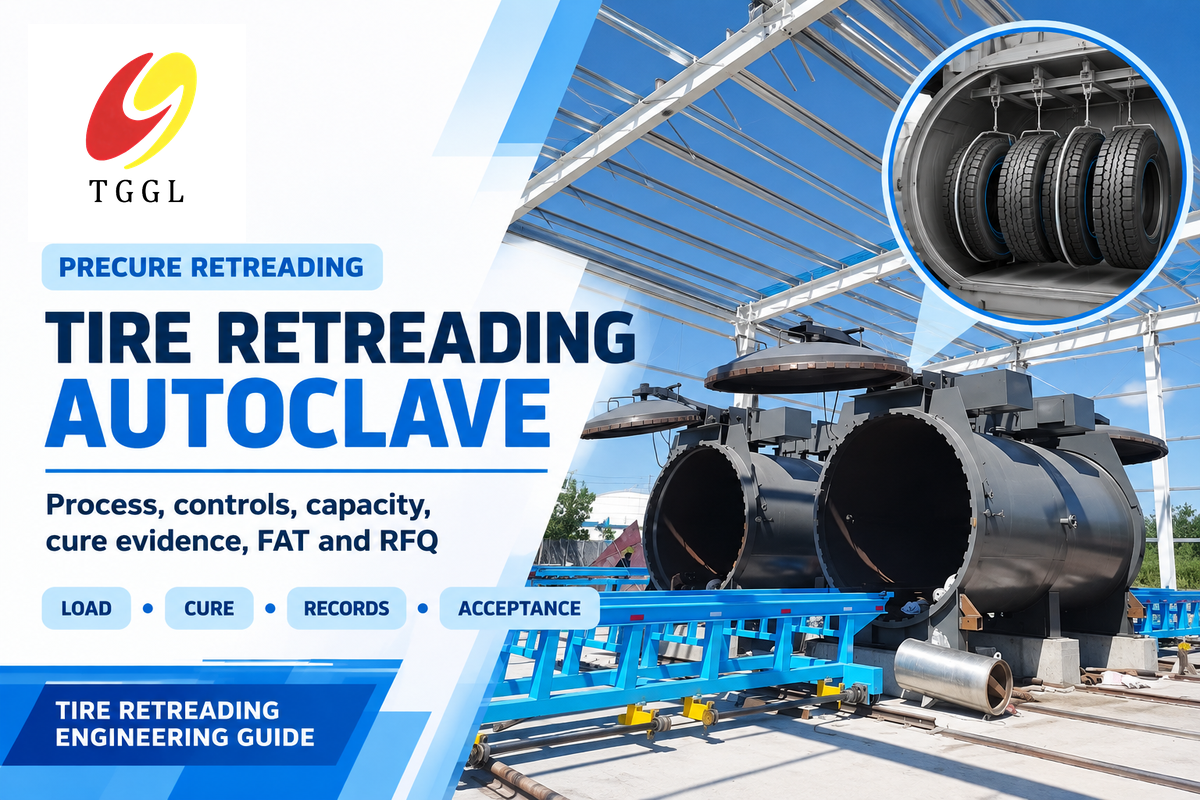
Un autoclave para recauchutado de neumáticos es una cámara de curado a presión que se utiliza principalmente en el recauchutado con banda prec vulcanizada para unir la banda prec vulcanizada y la goma de unión a una carcasa preparada. Adquirir la cámara es solo el primer paso. Un sistema adecuado también requiere una carcasa aprobada, un conjunto de curado compatible, una carga representativa, un intervalo de curado aprobado para los materiales, datos trazables del ciclo y una prueba de aceptación que demuestre el funcionamiento del sistema completo.
En pocas palabras: elija primero el proceso de recauchutado y, después, dimensione el autoclave a partir de la carga con envolvente, no de un número nominal de neumáticos. Exija al proveedor que demuestre cómo calentará, presurizará, registrará, generará alarmas y recuperará la cámara de forma segura con una carga representativa de su producción real de neumáticos de camión o OTR.
Esta guía está dirigida a responsables de planta, ingenieros de procesos y equipos de compras. No repite nuestra amplia guía para elegir autoclaves industriales ni la química que se aborda en nuestra guía sobre la vulcanización del caucho. Aquí nos centramos en algo más concreto: los controles desde la carcasa hasta el curado que permiten definir una especificación verificable para una cámara de recauchutado de neumáticos.
En el sector del recauchutado se puede hablar del mismo proceso como recauchutado de neumáticos usados, recauchutado en frío o renovación de neumáticos. En este artículo usamos neumático como término principal y mantenemos tyre cuando lo emplean compradores internacionales o títulos de fuentes. No es una guía sobre reciclaje de neumáticos. El tema es la remanufactura controlada de una carcasa apta, no la reducción de tamaño ni la recuperación de materiales.
Integre el autoclave en la ruta de recauchutado adecuada
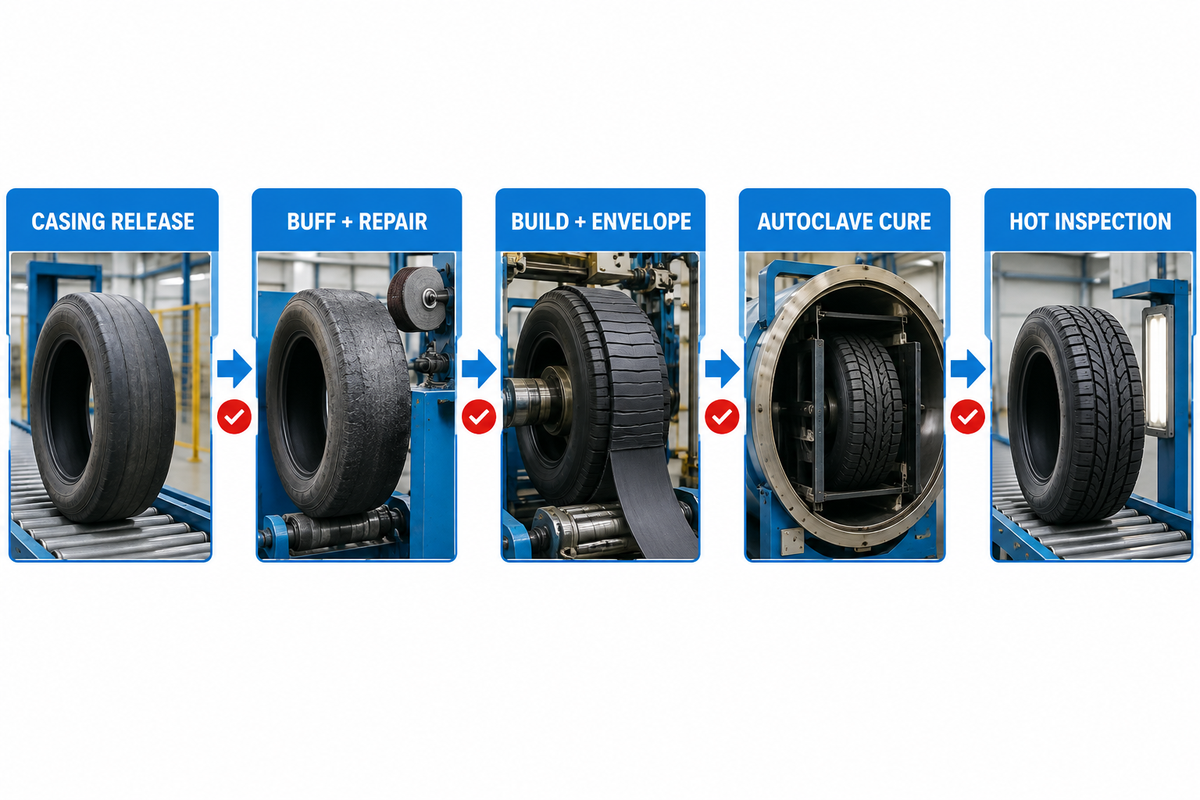
Cadena de evidencias desde la carcasa hasta el curado
¿Qué función cumple el autoclave en una línea de producción con banda prec vulcanizada?
La cámara se utiliza principalmente en el proceso con banda prec vulcanizada. Se inspecciona la carcasa desgastada, se raspa, se repara cuando está permitido, se recubre con el cemento o sistema de goma de unión especificado, se monta la banda prec vulcanizada, se coloca la envoltura y se conectan los elementos, se cura y, por último, se inspecciona. Las prácticas recomendadas de Tire Industry Association diferencian estas etapas y describen más de un método de curado.
En una línea completa de producción para el recauchutado de neumáticos, una raspadora elimina la banda desgastada y devuelve a la carcasa la superficie especificada. Una máquina de reparación permite realizar las reparaciones autorizadas; a continuación, una máquina de montaje o una extrusora de goma de unión puede aplicar material antes de centrar la banda nueva. Cada etapa del equipo de recauchutado tiene sus propios criterios de aprobación. El autoclave de vulcanización nunca debe sustituirlas.
¿Qué decisiones sobre la carcasa deben tomarse antes del curado?
El uso de una raspadora no significa que la carcasa usada esté automáticamente aprobada para el montaje. La inspección de la carcasa y los límites de reparación siguen siendo determinantes. Una vez aprobada, se aplican la banda de caucho prec vulcanizado y el sistema de goma de unión especificado. En las fuentes, el producto puede aparecer como «banda precured» o «banda prevulcanizada». Esos nombres deben vincularse a la ficha técnica exacta del material.
El orden es importante porque el autoclave no puede corregir una carcasa inadecuada, una superficie contaminada, una reparación insuficiente, una banda descentrada, aire atrapado ni materiales incompatibles. La cámara debe recibir un conjunto identificado que ya haya superado los controles de aprobación de la planta. Debe devolver un neumático curado y un registro del ciclo que pueda vincularse a la carcasa, los materiales, la posición en la carga, la receta, el operario, las alarmas y la decisión final.
1. Inspección
Aprobar la carcasa
Aprobar la carcasa
2. Preparación
Raspar y reparar
Raspar y reparar
3. Montaje
Goma de unión y banda
Goma de unión y banda
4. Ensamblaje
Colocar la envoltura y conectar
Colocar la envoltura y conectar
5. Curado
Controlar y registrar
Controlar y registrar
6. Inspección
Aprobar o retener
Aprobar o retener
¿En qué se diferencia el curado con banda prec vulcanizada del curado en molde?
| Punto de decisión | Proceso con banda prec vulcanizada y autoclave | Proceso de curado en molde |
|---|---|---|
| Banda que entra en el proceso de curado | El dibujo ya está vulcanizado; queda por unir la capa de goma de unión | La banda sin vulcanizar se moldea y se cura en el molde |
| Utillaje principal | Envoltura y configuración elegida: con llanta, cámara o sin llanta | Sistema de moldes según el tamaño y el dibujo |
| Flexibilidad de producción | Depende de las dimensiones de la cámara, la carga, el conjunto y la disponibilidad de bandas prec vulcanizadas | Depende de la disponibilidad y compatibilidad de los moldes |
| Pruebas necesarias | Estudio térmico con carga, relaciones de presión, control de fugas, receta y registros | Compatibilidad del molde, control del calor y la presión, receta y aceptación del producto |
Ningún proceso es siempre el mejor. El tamaño del neumático, el sistema de banda, la variedad de carcasas, el utillaje disponible, la capacidad de la planta, la producción prevista y las necesidades locales determinan cuál se adapta mejor. Para trabajos OTR de gran tamaño, las prácticas del sector distinguen entre el curado en autoclave y el curado en molde, y recomiendan distintas opciones según el diámetro. Aborde esta diferencia al evaluar el proceso; no la considere una razón para omitir un análisis de ingeniería específico para el neumático y el proceso.
Prepare un conjunto de neumático compatible antes del curado
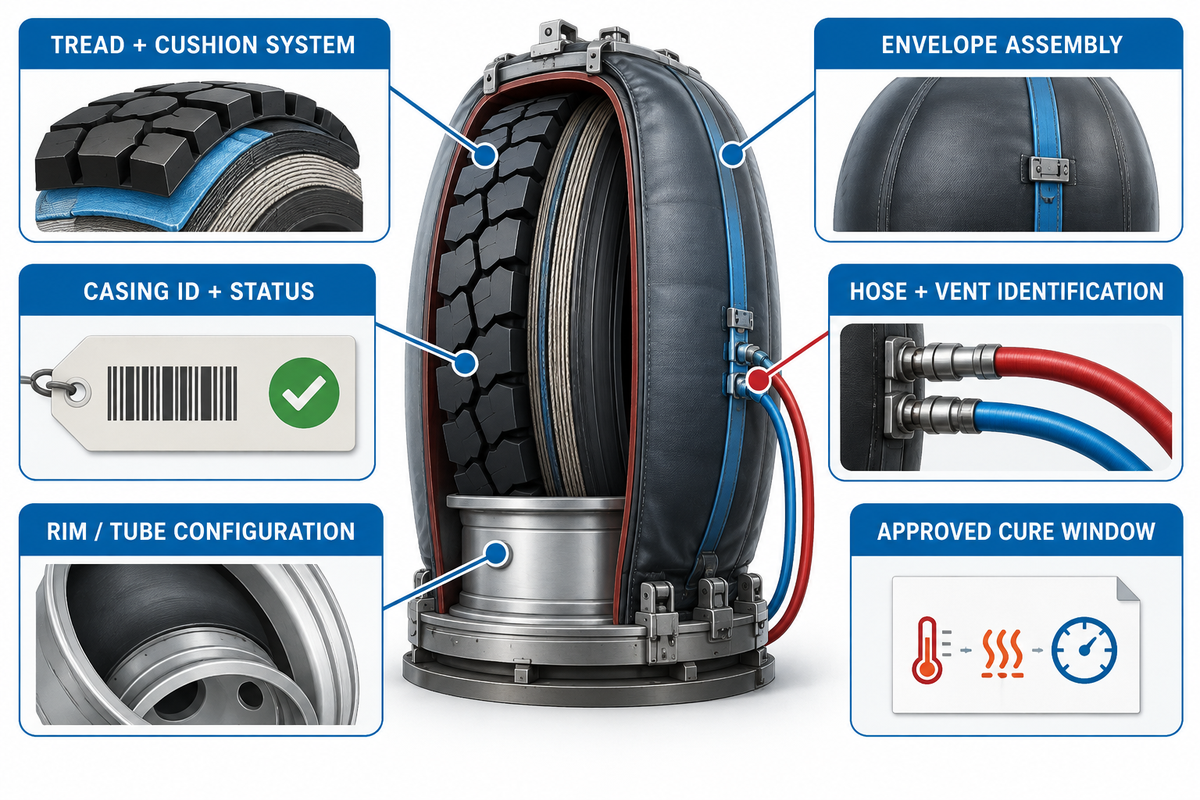
¿Qué función cumplen la envoltura, la cámara de curado, la llanta y el conducto de ventilación?
La cámara, el neumático, la envoltura, la llanta o cámara, las mangueras, el conducto de ventilación, la goma de unión, el cemento y la banda prec vulcanizada forman un sistema de curado. Las prácticas de TIA describen cuatro métodos básicos de curado y recomiendan que los recauchutadores sigan las indicaciones de los fabricantes de equipos y materiales sobre tiempo, temperatura, presión y uso adecuado de envolturas, cámaras y llantas. Por tanto, una receta encontrada en Internet no es una especificación.
Algunos catálogos utilizan términos como cámara de curado de neumáticos, máquina de curado, máquina de recauchutado o tanque de vulcanización. Compruebe el proceso físico en lugar de comprar según el nombre. Una oferta de una máquina de recauchutado en frío puede referirse a un solo equipo de una línea de producción de recauchutado más amplia, no al conjunto completo necesario para inspeccionar, raspar, montar, colocar la envoltura, curar, desmontar y aprobar un neumático recauchutado.
El equipo auxiliar de la cámara forma parte de la revisión de interfaces. Pregunte cómo utiliza la máquina cada conexión de vacío, ventilación, presión y datos. Si el catálogo promociona una máquina de recauchutado en frío o una máquina genérica para recauchutar neumáticos, exija al proveedor que diferencie el equipo incluido de los servicios y máquinas previas que debe aportar la planta.
La envoltura exterior ayuda a aplicar presión alrededor del neumático montado y a aislar la zona de unión. Según el método, una cámara interior de curado y una llanta aprobada pueden servir de soporte y presurizar el neumático. Otras configuraciones utilizan relaciones distintas para aplicar presión. Las conexiones deben identificarse y disponerse para que la secuencia prevista de vacío, ventilación o presión pueda ejecutarse sin conexiones cruzadas.
¿Por qué deben ser compatibles los intervalos de curado de los materiales?
Ficha de compatibilidad del conjunto de curado
- Intervalo de tamaños y estado de neumáticos y carcasas, situación de las reparaciones e identificador único.
- Banda prec vulcanizada, goma de unión, cemento y lote/revisión del material
- Tipo, tamaño, estado y sellado de la envoltura, e identificador del conjunto
- Configuración con llanta, cámara, sin llanta o con módulo, según esté aprobada para el método.
- Identificación de mangueras, válvulas, acoplamientos, ventilación, escape y canales de presión
- Intervalos de curado compatibles para los materiales y autoridad que aprobó la receta.
¿Cómo deben comprobarse las fugas de la envoltura y las conexiones?
Inspeccione la envoltura para comprobar que no esté dañada, que se ajuste correctamente y que selle bien. Confirme la continuidad de los conductos de ventilación y aplique el método de prueba de fugas aprobado para el sistema. Registre el neumático, el conjunto, la manguera y la posición en el bastidor antes de cerrar la puerta. Detectar una fuga después del curado supone algo más que perder tiempo de ciclo: obliga al equipo a revisar qué conexiones, lotes de materiales y conjuntos se utilizaron.
No intente determinar la causa de un defecto basándose solo en su aspecto. La presencia de aire en una interfaz de unión puede deberse a muchos factores, como el estado de la carcasa, la preparación de la superficie, la manipulación de los materiales, el perfilado, el sellado de la envoltura, la ventilación, el control de presión o las variables del proceso. El registro permite acotar la investigación sin presentar un síntoma como si fuera un diagnóstico demostrado.
Dimensione la capacidad según la carga, no según la etiqueta de la envolvente
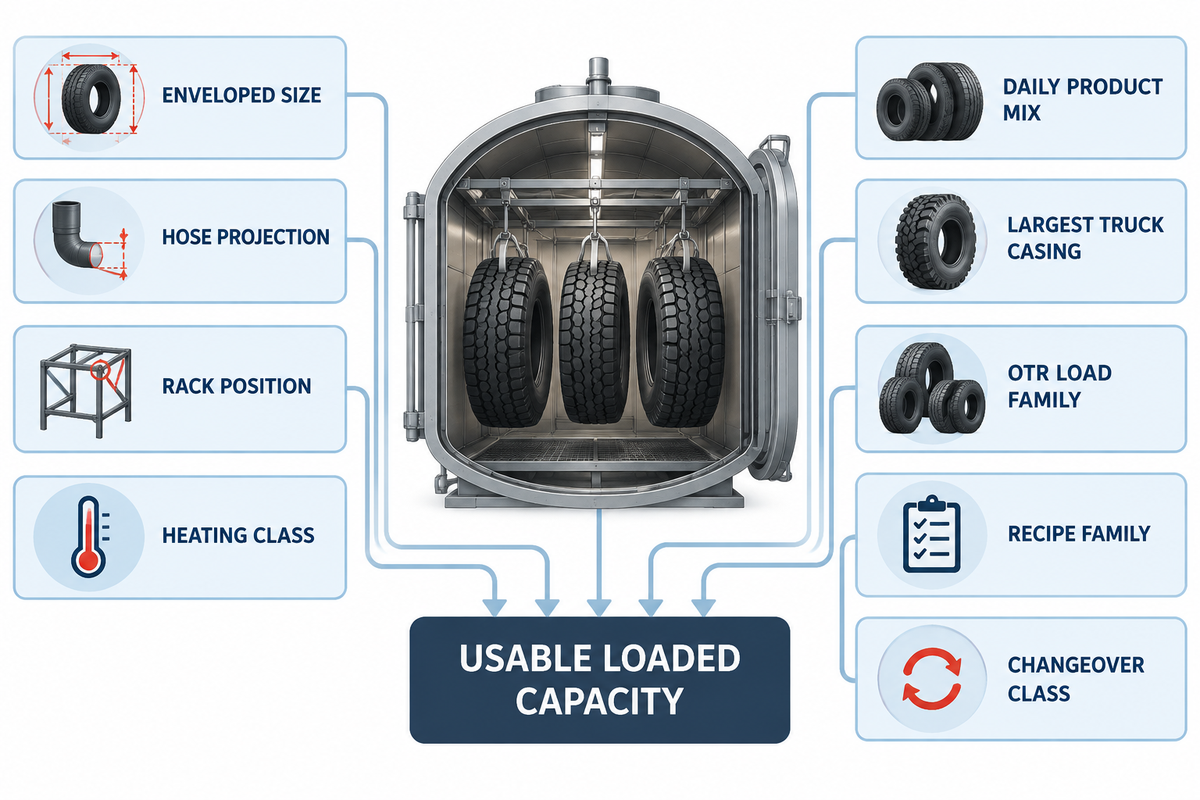
Hoja de cálculo de capacidad según la carga y la cámara
¿Qué dimensiones del neumático determinan la capacidad útil de la cámara?
El diámetro interior y la longitud de la cámara son datos clave, pero no se corresponden directamente con la capacidad útil. El conjunto del neumático aumenta de tamaño al prepararse para el curado: la envoltura determina la geometría y las válvulas y conexiones sobresalen por un lateral. Los bastidores y monorraíles ocupan espacio, y la circulación requiere pasos despejados. La holgura de la puerta, la masa de carga admisible, el acceso a las conexiones y el método de manipulación de la planta reducen el volumen teórico de carga.
Empiece por los productos más grandes y frecuentes y elabore una hoja de cálculo representativa de una carga mixta. Pregunte: «¿Cuántos conjuntos caben?», «¿En qué posición caben los conjuntos?», «¿Qué combinaciones pueden compartir una receta validada?» y «¿Cómo se determinó cuál es la posición que se calienta más despacio?».
¿Cómo se deben planificar las cargas mixtas de neumáticos de camión y OTR?
| ID | Categoría de carga | Cómo afecta a la capacidad | Pruebas que se deben solicitar |
|---|---|---|---|
| 1 | Diámetro exterior y anchura con envoltura | Define las dimensiones reales de la carga | Conjunto representativo medido |
| 2 | Saliente de válvulas y mangueras | Requiere holgura y acceso para el mantenimiento | Plano de conexiones y foto de la carga |
| 3 | Posición del bastidor o monorraíl | Determina el espaciado, la manipulación y el flujo de aire | Mapa de carga numerado |
| 4 | Material y clase de calentamiento | Puede impedir que productos distintos compartan una receta | Aprobación del proveedor del material |
| 5 | Combinación diaria de productos | Determina los cambios de formato y las cargas parciales | Tabla de SKU y demanda |
| 6 | Carcasa de camión usada más grande | Establece un límite para el recauchutado de neumáticos de camión | Conjunto medido y prueba de manipulación |
| 7 | Familia de cargas OTR | Puede requerir un espaciado y una manipulación específicos | Mapa de carga y estudio térmico independientes |
| 8 | Familia de recetas | Evita cargar juntos materiales incompatibles | Matriz de materiales aprobados |
| 9 | Clase de cambio de formato | Añade tiempo para conexiones, bastidores o preparación | Estudio de los tiempos reales de cambio de formato |
¿Cómo afectan el precalentamiento, la manipulación y los cambios de formato a la producción diaria?
Un modelo de planificación puede expresar la fórmula así: número de neumáticos aceptados por turno = número de neumáticos por carga validada × número de cargas completadas por turno × rendimiento a la primera. Para estimar la producción diaria aceptada, multiplique ese resultado por los turnos programados al día. Para calcular las cargas completadas, tenga en cuenta la duración total del ciclo: carga, precalentamiento, mantenimiento efectivo del curado, despresurización o enfriamiento controlados, descarga, traslado a inspección y cambio de formato; no divida los minutos del turno solo por el tiempo de mantenimiento del curado.
Esta fórmula sirve para hacer cálculos, no garantiza una capacidad determinada. Los valores deben proceder de la combinación de productos, el sistema de materiales, los servicios disponibles, el estudio de manipulación, el estudio térmico, la receta aprobada y los resultados de aceptación. Si los conjuntos para camión y OTR tienen tamaños o intervalos de curado muy distintos, modele cada uno como una familia de carga independiente antes de plantearse compartir una cámara.
Los recuentos nominales de las máquinas de recauchutado no son intercambiables en producción. Los neumáticos recauchutados pueden tener envolventes de distinta geometría aunque se describan con una llanta similar. Afirmar que una envoltura o un componente de cámara tiene una larga vida útil tampoco aumenta la capacidad de carga validada: esta sigue dependiendo del estado de mantenimiento y de la carga demostrada.
Controle y registre el ciclo de curado
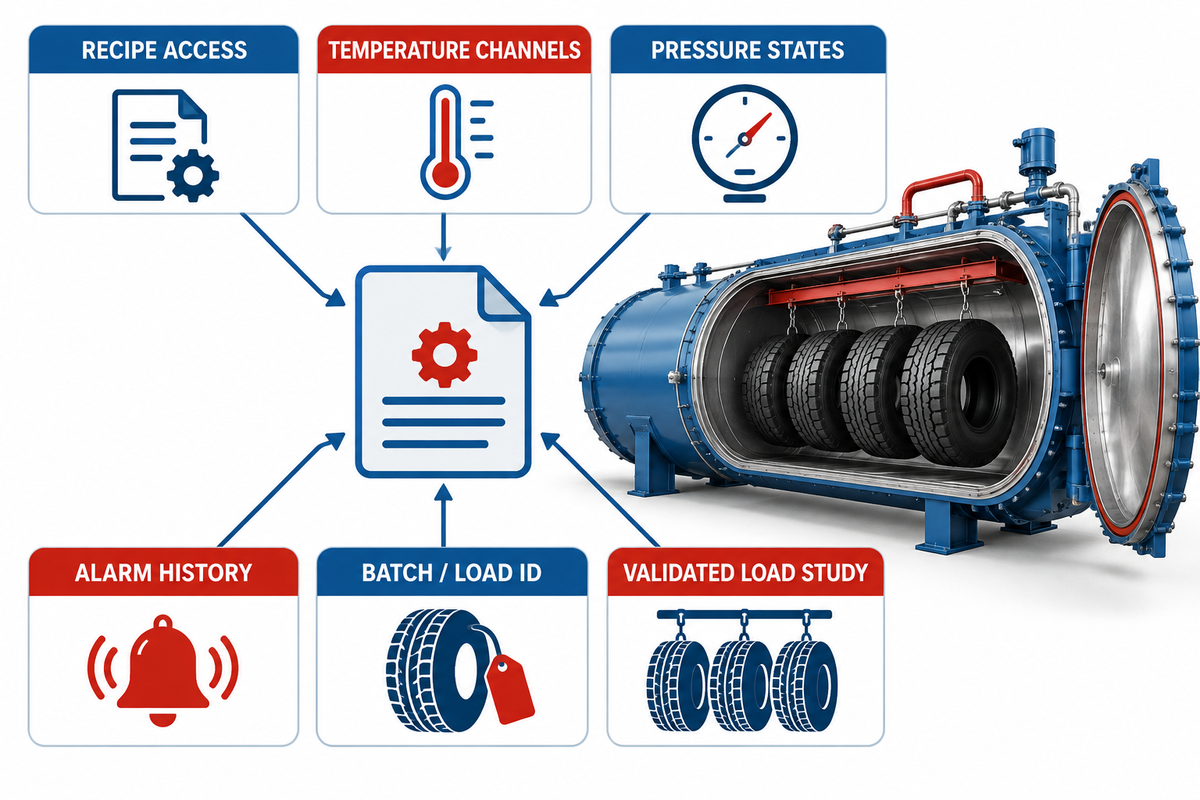
Paquete de evidencias del curado
¿Por qué se deben separar el precalentamiento y el tiempo efectivo de curado?
La temperatura que muestra la cámara puede ser la del aire, mientras el conjunto del neumático todavía se está calentando. Por eso, el «tiempo de ciclo» no debe tratarse como un único valor indiferenciado. Establezca las condiciones para el final de la carga y el inicio del precalentamiento. Defina qué marca el comienzo del mantenimiento efectivo del curado, cómo se mide y qué condiciones permiten despresurizar y descargar.
El curado de neumáticos transforma la capa de unión sin vulcanizar hasta que queda vulcanizada, pero la palabra vulcanización no define una receta. Del mismo modo, «autoclave de alta eficiencia» es una frase comercial hasta que el proveedor indique las condiciones de carga, los límites de los servicios, el método de medición y los resultados aceptados. Compare el consumo energético y el rendimiento solo para el mismo conjunto prec vulcanizado y las mismas condiciones de producción.
Las recomendaciones de TIA sobre calor y termopares para el recauchutado requieren un estudio térmico de la cámara y pruebas con termopares, e identifican cambios en los equipos o procesos que pueden exigir nuevas pruebas. Copiar un tiempo y una temperatura de la página de un proveedor y pegarlos en un pedido de compra no constituye una base igual de sólida.
¿Qué medio de calentamiento se adapta a la planta y al conjunto?
Tanto el calentamiento con vapor como el calentamiento eléctrico o indirecto pueden diseñarse para el recauchutado de neumáticos. Compare las opciones según la calidad real del vapor de la planta, el sistema de condensados, el suministro eléctrico, el diseño de circulación, la respuesta del control, la capacidad de mantenimiento, la medición del consumo energético y la validación. Sin estos parámetros no se puede determinar qué opción ofrece siempre mayor eficiencia.
Que el equipo alcance temperaturas elevadas no significa que un material pueda o deba procesarse a temperaturas más altas. El intervalo de temperatura, el valor de consigna de trabajo, la uniformidad, el comportamiento de la rampa y el intervalo de curado aprobado son datos distintos. El equipo de medición debe estar calibrado e identificado, y el estudio con carga debe mostrar dónde se encuentra el conjunto que se calienta más despacio.
Paquete de evidencias del curado
Registre el identificador del lote o carga; los identificadores de neumáticos y carcasas; los lotes de materiales; el método de montaje; la receta y su revisión; los canales de temperatura de la cámara y de la carga representativa; los estados de presión de la cámara, el neumático y la envoltura, cuando proceda; los eventos de precalentamiento, mantenimiento, despresurización y enfriamiento; las alarmas; las intervenciones del operario; las desviaciones; la inspección final y la decisión. Adapte la lista al proceso aprobado y a la jurisdicción aplicable.
¿Qué canales y eventos debe incluir un registro justificable?
El acceso a las recetas debe estar controlado. El registro debe indicar quién seleccionó o modificó la receta y qué revisión se ejecutó. El estado de calibración de los sensores, la sincronización horaria, el historial de alarmas y la exportación de datos también son importantes: después es difícil investigar un gráfico si no se identifica el canal ni el contexto de la carga.
Vincule los defectos con las pruebas del proceso
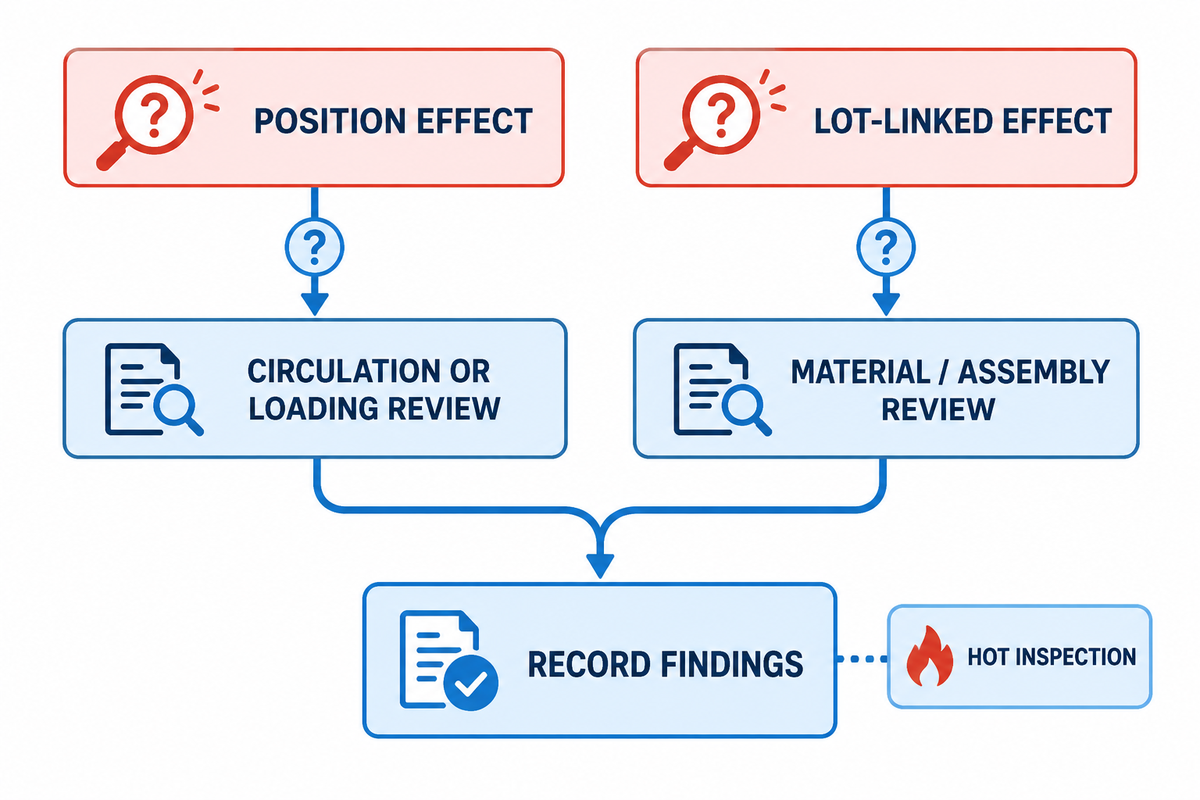
Trazabilidad de defectos y registros
¿Qué comprobaciones se realizan cuando el neumático aún está caliente?
La inspección final completa la cadena de evidencias desde la carcasa hasta el curado. Las prácticas de TIA recomiendan inspeccionar el neumático y la cámara después del curado e incluyen la inspección con el neumático aún caliente. Los criterios de aceptación concretos deben determinarse según el sistema de recauchutado aprobado, los proveedores de materiales, los requisitos del cliente y la normativa aplicable.
| Observación | Registros que se deben revisar | No dé por sentado |
|---|---|---|
| Flujo irregular de la goma de unión o del borde de la banda | Registro de montaje, lotes de materiales, perfilado, conjunto, posición en la carga y trazas de temperatura y presión | Que lo haya causado únicamente la temperatura de la cámara |
| Sospecha de aire atrapado | Inspección de la carcasa, reparación, preparación de la superficie, prueba de fugas de la envoltura, conducto de ventilación, conexiones y secuencia de presión | Que una ampolla visible identifique por sí sola la causa raíz |
| Problema de adherencia | Compatibilidad y almacenamiento de los materiales, preparación, revisión de la receta, pruebas de temperatura con carga y desviaciones | Que aumentar el tiempo o la temperatura sea siempre una medida correctiva |
¿Qué indican el flujo de la goma de unión y el aspecto del borde de la banda?
El flujo de la goma de unión y el aspecto del borde de la banda son observaciones de inspección, no diagnósticos por sí solos. Revise el registro de montaje, los lotes de materiales, el perfilado, las condiciones de ensamblaje, la posición en la carga y los registros de temperatura y presión antes de llegar a una conclusión.
¿Cómo se deben investigar el aire atrapado o los problemas de adherencia?
Conviene analizar los resultados por familia de carga, posición en el bastidor, lote de material, operario y revisión de la receta. Si se repite un efecto asociado a una posición, la investigación debe centrarse en la circulación o la carga. Si está relacionado con un lote, habrá que investigar otras causas. Los registros no sustituyen el criterio experto: la investigación debe basarse primero en los hechos.
Demuestre el rendimiento de la máquina en la FAT y en la solicitud de oferta
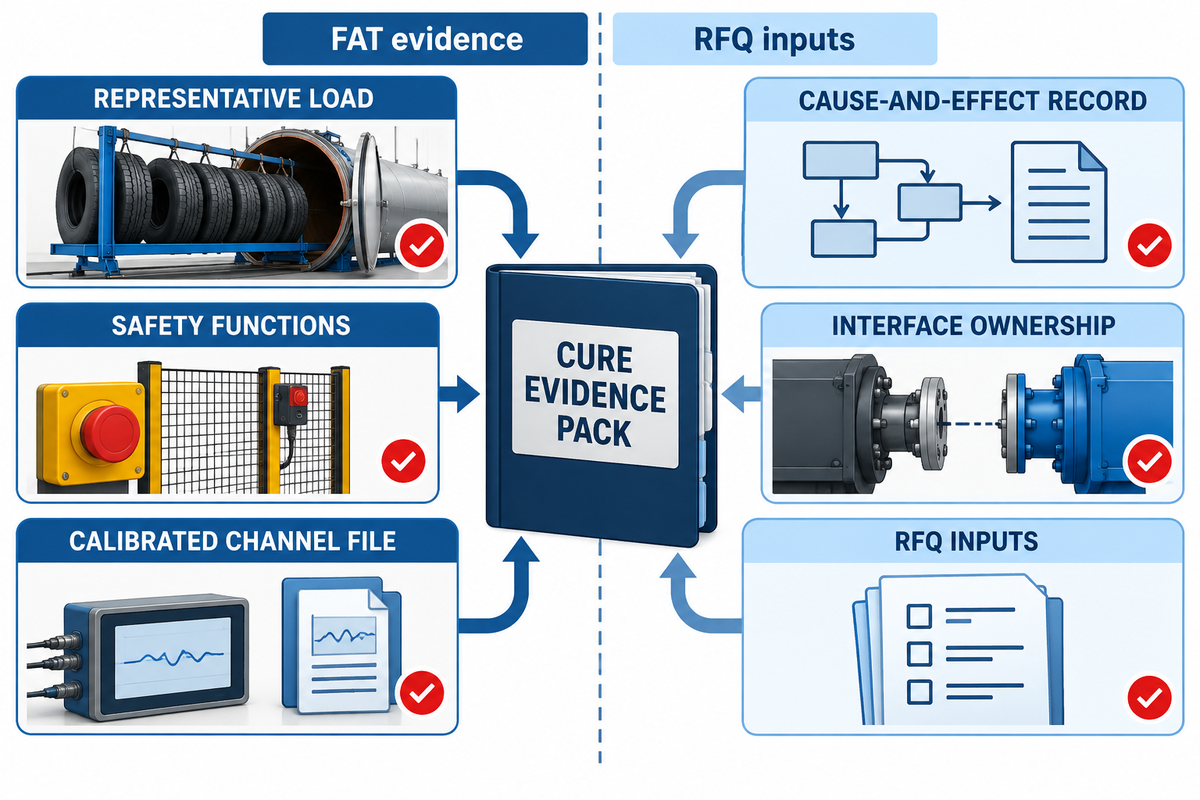
¿Qué debe incluir una carga representativa para la FAT?
Una prueba sin carga puede demostrar el funcionamiento básico de los controles y enclavamientos, pero no permite comprobar cómo se comportará la cámara con los conjuntos de neumáticos de su planta. Defina una carga representativa para la FAT antes de formalizar el pedido. Debe incluir el conjunto más grande, la carga mixta más habitual, las conexiones críticas y todas las familias de productos que planteen dificultades específicas de calentamiento o manipulación.
| Área de la FAT | Demostración | Pruebas de aceptación |
|---|---|---|
| Carga representativa | Los conjuntos acordados caben y se pueden conectar, cargar y descargar de forma segura | Mapa de carga numerado, fotografías, dimensiones y masa |
| Comportamiento térmico | El plan de sensores definido registra el calentamiento en las posiciones críticas | Archivo de canales calibrados y trazas revisadas |
| Presión y conexiones | Los estados exigidos de la cámara y el conjunto siguen la secuencia aprobada | Identificadores de canal, secuencia, alarmas y registro de pruebas de fugas |
| Seguridad | Puerta, presión residual, sobrepresión, sobretemperatura, parada de emergencia y recuperación controlada | Registro de causa y efecto y excepciones firmadas |
| Integridad de los datos | La receta, los usuarios, las alarmas, las tendencias, la exportación y las marcas de tiempo mantienen su trazabilidad | Lote de muestra exportado y matriz de accesos |
¿Qué funciones de seguridad deben demostrarse?
Demuestre las funciones acordadas de puerta, presión residual, sobrepresión, sobretemperatura, parada de emergencia, alarmas y recuperación controlada, tal como se describen en el plan de pruebas aprobado. Para cada excepción, describa el evento desencadenante, la respuesta prevista, la respuesta observada, quién está autorizado a restablecer el sistema y la decisión final.
¿Qué debe incluir la solicitud de oferta y el paquete documental?
Envíe la combinación de neumáticos y carcasas, las dimensiones con envoltura, las combinaciones de lotes, la producción aceptada prevista, el método de montaje para el curado, los requisitos de los proveedores de materiales, los límites de los servicios, la altitud de la planta y las condiciones ambientales de referencia cuando proceda, la distribución de carga, la normativa aplicable al recipiente a presión, los requisitos eléctricos, las expectativas sobre control y datos, el alcance de FAT/SAT, el idioma de la documentación, los registros de calibración, los manuales, los repuestos, la formación y los límites del servicio.
Indique también qué equipos proporcionarán terceros: raspadora de neumáticos, estación de montaje de bandas, máquina extrusora, expansor de envolturas, monorraíl, conexiones de presión o equipo hidráulico de manipulación. El paquete de maquinaria para recauchutar neumáticos de camión puede incluir a varios proveedores. La responsabilidad sobre las interfaces es más relevante que la clasificación que dé el catálogo al conjunto: máquina para recauchutar neumáticos, máquina de recauchutado de neumáticos o autoclave de curado.
Revise el ámbito de aplicación de 49 CFR 571.117 para proyectos en Estados Unidos con neumáticos neumáticos recauchutados para turismos. Determine también, de forma independiente, si la operación está sujeta a las disposiciones de identificación y conservación de registros de 49 CFR Part 574. Estos son puntos de comprobación concretos, no una opinión completa sobre el cumplimiento normativo para la producción de neumáticos de camión u OTR. Confirme las normas aplicables a los neumáticos, vehículos, etiquetado, conservación de registros, recipientes a presión, electricidad y seguridad laboral, según el destino y la fecha del suministro.
Convierta la combinación de neumáticos en una especificación verificable de la cámara
Envíe a Taiguo Boiler las dimensiones de los neumáticos con envoltura, la combinación diaria de productos, el conjunto de curado, los requisitos de curado de los materiales, los servicios disponibles, la normativa aplicable en el destino y los registros de ciclo requeridos. El equipo podrá utilizarlos para revisar la configuración de la cámara y definir qué cuestiones deben resolverse para preparar una oferta.
Preguntas frecuentes
¿Se necesita un autoclave para todos los procesos de recauchutado de neumáticos?
No. La cámara de vulcanización a presión se asocia principalmente al proceso de banda precurada, en el que se adhiere una banda con el dibujo ya formado a una carcasa preparada mediante una capa de goma sin vulcanizar. El recauchutado en molde utiliza otro sistema de utillaje y vulcanización. Defina el proceso, el sistema de materiales, la gama de neumáticos y el utillaje necesario antes de seleccionar la cámara; disponer de un autoclave no hace que ambos procesos sean intercambiables.
¿Qué temperatura y presión debe utilizar un autoclave para recauchutar neumáticos?
No existe un ajuste universal seguro. Los valores y la secuencia aprobados dependen del sistema de banda y goma de unión, el cemento, la carcasa y sus reparaciones, la disposición de la envoltura y la llanta o la cámara, el tamaño del neumático, la carga, los límites del equipo y el estudio térmico validado. Siga las instrucciones de los fabricantes de los materiales y del equipo; después, documente la receta con la carga real y los criterios de aceptación. No convierta un ejemplo encontrado en Internet en una receta para la planta.
¿Cuántos neumáticos caben en una cámara de vulcanización?
Haga el recuento solo después de definir el diámetro exterior y la anchura del conjunto con envoltura, los salientes de las válvulas y mangueras, la separación mínima, el bastidor de carga, el espacio libre de la puerta, la masa admisible, el recorrido de circulación y la receta compatible para cargas mixtas. Dos cámaras con dimensiones similares de la envolvente pueden admitir cargas útiles distintas. Exija un plano de carga numerado y demuestre la disposición representativa durante las pruebas de aceptación.
¿Pueden compartir un autoclave los neumáticos de camión y los OTR?
Pueden compartir una cámara solo si la geometría útil, el sistema de manipulación, la disposición de la presión, el calentamiento y la circulación, los intervalos de trabajo de los materiales, las recetas de control y el plan de validación cubren ambas familias. Los conjuntos OTR de gran tamaño pueden plantear otros retos de acceso y calentamiento. Considere primero los productos para camión y OTR como familias de carga distintas; combínelas solo tras revisar su compatibilidad y las pruebas con carga. Pida al proveedor que indique en planos separados el conjunto de mayor tamaño, el espacio libre para las conexiones, la posición en el bastidor, el plan de sensores y la familia de recetas. Si los productos no pueden compartir un intervalo de vulcanización validado, planifique cargas independientes aunque ambos quepan en la envolvente. La FAT debe demostrar la carga representativa acordada para cada familia, en lugar de extrapolar los resultados de un ciclo en vacío o de un lote más pequeño de neumáticos de camión.
¿Qué información debe facilitar el comprador para recibir un presupuesto preciso?
Indique las medidas de los neumáticos y la composición diaria de la producción, las dimensiones del conjunto con envoltura, el método de carga, la disposición de vulcanización, los requisitos del proveedor de materiales, los intervalos de vulcanización aprobados, la producción aceptada prevista, los suministros, las condiciones de la planta, la normativa aplicable en destino, los requisitos de registro de datos y las expectativas para las pruebas FAT/SAT. El proveedor podrá evaluar mejor la configuración si la solicitud describe la carga real y los requisitos de demostración, en lugar de limitarse al diámetro de la cámara.
Referencias y fuentes
- Tire Industry Association: Recauchutado de neumáticos de camión con banda precurada
- Tire Industry Association: Recauchutado de neumáticos radiales todoterreno
- Tire Industry Association: Estudios térmicos y con termopares para determinar los tiempos correctos de vulcanización de neumáticos recauchutados
- Proceso de recauchutado Bandag
- eCFR 49 CFR 571.117 y 49 CFR parte 574