Свяжитесь с Taiguo
Кладка из AAC: что проверить покупателю перед выбором блоков AAC

Содержание
Показать
Проверено техническими специалистами Taiguo
Кладка из AAC — это возведение стен из изделий из автоклавного газобетона, обычно блоков или стеновых элементов, вместо тяжёлых бетонных кладочных элементов или монолитного лёгкого бетона. Риск связан не с названием «AAC». Важно, подходят ли для проекта класс изделий, конструкция стены, проработка узлов на строительной площадке и технологические процессы автоклавной обработки на заводе.
Для строительной организации это означает, что до выбора AAC в качестве альтернативы кирпичу или стандартным бетонным кладочным блокам необходимо проверить прочность, плотность, влагозащиту, тонкослойный раствор, армирование, покрытие, крепёж и применение местных норм. Инвестору завода AAC следует задавать вопросы, относящиеся к гораздо более ранним этапам производственной цепочки: рабочая длина автоклава, подача пара, загрузка вагонеток и стабильность цикла влияют на качество блоков, укладываемых каменщиками.
Краткие характеристики: кладка из AAC на одном экране
- Материал: автоклавный газобетон — лёгкий материал на цементном вяжущем, прошедший заводскую автоклавную обработку.
- Распространённые виды изделий из AAC: блоки, крупноформатные стеновые элементы, панели, перемычки и фасонные изделия.
- Согласно руководству IMI по кладочным изделиям из AAC, их справочная плотность составляет 25–50 lb/ft3.
- Согласно руководству IMI, справочные значения прочности при сжатии составляют 290–1090 psi.
- Изделия из AAC обычно укладывают на тонкослойный раствор со швом шириной примерно от 1/16 inch до 1/8 inch, а не на обычный более толстый слой раствора.
- AAC представляет собой конструкционный бетон, который приобретает окончательные свойства в процессе автоклавной обработки паром под высоким давлением, поэтому при выборе оборудования для завода AAC необходимо учитывать его влияние на качество.
Краткий ответ: что означает кладка из AAC
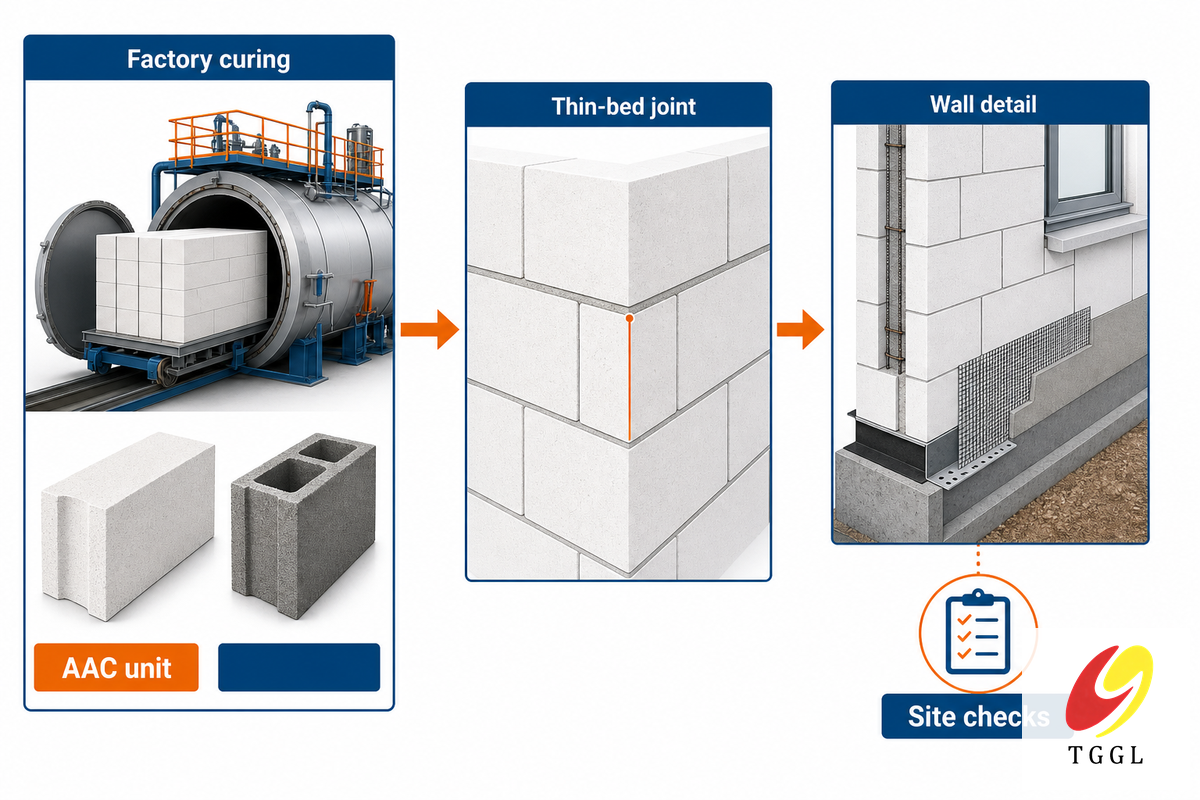
Кладкой из AAC называют кладку из изделий из автоклавного газобетона, обработанных под давлением в автоклаве, обычно в виде лёгких блоков или крупных стеновых элементов, укладываемых на раствор. AAC относится к кладочным материалам, если штучные изделия укладываются на раствор и проходят испытания или указываются в проекте согласно применимым нормативным документам для кладки из AAC.
Однако при более внимательном рассмотрении кладки из AAC обнаруживаются три возможные ошибки. Во-первых, AAC — это не просто бетон, в который на строительной площадке добавили воздух. Согласно YourHome.gov.au, AAC — это бетон, «изготавливаемый с замкнутыми воздушными порами… и выпускаемый в виде блоков и панелей». Во-вторых, это не ячеистый бетон, заливаемый на месте: изделия из AAC формуют на заводе. В-третьих, эксплуатационные характеристики стены зависят от совместимости раствора, армирования, покрытия и крепежа.
Для закупок полезнее следующее определение: кладка из AAC — это лёгкая кладочная система, свойства которой формируются на заводе, а окончательное исполнение происходит на строительной площадке. Если поставщик AAC указывает только цены блоков, его предложение неполно. До обсуждения сроков поставки убедитесь, что в нём указаны стандарт на изделия, класс плотности, класс прочности при сжатии, размеры и допуски, подходящая система кладочного раствора, необходимое покрытие и подтверждение заводской автоклавной обработки.
Для заказчиков Taiguo важны производственные условия. Выбор рабочей длины промышленного автоклава является частью производственной цепочки AAC. Покупатель стеновых материалов обычно не приобретает автоклав, однако инвестор завода не может рассматривать качество кладочных изделий в отрыве от выработки и подачи пара, стабильности цикла автоклавной обработки, а также процессов загрузки и разгрузки вагонеток.
Краткие характеристики: 8 параметров, которые следует запросить для кладочных изделий из AAC
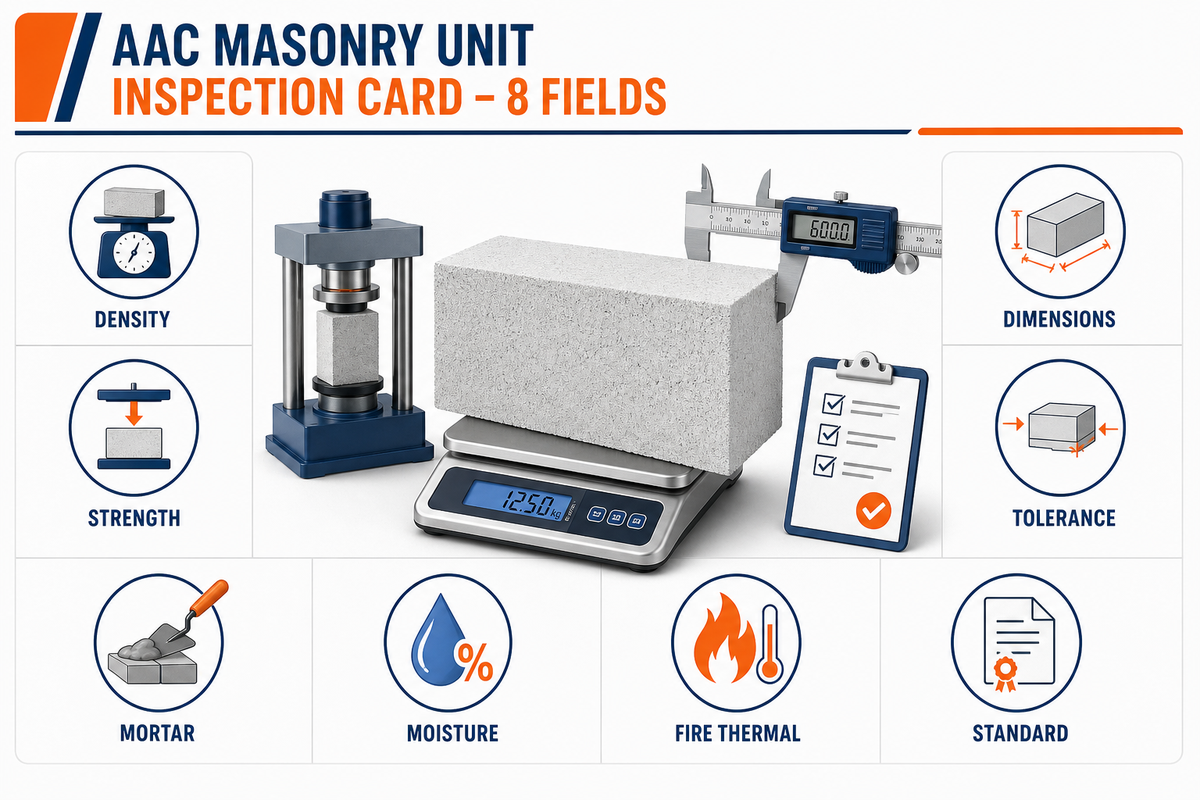
Первоначальное предложение на кладочные изделия из AAC должно содержать сведения о плотности, прочности, размерах, допусках, системе кладочного раствора, влагозащите, подтверждённых огнестойкости и теплотехнических характеристиках, а также ссылки на применимые стандарты. В противном случае на бумаге будут сравниваться несопоставимые изделия, даже если два блока AAC на первый взгляд выглядят одинаково.
| Группа параметров | Что запросить у поставщика | Как это влияет на стену |
|---|---|---|
| 1. Плотность | Класс плотности в сухом состоянии, kg/m3 или lb/ft3 | Масса, теплотехнические характеристики, прочность, погрузочно-разгрузочные работы, перевозка |
| 2. Прочность | Прочность при сжатии в MPa или psi | Передача нагрузок, анкеры, перемычки, подтверждение для проверки |
| 3. Размеры | Длина, высота, толщина, крупноформатные размеры | Планирование рядов кладки, проёмы, отходы, количество поддонов |
| 4. Допуски | Допуски при резке и разброс параметров между партиями | Тонкие швы почти не позволяют компенсировать отклонения |
| 5. Раствор | Тип тонкослойного раствора и толщина шва | Сцепление, риск образования трещин, обучение бригады, оснастка |
| 6. Влага | Покрытие, гидроизоляционные отливы, ограничения по наружному применению | Водопоглощение, долговечность отделки, гарантия |
| 7. Огнестойкость и теплотехнические характеристики | Протокол испытаний, толщина стены, условия испытания конструкции | Номинальный параметр имеет значение только при соответствии конструкции |
| 8. Стандарт | ASTM, местное принятие, метод испытаний, дата | Предотвращает ошибочное приравнивание требований разных регионов |
В руководстве IMI по изделиям из AAC указаны плотность материала от 25 до 50 lb/ft³, прочность при сжатии от 290 до 1,090 psi, номинальный размер лицевой поверхности 8-in на 24-in и толщина швов из тонкослойного раствора от 1/16 до 1/8 in. В ASTM C1693 AAC описывается как материал низкой плотности, обработанный паром под высоким давлением; ASTM C1386 распространяется на более крупные сборные стеновые панели из AAC, устанавливаемые с применением тонкослойного раствора.
Внимательно заполняйте строку «Стандарты» в запросе коммерческого предложения. Поставщик может указать местный или региональный документ, принятый на основе национального стандарта, например ASTM C1693. Местные нормы могут принимать определённые стандарты с указанием даты или редакции; ссылка филиппинского DTI-BPS на PNS ASTM C1693:2019 показывает, почему принятие стандарта необходимо проверять для конкретной юрисдикции.
Стандарт на материал или продукцию не следует считать более значимым, чем предполагает область его применения. Хотя ASTM C1693 и C1386 полезны для проверки, сами по себе они не подтверждают соответствие строительным нормам, несущую способность крепежа, методику сейсмического расчёта, требования к огнестойким конструкциям или согласование инспектором. Эти вопросы относятся к проверке применимых норм инженером проекта и комплекту документации на согласование.
В техническом паспорте должно быть указано, какие показатели являются каталожными классами, а какие получены в ходе испытаний. Покупатели часто встречают такие значения плотности AAC, как 400 kg/m³, 500 kg/m³, 600 kg/m³ или 800 kg/m³; соответствующая прочность при сжатии может составлять 2.0 MPa, 4.0 MPa или 6.0 MPa. Толщина блоков может составлять 75 mm, 100 mm, 150 mm или 200 mm; она должна соответствовать назначению изделий.
Неопределённость может возникнуть и из-за формулировок покупателя в запросе коммерческого предложения. Покупатель, ищущий «газобетонные блоки AAC», может иметь в виду обычные штучные кладочные изделия, тогда как запрос «строительство из блоков AAC» предполагает потребность в информации о технологии строительства, а интересующегося «ценой блоков AAC» может занимать лишь часть общей стоимости смонтированной конструкции. Чётко укажите все соответствующие поисковые формулировки в запросе коммерческого предложения, чтобы поставщики рассмотрели все интересующие вопросы.
Считается ли AAC кладочным материалом?
AAC относится к кладочным материалам, если блоки AAC укладываются как штучные изделия на раствор и предназначены для устройства кладочных стен. Практическое различие заключается не в используемом термине. Важно определить, предусматривает ли проект применение блоков AAC, крупных сборных панелей или стандартных стеновых элементов, поскольку этот выбор влияет на проектирование, монтаж и конструктивные узлы системы.
Кладка из AAC в сравнении с кирпичом, бетонными блоками и ячеистым бетоном
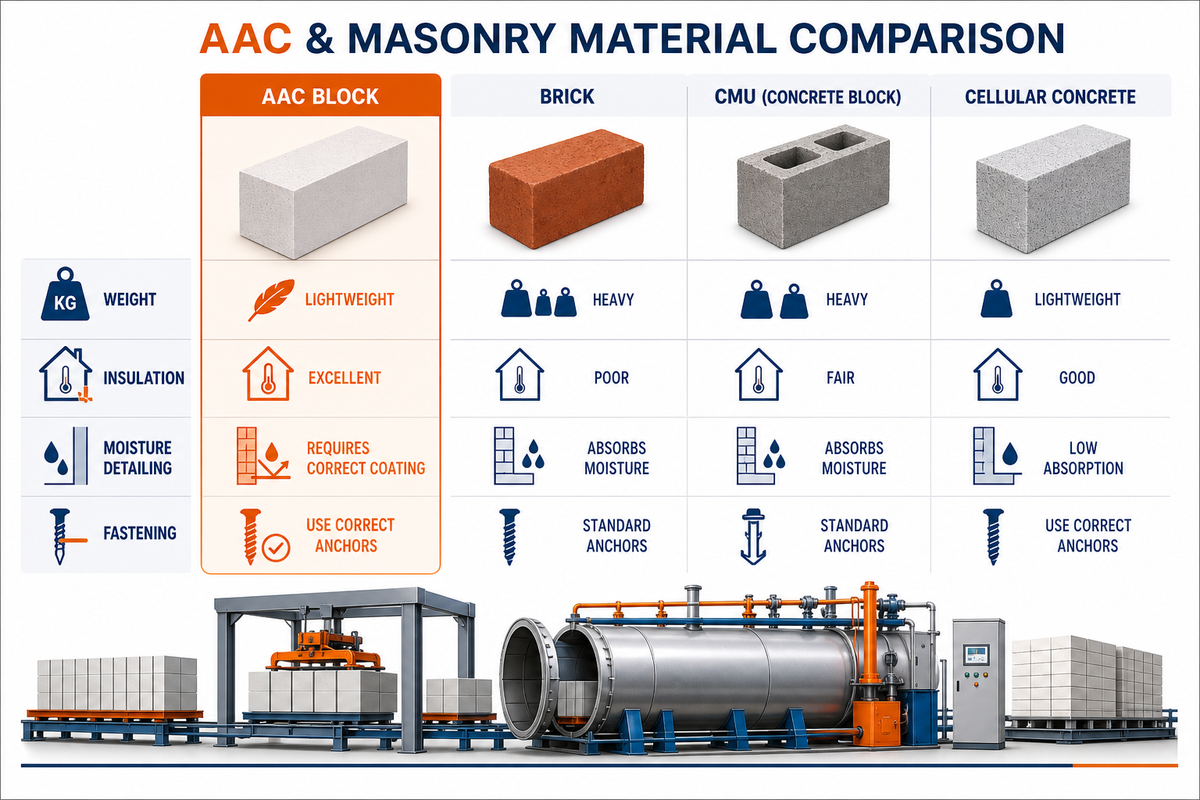
AAC выгоден для проектов, в которых приоритетны малая масса конструкции, простота доработки, улучшенная теплоизоляция и повышенная огнестойкость. Однако сложности возникают в регионах, где местные строители не имеют опыта работы с AAC, не учтено прямое воздействие влаги или предъявляются значительные требования к крепежу, что может отрицательно сказаться на надёжности цепочки поставок и соблюдении сроков.
Преимущества, которые действительно могут проявиться
- Меньшая плотность по сравнению с кладкой из плотного бетона.
- Блоки можно резать и обрабатывать на строительной площадке.
- Теплоизоляционные свойства могут сократить объём отдельных теплоизоляционных работ.
- Благодаря контролируемым резке и автоклавной обработке размеры можно точно выдерживать на заводе.
Ограничения, которые упускают покупатели
- При наружном применении влагозащита обязательна.
- Для крепежа часто требуются анкеры, рассчитанные на AAC.
- Тонкослойный раствор не прощает значительных отклонений размеров изделий.
- Местные нормы и опыт бригады могут существенно влиять на итоговую стоимость проекта.
Одно из сравнений, часто вызывающих путаницу, — AAC и ячеистый бетон. Изделия из AAC обычно производят на заводе, разрезают на отдельные элементы и обрабатывают паром в автоклаве. Ячеистый бетон может проходить автоклавную обработку по другим режимам, по умолчанию не обеспечивает тех же характеристик штучных кладочных изделий и не должен рассматриваться как замена, если спецификация требует данных именно для кладочных изделий из AAC, а не общего описания «лёгкий бетон».
В руководстве YourHome.gov.au по AAC упоминаются изделия из AAC в виде блоков и панелей: блоки предусмотрены для несущих конструкций высотой до трёх этажей, а панели используются в несущих конструкциях — в зависимости от системы — или в качестве облицовки. Это позволяет провести понятную границу: один и тот же набор критериев нельзя применять к наружной стене трёхэтажного жилого здания и внутреннему проёму промышленного здания с высокими нагрузками.
Более широкое сравнение материалов представлено в статье Taiguo, посвящённой сопоставлению AAC и традиционного бетона. Однако настоящий материал рассматривает именно факторы, связанные с закупкой блоков AAC. После того как покупатель сузил выбор изделия из AAC, остаётся изучить только конкретный класс, факторы, влияющие на стоимость смонтированной конструкции, и готовность завода.
7-этапная карта влияния автоклава на качество стены
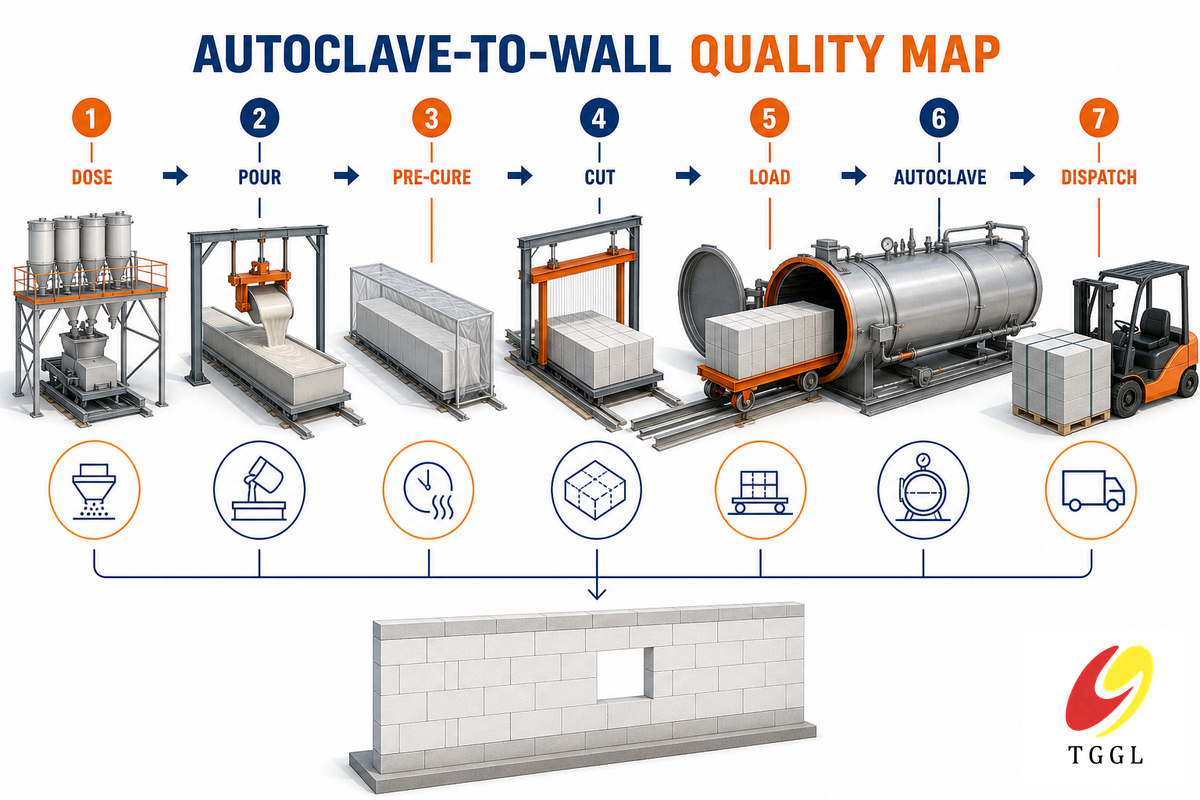
«Карта влияния автоклава на качество стены» показывает связь между работой автоклавов и характеристиками получаемых блоков. Если рабочие обнаруживают трещины, неодинаковые швы, повреждённые блоки и срывы сроков поставки, руководство завода проверяет отвод конденсата, продолжительность предварительного твердения, регулирование давления и состав сырьевой смеси. Причина любой проблемы с качеством может находиться на любом из этих участков процесса.
| Этап производства | Вопрос о качестве | Дефект стены при отсутствии контроля |
|---|---|---|
| 1. Дозирование сырья | Контролируется ли дозировка извести, цемента, кремнезёма, воды и алюминия для каждой партии? | Отклонения плотности, непрочные кромки, нестабильное водопоглощение |
| 2. Заливка и вспучивание | Стабильно ли поднимается массив до резки? | Неравномерная структура пор и различная масса блоков |
| 3. Предварительное твердение | Достаточно ли прочен массив для струнной резки? | Сколы на изделиях, отклонения размеров, отходы |
| 4. Резка | Может ли линия выдерживать допуски по толщине и размерам лицевой поверхности? | Тонкие швы становятся волнистыми или чрезмерно толстыми |
| 5. Загрузка | Обеспечивает ли конструкция вагонетки опору блоков или панелей без их повреждения? | Трещины в углах и забракованные поддоны |
| 6. Автоклавная обработка | Можно ли воспроизводить давление, температуру и время выдержки от партии к партии? | Разброс прочности, риск усадки, задержка поставки |
| 7. Хранение и отгрузка | Защищены ли изделия от ударов и избыточной влаги? | Повреждения на объекте и претензии к покрытию |
Изучение общедоступных патентных данных позволяет ознакомиться с параметрами автоклавной обработки, согласно которым рекомендуются продолжительность обработки от 8 до 12 часов, давление от 12 до 13 атмосфер и температура от 360 до 385 градусов Фаренгейта. Поскольку это процедура конкретной компании, её не следует напрямую копировать в качестве универсального руководства.
В запросе коммерческого предложения следует запросить данные о вместимости автоклава: внутреннем диаметре (2.0m, 2.68m или 3.2m), рабочей длине (21m, 31m или 39m), рабочей температуре в градусах Цельсия, расчётном давлении в MPa и продолжительности цикла в часах. Поскольку не все производители придерживаются единых отраслевых стандартов для этих параметров, в запросе коммерческого предложения необходим конкретный перечень данных, а не общий вопрос об «автоклавах для AAC».
Проверка качества автоклава для инвесторов завода: в запросе коммерческого предложения необходимо указать следующие данные, чтобы поставщик завода не переложил на покупателя свои задачи по обеспечению качества, подвергая его риску. В запросе необходимо уточнить требуемую суточную производительность, соотношение блоков и панелей, размер массива, рабочий диаметр, рабочую длину, тип дверей, количество вагонеток, подключение парового котла, регулирование конденсации и циклы давления пара. Различные котлы Taiguo — промышленные электрические, жидко- и газотопливные, а также котлы на биомассе — будут иметь решающее значение, если источник пара входит в общий комплект, закупаемый у поставщика.
Инженерное примечание: при закупке блоков 600x200x100 для тонкошовной кладки уточните, каким образом будут выдерживаться допуски изделий и обеспечиваться защита кромок от повреждений в течение 8-12 ч. автоклавной обработки паром под давлением. По сравнению с традиционным кладочным раствором тонкослойный раствор допускает значительно меньшие отклонения размеров изделий.
9-строчный реестр рисков стоимости смонтированной конструкции: когда кладка из AAC становится дешевле или дороже
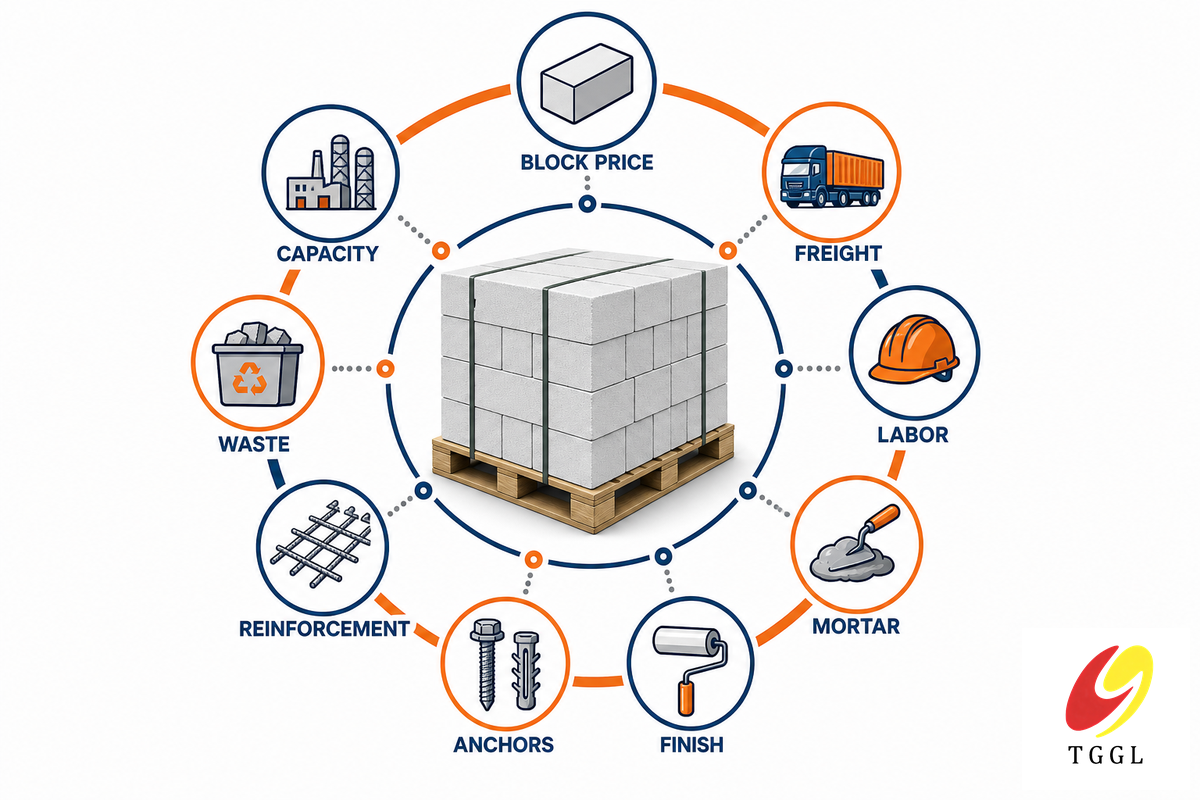
Реестр рисков стоимости смонтированной конструкции: этот подход отделяет стоимость необработанных блоков от всех «дополнительных» затрат после закупки — перевозки, освоения технологии рабочими, раствора, армирования, отделки, анкеров, обрезков, времени, рисков и производственной мощности. Блок одинакового размера в одном регионе может стоить дешевле, чем в другом.
Честный вывод прост: с учётом перевозки, трудозатрат, отделки, анкеров и влагозащиты AAC не всегда обходится дешевле. Покупатели на местах сталкиваются с проблемами, когда AAC оценивают как прямую замену одного блока другим, поскольку перегородочный блок толщиной 75 mm, наружный блок толщиной 200 mm и армированная панель длиной 3 m требуют разных комплектов работ на объекте. Ограничение производительности завода часто остаётся незаметным, пока цикл автоклавной обработки продолжительностью 8 часов или 12 часов, количество вагонеток либо источник пара не начинают ограничивать отгрузку. В этом руководстве не утверждается, что самый дешёвый блок является лучшим; компромисс здесь неочевиден, а распространённое предположение оказывается ошибочным, если не учитывать стоимость смонтированной конструкции и производственную мощность завода.
| Статья затрат | Может снизить стоимость, если | Может повысить стоимость, если |
|---|---|---|
| 1. Цена блока | Местный рынок AAC хорошо развит | Блоки импортируются или выпускаются малыми партиями |
| 2. Перевозка | Низкая плотность упрощает планирование загрузки | Большое расстояние или непрочная упаковка увеличивают количество повреждений |
| 3. Трудозатраты | Бригада имеет опыт тонкошовной кладки из AAC | Требуется новое обучение и руководство работами |
| 4. Раствор | Тонкослойная система поставляется вместе с блоками | Неподходящий раствор создаёт риск плохого сцепления и образования трещин |
| 5. Отделка | Требования к покрытию известны до подачи предложения | Наружная влагозащита добавляется на позднем этапе |
| 6. Анкеры | Нагрузки невелики, а анкеры для AAC предусмотрены заранее | Для тяжёлого навесного оборудования требуется переработка проекта или закладное основание |
| 7. Армирование | Проёмы и деформационные швы проектируются заранее | Проверка конструкций выполняется после разработки рабочих чертежей |
| 8. Отходы | Схема резки соответствует модульным размерам | Позднее устройство проёмов и сочетание разной толщины приводят к образованию отходов |
| 9. Производительность | Производительность автоклава соответствует срокам работ на объекте | Узкое место на заводе задерживает отгрузку |
Стоимость зависит от географического положения. Согласно одному общедоступному справочнику стоимости, в 2018 году блок AAC размером 8 x 8 x 24-inch можно было приобрести примерно за $2.20-$2.50 за квадратный фут по сравнению с примерно $2.00 за обычный бетонный блок. Хотя сами эти данные устарели, а надёжного справочника стоимости за 2026 год пока нет, они наглядно показывают, что цена единицы продукции — не единственная статья расходов.
Для 2026 года расчёт цены должен отдельно учитывать объём блоков, количество поддонов на грузовой автомобиль, предполагаемую долю повреждений, необходимое количество тонкослойного раствора, объём арматуры, перемычки, покрытие, комплекты инструментов, крепёж и обучение рабочих. При покупке завода следует учитывать энергопотребление автоклава, продолжительность цикла, мощность парового котла, количество вагонеток и доступ для технического обслуживания. В одном патенте на производство газобетона в качестве недостатка отмечена энергия, необходимая для автоклавной обработки под давлением паром избыточного давления. Этот фактор проявляется как статья заводских затрат, а не как примечание к стоимости стены из блоков.
Если в заводской комплект входит оборудование для нагрева и подачи воздуха, источник пара следует рассматривать с учётом аналогичных категорий оборудования Taiguo, таких как котёл на термомасле и промышленная печь горячего воздуха. Ни один из этих видов оборудования не заменяет автоклав для AAC, однако тому же покупателю часто требуется исследование тепловых процессов и давления в масштабе всего завода.
Блоки или панели: выберите формат стены до выбора компоновки завода
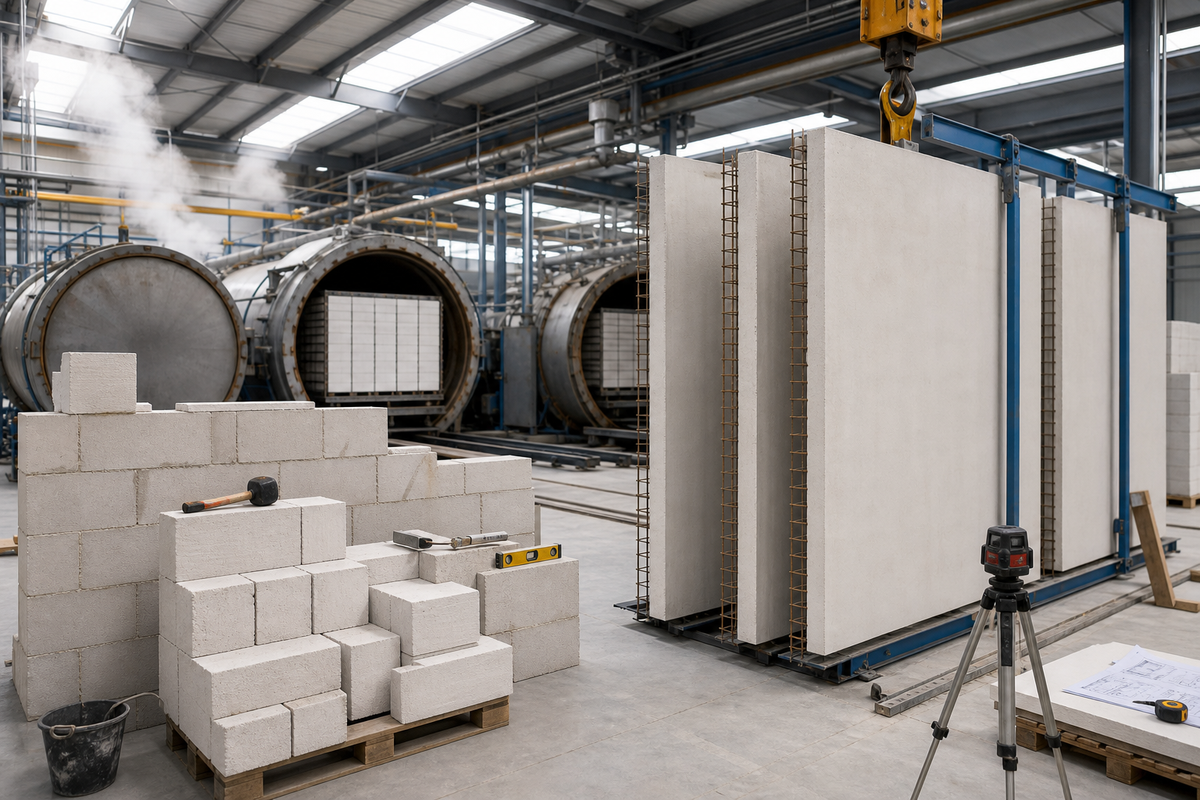
Блоки или панели: какой размер наиболее целесообразен? Блоки AAC и панели AAC — не просто два размерных варианта одного изделия. Панели AAC могут ускорить возведение больших стен, однако блоки позволяют сохранить привычную технологию кладки и использовать более лёгкое грузоподъёмное оборудование.
| Тип стены | Наилучшее применение | Требования к оборудованию или объекту |
|---|---|---|
| 1. Стандартные блоки | Стены небольшого и среднего размера при наличии обученных каменщиков | Важны тонкослойный раствор и точная резка |
| 2. Крупноформатные блоки | Более быстрое выполнение кладки при сохранении простых грузоподъёмных операций | Меняются требования к поддонам, погрузочно-разгрузочным работам и планированию отходов |
| 3. Облицовочные панели | Быстрый монтаж ограждающих конструкций при отдельном несущем каркасе | Ключевое значение приобретают точки подъёма и проектирование соединений |
| 4. Несущие панели | Стены, спроектированные как единая система | Расчёт конструкций связан с контролем качества на заводе |
| 5. Панели перекрытий или кровли | Специализированные системы | Нельзя проводить отбор только по правилам для кладки из блоков |
| 6. Перемычки | Проёмы в стеновых системах из AAC | Требуется проверка передачи нагрузки и длины опирания |
| 7. Проект с сочетанием блоков и панелей | Проекты с различными типами стеновых участков | Усложняются планирование производства и хранение на объекте |
| 8. Программа экспортных поставок на поддонах | Региональные дистрибьюторы | Важны защита от повреждений, упаковка и влагозащита |
Крупные полнотелые изделия, на которые распространяется ASTM C1386, укладывают на тонкослойный раствор и защищают от прямого воздействия влаги. YourHome.gov.au также разделяет блоки и панели для стен, перекрытий и кровли. Первый вопрос покупателя в запросе коммерческого предложения должен касаться формата стены, а не цены завода.
Существует также граница в терминологии безопасности. Старые армированные панели из автоклавного газобетона (RAAC), относящиеся к типу, который в Великобритании обозначают как RAAC, рассматриваются на основании данных обследований и управления объектами недвижимости, совершенно отдельно от обычных кладочных блоков AAC. Рекомендации правительства Великобритании по RAAC не являются основанием для запрета строительства кладки из AAC, однако требуют различать армированные системы кровли, перекрытий и панелей и неармированные кладочные стены при поиске информации и подготовке тендерной документации.
Производство обычно планируют с учётом формата изделий и компоновки стен. Если проектируется завод по выпуску блоков, его можно скомпоновать с учётом распространённых размеров резки, схем размещения на поддонах и партий автоклавной обработки. Производство панелей требует высокой точности размеров после резки, расположения арматуры и точек подъёма, а также соответствия вагонеток и длины автоклава. Если одно предприятие должно выпускать и панели, и блоки, укажите их соотношение до определения производительности автоклава.
Предотвращение дефектов: трещины, влага, армирование и тонкослойный раствор
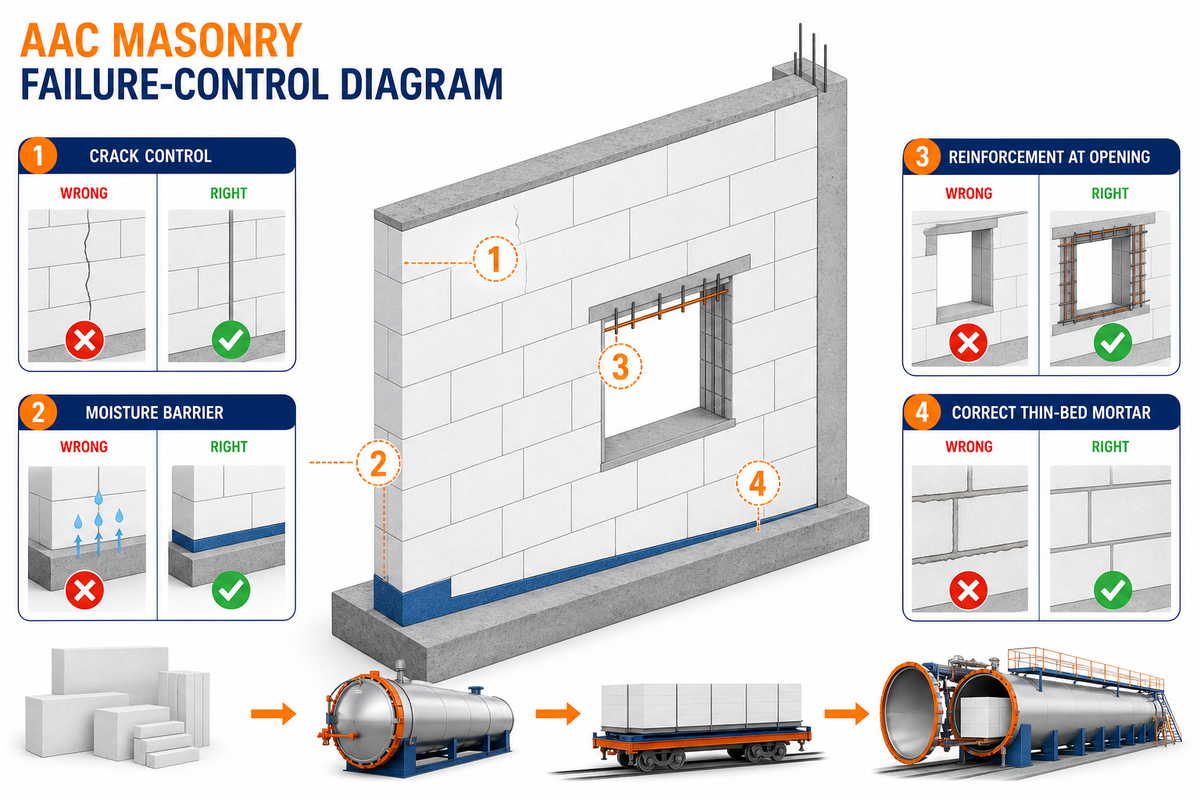
Большинство дефектов кладки из AAC не связано со скрытыми недостатками материала. Они возникают из-за непонимания того, что AAC — это не обычные блоки: применяют неподходящий раствор, неправильно выполняют узлы швов, недостаточно защищают кладку от атмосферных воздействий, не усиливают проёмы, слишком поздно выбирают анкеры и не предусматривают деформационные швы.
Риск обусловлен свойствами материала, из которого возводят стену. Хотя AAC отличается малым весом и легко обрабатывается, он имеет пористую структуру. В патенте на производство указано, что высокое водопоглощение может ограничивать применение AAC на открытом воздухе или во влажных зонах без надлежащего защитного покрытия. Это не исключает применения AAC, но требует включить защиту от влаги в спецификацию стены. Это лишь означает, что систему покрытий, узел гидроизоляционного фартука и подходящий герметик необходимо предусмотреть до даты подачи коммерческого предложения.
Перечни ошибок при монтаже могут охватывать предварительное увлажнение, устройство обвязочной балки, зазор под кровельной балкой и траектории распространения трещин. Их следует рассматривать как ориентир по возможным проблемам, а не как готовые решения. Конкретные узлы должны разрабатываться на основе профессионального заключения проектировщиков и требований местных строительных норм.
Инженерное примечание: при тонкошовной кладке из AAC толщина шва 1/16 – 1/8 дюйма не позволяет компенсировать выгнутость блоков, сколотые углы или неточности монтажной бригады на объекте. До поставки первого поддона согласуйте пробный фрагмент кладки и ширину шва, подробно опишите меры защиты от влаги, уточните жизнеспособность раствора и подготовьте данные по крепежу для AAC.
Что происходит, если AAC укладывают как обычные блоки?
Наиболее распространённая причина проблем — ошибка в последовательности работ: стоимость стены рассчитывают как простую замену одних блоков другими, а необходимость в специальном растворе, покрытии, анкерах, резке или контроле выявляют уже после закупки. К этому моменту более дешёвые блоки превращаются в дорогостоящий пакет дополнительных работ по изменённому заказу.
Более эффективный вариант — единый комплект документации по 4 позициям: растворная система, руководство по анкерам и креплениям, узел защиты от влаги и данные испытаний блоков. Если поставщик также продаёт продукцию завода, добавьте подтверждающие производственные данные: журналы партий, показатели повреждения блоков на поддонах, журналы давления в автоклавах и допуски резки.
Контрольный список для запроса коммерческого предложения покупателями блоков AAC и инвесторами заводов AAC
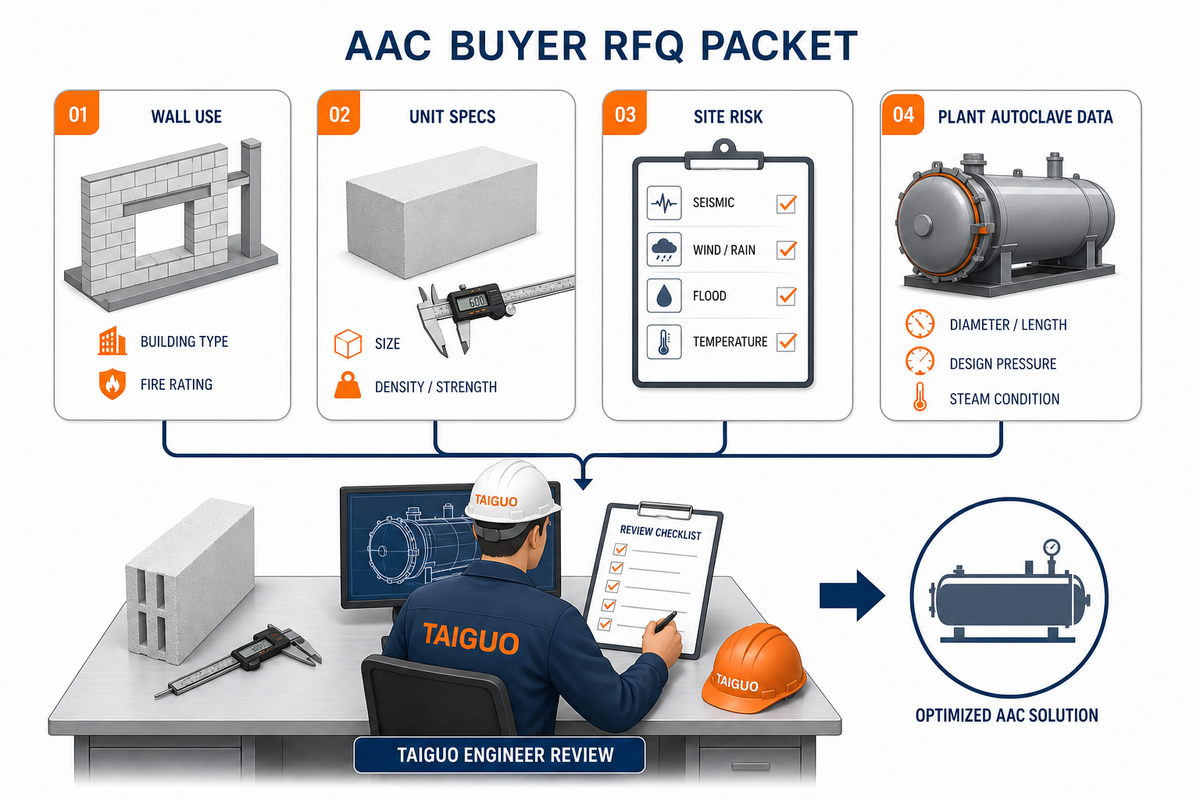
Эффективный запрос коммерческого предложения на кладку из AAC должен содержать сведения, необходимые поставщику для расчёта стоимости стены, и достаточно чёткие ограничения, исключающие неоднозначные ответы. Покупателям блоков необходимо указать назначение, класс, количество блоков, воздействие атмосферных факторов и способ монтажа. Инвесторам заводов также требуется указать производительность, ассортимент продукции, параметры подачи пара, цикл обработки и архивные данные о качестве.
Проверка пригодности кладки из AAC
- Укажите назначение стены: перегородка, наружное заполнение каркаса, несущая стена, облицовка, панельная система или продукция завода.
- Запросите класс плотности, прочность на сжатие, размеры, допуски и применимый стандарт.
- Запросите сведения о типе раствора, толщине шва, рекомендациях по армированию, финишной отделке или покрытию и способе крепления.
- Уточните, будут ли использоваться блоки, крупноформатные блоки, панели, перемычки либо отдельные или комбинированные форматы.
- Для заводов укажите: суточную производительность, размеры массивов, ассортимент продукции, внутренний диаметр автоклава, рабочую длину, количество вагонеток и источник пара.
- Запросите подтверждение качества: протоколы испытаний, журналы партий, журналы циклов автоклавной обработки и данные об упаковке или повреждениях продукции.
Рыночные условия оправдывают предварительное выполнение этой работы. Согласно рыночному отчёту от 2026 года, объём рынка AAC достигнет 17.59 млрд USD к 2026 году и 23.68 млрд USD к 2031 году. В другом отчёте прогнозируется 18.32 млрд USD в 2025 году и 19.62 млрд USD в 2026 году. Это лишь данные об объёме рынка, которые не отменяют необходимости уточнять параметры конкретного проекта и проверять производственные мощности завода.
При обращении в Taiguo направляйте параметры стеновых изделий вместе с требованиями к комплекту оборудования завода. Краткий запрос можно сформулировать так: “Для завода производительностью 150,000 м³/год требуются блоки AAC размером 600 мм x 200 мм x 100 мм и стеновые панели длиной 3 м; определите типоразмер автоклава для AAC, параметры источника пара и системы вагонеток, а также принятые допущения по производительности цикла автоклавной обработки.” Такой запрос даёт специалистам по оборудованию конкретные исходные данные вместо необходимости делать приблизительную оценку.
Укажите страну, возможные альтернативные виды топлива, доступное напряжение электросети, имеющуюся производственную площадь и предполагается ли выпуск блоков одного размера либо смешанный цикл выпуска блоков и панелей. У покупателя, который планирует устанавливать только внутренние блоки толщиной 100 мм, схема загрузки и организация работ на объекте отличаются от условий покупателя, устанавливающего наружные блоки толщиной 200 мм вместе с армированными панелями длиной 3 м; эти исходные данные позволяют согласованно определить размеры автоклава, параметры источника пара, количество вагонеток и объём хранения. Если обсуждение затрагивает армированные панели или конструкции, подобные RAAC, отделяйте руководство по обследованию RAAC от обычной закупки блоков AAC для кладки.
Если способ подачи пара ещё не выбран, сопоставьте котёл, работающий на газе, котёл на биомассе и электрический паровой котёл с учётом местной стоимости топлива и доступности электроэнергии. Если заводу также требуется нагрев масла или системы горячего воздуха, рассматривайте их в отдельном анализе инженерного обеспечения, не включая в предложение по комплектующим для стен из AAC.
Часто задаваемые вопросы
Что такое кладка из блоков AAC?
Кладка из блоков AAC — это процесс возведения стен из блоков автоклавного газобетона с применением соответствующей растворной системы, как правило тонкошовной. Изделия AAC отличаются от полнотелых блоков из плотного бетона тем, что их изготавливают в заводских условиях: поризуют, разрезают и затем обрабатывают в автоклаве под давлением, получая блоки низкой плотности, которые имеют меньший вес, иные влаготехнические свойства, особенности крепления и проектные допуски.
AAC дешевле бетона?
С учётом полной стоимости поставки, включая транспортировку, работы на объекте, кладочный раствор, окраску, анкеры, армирование и риски управления цепочкой поставок, AAC не обязательно обходится дешевле бетонных изделий. У него есть преимущества, например меньшая общая масса квадратного метра стены, что ускоряет отдельные операции, однако выгода в полной стоимости смонтированной конструкции зависит от региона, опыта бригады в работе с этим материалом, конструктивных требований и требований к огнестойкости стены, а также от способности производителя поставить все необходимые дополнительные комплектующие для стены.
Считается ли AAC кладочным материалом?
Да. Изделия AAC обычно относятся к кладочным материалам, если стеновую конструкцию возводят из штучных элементов на растворе в соответствии с нормативными документами по кладке из AAC. Однако при расчёте стоимости покупателю следует чётко отделять армированные панели AAC, перекрытия из AAC, кровельные элементы из AAC и изделия из монолитного ячеистого бетона от кладки из блоков AAC. Для каждой из этих форм изделий предусмотрены особые методы строительства, требования к погрузочно-разгрузочным операциям на объекте, контролю качества работ и проведению испытаний.
Блоки AAC прочнее кирпича?
Нет. Хотя блоки AAC способны обеспечивать высокие пределы огнестойкости и хорошие теплоизоляционные характеристики, их прочность на сжатие обычно ниже, чем у многих традиционных изделий из плотного обожжённого кирпича и полнотелых бетонных блоков. Если основным проектным требованием к стене является высокая прочность на сжатие, вместо блоков AAC следует рассмотреть другие строительные материалы, хотя изделия AAC обеспечивают конкурентоспособные характеристики, когда приоритетны меньшая масса элементов и термическое сопротивление. Следует сравнивать фактический класс прочности, толщину стены, метод расчёта и армирование, а не только названия изделий.
Для производства блоков AAC нужен автоклав?
Да. Для производства блоков AAC требуется воздействие пара высокого давления в процессе изготовления и автоклавной обработки изделий AAC. Автоклав является заводским оборудованием и не доставляется на строительную площадку; вместо него на объект для выполнения строительных работ поставляют уже прошедшие автоклавную обработку изделия AAC.
Что следует запросить у поставщика автоклава для AAC?
Запросите у поставщика автоклава для AAC внутренний диаметр, рабочую длину, расчётное давление, расчётную температуру, тип двери, размеры вагонетки, схему загрузки, способ отвода конденсата, защитные блокировки, профиль цикла, требования к источнику пара и ожидаемую производительность для заданного соотношения блоков и панелей. Также уточните, как поставщик контролирует стабильность давления, распределение температуры и журналы партий, поскольку впоследствии эти производственные записи служат подтверждением качества стеновых изделий. Сравнивая автоклав диаметром 2.0 м с автоклавом диаметром 3.2 м, покупатель сопоставляет не только размеры стального корпуса. Он также сравнивает размеры массивов, количество вагонеток, потребность в паре, очерёдность обработки партий, доступ для технического обслуживания и риск того, что после подписания договора производительность автоклавной обработки станет узким местом завода. Если поставщик указывает расчётный цикл, уточните, основан ли он на продолжительности автоклавной обработки 8-12 часов, давлении 12-13 атмосфер или другой проверенной рецептуре для конкретного соотношения блоков и панелей.
Ссылки и источники
- International Masonry Institute, PDF-файл «Кладочные элементы из AAC»
- YourHome.gov.au, «Автоклавный газобетон»
- ASTM C1693, «Стандартная спецификация на автоклавный газобетон»
- ASTM C1386, «Сборные стеновые элементы из AAC»
- UK Government, «Руководство по зданиям с RAAC»
- Патент US20220259846A1, «Конструкции из AAC со встроенными подвесами»
- Патент WO2017177996A1, «Формованные изделия из газобетона»
- Masonry Magazine, «Правильное применение автоклавного газобетона»
- Промышленный автоклав Taiguo