Свяжитесь с Taiguo


Обновлено в июле 2026 года.
Авиационный автоклав — это нагреваемый сосуд, работающий под давлением, в котором лёгкие композитные детали летательных аппаратов отверждаются по заданному температурно-барическому режиму. Внешне он может напоминать большие стальные цилиндры, используемые для стерилизации хирургических инструментов (на самом деле между ними почти нет ничего общего).
Ключевые выводы
- Клеймо о соответствии сосуда, работающего под давлением, нормам ASME — не то же самое, что сертификация технологического процесса (AS9100 + Nadcap), подтверждающая право поставщика обрабатывать детали: в материалах для покупателей (и на маркетинговых страницах производителей) это различие часто упускают.
- Типичный рабочий диапазон температуры и давления при обработке аэрокосмических композитов составляет от 120 до 180°C и от 70 до 300 psi, а для некоторых термопластичных систем температура достигает 390°C.
- Диаметр камер представленного на рынке оборудования варьируется от ~1 метра до 8 метров+; некоторые детали летательных аппаратов уже не помещаются даже в самые крупные доступные стандартные установки.
- Внеавтоклавная обработка (OOA) представляет собой доступную альтернативу автоклавному процессу, а иногда оказывается единственно возможным решением.
Хотя большинство продаваемых в мире автоклавов предназначено для аэрокосмической отрасли и используется для отверждения композитных компонентов — автоклав для композитных деталей является на этом рынке преобладающим классом оборудования, — аналогичная обработка композитов при высоких давлении и температуре применяется также в авиационной, автомобильной и автоспортивной промышленности. В этом руководстве по автоклавной обработке композитов рассматриваются принцип работы автоклавов, типичные диапазоны давления и температуры, критерии выбора размеров оборудования под конкретные детали и, что особенно важно и обычно не освещается на страницах конкурентов, два отдельных комплекса требований: сертификация сосуда, работающего под давлением, и сертификация технологического процесса.
Краткие характеристики
| Типичный диапазон давления | 70–300 psi (5–20× атмосферного давления) |
| Температура отверждения CFRP | 120–180°C (для термопластичных систем CFRTP — до 390°C) |
| Диапазон диаметров камер на рынке | От ~1 m для небольших исследовательских установок до 8+ m для производства крупных элементов авиационных конструкций |
| Нормы для сосудов, работающих под давлением | ASME BPVC Section VIII, Division 1 (действующая редакция 2025 года) |
| Квалификация технологического процесса | AS9100 (СМК поставщика) + аккредитация Nadcap по композитам (технологический процесс/оборудование) |
Что такое автоклав для аэрокосмических композитов?
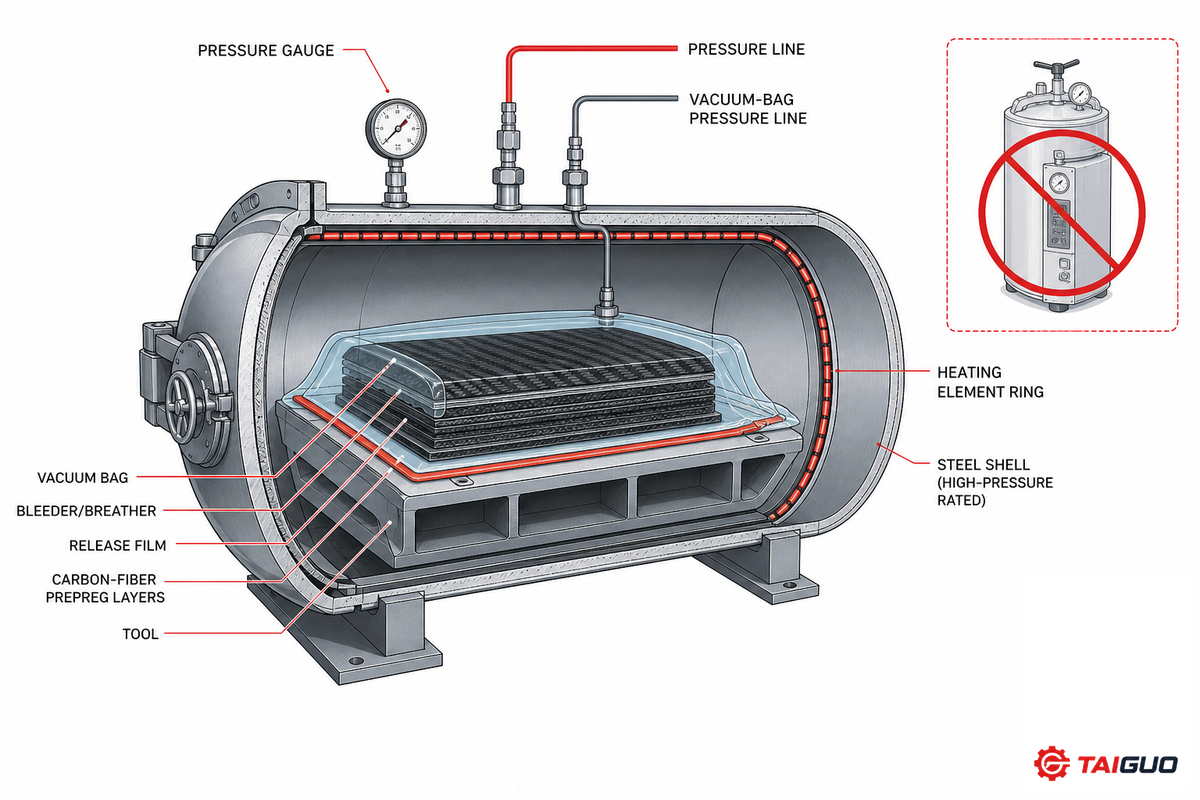
Авиационный автоклав — это специализированный сосуд, работающий под давлением, который применяется для изготовления композитных конструкций, в частности ламинатов из предварительно пропитанных углеродным волокном материалов (препрегов), путём воздействия на сборку тщательно контролируемых температуры и давления. В герметичной камере высокое давление уплотняет слои углеродного волокна и вытесняет из сборки содержащийся в ней воздух.
Одновременно повышенная температура отверждает связующую эпоксидную смолу, обеспечивая необратимое химическое соединение волокон со смолой и формирование прочного композитного компонента требуемой конечной формы без пустот. С этой характеристики начинается оценка системы авиационного автоклава как для нового участка обработки композитов, так и при модернизации производственной линии. Это полное описание автоклавного процесса, однако следует уточнить, что в данном случае отраслевой термин относится именно к промышленному автоклавному оборудованию, тогда как другие определения автоклава могут обозначать совершенно иные процессы, включая медицинскую стерилизацию, обработку древесины или вулканизацию резины.
Стадия отверждения относится к наиболее капиталоёмким этапам аэрокосмического производства, причём даже простейшие автоклавы для отверждения композитов существенно отличаются по конструкции от автоклавов для обработки древесины или формования резинотехнических изделий. Регуляторы и производители рассматривают аэрокосмические и авиационные силовые детали как отдельную категорию продукции. Именно как «незаменимое оборудование для производства высококачественных композитных силовых компонентов аэрокосмической и авиационной техники» описывает автоклавы индийская организация National Aerospace Laboratories (NAL); эта национальная лаборатория эксплуатирует специализированные авиационные автоклавные комплексы с 1985 года и регулярно производит силовые композитные детали из термореактивных и термопластичных материалов с «различными контурами и сложной геометрией». Тот факт, что автоклавы авиационного класса входят в основную инфраструктуру национальной аэрокосмической лаборатории с 1980-х годов, имеет принципиальное значение: автоклавная обработка является давно отработанным методом производства основных силовых конструкций практически всех летательных аппаратов, поскольку отверждённые в автоклаве композиты отличаются более высокой долговечностью и конструкционной прочностью по сравнению с материалами, изготовленными другими способами. Покупатели чаще, чем хотелось бы таким производителям, как Taiguo Boiler, совершают дорогостоящую ошибку, принимая этот аттестованный для аэрокосмической отрасли класс оборудования за промышленный автоклав общего назначения, и причина имеет системный характер: сами сосуды, работающие под давлением, в разных категориях могут выглядеть почти одинаково, но относящиеся к ним квалификации технологического процесса невзаимозаменяемы, что подробно разъясняется ниже в разделах о сертификации.
Как проходит цикл отверждения: от выкладки до охлаждения
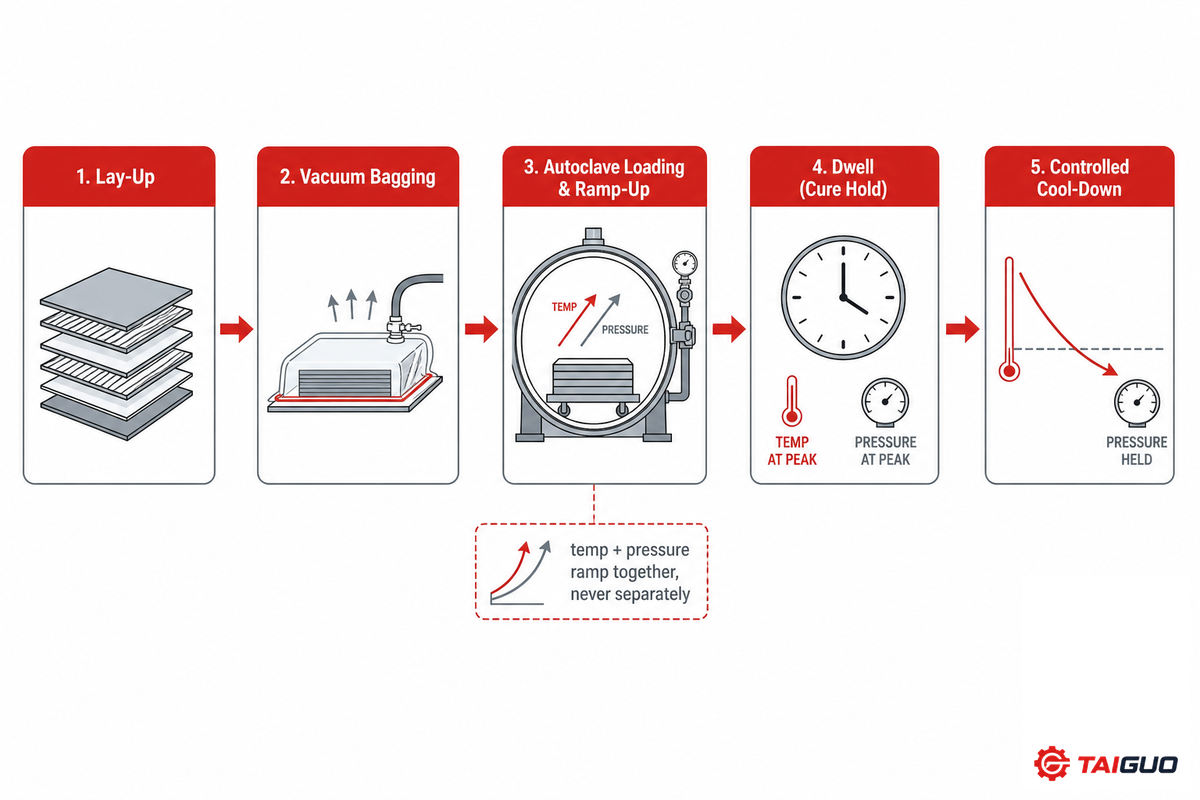
В ходе цикла отверждения заготовка из выложенного препрега за пять контролируемых стадий превращается в готовый ламинат без пустот: выкладка, вакуумное пакетирование, загрузка в автоклав, выдержка при заданных температуре и давлении и контролируемое охлаждение. Скорость нагрева и продолжительность выдержки на каждой стадии определяются конкретной системой смолы, а не единым универсальным рецептом.
Как работает автоклав для композитов?
Цикл состоит из пяти отдельных этапов. Этап 1: слои углепластикового препрега, то есть углеродного волокна, предварительно пропитанного системой полимерной смолы, укладывают на оснастку в направлениях, определяемых расчётной схемой нагружения детали. Этап 2: сборку помещают в герметичный вакуумный пакет, который удаляет захваченный воздух и обеспечивает равномерное распределение смолы по пакету слоёв.
Этап 3: упакованную сборку помещают в автоклав, после чего температуру и давление в камере медленно и одновременно повышают, а не доводят сразу до конечных значений, что обеспечивает равномерный прогрев всей загрузки, исключает неполное отверждение утолщённых участков и предотвращает накопление внутренних напряжений в ламинате. Этап 4: при заданных значениях температуры и давления сборку выдерживают в течение установленного периода, необходимого для отверждения смолы. Этап 5: при сохранении давления сборку охлаждают до комнатной температуры, чтобы не допустить деформации ламината. Работающие с этим процессом специалисты отмечают, что больше всего ошибок допускается на этапе вакуумного пакетирования.
«Вакуумный пакет — это не вакуумная камера… летучее вещество — это не газ, а жидкость» — два различия, которые часто сбивают с толку персонал, впервые осваивающий этот процесс.
Опубликованные производителями циклы отверждения дают представление о числовых параметрах, однако это лишь примеры, а не окончательное руководство: режимы отверждения подбираются с учётом системы смолы, формы оснастки и сложности выкладки. В одном исследовании производителя композитной оснастки, профинансированном Office of Science Министерства энергетики (OSTI.gov), указан нагрев со скоростью 2.71°C/min (5°F/min) до 177°C (350°F) с выдержкой в течение одного часа. В другом исследовании производителя, опубликованном National Institutes of Health (архив PMC 2023), применяется цикл с нагревом со скоростью 2.1°C/min до 125°C. Иными словами, единого «авиационного цикла отверждения» не существует: каждый режим рассчитан на конкретную систему смолы и не может переноситься на другие материалы. Уже сама разница между двумя пиковыми температурами — 350°F и 257°F — наглядно это показывает, а точный профиль влияет на напряжения в ламинате; деталь, изготовленная с одним набором параметров, может расслоиться при обработке по режиму отверждения, разработанному для другой системы смолы. Аналогичным образом на проникновение тепла влияет толщина детали; режим, подходящий для испытательной панели, может оказаться непригодным для толстой полки лонжерона.
📐 Инженерное примечание
В цикле отверждения необходимо учитывать два значения давления: внешнее давление в камере и внутреннее давление в вакуумном пакете. Их следует контролировать раздельно, поскольку перепад между ними, за счёт которого смола выдавливается и окончательно распределяется в ламинате, в идеале должен поддерживаться одинаковым по всему объёму детали с помощью высокоточного контура регулирования, даже если давление в камере задаётся независимо.
Краткие характеристики и параметры процесса
Для каждой системы материалов предусмотрены свои диапазоны давления и температуры, однако документированные значения позволяют определить применимый ориентировочный диапазон. По данным британского производителя авиационных конструкций Piran Advanced Composites, давление в автоклавах для композитов CFRP обычно составляет 70-300psi (5-20atm); компания выделяет два отдельных параметра давления — давление среды в камере и давление, создаваемое внутри пакета, — которые можно регулировать независимо в зависимости от требуемого результата. Для обычных композитов CFRP с эпоксидной матрицей типичная температура составляет от 120°C до 180°C — в этом диапазоне запускается химическая реакция отвердителей эпоксидной смолы, тогда как, согласно справочной главе об автоклавном оборудовании 2018 года, написанной Fernlund, Mobuchon и Zobeiry, более широкий диапазон для всех систем аэрокосмических композитов, включая материалы на основе бисмалеимида и полиимида, составляет 200-450°C и 10-20 bar (145-290 psi). Термопластичные композитные системы CFRP, в том числе некоторые материалы с матрицей из полиэфирэфиркетона (PEEK), работают при температурах до 390°C, поскольку процесс основан на плавлении и повторном затвердевании пластиковой матрицы, а не на запуске химической реакции отверждения композитного материала.
| Параметр | Автоклав для аэрокосмических композитов | Промышленный автоклав общего назначения |
|---|---|---|
| Давление | 70–300 psi (5–20× атм) | До 2.5 MPa (~360 psi) — например, общая линейка автоклавов Taiguo |
| Температура | 120–180°C (CFRP); до 390°C (CFRTP) | До 250°C — например, общая линейка автоклавов Taiguo |
| Нормативная база изготовления сосуда | ASME, раздел VIII, часть 1 | ASME U Stamp + CE PED (фактические сертификаты Taiguo) |
| Квалификация технологического процесса | Требуются AS9100 + аккредитация Nadcap по композитам | Не требуется для AAC, консервации древесины и промышленного отверждения общего назначения |
Именно последняя строка часто становится источником ошибок потенциальных покупателей, поэтому этот вопрос отдельно рассмотрен ниже в разделе о сертификации. Способности оборудования поддерживать диапазон давления и температуры, обычно применяемый при производстве аэрокосмических компонентов, недостаточно для выпуска таких компонентов.
Выбор размеров автоклава для аэрокосмических композитов
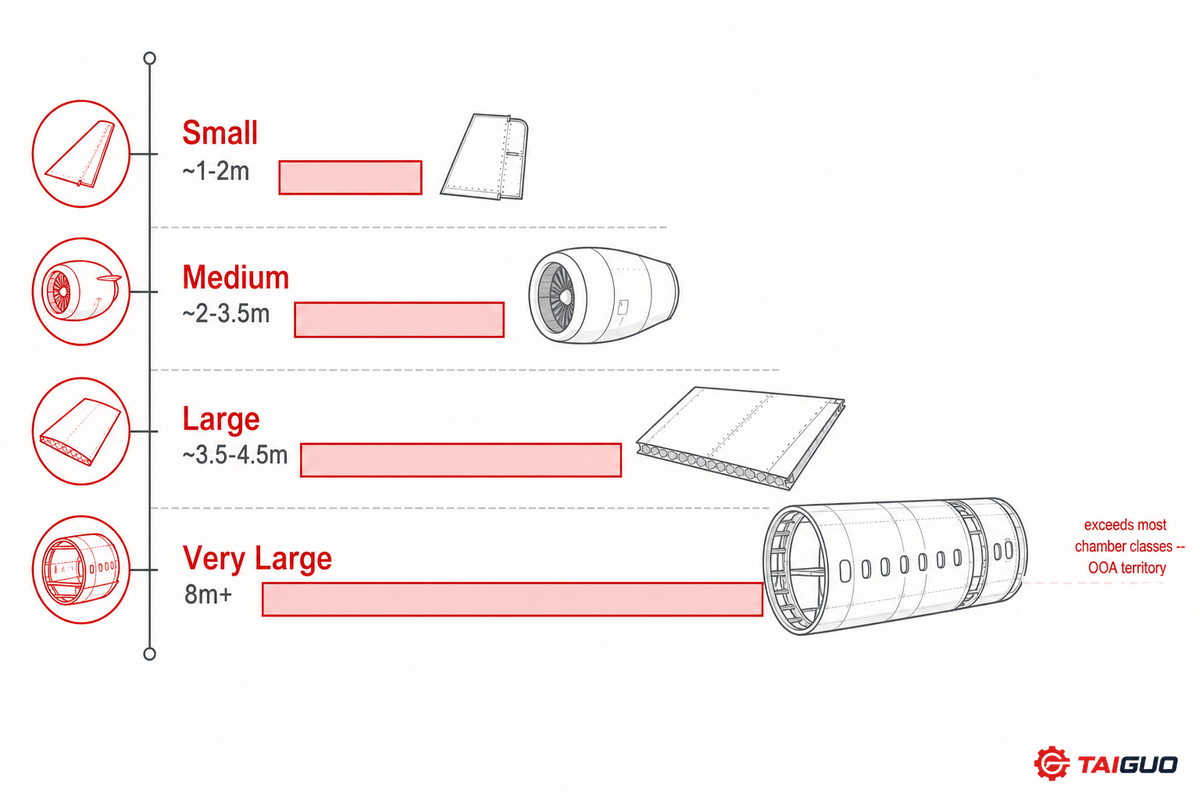
При выборе размера сначала определяют самую крупную деталь или наибольшую сборку с оснасткой, которую планируется обрабатывать, а затем предусматривают место для самой оснастки, прижимных пластин и циркуляции воздуха вокруг деталей. Предлагаемые на рынке размеры значительно различаются; американский поставщик оборудования TRG Supply предлагает камеры «от 3 футов (1 метра) для производства небольших компонентов до 25+ футов (8+ метров) для изготовления крупногабаритных авиационных конструкций». Согласно главе 2018 года, написанной Fernlund, Mobuchon и Zobeiry (это самые свежие общедоступные литературные данные, хотя с тех пор могли быть построены более крупные установки), ASC Process Systems поставила для Boeing 777X Wing Center в Эверетте, штат Вашингтон, автоклав для композитов длиной 37-m и диаметром 8.5-m, предназначенный для обработки крыла самолёта в сборе. Ещё одним ориентиром между этими крайними значениями служит более ранняя работа 2011 года, опубликованная в International Journal of Aerospace Engineering, в которой CSIR-National Aerospace Laboratories задокументировала свою крупнейшую установку диаметром 4.4m и длиной 9m.
Пример расчёта: для панели обшивки фюзеляжа с габаритами 3.2 m × 1.8 m, размещённой на стальной оснастке и требующей зазора 15cm со всех сторон для циркуляции воздуха и установки прижимных пластин, необходимо свободное полезное пространство камеры не менее 3.5 m × 2.1 m, что исключает все установки диаметром менее ~3.5 m и явно указывает на средние или крупные модели из приведённого выше диапазона. Большинство поставщиков адаптирует геометрию камеры и крепления оснастки под конкретную схему загрузки, а не предлагает только типоразмерные варианты; после определения размеров оборудования точное автоматическое управление режимом набора параметров становится не менее важным, чем собственно объём камеры. Диаметр и длина служат лишь первоначальными критериями отбора и не дают полной картины требуемого размера. Фактическая производительность также зависит от тепловой массы детали и оснастки (тяжёлая стальная оснастка будет нагреваться до температуры отверждения дольше самого ламината), а также от количества деталей, загружаемых за один цикл, поэтому камера, в которую деталь формально помещается, может снижать производительность, если не учтена масса оснастки. Распространённая ошибка покупателей — выбирать размер только по детали: масса оснастки не менее важна, чем диаметр камеры, поскольку автоклав должен за то же время нагрева довести до температуры отверждения всю загрузку, включая стальную оснастку. Поэтому выбор камеры исключительно по габаритному параллелепипеду детали создаёт риск того, что за цикл не удастся обеспечить равномерное отверждение по всему ламинату.
| Класс компонента | Основной фактор, определяющий габариты | Необходимый класс камеры |
|---|---|---|
| Поверхность управления / закрылок | Длинная узкая оснастка для тонкостенной детали | Малая — диаметр ~1–2 m |
| НИОКР / панели с образцами-свидетелями | Плоские пакеты ламината, минимум оснастки | Малая — диаметр ~1 m (класс малых установок TRG Supply) |
| Сегмент мотогондолы | Криволинейная обечайка + громоздкая внутренняя оснастка | Средняя — диаметр ~2–3.5 m |
| Панель обшивки крыла | Крупный габарит от плоской до криволинейной формы, масса стальной оснастки | Крупная — диаметр ~3.5–4.5 m |
| Лонжерон крыла (цельный) | Определяющее значение имеет продольный размер, умеренное поперечное сечение | Крупная, удлинённая — размер определяется длиной, класс ~9–15 m |
| Цилиндрическая секция фюзеляжа | Цилиндрическая оснастка полного диаметра | Особо крупная — приближается к предельному классу производственных установок или превышает его (диаметр 4.4 m+, пример NAL) |
| Групповая загрузка нескольких деталей (мелкие детали) | Плотность загрузки, а не габариты отдельной детали | От средней до крупной, размер определяется производительностью, а не только вместимостью |
| Клеёная металлокомпозитная сборка | Смешанная тепловая масса (металл + композит) | От средней до крупной; настройка режима набора параметров в системе управления важнее физического размера |
| Крыло целиком / крупная интегральная конструкция | Превышает доступные габариты камеры | Автоклавная обработка зачастую невозможна — см. раздел «Перспективы отрасли» ниже |
Сертификация, часть 1 — нормы для сосудов, работающих под давлением
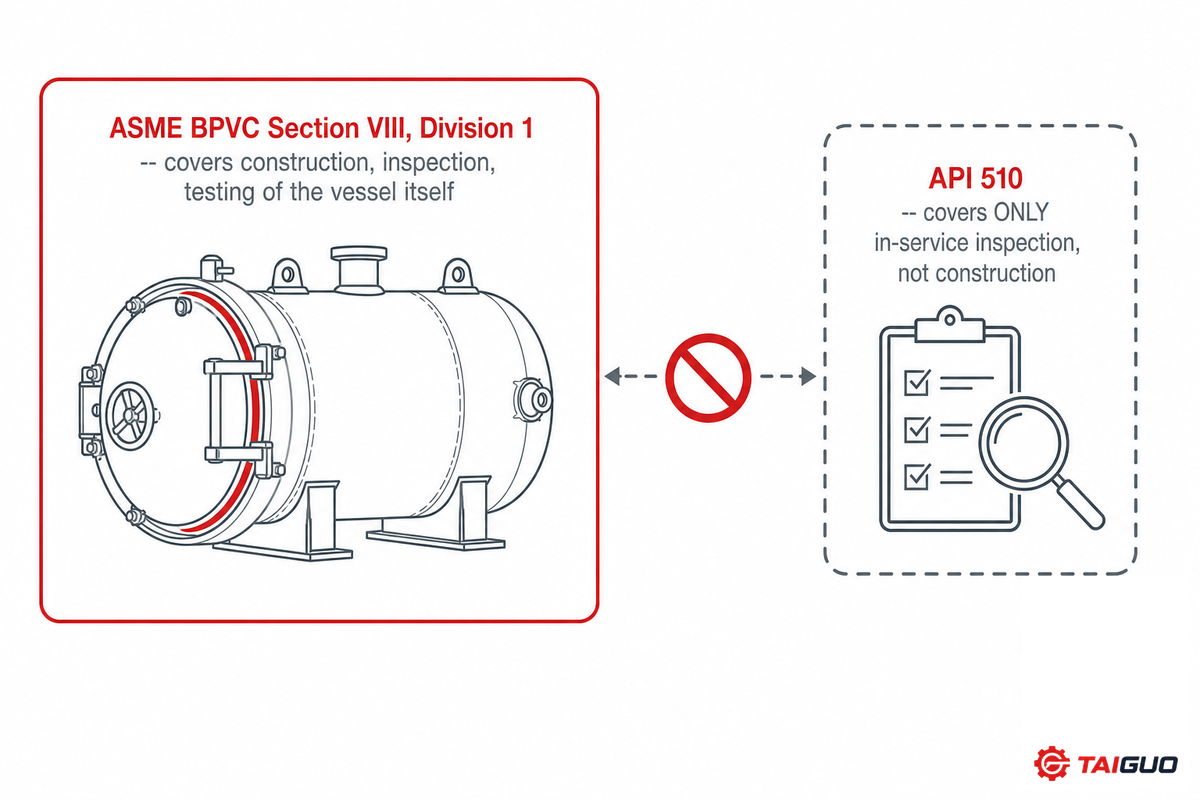
Ещё до рассмотрения требований аэрокосмической отрасли необходимо признать основополагающий факт: автоклав является сосудом, работающим под давлением. В США это означает, что его проектирование, изготовление, контроль и испытания должны выполняться в соответствии с ASME’s Boiler and Pressure Vessel Code, Section VIII, Division 1. (Наиболее актуальной является редакция 2025 года.) Эти нормы распространяются не только на корпус сосуда, но и на его дверь, уплотнения и систему сброса давления — основные элементы конструкционной безопасности и герметичности под давлением независимо от содержимого автоклава. (API 510 — это отдельный стандарт, регулирующий контроль в процессе эксплуатации, а не изготовление; заменять один стандарт другим нельзя.)
При этом соответствие нормам для сосудов, работающих под давлением, не ограничивается заводом-изготовителем. Во многих штатах также действуют собственные программы надзора за котлами и сосудами, работающими под давлением, которые в дополнение к клейму ASME требуют отдельного разрешения штата на монтаж и регулярных проверок в процессе эксплуатации; эту юрисдикционную сложность легко упустить, если стратегия закупки сводится к вопросу «есть ли клеймо ASME?» Риск совершенно очевиден: покупатель, считающий клеймо ASME окончательным условием, всё равно может столкнуться с дорогостоящей задержкой монтажа, когда инспектор штата запросит документы, о которых поставщик не упомянул, — причина имеет системный характер, поскольку ASME подтверждает проектирование и изготовление сосуда, но не его соответствие требованиям юрисдикции при эксплуатации, а эти два разрешения оформляются независимо.
Сертификация, часть 2 — квалификация процесса по AS9100 и Nadcap
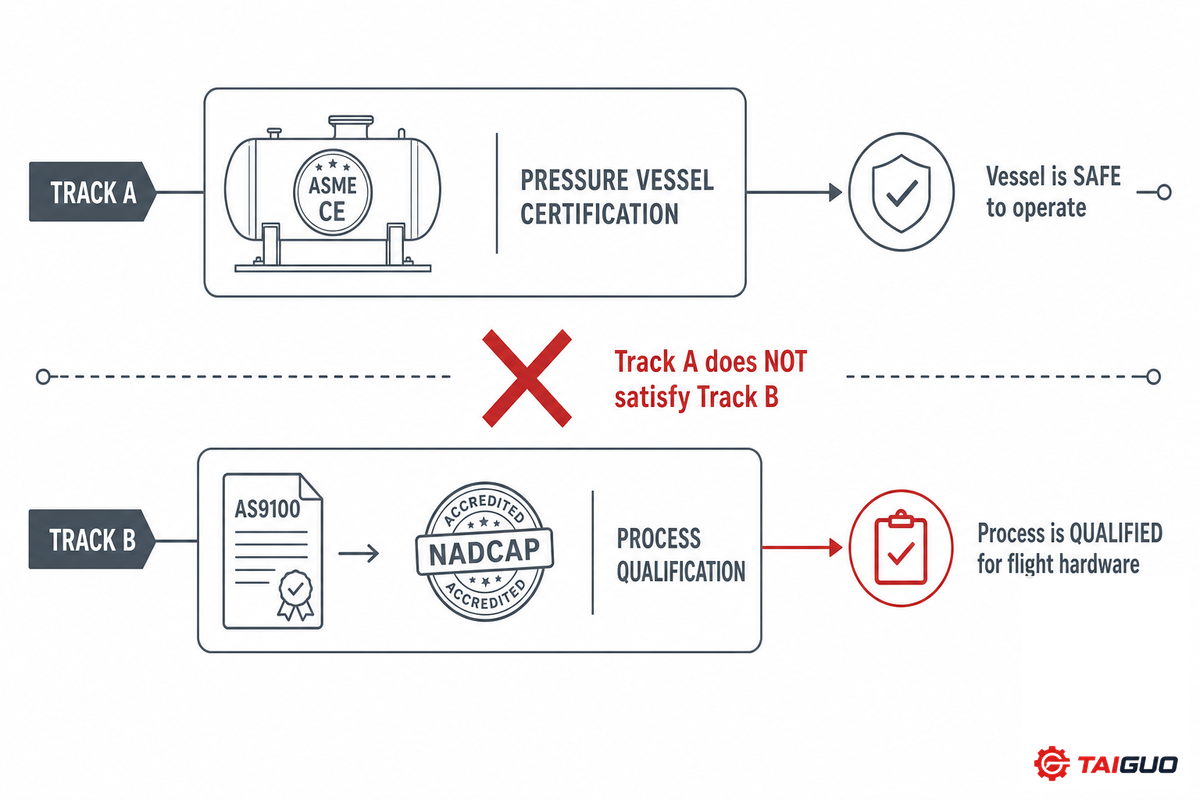
Ловушка 2 видов сертификации
Ловушка 2 видов сертификации: покупатель ошибается, если полагает, что клеймо ASME на сосуде автоклава, работающем под давлением, одновременно подтверждает сертификацию технологического процесса по требованиям аэрокосмической отрасли.
Именно здесь многие покупатели (и немалая часть маркетинговых материалов) ошибочно отождествляют две отдельные сертификации. AS9100 — это основанный на ISO 9001 общий стандарт системы менеджмента качества в аэрокосмической отрасли, который подтверждает методы управления качеством всей организации. Composites Universal формулирует это прямо: «Nadcap — это аккредитация на уровне технологического процесса, а не система качества всей компании». Nadcap (под управлением PRI) представляет собой более детальную (и строгую) аккредитацию конкретных производственных процессов, включая автоклавное отверждение композитных конструкций. В техническом сравнении Matric прямо уточняется: «Для аккредитации процесса по Nadcap система качества самой компании должна быть сертифицирована по AS9100 (или эквивалентному стандарту) до проведения аудита Nadcap». Одна сертификация дополняет другую, а не заменяет её.
Клеймо соответствия нормам для сосудов на корпусе подтверждает его безопасность. Оно ничего не говорит о том, проходил ли аудит процесса отверждения внутри автоклава на соответствие аэрокосмическим стандартам. На практике их легко перепутать: производитель, предлагающий «авиационные автоклавы», может перечислить совершенно действительные аттестации изготовления сосудов — например, ASME Section VIII Division I, ASTM, American Institute of Steel Construction и клеймо National Board “R” — и при этом нигде на странице не упомянуть AS9100 или Nadcap. Это не является обманом, поскольку речь идёт просто об ином уровне сертификации, чем требуется для подтверждения процесса отверждения деталей, предназначенных для полётов, но для покупателя такой страницы различие принципиально важно. Valence Surface Technologies отмечает: «Если они недостаточно прочны, существует высокий риск отказа», когда это различие упускают из виду. Иными словами, поставщики, которые не могут без затруднений разъяснить заказчику разницу между этими вопросами, часто не проходят последующие аудиты.
Первоначальные базовые требования непосредственно к композитам были опубликованы SAE как AS7118A, Nadcap Requirements for Composites (2008). В каталоге SAE указано, что AS7118A включается в документ PRI с критериями аудита (AC7118); базовые требования идентичны, но единым справочным документом станет AC7118. В справочном документе по аудиту Nadcap для композитов критерии автоклавного процесса приведены в пункте 21a контрольного перечня; письма с обновлениями выпускаются регулярно, поэтому последнюю редакцию следует проверять через PRI/eAuditNet, а не ссылаться на письмо из внешнего источника. Для процессов, связанных с автоклавами, необходимо использовать идентификатор контрольного перечня для композитов (AC7118), а не для термообработки (AC7102).
Серия промышленных автоклавов Taiguo Boiler поставляется с клеймом ASME U Stamp и сертификацией CE (PED 2014/68/EU), которые относятся к описанному выше уровню сертификации сосудов; сертификации AS9100 и аккредитации Nadcap у неё нет. Покупателям следует воспринимать этот абзац как отраслевую информацию о данной категории продукции, а не как заявление о сертификации её технологических процессов по аэрокосмическим стандартам.
Перспективы отрасли: давление со стороны внеавтоклавных технологий
За последние два десятилетия в конструкции коммерческих самолётов всё шире применяются композитные материалы. В свою очередь, этот переход на композиты привёл к росту потребности в автоклавных мощностях. Например, Boeing 787 Dreamliner примерно на 50% по массе состоит из композитов, а доля композитов в Airbus A350 XWB составляет около 52-53%, согласно тематической инженерной странице ScienceDirect и данным о материалах самой Hexcel. Чем выше доля композитных материалов в конструкции самолёта, тем больше компонентов требуют автоклавной обработки, что повышает общую потребность в автоклавах.
Но это лишь половина картины, причём более важная половина связана не со стоимостью, а с размерами. В Technical Reports Server NASA это ограничение сформулировано прямо: «Поскольку размеры аэрокосмических композитных деталей превышают вместимость даже самых крупных автоклавов, для обеспечения качества и эксплуатационных характеристик необходимо разрабатывать новые внеавтоклавные процессы и материалы». Иными словами, препрег OOA — не столько более дешёвый вариант, сколько единственно физически осуществимый выбор, когда деталь становится больше любой существующей камеры. Научная литература подтверждает, что это остаётся актуальной и нерешённой областью исследований, а не окончательно сформировавшейся заменой: в широко цитируемом обзоре 2015 года отмечается, что обработка препрегов только в вакуумном мешке всё ещё сопряжена с нерешёнными техническими проблемами, а в статье 2025 года о совершенствовании автоклавного процесса прямо говорится, что предположение «отверждение … не всегда верно» необходимо пересматривать для каждого конкретного случая.
Практический опыт подтверждает, что простого противопоставления здесь недостаточно. «Мы выполняем выкладку материалов всех типов, включая препреги (как для внеавтоклавной, так и для автоклавной обработки, причём для конкретных сочетаний деталей один процесс выбирается вместо другого)», — заявил специалист по композитам в общедоступной ветке форума, подробно описывая подготовку препрегов к автоклавной обработке. «По моему опыту, смолы, предназначенные для эксплуатации при высоких температурах, обычно требуют автоклавной обработки, хотя бывают исключения», — отметил специалист по композитным материалам. Поэтому потенциальному покупателю автоклава следует с самого начала проверить, может ли решение на основе препрега OOA удовлетворить техническим требованиям к данному классу деталей, прежде чем рассматривать стоимость или размеры нового оборудования: хотя возможности OOA-процесса постоянно расширяются, он по-прежнему проблематичен для крупных высоконагруженных конструкционных деталей и изделий, габариты которых могут просто превышать размеры доступной камеры.
Особенности закупки: новое и бывшее в эксплуатации оборудование, сроки поставки
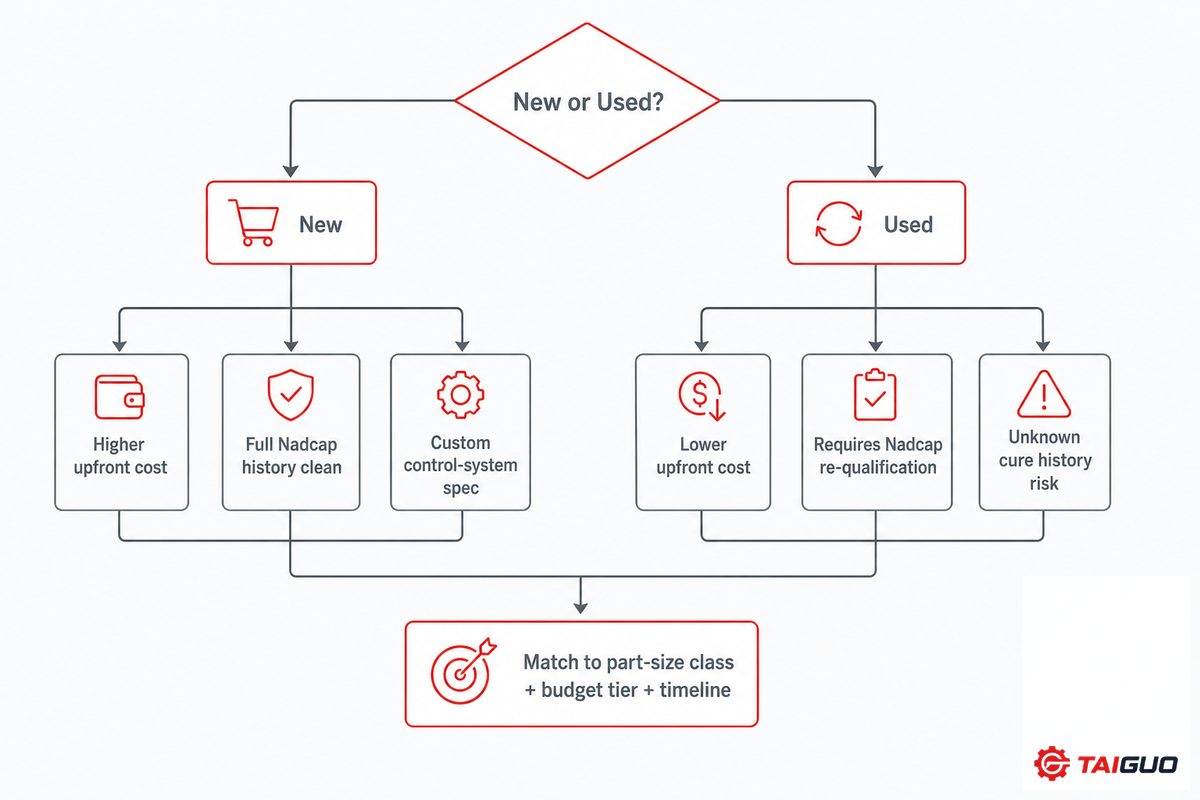
Выбор компании определяется четырьмя критериями: классом размеров деталей, стоимостью, требованиями к срокам готовности оборудования и долгосрочной надёжностью системы управления поставщика. Одно требование остаётся неизменным независимо от выбранного пути: сам сосуд должен соответствовать разделу VIII, части 1 Кодекса ASME по котлам и сосудам, работающим под давлением, независимо от того, совершенно новый этот агрегат или ему уже несколько десятилетий. Хотя одним из мотивов покупки бывшего в эксплуатации оборудования является цена, автоклав без действующей документально подтверждённой аккредитации Nadcap необходимо повторно квалифицировать перед использованием для производства лётных компонентов, а это часто неучтённые затраты времени и средств. В одной интернет-дискуссии представителей композитной отрасли расходы на отдельную сертификацию системы качества AS9100 оцениваются примерно в «$30k в год», к чему добавляется необходимость «также иметь Nadcap для каждого вида продукции, предусмотренного контрактом», — это существенный, хотя и неофициальный ориентир для оценки совокупных регулярных расходов на соответствие требованиям сверх стоимости приобретения. Что касается самого оборудования, в упомянутой выше главе научного издания ориентировочная стоимость капитальных вложений составляет от $200,000 за небольшую модель диаметром 1 м и $500,000 за установку среднего класса диаметром 2.5 м до нескольких миллионов за крупногабаритное оборудование, однако все эти данные относятся к 2018 году и должны рассматриваться лишь как ориентир по порядку величины. Типичная продолжительность цикла изготовления аэрокосмических изделий из препрега составляет от трёх до 10 часов даже при обработке только основных конструкций, поэтому эксплуатационные расходы, главным образом на энергию для нагрева, могут даже превысить первоначальные капитальные затраты.
| Класс размеров деталей | Уровень бюджета | Сроки | Рекомендация |
|---|---|---|---|
| Малые (≤2 м) | Ограниченный | Срочно | Передать работы подрядчику с аккредитацией Nadcap — это исключает как капитальные затраты, так и время на повторную квалификацию |
| Малые (≤2 м) | Достаточный | 6–12 месяцев | Восстановленная установка с новым аудитом Nadcap обычно позволяет быстрее всего получить собственные производственные мощности |
| Средние (2–3.5 м) | Ограниченный | Срочно | Передать работы подрядчику — восстановленные установки среднего класса встречаются редко, а одна лишь повторная квалификация может занять больше имеющегося срочного срока |
| Средние (2–3.5 м) | Достаточный | 12–18 месяцев | Новая установка позволяет задать требования к системе управления и не наследовать неизвестную историю циклов отверждения |
| Крупные (3.5–4.5 м) | Значительный | 18+ месяцев | Новая установка — при таких размерах преимущества камеры с индивидуально спроектированной геометрией обычно перевешивают экономию на рынке бывшего в эксплуатации оборудования |
| Крупные (3.5–4.5 м) | Ограниченный | Гибкие | Передать работы опытному подрядчику по изготовлению авиационных конструкций, а не выходить за рамки капитального бюджета ради крупной новой установки |
| Очень крупные (>4.5 м / удлинённого формата) | Любой | Любые | Сначала проверить применимость OOA-процесса — при таких размерах доступность оборудования может быть важнее бюджета |
| Пакетная загрузка нескольких деталей | Достаточный | 6–12 месяцев | Восстановленная установка, подобранная по плотности загрузки, а не по габаритам одной детали |
| НИОКР / квалификационные испытания | Ограниченный | Гибкие | Небольшая восстановленная или лабораторная установка — полная аккредитация Nadcap на этом этапе часто не требуется |
Линейка промышленных автоклавов Taiguo Boiler включает сосуды, работающие под давлением, индивидуальной конструкции объёмом от 1 м³ до более чем 200 м³, рассчитанные на давление от вакуума до 2.5 МПа и температуру до 250°C и сертифицированные по ASME U Stamp и CE (PED). Этот диапазон характеризует общие возможности компании в области промышленных сосудов, работающих под давлением, и даёт исходную информацию покупателю, который сравнивает варианты с учётом сроков изготовления, однако он не заменяет аккредитацию процесса по Nadcap, необходимую для аэрокосмической программы. Покупателям, рассматривающим всю линейку промышленных автоклавов, включая смежные области применения, такие как автоклавная обработка блоков AAC на той же платформе сосуда, работающего под давлением, следует прежде всего ознакомиться с актуальными стандартными вариантами индивидуальных размеров.
Основные факторы, которые необходимо учесть перед покупкой
- Раздельно и независимо проверяйте сертификацию сосуда по нормативным требованиям (ASME, раздел VIII, часть 1) и аккредитацию процесса (AS9100 и Nadcap).
- При выборе размеров учитывайте необходимую технологическую оснастку и опорные конструкции, а не только размеры самой детали.
- При оценке продолжительности процесса учитывайте тепловую инерцию детали и технологической оснастки.
- При покупке бывшего в эксплуатации оборудования рассчитывайте затраты и сроки повторной квалификации Nadcap отдельно от затрат и сроков приобретения оборудования.
- Прежде чем принимать решение о крупных капитальных затратах на дополнительные автоклавные мощности для вашего класса деталей, изучите альтернативные внеавтоклавные процессы (OOA).
Часто задаваемые вопросы
В: Что такое аэрокосмический автоклав для композитов и чем он отличается от медицинского или лабораторного автоклава?
Показать ответ
Аэрокосмический автоклав для композитов предназначен для точного и управляемого одновременного воздействия температуры и давления на деталь в вакуумном мешке с последующим отверждением (сшиванием) матричного материала углепластикового или другого композитного ламината до твёрдого состояния. Этот процесс отличается от работы медицинских или стоматологических автоклавов, в которых для стерилизации инструментов применяется высокотемпературный насыщенный пар, хотя всё такое оборудование относится к сосудам, работающим под давлением. Это принципиально важное различие, поскольку при поиске в интернете по слову «автоклав» подавляющее большинство результатов относится к медицинским и стоматологическим стерилизационным устройствам, а не к промышленным печам для отверждения аэрокосмических изделий.
В: Как проходит автоклавное отверждение композитных деталей?
Показать ответ
Для изготовления детали из углепластика на таком оборудовании несколько слоёв композитного препрега выкладывают в соответствии с техническими требованиями, помещают в герметичный мешок для удаления захваченного воздуха, а затем загружают в автоклав. Давление и температуру повышают одновременно с заданной скоростью (для высокого качества принципиально важно избегать чрезмерно быстрых изменений); после достижения требуемых максимальных значений температуры и давления их поддерживают достаточно долго для полного отверждения смолы, а затем контролируемо снижают, сохраняя давление во избежание деформации при затвердевании детали. Система управления контролирует как давление в автоклаве, так и давление внутри мешка, поскольку эти параметры задаются отдельно и каждый из них влияет на итоговое качество детали: одного показания манометра давления в камере недостаточно.
В: При каких диапазонах давления и температуры работают аэрокосмические автоклавы для композитов?
Показать ответ
Согласно данным аэрокосмической отрасли, типичное максимальное рабочее давление для всего спектра систем материалов составляет от 10 до 20 бар (приблизительно 145-300 psi). Температура отверждения композитной детали существенно различается в зависимости от типа полимерной матрицы. Для типичного эпоксидного препрега CFRP требуется температура от 120 до 180°C, однако высокотемпературные системы на основе бисмалеимида, полиимида и термопластов (CFRTP) требуют значительно более высоких температур отверждения, в некоторых случаях в диапазоне 390-450°C. Всегда сверяйте требования к температуре с техническим паспортом материала от поставщика препрега, а не полагайтесь на общие опубликованные сведения.
В: Как обеспечивается равномерность температуры внутри крупного аэрокосмического автоклава?
Показать ответ
Программируемый контроллер работает в автоматическом, полуавтоматическом или ручном режиме при поддержке компьютерной системы управления и системы сбора данных, которая через равные интервалы регистрирует температуру и давление в течение цикла. Эти данные также служат основой для аудитов процесса Nadcap, в рамках которых при квалификации оборудования для аэрокосмического применения тщательно проверяются результаты обследования равномерности температуры.
В: Что такое внеавтоклавное отверждение (OOA) и может ли оно заменить автоклав?
Показать ответ
В OOA применяются специальные композитные препреги, отверждаемые только в вакуумном мешке без избыточного давления автоклава. Это реально применяемый процесс, который, как подтверждают исследования NASA, при превышении определённого размера становится практической необходимостью, поскольку использовать автоклав уже невозможно. Возможность заменить автоклавный процесс OOA для конкретной детали зависит от материала и функции детали в конструкции; для основных несущих конструкций такой процесс заменой не является.
В: Какие сертификаты необходимы поставщику аэрокосмических автоклавов для композитов?
Показать ответ
Это два отдельных требования. Поставщику необходима сертификация системы менеджмента качества AS9100, а для конкретного процесса, которым применительно к композитам является автоклавное отверждение, требуется аккредитация Nadcap. Одним из предварительных условий Nadcap для аккредитации процесса является наличие AS9100 или эквивалентной сертификации системы менеджмента качества. Одно не заменяет другое, а одна лишь сертификация сосуда, работающего под давлением, по нормативным требованиям (ASME, CE, UL) даже близко не соответствует этим двухуровневым требованиям.
В: Какой аэрокосмический автоклав является крупнейшим в мире?
Показать ответ
Установка ASC Process Systems для центра производства крыльев Boeing 777X — крупнейший автоклав, упоминаемый в научной литературе: его длина составляет 37 метров, а диаметр — 8.5 метров; размеры были специально подобраны для композитного крыла 777X. Установка CSIR-NAL размером 4.4m X 9m служит наглядным примером среднего масштаба по сравнению с этим объектом.
В: Как подобрать размер автоклава для конкретной детали или объёма производства?
Показать ответ
Начните с размеров самой крупной единичной детали с оснасткой, добавьте зазоры для технологической оснастки (форм и прижимных плит), а затем сопоставьте результат со стандартными классами размеров камер. Если основным фактором является объём производства, а не размер детали, выбирайте габариты с расчётом на эффективную плотность загрузки деталей и оснастки, но обязательно учитывайте тепловую массу детали и оснастки при оценке фактической продолжительности цикла, чтобы определить требуемый размер камеры (либо установить, что крупнейшая деталь физически помещается в камеру, но необходимую производительность получить не удастся).
Литература и источники
- Композиты с внеавтоклавным отверждением — Technical Reports Server NASA, Glenn Research Center
- Разработка и квалификация цикла отверждения — Министерство энергетики США (OSTI.gov)
- Экспериментальное исследование по оптимизации цикла автоклавного отверждения — National Institutes of Health, PMC
- Аэрокосмический автоклавный комплекс — CSIR-National Aerospace Laboratories, правительство Индии
- Кодекс ASME по котлам и сосудам, работающим под давлением, 2025 года — American Society of Mechanical Engineers
- Boeing 787 Dreamliner — доля композитных материалов — инженерный справочник ScienceDirect
- Композиты с полимерной матрицей: основы — автоклавное оборудование — Fernlund, Mobuchon & Zobeiry (2018), Elsevier
- AS7118A: требования Nadcap к композитам — SAE International
- В чём разница между Nadcap и AS9100? — Composites Universal
- Критерии аудита Nadcap для композитов (AC7118) — опубликованный справочный документ Nadcap по аудиту композитных процессов
Почему мы пишем об этом
С 1976 года Taiguo Boiler поставляет сосуды, работающие под давлением, индивидуального исполнения, в том числе промышленные автоклавы для различных отраслей. Продукция компании применяется для автоклавной обработки блоков AAC, вулканизации резины и производства композитов. В этой статье представлен обзор класса автоклавного оборудования для аэрокосмической отрасли с точки зрения производителя сосудов, работающих под давлением, в качестве информационного материала для инженеров и покупателей, рассматривающих такие системы; статья не является заявлением о наличии аккредитации процесса. Материал проверен технической группой Taiguo Boiler.
Статьи по теме
- Линейка промышленных автоклавов — полные технические характеристики и варианты индивидуальных размеров
- Автоклав для блоков AAC — другое применение автоклавной обработки на той же платформе сосуда, работающего под давлением
- Автоклав для консервации древесины — обработка пропиткой паром, третья область применения оборудования той же категории
- Завод по производству блоков AAC: перечень оборудования
- Блоки AAC в сравнении с глиняным кирпичом и кирпичом из золы-уноса