Entre em contacto com a Taiguo


Vulcanização explicada: das ligações cruzadas de enxofre à autoclave industrial
O significado de vulcanização que a maioria dos engenheiros aprende remonta a um simples acidente com borracha pegajosa, ocorrido em 1839: um processo químico que endurece a borracha em bruto através da formação de ligações cruzadas de enxofre entre cadeias poliméricas, transformando um material gomoso inutilizável na substância elástica e duradoura presente em todos os pneus, juntas e correias transportadoras modernos. A descoberta da vulcanização por Charles Goodyear é hoje um processo industrial com 186 anos — e a mesma química continua a ser aplicada em autoclaves com certificação ASME, operadas a 140–180 °C em todo o mundo.
Este guia explica, em linguagem simples, o significado da vulcanização, a química das ligações cruzadas de enxofre, os cinco sistemas de cura utilizados na indústria e a infraestrutura de autoclaves e vapor que atualmente permite realizar a vulcanização em grande escala.
Especificações rápidas — visão geral da vulcanização
| Descoberta | 1839, por Charles Goodyear na Eagle India Rubber Company, Woburn, Massachusetts |
| Reação principal | Formação de ligações cruzadas de enxofre entre cadeias poliméricas de borracha natural ou sintética |
| Temperatura típica | 140–180 °C em autoclaves, prensas de moldação e túneis contínuos |
| Borrachas habitualmente vulcanizadas | Borracha natural (NR/poli-isopreno), borracha de estireno-butadieno (SBR), EPDM, nitrilo, silicone, neopreno |
| Equipamento industrial | Autoclave (vapor saturado), prensa de moldação por compressão, túnel de ar quente, cura RTV à temperatura ambiente |
| Normas | ASTM D2084 (curva de cura no reómetro); ASTM D2240 (dureza Shore); ASME Section VIII Div 1 / GB/T 150 (projeto de autoclaves como recipientes sob pressão) |
O que significa vulcanização?
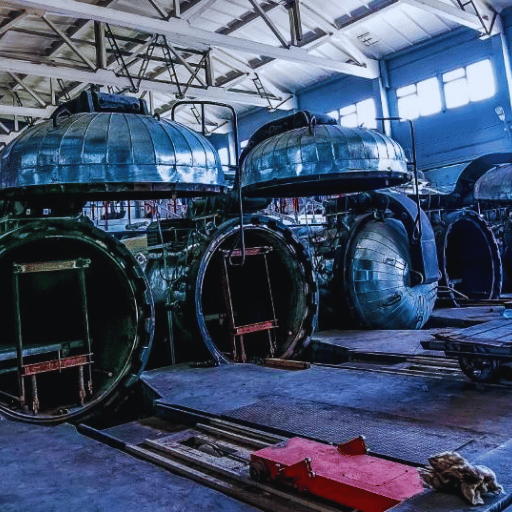
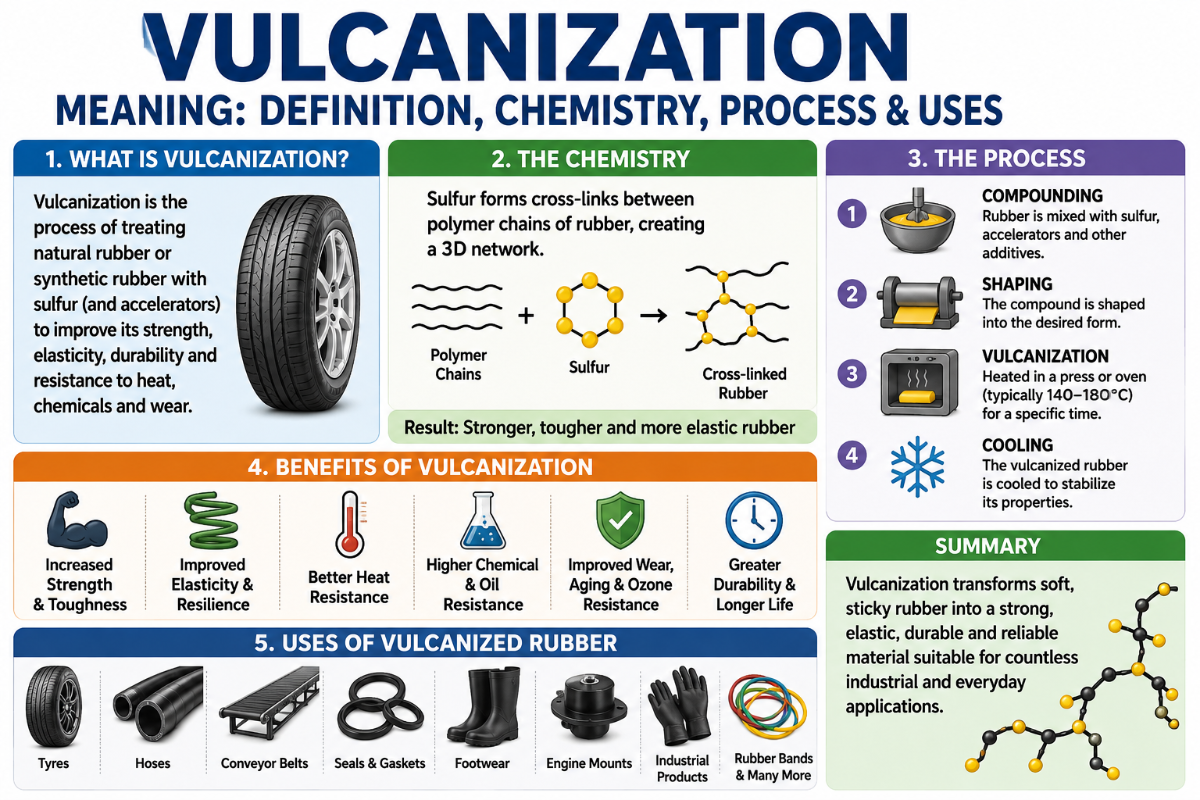
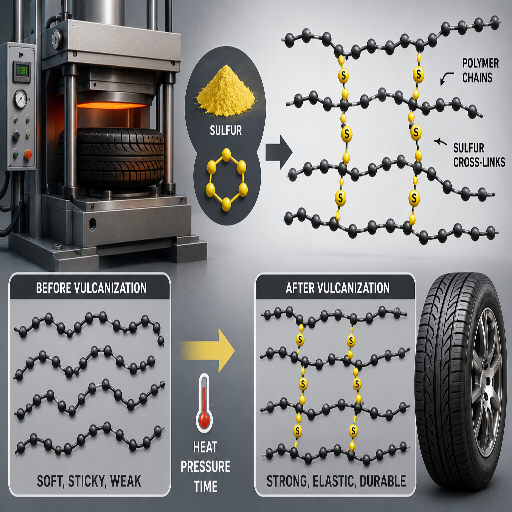
A vulcanização é um processo químico que endurece a borracha natural ou sintética através da criação de ligações cruzadas de enxofre entre moléculas poliméricas de cadeia longa. Esta reação transforma um material termoplástico macio e pegajoso (borracha) num elastómero elástico e resistente ao calor, com uma rede termoendurecível que não pode voltar a ser fundida. A entrada da Britannica sobre vulcanização reflete esta realidade ao descrever a respetiva química: “O processo combina enxofre com a borracha sob a forma de ligações cruzadas — pontes entre moléculas de cadeia longa — e o produto apresenta maior resistência à tração, melhor resistência à abrasão e elasticidade numa gama de temperaturas mais ampla do que a borracha não tratada”.
Em termos simples, a vulcanização transforma a borracha, que deixa de ser uma goma e passa a ser um material funcional de engenharia. A borracha natural em bruto extraída das árvores Hevea brasiliensis apresenta-se como látex de poli-isopreno; sem ligações cruzadas de enxofre, amolece a temperaturas elevadas, fissura a temperaturas baixas e é praticamente inútil para pneus, mangueiras ou vedantes.
📐 Nota de engenharia
De acordo com a síntese geral da ScienceDirect sobre vulcanização, esta é “um processo de ligação química cruzada das moléculas de borracha com agentes orgânicos ou inorgânicos, mediante a aplicação de calor e pressão”. O perfil de propriedades é determinado sobretudo pelo número de átomos de enxofre em cada ponte de ligação cruzada: as pontes curtas conferem resistência ao calor, enquanto as pontes longas, em especial as polissulfídicas, proporcionam características de flexibilidade dinâmica — um aspeto relevante para especificar a parede lateral de um pneu ou um vedante de forno.
Origem: Goodyear, 1839, e o deus romano do fogo
O caminho para a vulcanização moderna começou com um simples acidente. Certo dia, na Eagle India Rubber Company, em Woburn, Massachusetts, Charles Goodyear misturava preparados químicos destinados a preservar a forma natural de diversas variedades de borracha; alguns lotes derretiam no forno num dia de janeiro, enquanto outros se partiam ao meio durante o frio intenso desse mês. Certo dia de 1839, enquanto misturava borracha e enxofre, Goodyear deixou cair acidentalmente a mistura sobre um fogão quente. Em vez de continuar a derreter, a borracha carbonizou nas extremidades e manteve-se firme — e, à medida que lhe aplicava mais calor, endurecia. Este relato, baseado na Connecticut History.org e no biógrafo Charles Slack, capta o momento em que a borracha passou de curiosidade a produto industrial.
Goodyear ficou estupefacto — a borracha não derreteu. E, quando aumentou o calor, tornou-se ainda mais resistente.
Seguiu-se quase de imediato uma corrida às patentes, que continua a ser uma curiosidade da história industrial. O inventor britânico Thomas Hancock apresentou uma patente no Reino Unido para a vulcanização com enxofre em 21 de novembro de 1843 — oito semanas antes da patente de Goodyear nos Estados Unidos, datada de 30 de janeiro de 1844. A própria palavra “vulcanização” foi criada por William Brockedon, amigo de Hancock, a partir de Vulcano, o deus romano do fogo associado ao enxofre e aos vulcões. Apesar da sua descoberta, Goodyear morreu com uma dívida aproximada de $200,000; a famosa empresa de pneus que ostenta o seu nome foi fundada vários anos depois da sua morte, em sua homenagem.
Outra ramificação surpreendente deste processo: segundo uma notícia do MIT de 1999 que analisou a tecnologia olmeca da borracha, as antigas culturas mesoamericanas já vulcanizavam borracha com sucos vegetais ricos em enxofre cerca de 3,500 anos antes de Goodyear. As civilizações antigas criavam bolas para jogos, solas de sandálias e recipientes estanques com este elastómero natural revestido. Goodyear não esteve envolvido na primeira invenção, mas as suas inovações fundamentais no controlo do processo fizeram com que a borracha vulcanizada se mantivesse um produto essencial do comércio mundial.
A química: como o enxofre forma ligações cruzadas nos polímeros de borracha
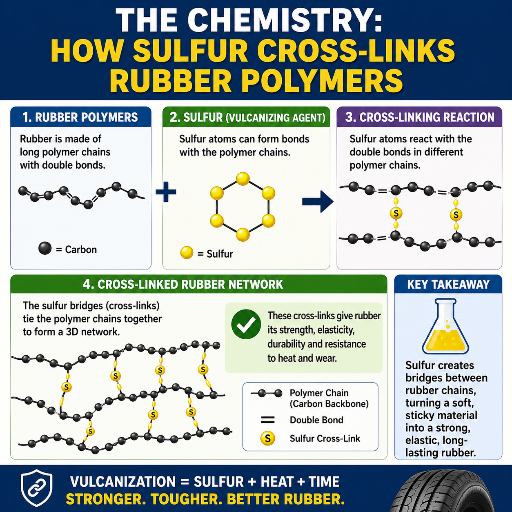
Aquecer borracha com enxofre é a forma mais simples de descrever o que acontece durante a vulcanização, mas a química é mais específica. A vulcanização com enxofre ocorre porque é extremamente sensível ao local e ao grau de ataque do enxofre à cadeia polimérica da borracha. A borracha natural, ou poli-isopreno, é um polímero de cadeia longa (macromolécula) com ligações duplas carbono-carbono regularmente intercaladas. Os átomos adjacentes às ligações duplas possuem átomos de hidrogénio substituíveis, que constituem “alvos” convenientes a que os químicos chamam posições alílicas. Durante a vulcanização, átomos individuais de enxofre separam-se da molécula diatómica e formam pontes com vários átomos de enxofre (polissulfuretos) entre cadeias vizinhas, fixando-as numa nova matriz tridimensional permanente.
Os resultados são consideráveis. As fichas técnicas publicadas na Internet para borracha natural vulcanizada e pré-curada, destinada a motores, indicam uma tensão de rotura final de cerca de 28MPa, em comparação com valores de apenas um algarismo para a borracha em bruto. Este valor coincide, dentro da margem de erro da medição, com estudos independentes de instituições académicas sobre látex de borracha natural pré-vulcanizado, que indicam uma resistência à tração de 26.7MPa. Entre as restantes propriedades desenvolvidas incluem-se o aumento da resistência ao rasgamento, da dureza e da elasticidade, bem como uma ligeira contração da cadeia polimérica à medida que a rede se torna mais apertada.
~28 MPa
Resistência à tração da NR vulcanizada
5–30%
Teor de enxofre em massa
~3,500 anos
A Mesoamérica antecedeu Goodyear
O enxofre isoladamente não é ideal: atua lentamente, é menos eficaz e tende a oxidar-se e a degradar-se. Atualmente, as formulações comerciais incluem aceleradores como sulfenamidas, tiazóis, tiurames ou guanidinas e ativadores que combinam frequentemente óxido de zinco com ácido esteárico. A ausência da mistura correta de aceleradores pode originar horas de formação lenta e fraca de ligações cruzadas por enxofre livre e uma grande quantidade de desperdícios; em 1912, George Oenslager desenvolveu um verdadeiro sistema preciso de aceleradores e ativadores, comercializou o conceito e publicou um conjunto de fórmulas que se tornou uma referência para a indústria, permitindo, para além do trabalho de Goodyear, vulcanizar borracha à escala industrial.
Depois de formadas, as ligações cruzadas não revertem as transformações químicas nem se quebram; esta característica irreversível define diretamente um material termoendurecível. Tão inevitável como a ligação cruzada é o aumento associado da viscosidade durante o ciclo de cura; a chamada curva de cura é um conceito importante no fabrico de borracha — o tempo necessário para atingir 90% de cura é conhecido como t90 e determinado pelo ensaio com reómetro ASTM D2084. Depois de estabelecidas as ligações cruzadas, deixa de existir a tendência das cadeias do material de borracha para deslizarem novamente umas sobre as outras.
Como funciona a vulcanização: o processo passo a passo
Este processo decorre através de um conjunto complexo de quatro etapas fundamentais. Cada etapa pode acabar por originar peças inutilizáveis:
- Preparação da mistura. A borracha em bruto — também designada composto — é misturada com enxofre (5-30% em massa), aceleradores, ativadores, cargas (negro de fumo ou sílica), antioxidantes e auxiliares de processamento num misturador de dois cilindros ou num misturador interno Banbury. Os responsáveis pela preparação garantem que a mistura permanece abaixo da respetiva temperatura de pré-vulcanização até seguir para a fase de conformação a jusante. Caso contrário, as ligações cruzadas na borracha começam a formar-se prematuramente e prejudicam as suas propriedades.
- Conformação. O composto de borracha não vulcanizada é extrudido para formar perfis de mangueira ou tiras de vedação, calandrado em folhas ou doseado para um molde fechado. A conformação deve estar concluída antes da vulcanização, para que a borracha ainda possa fluir antes de as ligações cruzadas resistentes fixarem a forma, depois de se estabelecerem no composto.
- Cura. São aplicados calor e pressão à borracha durante o período pretendido com base na densidade de ligações cruzadas,” que varia consoante a espessura do componente, a formulação e as borrachas especificadas. Numa autoclave, o vapor saturado transfere calor a 140–180 °C, enquanto as placas aquecidas eletricamente fornecem calor diretamente ao molde numa prensa hidráulica. O tempo de cura necessário pode variar entre 3 e 4 minutos para uma junta fina e mais de uma hora para uma correia transportadora espessa.
- Arrefecimento e acabamento. O arrefecimento controlado estabiliza a rede de ligações cruzadas. Em seguida, o produto é rebarbado, inspecionado superficialmente e ensaiado (ASTM D2240) antes da expedição.
Um pormenor subtil de qualidade: o composto deve ser aquecido para além da temperatura de ativação do acelerador escolhido, e não apenas para além do ponto de fusão do enxofre. A incompatibilidade entre o sistema de cura e a temperatura de cura é uma das falhas mais dispendiosas no processamento de borracha — os sintomas de uma incompatibilidade do sistema de enxofre são pegajosidade superficial quando a cura é insuficiente, aspeto calcário e perda de elasticidade quando a cura é excessiva (reversão).
Métodos de vulcanização: autoclave, prensa a quente, ar quente e RTV
No contexto industrial, o artigo da Wikipedia sobre vulcanização enumera cinco sistemas de cura atualmente utilizados: ligações cruzadas por enxofre, peróxido, óxido metálico, acetoxissilano e uretano. Cada sistema corresponde a um tipo diferente de química da borracha que, por sua vez, está associado a um método de processamento diferente. A escolha da combinação adequada de processo e formulação depende da geometria pretendida para a peça, do volume de produção e do ambiente de serviço previsto.
| Método | Fonte de calor | Intervalo típico | Mais indicado para |
|---|---|---|---|
| Autoclave (vapor saturado) | Recipiente sob pressão + caldeira a vapor | 140–170 °C; 4–6 barG; 30–90 min | Mangueiras, correias transportadoras e peças vulcanizadas de borracha grandes ou de geometria irregular |
| Prensa de moldação por compressão | Placas aquecidas eletricamente | 150–200 °C, 5–25 min | Pneus, juntas, O-rings e produtos de borracha moldada em grande volume |
| Túnel de ar quente (linha CV) | Forno contínuo | 180–220 °C, segundos a minutos | Extrusões contínuas, tiras de vedação e perfis de estanquidade |
| Vulcanização à temperatura ambiente (RTV) | Humidade atmosférica / mistura de dois componentes | 20–25 °C, 1–24 h | Mástique de borracha de silicone, produção de moldes e peças em baixo volume |
| Peróxido / radiação | Peróxidos orgânicos ou feixe de eletrões | 160–200 °C ou temperatura ambiente + feixe de eletrões | Revestimento de fios, EPDM e silicone de grau médico |
Quadro de decisão — adequar o método à peça
- Geometria grande e irregular, volume baixo a médio → autoclave com vapor saturado proveniente de uma caldeira a vapor industrial
- Pneus, juntas e O-rings em grande volume → prensa hidráulica de moldação
- Extrusão contínua (tira de vedação, perfil de estanquidade) → túnel de ar quente, frequentemente alimentado por um forno industrial de ar quente
- Mástique de silicone ou material para moldes → RTV (não requer equipamento)
- Isolamento de fios, EPDM de grau médico → peróxido ou feixe de eletrões
Cura e vulcanização: são a mesma coisa?
Cura é o termo abrangente — inclui todas as vias de formação de ligações químicas cruzadas aplicadas a polímeros, incluindo vulcanização com enxofre, cura com peróxido, cura com óxido metálico, cura por radiação e cura à temperatura ambiente por ação da humidade. Originalmente, a vulcanização referia-se apenas à cura da borracha natural com enxofre, tal como na técnica descoberta por Goodyear. Os profissionais da indústria utilizam informalmente os dois termos como sinónimos, mas as especificações, fichas técnicas e patentes distinguem-nos quando está em causa a química.
Uma regra prática para distinguir os dois processos: se o agente de ligação cruzada for enxofre (ou um dador de enxofre), deve chamar-se vulcanização. Se o agente for um peróxido, óxido metálico, acetoxissilano ou radiação por feixe de eletrões, deve chamar-se cura — mesmo que a rede formada seja semelhante. Ambos os processos originam borracha vulcanizada ou curada, mais dura, elástica e resistente ao calor do que a borracha em bruto.
Uma distinção importante na aquisição: uma junta de EPDM curada com peróxido e uma junta de EPDM vulcanizada com enxofre apresentam uma dureza Shore praticamente idêntica, mas terão comportamentos diferentes em óleo quente, ozono e vapor saturado. Especificar o método de cura utilizado permite aos engenheiros evitar falhas prematuras.
Destinos da borracha vulcanizada: pneus, vedantes, correias e muito mais
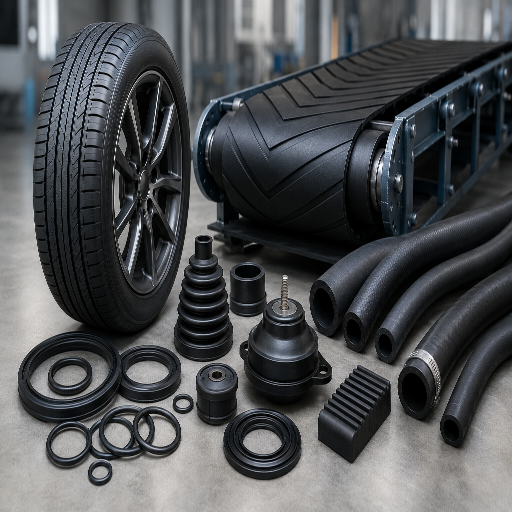
A maioria dos produtos de borracha fabricados na economia atual foi submetida a vulcanização. As cadeias poliméricas da borracha vulcanizada proporcionam a combinação útil de elasticidade, resistência à tração, resistência à abrasão, dureza e propriedades de isolamento elétrico. Os vários produtos finais diferem apenas na densidade de ligações cruzadas e na composição do conjunto de cargas, adaptadas ao respetivo ambiente de serviço.
✔ Propriedades melhoradas pela vulcanização
- Resistência à tração (~3 MPa em bruto → ~28 MPa após vulcanização)
- Elasticidade numa gama de temperaturas mais ampla
- Resistência ao calor e estabilidade dimensional
- Resistência à abrasão e ao rasgamento
- Resistência a solventes e óleos (dependente do composto)
- Isolamento elétrico (em compostos não condutores)
⚠ Compromissos a considerar no planeamento
- A formação de ligações cruzadas é irreversível — a borracha vulcanizada não pode voltar a ser fundida
- A reciclagem requer desvulcanização, trituração mecânica ou recuperação térmica
- A cura excessiva provoca reversão (perda de elasticidade)
- Alguns aceleradores (por exemplo, ETU para neopreno) apresentam riscos para a saúde ocupacional
- O sistema de cura deve ser compatível com a química da borracha e o ambiente de serviço
As utilizações finais comuns abrangem dezenas de aplicações: pneus de veículos, correias transportadoras, vedantes industriais e O-rings, mangueiras de borracha, solas de calçado, amortecedores de vibrações, amortecedores, revestimentos de isolamento elétrico, membranas de cobertura, juntas de dilatação e depósitos revestidos a borracha. O poli-isopreno e a borracha de estireno-butadieno são os polímeros mais vulcanizados a nível mundial, sobretudo porque a indústria de pneus consome a maior parte de ambos.
Os próprios pneus de borracha vulcanizada fornecem uma indicação útil da escala: todos os anos são descartados mais de mil milhões de pneus em todo o mundo, embora cada um tenha sido submetido a um ciclo de cura por vulcanização durante o fabrico. A mesma química de formação de ligações cruzadas de enxofre também permite produzir revestimentos para reatores químicos, juntas para vedar pasteurizadores de grau alimentar e casquilhos para amortecer bogies de locomotivas — aplicações asseguradas por instalações industriais de vulcanização em autoclave em seis continentes.
Vulcanização industrial: como o vapor e as autoclaves a tornam possível
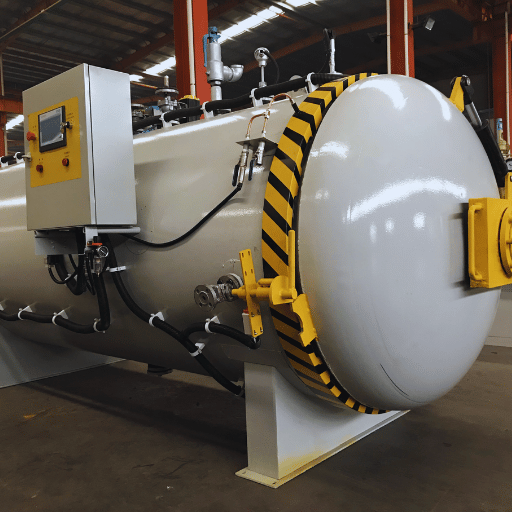
A vulcanização de borracha à escala industrial raramente é realizada num fogão. Para peças grandes ou irregulares — correias transportadoras, troços de mangueira, depósitos revestidos a borracha e pneus recauchutados de veículos pesados — a solução de produção é um recipiente cilíndrico sob pressão denominado autoclave de vulcanização, alimentado continuamente com vapor saturado proveniente de uma caldeira a vapor industrial instalada a montante. O recipiente eleva uniformemente a peça à temperatura de cura, o vapor saturado transfere o calor para o composto de borracha e a pressão aplicada evita defeitos de porosidade causados pela libertação de gases durante a cura.
Condições médias de funcionamento da autoclave: 140-170 °Celsius, pressão de vapor saturado de 4-6 barG, duração do ciclo de 30-90 minutos. O vapor saturado é gerado num gerador de vapor industrial dedicado — alimentado a gás natural, fuelóleo, biomassa ou eletricidade — e conduzido através de tubagem isolada até ao corpo cilíndrico da autoclave. Nos ciclos de cura a temperaturas mais elevadas, típicos de silicones especiais e compostos de peróxido, alguns sistemas reforçam o fornecimento de calor disponível com uma fonte de calor a óleo térmico, uma vez que o óleo térmico atinge até 350 °C sem as pressões elevadas associadas ao vapor saturado.
O projeto dos recipientes sob pressão utilizados como autoclaves para vulcanização de borracha é definido pelos mesmos códigos regulamentares aplicáveis a recipientes sob pressão de processo semelhantes: ASME Boiler and Pressure Vessel Code Section VIII Division 1 nos Estados Unidos e GB/T 150 na China. Ambos exigem verificação por terceiros, ensaios hidrostáticos, documentação dos procedimentos de soldadura e inspeções periódicas frequentes durante o serviço — o estado da autoclave é crítico. Desde 1976, os nossos engenheiros fabricam autoclaves de vulcanização em conformidade com as normas ASME e GB/T 150 e fornecem recauchutadores de pneus, fabricantes de mangueiras e oficinas de revestimento com borracha em mais de 100 países.
📐 Nota de engenharia
Um ciclo de cura completo é definido por três parâmetros interdependentes: o valor de referência da pressão do vapor (que determina a temperatura de saturação), o tempo de patamar à temperatura definida (que regula a densidade das ligações cruzadas) e uma rampa de arrefecimento controlada (que evita fissuras causadas por choque térmico). Uma cura insuficiente deixa enxofre residual e pegajosidade superficial no produto acabado. Uma cura excessiva provoca reversão — a rede de ligações cruzadas degrada-se parcialmente, a dureza aumenta por breves instantes e a elasticidade colapsa. As oficinas de recauchutagem de pneus registam normalmente todos os ciclos de cura num registador gráfico para garantir a rastreabilidade relativamente aos objetivos de tempo de cura t90 da ASTM D2084.
Perguntas frequentes
P: O que é a vulcanização em termos simples?
Ver resposta
A vulcanização consiste em aquecer borracha com enxofre para unir as suas cadeias poliméricas através de pontes químicas, transformando a borracha em bruto, macia e pegajosa, num material resistente e elástico que mantém a forma sob calor, pressão e esforço.
P: A vulcanização ainda é utilizada atualmente?
Ver resposta
Sim — a vulcanização continua a ser o processo dominante no fabrico de praticamente todos os produtos de borracha disponíveis no mercado. Só a indústria de pneus é responsável pela maior parte do consumo mundial de borracha, e todos os anos mais de mil milhões de pneus chegam ao fim da sua vida útil, tendo cada um sido curado durante o fabrico por vulcanização com enxofre ou por um sistema de ligações cruzadas relacionado.
P: Que materiais podem ser vulcanizados?
Ver resposta
Os produtos de borracha natural, borracha de estireno-butadieno, borracha nitrílica, EPDM, borracha butílica, neopreno (policloropreno) e borracha de silicone são habitualmente vulcanizados ou curados na fase final de fabrico. Cada material utiliza um sistema de cura diferente: enxofre para borracha natural e SBR, peróxido para EPDM e silicone, óxidos metálicos como o óxido de zinco para neopreno e acetoxissilano para silicone de cura à temperatura ambiente. Os termoplásticos como o polietileno não podem ser vulcanizados porque não possuem locais de formação de ligações cruzadas.
P: Quem inventou a vulcanização da borracha?
Ver resposta
Charles Goodyear descobriu o processo moderno com enxofre em 1839, em Woburn, Massachusetts, e recebeu uma patente nos Estados Unidos em 30 de janeiro de 1844. O inventor britânico Thomas Hancock apresentou uma patente no Reino Unido oito semanas antes, em 21 de novembro de 1843. O mérito é atribuído a ambos os inventores, e a própria palavra “vulcanização” foi sugerida por William Brockedon, amigo de Hancock, a partir de Vulcano, o deus romano do fogo.
P: A borracha vulcanizada pode ser reciclada?
Ver resposta
A borracha vulcanizada não pode voltar a ser fundida — a rede de ligações cruzadas é irreversível — pelo que a reciclagem segue uma de três vias. A recauchutagem de pneus reutiliza a carcaça e aplica borracha nova no piso durante um novo ciclo de vulcanização, frequentemente no interior de uma autoclave. A trituração mecânica produz granulado de borracha para misturas de asfalto, enchimento de relvados desportivos, cobertura de solo e tapetes para animais. A recuperação térmica converte pneus em fim de vida em combustível derivado de pneus para fornos de cimento e centrais elétricas. A investigação sobre desvulcanização está ativa, mas ainda não conseguiu reproduzir, à escala industrial, as propriedades da borracha virgem.
Referências e fontes
- Vulcanização — definição, inventor, história, processo e factos — Encyclopædia Britannica
- Vulcanização — Wikipedia (citando Mark, Erman & Eirich, Ciência e tecnologia da borracha, ISBN 0-12-464786-3)
- Vulcanização — uma visão geral — ScienceDirect Topics, Elsevier
- Charles Goodyear e a vulcanização da borracha – Connecticut History.org, Connecticut Humanities
- Borracha processada na antiga Mesoamérica – MIT News (1999)
- Perspetivas sobre a gestão de pneus em fim de vida – World Business Council for Sustainable Development, Tire Industry Project
Artigos relacionados
- Caldeira alimentada a fuelóleo e gás — funcionamento, tipos e guia de seleção — o abastecimento de vapor a montante para instalações industriais de vulcanização em autoclave
- Caldeira de óleo térmico — tipos, seleção e guia de eficiência — fonte de calor alternativa para sistemas de vulcanização a alta temperatura
- Como os geradores de ar quente alimentam os sistemas industriais de secagem — a mesma infraestrutura de ar quente utilizada em túneis de vulcanização contínua
- Caldeira a vapor ou aquecedor de fluido térmico — qual escolher? — seleção do meio de transferência de calor adequado para ciclos de vulcanização
Sobre este guia de vulcanização
Este guia foi elaborado pela equipa de engenharia da Taiguo Boiler, com base em quase 50 anos de experiência na conceção e no fabrico de recipientes sob pressão e autoclaves para a vulcanização de borracha, a produção de blocos de betão aerado autoclavado (BCA) e a preservação de madeira. Os valores de desempenho citados foram verificados por comparação com a Britannica, a Wikipedia, as fichas técnicas da ScienceDirect e o Projeto da Indústria de Pneus do WBCSD; os parâmetros de vulcanização refletem as gamas operacionais típicas de autoclaves que a nossa equipa colocou em serviço em aplicações de processamento alimentar, químico, têxtil e de borracha. As definições específicas dos ciclos variam sempre consoante o composto de borracha, a geometria da peça e as especificações de utilização final — solicite uma consulta sobre o processo para obter valores específicos para o projeto.