Свяжитесь с Taiguo

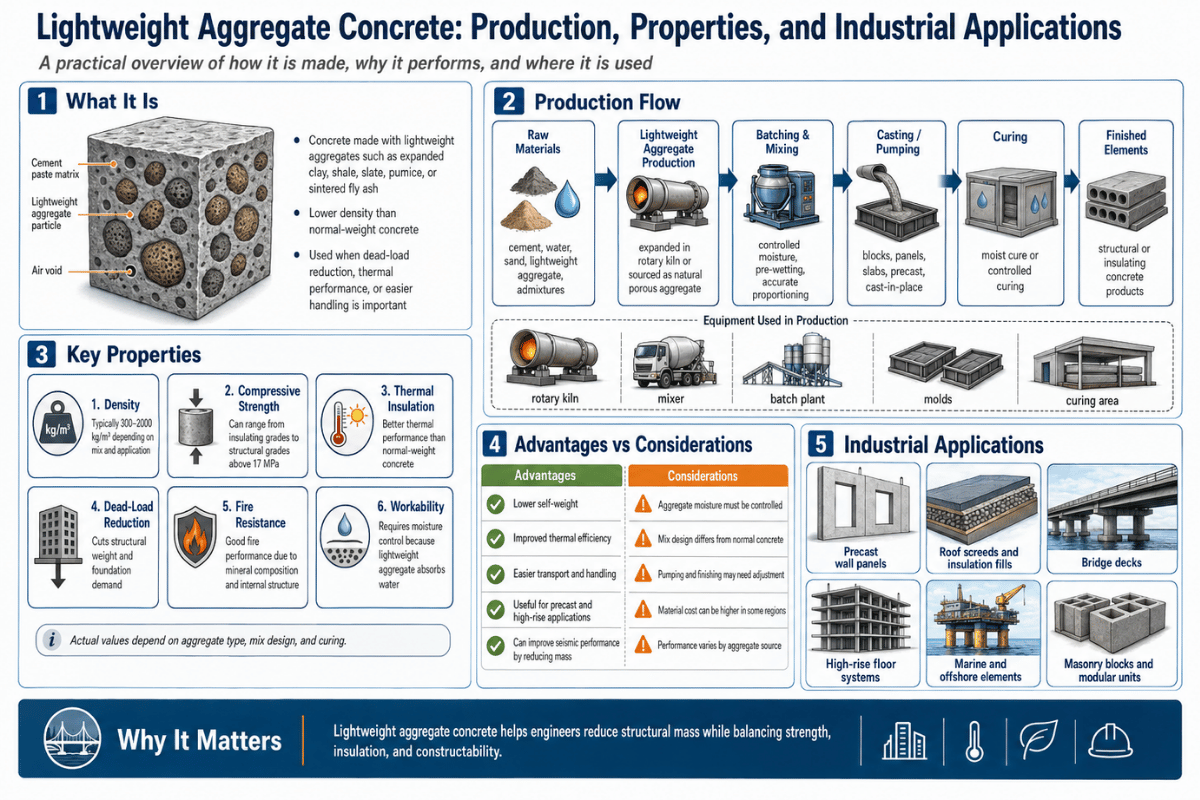
Краткие характеристики — конструкционный бетон на лёгких заполнителях
| Равновесная плотность | 1120–1920 кг/м³ (70–120 фунтов/фут³) — ACI 213R |
| Прочность на сжатие (f’c) | 17–70+ МПа (2500–10,000+ psi) |
| Модуль упругости (E) | 17–28 ГПа (≈65–85% от NWC) |
| Теплопроводность | 0.58–0.86 Вт/м·К (конструкционный); 0.09–0.16 Вт/м·К (теплоизоляционный) |
| Основные стандарты | ACI 213R, ASTM C330, Еврокод 2, часть 1-1 §11 |
| Обозначение класса прочности | LC30/33 = цилиндр 30 МПа / куб 33 МПа (EN 1992-1-1) |
Что такое бетон на лёгких заполнителях?
 Из трёх разновидностей лёгкого бетона — наряду с пенобетоном и автоклавным газобетоном — наиболее распространён бетон на лёгких заполнителях. Согласно руководству ACI 213R по конструкционному бетону на лёгких заполнителях от American Concrete Institute, основой материала служит конструкционный лёгкий заполнитель, соответствующий ASTM C330, при этом минимальная прочность на сжатие через 28 дней составляет 17 МПа, а равновесная плотность находится в диапазоне от 1120 до 1920 кг/м³ (70–120 фунтов/фут³). Еврокод 2 повышает верхний предел до 2200 кг/м³ и использует обозначения классов прочности LC — например, LC30/33 означает прочность цилиндрического образца 30 МПа и кубического образца 33 МПа.
История применения этого материала имеет значение. Римский Пантеон, завершённый примерно в 125 году нашей эры, до сих пор перекрывает пролёт 43 метра неармированным куполом из лёгкого бетона на природной пемзе — и продолжает эксплуатироваться спустя девятнадцать столетий. Первое применение в несущей конструкции в США относится к 1928 году, когда здание Southwestern Bell в Канзас-Сити надстроили по вертикали: снижение собственного веса позволило проектировщикам добавить 14 этажей вместо первоначально рассчитанных 8. Сегодня те же физические принципы используются при устройстве перекрытий высотных зданий, мостовых балок и сборных панелей.
📐 Инженерное примечание
Более широкий обзор разновидностей лёгкого бетона — ячеистого, пенобетона, AAC и бетона на заполнителях — представлен в нашем обзоре видов лёгкого бетона.
Три взаимосвязанных термина обозначают состояние одного и того же материала в разные моменты времени: плотность свежей смеси (при укладке, максимальная), плотность после высушивания в печи (по результатам испытания ASTM C567) и равновесная плотность (в эксплуатации: плотность после высушивания в печи + 50 кг/м, достигаемая через 90 дней для обычного LWAC или через 180 дней для высокопрочных составов). В технических требованиях следует указывать, какой показатель применим, поскольку проектировщики используют только равновесные массу и вес в эксплуатационных условиях.
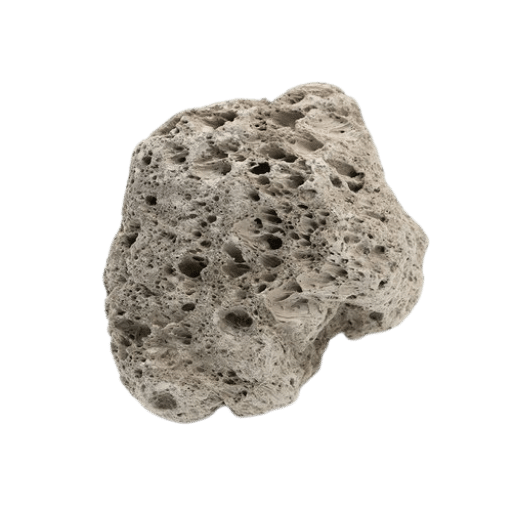
Шесть видов материалов для лёгких заполнителей
 Производство и применение LWAC
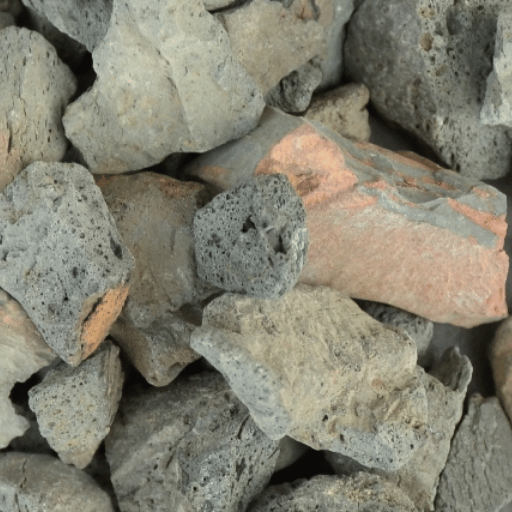
Каждое из более чем десятка семейств коммерческих заполнителей получают одним из трёх способов: спеканием промышленных побочных продуктов и отходов; термическим вспучиванием природных и широкодоступных материалов; либо измельчением чрезвычайно пористой вулканической породы. Сделанный выбор также влияет на конечную плотность, прочность на сжатие и возможности автоматизации. В приведённой ниже таблице объединены сведения о трёх способах производства и результаты по стандартам из раздела «Связанные работы» и кратко представлены значения кажущейся плотности после высушивания в печи:
| Вид заполнителя | Распространённые торговые наименования | Плотность в сухом состоянии (кг/м³) | Типичное применение |
|---|---|---|---|
| Вспученные глина, глинистый и аспидный сланцы | LECA, Aglite, Solite, Haydite и Stalite | 320-960 | Конструкции — перекрытия высотных зданий, мостовые балки |
| Спечённая зола-унос (PFA) | Lytag | 770-960 | Конструкции — использование побочного продукта, меньший воплощённый углеродный след |
| Гранулированный вспученный шлак | Pellite | 800-1000 | Конструкции, доступность в отдельных регионах |
| Вспененный доменный шлак | — | 670-920 | Конструкции, доступность в отдельных регионах |
| Пемза (природная вулканическая) | — | 480-880 | Конструкции при наличии местного сырья; ненесущие изделия |
| Печной клинкер | — | 720-1040 | Ненесущие блоки, засыпка |
| Частицы древесины / пластика | — | 320-480 | Ненесущая теплоизоляция |
| Вспученный вермикулит / перлит | — | 60-160 | Ненесущая теплоизоляция, огнезащита |
Какой лёгкий заполнитель самый лёгкий?
Вспученный вермикулит — самый лёгкий из коммерчески поставляемых лёгких заполнителей (насыпная плотность в сухом состоянии 60–160 кг/м, около 0.1 от плотности керамзита). Перлит обладает сходными характеристиками. Ни один из этих материалов не подходит для конструкционного бетона без теплоизоляционных требований, поскольку их прочность слишком низка. Однако они пригодны для огнезащитных стяжек, теплоизоляции полостей стен и лёгких штукатурок, поскольку объёмная теплопроводность вермикулитобетона часто составляет <0.10 Вт/мК. Очевидный недостаток заключается в присущей этим материалам хрупкости и низкой прочности на сжатие, которая у бетона с вермикулитом или перлитом часто составляет <3 МПа, поэтому их применяют только в ненесущих конструкциях, где главным критерием является теплоизоляция, а не прочность.Механические свойства: особенности поведения LWAC
 Главное механическое отличие заключается не в прочности, а в жёсткости: LWAC воспринимает ту же нагрузку, но за то же время деформируется сильнее из-за более низкого модуля упругости. В следующей таблице приведены типичные средние значения из справочных данных Portland Cement Association, первоначально процитированных Holm (2000):
| Свойство | LWAC | Бетон нормальной плотности |
|---|---|---|
| Расчётная плотность (кг/м³) | 1850 | 2400 |
| Прочность на сжатие f’c (МПа) | 20-50 | 20-70 |
| Прочность на растяжение (МПа) | 2.5 | 3.0 |
| Модуль упругости E (ГПа) | 17-28 | 20-40 |
| Усадка при высыхании за 1 год (микродеформация) | 600 | 550 |
| Удельная ползучесть (микродеформация/МПа) | 70-150 | 70-120 |
Похоже, что чем легче материал, тем более хрупким будет бетон, а главными проблемами станут сдвиг и вырыв. — Инженер-конструктор на дискуссионном форуме Eng-TipsЭта обеспокоенность специалистов объясняется нормативными требованиями: раздел 11 Еврокода 2 вводит понижающие коэффициенты для прочности на сдвиг и сцепления арматуры с LWAC, поскольку меньшая жёсткость заполнителя снижает вклад взаимного зацепления его частиц в сопротивление сдвигу. Проектировщик компенсирует это уменьшением шага хомутов или назначением смеси LWAC более высокой прочности.
Бетон на лёгких заполнителях прочнее обычного бетона?
По абсолютной прочности на сжатие выигрывает бетон нормальной плотности: в производственных составах она достигает 70–100 МПа, тогда как для LWAC в типичных несущих конструкциях предельный показатель составляет около 50–70 МПа. Однако по удельной прочности LWAC стабильно превосходит его. Мост Столма в Норвегии по-прежнему удерживает мировой рекорд среди бетонных сооружений, построенных методом свободного консольного бетонирования: его главный пролёт длиной 301 метр выполнен с применением LWAC прочностью 70.4 МПа в центральной части — эквивалентная конструкция из бетона нормальной плотности разрушилась бы под собственным весом ещё до достижения такой длины пролёта. Выбор показателя прочности или нагрузки, на который следует опираться, практически не имеет значения и зависит от того, чем определяется конструкция — нагрузкой или длиной пролёта.Теплотехнические характеристики и огнестойкость
 Ячеистая пористая структура, благодаря которой заполнитель становится лёгким, также обеспечивает LWAC выраженные теплоизоляционные свойства, однако их уровень существенно зависит от используемого класса плотности. В литературе приводятся два диапазона, смешение которых приводит к ошибкам в технических требованиях.
0.58-0.86
Вт/м·К — конструкционный LWAC (≈1850 кг/м³)
0.09-0.16
Вт/м·К — теплоизоляционный LWAC (вермикулит, перлит)
1.4-2.9
Вт/м·К — бетон нормальной плотности
Подбор состава и производство
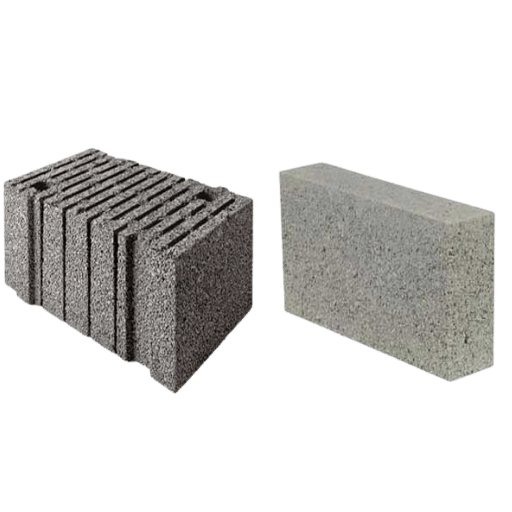 При подборе состава LWAC для проекта по ACI 211.2 «Стандартная практика подбора состава конструкционного лёгкого бетона» применяются два метода: метод абсолютных объёмов, основанный на относительной плотности и измерениях пикнометром, и объёмный метод, использующий объёмы влажного рыхлого материала. Метод абсолютных объёмов чаще всего применяется при производстве товарного бетона; объёмный метод обычно используют при приготовлении смеси на строительной площадке. В обоих методах необходимо одновременно учитывать отдельную сложность, отличающую LWAC от обычного тяжёлого бетона: лёгкий заполнитель поглощает значительное количество избыточной воды быстрее, чем это происходило бы в бетоне без заполнителя, изменяя фактическое водоцементное отношение к моменту схватывания.
⚠️ Важно — водопоглощение заполнителя за 24 часа
Конструкционные лёгкие заполнители за 24-часовое погружение поглощают 5–20% воды от массы сухого заполнителя (ASTM C127 / C128). Если при приготовлении замеса не определить влажность заполнителя или предварительно не замочить пробу, водоцементное отношение смеси, скорее всего, будет рассчитано неправильно, а ошибка в количестве воды может составить сотни литров на кубический метр.
Зачем предварительно замачивать лёгкий заполнитель?
Предварительное замачивание, также называемое предварительным увлажнением, — это преднамеренное погружение лёгкого заполнителя в воду или его орошение перед приготовлением смеси, чтобы вытеснить воздух из пор свободной водой, которая иначе поглощалась бы из цементного теста. Цель состоит в уменьшении количества воздуха в порах заполнителя без полного насыщения — его влажность доводят достаточно близко к значению водопоглощения за 24 часа, чтобы дополнительное поглощение воды в смеси и при перекачивании насосом было минимальным. Это стабилизирует фактическое водоцементное отношение и предотвращает два вида отказов: низкую прочность на сжатие, когда «жадный до воды» заполнитель забирает всю воду затворения, и закупоривание насосной линии, когда продолжающееся поглощение воды повышает кажущуюся жёсткость смеси во время укладки. Для заполнителя, который медленно поглощает воду при обычном увлажнении, вакуумное насыщение сокращает период замачивания с нескольких недель до нескольких часов. Кроме того, предварительно замоченный заполнитель обеспечивает то, что в руководстве ACI 213R называется внутренним уходом за бетоном: после прекращения наружного влажностного ухода смоченный заполнитель продолжает отдавать воду внутри формирующейся матрицы, замедляя развитие напряжений, вызванных гидратацией цемента и пуццолановой реакцией. В результате могут улучшаться свойства контактной зоны, снижаться проницаемость и уменьшаться раннее усадочное растрескивание, что Lam (2005) считал важнейшим преимуществом для долговечности, а не удачным побочным эффектом. Согласно рекомендациям National Ready Mixed Concrete Association CIP36, действующая практика перекачивания насосом предусматривает осадку конуса не менее 75 мм (3″) до добавления водоредуцирующих добавок, насосные линии диаметром не менее 125 мм (5″); трубопроводы должны быть чистыми и хорошо смазанными, переходы от жёстких участков труб к гибким не должны иметь повреждений от истирания и сужений, а давление насоса следует свести к минимуму, допустимому для используемой гидравлической системы. Для LWAC прочностью 4500 psi необходимо воздухововлечение 4–8% при максимальном размере заполнителя 19 мм (3/4″) или 5–9% при размере 9.5 мм (3/8″) с контролем по ASTM C173 (следует применять не метод давления, а объёмный метод).- Определить осадку конуса и номинальный максимальный размер заполнителя для выбранного способа укладки.
- Определите расчётный расход воды затворения
- Выбрать ориентировочное отношение w/cm, соответствующее целевой равновесной плотности, а не плотности свежей смеси. (W0 — целевое содержание воды, зависящее от состава смеси)
- Рассчитать содержание цемента (больше, чем для NWC при том же f’c)
- Оценить объёмы крупного и мелкого заполнителя; приготовить пробный замес; скорректировать
- Поскольку содержание воздуха измеряется объёмным методом, его следует проверять по ASTM C173, а не по C231.
Промышленное и конструкционное применение
 Лёгкий бетон на пористых заполнителях обходится дорого в тех случаях, когда снижение постоянных нагрузок приводит к уменьшению общей массы конструкции: позволяет строить выше, перекрывать более длинные пролёты и облегчать фундаменты. Основной объём потребления приходится на пять категорий применения.
Крупнейшим отдельным рынком являются перекрытия высотных зданий. В 50-этажном здании One Shell Plaza в Хьюстоне, завершённом в 1971 году, LWAC расчётной плотностью 1840 кг/м³ и прочностью на сжатие 42 МПа использовался во всей конструкции, включая фундаментную плиту. Та же логика применялась в 55-этажном здании Bank of America Plaza в Атланте высотой 311.8 м. В стальных каркасах высотных зданий LWAC на металлическом настиле обеспечивал такую же огнестойкость, как NWC, при меньшей глубине и толщине перекрытия, что позволяло сэкономить на напыляемой огнезащите нижней поверхности настила.
В мостовых настилах и балках используется преимущество высокой удельной прочности. Верхний ярус первоначального моста Сан-Франциско — Окленд (1936) эксплуатируется до сих пор. Затем появились мосты через Чесапикский залив (1952,1975) и мост Бенишия — Мартинес (2007).
Мост Столма в Норвегии продемонстрировал достижимые пределы: рекордный в мире пролёт свободного консольного бетонирования длиной 301 м был построен с применением высокопрочного LWAC с показателем 70.4 МПа f’c там, где собственный вес NWC сделал бы такую конструкцию невозможной. В округе Коуита, штат Джорджия, было показано, что из LWAC прочностью 70 МПа и плотностью 1920 кг/м³ можно изготавливать предварительно напряжённые балки для пролётов длиной 46 м.
Сборные панели легче перевозить, если каждая из них имеет меньшую массу: на один грузовик помещается больше кубических метров, а на площадке можно использовать кран меньшей грузоподъёмности. К этой категории также относятся облегчённые шлакоблоки, облегчённые строительные блоки, панели из лёгкого бетона и системы перекрытий из лёгкого бетона.
В геотехнических насыпях лёгкий заполнитель, обычно из вспученного сланца или глины, используется для уменьшения дополнительной нагрузки на слабый грунт, подпорные стены и устои мостов до ¼. Насыпная плотность в сухом состоянии 600–900 кг/м³ снижает дополнительное давление на расположенный ниже грунт в 2 раза.
Применение LWAC в морских и шельфовых сооружениях не ново. Во время Первой и Второй мировых войн по всему миру корпуса бетонных судов строили из LWAC; некоторые сохранившиеся корпуса используются в качестве волноломов.
Автоклавный газобетон (AAC): разновидность LWAC автоклавного твердения под давлением
 Автоклавный газобетон, как и бетон на лёгких заполнителях, относится к семейству лёгких бетонов, но производится совершенно иначе. Вместо смешивания лёгкого заполнителя с цементным раствором готовят большой объём шлама из тонкомолотого кварцевого песка (или золы-уноса), цемента, извести и воды, после чего добавляют алюминиевую пудру в качестве газообразователя. Алюминиевая пудра вступает в реакцию с гидроксидом кальция, выделяя водород и формируя в смеси узкопористую структуру с 50–80% воздушных пор.
Смесь сначала схватывается и проходит предварительное твердение, а затем окончательно отверждается в автоклаве в рамках промышленного процесса.
Именно автоклавная обработка дала AAC (автоклавному газобетону) его название и механические свойства. Как указано в статье [King et al. 2001] из Technical University of Munich, основные параметры гидротермальной обработки рассматриваемого AAC составляют 180–200 °C при давлении насыщенного пара 12–15 бар (1.2–1.5 МПа), а полная продолжительность цикла, включая выход на режим, выдержку и снижение давления, — 8–12 часов. При этих параметрах фазы гидросиликатов кальция перестраиваются с образованием тоберморита, который обеспечивает готовым блокам прочность на сжатие (в рассматриваемом случае в среднем 2–7 МПа) и стабильность размеров.
📐 Инженерное примечание — цикл автоклавной обработки AAC
Поскольку автоклав является узким местом производства и крупнейшей статьёй капитальных затрат на заводе AAC, выбор оборудования влияет на экономику проекта. Заданную производительность за смену обеспечивает сочетание диаметра сосуда, работающего под давлением, рабочего давления, автоматизации цикла и расхода подаваемого пара. Для производителей AAC, выходящих на рынок AAC или наращивающих существующие мощности для удовлетворения регионального спроса, промышленные автоклавы, спроектированные для производства AAC, изготавливаются в соответствии с ASME и GB/T 150 и предлагаются в типоразмерах стандартного диапазона диаметров 2.68–3.2 м.
Сопоставление AAC и ячеистого бетона по производственному процессу, классу плотности и областям применения приведено в материале «Сравнение ячеистого бетона и AAC».
Типовая рабочая кривая автоклава для AAC: вакуумирование при 0–0.06 МПа в течение 30 мин → повышение давления до 1.3 МПа за 2 часа → выдержка при рабочем давлении 1.3 МПа и температуре 193±5 °C в течение 6–8 часов → контролируемое снижение давления. Сами сосуды, работающие под давлением, должны соответствовать разделу VIII ASME или GB/T 150; для промышленных производственных линий их диаметр составляет 2.5–3.2 м, а длина — 31–65 м.
Недостатки и ограничения
 Три группы компромиссов определяют, когда LWAC становится неудачным выбором: стоимость, чувствительность механических характеристик и технологичность строительства.
Удорожание. Согласно сравнению стоимости ESCSI за 2026 год, товарный бетон на лёгких заполнителях в крупных городах США стоит $175-180 за кубический ярд против $145 за кубический ярд для NWC, то есть на $30-35 за кубический ярд, или приблизительно на 21–24%, дороже. Удорожание обусловлено дополнительным расходом цемента, необходимого для компенсации меньшей прочности заполнителя, производством лёгкого заполнителя во вращающейся печи вместо добычи в карьере, а также транспортировкой от ограниченного числа поставщиков лёгких заполнителей. Чтобы экономика проекта была жизнеспособной, конструктивная экономия — более тонкие плиты, меньшие колонны и облегчённые фундаменты — должна оправдывать удорожание материала на $30-35:
✔ Когда LWAC выгоднее
- Высотные здания, в которых постоянная нагрузка определяет размеры колонн и фундаментов
- Мосты с большими пролётами и консольные конструкции
- Сейсмические зоны (меньшая масса → меньшая поперечная сила в основании)
- Сборные изделия, перевозимые на значительные расстояния
- Перекрытия по стальному каркасу, для которых требуется нормируемая огнестойкость
⚠ Когда NWC — более подходящий выбор
- Малоэтажные жилые здания, где масса не имеет значения
- Промышленные полы для тяжёлых условий эксплуатации, требующие стойкости к истиранию
- Конструкции с критическими требованиями к жёсткости (контроль прогиба)
- Удалённые объекты, расположенные далеко от источников лёгкого заполнителя
- Сжатые сроки при отсутствии аттестованного поставщика LWAC
Что такое «бетон для бедных» — и относится ли он к лёгкому бетону?
Нет. Так называемый «бетон для бедных» обычно означает грунтоцемент — стабилизированную смесь местного грунта, портландцемента и воды, применяемую в качестве основания дорог и для защиты от эрозии, — а не LWAC или другой лёгкий бетон с проектным составом. Грунтоцемент обычно имеет меньшую прочность на сжатие (1.5-7 МПа) и не содержит специально подобранного заполнителя. В интернете эти материалы часто путают, поскольку оба частично уступают по конструкционным характеристикам ради снижения стоимости, однако они не похожи ни по составу, ни по регулирующим их стандартам:Особенности закупки
 База поставщиков лёгких заполнителей сконцентрирована. В Северной Америке рынок вспученных во вращающихся печах сланца, глины и аспидного сланца, считающихся стандартными заполнителями для LWAC, представлен Arcosa Lightweight, Stalite, Buildex и Utelite — большинство из них входят в Expanded Shale, Clay and Slate Institute. В Европе преобладают Leca (керамзит) и Lytag (спечённая зола-унос). Поставки пемзы обычно имеют региональный характер и привязаны к вулканическим месторождениям. На столь концентрированном рынке поставщиков одно только расстояние перевозки часто определяет приемлемость конечной стоимости — проект, расположенный в 800 км от ближайшего завода лёгких заполнителей, будет экономически невыгоден по сравнению с NWC, даже если конструктивная экономия в иных условиях говорила бы в пользу LWAC.
Для производителей, рассматривающих вертикальную интеграцию в производство блоков AAC вместо закупки товарного LWAC, меняется структура капитальных затрат: производственная линия, включающая системы автоклавов для производства AAC, а также вспомогательное оборудование для резки, смешивания и отверждения, сама становится проектом, а себестоимость единицы продукции зависит от расположения завода, производительности и доступности золы-уноса или кварцевого песка в качестве сырья.
Прогноз развития отрасли на 2026 год
 За последние несколько лет независимые исследования рынка стабильно прогнозировали однозначные среднегодовые темпы роста рынка бетона на лёгких заполнителях до начала 2030-х годов. GrandView Research указывает среднегодовой темп роста 5.9% в период с 2025 по 2033 год, а Skyquest оценивает его в 5.4% до 2032 года. Оценки объёма рынка, публикуемые разными исследовательскими компаниями, различаются на порядок в зависимости от того, идёт ли речь о рынке заполнителей, товарного LWAC или лёгкого бетона в целом, поэтому устойчивый диапазон темпов роста служит гораздо более надёжным ориентиром, чем абсолютные показатели в денежном выражении.
Спрос объясняется тремя факторами:
Устойчивое развитие / воплощённые выбросы углерода. В отраслевом отчёте по LWAC из Саудовской Аравии за 2026 год указано, что воплощённый углеродный след примерно на 30% ниже, чем у обычного бетона. Это не независимый аудит, но логика такого направления весьма убедительна: меньший собственный вес снижает тоннаж перевозок, а меньшие постоянные нагрузки сокращают расход арматурной стали. По мере ужесточения до 2027 года требований LEED v5 и калифорнийских правил закупок с учётом воплощённых выбросов углерода аргументы в пользу LWAC по этому показателю остаются убедительными.
В странах Ближнего Востока и Северной Африки, а также Азиатско-Тихоокеанского региона всё активнее ведётся строительство высотных зданий в Саудовской Аравии, ОАЭ, Индии и Юго-Восточной Азии — одновременно расширяется применение AAC для возведения перегородок. Оба фактора, вероятно, увеличат спрос на LWAC.
Обновления ASHRAE 90.1, IECC и Директивы ЕС об энергетических характеристиках зданий также благоприятствуют применению в ограждающих конструкциях теплоизоляционных материалов с высокой теплоёмкостью. Ненесущий теплоизоляционный LWAC и облицовочные блоки AAC увеличат свою долю рынка.
Если вы прорабатываете проект на 2026 год, заранее проведите квалификацию поставщиков заполнителей и выясните стоимость с доставкой — выбор ограничен, а коммерческие предложения могут значительно различаться, — а также узнайте, расширялись ли мощности по производству AAC на вашем рынке, чтобы срок поставки блоков оставался в пределах от 4 до 6 недель. Оба фактора влияют на принятие решения значительно сильнее, чем разница в стоимости на 5%.
Часто задаваемые вопросы
В: Какова типичная плотность бетона на лёгких заполнителях?
Посмотреть ответ
Согласно ACI 213R, равновесная плотность конструкционного LWAC составляет 1120-1920 кг/м³ (70-120 фунтов/фут³). Плотность ненесущих теплоизоляционных смесей LWAC с вермикулитом, перлитом или древесными частицами может составлять всего 60-480 кг/м³. Для сравнения, плотность обычного тяжёлого бетона составляет 2300-2400 кг/м³.
В: Какую максимальную прочность на сжатие можно получить у LWAC?
Посмотреть ответ
При производстве высокопрочного LWAC удалось достичь f’c 70 МПа, что подтверждают проект моста Stolma в Норвегии и проект предварительно напряжённых балок в округе Coweta, штат Джорджия, США. В верхней части этого диапазона действуют ограничения, обусловленные прочностью заполнителя, однако в современных экспериментальных составах их преодолевают за счёт конструктивно оптимизированного уменьшения максимального размера заполнителя и применения минеральных добавок к цементу.
В: Является ли бетон на лёгких заполнителях водонепроницаемым?
Посмотреть ответ
Водонепроницаемого бетона не существует, и LWAC не является исключением. Сам заполнитель проницаем и за двадцать четыре часа может поглотить воду в количестве 5–20% от своей сухой массы, однако цементная матрица правильно отверждённого LWAC фактически имеет более низкую проницаемость, чем эквивалентный NWC, поскольку более интенсивный внутренний уход уплотняет цементную матрицу и контактную зону. Для получения практически неразрушимой водонепроницаемой конструкции специалисты по-прежнему предусматривают добавки и барьерные покрытия.
В: Можно ли использовать LWAC на открытом воздухе в климате с циклами замораживания и оттаивания?
Посмотреть ответ
Да, при использовании воздухововлекающей добавки. Рекомендации ACI предусматривают 4-8% вовлечённого воздуха при максимальном размере заполнителя 19 мм и 5-9% при размере заполнителя 9.5 мм; содержание воздуха можно проверить объёмным методом по ASTM C 173. На морском испытательном полигоне Treat Island в штате Мэн Инженерный корпус армии США в течение многих лет подвергал одни и те же образцы LWAC более чем 100 циклам замораживания и оттаивания ежегодно, при этом скорость потери массы составляла всего одну треть от показателя NWC.
В: Насколько LWAC дороже обычного бетона?
Посмотреть ответ
По данным ESCSI, в крупных городах США в 2026 году товарный LWAC стоил $175-180 за кубический ярд, тогда как обычный тяжёлый бетон — $145 за кубический ярд, то есть разница составляла 21-24%. В проектах зданий средней и большой этажности, мостов и сборных конструкций экономия за счёт более тонких плит, облегчённых фундаментов и перевозки большего количества изделий одним грузовым автомобилем обычно компенсирует это удорожание при сопоставимой нагрузке. В малоэтажном жилищном строительстве применение LWAC, как правило, трудно обосновать экономически.
В: Чем бетон на лёгких заполнителях отличается от ячеистого бетона?
Посмотреть ответ
Долговечность LWAC не обязательно представляет проблему, поскольку низкую плотность получают заменой обычного заполнителя пористым лёгким заполнителем, а цемент, заполнитель и вода остаются теми же компонентами, что и в традиционной бетонной смеси высокой плотности. Плотность ячеистого или пенобетона снижают путём вовлечения в смесь воздуха в количестве 25-75%. Обычно для этого применяют пенообразователь и не используют крупный заполнитель. Прочность ячеистого бетона конструкционного назначения может составлять 0.5-15 МПа, тогда как LWAC часто достигает от 17 до 70 МПа — сравнение технологических процессов приведено в отдельном руководстве.
В: Можно ли армировать бетон на лёгких заполнителях арматурными стержнями?
Посмотреть ответ
Да — большинство конструкционных составов LWAC можно армировать точно так же, как NWC. Положения о конструкционном LWAC включены в ACI 318 начиная с редакции 1963 года. В разделе 11 Eurocode 2 приведены понижающие коэффициенты для прочности при срезе и длины анкеровки, учитывающие уменьшенный вклад зацепления заполнителя, однако основная методика проектирования железобетонных конструкций остаётся прежней. Обычно шаг арматурных хомутов можно постепенно увеличивать с учётом понижающих коэффициентов и одновременно повышать отношение количества стали к объёму бетона.
Планируете крупносерийное производство блоков AAC или автоклавную обработку лёгкого бетона?
промышленные автоклавы, специально разработанные для производственных линий AAC и LWAC и процессов автоклавной обработки — такие модели выпускаются с сертификацией по ASME и GB/T 150 и диаметрами 2.68 м и 3.2 м.
Ознакомиться с решениями на базе промышленных автоклавов →Об этом анализе
В этом обзоре объединены данные о бетоне на лёгких заполнителях из различных источников, включая ACI 213R, ASTM C330, раздел 11 части 1-1 Eurocode 2, упомянутый отчёт ESCSI/PCA 2008 года авторства Richard P. Bohan и John Ries, технические архивы Concrete Society и Concrete Centre UK, а также подтверждённые экспериментальные научные источники, в том числе рекомендации TUM Munich по рабочим параметрам автоклавов для AAC. Параметры изготовления и автоклавной обработки получены непосредственно из практического опыта Taiguo Boiler, которая с 1976 года поставляет промышленные автоклавы новым предприятиям по производству AAC более чем в 100 странах.
Литература и источники
- ACI 213R-14: руководство по конструкционному бетону на лёгких заполнителях — American Concrete Institute
- ASTM C330: стандартные технические требования к лёгким заполнителям для конструкционного бетона — ASTM International
- Eurocode 2 (EN 1992-1-1), раздел 11 — конструкции из бетона на лёгких заполнителях — European Commission JRC
- Конструкционный бетон на лёгких заполнителях (PCA 2008) — Richard P. Bohan и John Ries, Portland Cement Association и Expanded Shale, Clay and Slate Institute
- Руководство по составлению технических требований к лёгкому бетону — The Concrete Centre, Великобритания
- Краткий справочник по бетону на лёгких заполнителях — The Concrete Society, Великобритания
- CIP36: конструкционный лёгкий бетон — National Ready Mixed Concrete Association
- Производство автоклавного газобетона из кремнеземистого сырья — Technical University of Munich
- Сравнение стоимости лёгкого бетона (2026) — Expanded Shale, Clay and Slate Institute
- ACI 211.2: стандартная методика подбора состава конструкционного лёгкого бетона — American Concrete Institute
Статьи по теме
- Лёгкий бетон: сравнение всех 6 типов (ячеистый, AAC, на лёгких заполнителях, пенобетон) — общий обзор всех разновидностей лёгкого бетона
- Лёгкий ячеистый бетон и AAC: руководство по производству на 2026 год — сравнение производственных линий для выпуска AAC и ячеистого бетона
- Промышленные автоклавы для AAC и автоклавной обработки композитов — решения на основе сосудов, работающих под давлением, для производства блоков AAC и автоклавной обработки лёгкого бетона