Свяжитесь с Taiguo


Обновлено в июле 2026 года.
Автоклавное производство композитов — это отверждение деталей из препрега внутри нагреваемого стального сосуда, работающего под давлением, тогда как конкурирующее с ним безавтоклавное отверждение (OOA) превращает тот же препрег в такие же детали аэрокосмического класса; покупателю, планирующему новые производственные мощности, необходимо определить, что лучше соответствует размерам деталей, объёму производства и стратегии сертификации: стальной сосуд под давлением или давление от вакуумного мешка. Рассмотрим, в чём различаются эти методы и почему разрыв между ними может быть не столь велик, как принято считать.
Краткие характеристики
| Давление в автоклаве (монолитный ламинат) | 70–300 psi (5–20× атмосферного) |
| Давление в автоклаве (сэндвич-панель/сотовый заполнитель) | 35–50 psi (пониженное во избежание смятия заполнителя) |
| Температура отверждения в автоклаве (эпоксидный углепластик) | 120–180°C |
| Давление при OOA — только вакуумный мешок (VBO) | ≤14.7 psi (предел — 1 atm) |
| Давление при OOA — под избыточным давлением (SQRTM/RTM) | 90–120 psi (создаётся прессом или нагнетанием) |
| Типичная пористость | Автоклав <1%; OOA 0.5–2% в зависимости от конкретного метода |
| Разница в длительности цикла | Quickstep: на 23–50% быстрее; VBO: цикл может длиться дольше и не всегда оказывается быстрее |
Как устроено автоклавное производство композитов
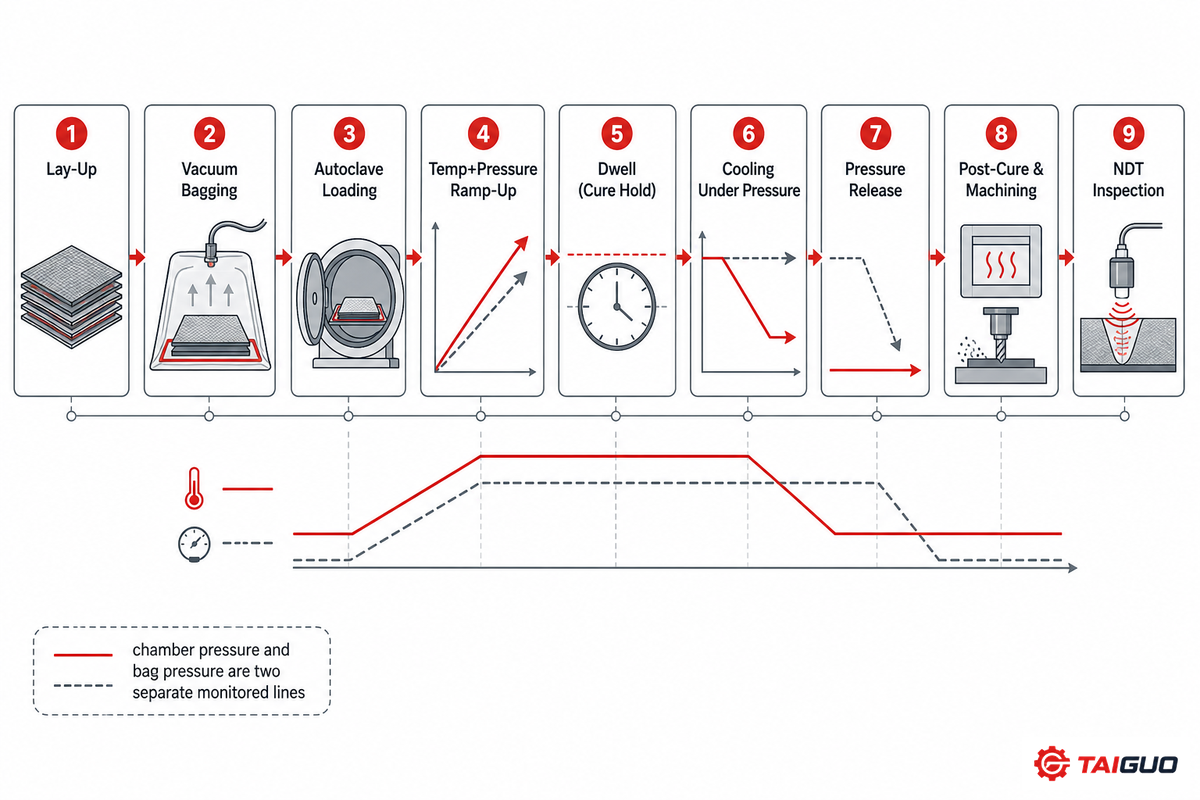
При автоклавном отверждении препрег из углеродного или стеклянного волокна — углеволокно или стекловолокно, предварительно пропитанное полимерной системой, — превращается в готовую композитную деталь за счёт одновременного воздействия тепла, внешнего давления и вакуума. Этот автоклавный технологический процесс, лежащий в основе автоклавного отверждения композитов, превращает исходный композитный материал в готовую деталь следующим образом:
- Выкладка — слои препрега укладывают в форму в направлениях, предусмотренных расчётной схемой нагрузок детали.
- Вакуумное формование — выкладку, оснастку и композитную деталь герметизируют в вакуумном мешке, после чего создают вакуум для удаления захваченного воздуха и предварительного уплотнения слоёв.
- Затем оснастку в вакуумном мешке помещают в сосуд под давлением (загружают в автоклав).
- повышение температуры и давления — давление и температуру повышают согласно режиму, чтобы создать неравномерные внутренние напряжения вследствие неодинакового нагрева.
- Заданные температуру и давление поддерживают (выдержка) в течение времени, достаточного для полного отверждения (сшивания) смолы.
- Охлаждение под давлением — перед сбросом давления температуру сосуда снижают, чтобы предотвратить коробление.
- Давление сбрасывают, а деталь извлекают из вакуумного мешка.
- Доотверждение и механическая обработка — для некоторых полимерных систем может потребоваться отверждение вне сосуда; обрезанные кромки и склеиваемые поверхности подвергают механической обработке.
- Контроль — ультразвуковой или рентгеновский неразрушающий контроль подтверждает соответствие пористости и качества соединения критериям приёмки детали, а также отсутствие дефектов.
Покупатели часто указывают одно значение давления в диапазоне от 70 до 300 psi, однако оно относится к монолитному ламинату и неприменимо к сэндвич-панелям или сотовым заполнителям; один из инженеров на форумах о композитах отметил, что рабочее давление для заполнителя может составлять лишь от 35 до 50 psi, поскольку чрезмерное внутреннее давление сминает лёгкие заполнители. Покупатель может ошибочно выбрать параметры цикла отверждения на основании значения давления, применимого только к монолитной детали. В собственном сравнении автоклавных и безавтоклавных процессов производства композитов NASA подробно описана та же последовательность от выкладки до контроля, а также определяющие её параметры давления и температуры.
📐 Инженерное примечание
Многие операторы автоклавов отключают вакуум, когда внутреннее давление превышает 15–20 psi, поскольку при более низком давлении сохранение вакуума на фоне роста давления в автоклаве может привести к расширению захваченного газа внутри сотового заполнителя и отслоению обшивки от заполнителя — такую проблему можно выявить при контроле, но лишь после отверждения. Современные автоклавы сочетают такой профиль давления с цифровой системой регулирования температуры, отдельным вакуумным насосом и вакуумной системой, подключённой к каждой оснастке в мешке, поэтому оператор точно видит, что происходит внутри автоклава на каждом этапе отверждения.
Какое давление действительно требуется для отверждения композитов?
Посмотреть ответ
Оно зависит от материала и геометрии детали, поэтому единого значения не существует. Монолитный углепластиковый ламинат для силовой детали аэрокосмической конструкции обычно отверждают в автоклаве при давлении от 70 до 300 psi — такое внешнее давление необходимо для уплотнения слоёв и растворения пузырьков газа в смоле вместо образования пор. Для лёгкой сэндвич-панели с сотовым или пенным заполнителем требуется значительно меньшее давление — обычно рабочий диапазон составляет от 35 до 50 psi, поскольку полное давление для монолитного ламината раздавит заполнитель ещё до отверждения смолы. При безавтоклавной обработке только в вакуумном мешке предельное давление составляет около 14.7 psi — 1 атмосферу, — поскольку вакуумный мешок физически не способен создать перепад давления выше атмосферного. Безавтоклавные процессы под избыточным давлением, такие как SQRTM или RTM, обходят это ограничение: вместо вакуумного мешка давление создаётся прессом или системой нагнетания смолы и достигает диапазона от 90 до 120 psi, то есть того же порядка, что и в автоклаве; именно этот механизм позволяет приблизиться к автоклавным показателям объёмной доли волокна и пористости.
Что такое безавтоклавное производство композитов (OOA)?
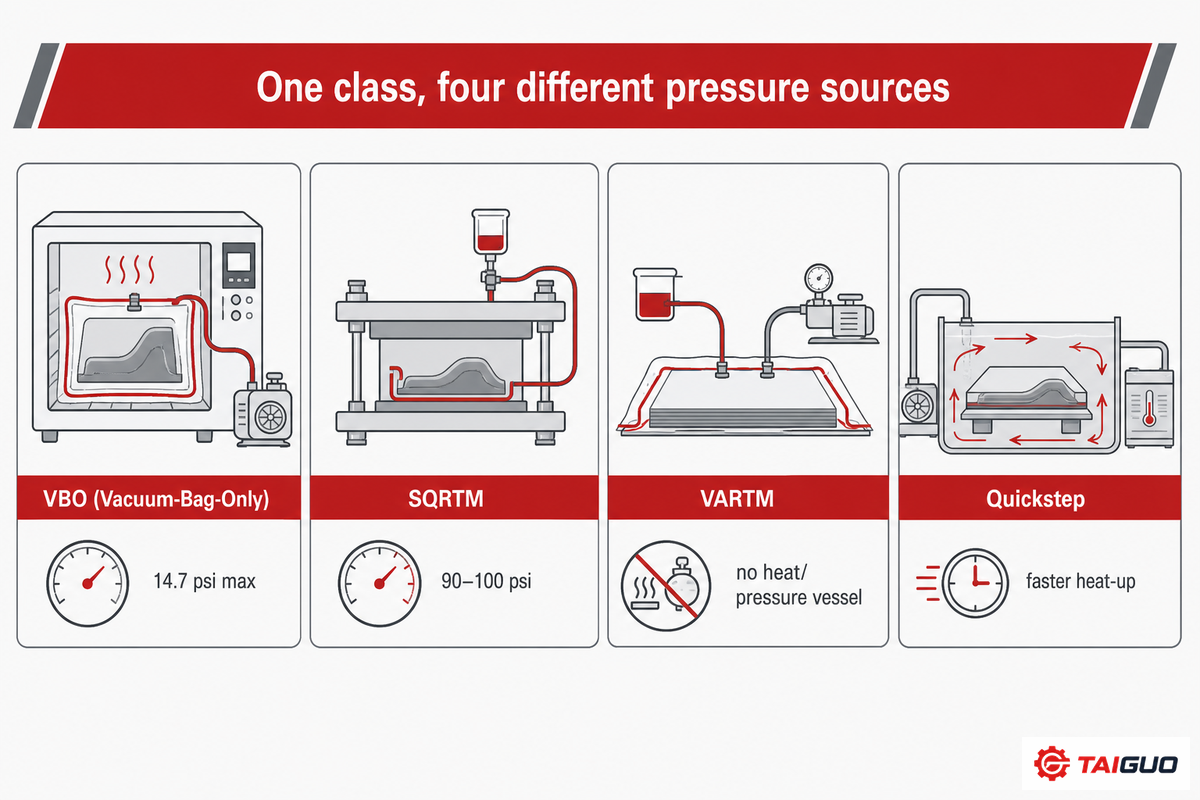
При безавтоклавном производстве композитов (OOA) сосуд под давлением заменяют вакуумным мешком, закрытой формой под давлением пресса или нагнетания либо плавающей формой с жидкостным нагревом, одновременно уплотняя препрег или сухое волокно до получения детали с низкой пористостью и высокой объёмной долей волокна. OOA — это класс технологий, а не единый процесс; применяемый способ создания давления определяет, насколько близким к автоклавному будет качество. В обзоре University of Memphis за 2022 год используется тот же подход: при OOA вакуум, давление и нагрев применяются вне автоклава, а не посредством единственной технологии-замены.
- Безавтоклавный углеволоконный препрег только для вакуумного мешка (VBO) — отверждение в промышленной печи, только вакуум (14.7 psi), без автоклавной системы и пресса. Новые производители обычно начинают знакомство с безавтоклавными препрегами именно с этого варианта, поскольку он проще всего позволяет отойти от традиционной технологии, хотя доступное давление в таком процессе ограничено.
- SQRTM (литьё с переносом той же квалифицированной смолы) — выкладка препрега в закрытой форме с добавлением небольшого количества совместимой смолы для создания гидростатического давления (от 90 до 100 psi, что соответствует порядку давления в автоклаве).
- VARTM (вакуумная инфузия смолы) — сухое волокно пропитывается жидкой смолой, втягиваемой вакуумом; автоклавные нагрев и давление не требуются.
- Quickstep / жидкостное формование при уравновешенном давлении — плавающая форма нагревается циркулирующей жидкостью, что позволяет при более низком, чем в автоклаве, давлении получать пористость аэрокосмического класса и быстрее нагревать материал.
«Хотя процесс OoA экономичнее автоклавного отверждения, качество изготовленных этим способом композитов всё же уступает качеству композитов, обработанных в автоклаве».
Ekuase, Anjum, Eze & Okoli, журнал Journal of Composites Science, 2022
«Альтернатива OOA только с вакуумом нежизнеспособна» — таков честный главный вывод, однако собственные данные того же рецензируемого обзора показывают, что отставание относится к отдельным свойствам, а не ко всем показателям без исключения (см. сравнительную таблицу ниже). Другое рецензируемое исследование 2023 года об автоклавных альтернативах только с вакуумом даёт более категоричный вывод по одному конкретному методу: процессы производства композитов только с вакуумом не позволяют достичь высокой объёмной доли волокна, необходимой для основных силовых конструкций аэрокосмической техники. Это верно, но относится только к VBO — данный вывод не является аргументом против SQRTM, RTM или Quickstep, где давление, значительно превышающее 1 атмосферу, создаётся механически, а не вакуумом. Представление «OOA» как единой альтернативы автоклаву — наиболее распространённое упрощение в этой дискуссии.
Чем промышленная печь отличается от автоклава?
Посмотреть ответ
Промышленная печь обеспечивает только нагрев. Автоклав обеспечивает нагрев, внешнее механическое давление и вакуум внутри герметичного сосуда, работающего под давлением. Избыточное давление уплотняет ламинат и способствует растворению газа в смоле, не позволяя ему выделяться в виде пор; при отверждении только в промышленной печи эта работа выполняется за счёт более низкого давления, создаваемого вакуумным мешком, — поэтому для отверждаемой в промышленной печи детали (VBO) требуется смола, специально разработанная для удаления воздуха из пор при низком давлении, а не обычный препрег, квалифицированный для автоклава.
Автоклавное и безавтоклавное производство: прямое сравнение
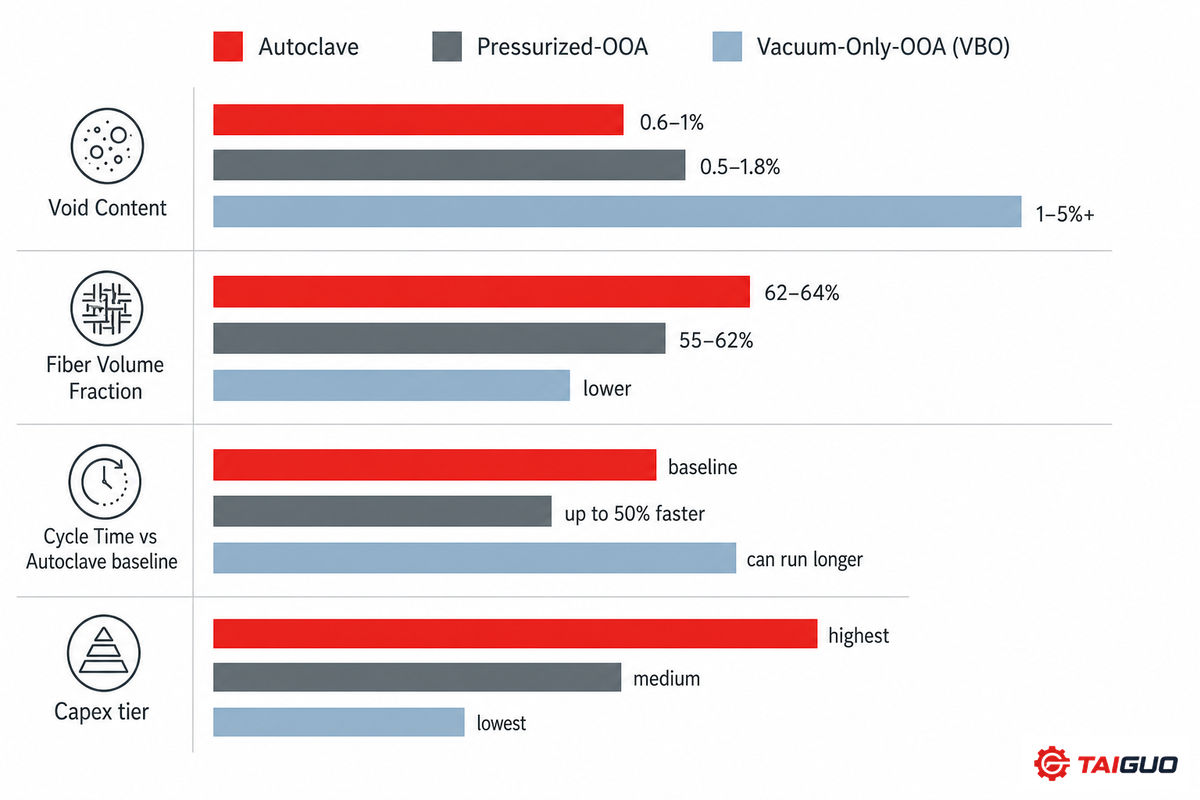
В основе всех этих методов лежит одна реакция отверждения — сшивание смолы в слоях волокна при контролируемых температуре и давлении. Однако температура отверждения, принадлежность прикладываемого давления к высокому давлению либо к сочетанию высокой температуры и высокого давления, а также количество слоёв, которые можно полностью уплотнить за один цикл отверждения, зависят от процесса. Основным источником данных для приведённого ниже сравнения служат прямые испытания автоклавных и безавтоклавных композитов, проведённые NASA.
| Параметр | Автоклав | OOA (под избыточным давлением: SQRTM/RTM) | OOA (только вакуум: VBO) |
|---|---|---|---|
| Пористость | 0.6–1% | 0.5–1.8% (для SQRTM подтверждено 0.5%) | 1–5%+ при неполной пропитке |
| Объёмная доля волокна | 62–64% | 55–62% (SQRTM — 58%, снижение для VARTM — лишь 3–4%) | Ниже — согласно рецензируемому исследованию 2023 года, недостаточно для высоконагруженной основной конструкции |
| Прочность при межслойном сдвиге (ILSS) | Исходный уровень (например, 111 МПа) | В нескольких опубликованных исследованиях соответствует автоклавному уровню или превосходит его (до 121 МПа против 111 МПа для автоклава при одинаковом ламинате) | Варьируется, зависит от оптимизации цикла отверждения |
| Прочность при изгибе | Исходный уровень (например, 1923 МПа) | Уступает автоклаву во всех найденных опубликованных парных сравнениях (например, 1755 МПа) | Уступает; величина разрыва зависит от оптимизации отверждения |
| Длительность цикла по сравнению с автоклавом | Исходный уровень | Quickstep: на 23–50% быстрее | Цикл может длиться дольше — в рецензируемом сравнении это указано как недостаток; ускорение достигается не всегда |
| Достигнутый на практике допуск размеров | Подтверждено ±0.2 мм (программа законцовки крыла SQRTM, сопоставимый результат) | ±0.2 мм подтверждено в рамках квалифицированной аэрокосмической программы | Независимое подтверждение в рассмотренных источниках отсутствует |
✔ В чём автоклав по-прежнему выигрывает
- Минимальная и наиболее стабильная пористость при разных размерах и геометрии деталей
- Наибольшая прочность при изгибе во всех рассмотренных парных исследованиях
- Десятилетия квалификационных данных и опыта применения процесса для основных силовых конструкций
- Размер детали ограничен только размерами самого сосуда
⚠ В чём OOA под избыточным давлением сокращает разрыв
- ILSS соответствует автоклавному уровню или превосходит его в нескольких опубликованных исследованиях
- Для крупносерийных программ не требуются инвестиции в сосуд в размере $40–50M
- Более короткий цикл при выборе подходящего метода (Quickstep)
- Обязанность по повторной квалификации переходит к изготовителю деталей, а не поставщику смолы
Системы препрегов: сырьё для обоих процессов
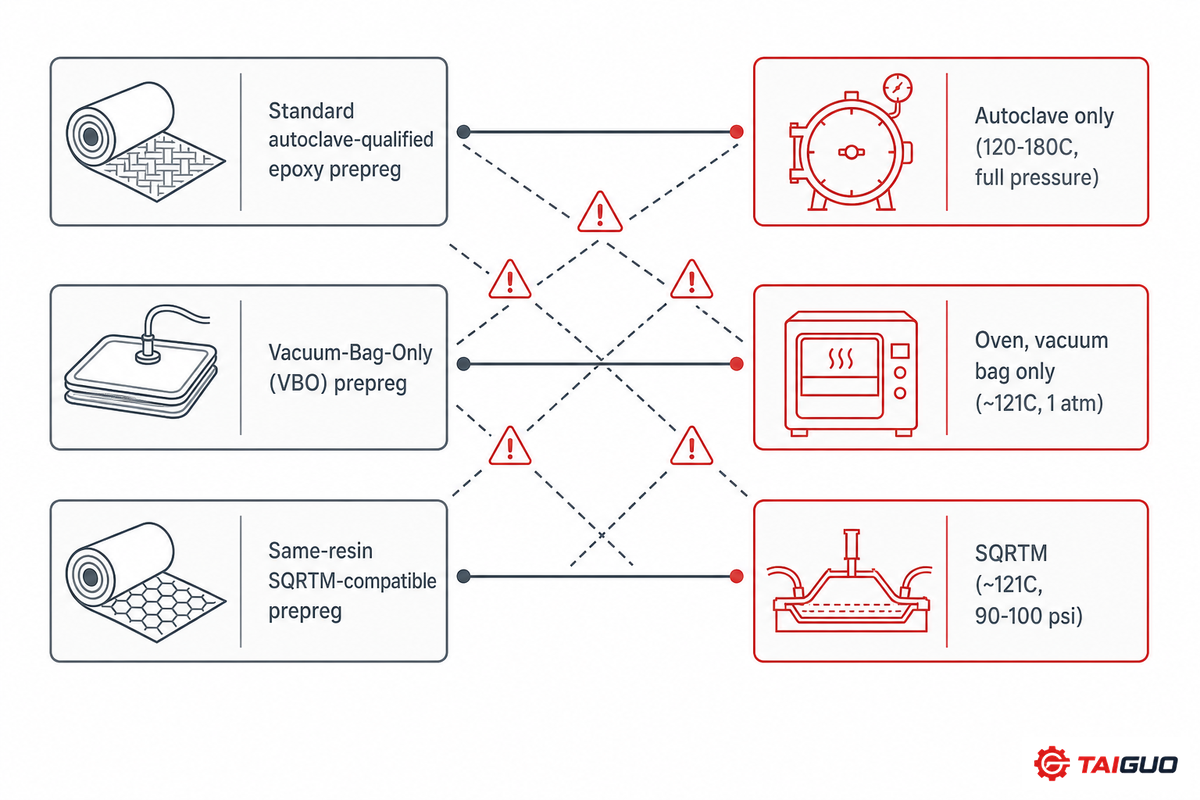
Как в автоклавных, так и в большинстве безавтоклавных процессов используются материалы одного семейства; производство деталей из углеродного волокна и других волокнистых деталей начинается со стекловолокна или углеволокна, предварительно пропитанного полимерной системой. Различие заключается в рецептуре смолы: она должна соответствовать режиму отверждения; полимерная система, оптимизированная для более высокого давления в автоклаве, может не обеспечить достаточного удаления воздуха из пор при вакуумном давлении в 1 атмосферу. Квалифицированный для OOA препрег содержит смолу, состав которой рассчитан на удаление захваченного воздуха и летучих веществ из препрега без дополнительного уплотнения за счёт внешнего давления автоклава. При изготовлении композитных деталей содержание волокна в готовом изделии и степень соединения слоёв композита в процессе отверждения зависят от правильного сочетания смолы и режима отверждения, а не только от способа создания давления; эта закономерность одинаково применима как к выкладке отдельных панелей, так и к крупным композитным конструкциям из множества слоёв композитных материалов.
| Тип препрега | Типичный режим отверждения | Совместимый процесс |
|---|---|---|
| Стандартный эпоксидный препрег, квалифицированный для автоклава | 120–180°C при полном автоклавном давлении | Только автоклав |
| Препрег только для вакуумного мешка (VBO/OOA) | Выдержка в промышленной печи при ~121°C, отдельное доотверждение при температуре до ~177°C | Промышленная печь, только вакуумный мешок |
| Препрег с той же смолой, совместимый с SQRTM | ~121°C при гидростатическом давлении 90–100 psi | SQRTM (та же квалифицированная смола, что и в автоклавной версии) |
Исследование неполного заполнения препрега VBO (в ткани намеренно оставляли открытые пути для выхода захваченного воздуха) показало, что при заполнении примерно на 60% получались панели без пор, тогда как заполнение на 100% запирало воздух в каналах без выхода и приводило к пористости свыше 5%. Учитывайте этот факт при выборе «полностью пропитанного» препрега для отверждения только в промышленной печи, поскольку интуитивно может показаться, что чем больше смолы, тем лучше.
⚠️ Важно — соблюдение допустимого времени нахождения препрега вне холодильника
Время нахождения препрега вне холодильника — продолжительность его хранения при комнатной температуре до начала отверждения — представляет собой отдельный фактор риска, не связанный напрямую со свойствами окончательно отверждённой детали. Исследование NASA показало, что свежие автоклавные и OOA-препреги при отсутствии выдержки вне холодильника имеют одинаковые механические и тепловые свойства, однако с увеличением этого времени свойства OOA-препрега заметно ухудшаются, тогда как у автоклавного препрега это проявляется в значительно меньшей степени. Сравнение циклов отверждения только по характеристикам готовой детали без учёта установленных поставщиком смолы ограничений по времени нахождения вне холодильника упускает важный производственный фактор.
Место автоклавных и OOA-процессов среди других технологий производства композитов
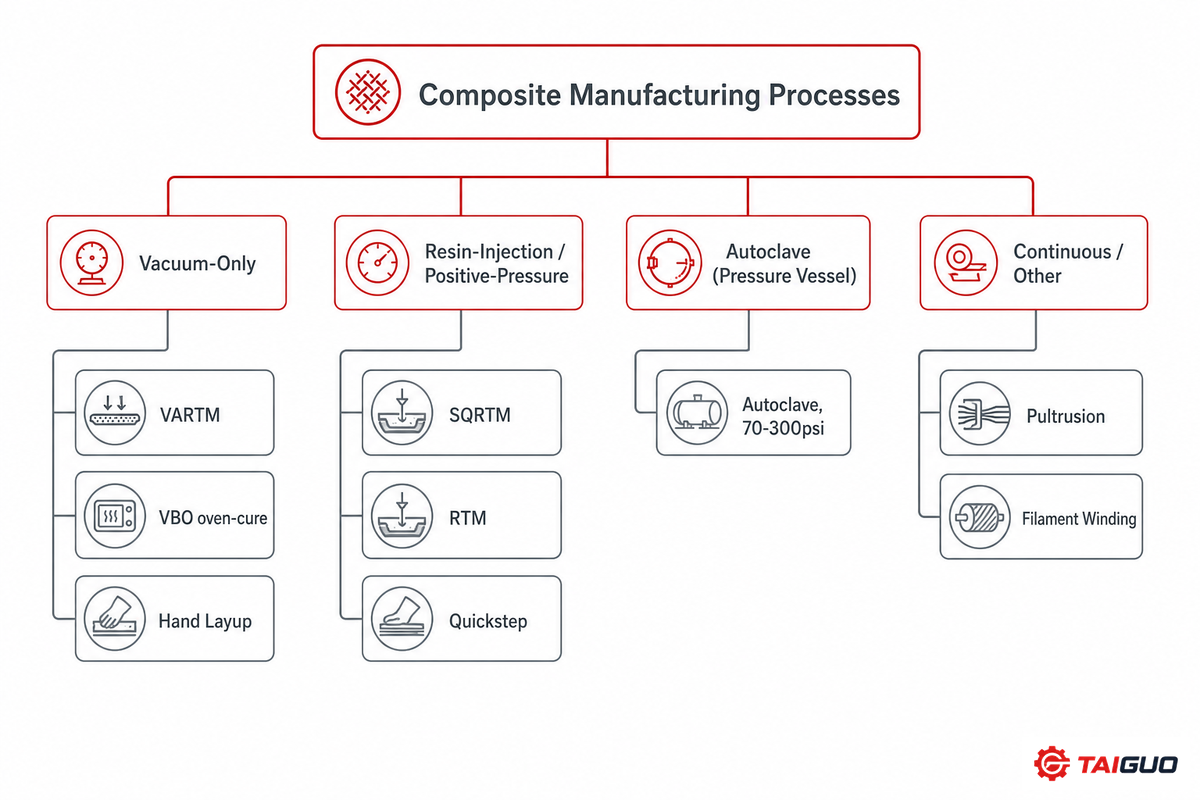
Автоклавная и безавтоклавная обработка препрегов — лишь две технологии из гораздо более широкого семейства методов производства композитов, причём некоторые из них вообще не предполагают применения автоклава. Пултрузия, намотка волокна и ручная выкладка предназначены для деталей другой геометрии и иных случаев нагружения, поэтому выбор между автоклавом и OOA актуален только для аэрокосмических композитных деталей, которым действительно необходимы механические свойства автоклавного уровня, а не просто желательно их наличие. В этой таблице все 9 семейств процессов сопоставлены по источнику давления, типу деталей и отрасли:
| Процесс | Источник давления | Типичная деталь | Типичная отрасль |
|---|---|---|---|
| Автоклав | Сосуд под давлением, 70–300 psi | Основная силовая конструкция летательного аппарата | Аэрокосмическая и оборонная промышленность |
| SQRTM | Нагнетание смолы, 90–120 psi | Конструкции законцовок крыла, лонжероны | Аэрокосмическая и оборонная промышленность |
| RTM | Закрытая форма, нагнетание под избыточным давлением | Обтекатели, нервюры, детали окончательной формы | Аэрокосмическая и автомобильная промышленность |
| Quickstep / жидкостное формование при уравновешенном давлении | Плавающая форма, заполненная жидкостью | Основные/вторичные детали средней сложности | Аэрокосмическая промышленность |
| VARTM | Только вакуум, односторонняя форма | Корпуса ракет, крупные вторичные конструкции | Аэрокосмическая, судостроительная и транспортная отрасли |
| Препрег VBO для отверждения в промышленной печи | Только вакуум, ≤14.7 psi | Обтекатели, ненесущие авиационные конструкции | Аэрокосмическая промышленность |
| Пултрузия | Непрерывное протягивание через фильеру, без автоклава | Профили постоянного поперечного сечения | Строительство и инфраструктура |
| Намотка волокна | Намотка с натяжением, отверждение в промышленной печи или автоклаве | Сосуды, работающие под давлением, резервуары, трубы | Энергетика и промышленность |
| Ручная выкладка / мокрая выкладка | Отсутствует (отверждение при температуре окружающей среды) | Корпуса лодок, малонагруженные панели | Судостроительная и автомобильная промышленность |
Трактовка таблицы в духе «OOA — более дешёвая версия автоклава» упускает главное: пултрузия, намотка волокна и ручная выкладка никогда не предназначались для достижения автоклавного качества; они применяются для совершенно других типов композитных конструкций и деталей, работающих при иных нагрузках. Как отмечается в обзоре отрасли University of Memphis за 2022 год, представление всего этого семейства технологий как единого выбора «автоклав или всё остальное» — наиболее распространённое упрощение в литературе о производстве композитов. Для изготовления различных типов композитных конструкций в аэрокосмических и автомобильных программах можно использовать один из этих 9 производственных подходов; вопрос выбора между автоклавом и OOA относится только к той части аэрокосмических композитных деталей, для которых механические свойства автоклавного уровня являются действительной необходимостью для композитной конструкции, а не преимуществом.
Почему для основных силовых конструкций в аэрокосмической отрасли по-прежнему по умолчанию выбирают автоклав
Основной заявленной причиной отказа от перехода является объём квалификационных процедур, а не характеристики материала. При использовании обычного автоклавного препрега основная часть квалификационных работ выполняется один раз на уровне производителя препрега, который продаёт стандартный продукт, пригодный для получения предсказуемых характеристик любым квалифицированным изготовителем. При инфузии смолы и армирующего материала в форму ответственность за квалификацию каждой детали, напротив, возлагается на каждого отдельного изготовителя — такие дополнительные работы трудно обосновать, если их не требуют объём производства или ценовое давление.
Было бы ошибкой объяснять это лишь институциональной инерцией. В условиях низкого давления OOA-процессы действительно плохо справляются с некоторыми геометрическими требованиями, например с глубокой вытяжкой или резкими углами; при укладке нескольких слоёв во внутренний угол они склонны образовывать мостики вместо повторения контуров, что приводит к пористости и дефектам поверхности, которые можно устранить избыточным давлением автоклава либо более жёсткой оснасткой с повышенным локальным давлением нагнетания в цикле OOA. В патентах на безавтоклавную оснастку, таких как KR101517575B1, подробно перечислены именно эти ограничения ранее известных подходов OOA по геометрии и давлению — проблемы, для решения которых предназначена усовершенствованная оснастка.
Программа изготовления опоры обтекателя F-22 компанией Matrix Composites представляет собой документально подтверждённый пример решения именно этой проблемы: из-за глубокой вытяжки и резких углов при автоклавном отверждении потребовалась бы последующая механическая обработка одной поверхности детали, поскольку в автоклавной форме чистовой получается только одна поверхность; вместо этого Matrix применила жёсткую сопряжённую оснастку RTM и сравнительно высокое давление нагнетания для непосредственного предотвращения образования мостиков и сообщила об объёмной доле волокна от 55 до 60 процентов при пористости готовых деталей ниже 0.5 процента — это доказывает, что проблему угловой геометрии можно решить управлением процессом и что она не является жёстким пределом применимости OOA для сложных форм.
Значимые характеристики автоклавного оборудования
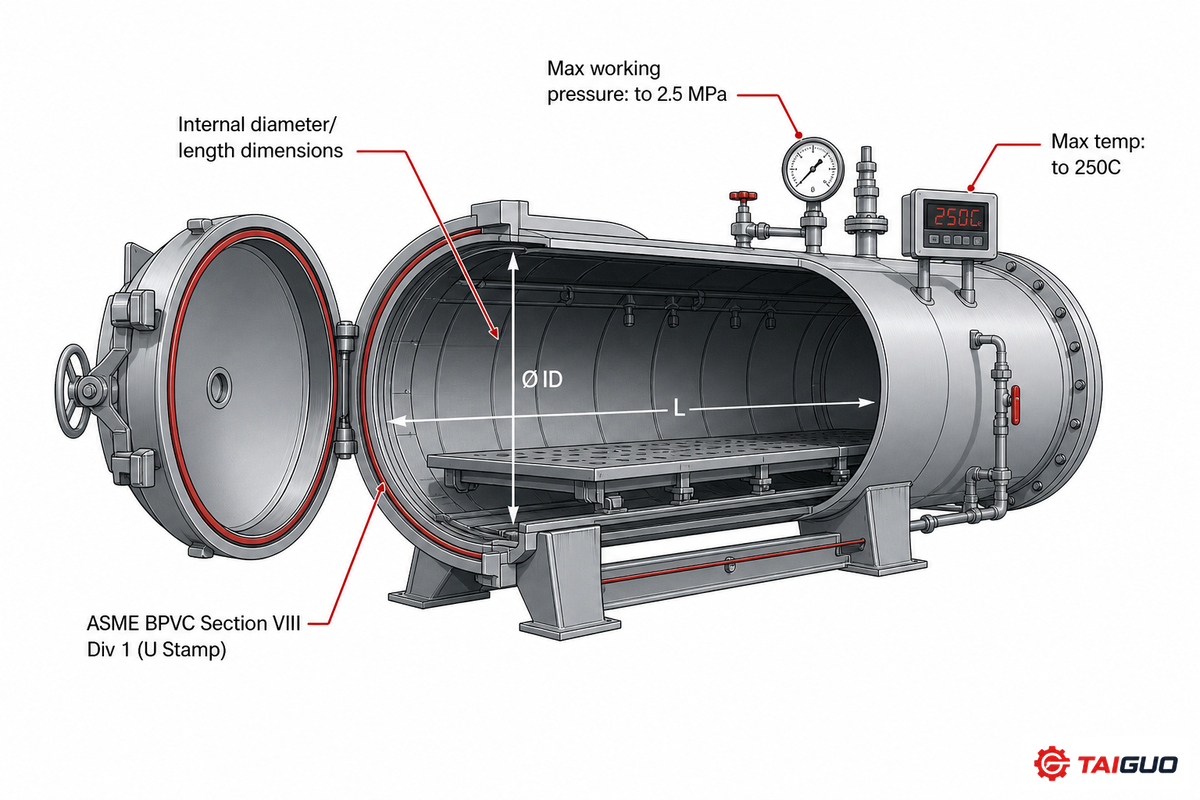
Потенциальному покупателю автоклавных мощностей — независимо от того, планирует ли он установить новое оборудование на собственном предприятии или передать работу подрядчику — требуется нечто иное, чем перечень параметров из большинства технических описаний продукции. Промышленная автоклавная установка остаётся одним из самых дорогостоящих видов оборудования на любом производстве композитов, поэтому планирование производственных мощностей должно начинаться с реального набора технических требований, а не с рекламных формулировок:
📐 Инженерное примечание
Производители промышленных автоклавов для композитов обычно выпускают оборудование объёмом примерно от 1 кубического метра до более чем 200 кубических метров (также доступны сосуды, работающие под давлением, по индивидуальным размерам вплоть до 4.0 x 35m); с давлением до 2.5 МПа и температурой до 250 °C; из углеродистой стали Q345R или нержавеющей стали 316L; ассортимент автоклавов Taiguo Boiler соответствует этим характеристикам. Покупателю следует рассматривать эти четыре параметра с учётом требуемых размеров деталей и требований к циклу отверждения, а не опираться исключительно на сравнение цен. Несколько производителей автоклавов для композитов предлагают сосуды, работающие под давлением, сопоставимых габаритов, поэтому указанную цену автоклава можно сравнивать только при совпадении этих четырёх характеристик. Эти же четыре характеристики важны при расчёте стоимости нового автоклава для производства композитов, просмотре объявлений о продаже автоклавов для композитов или оценке бывшего в эксплуатации автоклава для композитов: покупатели, которые в любом из этих случаев сразу переходят к цене, обычно сравнивают сосуды, работающие под давлением, которые изначально не были равноценными. Поисковые запросы о компаниях, занимающихся автоклавным производством композитов, или об автоклавном отверждении композитов обычно приводят к тем же нескольким поставщикам сосудов, работающих под давлением, и препрегов, которые уже упоминались в этом руководстве.
- Внутренний диаметр и длина — поместится ли самая крупная деталь из вашей производственной программы с учётом зазоров для оснастки?
- Максимальные рабочие давление и температура — должны соответствовать режиму отверждения вашей полимерной системы с необходимым запасом.
- Равномерность нагрева и охлаждения (картирование по термопарам) — определяет воспроизводимость результатов от цикла к циклу.
- Соответствие нормам для сосудов, работающих под давлением, — раздел VIII Кодекса ASME по котлам и сосудам, работающим под давлением (клеймо U) или региональный эквивалент.
Сертификация Nadcap: подвергается ли OOA такой же строгой проверке, как автоклавный процесс?
Аккредитация Nadcap для переработки композитов проводится по контрольному перечню AC7118 (это подтверждают собственный учебный курс PRI COMPNACR, перечень стандарта AS7118 от SAE и источники с руководствами по аудиту), а НЕ по AC7104, как часто ошибочно полагают. Автоклавное оборудование для отверждения композитов входит в область действия AC7118 рабочей группы по композитам, охватывающего контроль процессов выкладки, склеивания, отверждения и инспекции.
В требованиях самого AS7118 указано, что для отдельных вариантов процесса они могут дополняться дополнительными требованиями рабочей группы по композитам и применимыми специализированными приложениями; следовательно, компании, переходящей с автоклавного процесса на режим отверждения OOA, следует уточнить у аудитора Nadcap, включён ли конкретный процесс OOA в ту же редакцию критериев аудита, а не исходить из их безусловной применимости. Аккредитация процесса по Nadcap также необходима, но её недостаточно для применения нового метода отверждения при изготовлении детали первичной конструкции: независимо от аккредитации самого процесса по Nadcap для приёмки OEM-производителем по-прежнему требуются расчётные допустимые значения и квалификационная база данных по такому стандарту, как CMH-17. В собственном руководстве FAA по закупке материалов и техническим требованиям к процессам для композитных систем с полимерной матрицей (AC 23-20) проводится то же разграничение: аккредитация процесса и квалификация материалов и процессов на уровне детали являются отдельными этапами приёмки, и ни один из них не заменяет другой.
Практический риск проявляется во время аудита, а не на стадии проектирования. Производитель, который квалифицировал цикл автоклавного отверждения, а затем перевёл ту же деталь на процесс OOA без повторной проверки области аккредитации, может прийти на надзорный аудит Nadcap в ожидании формального одобрения, но вместо этого получить отчёт о несоответствии, поскольку аудитор оценивает процесс по критериям специализированного приложения для OOA, которое производитель считал неприменимым. Подтвердить область аккредитации у аудитора до изменения процесса дешевле, чем делать это после первого выявленного при аудите несоответствия.
Сравнение затрат: капитальные вложения, продолжительность цикла и энергопотребление
Главный показатель — капитальные затраты. Чтобы выпускать приблизительно 100 узкофюзеляжных самолётов в месяц с долей композитов на уровне 787/A350, потребуется установить более 20 автоклавов особо большого размера стоимостью $40–50 млн каждый (с учётом монтажа) — эти данные отраслевой консультант Dale Brosius (Quickstep Composites, IACMI) приводит как аргумент в пользу OOA при крупносерийном производстве. Экономика небольших автоклавов для композитов, используемых подрядными предприятиями и в среднесерийном производстве, выглядит совершенно иначе: на форуме Reddit r/Composites специалисты оценивают полную стоимость замены примерно в $300,000-$500,000 за единицу в зависимости от системы управления и комплектации.
Однако стоимость оборудования и себестоимость одной детали — не одно и то же. В широко цитируемом исследовании 2012 года в Journal of Cleaner Production, где сравнивались затраты жизненного цикла для нескольких методов изготовления композитных деталей самолётов, установлено, что при всех рассмотренных методах основную долю общей стоимости детали и воздействия на окружающую среду определяют материалы — прежде всего само углеродное волокно, — а не процесс отверждения. Поэтому более дешёвый процесс отверждения не обязательно обеспечивает более дешёвую готовую деталь, если для него требуется более дорогой препрег, образуется больше отходов или чистовая деталь изготавливается дольше. Снижение затрат на оборудование также остаётся областью активного патентования: процесс с двойным вакуумным мешком по патенту US7186367B2 представляет собой одну из документально описанных попыток снизить стоимость изготовления методом OOA без сосуда, работающего под давлением.
Практический пример: экономия энергии имеет значение только при больших объёмах
Энергия обычно составляет лишь около 5% общей стоимости детали, поэтому сокращение энергопотребления на 50% само по себе даёт сравнительно небольшое изменение. Однако следует учитывать эффект масштаба: если расходы на энергию составляют 5% совокупных затрат, сокращение энергопотребления автоклавного цикла вдвое уменьшит общие затраты на 2.5 процентного пункта. При чистой рентабельности 10% это означает рост прибыльности на 25% — поэтому аргумент об энергосбережении OOA убедителен при темпе производства, достаточно высоком, чтобы увеличение денежной прибыли на 25% имело существенное значение, но не для малосерийных программ с низким темпом выпуска.
Что выбрать? Проверка соответствия по 4 факторам
Ни один из методов нельзя безоговорочно назвать «лучше» — правильный выбор зависит от конкретной детали, а не от общей репутации каждого процесса. Прежде чем выбрать процесс только потому, что соответствующее оборудование уже имеется на вашем предприятии, оцените рассматриваемую деталь по этим четырём факторам, поскольку любой из них способен изменить решение на противоположное:
Проверка применимости автоклава по 4 факторам
- Геометрия и размеры детали. Для сложной геометрии с углами глубокой вытяжки предпочтительно равномерное избыточное давление в автоклаве либо надлежащим образом организованный процесс RTM/SQRTM с жёсткой согласованной оснасткой. Очень широкие и неглубокие панели хорошо подходят для VARTM. Если деталь слишком велика для имеющихся сосудов, работающих под давлением, OOA следует считать необходимостью, а не одним из вариантов: такие патенты на оборудование, как US9259886B2, существуют именно для того, чтобы обеспечить предприятиям метод OOA с равномерным контролем температуры для изделий, которые невозможно разместить в сосуде, работающем под давлением.
- Статус сертификации данного класса деталей. Если деталь является новой для производственной программы, выясните, установлены ли для конкретного подвида OOA расчётные допустимые значения в CMH-17 (или эквивалентном документе) применительно к предполагаемому назначению, а не только наличие у вашего предприятия общей аккредитации Nadcap AC7118.
- Темп производства и чувствительность к затратам. При производстве первичных конструкций с низким темпом выпуска и высокой стоимостью затраты на повторную квалификацию из-за отказа от автоклавного процесса, скорее всего, не оправдаются. Программы с высоким темпом выпуска (например, 45+ самолётов в месяц) представляют именно тот случай, когда капитальные затраты на OOA в размере $40-50M на один сосуд, работающий под давлением, начинают перевешивать предыдущие инвестиции.
- Требования к содержанию пор и механическим свойствам. Автоклавный процесс (или хорошо оптимизированный процесс OOA с повышенным давлением) сохраняет преимущество для конструкций, расчётные нагрузки которых требуют высокой прочности при изгибе; многочисленные исследования методов OOA с повышенным давлением показывают сопоставимые характеристики или более высокую межслойную прочность при сдвиге (ILSS).
Применим проверку к кронштейну вторичной конструкции, выпускаемому средней серией: это деталь умеренной сложности (фактор 1 отдаёт предпочтение RTM или SQRTM перед VBO), программа достаточно новая, поэтому расчётные допустимые значения в любом случае придётся формировать с нуля (фактор 2 нейтрален), объём составляет 20 самолётов в месяц, а не 45+ (фактор 3 склоняет к сохранению автоклавного процесса, если только его мощности уже не ограничены), а расчёт детали определяется ILSS, а не прочностью при изгибе (фактор 4 говорит в пользу OOA). В данном случае три из четырёх факторов указывают на процесс OOA с повышенным давлением — именно такое неоднозначное заключение и призвана выявлять эта проверка, а не устанавливать правило, которое всегда отдаёт предпочтение одному процессу.
Перспективы отрасли: сокращает ли OOA отставание от автоклавного процесса?
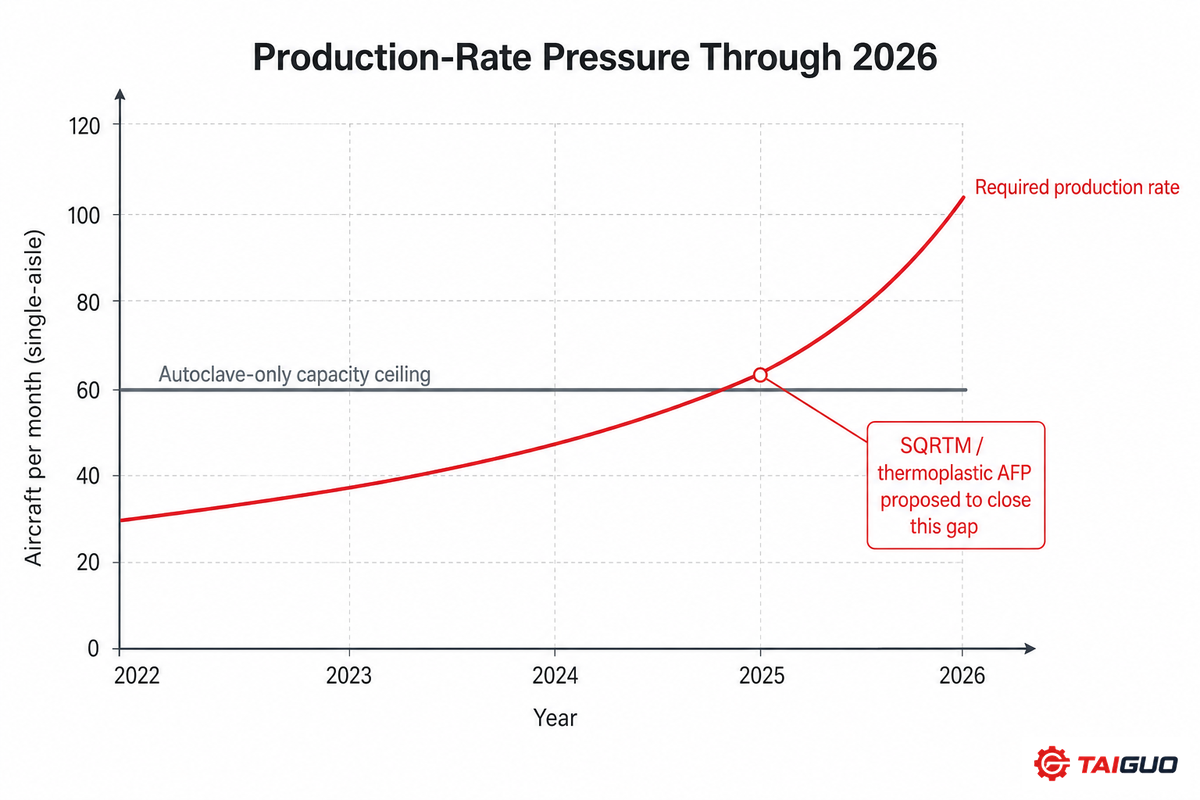
Главным стимулом для продолжения инвестиций в OOA вплоть до 2026 года остаются ограничения темпа производства, а не показатели объёма рынка. Отраслевая пресса накануне JEC World 2026 формулирует вывод однозначно: чтобы приблизить выпуск узкофюзеляжных самолётов к 100 единицам в месяц, отрасли авиационных конструкций необходимо выйти за рамки исключительно автоклавного производства, и одной из альтернатив является SQRTM. Совместная технологическая инициатива ЕС Clean Sky, включая самонагревающиеся формы из углеродного волокна в рамках проекта IRIDA, уже много лет работает над деталями OOA со свойствами, сопоставимыми с автоклавными, — то есть над устранением разрыва в квалификации и технологической зрелости, а не только над снижением затрат.
Хотя сторонние отчёты оценивают объём рынка оборудования и материалов для OOA примерно в $0.6-$1.3 млрд к началу 2030-х годов, эта цифра показывает лишь потенциальный масштаб возможностей, а не глубинные факторы внедрения. Не менее перспективное направление — высокоскоростная переработка термопластичных композитов в сочетании с автоматизированной выкладкой волокна; проект NASA HiCAM представляет собой одну из таких инициатив и нацелен на достижение темпов производства композитных деталей коммерческих самолётов, в 4-6x превышающих текущие. Хотя эта технология отличается от рассматриваемого здесь сравнения термореактивных препрегов, она представляет следующий крупный шаг в повышении темпов производства после SQRTM и VARTM.
Любому покупателю, планирующему установить новые производственные мощности в 2026 году, на практике рекомендуется провести проверку соответствия по 4 факторам для каждого семейства деталей, а не стандартизировать всю программу под единственный процесс.
Часто задаваемые вопросы
Вопрос: что такое автоклав в производстве композитов?
Показать ответ
Это герметичный сосуд, работающий под давлением, в котором одновременно применяются регулируемый нагрев, регулируемое механическое давление (обычно 70-300 psi для монолитного ламината) и вакуум для принудительного отверждения деталей из препрегов — как правило, из углеродного или стеклянного волокна с эпоксидной или бисмалеимидной смолой — с получением высокопрочного компонента с низким содержанием пор. Автоклав отличается от обычной промышленной печи тем, что помимо нагрева создаёт внешнее давление, которое уплотняет ламинат и возвращает захваченный газ в раствор в смоле, не позволяя ему образовывать поры.
Вопрос: какое давление используется в автоклаве для композитов?
Посмотреть ответ
Монолитный ламинат из углеродного волокна обычно обрабатывается при давлении в диапазоне 70-300 psi (примерно в 5-20 раз выше атмосферного). Детали с сэндвич-структурой или сотовым заполнителем отверждаются при значительно более низком давлении 35-50 psi, поскольку давление, необходимое для монолитного ламината, раздавило бы лёгкий заполнитель до завершения отверждения смолы.
Вопрос: как производят автоклавное оборудование?
Смотреть ответ
Автоклавы для отверждения композитов представляют собой сосуды, работающие под давлением, изготовленные по нормам для котлов и сосудов, работающих под давлением, — в США это ASME Section VIII с клеймом U, подтверждающим соответствие проектирования и сварочных работ данным нормам, — из углеродистой или нержавеющей стали, пригодной для расчётных давления и температуры, и оснащённые системой управления температурными градиентами, выдержками и профилем давления на протяжении цикла отверждения. Диаметр, длину и толщину стенок сосуда, работающего под давлением, определяют по размерам самой крупной запланированной покупателем детали с учётом зазоров для оснастки, поэтому цены двух автоклавов с одинаковым номинальным давлением могут значительно различаться.
Вопрос: что такое автоклавное формование?
Читать ответ
«Автоклавное формование» и «автоклавное отверждение» описывают один процесс с двух точек зрения: формование акцентирует внимание на том, как под давлением деталь прижимается к оснастке и приобретает окончательную форму, тогда как отверждение означает химическое сшивание смолы под воздействием температуры и давления. Оба термина практически взаимозаменяемы применительно к описанному ранее в этом руководстве процессу от выкладки до инспекции: выкладка, вакуумное пакетирование, загрузка автоклава, выход на режим, выдержка, охлаждение и инспекция.
Вопрос: что такое препреги?
Показать ответ
Препреги — это армирующие материалы, например углеродное волокно, стекловолокно или арамид, которые ещё до поступления производителю предварительно пропитывают точно дозированным количеством частично отверждённой полимерной системы. Поскольку соотношение смолы и волокна задаётся на уровне материала, выкладку препрега можно контролировать точнее, чем ручное смешивание смолы на предприятии, однако утверждённый режим отверждения (температура, давление, выдержка) должен соответствовать параметрам, для которых разработана система препрега. Например, препрег, квалифицированный для автоклава, по химическому составу отличается от препрега, отверждаемого в нагреваемой промышленной печи (VBO, то есть только в вакуумном мешке); применение для них одного и того же автоклавного режима не даст одинаковых результатов.
Вопрос: могут ли детали, изготовленные методом OOA, иметь такие же механические свойства, как детали после автоклавного отверждения?
Посмотреть ответ
В целом разрыв в качестве по-прежнему существует, но обычно он зависит от конкретного свойства и процесса, а не носит абсолютного характера. Несколько исследований, непосредственно сравнивавших OOA с повышенным давлением (Quickstep) и автоклавную обработку одинаковых препрегов, показали, что первый метод обеспечивал такую же или более высокую межслойную прочность при сдвиге, однако автоклав сохранял преимущество по прочности при изгибе и содержанию пор. В отдельном исследовании, опубликованном в 2023 году, обработка композитов только под вакуумом не обеспечила достаточную объёмную долю волокна для первичной авиационно-космической конструкции. На практике ответ зависит от конкретной подгруппы OOA и от того, какое критическое механическое свойство определяет расчёт детали.
Вопрос: требует ли сертификация Nadcap разных процессов для автоклавного производства и OOA?
Смотреть ответ
Фактически требования к управлению процессами OOA и автоклавной обработки изложены в едином контрольном перечне Nadcap для аккредитации производства композитов AC7118, охватывающем процедуры выкладки, склеивания, отверждения и инспекции. В документе с критериями AC7118 действительно указано, что его могут дополнять требования рабочей группы по композитам и специализированные приложения для конкретных процессов, поэтому предприятию, переходящему на режим отверждения OOA, следует убедиться, что действующая редакция критериев аудита аналогичным образом охватывает этот процесс, а не считать такой переход простой заменой 1-to-1. Кроме того, аккредитация Nadcap не равнозначна подтверждению расчётных допустимых значений по CMH-17: большинство OEM-производителей требуют его параллельно при оценке нового процесса отверждения для первичных конструкций.
Вопрос: какие методы производства композитов существуют помимо автоклавного процесса и OOA?
Читать ответ
Пултрузия: непрерывное волокно протягивают через нагреваемую фильеру для изготовления профилей постоянного поперечного сечения, используемых в строительстве и инфраструктуре. Намотка волокна: натянутое волокно наматывают на вращающуюся оправку при изготовлении сосудов, работающих под давлением, резервуаров и труб. Ручная выкладка/мокрая выкладка: выполняется вообще без механического давления с отверждением в условиях окружающей среды и подходит для малонагруженных изделий, например корпусов лодок.
Ни один из этих методов не конкурирует напрямую с автоклавной обработкой препрегов или OOA по рассматриваемому в этой статье аспекту — содержанию пор и механическим свойствам высокоэффективных конструкций авиационно-космического класса. Они изначально предназначены для деталей с другой геометрией и условиями нагружения.
Почему мы об этом пишем
Taiguo Boiler производит сосуды, работающие под давлением, с 1976 года. Сосуды, работающие под давлением, объёмом от 1 до более чем 200 кубических метров проектируются как автоклавы, пригодные для обработки композитов. В других наших линейках автоклавов (AAC, пропитка древесины, вулканизация резины) применяются те же инженерные решения для сосудов, работающих под давлением, а профили повышения и выдержки давления и температуры контролируются в соответствии с требованиями клейма ASME U. Приведённые здесь сравнительные данные о содержании пор, затратах и сертификации взяты из рецензируемых публикаций и отраслевой прессы, а не из наших неопубликованных производственных данных по этой конкретной теме.
Материал проверен техническими специалистами Taiguo Boiler.
Запросить коммерческое предложение на автоклав →Литература и источники
- Ekuase, O.A.; Anjum, N.; Eze, V.O.; Okoli, O.I. «Обзор внеавтоклавного процесса производства композитов». Journal of Composites Science, 2022, 6(6), 172FAMU-FSU High-Performance Materials Institute, рецензируемая публикация
- Chowdhury, I.R. et al. «Cool-Clave — энергоэффективный автоклав». Journal of Composites Science, 2023, 7(2), 82рецензируемая публикация
- Witik, R.A. et al. «Экономическая и экологическая оценка альтернативных методов производства композитных деталей самолётов». Journal of Cleaner Production, 2012, 29-30, 91рецензируемая публикация, процитирована 219 раз
- Sutter, J.K. «Сравнение автоклавных и внеавтоклавных композитов». NASA Technical Reports Server, 2010
- «Внеавтоклавное производство композитов», Wikipedia
- Performance Review Institute, программа Nadcap
- SAE AS7118, требования Nadcap к композитам
- Проект IRIDA, CORDIS / European Commission, FP7-JTI Clean Sky
- «Автоклавное качество вне автоклава?» CompositesWorld
- «Внеавтоклавное производство: экологичное решение», CompositesWorld
- «Внеавтоклавная обработка: содержание пор <1%?» CompositesWorld
- «За пределами автоклава», JEC Composites
- «Определение содержания пор в армированных пластиках, ASTM D2734», Infinita Lab
- «Обзор внеавтоклавного процесса производства композитов», University of Memphis Digital Commons, 2022
- «Композиты, получаемые автоматизированной выкладкой термопластичного волокна с консолидацией на месте для высокоскоростного производства самолётов», NASA HiCAM Project, 2024
- Кодекс ASME по котлам и сосудам, работающим под давлением, Section VIII Division 1
- FAA AC 23-20, «Руководство по приёмке материалов и технических требований к процессам для композитных систем с полимерной матрицей»
- Патент США 9259886B2, способ и устройство для внеавтоклавного отверждения композитных деталей с равномерным контролем температуры
- Патент Республики Корея 101517575B1, оснастка и методы создания давления для внеавтоклавной обработки
- Патент США 7186367B2, процесс с двойным вакуумным мешком для внеавтоклавного изготовления композитов