Свяжитесь с Taiguo

Вулканизация: от серных сшивок до промышленного автоклава
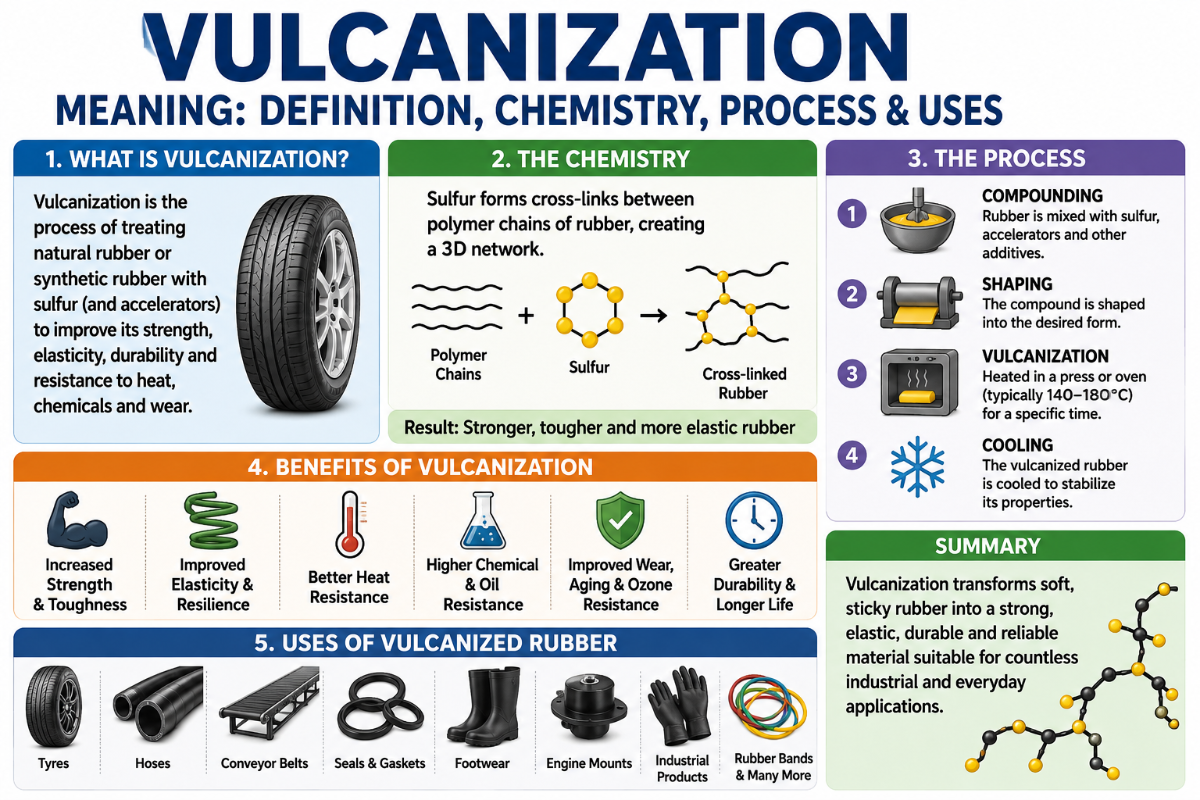
Знакомое большинству инженеров значение вулканизации восходит к одному происшествию с липким каучуком в 1839 году: это химический процесс, при котором сырой каучук упрочняется благодаря образованию серных поперечных связей между полимерными цепями, а непригодная к применению клейкая масса превращается в эластичный и долговечный материал, из которого изготавливают все современные шины, прокладки и конвейерные ленты. Открытая Charles Goodyear вулканизация уже 186 лет остаётся основой промышленного производства, а та же химическая реакция по-прежнему протекает в сертифицированных по ASME автоклавах, работающих по всему миру при 140–180 °C.
В этом руководстве простыми словами объясняется, что такое вулканизация, рассматриваются химия образования серных поперечных связей, пять промышленных систем отверждения, а также автоклавы и паровая инфраструктура, благодаря которым сегодня возможна крупномасштабная вулканизация.
Краткие характеристики — главное о вулканизации
| Год открытия | 1839, Charles Goodyear в Eagle India Rubber Company, Воберн, Массачусетс |
| Основная реакция | Образование серных поперечных связей между полимерными цепями натурального или синтетического каучука |
| Типичная температура | 140–180 °C в автоклавах, пресс-формах и туннельных установках непрерывного действия |
| Основные вулканизируемые каучуки | Натуральный каучук (NR/полиизопрен), бутадиен-стирольный каучук (SBR), EPDM, нитрильный каучук, силикон, неопрен |
| Промышленное оборудование | Автоклав (насыщенный пар), компрессионный пресс, туннельная установка с горячим воздухом, отверждение RTV при температуре окружающей среды |
| Стандарты | ASTM D2084 (кривая вулканизации по данным реометра); ASTM D2240 (твёрдость по Шору); ASME Section VIII Div 1 / GB/T 150 (проектирование автоклава как сосуда, работающего под давлением) |
Что такое вулканизация?
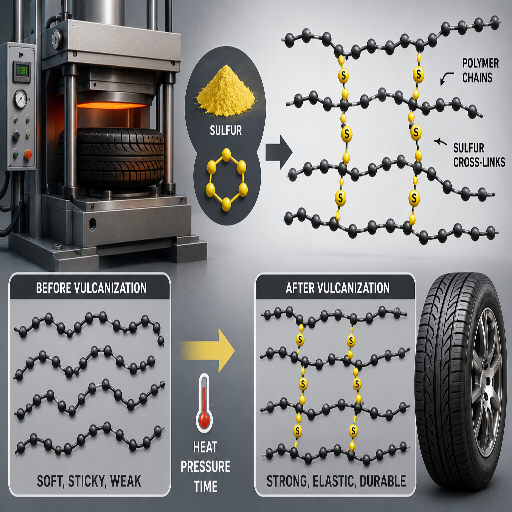
Вулканизация — это химический процесс упрочнения натурального или синтетического каучука путём образования серных поперечных связей между длинными цепями полимерных молекул. В результате этой реакции мягкий, липкий термопластичный материал (каучук) превращается в эластичный термостойкий эластомер с термореактивной сетчатой структурой, который невозможно повторно расплавить. Это отражено и в статье Britannica о вулканизации, где её химия описана так: «При этом сера соединяется с каучуком, образуя поперечные связи — мостики между длинными цепями молекул, — а получаемый материал обладает более высокой прочностью при растяжении, повышенной стойкостью к истиранию и сохраняет эластичность в более широком диапазоне температур по сравнению с необработанным каучуком».
Проще говоря, вулканизация превращает каучуковую массу в полноценный конструкционный материал. Сырой натуральный каучук, получаемый из деревьев Hevea brasiliensis, представляет собой полиизопреновый латекс; без серных поперечных связей он размягчается при повышенной температуре, растрескивается на холоде и практически непригоден для изготовления шин, рукавов или уплотнений.
📐 Инженерное примечание
Согласно обзорному материалу ScienceDirect о вулканизации, вулканизация — это «процесс химического сшивания молекул каучука органическими или неорганическими агентами под воздействием тепла и давления». Характеристики материала преимущественно зависят от числа атомов серы в каждом соединительном мостике: короткие мостики придают термостойкость, а длинные, особенно полисульфидные, обеспечивают динамическую гибкость — это важно, например, при задании требований к боковине шины или уплотнению промышленной печи.
Происхождение: Goodyear, 1839 и римский бог огня
Путь к современной вулканизации начался с одного случайного происшествия. Работая в Eagle India Rubber Company в Воберне, штат Массачусетс, Charles Goodyear смешивал различные химические составы, стремясь сохранить естественную форму разных видов каучука; одни партии плавились в печи в январский день, а другие раскалывались пополам на январском морозе. Однажды в 1839 году, смешивая каучук с серой, Goodyear случайно уронил смесь на горячую печь. Каучук не расплавился сильнее, а обуглился по краям и сохранил твёрдость — при дальнейшем нагревании он фактически стал ещё твёрже. Этот рассказ, основанный на материалах Connecticut History.org и биографа Charles Slack, запечатлел момент, когда каучук из диковинки превратился в промышленный товар.
Goodyear был поражён — каучук не расплавился. А когда он усилил нагрев, материал стал ещё прочнее.
Почти сразу началась патентная гонка, которая до сих пор остаётся любопытным эпизодом истории промышленности. Британский изобретатель Thomas Hancock подал заявку на патент Великобритании на серную вулканизацию 21 ноября 1843 года — за восемь недель до получения Goodyear патента США 30 января 1844 года. Сам термин «вулканизация» предложил William Brockedon, друг Hancock, назвав процесс в честь Вулкана — римского бога огня, связанного с серой и вулканами. Несмотря на своё открытие, Goodyear умер с долгами примерно в $200,000; знаменитая шинная компания, носящая его имя, была основана в его честь спустя годы после его смерти.
У этого процесса есть ещё одно удивительное ответвление: согласно сообщению MIT News за 1999 год, посвящённому технологии изготовления каучука у ольмеков, древние культуры Мезоамерики вулканизировали каучук соками растений с высоким содержанием серы примерно за 3,500 лет до Goodyear. Древние цивилизации изготавливали из этого обработанного природного эластомера мячи для игр, подошвы сандалий и водонепроницаемые сосуды. Goodyear не имел отношения к первоначальному изобретению процесса, однако именно его важнейшие нововведения в области управления процессом позволили вулканизированной резине стать одним из основных товаров мировой торговли.
Химия процесса: как сера образует поперечные связи между полимерами каучука
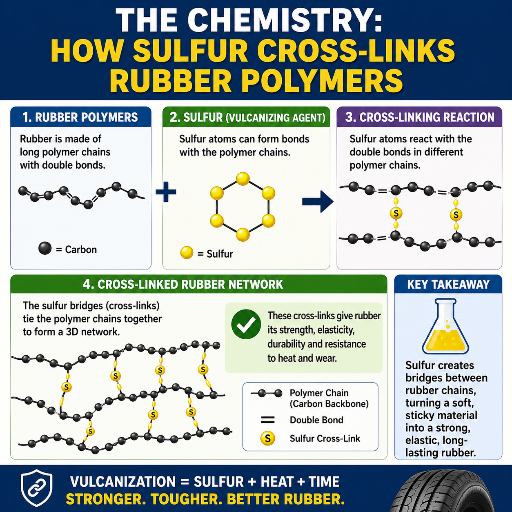
Нагревание каучука с серой — самое простое описание происходящего при вулканизации, но химический механизм гораздо сложнее. Серная вулканизация крайне чувствительна к тому, в каких участках полимерной цепи каучука и в какой степени происходит воздействие серы. Натуральный каучук, то есть полиизопрен, представляет собой длинноцепочечный полимер (макромолекулу) с регулярно расположенными двойными связями углерод–углерод. У атомов углерода рядом с двойными связями имеются способные замещаться атомы водорода; химики называют такие удобные «мишени» аллильными положениями. Во время вулканизации отдельные атомы серы высвобождаются из двухатомных молекул и образуют между соседними цепями мостики длиной в несколько атомов серы (полисульфиды), фиксируя цепи в новой неразъёмной трёхмерной матрице.
Результаты впечатляют. В опубликованных в интернете технических паспортах предварительно вулканизированного натурального каучука для двигателей указана предельная прочность при разрыве около 28 МПа, тогда как у сырого каучука она едва достигает однозначных значений. С учётом погрешности измерений эта величина согласуется с результатами независимых исследований предварительно вулканизированного латекса из натурального каучука, проведённых научными учреждениями и показавших прочность при растяжении 26.7 МПа. Среди других изменений свойств — повышение прочности и стойкости к раздиру, твёрдости и эластичности, а также небольшое уплотнение полимерных цепей по мере стягивания сетчатой структуры.
~28 МПа
Прочность вулканизированного NR при растяжении
5–30%
Массовая доля серы
~3,500 лет
Мезоамерика опередила Goodyear
Одна сера не обеспечивает оптимального результата: процесс идёт медленно и менее эффективно, а материал склонен к окислению и разрушению. Современные промышленные рецептуры содержат ускорители, например сульфенамиды, тиазолы, тиурамы или гуанидины, а также активаторы, часто представляющие собой сочетание оксида цинка и стеариновой кислоты. Если не использовать правильно подобранную смесь ускорителей, слабое образование поперечных связей свободной серой может продолжаться часами и приводить к большому количеству брака; в 1912 году George Oenslager разработал полноценную точную систему ускорителей и активаторов, коммерциализировал эту концепцию и опубликовал ставший отраслевым стандартом набор рецептур, который наряду с работой Goodyear сделал возможной промышленную вулканизацию каучука.
После образования поперечные связи не позволяют обратить химические превращения и не разрушаются; эта необратимость непосредственно определяет термореактивный материал. Образование поперечных связей неизбежно сопровождается повышением вязкости в течение цикла вулканизации; так называемая кривая вулканизации — важное понятие в производстве резины, а время достижения 90% степени вулканизации обозначается как t90 и определяется реометрическим испытанием по ASTM D2084. После образования поперечных связей полимерные цепи резины больше не могут скользить относительно друг друга.
Как выполняется вулканизация: пошаговый процесс
Этот сложный процесс состоит из четырёх основных этапов. Ошибка на любом из них в конечном итоге может привести к получению непригодных деталей:
- Приготовление смеси. Сырой каучук, также называемый резиновой смесью, смешивают с серой (5-30% по массе), ускорителями, активаторами, наполнителями (техническим углеродом или диоксидом кремния), антиоксидантами и технологическими добавками на двухвалковых вальцах или во внутреннем смесителе Banbury. Специалисты следят, чтобы до подачи смеси на последующее формование её температура оставалась ниже температуры подвулканизации. В противном случае образование поперечных связей в каучуке начнётся преждевременно и ухудшит свойства резины.
- Формование. Невулканизированную резиновую смесь экструдируют в виде рукавных профилей или уплотнительных полос, каландрируют в листы либо дозируют в закрытую пресс-форму. Формование необходимо завершить до вулканизации, чтобы резина сохраняла текучесть до того момента, когда прочные поперечные связи зафиксируют форму после формирования сетчатой структуры смеси.
- Вулканизация. На резину в течение заданного времени воздействуют теплом и давлением с учётом требуемой плотности поперечных связей, которая зависит от толщины детали, рецептуры и указанного вида каучука. В автоклаве насыщенный пар обеспечивает теплопередачу при 140–180 °C, тогда как в гидравлическом прессе тепло непосредственно к пресс-форме подводят плиты с электрическим нагревом. Требуемое время вулканизации может составлять от 3 до 4 минут для тонких прокладок и более часа для толстой конвейерной ленты.
- Охлаждение и финишная обработка. Контролируемое охлаждение стабилизирует сетчатую структуру поперечных связей. Затем изделие обрезают, осматривают его поверхность и испытывают (ASTM D2240) перед отгрузкой.
Важный нюанс контроля качества: смесь необходимо нагреть выше температуры активации выбранного ускорителя, а не только выше температуры плавления серы. Несоответствие системы отверждения температуре процесса — один из наиболее дорогостоящих дефектов переработки резины: при недостаточной вулканизации несовместимость серной системы проявляется в липкости поверхности, а при избыточной — в меловании и потере эластичности (реверсии).
Методы вулканизации: автоклав, горячий пресс, горячий воздух и RTV
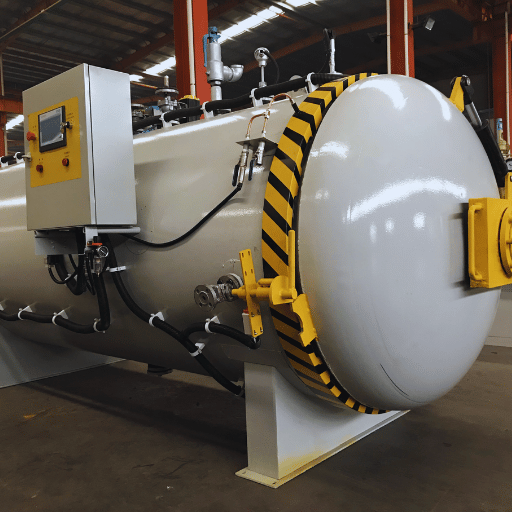
В статье Wikipedia о вулканизации перечислены пять применяемых в промышленности систем отверждения: с образованием поперечных связей серой, пероксидами, оксидами металлов, ацетоксисиланами и уретанами. Каждая система соответствует определённому химическому составу каучука, который, в свою очередь, требует соответствующего метода переработки. Выбор правильного сочетания процесса и рецептуры зависит от требуемой геометрии детали, объёма производства и предполагаемых условий эксплуатации.
| Метод | Источник тепла | Типичный диапазон | Оптимальное применение |
|---|---|---|---|
| Автоклав (насыщенный пар) | Сосуд, работающий под давлением, + паровой котёл | 140–170 °C, 4–6 barG, 30–90 мин | Рукава, конвейерные ленты, крупные вулканизированные резиновые детали сложной формы |
| Компрессионный пресс | Плиты с электрическим нагревом | 150–200 °C, 5–25 мин | Шины, прокладки, уплотнительные кольца, крупносерийные формованные резиновые изделия |
| Туннельная установка с горячим воздухом (линия CV) | Печь непрерывного действия | 180–220 °C, от секунд до минут | Непрерывно экструдируемые профили, уплотнительные и герметизирующие полосы |
| Вулканизация при комнатной температуре (RTV) | Атмосферная влага / двухкомпонентная смесь | 20–25 °C, 1–24 ч | Силиконовый герметик, изготовление форм, малосерийные детали |
| Пероксиды / излучение | Органические пероксиды или электронный пучок | 160–200 °C или температура окружающей среды + электронный пучок | Оболочки проводов, EPDM, силикон медицинского назначения |
Схема выбора — подбираем метод под деталь
- Крупная деталь сложной формы, малый или средний объём производства → автоклав с насыщенным паром от промышленного парового котла
- Крупносерийное производство шин, прокладок и уплотнительных колец → гидравлический пресс с пресс-формой
- Непрерывная экструзия (уплотнительные и герметизирующие полосы) → туннельная установка с горячим воздухом, часто снабжаемая теплом от промышленной печи горячего воздуха
- Силиконовый герметик или материал для форм → RTV (оборудование не требуется)
- Изоляция проводов, медицинские изделия из EPDM → пероксид или электронный пучок
Отверждение и вулканизация — это одно и то же?
Отверждение — это обобщающий термин, охватывающий все способы химического образования поперечных связей в полимерах, включая серную вулканизацию, пероксидное отверждение, отверждение оксидами металлов, излучением и атмосферной влагой. Изначально вулканизацией называли только открытый Goodyear процесс серного отверждения натурального каучука. В неформальной профессиональной речи эти термины используют как взаимозаменяемые, однако в технических требованиях, паспортах и патентах их различают, когда важен химический механизм.
Практическое правило разграничения этих двух процессов: если сшивающим агентом служит сера (или донор серы), процесс следует называть вулканизацией. Если агентом служит пероксид, оксид металла, ацетоксисилан или электронное излучение, процесс следует называть отверждением, даже если формируется сходная сетчатая структура. Результатом обоих процессов является вулканизированная или отверждённая резина, которая твёрже, эластичнее и термостойче сырого каучука.
Важное различие при закупках: прокладка из EPDM, отверждённая пероксидом, и прокладка из EPDM, вулканизированная серой, имеют практически одинаковую твёрдость по Шору, но по-разному ведут себя в горячем масле, озоне и насыщенном паре. Указывая применённый метод отверждения, инженеры предотвращают преждевременный выход изделий из строя.
Где применяется вулканизированная резина: шины, уплотнения, ленты и многое другое
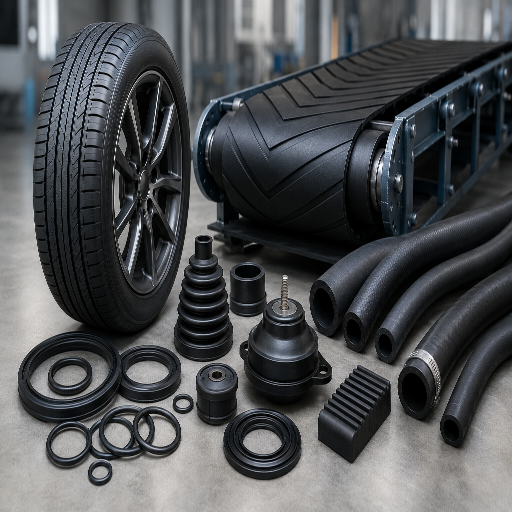
Большинство резиновых изделий, производимых в современной экономике, проходят вулканизацию. Полимерные цепи вулканизированной резины обеспечивают полезное сочетание эластичности, прочности при растяжении, стойкости к истиранию, твёрдости и электроизоляционных свойств. Различия между конечными изделиями сводятся к плотности поперечных связей и составу пакета наполнителей, подобранным под конкретные условия эксплуатации.
✔ Какие свойства улучшает вулканизация
- Прочность при растяжении (~3 МПа у сырого каучука → ~28 МПа после вулканизации)
- Эластичность в более широком диапазоне температур
- Термостойкость и стабильность размеров
- Стойкость к истиранию и раздиру
- Стойкость к растворителям и маслам (зависит от состава смеси)
- Электроизоляционные свойства (у непроводящих смесей)
⚠ Компромиссы, которые необходимо учитывать
- Образование поперечных связей необратимо — вулканизированную резину нельзя повторно расплавить
- Для переработки требуется девулканизация, механическое измельчение или термическая утилизация
- Избыточная вулканизация вызывает реверсию (потерю эластичности)
- Некоторые ускорители (например, ETU для неопрена) представляют угрозу для здоровья работников
- Система отверждения должна быть совместима с химическим составом каучука и условиями эксплуатации
К распространённым конечным изделиям относятся десятки видов продукции: автомобильные шины, конвейерные ленты, промышленные уплотнения и уплотнительные кольца, резиновые рукава, обувные подошвы, виброизоляторы, амортизаторы, электроизоляционные оболочки, кровельные мембраны, компенсаторы и футерованные резиной резервуары. Полиизопрен и бутадиен-стирольный каучук являются наиболее часто вулканизируемыми полимерами в мире прежде всего потому, что шинная промышленность потребляет основную часть обоих материалов.
Масштаб применения хорошо иллюстрируют сами шины из вулканизированной резины: ежегодно во всём мире утилизируют более одного миллиарда шин, и каждая из них при производстве прошла цикл вулканизации. Та же химическая реакция образования серных поперечных связей используется при изготовлении футеровки химических реакторов, прокладок для герметизации пищевых пастеризаторов и втулок, гасящих колебания тележек локомотивов, — такую продукцию выпускают на промышленных предприятиях автоклавной вулканизации на шести континентах.
Промышленная вулканизация: роль пара и автоклавов
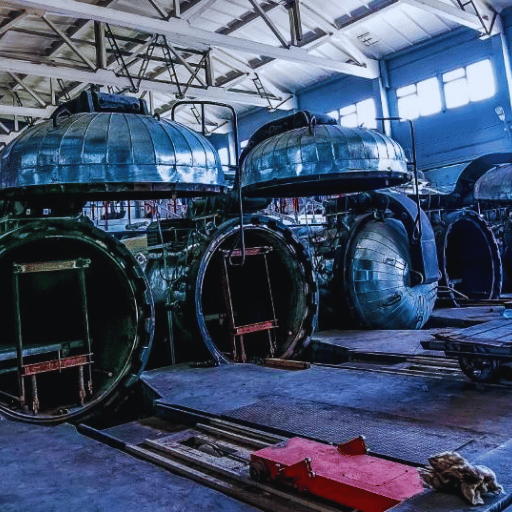
В промышленном производстве вулканизацию резины редко проводят на обычной плите. Для крупных деталей или изделий сложной формы — конвейерных лент, длинномерных рукавов, футерованных резиной резервуаров и восстановленных грузовых шин — применяют цилиндрический сосуд, работающий под давлением, который называется вулканизационным автоклавом и непрерывно снабжается насыщенным паром от расположенного перед ним промышленного парового котла. Автоклав равномерно нагревает деталь до температуры вулканизации, насыщенный пар передаёт тепло резиновой смеси, а создаваемое давление предотвращает образование пор из-за выделения газов при вулканизации.
Средние рабочие параметры автоклава: 140-170 °C, давление насыщенного пара 4-6 barG, продолжительность цикла 30-90 минут. Насыщенный пар вырабатывается специальным промышленным парогенератором, работающим на природном газе, жидком топливе, биомассе или электроэнергии, и по теплоизолированным трубопроводам подаётся в корпус автоклава. Для более высокотемпературных циклов отверждения, характерных для специальных силиконов и пероксидных смесей, вместо пара иногда применяют источник тепла на термомасле, поскольку термомасло нагревается до 350 °C без высокого давления, необходимого для насыщенного пара.
Проектирование сосудов, работающих под давлением, для вулканизационных автоклавов регламентируется теми же нормативными документами, которые распространяются на аналогичные технологические сосуды под давлением: ASME Boiler and Pressure Vessel Code Section VIII Division 1 в США и GB/T 150 в Китае. Оба документа требуют независимой проверки, гидростатических испытаний, документирования технологии сварки и регулярных периодических проверок в процессе эксплуатации — состояние автоклава имеет критическое значение. С 1976 года наши инженеры производят вулканизационные автоклавы по стандартам ASME и GB/T 150 и поставляют их предприятиям по восстановлению шин, производителям рукавов и цехам резиновой футеровки более чем в 100 странах.
📐 Инженерное примечание
Полный цикл вулканизации определяется тремя взаимосвязанными параметрами: заданным давлением пара (определяющим температуру насыщения), временем выдержки при заданной температуре (определяющим плотность поперечных связей) и контролируемой скоростью охлаждения (предотвращающей растрескивание от термического удара). При недостаточной вулканизации в готовом изделии остаётся сера, а его поверхность сохраняет липкость. Избыточная вулканизация вызывает реверсию — сетчатая структура поперечных связей частично разрушается, твёрдость кратковременно повышается, а эластичность резко снижается. Предприятия по восстановлению шин обычно регистрируют каждый цикл вулканизации самописцем, чтобы обеспечить прослеживаемость относительно целевого времени вулканизации t90 по ASTM D2084.
Часто задаваемые вопросы
Вопрос: что такое вулканизация простыми словами?
Показать ответ
Вулканизация — это нагревание каучука с серой, при котором его полимерные цепи соединяются химическими мостиками, а мягкий липкий сырой каучук превращается в прочный эластичный материал, сохраняющий форму под воздействием температуры, давления и механических нагрузок.
Вопрос: применяется ли вулканизация сегодня?
Показать ответ
Да — вулканизация остаётся основным процессом производства почти всех представленных на рынке резиновых изделий. Только на шинную промышленность приходится основная часть мирового потребления каучука, а ежегодно более одного миллиарда шин достигают конца срока службы; каждая из них при производстве прошла серную вулканизацию или обработку с применением родственной системы образования поперечных связей.
Вопрос: какие материалы можно вулканизировать?
Показать ответ
Изделия из натурального, бутадиен-стирольного, нитрильного и бутилкаучука, EPDM, неопрена (полихлоропрена) и силиконового каучука обычно вулканизируют или отверждают на заключительном этапе производства. Для каждого материала применяют свою систему отверждения: серу — для натурального каучука и SBR, пероксиды — для EPDM и силикона, оксиды металлов, например оксид цинка, — для неопрена, а ацетоксисилан — для силикона, отверждаемого при комнатной температуре. Термопласты, например полиэтилен, нельзя вулканизировать, поскольку у них отсутствуют участки для образования поперечных связей.
Вопрос: кто изобрёл вулканизацию каучука?
Показать ответ
Charles Goodyear открыл современный процесс серной вулканизации в 1839 году в Воберне, штат Массачусетс, и получил патент США 30 января 1844 года. Британский изобретатель Thomas Hancock подал заявку на патент Великобритании на восемь недель раньше — 21 ноября 1843 года. Заслуга принадлежит обоим изобретателям, а сам термин «вулканизация» предложил друг Hancock, William Brockedon, назвав процесс в честь Вулкана — римского бога огня.
Вопрос: можно ли перерабатывать вулканизированную резину?
Показать ответ
Вулканизированную резину невозможно повторно расплавить — сетчатая структура поперечных связей необратима, поэтому её перерабатывают одним из трёх способов. При восстановлении шин повторно используют каркас и наносят новый резиновый протектор, который проходит новый цикл вулканизации, часто в автоклаве. При механическом измельчении получают резиновую крошку для асфальтовых смесей, наполнения искусственных спортивных покрытий, мульчи и матов для животноводческих помещений. При термической утилизации отработанные шины превращают в топливо для цементных печей и электростанций. Исследования в области девулканизации активно продолжаются, но в промышленных масштабах пока не удалось достичь свойств первичного каучука.
Литература и источники
- Вулканизация — определение, изобретатель, история, процесс и факты — Encyclopædia Britannica
- Вулканизация — Wikipedia (со ссылкой на Mark, Erman и Eirich, Наука и технология каучука, ISBN 0-12-464786-3)
- Обзор вулканизации — ScienceDirect Topics, Elsevier
- Charles Goodyear и вулканизация каучука — Connecticut History.org, Connecticut Humanities
- Обработка каучука в древней Мезоамерике — MIT News (1999)
- Подходы к обращению с отработанными шинами — Всемирный совет предпринимателей по устойчивому развитию, проект Tire Industry Project
Статьи по теме
- Котёл на жидком топливе и газе — принцип работы, типы и руководство по выбору — источник пара для установок вулканизации в автоклавах
- Котёл на термомасле — типы, выбор и руководство по эффективности — альтернативный источник тепла для высокотемпературных систем вулканизации
- Как теплогенераторы горячего воздуха обеспечивают работу промышленных сушильных систем — та же инфраструктура подачи горячего воздуха используется в туннелях непрерывной вулканизации
- Паровой котёл или нагреватель жидкого теплоносителя — что выбрать? — выбор подходящего теплоносителя для циклов вулканизации
Об этом руководстве по вулканизации
Это руководство подготовлено инженерной командой Taiguo Boiler с опорой на почти 50-летний опыт проектирования и производства сосудов, работающих под давлением, и автоклавов для вулканизации резины, производства блоков из автоклавного газобетона и защиты древесины. Приведённые показатели сверены с данными Britannica, Wikipedia, техническими материалами ScienceDirect и WBCSD Tire Industry Project; параметры вулканизации соответствуют типовым рабочим диапазонам автоклавов, введённых нашей командой в эксплуатацию на предприятиях пищевой, химической, текстильной и резинотехнической промышленности. Конкретные настройки цикла всегда зависят от резиновой смеси, геометрии изделия и требований к конечному применению — запросите технологическую консультацию для определения значений под конкретный проект.