| Параметр |
Значение |
| Типичный диапазон мощности котлов для пивоварен |
5–300 BHP |
| Диапазон низкого рабочего давления |
5–15 psi (228–250°F) |
| Диапазон высокого давления |
15–150 psi (250–366°F) |
| Тепловой КПД газового котла |
80–85% (конденсационный: до 92%) |
| КПД электрического котла |
95–99% |
| Пересчёт паропроизводительности |
1 BHP = 34.5 фунта/ч = 9.81 кВт·ч |
Пар для пивоварни — пар для пивоварни: необходимое тепло для пивоварения. Технический документ Brewers Association по инженерным вопросам, 2021.
Для чего нужен паровой котёл на пивоварне?
Для чего нужен паровой котёл на пивоварне?
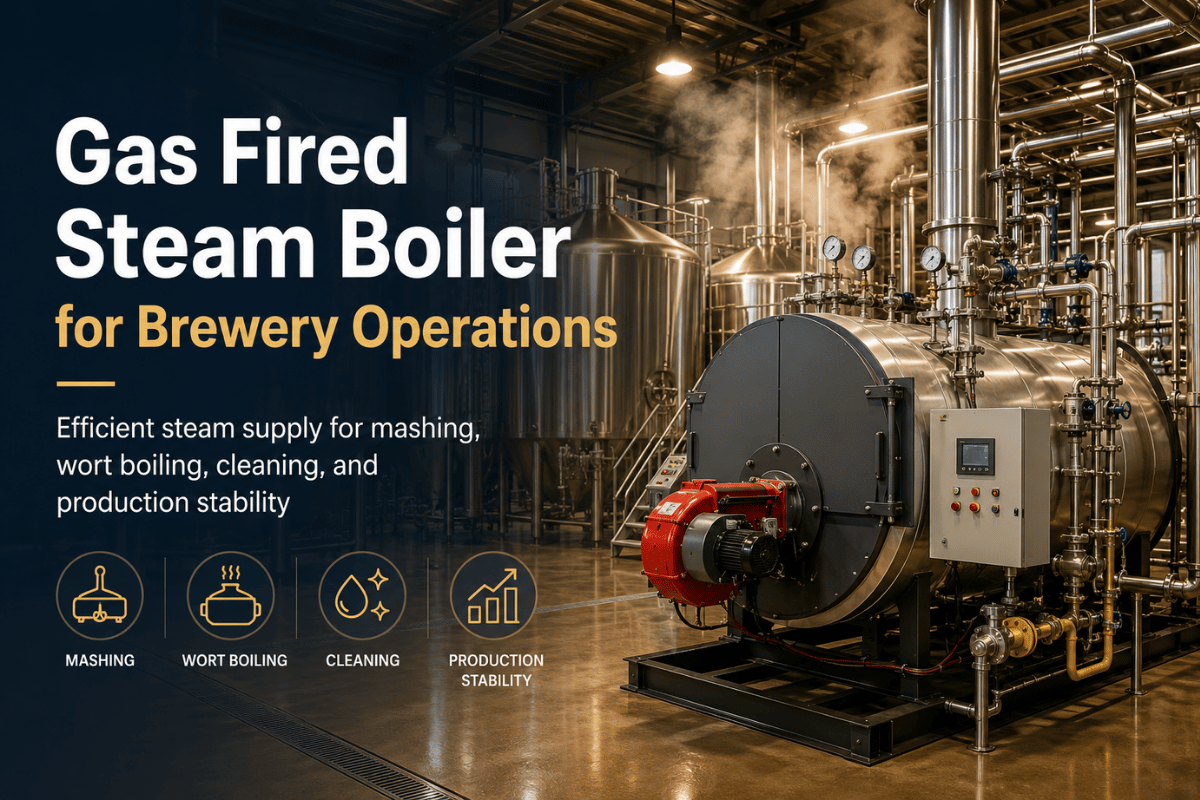
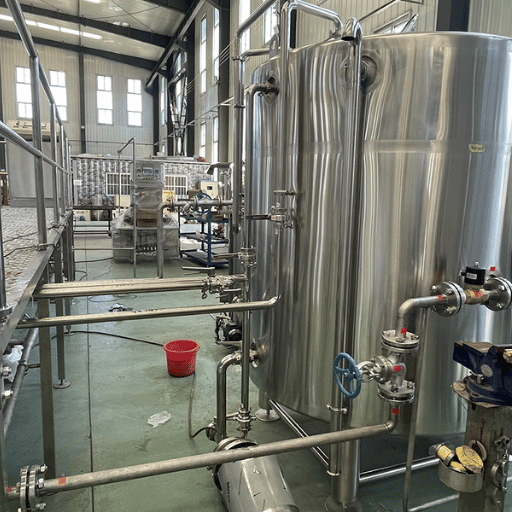
Паровой котёл на пивоварне служит не только для нагрева воды — это основа системы теплоснабжения производственного цеха, надёжно подающая пар именно туда, где он необходим в процессе пивоварения. Без стабильной подачи пара невозможно выполнять затирание, кипячение, мойку и санитарную обработку при требуемых температурах.
Как работает пар Ниже показано, где применяется пар в типичном варочном цехе:
| Этап пивоварения |
Целевая температура |
Применение пара |
| Затирание |
148–158°F (64–70°C) |
Нагрев заторного чана с рубашкой через паровые змеевики |
| Кипячение сусла |
212°F (100°C) |
Прямой впрыск пара или варочный котёл с паровой рубашкой |
| CIP-мойка (безразборная мойка) |
180–194°F (82–90°C) |
Нагрев моющих растворов CIP в резервуарах и трубопроводах |
| Стерилизация кег |
250°F (121°C) при 15 psi |
Продувка паром при давлении автоклавной обработки или выше |
| Бак горячей воды (HLT) |
170–180°F (77–82°C) |
Предварительный нагрев промывочной воды паровым змеевиком |
Почему пар, а не прямой нагрев пламенем или горячая вода? Есть две важные причины: во-первых, пар обладает высокой тепловой энергией на единицу объёма. Пар, вырабатываемый котлом — одним из самых доступных источников тепла для пищевых технологических процессов, — быстро передаёт тепло варочному котлу и другим сосудам с рубашкой, не подвергая сусло воздействию открытого пламени. Во-вторых, давление пара пропорционально его температуре. Задайте давление котла — и тем самым зададите температуру нагрева. Дополнительные приборы не требуются.
Давление насыщенного пара 15psi, обеспечиваемое котлом с автоматическим управлением, соответствует температуре 250F — намного выше температуры воды при атмосферном давлении. Такой запас позволяет выполнять поэтапный нагрев, в том числе при стерилизации бочек или кег и CIP-мойке. Ещё одно преимущество? Конденсат пара можно возвращать для пополнения питательной воды котла — разумное решение, которое со временем сокращает расход воды и общие затраты на нагрев.
Жаротрубная или водотрубная конструкция: какая подходит вашей пивоварне?
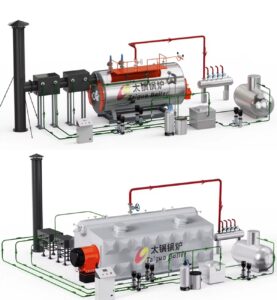 В сегменте крафтового пивоварения преобладают котлы двух конструкций: жаротрубные (также известные как Scotch Marine) и водотрубные. Выбор котла зависит от требуемой производительности пивоварни, режима работы и того, как быстро после холодного пуска необходимо получить вырабатываемый котлом пар.
В жаротрубном котле продукты горения проходят по трубам, окружённым водой внутри наружного сосуда, работающего под давлением. Выделяемое при движении дымовых газов тепло поглощается водой, которая превращается в пар. Такие котлы содержат большой объём воды, обеспечивающий значительную тепловую инерцию; однако у них выше рабочая температура, а период прогрева от холодного пуска до начала выработки пара составляет от 15 до 30 минут. Этот компромисс приемлем для многих пивоварен и микропивоварен, работающих в одну смену. Как правило, жаротрубные котлы представляют собой качественные и надёжные агрегаты, которые просты в техническом обслуживании и повсеместно обслуживаются при мощности до 300 BHP. Прямой топочный нагрев позволяет сохранить простоту конструкции. На крафтовых пивоварнях с таким режимом работы часто применяются газовые жаротрубные котлы серии Taiguo WNS.
Водотрубные котлы имеют противоположную конструкцию: вода проходит по системе труб, вокруг которых движутся продукты горения. Благодаря меньшему объёму воды в каждой трубе водотрубные котлы быстрее нагреваются и достигают рабочего давления за 5–10 минут, поэтому они оптимальны для многосменного производства и режимов с частыми включениями и отключениями. Кроме того, они могут работать при значительно более высоком давлении, а производительность можно наращивать, подключая дополнительные котлы параллельно. Их основные недостатки — более высокие первоначальные затраты и несколько более сложные процедуры технического обслуживания. Подробное сравнение обеих конструкций приведено в обзоре типов котлов.
| Характеристика |
Жаротрубный котёл |
Водотрубный котёл |
| Время холодного пуска |
15–30 мин |
5–10 мин |
| Максимальное давление |
~300 psi |
3,000 psi+ |
| Оптимальный размер пивоварни |
1–30 BBL |
30 BBL+ |
| Типичный диапазон мощности |
5–300 BHP |
50–1,000+ BHP |
| Сложность технического обслуживания |
Низкая |
Средняя |
| Занимаемая площадь |
Больше |
Компактная / модульная конструкция |
| Типичная стоимость с монтажом (США) |
$8,000–$40,000 |
$25,000–$120,000+ |
Отраслевое наблюдение: Многие крафтовые пивоварни с односменным производством выбирают жаротрубные котлы, поскольку им не требуется быстрый холодный пуск — между варочными днями котёл остаётся тёплым. Однако предприятия, переходящие на двухсменное производство, часто отмечают, что им следовало с самого начала заложить бюджет на модульную водотрубную установку. Модернизация обходится намного дороже, чем правильный подбор мощности на этапе монтажа.
Если небольшая пивоварня выпускает менее 30 BBL в день и имеет ограниченный инвестиционный бюджет, жаротрубный котёл станет для неё надёжной рабочей машиной — всё просто. Если предприятие переходит к многосменной работе, нуждается в паре через считаные минуты или планирует постепенно наращивать мощность, следует сразу предусмотреть водотрубный или модульный котёл: долгосрочный прирост производительности уже заложен в таком решении.
Газовые и электрические паровые котлы: реальное сравнение эксплуатационных затрат
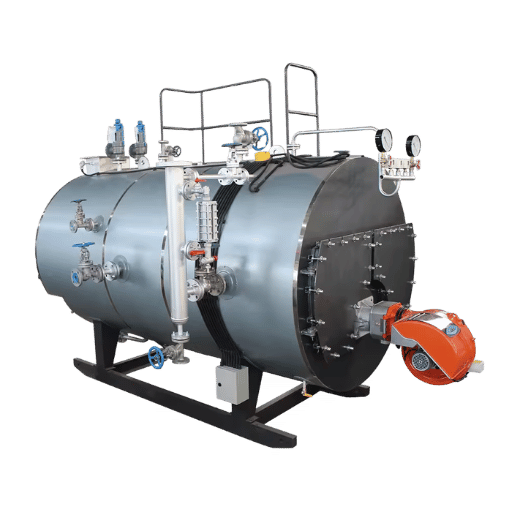 Стоимость топлива — один из важнейших факторов при выборе котла для пивоварни не из-за внешнего вида оборудования, а потому, что за годы эксплуатации разница между расходами на газ и электроэнергию становится всё больше. Кратко сравним эти варианты.
Котёл на природном газе
- В среднем наиболее низкая стоимость энергии в городах и населённых пунктах США
- Не требуется модернизация электрической инфраструктуры
- Надёжность подтверждена десятилетиями эксплуатации на пивоварнях
- Конденсационное исполнение повышает КПД до 92%+
- При отсутствии газопровода может работать на пропане
- Тепловой КПД: 80–85% (стандартное исполнение)
Электрический паровой котёл
- Почти нулевые выбросы на месте эксплуатации, что важно для городской застройки
- Работает с наиболее высоким КПД (95% – 99%)
- Не требуются воздух для горения и прокладка дымохода
- Более простой монтаж в зданиях без газоснабжения
- При использовании электроэнергии из возобновляемых источников углеродный след приближается к нулю
- Высокий потребляемый ток обычно требует модернизации системы электроснабжения
Ниже приведена широко используемая почасовая оценка для мощности 10 BHP, характерной для мини- и крафтовых пивоварен, при различных ценах на топливо:
|
Природный газ |
Электроэнергия |
| Тепловой КПД |
80–85% |
95–99% |
| Типичный тариф в США |
$0.80–1.10/therm |
$0.12–0.18/kWh |
| Примерные почасовые затраты на топливо (10 BHP) |
$0.30–0.45/hr |
$1.10–1.60/hr |
| Выбросы CO₂ (на месте эксплуатации) |
Умеренные |
Нулевые (если электроэнергия поступает из возобновляемых источников) |
| Обычно требуется модернизация электросети? |
Нет |
Часто да (высокий ток) |
Согласно отчёту Brewers Association, в подавляющем большинстве регионов США стоимость газа в пересчёте на эквивалентный кВт значительно ниже стоимости электроэнергии; кроме того, электрические котлы потребляют очень большой ток, поэтому учитывайте расходы на модернизацию электросети: даже для агрегата мощностью всего 50 BHP дополнительные затраты на монтаж из-за параметров существующего электроснабжения могут составить $10,000-$30,000.
Для пивоварен, ориентированных на долгосрочное снижение затрат на топливо, наиболее экономичным вариантом модернизации является энергоэффективный конденсационный газовый котёл. Конденсационный экономайзер утилизирует тепло отводимого пара, которое без него ушло бы непосредственно в дымовую трубу как обычные потери котла, повышая КПД примерно до 92% и более против 80–85%. Используйте наш калькулятор эксплуатационных расходов, чтобы рассчитать экономию топлива по вашим тарифам.
Матрица выбора газового или электрического котла
- Газ доступен (>1 BBL в день) → газовые паровые котлы серий WNS или SZS
- Газ недоступен (городское здание с ограниченными возможностями устройства дымохода/вентиляции) — электрические паровые котлы: LDR (до 5 BHP), WDR (более 5 BHP)
- Наружная установка котла — газовый котёл в кожухе для наружного размещения с выводом дымовых газов наружу
- Сертификация экологичного здания/структура энергоснабжения сети — электрическая или двухтопливная система
- Удалённый объект, газ/природный газ недоступен, но в регионе есть пропан — газовый котёл, работающий на пропане; уточните у Taiguo через раздел контактов.
Для полного сравнения, включая варианты на жидком топливе, ознакомьтесь с руководством по выбору газового или жидкотопливного котла и руководством по выбору газового котла, где гибкость по видам топлива рассмотрена подробнее.
Как подобрать мощность парового котла для пивоварни
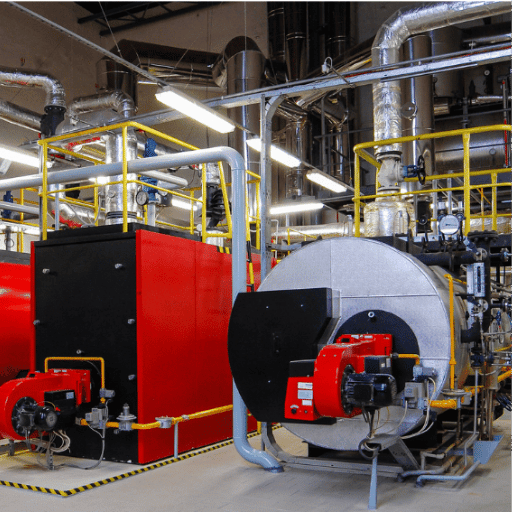 Если установлен котёл с недостаточной номинальной производительностью в BTU/hr, он постоянно работает на полной мощности, что сокращает срок службы системы и увеличивает объём технического обслуживания. При установке системы избыточной мощности КПД горелки снижается из-за постоянных циклов включения и отключения, а значительная часть вложенных средств и занимаемой площади расходуется впустую. Обеих проблем можно избежать, правильно подобрав мощность котла по расчётной тепловой нагрузке.
Инженерное примечание: формула расчёта BHP
Общая тепловая нагрузка в BTU в час = объём резервуара в галлонах x 8.34 фунта/галлон x требуемое изменение температуры, °F x коэффициент скорости нагрева
Требуемая мощность BHP = общая нагрузка BTU/hr ÷ 33,475
Нагрев 300 галлонов воды от 70 F° до 170 F° всего за 60 минут = 300 x 8.34 x 100 x 1 = 250,200 BTU/час. Затем 250,200 / 33,475 = требуемая мощность 7.5 BHP только для нагрева одного этого сосуда.
Наш калькулятор мощности промышленного котла позволяет рассчитать одновременную нагрузку от нескольких сосудов!
В таблице ниже приведён базовый диапазон требуемой мощности BHP в зависимости от размера пивоваренной установки, который можно использовать как отправную точку для предварительного планирования. Это лишь ориентировочные значения — необходимая мощность конкретного котла зависит от количества сосудов, пиковой одновременной нагрузки и дополнительных потребителей тепла (обогрева здания, линии розлива, дополнительных контуров CIP):
| Варочная система |
Типовые сосуды |
Расчётная требуемая мощность BHP |
| Нанопивоварня 1–3 BBL |
Варочный котёл + HLT |
5–10 BHP |
| Мини-пивоварня 5–7 BBL |
Варочный котёл + HLT + CIP |
10–25 BHP |
| Крафтовая пивоварня 10–15 BBL |
Заторный чан + варочный котёл + HLT + CIP |
25–50 BHP |
| Производственная пивоварня 20–30 BBL |
Полный варочный цех |
50–100 BHP |
| Региональная пивоварня 50 BBL+ |
Несколько сосудов + линия розлива |
100–300+ BHP |
Всегда предусматривайте запас 20-30% на одновременный нагрев сосудов в периоды максимального спроса — например, когда в день двойной варки заторный чан, бак горячей воды и резервуар CIP одновременно требуют тепла. Для нано- и пилотных пивоварен с ограниченной площадью также рассмотрите вертикальный парогенератор.
В отношении подбора мощности технический документ Brewers Association прямо указывает на момент, который часто отсутствует в других руководствах: “Окончательный расчёт тепловой нагрузки для вашего конкретного объекта должен быть выполнен и проверен лицензированным подрядчиком по механическим системам до приобретения любого котла… Эта таблица даёт лишь приблизительное представление для начала обсуждения и не является окончательной спецификацией.”
Давление и виды пара, а также риск для пищевой безопасности, который упускает большинство руководств для пивоварен
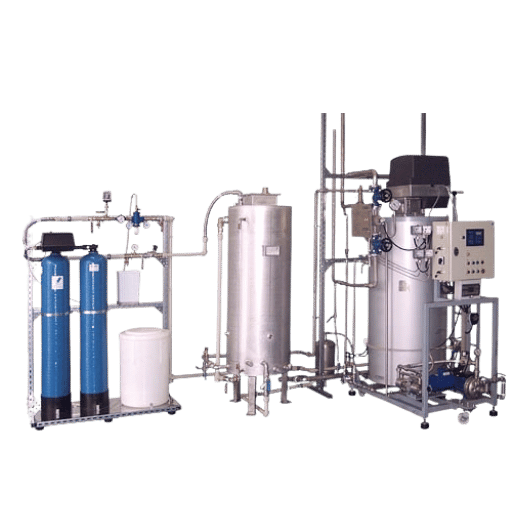 В других руководствах по котлам для пивоварен часто в заключение указывают рабочее давление котла. Мы этого не делаем. Причина в том, что классификация пара, используемого на пивоварне, напрямую связана с безопасностью пищевой продукции и существует реальный риск загрязнения; другие источники часто упускают этот момент.
Сначала о давлении и температуре: “При повышении или снижении давления в паровом котле соответствующим образом изменяется и температура пара, поэтому при выборе рабочей уставки для конкретного процесса необходимо убедиться, что она соответствует его требованиям”, — поясняется в документе нашего поставщика с техническими характеристиками котла.
| Давление пара |
Температура пара |
| 0 psi (атмосферное) |
212°F (100°C) |
| 5 psi |
228°F (109°C) |
| 15 psi |
250°F (121°C) |
| 30 psi |
274°F (134°C) |
| 50 psi |
298°F (148°C) |
Обычно пар низкого давления (<15 psig) используется в большинстве узлов пивоваренной системы на «стороне сусла»: в заторных чанах с рубашкой, змеевиках внутри баков горячей воды, охладителях сусла и т. д. Напротив, пар высокого давления (>15 psig) обычно применяется, когда в нескольких системах требуются более высокая точность и более строгий контроль температуры; он подаётся на редукционные клапаны PRV, которые снижают давление до требуемого в паропроводе.
Чем технический пар отличается от кулинарного пара на пивоварне?
Инженерно-технический комитет Brewers Association выделяет четыре основные категории пара промышленного назначения. Категория пара, используемого на пивоварне, напрямую связана с пищевой безопасностью: две из них не разрешены для контакта с пивом или суслом:
| Вид пара УНИКАЛЬНЫЙ |
Описание |
Безопасен при контакте с пивом? |
Типичное применение на пивоварне |
| Технический пар |
Стандартный пар из котла, вырабатываемый из подготовленной питательной воды; может содержать ингибиторы накипеобразования и поглотители кислорода |
❌ Нет — химические добавки не разрешены для пищевого производства |
Нагрев сосудов с рубашкой, обогрев здания, процессы без прямого контакта |
| Кулинарный пар |
Вырабатывается из котловой воды, обработанной только разрешёнными FDA химическими веществами (согласно 21 CFR) |
✅ Да — разрешён для прямого контакта с пищевыми продуктами |
Стерилизация кег, непосредственная подача пара в сусло (редко), санитарная обработка разливочного оборудования |
| Чистый пар |
Без химических добавок; все контактирующие поверхности изготовлены из нержавеющей стали; соответствует стандартам USP |
✅ Да |
Пивоварение, близкое по требованиям к фармацевтическому производству, премиальные крафтовые производства со строгими протоколами контроля качества |
| Чистый пар |
Вырабатывается из деионизированной или дистиллированной воды; на выходе стерилен |
✅ Да |
Фармацевтическое производство, производство микросхем — редко применяется в коммерческом пивоварении |
⚠ Унос котловой воды: скрытый риск загрязненияЧто это такое: унос воды возникает, когда капли воды из котла выходят вместе с паром из корпуса котла. Унесённая вода содержит растворённые минералы и химические реагенты, применяемые для обработки котловой воды. При нормальной эксплуатации (правильном давлении котла и исправном отводе конденсата) этот процесс контролируется; при неблагоприятных условиях загрязняющие вещества из унесённой воды попадают в пиво или сусло.
Почему это проблема для пивоварни: владельцы пивных ресторанов и технические специалисты пивоварен отмечают, что “проблемы с уносом воды могут возникать постоянно и отрицательно влиять на качество партий или состояние оборудования”, добавляя, что “при контакте пара с уносом воды с пивом или суслом загрязняющие вещества из котла попадают в конечный продукт”.
Профилактика: пар должен использоваться при правильном рабочем давлении. Конденсатоотводчики необходимо проверять и заменять в соответствии с рекомендациями. Следует регулярно выполнять продувку котла, чтобы не допускать роста концентрации твёрдых примесей до уровня, при котором становятся заметны пенообразование и унос воды. Если пар используется в любом процессе с контактом с пивом, убедитесь, что применяется кулинарный пар с одобренными FDA реагентами для обработки воды, а не технический пар.
Ещё одна распространённая и неприятная ошибка: некоторые небольшие пивоварни фактически стерилизуют кеги паром, который они считают техническим, поскольку монтажник просто не объяснил им разницу между техническим и стерилизационным паром. “Кег нагрелся. Пар простерилизовал кег. Химические соединения остались в осадке от этой варки для следующего розлива.”
Монтаж котла на пивоварне: что предусмотреть до прибытия оборудования
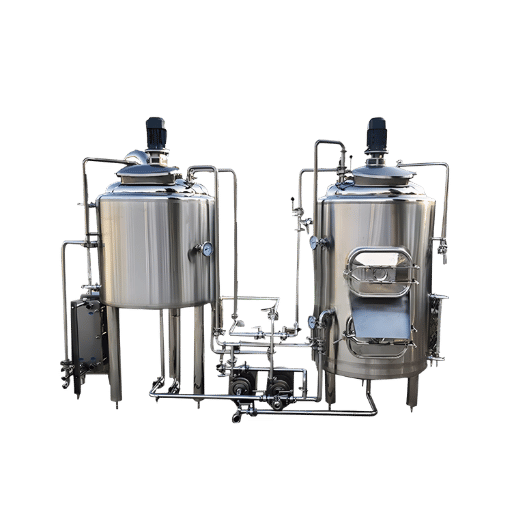 Если котёл прибывает до готовности площадки, это приводит к прямым расходам из-за простоя, переделок и возможного монтажа с нарушением норм. Ниже приведён перечень вопросов, которые необходимо решить или как минимум определить до отгрузки котла.
- Котельная для топочного котла ИЛИ наружная площадка. Все четыре стороны ОБЯЗАТЕЛЬНО должны оставаться доступными для технического обслуживания и осмотра. Точные требования к расстояниям следует уточнить в местных нормах; для жаротрубных агрегатов обычно достаточно не менее 18-24 дюймов со всех сторон.
- Что означает “пропускная способность и давление на входе вашего газопровода”? Для подачи топлива в котёл природный газ должен поступать к счётчику при минимальном давлении от 7” до 14” дюймов водяного столба” WC. Ещё до приезда монтажника уточните у поставщика газа, способна ли “пропускная способность” существующего счётчика обеспечить требуемую “нагрузку”.
- ВОДОСНАБЖЕНИЕ И СИСТЕМА УМЯГЧЕНИЯ — ЖЁСТКОСТЬ ПИТАТЕЛЬНОЙ ВОДЫ КОТЛА ДОЛЖНА БЫТЬ НИЖЕ 1 gpg: жёсткая вода без умягчения вызывает образование накипи на нагревательных и технологических трубах парового котла — наиболее распространённую причину снижения КПД и выхода труб из строя на крафтовых пивоварнях.
- Компоновка трубопровода возврата конденсата — предусмотрите схему труб возврата конденсата при проектировании котельной. Последующий монтаж трубопровода в действующем производственном помещении пивоварни может быть чрезвычайно дорогим и сложным.
- Конденсатоотводчики: размещение и выбор — этот элемент следует устанавливать в точке подключения каждого аппарата, чтобы предотвратить скопление конденсата в паропроводах. Его стоимость невелика по сравнению с ущербом от неисправного конденсатоотводчика; тип следует выбирать с учётом давления в точке установки (поплавково-термостатический, с перевёрнутым стаканом или термодинамический).
- Защитное оборудование (всё обязательно по ASME): предохранительный клапан, водоуказательное стекло, устройство отключения при низком уровне воды и топливный регулирующий клапан с датчиком пламени горелки. Ни один из этих элементов не является необязательным: раздел I Кодекса ASME по котлам и сосудам, работающим под давлением, применяется к энергетическим котлам (>15 psi), а раздел IV Кодекса ASME по котлам и сосудам, работающим под давлением, — к отопительным котлам (15 psi).
- Разрешение штата и местных органов на эксплуатацию котла — почти во всех штатах США до запуска требуется получить разрешение, а в течение года проходить ежегодную проверку сертифицированным инспектором. Проверьте требования до проведения пусконаладочных работ; эксплуатация без разрешения аннулирует большинство гарантий и страховых полисов.
- План вентиляции и трассы дымовой трубы — газовый котёл должен отводить дымовые газы из помещения наружу. Поэтому до заливки бетона согласуйте с инженером-механиком общую требуемую длину дымохода, диаметр труб и материал (обычно используется нержавеющая сталь, а для высокоэффективных конденсационных систем — AL29-4C).
Как указано в техническом документе Brewers Association: “Проектирование и монтаж вашей паровой системы [должны] выполняться лицензированным подрядчиком по механическим системам.” Независимо от размера пивоварни. Подробное описание процесса монтажа приведено в руководстве по установке газового котла.
Как предотвратить 5 основных неисправностей паровых котлов на пивоварнях
 Девять из десяти отказов котлов на крафтовых пивоварнях вызваны проблемами с техническим обслуживанием, а не неисправностью оборудования. Подавляющее большинство повреждений труб и незапланированных простоев в котельных пивоварен обусловлено пятью основными причинами.
1. Необработанная питательная вода. Если жёсткость воды не контролируется должным образом, на поверхностях котла образуется накипь. Слой накипи толщиной менее 1 мм может снизить эффективность теплопередачи на 10-12% и сократить срок службы котельных труб. Специалисты отрасли считают накипь главной причиной низкого КПД и преждевременного выхода котлов из строя на небольших крафтовых пивоварнях.
2. Унос котловой воды. Как уже отмечалось в этой статье, унос котловой воды представляет собой пенообразование из-за повышения концентрации растворённых веществ, которое можно уменьшить только с помощью продувки; ненадлежащий контроль водно-химического режима приводит к повышенным нагрузкам на внутренние элементы котла и загрязнению пара.
3. Недостаточная донная продувка. Еженедельная продувка необходима для удаления шлама и растворённых веществ, скапливающихся в нижней части корпуса котла. Если донную продувку не выполнять, концентрация загрязнений повышается, в результате чего на поверхностях котла образуются отложения и загрязняется водоуказательная колонка.
4. Коррозия под воздействием растворённого кислорода. Чтобы предотвратить окисление поверхностей котла из-за наличия растворённого кислорода в питательной воде, во всех паровых котельных установках при водоподготовке применяют поглотитель кислорода, а при больших объёмах пара также может использоваться деаэратор. Неустранённые проблемы с водоподготовкой или использование необработанной водопроводной воды могут привести к обширной коррозии в течение двух-трёх лет.
5. Неисправный предохранительный клапан. Засорение сёдел может помешать срабатыванию предохранительных клапанов при заданном давлении, что создаёт опасное избыточное давление в системе. Плановое и обязательное техническое обслуживание парового котла включает ежегодную проверку предохранительного клапана и его регулярную замену; для обеспечения надёжной работы эти процедуры необходимо выполнять со всей тщательностью.
| Периодичность |
Работы по техническому обслуживанию |
| Ежедневно |
Проверить рабочий манометр; проверить уровень воды по водоуказательному стеклу; визуально проверить отсутствие утечек пара или воды |
| Еженедельно |
Выполнить донную продувку; проверить температуру возвратного конденсата; зарегистрировать расход топлива для анализа динамики |
| Ежемесячно |
Выполнить полную поверхностную продувку; вручную проверить предохранительный клапан; проверить все конденсатоотводчики; проверить форму факела горелки |
| Ежегодно |
Полное внутреннее обследование сертифицированным инспектором котельного оборудования; осмотр труб и измерение их толщины; настройка горелки; анализ питательной воды специалистом по водоподготовке |
“Паровые котлы по своей природе могут представлять опасность, если они не оснащены соответствующими защитными устройствами, не проходят регулярные проверки и не эксплуатируются обученным персоналом в соответствии с рекомендациями производителя.”
Технический подкомитет по инженерным вопросам Brewers Association, технический документ «Паровые котлы», 2021
Для владельцев котлов, желающих расширить знания о профилактическом техническом обслуживании, полное руководство по обслуживанию котлов для пивоварен содержит графики проверок, базовые параметры водоподготовки и периодичность продувки с учётом размера котла и объёма производства.
Тенденции в сфере котлов для крафтовых пивоварен в 2025–2026 годах: что говорят цифры
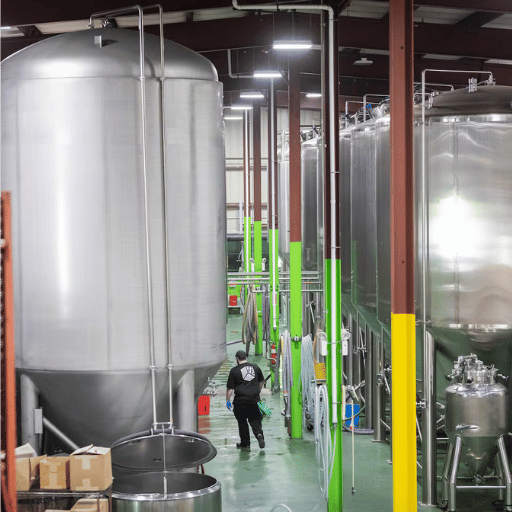 В 2025 году малые и средние крафтовые пивоварни столкнулись с ощутимыми экономическими трудностями. Согласно докладу Brewers Association «Итоги 2025 года в пивоварении», в США работали 9,778 малых независимых пивоварен, однако объём продаж крафтового пива сократился примерно на 4% по сравнению с предыдущим годом. Снижение объёма производства при сохранении постоянных производственных затрат превращает повышение энергоэффективности из желательного усовершенствования в приоритетную меру прямого сокращения расходов.
На выбор оборудования в 2026 году влияют сразу три фактора, которые пивовары учитывают при перспективном планировании котельного оснащения своих предприятий:
Конденсационные газовые котлы применяются всё шире. Во многих стандартных жаротрубных котлах от 15 до 20 процентов выделяемой энергии теряется с дымовыми газами, уходящими через дымовую трубу. Конденсационные экономайзеры возвращают часть этого тепла, повышая тепловой КПД примерно на 8 процентов: у типичного котла с КПД от 80 до 85 процентов он может достигать 92 процентов. При нынешних ценах на энергоносители по сравнению с допандемийным уровнем 2019–2021 годов разница в инвестициях между модернизацией с установкой конденсационной системы и заменой на стандартный газовый котёл окупается по текущим тарифам за срок от 3 до 5 лет — это хорошая рентабельность для оборудования с ожидаемым сроком службы 20 лет.
Компактные котельные установки для городских пивоварен. Пивоварни с собственными барами в центральных районах городов устанавливают компактные модульные водотрубные паровые котельные установки, поскольку площадь помещений обычно сильно ограничена, а оборудование этого типа способно быстро нагревать сосуд, часто менее чем за 10 минут, что повышает гибкость производственных процессов.
Интернет-мониторинг состояния котла. Крафтовым пивоварням, которым требуется мощность 10BHP или выше, следует рассмотреть паровые котлы с IoT (Интернетом вещей): такие котлы подключаются к сети, регистрируют в реальном времени рабочие параметры и показатели водоподготовки, например электропроводность, способную указывать на начало уноса котловой воды, а также обеспечивают автоматическую нижнюю продувку для удаления растворённых твёрдых веществ, вызывающих вспенивание; это значительно сокращает трудозатраты на контроль состояния и техническое обслуживание котла.
Пивоварням, которым в 2026 году требуется замена котла, а также предприятиям, проектирующим новый пивоваренный объект и нуждающимся в паровом котле диапазона 10BHP +, по результатам данного анализа рекомендуется на стадии проектирования оценить возможность применения конденсационных газовых котлов и потребовать обязательного включения технологий дистанционного мониторинга и автоматической продувки.
Часто задаваемые вопросы: паровые котлы для пивоварен
Котёл какого размера нужен для пивоваренной установки на 7 баррелей?
Для варочного цеха на 7BBL с заторно-сусловарочным оборудованием, баком HLT и базовой программой CIP (безразборной мойки) обычно требуется котёл мощностью от 15 до 25 BHP. Не забудьте заложить запас производительности 20-30 процентов для одновременной работы нескольких процессов нагрева. Подрядчик по котельному оборудованию может рассчитать точную тепловую нагрузку на основании объёмов оборудования и необходимого перепада температур. Калькулятор мощности промышленного котла содержит рекомендации, которые помогут выполнить эти расчёты.
Дешевле ли эксплуатировать на пивоварне газовый паровой котёл, чем электрический котёл?
Да, как правило, это так. В большинстве регионов США эксплуатация электрического котла мощностью 10 BHP обходится примерно в $1.10/hr, тогда как эксплуатация его газового аналога мощностью 10 BHP, несмотря на различие в КПД, стоит всего $0.30/hr, включая плату за заявленную мощность и резерв, если она предусмотрена. Основным исключением будет район с преимущественным использованием возобновляемой энергетики, где отсутствует необходимая пропускная способность газопровода, а строительство нового потребует значительных затрат.
Что такое унос котловой воды и почему он важен для качества пива?
Растворённые вещества (например, минеральные примеси из подпиточной воды и химические реагенты, используемые для обработки питательной воды котла) уносятся с паром, выходящим из корпуса котла. Это распространённое явление, но оно становится проблемой только тогда, когда загрязняющие вещества влияют на пиво или другой напиток; причиной могут быть избыточное давление в котле, загрязнённые конденсатоотводчики либо редкая или полностью отсутствующая продувка котловой воды — операция, при которой часть горячей воды удаляется из нижней части котла для снижения содержания растворённых веществ и поддержания чистоты воды. Чтобы предотвратить унос котловой воды, при использовании пара пищевого качества для напитков или их побочных продуктов применяйте только химические реагенты, одобренные FDA, строго контролируйте необходимую интенсивность продувки и поддерживайте эффективность конденсатоотводчиков, обеспечивая высокое качество пара при выдержке или брожении.
Каков срок службы парового котла на пивоварне?
20-30 лет при надлежащем техническом обслуживании и регулярных проверках. На долговечность влияют обработка питательной воды, достаточная донная продувка и ежегодное обследование котла сертифицированным специалистом. Невыполнение любой из этих процедур может сократить срок службы на 5-10 лет (то есть необработанная вода оставляет толстый слой накипи на трубной решётке.)
Можно ли использовать один и тот же пар для нагрева варочных котлов и стерилизации кегов?
Категорически нет, если пар не соответствует требуемой классификации. “Обычный” производственный пар (получаемый в котле с применением стандартных химических реагентов для водоподготовки) содержит остатки химических веществ, которые при контакте с пивом не соответствуют требованиям FDA к пищевой продукции. Для стерилизации кегов и любых процессов, предусматривающих контакт пара с пивом, Brewers Association рекомендует применять пар пищевого качества с добавками, одобренными FDA, а на пивоварнях с более строгими требованиями — даже чистый пар. Подача пара от производственного котла непосредственно в установку для стерилизации кегов создаёт проблемы с качеством и соблюдением нормативных требований.
Получить коммерческое предложение на котёл для пивоварни от Taiguo
Сообщите размер пивоваренной установки, суточный объём производства пива, виды топлива и текущую стадию проекта котельной. Наша инженерная группа предложит и подберёт подходящий газовый паровой котёл. Мы предоставим полный комплект расчётов мощности.
Запросить коммерческое предложение на котёл для пивоварни
О компании Taiguo: мы специализируемся на промышленных котлах различных конструкций, включая жаротрубные газовые котлы, водотрубные газовые котлы, электрические паровые котлы и системы технологического нагрева для переработки пищевых продуктов и производства напитков. Наши инженерные компетенции в пивоваренной отрасли: расчёт мощности и подбор котлов, а также планирование процесса монтажа. Представленные здесь материалы основаны на общедоступной информации Brewers Association и НАШЕМ опыте работы с промышленным оборудованием и предназначены для содействия в планировании проекта. Они не должны заменять независимую профессиональную консультацию зарегистрированного инженера-механика по конкретному месту реализации проекта.