تواصلوا مع Taiguo


حُدّث في يوليو 2026.
تصنيع المواد المركّبة بالأوتوكلاف هو عملية إنضاج أجزاء المواد المركّبة مسبقة التشريب داخل وعاء فولاذي مسخّن ومضغوط، بينما ينتج الإنضاج خارج الأوتوكلاف (OOA) المنافس الأجزاء نفسها من المادة مسبقة التشريب وبالجودة نفسها المخصصة للطيران – وما يجب على المشتري الذي يحدد طاقة إنتاجية جديدة معرفته هو ما إذا كان وعاء الضغط الفولاذي أم مصدر الضغط بكيس تفريغ أنسب لحجم أجزائه وحجم إنتاجه واستراتيجية اعتماده. وهنا تظهر أوجه الاختلاف بينهما، وكذلك الجوانب التي قد لا تكون فيها الفجوة كبيرة كما يُعتقد.
مواصفات سريعة
| ضغط الأوتوكلاف (صفائح مصمتة) | 70–300 psi (5–20× الضغط الجوي) |
| ضغط الأوتوكلاف (قلب ساندويتش/قرص عسل) | 35–50 psi (أقل لتجنب سحق القلب) |
| درجة إنضاج الأوتوكلاف (إيبوكسي CFRP) | 120–180°C |
| ضغط OOA — كيس تفريغ فقط (VBO) | ≤14.7 psi (حد أقصى 1 atm) |
| ضغط OOA — مضغوط (SQRTM/RTM) | 90–120 psi (يُطبّق بالكبس أو الحقن) |
| المحتوى النموذجي من الفراغات | الأوتوكلاف <1%؛ وOOA 0.5–2% حسب الطريقة الفرعية |
| الفارق في زمن الدورة | Quickstep: أسرع بنسبة 23–50%؛ وVBO: قد يستغرق وقتًا أطول، وليس أسرع دائمًا |
كيفية تصنيع المواد المركّبة بالأوتوكلاف
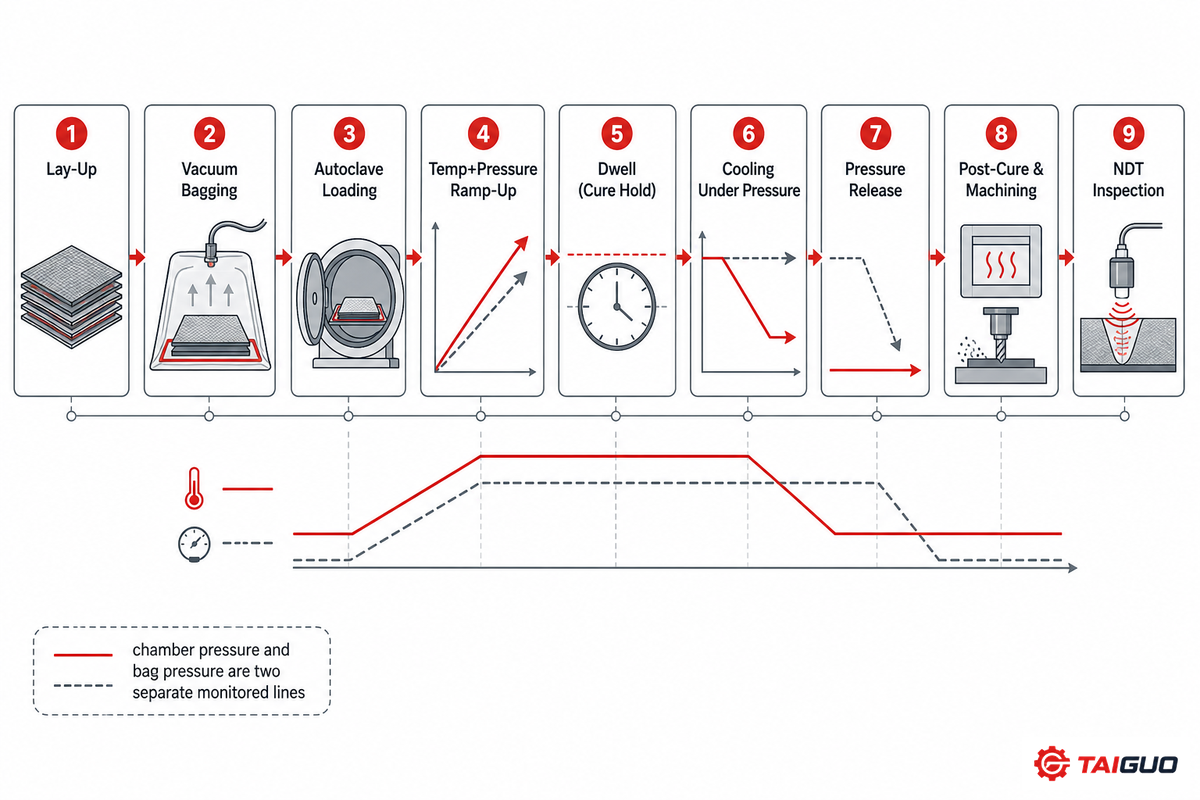
يُشكّل الإنضاج بالأوتوكلاف المواد مسبقة التشريب من ألياف الكربون أو الألياف الزجاجية – أي ألياف كربون أو زجاج مشبّعة مسبقًا بنظام راتنجي – إلى جزء مركّب نهائي من خلال تطبيق الحرارة والضغط الخارجي والتفريغ بالتزامن. وتحوّل عملية الأوتوكلاف للمواد المركّبة، وهي طريقة متقدمة لتصنيع المواد المركّبة يقوم عليها إنضاجها بالأوتوكلاف، المادة المركّبة الخام إلى جزء نهائي عبر:
- الرصّ – تُرص طبقات المادة مسبقة التشريب داخل قالب بالاتجاهات التي يحددها تصميم إجهادات الجزء.
- التغليف بكيس تفريغ – تُحكم مجموعة الطبقات والأداة والجزء المركّب داخل كيس تفريغ، ثم يُطبّق التفريغ لإخلاء الهواء المحتجز وضغط الطبقات مبدئيًا.
- ثم تُدخل الأداة المغلّفة بالكيس إلى وعاء الضغط (الحمل التشغيلي للأوتوكلاف).
- رفع درجة الحرارة والضغط تدريجيًا – يرتفع الضغط ودرجة الحرارة وفق برنامج زمني لتكوين إجهاد داخلي غير متساوٍ بسبب تفاوت التسخين.
- تُحافَظ على درجة الحرارة والضغط المستهدفين (فترة الثبات) مدةً تكفي لإنضاج الراتنج بالكامل (التشابك المتقاطع).
- التبريد تحت الضغط – تنخفض درجة حرارة الوعاء قبل تحرير الضغط لمنع الالتواء.
- يُحرر الضغط ويُزال الكيس عن الجزء.
- الإنضاج اللاحق والتشغيل الآلي – قد تتطلب بعض الأنظمة الراتنجية إنضاجًا خارج الوعاء؛ وتُشغّل الحواف المشذبة وأسطح الربط آليًا.
- الفحص – تؤكد الاختبارات غير الإتلافية بالموجات فوق الصوتية أو الأشعة السينية محتوى الفراغات وجودة الربط وعدم وجود أي عيب وفق معايير قبول الجزء.
غالبًا ما يحدد المشترون رقم ضغط واحدًا يتراوح من 70 إلى 300 psi، لكن ذلك ينطبق على الصفائح المصمتة ولا يسري على قلوب الساندويتش أو قرص العسل؛ فقد أشار مهندس في منتديات المواد المركّبة إلى أن ضغوط التشغيل المناسبة للقلوب قد لا تتجاوز 35 إلى 50 psi، لأن الضغط الداخلي المفرط سيسحق القلوب خفيفة الوزن. وقد يختار المشتري خطأً حجم دورة الإنضاج استنادًا إلى رقم ضغط لا يناسب إلا جزءًا ذا جدار مصمت. ويوثّق تحليل NASA المقارن لعمليات المواد المركّبة داخل الأوتوكلاف وخارجه بالتفصيل تسلسل العمل نفسه من الرصّ حتى الفحص، ومتغيرات الضغط ودرجة الحرارة المتحكمة فيه.
📐 ملاحظة هندسية
يوقف كثير من مشغلي الأوتوكلاف التفريغ بمجرد تجاوز الضغط الداخلي 15 إلى 20 psi، لأن الإبقاء على التفريغ عند الضغوط المنخفضة مع تزايد ضغط الأوتوكلاف قد يؤدي إلى تمدد الغاز المحتجز داخل قلب قرص العسل وانفصال القشرة عن القلب – وهي مشكلة يمكن اكتشافها بالفحص، ولكن بعد الإنضاج فقط. وتقرن الأوتوكلافات الحديثة منحنى الضغط هذا بنظام رقمي لضبط درجة الحرارة ومضخة تفريغ مخصصة ونظام تفريغ يغذي كل أداة مغلّفة بكيس، بحيث يستطيع المشغل معرفة ما يحدث بدقة داخل الأوتوكلاف في كل خطوة من خطوات الإنضاج.
ما مقدار الضغط الذي يحتاج إليه إنضاج المواد المركّبة فعليًا؟
عرض الإجابة
يعتمد ذلك على مادة الجزء وشكله الهندسي، وليس على رقم محدد واحد. فعادةً ما تُنضج صفائح ألياف الكربون المصمتة لجزء إنشائي في قطاع الطيران داخل الأوتوكلاف عند ضغط يتراوح من 70 إلى 300 psi – وهو الضغط الخارجي اللازم لدمك الطبقات ودفع الفراغات إلى الذوبان داخل الراتنج. أما لوح الساندويتش خفيف الوزن ذي القلب المصنوع من قرص العسل أو الرغوة فيتطلب ضغطًا أقل بكثير، يكون عادةً ضمن نطاق تشغيل من 35 إلى 50 psi، لأن ضغط الصفائح المصمتة الكامل سيسحق القلب قبل إنضاج الراتنج. ويبلغ الحد الأقصى للمعالجة خارج الأوتوكلاف بكيس تفريغ فقط نحو 14.7 psi – أي ضغط جوي واحد – لأن كيس التفريغ غير قادر ماديًا على إحداث فرق ضغط أكبر من الضغط المحيط. وتتجاوز عمليات OOA المضغوطة، مثل SQRTM أو RTM، هذا القيد بتوليد الضغط بواسطة مكبس أو نظام حقن راتنج بدلًا من كيس التفريغ، محققةً ضغوطًا ضمن نطاق 90 إلى 120 psi، وهي من رتبة مقدار ضغط الأوتوكلاف نفسها – وهذه هي الآلية الدقيقة التي تستخدمها هذه العمليات للاقتراب من نسبة حجم الألياف ومحتوى الفراغات المكافئين للأوتوكلاف.
ما تصنيع المواد المركّبة خارج الأوتوكلاف (OOA)؟
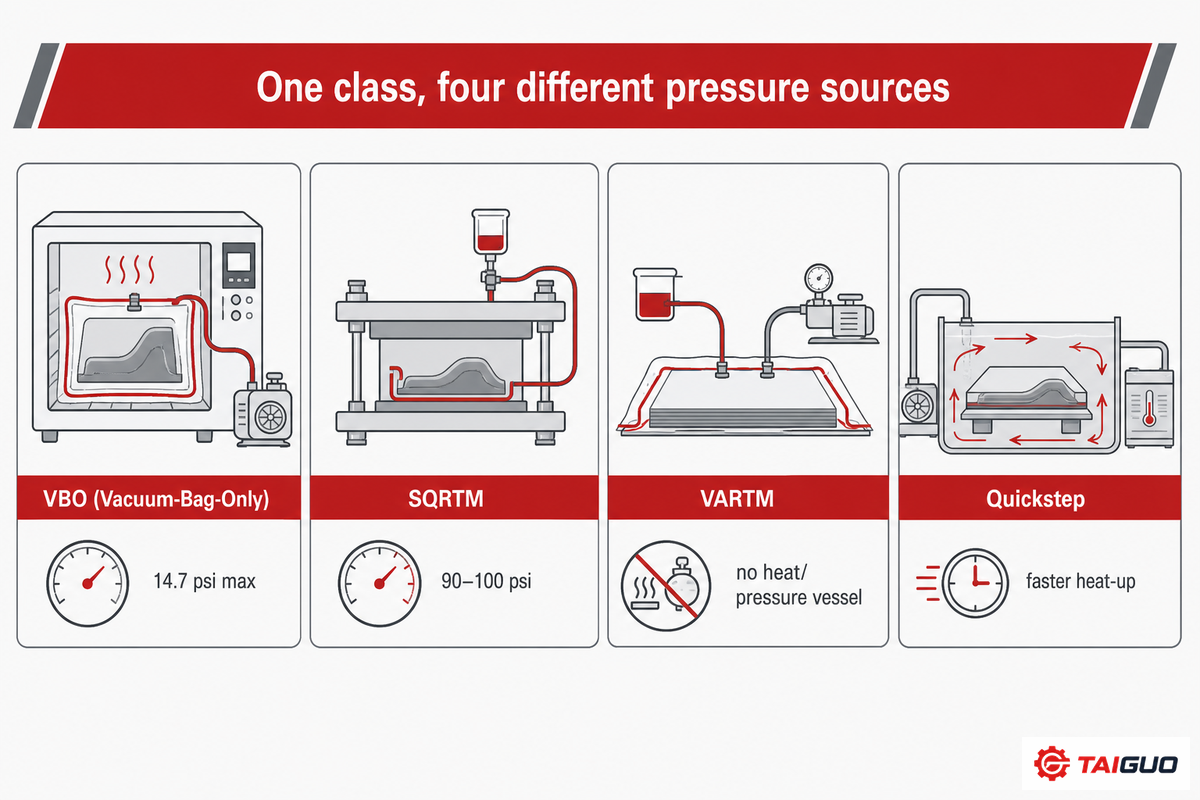
يستبدل تصنيع المواد المركّبة خارج الأوتوكلاف (OOA) وعاء الضغط بكيس تفريغ، أو قالب مغلق يخضع لضغط الكبس أو الحقن، أو قالب عائم مسخّن بمائع، مع دمك المادة مسبقة التشريب أو الألياف الجافة في جزء منخفض الفراغات ومرتفع المحتوى الحجمي من الألياف. ويمثل OOA فئة من التقنيات، لا عملية واحدة؛ إذ تحدد طريقة الضغط المستخدمة مدى اقترابه من جودة مكافئة للأوتوكلاف. ويعرضه استعراض صادر عن University of Memphis عام 2022 بالطريقة نفسها: يطبق OOA التفريغ والضغط والحرارة خارج الأوتوكلاف، وليس من خلال تقنية بديلة واحدة.
- ألياف كربون مسبقة التشريب للمعالجة خارج الأوتوكلاف بكيس تفريغ فقط (VBO) – إنضاج داخل فرن إنضاج، بالتفريغ وحده (14.7 psi)، ومن دون نظام أوتوكلاف أو مكبس. وعادةً ما يبدأ المصنعون الجدد من هنا عند التعرف إلى المواد مسبقة التشريب خارج الأوتوكلاف، لأنها أبسط انتقال عن الممارسة التقليدية، رغم أن هذه العملية محدودة الضغط.
- SQRTM (قولبة نقل الراتنج المؤهل نفسه) – رصّ مادة مسبقة التشريب داخل قالب مغلق، مع إضافة كمية صغيرة من راتنج مطابق لتوليد ضغط هيدروستاتيكي (90 إلى 100 psi، وهو من رتبة مقدار ضغط الأوتوكلاف نفسها تقريبًا).
- VARTM (قولبة نقل الراتنج بمساعدة التفريغ) – ألياف جافة وتشريب براتنج سائل مسحوب بالتفريغ؛ ولا يلزم استخدام حرارة الأوتوكلاف أو ضغطه.
- Quickstep / القولبة بالمائع ذي الضغط المتوازن – قالب عائم يُسخّن بمائع متداول، وقادر على تحقيق محتوى فراغات بدرجة جودة الطيران تحت ضغط أقل من الأوتوكلاف وبمعدلات تسخين أسرع.
“رغم أن عملية OoA أكثر جدوى من حيث التكلفة مقارنة بالإنضاج في الأوتوكلاف، فإن جودة المواد المركّبة المصنّعة بهذه العملية لا تزال أدنى من جودة المواد المعالجة داخل الأوتوكلاف.”
Ekuase، Anjum، Eze وOkoli، Journal of Composites Science، 2022
“البديل القائم على التفريغ وحده غير صالح لعمليات OOA”، وهذه العبارة الموجزة هي الخلاصة الصريحة – لكن بيانات المراجعة المحكمة نفسها توضح أن الفجوة مرتبطة بخاصية محددة وليست عامة (انظر جدول المقارنة أدناه). وتتخذ دراسة محكمة أخرى صدرت عام 2023 عن بدائل الأوتوكلاف القائمة على التفريغ وحده موقفًا أكثر حسمًا تجاه إحدى الطرق الفرعية تحديدًا: لا تستطيع عمليات المواد المركّبة القائمة على التفريغ وحده تحقيق النسب الحجمية العالية من الألياف التي تتطلبها الهياكل الأساسية للطائرات. وهذا صحيح، لكنه ينطبق تحديدًا على VBO فقط – وليس حجة ضد SQRTM أو RTM أو Quickstep، التي تستخدم ميكانيكيًا ضغوطًا تتجاوز بكثير 1 ضغط جوي بدلًا من استخدام التفريغ. ويُعد التعامل مع “OOA” بوصفه بديلًا واحدًا متجانسًا للأوتوكلاف أكثر صور التبسيط المخل شيوعًا في هذا النقاش.
ما الفرق بين الفرن والأوتوكلاف؟
مشاهدة الإجابة
يطبق الفرن الحرارة فقط. أما الأوتوكلاف فيطبق الحرارة والضغط الميكانيكي الخارجي والتفريغ، وكل ذلك داخل وعاء ضغط يمكن إحكام إغلاقه. ويؤدي الضغط الزائد وظيفة دمك الصفائح ويدفع الغاز المذاب إلى البقاء ذائبًا في الراتنج بدلًا من خروجه في صورة فراغات؛ بينما يعتمد الإنضاج بالفرن وحده على الضغوط المنخفضة التي يستطيع كيس التفريغ تطبيقها لإنجاز هذه المهمة – ولهذا يتطلب الجزء المنضج بالفرن (VBO) راتنجًا مصممًا خصيصًا لتنفيس الفراغات عند ضغط منخفض، بدلًا من مجرد استخدام مادة قياسية مسبقة التشريب ومؤهلة للأوتوكلاف.
الأوتوكلاف مقابل التصنيع خارجه: مقارنة مباشرة
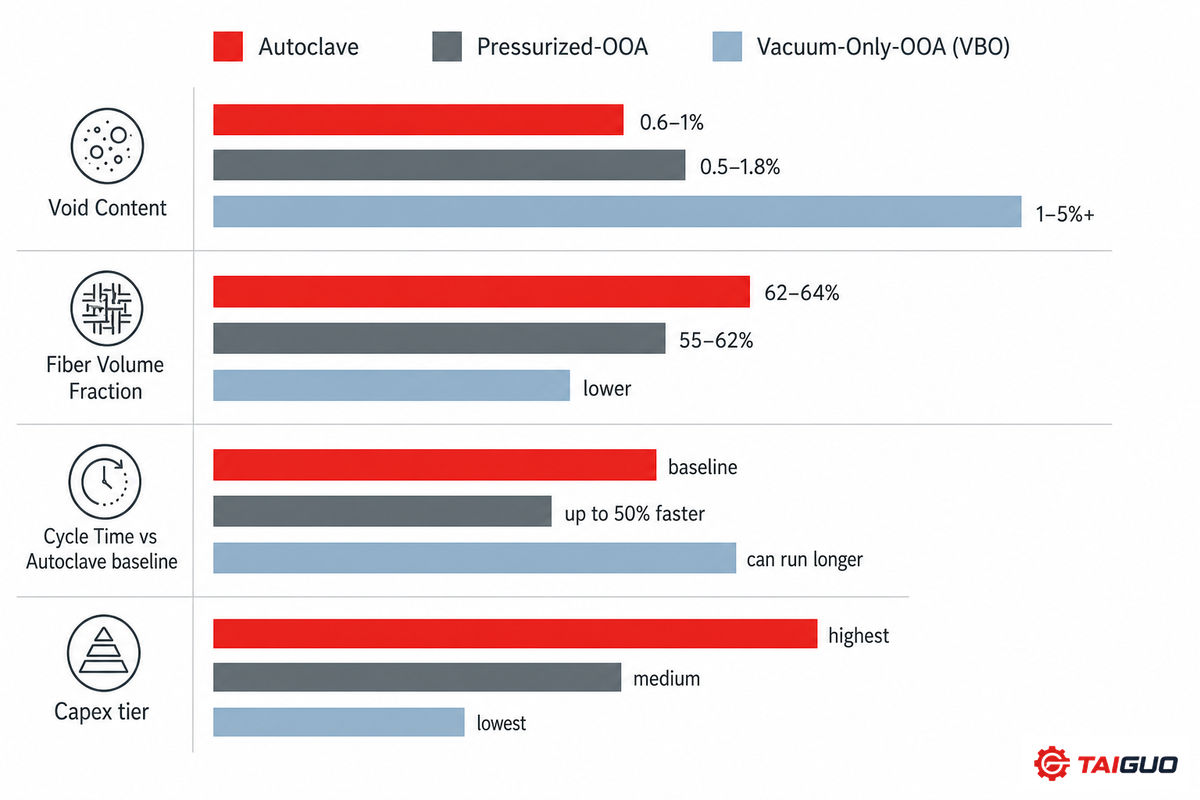
تعتمد جميع هذه الطرق على تفاعل الإنضاج نفسه – وهو تكوين تشابك متقاطع للراتنج تحت حرارة وضغط مضبوطين على طبقات الألياف. لكن درجة حرارة الإنضاج، وما إذا كان الضغط المطبق يُصنف ضغطًا مرتفعًا أم مزيجًا من درجة الحرارة المرتفعة والضغط المرتفع، وعدد الطبقات التي تستطيع دورة إنضاج واحدة دمكها بالكامل، كلها تتغير باختلاف العملية. وتمثل اختبارات NASA المباشرة للمواد المركّبة المعالجة داخل الأوتوكلاف وخارجه مصدر البيانات الأساسي الذي تستند إليه المقارنة أدناه.
| البُعد المقارن | الأوتوكلاف | OOA (مضغوط: SQRTM/RTM) | OOA (بالتفريغ فقط: VBO) |
|---|---|---|---|
| محتوى الفراغات | 0.6–1% | 0.5–1.8% (حقق SQRTM نسبة 0.5%) | 1–5%+ إذا كان التشريب غير مكتمل |
| النسبة الحجمية للألياف | 62–64% | 55–62% (حقق SQRTM نسبة 58%، ولم يتجاوز انخفاض VARTM نسبة 3–4%) | أقل — غير كافية للهياكل الأساسية عالية الأداء وفق دراسة محكمة صدرت عام 2023 |
| مقاومة القص بين الطبقات (ILSS) | القيمة المرجعية (مثلًا 111 MPa) | تطابق الأوتوكلاف أو تتفوق عليه في عدة دراسات منشورة (حتى 121 MPa مقابل 111 MPa للأوتوكلاف، مع الصفائح نفسها) | متغيرة وحساسة لتحسين دورة الإنضاج |
| مقاومة الانحناء | القيمة المرجعية (مثلًا 1923 MPa) | أدنى من الأوتوكلاف في كل مقارنة ثنائية منشورة جرى العثور عليها (مثلًا 1755 MPa) | أدنى منه، ويتوقف مقدار الفارق على تحسين الإنضاج |
| زمن الدورة مقارنة بالأوتوكلاف | القيمة المرجعية | Quickstep: أسرع بنسبة 23–50% | قد يستغرق وقتًا أطول — مدرج كعيب في مقارنة محكمة، وليس أسرع دائمًا |
| تفاوت الأبعاد المحقق عمليًا | ثبت تحقيق ±0.2mm (في برنامج طرف جناح بتقنية SQRTM، وبنتيجة مماثلة) | ثبت تحقيق ±0.2mm في برنامج طيران مؤهل | غير موثق بصورة مستقلة في المصادر التي خضعت للمراجعة |
✔ المجالات التي يظل فيها الأوتوكلاف متفوقًا
- أدنى محتوى فراغات وأكثره اتساقًا عبر أحجام الأجزاء وأشكالها الهندسية
- أعلى مقاومة للانحناء في كل دراسة ثنائية خضعت للمراجعة
- عقود من بيانات التأهيل وسجل العمليات للهياكل الأساسية
- لا يوجد حد أقصى لحجم الجزء سوى أبعاد الوعاء نفسه
⚠ المجالات التي يقلص فيها OOA المضغوط الفجوة
- مقاومة قص بين الطبقات ILSS تطابق الأوتوكلاف أو تتفوق عليه في عدة دراسات منشورة
- لا حاجة إلى استثمار $40–50M في وعاء لبرامج الإنتاج مرتفعة الحجم
- زمن دورة أسرع عند استخدام الطريقة الفرعية المناسبة (Quickstep)
- ينتقل عبء إعادة التأهيل إلى مُصنّع الأجزاء بدلًا من مورّد الراتنج
أنظمة المواد مسبقة التشريب: ما يغذي العمليتين
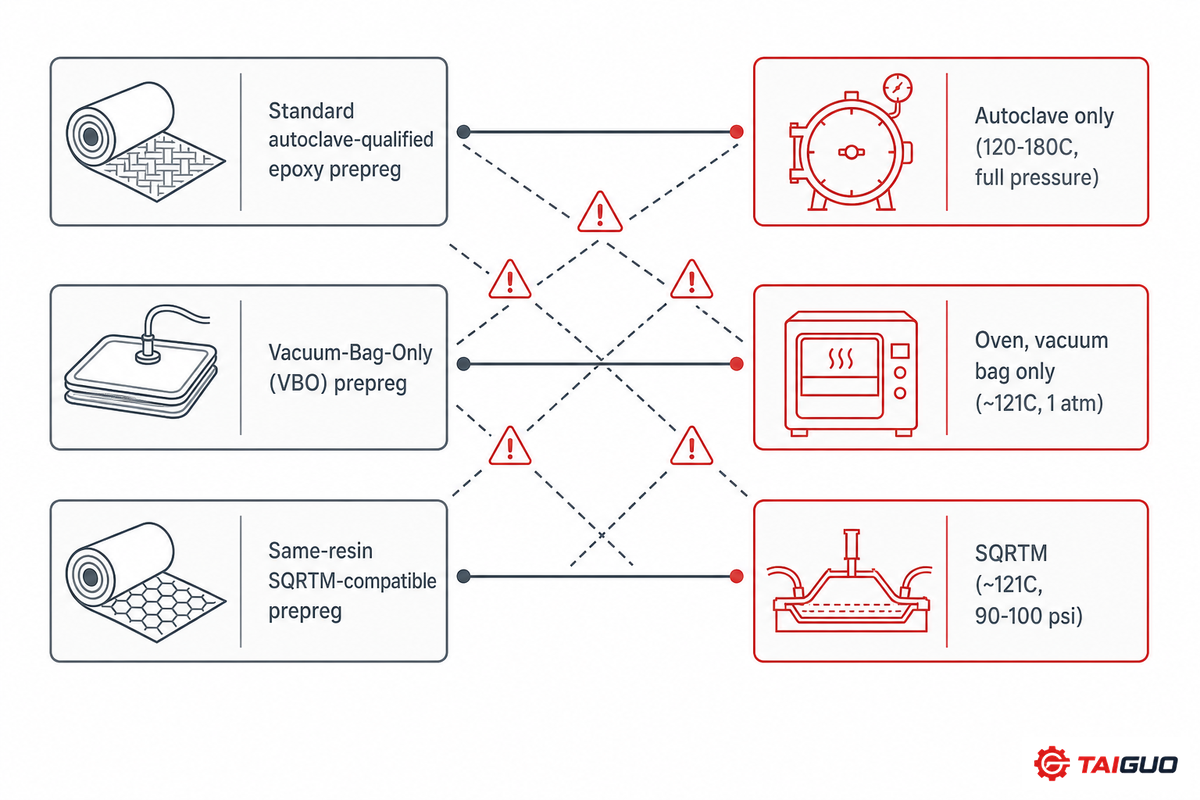
يستخدم الأوتوكلاف ومعظم مسارات OOA مواد من العائلة نفسها؛ إذ تبدأ أجزاء ألياف الكربون وغيرها من أجزاء الألياف في الحالتين على هيئة ألياف زجاجية أو كربونية مشبعة مسبقًا بأنظمة راتنجية. ويكمن الاختلاف في تركيبة ذلك الراتنج، إذ يجب أن تلائم طريقة الإنضاج؛ وقد لا يتيح نظام راتنجي محسّن للضغوط الأعلى داخل الأوتوكلاف تنفيس الفراغات بصورة كافية عند ضغوط تفريغ تبلغ 1 ضغط جوي. وتحتوي المادة مسبقة التشريب والمؤهلة لعمليات OOA على تركيبة راتنجية مصممة لإزالة الهواء المحتجز والمواد المتطايرة منها من دون الحاجة إلى الدمك الإضافي الذي يوفره الضغط الخارجي للأوتوكلاف. ويعتمد كل من محتوى الألياف في الجزء النهائي ودرجة الترابط داخل المادة المركّبة بين الطبقات أثناء إنضاج المكوّن على اختيار التوافق الصحيح بين الراتنج والإنضاج عند إنتاج الأجزاء المركّبة، لا على طريقة الضغط وحدها – وينطبق الانضباط نفسه سواء كنتم ترصّون ألواحًا منفردة أم هياكل مركّبة كبيرة مكوّنة من طبقات عديدة من المواد المركّبة.
| نوع المادة مسبقة التشريب | الإنضاج النموذجي | العملية المتوافقة |
|---|---|---|
| مادة إيبوكسي قياسية مسبقة التشريب ومؤهلة للأوتوكلاف | 120–180°C تحت ضغط الأوتوكلاف الكامل | الأوتوكلاف فقط |
| مادة مسبقة التشريب لكيس التفريغ فقط (VBO/OOA) | ثبات داخل الفرن عند ~121°C، ثم إنضاج لاحق مستقل حتى ~177°C | فرن وكيس تفريغ فقط |
| مادة مسبقة التشريب متوافقة مع SQRTM وتستخدم الراتنج نفسه | ~121°C تحت ضغط هيدروستاتيكي قدره 90–100 psi | SQRTM (الراتنج المؤهل نفسه المستخدم في إصدار الأوتوكلاف) |
في دراسة تناولت الملء غير المكتمل للمادة مسبقة التشريب بتقنية VBO (مع ترك بعض المسارات مفتوحة عمدًا في النسيج للسماح بخروج الهواء المحتجز)، وُجد أن الملء بنسبة تقارب 60% أنتج ألواحًا خالية من الفراغات، في حين حبس الملء بنسبة 100% الهواء داخل مسارات لا توفر منفذًا للخروج، وأنتج فراغات تجاوزت 5%. وينبغي الانتباه إلى هذه الحقيقة عند تحديد مادة مسبقة التشريب “بالكامل” للإنضاج بالفرن وحده، إذ قد يُفترض تلقائيًا أن زيادة الراتنج أفضل.
⚠️ مهم — ضبط مدة بقاء المادة مسبقة التشريب خارج التبريد
تمثل مدة بقاء المادة مسبقة التشريب خارج التبريد – أي مدة بقائها في درجة حرارة الغرفة قبل بدء عملية الإنضاج – متغير مخاطر مستقلًا عن خصائص الجزء النهائية بعد الإنضاج. وقد وجد بحث NASA أنه في حين كانت الخصائص الميكانيكية والحرارية للمادة الجديدة مسبقة التشريب والمخصصة للأوتوكلاف وOOA متطابقة عند استخدامهما من دون فترة بقاء خارج التبريد، تدهورت خصائص مادة OOA بصورة ملحوظة مع زيادة هذه المدة، بينما لم يحدث ذلك للمادة مسبقة التشريب المخصصة للأوتوكلاف بالدرجة نفسها. وتتجاهل مقارنة دورات الإنضاج التي تكتفي بمقارنة بيانات الأجزاء النهائية من دون النظر إلى حدود مدة البقاء خارج التبريد التي ينشرها مورّد الراتنج مسألةً أساسية في أرضية المصنع.
موقع الأوتوكلاف وOOA ضمن المشهد الأوسع لتصنيع المواد المركّبة
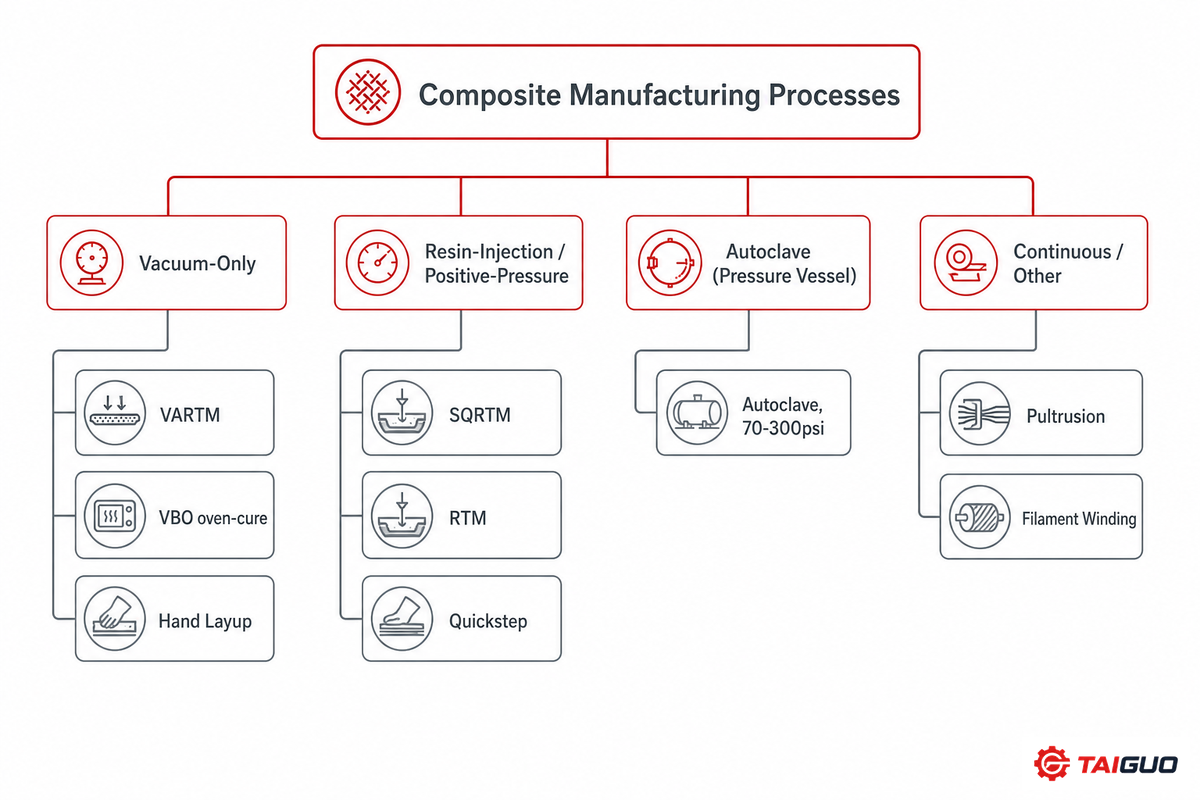
لا تمثل المواد مسبقة التشريب المعالجة بالأوتوكلاف وOOA سوى طريقتين ضمن عائلة أكبر بكثير من تقنيات تصنيع المواد المركّبة، وقد لا يتضمن العديد منها أي أوتوكلاف أصلًا. ويلائم السحب بالبثق واللف بالخيوط والرصّ اليدوي أشكالًا هندسية وحالات أحمال مختلفة للأجزاء، ولذلك لا ينطبق سؤال الأوتوكلاف مقابل OOA إلا على أجزاء الطيران المركّبة التي تكون فيها الخصائص الميكانيكية بجودة الأوتوكلاف متطلبًا حقيقيًا لا مجرد ميزة مستحسنة. ويصنف هذا الجدول عائلات العمليات التسع حسب مصدر الضغط ونوع الجزء والقطاع:
| العملية | مصدر الضغط | الجزء النموذجي | القطاع النموذجي |
|---|---|---|---|
| الأوتوكلاف | وعاء ضغط، 70–300 psi | هيكل طائرة أساسي | الطيران، الدفاع |
| SQRTM | حقن الراتنج، 90–120 psi | هياكل أطراف الأجنحة، عوارض الجناح | الطيران، الدفاع |
| RTM | قالب مغلق، حقن بضغط موجب | انسيابيات، أضلاع، أجزاء بالشكل النهائي | الطيران، السيارات |
| Quickstep / القولبة بالمائع ذي الضغط المتوازن | قالب عائم مملوء بالمائع | أجزاء أساسية/ثانوية متوسطة التعقيد | الطيران |
| VARTM | تفريغ فقط، قالب أحادي الجانب | أجسام الصواريخ، هياكل ثانوية كبيرة | الطيران، الصناعات البحرية، النقل |
| مادة مسبقة التشريب للإنضاج بالفرن بتقنية VBO | تفريغ فقط، ≤14.7 psi | انسيابيات، هياكل طائرات غير أساسية | الطيران |
| السحب بالبثق | سحب مستمر عبر قالب، من دون أوتوكلاف | مقاطع ثابتة المقطع العرضي | البناء، البنية التحتية |
| اللف بالخيوط | لف تحت الشد، وإنضاج بالفرن أو الأوتوكلاف | أوعية ضغط، خزانات، أنابيب | الطاقة، الصناعة |
| الرصّ اليدوي / الرصّ الرطب | لا شيء (إنضاج في الظروف المحيطة) | هياكل القوارب، ألواح منخفضة الأحمال | الصناعات البحرية، السيارات |
إن قراءة الجدول على أن “OOA إصدار أقل تكلفة من الأوتوكلاف” تغفل النقطة الأساسية: فلم يُقصد قط من السحب بالبثق واللف بالخيوط والرصّ اليدوي أن تضاهي جودة الأوتوكلاف؛ إذ تخدم أنواعًا مختلفة تمامًا من الهياكل والأجزاء المركّبة ولها حالات أحمال مختلفة. وكما يشير استعراض University of Memphis للمجال الصادر عام 2022، فإن التعامل مع هذه العائلة بأكملها بوصفها خيارًا واحدًا بين “الأوتوكلاف وكل ما عداه” هو أكثر صور التبسيط المخل شيوعًا في أدبيات تصنيع المواد المركّبة. ويمكن لجميع الأنواع المختلفة من الهياكل المركّبة في برامج الطيران والسيارات الاستفادة من أحد مناهج التصنيع التسعة هذه؛ ولا ينطبق سؤال الأوتوكلاف مقابل OOA إلا على الجزء من مكونات الطيران المركّبة الذي تكون فيه الخصائص الميكانيكية بجودة الأوتوكلاف ضرورة حقيقية للهيكل المركّب، وليست مجرد ميزة.
لماذا لا يزال قطاع الطيران يعتمد الأوتوكلاف افتراضيًا للهياكل الأساسية
يمثل عبء التأهيل، لا أداء المادة، السبب الرئيسي المعلن لعدم التحول. فعند استخدام مادة تقليدية مسبقة التشريب مخصصة للأوتوكلاف، تُنفذ معظم جهود التأهيل مرة واحدة على مستوى مُصنّع المادة مسبقة التشريب، الذي يبيع منتجًا قياسيًا يستطيع أي مُشكّل مؤهل استخدامه لتحقيق أداء يمكن توقعه. أما تشريب مادة التقوية بالراتنج داخل القالب فينقل مسؤولية التأهيل إلى كل مُصنّع على حدة ولكل جزء – وهي حالة يصعب تبريرها ما لم يفرض حجم الإنتاج أو ضغط الأسعار هذا العمل الإضافي.
وسيكون من الخطأ عزو ذلك ببساطة إلى الجمود المؤسسي. فعمليات OOA تواجه بالفعل صعوبة في بعض المتطلبات الهندسية الخاصة بالسحب العميق أو الزوايا الحادة ضمن بيئة الضغط المنخفض لعمليات OOA؛ فعند وضع طبقات متعددة في زاوية داخلية، تميل إلى التجسير بدلًا من مطابقة الخطوط المحيطية، مما يسبب المسامية والعيوب السطحية التي يمكن إزالتها باستخدام الضغط الموجب للأوتوكلاف، أو أداة أكثر صلابة ذات ضغط حقن موضعي أعلى في دورة OOA. وتوثق إيداعات براءات الاختراع المتعلقة بأدوات التصنيع خارج الأوتوكلاف، مثل KR101517575B1، هذه القيود الهندسية وقيود الضغط نفسها في أساليب OOA السابقة بوصفها المشكلة التي صُممت الأدوات المحسّنة لحلها.
يمثل برنامج دعامات الانسيابيات لطائرة F-22 الذي نفذته Matrix Composites مثالًا موثقًا على تجاوز هذه المشكلة تحديدًا: فقد كانت مواضع السحب العميق والزوايا الحادة في الجزء ستتطلب تشغيلًا آليًا لاحقًا لأحد الوجهين لو جرى إنضاجه بالأوتوكلاف، لأن سطحًا واحدًا فقط يخرج بتشطيب نظيف داخل قالب الأوتوكلاف. وبدلًا من ذلك، اعتمدت Matrix أدوات RTM صلبة ومتطابقة وضغط حقن مرتفعًا نسبيًا للتحكم مباشرةً في التجسير، وأفادت بتحقيق نسب حجمية للألياف من 55 إلى 60 percent ومحتوى فراغات أقل من 0.5 percent في الأجزاء النهائية – وهو دليل على أن مشكلة هندسة الزوايا قابلة للحل عبر ضبط العملية، وليست حدًا مطلقًا لفائدة OOA في الأشكال المعقدة.
مواصفات معدات الأوتوكلاف المهمة
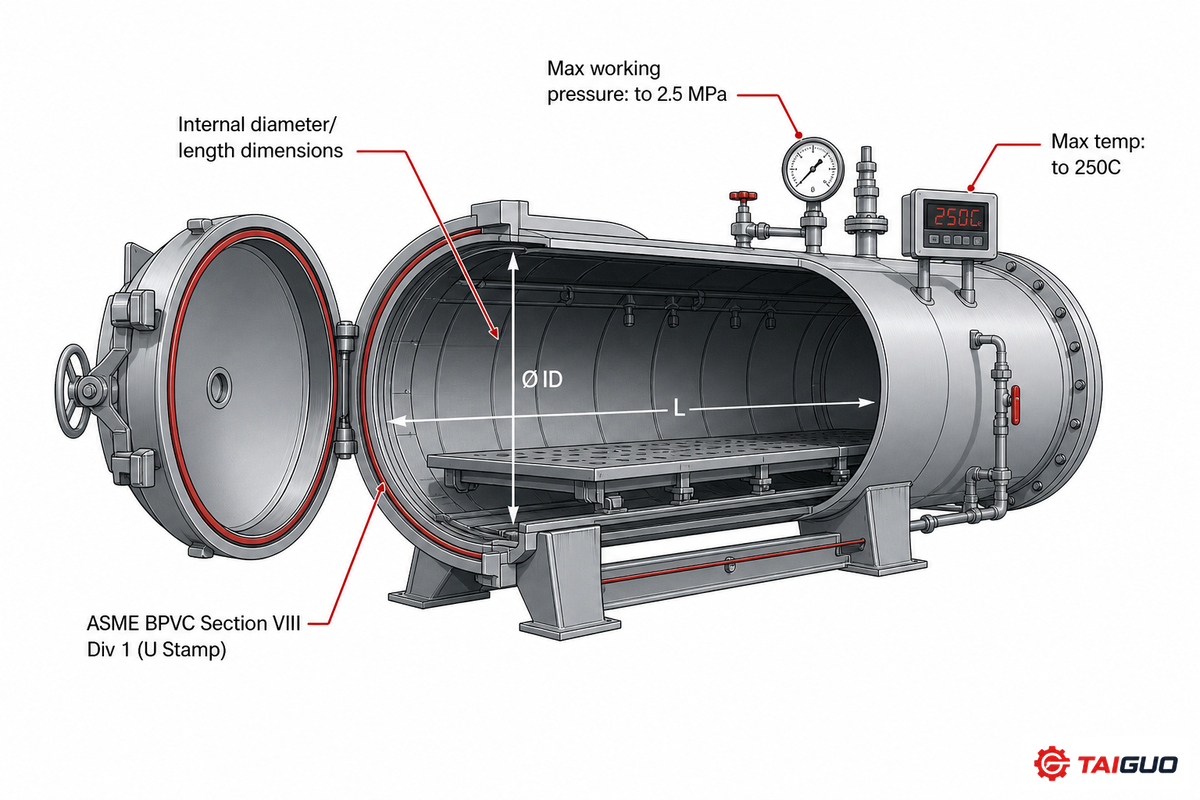
إن المشتري المحتمل لطاقة إنتاج الأوتوكلاف، سواء عبر تركيب طاقة إنتاجية جديدة داخل المنشأة أو إسناد العمل إلى ورشة متخصصة، يبحث عن شيء مختلف تمامًا عما يرد في معظم أوراق مواصفات المنتجات. ويظل نظام الأوتوكلاف الصناعي عالي الجودة من أغلى المعدات في أي مصنع لإنتاج المواد المركبة، لذلك يجب أن يبدأ تخطيط الطاقة الإنتاجية للأوتوكلاف بمجموعة فعلية من المواصفات، لا بعبارات الكتيبات الدعائية:
📐 ملاحظة هندسية
عادةً ما يصنّع مورّدو أجهزة الأوتوكلاف الصناعية الملائمة للمواد المركبة معدات بأحجام تتراوح من نحو 1 متر مكعب إلى أكثر من 200 متر مكعب (مع توافر أوعية مخصصة تصل إلى 4.0 x 35m)؛ كما يوفرون ضغوطًا تصل إلى 2.5 MPa ودرجات حرارة تصل إلى 250 C؛ ويصنّعونها من الفولاذ الكربوني Q345R أو الفولاذ المقاوم للصدأ 316L؛ وتتوافق مجموعة أجهزة الأوتوكلاف التي تقدمها Taiguo Boiler مع هذه المواصفات. ويجب على المشتري تقييم هذه الأرقام الأربعة في ضوء حجم الجزء المطلوب ومتطلبات دورة الإنضاج، بدلًا من الاعتماد فقط على مقارنات الأسعار. وتصنّع عدة شركات للأوتوكلافات المستخدمة مع المواد المركبة أوعية ضمن نطاق أبعاد متقارب، ولذلك لا يصبح سعر الأوتوكلاف المعروض قابلًا للمقارنة إلا بعد تطابق هذه المواصفات الأربعة. وتنطبق المواصفات الأربعة نفسها سواء كنتم تسعّرون أوتوكلافًا جديدًا لتصنيع المواد المركبة، أو تتصفحون إعلان بيع أوتوكلاف للمواد المركبة، أو تقيّمون أوتوكلافًا للمواد المركبة استخدمه مالك سابق: فالمشترون الذين ينتقلون مباشرةً إلى السعر في أي من هذه المسارات ينتهون عادةً إلى مقارنة أوعية لم تكن متكافئة أصلًا. وتميل عمليات البحث عن شركات تصنيع المواد المركبة بالأوتوكلاف أو إنضاج المواد المركبة بالأوتوكلاف إلى إظهار المجموعة المحدودة نفسها من مورّدي الأوعية والمواد مسبقة التشريب المذكورين بالفعل في هذا الدليل.
- القطر والطول الداخليان – هل تتسع المعدات فعلًا لأكبر جزء في برنامجكم مع ترك الخلوص اللازم للعِدَد؟
- أقصى ضغط ودرجة حرارة للتشغيل – يجب مطابقتهما لمواصفات إنضاج نظام الراتنج لديكم، مع هامش احتياطي.
- انتظام التسخين والتبريد (تخطيط المزدوجات الحرارية) – يحدد قابلية تكرار النتائج من دورة إلى أخرى.
- الامتثال لكود أوعية الضغط – القسم VIII من كود ASME للغلايات وأوعية الضغط (ختم U) أو ما يعادله حسب المنطقة.
اعتماد Nadcap: هل تخضع المعالجة خارج الأوتوكلاف للتدقيق نفسه الذي يخضع له الأوتوكلاف؟
يخضع اعتماد Nadcap لمعالجة المواد المركبة لقائمة التحقق AC7118 (وفقًا لما يؤكده تدريب COMPNACR التابع لـ PRI، وإدراج المواصفة AS7118 لدى SAE، ومصادر معلومات أدلة التدقيق) – وليس AC7104 كما يُفترض كثيرًا. وتدخل معدات الأوتوكلاف المستخدمة في إنضاج المواد المركبة ضمن نطاق AC7118 الخاصة بفريق عمل المواد المركبة، والتي تغطي ضوابط عمليات الرص والربط والإنضاج والفحص.
تشير متطلبات AS7118 نفسها إلى إمكانية استكمالها بمتطلبات إضافية من فريق عمل المواد المركبة وبأوراق فرعية واجبة التطبيق على أنواع محددة من العمليات – وهذا يعني أن على الشركة التي تنتقل من دورة إنضاج بالأوتوكلاف إلى دورة OOA أن تتحقق مع مدقق Nadcap من إدراج عملية OOA المحددة ضمن المراجعة نفسها لمعايير التدقيق، بدلًا من افتراض انطباقها الشامل. كما أن اعتماد العملية من Nadcap ضروري، لكنه غير كافٍ لاستخدام طريقة إنضاج جديدة في جزء من الهيكل الأساسي: إذ يظل الجزء بحاجة إلى حدود تصميم مسموح بها وقاعدة بيانات تأهيل وفق مواصفة مثل CMH-17 كي تقبله إحدى الشركات المصنّعة للمعدات الأصلية، بصرف النظر عن اعتماد Nadcap للعملية نفسها. وترسم إرشادات FAA بشأن شراء المواد ومواصفات العمليات لأنظمة المواد المركبة ذات المصفوفة البوليمرية (AC 23-20) هذا الحد نفسه: فاعتماد العملية وتأهيل المواد والعمليات على مستوى الجزء خطوتان منفصلتان للقبول، ولا تغني إحداهما عن الأخرى.
يظهر نمط الإخفاق العملي وقت التدقيق، لا في مرحلة التصميم. فقد يدخل المصنّع الذي يؤهل دورة إنضاج بالأوتوكلاف ثم ينقل الجزء نفسه لاحقًا إلى مسار OOA من دون إعادة التحقق من النطاق إلى تدقيق مراقبة Nadcap متوقعًا موافقة شكلية، لكنه يتلقى بدلًا من ذلك تقرير عدم مطابقة، لأن المدقق يقيّم وفق معايير الورقة الفرعية الخاصة بعملية OOA التي افترض المصنّع أنها غير منطبقة. ويظل تأكيد النطاق مع المدقق قبل تغيير العملية، لا بعد أول ملاحظة في التدقيق، الخيار الأقل تكلفة من الاثنين.
مقارنة التكاليف: النفقات الرأسمالية وزمن الدورة والطاقة
الرقم الأبرز هو التكلفة الرأسمالية. فلإنتاج نحو 100 طائرة أحادية الممر شهريًا بمستوى محتوى المواد المركبة في 787/A350، ستحتاجون إلى تركيب أكثر من 20 أوتوكلافًا بالغ الضخامة، تبلغ تكلفة الواحد منها $40–50 مليون (بعد التركيب) – وهو رقم استشهد به المستشار الصناعي Dale Brosius (Quickstep Composites, IACMI) للدعوة إلى استخدام OOA في الإنتاج مرتفع الوتيرة. أما أجهزة الأوتوكلاف الأصغر الملائمة للمواد المركبة والمخصصة للورش المتخصصة/الإنتاج المتوسط، فلها صورة اقتصادية مختلفة تمامًا: ففي منتدى r/Composites على Reddit، يقدّر الممارسون إجمالي تكلفة الاستبدال بنحو $300,000-$500,000 للوحدة، بحسب نظام التحكم وحزمة الخيارات.
لكن تكلفة المعدات لا تساوي اقتصاديات تكلفة الجزء الواحد. فقد خلصت دراسة منشورة عام 2012 في Journal of Cleaner Production، يُستشهد بها على نطاق واسع وتقارن تكاليف دورة الحياة لعدة طرق لتصنيع أجزاء الطائرات المركبة، إلى أن المواد – وبالتحديد ألياف الكربون نفسها – لا عملية الإنضاج، تشكل معظم التكلفة الإجمالية للجزء وأثره البيئي عبر طرق الإنتاج التي قارنتها. ولذلك، لا تعني عملية الإنضاج الأرخص تلقائيًا أن الجزء النهائي أرخص إذا كانت تستخدم مادة مسبقة التشريب أعلى تكلفة، أو تولد نفايات أكثر، أو تستغرق وقتًا أطول للوصول بالجزء إلى شكله النهائي. كما يمثل خفض التكلفة من جانب المعدات مجالًا نشطًا لتسجيل براءات الاختراع – وتُعد عملية الكيس المفرغ المزدوج في US7186367B2 محاولة موثقة لخفض تكلفة التصنيع بطريقة OOA من دون وعاء ضغط.
مثال تطبيقي: لا تصبح وفورات الطاقة مؤثرة إلا عند الإنتاج الكمي
لا تمثل الطاقة عادةً سوى نحو 5% من إجمالي تكلفة الجزء، ولذلك فإن خفض استهلاك الطاقة بنسبة 50% لا يحقق بمفرده إلا تغييرًا محدودًا نسبيًا. لكن ينبغي النظر إلى الأثر عند التوسع: فإذا كانت تكاليف الطاقة تمثل 5% من إجمالي تكلفتكم، فإن الشركة المصنّعة التي تخفض استهلاك الطاقة في دورة الأوتوكلاف إلى النصف ستقلل التكلفة الإجمالية بمقدار 2.5 نقطة مئوية. ومع هامش ربح صافٍ قدره 10%، يعني ذلك قفزة بنسبة 25% في الربحية – وهذا ما يجعل حجة OOA المتعلقة بالطاقة مقنعة عند وتائر إنتاج مرتفعة بما يكفي ليصبح ارتفاع الأرباح النقدية بنسبة 25% مؤثرًا، ولكن ليس في البرامج منخفضة الوتيرة والحجم.
أي الخيارين تختارون؟ فحص الملاءمة وفق 4 عوامل
ليست أي من الطريقتين “أفضل” بصورة مطلقة – فالاختيار الصحيح يعتمد على الجزء المحدد الذي أمامكم، لا على السمعة العامة التي اكتسبتها أي من العمليتين. وقبل الالتزام بالعملية المتاحة بالفعل في منشأتكم، قيّموا الجزء المرشح وفق هذه العوامل الأربعة، إذ يمكن لأي عامل منها بمفرده أن يعكس القرار:
فحص ملاءمة الأوتوكلاف وفق 4 عوامل
- هندسة الجزء وحجمه. تلائم الأشكال الهندسية المعقدة ذات الزوايا العميقة السحب الضغط الإيجابي المنتظم للأوتوكلاف، أو عملية RTM/SQRTM مجهزة على النحو الصحيح بقوالب صلبة متطابقة. وتُعد الألواح العريضة جدًا والضحلة مرشحة جيدة لعملية VARTM. أما أي جزء يتجاوز حجمه سعة الأوعية المتاحة، فيجعل استخدام OOA ضرورة لا خيارًا – وقد وُجدت براءات اختراع للمعدات مثل US9259886B2 خصيصًا لتزويد الورش بطريقة OOA ذات تحكم منتظم في درجة الحرارة للأشكال الهندسية التي لا يستطيع الوعاء استيعابها.
- حالة اعتماد فئة الجزء. إذا كان الجزء جديدًا على أحد البرامج، فتحققوا مما إذا كانت طريقتكم الفرعية المحددة من OOA قد أقرّت بالفعل حدودًا تصميمية مسموحًا بها ضمن CMH-17 (أو ما يعادلها) للتطبيق المقصود – وليس فقط مما إذا كانت منشأتكم حاصلة عمومًا على اعتماد Nadcap AC7118.
- معدل الإنتاج والحساسية للتكلفة. فمن غير المرجح أن تبرر الهياكل الأساسية منخفضة الوتيرة وعالية القيمة نفقات إعادة التأهيل المرتبطة بالابتعاد عن الأوتوكلاف. وتمثل البرامج مرتفعة الوتيرة (مثل 45+ طائرة شهريًا) تحديدًا الحالة التي تبدأ فيها تكلفة OOA الرأسمالية البالغة $40-50M لكل وعاء في التفوق على الاستثمارات السابقة.
- متطلبات محتوى الفراغات والخواص الميكانيكية. يحتفظ الأوتوكلاف (أو نهج OOA مضغوط ومحسّن جيدًا) بأفضلية في التصاميم التي تتأثر أحمالها الحاكمة بالانحناء؛ وتُظهر الدراسات العديدة المتاحة عن أساليب OOA المضغوطة تكافؤ الأداء أو تفوق خواص ILSS.
طبّقوا الفحص على دعامة لهيكل ثانوي متوسطة الحجم الإنتاجي: فهي جزء متوسط التعقيد (يرجح العامل 1 استخدام RTM أو SQRTM بدلًا من VBO)، والبرنامج جديد بما يكفي ليستلزم إنشاء الحدود التصميمية المسموح بها من الصفر على أي حال (العامل 2 محايد)، ويبلغ حجم الإنتاج 20 طائرة شهريًا، لا 45+ (يميل العامل 3 إلى الاستمرار باستخدام الأوتوكلاف ما لم تكن طاقته مستنفدة بالفعل)، ويتحدد تصميم الجزء وفق ILSS لا وفق الانحناء (يرجح العامل 4 استخدام OOA)؛ وهنا تشير ثلاثة من العوامل الأربعة إلى مسار OOA مضغوط، وهي النتيجة المنقسمة التي صُمم هذا الفحص لإظهارها، لا قاعدة ترجح دائمًا إحدى العمليتين.
آفاق القطاع: هل تضيق OOA الفجوة مع الأوتوكلاف؟
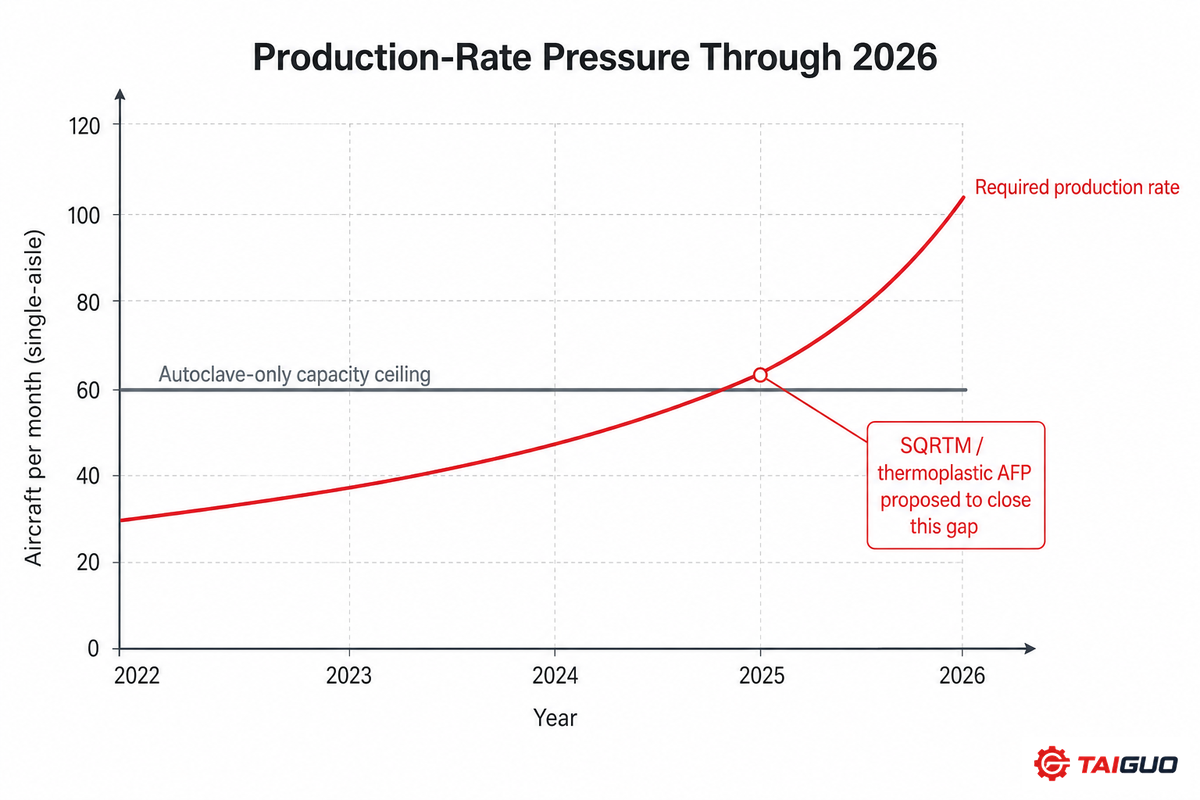
تمثل قيود معدل الإنتاج، لا أرقام حجم السوق، الدافع وراء استمرار الاستثمار في OOA حتى 2026. وتتسم تغطية الصحافة التجارية لمعرض JEC World 2026 بالوضوح: فالوصول بإنتاج الطائرات أحادية الممر إلى نحو 100 طائرة شهريًا يتطلب من قطاع هياكل الطائرات تجاوز الإنتاج المعتمد حصرًا على الأوتوكلاف، مع اعتبار SQRTM أحد البدائل. وقد أمضت مبادرة Clean Sky التكنولوجية المشتركة التابعة لـ EU، بما فيها قوالب ألياف الكربون ذاتية التسخين ضمن مشروع IRIDA، سنوات في استهداف أجزاء مصنّعة بطريقة OOA تتمتع بخصائص مماثلة للأجزاء المصنّعة بالأوتوكلاف – وهو عمل فعلي لمعالجة فجوة نضج التأهيل، لا التكلفة فحسب.
في حين تقدر تقارير جهات خارجية أن يصل حجم سوق المعدات والمواد المرتبطة بعمليات OOA إلى نحو $0.6-$1.3 مليار بحلول أوائل عقد 2030، فإن هذا الرقم لا يشير إلا إلى الحجم المحتمل للفرصة، لا إلى دوافع التبني الأساسية. ومن التطورات الواعدة بالقدر نفسه التي تستحق المتابعة معالجة المواد المركبة اللدنة حراريًا بمعدلات مرتفعة بالتكامل مع الرص الآلي للألياف؛ ويُعد مشروع NASA HiCAM أحد هذه الجهود التي تستهدف بلوغ معدلات تصنيع للمواد المركبة في الطائرات التجارية تعادل 4-6x المعدلات الحالية. وعلى الرغم من اختلاف ذلك عن مقارنة المواد المتصلدة حراريًا مسبقة التشريب المعروضة هنا، فإنه يمثل التقدم الكبير التالي في معدل الإنتاج بعد SQRTM وVARTM.
بالنسبة إلى أي مشترٍ يخطط لتركيب طاقة تصنيع جديدة في 2026، تتمثل النصيحة العملية في إجراء فحص الملاءمة وفق 4 عوامل لكل عائلة من الأجزاء بدلًا من توحيد عملية واحدة لبرنامج كامل.
مقالات ذات صلة
الأسئلة الشائعة
س: ما الأوتوكلاف في تصنيع المواد المركبة؟
إظهار الإجابة
هو وعاء ضغط محكم يستخدم في الوقت نفسه تسخينًا مضبوطًا وضغطًا ميكانيكيًا مضبوطًا (70-300 psi عادةً للصفائح المصمتة) وتفريغًا هوائيًا لإنضاج أجزاء المواد المركبة مسبقة التشريب قسرًا، والتي تتكون عادةً من ألياف الكربون أو الألياف الزجاجية المقواة براتنج الإيبوكسي أو البسماليميد، وتحويلها إلى مكوّن عالي المتانة ومنخفض الفراغات. ويختلف الأوتوكلاف عن الفرن العادي في أنه يضيف هذا الضغط الخارجي إلى التسخين، وهو ما يضغط طبقات المادة ويدفع الغاز المحبوس إلى الذوبان مجددًا في الراتنج بدلًا من السماح له بتكوين فراغات.
س: ما مقدار الضغط داخل أوتوكلاف المواد المركبة؟
عرض الإجابة
يتراوح ضغط صفائح ألياف الكربون المصمتة عادةً بين 70-300 psi (نحو 5-20 x الضغط الجوي). أما الأجزاء ذات اللب الساندوتشي أو خلية النحل فتُنضج عند ضغط أقل بكثير يبلغ 35-50 psi، لأن ضغط الصفائح المصمتة الكامل قد يسحق اللب خفيف الوزن قبل أن تتاح للراتنج فرصة إتمام الإنضاج.
س: كيف تُصنّع أجهزة الأوتوكلاف؟
مشاهدة الإجابة
أجهزة الأوتوكلاف المخصصة لإنضاج المواد المركبة هي أوعية ضغط تُصنّع وفق كود للغلايات وأوعية الضغط – القسم VIII من ASME في الولايات المتحدة، باستخدام ختم U الذي يشهد بأن ممارسات التصميم واللحام تتبع ذلك الكود – وتُصنع من فولاذ كربوني أو فولاذ مقاوم للصدأ ملائم للضغط ودرجة الحرارة المتوقعين، ثم تُجهز بنظام تحكم لإدارة معدلات رفع درجة الحرارة وفترات الثبات ومنحنى الضغط طوال دورة الإنضاج. ويُحدد قطر الوعاء وطوله وسماكة جداره وفق أكبر جزء يعتزم المشتري إنتاجه، بالإضافة إلى الخلوص اللازم للعِدَد، ولهذا قد يظل هناك تفاوت كبير في السعر بين أوتوكلافين مصنفين للضغط نفسه.
س: ما القولبة بالأوتوكلاف؟
قراءة الإجابة
يصف مصطلحا “القولبة بالأوتوكلاف” و”الإنضاج بالأوتوكلاف” العملية نفسها من منظورين مختلفين: إذ تركز القولبة على كيفية ضغط الجزء على القالب ليأخذ شكله النهائي تحت الضغط، بينما يبرز الإنضاج التشابك الكيميائي داخل الراتنج بفعل التسخين والضغط. ويُستخدم المصطلحان عمليًا بالتبادل لوصف العملية الممتدة من الرص إلى الفحص والموضحة سابقًا في هذا الدليل-الرص، والتغليف بكيس مفرغ، وإدخال الحمل التشغيلي إلى الأوتوكلاف، والرفع التدريجي، والثبات، والتبريد، والفحص.
س: ما المواد مسبقة التشريب؟
إظهار الإجابة
المواد مسبقة التشريب هي أقمشة تقوية، مثل ألياف الكربون أو الألياف الزجاجية أو الأراميد، شُرّبت مسبقًا بكمية مضبوطة بدقة من نظام راتنج منضج جزئيًا قبل وصولها إلى المصنّع. ورغم أن نسبة الراتنج إلى الألياف تكون ثابتة على مستوى المادة، مما يجعل رص المواد مسبقة التشريب أكثر ضبطًا من خلط الراتنج يدويًا في الورشة، فإن ذلك يعني أيضًا ضرورة توافق جدول الإنضاج (درجة الحرارة والضغط ومدة الثبات) مع الظروف التي طُور نظام المادة مسبقة التشريب للعمل وفقها. فعلى سبيل المثال، تختلف المادة مسبقة التشريب المؤهلة للأوتوكلاف كيميائيًا عن المادة مسبقة التشريب المنضجة داخل فرن مسخن (VBO، أي الكيس المفرغ فقط)؛ ولا يمكن تطبيق جدول الأوتوكلاف نفسه عليهما مع توقع نتائج متطابقة.
س: هل يمكن للأجزاء المصنّعة خارج الأوتوكلاف تحقيق الخواص الميكانيكية نفسها للأجزاء المنضجة بالأوتوكلاف؟
عرض الإجابة
لا تزال هناك فجوة في الجودة عمومًا، لكنها ترتبط عادةً بالخاصية والعملية المحددتين وليست مطلقة. وقد أظهرت عدة دراسات قارنت مباشرةً بين OOA المضغوطة (Quickstep) والمعالجة بالأوتوكلاف باستخدام مواد مسبقة التشريب متطابقة أن الأولى ساوت الثانية أو تفوقت عليها من حيث مقاومة القص بين الطبقات، لكن الأوتوكلاف احتفظ بأفضلية في مقاومة الانحناء ومحتوى الفراغات. وفي حالة مستقلة للمعالجة المركبة بالتفريغ وحده (التفريغ فقط)، أظهرت دراسة منشورة في 2023 أنها لم تستطع تحقيق نسبة حجم ألياف كافية لهياكل الطيران الأساسية. وفي الواقع، تعتمد الإجابة على المجموعة الفرعية المحددة من OOA وعلى الخاصية الميكانيكية الحرجة التي تحكم حالة تصميم الجزء.
س: هل يتطلب اعتماد Nadcap عمليات مختلفة للتصنيع بالأوتوكلاف وبطريقة OOA؟
مشاهدة الإجابة
في الواقع، تُعالج ضوابط عمليتي OOA والأوتوكلاف ضمن قائمة تحقق واحدة لاعتماد Nadcap للمواد المركبة، وهي AC7118، التي تغطي إجراءات الرص والربط والإنضاج والفحص. وتشير وثيقة معايير AC7118 إلى إمكانية استكمالها بمتطلبات فريق عمل المواد المركبة وأوراق فرعية خاصة بالعمليات، ولذلك ينبغي للمنشأة التي تنتقل إلى جدول إنضاج بطريقة OOA التأكد من أن المراجعة الحالية لمعايير التدقيق تغطي العملية بالطريقة نفسها، لا أن تفترض ببساطة إمكان الاستبدال بنسبة 1-to-1. وإضافةً إلى ذلك، لا يعادل اعتماد Nadcap اعتماد الحدود التصميمية المسموح بها وفق CMH-17، إذ تشترط معظم الشركات المصنّعة للمعدات الأصلية هذا الاعتماد بالتوازي عند تقييم عملية إنضاج جديدة للهياكل الأساسية.
س: ما طرق تصنيع المواد المركبة الأخرى غير الأوتوكلاف وOOA؟
قراءة الإجابة
السحب المستمر: تُسحب الألياف المستمرة عبر قالب مسخن لإنتاج مقطع جانبي ثابت لاستخدامات البناء والبنية التحتية. اللف بالخيوط: تُلف الألياف تحت الشد حول قالب دوار لإنتاج أوعية الضغط والخزانات والأنابيب. الرص اليدوي/الرص الرطب: لا يستخدم أي ضغط ميكانيكي، ويجري الإنضاج في الظروف المحيطة، وهو ملائم للتطبيقات منخفضة الأحمال، مثل هياكل القوارب.
لا تنافس أي من هذه الطرق مباشرةً المواد مسبقة التشريب المعالجة بالأوتوكلاف/OOA في البُعد المحدد الذي تتناوله هذه المقالة – أي محتوى الفراغات والخواص الميكانيكية للهياكل عالية الأداء بمستوى استخدامات الطيران. فهي مخصصة منذ البداية لأشكال هندسية وظروف تحميل مختلفة للأجزاء.
لماذا نكتب هذا المحتوى
تصنّع Taiguo Boiler أوعية الضغط منذ 1976. وتُصمم جميع أوعية الضغط التي تتراوح أحجامها من 1 إلى أكثر من 200 متر مكعب مع أجهزة أوتوكلاف ملائمة للمواد المركبة. وتتشارك خطوط الأوتوكلاف الأخرى لدينا (AAC وتشريب الأخشاب وفلكنة المطاط) هندسة أوعية الضغط نفسها، ومعدلات رفع الضغط ودرجة الحرارة وفترات الثبات المضبوطة وفق ختم ASME U. وتستند أرقام المقارنة المتعلقة بمحتوى الفراغات والتكلفة والاعتماد هنا إلى مواد خضعت لمراجعة النظراء ومواد من الصحافة التجارية، لا إلى بيانات إنتاج غير منشورة لدينا بشأن هذا الموضوع تحديدًا.
راجعه الفريق الفني في Taiguo Boiler.
اطلبوا عرض سعر لأوتوكلاف →المراجع والمصادر
- Ekuase, O.A.; Anjum, N.; Eze, V.O.; Okoli, O.I. “مراجعة لعملية تصنيع المواد المركبة خارج الأوتوكلاف.” Journal of Composites Science, 2022, 6(6), 172FAMU-FSU High-Performance Materials Institute، خضع لمراجعة النظراء
- Chowdhury, I.R. et al. “Cool-Clave، أوتوكلاف موفر للطاقة.” Journal of Composites Science, 2023, 7(2), 82خضع لمراجعة النظراء
- Witik, R.A. et al. “التقييم الاقتصادي والبيئي لطرق الإنتاج البديلة لمكونات الطائرات المركبة.” Journal of Cleaner Production, 2012, 29-30, 91خضع لمراجعة النظراء، واستُشهد به 219 مرة
- Sutter, J.K. “مقارنة المواد المركبة المصنّعة بالأوتوكلاف وخارجه.” NASA Technical Reports Server, 2010
- “تصنيع المواد المركبة خارج الأوتوكلاف،” Wikipedia
- Performance Review Institute، برنامج Nadcap
- SAE AS7118، متطلبات Nadcap للمواد المركبة
- مشروع IRIDA، CORDIS / European Commission، FP7-JTI Clean Sky
- “جودة الأوتوكلاف خارج الأوتوكلاف؟” CompositesWorld
- “التصنيع خارج الأوتوكلاف: الحل الأخضر،” CompositesWorld
- “المعالجة خارج الأوتوكلاف: محتوى فراغات <1%؟” CompositesWorld
- “ما بعد الأوتوكلاف،” JEC Composites
- “اختبار محتوى الفراغات في اللدائن المقواة، ASTM D2734،” Infinita Lab
- “مراجعة لعملية تصنيع المواد المركبة خارج الأوتوكلاف،” University of Memphis Digital Commons, 2022
- “مواد مركبة ناتجة عن الدمج الموضعي بالرص الآلي لألياف اللدائن الحرارية لتصنيع الطائرات بمعدلات مرتفعة،” مشروع NASA HiCAM, 2024
- كود ASME للغلايات وأوعية الضغط، القسم VIII الجزء 1
- FAA AC 23-20، “إرشادات قبول شراء المواد ومواصفات العمليات لأنظمة المواد المركبة ذات المصفوفة البوليمرية”
- براءة الاختراع الأمريكية 9259886B2، طريقة وجهاز لإنضاج الأجزاء المركبة خارج الأوتوكلاف مع تحكم منتظم في درجة الحرارة
- براءة الاختراع الكورية 101517575B1، عِدَد وأساليب الضغط للمعالجة خارج الأوتوكلاف
- براءة الاختراع الأمريكية 7186367B2، عملية الكيس المفرغ المزدوج لتصنيع المواد المركبة خارج الأوتوكلاف