Свяжитесь с Taiguo



Получение из формы детали из углепластика с требуемым содержанием пор — не вопрос удачи. При автоклавном отверждении углепрепрега пакет липких, насыщенных смолой препреговых слоёв превращается в жёсткую деталь за счёт точно выстроенной последовательности нагрева, вакуумирования и приложения давления — причём большинство дефектов связано с одним из этапов этой последовательности, а не с самим материалом.
Краткие характеристики
| Давление в автоклаве | 50-100 psi (типичный диапазон согласно определению автоклавного формования OSHA); большинство промышленных систем эпоксидных препрегов работают при 5-6 bar (72-87 psi) |
| Температура отверждения | 70-180 °C, в зависимости от смоляной системы (см. таблицу режимов отверждения ниже) |
| Скорость нагрева | 0.3-2 °C/мин |
| Требуемый уровень вакуума | ≥95%, падение <5% за 10 минут |
| Типичное содержание пор | Значительно ниже 1% (по данным рецензируемых исследований: 0.6-0.8%) |
| Хранение в морозильной камере | -18 °C для длительного хранения; допустимое суммарное время вне морозильной камеры после размораживания — 4-8 недель (в зависимости от системы) |
В этом руководстве рассмотрен реальный производственный процесс: обращение с материалом, послойная сборка вакуумного мешка, фактическая кривая давления и температуры внутри автоклава, а также этапы, на которых цикл отверждения чаще всего нарушается.
Автоклав для углепрепрега — это сосуд, работающий под давлением, в котором предварительно пропитанные углеродные ламинаты отверждаются при одновременном воздействии вакуума, тепла и избыточного давления газа. Сначала почти полный вакуум (95%) удаляет из мешка захваченный воздух и летучие вещества; затем, когда смола входит в область низкой вязкости, но ещё не достигает точки гелеобразования, подаётся избыточное давление до 50-100 psi, устраняющее поры, с которыми не справился один лишь вакуум. Давление, приложенное после точки гелеобразования, лишь уменьшает пору — устранить её оно уже не может.
Ключевые положения
- Наименее освещённая переменная в большинстве статей об использовании автоклава для изготовления деталей — не только величина давления, но и согласование цикла давления в автоклаве с точкой гелеобразования смолы.
- Допустимое время нахождения препрега вне морозильной камеры рассчитывается не для каждого сеанса отдельно, а суммарно, и каждый час на рабочем столе сокращает его остаток.
- По данным независимых сторонних исследований, содержание пор после автоклавного отверждения находится в диапазоне 0.6 – 0.8%. Это значительно ниже значения <1%, указанного в коммерческих технических паспортах.
- Герметичность вакуумного мешка так же важна для качества готовой детали, как и давление в автоклаве; обычно требуется уровень вакуума 95% (потеря менее 5% за 10 минут).
Что такое углепрепрег и зачем ему нужен автоклав?
Углепрепрег — также встречается написание «пре-прег»; этот материал относится к более широкому семейству полимеров, армированных углеродным волокном, — представляет собой углеродное армирование в виде ткани или однонаправленной ленты, уже пропитанное частично отверждённой смоляной матрицей на стадии B на заводе производителя материала, а не вручную в цехе. Именно такие предварительно пропитанные листы и ленты из углеродного волокна обычно подразумевают, заказывая «препрег».
В этом заключается главное отличие препрега от мокрой выкладки и причина того, что для отверждения препрега — химического процесса, превращающего мягкий липкий пакет волокон и смолы на стадии B в твёрдую деталь, — недостаточно просто поместить его в печь.
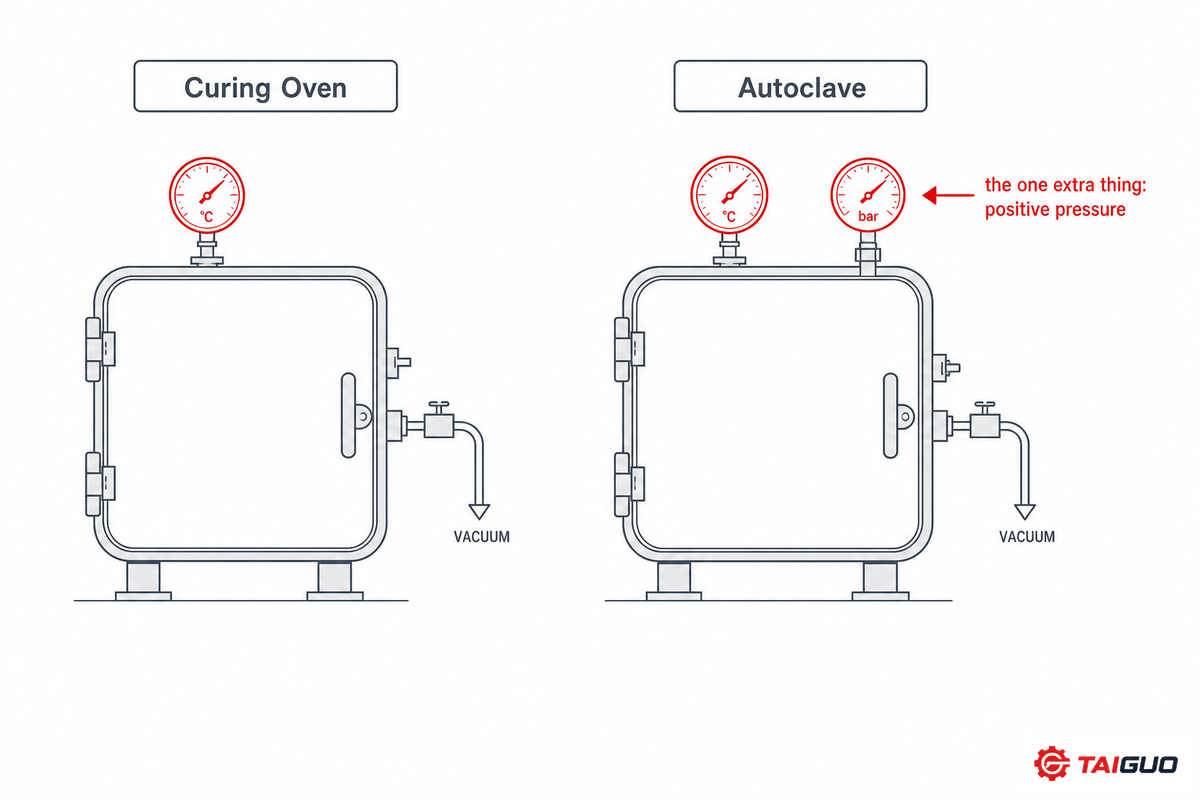
По сути, автоклав представляет собой печь с одной дополнительной возможностью: созданием избыточного давления выше атмосферного, обычно около 50-100 psi согласно определению автоклавного формования в техническом руководстве OSHA. Это дополнительное давление — наряду с уже имеющимися в печи циркуляцией нагретого воздуха и вакуумом — заставляет остаточный летучий газ или захваченный воздух растворяться в смоле либо выходить через дренажно-вентиляционный слой, поэтому содержание пор в ламинатах после автоклавного отверждения стабильно ниже, чем после внеавтоклавного отверждения или отверждения только под вакуумным мешком. Если выбирается между технологией с избыточным давлением и отверждением в печи только под вакуумным мешком, этот компромисс подробно рассмотрен в нашем сравнении автоклавного и внеавтоклавного производства композитов; если же требуется приобрести автоклавное оборудование для программы, связанной с аэрокосмической отраслью, лучше обратиться к нашему руководству покупателя автоклава для аэрокосмических композитов. Это руководство посвящено самому технологическому процессу — тому, что происходит с момента разматывания материала до извлечения готовой детали из формы.
Обязательно ли отверждать препрег в автоклаве?
Не всегда. Промышленные процессы отверждения препрега делятся на две группы: в обычной печи с вакуумом и нагревом либо в автоклаве, где наряду с вакуумом и нагревом прикладывается избыточное давление газа для удаления пор. Выбор определяется фактически допустимым для конструкции детали содержанием пор, а не универсальным правилом.
Внеавтоклавные препреги рассчитаны на качественное отверждение в печи только под вакуумом: некоторый запас по содержанию пор приносится в жертву значительно меньшей стоимости оборудования — программируемая печь стоит несколько тысяч долларов, тогда как небольшой автоклав обойдётся примерно в $70,000, а крупные промышленные установки — до €500,000 и более.
Основные свойства препрега: хранение, липкость и допустимое время вне морозильной камеры
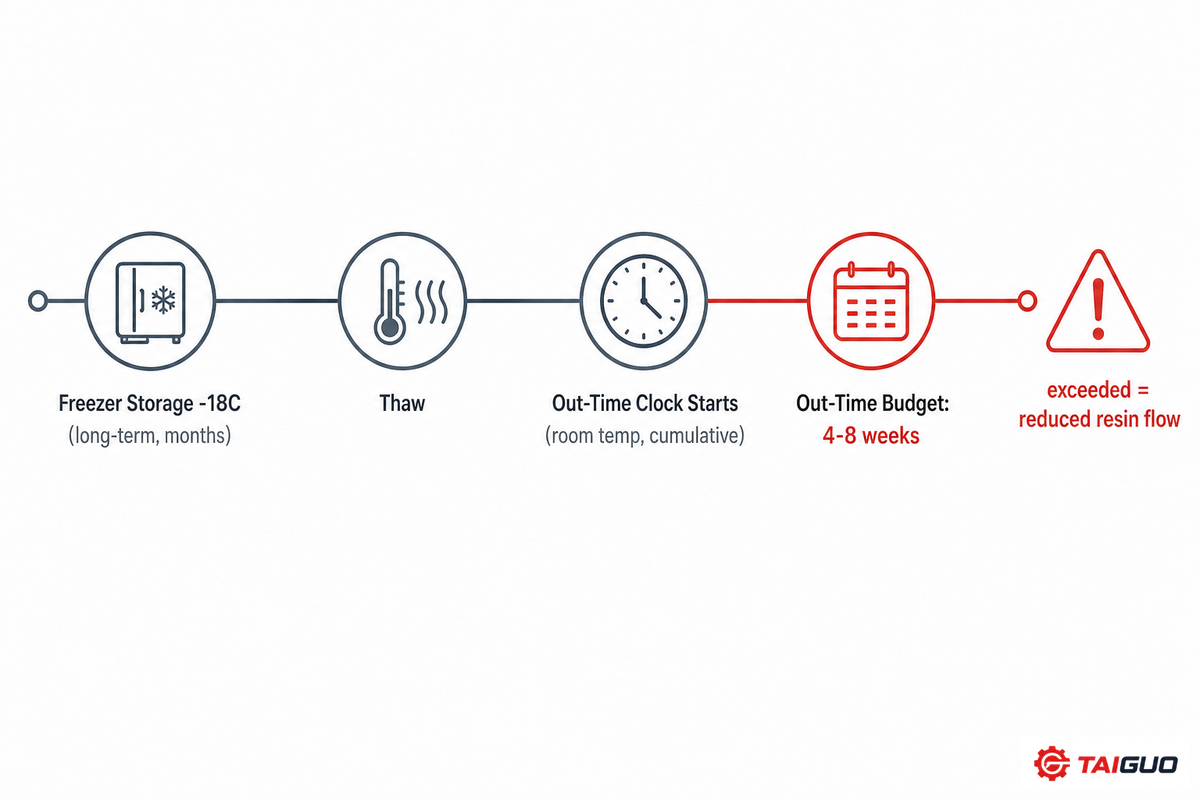
Любые дальнейшие меры по предотвращению дефектов начинаются с правильного хранения препрега, чтобы материал не успел деградировать до укладки в форму. В двух независимых руководствах производителей — руководстве Gurit по переработке эпоксидных препрегов за 2025 год и руководстве пользователя Hexcel HexPly M77 — для неотверждённого препрега указан одинаковый режим хранения: длительное хранение при температуре, близкой к криогенной (Gurit указывает -18 °C или нижний предел «не выше -5 °C»; Hexcel допускает 18 месяцев при -18 °C в герметичной упаковке), а после размораживания и вскрытия материала — строгое соблюдение суммарно допустимого времени вне морозильной камеры.
Это допустимое время не отсчитывается заново для каждого сеанса — оно суммируется, а отверждение ламината после его превышения может привести к тому, что смола и её отвердитель станут слишком вязкими для нормального течения, снижая качество ламината, даже если внешне материал по-прежнему выглядит и обрабатывается нормально. Например, для препрега XC110 компания Easy Composites указывает не менее 6 недель допустимого времени вне морозильной камеры и 12 месяцев хранения в морозильной камере, что уверенно укладывается в этот общий диапазон; в любом случае это время следует регистрировать — как на регулируемом промышленном производстве, где учёт времени вне морозильной камеры одновременно служит документируемой записью инженерного контроля качества (именно так оно рассматривается в исследовании NASA по контролю материалов), так и при самостоятельном изготовлении детали.
📑 Инженерное примечание
Самая липкая лента? Помимо влияния на качество отверждённого ламината, температура в цехе (15C-20C) напрямую определяет липкость материала: она может облегчить точную укладку препрега на детали и повысить эффективность уплотнения, но с ростом температуры увеличиваются и липкость, и риск захвата воздуха и повышения содержания пор. Если в цехе теплее, следует ожидать, что работать с препрегом придётся больше, а не меньше.
Раскрой и укладка слоёв препрега

Сначала изготавливают шаблоны: временные лекала укладывают на форму, подгоняют и обрезают, а после достижения нужной посадки переносят на долговечный материал, например плёнку или тонкий металл. Препрег предпочтительно резать ножом по металлической линейке, а не ножницами, на которых скапливается смола; при работе с углами раскрой примерно под 45 градусов к направлению переплетения помогает материалу повторять кривизну формы без складок, что одинаково важно и для качества поверхности, и для прочности.
Именно на этом этапе чаще всего зарождаются видимые дефекты поверхности. И руководства производителей, и независимые практические материалы указывают одну основную причину: мостики — дефект выкладки, также отмеченный в документации OSHA по производству композитов, — при котором препрег перекрывает элемент рельефа или угол, не прилегая к нему; этот дефект часто сочетается с неполным промежуточным уплотнением. Такие мостики и поры лучше всего предотвращать, начиная укладку с нижней точки и продвигаясь наружу, выполняя надрезы в тесных углах и не прилагая чрезмерного давления руками, поскольку оно удерживает воздух между слоями вместо его удаления. В таких системах, как руководство Gurit по переработке, эта процедура уже достаточно формализована: до первоначального вакуумирования при 95% в течение 30-60 минут укладывают до трёх слоёв, после чего перед следующим циклом вакуумирования проводят выдержку при температуре окружающей среды; к моменту укладки последнего слоя и завершения формирования ламината именно дисциплина промежуточного уплотнения отличает качественный ламинат от брака.
⚠️ Распространённая ошибка
Пропуск или увеличение интервала промежуточного уплотнения «для сокращения времени изготовления» чаще всего приводит к межслойным порам в многослойных деталях, и хотя обычно они не видны на отверждённых деталях в «сыром» состоянии и тем более под нагрузкой, захваченный воздух легко обнаруживается при неразрушающем контроле.
Сборка вакуумного мешка, дренажного, вентиляционного и разделительного слоёв
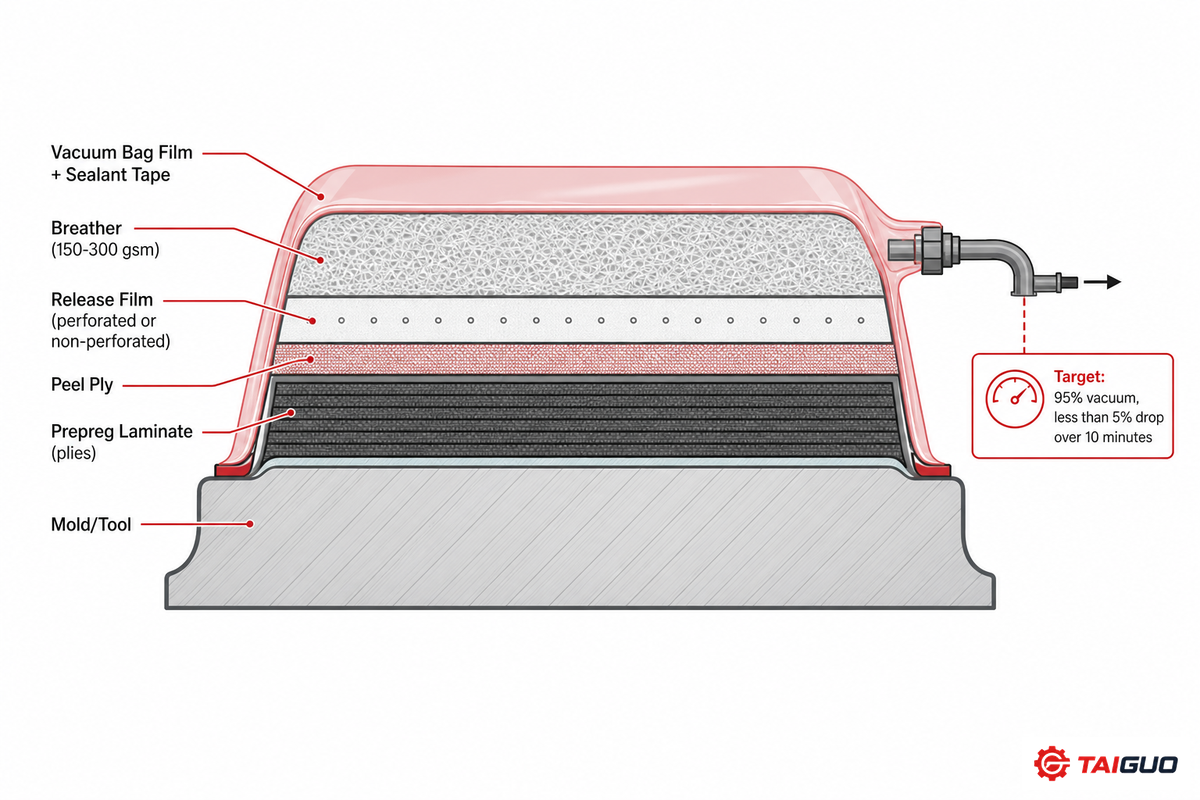
Вакуумный мешок собирают из нескольких слоёв одноразовых материалов, и их неправильный выбор или порядок укладки может привести к браку детали. Сопоставление рекомендованной Gurit последовательности с практическими руководствами для цеха даёт следующий устойчивый порядок сборки:
| Слой | Типичный материал | Назначение |
|---|---|---|
| Отрывная ткань | Шероховатый нейлон, ~80g/m² | Защищает поверхность; после удаления оставляет поверхность, пригодную для вторичного склеивания |
| Разделительная плёнка | Перфорированная (с малым отводом смолы) или неперфорированная | Регулирует отвод смолы; при автоклавной обработке обычно используют неперфорированную плёнку |
| Вентиляционный слой | Ткань плотностью 150-300 gsm | Обеспечивает отвод воздуха по всей детали; при сжатии также способствует уплотнению средней части детали |
| Вакуумный мешок и герметизирующая лента | Высокотемпературная плёнка с большим относительным удлинением | Герметизирует пакет; должна укладываться с достаточным запасом материала в складках, чтобы не образовывать мостики над профилированными участками |
До помещения детали в автоклав необходимо убедиться в герметичности вакуумного мешка. Руководство производителя Gurit, одного из наиболее известных поставщиков материалов для композитной оснастки, и типовой учебный материал по композитам рекомендуют одинаковый практический показатель: создать в мешке почти полный вакуум (Gurit рекомендует 95 процентов с падением менее чем на 5 процентов за 10-минутную проверку герметичности, тогда как во многих руководствах по оборудованию указывается просто 29.9 inHg), а затем выдерживать его под вакуумом не менее 10 минут до начала отверждения. Для сравнения: вакуумирование мешка и отверждение при таком уровне далеко превышают возможности обычного хозяйственного пылесоса — необходим специализированный вакуумный насос для композитов, а не бытовое оборудование.
⚠️ Распространённая ошибка
Ошибки при проверке герметичности чаще всего возникают в местах нахлёста герметизирующей ленты и мешка. Если складку герметизирующей ленты не закрыть второй полосой или не растянуть ленту до создания вакуума, останутся микроскопические утечки, проявляющиеся как медленное падение вакуума. Ещё одна малозаметная и легко допускаемая ошибка, о которой часто забывают: если под мешок попала влага, в условиях почти полного вакуума она мгновенно превратится в пар, и показания цифрового вакуумметра будут расти так, будто действительно имеется утечка.
Цикл автоклавного отверждения: профиль нагрева, выдержки и давления

После установки и проверки герметичности мешка цикл отверждения регулируется четырьмя параметрами — уровнем вакуума, скоростью нагрева, временем и температурой предварительной выдержки, а также временем и температурой отверждения, — причём контролировать их необходимо непосредственно в ламинате, а не в самой печи, измеряя температуру встроенными термопарами, которые для толстых деталей нередко размещают между средними слоями.
В качестве практического примера Gurit приводит в данных производителя для своей системы эпоксидной смолы SE84LV точный режим, хорошо согласующийся с данными для системы эпоксидного препрега Hexcel HexPly M77. Для наглядности графики двух систем представлены отдельно:
| Температура отверждения | Минимальное время отверждения |
|---|---|
| 80 °C | 12 часов |
| 85 °C | 9 часов |
| 90 °C | 6 часов |
| 100 °C | 3 часа |
Приведённое в таблице общее эмпирическое правило — повышение температуры на каждые 10 градусов примерно вдвое сокращает время отверждения — хорошо применимо к большинству систем эпоксидных препрегов, но с одной оговоркой. Отверждение при более высокой температуре повышает вероятность нежелательных экзотермических реакций, особенно в толстых деталях, поэтому толстые ламинаты необходимо выдерживать при промежуточных равновесных температурах (обычно 55-65 °C) и нагревать сравнительно медленно (0.3-2 C / min). При слишком медленном нагреве вязкость не снижается до необходимого уровня; при слишком быстром возможна экзотермическая реакция. Обычно давление в автоклаве при обработке препрегов составляет от нескольких bar до примерно 6 bar согласно спецификации Gurit, что соответствует определению автоклава низкого давления в руководстве OSHA (50-100 psi). В большинстве случаев до начала цикла повышения давления и нагрева деталь находится под вакуумом не менее часа.
Переход от вакуума к давлению 20-PSI в точке гелеобразования
Самое важное решение по времени во всём цикле — момент перехода от вакуума к давлению, и ошибка при выборе этого момента вызывает отказ гораздо чаще, чем недостижение требуемого давления в автоклаве. Инженер-технолог по композитам прямо поясняет в публикации на форуме Eng-Tips: после гелеобразования смолы, когда она уже не может течь, давление в автоклаве уменьшит поры, «но они не исчезнут». Независимое академическое исследование University of Dayton (Magato, 2019) подтверждает тот же механизм с точки зрения материаловедения: «При достижении эффективной температуры гелеобразования препрег утрачивает способность течь в степени, достаточной для уплотнения композита до приемлемого объёма пор». Следовательно, переход от вакуума к давлению должен произойти до выхода смолы из области низкой вязкости. Широко применяемое на практике эмпирическое правило предписывает не отключать вакуум, пока давление в автоклаве не достигнет примерно 20 psi, а внешний вид смолы не подтвердит её переход в жидкое состояние. (Величина давления по-прежнему существенно влияет на результат: рецензируемые исследования циклов отверждения показывают, что повышение давления в автоклаве с 0.1 MPa до 0.5 MPa снижает содержание пор более чем на 99% в контролируемых условиях, но давление способно обеспечить такой результат, только если оно приложено, пока смола ещё может течь и плотно уплотняться относительно соседних слоёв.) Цикл отверждения с неправильной последовательностью этапов может дать пористую деталь даже при безупречно заданных температуре и давлении.
«Пакеты препрега представляют собой смесь волокон, смолы, летучих веществ и воздуха… приложение давления в автоклаве уменьшит эти поры, но они не исчезнут. Лучший способ удаления воздуха и летучих веществ — выдержка при повышенной температуре до подачи давления в автоклаве… когда давление [затем] подаётся, ламинат переходит из вспененного состояния в полностью уплотнённое, поскольку весь неконденсируемый воздух уже удалён, а пузырьки летучих веществ конденсируются и растворяются в смоле».
инженер-технолог по композитам, инженерный форум по композитам Eng-Tips
⚠️ Важно
Риск экзотермической реакции реален, а не теоретичен: в техническом руководстве OSHA прямо указано, что при неправильном управлении процессом отверждения композитов могут возникать экзотермические реакции, — это ещё одна причина контролировать во время отверждения показания термопар между средними слоями, а не только заданную температуру воздуха в печи.
Чем печь отличается от автоклава?
Давлением. Печь для отверждения обеспечивает нагрев, циркуляцию воздуха и подключение вакуумных линий, но внутри неё сохраняется обычное атмосферное давление. В автоклаве та же печная среда заключена в герметичный сосуд, работающий под давлением, который способен создавать стандартное для автоклавного формования давление, указанное OSHA (диапазон от 50 до 100 psi).
Когда смола становится достаточно текучей, именно избыточное давление позволяет надёжно снизить содержание пор до приемлемого уровня на всех сложных участках детали — особенно в толстых сечениях, на изгибах и в углах, где может задерживаться воздух.
Распространённые дефекты отверждения и способы их обнаружения
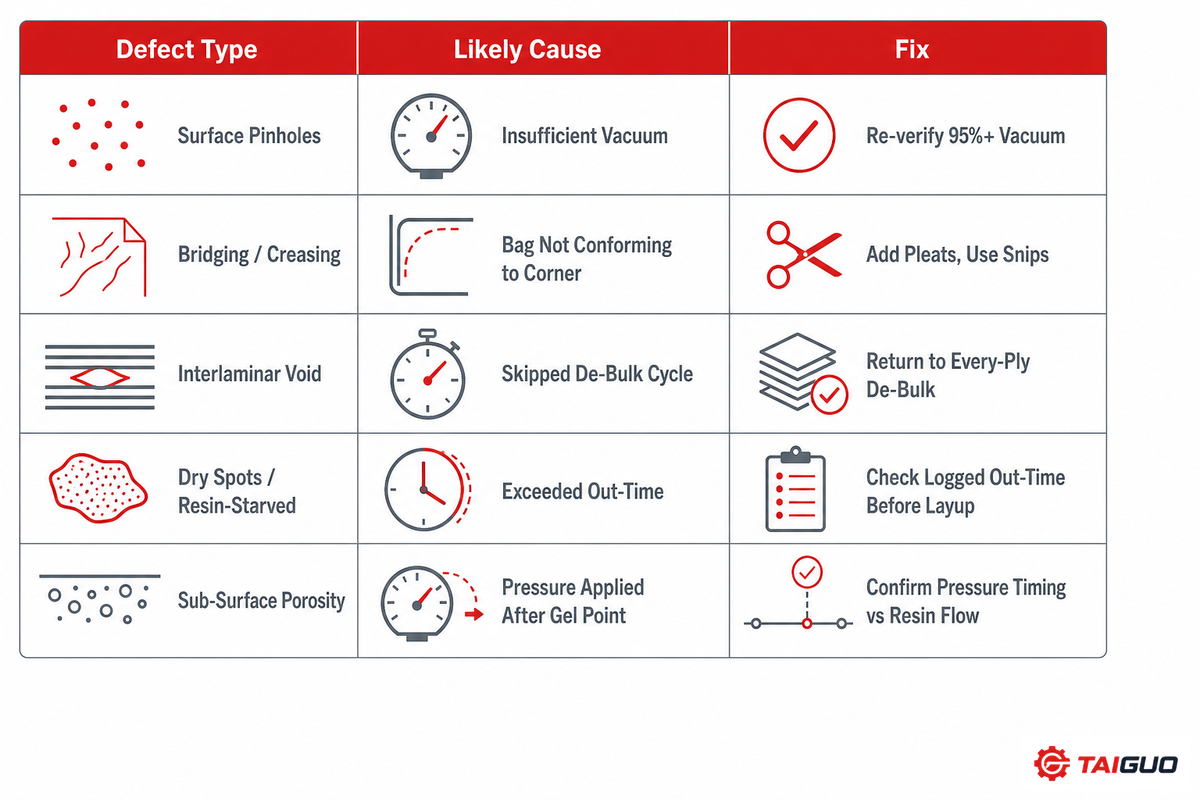
На контрольных образцах из углепластика после автоклавного отверждения содержание пор значительно ниже 1 процента: в наиболее строгих рецензируемых исследованиях циклов отверждения для реальных автоклавных деталей приводится содержание пор 0.6-0.8 процента — ещё меньше широко цитируемого значения «менее 1 процента» из некоторых коммерческих материалов. Однако сам по себе контрольный образец, отверждённый в автоклаве, не обязательно автоматически даст столь низкий результат. Чтобы достичь такого низкого содержания пор, достаточно правильно выполнить каждый из перечисленных выше процессов, а обнаружение ошибки на одном из них часто требует ультразвукового контроля методом C-сканирования (NASA опубликовало исследование по автоматизации этого процесса сканирования), а не только визуальной проверки. К счастью, дефект, возникающий на любом этапе, обычно можно распознать по характерным признакам.
Почему после автоклавного отверждения углепластика содержание пор ниже 1%?
Здесь последовательно действуют 3 механизма: почти полный вакуум (29-30 inHg, или 95%) удаляет большую часть захваченного воздуха до подачи давления; затем давление, поданное в автоклаве в правильно выбранный момент, уплотняет ламинат и вытесняет остаточный воздух обратно в смолу; при этом полимерная система сохраняет низкую вязкость достаточно долго, чтобы под таким давлением смола полностью пропитала волокнистый слой.
Согласно опубликованным данным, содержание пустот в авиационных композитах автоклавного отверждения (системах класса T700/T800) составляет <1% против примерно 2-5% при компрессионном формовании и 3-8% при мокрой выкладке только под вакуумом — это реальное и существенное различие между процессами.
| Тип дефекта / признак | Вероятная причина | Способ устранения |
|---|---|---|
| Точечные поры на поверхности | Недостаточный вакуум при предварительном уплотнении; воздух, захваченный в поверхностном слое | Повторно подтвердить вакуум ≥95%; провести отдельный цикл предварительного уплотнения перед окончательной вакуумной упаковкой |
| Следы мостиков / складки в углах | Вакуумный мешок или слой не прилегает к участкам с малым радиусом | Предусмотреть складки для запаса материала; при выкладке сделать разгрузочные надрезы в углах ножницами для композитов |
| Крупная межслойная пустота | Пропущенный или чрезмерно увеличенный интервал между циклами предварительного уплотнения многослойного пакета | Вернуться к предварительному уплотнению после каждого слоя (максимум после 3 слоёв) в течение 30-60 мин под полным вакуумом |
| Сухие участки / зоны с недостатком смолы | До отверждения превышено допустимое время нахождения смолы вне холодильного хранения, поэтому её вязкость слишком высока для растекания | Сверять зарегистрированное время вне холодильного хранения с допустимым значением в техническом паспорте до выкладки, а не после отверждения |
| Поверхность с избытком смолы / чрезмерный отвод смолы | Неправильно выбрана разделительная плёнка (перфорированная вместо требуемой неперфорированной) или при отверждении отведено слишком много смолы | Выбирать разделительную плёнку для отверждения в автоклаве или печи в соответствии с техническим паспортом системы |
| Равномерная подповерхностная пористость | Давление подано после прохождения смолой точки гелеобразования (см. выше раздел о переходе в точке гелеобразования при 20 PSI) | Проверить моменты подачи давления и сброса воздуха по интервалу текучести смолы, а не только по заданной температуре печи |
| Проступание структуры / деформация поверхности после извлечения из формы | Ламинат извлечён из формы до полного охлаждения | Перед извлечением из формы охладить ламинат до температуры ниже ~50°C |
| Утечка по линии герметизации при вакуумировании | Складка герметизирующей ленты без натяжения или без перекрытия | Заново заклеить складку лентой, натянуть её перед вакуумированием и повторить испытание на герметичность |
| Внутреннее расслоение, не видимое на поверхности | Скрытая пустота или разделение слоёв под поверхностными слоями | Провести ультразвуковой контроль методом C-scan или проверку методом CT-scan — одного визуального контроля и проверки размеров недостаточно для обнаружения дефекта |
Автоклавная обработка препрега и альтернативы: мокрая выкладка, компрессионное формование, OOA
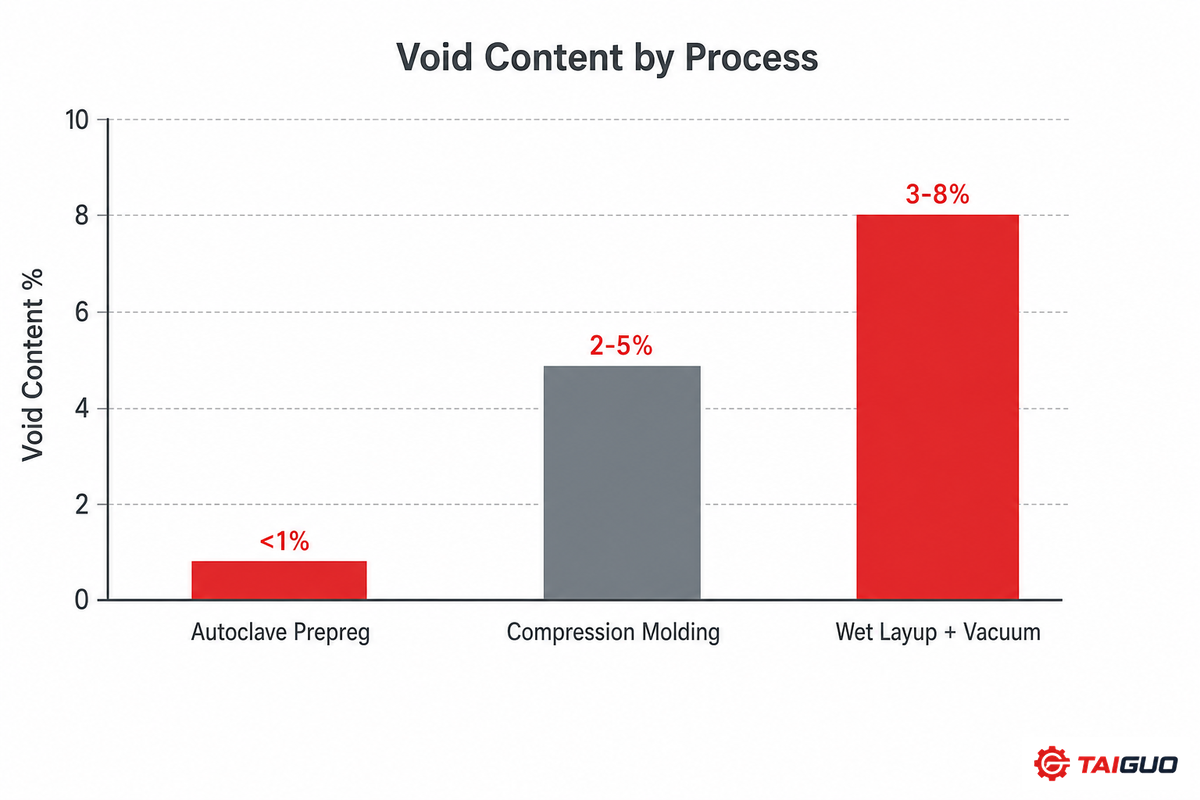
Автоклавное отверждение композита из препрега — не единственный способ изготовления деталей из углеродного волокна и не лучший вариант для всех задач. Мокрая выкладка, при которой используется сухое углеродное волокно, а смола смешивается непосредственно на месте, позволяет сэкономить по сравнению с более дорогим препрегом, однако даже с вакуумным мешком в лучшем случае даёт содержание пустот около 3-8 процентов, что значительно уступает автоклавному процессу. При компрессионном формовании рубленые или хаотично ориентированные волокна вместе со смолой помещают в закрытую форму под давлением; по сравнению с автоклавной обработкой (от 2 до 6 часов) этот метод обеспечивает более высокую скорость (продолжительность цикла может составлять от 10 мин до полного дня), но хаотичная ориентация волокон снижает жёсткость и несущую способность относительно препрега с ориентированными волокнами. Углепластиковые препреги для внеавтоклавного отверждения представляют собой компромиссный вариант: это по-прежнему предварительно пропитанный материал, специально разработанный для качественного отверждения в печи только под давлением вакуумного мешка, без капитальных затрат на крупный сосуд, работающий под давлением, хотя некоторые специалисты отмечают, что на неплоских деталях со сложной кривизной OOA даёт менее стабильные результаты, чем настоящее автоклавное отверждение. Если на уровне стратегии процесса необходимо выбрать именно между автоклавным методом и OOA, полный анализ этого компромисса приведён в нашем руководстве по автоклавному и внеавтоклавному производству композитов.
Перспективы отрасли: что меняется в технологии отверждения препрегов
Цена ошибок в этом процессе только что выросла. В декабре Toray Industries объявила о повышении цен на углеродное волокно, препреги, ткани и ламинаты TORAYCA на 10%-20% с 1 января 2026 г. (для отгрузок января 2026 г.). Предприятиям, выполняющим автоклавное отверждение препрегов, следует понимать, что по сравнению с прошлым годом любой сбой предварительного уплотнения или несвоевременная подача давления теперь существенно увеличивает материальную стоимость каждой забракованной или дорабатываемой детали — это практический довод в пользу дисциплины, описанной в данном руководстве, а не отвлечённое рассуждение. При планировании закупок материалов и загрузки цеха на 2026 год имеет смысл учитывать это повышение для любой системы препрегов на основе TORAYCA.
В области разработки материалов активно развивается технология эпоксидных препрегов с ускоренным отверждением, рассчитанных на отверждение за минуты, а не часы, по аналогии со штамповкой металла; несколько производителей уже поставляют системы, основанные на этой концепции. Это реальная техническая тенденция, за которой стоит следить, но она принципиально не меняет описанные здесь процессы работы с препрегами: система ускоренного отверждения по-прежнему требует правильной последовательности вакуумирования и подачи давления, а также переключения с учётом точки гелеобразования — просто всё происходит за меньшее время, а готовые детали из углеродного волокна должны проходить те же проверки на дефекты. Предприятия, выходящие за пределы мелкосерийного производства в любой из этих областей отверждения — композитов, AAC и других материалов, — в конечном итоге сталкиваются с одним и тем же вопросом выбора оборудования: технологическая печь цехового размера или универсальный промышленный автоклав, рассчитанный на давление и объёмы, необходимые производственному процессу. Оценки мирового рынка углепластиковых препрегов у разных исследовательских компаний значительно различаются: примерно от $8.7 до $12.8 млрд в 2025 году и до $22-23 млрд к началу 2030-х годов, согласно некоторым отчётам; эти цифры приведены для общего контекста и не заменяют собственного технико-экономического обоснования.
Об этом анализе
Это пошаговое описание процесса составлено на основе руководств производителей по обработке материалов (Gurit, Hexcel), рецензируемых исследований циклов отверждения, собственной технической документации OSHA и подробных обсуждений специалистов на форумах по технологии композитов; источники сопоставлялись между собой, а не использовались по отдельности, поскольку коммерческие руководства и публикации в этой области сильно различаются по точности ссылок на числовые данные. Если показатель был взят из единственного коммерческого источника и не имел независимого подтверждения, это прямо указано в тексте, а сам показатель не представлен как установленный факт. Проверено техническими специалистами Taiguo Boiler.
Часто задаваемые вопросы
В: Что такое автоклав для препрега?
Показать ответ
Промышленный автоклав — это сосуд, работающий под давлением, с камерой нагрева для отверждения предварительно пропитанных материалов, таких как углеродное и стеклянное волокно (препреги), посредством одновременного воздействия внутреннего давления (обычно от 50 до 100 psig согласно техническому определению автоклава OSHA) и тепла. Автоклавы принципиально отличаются от стандартных промышленных печей, которые обеспечивают нагрев и часто вакуумирование, но сохраняют атмосферное давление: в автоклаве создаётся избыточное давление, позволяющее эффективнее уплотнять матрицу ламината при отверждении, снижать содержание пустот и повышать качество толстых деталей или деталей сложной формы.
В: Можно ли подвергать углеродное волокно автоклавной обработке?
Показать ответ
Да — это предпочтительный стандартный метод для препрегов из углеродного волокна, применяемый в аэрокосмической отрасли, автоспорте и производстве высокотехнологичных автомобилей: детали из углепластикового препрега формируют путём укладки и набора слоёв препрега, помещают в вакуумный мешок, а затем загружают в автоклав, где материал уплотняется в ходе цикла отверждения под воздействием тепла, вакуума и давления. Хотя углеродное волокно без предварительной пропитки также можно отверждать в автоклаве методом мокрой выкладки или инфузии смолы, препреги представляют собой заранее подготовленные системы, специально предназначенные для работы в автоклаве.
В: Сколько стоит автоклав для углепластика?
Показать ответ
Стоимость промышленных автоклавов для отверждения композитов обычно составляет примерно от $70,000 (около £50,000) за небольшую установку до €500,000 и более за крупные промышленные сосуды; цена определяется главным образом размером камеры, номинальным давлением и конструкцией двери или механизма доступа, необходимого для сосуда, работающего под давлением, такого масштаба. Сюда не входят текущие расходы, включая регулярное техническое освидетельствование сосуда, работающего под давлением, и потребление энергии в цикле нагрева. Подробный разбор выбора размеров и факторов закупки оборудования именно аэрокосмического класса приведён в нашем руководстве покупателя автоклава для аэрокосмических композитов.
В: Чем автоклавное отверждение препрега отличается от компрессионного формования?
Показать ответ
Для достижения характерной для препрегов высокой жёсткости в заданных направлениях их необходимо уплотнять при повышенной температуре и высоком избыточном давлении.
Препреги поставляются в виде больших листов, которые разрезают и укладывают в пакет с заданной ориентацией волокон, после чего помещают в вакуумный мешок и обрабатывают в нагреваемом сосуде, работающем под давлением. При компрессионном формовании рубленые или хаотично ориентированные волокна со смолой нагревают в закрытом прессе, а детали — в формах под высоким давлением; этот значительно более быстрый процесс требует примерно от 10 минут до 24 часов для отверждения, но обеспечивает меньшую направленную жёсткость, чем конструкция из препрега автоклавного отверждения.
В: Что означает термин «препрег для внеавтоклавного отверждения»?
Показать ответ
Препрег для внеавтоклавного отверждения (OOA) — это материал, специально разработанный для качественного отверждения в стандартной печи только под давлением вакуумного мешка, без избыточного давления газа, создаваемого автоклавом. Полный разбор компромиссов приведён в нашем сравнении автоклавного метода и OOA.
В: Нужен ли автоклав для углеродного волокна?
Показать ответ
Не обязательно — в зависимости от допустимого содержания пустот, бюджета и сложности детали можно выбрать мокрую выкладку, препрег OOA или компрессионное формование. Этот метод целесообразно рассмотреть, когда действительно требуются минимальное содержание пустот и максимальная жёсткость в плоскости.
Литература и источники
- Техническое руководство OSHA, раздел III: глава 1, материалы с полимерной матрицей: современные композитыU.S. Occupational Safety and Health Administration
- Разработка методики определения характеристик реакции и реологического поведения смол (Magato, 2019)University of Dayton eCommons
- Обзор внеавтоклавного процесса производства композитовJournal of Composites Science (MDPI, рецензируемое издание)
- Исследование влияния времени вне холодильного хранения на обработку и характеристики углеродно-эпоксидного препрега (Miller, 2010)NASA Technical Reports Server
- Toray повышает цены на углеродное волокно TORAYCA™Официальный пресс-релиз Toray Industries, Inc.
- Изменение давления смолы при автоклавном отверждении композитов с эпоксидной матрицейJournal of Reinforced Plastics and Composites (SAGE, рецензируемое издание)
- ASTM D2734 / D3171, стандартные методы определения содержания пустот в композиционных материалахASTM International
Статьи по теме
- Промышленное автоклавное оборудованиесосуды, работающие под давлением, изготавливаемые на заказ для отверждения композитов, AAC и других промышленных материалов
- Автоклав для аэрокосмических композитов: размеры, характеристики и сертификацияруководство покупателя оборудования по выбору размеров камеры и требованиям сертификации AS9100/NADCAP
- Автоклавное и внеавтоклавное производство композитовполное сравнение компромиссов между процессами
- Автоклав для блоков AACприменение промышленных автоклавов за пределами производства композитов
- Автоклав для пропитки древесиныещё один процесс в сосуде, работающем под давлением, на той же аппаратной платформе
- Руководство по организации завода по производству блоков AACсоздание линии по выпуску автоклавного газобетона