تواصلوا مع Taiguo
هندسة أوتوكلاف فلكنة المطاط: وسائط التسخين، تجهيزات التحميل، الحساب الحراري، وتكلفة التشغيل

المحتويات
إظهار
يعمل أوتوكلاف فلكنة المطاط عند ضغط يتراوح بين 0.4 و 1.0 MPa (58 إلى 145 psi) ودرجة حرارة من 140 إلى 180 °C. ويحافظ على ضغط هيدروستاتيكي يتجاوز ضغط البخار المطلق للماء البالغ 0.618 MPa عند 160 °C لمنع تكوّن المسامية. لا تفرض المكابس ذات الألواح المسطحة أو الأنفاق الجوية قوة شعاعية متساوية على جميع أجزاء القطعة. وتعمل هذه المعدات الصناعية لمعالجة المطاط على دمج طبقات الخيوط المتعددة في الخراطيم المشكّلة على شياق، والدرافيل السميكة، وكابلات التعدين، وتبطين الخزانات.
يعتبر العديد من مهندسي المصانع ضغط الحجرة متغيراً ثانوياً ويحسبون سعة محطة البخار بناءً على كتلة المطاط وحدها. وفي التطبيق العملي، يؤدي فصل الضغط الزائد للحجرة عن انتقال الحرارة إلى إيقاف غليان المواد المتطايرة أثناء الفلكنة بالبخار. ويمتص الفولاذ الضخم للشياق والغلاف الأسطواني لوعاء الضغط معظم الحرارة الكلية خلال مرحلة رفع درجة الحرارة. وفي هذه المقالة، نحلل الديناميكا الحرارية للغليان، ووسائط التسخين، وحساب سعة الغلاية، وأقفال الأمان للأبواب، والتكاليف على مدى عدة سنوات.
الملخص الهندسي والمعايير التصميمية الرئيسية:
- عند درجة حرارة 160 °C، تتبخر الرطوبة المحبوسة فجائياً إلى بخار تحت ضغط مطلق قدره 0.618 MPa (0.518 MPa مقاس). وتحتفظ أوعية الأوتوكلاف بضغط زائد مقاس بين 0.6 و 1.0 MPa حتى تبرد القطعة إلى أقل من 85 °C.
- يوفر البخار المتكاثف المباشر معامل انتقال حرارة غشائي يتراوح بين 6,000 و 12,000 W/m²·K. بينما يوفر التدوير القسري غير المباشر للهواء الساخن أو النيتروجين من 35 إلى 85 W/m²·K عند سرعة تدفق هواء من 3 إلى 6 m/s.
- وفق نسبة الحرارة الطفيلية بين الفولاذ والمطاط في وعاء ضغط بأبعاد Φ2.0 m × 6.0 m، تهيمن التجهيزات الفولاذية على الطلب الحراري أثناء التسخين. ويتطلب هذا الحمل الحراري قدرة إنتاج بخار قصوى للغلاية تتراوح بين 1,150 و 1,400 kg/h.
- تفرض معايير ASME Section VIII Division 1 UG-35.2 وتوجيه EU PED 2014/68/EU وجود مسامير أمان ميكانيكية مزدوجة للضغط الصفري. وتمنع هذه الأقفال دوران حلقة الحربة متى تجاوز الضغط المتبقي 0.005 MPa.
كيف يمنع أوتوكلاف فلكنة المطاط المسامية ويشبك اللدائن المرنة
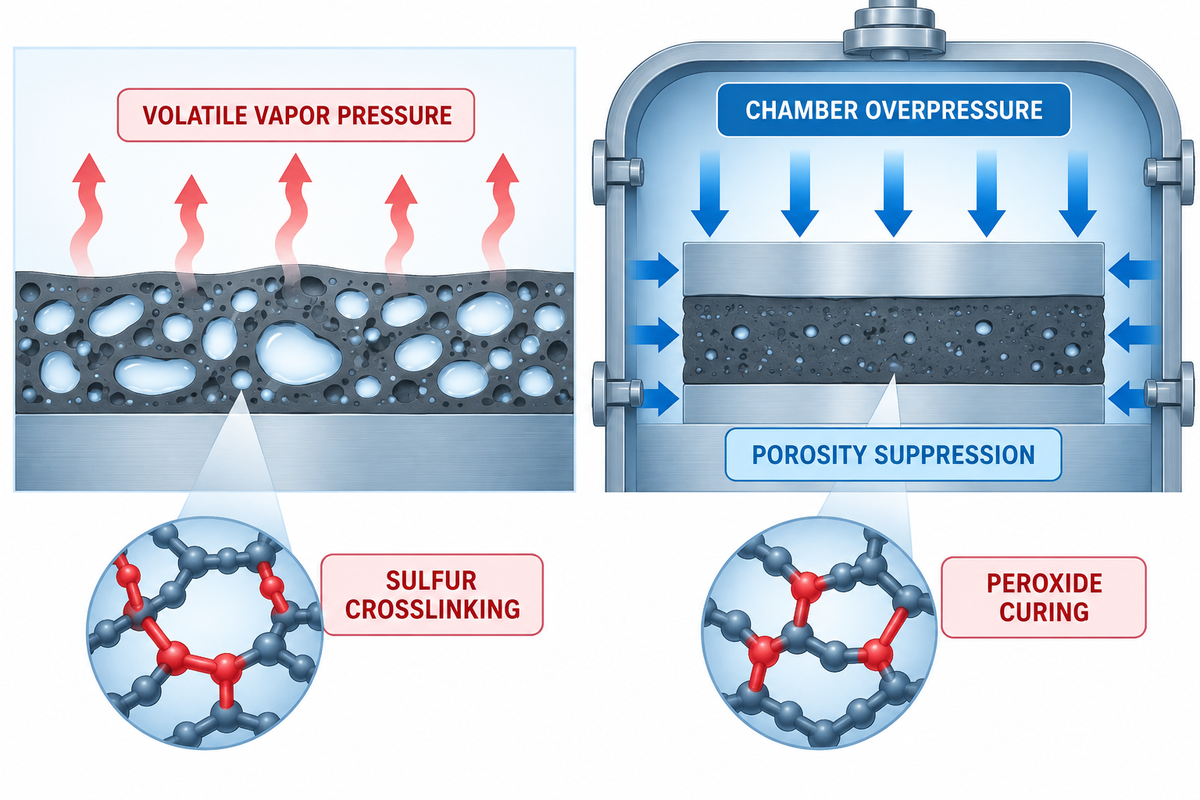
تؤدي الأفران الجوية غير المضغوطة إلى عيوب في الفلكنة. إذ تغلي الرطوبة المحبوسة والمواد المتطايرة في الخلطة عند درجة حرارة من 100 °C إلى 140 °C قبل أن تتشابك سلاسل الإيلاستومر. ووفقاً للبيانات الفنية لمعالجة المطاط في U.S. EPA AP-42 Section 4.12، تتراوح درجات حرارة الأوتوكلاف الصناعي بين 120 °C و 190 °C عند ضغط من 205 إلى 620 kPa. إن الحفاظ على ضغط الحجرة أعلى من ضغط تشبع بخار الماء يبقي الرطوبة والملدنات ذائبة طوال عملية الفلكنة.
أثناء الخلط على عجانة ذات أسطوانتين، تتحكم كيمياء فلكنة المطاط وحركية التشابك الجزيئي في تحول الخلطة المطاطية. وقبل أن تنشط الحرارة عوامل الفلكنة، يتصرف المطاط الخام ككتلة لدنة حرارياً لينة تحت الإجهاد الميكانيكي. فتنزلق سلاسل البوليمر الطويلة فوق بعضها وتتشوه بشكل دائم. وعند إدخال الحرارة إلى الحجرة، تكوّن التفاعلات الكيميائية جسوراً كبريتية تساهمية وروابط كربون-كربون على طول السلاسل لبناء شبكة تشابك ثلاثية الأبعاد 3D. وهذا يمنح المطاط المفلكن مرونة عكسية ومعامل شد مرتفعاً واستعادة مرنة.
غير أن التشابك الكيميائي والدمج الفيزيائي يتنافسان ضد قصور حراري شديد في المقاطع السميكة. فالمطاط المركّب يمتلك انتشارية حرارية منخفضة تبلغ نحو 0.11 mm²/s. ولذلك تسخن القشرة الخارجية لكسوة الدرفيل السميكة سريعاً إلى 155 °C داخل الحجرة الساخنة بينما يظل خط الربط الفولاذي الداخلي بارداً. وإذا انخفض ضغط الحجرة وكانت اللزوجة منخفضة، تتجمع الغازات الذائبة في البوليمر لتشكّل فجوات مجهرية.
وللحد من تكوّن الفجوات وانفصال الطبقات، يطبق مهندسو العمليات منحنى الفلكنة الهيدروستاتيكي من 4 مراحل على كل دفعة إنتاج.
| مرحلة الدورة | ضغط الحجرة (MPa g) | درجة حرارة الحجرة (°C) | الوظيفة الديناميكية الحرارية والميكانيكية الأساسية |
|---|---|---|---|
| المرحلة 1: طرد الهواء وتدرج رفع الضغط | 0.205 → 0.60 MPa | 35 → 145 °C (بمعدل 1.0–2.5 °C/min) | يكتسح الجيوب الهوائية العازلة من الغلاف الأسطواني ويبني ضغطاً هيدروستاتيكياً دامجاً قبل انخفاض لزوجة الخلطة. |
| المرحلة 2: التثبيت الحراري المرحلي (للقطع السميكة) | 0.50 → 0.62 MPa | تثبيت ما قبل الفلكنة تحت 110 °C | يوازن الحرارة عبر المقاطع العرضية السميكة بينما ينكمش شريط النايلون المبلل حرارياً لدمج الطبقات. |
| المرحلة 3: تثبيت الفلكنة والتشابك الجزيئي | 0.60 → 1.00 MPa (6 bar g قياسي) | 140–180 °C (القياسي 170 °C) | يحافظ على الضغط فوق عتبة بخار الماء البالغة 0.618 MPa abs عند 160 °C للوصول إلى معامل الفلكنة الكامل. |
| المرحلة 4: التبريد تحت الضغط والتنفيس المتحكم به | الحفاظ على ضغط زائد 0.55 MPa حتى التنفيس | 160 → 85 °C (بمعدل 1.5–3.0 °C/min) | يحافظ على الضغط الزائد للهواء أو الماء حتى تنخفض حرارة القلب إلى أقل من 85 °C، مما يمنع الانتفاخ الانفجاري عند خفض الضغط. |
كيف يؤثر ضغط البخار على عملية الفلكنة داخل الأوتوكلاف؟
يتحكم ضغط البخار في كل من درجة حرارة التكاثف التشبعي داخل أوتوكلاف البخار المباشر والقوة الهيدروستاتيكية التي تمنع غليان المواد المتطايرة. فعند ضغط مقاس قدره 0.60 MPa (87 psi)، يتكاثف البخار المشبع عند 165.0 °C عبر كامل الحمل الحراري للمنتجات. ويطلق 2,066 kJ/kg من الحرارة الكامنة مع تجاوز ضغط بخار الرطوبة الداخلية. وتعمل هذه القوة على كبس الألواح المرققة وإزالة المسامية الإسفنجية عبر تجميعات المطاط متعددة الطبقات.
كما يدفع ضغط الحجرة المرتفع الإيلاستومر المليّن إلى داخل الشياق الفولاذي المسفوع بالحصى وأنسجة خيوط التقوية. ووفقاً لإرشادات Olmar الخاصة بأوتوكلافات الفلكنة الصناعية، تعمل الدورات القياسية قرب 170 °C (350 °F) وضغط مقاس 6 bar (90 psi). ويضمن هذا الضغط تشابكاً كيميائياً كاملاً وتلاصقاً محكماً بين الطبقات. ويتم تنظيم استقرار ضغط الإمداد بواسطة صمام دخول تناسبي بتحكم PID بحيث لا تنحرف درجة حرارة التشبع أثناء فترة التثبيت.
البخار الحي المباشر مقابل أوتوكلافات الهواء الساخن غير المباشر والنيتروجين: مفاضلات وسائط التسخين
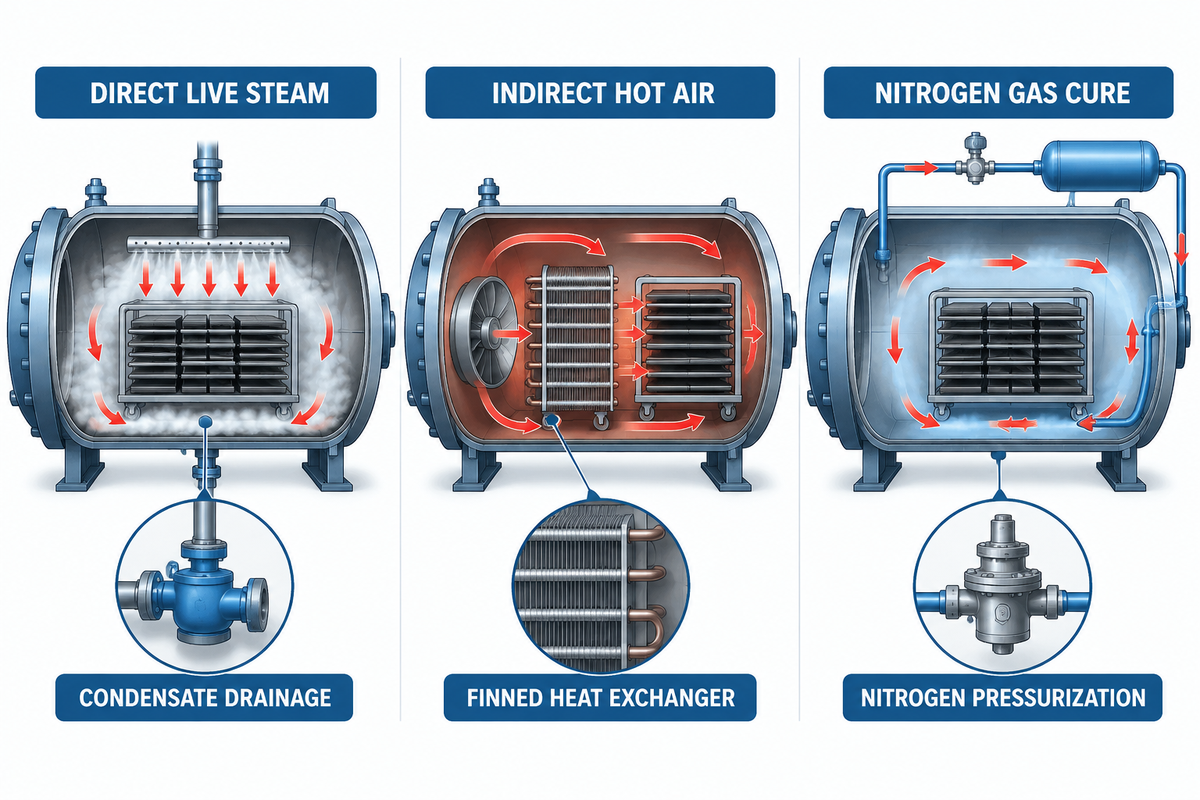
من بين جميع أنواع الأوتوكلاف، توفر أوتوكلافات البخار المباشر أسرع تسخين وأقل تكلفة رأسمالية للخراطيم وتبطين الخزانات المفلكنة بالكبريت. بينما تُستخدم أوتوكلافات الهواء الساخن غير المباشر أو النيتروجين عندما تتطلب فلكنة الخلطة غياب الرطوبة تماماً. إن اختيار أوتوكلاف فلكنة المطاط المناسب يمنع تلزج السطح المزمن وتبقعات الماء المظهرية.
يرجع الفارق الفيزيائي بين النظامين إلى تغير الطور في الطبقة الحدية. فبحسب البيانات الهندسية للبخار من Spirax Sarco، يطلق البخار المتكاثف نحو 2,100 kJ/kg من الحرارة الكامنة عند درجة حرارة ثابتة. ويحقق هذا التكاثف معامل انتقال حرارة غشائي يتراوح بين 6,000 و 12,000 W/m²·K. وفي المقابل، لا يحقق الهواء الجاف أو النيتروجين عند ضغط 0.6 MPa وسرعة 3 إلى 6 m/s سوى 35 إلى 85 W/m²·K. ولذلك يسخن البخار المباشر الشياق الفولاذي الثقيل أسرع بكثير من الحمل الحراري للغاز الجاف. غير أن البخار المباشر يربط درجة الحرارة بضغط التشبع ما لم يتم إدخال ضغط هواء زائد في ماكينة الفلكنة.
وعند عدم توفر بيت غلايات غازي، غالباً ما يدرس مهندسو العمليات أنظمة التسخين والغلايات الكهربائية الداخلية أو أوعية ضغط الهواء الساخن الكهربائية. ويقارن الجدول 2 أربعة أنماط تسخين للأوتوكلاف مقابل الكبس الحراري وأنفاق البثق المستمر:
| بنية النظام | معامل انتقال الحرارة الغشائي | التحكم في الحرارة / الضغط | تجانس درجة الحرارة | الإيلاستومر الأنسب ونطاق المنتجات |
|---|---|---|---|---|
| البخار المشبع الحي المباشر | 6,000–12,000 W/m²·K | منحنى تشبع مرتبط؛ 0.4–0.8 MPa g عند 151–175 °C | ±1.0 °C (بعد طرد الهواء) | خراطيم الشياق الملفوفة بالنايلون، درافيل NR/SBR/NBR المفلكنة بالكبريت، الخزانات المبطنة بالمطاط. |
| هواء ساخن غير مباشر عبر ملف أنبوبي للبخار (هواء فوق بخار) | 35–85 W/m²·K (عند تدفق مروحة 3–6 m/s) | منفصل بالكامل (هواء 0.6 MPa عند 120–180 °C) | ±1.5 °C مع مجرى حلقي | تجديد الإطارات، المقاطع المبثوقة غير الملفوفة، الأحذية المطاطية، القطع الحساسة للرطوبة. |
| هواء ساخن مضغوط مسخن كهربائياً | 35–85 W/m²·K (مروحة تدوير بعاكس تردد VFD) | منفصل بالكامل؛ هواء حتى 1.0 MPa و 190 °C | ضمن ±2.0 °C | السيليكون، اللدائن الفلورية FKM، موانع التسرب الفضائية، المصانع التي تعتمد الكهرباء للبخار أو الهواء. |
| أوتوكلاف غير مباشر مطهّر بالنيتروجين | 35–85 W/m²·K (حلقة مغلقة N₂) | ضغط N₂ منفصل (0.4–1.0 MPa)؛ تطهير خامل خالٍ من الأكسجين | ±1.5 °C | مطاط EPDM المفلكن بالبيروكسيد، السيليكون البلاتيني، وصلات الكابلات ذات الجهد العالي. |
| ماكينة التشكيل بالكبس / الحقن | توصيل حراري عبر ألواح فولاذية عالية الضغط | إغلاق هيدروليكي ميكانيكي؛ 150–190 °C | ±1.0 °C عبر اللوح | حلقات O-ring بكميات كبيرة، حشيات مقولبة دقيقة، قواعد امتصاص الصدمات المدمجة. |
| حمام الملح المستمر (LCM) / فرن الميكروويف | حمام ملح منصهر أو نفق ميكروويف | ضغط جوي؛ 180–220 °C | ±2.0 °C على طول النفق | شرائط العزل الإسفنجية غير المسلحة، مقاطع النوافذ المصمتة المبثوقة بشكل مستمر. |
ولإعداد أي خط إنتاج لأوتوكلاف فلكنة المطاط دون تخمين، طبّق محدد وسيط التسخين ذي البوابات الثلاث.
- تفحص البوابة 1 الحساسية للأكسجين والجذور الحرة في عوامل الفلكنة بالبيروكسيد العضوي للأسطح غير الملفوفة. حدد أوتوكلافاً غير مباشر مطهّراً بالنيتروجين أو لف القطعة بشريط نايلون مبلل لمنع تلزج السطح.
- وتفحص البوابة 2 تحمل الرطوبة والمتكاثف حيث يسبب الماء ابيضاضاً أو تلفاً للعزل. اختر أوتوكلاف هواء ساخن غير مباشر ذو ملف أنبوبي للبخار أو تسخين كهربائي، حيث يوفر الهواء المضغوط الضغط وتوفر الأنابيب المزعنفة حرارة جافة.
- وتفحص البوابة 3 الكتلة الحرارية عندما تضم الدفعة شياقاً فولاذياً ثقيلاً يتحمل الرطوبة. حدد أوتوكلاف بخار حي مباشر مع تبريد بضغط هواء زائد للاستفادة من 2,066 kJ/kg من الحرارة الكامنة وتقليص زمن رفع الحرارة.
ما الفروقات بين أنظمة الفلكنة بالكبريت وأنظمة الفلكنة بالبيروكسيد؟
تبني أنظمة الفلكنة بالكبريت جسوراً متعددة الكبريتيد عبر الروابط المزدوجة غير المشبعة في المطاط الطبيعي و SBR و NBR. بينما تولد أنظمة الفلكنة بالبيروكسيد جذوراً حرة تشكّل روابط كربون-كربون في اللدائن المشبعة مثل EPDM والسيليكون. وتمتلك روابط كربون-كربون طاقة تفكك أعلى من الروابط الكبريتية المتعددة. ولذلك تقاوم الفلكنة بالبيروكسيد التقادم الحراري حتى 180 °C، في حين توفر الفلكنة بالكبريت مقاومة تمزق ديناميكية أعلى.
وداخل أوتوكلاف الفلكنة، يحسم هذا الاختيار الكيميائي نوع غاز التضغيط. إذ تتحمل الفلكنة بالكبريت الهواء المضغوط الساخن والبخار المباشر دون تثبيط سطحي. غير أن المركبات الكبريتية تتعرض للارتداد العكسي إذا زاد تسخينها فوق 160 °C. ومن ناحية أخرى، تتفاعل الجذور الحرة للبيروكسيد مع الأكسجين الجزيئي (O₂) لتكوين مركبات بيروكسية غير نشطة. ومن ثم فإن فلكنة قطعة EPDM بالبيروكسيد دون لف في الهواء الساخن يترك قشرتها الخارجية لزجة بشكل دائم.
هندسة التحميل حسب المنتج: خراطيم الشياق، الدرافيل المطاطية، الكابلات، وتبطين الخزانات
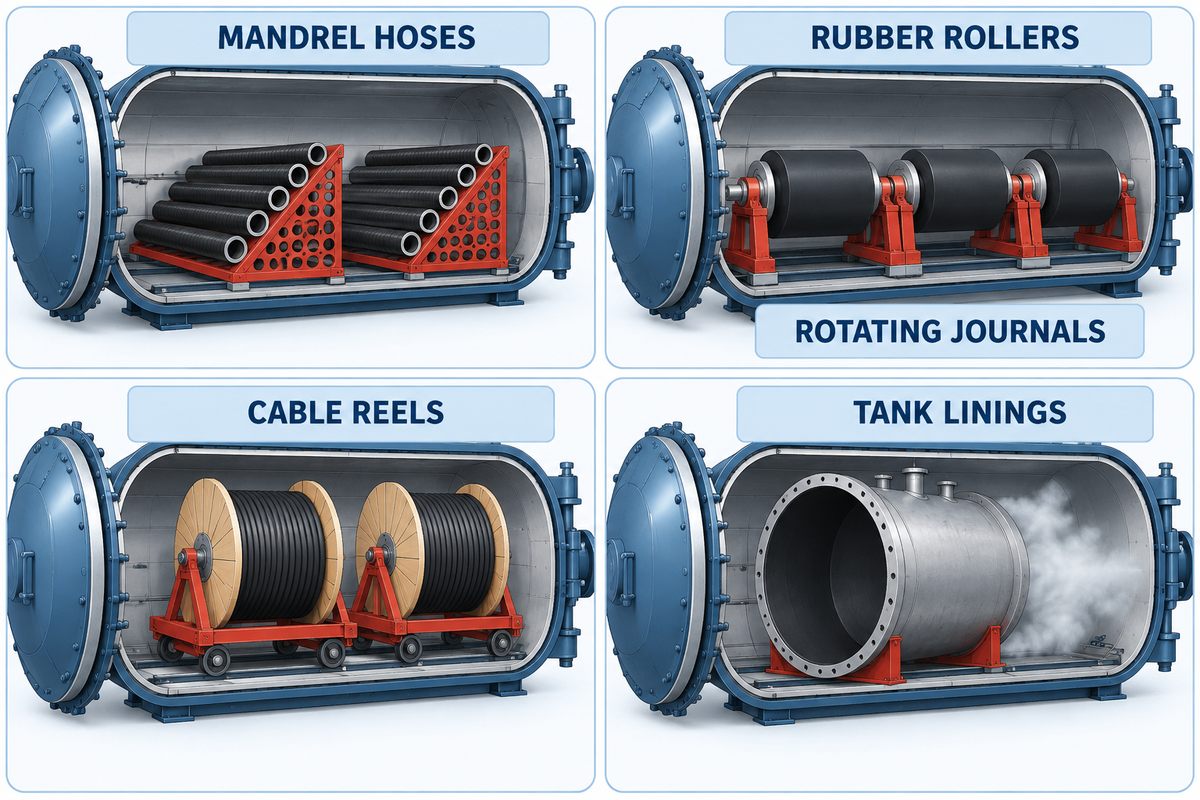
تساعد تجهيزات الأوتوكلاف الداخلية، مثل عربات الأخاديد على شكل V، وأشرطة الانكماش من النايلون، ومحركات تدوير الدرافيل، ومنحنيات الفلكنة المتدرجة، في الحفاظ على تمركز التجميعات المطاطية الثقيلة. وتمنع تجهيزات التحميل المناسبة الترهل بفعل الجاذبية والبيضاوية وتساعد في السيطرة على نقص الفلكنة عند خط الربط. ووفقاً لمواصفات أنظمة فلكنة المطاط المتكاملة من Bondtech، يمكن لمنصة وعاء ضغط أفقي واحدة استيعاب الخراطيم والدرافيل والكابلات وتبطين الخزانات والإطارات المجددة. ويتطلب كل منتج عربة قضبان متوافقة ووصفة فلكنة مخصصة.
في إنتاج الخراطيم الصناعية، يبني المشغلون خراطيم التجريف وحقول النفط والهيدروليك على شياق فولاذي طويل. وتتمثل الخطوة التالية في لف طبقة داخلية من أنبوب مطاطي مرقق، وضفيرة نسيجية أو سلكية، وغلاف خارجي. وكما هو موضح في وثائق تصنيع الخراطيم المشكّلة على شياق لدى Rubber-Mexico، يتم تحميل الخرطوم المطاطي غير المفلكن عبر لف حلزوني بشريط نايلون. وفوق درجة حرارة 110 °C ينكمش النايلون ويحدث عصراً ميكانيكياً شعاعياً. وهذا يساعد على طرد الهواء المحبوس ويدمج طبقات التقوية معاً.
ويواجه تصنيع الدرافيل الصناعية الثقيلة المكسوة بالمطاط تحديين إضافيين هما الترهل بفعل الجاذبية والتأخر الحراري. فخلال رفع درجة الحرارة من 90 °C إلى 110 °C، تصل لزوجة الخلطة المطاطية غير المفلكنة إلى أدنى مستوياتها. وإذا وُضع الدرفيل ساكناً على حامل، فإن مركبات المطاط تترهل لأسفل. ولتفادي ذلك، تمرر أوعية الأوتوكلاف المزودة بمحركات معزولة عمود إدارة عبر مؤخرة الدرفيل لتدوير العربة بسرعة من 2 إلى 6 RPM.
وفي الممارسة العملية، وكما ورد في المناقشات الميدانية لفلكنة درافيل EPDM على منتدى Eng-Tips، فإن رفع حرارة درفيل سميك مباشرة إلى 155 °C يؤدي إلى فلكنة القشرة الخارجية مبكراً جداً. فيحبس الغلاف الأسطواني الخارجي المتصلب الفجوات بين الطبقات ويحرم لاصق القلب الفولاذي من الحرارة. ولذلك فإن تثبيت مرحلة ما قبل الفلكنة تحت 110 °C تحت ضغط كامل يتيح للخلطة الانسياب والتوازن الحراري قبل التسخين النهائي.
| نوع تطبيق المنتج وفئته | ضغط الحجرة ووسيط التسخين | منحنى درجة حرارة الفلكنة المتدرج | التجهيزات الداخلية الإلزامية وطريقة اللف |
|---|---|---|---|
| النوع 1: الخراطيم المطاطية الصناعية المبنية على شياق | 0.45–0.62 MPa g بخار مشبع مباشر | رفع 1.5 °C/min → 152 °C × 60–90 min | حوامل دبابيس كابولية أو مساند V؛ لف متقاطع بشريط نايلون مبلل؛ أطراف شياق مفتوحة لتدفق البخار الداخلي. |
| النوع 2: الدرافيل الصناعية الثقيلة (كسوة 25–80 mm) | 0.50–0.62 MPa g بخار أو هواء فوق بخار | تثبيت أولي <110 °C → 150 °C × 120–180 min (بمعدل 0.5–1.5 °C/min) | عربة بمحامل ارتكاز مع محرك دوران 2–6 RPM؛ لف مزدوج بشريط نايلون منكمش؛ تبريد مضغوط تحت 85 °C. |
| النوع 3: كابلات التعدين والكابلات البحرية وتحت البحرية | 0.60–1.00 MPa g بخار أو نيتروجين/هواء ساخن | رفع 1.2 °C/min → 145–160 °C × 90–150 min | أحواض فلكنة ذات حواف أو حوامل بكرات آلية؛ شريط نايلون عالي الشد؛ مزدوجة حرارية داخل اللفة الداخلية لملف أنبوبي للكابل. |
| النوع 4: تجديد إطارات الشاحنات والمعدات الثقيلة OTR | 0.40–0.60 MPa g بخار-هواء غير مباشر أو هواء كهربائي | فلكنة غلاف بدرجة حرارة منخفضة 100–125 °C × 150–240 min | حامل تعليق إطارات أحادي السكة علوي؛ غلاف فلكنة مرن مفرغ عبر مشعب تفريغ مستمر. |
| النوع 5: الخزانات والأنابيب الكيميائية المبطنة بالمطاط | 0.25–0.50 MPa g بخار مباشر أو بخار عادم داخلي | رفع 0.8 °C/min → تثبيت <110 °C → 142 °C × 120–180 min | عربة سكك ذات حواف لحمل الغلاف الأسطواني للخزان؛ سيفون داخلي لتصريف المتكاثف؛ حفظ ضغط الهواء الزائد أثناء التبريد. |
| النوع 6: سيور النقل الموصولة النسيجية والمسلحة بأسلاك الفولاذ | 0.50–0.62 MPa g بخار مشبع مباشر | رفع 1.5 °C/min → 148–155 °C × 60–120 min | آلة لف ثقيلة ذات أسطوانة البخار الدوارة مع بطانة فصل؛ قضبان تثبيت جانبية لمنع تقوس السير. |
| النوع 7: الألواح المطاطية المرققة ووصلات التمدد | 0.40–0.60 MPa g بخار مباشر أو هواء فوق بخار | رفع 1.5 °C/min → 150–160 °C × 45–90 min | أسطوانة فلكنة فولاذية مجوفة مثقبة ملفوفة بقماش شد قطني أو نايلون؛ حوض سفلي لتصريف المتكاثف. |
| النوع 8: مقاطع EPDM والسيليكون المبثوقة | 0.50–0.80 MPa g هواء ساخن غير مباشر أو نيتروجين | رفع 2.0 °C/min → 165–180 °C × 30–60 min | صوانٍ متعددة الطبقات من الفولاذ المقاوم للصدأ المثقب على عربة قضبان؛ أخاديد دعم مرشوشة بالتلك أو مبطنة بالسيليكون. |
| النوع 9: الأحذية المطاطية المفلكنة وقوالب الأحذية | 0.30–0.50 MPa g هواء ساخن مسخن بالبخار غير المباشر | رفع 2.0 °C/min → 130–142 °C × 45–60 min | حوامل قوالب ألومنيوم مزدوجة الطوابق على عربة بعجلات؛ تدوير هواء جاف للحفاظ على لمعان شريط الحواف. |
وهكذا تعالج أوعية الضغط ذات الأقطار الكبيرة سيور النقل، والمصدات البحرية، وإطارات الشاحنات المجددة، ولفائف الألواح المطاطية المرققة داخل صالة إنتاج واحدة.
كيف تؤثر الفلكنة بالدفعات على عملية تصنيع الكابلات الإجمالية؟
توفر الفلكنة بالدفعات داخل الأوتوكلاف جدولاً زمنياً مرناً للموازنة بين البثق المستمر للغلاف واختبارات الجهد العالي. كما تتيح للكابلات البحرية وكابلات التعدين الكبيرة والثقيلة تحقيق كثافة تشابك متجانسة دون ترهل. فبالنسبة لكابلات الطاقة القياسية، تعمل أنابيب البخار للفلكنة المستمرة (CV) بكفاءة. لكن الكابلات المرنة الكبيرة متعددة القلوب تتشوه تحت وزنها الذاتي داخل أنبوب CV المعلق.
وفي خط الإنتاج بالدفعات، يلف المشغلون الكابل الملفوف بالشريط على بكرة فولاذية مثقبة على هيئة أسطوانة البخار أو في حوض فلكنة مسطح. ولضمان التسخين المتساوي، يضع المشغلون بكرة الكابل داخل الأوتوكلاف. ويتم تفادي تلف العزل بفضل الضغط الهيدروستاتيكي المتساوي. ونظراً لأن طبقات الكابل تشكل حاجزاً حرارياً، يوضع حساس PT100 في مركز مدخنة اللفات المتراصة. ويُمنح تثبيت تسخين أولي لضمان فلكنة اللفات الداخلية بالكامل.
تحديد حجم وعاء الضغط ومطابقة سعة غلاية البخار: مثال تطبيقي لحساب الحمل الحراري
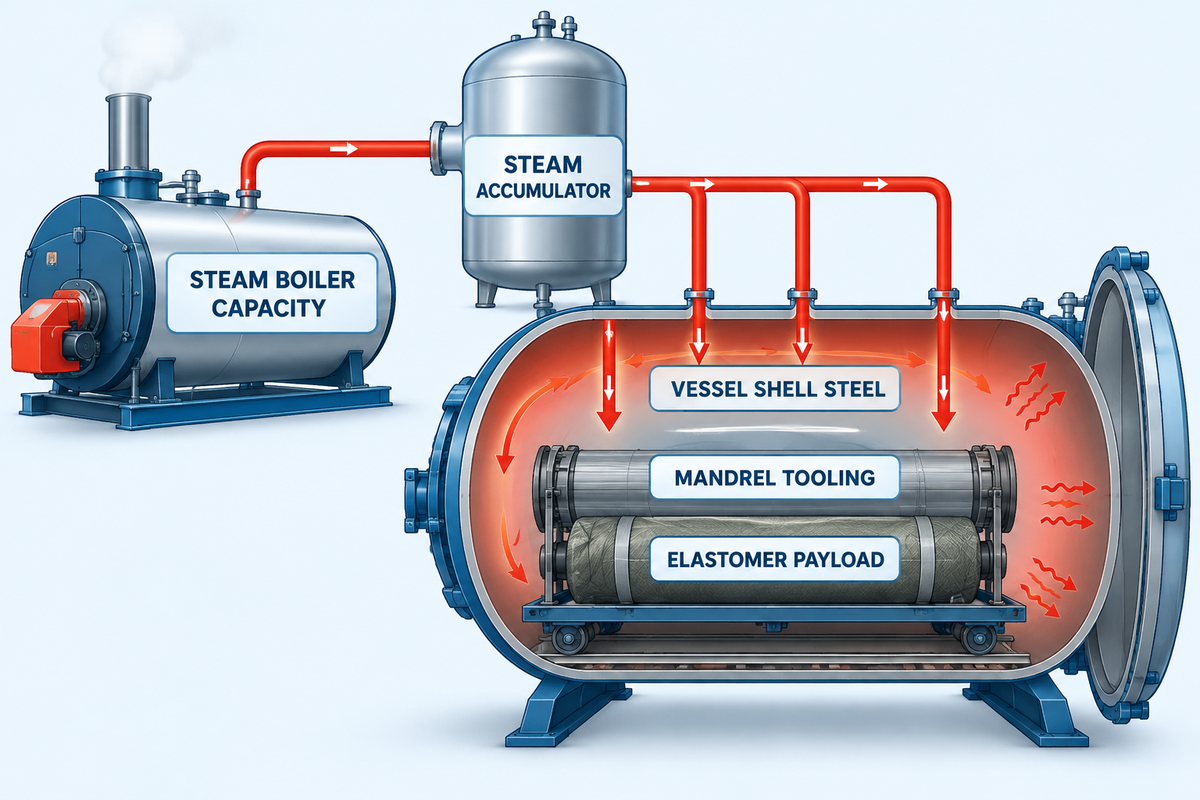
يتطلب تحديد أبعاد أوتوكلاف فلكنة المطاط إضافة خلوص شعاعي يتراوح بين 300 و 500 mm حول العربة المحملة لضمان تدفق هواء كافٍ. وفي الوقت نفسه، يجب حساب سعة غلاية البخار لتغطية الحمل الحراري الأقصى لرفع الحرارة خلال 30 دقيقة، حيث تمتص المعدات الفولاذية معظم الحرارة الكلية. وتعاني المصانع التي تحسب سعة الغلايات من وزن المطاط وحده من هبوط حاد في الضغط وانتقال بخار رطب أثناء التشغيل البارد.
وهذا ما نسميه نسبة الحرارة الطفيلية بين الفولاذ والمطاط. يمتلك المطاط المركّب سعة حرارية نوعية أعلى من الفولاذ الكربوني. غير أن الغلاف الأسطواني للضغط، والباب المطروق، وعربة القضبان، والشياق الفولاذي تفوق وزن دفعة المطاط بعدة أضعاف. ووفقاً لمواصفات أوتوكلاف الفلكنة لدى Autotherm Equipment، يتراوح وزن أوعية الضغط الفارغة المصنوعة من ألواح فولاذ بسمك 16 إلى 30 mm بين 5,000 و 15,000 kg.
حساب هندسي تطبيقي: استهلاك البخار عند ذروة التسخين مقابل التثبيت لأوتوكلاف Φ2.0 m × 6.0 m
1. معطيات التصميم المفترضة:
- تبلغ كتلة الغلاف الأسطواني الفولاذي المسخن والباب 6,800 kg (ضمن نطاق وعاء ضغط Autotherm البالغ 5,000–15,000 kg).
- تبلغ دفعة مركبات المطاط غير المفلكن 800 kg. ويزن الشياق الفولاذي وعربة القضبان 2,400 kg (إجمالي الفولاذ المسخن = 9,200 kg).
- يرتفع التشغيل البارد من 25 °C إلى 165 °C (ΔT = 140 K) خلال 30 دقيقة (0.5 h). ويوفر البخار المشبع عند 0.60 MPa g حرارة كامنة hfg = 2,066 kJ/kg (نحو 2,100 kJ/kg بحسب جداول Spirax Sarco).
- الحرارة النوعية للفولاذ الكربوني cp = 0.49 kJ/kg·K وللمطاط cp = 1.65 kJ/kg·K. والغلاف الأسطواني معزول بصوف صخري بسمك 80 mm.
2. التوازن الحراري خطوة بخطوة (مرحلة التسخين لمدة 30 دقيقة):
- الحرارة التي يمتصها المطاط (Qrubber): 800 kg × 1.65 kJ/kg·K × 140 K = 184,800 kJ (184.8 MJ).
- الحرارة التي يمتصها الشياق والعربة (Qtooling): 2,400 kg × 0.49 kJ/kg·K × 140 K = 164,640 kJ (164.6 MJ).
- الحرارة التي يمتصها الغلاف الأسطواني للأوتوكلاف والباب (Qshell): 6,800 kg × 0.49 kJ/kg·K × 140 K = 466,480 kJ (466.5 MJ).
- فاقد ملء الحجرة وطرد الهواء (Q purge ): يستهلك ملء الحجرة البالغ حجمها 18.85 m³ عند 0.60 MPa g مع كسح الهواء 31,500 kJ (31.5 MJ).
- إجمالي الطلب الحراري لرفع الحرارة (Qtotal): 184.8 + 164.6 + 466.5 + 31.5 = 847.4 MJ (847,400 kJ). وتمتص الأجزاء الفولاذية ما يقرب من ثلاثة أرباع طاقة التسخين الكلية وفق نسبة الحرارة الطفيلية بين الفولاذ والمطاط.
3. معدل تدفق غلاية البخار المطلوب (ذروة التسخين مقابل التثبيت المستقر):
- كتلة بخار التسخين: 847,400 kJ ÷ 2,066 kJ/kg = 410.2 kg من البخار المتكاثف خلال مرحلة التسخين البالغة 30 دقيقة.
- متوسط التدفق مقابل ذروته: 410.2 kg ÷ 0.5 h = 820.4 kg/h كمتوسط تدفق. وتصل ذروة التكاثف عند الفتح الأولي للصمام إلى ما بين 1,150 و 1,400 kg/h (1,272 kg/h اسمياً).
- تدفق التثبيت المستقر للفلكنة (تثبيت 90 دقيقة): يتطلب الفاقد الإشعاعي من الغلاف الأسطواني مع التصريف المستمر لمصيدة البخار من 115 إلى 145 kg/h (180 kg خلال 1.5 ساعة). ويكون إجمالي بخار الدفعة 590.2 kg.
- قاعدة اختيار الغلاية: يتطلب أوتوكلاف فلكنة المطاط بالبخار بحجم Φ2.0 m × 6.0 m غلاية بخار مخصصة بسعة 1.5 t/h (1,500 kg/h). وإن إقرانه مع غلاية بخار أنابيب لهب WNS التي تعمل بالوقود المحدد، مثل «غلاية تعمل بالغاز» يستوعب اندفاع التسخين البارد دون انهيار الضغط.
| القطر الداخلي لوعاء الضغط × الطول | الحجم الداخلي (m³) | وزن وعاء الضغط الفارغ (kg) | ذروة سحب البخار عند التسخين (kg/h) | تدفق بخار التثبيت (kg/h) | سعة غلاية البخار الموصى بها |
|---|---|---|---|---|---|
| Φ1.2 m × 3.0 m | 3.4 m³ | 5,000 kg | 420–550 kg/h | 45–65 kg/h | 1.0 t/h (1,000 kg/h) |
| Φ1.5 m × 4.0 m | 7.1 m³ | 6,000 kg | 750–920 kg/h | 75–100 kg/h | 1.0–1.5 t/h (1,000–1,500 kg/h) |
| Φ2.0 m × 6.0 m | 18.8 m³ | 6,800 kg | 1,150–1,400 kg/h | 115–145 kg/h | 1.5–2.0 t/h (1,500–2,000 kg/h) |
| Φ2.5 m × 9.0 m | 44.2 m³ | 12,500 kg | 2,100–2,650 kg/h | 190–250 kg/h | 3.0 t/h (أو 2.0 t/h + مركم بخار) |
| Φ3.0 m × 12.0 m | 84.8 m³ | 15,000 kg | 3,400–4,200 kg/h | 310–400 kg/h | غلاية أنابيب لهب WNS بسعة 4.0–6.0 t/h |
أقفال الأمان للأبواب سريعة الفتح والامتثال لأكواد أوعية الضغط (ASME, PED, GB/T 150)
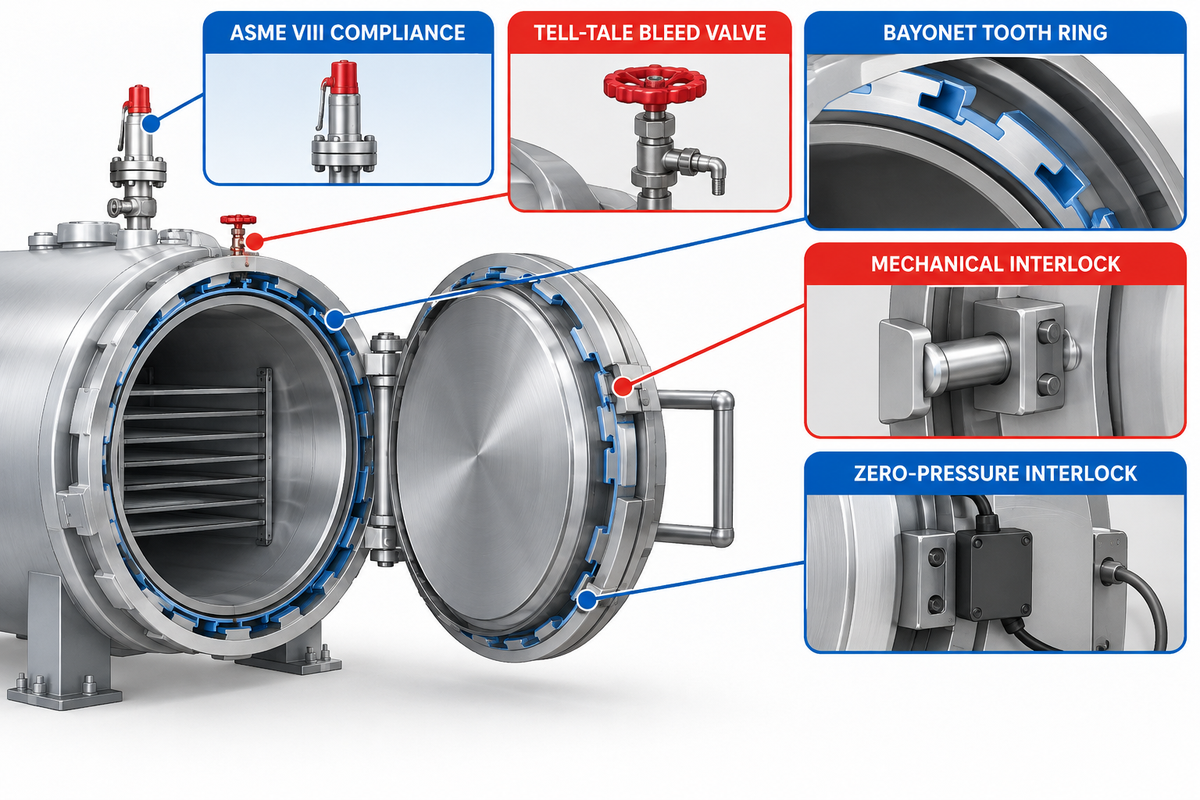
يجب أن يمتثل كل أوتوكلاف فلكنة مطاط ذي باب سريع الفتح لمعيار ASME Section VIII Division 1 (الفقرة UG-35.2) أو توجيه EU PED 2014/68/EU أو GB/T 150 + TSG 21. ويجب أن تمنع سلسلة أقفال ميكانيكية وكهربائية من ثلاث طبقات دوران باب الحربة مادياً متى تجاوز الضغط الداخلي 0.005 MPa (0.7 psi). ويولد الضغط المتبقي خلف الباب الكبير قوة دفع محورية تبلغ عدة أطنان مترية. ولذا فإن الاعتماد على حساس PLC واحد دون مسمار أمان ميكانيكي مباشر للضغط الصفري يشكل خطراً جسيماً على السلامة.
استبدلت أجهزة الفلكنة الحديثة الحواف البطيئة ذات البراغي المتأرجحة بآلية إغلاق حلقة الحربة المسننة. وقد طُورت هذه الآلية على مدى 100 عام من الهندسة بواسطة أنظمة أوتوكلاف Scholz ذات الإغلاق السريع بالحربة وأوعية ضغط الأوتوكلاف البخاري الصناعية عالية الضغط الثقيلة. وتحمل شفة الباب وحلقة الغلاف الأسطواني أسنان قص متقطعة. وتقوم أسطوانة هيدروليكية أو هوائية بتدوير حلقة القفل لتعشيق كامل مساحة الأسنان، مما يحكم إغلاق مانع التسرب لوجه الشفة تحت الضغط. وتقوم حشية سيليكون ذات شفة بشكل ذيل الحمامة بإحكام سد وجه الشفة.
ووفقاً لمعايير اعتماد الغلايات وأوعية الضغط ASME (التي تغطي أكثر من 6,800 حامل شهادة حول العالم) والقواعد الفنية لتوجيه معدات الضغط للمفوضية الأوروبية (PED 2014/68/EU)، يجب أن تجتاز الإغلاقات سريعة التشغيل اختبارات صارمة للمواد والتصوير الإشعاعي للحام والاختبار الهيدروستاتيكي:
| المعلمة الهندسية | ASME BPVC Sec. VIII Div. 1 (ختم U-Stamp) | EU PED 2014/68/EU (CE الفئة III / IV) | الصين GB/T 150 و TSG 21 |
|---|---|---|---|
| فولاذ ألواح الضغط الأساسي | فولاذ كربوني معادل SA-516 Grade 70 | فولاذ وعاء ضغط P265GH أو P355GH | فولاذ الغلايات وأوعية الضغط Q345R |
| بند الإغلاق سريع الفتح | الفقرة الإلزامية UG-35.2 (تثبيت متعدد العناصر وتنبيه صوتي) | الملحق I القسم 2.3 (قفل الفتح الآمن وتفريغ الضغط) | إلزام TSG 21 بقفل الأمان الثلاثي للباب سريع الفتح |
| ضغط الاختبار الهيدروستاتيكي | 1.3 × MAWP × نسبة الإجهاد وفق UG-99 | 1.43 × الضغط التصميمي (أو 1.25 × معدل بالإجهاد) | 1.25 × الضغط التصميمي × نسبة الإجهاد |
| التصوير الإشعاعي لدرزات اللحام (RT / UT) | تصوير إشعاعي كامل (UW-11a) أو فحص موضعي NDE حسب كفاءة الوصلة | فحص غير إتلافي حجمي NDE وفق وحدة المخاطر PED الفئة III/IV | فحص كامل بالموجات فوق الصوتية أو الإشعاع للحامات التناكبية |
هل أوتوكلافات فلكنة المطاط آمنة للتشغيل تحت دورات الدفعات عالية التردد؟
نعم، تعمل أوتوكلافات فلكنة المطاط بأمان تام تحت دورات الدفعات اليومية متعددة الورديات عندما تُصمم لمقاومة الكلال الدوري وتُجهز بأقفال ASME UG-35.2 الثلاثية. إذ يعرّض التشغيل عالي التردد عنق اللحام بين الغلاف الأسطواني والشفة لتمدد حراري متكرر وانعكاس في الضغط. وتتحقق الشركات المصنعة الموثوقة من مطروقات حلقة الباب عبر تحليل الكلال بالعناصر المحدودة والفحص الحجمي بالموجات فوق الصوتية أو التصوير الإشعاعي للحام أثناء التصنيع.
وفي أرضية المصنع، يجب تحرير ثلاثة حواجز مادية مستقلة قبل أن يتمكن مشغل الباب من الحركة.
- يقوم صمام تنفيس كروي يدوي مقاس DN25 مثبت على القاع المحدّب لوعاء الضغط بباب الأوتوكلاف بتصريف البخار مباشرة أمام المشغل. ويرتبط مقبض الصمام بمسمار فولاذي يمنع دوران الحربة، ولا يسمح بفتح القفل إلا عندما يكون الصمام في وضع الفتح الكامل.
- ويبقى مكبس ميكانيكي (للضغط الصفري) ممتداً داخل شق حلقة الحربة طالما كان ضغط الحجرة أكبر من 0.005 MPa.
- ويُقفل صمام دخول البخار في وضع الإغلاق بواسطة مرسلي ضغط اثنين، ولا يفتح إلا إذا أكدت مفاتيح التقارب الحثية مزدوجة القناة التحقق من التعشيق الكامل للأسنان.
بنية تدفق الهواء، وأنظمة تحكم PLC بدورة الفلكنة، وتجانس درجة حرارة الحجرة
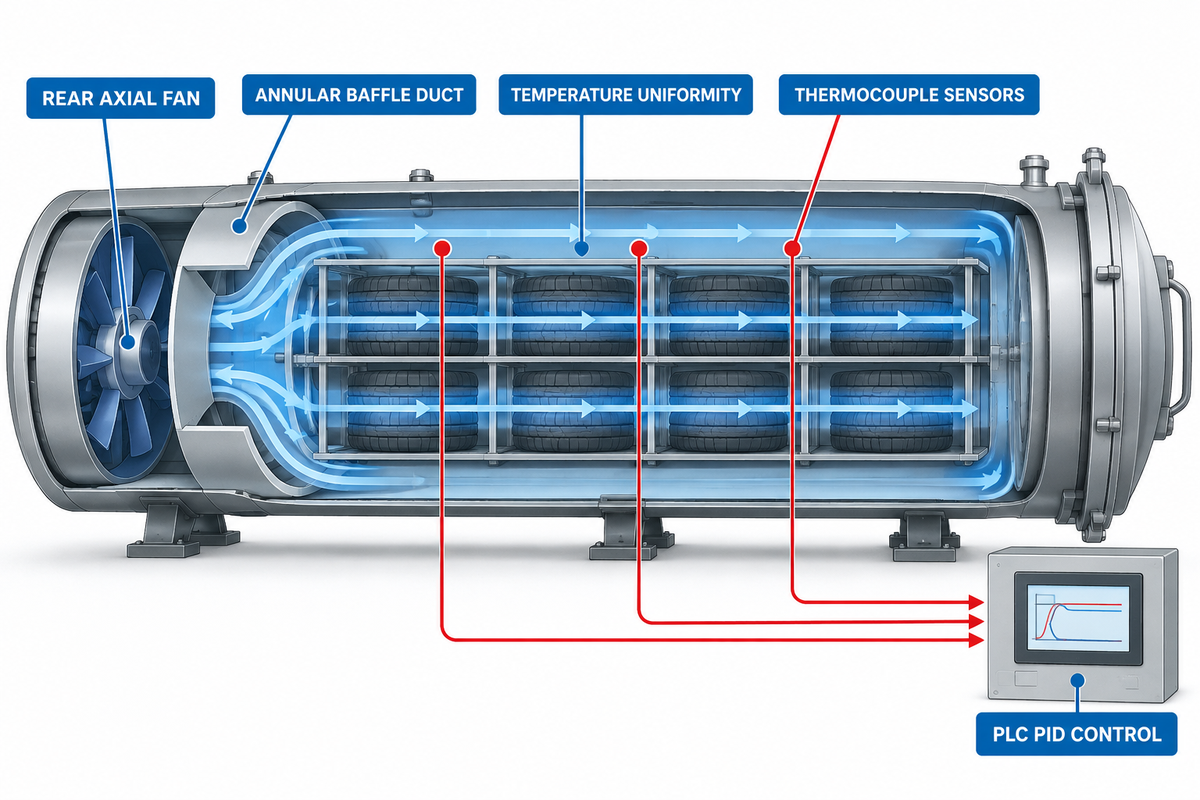
يتطلب الحفاظ على تجانس درجة الحرارة بين ±1.0 °C و ±2.0 °C عبر جهاز الفلكنة الأفقي طرداً أولياً كاملاً للهواء، ومجرى توجيه حلقياً بكامل الطول، وحلقات تحكم PID مستقلة. وفي غياب سرعة غاز قسرية تتراوح بين 3 و 6 m/s أو تنفيس الهواء السفلي، يؤدي التطبق الحراري من الأعلى إلى الأسفل إلى تفاوت جودة الدفعة على الأطوال الكبيرة لدرافيل السيور وموانع التسرب الفضائية.
وفي حجرات البخار الحي المباشر، يعد الهواء المحبوس السبب الرئيسي للبقع الباردة. وكما هو موضح في الدراسات الهندسية لإزالة الهواء الأولي من أوتوكلاف الفلكنة لدى TLV، تتبع مخاليط البخار والهواء قانون دالتون للضغوط الجزئية. ويؤدي الهواء المتبقي في الحجرة إلى ضغط جزئي فعلي للبخار أقل من ضغط بخار الإمداد، مما يمنع درجات الحرارة الداخلية من الوصول إلى درجة حرارة بخار الإمداد. والأسوأ من ذلك أن الهواء يعمل كعازل حراري على سطح المطاط.
ولتحرير الجيوب الهوائية، تصف دراسات عمليات تطهير الأوتوكلاف من Akarmak ثلاث تقنيات تطهير مثبتة. فيُستخدم الكسح البخاري بالجاذبية من الأسفل إلى الأعلى في المصانع التي تعالج حزم الشياق الكبيرة. وبدلاً من ذلك، تُستخدم تقنيات التطهير النبضي بالضغط والتفريغ أو التفريغ الأولي قبل الدورة للحزم الأصغر. وتقوم مصائد البخار ذات العوامة والثرموستات بتصريف المتكاثف السفلي باستمرار، بحيث لا يتجمع الماء حول العربات السفلية.
وفي أوتوكلافات الهواء الساخن غير المباشر أو النيتروجين، لا يستطيع الحمل الحراري الطبيعي نقل الحرارة الكثيفة عبر العربات المزدحمة. وتستخدم أوعية ضغط المواد المركبة والمطاط عالية التجانس غطاءً توجيهياً على شكل قميص معدني أسطواني متحد المحور مع الغلاف الأسطواني للضغط. وفي مؤخرة وعاء الضغط، تسحب مروحة طرد مركزي بعاكس تردد VFD (بقدرة 10-30 kW عادةً وفق مواصفات Autotherm) الغاز عبر حزمة المسخنات المزعنفة وتدفعه عبر الفراغ الحلقي بين الحزمة ووعاء الضغط. فيسخن تيار الهواء شفة الباب الأمامي الثقيلة ويكتسح عائداً للخلف بسرعة 3 إلى 6 m/s عبر العربة المحملة.
ويستخدم نظام التحكم الآلي plc حساسات PT100 من الفئة A موزعة على طول الغلاف الأسطواني لضبط هذه الحلقة. وتُغرس مزدوجات حرارية مرنة في أسمك مقطع مطاطي لمراقبة حرارة القلب. وأثناء التبريد، تحافظ صمامات التحكم الآلية على ضغط خلفي للهواء بين 0.55 و 0.70 MPa وتدوير الماء بمعدل 1.5 إلى 3.0 °C/min.
تشخيص عيوب الفلكنة في الأوتوكلاف وإصلاحها: البثور، وبقع الماء، ونقص فلكنة القلب
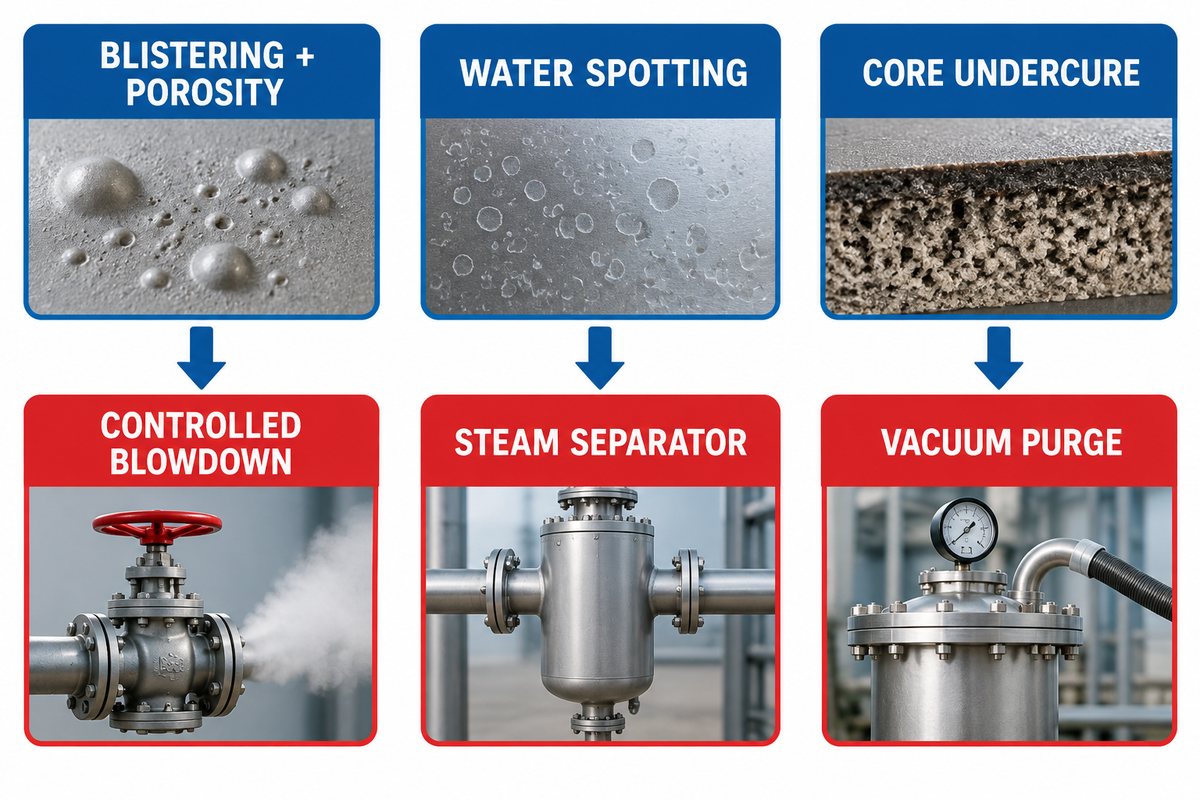
من المفاهيم الخاطئة الشائعة افتراض أن سوء الخلطة هو سبب خروج المطاط المفلكن من الأوتوكلاف ببثور إسفنجية أو بقع ماء بيضاء أو قشرة لزجة أو مقاطع منسحقة. فالأخطاء في التحكم بالدورة هي السبب الجذري في المعتاد. إذ يمكن لتنفيس الضغط فوق 90 °C أو الطرد غير الكامل للهواء أو انسداد مصائد البخار أن يفسد خلطة ممتازة. وكما ورد في تحليلات الأعطال التشغيلية للأوتوكلاف لدى Consteril، فإن التحميل الزائد لعربة الحجرة يعيق أيضاً تدفق البخار ويخلق مناطق باردة.
وقبل توجيه اللوم إلى عملية الخلط السابقة أو تغيير عوامل الفلكنة، يتعين على مهندسي الجودة مراجعة سجل الدفعة مقابل الجدول 6.
| عرض العيب الملاحظ | السبب الجذري الديناميكي الحراري / الميكانيكي | الإصلاح الفوري للمعدات أو وصفة PLC |
|---|---|---|
| المسامية الإسفنجية الداخلية والبثور السطحية | انخفض ضغط الحجرة دون ضغط بخار الماء أثناء الفلكنة، أو تم تنفيس وعاء الضغط بينما كانت حرارة القلب تتجاوز 90 °C. | رفع ضغط الفلكنة فوق التشبع؛ والحفاظ على ضغط الهواء الزائد أثناء التبريد حتى يقرأ حساس القلب PT100 أقل من 85 °C. |
| بقع ماء مائلة للبياض ومناطق سطحية منتفخة | انتقال بخار رطب من الغلاية أو تساقط متكاثف السقف على المنتجات المطاطية غير الملفوفة. | تركيب فاصل بخار بالطرد المركزي على مجمّع الأنابيب للدخول؛ وتثبيت درع علوي داخلي لمنع التقطير؛ أو التحول إلى الهواء الساخن غير المباشر. |
| قشرة خارجية لزجة غير مفلكنة (EPDM بالبيروكسيد / سيليكون) | أخمد الأكسجين الجزيئي (O₂) الموجود في الهواء المضغوط الجذور الحرة للبيروكسيد عند السطح المكشوف. | تطهير الحجرة بالنيتروجين الخامل قبل التسخين، أو لف القطعة بإحكام بشريط نايلون حاجز مبلل. |
| نقص فلكنة القلب مع قشرة خارجية هشة / مرتدة عكسياً | تسبب التسخين السريع ذو المرحلة الواحدة للدرافيل السميكة من المطاط الطبيعي في ارتداد الطبقة الخارجية قبل وصول القلب إلى حرارة الفلكنة. | برمجة تثبيت أولي تحت 110 °C للموازنة الحرارية قبل الرفع للفلكنة النهائية؛ وإنهاء الدورة عبر تكامل الفلكنة للقلب. |
| انسحاق القطر الداخلي للخرطوم أو اللامركزية البيضاوية للدرفيل | سحق ضغط الحجرة شياقاً مجوفاً مسدوداً، أو لان درفيل ثقيل عند 100 °C دون دوران. | ثقب فتحات معادلة الضغط في أطراف الشياق؛ وتشغيل محرك دوران العربة بسرعة 2–6 RPM من بدء التشغيل حتى انتهاء التبريد. |
| تآكل نقري في قاع الغلاف الأسطواني ومسار القضبان | تذوب المركبات الكبريتية والأحماض العضوية المرتشحة من المطاط في المتكاثف السفلي الراكد. | استبدال مصائد البخار المسدودة لتصريف مستمر؛ ولحام لوح حماية سفلي من الفولاذ المقاوم للصدأ 316L على طول القوس السفلي. |
| انفصال خط الربط عند القلب الفولاذي للدرفيل | لوثت رطوبة المتكاثف أو الزيوت طبقة الأساس التمهيدية للقلب الفولاذي المسفوع بالحصى قبل بناء الخلطة. | تسخين القلوب الفولاذية العارية فوق نقطة الندى قبل اللف؛ وتثبيت ضغط ما قبل الفلكنة تحت 110 °C لترطيب اللاصق. |
| علامات لف عميقة أو نتوءات من شريط النايلون | أدى الشد المفرط للشريط أو التليين الزائد أثناء الارتفاع الحراري الأولي السريع إلى عصر مطاط السطح للخارج. | معايرة شد مكبح ماكينة اللف الحلزوني؛ واستخدام شريط فلكنة نايلون منسوج أنعم وتهدئة معدل التسخين الأولي. |
| تدرج الصلابة بين الباب الأمامي والقاع المحدّب لوعاء الضغط الخلفي | عملت شفة الباب سريع الفتح غير المعزولة كمشتت حراري أو تجمع جيب هوائي متبقٍ في النهاية المسدودة. | تركيب ملف أنبوبي إضافي للبخار عند عنق الباب؛ والتحقق من مانع تسرب الحاجز الحلقي للمروحة وفتح مصائد تنفيس الهواء العلوية والسفلية أثناء التطهير. |
تعمل أوعية ضغط نزع الفلكنة عالية الضغط (التي تقترن غالباً بماكينات تدوير الإطارات لإنتاج المطاط المستصلح) عمداً عند درجات حرارة وضغوط شديدة الارتفاع مع زيوت تليين لكسر الروابط التشابكية. ولا ينبغي أبداً تشغيل أوتوكلافات فلكنة المطاط القياسية عند مستويات تقترب من ذلك التكسير الحراري، لأن الحرارة المفرطة تدمر مقاومة الأوزون وقوة الشد.
فئات تكلفة المعدات لعام 2026، والتكلفة الكلية للملكية TCO للبخار خلال 5 سنوات، وخريطة المصنعين العالميين
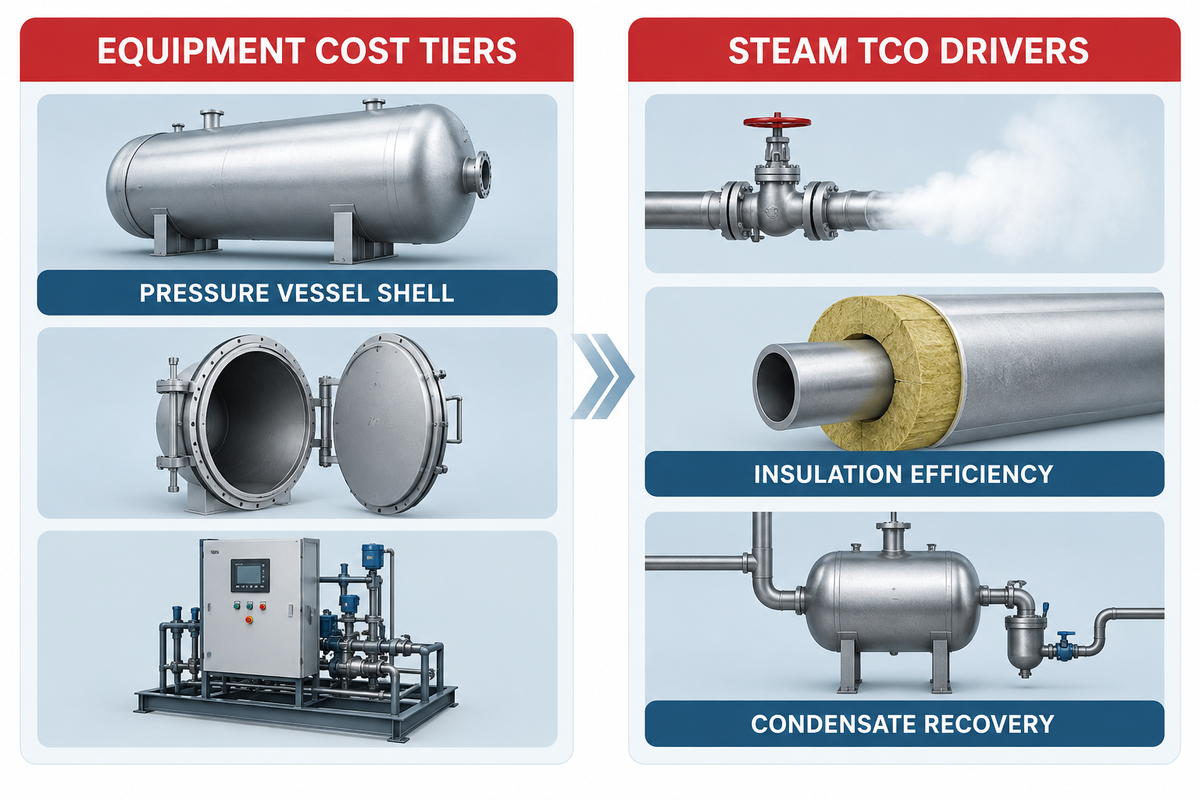
في عام 2026، يتطلب تقييم أوتوكلاف فلكنة المطاط مراجعة ثلاثة محركات هيكلية للتكلفة: اعتماد كود وعاء الضغط، وحد القطر الخارجي البالغ 2.15 m للشحن بالحاويات، واستهلاك البخار لعدة سنوات. وفي عمليات التشغيل متعددة الورديات، تتجاوز تكلفة وقود الغلاية التراكمية عادةً سعر الشراء الأولي لوعاء الضغط. ويتطلب سمك الغلاف الأسطواني المخصص (من 16 إلى 30 mm وفق مواصفات Autotherm) عروض أسعار هندسية مخصصة للمشروع (RFQ).
ولتجنب التجاوزات الكبيرة في تكاليف الشحن البحري، يجب على فرق المشتريات التحقق من القطر الخارجي (OD) لأوعية الضغط مقابل خلوص باب الحاوية في وقت مبكر. إذ يبلغ عرض فتحة الباب الفعلية لحاوية 40 قدماً مرتفعة السقف (40HQ) نحو 2.34 m وارتفاعها 2.58 m. وبمجرد أن يتجاوز الغلاف الأسطواني للأوتوكلاف وحلقات التقوية وعزل الصوف الصخري والكسوة الخارجية قطراً خارجياً قدره 2.15 m (وهو ما يحدث فوق قطر داخلي ID = 1.80 m)، فلا يمكن إدخاله في حاوية قياسية. إن الانتقال من وعاء ضغط بقطر Φ1.8 m إلى وعاء ضغط بقطر Φ2.0 m أو Φ2.5 m يحول البضاعة إلى منصة مسطحة خارج المقاس (OOG) بطول 40ft Flat Rack، مما يضاعف تكاليف الشحن البحري والنقل البري.
| فئة القطر الداخلي × الطول | السمك النموذجي للغلاف الأسطواني والكتلة | أكواد أوعية الضغط المنطبقة | حدود الشحن البحري والحاويات | أساس التسعير التجاري |
|---|---|---|---|---|
| فئة الدفعات المدمجة: Φ1.2 m – Φ1.5 m × 3–6 m | فولاذ 16–20 mm؛ 5,000–6,500 kg | GB/T 150 أو PED 2014/68/EU CE أو ASME Sec. VIII Div. 1 | يدخل داخل حاوية قياسية 20GP أو 40HQ (OD ≤ 1.85 m) | يتطلب طلب عرض سعر مخصص للمشروع RFQ (حدد البخار المباشر مقابل الهواء الساخن الكهربائي) |
| فئة الحد الأقصى للحاوية: Φ1.8 m × 6–11.5 m | فولاذ 18–22 mm؛ 6,500–9,500 kg | GB/T 150 أو PED CE الفئة III/IV أو ASME U-Stamp | أقصى مقاس يمر من باب حاوية 40HQ (OD ≤ 2.15 m مع عزل مدمج) | يتطلب طلب عرض سعر مخصص للمشروع RFQ (أقل تكلفة شحن واصل لكل m³ من حجم الفلكنة) |
| الفئة الصناعية المتوسطة: Φ2.0 m – Φ2.5 m × 6–12 m | فولاذ 20–26 mm؛ 6,800–12,500 kg | ASME Sec. VIII Div. 1 U-Stamp أو PED CE أو DOSH/MOM | يتجاوز عرض الباب 2.34 m (OD = 2.35–2.88 m)؛ يتطلب منصة 40ft Flat Rack (OOG) | يتطلب طلب عرض سعر مخصص للمشروع RFQ (شاملاً تربيط Flat Rack وغلاية البخار المتوافقة) |
| فئة الدرافيل والخزانات الثقيلة: Φ3.0 m – Φ3.5 m × 12–18 m | فولاذ 24–30 mm؛ +15,000 kg | ختم ASME U-Stamp + تسجيل National Board (NB) | شحن بضائع عامة Breakbulk تحت السطح أو منصة Flat Rack ثقيلة + نقل بري بمرافقة مرورية | يتطلب طلب عرض سعر مخصص للمشروع RFQ (محرك دوران متكامل وحلقة نيتروجين ومركم بخار) |
نموذج التكلفة الكلية للملكية TCO للبخار والطاقة الحرارية لعدة سنوات (أوتوكلاف Φ2.0 m × 6.0 m يعمل 5 دفعات/يوم):
- إن تشغيل 5 دفعات يومياً لمدة 300 يوم عمل يعني 1,500 دفعة سنوياً. ويصل هذا الجدول إلى إجمالي 7,500 دفعة على مدى خمس دورات تشغيلية سنوية.
- يُظهر التوازن الحراري في القسم H2-4 أنه بالنسبة لوعاء ضغط بالبخار المباشر يستهلك 590 kg/دفعة، يبلغ استهلاك البخار 885,000 kg (885 طناً مترياً) لكل 1,500 دفعة. وعلى مدى 7,500 دفعة، سيبلغ إجمالي استهلاك البخار 4,425 طناً مترياً.
- وإن توليد 885 طناً مترياً من البخار بضغط 0.6 MPa في غلاية عالية الكفاءة من طراز WNS تعمل بالوقود المحدد، مثل «غلاية تعمل بالغاز» يستهلك قرابة 66,375 Nm³ من الغاز الطبيعي لكل 1,500 دفعة. وتضيف قدرة المراوح والتحكم من 10 إلى 30 kW أثناء التشغيل.
- وتوفر لوحة التخزين الحراري 3 طريقتين لخفض سحب البخار للدفعة إلى 465 kg/دفعة. إذ إن ترقية سمك عزل الصوف الصخري، واستخدام حوامل شياق أنبوبية خفيفة الوزن، واستعادة حرارة المتكاثف يقلص سحب البخار إلى 465 kg/دفعة. وتتمثل الطريقة الثانية في استخدام المتكاثف المبرد دون التشبع من الحرارة. وتوفر هذه الترقية 187.5 طناً مترياً من البخار (14,060 Nm³ من الغاز الطبيعي) لكل 1,500 دفعة.
وعند دراسة مصنعي الأوتوكلاف العالميين، يميز المشترون الصناعيون بين مجموعتين مختلفتين من الموردين:
- يشمل مصنعو الأوتوكلاف الغربيون المتخصصون شركة Scholz في ألمانيا، و Olmar في إسبانيا، و Bondtech و ASC Process Systems في الولايات المتحدة، و Akarmak في تركيا. وهم يبنون منظومات تحكم للمواد المركبة الفضائية، ويوفرون مطروقات أبواب حربة مخصصة، ويقدمون خدمة ميدانية إقليمية لعقود الدفاع وأوعية الضغط المركبة في الموقع.
- ويشمل المصنعون المتكاملون لأوعية الضغط ASME والغلايات الصناعية فريق هندسة البخار وأوعية الضغط ASME في Taiguo Boiler، الحائز على أختام ASME Section I / Section VIII وتراخيص الغلايات من الفئة A. وإن هندسة أوتوكلاف الفلكنة ومركم البخار وغلايات البخار WNS/SZL معاً كفيلة بتوفير تضغيط سريع لوعاء الضغط والقضاء على مشكلة انتقال الماء من أسطوانة البخار في الغلاية.
وبمجرد أن يقرر فريقكم وسيط التسخين وقطر وعاء الضغط وسعة الغلاية من هذا الدليل، انتقلوا إلى دليل مواصفات أوتوكلاف فلكنة المطاط والتحقق من اختبارات FAT/SAT. فهو يحتوي على نموذج متطلبات المستخدم URS، وبطاقة تقييم الموردين من 100 نقطة، وقوائم فحص القبول المصنعي FAT.
آفاق الصناعة لعام 2026: استعادة البخار الوميضي وتكاملات الفلكنة اللحظية وفق معادلة أرهينيوس
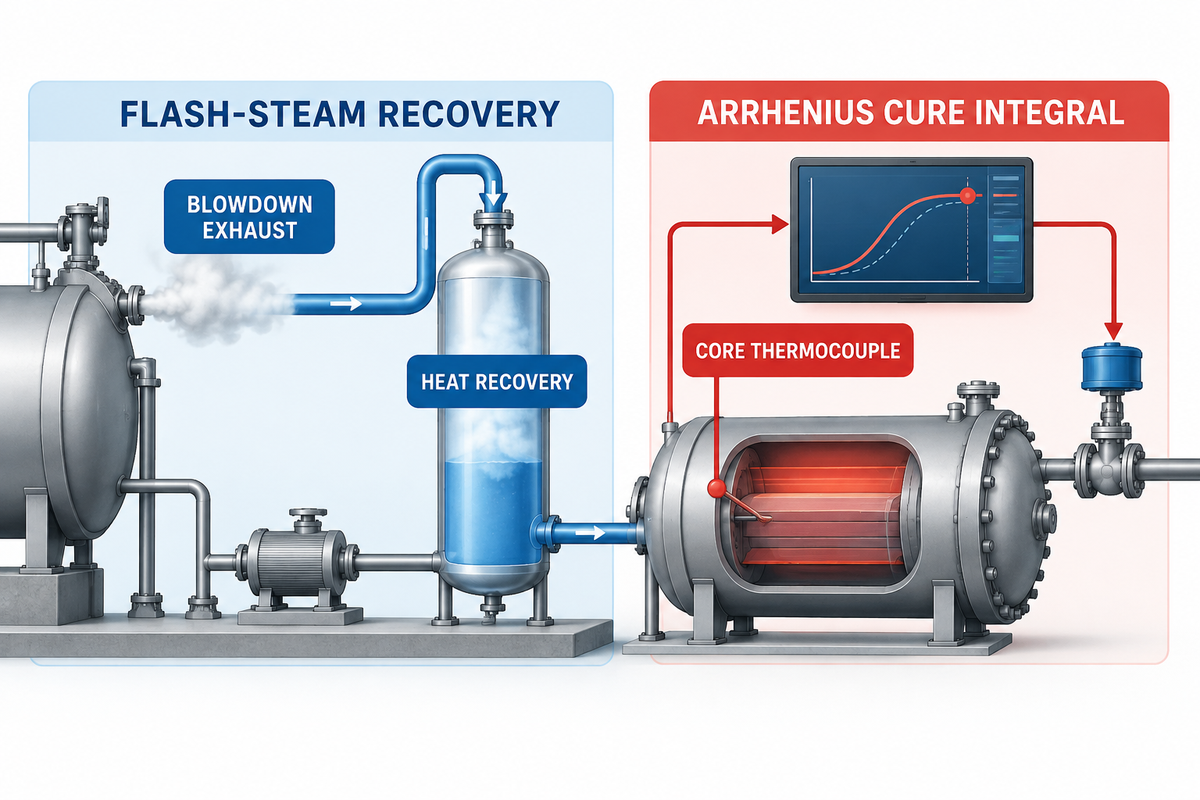
تدفع تكاليف الوقود المتزايدة واللوائح التي تلزم بإزالة الكربون من المصانع في عام 2026 مصانع المطاط متعددة الأوعية إلى تركيب تحسينين للعمليات ذوي عائد مرتفع. وتمنع هذه الترقية ارتداد المطاط الطبيعي وتضيف سعة دفعات إضافية لكل وردية. كما يقلل التعاقب المتدرج للبخار الوميضي مع تصريف مياه الغلاية استهلاك الوقود وزمن التثبيت للخزانات العازلة بشكل كبير. ويحقق تكامل الفلكنة اللحظي لأرهينيوس عبر PLC نفس الفوائد لتسخين الخزانات العازلة.
وفي ورشة البخار المباشر التقليدية، يؤدي تنفيس حجرة بحجم Φ2.0 m × 6.0 m من ضغط مقاس 0.60 MPa إلى الجو إلى إهدار 69 kg من البخار عالي المحتوى الحراري في كل دورة. ويتيح تنسيق جداول تشغيل وعاءين أو أكثر استخدام مجمّع الأنابيب التحويلي (كما هو مفصل في براءة الاختراع الأوروبية EP3565715B1 لأنظمة الفلكنة المزودة بأوعية بخار عازلة) لربط الحجرة المخلاة بحجرة باردة محملة أو بمركم بخار. فيتعادل الضغط خلال دقائق ويسخن الشياق الفولاذي البارد مسبقاً من 25 °C إلى أكثر من 100 °C قبل أن يفتح صمام الغلاية الرئيسي.
وتستبدل لوحات PLC الحديثة مؤقتات التثبيت الثابتة بتكامل أرهينيوس اللحظي.
مكافئ الفلكنة F eq = ∫ exp[ (E a / R) × (1 / T ref − 1 / T core (t)) ] dt
وباستخدام طاقة تنشيط Ea تتراوح بين 85-105 kJ/mol للمطاط الداييني المفلكن بالكبريت، يستخدم جهاز PLC حساس PT100 مرناً لمكاملة درجة حرارة القلب أثناء رفع الحرارة والتبريد. وبدلاً من إطالة كل دورة بدقائق إضافية كهامش أمان، يبدأ المتحكم عملية التبريد في الثانية الدقيقة التي يصل فيها القلب إلى المعامل المستهدف.
قائمة التحقق الهندسية لبيانات ما قبل طلب عرض السعر (Pre-RFQ) لتحديد حجم الأوتوكلاف والغلاية
قبل طلب المخطط الهندسي وعرض الغلاية، ينبغي للمصنع التحقق من استيفاء هذه الشروط الستة:
- حدد كيمياء الإيلاستومر وعامل الفلكنة. هل تستخدم المركبات كيمياء NR/SBR/NBR المفلكنة بالكبريت (المؤهلة للبخار المباشر) أم كيمياء EPDM/Silicone/FKM المفلكنة بالبيروكسيد (التي تتطلب تسخيناً غير مباشر بالهواء الساخن أو تطهيراً بالنيتروجين)؟
- حدد أقصى أبعاد للحمل وكتلته. اذكر أطول شياق أو أكبر قطر درفيل، ووزن دفعة المطاط (kg)، ووزن الشياق الفولاذي أو العربة (kg).
- حدد ضغط ودرجة حرارة الدورة المطلوبين. اذكر أقصى ضغط تشغيل (MPa g)، ودرجة حرارة الفلكنة (°C)، والتبريد بضغط الهواء الزائد المنفصل.
- حدد متطلبات التجهيزات الداخلية. وتشمل الخيارات محرك تدوير الدرافيل بسرعة 2-6 RPM، أو مشعب تفريغ لتجديد الإطارات، أو حساسات PT100 المرنة.
- اختر كود اعتماد وعاء الضغط المطلوب. وتشمل الخيارات القياسية ASME Section VIII Div. 1 (ختم U-Stamp وتسجيل NB)، أو علامة CE وفق توجيه EU PED 2014/68/EU، أو GB/T 150 / DOSH / MOM.
- حدد حالة إمداد غلاية البخار لديك. اذكر ضغط مجمّع الأنابيب الحالي والسعة الفائضة (kg/h)، أو اطلب غلاية بخار تعمل بالغاز أو الوقود السائل أو الكتلة الحيوية أو الكهرباء.
الأسئلة الشائعة
ما هي درجة حرارة وضغط التشغيل النموذجيان لأوتوكلاف فلكنة المطاط؟
تعمل معظم أوتوكلافات فلكنة المطاط الصناعية عند درجة حرارة من 120 °C إلى 190 °C (القياسي من 140 °C إلى 180 °C) تحت ضغط حجرة يتراوح بين 0.205 و 1.0 MPa مقاس (30 إلى 145 psi). وتتم فلكنة مركبات المطاط الطبيعي و SBR عادةً عند 142 °C إلى 155 °C تحت ضغط 0.4 إلى 0.6 MPa لتجنب الارتداد العكسي. وفي المقابل، تعمل مقاطع EPDM و NBR والسيليكون عند 160 °C إلى 180 °C تحت ضغط زائد من البخار أو الهواء الساخن أو النيتروجين يتراوح بين 0.6 و 1.0 MPa.
لماذا تتطلب الدرافيل المطاطية السميكة وتبطين الخزانات تسخيناً متدرجاً وتبريداً تحت الضغط داخل الأوتوكلاف؟
تتطلب الدرافيل المطاطية السميكة (بكسوة 25 إلى 80 mm) وتبطين الخزانات تسخيناً متدرجاً لأن المطاط يمتلك انتشارية حرارية منخفضة تبلغ ~0.11 mm²/s. إذ يؤدي التسخين السريع ذو المرحلة الواحدة إلى إفراط فلكنة القشرة الخارجية قبل وصول خط الربط الفولاذي إلى درجة حرارة الفلكنة. ويعمل تثبيت مرحلة متوسطة تحت 110 °C على موازنة حرارة القلب. وأثناء التبريد، فإن الحفاظ على ضغط هواء زائد من 0.5 إلى 0.7 MPa حتى ينخفض القلب إلى أقل من 85 °C يمنع الرطوبة الذائبة من التبخر الفجائي وتكوين البثور.
ما الغرض من لف شريط الفلكنة المصنوع من النايلون أو الشريط القطني قبل الفلكنة في الأوتوكلاف؟
يمارس اللف الحلزوني للخراطيم والدرافيل غير المفلكنة بشريط نايلون مبلل قوة دمج ميكانيكية شعاعية عندما ينكمش الشريط حرارياً فوق 110 °C. وتطرد هذه القوة الشعاعية الهواء المحبوس بين الطبقات وتدمج المطاط داخل أنسجة التقوية القماشية أو السلكية. كما تقاوم الترهل خلال نافذة اللزوجة المنخفضة وتحمي مركبات البيروكسيد من ملامسة الأكسجين الذائب أو المتكاثف.
هل يمكن فلكنة مطاط EPDM المعالج بالبيروكسيد أو مطاط السيليكون في أوتوكلاف البخار الحي المباشر؟
لا ينبغي فلكنة مقاطع EPDM المعالجة بالبيروكسيد والسيليكون غير الملفوفة في البخار المباشر المكشوف أو الهواء الساخن. إذ يترك الماء المتكاثف بقعاً على السطح ويخمد الأكسجين الجوي التشابك الجزيئي للجذور الحرة، مما يترك قشرة لزجة. وبدلاً من البخار المباشر، اعتمد أوتوكلافاً غير مباشر مطهّراً بالنيتروجين، أو لف القطعة الموضوعة على شياق بعدة طبقات من شريط النايلون الحاجز.
كم مرة يجب استبدال حشية الباب السيليكونية القابلة للنفخ في الأوتوكلاف سريع الفتح؟
استبدل حشيات الأبواب السيليكونية المنفوخة بالبخار أو الهواء كل 800 إلى 1,500 دورة تشغيل ضمن الصيانة الوقائية. وتمنع موانع التسرب المصنوعة من الفلوروسيليكون المقاوم للتمزق تسرب الضغط أثناء التضغيط.
كيف تطابق غلاية بخار أو مركم بخار مع عدة أوتوكلافات لفلكنة المطاط؟
لا تحسب أبداً سعة غلاية البخار المركزية عن طريق ضرب استهلاك التثبيت المستقر في عدد الأوتوكلافات.فرفع الحرارة على البارد يسحب بخاراً أكثر بكثير من مرحلة تثبيت الفلكنة. أولاً، باعد بين أوقات بدء الدفعات بمقدار 35 إلى 45 دقيقة بحيث لا تفتح صمامات ملء البخار الكبرى لأكبر أوعية الضغط في نفس الوقت أبداً. ثانياً، حدد سعة الغلاية لتغطية ذروة سحب التسخين لمدة 30 دقيقة لأكبر وعاء ضغط (1,150 إلى 1,400 kg/h لأوتوكلاف Φ2.0 m × 6.0 m) مضافاً إليها الحمل الحراري المستقر للتثبيت (115 إلى 250 kg/h لكل وعاء) لجميع الأوعية الأخرى العاملة بالتوازي. وأخيراً، إذا كانت جداول الإنتاج تتطلب رفع حرارة دفعات متتالية، فركب مركم بخار عالي الضغط بين الغلاية ومجمّع الأنابيب للأوتوكلاف. وسيستوعب المركم البخار الوميضي ويمنع فوران مياه الغلاية.
المراجع والمصادر
- وكالة حماية البيئة الأمريكية (EPA). AP-42 القسم 4.12: تصنيع منتجات المطاط — نطاقات درجات الحرارة والضغط للفلكنة في الأوتوكلاف.
- الجمعية الأمريكية للمهندسين الميكانيكيين (ASME). كود ASME للغلايات وأوعية الضغط (BPVC) القسم VIII الجزء 1: قواعد بناء أوعية الضغط (UG-35.2 الإغلاقات سريعة التشغيل و UG-99 الاختبارات الهيدروستاتيكية).
- المفوضية الأوروبية. https://single-market-economy.ec.europa.eu/sectors/pressure-equipment-and-gas-appliances/pressure-equipment-sector/pressure-equipment-directive_en. توجيه معدات الضغط (PED) 2014/68/EU — متطلبات السلامة الفنية للأوتوكلافات وأوعية الضغط.
- Spirax Sarco Engineering. Spirax Sarco Engineering. البخار — مائع الطاقة: جداول الحرارة الكامنة للتبخر، والسعة الحرارية النوعية، وانتقال الحرارة بالتكاثف.
- TLV International, Inc. الإزالة الأولية للهواء في أوتوكلاف الفلكنة: قانون دالتون للضغوط الجزئية وتحسين تجانس درجة الحرارة.
- Olmar S.A. “أوتوكلافات فلكنة المطاط الصناعية: منحنيات الضغط ودرجة الحرارة القياسية للتشابك الجزيئي.”
- Maschinenbau Scholz GmbH & Co. KG. https://www.scholz-autoclaves.com/en/systems/vulcanisation-systems-tyre-recapping-autoclaves. أنظمة الفلكنة وأوتوكلافات تجديد الإطارات المزودة بنظام باب الإغلاق السريع بالحربة من Scholz.
- Bondtech Corporation. أوتوكلافات فلكنة المطاط المخصصة للخراطيم الصناعية والدرافيل وتغليف الكابلات وتبطين الخزانات وتجديد الإطارات.
- Akarmak. “طرق طرد الهواء في أوتوكلافات المطاط وتأثيرها على جودة العملية.”
- Autotherm Equipments Pvt. Ltd. المواصفات الفنية لأوتوكلاف فلكنة المطاط: سمك جدار الغلاف الأسطواني وتجانس الحرارة ووزن وعاء الضغط.
- Rubber-Mexico. شرح عملية تصنيع الخراطيم المشكّلة على شياق: اللف بالنايلون والفلكنة في أوتوكلاف البخار.
- Consteril. https://consteril.com/common-autoclave-problems/. مشاكل تشغيل الأوتوكلاف الشائعة: التحميل الزائد للحجرة وإعاقة تدفق البخار والدورات غير المكتملة.
- منتديات Eng-Tips الهندسية. https://www.eng-tips.com/threads/problem-in-epdm-based-rollers.455657/. مشكلة في الدرافيل المعتمدة على EPDM: التثبيت الأولي تحت 110 °C واللف الضاغط والتحكم في أوتوكلاف البخار مقابل الهواء الساخن .
- المكتب الأوروبي لبراءات الاختراع (EPO). “EP3565715B1: نظام فلكنة مزود بوعاء مركم بخار عازل لاستعادة بخار العادم.”
مقالات مشابهة
الأكثر رواجًا الآن