تواصلوا مع Taiguo



لا يعتمد إخراج جزء من ألياف الكربون من القالب بنسبة الفراغات المطلوبة على الحظ. إنضاج ألياف الكربون المسبقة التشريب في الأوتوكلاف هو عملية تحويل رصة من صفائح التقوية المسبقة التشريب، اللزجة والغنية بالراتنج، إلى مكوّن صلب عبر تسلسل مضبوط بدقة من الحرارة والتفريغ والضغط — ويمكن إرجاع معظم العيوب إلى خطوة واحدة في ذلك التسلسل، لا إلى المادة نفسها.
المواصفات السريعة
| ضغط الأوتوكلاف | 50-100 psi (النطاق النموذجي وفق تعريف OSHA للقولبة بالأوتوكلاف)؛ تعمل معظم أنظمة التقوية المسبقة التشريب التجارية القائمة على الإيبوكسي عند 5-6 bar (72-87 psi) |
| درجة حرارة الإنضاج | 70-180°C، حسب نظام الراتنج (راجع جدول منحنى الإنضاج أدناه) |
| معدل رفع درجة الحرارة | 0.3-2°C/دقيقة |
| مستوى التفريغ المستهدف | ≥95%، انخفاض <5% خلال 10 دقائق |
| نسبة الفراغات النموذجية | أقل بكثير من 1% (بيانات خاضعة لمراجعة الأقران: 0.6-0.8%) |
| التخزين في المجمّد | -18°C للتخزين طويل الأجل؛ مدة بقاء خارج المجمّد تبلغ 4-8 أسابيع بعد إذابة التجميد (حسب النظام) |
يتبع هذا الشرح التفصيلي العملية نفسها التي ينفذها المصنّع فعليًا: مناولة المادة، وبناء كيس التفريغ طبقةً تلو الأخرى، ومعرفة الشكل الفعلي لمنحنى الضغط ودرجة الحرارة داخل الأوتوكلاف، وتحديد المواضع الأرجح لحدوث خلل في دورة الإنضاج.
أوتوكلاف ألياف الكربون المسبقة التشريب هو وعاء ضغط يُنضج رقائق ألياف الكربون المسبقة التشريب باستخدام التفريغ والحرارة وضغط الغاز الموجب معًا. يزيل تفريغ شبه كامل (95%) أولًا الهواء والمواد المتطايرة المحتجزة داخل الكيس؛ ثم يُطبّق ضغط موجب يصل إلى 50-100 psi بعد دخول الراتنج نافذة التدفق منخفض اللزوجة وقبل بلوغه نقطة التجلط، لسحق الفراغات التي تعذر على التفريغ وحده إزالتها. لا يؤدي الضغط المطبّق بعد نقطة التجلط إلا إلى تقليص الفراغ — ولا يمكنه إزالته.
النقاط الرئيسية
- المتغير الأقل ذكرًا في معظم المقالات عن استخدام الأوتوكلاف لأجزائكم: كيفية مواءمة دورة ضغط الأوتوكلاف مع نقطة تجلط الراتنج، وليس مقدار الضغط فحسب.
- ميزانية مدة بقاء المادة المسبقة التشريب خارج المجمّد ليست محسوبة لكل جلسة، بل هي رصيد تراكمي تقلله كل ساعة على طاولة العمل.
- تشير الدراسات المحايدة التي أجرتها جهات خارجية إلى أن نسبة الفراغات بعد الإنضاج بالأوتوكلاف تقع في نطاق 0.6 – 0.8%. وهذه النسبة أقل بكثير من قيمة <1% المذكورة في أوراق البيانات التجارية.
- تُعد سلامة التفريغ حاسمة لجودة المكوّن النهائي بقدر ضغط الأوتوكلاف، ويكون تحقيق 95% عادةً (فقدان أقل من 5% خلال 10 دقائق) أمرًا مهمًا.
ما ألياف الكربون المسبقة التشريب، ولماذا تحتاج إلى أوتوكلاف؟
ألياف الكربون المسبقة التشريب — التي تُكتب أحيانًا pre-preg، وتندرج ضمن عائلة مواد البوليمرات المقوّاة بألياف الكربون الأوسع — هي تقوية من ألياف الكربون على هيئة نسيج أو شريط أحادي الاتجاه، سبق تشريبها بمصفوفة راتنج متصلبة جزئيًا (في المرحلة B) داخل مصنع الشركة المصنّعة للمادة، بدلًا من خلطها يدويًا في الورشة. وهذه الصفائح والأشرطة المصنوعة من ألياف الكربون المسبقة التشريب هي ما يقصده معظم المشترين عند طلب “مواد مسبقة التشريب.”
هذا هو الفارق الأكبر بين المواد المسبقة التشريب والتصفيف الرطب، وهو أيضًا ما يفسر لماذا يتطلب إنضاج المواد المسبقة التشريب — أي التفاعل الكيميائي الذي يحوّل رقيقة لينة ولزجة من الألياف والراتنج في المرحلة B إلى جزء صلب — أكثر بكثير من مجرد وضعها في فرن.
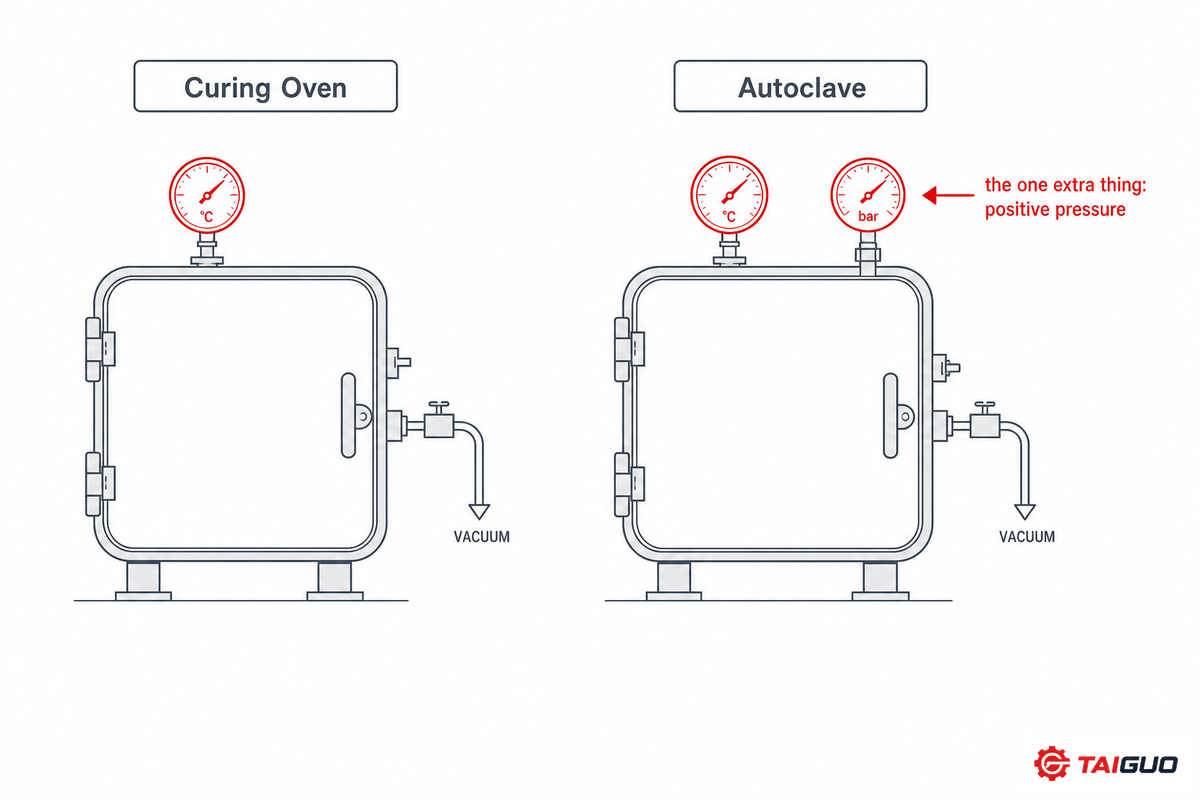
الأوتوكلاف في جوهره مماثل للفرن، لكنه يمتلك قدرة إضافية واحدة: توفير ضغط موجب أعلى من الضغط الجوي، يتراوح عادةً حول 50-100 psi وفق تعريف القولبة بالأوتوكلاف الوارد في الدليل الفني لـOSHA. ويجبر هذا الضغط الإضافي — فوق بيئة فرن الإنضاج التي تتضمن أصلًا تدوير الحرارة والتفريغ — ما تبقى من غازات متطايرة أو هواء محتبس على الذوبان في الراتنج أو الخروج عبر مسار طبقة التنفيس، ولهذا تحافظ الرقائق المنضجة بالأوتوكلاف على نسبة فراغات أقل باستمرار من الرقائق المنضجة خارج الأوتوكلاف OOA أو باستخدام كيس التفريغ وحده. إذا كنتم تفاضلون بين مسار الضغط الموجب والإنضاج في فرن باستخدام كيس التفريغ فقط، فتتناول مقارنتنا بين تصنيع المواد المركبة بالأوتوكلاف وخارجه هذه المفاضلة بالتفصيل؛ أما إذا كنتم تشترون معدات أوتوكلاف لبرنامج قريب من تطبيقات الطيران والفضاء، فسيكون دليل مشتري أوتوكلاف المواد المركبة لتطبيقات الطيران والفضاء أنسب لكم. يركز هذا الدليل على العملية نفسها، أي ما يحدث فعليًا بين فرد المادة وإخراج الجزء النهائي من القالب.
هل تحتاج المواد المسبقة التشريب إلى أوتوكلاف؟
ليس دائمًا. تنقسم العمليات الصناعية لإنضاج المواد المسبقة التشريب إلى مسارين: فرن إنضاج تقليدي (يطبّق التفريغ والحرارة) أو أوتوكلاف (يطبّق التفريغ والحرارة، بالإضافة إلى ضغط غاز موجب لطرد الفراغات). ويتحدد المسار المطلوب وفق حدود نسبة الفراغات التي يتطلبها تصميم الجزء فعليًا، لا وفق قاعدة عامة.
تُصاغ مواد OOA المسبقة التشريب بحيث تُنضج جيدًا داخل فرن تحت ضغط التفريغ وحده، مقابل التضحية بجزء من هامش نسبة الفراغات للحصول على تكلفة معدات أقل بكثير — إذ تبلغ تكلفة الفرن القابل للبرمجة بضعة آلاف من الدولارات، مقارنة بنحو $70,000 لأوتوكلاف صغير وما يصل إلى €500,000 أو أكثر للوحدات الصناعية الكبيرة.
أساسيات المواد المسبقة التشريب وتخزينها ولزوجتها السطحية ومدة بقائها خارج المجمّد
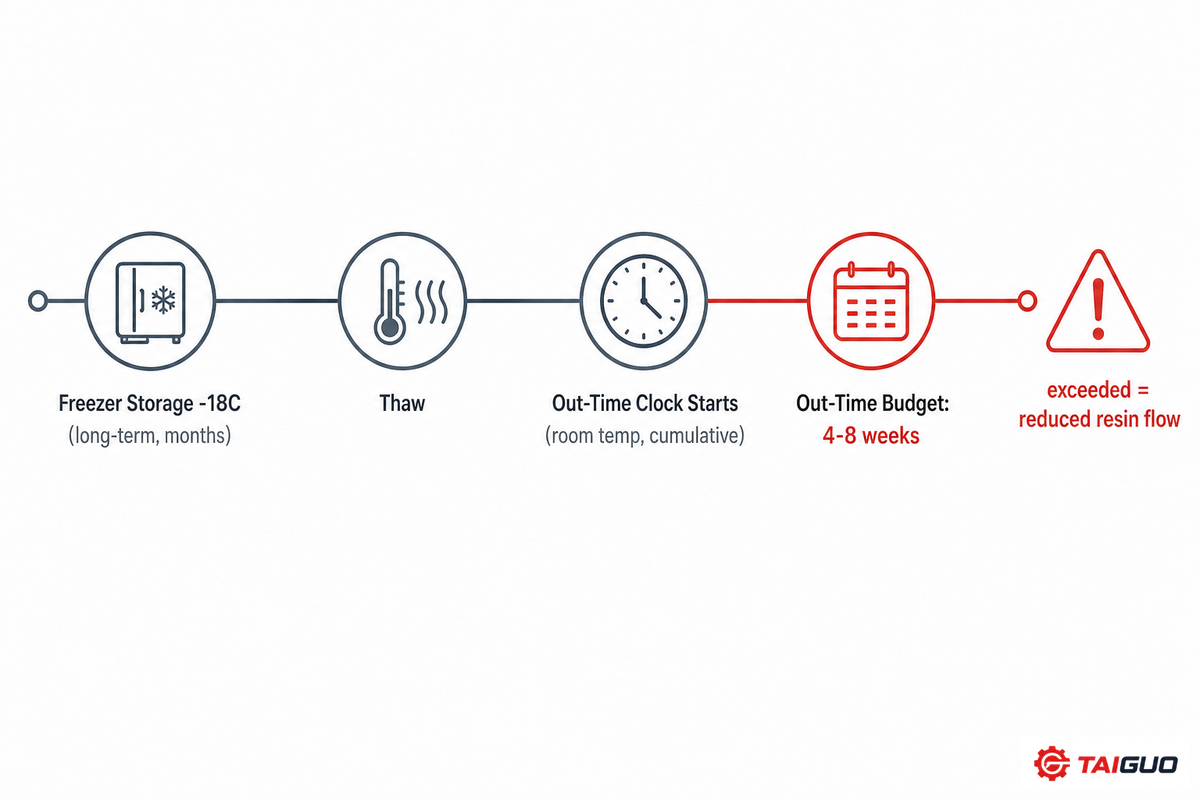
تبدأ كل خطوة لاحقة لمنع العيوب بالتخزين الصحيح للمواد المسبقة التشريب، حتى لا تكون المادة قد تدهورت بالفعل عند وصولها إلى القالب. ويؤكد دليلان مستقلان من الشركات المصنّعة — دليل Gurit لمعالجة المواد الإيبوكسية المسبقة التشريب لعام 2025 ودليل استخدام HexPly M77 من Hexcel — نظام التخزين نفسه للمواد المسبقة التشريب غير المنضجة: تخزين طويل الأجل عند درجة قريبة من التبريد العميق (تحدد Gurit درجة -18°C، أو “أقل من -5°C على الأقل” كحد أدنى؛ وتحدد Hexcel صلاحية 18 شهرًا عند -18°C في عبوة محكمة)، مع مدة تراكمية صارمة للبقاء خارج المجمّد بعد إذابة المادة وفتحها.
ميزانية البقاء خارج المجمّد ليست مدة مستقلة لكل جلسة — بل هي تراكمية، وقد يؤدي إنضاج رقيقة تجاوزت هذه المدة إلى ارتفاع لزوجة الراتنج (ومصلّبه) بما يمنع التدفق الصحيح، ويخفض جودة الرقيقة حتى عندما تظل المادة سليمة المظهر وسهلة المناولة. فعلى سبيل المثال، تحدد Easy Composites لمادة XC110 المسبقة التشريب مدة بقاء خارج المجمّد لا تقل عن 6 أسابيع ومدة تخزين في المجمّد تبلغ 12 شهرًا، وكلتاهما تقعان بسهولة ضمن ذلك النطاق العام — ويستحق الأمر التسجيل في الحالتين، سواء كنتم تعملون في بيئة صناعية خاضعة للتنظيم حيث تمثل مدة البقاء خارج المجمّد أيضًا سجلًا موثقًا للجودة الهندسية (كما تتعامل معها أبحاث NASA الخاصة بضبط المواد)، أو تصنعون جزءًا لاستخدامكم الخاص.
📑 ملاحظة هندسية
ما الشريط الأعلى لزوجة سطحية؟ إضافةً إلى ضبط جودة الرقيقة المنضجة، يمكن لدرجات حرارة الورشة (15C-20C) أن تؤثر مباشرةً في اللزوجة السطحية للمادة، مما قد يساعدكم على تشكيل المادة المسبقة التشريب حول الجزء بكفاءة وتحسين إزالة الانتفاخات، لكن ارتفاع درجة الحرارة يزيد اللزوجة السطحية ويزيد معها خطر احتجاز الهواء وارتفاع نسبة الفراغات. إذا كانت ورشتكم أكثر دفئًا، فتوقعوا أن تتطلب مناولة المواد المسبقة التشريب جهدًا أكبر؛ لا أقل.
قص طبقات المواد المسبقة التشريب ورصّها

يأتي إعداد القوالب الإرشادية أولًا: توضع نماذج مؤقتة على القالب لتشكيلها وتشذيبها، ثم تُنقل إلى مادة متينة مثل الغشاء أو المعدن الرقيق بعد التأكد من مطابقتها. ويُفضّل قص المواد المسبقة التشريب بسكين بمحاذاة مسطرة معدنية، لا بالمقص الذي يميل إلى التلوث بالراتنج؛ وعند العمل حول الزوايا، يساعد القص بزاوية 45 درجة تقريبًا بالنسبة إلى نمط نسج القماش المادة على التوافق مع انحناءات القالب بدلًا من التجعد — وهذا مهم لجودة تشطيب السطح بقدر أهميته للمتانة.
تنشأ العيوب السطحية المرئية غالبًا في هذه المرحلة. وتشير إرشادات الشركات المصنّعة والشروحات المستقلة إلى السبب الجذري نفسه: التجسير — وهو عيب في الرص تشير إليه أيضًا وثائق OSHA الخاصة بعمليات تصنيع المواد المركبة — (حيث تمتد المادة المسبقة التشريب فوق تفصيلة أو زاوية بدلًا من الاستقرار داخلها)، وغالبًا ما يقترن بإجراء غير مكتمل لإزالة الانتفاخات. وأفضل طريقة لمنع هذه الجسور أو الفراغات هي بدء الرص من أدنى نقطة نحو الخارج، واستخدام مقصات صغيرة لتخفيف الشد عند الزوايا الضيقة، وتجنب الضغط اليدوي المفرط الذي يحبس الهواء بين الطبقات بدلًا من طرده. وقد أصبحت هذه الممارسة منظمة إلى حد كبير في أنظمة مثل دليل المعالجة من Gurit، الذي يدعو إلى رص ما يصل إلى ثلاث طبقات قبل تطبيق كيس تفريغ أولي عند 95% لمدة 30-60 دقيقة، يتبعه تثبيت عند درجة الحرارة المحيطة (قبل دورة التفريغ التالية)، وهو إجراء لا يسبب ضررًا — فعند وضع الطبقة الأخيرة واكتمال تصفيح الجزء، يكون ذلك الانضباط في إزالة الانتفاخات هو الفارق بين رقيقة سليمة وأخرى مرفوضة.
⚠️ خطأ شائع
يؤدي تجاوز فترة إزالة الانتفاخات أو تمديدها “لتوفير وقت التجميع ” غالبًا إلى فراغات بين الطبقات في الأجزاء متعددة الطبقات، ورغم أنها لا تكون عادةً مرئية في الأجزاء المنضجة “الخضراء”، وبالتأكيد عند تعرضها للحمل، فإن رؤية ذلك الهواء المحبوس تصبح سهلة جدًا عند فحص الجزء باختبارات NDT.
بناء طبقات كيس التفريغ وامتصاص الراتنج والتنـفيس والفصل
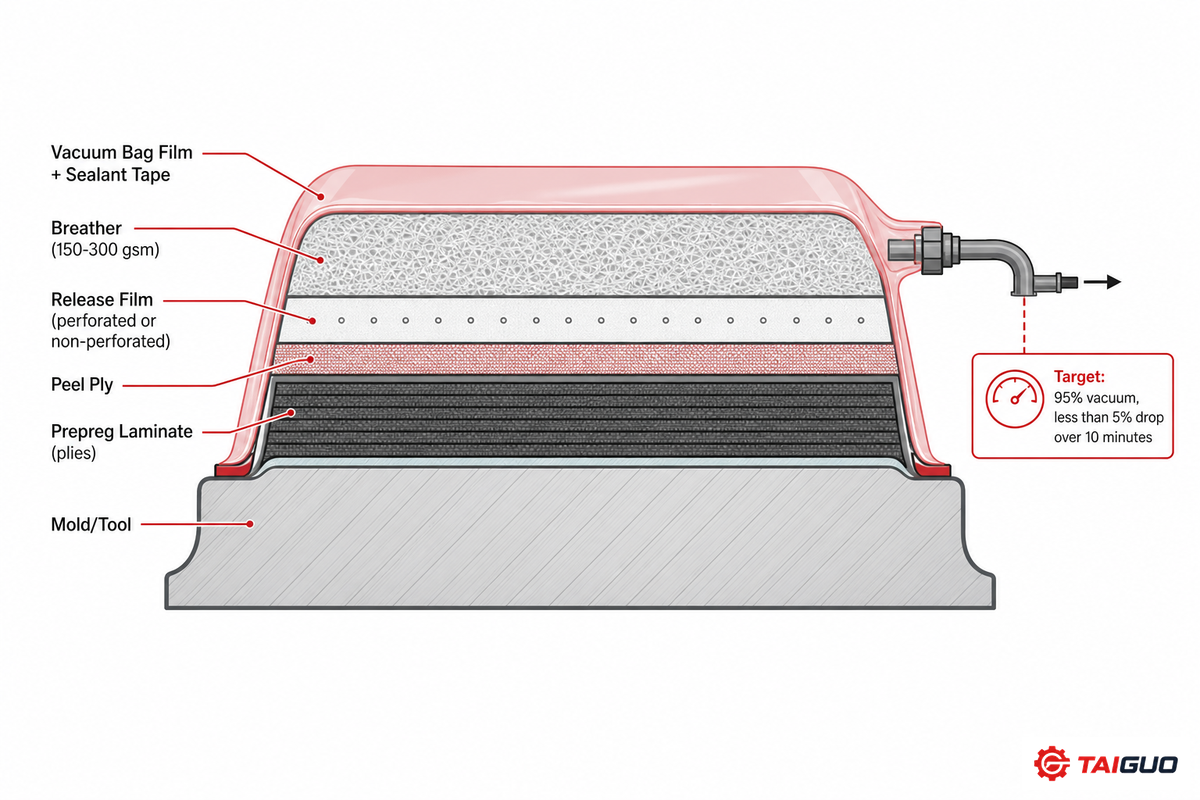
تُرص العديد من المواد أحادية الاستخدام المستخدمة في إعداد كيس التفريغ على شكل طبقات، وقد يؤدي ترتيبها أو تجميعها على نحو خاطئ إلى رفض الجزء. وتُظهر مقارنة التسلسل الذي توصي به Gurit مع الشروحات العملية للورش ترتيب البناء المتسق التالي:
| الطبقة | المادة النموذجية | الوظيفة |
|---|---|---|
| نسيج التقشير | نايلون مخدوش السطح، ~80g/m² | يحمي السطح؛ ويترك تشطيبًا قابلًا للالتصاق في عمليات الربط الثانوية |
| غشاء الفصل | مثقّب (لتصريف راتنج منخفض) أو غير مثقّب | يضبط تصريف الراتنج؛ وتستخدم المعالجة بالأوتوكلاف عادةً غشاءً غير مثقّب |
| طبقة التنفيس | نسيج بوزن 150-300 gsm | توفر مسارًا لإخلاء الهواء عبر الجزء بأكمله؛ ويمكن أيضًا ضغطها للمساعدة على دمج المنطقة الوسطى من الجزء |
| كيس التفريغ + شريط الإحكام | غشاء عالي التحمل لدرجات الحرارة وعالي الاستطالة | يحكم إغلاق الرصة؛ ويجب وضعه بارتخاء كافٍ (ثنيات) لتجنب التجسير فوق المناطق ذات التضاريس الشكلية |
قبل إدخال أي جزء إلى الأوتوكلاف، يجب أن يثبت كيس التفريغ خلوه من التسرب. ويتفق دليل Gurit، وهي من أشهر موردي مواد قوالب المركّبات، مع شرح عام لدورة دراسية في المواد المركبة على هذا الهدف العملي: اسحبوا الكيس إلى تفريغ شبه كامل (تقترح Gurit نسبة 95 percent، مع انخفاض أقل من 5 percent في اختبار تسرب مدته 10-minute، بينما تقترح شروحات كثيرة للمعدات الوصول ببساطة إلى 29.9 inHg)، ثم أبقوه تحت التفريغ لمدة 10 minutes على الأقل قبل بدء الإنضاج. وللمقارنة، تتجاوز التعبئة بالتفريغ والإنضاج عند هذا المستوى قدرة مكنسة الورش المنزلية بفارق كبير — إذ يجب أن تكون مضخة التفريغ وحدةً مصممة خصيصًا للمواد المركبة، لا جهازًا للورش.
⚠️ خطأ شائع
تتركز أخطاء اختبار التسرب في مواضع تراكب شريط الإحكام مع الكيس. ويؤدي عدم تغطية شريط المعجون المجعد بشريط ثانٍ، أو عدم شد شريط المعجون قبل سحب التفريغ، إلى تسربات دقيقة تظهر على هيئة فقدان بطيء للتفريغ. ومن الأخطاء الدقيقة والسهلة التي كثيرًا ما تُغفل: إذا سُمح للرطوبة بالتسرب تحت الكيس، فستتحول فجأة إلى بخار عند تفريغ شبه كامل، وسترتفع قراءة المقياس الرقمي كما لو كان هناك تسرب حقيقي.
دورة الإنضاج في الأوتوكلاف ومنحنى رفع درجة الحرارة والثبات والضغط

بعد تثبيت الكيس واختباره للتأكد من عدم وجود تسرب، تُضبط دورة الإنضاج عبر أربع معلمات – مستوى التفريغ، ومعدل رفع درجة الحرارة، ووقت/درجة حرارة التثبيت، ووقت/درجة حرارة الإنضاج – – ولأن هذه المعلمات تنطبق على *الرقائق* لا على فرن الإنضاج نفسه – فإنها تتطلب مراقبة مباشرة لدرجة حرارة الرقيقة باستخدام مزدوجات حرارية مدخلة، وغالبًا باستخدام عينات في منتصف الطبقات للأجزاء الأكثر سماكة.
تقدم Gurit في بيانات الشركة المصنّعة الخاصة بنظام راتنج الإيبوكسي SE84LV مثالًا تطبيقيًا دقيقًا يتوافق جيدًا مع بيانات نظام الإيبوكسي المسبق التشريب HexPly M77 من Hexcel. ويُعرض النظامان بصورة مستقلة لتوضيح البيانات:
| درجة حرارة الإنضاج | الحد الأدنى لزمن الإنضاج |
|---|---|
| 80°C | 12 ساعة |
| 85°C | 9 ساعات |
| 90°C | 6 ساعات |
| 100°C | 3 ساعات |
تنطبق القاعدة العامة للجدول – – وهي أن كل زيادة قدرها 10 درجات في درجة الحرارة تقلل زمن الإنضاج إلى النصف تقريبًا – بصورة جيدة على معظم أنظمة الإيبوكسي المسبق التشريب، مع ملاحظة واحدة. فالإنضاج عند درجات حرارة أعلى يزيد احتمال حدوث تفاعلات طاردة للحرارة غير مرغوبة، ولا سيما في الأجزاء الأكثر سماكة، مما يستلزم تثبيت الرقائق السميكة عند درجات حرارة توازن متوسطة (عادةً 55-65 °C) واستخدام معدلات بطيئة نسبيًا لرفع درجة الحرارة (0.3-2 C / min). وإذا كان الرفع بطيئًا جدًا، فلن تنخفض اللزوجة بما يكفي؛ وإذا كان سريعًا جدًا، فقد يحدث تفاعل طارد للحرارة. ويتراوح ضغط الأوتوكلاف على المواد المسبقة التشريب عادةً من قيم منخفضة أحادية الرقم إلى نحو 6 bar (مواصفة Gurit)، وهو نطاق مناسب بالنظر إلى تعريف دليل OSHA للأوتوكلاف منخفض الضغط (50-100 psi). وفي معظم الحالات، يكون الجزء قد ظل تحت التفريغ لمدة ساعة على الأقل قبل بدء دورة الضغط والحرارة.
الانتقال عند نقطة التجلط بضغط 20-PSI
إن أهم قرار توقيت في الدورة بأكملها هو الانتقال من التفريغ إلى الضغط – ويُعد الخطأ في توقيت هذا القرار سببًا للفشل أكثر شيوعًا بكثير من عدم بلوغ ضغط الأوتوكلاف الصحيح. وقد أوضح مهندس عمليات مواد مركبة ذلك مباشرةً في منشور بمنتدى Eng-Tips: يؤدي تطبيق ضغط الأوتوكلاف إلى تصغير الفراغات “لكنها لن تختفي” بعد تجلط الراتنج وفقدانه القدرة على التدفق. وتؤكد أبحاث University of Dayton الأكاديمية المستقلة (Magato، 2019) الآلية نفسها من منظور علم المواد: “عند درجة حرارة نقطة التجلط الفعلية، تفقد المادة المسبقة التشريب قدرتها على التدفق بما يكفي لدمج المركّب وخفض حجم الفراغات إلى ما دون المستوى المقبول.” ويعني ذلك ضرورة الانتقال من التفريغ إلى الضغط قبل خروج الراتنج من نافذة التدفق منخفض اللزوجة. وتنص قاعدة عامة واسعة الانتشار للعمليات الميدانية على عدم تحرير التفريغ حتى يصل ضغط الأوتوكلاف إلى نحو 20 psi، ويؤكد مظهر الراتنج تحوله إلى سائل. (ولا يزال مقدار الضغط يحدث فارقًا كبيرًا: إذ تُظهر الدراسات الخاضعة لمراجعة الأقران لدورات الإنضاج أن زيادة ضغط الأوتوكلاف من 0.1 MPa إلى 0.5 MPa تخفض نسبة الفراغات بأكثر من 99% في ظروف مضبوطة – لكن الضغط لا يستطيع أداء دوره إلا إذا طُبّق بينما لا يزال الراتنج قادرًا على التدفق والتراص بإحكام مع المواد المجاورة.) ويمكن لدورة إنضاج ذات تسلسل خاطئ أن تنتج جزءًا مليئًا بالفراغات، حتى لو كانت إعدادات درجة الحرارة والضغط مثالية.
“تتكون رصات المواد المسبقة التشريب من مزيج من الألياف والراتنج والمواد المتطايرة والهواء… وسيؤدي تطبيق ضغط الأوتوكلاف إلى تصغير هذه الفراغات، لكنها لن تختفي. وأفضل طريقة لإزالة الهواء والمواد المتطايرة معًا هي التثبيت عند درجة حرارة مرتفعة قبل تطبيق ضغط الأوتوكلاف… وعندما يُطبّق الضغط [بعد ذلك]، ستتحول الرقيقة من حالة رغوية إلى حالة مدمجة بالكامل، لأن كل الهواء غير القابل للتكثف يكون قد أُزيل، بينما تتكثف فقاعات المواد المتطايرة وتذوب في الراتنج.”
مهندس عمليات مواد مركبة، منتدى هندسة المواد المركبة Eng-Tips
⚠️ مهم
خطر التفاعل الطارد للحرارة حقيقي وليس نظريًا: إذ ينص الدليل الفني لـOSHA صراحةً على احتمال حدوث تفاعلات طاردة للحرارة أثناء إنضاج المواد المركبة إذا لم تُضبط العملية بصورة صحيحة — وهذا سبب آخر يجعل مزدوجات الحرارة الموجودة في منتصف الطبقات، لا نقاط ضبط هواء الفرن وحدها، المؤشر الصحيح الذي ينبغي مراقبته أثناء الإنضاج.
ما الفرق بين الفرن والأوتوكلاف؟
الضغط. يطبّق فرن الإنضاج الحرارة والهواء المتداول وأنابيب التفريغ، لكن داخله يظل عند الضغط الجوي المعتاد. أما الأوتوكلاف فيضع بيئة الفرن نفسها داخل وعاء محكم ومضغوط قادر على توفير الضغوط التي توثقها OSHA بوصفها معيارية للقولبة بالأوتوكلاف (نطاق 50 إلى 100 psi).
يمثل الضغط الموجب، بعد وصول الراتنج إلى تدفق كافٍ، العامل الحاسم لخفض نسبة الفراغات بثبات إلى الحدود المقبولة في مختلف الأشكال المعقدة للجزء — ولا سيما المقاطع السميكة والمنحنيات والزوايا التي تتيح احتجاز الهواء.
عيوب الإنضاج الشائعة وكيفية اكتشافها
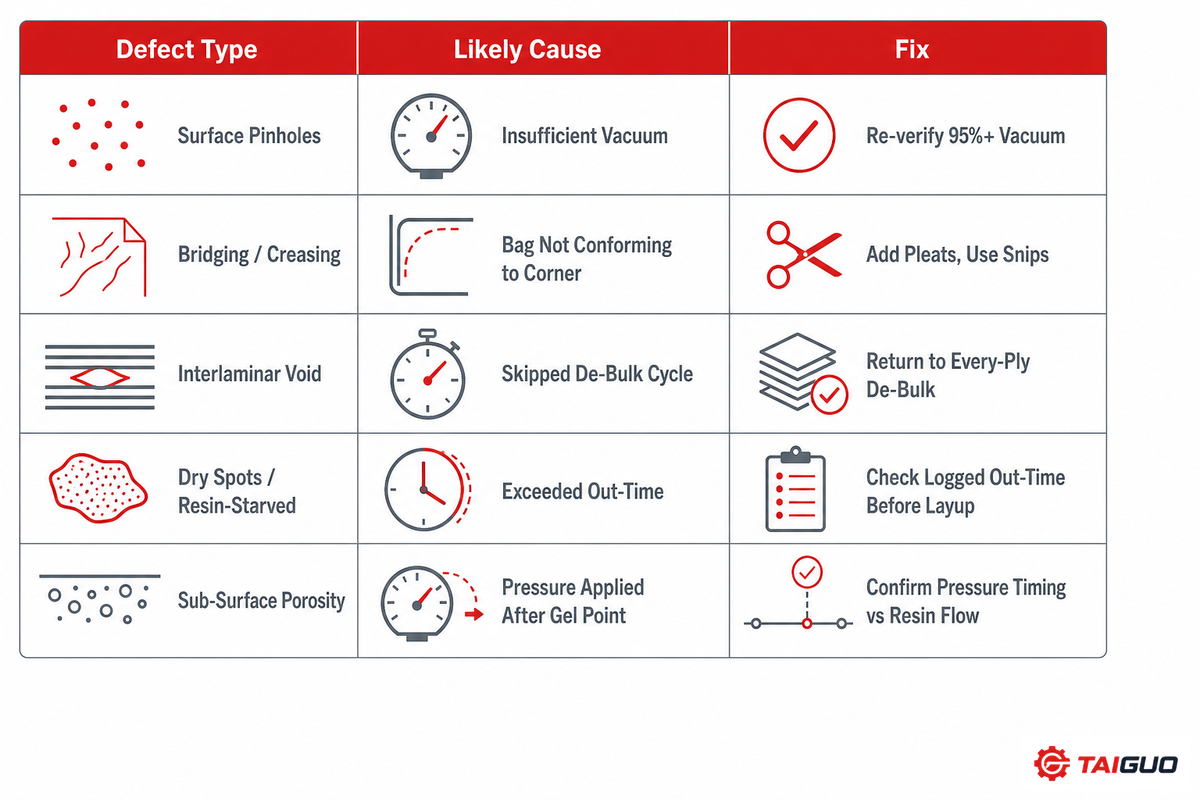
ينتج إنضاج ألياف الكربون في الأوتوكلاف نسب فراغات أقل بكثير من 1 percent في عينات اختبار الأوتوكلاف: إذ تفيد أكثر الدراسات صرامةً والخاضعة لمراجعة الأقران حول دورات الإنضاج بنسب فراغات تبلغ 0.6-0.8 percent في أجزاء الأوتوكلاف الفعلية – وهي نسبة أقل حتى من قيمة “أقل من 1 percent” واسعة التداول في بعض المراجع التجارية. ومع ذلك، لا تضمن عينة اختبار الأوتوكلاف تلقائيًا تحقيق هذه النسبة المنخفضة. ويتطلب بلوغ نسبة الفراغات الأقل تنفيذ كل عملية مذكورة أعلاه على نحو صحيح فحسب — وغالبًا ما يتطلب اكتشاف الخطأ عند تعثر إحداها الفحص بالموجات فوق الصوتية بنمط C-scan (نشرت NASA أبحاثًا حول أتمتة عملية الفحص هذه)، بدلًا من الاعتماد على الفحص البصري وحده. ولحسن الحظ، يمكن عادةً تمييز العلامات الدالة على العيب عند حدوثه في أي خطوة.
لماذا تحقق ألياف الكربون المنضجة بالأوتوكلاف نسبة فراغات تقل عن 1%؟
تتراكب ثلاث آليات: يسحب تفريغ شبه كامل (29-30 inHg، أو 95%) معظم الهواء المحبوس قبل تطبيق أي ضغط؛ ثم يضغط الأوتوكلاف، عند تطبيق الضغط في التوقيت الصحيح، الرقائق المركّبة ويدفع الهواء المتبقي إلى داخل الراتنج؛ كما يُصمَّم نظام الراتنج ليحافظ على لزوجة منخفضة مدة تكفي لتشريب طبقة الألياف فعليًا تحت ذلك الضغط.
تشير الأرقام المنشورة للمواد المركّبة بجودة الطائرات والمعالَجة في الأوتوكلاف (أنظمة فئة T700/T800) إلى محتوى فجوات <1%، مقابل نحو 2-5% للقولبة بالضغط و3-8% للرصف الرطب تحت التفريغ وحده — وهو فارق حقيقي ومؤثر بين العمليات.
| نوع العيب / العَرَض | السبب المحتمل | الحل |
|---|---|---|
| ثقوب دقيقة على السطح | تفريغ غير كافٍ أثناء الدمك المرحلي؛ هواء محبوس عند الطبقة السطحية | أعد التحقق من بلوغ التفريغ ≥95%؛ وأضف دورة دمك مرحلي مخصصة قبل تركيب كيس التفريغ النهائي |
| آثار تجسير / تجعدات عند الزوايا | عدم تطابق كيس التفريغ أو الطبقة مع أنصاف الأقطار الضيقة | أضف طيات لتوفير ارتخاء كافٍ؛ واستخدم مقص المواد المركّبة لتخفيف الشد عند الزوايا أثناء الرصف |
| فجوة كبيرة بين الطبقات | تجاوز دورة الدمك المرحلي أو إطالة فاصلها الزمني في رصّة متعددة الطبقات | عُد إلى إجراء الدمك المرحلي بعد كل طبقة (بحد أقصى 3 طبقات)، لمدة 30-60 min تحت تفريغ كامل |
| بقع جافة / منطقة فقيرة بالراتنج | تجاوز الراتنج مدة بقائه المسموح بها خارج التبريد قبل المعالجة، فأصبحت لزوجته أعلى من أن تسمح بالتدفق | قارن مدة البقاء خارج التبريد المسجّلة بالحد المسموح في ورقة البيانات قبل الرصف، لا بعد المعالجة |
| سطح غني بالراتنج / نزف مفرط للراتنج | استخدام غشاء فصل غير مناسب (مثقّب حيث كان يلزم غشاء غير مثقّب) أو نزف مفرط أثناء المعالجة | طابق غشاء الفصل مع طريقة المعالجة في الأوتوكلاف أو الفرن وفق ورقة بيانات النظام |
| مسامية منتظمة تحت السطح | تطبيق الضغط بعد تجاوز الراتنج نقطة التجلطن (راجع أعلاه مرحلة الانتقال عند نقطة التجلطن بضغط 20-PSI) | تحقق من توقيت الضغط والتنـفيس وفق نافذة تدفق الراتنج، لا وفق نقطة ضبط الفرن وحدها |
| ظهور بصمة الطبقات / تشوّه السطح بعد فك القالب | فك القالب قبل أن تبرد الرقائق المركّبة بالكامل | برّد الرقائق المركّبة إلى أقل من ~50°C قبل محاولة فك القالب |
| تسرّب عند خط الإحكام أثناء سحب التفريغ | ثنية في شريط الإحكام غير مشدودة أو غير مغطاة | أعد وضع الشريط على الثنية، وشدّه قبل سحب التفريغ، ثم أعد اختبار التسرّب |
| انفصال طبقي داخلي غير ظاهر على السطح | فجوة خفية أو انفصال طبقي أسفل الطبقات السطحية | إجراء فحص C-scan بالموجات فوق الصوتية أو فحص CT-scan — فالفحص البصري/البُعدي وحده لن يكشفه |
معالجة المواد مسبقة التشريب في الأوتوكلاف مقارنة بالبدائل: الرصف الرطب والقولبة بالضغط وOOA
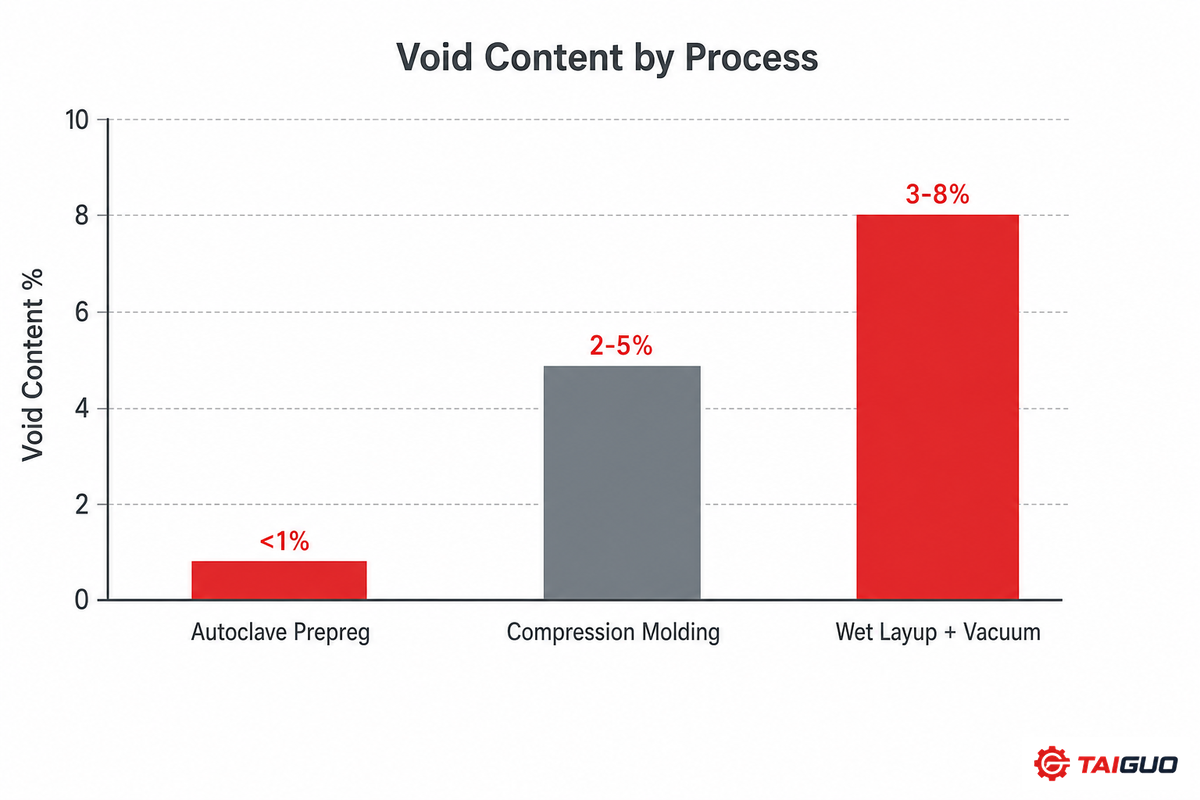
ليست معالجة المواد المركّبة مسبقة التشريب في الأوتوكلاف الطريقة الوحيدة لصنع جزء من ألياف الكربون، كما أنها ليست الأفضل لجميع الأغراض. يوفّر الرصف الرطب – الذي يستخدم ألياف كربون جافة ويخلط الراتنج في موضع العمل – المال مقارنة بالتكلفة الإضافية للمواد مسبقة التشريب، لكنه يحقق في أفضل الأحوال محتوى فجوات يبلغ نحو 3-8 في المئة حتى مع استخدام كيس تفريغ، وهو بعيد جدًا عن نتائج المعالجة في الأوتوكلاف. تستخدم القولبة بالضغط أليافًا مقطّعة أو عشوائية الاتجاه مع الراتنجات المرتبطة بها داخل قالب مغلق يُطبّق عليه الضغط؛ وهي أسرع (إذ قد تتراوح مدة الدورة من 10 min إلى يوم كامل) من المعالجة في الأوتوكلاف (من 2 إلى 6 ساعات)، لكنها تستخدم أليافًا عشوائية المحاذاة تقلل الصلابة والقدرة على تحمّل الأحمال مقارنة بالمواد مسبقة التشريب ذات الألياف المتراصفة. تقدّم أنظمة الكربون مسبقة التشريب المخصّصة للمعالجة خارج الأوتوكلاف حلًا وسطًا: فهي تظل مواد مسبقة التشريب، لكنها مصمّمة لتُعالَج جيدًا في فرن تحت ضغط كيس التفريغ وحده، دون التكلفة الرأسمالية لوعاء ضغط كبير، مع أن بعض الممارسين يفيدون بأن أداء OOA أقل اتساقًا في الأجزاء غير المسطحة وذات الانحناءات المعقّدة مقارنة بالمعالجة الفعلية في الأوتوكلاف. إذا كان قراركم على مستوى استراتيجية العملية يتركز تحديدًا على المفاضلة بين الأوتوكلاف وOOA، فستجدون مقارنة كاملة لهذه المفاضلة في دليلنا لتصنيع المواد المركّبة داخل الأوتوكلاف وخارجه.
آفاق القطاع: ما الذي يتغير في ممارسات معالجة المواد مسبقة التشريب؟
ارتفعت للتو تكلفة التسبب في فشل العملية. أعلنت Toray Industries في ديسمبر زيادة بنسبة 10%-20% في أسعار منتجات ألياف الكربون والمواد مسبقة التشريب والأقمشة والصفائح المركّبة من TORAYCA. وحددت 1 يناير 2026 موعدًا لهذه الزيادة. وتسري الزيادة على شحنات يناير 2026. وينبغي لأي منشأة تجري إنضاج المواد مسبقة التشريب في الأوتوكلاف أن تدرك أن هذا يعني ارتفاعًا كبيرًا في القيمة المادية للتكلفة الفعلية لكل جزء يُرفض أو يُعاد تشغيله، عند حدوث أي فشل في الدمك التمهيدي أو سوء توقيت انتقال الضغط، مقارنة بما كانت عليه قبل عام؛ وهذا مبرر للانضباط الموضح في هذا الدليل، وليس حجة نظرية. وإذا كنتم تخططون لشراء المواد وجدول أعمال المنشأة خلال 2026، فمن المنطقي احتساب هذه الزيادة لأي نظام من المواد مسبقة التشريب قائم على TORAYCA.
على صعيد تطوير المواد، تمثل تقنية المواد الإيبوكسية مسبقة التشريب سريعة المعالجة – المصممة لتتصلب خلال دقائق بدلًا من ساعات (على نحو أقرب إلى عملية كبس المعادن) – تطورًا نشطًا وناشئًا في مجال المواد مسبقة التشريب، وقد بدأ عدة مصنّعين بالفعل توريد أنظمة قائمة على هذا المفهوم. وهذا اتجاه تقني حقيقي يستحق المتابعة، لكنه لا يغيّر جوهريًا عمليات المواد مسبقة التشريب الموضحة هنا: فما يزال نظام المعالجة السريعة يتطلب تسلسلًا صحيحًا للتفريغ والضغط وانتقالًا يراعي نقطة التجلطن — لكنه ينفّذ ذلك خلال إطار زمني مختصر، كما يجب أن تجتاز مكوّنات ألياف الكربون النهائية فحوص العيوب نفسها. تواجه الورش التي تتجاوز أحجام الدفعات الصغيرة في أي من تطبيقات المعالجة هذه – سواء للمواد المركّبة أو AAC أو غيرها – سؤال المعدات نفسه في نهاية المطاف: هل تستخدم فرنًا بحجم يناسب عمليات الورشة أم أوتوكلافًا صناعيًا متعدد الاستخدامات مصممًا للضغوط والأحجام التي تتطلبها عملية الإنتاج. وتتباين تقديرات السوق الأوسع للمواد مسبقة التشريب بألياف الكربون تباينًا كبيرًا بين شركات الأبحاث، إذ تتراوح عالميًا من نحو $8.7 إلى $12.8 مليار في 2025، وتصل إلى $22-23 مليار بحلول أوائل عقد 2030 وفقًا لبعض التقارير-وتُذكر هذه التقديرات هنا للسياق العام، ولا تغني عن دراسة الجدوى الخاصة بكم.
حول هذا التحليل
جُمعت هذه الجولة التفصيلية للعملية من أدلة المعالجة الصادرة عن الشركات المصنّعة (Gurit وHexcel)، وأبحاث دورات المعالجة المحكّمة، والوثائق التقنية الخاصة بـOSHA، والنقاشات المطوّلة للممارسين في منتديات هندسة المواد المركّبة، مع إجراء تحقق متقاطع بينها بدلًا من الاعتماد على أي منها منفردًا، لأن الشروحات التجارية ومنشورات المدونات في هذا المجال تتفاوت كثيرًا في دقة توثيق أرقامها. وحيثما ورد رقم من مصدر تجاري واحد دون تأكيد مستقل، أُشير إلى ذلك في النص بدلًا من عرضه كحقيقة محسومة. راجع هذا المحتوى الفريق التقني في Taiguo Boiler.
الأسئلة الشائعة
س: ما هو أوتوكلاف المواد مسبقة التشريب؟
عرض الإجابة
الأوتوكلاف الصناعي هو وعاء ضغط وحجرة تسخين لمعالجة المواد مسبقة التشريب، مثل ألياف الكربون والألياف الزجاجية، من خلال تطبيق الضغط الداخلي (عادةً من 50 إلى 100 psig، وفق التعريف التقني للأوتوكلاف لدى OSHA) والحرارة معًا. تختلف أجهزة الأوتوكلاف اختلافًا جوهريًا عن الأفران الصناعية القياسية (التي تطبق الحرارة والتفريغ غالبًا، لكنها تحافظ على الضغط الجوي)، لأنها تستخدم ضغطًا موجبًا لكبس مصفوفة الرقائق المركّبة بكفاءة أكبر أثناء المعالجة (لخفض محتوى الفجوات وتحسين جودة الأجزاء السميكة أو المعقّدة).
س: هل يمكن معالجة ألياف الكربون في الأوتوكلاف؟
عرض الإجابة
نعم – فهي الطريقة القياسية المفضلة لألياف الكربون مسبقة التشريب والمستخدمة في قطاعات الطيران ورياضة المحركات والسيارات عالية الأداء – إذ تُشكّل أجزاء ألياف الكربون مسبقة التشريب عبر ثني الطبقات ورصّها، ثم تغليفها بكيس تفريغ ووضعها في الأوتوكلاف، حيث تعمل دورة معالجة تجمع بين الحرارة والتفريغ والضغط على دمك المادة. ومع أنه يمكن معالجة الأشكال غير مسبقة التشريب من ألياف الكربون في الأوتوكلاف عبر الرصف الرطب أو حقن الراتنج، فإن المواد مسبقة التشريب أنظمة مجهّزة مسبقًا ومصممة خصيصًا للعمل في الأوتوكلاف.
س: كم تبلغ تكلفة أوتوكلاف ألياف الكربون؟
عرض الإجابة
تتراوح تكلفة أجهزة الأوتوكلاف الصناعية لمعالجة المواد المركّبة عادةً من نحو $70,000 (ما يقارب £50,000) للوحدة الصغيرة إلى €500,000 أو أكثر للأوعية الصناعية الكبيرة، وتحددها أساسًا أبعاد الحجرة وتصنيف الضغط وآلية الباب/الوصول التي يتطلبها وعاء ضغط بهذا الحجم. ولا يشمل ذلك التكاليف المستمرة، مثل الفحص الدوري لوعاء الضغط واستهلاك الطاقة خلال دورة التسخين. للاطلاع على تحليل كامل لاعتبارات تحديد الحجم وعوامل قرار الشراء الخاصة بالمعدات المخصصة لمستوى صناعة الطيران، راجعوا دليل مشتري أوتوكلاف المواد المركّبة لصناعة الطيران.
س: ما الفرق بين المواد مسبقة التشريب المعالَجة في الأوتوكلاف والقولبة بالضغط؟
عرض الإجابة
لتحقيق الصلابة الاتجاهية الناتجة عن المحاذاة العالية التي تُعرف بها المواد مسبقة التشريب، يجب دمكها تحت ضغط موجب مرتفع وفي درجات حرارة عالية.
تُورَّد المواد مسبقة التشريب في صورة صفائح كبيرة تُقص وتُرص وفق تسلسل اتجاهي متراصف للألياف قبل تغليفها بكيس تفريغ ومعالجتها داخل وعاء ضغط مسخّن. أما في عملية القولبة بالضغط (حيث تُسخّن الألياف المقطّعة أو عشوائية الاتجاه مع الراتنج داخل مكبس مغلق)، فتُسخّن القطع داخل قوالب عالية الضغط-وهي عملية أسرع بكثير وتتطلب نحو 10 دقائق إلى 24 ساعة للمعالجة، لكنها توفر صلابة اتجاهية أقل من بنية المواد مسبقة التشريب المعالَجة في الأوتوكلاف.
س: ماذا تقصدون بعبارة “مواد مسبقة التشريب للمعالجة خارج الأوتوكلاف”؟
عرض الإجابة
المواد مسبقة التشريب للمعالجة خارج الأوتوكلاف (OOA) هي مواد مسبقة التشريب مصممة خصيصًا لتُعالَج جيدًا في فرن قياسي تحت ضغط كيس التفريغ وحده، دون الحاجة إلى ضغط الغاز الموجب الذي يوفره الأوتوكلاف. راجعوا مقارنتنا الكاملة بين الأوتوكلاف وOOA للاطلاع على تحليل شامل للمفاضلات.
س: هل تحتاج ألياف الكربون إلى أوتوكلاف؟
عرض الإجابة
ليس بالضرورة – فوفق مقدار الفجوات الذي يمكنكم قبوله وميزانيتكم ومدى تعقيد الجزء، قد تختارون الرصف الرطب أو مواد OOA مسبقة التشريب أو تقنية القولبة بالضغط. ويمكنكم التفكير في هذه الطريقة عندما تحتاجون بالفعل إلى أدنى محتوى للفجوات وأقصى صلابة ضمن مستوى الرقائق.
المراجع والمصادر
- الدليل التقني لـOSHA، القسم III: الفصل 1، مواد المصفوفة البوليمرية: المواد المركّبة المتقدمةU.S. Occupational Safety and Health Administration
- تطوير منهجية لتوصيف سلوك تفاعل الراتنجات وتدفقها (Magato، 2019)University of Dayton eCommons
- مراجعة لعملية تصنيع المواد المركّبة خارج الأوتوكلافJournal of Composites Science (MDPI، محكّمة علميًا)
- دراسة تأثير مدة البقاء خارج التبريد في معالجة وأداء مواد الكربون/الإيبوكسي مسبقة التشريب (Miller، 2010)NASA Technical Reports Server
- Toray ترفع أسعار ألياف الكربون TORAYCA™البيان الصحفي الرسمي لشركة Toray Industries, Inc.
- تطور ضغط الراتنج أثناء معالجة المواد المركّبة ذات المصفوفة الإيبوكسية في الأوتوكلافJournal of Reinforced Plastics and Composites (SAGE، محكّمة علميًا)
- ASTM D2734 / D3171، طرق الاختبار القياسية لمحتوى الفجوات في المواد المركّبةASTM International
مقالات ذات صلة
- معدات الأوتوكلاف الصناعيأوعية ضغط مصممة حسب الطلب لتطبيقات معالجة المواد المركّبة وAAC والتطبيقات الصناعية
- أوتوكلاف المواد المركّبة لصناعة الطيران: تحديد الحجم والمواصفات والاعتماددليل لمشتري المعدات يتناول تحديد أبعاد الحجرة ومتطلبات اعتماد AS9100/NADCAP
- تصنيع المواد المركّبة داخل الأوتوكلاف مقارنة بخارجهمقارنة كاملة للمفاضلات بين العمليتين
- أوتوكلاف بلوكات AACتطبيقات الأوتوكلاف الصناعي خارج مجال المواد المركّبة
- أوتوكلاف حفظ الأخشابتطبيق معالجة آخر بأوعية الضغط على منصة المعدات نفسها
- دليل مصنع تصنيع بلوكات AACإنشاء خط لإنتاج الخرسانة الخلوية المعالَجة في الأوتوكلاف