تواصلوا مع Taiguo

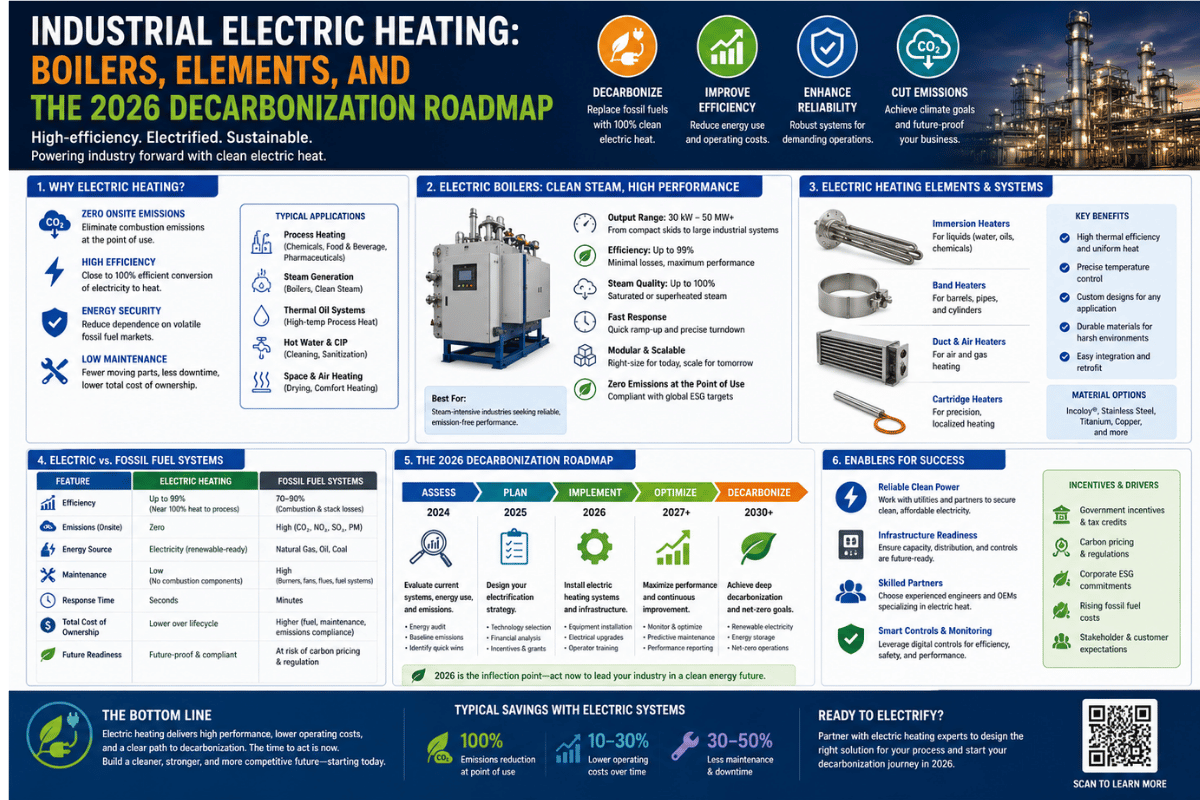
مواصفات سريعة: لمحة عن التسخين الكهربائي الصناعي
| نطاق القدرة للوحدة الواحدة | 5 kW – 50 MW |
| مستويات الجهد الصناعي | 240 فولت / 480 فولت / 600 فولت / 4.16 كيلو فولت / 13.8 كيلو فولت |
| كفاءة التحويل في الوحدة | 95–99% (المقاومة الكهربائية)؛ 60–90% مقترنة بقطعة العمل (الحث) |
| أوساط نقل الحرارة الشائعة | الهواء الساخن، والمياه الساخنة، والبخار (≤ 30 t/h)، والزيت الحراري، والتسخين المباشر للموائع |
| كثافة الكربون (لكل kWh مُسلَّمة) | تتبع كثافة الشبكة ÷ كفاءة الوحدة — وتنخفض سنويًا |
| المواصفات القياسية | ASME BPVC، وIEC 60519 (سلامة التسخين الكهربائي الصناعي)، والمادة 500 من NEC للمناطق الخطرة |
واقع الحرارة الصناعية: لماذا تكتسب الكهربة أهميتها الآن
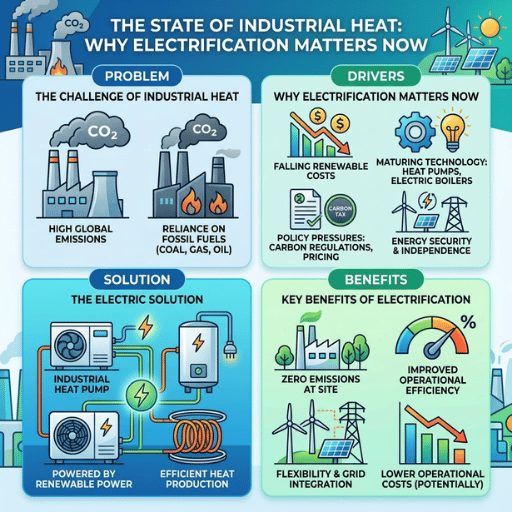 تستحوذ الحرارة على حصة كبيرة بصورة غير متناسبة من بصمة الطاقة العالمية. تُظهر بيانات IEA Renewables 2023 أن الحرارة تمثل 53% من الاستخدام النهائي للطاقة في الصناعة، وأن انبعاثات CO₂ المرتبطة بها تشكل نحو 39% من مجمل الانبعاثات العالمية المرتبطة بالطاقة. ويُستخدم نحو نصف هذه الحرارة داخل المصانع — في غلايات تولّد البخار للتعقيم، وأفران تجفف الطلاءات، وسخانات موائع تحافظ على درجات حرارة العمليات، وكابلات تتبع حراري تُبقي خطوط الأنابيب فوق نقاط انسكاب موائعها.
وتتركز فرص الكهربة هذه في النطاقات الدنيا من درجات الحرارة. فالنطاقات الأقل من 200 °C—حيث يوجد نحو 80% من الحرارة غير المباشرة المستخدمة في التصنيع في الولايات المتحدة، وفقًا لـخارطة طريق DOE لإزالة الكربون من الصناعة—تهيمن عليها صناعات يمكن كهربتها بالمعدات المتاحة حاليًا. وتقدّر DOE أن كهربة جميع عمليات التسخين التي تقل عن 300 °C باستخدام كهرباء نظيفة بحلول 2050 ستخفض إجمالي انبعاثات غازات الدفيئة الصناعية بنحو 30%. وتقع عمليات تصنيع الأغذية والورق ولب الورق والصناعات النسيجية وتجفيف الخشب في معظمها ضمن نطاق 200 °C.
80% | ≤ 200 °C
حصة الحرارة غير المباشرة المستخدمة في التصنيع في الولايات المتحدة الواقعة دون 200 °C — وهو النطاق القابل للكهربة تقنيًا اليوم (DOE، 2022)
كيف يعمل التسخين الكهربائي الصناعي: ثلاث آليات
 تنتج ثلاث آليات فيزيائية مختلفة الحرارة من الطاقة الكهربائية. ولكل منها حد أقصى لدرجة الحرارة وآلية اقتران ونطاق نموذجي للكفاءة يحدد التطبيقات التي تحقق فيها جدوى عملية.
كيف يولّد عنصر التسخين الكهربائي الحرارة فعليًا؟
يمرر التسخين بالمقاومة — وهو الآلية السائدة في الغلايات الكهربائية الصناعية وسخانات الغمر والعناصر الأنبوبية وكابلات التتبع الحراري — تيارًا عبر موصل تبدد مقاومته الذاتية الطاقة الكهربائية على هيئة حرارة (وفق علاقة I²R). ولأن التحويل مباشر، تصل كفاءة الوحدة إلى 95–99% قبل احتساب أي فاقد في انتقال الحرارة؛ أما العامل الذي يحد الكفاءة الكلية للنظام فهو مدى جودة انتقال الحرارة من العنصر إلى مائع التشغيل. ويقترب سخان غمر مزود بسدادة لولبية ومغمور في خزان من ذلك الحد الأقصى. أما السخان الأنبوبي المزعنّف الذي يدفع الهواء قسرًا حوله، فيفقد عدة نقاط مئوية بسبب قصور الحمل الحراري. وتحدد سلسلة IEC 60519 متطلبات السلامة والأداء لمنشآت التسخين الكهربائي الصناعي التي تعمل بهذه الآلية. يتجاوز التسخين بالحث فاقد التلامس. إذ يولّد ملف نحاسي يحمل تيارًا متناوبًا بترددات من 50 Hz إلى عدة مئات من kHz تيارات دوامية داخل قطعة عمل حديدية مغناطيسية أو موصلة، فتترسب الحرارة مباشرة داخل المعدن. وتتراوح الكفاءة المقترنة بقطعة العمل بين 60–90% تبعًا لتصميم الملف والفجوة وملاءمة التردد؛ أما الجزء المفقود فيظهر في صورة حمل لتبريد الملف. ويهيمن الحث على سوق المعالجة الحرارية واللحام بالنحاس والتشكيل بالطرق لأنه يسخن القطعة نفسها، لا الجو المحيط — مما يقلص زمن الدورة مقارنة بالأفران الصناعية العاملة بالغاز. ثالثًا، يشغل التسخين بالأشعة تحت الحمراء والإشعاع الحراري مجالًا خاصًا به. فالعناصر المغلفة بالكوارتز أو السيراميك أو المعدن تبعث إشعاعًا حراريًا مضبوطًا على نطاق امتصاص المادة المستهدفة — مثل البلاستيك أو طلاءات الورق أو الأسطح المطلية. تقترب كفاءة المشعّ نفسه من مستويات أداء عناصر المقاومة، لكن نسبة الحرارة المسلّمة تعتمد على هندسة عامل الرؤية بين الباعث والهدف.| الآلية | أقصى درجة حرارة عملية | كفاءة الوحدة | أنسب التطبيقات |
|---|---|---|---|
| المقاومة (أنبوبي، بسدادة لولبية، خرطوشي، كابل) | ~ 800 °C على سطح العنصر | 95–99% | الغلايات البخارية، وتسخين المياه، وتدوير الموائع، والحماية من التجمد |
| الحث | حتى نقطة انصهار المادة | 60–90% (مقترنة بقطعة العمل) | المعالجة الحرارية، واللحام بالنحاس، والتشكيل بالطرق، والصهر |
| الأشعة تحت الحمراء / الإشعاع الحراري | ~ 1100 °C عند الباعث | العنصر 95%؛ وتتغير الكفاءة المسلّمة باختلاف الهندسة | التجفيف، والإنضاج / المعالجة الحرارية، ومعالجة الأسطح، وتسخين خطوط الإنتاج |
مشهد المعدات: الغلايات وسخانات العمليات والعناصر والتتبع الحراري
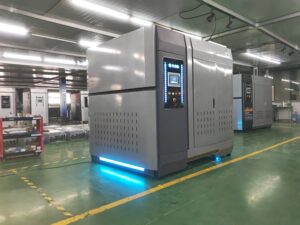 تنقسم منتجات التسخين الكهربائي الصناعي بوضوح إلى أربع فئات من المعدات. وترتبط كل فئة بوسط محدد لنقل الحرارة ومتطلبات مختلفة ينبغي مناقشتها مع شركة المرافق.
الغلايات الكهربائية الصناعية (للبخار والمياه الساخنة)
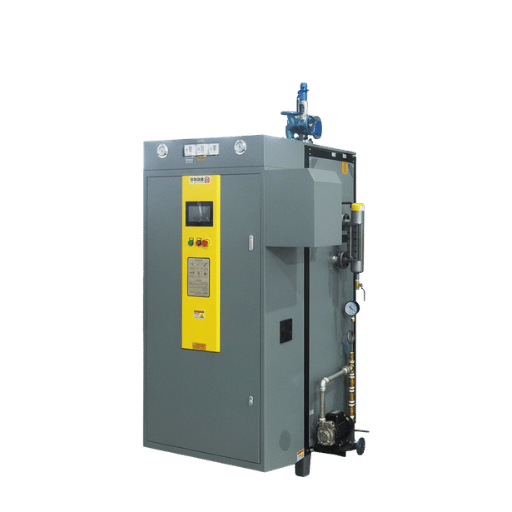
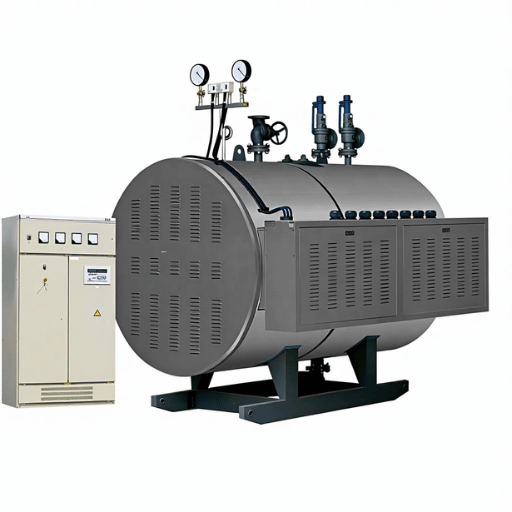
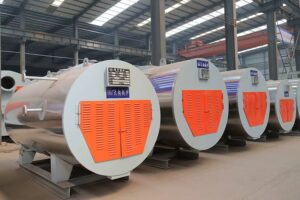
تغطي الغلايات الكهربائية الصناعية نطاقًا واسعًا من السعات، إذ تبدأ أحجام الوحدات المفردة من نحو 50 kW لوحدات مولدات البخار المدمجة المركبة على قاعدة، وتصل إلى نحو 50 MW لغلايات الأقطاب الكهربائية بمستوى مرافق الخدمات، التي تغذي شبكات التدفئة المركزية أو حلقات بخار العمليات الكبيرة. ويهيمن خياران تقنيان: غلايات عناصر المقاومة التي تُغمر فيها العناصر الأنبوبية داخل وعاء الضغط، وغلايات الأقطاب التي توصل التيار مباشرة عبر المياه نفسها بين أقطاب مغمورة. تعمل غلايات المقاومة بجهد يصل إلى 600 V وتخدم أحمالًا تصل إلى نحو 5 MW بجدوى اقتصادية؛ وفوق ذلك، تتجنب غلايات الأقطاب الكهربائية ذات الجهد المتوسط (4.16 kV أو 13.8 kV) الحاجة إلى موصلات ضخمة بصورة غير عملية كما تتطلبها معدات الجهد المنخفض. وتتميز الغلاية البخارية الكهربائية من سلسلة LDR من Taiguo بتصميم مقاومة رأسي لسعات من 100 kg/h إلى 2 t/h، بينما تغطي الغلاية البخارية الكهربائية من سلسلة WDR تصميمات أفقية تصل إلى 4 t/h. وللمفاضلة التصميمية بين الخيارين، راجع المقارنة المخصصة: غلاية الأقطاب الكهربائية مقابل غلاية المقاومة.سخانات العمليات: الغمر، والتدوير، والفلنجات، والسدادات اللولبية
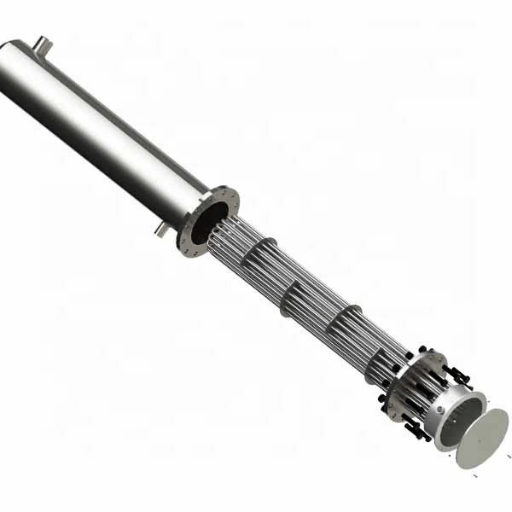
عندما لا يكون مائع التشغيل مياه ولا يتطلب التطبيق وعاء ضغط، تتولى سخانات العمليات المهمة. تُركب سخانات الغمر عبر جدار الخزان وتلامس المائع مباشرة. وتُثبت سخانات التدوير بالمسامير على خط حلقة إعادة التدوير، وتمرر المائع عبر حزمة من العناصر الأنبوبية الموضوعة داخل غلاف أسطواني مضغوط. وتختلف الأنواع المزودة بفلنجات أو سدادات لولبية في طريقة ربط السخان بالوعاء — فالفلنجات مخصصة لوصلات NPS الأكبر، والسدادات اللولبية للتركيبات المدمجة. وتُعد كثافة القدرة (W/cm² من مساحة سطح العنصر) معيار التصميم الأساسي: فإذا كانت أعلى من اللازم بالنسبة لزيت لزج، يتراكم الكوك على العنصر؛ وإذا كانت منخفضة أكثر من اللازم، يصبح السخان أكبر من الحاجة وغير كفء من حيث التكلفة الرأسمالية. يشرح دليل كيفية عمل الغلاية الكهربائية الصناعية أساسيات انتقال الحرارة التي تنطبق على جميع هذه الأنواع من سخانات العمليات.عناصر التسخين: الأنبوبية، والخرطوشية، والحلقية، والشريطية
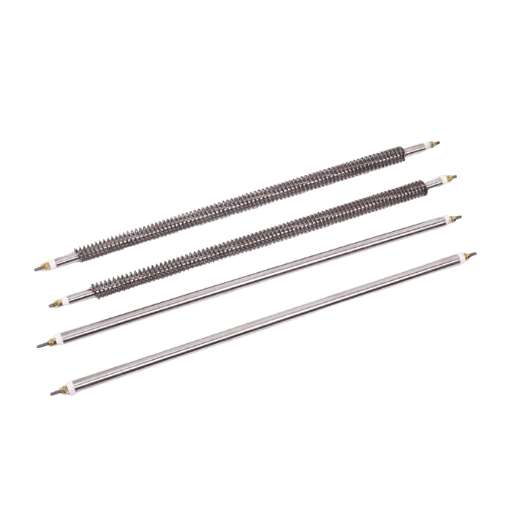
العنصر نفسه هو الجزء الاستهلاكي داخل كل سخان مقاومة. وتمثل العناصر الأنبوبية (غلاف من Incoloy أو الفولاذ المقاوم للصدأ، وعزل من أكسيد المغنيسيوم، وسلك مقاومة من النيكل والكروم) الخيار الأساسي لتسخين الموائع. وتُدخل السخانات الخرطوشية في ثقوب مشغّلة داخل العِدد والقوالب، لتوفير حرارة موضعية عالية الكثافة لتشكيل البلاستيك بالبثق والقولبة بالحقن. وتلتف السخانات الحلقية حول الأسطح الأسطوانية — لتسخين أسطوانات آلات البثق وتغليف أسطوانات فصل البخار والماء والأنابيب في خطوط المعالجة. وتُثبت السخانات الشريطية بالمسامير على الأسطح المسطحة. ويخضع اختيار العنصر لثلاثة قيود: درجة الحرارة، وكثافة القدرة، والوسط المحيط (مؤكسد، أو أكّال، أو مفرغ، أو مصنف منطقة خطرة).التتبع الحراري الكهربائي
تفقد خطوط الأنابيب وخطوط الأجهزة وخزانات التخزين الحرارة باستمرار عبر عوازلها. ويعوّض التتبع الحراري الكهربائي — باستخدام كابل بوليمري ذاتي التنظيم، أو كابل متوازٍ بقدرة ثابتة، أو كابل تسلسلي معزول بالمواد المعدنية — هذه الحرارة المفقودة للحماية من التجمد أو الحفاظ على درجة حرارة العملية. ويتوقف اختيار الكابل على ثلاثة أرقام: معدل فقد الحرارة من الخط (W/m)، ودرجة الحرارة المطلوب الحفاظ عليها، وتصنيف المنطقة الخطرة إن وجد. ويستخدم تثبيت الكابل شرائط تتبع معدنية أو شريطًا من الألياف الزجاجية أو مشابك يوردها المصنع لتثبيت كابل التتبع على جدار الأنبوب قبل تركيب العزل. وتضيف تطبيقات المستودعات والتخزين قيدًا تصميميًا رابعًا — وهو التحكم في التكاثف على جدران خزانات المناطق الباردة وخطوط أرصفة التحميل — حيث تتفوق معدات التسخين الكهربائي الصناعي المخصصة للأماكن غير المكيفة على البدائل العاملة بالوقود. وفي مناطق Class I Division 2، لا يُسمح إلا بالكابلات المعتمدة والنهايات ذات التصنيف المناسب؛ ويقدم دليل Electrical Contractor Magazine لتصنيف المواقع الخطرة مدخلًا مفيدًا إلى هذا الموضوع.تحديد السعة والاختيار: إطار قرار من 5 خطوات
 تبدأ معظم صعوبات التحديث من تحديد السعة. ويفيد الممارسون الميدانيون بأن المبالغة في تحديد القدرة بنسبة 30% kW — وهي شائعة عندما يطبق الاستشاريون معامل أمان عامًا دون دراسة الحمل الأساسية — تتحول بصورة شبه مباشرة إلى إنفاق رأسمالي مهدور ومعدات فصل ومحولات ومغذيات أكبر من اللازم. وتتطلب المواصفة التي يمكن الدفاع عنها الحد الأدنى التالي من الأسس:
كيف تحسب القدرة الكهربائية الصحيحة لسخان صناعي؟
تنطبق معادلة تستند إلى المبادئ الأساسية على الغلايات وسخانات الغمر وسخانات التدوير: kW = (m × Cp × ΔT) ÷ (3412 × t)، حيث تمثل m الكتلة المراد تسخينها (lb)، وتمثل Cp الحرارة النوعية (Btu/lb·°F)، وتمثل ΔT الارتفاع المطلوب في درجة الحرارة (°F)، وتمثل t الوقت المتاح (بالساعات). وللتدفق المستمر، استبدل m/t بمعدل التدفق الكتلي (lb/h). ولتوليد البخار، أضف الحرارة الكامنة للتبخر (~970 Btu/lb عند الضغط الجوي). بعد ذلك، يُطبق الإطار الكامل المكون من 5 خطوات كما يلي:
إطار تحديد السعة والاختيار من 5 خطوات
- حدّد الطلب الحراري كميًا — طبّق Q = m × Cp × ΔT مع إضافة حد الحرارة الكامنة عند تغير الطور. وأجرِ الحساب عند أسوأ نقطة تشغيل محتملة، لا عند المتوسط.
- حوّل الناتج إلى قدرة كهربائية — اقسم على 3412 Btu/kWh وعلى وقت التسخين المتاح؛ والناتج هو حمل kW الأساسي.
- طبّق معامل أمان — تضيف معظم الممارسات الهندسية 15–25% لمراعاة فاقد الحرارة والترسبات وهامش الإحماء. وتحقق من متطلبات الجهة صاحبة الاختصاص (AHJ)؛ فتكلفة المبالغة في السعة حقيقية، لذلك لا مجال للتحفظ الزائد هنا من دون مبرر.
- اختر مستوى الجهد — تُستخدم التغذية أحادية الطور أو ثلاثية الطور بجهد 240 V لقدرات < 50 kW؛ والتغذية ثلاثية الطور بجهد 480 V لقدرات 50–500 kW؛ والتغذية ثلاثية الطور بجهد 480/600 V لقدرات 500 kW–5 MW؛ ويُستخدم الجهد المتوسط (4.16 أو 13.8 kV) فوق 5 MW لإبقاء أحجام الموصلات ضمن حدود معقولة.
- طابق فئة المعدات مع التطبيق — غلاية لتوزيع البخار أو المياه الساخنة، وسخان غمر أو تدوير للتسخين المباشر للموائع، وعنصر بكثافة قدرة مناسبة للتسخين الموضعي، وكابل تتبع حراري للحفاظ على حرارة الخطوط.
📐 ملاحظة هندسية
القيم المناسبة للحرارة النوعية التي تُدرج في المعادلة هي: المياه 1.00 Btu/lb·°F، والبخار (المحمص) 0.48، والزيت الحراري المعدني 0.52 (تختلف باختلاف نوع المائع)، والهواء 0.24. وتفسر قيمة Cp المرتفعة للمياه سبب استهلاك سخان المياه الكهربائي قدرة kW تعادل أربعة أمثال سخان الهواء لتحقيق الارتفاع نفسه في درجة الحرارة وعند معدل التدفق الكتلي نفسه. وللحصول على صورة شاملة للتكلفة، أدخل حمل أسوأ حالة في حاسبة تكاليف تشغيل الغلاية وحاسبة تحديد سعة الغلاية الصناعية.
اقتصاديات إزالة الكربون: متى يتفوق التسخين الكهربائي على الاحتراق
لنضع الصورة بوضوح أولًا. تفيد EIA بأن متوسط سعر الكهرباء الصناعية في الولايات المتحدة لعام 2025 بلغ 8.62 ¢/kWh. وعند تطبيق معادلة تحويل الوحدات — 293 kWh لكل MMBtu — تبلغ تكلفة الطاقة $25.26/MMBtu. وتُظهر بيانات EIA عن الغاز الطبيعي أن متوسط أسعار التسليم للقطاع الصناعي في 2025 تراوح بين $3.30–$7.70/MMBtu. وبالنظر إلى تكلفة الطاقة وحدها، تكون الكهرباء أغلى بنحو 3–5× من الغاز في السوق الأمريكية المتوسطة. لذلك لا تستند الحجة الموضوعية للكهربة أساسًا إلى انخفاض تكلفة الطاقة. بل تستند إلى أربعة عوامل تقلص هذه الفجوة وتعكسها أحيانًا.“تتمتع الغلايات الكهربائية الصناعية، ولا سيما تصميمات الأقطاب الكهربائية التي تتجاوز 5 MW، بجدوى اقتصادية اليوم في المناطق ذات أسعار الكهرباء المنخفضة وأسعار الغاز الطبيعي المرتفعة، وتصبح منافسة على نطاق واسع من حيث التكلفة عند دمجها مع مصادر الطاقة المتجددة في الموقع والائتمان الضريبي الاستثماري بموجب القسم 48C من IRA.”
| عامل مؤثر في التكلفة الإجمالية للملكية (TCO) | تأثيره في فجوة الكهرباء مقابل الغاز |
|---|---|
| ميزة كفاءة الوحدة (95–99% مقابل 80–85% للاحتراق) | تغلق ~15% من الفجوة على أساس الجول المُسلَّم |
| معامل أداء المضخة الحرارية COP 2.5–4.5 للحرارة < 100 °C | تعكس الفجوة بالكامل حيثما أمكن تطبيقها |
| الائتمان الضريبي بموجب القسم 48C من IRA لإزالة الكربون من الصناعة | 30–50% من النفقات الرأسمالية، بحسب السيناريو |
| اتفاقية شراء طاقة شمسية (PPA) في الموقع أو توليد خلف العداد | سعر كهرباء فعلي 4–6 ¢/kWh — يعكس مقارنة تكاليف الطاقة |
| الاستغناء عن بنية الغاز التحتية (مدخنة الغلاية، وأنابيب الغاز، وأنظمة ضبط الاحتراق) | يخفض 8–15% من النفقات الرأسمالية للمشاريع الجديدة |
| ميزة كثافة الكربون (شبكة الولايات المتحدة في 2024: ~ 367 g CO₂/kWh وفي انخفاض) | ميزة استراتيجية لا مالية مباشرة، إلا عند تطبيق سعر داخلي للكربون |
📐 قاعدة 50/50 للكهربة الصناعية
للاطلاع على إطار المقارنة الأوسع بين أنواع الوقود الذي سبق الكهربة، راجع غلاية الكتلة الحيوية مقابل غلاية الغاز الطبيعي — إذ ينطبق منطق التكلفة الإجمالية للملكية نفسه، مع إضافة الكهرباء بوصفها عمود المقارنة الثالث.
هناك قاعدة استرشادية مفيدة لفحص مدى ملاءمة مشروع للتحديث: تتفوق الكهربة من حيث الكربون والتكلفة عندما (1) يكون سعر الكهرباء الفعلي لديكم 5 ¢/kWh أو أقل — وهو مستوى يمكن تحقيقه عمليًا من خلال اتفاقيات شراء الطاقة أو التوليد خلف العداد أو أسعار خارج أوقات الذروة — و(2) تكون كثافة الكربون في شبكتكم 230 g CO₂/kWh أو أقل، أي نحو 50% من القيمة المكافئة لاحتراق الغاز الطبيعي. ويستطيع معظم المشترين الصناعيين في الولايات المتحدة بلوغ أحد الحدين اليوم؛ أما بلوغهما معًا فلا يتحقق إلا في مناطق وهياكل توريد محددة. وعندما لا يتحقق أي من الحدين، تكون الكهربة قرارًا استراتيجيًا وسياساتيًا لا قرارًا مدفوعًا بالتكلفة.
التنفيذ: خارطة طريق للتحديث من 4 مراحل لعام 2026
 تستغرق كهربة منشأة حرارية قائمة تعمل بالغاز مدة 12–24 شهرًا من بدء المشروع حتى الوضع في الخدمة والتشغيل التجريبي — وهي مدة أطول من تصنيع الغلاية نفسها، لأن التنسيق مع شركة المرافق يقع على المسار الحرج. ويشكل التقسيم المرحلي التالي الأساس لمعظم مشاريع الكهربة الصناعية الموثوقة.
- ✔ المرحلة 1 — الهندسة وتحديد السعة (الأشهر 1–3): أجروا دراسة الحمل بالاستناد إلى بيانات تشغيلية تغطي اثني عشر شهرًا، لا إلى بيانات لوحة الاسم. واحسبوا التكلفة الإجمالية للملكية بعد الحوافز، بما يشمل التحقق من الأهلية للقسم 48C من IRA، والإهلاك وفق MACRS، والتعرض لرسوم الطلب لدى شركة المرافق. وحددوا تقنية الغلاية أو السخان ومستوى الجهد وفق إطار الخطوات 5 الموضح أعلاه.
- ✔ المرحلة 2 — التنسيق مع شركة المرافق (الأشهر 2–8، بالتوازي): قدموا دراسة الحمل والمخطط أحادي الخط إلى شركة المرافق. وفوق 5 MW، توقعوا إجراء دراسة لأثر المشروع في النظام، واحتمال ترقية المحطة الفرعية، ووضع المشروع في قائمة انتظار خلف أحمال مراكز البيانات المنافسة على السعة نفسها. وتتراوح مهل توريد معدات الفصل عادة بين 20–40 أسبوعًا في سلاسل الإمداد لعام 2026—لذلك اطلبوها قبل الترسية النهائية لمناقصة الغلاية إن أمكن.
- ✔ المرحلة 3 — الشراء والتركيب (الأشهر 6–14): يستغرق تصنيع الغلايات 8–16 أسبوعًا للتصميمات العاملة بالمقاومة، ومدة أطول لوحدات الأقطاب الكهربائية ذات الجهد العالي. وخططوا بالتوازي للأعمال المدنية وتجهيز الموقع كهربائيًا. وفي مشروعات التحديث الهجينة التي تبقى فيها غلاية الغاز احتياطية، تتوقف المدخنة وأنابيب الغاز القائمة عن العمل لكنها تظل في مكانها.
- ✔ المرحلة 4 — الوضع في الخدمة والتشغيل التجريبي والتحسين (الأشهر 14–18): تصل الغلايات الكهربائية إلى حملها التشغيلي أسرع من الغلايات العاملة بالاحتراق، مما يغير أسلوب عمل المشغلين. وغالبًا ما يحقق تحسين رسوم الطلب—بتشغيل الوحدة خلال الفترات خارج الذروة وتعديل قدرتها وفق الحمل—خفضًا في فاتورة الطاقة بنسبة 10–20%، إضافة إلى التحسن الناتج من كفاءة لوحة الاسم.
آفاق القطاع: ما الذي سيتغير بين 2026 و2030
 تؤكد بيانات اتجاهات البحث هذا المسار. فقد ارتفع حجم البحث عن العبارة العامة “التسخين الكهربائي الصناعي” من أدنى مستوى شهري في 2025 بلغ نحو 320 عملية بحث في مايو إلى 720 بحلول سبتمبر، مع بلوغ مؤشر الربع الأخير نحو 1.4× من خط أساس الربع السابق. أما عبارات البحث الأكثر تحديدًا للمنتجات — ومن بينها “غلاية كهربائية صناعية” — فقدت حصة خلال الفترة نفسها، بما يتسق مع انتقال الموضوع صعودًا في مسار وعي المشتري من مستوى المنتج إلى مستوى الفئة.
وتستحق ثلاثة تحولات محددة الاهتمام في التخطيط التشغيلي قبل 2030.
الزخم السياساتي حقيقي وغير متكافئ. ويُعد الائتمان الضريبي بموجب القسم 48C من IRA، الذي يدعم 30-50% من النفقات الرأسمالية الجديدة المؤهلة لمعدات إزالة الكربون الصناعية بناءً على الامتثال لمتطلبات الأجور السائدة والتدريب المهني، أهم عامل منفرد في السوق الأمريكية. وقد زادت قيمة منح صندوق الابتكار في الاتحاد الأوروبي لمشاريع الكهربة الصناعية بصورة ملموسة خلال 2024–2025. ودفعت سياسة التحكم المزدوج في الصين بشأن كثافة الطاقة والانبعاثات المطلقة الجهات التنظيمية الإقليمية نحو تفضيل تصاريح التحديث الكهربائي. وينبغي للمصانع التي تخطط لنفقاتها الرأسمالية حتى 2027 أن تحسب الجدوى الاقتصادية بعد الحوافز، لأن المقارنات السابقة للحوافز تقلل بصورة منهجية من قوة الجدوى التجارية للكهربة.
تستحوذ المضخات الحرارية على فئة < 100 °C. ففي تطبيقات التجفيف والتعقيم منخفض الضغط والمياه الساخنة للتنظيف في الموقع وتدفئة المساحات والعديد من درجات حرارة تصنيع الأغذية، توفر مضخة حرارية صناعية بمعامل أداء COP 3+ حرارة بتكلفة كهرباء فعلية تعادل 2–3 ¢/kWh — وهي أقل بوضوح من الغاز الطبيعي استنادًا إلى تكلفة الطاقة وحدها. ويحتفظ التسخين بالمقاومة بمجاله فوق الحد الأقصى لدرجة حرارة المضخات الحرارية، وفي الحالات التي تجعل فيها قيود المساحة أو التعقيد أو أعباء الصيانة المعدات الميكانيكية غير ملائمة.
تنخفض كثافة الكربون في الشبكة بوتيرة أسرع مما تفترضه معظم نماذج التكلفة الإجمالية للملكية. فقد انخفضت قيمة CO₂/kWh للشبكة الأمريكية بنحو 40% منذ 2005، وتواصل الانخفاض مع تقاعد محطات الفحم وزيادة انتشار الطاقة المتجددة. وتُعد قاعدة بيانات eGRID التابعة لـEPA المصدر الإقليمي المرجعي. ويتمثل الخطأ الأكثر شيوعًا في حساب التكلفة الإجمالية للملكية في افتراض ثبات كثافة الشبكة طوال العمر التشغيلي للأصل البالغ 20 عامًا؛ بينما يتعامل النموذج الأكثر واقعية مع كثافة اليوم بوصفها الحد الأقصى.
إذا كنتم تحددون نطاق مشروع رأسمالي للفترة 2026–2027، فالنتيجة العملية هي اعتماد تصميم هندسي جاهز للكهربة حتى إذا أُجّل القرار النهائي بشأن الوقود. وهذا يعني تخصيص سعة كهربائية ضمن ترقية المحطة الفرعية، وزيادة سعة قضبان التوزيع والمغذيات، وتصميم غرفة الغلايات مع توفير الخلوص اللازم للتحديث. ولا تتجاوز تكلفة الاحتفاظ بهذا الخيار بضع نقاط مئوية من إجمالي النفقات الرأسمالية؛ بينما تفرض عرقلة الكهربة مشروع تحديث أكبر بكثير بعد بضع سنوات.
الأسئلة الشائعة
س: كيف يولّد التسخين الكهربائي الصناعي الحرارة فعليًا؟
عرض الإجابة
تغطي ثلاث آليات جميع التطبيقات الصناعية تقريبًا. ويحوّل التسخين بالمقاومة التيار المار عبر موصل عالي المقاومة إلى حرارة وفق علاقة I²R، بكفاءة تحويل تبلغ 95–99% على مستوى الوحدة. أما التسخين بالحث، فيقرن مجالًا مغناطيسيًا بقطعة موصلة ويولّد الحرارة فيها بواسطة التيارات الدوامية المستحثة، بكفاءة تتراوح بين 60–90% على مستوى قطعة العمل. ويعتمد التسخين بالأشعة تحت الحمراء والتسخين الإشعاعي على إصدار إشعاع حراري مضبوط وفق نطاق امتصاص المادة المستهدفة.
س: هل يمكن للسخانات الكهربائية الصناعية العمل في المواقع الخطرة المصنفة Class I Division 2؟
عرض الإجابة
نعم، عند استخدام المعدات المناسبة. تسمح المادة 500 من NEC باستخدام السخانات الكهربائية في مناطق Class I Division 2 إذا كانت الوحدة ونهايات توصيلاتها ووظائف الضبط فيها تحمل اعتمادات مناسبة لمجموعة الغاز أو البخار وفئة درجة الحرارة المعنية. ويكتسب تصنيف الموقع نفسه أهمية أكبر مما يدركه معظم المشترين — فالتصنيف الأعلى من اللازم يفرض تكاليف غير ضرورية؛ أما التصنيف الأدنى من اللازم فتترتب عليه عواقب أشد خطورة. وينبغي لمهندس Hazloc مرخّص اعتماد تصنيف المنطقة قبل اختيار المعدات.
س: ما الكفاءة الواقعية للتسخين الكهربائي مقارنةً بالاحتراق؟
عرض الإجابة
على مستوى الوحدة، تحوّل سخانات المقاومة الكهربائية 95-99% من الطاقة الداخلة إلى حرارة. وتحقق غلايات الغاز التكثيفية الحديثة كفاءة تبلغ 90–95%؛ بينما تعمل الوحدات غير التكثيفية بكفاءة 80–85%. ولذلك تتفوق الأنظمة الكهربائية في الطاقة الحرارية المسلّمة لكل جول بفارق 5–15 نقطة مئوية، حتى قبل احتساب الفواقد عبر مدخنة الاحتراق وفواقد وضع الاستعداد. أما المضخات الحرارية فتقلب هذه المقارنة تمامًا، إذ تحقق معامل أداء COP يتراوح بين 2.5–4.5 لحرارة العمليات التي تقل عن 100 °C.
س: هل تكون الغلاية الكهربائية الصناعية أقل تكلفة من غلاية الغاز على مدى 10 سنوات؟
عرض الإجابة
قبل احتساب الحوافز، لا تكون كذلك في معظم أسواق الولايات المتحدة — إذ إن الكهرباء الصناعية بسعر 8.6 ¢/kWh أغلى بنحو 3–5× من الغاز الصناعي على أساس مكافئ $/MMBtu، ولا تسد ميزة كفاءة الوحدة سوى جزء من هذه الفجوة. أما بعد احتساب الحوافز، فغالبًا ما تنعكس النتيجة: إذ يمكن لائتمان القسم 48C من IRA، الذي يغطي 30–50% من CapEx، إلى جانب اتفاقيات شراء الطاقة الشمسية في الموقع PPAs بسعر 4–6 ¢/kWh وتجنب تكاليف البنية التحتية للغاز، أن يخفض إجمالي التكلفة على مدى 10 سنوات إلى ما دون تكلفة غلاية الغاز المقارنة، ولا سيما عندما تكون أسعار الغاز الطبيعي عند الحد الأعلى لنطاق EIA أو عند تطبيق تسعير الكربون.
س: هل يمكن أتمتة أنظمة التسخين الكهربائي الصناعي ومراقبتها عن بُعد؟
عرض الإجابة
نعم – تتكامل أنظمة التسخين الكهربائي الصناعي الحديثة مع نظام SCADA في المصنع عبر Modbus أو OPC UA أو BACnet، وتتيح المراقبة عن بُعد من خلال بوابات اتصال خلوية أو سلكية، كما تدعم جدولة نقاط الضبط لتحسين رسوم ذروة الطلب.
س: ما ترقيات الشبكة التي يتطلبها عادةً تحديث منشأة بغلاية كهربائية بقدرة 5 MW؟
عرض الإجابة
يمثل الحمل البالغ 5 MW نقطة التحول العملية التي تنتقل عندها المشاريع من نطاق المنشأة خلف العداد إلى نطاق شركة المرافق. ويُتوقع إجراء دراسة لتأثير المشروع في النظام، وربما ترقية بعض محولات التوزيع وتعزيز بعض الدوائر، مع مدة انتظار في قائمة المشاريع تعتمد على نمو الأحمال في المنطقة. ويبلغ زمن توريد معدات التوزيع ذات الجهد المتوسط في سلاسل الإمداد لعام 2026 نحو 20-40 أسبوعًا، لذلك ينبغي بدء التنسيق مع شركة المرافق بالتوازي مع الأعمال الهندسية، لا بعد اكتمال التصميم النهائي.
س: كم يستغرق تحويل منشأة غلايات تعمل بالغاز إلى الكهرباء؟
عرض الإجابة
تتراوح المدة المعتادة من بدء المشروع إلى الوضع في الخدمة والتشغيل التجريبي بين 12-24 شهرًا. وتستغرق الأعمال الهندسية وتحديد السعة 1-3 أشهر، بينما يمتد التنسيق مع شركة المرافق 2-8 أشهر بالتوازي، وتستغرق أعمال التوريد والتركيب 6-14 شهرًا، ثم يدخل المشروع حيز التشغيل خلال الأشهر 14-18. ويُعد تصنيع الغلاية وحده أقصر المراحل، إذ يستغرق 8-16 أسبوعًا للتصميمات القائمة على المقاومة. أما معدات التوزيع والأعمال الواقعة ضمن نطاق شركة المرافق، فتستغرق عمومًا أطول مدة.
هل تخططون لكهربة غلاية بخارية أو لتحديد سعة غلاية كهربائية جديدة؟ تصنع Taiguo Boiler معدات بخارية صناعية حاصلة على ختم ASME منذ 1976، وتشمل منتجاتها سلسلتي الغلايات الكهربائية LDR وWDR إلى جانب خطوط الغلايات العاملة بالنفط/الغاز والكتلة الحيوية والزيت الحراري.
طلب عرض سعر ←حول خارطة طريق إزالة الكربون هذه
تستند بيانات الجدوى الاقتصادية والكفاءة وتحديد السعة الواردة في هذا الدليل إلى مصادر أولية، هي: خارطة طريق الحياد الكربوني الصافي وتقرير مصادر الطاقة المتجددة 2023 الصادران عن IEA، وخارطة طريق إزالة الكربون من القطاع الصناعي الصادرة عن U.S. DOE (2022)، وموجز سياسات حرارة العمليات الصناعية لعام 2024 الصادر عن ACEEE، وبيانات EIA الشهرية للكهرباء والغاز الطبيعي حتى Q3 2025. وعندما تكون الحدود الدقيقة في “قاعدة 50/50” أرقامًا مشتقة، فإنها ناتجة عن حسابات تستند إلى تلك المدخلات الأولية وليست قياسات. تصنع Taiguo Boiler المعدات المشار إليها هنا ضمن سلسلتي الغلايات الكهربائية الصناعية LDR وWDR، ولم نختبر الجدوى الاقتصادية المقارنة لأي موقع بعينه، ولذلك تتمثل الخطوة التالية في إجراء دراسة خاصة بالموقع للأحمال والحوافز.
المراجع والمصادر
- الحياد الكربوني الصافي بحلول 2050: خارطة طريق لقطاع الطاقة العالمي — International Energy Agency
- مصادر الطاقة المتجددة 2023: الحرارة — International Energy Agency
- صحيفة حقائق خارطة طريق DOE لإزالة الكربون من القطاع الصناعي — U.S. Department of Energy
- كيفية إزالة الكربون من حرارة العمليات الصناعية (موجز سياسات، 2024) — American Council for an Energy-Efficient Economy
- التقرير الشهري للطاقة الكهربائية: متوسط سعر التجزئة للقطاع الصناعي — U.S. Energy Information Administration
- أسعار الغاز الطبيعي في القطاع الصناعي — U.S. Energy Information Administration
- eGRID — قاعدة البيانات المتكاملة لموارد الانبعاثات والتوليد — U.S. Environmental Protection Agency
- سلسلة IEC 60519 — السلامة في تجهيزات التسخين الكهربائي والمعالجة الكهرومغناطيسية — International Electrotechnical Commission
- التعلّم مدى الحياة: كيفية تحديد المواقع الخطرة وتصنيفها — Electrical Contractor Magazine
مقالات ذات صلة
- غلاية الأقطاب الكهربائية مقارنةً بغلاية المقاومة — اختيار البنية المناسبة للغلاية البخارية الكهربائية
- كيف تعمل الغلاية الكهربائية الصناعية — المبادئ الأساسية لانتقال الحرارة
- اختيار مُصنّع للغلايات العاملة بالنفط والغاز — قائمة مرجعية للمقارنة
- الغلاية البخارية مقارنةً بمسخّن المائع الحراري — متى يناسب كل وسيط لنقل الحرارة
- دليل اختيار الغلايات الصناعية — تحديد السعة واختيار الوقود وخطوات الشراء